
プレスブレーキ用金型材質の選定:「万能」な42CrMoという思い込みがベンディング作業を損なう理由
3週間前、熟練のオペレーターが粉々に割れた42CrMoのVダイをスクラップビンに投げ込み、「不良の鋼材ロットだ」と製造業者を責めているのを見た。彼は通常の軟鋼を曲げていると思い込んでいた。しかし実際には、製鉄所が新しい構造仕様に適合させるため、降伏強度を200 MPaから400 MPa超に密かに引き上げていたのだ。.
彼が突然、金属の曲げ方を忘れたわけではない。ただ、彼の工具選定の考え方が2005年のままだったのだ。.
私たちは42CrMoを「魔法の解決策」として扱ってきた。かつてはそれで正しかった。しかし、今日それを汎用プレスブレーキ金型材とするのは、高くつく誤りとなっている。.
関連: アルミニウム用プレスブレーキ金型の選定
関連: プレスブレーキ用金型の選定
「万能工具」の罠:なぜ信頼していた金型が突然壊れ始めたのか
工具をストリートファイトに例えてみよう。硬度は拳骨だ。それが衝撃を伝え、摩擦に耐え、板金が金型の肩を滑ることで生じる摩耗を防ぐ。一方、靭性は顎だ。それは高荷重や突然の衝撃に割れることなく耐える力を意味する。柔らかい拳では現場を生き抜けないが、ガラスの顎でも長くは保たない。.
例えば、ADH Machine Toolの製品群は100% CNCベースで構成され、レーザー切断、ベンディング、溝入れ、せん断などの高級シナリオを網羅しています。ADH Machine Toolは年間売上高の8%以上を研究開発に投資しています。ADHはベンディングマシン関連の研究開発能力を有し、さらなる情報については以下を参照してください。 プレスブレーキ工具の基本.
長年にわたり、42CrMoは理想的な中量級ファイターだった。ロックウェルC硬さ45~50というバランスの取れた特性を持ち、焼付きに強く、十分な靭性も備えていた。私たちはその材料を基準に工具棚を標準化し、再検討をやめた。そして今、戦いのルールが変わり、中量級の戦士は第1ラウンドでノックアウトされている。かつて絶対の信頼を置いた金型が、なぜ今は枯れ枝のように折れてしまうのか?
工具ロットが不良なのか、それともワークの降伏強度が静かに上がっているのか?
私は2014年にこの教訓を痛感した。いつも通りのブラケットを曲げていたところ、42CrMoの下金型が半径部分で欠けた。私は熱処理業者を責め、別のサプライヤーから新しい金型を購入した。2日後、その金型もまったく同じ箇所で壊れた。.
問題は金型ではなく、材料だった。.
購買部門が、通常の軟鋼を高張力低合金鋼(HSLA)に置き換えていたのだ。バルク価格で数セント節約できるという理由で。板厚は変わらなかったが、降伏強度は200 MPaから500 MPaへと上昇した。200 MPaの鋼板を曲げる場合、42CrMo金型は容易にエネルギーを吸収できる。しかし500 MPaでは、衝撃エネルギーが急激に増加する。金型の持つ固定された靭性ではその衝撃に耐えられず、表面下で微細な亀裂が発生する。そしてある時、警告なしに破断する。あなたは金型の不良を疑うが、実際にはワーク材の降伏強度が上がった一方で、金型材は変わっていないのだ。曲げる材料が根本的に変化しているのに、なぜ同じ工具を使い続けるのか?
工場全体の工具棚を標準化することによる隠れた利益損失
標準化は一見すると効率的に見える。単一種類の金型を在庫し、オペレーターは材質の選定を考えなくてよい。購買は大量発注による割引を得られる。これがカタログ上の営業ストーリーだ。.
制御された実験環境では、適切に熱処理した42CrMoは一般的な曲げ用途の約80%でD2やA2金型を上回る性能を示す。250~450 MPaの鋼材を少量生産するなら、標準化も理にかなっている。しかし、現代の製造現場は実験室のような条件では運用されていない。.
昨年、私は中規模工場に助言した。そこではすべての金型を42CrMoで統一していた。新たに304ステンレスの大口契約を獲得し、1日500回のベンド加工を行うことになった。結果、ステンレスが焼付き、1週間で42CrMoの金型肩部が急速に摩耗した。彼らは金型痕を磨く作業に多くの時間を失った。カスタムのCr12MoV金型に交換したところ、摩耗は3分の1に減少した。しかし、オペレーターがわずかに芯を外して部品をセットした瞬間、脆いCr12MoVは真っ二つに割れた。.
これが「万能工具棚」のリスクだ。高ボリュームジョブでは摩耗の加速により徐々に利益を失い、特殊だが脆い金型ではずれ荷重で即座に破損して利益を吹き飛ばす。42CrMoを標準に据えることで、実際には各ベンディング加工ごとに「靭性」と「耐摩耗性」の最適バランスが必要であるという現実が覆い隠されてしまう。.

早期摩耗の物理:硬度と靭性のトレードオフ
私はかつて、250トンのシンシナティ製プレスから取り外された42CrMo製の下金型を見たことがある。それはまるで高威力のライフル弾に撃たれたような状態だった。肩の部分は無傷で、表面に焼付きの跡もなかった。しかし鋼ブロック全体がV溝の中心に沿って激しく割れていた。工場のオーナーは困惑していた。彼は表面摩耗を防ぐため、工具供給業者にロックウェルC硬さ55の高周波焼入れを依頼していたからだ。彼は確かにその通りのものを受け取っていた。だが金属組織学の基本原理を見落としていたのだ。.
なぜ、表面がまったく損傷していない金型が突然真っ二つに割れるのか?
表面の焼付きか、それとも壊滅的な割れか:あなたが本当に対処すべき故障モードはどちらか?
304ステンレス鋼板がダイのショルダー上をすべると、摩擦によって局所的な熱が発生し、ワークピースが工具に微小な溶着を起こします。パンチが前進するにつれて、その微小溶着部が引き裂かれ、粗い堆積物を残します。これが表面の焼付き(ガリング)です。ダイを損傷させ、次の部品に痕跡を残し、作業者にエメリ―クロスでショルダーを研磨する作業を何時間も強いることになります。これを防ぐために、製造業者はしばしばより硬いダイを要求します。彼らは供給業者に、標準的な42CrMo工具を表面硬化してもらい、柔らかい芯部の上に硬く耐摩耗性のある外層を作るよう依頼するのです。.
しかし、ひとつの故障モードへの対処は、しばしば別の故障モードを生み出します。.
2018年、私はある見習いが1/4インチのAR400耐摩耗鋼板を、以前のアルミ成形での焼付き防止のために誘導硬化した42CrMoダイでエアーベンドしようとしているのを観察しました。高荷重がダイに衝突しました。硬化された脆い外層は撓むことができず、繰り返し荷重の下で即座に微細な亀裂を生じました。3回目の曲げでダイは破裂し、破片がライトカーテンに当たりました。私たちは靭性の問題に硬度で対処してしまったのです。焼付きは表面摩擦の問題ですが、亀裂は表面下の疲労の問題です。.
この2つの故障のうち、あなたが本当に防ぎたいのはどちらですか?
硬度を上げることで高トン数下の衝撃耐性が密かに低下する理由
硬度とは、材料が塑性変形に抵抗する能力のことです。靭性とは、破壊する前にエネルギーを吸収する能力のことです。両者を同時に最大化することはできません。合金を熱処理して硬度を高めると、その結晶構造を非常に剛性の高いマトリックスに固定します。これにより、摩耗を防ぐ非常に硬い表面が形成されます。しかし、150トンのラムが厚板に突き当たると、その大きな運動エネルギーは表面に留まりません。応力波がダイの深部へと伝達されるのです。.
表面が微細にでも降伏できない場合、そのエネルギーは最も近い結晶粒の境界に向かって進み、それを引き裂きます。.
これが過剰に硬化した工具の「ガラスの顎」です。42CrMoでは全体熱処理の後に表面高周波焼入れを行うことで典型的な芯硬度を維持できますが、靭性分布の均一性を崩してしまいます。脆い部分と延性が高い部分の間に顕著な機械的勾配を作り出すのです。現代の高強度構造用鋼の重く繰り返される衝撃の下では、表面下の層が疲労を起こし始めます。硬化された殻の下に微細な空隙が形成され、作業者の目では確認できません。ダイは午前のシフト中は完全に健全に見えますが、すでに構造的な健全性は損なわれているのです。.
表面硬化が焼付きを排除しても、重荷重下でダイの亀裂を確実に誘発するなら、工具を稼働状態に保つにはどうすればよいでしょうか?
V開口の変数:ダイ材質が真の原因でない場合
ある工場長が、私が推奨した高衝撃耐性工具鋼の高級ダイが2日で真っ二つになったと、電話で怒鳴りました。私はその工場に行き、彼の机の前を黙って通り過ぎ、機械のセットアップを確認しました。彼は3/8インチの高張力鋼板を2インチのV開口で曲げようとしていました。つまり、特定の顧客のためにより小さい内半径を得るため、材料厚みの8倍という基本ルールを無視していたのです。.
合金の選択は無関係でした。彼は事実上、自分のプレスブレーキを楔割り機に変えていたのです。.
V開口を制限すると、金属を成形するために必要なトン数は指数関数的に増加します。材料はいずれかの方向に変位しなければなりません。Vダイが狭すぎると、板金は溝に向かって下方へ流れることができません。その代わりにパンチが厚板を外側へ押し出し、ワークピースがてこのように働いてダイのショルダーを開こうとします。靭性と耐摩耗性の理想的なバランスを保っていても、V開口を制限すれば、成形トン数は合金の降伏強度をはるかに超えるまで増加します。その状況では、金属が常に勝つのです。.
しかし、V開口が適切に設定され、トン数も正確に計算され、それでも標準工具が故障する場合はどうなるでしょうか?

ダイ合金を現場のワークピースに合わせる(カタログを超えて)
私はかつて、低ロットの軟鋼ブラケットの製造にプレミアムCr12MoVダイを使うため、1万ドルを費やした工場を見たことがあります。その工場は、安価なT8炭素鋼でも同じ生産数量をはるかに低コストで処理できることを知らなかったのです。彼らはカタログの記載を信じた結果、ワークピースの評価を怠りました。トン数が正しく計算され、V開口も適切に設定されているにもかかわらず、工具が早期に破損する場合、その基材合金が板金と根本的にミスマッチしているのです。.
工具選定をストリートファイトに例えるとよいでしょう。ボクシングの試合に大ハンマーを持ち込みませんし、レスリングに真鍮ナックルを着けて行きません。.
早期の亀裂や摩耗の加速を防ぐには、カタログ上の最大硬度だけで購入を決めるのを止めなければなりません。ダイの靭性と耐摩耗性の比率は、曲げる材料の降伏強度および生産量に直接一致している必要があります。.
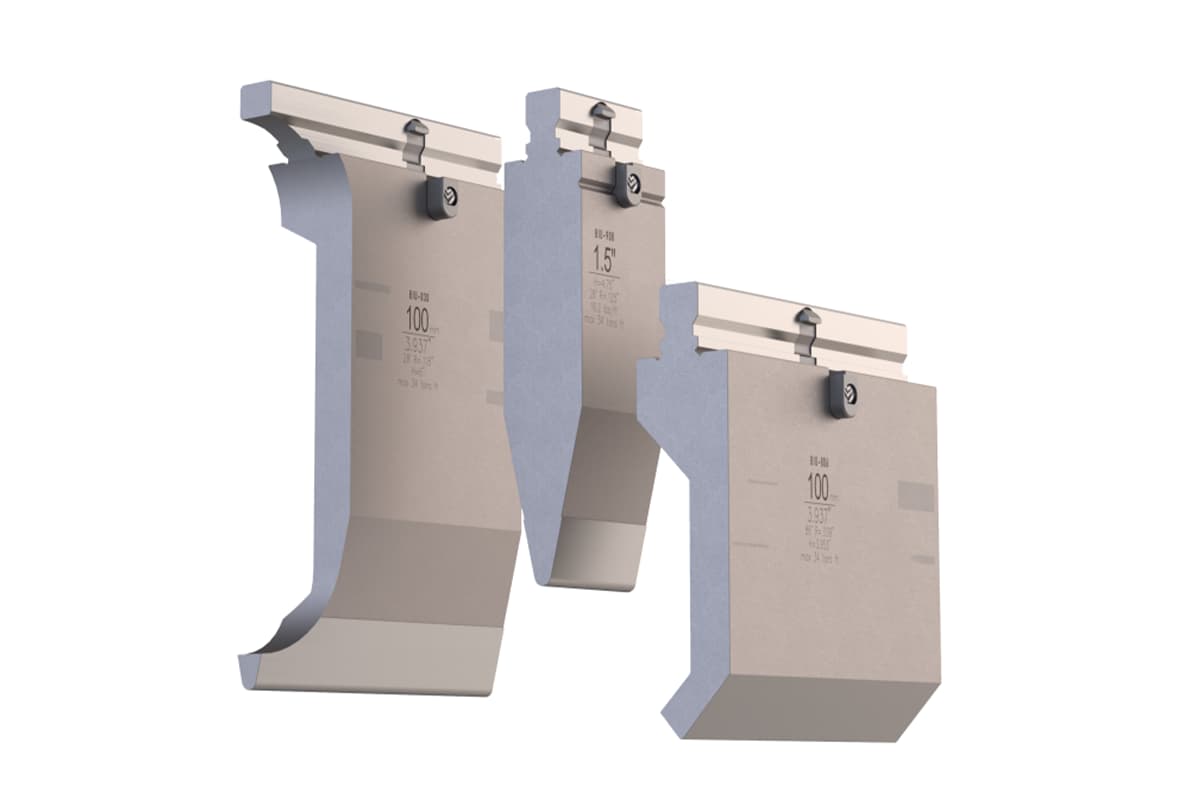
42CrMoの真の役割:「万能馬」として依然として活躍する場所
多くの人が42CrMoを「万能馬」と呼びます。単一タイプのダイを在庫すれば、作業者は材質選定を考慮する必要がなく、購買部門は大量仕入れの恩恵を受けられます。しかし、それを万能薬のように扱うことは、その実際の機械的限界を覆い隠してしまいます。.
42CrMoは、その中に含まれるクロムとモリブデンにより価値を発揮します。これを適切に焼入れ・焼戻し処理すると、極めて安定した芯部を形成します。目標硬度HRC48〜55においても、標準的なA36軟鋼や5052アルミニウムからの動的衝撃を破損することなく吸収するのに十分な延性を維持します。この合金は微視的なレベルでわずかにたわみ、トン数を金型全体に均等に分散します。予測可能な条件下での耐久性を目的とした中量級のファイターです。.
しかし、304ステンレス鋼を導入すると摩擦動特性が変化します。.
ステンレス鋼は曲げ加工中に加工硬化を起こし、局所的な圧力の急上昇を引き起こして42CrMoの中程度の表面硬度を超えます。ダイのショルダー部は急速に摩耗します。材料がかじり、引きずりを生じ、最終的にV開口部が変形します。42CrMoは、インパクトが一定で研摩摩擦が最小限に抑えられる、16ゲージ〜1/4インチの軟鋼を曲げる標準的な生産ラインに最も適しています。.
Cr12MoVおよび高合金工具鋼:AR400や重ステンレスにおける極端なトン数への耐久性
AR400耐摩耗板や3/8インチ304ステンレスを曲げる段階になると、これらの材料の降伏強度を克服するために必要なトン数は、ダイのショルダー部に莫大な圧縮応力を発生させます。2019年、ある顧客が標準的な42CrMo Vダイを使って1/2インチのHardoxを成形しようとしました。ダイは単に摩耗したのではなく、塑性変形を起こしました。合金の降伏強度が適用された成形トン数より低かったため、ショルダー部が押し潰される力で外側に「マッシュルーム化」したのです。このような用途では、工具強度は材料硬度だけでなく、持続的かつ高トン数の性能に対応するよう設計されたプレスブレーキ機構とも適合させる必要があります。例えば、 ADH Machine Tool社の大型プレスブレーキシステム, のような、極限荷重下でも安定性と精度を妥協しない、要求の厳しいCNC制御曲げ用途向けに設計されたものです。.
ここでCr12MoVおよびそれに類する高合金工具鋼の出番となります。.
Cr12MoVは高炭素と高クロムを含み、ミクロ構造内に大きく硬い炭化物を形成します。HRC58〜60に熱処理されると、まるで金床のような挙動を示します。極端な圧縮荷重下でも降伏せず、緻密で滑らかな結晶粒構造により、ステンレスの成形を困難にする微小溶着やかじり(ガリング)に強く抵抗します。.
典型的な限界を超えて動作できる剛性強度を提供します。.
この極端な剛性のため、42CrMoのような深部までの靱性はありません。Cr12MoV製ダイが不均一なストロークや急激な底付き衝撃を受けた場合、破砕する可能性があります。したがって、滑らかで制御されたストロークで使用し、その高い圧縮強度に依存して厚板を変形させず成形を行う必要があります。.
重量のあるステンレスの加工で、長尺部品や非常に高いトン数が関わる場合、ダイの選定だけでは不十分で、機械プラットフォームも同じく重要になります。このような場合、同期制御のタンデムプレスブレーキシステムにより、荷重をより均等に分散し、ストロークの一貫性を維持し、脆い高合金工具の破損リスクを伴う衝撃事象を低減できます。例えば、 タンデムプレスブレーキシステム ADH Machine Toolの製品などは、ハイエンドかつ大判用途向けに完全CNC制御の曲げ技術を統合しており、Cr12MoVのような極限対応ダイを安定した精密制御成形能力と適切に組み合わせることを可能にします。.
生産量の方程式:安価な炭素鋼(T8/T10)が高級合金を上回る場合

ツール営業担当者がめったに口にしない不都合な現実があります。それは、時として低コストこそが最適解であるということです。T8やT10のような高炭素鋼は、現代の製造業者からは古い材料として軽視されがちです。しかし、彼のツーリング戦略は2005年のままで、あらゆる作業に高価な高合金工具鋼を用いなければ精度を確保できないという前提に立っていました。.
試作バッチや500個程度の軟鋼ブラケットの少量ロットを製造する場合、高級合金を使うことは大きく不必要な資本コストとなります。.
T10炭素鋼は容易に焼入れしてHRC55以上の硬度を得ることができます。低い降伏強度の炭素鋼を短期間生産する場合、摩耗に十分対抗できる表面硬度を持ちます。クリーンに作業をこなし、公差を維持し、その後保管に戻すことが可能です。.
リスクは、その限界を誤解することから生じます。.
クロムやモリブデンなど、芯部の靱性をもたらす元素を欠いているため、T10は高硬度では本質的に脆くなります。T10製のダイで304ステンレスを曲げようとすると、データが示す通り、42CrMoと比較して破壊的に割れる可能性が2倍以上高くなります。ステンレスの加工硬化による急激な圧力上昇が、硬く脆いT10のマトリクス内の微小亀裂に作用し、ダイを裂いてしまうのです。炭素鋼は、短期間で予測可能な生産でコスト最適化を図る場合にのみ使用すべきです。.
正しいベース合金の選定によって「マッシュルーム化」も「破砕」も防げるなら、次の課題はこうです:50,000個にも及ぶ生産ランによる、緩やかだが避けられない摩擦から、こうした適切に選ばれた工具をどう守るか?
表面処理 vs. 全面焼入れ鋼:アップグレードか過剰か?
2018年、私はあるショップのマネージャーが、1/4インチのAR500を曲げるための標準的な42CrMo V型ダイスの液体窒化処理に$4,000を費やすのを見ました。彼は耐久性を購入したつもりでいました。しかし、強化された表面は初回シフト中にクレームブリュレの焦げた表面のように崩壊しました。窒化層は徐々に摩耗していったのではなく、直接その下の軟らかい芯へと陥没したのです。.
工具の選定はストリートファイトのようなものです。硬度はナックルのようなもので、衝撃を与え、摩耗を防ぎます。一方、靭性はあごに相当し、強い圧力を吸収して壊れないようにします。柔らかいナックルや脆いあごでは、現場の過酷な環境には耐えられません。表面処理はナックルを硬化させるものです。もしあごが適用されるトン数に対して弱すぎれば、パンチで簡単にノックアウトされてしまいます。.
窒化処理は摩耗を解決するのでしょうか、それとも避けられない破損を単に先延ばしにしているだけなのでしょうか?
窒化処理は鋼の表面に窒素を拡散させ、約0.010〜0.020インチの深さまで60〜65 HRCの硬化層を形成します。レーザー切断された軟鋼がショルダーを擦る場合、この硬化層が鋭利なエッジによる金型の掘り傷を防ぎます。しかし、摩耗は曲げ加工のメカニズムの一部に過ぎません。厚く、降伏強度の高い材料を成形する際には、圧縮力が表面層を直接貫いて伝達されます。.
もし42CrMoの芯部が標準的な30 HRCのままであれば、極端な荷重下で65 HRCの硬い表面層を支えるだけの圧縮降伏強度が不足しています。芯部では微視的に降伏が発生し、硬化層が支持を失って曲げ圧力で亀裂を生じ、鋭い破片となって剥離し、ワークピースに食い込みます。.
摩耗を除去しているわけではありません。単に数百サイクル分の時間稼ぎに余計な費用を払っているだけです。.

耐焼付きコーティングが意図せずチッピングリスクを高めるとき
3年前、医療用筐体の製造業者から連絡がありました。新しくコーティングしたダイスが破損するというのです。彼らは16ゲージの304ステンレス鋼を曲げ加工していました。焼付きや肩部への冷間溶着を防ぐため、高級チタンナイトライド(TiN)コーティングを施しました。焼付きは完全に止まりました。しかし、1週間もしないうちにダイスの肩が崩壊し始めました。.
耐焼付きコーティングは境界層に顕著な硬度勾配を生みます。標準的な工具鋼に超硬で低摩擦のセラミックコーティングを施すと、工具上の摩擦の分布が根本的に変化します。ステンレスがダイスを擦りながら徐々に摩耗する代わりに、材料は即座に滑ります。この急激な滑りは運動エネルギーの衝撃を最も鋭く脆いダイスの肩部分に直接集中させます。コーティング自体は失敗していません。あまりにも効果的に働いた結果、破壊的な衝撃荷重を、耐えるように焼戻しされていないベース素材に伝達してしまったのです。.
根本原因ではなく、素材の不適合という症状を対処していませんか?
最近、私はある工場主を監査しました。彼はコーティングであらゆる工具の故障が解決できると信じていました。彼の工具戦略は2005年から進化していませんでした。彼の危険な前提はこうです:一種類のダイスを在庫し、作業者は材料選定を考慮する必要がなく、購買部は一括割引を確保できる。しかし、汎用の42CrMoダイスが高張力材料に対して摩耗すると、彼はますます高価な表面化学処理で対応しました。.
もし42CrMoに高摩擦・高降伏強度の曲げ加工を耐えさせるためだけに表面処理を施しているなら、すでに失敗しています。コーティングは性能を演出しているだけで、根本的な誤りを隠しています。もし焼付き防止に60 HRCが必要なら、表面から芯まで構造的に剛性を持つ高合金工具鋼、例えばCr12MoVのような完全硬化鋼が求められます。表面処理は、適切に選定されたダイスの寿命を20%延長するためのものであり、中程度の炭素鋼と重荷重用途の間の機械的ギャップを埋めるためのものではありません。.
化学的な応急処置に依存して構造的欠陥を補うことをやめれば、次の本当の課題が現れます。もしダイスが金属に十分耐えられるほど硬くなったなら、どうすれば繊細な化粧板金をダイスで傷つけずに守れるのでしょうか?
化粧仕上げのジレンマ:どんな鋼製ダイスでも部品を傷つける
私たちはほぼ壊れない工具を設計するために多大な努力を注ぎました。根本的な問題を診断し、降伏強度を一致させ、お店の現場が与えるあらゆる苛酷な負荷に耐えるダイスを作り上げました。.
そして今、そのダイスを棚に戻してほしいのです。.
戦う対象が金属の降伏強度ではない場合もあります。時には極めて繊細なものを扱うこともあるでしょう。磨かれたアルミを裸の鋼製V型ダイスで曲げようとすれば、仕上げ面がひどく損傷し、組立工程に届く前に顧客が一括して返品するかもしれません。5年前、私は熟練のオペレーターがブラッシュドステンレスのエレベーターパネルのバッチを、完全硬化Cr12MoVダイスで曲げているのを見ました。ダイスは健全なままでした。しかしパネルは、まるで砂利の駐車場に裏面から引きずられたかのような外観になっていました。.
なぜ薄い化粧仕上げ部品には全く異なるアプローチが必要なのか
鋼と鋼の接触は非常に攻撃的な摩擦イベントです。板金をV型ダイスに押し込むと、材料は曲がる以上のことを行います。ダイスの肩部を強く擦るのです。.
構造用軟鋼であれば問題ありません。しかし、塗装済みアルミや鏡面仕上げのステンレスの場合、その擦り動作によってプレスのトン数が二つの微細接触線に集中します。ダイスが硬ければ硬いほど、変形せず、表面損傷の全てがそのまま化粧仕上げに転写されます。この物理的な制約からは、研磨で逃れることはできません。.
靭性と耐摩耗性の比率が完全に逆転する。ワークピースに抵抗する金型を選ぶのではなく、ワークピースに「従う」金型を選ぶ必要がある。.
ポリウレタンインサート vs. 保護フィルム:表面仕上げのために耐久性を犠牲にする
業界の標準的な対応は、金型の上にウレタンフィルムを伸ばし、ペダルを踏むことだ。十数回の曲げなら問題ない。しかし、ウレタンフィルムは伸び、薄くなり、最終的には圧力の下で破れる。私はかつて、陽極酸化されたスマートフォン筐体500個分のバッチに、保護フィルムのロールを1本だけ使用しようとしたことがある。60個目でフィルムが知らぬ間に裂け、露出した鋼の肩部が開口部を切り裂き、次の40個に深い傷を残した。品質管理が損傷に気づいた時にはすでに遅かった。.
量産する場合は、ポリウレタンインサート型が必要になる。.
鋼製ホルダーに大きなチャンネルを加工し、そこにソリッドウレタンパッドを挿入する。金属はパッドに押し込まれ、パッドがパンチの形状に沿って変形し、滑り摩擦はゼロになる。引きずりも焼き付きもない。しかし、この保護には大きな機械的トレードオフがある。ポリウレタンは「ガラスの顎」を持っており、厚鋼板の下では割れ、ポリエステル系の汎用インサートは工場の熱とクーラントミストによって急速に劣化する。.
素材が柔らかいポリウレタンでは厚すぎるが、裸の鋼では繊細すぎる場合は、剛性ナイロン製のV型ダイや、滑り摩擦を転がり摩擦に変える合金ローラーダイに移行する必要がある。これは単なる工具購入ではない。仕上げ表面に対する保険の購入である。.
プレスブレーキ金型のための実用的な意思決定フレームワーク
化粧部品を保護するためにポリウレタンインサートが必要だと学んだ後、次に犯しがちな誤りはそれを鋼のように扱うことだ。以前、見習いが標準的なポリウレタンパッドで10ゲージのステンレスをエアベンドしようとするのを見たことがある。彼はトン数計算をしていなかった。その結果、パッドは単に破損したのではなく、圧力の下で破裂し、ウレタンの破片が工場の床に飛び散り、アルミホルダーが永久に変形した。.
ADH Machine Toolの製品ポートフォリオは100%のCNCベースであり、レーザー切断、曲げ、溝加工、せん断などのハイエンド用途を網羅しているため、ここで実用的な選択肢を検討するチームにとって、, CNCプレスブレーキ は次の適切なステップとなる。.
ポリウレタンはガラスの顎を持っている。トン数計算が1インチあたり2.5トンを超えると、ウレタンは爆発する。その場合は剛性ナイロンに切り替える必要がある。もしナイロンが摩擦によって焼き付くなら、回転式合金ローラーダイに切り替える。まずトン数を計算し、それに耐えられる素材を選ぶ。この論理は化粧部品に限らず、工場内のあらゆる鋼材に求められる基本である。.
トン数計算の検証、金型素材の比較、または剛性ナイロン、合金ローラーダイ、焼入鋼のいずれが特定部品に適しているかを評価する必要がある場合は、アプリケーションを詳細に議論する価値がある。ADH Machine Toolは、ベンディング、レーザーカッティング、板金自動化をカバーする100% CNC製品ラインアップ、およびプレスブレーキとスマート機器における継続的なR&D投資により、データに基づいた金型およびプロセスの意思決定を支援できる。アプリケーションのレビュー、見積り、または実装についての相談は チームに連絡してください.
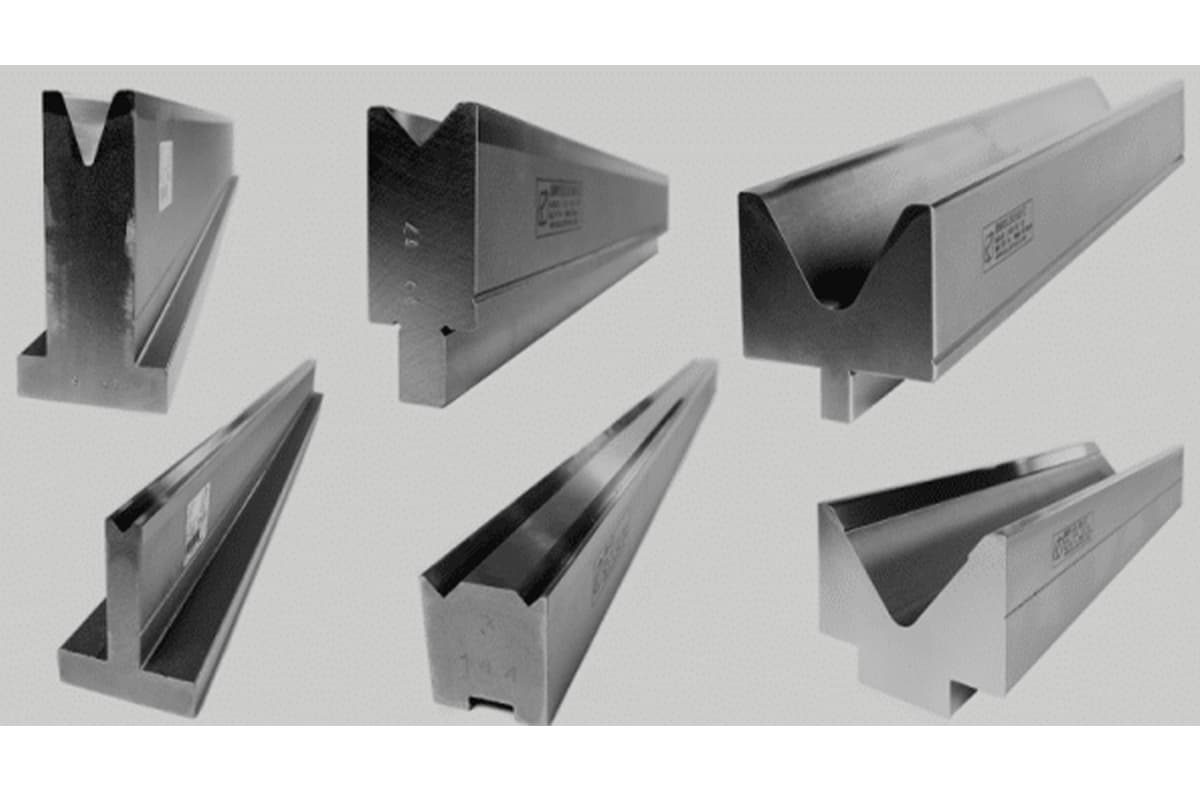
ステップ1:硬さを選ぶ前に、故障モード(摩耗か変形か)を定義する
金型カタログは誤解を招く。42CrMoを汎用的な解決策として宣伝しているのは、在庫管理が容易だからであり、あなたの用途に最適だからではない。汎用工具の罠から抜け出すには、販売パンフレットに頼るのをやめ、自分のスクラップ箱を調べる必要がある。.
マーケティングの主張よりも仕様を重視するエンジニアにとって、構造化された技術資料は一般的なカタログページより良い出発点となる。ADH Machine Toolは、社内のR&Dおよび試験能力に基づき、CNCベンディングシステムおよび関連金型アプリケーションに関する詳細なパンフレットを提供している。技術文書および構成詳細は以下で確認できる: 技術パンフレットをダウンロード.
最後に使った金型は、焼き付きだったのか、それとも破断だったのか?
金型の肩が摩耗して丸くなっているなら、摩耗に負けたということだ。パンチの摩耗がわずか0.1 mmを超えるだけで、曲げ力の作用点がずれ、曲げ角度が±0.5°を超えて逸脱する。金型が用途に対して柔らかすぎたのだ。より硬化処理されたCr12MoVにアップグレードする必要がある。しかし、V溝の根元で金型が割れている場合、塑性変形が発生している。厚さ3 mm以上の鋼を高トン数で曲げる場合、薄いパンチでは60%の確率で塑性変形が起こる。金型が加えられたトン数を吸収できなかったのだ。靭性が不足していた。変形の問題は硬度を上げても解決しない。V溝を拡大するか、衝撃に耐えられる靭性の高い低炭素鋼に切り替えることで対処する。.
ステップ2:安価な金型を意図的に使う場合と頻繁な金型交換の実コストを比較する
故障モードに合わせて靭性と耐摩耗性の比率を整えたら、次に生産量の数理的現実に直面する必要がある。24時間稼働の工場は、断続的に稼働する工場よりも工具の摩耗が30%速い。2016年、私は夜勤シフトが厚板に小さなRを無理に付けようとして、許容トン数を20%超過した工場を管理していた。その20%の過負荷で工具寿命が半減した。高級な焼き入れ金型を3週間ごとに交換していたが、それでも負荷により欠け続けていた。.
選択肢は2つだ。高品質のモジュラー型焼き入れ金型システムに投資してトン数制限を厳格に守るか、あるいは安価な炭素鋼製金型を購入して消耗品として扱うか。短期の研磨材加工では、高価な合金を使用するよりも、安価な金型を意図的に消費する方が経済的な場合が多い。しかし、オペレーターがプレスを過負荷にして常に金型を交換しているなら、その問題は金型予算ではなく、プロセス管理の問題である。.
ステップ3:完全破損してからではなく、最初の摩耗パターンが現れた時点で再評価する
最も一般的な製造現場の誤りは、金型が真っ二つに割れるまで問題を診断しないことだ。最初の1週間後に金型をプレスから外し、摩耗パターンを確認すべきである。肩が不均一に焼き付いていないか?パンチ先端が変形していないか?
ここが最後の罠です。時には摩耗パターンが、金型材料が適切であることを示しているように見えますが、実際には機械側に問題があります。高負荷時に0.3mmを超える金型ベースのたわみが発生すると、ワーク全体の曲げ角度が不均一になります。オペレーターはその補正のために金型にシムを挟んだり、中央にトン数を集中させたりしますが、それにより特定箇所の金型ショルダーが急速に摩耗します。標準的な42CrMo製の金型であっても、最新のクラウニングシステムがたわみを補正する場合は耐えられるかもしれません。しかし、ベッド自体が反っている場合は、工具材料を変更しても問題は解決しません。摩耗パターンを再評価し、材料が工具を損なっているのか、それともプレスブレーキが下側からそれを傷めているのかを見極める必要があります。.
工具選定をストリートファイトのように考えてください。目隠しをしてリングに上がり、すべての相手に同じグローブが適していると決めつけることはありません。前の戦いでできた打撲痕を確認し、自分の拳と顎を目の前の金属に照らし合わせ、1枚の鋼で不可能を成し遂げようとする期待を捨てるのです。.

















 日本語
 English
 العربية
 বাংলা
 Български
 Čeština
 Dansk
 Nederlands
 Deutsch
 Suomi
 Français
 Ελληνικά
 עִבְרִית
 हिन्दी
 Magyar
 Bahasa Indonesia
 Italiano
 Қазақ тілі
 한국어
 Bahasa Melayu
 Norsk bokmål
 فارسی
 Polski
 Português
 Português do Brasil
 Română
 Русский
 Српски језик
 Slovenčina
 Español de México
 Español
 Svenska
 Kiswahili
 தமிழ்
 Türkçe
 ไทย
 Tagalog
 Українська
 Tiếng Việt
 اردو
 简体中文
 香港中文
 繁體中文