
パンチとダイはカタログ上では正しく見えても、プレスブレーキでは機能しないことがあります。より鋭い曲げが必要な作業において、適切なVダイの上に86度のパンチを配置したと想像してください。ラムが下降するにつれ、ワークピースは目標角度に達する前にパンチの側面と接触します。ダイにはまだ余裕があっても、パンチの形状が物理的なストッパーとなってしまうのです。.
トン数を増やしても、その干渉は解決しません。安全でない形状に負荷をかけるだけです。.
信頼性の高い金型選定には、パンチとダイの角度を合わせる以上のことが求められます。パンチはワークピースとの干渉を避け、ダイは曲げをサポートし、部品は衝突することなく全ストロークを移動できなければなりません。また、プレスブレーキとすべての金型コンポーネントは、それぞれの荷重制限内に収まる必要があります。そして、セットアップは測定を伴うテスト曲げによって実証されなければなりません。.
本記事では、生産開始前にプレスブレーキの金型を選択、設置、検証するための実用的な意思決定プロセスを紹介します。金型とその選定に関するより広範な背景については、以下を参照してください。 ADH Machine Toolのプレスブレーキ金型ガイド, (同社のCNCベースの曲げ加工ポートフォリオに基づいています).
曲げを制御する要素を理解する
エアーベンディング中、パンチは板材の片側に接触し、2つのダイ肩部が反対側を支持します。これら3つの主要な接触点によって、板材はダイの開口部へと巻き込まれます。荷重を取り除くと、材料は弾性的に復元し、スプリングバックによって曲げ角度がわずかに開きます。.
システムの各パーツには異なる役割があります。.
- パンチ 上部の接触形状を決定します。その角度は鋭角曲げやオーバーベンドのためのクリアランスを提供し、ノーズ(先端)は接触圧力と歪みに影響を与えます。エアーベンディングにおいて、パンチノーズが自動的に完成後の内側半径になるわけではありません。.
- ダイ 支持スパンを決定します。V開口部は、エアーベンディングの内側半径、最小支持フランジ、および必要な力に強く影響します。軟鋼の場合、内側半径は多くの場合V開口部の6分の1から8分の1程度になりますが、実際の材料の挙動によってはこの範囲から外れることもあります。.
- プレスブレーキ 荷重を供給し、位置を制御します。ラムの深さはエアーベンディングの角度を制御し、アライメント、再現性、たわみは曲げ全体で角度が一貫しているかどうかを決定します。精密なCNC制御と検証済みのフレームおよびラムの剛性を必要とする用途には、, ADH Machine Toolのプレスブレーキ が、機械評価における実用的な次のステップとなります。.
力は形状の代わりにはなりません。機械を動かす前に、クリアランス、ツールの状態、座屈、機械の能力、および該当するすべての荷重定格を確認してください。.
最初に曲げ方法を選択する

同じパンチとVダイでも、ストロークの深さによって成形条件は大きく異なります。選択した方法によって接触、スプリングバック、半径の形成、トン数が変化するため、金型を承認する前に方法を決定する必要があります。.
エアベンディング
エアベンディングでは、板材はダイの肩部で支持された状態を保ち、ダイの面に完全に密着することはありません。ラムの深さが曲げ角度を大きく左右します。V開口部と材料の特性が内側半径に強く影響し、アンロード(荷重解除)後のスプリングバックを考慮に入れる必要があります。.
鋭角パンチは、90度の仕上がり曲げを作るために使用されることがあります。これは、スプリングバックが起こる前に90度を超えて曲げを閉じるためのクリアランスが得られるためです。したがって、パンチの角度は仕上がり角度そのものではありません。それはクリアランスと接触形状の一部です。.
エアベンディングは、より少ない力で済み、制御されたラムの深さを変更することで、1組の適合ツールセットで複数の曲げ角度を作成できるため、通常、最初に検討すべき方法です。.
ボトミング
ボトミングは、板材がパンチおよびダイとより完全に接触するまで続行されます。ツールの角度とパンチの先端形状が仕上がり形状に直接的な影響を与え、通常、スプリングバックは低減されます。ただし、ボトミングによってスプリングバックが完全に消失する保証はありません。.
材料の厚さ、強度、ツールの適合性、状態、および機械のたわみによって、荷重解除後の結果は依然として変化する可能性があります。目標角度が刻印されたツールであっても、その角度で部品が仕上がるという証明にはなりません。.
コイニング
コイニングは、高圧を使用してパンチの先端を曲げゾーンに押し込み、材料を塑性圧縮します。これによりスプリングバックをほぼ排除し、部品をツールの形状に忠実に従わせることができますが、はるかに大きな力を必要とし、マーキング、摩耗、局所的な薄肉化を引き起こす可能性があります。.
計画上の注意点として、ボトミングはエアベンディングの約4倍のトン数を必要とする場合があり、コイニングはその約10倍を必要とする場合があります。これらの比率は計算値ではありません。実際の力は、材料、厚さ、V開口部、曲げ長さ、およびツールに合わせて検証する必要があります。.
必要な角度と半径を達成できる場合は、エアベンディングから始めてください。ボトミングは実証済みのプロセス上の必要性がある場合にのみ検討し、コイニングは極端な負荷と材料への影響を正当化できる要件のためにのみ確保してください。.
完成部品から逆算する
ツールの選定は、ツールラックではなく図面から始めるべきです。仕上がり角度、内側半径、最短フランジ、公差、曲げ長さ、表面要件、および近接する形状を記録します。ツールはこれらの要件を満たす必要があり、利用可能な在庫が要件を再定義するわけではありません。.
「この板厚で90度」とだけ記述されたジョブは、完全には定義されていません。ある部品は短い戻りフランジを持つかもしれず、別の部品はタイトな半径を必要とするかもしれず、3番目の部品は外観面に肩部の跡を残すことを禁止するかもしれません。それぞれに異なるセットアップが必要になる場合があります。.
材料厚の約1.5倍の内側半径や、板厚の約6倍の最小フランジといった一般的な選別値は、困難な部品を特定するのに役立ちます。これらは図面を覆したり、セットアップを承認したりするものではありません。部品が慣習的なルールから外れる場合は、実際の形状から計算およびテストを行ってください。.
公差もプロセスを変化させます。広い角度公差であれば、通常のスプリングバック補正で対応できるかもしれません。厳しい角度、半径、またはフランジ公差には、安定した材料、健全なツール、一貫したゲージ測定、および慎重な初品測定が求められます。.
実際の材料を検証する
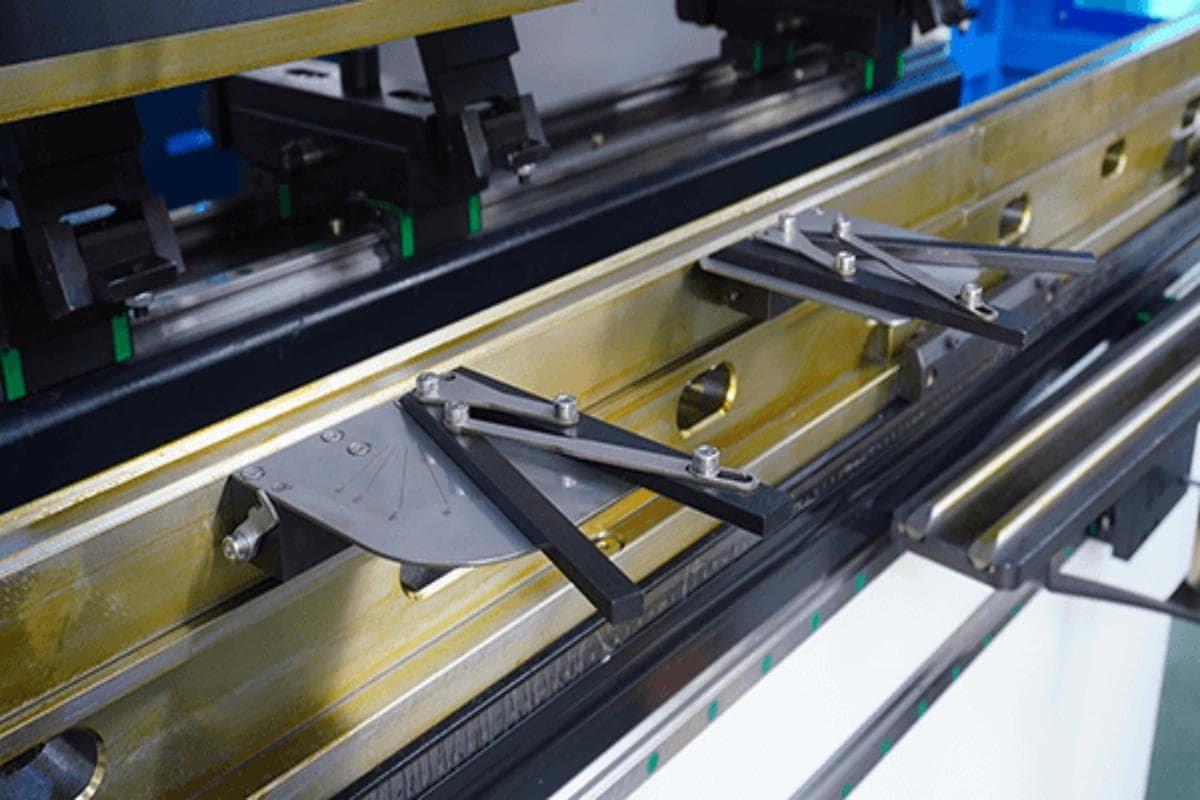
公称板厚ラベルを測定された厚さと見なさないでください。板厚はサプライヤーやロット間で、貫通度、半径、スプリングバック、および必要な力に影響を与えるほど変動する可能性があります。きれいな材料の代表的なポイントを測定し、結果を記録してください。.
材料のグレードと状態を確認してください。高強度材料は一般的に、同じ厚さの軟鋼よりも大きな力を必要とし、多くの場合、より大きなスプリングバックを生じさせます。機械的特性が不確かな場合は、計算を推定値として扱い、補正のために管理されたテスト曲げを行ってください。検証されていない力で補正しないでください。.
圧延方向(目方向)も重要です。曲げ線が圧延方向と平行な場合、特にタイトな半径では亀裂が生じやすくなる可能性があります。図面で好ましくない方向が指定されている場合、解決策として、より大きな半径、より広い開口部、異なるレイアウト、またはエンジニアリングレビューが必要になる場合があります。より鋭いパンチを使用しても、材料の延性は向上しません。.
実際の厚さ、グレード、焼き戻しまたは状態、圧延方向、コーティング、および保護フィルムの状態を記録してください。代表的なテスト材料は、これらの製造条件と一致している必要があります。.
Vダイの開口部を選択する
利用可能な各ダイを、予測される半径、支持されるフランジの長さ、および成形力という3つの主要な要件に基づいて評価してください。.
V開口部を広くすると、支持点がより遠くに広がります。一般的に力は減少しますが、エアベンドによる半径が大きくなり、支持を維持するためにより長いフランジが必要になります。開口部を狭くすると、半径を小さくし、短いフランジの支持を助けることができますが、力が増大し、傷や局所的な負荷がより深刻になる可能性があります。.
意図的な選別手順を使用してください:
- 選択した曲げ方法で指定された半径を作成できない開口部を除外します。.
- 曲げ工程全体を通して最も短いフランジを支持できない開口部を除外します。.
- 実際の材料、厚さ、曲げ長さ、方法、および開口部を使用して力を計算します。.
- 残りの金型を、角度、肩の状態、表面の傷、および利用可能な有効長について比較します。.
- 最良の候補を、機械および金型の定格チェックに進めます。.
短いフランジは、ダイの肩に残る材料が少なすぎると、V溝の中に滑り込んだり、寸法制御を失ったりする可能性があります。狭い開口部は支持を改善するかもしれませんが、利用可能な力の余裕を消費してしまいます。両方の制約を同時に解決する必要があります。.
V開口部を材料厚さの約8倍にするというおなじみのルールは、あくまで出発点に過ぎません。2mmの板材の場合、16mmの開口部が推奨されますが、半径が大きすぎる、フランジが支持されていない、表面に傷が付く、または負荷が過大である場合、その選択は失敗します。開口部を狭くしたり広くしたりすることは、単なる一つの寸法の変更ではなく、プロセス全体を変化させることになります。.
パンチの形状とプロファイルを選択する

エアベンドの場合、貫通およびスプリングバック補正のために十分な角度クリアランスを提供するパンチ角度を選択してください。板材がパンチの側面と早期に接触すると、意図した3点曲げ条件が変化し、追加の力が必要となり危険です。.
パンチの先端半径を材料と指定された曲げに合わせます。過度に鋭い先端は歪みを集中させ、折り目、傷、または亀裂の原因となる可能性があります。大きすぎる先端は貫通を妨げたり、意図したよりも大きな半径を作り出したりする可能性があります。V開口部がエアベンドの半径を支配することが多いですが、パンチの先端も接触と材料の歪みに影響を与えます。.
パンチ本体も部品と干渉してはいけません。荷重時、初期接触時、最大貫通時、スプリングバック時、および取り出し時の側面プロファイルを確認してください。以前の曲げ、戻りフランジ、ヘム、オフセット、ハードウェア、および近くの壁を含めて考慮してください。.
曲げ線の周囲が開放されている場合はストレートパンチを使用してください。追加の角度クリアランスが必要な場合は鋭角パンチを使用してください。戻りフランジや成形された壁が先端の後ろにスペースを必要とする場合は、グースネックパンチを使用してください。.
逃げ加工されたプロファイルは、より頑丈なストレートパンチよりも耐荷重が低い場合があります。曲げることはできても金型から取り出せない部品は、その手順では製造できません。成形経路と取り出し経路の両方を確認してください。.
最後に、ラベルを信頼するのではなく、物理的な工具を検査してください。摩耗、損傷した先端、高さの異なるセグメント、埋め込まれたスケール、および不適合なセクションは、カタログが約束する精度を台無しにする可能性があります。.
機械と工具の互換性を確認する
幾何学的に適切なパンチであっても、そのタング(取り付け部)が上部ホルダーと一致しなければ使用できません。下部ダイもホルダーに正しく適合し、装着される必要があります。見た目が似ていることは互換性とは異なり、即席のシムやアダプターは承認されたインターフェースの代わりにはなりません。.
上部工具のスタイル、下部ダイの取り付け、クランプの噛み合い、セグメントファミリー、向き、高さ、安全機能、および耐荷重を確認してください。アダプターを追加するたびに、荷重経路に別のインターフェース、別の高さ、および別の定格が加わります。.
CNC曲げ装置および工具の要件を評価する際の実用的な参考資料として、以下をダウンロードしてください。 これらのセットアップを文書化し標準化するための体系的なリファレンスが必要な場合は、.
パンチ、ダイ、ホルダー、アダプターを含むツールスタックの全高を計算してください。それを機械のデイライト(最大開き寸法)および有効ストロークと比較します。スタックは、取り付け、成形、開放、および安全な部品の取り出しが可能なものでなければなりません。.
ホルダー、ラム、フレーム、バックゲージフィンガー、既存のフランジ、下部ダイ本体を含む、全動作範囲をトレースしてください。グースネック形状は、完成した角度では部品を回避できても、同じフランジがストロークの途中で上部ホルダーに衝突する可能性があります。.
まずは図面、テンプレート、機械データ、または適切なソフトウェアを使用してクリアランスを証明してください。物理的な確認を行う場合は、必ず現場で承認された低速セットアップ手順に従ってください。成形圧力は衝突検知の方法ではありません。.
トン数と局所荷重制限の確認
実際の材料クラス、測定された板厚、V幅、曲げ長さ、および曲げ方法を用いて成形力を計算してください。一貫した単位を使用し、意図した接触条件に適用されるチャートまたは計算式を使用します。.
次に、その要件をプレスブレーキ、上部クランプ、アダプター、パンチ、ダイ、下部ホルダー、ベッド、ラム、フレームといった荷重経路のすべてのリンクと比較してください。最も低い承認定格がそのセットアップの基準となります。.
金型は多くの場合、単位長さあたりの定格で評価されます。簡単に言えば以下の通りです:
許容金型荷重 = 単位長さあたりの定格荷重 × 実際の荷重長さ
ワークピースに接触し、それを支持する長さのみを使用してください。ブランクが短いセクションにしか接触していない場合、余分な金型セグメントを取り付けても、そこに力が分散されることはありません。.
短い曲げは集中荷重のリスクを生みます。総荷重が機械の定格以下であっても、短いパンチセグメント、ダイセクション、ラム領域、またはベッド領域にかかる局所的な荷重が制限を超える可能性があります。V幅が小さいと単位長さあたりの力が増大し、この問題が深刻化します。.
偏心曲げは、ラム、ガイド、ベッド、フレームの片側に過負荷をかける可能性があります。クラウニングは計画的な長さ方向のたわみを補正するものであり、偏心荷重を許可するものではありません。曲げ位置、荷重長さ、集中荷重については、機械メーカーの規則に従ってください。.
定格が不明な場合、計算結果が一致しない場合、高張力材や厚板と小さなRを組み合わせる場合、荷重が制限に近づく場合、あるいは特殊な金型、改造された金型、損傷した金型、深く逃げ加工された金型を使用する場合は、作業を中断し、資格のあるエンジニアリング部門、機械メーカー、または金型サプライヤーのサポートを求めてください。機械および曲げソリューションの評価に関する支援については、, ADH Machine Tool に連絡する, (同社は、曲げおよび板金自動化システムを含むCNCベースのポートフォリオを展開しています)にお問い合わせください。.
金型の点検と正しい取り付け
機械を承認された金型交換状態にしてください。十分な照明の下で、パンチの先端に欠け、ひび割れ、へこみ、マッシュルーム状の変形、腐食、不均一な摩耗がないか点検します。ダイの両方の肩部について、エッジの丸まり、異物の付着、かじり、粗い箇所、不均一な摩耗がないか確認してください。.
すべてのセグメント化された金型の接合部を点検します。各セクションは面一(つらいち)に配置され、連続した加工プロファイルを形成している必要があります。接合部が浮いていると、シートに傷がついたり、局所的な角度変化が生じたりする可能性があり、隙間や不一致があるセクションでは曲げが支持されなくなる可能性があります。.
金型、ホルダー、クランプ、アダプター、およびすべての座面を清掃してください。ダイの下に切り粉や削りくずがあると、セットアップが傾き、重大な角度誤差が生じる原因となります。接触面に汚れがあると、精密研磨された金型の精度が損なわれる可能性があります。.
非対称のダイ、オフセットパンチ、グースネックツールを取り付ける前に、向きを確認してください。クランプシステムの指示に従って、すべてのセクションを確実に固定してください。金型を無理に押し込まなければならない場合は、作業を中断し、タング、ホルダー、アダプター、向き、および互換性を再確認してください。.
より詳細な取り付け手順については、ADH Machine Toolの プレスブレーキ金型のセットアップガイドをご覧ください。, プレスブレーキの研究開発能力と徹底した品質管理プロセスに支えられています。.
メーカーの調整方法に従い、パンチをダイの全長にわたって中央に配置します。クランプ後、ツールがベッド上の承認された位置に留まっていることを確認してください。.
最初の曲げ加工の前にプログラムを確認する
コントローラーには、以前のジョブの補正値が残っている場合があります。プログラム名を鵜呑みにせず、実際のセットアップとアクティブなプログラムを比較してください。.
ツール高さ、実際のV幅、ラム深さ、クラウニング、バックゲージ位置、曲げ順序、曲げ方法を確認します。バックゲージの基準点、フィンガー高さ、直角度、後退量、ワークとの接触を確認してください。他の材料やツールセットから引き継がれた不明な補正値は削除します。.
ラム深さの変更は、曲げ方法に適したものでなければなりません。エアベンドではわずかな補正が適切かもしれませんが、ボトミングやコイニング中に過剰に押し込むと、力が急激に上昇する可能性があります。力とストロークの保護機能はすべて有効にしてください。.
承認された低速クリアランスチェックを実行し、パンチからダイ、ワークからツール、フランジからホルダーまたはラム、ワークからバックゲージに至るまでの全動作経路を監視します。.
管理されたテスト曲げを行い、測定する
指定されたグレード、実際の厚さ、状態、コーティング、および圧延方向を備えた代表的な生産用材料を使用してください。長さ方向の一貫性を検証する必要がある場合は、テストピースが実際の曲げ長さを代表するものである必要があります。.
予期しない異音、ツールの動き、異常な打痕、ワークの不安定な動き、または力の警告が発生した場合は、直ちに停止してください。測定は、ワークを取り外し、スプリングバックが発生した後にのみ行ってください。.
左端、中央、右端の角度を確認します。図面で指定された基準点からフランジ寸法を測定し、内側半径を検証し、真直度、ねじれ、ひび割れ、かじり、へこみ、ショルダーマークを検査します。1か所の角度が正しいからといって、全体が正しいとは限りません。.
機械とプログラム、材料、ツールの識別情報、曲げ位置、設定、測定値、および目視可能な欠陥を記録します。見た目が近いだけの部品では、補正のための信頼できる根拠にはなりません。.
エラーのパターンを診断の指針とします。フランジが正確で角度誤差が均一な場合は、まずラム深さとスプリングバックを疑います。角度が正確でフランジ誤差が均一な場合は、バックゲージまたは基準点を疑います。両端が正確で中央が開いている、または閉じている場合は、座り、クラウニング、または機械のたわみを示唆しています。角度が徐々に変化する場合は、調整、クランプ、セクションの不一致、または曲げ位置の問題を示唆しています。.
ひび割れは、過度の歪み、きつい半径、延性の不足、好ましくない圧延方向、エッジのバリ、または不適切な材料を示唆します。激しい打痕は、ショルダーの損傷、ダイ幅の狭さ、または過度の接触圧を示している可能性があります。かじりが発生した場合は、ツールの状態、汚染、材料の適合性、および承認された潤滑剤や保護媒体に注意を払う必要があります。.
一度に1つの変数のみを変更し、再度管理された曲げを行い、結果を記録します。未解決の形状やセットアップの問題を隠すために、決して余分な力を加えないでください。.
生産の開始と監視
テスト部品が制限に抵触することなく図面を満たしている場合は、その証明された状態を記録します。セットアップ記録には、図面リビジョン、材料、機械、プログラム、曲げ方法、ツールセット、関連する補正値、および測定された初品の結果を特定する必要があります。.
生産の開始時には、何をどのくらいの頻度でチェックするかを定義する必要があります。テスト曲げに適用したものと同じ基準点と測定器を使用してください。厳しい公差、長時間の連続運転、材料の変動、外観が重要な表面、またはリスクの高い形状については、監視を強化してください。.
材料ロットの変更、ツールの調整、プログラムの修正、中断、異常な異音、ツールの動き、または力の挙動の変化など、基準を乱す可能性のあるイベントが発生した後は、再確認を行ってください。測定値を傾向として監視します。曲げ角度が公差限界に向かって着実に変化している場合は、最新の部品が合格していても、ドリフト(ずれ)の兆候です。.
チェックに失敗した場合は、運転を停止し、最後に合格した検査以降に作成された部品を特定します。証拠を診断するのに十分な時間セットアップを保持し、その後、一度に1つの変数のみを修正してください。.
すべての曲げ工程で同じ意思決定プロセスに従うこと
プレスブレーキのセットアップは、すべてのリンクが有効である場合にのみ信頼性が保たれます:
部品要件 → 実際の材料 → 曲げ方法 → ダイ開口部 → パンチの形状とプロファイル → 工具の適合性 → トン数と干渉の確認 → 検査 → テスト曲げ → 測定による補正 → 生産監視
サポートされていないフランジ、不適切な半径、誤った方法、不十分な座り、または材料のばらつきを補うために力を上げないでください。見た目が似ているという理由だけで工具セクションを混在させないでください。高さ、プロファイル、摩耗、座り、耐荷重の違いは、局所的な角度誤差や危険な集中荷重を引き起こす可能性があります。.
損傷した工具は使用を中止し、承認された検査または交換手順に従ってください。肩部の摩耗、先端の歪み、座面の損傷、または信頼性の低いクランプは、最初の生産ストロークの前に意思決定チェーンを断ち切ってしまいます。.
目標は単に1つの合格品を作ることではありません。測定可能で再現性のあるプロセスを確立することです。つまり、要件を定義し、形状と能力を証明し、設置されたセットアップを検証し、結果を測定し、実行中ずっと同じ条件を監視することです。その規律が、機械、工具、そしてそれらを操作する人々を守りながら、スクラップ(不良品)を防ぎます。.

















 日本語
 English
 العربية
 বাংলা
 Български
 Čeština
 Dansk
 Nederlands
 Deutsch
 Suomi
 Français
 Ελληνικά
 עִבְרִית
 हिन्दी
 Magyar
 Bahasa Indonesia
 Italiano
 Қазақ тілі
 한국어
 Bahasa Melayu
 Norsk bokmål
 فارسی
 Polski
 Português
 Português do Brasil
 Română
 Русский
 Српски језик
 Slovenčina
 Español de México
 Español
 Svenska
 Kiswahili
 தமிழ்
 Türkçe
 ไทย
 Tagalog
 Українська
 Tiếng Việt
 اردو
 简体中文
 香港中文
 繁體中文