
なぜ「トップ10」リストはあなたを失望させるのか(そして代わりに正しい機械を選ぶ方法)
おそらくあなたはここ一週間、理論上の最大性能についてはすべて教えてくれるものの、その機械が実際に採算を取れるかどうかはほとんど教えてくれない比較表を精査してきたことでしょう。「トップ10」リストが役に立たないのは、工業用製造機器を家電製品のように評価し、信頼性あたりのコストではなく、機能あたりの価格で順位付けしているからです。.
工場が必要としているのは、テック系ブロガーが選んだ一般的な「勝者」ではなく、現実的な制約――予算のタイミング、1日の処理量、要求される仕上がり品質――に適した機械です。ランキングを追うのではなく、材料や生産量などの生産ニーズを能力に対応させた要件マトリクスを作成しましょう。そうすれば、本当に重要な性能が見えてきます。.
たとえば、あなたの最優先事項が高精度の金属切断と長期的な生産安定性であるなら、 シングルテーブルファイバーレーザー切断機, のようなプロフェッショナル環境でスムーズなスループットを実現するために設計された産業用グレードの選択肢を検討してください。.
スペックシートの罠:急いでいるときにワット数が最も役に立たない理由
作業場の設備を優先順位付けする際によくある間違い
- 最大ワット数をプロセスの安定性よりも優先することは、作業場のオーナーが犯す最も高価な失敗のひとつです。.
- 機械がガントリーのずれに悩まされたり、重い後処理を必要としたりする場合、高出力ワット数は意味をなしません。.
- ワット数は主に最大切断厚に影響しますが、収益性には関係ありません。.
- チューブ出力仕様だけでなく、隠れた「ダウンタイム要因」に注意を払いましょう。.
- 主なダウンタイム要因には、ノズルとレンズの清潔さ、サーボメンテナンスの間隔、安定した冷却気流などがあります。.
- 収益を重視するなら、最も重要な指標は加速度とケルフ幅(切断幅)の一貫性です。.
- 適切に調整された60W機は、校正の不十分な100Wモデルを上回ることもあります。.
- 不安定な機械は素材と時間の両方を無駄にするため、余分なワット数はむしろマイナスになります。.
もしも稼働時間の安定性と精度があなたの業務にとって重要であれば、 カバー付き兼用ファイバーレーザー切断機 のようなプロフェッショナル向けシステムを検討することで、長時間の生産シフトにわたって均一な切断を維持する助けとなります。.
「初回カットまでの時間(TTFC)」の現実:ホビー用おもちゃと本物の収益機械を見分ける
最適化バージョン
“「初回カットまでの時間」(TTFC)は、機械を開梱してから最初の使用可能な部品を生産するまでの時間を指します。ホビー向けの機械はしばしばこの点を大々的に宣伝し、独自の簡易ソフトウェアと「1時間以内にカット可能」という約束を組み合わせています。その導入のしやすさは確かに魅力的ですが、それが限界にもなり得ます。こうしたプラグアンドプレイ型のエコシステムは、プロフェッショナルなCADからCAMへのワークフローに必要な統合性や自動化機能を提供しないことが多く、その結果、ジョブごとに手動の設定や微調整が必要になります。.
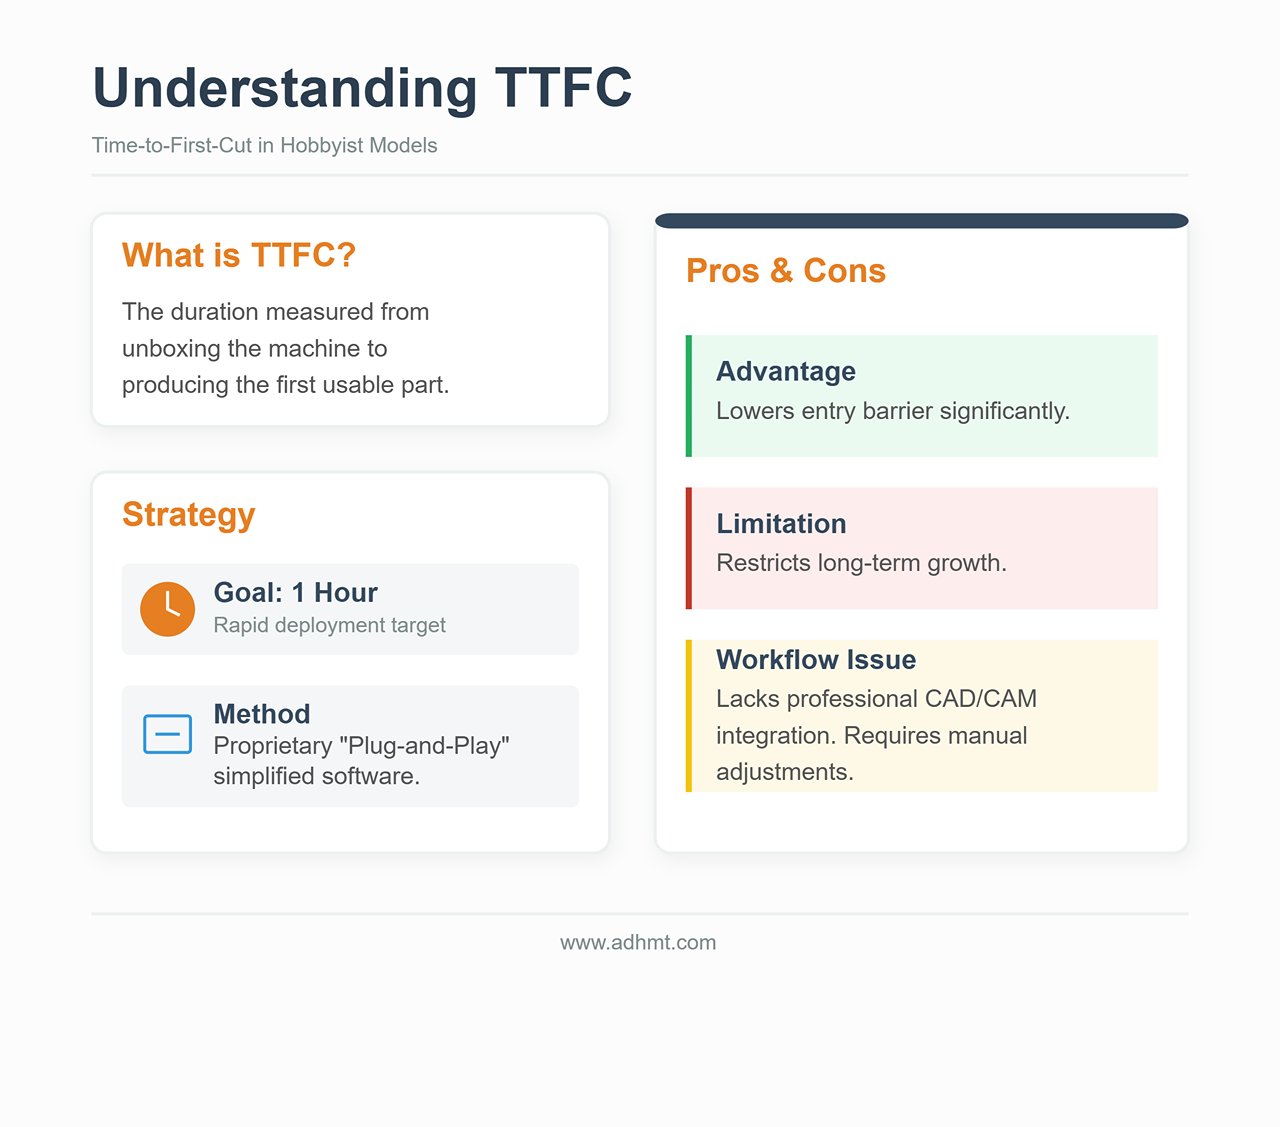
本当に収益を生む機械は、TTFCの短さで定義されるのではなく、実際の生産環境にどれだけスムーズに組み込めるかで決まります。産業用グレードのシステムでは、初期設定(排気対応、チラーの設置、安全インターロックなど)に多少の労力を要しますが、一度調整が完了すれば、「2回目のカットまでの時間」は実質ゼロです。この効率性は、バッチ処理や繰り返し精度を可能にし、各ロット間で再校正をほとんど必要としないソフトウェア互換性に依存しています。.
TTFCが優れていても、剛性が欠如していたり、脆弱なソフトウェア基盤で動作していたりすれば、その機械は生産には不向きです。本当の投資回収率(ROI)は、スループット、一貫性、そして厳密な公差管理によって得られるものです――それらの優位性こそ、開梱の興奮が薄れた後もずっと重要であり続けます。.
プロフェッショナルなワークフローを最適化する際には、技術仕様を確認したり、入手可能なものをダウンロードしたりすることが、高出力生産の背後にある構成や統合要件を理解するうえで実用的な方法です。 パンフレット これは、高ボリュームの出力を実現する背後にある構成と統合要件を理解するための実用的な手段です。.
フェーズ1:ハードフィルター(最初に90%の機械を除外)
ほとんどの購入者は、ワット数と価格を比較することから始めます。それはまた、高価な文鎮をつかまされる一番の近道でもあります。レーザーカッターを選ぶうえで最も重要な要素は、見かけのスペックとはほとんど関係なく、作業環境における現実的な制約にすべて関係しています。.
特定のブランドを確認する前に、「ハードフィルター」のセットを適用しましょう。これは二者択一の条件です。どれか一つでも満たさない機械は、有力候補ではなくリスクとなります。これらのフィルターを使えば、市場の約90%を除外し、実際に安全かつ効率的にあなたの環境で稼働できる機械だけが残ります。.
換気による拒否ルール:屋外排気経路がないならCO2は不可(残される選択肢はこちら)
最初の制約は空気そのものです。レーザー切断は、材料を蒸発させる熱プロセスです。木材、アクリル、革を切るとき、発生するのは単なる粉塵ではありません。揮発性有機化合物(VOC)、一酸化炭素、そしてさまざまな発がん物質を放出します。そしてPVCを切断すると(絶対にしないでください)、塩化水素ガスが発生し、数週間で肺に深刻な損傷を与え、機械の電子部品を腐食させます。.
譲れないルール: 4インチまたは6インチのダクトを機械から屋外に接続できない場合、本格的な生産作業用にCO2レーザーを購入することはできません。.
多くのメーカーは「煙除去装置」や循環式フィルター装置を、窓のない部屋向けの代替策として販売しています。時々コースターを彫刻する程度のホビー用途であれば問題ない場合もありますが、生産用としては高コストの罠となります。.
- 飽和の問題: アクリルや木材を切断すると、HEPAフィルターや活性炭フィルターがすぐに飽和します。生産環境では、空気の安全を保つために高価なカートリッジを週ごとに交換する必要があり、年間で数千ドルの運用コストがかかることもあります。.
- 気流の物理学: 循環式の装置は、光学系を清潔に保つために必要な1分あたりの立方フィート(CFM)流量を確保できないことがほとんどです。強力な負圧で屋外に排気しない限り、煙が内部に滞留して鏡やレンズに付着します。それによりビーム品質が低下し、切断性能が落ち、高価な光学部品が破損することもあります。.
屋外への排気経路がない場合、現実的な選択肢は低出力のダイオードレーザーか、金属マーキング専用のファイバーレーザー(たとえば シングルテーブルファイバーレーザー切断機)のみであり、安全な空気環境と安定した気流を維持するのに役立ちます。.
電気の落とし穴:110Vコンセントがなぜ生産速度を落とすのか
2つ目の制約は電力容量です。北米では標準的な110V/15A住宅用コンセントの理論上の最大出力は1,800ワットです。しかし、電気規格および安全基準によって連続負荷は80%、つまり約1,440ワットに制限されています。.
新規購入者はレーザーの定格(例:「100W」レーザー管)を見て、その範囲内に簡単に収まると考えがちです。これは出力電力と消費電力を混同しているのです。レーザーカッターとは単一の部品ではなく、システム全体なのです。.
- 総負荷: あなたはレーザー光源に電力を供給しているだけではありません。ステッピングモーター、コントローラー、水冷チラー(ガラス管には必須)、エアアシストポンプ、排気ファンも同時に作動させています。.
- 電圧降下: レーザーが高出力で発振しているときにチラーのコンプレッサーが作動すると、その突発的な電流で共有している110V回路の電圧が一時的に低下することがあります。.
作業場に標準的な住宅用110Vコンセントしかなく、専用回路を追加できない場合、選択肢は急速に限られます。高ワット数のマシンを共有回路で動かすと、「ブラウンアウト」と呼ばれる電圧低下が発生し、レーザー出力が変動して切断が途中で止まったり、彫刻の深さが作品ごとにばらつく原因になります。.
ハードルール: 専用の20A回路や220Vラインを設置できない場合は、高出力の産業用CO2プラットフォームや大型ファイバーレーザーは除外すべきです。実質的に、チラーや排気装置が一体化している、または消費電力が少ないデスクトップユニットや入門レベルの床置きモデルに制限されます。.

ベッドサイズの罠:「大型」がしばしば「低速」かつ「低精度」になる理由“
マーケティングの世界では、48インチ x 36インチのベッドは「より多くの可能性」を提供するという理由で、24インチ x 12インチのベッドよりも自動的に優れていると思わせようとします。実際の現場において、可能性は請求書の支払いにはつながりません。つながるのはスループットです。
大型ベッドには大きなガントリー(レーザーヘッドを支えるブリッジ)が必要です。そして大きなガントリーは重いのです。.
- 慣性 vs. 精細度: 重いガントリーは加速・減速により大きな力を要します。微細な文字や緻密なグラフィックを彫刻する際、ヘッドは1分間に何千回も方向転換します。サイズが大きく重いマシンでは、振動(「リンギング」や「ウォブル」と呼ばれる)を抑えつつそれを素早く行うのが難しく、仕上がり線に波打ちや揺れとして現れます。.
- 速度のペナルティ: 重いガントリーでも精度を保つためには、マシンはしばしば低速で動作する必要があります。より軽いガントリーを持つ小型マシンのほうが、動作間の加速・減速をすばやく行えるため、多くの場合、同じバッチを30%速く彫刻できます。.
ハードルール: 「いつか」使うかもしれない仕事のためにベッドサイズを選んではいけません。作業の95%が12インチ x 20インチのシートに収まるのであれば、4フィート x 8フィートの機械はビジネスの妨げになる可能性が高いでしょう。床面積をより多く占有し、消費電力も多く、多くの場合、より低品質な彫刻をより遅いペースで生成することになります。大きなベッドへのアップグレードは、フルシートのカットが主な収益源である場合にのみ検討してください。
素材の現実:クライアントの材料がレーザー源を決定する理由(CO2 vs. ファイバー vs. ダイオード)
最終的には、予算ではなく物理法則に基づいてレーザー源を選ばなければなりません。レーザーの波長が、どの素材と反応するかを決定します。どれほど高出力でも、誤った波長を補うことはできません。.
- CO2レーザー(10,600 nm): メイカーワールドの主力選手。この波長は有機材料に強く吸収されます。.
- 適した素材: 木材、アクリル(透明・カラーの両方)、革、紙、ガラス(彫刻のみ)。.
- ハードフィルター: 顧客が透明アクリル製のトロフィーや建築模型を必要としている場合は、 必ず CO2レーザーを購入してください。ファイバーやダイオードレーザーでは、透明アクリルを通過しても痕跡を残しません。.
- ファイバーレーザー(1,064 nm): 金属用の産業標準。.
- 適した素材: ステンレス鋼、アルミニウム、真鍮、銅、チタン。.
- ハードフィルター: 金属部品の切断がビジネスモデルの中心である場合、CO2レーザーは不適切です。高出力(150W以上)のCO2レーザーでも、 できるかを定義し、 酸素アシストを用いれば薄い金属を切断できますが、速度が遅く、エッジ品質もエントリーレベルのファイバーレーザーに劣ります。さらに、透明プラスチックや木材を彫刻する必要がある場合、ファイバーレーザーは役に立ちません。木材を焦がしすぎたり、透明プラスチックにはしばしば全く反応しなかったりします。.
- ダイオードレーザー(450 nm): 可視青色光の範囲。.
- 適した素材: 予算を抑えたい場合や、最大限の携帯性を求める場合に。.
- ハードフィルター: ダイオードレーザーは透明アクリルへの吸収が悪く(青色光は大部分が透過します)、3mmを超えるベニヤ板などの厚い材料を切断する場合は非常に遅いです。もしあなたのビジネスがスループットや厚物切断に依存しているなら、ダイオードレーザーは即座に除外すべきです。.

次のセクションの具体的な機械のおすすめに進む前に、自分の「主要3素材」を書き出しましょう。それが金属であればファイバーが必要です。透明アクリルと木材であればCO2が必要です。両方を完璧にこなす単一機種は存在しません――小さな家が買えるほどの金額を支払う覚悟がない限り。.
フェーズ2:ソフトウェアによる決定的要因
多くの購入者はチューブ出力やベッドサイズにばかり注目し、制御ソフトウェアを「箱に付属してくるおまけ」として軽視します。これが最も高くつく過ちです。プロの工房では、ハードウェアの能力はそれを動かすソフトウェアの質次第です。使いにくいクローズドなソフトウェアと組み合わせた150WのCO2レーザーは、ツールではなくボトルネックになります。.
機械を導入する前に、その機械がどんなデジタルエコシステムに縛られるのかを精査しましょう。ソフトウェアのワークフローが破綻しているなら、マシンの速度など意味がありません。.
なぜ「LightBurn対応」がプロフェッショナル業務において譲れない条件なのか
レーザー業界では、LightBurnは便利なサードパーティ製アプリから、プロフェッショナルな製造を支える事実上の標準オペレーティングシステムへと成長しました。これはCAM(コンピュータ支援製造)ソフトウェアとして速度・出力・ツールパスを設定するだけでなく、マシン制御インターフェースとしても機能します。.
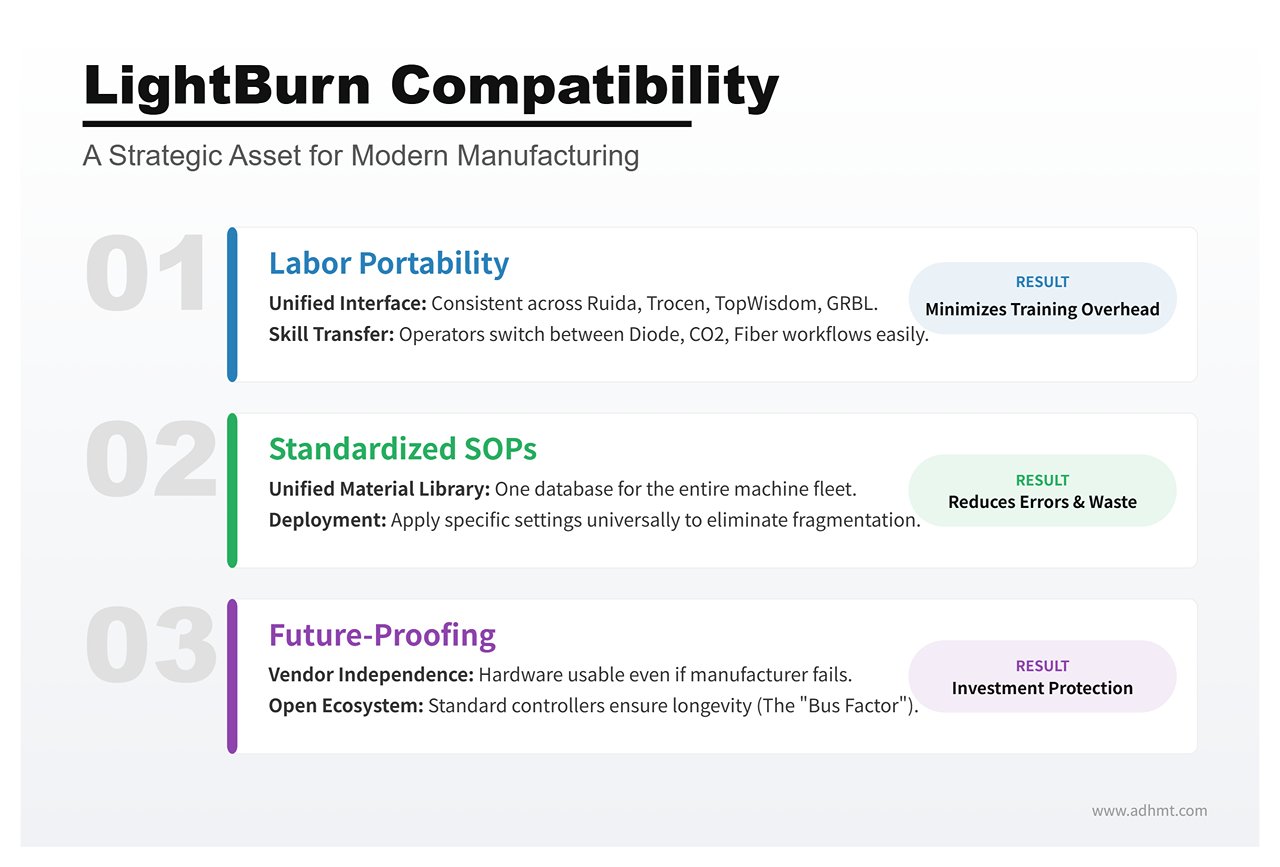
工房にとって「LightBurn対応」は“あれば便利”ではなく、3つの理由から“戦略的資産”です。
- 労働ポータビリティ: LightBurnは全く異なるマシン間のインターフェースを標準化します。Ruida、Trocen、TopWisdom、GRBLコントローラに対応しており、基本的なダイオードレーザーでオペレーターを訓練すれば、そのスキルを再び学び直すことなく産業用CO2フラットベッドやガルバノファイバーマーカーにも応用できます。一方、独自ソフトウェアに縛られた機械を購入すると、新しいスタッフを雇うたびに教育コストがかさみます。.
- 標準化されたSOP(作業手順書): 拡張には標準作業手順書(SOP)が必要です。全てのマシンが同じプラットフォームで動作していれば、共通の材料ライブラリを構築できます。「3mmバーチベニヤ」や「アルマイト処理アルミニウム」など、検証済みの設定を保存し、工房内のどの機械にも適用可能です。独自ソフトウェアではライブラリが分断され、オペレーターのミスや材料の無駄が増えます。.
- 「バス係数(Bus Factor)」: クローズドエコシステムのメーカーが倒産したり、ソフトウェアの保守をやめたり、価格体系を変更した場合、あなたのハードウェアは一夜にして陳腐化します。標準コントローラ(たとえばRuida 6442)の上でLightBurnを動かしているマシンの方が、はるかに将来に強いのです。ハードウェアがメーカーの存続に依存しないためです。.
もしマシンメーカーがLightBurnをサポートしていなければ、それは実質的にあなたに「自社ソフトウェアチームに生産ラインを賭けろ」と言っているようなものです。プロの現場でそんな賭けをするべきではありません。.
専用エコシステムの隠れたコスト:インターネット接続要件とファイル制限
コンシューマー向けレーザーブランドは独自ソフトウェアを「ユーザーフレンドリー」として売り込みますが、そのシンプルさの裏には、使用状況を収益化するための閉鎖的な設計が隠れていることがよくあります。.
こうしたエコシステムにおける最大のリスクは クラウド依存. 一部の機械では、設計ファイルを処理するために常時インターネット接続が必要です。ソフトウェアはベクターデータをメーカーのサーバーにアップロードし、Gコードをリモート生成してからマシンに送り返します。ホビーユースでは煩わしい程度ですが、生産現場では重大なリスクです。ISPがダウンすればラインが止まり、メーカーのサーバーが不調を起こせば納期が遅れます。.
さらに、独自エコシステムではファイル操作の面で人工的な制限が課されることがよくあります。例えば次のような問題があります:
| 問題 | 説明 |
|---|---|
| ファイルのロックイン | 標準フォーマット(DXF、SVG)でプロジェクトファイルをエクスポートできず、知的財産がそのシステム内に閉じ込められてしまう。. |
| サブスクリプションのペイウォール | 重要な生産性機能(例えばシート上に複数のパーツを自動配置して無駄を減らす「アレイネスティング」や、ベクタートレース機能など)が月額制の「プレミアム」プランの背後に隠されている。. |
| プライバシーリスク | 機密性の高いクライアントの試作や知的財産を扱う工房にとって、設計を第三者のクラウド経由で処理することは、一般的なNDA(秘密保持契約)に違反する恐れがあります。. |
プロフェッショナル用ハードウェアはローカルで動作すべきです。USBケーブルを接続(またはUSBドライブからファイルを読み込み)し、Wi‑Fiの状態に関係なく切断作業が行えることが理想です。.
ワークフロー効率:CAD/Illustratorファイルをストレスなくインポートできますか?
効率性は、デザインを仕上げてからレーザーの「スタート」ボタンを押すまでの時間にかかっています。そのギャップを大きく左右するのが、ファイル互換性です。.
あなたのデザインチームは、おそらく Adobe Illustrator、AutoCAD、SolidWorks、または Rhino を使用しているでしょう。レーザー制御ソフトウェアは、これらのツールを機械のモーションコントローラーに直接接続できなければなりません。第三の「変換」プログラムを介さずに、です。.
プロフェッショナルなワークフローは、 真のダイレクトインポートサポート. に依存しています。AI、PDF、DXF、または SVG ファイルを直接コントロールソフトウェアにドラッグ&ドロップし、ベクトルデータを正確に読み取れる必要があります。.
- レイヤーマッピング: ソフトウェアは、デザインファイル内の色を自動的にカット設定に変換するべきです(例:赤線=カット、青線=彫刻)。.
- ネイティブ編集: 小さな調整(開いた形状のクローズ、テキストの結合、カーフ補正用の経路オフセットなど)はレーザーソフト内でできなければなりません。穴を左に2 mm動かすためだけに Illustrator に戻らなければならないようでは、ワークフローは時間を失っています。.
もしも機械がベクターファイルを独自のラスター形式に変換させたり、デザインを修正するたびに煩雑なインポートウィザードを経由させたりするなら、それは効率テストに不合格です。目標はクリーンなパイプライン ― デザイン → インポート → カット。この流れ以外はすべて摩擦です。.
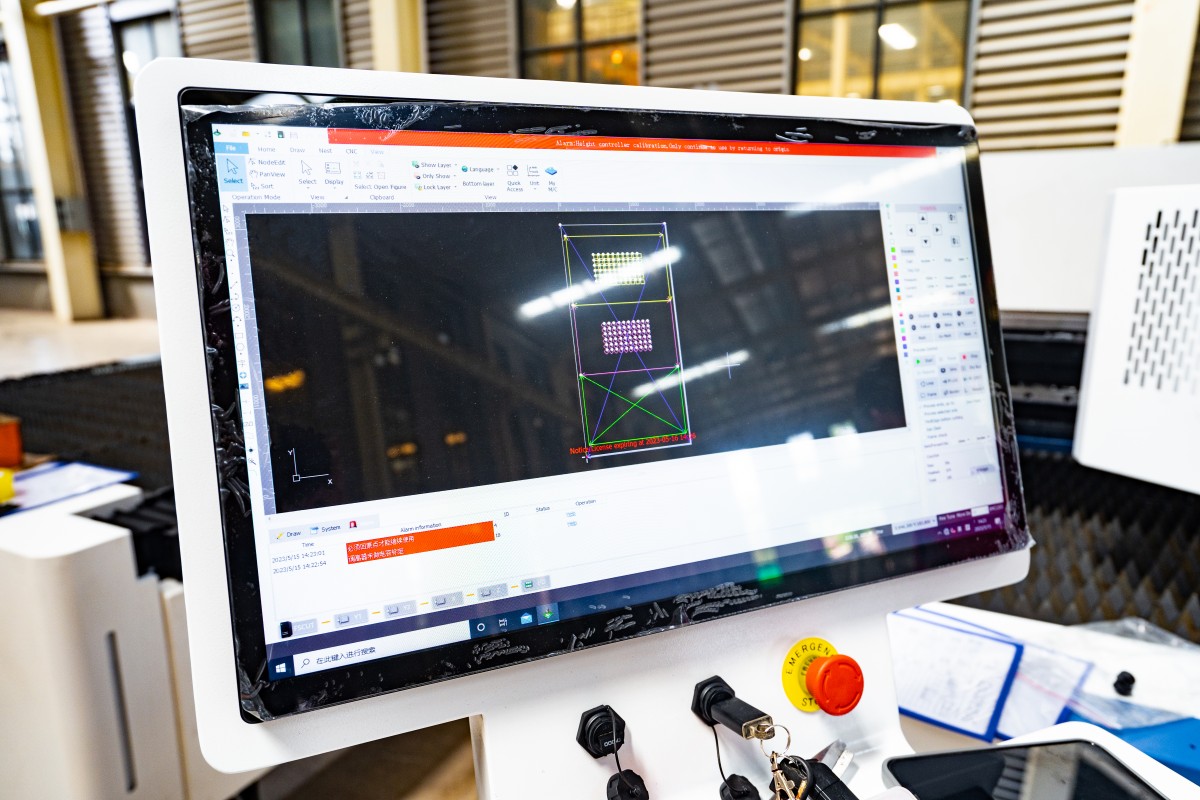
フェーズ3:シナリオ(あなたの具体的な状況を見つける)
多くの購入ガイドが的を外しているのは、アパートで作業するホビイストと倉庫の看板工房を同じ顧客として扱っているからです。実際は違います。片方に最適な機械が、もう片方にとっては負担になることもあります。.
前節で技術的な「ハード条件」を明確にしたので、それを3つの一般的なユーザーシナリオに適用してみましょう。自分に当てはまるシナリオを見つけて、どの機械が本当に適しているか確認してください。.
シナリオA:「サイドハッスル」デスクトップ機(限られたスペース、最大の使いやすさ)
このシナリオは、自宅の空き部屋や小規模スタジオで作業し、排気設備が限られており、「出力までの速さ」を重視する人に当てはまります。科学実験のようではなく、プリンターのように見える機械が必要です。.
「プラグ・アンド・プレイ」候補:Glowforge vs. xTool P2 vs. Gweike Cloud
この Glowforge Pro 長年このカテゴリーを定義してきました。Apple のエコシステムのような「閉じた庭」的な設計で、非常に使いやすく、優れたカメラ位置合わせ機能と、出力設定の手間をなくす Proofgrade 材料システムを備えています。デメリットは、動作にインターネット接続が必要なこと。Wi‑Fi が切れると生産も止まります。.
この xTool P2 は現在、主要な挑戦者となっています。カメラベースの位置決めやオートフォーカスなど、使いやすさの面では Glowforge に匹敵しながら、「閉じた庭」を回避しています。LightBurn をサポートし、完全オフライン動作が可能で、高さのあるアイテムの彫刻に対応するライザーベースも提供しています ― Glowforge が苦手とする点です。.
この Gweike Cloud はコスト面での優等生です。デスクトップサイズながら同じ 50W CO2 出力を、かなり低価格で得られます。ハードウェアは堅牢ですが、ソフトウェア体験は主要競合ほど洗練されていません。.
トレードオフ:利便性への支払い vs. 修理のしやすさ
デスクトップ機の隠れたコストは修理性です。これらの機器をスマートで「安全」に保つため、メーカーはコンポーネントを密閉筐体内に封じ込めます。.
Glowforge のレーザーチューブが故障した場合、多くのケースでユーザー自身による交換はできず、ユニット全体をメーカーに返送しなければなりません。これにより数週間のダウンタイムが発生することもあります。xTool P2 と Gweike Cloud は中間に位置し、ユーザー自身でチューブやミラーの交換が可能ですが、大型の業務用機に比べて作業スペースが狭く扱いにくいです。小型設計の利便性を買っているわけですが、ビジネスがダウンタイムや専用部品コストを吸収できるか確認してください。.
シナリオB:「ガレージ生産」型ワークホース(最大出力、低コスト)
このシナリオは、専用のガレージスペースがあり、排気用の乾燥機ベントを備え、自ら手を動かす意欲のあるメーカー向けです。コストあたりのワット数が最大で、大きなカットベッド(20インチ x 28インチ以上)を求めている場合に適しています。
OMTech & Monport のアプローチ:高性能・高メンテナンス
次のようなブランド OMTech そして Monport 中国製の「ブルー/レッド」CO2レーザーを輸入し、攻めた価格設定で販売します。80WのOMTechは、しばしば45WのGlowforgeよりも安価です。これらの機械はまさに戦車のような存在であり、業界標準のRuidaコントローラ(LightBurn完全対応)を使用し、Amazonでも入手可能な汎用部品で構成されています。さらに、大判シートを扱える大型スルードアも備えています。.
とはいえ、品質管理にはばらつきがあります。洗練されたコンシューマー体験に対してではなく、あなたが支払っているのは頑丈な鉄とガラスに対してです。.
「工作好き税」:ミラーの調整やコントローラ交換能力の自己評価
「工作好き税」とは、マシンをきちんと動作させるために費やす時間のことです。デスクトップ機と異なり、これらのレーザーは輸送中にミラーアライメントが狂って届くことがよくあります。ロックナットを緩め、テストパルスを発射し、ビーム経路を調整する作業に慣れている必要があります。.
高電圧電子機器や機械的なアライメントが本当に怖いと感じるなら、, これらのマシンは購入しないでください。. しかし、スパナとテスターを扱い慣れているなら、業界内で最も高い投資収益率(ROI)を得られる製品のひとつです。.
必須アップグレード:チラーとエアアシスト—すぐに予算に組み込むべき項目
これらユニットの「表示価格」は誤解を招きます。付属の「水ポンプ」は通常、基本的な水槽用ポンプであり、長時間の切断中に80Wチューブを適切に冷却できません。その結果、過熱やチューブ寿命の短縮を引き起こします。付属の「エアアシスト」も多くの場合は弱いファン程度で、煙を十分に排出できず、焦げたエッジが残ります。.
OMTechやMonportを本当に生産対応の状態にするには、すぐに追加で約1,800~1,000ドルを投資することを計画すべきです。
- CW-5200 アクティブチラー (冷却機能付き)。.
- 本格的なエアコンプレッサー (よりきれいな切断のために)。.
- アップグレードされたインライン排気ファン。.

シナリオC:プロフェッショナル工房(スピード、信頼性、そして米国サポート)
このシナリオは、レーザーが主要な収益源となるビジネス向けです。マシンが停止すれば、それは損失を意味します。速度、精度、そして故障時に電話できるサポートが必要です。.
Thunder Laser、Aeon、Bossへのステップアップ:追加の約4千ドルが実際に与えるもの
OMTech から Thunder Laser Nova, Aeon Mira, 、または Boss Laser これは大幅な価格上昇であり、同等ワット数でしばしば4,000~6,000ドルの追加費用が発生します。.
支払っているのは、単なる出力向上ではなく、 サーボモーター (ステッピングモーターの代わりに), リニアレール, 、そして上位構成では—RF(金属製ラジオ周波数)チューブ. です。これらのコンポーネントは、24時間稼働でも寿命が長く、キャリブレーション精度も維持されます。許容誤差はより厳密で、配線もクリーン、安全インターロックも工業レベルです。.
スピード要素:ラスター性能が切断パワーより重要な理由
初心者はカッティングパワー(ワット数)にこだわりますが、プロはラスタースピード(インチ毎秒)にこだわります。.
もしあなたのビジネスがタンブラー、レザーパッチ、またはスレートコースターへの刻印を行っている場合、レーザーヘッドは何千回も前後に往復する必要があります。低価格のステッパー構成では最大速度が約500 mm/sに制限され、「リンギング」(波打った、揺れた線)が生じることがあります。Thunder Laser や Aeon のようなハイブリッドサーボ搭載機であれば、1000 mm/s以上で動作し、シャープで精密な仕上がりが得られ—実質的に1日の生産量を倍増させられます。生産現場では、スピードこそが最も重要な指標です。.
地域サポート:3週間の部品遅延からあなたを救う「保険」
シナリオCでの最大の利点は、米国拠点のサポート体制です。.
無名ブランドの輸入機でコントローラーボードが故障した場合、たいていはフォーラムを探し回るか、中国の工場にメールを送り、交換品を数週間待つことになります。Thunder、Aeon、Boss のようなブランドは、米国内の倉庫にパーツを常備し、英語対応の技術者がビデオ通話で一緒にトラブルシューティングを行ってくれます。.
ホビーユーザーにとって、部品を3週間待つのは苛立たしいことです。プロの工房にとっては、それは致命的です。この追加の$4,000は、ダウンタイムと無応答に対する保険料のようなものです。.
フェーズ4:注文前の最終現実チェック
候補リストができました。予算も決まりました。カーソルは「カートに追加」に重なっています。ちょっと待ってください。.
展示会でデモファイルを切る機械と、今後5年間ビジネスを支え続ける機械とでは天地の差があります。その差はスペックシートには現れず、実際に日々使う中での摩擦として現れます。お金を投入する前に、最有力候補を3つの最終フィルターにかけましょう。これが利益を生むツールと、高価なガレージの置物を分ける安全装置です。.
メンテナンスアクセス:わずか60秒の確認で1週間の作業損失を防ぐ方法
レーザーのメンテナンスは「いつかやる」作業ではなく、週ごとの必須作業です。気化した接着剤や木の樹脂は光学部品にすぐに付着します—1週間あたりおよそ1〜2グラムです。ミラーの清掃に30分の分解が必要なら、やがてそれを省略するようになります。そして一度サボると、その残留物がレンズコーティングに焼き付き、約30%の出力を失い、最終的には光学部品が割れてしまいます。.
テスト: 販売業者に確認するか、実際のユーザー動画を見てください。ミラー1、ミラー2、集光レンズを取り外して拭き、再装着する作業を1分以内で行えますか? 合計60秒以内?
もしできないなら、その機種はやめましょう。.
- 答えが「いいえ」なら、その機種はやめておこう。 側面アクセスドアがある機種を選びましょう。理想的には、固定リングをひねって15秒以内にミラーを取り外せるものです。(OMTech や Gweike は通常合格しますが、Glowforge は光学部品をパネルの奥に隠していることが多く、不合格です。)
- 側面ドアが必要だ。リングをひねり、15秒以内に鏡を取り出せることが望ましい。(OMTechやGweikeは通常これをクリア、Glowforgeはこの点で失敗することが多く、光学部品がパネルの奥に埋まっている。) フリップトップ式カバーを探してください。マウントを外さずに綿棒などで清掃できるのが理想です。到達するために換気ダクトを外さなければならない機種(古いMonportの設計に多い)では、毎週金曜日に「メンテナンスタックス」を支払うようなものです。.
- 開閉式トップカバーがあるか確認しよう。マウントを外すことなく、綿棒で簡単に清掃できるのが理想だ。換気ダクトを外さないと見えない設計(古いMonport機によくある)であれば、毎週金曜日に「メンテナンスタックス」を払う羽目になる。 ここが決定的なポイントです。ベッドを下げ、ノズルリングを外し、20秒以内にレンズが手の中に安全に落ちるようでなければなりません。. プロのヒント: 再組み立て時には、レンズの「お腹側」(凸面)が上を向くように戻すことを確認してください。レンズにアクセスするために六角レンチが必要なら、その機種は不合格です。.

「良いものを買うか、2度買うか」の意思決定マトリックス
$3,000の機械は、単なる$3,000ではありません—将来の修理費用の頭金です。一方で、$8,000の機械は、5年間というスパンで見れば総コストが低くなることが多いのです。このマトリックスは、価格ラベルの裏に隠れた総所有コスト(TCO)を明らかにします。.
候補リストにある機械に最も近い列を特定してください:
| 寸法 | 予算構成(シナリオB) | プロ用ワークホース(シナリオC) |
|---|---|---|
| 初期費用 | 2,000ドル ~ 4,000ドル | 6,000ドル ~ 10,000ドル |
| チューブ寿命 | 1,000~2,000時間(ガラスCO2) | 10,000時間以上(RFメタル/高級ガラス) |
| 年間推定ダウンタイム | 15日(部品待ち) | 2日(地域サポート/品質管理の向上) |
| 週次メンテナンス | 2時間(手動アライメント) | 30分(密閉光学系/高精度レール) |
| 交換コスト(4年目) | $1,000以上(新しいチューブ+電源ユニット) | $0(長寿命ソース) |
| 再販価値 | 元の価格の40% | 元の価格の70% |
| 5年間のTCO | $19,000以上(請求可能時間の損失を含む) | $7,000(消耗品が少ない) |
趣味の工房であれば、低予算構成でも問題ありません—あなたの時間は「無料」です。しかし、ビジネスを運営している場合、「安い」機械によるダウンタイムが、「高価」な機械との差額を18か月以内に帳消しにしてしまいます。.
チェックリスト:納品から48時間以内にカットできる準備を整える
レーザー所有者にとって最も危険な時期は、最初の一週間です。必要な備品が揃っていないと、返品期間が過ぎていく間に機械が動かせず放置されてしまいます。そして、光学系をすぐに確認しない場合、配送中の損傷はあなたの責任になります。.
このタイムラインに従えば、すぐに稼働できる状態、もしくは初期不良品をすぐに返品できる状態を整えられます。.
0日目:到着前の準備(2時間)
- 液体: 蒸留水2ガロン(チラー用)と90%イソプロピルアルコール(光学部品用)を購入してください。.
- 光学キット: アライメントテスト用にレンズペーパーと感熱紙(レシート用紙)を用意します。.
- 電源: 専用の20A回路(ユニットに応じて110Vまたは220V)を確認してください。冷蔵庫やコンプレッサーと回路を共有するとブレーカーが落ち、切断品質が悪化します。.
1日目:開梱と検査(4時間)
- シェイクテスト: チラーに水を入れる前に、レーザー管に内部のひび割れがないか確認してください。管を優しく揺らしたときにガラスのチリンという音がするなら、受け取りを拒否しましょう。.
- リークテスト: 水を接続し、ポンプを動かして30分待ちます。管の両端と筐体底部を確認してください。.
- 60秒クリーニング: ステップ1で調べたメンテナンスチェックを実施します。.
- アライメント: 感熱紙を使って、ベッドの4隅すべてでビームパスを確認します。.
2日目:検証(2時間)
- フレームテスト: 木材に対して10 mm/sのベクターカットを行い、90%のパワーでテストします。.
- 出力結果: 切断面は黒焦げではなく、黄金色〜茶色であるべきです。カーフ(切り口幅)は垂直で、傾いてはいけません。.
- ストレステスト: 機械を3時間稼働させます。温度に注意し(22°C/71°F以下を維持)、過熱や焦点ずれが起きた場合は返品してください。.
最終カット
このガイドの冒頭で、あなたが工房を構築しているのか、それとも単なる工具を購入しているのかを尋ねました。違いはシャーシにあるブランド名ではなく、所有者の準備レベルにあります。.
この4段階のフレームワークに従うことで、あなたは単にレーザーを購入したのではなく、成功の体制を整えました。素材要件を明確にし、必要な出力を計算し、安全手順を確立し、所有コストの隠れた部分を明らかにしました。もう「良い機械」に期待するのではなく、「賢い購入」を実現したのです。.
調査は完了し、チェックリストも準備できました。さあ、カットを始めましょう。そして、ワークフローに最適な技術をマッチさせる実践的なサポートが必要な場合は、お気軽に次へお進みください。 お問い合わせください あなた専用のレーザーシステムガイダンスはこちらから。.

VI. よくある質問
1. レーザー切断機は金属を切断できますか?
はい、一部のレーザーカッターは金属の切断も可能ですが、それはレーザーの種類と出力によります。ファイバーレーザーや高出力CO2システムであれば、ステンレス、アルミニウム、銅など多様な金属を切断できます。より厚い板材や高い要求の用途の場合は、以下のような産業用ファイバーマシンが適しています。 シングルテーブルファイバーレーザー切断機 が推奨されます。.
2. CO2レーザーで切断できる素材は何ですか?
一般的な素材は木材、アクリル、革、布、紙、そして一部のプラスチックです。ただし、CO2レーザーは非常に高出力で金属切断に特化していない限り、金属の切断には適していません。また、PVCなど加熱時に有毒ガスを発生する素材の切断にも推奨されません。.
3. レーザー切断機の精度はどのくらいですか?
レーザー切断機の最大の利点の一つは、その高精度です。高品質のレーザーカッターは、0.001インチ(0.025 mm)という非常に厳しい公差で極めて細かいディテールを再現することができます。実際の精度は、ビームの品質、機械の剛性と安定性、そしてモーションコントロールシステムの精度などの要因に依存します。.