
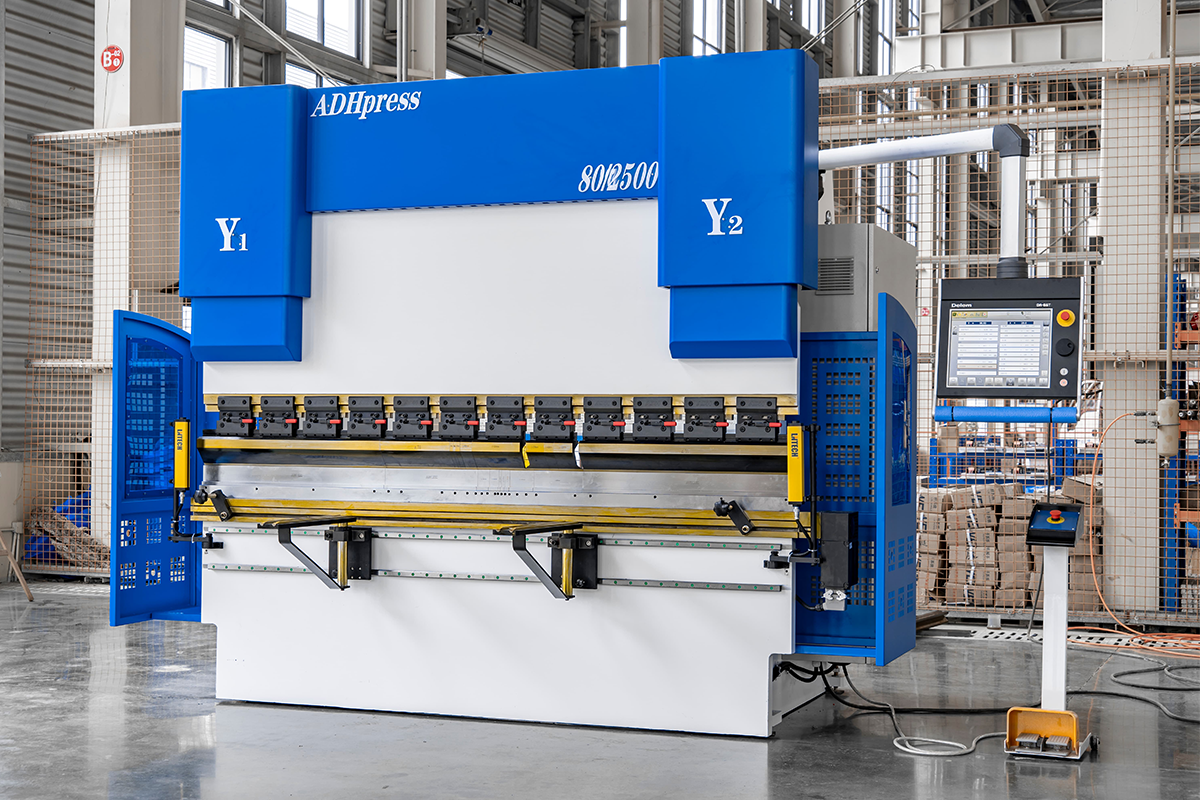
Ⅰ. Негізгі ұғымды дереу меңгеру: Дұрыс термин мен іргелі ұғымды игеру
Дәл өндіріс әлемінде дәлдік – бәрінен маңызды. Ол микрондық деңгейдегі төзімділікке ғана емес, біз қолданатын әрбір сөзге де қатысты. “Press Brake” (Иінтірікті иігіш пресс) пен “Press Break” (Пресс сынуы) дегенді шатастыру сияқты кішігіріп көрінген қателіктің өзі коммуникацияның бұзылуынан бастап, сатып алудағы апаттарға дейінгі тізбекті реакцияны тудыруы мүмкін. Бұл тарау терминнің артындағы іргелі тұжырымдаманы айқындап, кәсіби түсінігіңіз үшін берік негіз береді.
Егер сіз пресс-тежегіш басқа иілу жабдықтарымен салыстыруды зерттегіңіз келсе, Пресс тежегіш пен саусақ тежегіш: Пайдаланушы нұсқаулығы қарап шығып, иілу технологиясы мен қолдануларының толық шолуын алу үшін Пресс-үтіктер мен CNC иілуге арналған нұсқаулық тереңірек үңіліңіз.
1.1 Нақты жауап: “Press Brake” — бұл саладағы стандартты термин
Негізгі мәселеге тікелей көшейік. Барлық халықаралық стандарттарда, техникалық басылымдар мен кәсіби диалогтарда табақ металды дәл бұрыштар мен пішіндерге иілу үшін қолданылатын ауыр машина дұрыс және әмбебап түрде Пресс-тежегіш.
деп аталады. Термин екі бөліктен тұрады:
- Press: “басу машинасы” дегенді білдіреді және оның жұмыс принципін дәл сипаттайды — трамбаның (рамның) және қалыптың көмегімен үлкен қысым қолдану.
- Brake: Бұл контексте «қозғалысты тоқтату» деген мағынада емес, сөздің бұрынғы мағынасы — «иілу» немесе (кейбір тарихи контекстерде) «сындыру» дегеннен шыққан. ауытқу емес Сондықтан.
«Press Brake» “терминінің тура да, функционалдық мағыналары да толығымен сәйкеседі: ”иілуге арналған басу машинасы». Кез келген басқа жазылу нұсқасы, әсіресе «Press Break», дұрыс емес және ресми инженерлік контексте заңды болып саналмайды.” 1.2 Этимология талдауы: Неліктен “Brake” “тоқтату” емес, «иілу» дегенді білдіреді?.
“Press Brake”-ті шынайы түсіну үшін шағын тілдік зерттеу қажет. Көпшілік «brake» сөзін бүгінде қозғалысты баяулату немесе тоқтату мағынасымен байланыстырады. Алайда тіл ғасырлар бойы дамып, өзінің тарихында ежелгі мағыналарды сақтап келеді.
To truly understand “Press Brake,” we need a brief linguistic excavation. Many are puzzled because “brake” today is commonly associated with slowing or stopping motion. Yet language evolves over centuries, carrying ancient meanings within its history.
“Brake” сөзі өзінің түп-тамырын Орта ағылшын және одан да ертеректегі герман тілдерінен алады. XIV ғасыр шамасында “breken” етістігі (қазіргі “break” сөзінің атасы) тек “сындыру” мағынасын ғана емес, сондай-ақ “иілу”, “бағытын өзгерту” немесе “бұру” сияқты әрекеттерді де сипаттайтын. Адамдар бір кезде осы түбірді сынған жарықтан немесе иілген қолдан сипаттау үшін пайдаланған.
XV ғасырда “brake” зат есімі қысым немесе соққы түсіретін құрылғыларды — мысалы, зығыр немесе дәнді ұсақтайтын қолмен басқарылатын иінтіректерді — білдіретін болды. Негізгі ұғым әрқашан “заттың күйін өзгерту үшін күш қолдану” еді. Сондықтан қысым (Press) арқылы металды ию (Brake) үшін ойлап табылған өндірістік машина пайда болғанда, “Press Brake” атауы лингвистикалық және логикалық тұрғыдан толық негізді болды. Қозғалысты өзгерту үшін күш қолданатын көліктегі қазіргі “brake” осы көне мағынаның эволюциясы болып табылады.
1.3 Түсініспеушіліктің Терең Түбірлері: Үш Лингвистикалық және Танымдық Қақпан
Егер “Press Brake” — жалғыз дұрыс термин болса, неге “Press Break” әлі де кең таралған? Жауап үш фактордың өзара әрекеттесуінде жатыр.
1.3.1 Лингвистикалық Қақпан: Омофондар (Brake және Break) Миды Қалай Алдайды
Ағылшын тілінде “brake” және “break” — классикалық омофондар, яғни олар бірдей естіледі. Тілді жаңа үйренушілер немесе салаға жаңа келгендер үшін бұл ұқсастық оңай шатастырады. Егер адам негізінен ауызша оқыту арқылы үйренсе, ми таныс сөзді автоматты түрде байланыстырады. Себебі “break” (“сындыру”) сөзі бұрыннан кең қолданылатындықтан, адамдар бейсаналы түрде дұрыс емес жазылуға көшіп, машинаны материалды “сындыратын” құрал деп қабылдайды.
1.3.2 Шеберхана Сленгі: Өндірістегі Сөйлеу Ресми Терминологияны Қалай Бұрмалайды
Көпшіліктің жұмыс істейтін зауыт алаңдарында нақты дәлдіктен гөрі, іс жүзіндегі қарым-қатынасқа басымдық беріледі. Тәжірибелі операторлар терминдерді еркін айтып, шәкірттер солай естіп, солай үйренеді. Уақыт өте келе бұл бейресми айтылымдар түзетусіз қалыптасып, әдетке айналады. Стандартталған оқыту болмаған жағдайда мұндай қателер органикалық түрде таралып, шеберлердің бір буынынан келесісіне фольклор секілді өтеді.
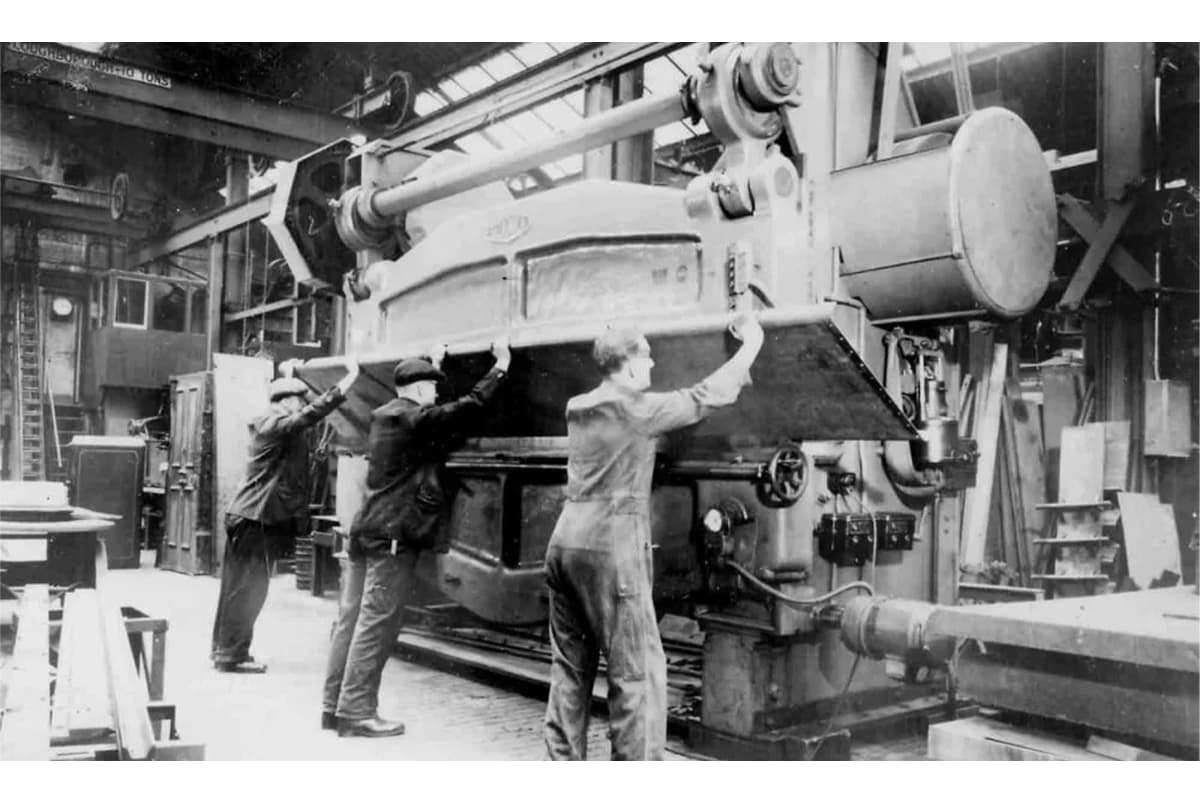
1.3.3 Цифрлық Жаңғырық: Интернеттегі Қайталану Қателерді Қалай Күшейтеді
Цифрлық дәуірде онлайн платформалар қателерді күшейтетін жаңғырық камералары ретінде жұмыс істейді. Біреу форумда, блогта немесе бейне атауында “Press Break” деп жазған сәттен бастап, ол интернет экожүйесіне енеді. Басқалар бұл қатені қайталап, кең таратады — нәтижесінде “цифрлық жаңғырық камерасы” деп аталатын әсер пайда болады.
Іздеу жүйелерінің алгоритмдері бұл мәселені одан әрі күрделендіреді. Көп адам “Press Break” сөзін іздеген сайын, алгоритм оны заңды сұраныс ретінде қабылдап, тиісті мазмұнды көрсетеді — тіпті нақты мәтінде дұрыс “Press Brake” сөзі болса да. Бұл кері байланыс циклі пайдаланушыларға қате сенім тудырады: «Іздеу нәтижесі бар болса, термин дұрыс болғаны». Уақыт өте келе, осылайша цифрлық нығайған қате шындықты елестен ажыратуды қиындатады.
1.4 Қате Атаудың Бағасы: Беделден Айрылудан Қымбат Қателіктерге Дейін
Кәсіби ортада тілдік дәлдік — ұсақ-түйек емес, міндетті талап. Дұрыс емес термин пайдаланудың нақты әрі қымбат салдары болуы мүмкін.
- Беделге Нұқсан және Коммуникациялық Үзілулер: Инженерлермен, жеткізушілермен немесе клиенттермен әңгімеде “Бізге жаңа press break керек” деп айту бірден біліксіздік әсерін қалдырып, сенімді әлсіретеді. Бұдан да сорақысы — бұл жобаның кешігуіне себеп болуы мүмкін.
- Сатып Алудағы Қателіктер мен Қаржылық Зиян: Бұл ең айқын қауіп. “Press Break Spare Parts” деп толтырылған тапсырыс жеткізушілерді шатастыруы немесе тіпті қате жеткізілімге әкелуі мүмкін. Мысалы, ондаған мың доллар тұратын дәлме-дәл штамптарды дұрыс емес бөлшектермен ауыстырып алу өндірісті тоқтатып, үлкен қаржылық шығынға ұшыратады — барлығы бір ғана әріптің қате жазылуынан.
- Ақпарат Іздеудегі ҮзілістерИнтернеттен “Press Break” деп іздеу нашар нәтижелер береді. Сіз беделді техникалық нұсқаулықтарды, ақауларды жою жөніндегі нұсқауларды және жетекші өндірушілер мен сарапшылар дайындаған құжаттарды таба алмайсыз — олардың барлығы дұрыс термин “Press Brake” қолданады. Қысқаша айтқанда, қате сөзді қолдану сізді саланың ең жақсы білімдері мен тәжірибелерінен шеттетеді. Егер оның нақты өндірістік рөлдері әлі де түсініксіз болса, қарау Пресс-брейк не үшін қолданылады нақты жағдайларды түсіндіруге және ұғымдық қателіктерден аулақ болуға көмектеседі.
- Қауіпсіздік ТәуекелдеріӨте күрделі жағдайларда құжаттамадағы техникалық терминдерге қатысты түсініспеушілік қауіпті жағдайларға әкелуі мүмкін. Егер оператор “brake” (иілу) туралы нұсқауларды “break” (сыну) деп қате түсінсе, салдары өлімге әкелмесе де, қымбат әрі қауіпті қателіктерге жол берілу ықтималдығы өте жоғары.
Қысқаша айтқанда, “Press Brake” деген дұрыс терминді бірізді түрде қолдану – бұл тек шеберлікке құрмет көрсетудің белгісі ғана емес, сонымен қатар кәсібилікке, тиімділікке және қауіпсіздікке берілген адалдықтың көрінісі. Бұл – әрбір өз ісіне байыппен қарайтын маман ұстануы тиіс стандарт.
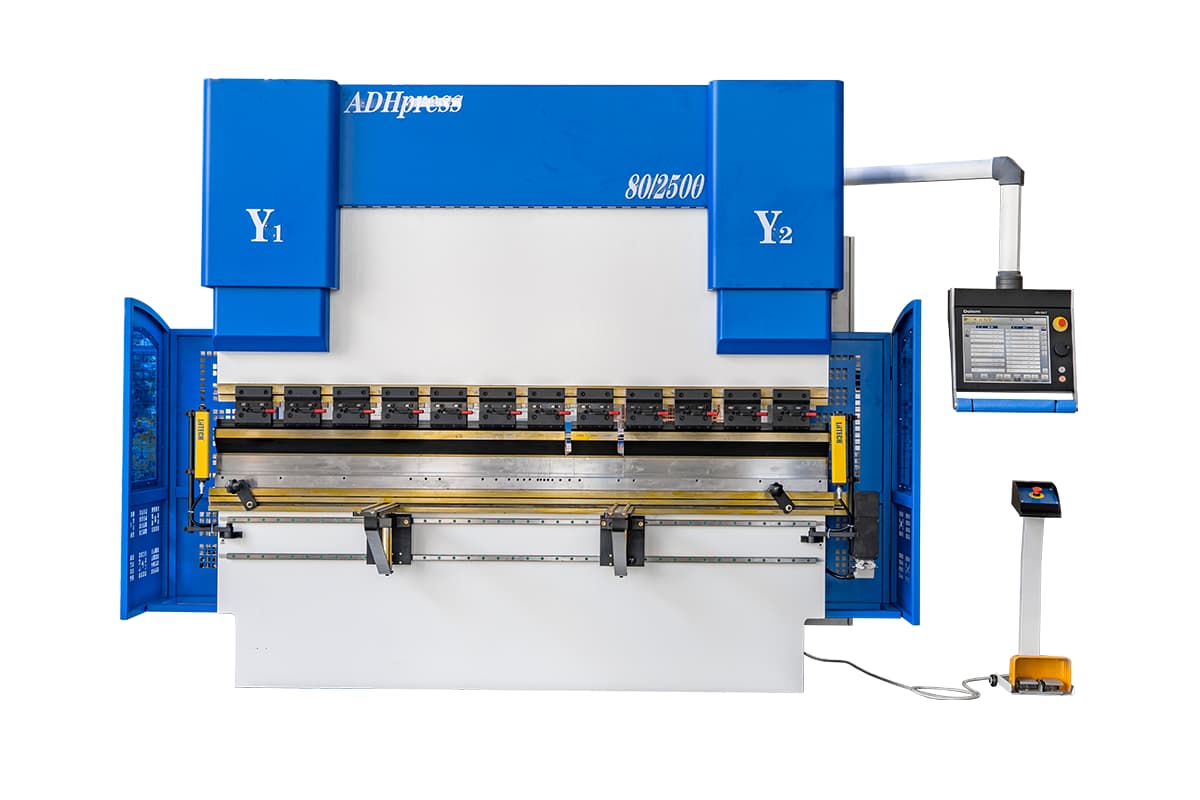
II. Терең талдау: Пресс тежегіштің жұмыс принциптері мен негізгі жүйелерін түсіну
Дұрыс терминологияны игеру арқылы біз Пресс тежегіштің ішкі жұмыс механизмін түсінудің кілтін табамыз. Бұл жай ғана үлкен әрі суық болат машина емес — дәл инжиниринг, механикалық дизайн және зор қуат мінсіз үйлесім тапқан біріктірілген жүйе. Бұл тарауда біз оның қабаттарын ашып, тегіс металл табақтың қалайша дәл пішінді үшөлшемді компонентке айналатынын көрсетеміз.
2.1 Жұмыс принциптерін бейнелеу: Үш негізгі иілу әдісі (Ауада иілу, Төменгі иілу, Койнинг)
Дұрыс таңдау ию әдісі — бұл соңғы өнімнің дәлдігін, өңдеу сапасын және жалпы өндірістік құнын анықтайтын бірінші стратегиялық шешім. Сансыз ию техникасының арасында, Ауада ию, Төменгі иілу, және Коининг барлық заманауи иілу тәжірибелерінің негізін құрайтын үштік әдіс қалыптасқан.
- Ауада иілу: Икемділіктің патшасы – Бұл үш нүктелі иілудің жетілдірілген түрі. Пуансонды (жоғарғы қалыпты) төменгі қалыптағы V-тәрізді ойыққа металды басып тұрған қылқалам ретінде елестетіңіз. Металл табақ ойықтың ішкі қабырғаларымен толық жанаспайды; керісінше, тек үш нүктеде байланыс бар — екі нүкте V-ойықтың иықтарында, ал бір нүкте пуансон ұшында. Соңғы иілу бұрышы пуансонның қалыпқа қаншалықты терең енгеніне (раманың жүрісіне) толығымен байланысты, ал қалыптың тұрақты бұрышы әсер етпейді.
- Жасырын артықшылықтар: Ауада иілудің кереметі оның теңдессіз икемділік. икемділігінде жатыр. Теория жүзінде, тек бір жинақ 85° қалыптармен оператор дәл басқару арқылы 85°-тан дерлік жазық (180°) бұрышқа дейін кез келген бұрышты жасай алады. Бұл құрал-сайман шығындарын және сақтау қажеттілігін айтарлықтай азайтады, сонымен қатар ауыстыру уақытын қысқартады. Маңыздысы, ауада иілу үш әдістің ішінде ең аз күшті қажет етеді (көбінесе төменгі иілуге қарағанда 50%-ға аз), бұл энергия тұтынудың төмендеуіне және машинаның тозуының азаюына әкеледі.
- Негізгі қиындық: Дәлдік материал қасиеттерінің өзгеруіне өте сезімтал. Қалыңдықтың, қаттылықтың немесе талшық бағытының тіпті аз ғана сәйкессіздігі де“серпінді қайтару,мөлшерін өзгертіп, соңғы бұрышқа әсер етуі мүмкін. Нәтижесінде, ауамен иілу оператордың шеберлігіне және заманауи CNC жүйелерінің озық нақты уақыт режиміндегі өтеу мүмкіндіктеріне қатты тәуелді болады.
- Төменгі иілу: Дәлдік пен қайталанғыштықтың қорғаушысы – Мұнда пуансон табақты қалыпқа тереңірек басып, табақтың ішкі беті пуансон ұшымен толық жанасып, ал сыртқы беті V-қалыптың ішкі қабырғаларымен тығыз “отырады”. Дәл 90° иілуге жету үшін әдетте сәл кіші бұрышты (мысалы, 88°) қалыптар қолданылады, бұл серпілуді өтеу үшін аздап “артық иілуді” қамтамасыз етеді.
- Серпілуді өтеу өнері: Төменгі иілу әдісінің күші табақты физикалық тұрғыдан берік бекітуде жатыр, бұл серпілуді айтарлықтай азайтады және ауада иілуге қарағанда партиядан партияға тұрақты нәтижелер береді. Бұл әдіс бұрыштық біркелкілікке қатаң талап қойылатын қолданбалар үшін ең қолайлы. Кемшілігі — жоғары күш қажет (әдетте ауада иілуге қарағанда 20–50% көп) және икемділіктің төмендігі, себебі әрбір қалып жинағы әдетте тек бір мақсатты бұрышқа арналады.
- Таңбалау: Ұмытылып бара жатқан ‘ең жоғары’ әдіс – Бұл техника күш қолданудың шыңы болып табылады. Тесіле соғу процесінде соққы парақты орасан зор қысыммен итереді — көбінесе ауада июге қажет күштен 5–10 есе көп — металды қалыпқа толықтай мәжбүрлеп салып, материалдың кристалдық құрылымын иілу аймағында қайта қалыптастырады, бөлікті жұқартады және серпілмелі қисаюды толығымен жояды.
- Өткеннің мұрасы: Заманауи жоғары дәлдіктегі CNC жүйелерінің пайда болуына дейін, дәл бұрыштар мен абсолютті қайталанғыштыққа жетудің жалғыз сенімді жолы таңбалау болды. Алайда, бұл үдерістегі орасан зор күш баспаның рамалары мен құрал‑жабдығына ауыр, қайтымсыз тозу әкеледі. Сондай‑ақ, оның мүлдем икемсіз болуына (әрбір қалып жиынтығы бір ғана бұрышқа тіркелген) байланысты, таңбалау қазіргі өндірістен іс жүзінде жоғалып, бүгінде негізінен оқулықтар мен ескі шеберханаларда ию технологиясының “тірі қазба” үлгісі ретінде ғана сақталып келеді.
| Үрдіс ерекшеліктері | Ауада ию | Төменгі иілу | Коининг |
|---|---|---|---|
| Негізгі қағида | Үш нүктелі ию; бұрыш соққы жүрісімен орнатылады | Парақ қалыпқа толық отырғызылады; қалып бұрышы серпілмелі қисаюды азайтады | Өте жоғары қысым иілу аймағын қайта қалыптастырып, серпілмелі қисаюды жояды |
| Қажетті тоннаж | Төмен | Орташа (ауада июден 20–50 % жоғары) | Өте жоғары (ауада июден 5–10 есе көп) |
| Дәлдік және қайталану қабілеті | Материалдың біртектілігі мен CNC өтемдеуіне тәуелді | Жоғары, партиялардың біркелкілігі өте жақсы | Өте жоғары, бұрыш ауытқуы іс жүзінде жоқ |
| Икемділік | Өте жоғары; бір қалып жиынтығы көптеген бұрыштар шығара алады | Төмен; бір қалып жиынтығы – бір бұрыш үшін | Өте төмен; бір қалып жиынтығы бір бұрышқа бекітілген |
| Құрал‑жабдық/Машина тозуы | Минималды | Орташа | Қатты |
| Қазіргі қолданыс | Басым, ең кеңінен қолданылатын әдіс | Жоғары дәлдікпен, үлкен көлемде жүктер үшін тар мамандандырылған қолдану | Сирек қолданылады; озық әдістермен алмастырылған |
2.2 Механикалық бөлшектеу: Төрт негізгі компоненттің үйлесімді жұмысы
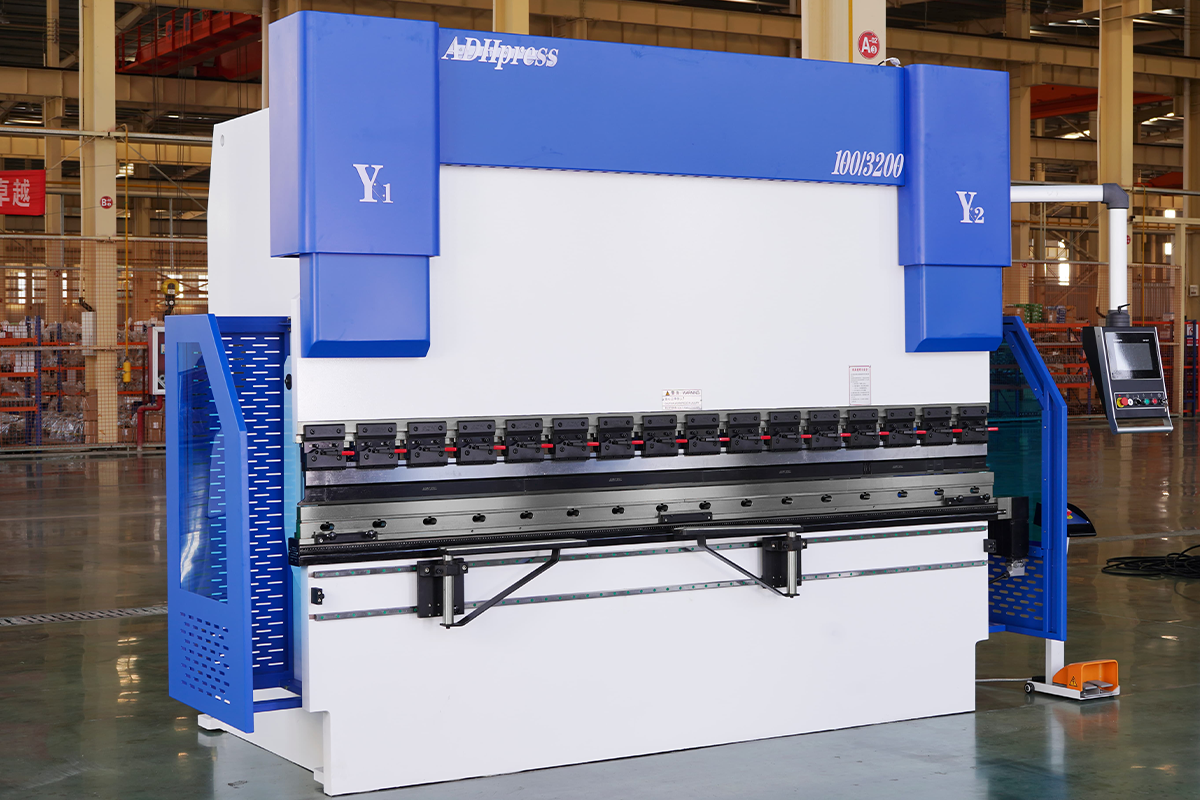
Пресс-теістің дәлдігі оның төрт негізгі компонентінің мінсіз үйлесіміне байланысты.
- Сүргі/Слайдер: Машинаның қозғалыс өзегі, жоғары қалыптың дәл жоғары-төмен қозғалысына жауапты. Гидравликалық цилиндрлермен немесе сервомоторлармен жүретін болса да, сүргінің қайталау дәлдігі ию сапасы үшін өте маңызды. Жоғары классты машиналарда бұл дәлдік таңғаларлық ±0,002 мм-ге дейін жетуі мүмкін — адамның шашының диаметрінен ондаған есе нәзік.
- Жоғарғы қалып/Пуансон: Бөлшектің “мүсіндеуші пышақ” металл табақпен тікелей байланысып, ию күшін береді. Пуансондар әртүрлі майысу қажеттіліктеріне сай мыңдаған пішіндер, бұрыштар және ұштық радиустармен (R мәндері) шығарылады. Көбінесе еленбейтін, бірақ маңызды жайт — пуансонның R радиусы материалдың қалыңдығы мен созылғыштығына дұрыс сәйкестенуі керек; тым кішкентай R сыртқы ию бетінде шамадан тыс созылудан микро-жарықшалар тудыруы мүмкін, бұл құрылымның беріктігіне нұқсан келтіреді.
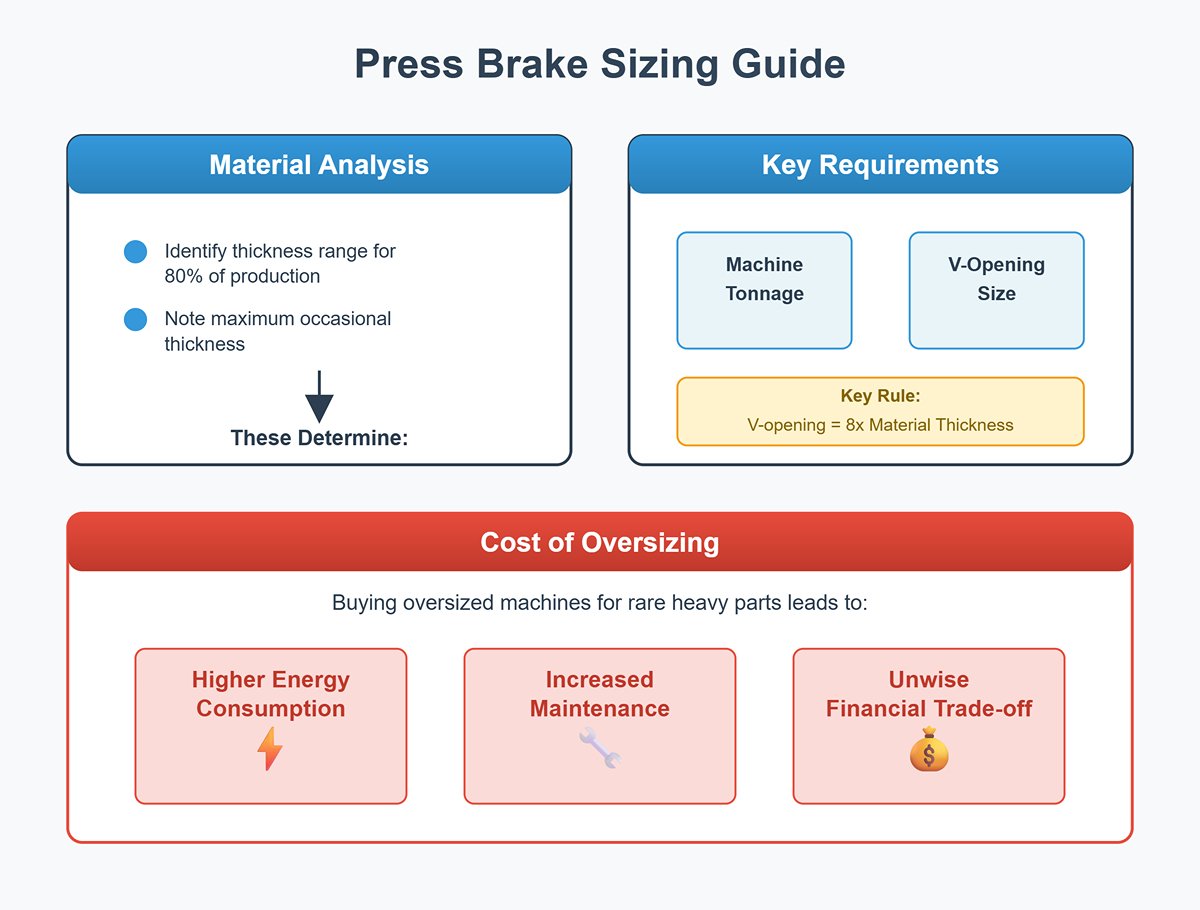
- Төменгі қалып (V-қалып): қалыптау негізі, бұл компонент қаңылтыр металды қолдайды және әдетте V тәрізді саңылауға ие. V тәрізді саңылаудың ені мыналарға әсер ететін маңызды параметр болып табылады иілу радиусы және қажетті тоннаж. Индустрияның алтын ережесі – бұл “8×Қалыңдық ережесі” — июге арналған V-ойықтың ені ию табағының қалыңдығынан шамамен сегіз есе болуы керек. Мысалы, 3 мм төмен көміртекті болат табақты иілгенде, идеалды V-ойық шамамен 24 мм болады. Бұл ережеден айтарлықтай ауытқу тоннаж қажеттілігін күрт арттыруы немесе ию бұрышының тұрақтылығына зиян келтіруі мүмкін.
- Төсек/Жұмыс үстелі (Төсек): Машинаның берік қаңқасы, Төсек төменгі қалыпты ұстап тұрады және ию кезінде барлық реакция күштерін қабылдайды. Өте жоғары қаттылық аса маңызды; дегенмен ең мықты төсек те аса зор қысымда аздап майысады (ортасы төмен түсіп, шабан жоғары қарай көтеріледі), бұл шеттері дұрыс иілген, ал ортасы жеткілікті иілмеген бөлшектерге әкеледі. Бұл әмбебап мәселені шешу үшін Иілу компенсациясы жүйесі әзірленді. Жұмыс үстелінің астындағы бірқатар гидравликалық цилиндрлер немесе механикалық сынаалар арқылы дәл есептелген қарсы күштерді қолдана отырып, майысуды толықтай теңестіреді және бүкіл дайындама бойындағы ию бұрыштарының біркелкі болуын қамтамасыз етеді.
Бұл төрт негізгі құрамдас әсем үйлесіммен жұмыс істейді: парақ төменгі қалыпқа дәл орналастырылады → шабан алдын ала белгіленген жылдамдықпен жоғарғы қалыпты төмен түсіреді → жоғарғы қалып парақты V-тәрізді ойыққа басады → бағдарламаланған тереңдікке (ауада ию үшін) немесе қысымға (түбіне дейін ию/қалыпқа басу үшін) жеткенде → шабан аса дәлдікпен кері қозғалады, осылайша мінсіз иілім аяқталады.
2.3 Қуат көзі: Гидравликалық, серво-электрлік және механикалық қисық престердің түпкілікті салыстыруы
Бұл жетек механизмі жылжымалы траверске қуат беретін құрылғы листогиб пресінің “жүрегін” анықтайды. Бұл негізгі технология машинаның жұмыс өнімділігін, тиімділігін және шын мәнінде оның технологиялық дәуірдегі орнын белгілейді.
- Механикалық қисық пресс: Жоғалып кеткен алып — Ең ескі конструкция, ол орасан үлкен маховикте кинетикалық энергияны сақтайды. Ілінісу және тежегіш жүйесі шабанның бір соққысын басқарады. Өте жылдам болғанымен, оның белгіленген жүрісі қозғалыс кезінде тоқтауға немесе кері қозғалысқа мүмкіндік бермейді, бұл дәл ауада июді дерлік мүмкін емес етеді. Артық шу, шектеулі қауіпсіздік және дәл басқару болмауы себепті механикалық үлгілер қазіргі өндірістен көбіне жоғалып кетті.
- Гидравликалық қисық пресс: Тәжірибелі билеуші — ХХ ғасырдың ортасынан бері гидравликалық жүйелер нарықта жетекші орынға ие. Екеу немесе бірнеше гидравликалық цилиндрлер шабанды қозғалдырып, жүру ұзындығын, жылдамдықты және қысымды реттеуге болатын орасан зор жүк күшін береді. Бұл технология жетілген, сенімді және тиімді.
- Жасырын кемшіліктер: Гидравликалық жүйелер табиғатынан жауап беру уақытының кешігуіне ұшырайды. Қысымды сақтау үшін сорғы күту режимінде де жұмыс істеуі керек, бұл жоғары энергия шығынына әкеледі. Гидравликалық майдың оңтайлы тұтқырлыққа жету үшін белгілі бір температураға жетуі қажет — әйтпесе, ию дәлдігі бұзылады. Майдың ағу қаупі, мерзімдік ауыстыру және жою жұмыстары үздіксіз техникалық қызмет көрсету мен экологиялық мәселелер туғызады.
- Серво-электрлік қисық пресс: Болашақ бұзушы — Ең соңғы технологиялық серпілісті білдіретін бұл жүйе шабанды тікелей қозғау үшін жоғары қуатты сервоқозғалтқыштарды дәлдікті бұрандалармен немесе белдік жетектерімен қолданады.
- Ойын ережесін өзгертетін артықшылықтар:
- Салыстырмасыз дәлдік пен жылдамдық: Қозғалтқыштың жауабы дерлік лезде, кідіріс болмайды. Қайта орналастыру дәлдігі гидравликалық жүйеден сан есе жоғары, ал жұмыс циклдері әдетте 30% жылдам.
- Таңғаларлық энергия тиімділігі және экологиялық тазалық: Қуат тек шабан қозғалған кезде жұмсалады, бос тұрған кезде энергия шығындары дерлік нөлге тең. Жалпы энергия үнемі 50–70% жетеді. Гидравликалық майдың болмауы ағып кету және қалдықтарды жою мәселелерін толық жояды.
- Тыныш жұмыс және аз техникалық қызмет көрсету: Шу деңгейі өте төмен және күрделі гидравликалық жүйелермен салыстырғанда техникалық қызмет көрсету талаптары ең аз.
- Ағымдағы шектеулер: Бастапқы сатып алу құнының жоғары болуы және жоғары тоннажды қолданбаларда (әдетте 200 тоннадан жоғары) жеткіліксіз жетілуі олардың жақсы орныққан гидравликалық жүйелермен бәсекеге қабілеттілігін қазіргі таңда шектейді.
- Ойын ережесін өзгертетін артықшылықтар:
| Жетек түрі | Гидравликалық | Серво-Электрлік | Механикалық |
|---|---|---|---|
| Дәлдік пен басқару | Жақсы; жүріс пен қысымды дәл басқару | Өте жоғары; жедел жауап, кідіріс жоқ | Нашар; жүріс бекітілген, басқару мүмкіндігі шектеулі |
| Жылдамдық | Орташа | Жылдам (гидравликалықтан 30%+ жылдам) | Өте жылдам |
| Энергия тұтыну | Жоғары; сорғы үздіксіз жұмыс істейді | Өте төмен (энергия үнемдеу 50–70%) | Орташа |
| Қысым (тоннаж) ауқымы | Өте кең (бірнеше мың тоннаға дейін) | Негізінен шағын және орта (<200 тонна) | Кең |
| Икемділік | Жоғары | Өте жоғары | Өте төмен |
| Техникалық қызмет және орта | Май ауыстыруды талап етеді; ағып кету мүмкін | Дерлік техникалық қызметсіз; маймен ластану жоқ | Муфта мен тежегіш күтімді қажет етеді |
| Құны | Орташа | Жоғары | Төмен (ескі модельдерде) |
| Дыбыс деңгейі | Орташа | Өте төмен | Өте жоғары |
2.4 Негізгі параметрлерді түсіндіру: тоннаж, ұзындық, мойынның тереңдігі және жүріс өңдеу мүмкіндіктерін қалай анықтайды
Бұл төрт параметр бірігіп, престеу тежегішінің физикалық шектерін және оның мүмкіндіктер ауқымын анықтайды.
- Күш (tonnage): Престеу тежегішінің ең маңызды техникалық сипаттамасы, бұл траверсаның түсіре алатын максималды номиналды күшін білдіреді, тоннамен немесе килоньютонмен (кН) өлшенеді. Ол машина июге қабілетті материалдың қалыңдығы мен ұзындығын анықтайды. Қажетті күш материалдың созылу беріктігіне, қалыңдығына, ию ұзындығына және V тәрізді матрица саңылауына байланысты. Кәсіби кестелерді немесе бағдарламалық жасақтаманы пайдалана отырып дәл анықтау маңызды; шамамен 20% қосымша қуаттылықты сақтап қалу — ақылға қонымды тәжірибе.
- Иілу ұзындығы: Бөлшектің парақтың ең үлкен ені – машинаның бүйір рамалары арасындағы ең үлкен қашықтық, ол машинаның өңдей алатын бұйымының ең үлкен өлшемдерін анықтайды.
- Тамақ тереңдігі: маңызды, бірақ жиі ескерілмейтін параметр, – бұл бүйір раманың ішкі қабырғасынан жоғарғы қалыптың орталық сызығына дейінгі тік қашықтық. Төменгі тереңдік (throat depth) үлкен парақты оның ұзындығының бір бөлігін ғана майыстырғанда қаншалық терең кіргізуге болатынын анықтайды. Егер ол жеткіліксіз болса, майыстыру ұзындығынан тар парақтар да рамамен түйісіп, кейбір иілу түрлерін орындауға мүмкіндік бермейді, бұл күрделі, қалыптан тыс бөлшектерді қалыптастыру қабілетін айтарлықтай шектейді.
- Біліктің жүріс ұзындығы мен ашық биіктігі:
- Поршень жүрісі: Біліктің ең үлкен тік қозғалу қашықтығы.
- Ашу биіктігі: Біліктің жоғарғы өлі нүктесінде тұрған кездегі жоғарғы және төменгі аспап ұстағыштар арасындағы ең үлкен тік саңылау.
Бұл екі параметр бірігіп машинаның үш өлшемді қалыптау кеңістігін. анықтайды. Қолайлы жүріс ұзындығы мен ашық биіктік биік, мамандандырылған құралдарды орнатқанда немесе биік жиектері бар терең қорап пішінді бөлшектерді майыстырғанда өте маңызды. Егер кеңістік жеткіліксіз болса, күрделі қалыпталған бұйымдарды зақымдамай қалыптан шығару мүмкін болмайды.
Ⅲ. Стратегиялық сатып алу: ешқашан өкінбейтін таңдау жасау
Листогиб пресін сатып алу — кез келген өндіруші үшін үлкен инвестиция, ол алдағы жылдардағы өндіріс тиімділігіне, өнім сапасына және табыстылыққа тікелей әсер етеді. Дұрыс шешім брендтің жарнамасынан немесе баға қуалаудан емес, өз қажеттіліктеріңізді терең түсінуден басталады. Бұл тарау толық шешім қабылдау құрылымын — қажеттіліктерді талдаудан бастап түпкілікті қабылдап алуға дейін— жұмсаған әрбір долларыңыздың болашақ бәсекелестік артықшылыққа айналуын қамтамасыз ету үшін құрады.
3.1 Қажеттіліктерді анықтау: Сіздің мінсіз машинаңызды анықтайтын алты сұрақ
Кез келген сату өкілімен сөйлесуден бұрын, ішкі командаңызбен бірге келесі алты сұраққа нақты жауап беруге уақыт бөліңіз. Бұлар сіздің мінсіз престеу тежегішіңіздің дәл сипаттамасын құрайды және ең қуатты келіссөз құралыңыз болып табылады.
3.1.1 Сіздің ең жиі кездесетін “үш өлшеміңіз” қандай? — Материал, қалыңдық және ұзындық
Бұл факторлар машинаның тоннажын және өлшемін анықтаудың физикалық негізін құрайды — модельді таңдаудағы алғашқы қадам.
- Материал түрі: Бұл жұмсақ болат па, тот баспайтын болат па, әлде алюминий ме? Салыстырмалы созылу беріктігіндегі айырмашылықтар талап етілетін сығымдау күшіне тікелей әсер етеді. Саладағы негізгі тәжірибелік ереже: бірдей қалыңдықтағы тот баспайтын болатты ию үшін әдетте қажет болады 1.5× жұмсақ болатқа қажет күш мөлшерінің, ал жұмсақ алюминийге бар болғаны 0.5×. қажет болады. Материал түрін дұрыс анықтамау сығымдау күшін таңдауда өлімге әкелетін қателіктерге соқтыруы мүмкін.
- Қалыңдық диапазоны: Өндірісіңіздің негізгі бөлігін қамтитын 80% қалыңдық диапазонын анықтаңыз, сондай-ақ ең жоғарғы қалыңдықты кейде өңдейтіндігіңізді ескеріңіз. Бұл мәндер сығымдау күшін де, төменгі қалыптағы сәйкес V-тесікті де анықтайды (2-тараудағы “пластина қалыңдығының 8× ережесін” еске түсіріңіз). Сирек пайдаланылатын ауыр бөлшектер үшін артық қуатты станок сатып алу — энергия шығыны мен техникалық қызмет көрсету құнының жоғары болуына әкеледі, көбіне тиімсіз шешім.
- Максималды ұзындық: Иілуге қажетті ең кең дайындама қандай? Бұл машинаның иілу ұзындығын анықтайды. Сатып алу туралы аз белгілі тұжырым: жылына бірнеше ғана рет жасалатын бөлшектер үшін артық ұзын машинаны сатып алудың қажеті жоқ. Сегменттік ию, конструкцияны оңтайландыру немесе қысқамерзімді аутсорсинг бастапқы инвестицияда ондаған мың доллар үнемдеуге мүмкіндік береді.
3.1.2 Дәлдік талабыңыз қаншалықты жоғары? — Дәлдікпен өңделген қаңылтыр металл және құрылымдық бөлшектер
Дәлдік қымбатқа түседі — бірақ шамадан тыс дәлдік ақшаны босқа шашады. Төзімділік талаптарыңыз ±1° шамасында ма (құрылымдық болат немесе ауыр техника панельдері үшін), әлде ±0.3° (телекоммуникация шкафтары немесе медициналық құрылғы корпустары үшін) ма?
- Стандартты құрылымдық бөлшектер: Кәдімгі гидравликалық престі иіп-бүктейтін станок, торсионды білік синхронизациясымен немесе қарапайым электро-гидравликалық басқарумен жабдықталғаны жеткілікті.
- Дәлдік қаңылтыр металл: Жоғары дәлдік жоғары класты машинаны талап етеді — әдетте жабдықталған немесе қосымша орнатыла алатын динамикалық гидравликалық компенсация жүйесімен (механикалықтың орнына), жоғары дәлдіктегі сызықтық шкалалармен, дәл серво-клапандармен және нақты уақыттағы лазерлік бұрыш өлшеу және компенсациялау жүйесімен. Тек осы комбинация әртүрлі материал партиялары мен операторлар арасындағы тұрақты иілу бұрыштарын қамтамасыз етеді.
3.1.3 Сіздің өндірістік ырғыңыз қандай? — Жоғары көлем/төмен әртүрлілік және Төмен көлем/жоғары әртүрлілік
Бұл сұрақ сіздің инвестицияңыздың бағытын анықтайды жылдамдық немесе икемділігінің маңыздылығын тікелей анықтайды.
- Жоғары көлем/төмен әртүрлілік: Цикл жылдамдығы мен өткізу қабілеті ең маңызды. Жоғары жылдамдықтағы жақындау және кері қозғалыс уақыттары бар серво-электрлік иілу пресс машиналарын немесе жүктеу/түсіру және автоматты құралдарды ауыстыру жүйелері бар автоматтандырылған ұяшықтарды қарастырыңыз.
- Төмен көлем/жоғары әртүрлілік: Жиі құрал ауыстырулар мен бағдарлама түзетулері басты тежеуіш факторға айналады. Ең жақсы инвестициялық қайтарым алу үшін келесілерге инвестициялау керек: гидравликалық жылдам қысқыш жүйелер жабдықтау уақытын азайту үшін, және 3D графикалық CNC басқару жүйелері офлайн бағдарламалауды және жылдам иілу тізбегін генерациялауды қолдайтын.
3.1.4 Сіздің дайындамаларыңыз қаншалықты күрделі? — Артқы бағыттаушы осьтер санын анықтау
Артқы тірек — бөлшекті дәл орналастырудың жүрегі, ал осьтер санын технологиялық икемділікті тікелей анықтайды.
- Қарапайым, параллель иілімдер үшін стандартты 2-осьті артқы бағыттаушы (X – алға-артқа, R – жоғары-төмен) жеткілікті.
- Күрделі, параллель емес жақтаулар, конустық бөлшектер немесе бір парақта бірнеше позиция тереңдігі қажет болғанда, 4-осьті (X, R, Z1, Z2) немесе тіпті 6-осьті артқы тіреуіш өте маңызды. Ол қолмен қайта орналастыруды және қателерді айтарлықтай азайтады — өнімділікті арттырып, қалдықтарды азайту арқылы қосымша шығындарынан әлдеқайда асып түсетін тиімділік береді.
3.1.5 Операторларыңыздың Дағды Деңгейі Қандай? — Пайдалану Ыңғайлылығы Үшін CNC Жүйелерін Таңдау
Білікті техниктердің тапшылығы артып келе жатқан кезде, станоктардың пайдаланушыға қолайлылығы маңызды өнімділік факторы болып отыр.
- Егер сіздің зауыт әлі де тәжірибелі операторларға сүйенсе, олар қарапайым 2D CNC жүйелерін пайдаланып күрделі тапсырмаларды орындай алады.
- Бірақ егер сіз кадр тапшылығы және көптеген жаңа қызметкерлермен бетпе-бет келсеңіз, онда 3D графикалық сенсорлы экрандар, қақтығыс анықтау, және автоматты бүгу ретін модельдеу (мысалы, Delem DA-69T, ESA S660W, Cybelec ModEva Pac) секілді озық CNC жүйелеріне инвестиция жасау өте маңызды. Бұл жүйелер жаңадан келгендердің бірнеше сағат ішінде өнімді болуына мүмкіндік береді және оператор қателігінен туындайтын қалдықтар мен құралдың зақымдануын барынша азайтады.
3.1.6 Сіздің Бюджетіңіз және Жалпы Иелік Құны (TCO) Бойынша Күтулеріңіз Қандай?
Ақылды сатып алушылар бастапқы сатып алу бағасынан (CAPEX) тыс қарап, назарын меншік құнының толық мөлшері (TCO) станоктың бүкіл қызмет ету мерзіміндегі шығындарға аударады, оған мыналар кіреді:
- Энергия тұтыну: Серво-электрлік иілу станогы қуат тұтынуды 50–70%% азайта алады. 3–5 жыл ішінде үнемдеу гидравликалық модельмен салыстырғанда бастапқы жоғары бағаны өтеп тастауы мүмкін.
- Техникалық қызмет көрсету шығындары: Гидравликалық жүйелерде тұрақты түрде май мен сүзгіні ауыстыру керек және ағу қаупі бар, ал серво-электрлік жүйелердің техникалық қызмет көрсетуді қажет етпейді деуге болады.
- Қосалқы бөлшектер және сервис: Мөрлер сияқты тозатын бөлшектердің бағасын және жеткізу мерзімін тексеріңіз.
- Бағдарламалық қамтама жаңарту төлемдері: Болашақта басқару бағдарламалық жасақтамасын жаңарту тегін бола ма, әлде ақылы ма?
3.2 Бренд Матрицасы және Шешім Ағашы: Жаһандық Иілу Станоктар Нарығында Бағыт Табу
Жаһандық пресс-брейк нарығы айқын брендтік деңгейлерге бөлінді. Төмендегі жеңілдетілген бренд матрицасы және шешім ағашы сізге тиімді жол табуға көмектеседі:
| Деңгей | Аймақ | Өкілдік брендтер | Негізгі артықшылықтар мен айрықша ерекшеліктер | Идеалды қолдану аймақтары |
|---|---|---|---|---|
| 1-деңгей (Үздік өнімділік және автоматтандыру) | Еуропа | Trumpf [ГЕР], Bystronic [ШВЦ], LVD [БЕЛ] | Айрықша дәлдік, жылдамдық және тұрақтылық; саладағы алдыңғы қатарлы автоматтандыру шешімдері (автоматты құрал ауыстыру, бұрыш өлшеу); қуатты бағдарламалық экожүйелер. Trumpf-тің ACB лазерлік бұрыш өлшеуі және Bystronic-тің динамикалық гидравликалық компенсациясы стандартты белгілейді. | Жоғары дәлдікті, тиімділікті және автоматтандыруды іздейтін жетекші өндірушілер; мол бюджеттер; толық автоматтандырылған “жарықсыз” (lights-out) нысандарды салу. |
| 2-деңгей (Тамаша өнімділік және құндылық) | Жапония | Amada [ЖАП] | Жоғары теңдестірілген өнімділік, танымал сенімділік; кең ауқымды құрал-саймандар кітапханасы және жан-жақты жаһандық қызмет көрсету желісі; гидравликалық жүйелер мен CNC технологиясындағы терең тәжірибе, оған “саланың іргетасы” атағын әперді.” | Ұзақ мерзімді тұрақтылық пен ең жақсы құндылықты бірінші орынға қоятын кәсіпорындар; өнімділік пен құн арасындағы оңтайлы тепе-теңдікті көздеу. |
| 2-деңгей (Технологиялық жаңашыл) | Еуропа | SafanDarley [НИД] | Серво-электрлі пресс-брейктердің пионері және көшбасшысы; энергия тиімділігі, экологиялық тазалығы және жоғары жылдамдықтағы жұмыста теңдессіз артықшылықтар. | Қатаң энергия және экологиялық талаптары бар пайдаланушылар, негізінен жұқа және орташа қалыңдықтағы металды өңдеу, жоғары жылдамдық пен төмен шуды іздеу. |
| 3-деңгей (Сенімді өнеркәсіптік еңбекқорлар) | АҚШ/Түркия | Cincinnati [АҚШ], Durma [ТУР] | Ауыр өнеркәсіпке арналған берік құрылыс; ұзаққа шыдамды, кең тоннаж диапазоны. Түрік брендтері еуропалық сапаны азиялық бағамен біріктіру арқылы тез көтерілді. | Айрықша беріктік пен жоғары тоннаж сыйымдылығын қажет ететін ауыр болат конструкциясы және құрылыс техникасы секторлары. |
| 4-санат (Жылдам өсіп келе жатқан тиімді таңдау) | Қытай | Yawei, Accurl, JFY | Өте бәсекелі баға; Еуропаның жетілген CNC және гидравликалық компоненттерін жақында енгізу өнімділік пен сенімділікті жылдам жақсартты. | Шектеулі бюджеті бар стартаптар немесе ШОБ, негізгі функцияларды іздейтін; бағаға сезімтал, бірақ сенімді негізгі өнімділікті қажет ететін сатып алушылар. |
Шешім қабылдау ағашы нұсқаулығы:
- Егер бюджет — басты шектеуіңіз болса: Қытайдың Yawei немесе Accurl-мен бастаңыз — олар стандартты талаптардың шамамен 80%-ын айтарлықтай төмен бағамен қанағаттандыра алады.
- Егер жоғары дәлдік пен жылдамдық миссия үшін маңызды болса: Тікелей Еуропаның “үлкен үштігіне” көңіл бөліңіз — Trumpf, Bystronic, және LVD. Олардың инвестицияның қайтарымы теңдесі жоқ сапа мен автоматтандыруды үздіксіз интеграциялауда жатыр.
- Егер сіз ұзақ мерзімді сенімділік пен теңгерімді өнімділікті бағаласаңыз: Жапонияның Amada дерлік ақаусыз таңдау болып табылады, және оның жаһандық сервис желісі — үлкен материалдық емес артықшылық.
- Егер сіз негізінен жұқа металл парақтармен жұмыс істейтін экология жанашыры болсаңыз: Назарды SafanDarley’-дің серво-электрлік технологиясына аударыңыз — бұл саланың болашағын көрсетеді.
3.3 Конфигурация стратегиясы: CNC жүйелері, артқы тірек осьтері және жылдам қысу жүйелерінің инвестиция тиімділігін (ROI) талдау
Көптеген иілу престерінің (Press Brake) опциялары алғашқыда қымбат болып көрінуі мүмкін, бірақ олар уақыт өте келе айтарлықтай жоғары қайтарым береді.
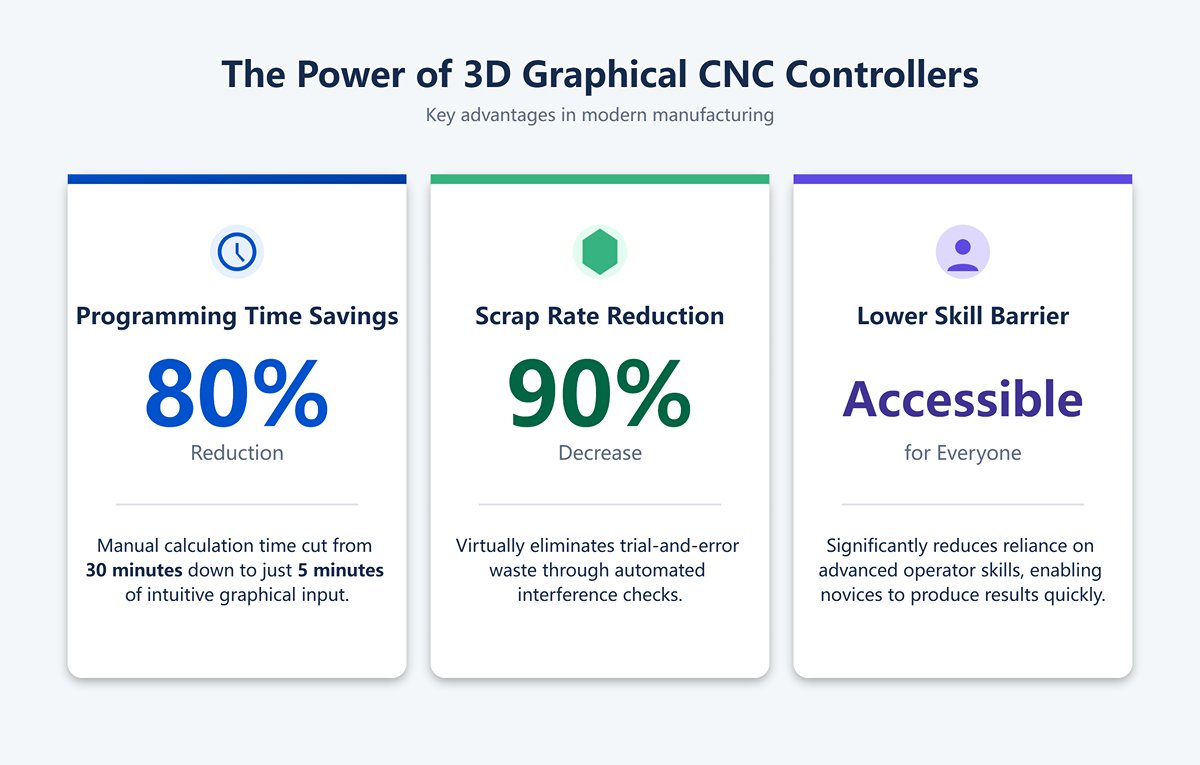
- CNC контроллері: Жоғары деңгейлі 3D графикалық CNC жүйесіне инвестиция салу уақытты үнемдеу және қателерді азайту. арқылы өз тиімділігін көрсетеді. Оператор бұйымды, құралды және машинаны экранда 3D форматында көріп, жүйе ең қолайлы ию ретін автоматты түрде есептеп, ықтимал кедергілерді тексереді. Бұл келесі нәтижелерге әкеледі:
- Бағдарламалау уақытының 80%-ға дейін қысқаруы: Қолмен есептеу уақытын 30 минуттан 5 минутқа дейінгі интуитивті графикалық енгізуге қысқарту.
- Қалдықтардың (сынақ және қателік нәтижесіндегі) 90%-ға дейін азаюы: Бұрмалану немесе құрал-жабдыққа зақым келтіретін реттік қателердің салдарынан туындайтын шығынды дерлік жою.
- Жоғары білікті операторларға тәуелділіктің айтарлықтай азаюы, бұл жаңа бастаған қызметкерлердің де тез арада қабылдауға болатын нәтижелерге қол жеткізуіне мүмкіндік береді.
- Артқы тірек осьтері: 2 осьтен 4 немесе 6 оське дейін жаңарту күрделі дайындау мүмкіндіктерін ашады және қолмен араласуды барынша азайтады. Бір парақта конустық бөлшектер немесе көпбұрышты бұрыштармен жұмыс істеу үшін көп осьті тіректер барлық позициялауды бір рет орнатуда аяқтауға мүмкіндік береді. 2 осьті жүйе қайталама қолмен түзетулерді қажет етеді, бұл тиімділікті және партиялардың біркелкілігін төмендетеді. Бұл “нөлден бірге” түрлендіретін инновациялық инвестиция болып табылады.
- Жылдам қысу жүйесі: Жоғарғы және төменгі құралдарды болттармен қолмен ауыстыру 15–30 минутқа созылуы мүмкін. WILA немесе Promecam сияқты брендтердің гидравликалық немесе пневматикалық жылдам қысқыштары бұл уақытты 2–5 минутқа дейін қысқарта алады..
- ROI есебiЕгер сіздің зауытыңыз күніне бес рет құралдарды өзгертсе және әрбір ауыстыру кезінде 20 минуттан үнемдесе, бұл күніне қосымша 100 минут өнімді уақыт береді. Жылына 250 жұмыс күні болса, сіз 400 сағаттан астам тоқтап тұрған уақытты үнемдейсіз. Бұл инвестиция әдетте өзін ақтайды 1–2 жыл ішінде жұмысшы шығындарының азаюы және өнімділіктің артуы есебінен.
3.4 Қателіктердің алдын алу: Жасырын баға тармақтарын анықтау және жабдықты қабылдаудың 12 маңызды тексерісі
Баға ұсыныстарындағы төрт жасырын тармаққа назар аударыңыз:
- “Негізгі пакет” тұзағы: Баға ұсынысында “қос та іске қос” режимінде жұмыс істеу үшін қажетті барлық нәрсе бар ма? Көбінесе тартымды баға қолайлы етіп көрсетілгенімен, маңызды құрал-жабдықтар, алдыңғы тіреуіш иіндер немесе тіпті бастапқы гидравликалық май құю сияқты бөліктер кірмейді — бұл қосымша сатып алуларға итермелейді. Әрқашан егжей-тегжейлі “стандартты конфигурация тізімін” сұраңыз.”
- Орнату және оқыту шарттарының түсініксіздігі: “Орнату және іске қосу” жұмыстарына операторларды орында оқытукіре ме? Неше күн? Неше адамға? Ақы алына ма? Қашықтықтан және орында жүргізілетін оқыту арасындағы құндылық алшақтығы өте үлкен.
- Бағдарламалық қамтама лицензиялары мен жаңартулар төлемдері: Жоғары санатты CNC офлайн бағдарламалау бағдарламалық жасақтамасы жиі жеке лицензияланады және ақы алынады. Лицензияның тұрақты ма, әлде жылдық па екенін және болашақ жаңартулардың тегін екенін растаңыз.
- Кепілдік көлеміндегі сөз ойындары: Бұл “барлық машинаға берілетін кепілдік пе”, әлде тек “негізгі компоненттерге” ғана ма? Оған қызмет көрсету үшін келетін мамандардың еңбекақысы мен жол шығындары: кіре ме? Кейбір өндірушілер тек бөлшектерді ғана қамтиды, ал тұтынушылар қымбат еңбекақы төлеуге мәжбүр болады.
Зауытта/сайтта қабылдаудың 12 маңызды тексерісі (FAT/SAT тізімдемесі):
- Қораптан шығару кезіндегі тексеріс: Сатып алу келісім-шарты мен буып-түю тізімін нақты машинамен салыстырыңыз — модельді, сериялық нөмірін, тоннажын, ұзындығын және барлық опцияларын (мысалы, артқы өлшегіш осьтері, қыспа түрі, CNC нұсқасы) толық сәйкестікке тексеріңіз.
- Көрнекі тексеру: Тасымалдау кезінде пайда болған кез келген майысу, сызат немесе бояудың зақымдануын мұқият тексеріңіз.
- Қосымша бөліктерді тексеру: Барлық ілеспе құралдардың, аяқ педальдарының, нұсқаулықтардың, электр схемалары мен гидравликалық диаграммалардың толық екенін және буып-түю тізімімен сәйкес келетінін растаңыз.
- Қауіпсіздік жүйесін сынау: Барлық қауіпсіздік құрылғыларын мұқият сынаңыз — мысалы, жарық перделері, жедел тоқтату батырмалары және артқы есіктің қауіпсіздік блокировкалары — олардың дәл және тиімді әрекет ететініне көз жеткізу үшін.
- Механикалық дәлдік сынағы – Қайталанушылық: Индикаторлы сағат көмегімен, жүкбағана (Y осі) мен барлық кері бағыттағы осьтердің (X, R, Z және т.б.) бірнеше циклдан кейін бір позицияға дәл қайта оралатынын тексеріңіз. Күтілетін төзімділік әдетте ±0.01 мм шегінде болады — бұл машинаның ең маңызды дәлдік көрсеткіші.
- Механикалық дәлдік сынағы – Параллельдік: Жүкбағана мен жұмыс үстелінің арасындағы параллельдікті бүкіл машина ұзындығы бойында тексеріңіз.
- Иілу компенсациясын тексеру: Стандартты қалыңдықтағы табақты таңдап, толық ұзындықта июді орындаңыз. Дәл бұрыш өлшегіш арқылы сол, орта және оң жақ позициялардағы бұрыштардың біркелкі екенін өлшеңіз — бұл иілу компенсациясы (crowning) жүйесінің тиімділігін дәлелдейтін негізгі әдіс.
- Күш пен қысым сынағы: Өндірушіден жабдықтың толық жүктемеде, 100% номиналды күшінде жұмыс істейтінін көрсетуін талап етіңіз. Уақыт бойынша жүйенің қысымының тұрақтылығын бақылай отырып, ағып кетудің жоқтығына көз жеткізіңіз.
- Жылдамдық сынағы: Жүкбағанасының жақындау, жұмыс және қайту жылдамдықтарының техникалық келісімде көрсетілген сипаттамаларға сәйкес келетініне көз жеткізіңіз.
- Бағдарламалық қамтамасыз ету функциясын тексеру: Барлық уәде етілген бағдарламалық функциялардың (мысалы, 3D модельдеу, автоматты есептеу және т.б.) келісімшартта көрсетілгендей қалыпты жұмыс істейтінін көрсету және растау қажет.
- Дыбыс пен температураның көтерілу сынағы: Машинаны үздіксіз бір сағат бойы іске қосыңыз, жұмыс шу деңгейі рұқсат етілген шекте қалатынына және гидравликалық жүйе мен қозғалтқышта қалыптан тыс температураның көтерілуі болмайтынына көз жеткізіңіз.
- Қорытынды құжаттарды тапсыру: Қорытынды қабылдау актісіне қол қою алдында баспа және цифрлық форматтағы барлық соңғы және дұрыс техникалық құжаттарды алғаныңызды растаңыз. Барлық он екі бақылау тармақтары толық орындалған жағдайда ғана сатып алуыңызды стратегиялық және өкіндірмейтін инвестиция деп санауға болады.
Ⅳ. Басқаруды меңгеру: Қауіпсіздік талаптарынан жетілген өндірістік шеберлікке дейін
Жоғары деңгейлі жабдық иелену — тек бастамасы. Нағыз шеберлік — процесті терең түсінуде және қауіпсіздік талаптарына мүлтіксіз құрметте жатады. Бұл тарау сізді қарапайым қауіпсіздік стандарттарынан бастап күрделі ию әдістеріне дейін жетелейді — оператордан өндіріс процесінің сарапшысына айналуға мүмкіндік береді.
4.1 Ең алдымен қауіпсіздік: Өлімге әкелетін қауіптерді анықтау және қажетті жеке қорғаныс құралдарының тізімі
Пресс-тежегіш кез келген жіңішке металл шеберханасындағы ең қауіпті машиналардың бірі ретінде белгілі — назарды бір сәтке жоғалту апатты салдарға әкелуі мүмкін. Қауіпсіздік – кез келген операцияның бұлжымайтын негізі.
Үш негізгі өлімге әкелетін қауіп:
- Қысылу/қысқыш нүктелер: Ең көп тараған және ең қауіпті қауіп. Егер оператордың денесінің кез келген бөлігі арасындағы жабатын аймаққа кірсе жоғарғы және төменгі матрицалар, салдары өте ауыр болуы мүмкін. Қауіп тек сайман аймағымен шектелмейді; қысу нүктелері сондай-ақ жылжымалы артқы тіреуіш компоненттері мен дайындама арасында да болады.
- Аз белгілі қауіп: Артқы бағыттаушыны реттеу немесе қызмет көрсету кезінде қуатты толық ажыратпай және құлыптамай (Lockout/Tagout, LOTO) жұмыс істеу еріксіз қозғалысқа әкеліп, ауыр қысылу жарақаттарын тудыруы мүмкін.
- Дайындаманың лақтырыла кетуі/шошуынуы: Ұзын немесе үлкен табақтарды иген кезде, қарама-қарсы ұшы қамшы сияқты жоғары немесе төмен қарай қатты серпілуі мүмкін. Күш пен жылдамдық оператордың басына немесе денесіне ауыр жарақат келтіруі мүмкін. Жеткіліксіз тірек сонымен қатар иілу процесінде дайындаманың сырғып кетуіне немесе кенеттен шығып кетуіне әкелуі мүмкін.
- Электрлік және гидравликалық қауіптер: Тірі электр шкафында жұмыс істеу электр соғуына әкелуі мүмкін. Сол сияқты, жоғары қысымды гидравликалық сызық үзілсе, ыстық, қысылған май тұманы бөлініп, ауыр күйіктер тудыруы немесе теріге еніп, өмірге қауіп төндіретін тін зақымдануына әкелуі мүмкін.
Қолданылуы міндетті жеке қорғаныс құралдары (ЖҚҚ) тізімі:
| Жабдық (ЖҚҚ) | Қорғау нысанасы | Маңыздылығының себебі |
|---|---|---|
| Қорғаныш көзілдірік | Көз | Ию кезінде өткір табақ жиектері немесе ұсақ сынықтар ұшып кетіп, көзге тұрақты зақым келтіруі мүмкін. Қауіпсіздік көзілдірігі — ең негізгі және алмастырылмайтын қорғаныс құралы. |
| Кесу-қауіпсіз қолғаптар | Қолдар | Табақ жиектері мен қырлары ұстарадай өткір болуы мүмкін; стандартты қолғаптар жеткілікті қорғамайды. EN388 стандарты бойынша кесілуден қорғаныс деңгейі 3 немесе одан жоғары қолғаптарды пайдаланыңыз. Ескерту: Қолғаптар қозғалып тұрған бөлшектерге ілініп қалуы мүмкін — операция кезінде оларды кию мәселесінде әрқашан компания саясаты мен қауіп-қатер бағалауына сүйеніңіз. |
| Қауіпсіз аяқ киім | Аяқтар | Болат тәпішкелі қауіпсіздік аяқ киімдері құлап кететін ауыр парақтар немесе құралдардан саусақтарды жаншылудан қорғайды. |
| Жақсы қонымды жұмыс киімі | Дене | Бос киім, ұзын шаш, галстук немесе әшекейлер қозғалатын немесе айналмалы бөлшектерге оңай ілініп қалуы мүмкін. Әрқашан денеге қонымды немесе жақсы бекітілген жұмыс киімін киіңіз. |
| Есту қорғағыштары (құлаққаптар/құлақ тығындары) | Құлақтар | Заманауи иілу престері біршама тыныш болғанымен, белгілі бір жиіліктегі шудың ұзақ әсері есту қабілетіне зақым келтіруі мүмкін — әсіресе механикалық престермен немесе штамптау операцияларында. |
ЖҚҚ-дан тыс – Қазіргі қауіпсіздік технологиялары: Жеке қорғаныстан бөлек, заманауи иілу престерінде жиі дамыған белсенді қауіпсіздік жүйелері қолданылады, мысалы лазерлік қауіпсіздік құрылғылары және жарық перделері. Бұл жүйелер құрал-сайманның алдында көрінбейтін қорғаныс аймағын жасайды; егер саусақ сияқты бір зат аймаққа кірсе, машина бірден тоқтайды. Ерекше атап өтерлігі, бұл жүйелердің әрекет ету уақыты әдетте миллисекундтармен өлшенеді — адамның реакциясынан әлдеқайда жылдам — бұл оларды жаншылу жарақаттарынан ең тиімді қорғанысқа айналдырады.
4.2 Қалыптар энциклопедиясы: түрлердің толық нұсқаулығы, 8 ережесі және тиімді басқару жүйелері
Қалыптар иілу өнерінің нағыз “қалам ұшы” болып табылады — олардың таңдалуы мен басқарылуы процестің икемділігі мен өндіріс тиімділігін тікелей анықтайды.
Қалып түрлерінің анықтамалық картасы:
| Санат | Жиі қолданылатын түрлер | Ерекшеліктері мен қолданылуы |
| Жоғарғы қалыптар (пуансондар) | Түзу пуансон | Ең әмбебап түрі, 0°-тан 135°-қа дейінгі иілімдерге жарамды, бірақ қалың металл парақтарда із қалдыруы мүмкін. |
| Қаз мойын тесу құралы (Gooseneck Punch) | Алдын ала қалыпталған ернеулерге саңылау беретін артқа иілген мойны бар — П-тәрізді бөлшектерді немесе күрделі профильдерді жасау үшін маңызды. | |
| Радиус штамп | Материалдың жарылып кетпеуі үшін үлкенірек ию радиусы қажет бөлшектерге қолданылады. | |
| Төменгі қалыптар | Бір V-қалып | Ең көп қолданылатын төменгі қалып, ені мен ашылуын анықтайтын бір V-ойықпен ерекшеленеді. |
| Көп-V матрицасы | Бір қалып корпусында әртүрлі ені бар бірнеше V-ойықтарды біріктіреді, айналдыру арқылы қажеттісі таңдалады. Бұл көптүрлі, шағын партиялы өндіріс үшін өте қолайлы, себебі орнату уақытын қысқартады, бірақ жүктеме көтеру қабілеті сол ені бар бір V-қалыпқа қарағанда төмен. | |
| Ию қалып | Парақ шетін 180° бүктеу немесе тегістеу үшін қолданылады, әдетте екі кезеңде орындалады (алдымен өткір иілім қалыптастыру, содан кейін тегістеу). |
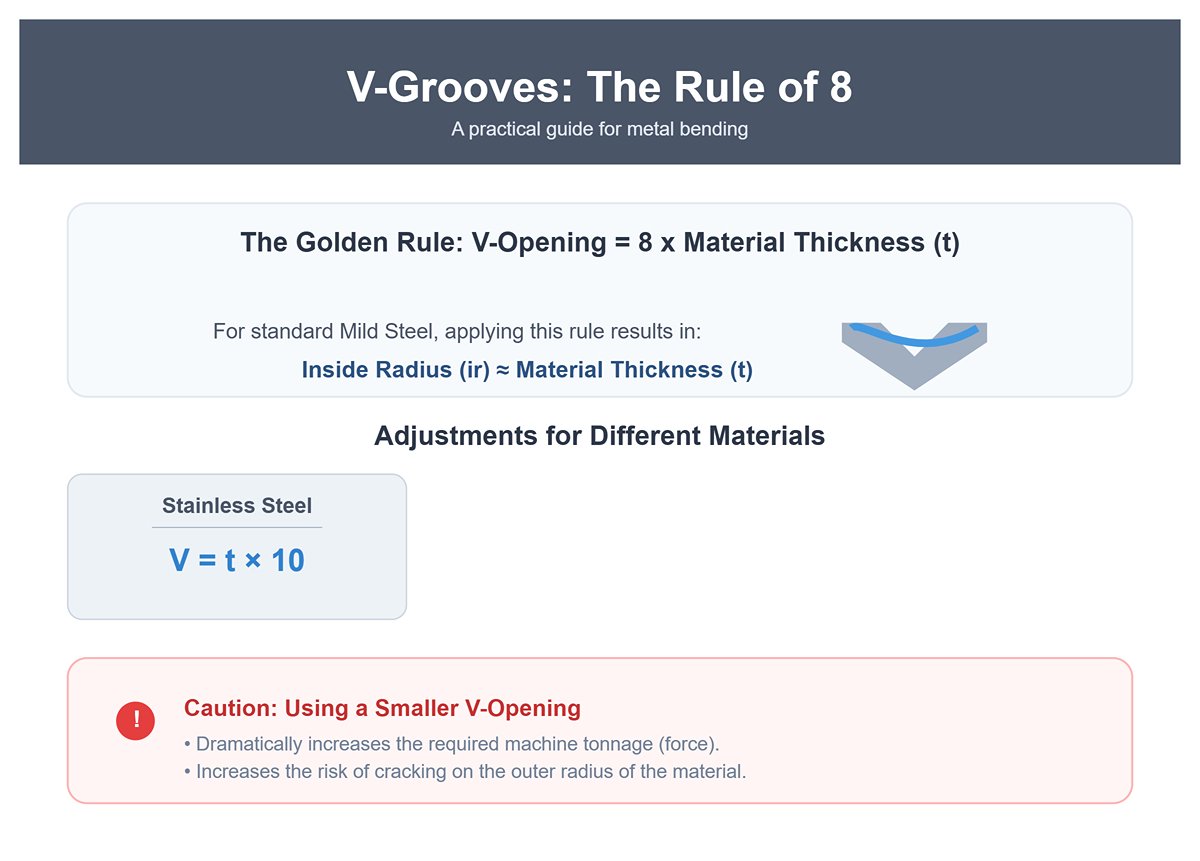
V-ойық таңдауындағы Алтын ереже — “8 ережесі”:
Бұл кеңінен қолданылатын өндіріс нұсқаулығы мынаны айтады: V-ашылу ені материал қалыңдығының (t) шамамен сегіз есе мөлшерінде болуы керек.
- V = t × 8
- Неге сегіз есе? Бұл қатынас жұмсақ болат иілуінде ішкі иілу радиусы (ir) шамамен материал қалыңдығына тең (ir ≈ t) болатын ең қолайлы жағдайға жеткізеді — бұл көптеген жобаларға дәл сәйкес келеді. Сонымен бірге, қажетті күш пен иілу сапасының арасындағы ең жақсы тепе-теңдікті қамтамасыз етеді.
- Ережеге ерекшеліктер мен түзетулер:
- Тот баспайтын болат үшін: Жоғары беріктігі және көп серпінділігіне байланысты V-ашылу ені шамамен t × 10 болуы керек.
- Алюминий үшін: Жұмсақ болғандықтан және жарылып кетуден сақтану үшін V-ашылу ені шамамен t × 6 болуы керек.
- Кіші ішкі радиус қажет болғанда: V-тесікті сәл кішірейтуге болады, бірақ бұл қажетті тоннажды қатты арттырады және сыртқы иілу бойымен жарылып кету қаупін ұлғайтады.
Тиімді құралдарды басқару жүйесі: Дайын бөлшектің күрделілігі артқан сайын құралдар саны да көбейеді. Құралдарды ретсіз басқару өнімділікті төмендетеді. Тиімді жүйе мыналарды қамтуы тиіс:
- Көрнекі сақтау: Құрал сөрелерін түрі, биіктігі, бұрышы және ұзындығы бойынша айқын таңбаланып, сегменттеліп ұйымдастырыңыз. Оператор қажетті құралды кітапханадан кітап тапқандай оңай табуы керек.
- Құралдың “ID карталары”: Әрбір құрал сегментіне лазермен ойылған бірегей ID беріп, оның ұзындығын, бұрышын, радиусын және қолдану тарихын жазатын дерекқор жүргізіңіз.
- Цифрлық басқару: Алдыңғы қатарлы жүйелер CNC станоктарымен біріктірілген. Оператор бағдарламалау интерфейсінде құралды таңдағанда, жүйе оны LED шамдарымен көрсетіп немесе тіпті роботталған құрал сақтау арқылы автоматты түрде престеу тежегішіне жеткізе алады — бұл қазір Industry 4.0 ақылды зауыттарында шындыққа айналған.
4.3 Үдерістің жетілдірілген түсініктері: серпімді қайту, жазу және оңтайландыру
- Серпімді қайтуға компенсацияны дәл есептеу: Серпінді қайту — барлық суық иілу операцияларының қас жауы. Заманауи CNC жүйелері материал дерекқорына сүйеніп автоматты түрде компенсация жасай алса да, нағыз шеберлер қолмен дәлдеуді біледі. Мұндағы негізгі түсінік — K-Фактор, — бейтарап осьтің орнын көрсетеді, яғни иілу кезінде созылу да, сығылу да болмайтын материал қабатын.
- Бұл K-Фактор тұрақты мән емес; ол материал түріне, қалыңдығына, иілу радиусына және процесс жағдайларына байланысты өзгереді. Көп жағдайда эмпирикалық мәннен бастаңыз (мысалы, төмен көміртекті болат үшін 0,44) және мына арқылы нақтылаңыз сынақ иілімдерін. Жетілдірілген автономды бағдарламалау бағдарламалық жасақтамасы кері серпілісті жоғары дәлдікпен болжау үшін шекті элементтер талдауын пайдалана алады және бағдарламаны автоматты түрде реттей алады — бұл бір қалыптау операциясында күрделі бөлшектерді алу үшін өте маңызды.
- Күрделі бөлшектерді жазу және иілу шегерімі: Иілген компоненттің дұрыс өлшемдеріне қол жеткізу үшін оның иілуден бұрынғы жазық пішіні дәл есептелуі керек. Бұл үдеріс тиісті иілу шегерімін немесе иілу компенсациясын анықтауды қамтиды.
- Жазық ұзындықты есептеу формуласы өте күрделі, оған иілу радиусы, материал қалыңдығы, иілу бұрышы және K-фактор сияқты бірнеше айнымалы кіреді. Бақытымызға орай, заманауи CNC жүйелері және CAD бағдарламалары бұл есептеулерді автоматты түрде орындай алады. Оператордың негізгі міндеті — дұрыс K-Фактор және көзделген ішкі иілу радиусы (R) енгізу, өйткені дәл жазық пішін өлшемдерінің негізі — осы мәндер. Параметрлерді қате енгізу дайын бөлшектердегі өлшемдік ауытқулардың ең жиі кездесетін себебі болып табылады.
- Көпқадамды майыстыруды оңтайландыру стратегиялары: Егер бөлшек бірнеше иілу қадамдарын қажет етсе, операциялар тізбегі шешуші маңызға ие болады. Дұрыс таңдалмаған реттілік дайындама мен станок немесе құрал-сайман арасында кедергілер тудыруы мүмкін, нәтижесінде келесі иілулерді дұрыс орындауға болмайды.
- Әрқашан ең қысқа ернеуден бастаңыз: Егер ұзын ернеу қысқасымен қатар орналасса, алдымен ұзынды иілген жағдайда кейін қысқа ернеуді қалыптастыруға орын жетпеуі мүмкін.
- Ортасынан шетке қарай жұмыс істеңіз: Симметриялы, ұзартылған бөлшектер үшін иілу процесін ортасынан бастап екі шетке қарай жүргізу ішкі кернеулерді теңестіруге және түзу пішінді сақтауға көмектеседі.
- Дайындаманы тұтқындап қалудан аулақ болыңыз: Иілу реттілігін жобалау кезінде әрбір иілу қадамынан кейін бөлшекті құрал-сайманнан оңай алып шығуға болатынына көз жеткізіңіз.
- 3D модельдеуді пайдаланыңыз: Дәл осы жерде жоғары деңгейлі 3D CNC жүйелері мен оффлайн бағдарламалау бағдарламалық құралдары ерекше тиімділігін көрсетеді. Олар бүкіл иілу процесін модельдеп, ықтимал соқтығысу нүктелерін автоматты түрде анықтап, ең оңтайлы, кедергісіз иілу тізбегін ұсынады — нәтижесінде бұрын көп жылдық сараптама талап еткен процес қарапайым әрі сенімді жұмыс ағынына айналады.
Ⅴ. Көзқарасты кеңейту: Байланысты жабдық пен болашақ үрдістер арқылы бәсекелік артықшылық қалыптастыру
Пресс тежегіштің жұмысын және әдістерін меңгеру — негізгі талап, бірақ оны өндірістік экожүйенің кең ауқымындағы стратегиялық рөлінде түсіну және болашақ технологиялардың бағытын болжай білу — ұзақ мерзімді бәсекелік артықшылықтың түпкі кілті болып табылады. Бұл тарау сізді бір ғана станоктан тыс қарауға, табақ металды өңдеудің жалпы көрінісін көруге және тез дамып келе жатқан интеллектуалды болашақты елестетуге шақырады.
5.1 Көлденең салыстыру: Пресс тежегіштердің, қырқу машиналарының, тесу прессінің және табақты иілу машиналарының функциялары мен қолдану салаларының айырмашылықтары
Қазіргі заманғы табақ металл цехында пресс тежегіш ешқашан жеке жұмыс істемейді. Қырқу машиналарымен, тесу престерімен және табақты иілу машиналарымен бірге ол тегіс табақтан үш өлшемді өнімге дейінгі толық өңдеу тізбегін құрайды. Олардың әрқайсысының нақты рөлін айқындау — жұмыс ағынын оңтайландыру мен жалпы тиімділікті арттырудың іргетасы.
| Жабдық түрі | Пресс-тежегіш | Қиып-кесу машинасы | CNC тесу пресі | Пластина иілу машинасы |
|---|---|---|---|---|
| Негізгі функция | Металл табақты бұрышты, үш өлшемді құрылымдарға иеді. | Металл табақты түзу сызықтар бойымен кесіп, үлкен табақтарды қажетті өлшемдерге бөледі. | Жоғары дәлдікті тесу, кесу, желдеткіш тесіктер жасау және таяз қалыптау операцияларын орындайды. | Металл табақты цилиндрлі, конусты немесе иілген үздіксіз беттерге айналдырады. |
| Жұмыс принципі | Жоғарғы және төменгі қалыптар табақты сығып, оның бойымен пластикалық деформацияны тудырып, алдын ала белгіленген бұрышты қалыптастырады. | Екі пышақ алып қайшы сияқты жұмыс істеп, табақты үлкен қиу күші арқылы кесіп түсіреді. | Серво немесе гидравликалық қозғалтқышпен жұмыс істейтін прес табаққа жоғары жылдамдықта соққы жасап, материалды қалып арқылы бөледі немесе қалыптайды. | Үш немесе төрт ролик асимметриялық қысыммен айналып, табақты үздіксіз бүктеп, иілген пішіндерге келтіреді. |
| Типтік қолдану | Шассидің қабықтарын, электр қораптарын, құрылымдық кронштейндерді және күрделі профильді бөлшектерді дайындау. | Барлық табақ металл өңдеу процесінің алғашқы қадамы (кесу), кейінгі ию немесе тесу операцияларына арналған дәл өлшемді дайындамалар береді. | Тесік тығыздығы жоғары панельдерді жаппай өндіру, мысалы, байланыс шкафтарының есіктері, экрандар және компьютер корпусының алдыңғы панельдері. | Қысым ыдыстарын, сақтау бактарын, құбыр желілерін, жел мұнараларының секцияларын және кеме корпустарын өндіру. |
| Аз танымал негізгі айырмашылық | Оның мәні бұрышты дәл бақылауда жатыр — “иілу” өнері.” | Оның мәні өлшемді дәл бақылауда жатыр — “кесу” өнері.” | Оның мәні тесік орны мен пішінін дәл бақылауда жатыр — “тесу” өнері.” | Оның мәні қисықтық радиусын дәл бақылауда жатыр — “илемдеу” өнері.” |
Алтын процесс тізбегі: Күрделі табақ металл компонентінің жолы әдетте мына бағытты ұстанады: алдымен, кесу машинасы шикізатты дәл кеседі; келесіде, САН басқарылатын тесу пресі барлық тесіктер мен ерекшеліктерді өңдейді; соңында, пресс-тежегіш қажетті үш өлшемді қалыптауды аяқтайды. Егер өнімге цилиндрлік негіз қажет болса, онда табақ иіру машинасы процесске қосылады. Бұл өзара әрекеттесуді түсіну кез келген процесс инженеріне қажетті маңызды құзыреттілік болып табылады.
5.2 Саладағы қолданылулар: Автомобиль өндірісінен аэроғарышқа дейінгі тереңдетілген жағдайлық зерттеулер
Пресс-тежегіштер барлық жерде кездеседі, бірақ олардың өндірістің екі басты саласында — автомобиль және аэроғарышта — рөлі олардың маңызын және жоғары технологиялы өндірістегі дамуын айқын көрсетеді.
- Автомобиль өндірісі: Дәлдік пен тиімділіктің ең жоғары үйлесімі
- Негізгі қолданылулар: Автокөліктің BIW (дене қаңқасы) бөлігінде пресс-тежегіштер көптеген жоғары берікті құрылымдық бөлшектер мен күшейткіштерді шығарады, мысалы, A/B-тірек күшейткіш табақшалары, бампер жақтаулары, шасси көлденең тіректері және батарея корпусы қабықтары.
- Терең талдау — Жоғары берікті болаттың сабырлы баптаушысы: Жеңіл салмақты дизайн мен жоғары апат қауіпсіздігін қамтамасыз ету үшін заманауи көліктер жоғары берікті болатты (HSS) және тіпті өте жоғары берікті болатты (UHSS) көп қолданады. Бұл материалдар кәдімгі болатқа қарағанда әлдеқайда көп серпілгіштікке ие және жарықшақтарға бейім. Сондықтан пресс-тежегіш тек күшке (жеткілікті тоннажға) ғана емес, сондай-ақ ақылға ие болуы керек:
- Супер-қаттылық қаңқасы: Үлкен иілу күштеріне ешқандай деформациясыз төтеп бере алады.
- Динамикалық ауытқуды өтеу жүйесі: Пресс қыспасы мен жұмыс үстелі арасындағы деформацияны нақты уақыт режимінде белсенді түрде өтейді.
- Бейімделмелі бұрышты бақылау: Иілу кезінде лазер немесе жанасу датчиктері арқылы бұрыштарды өлшеп, соңғы бұрыштың дәл төзімділікке сай болуын қамтамасыз ету үшін қысымды динамикалық реттейді.
- Автоматтандырылған интеграция: Жылдамдығы жоғары автомобиль өндірісі желісінде жеке жұмыс істейтін иігетін престер мыналармен алмастырылды: роботтандырылған автоматтандыру ұяшықтары. Роботтар жүктеуді, түсіруді, бөлшекті тасымалдауды және жинақтауды басқарады — бұл тәулік бойы үзіліссіз жұмыс істеуге мүмкіндік береді және тиімділікті шегіне жеткізеді.
- Аэроғарыш: Материалдар мен төзімділіктердің ең жоғарғы сынағы
- Негізгі қолданылулар: Ұшақтың құрылымдық бөлшектері, мысалы, фюзеляж қаңқалары, қанат қабырғалары, тері күшейткіштері, күрделі қону тетігі корпустары және авиациялық қозғалтқыштардағы маңызды парақ металл бөлшектер — жану камералары мен турбина қалақшалары.
- Терең талдау — “Нөлдік ақаулық” қорғаушысы”: Автомобиль өнеркәсібі миллион бөлшекке бір ақау деңгейіне жетуге ұмтылса, аэроғарыш өндірісі абсолютті нөл кемшіліктер өзінің стандарты ретінде.
- Арнайы материалдарды дәл қалыптау: Аэроғарыш инженерлері титан қорытпаларына, жоғары температуралы никель негізіндегі қорытпаларға және жоғары беріктікке ие алюминий қорытпаларына қатты сүйенеді. Бұл материалдардың бағасы алтыннан бірнеше есе жоғары және оларды өте тар температура диапазонында өңдеу қажет. Мысалы, кейбір титан қорытпаларын дәл бақыланатын жоғары температура жағдайында “ыстық иілу” арқылы қалыптау тиіс, бұл престеу тежегішінің температураны бақылау жүйелеріне, қалып материалдарына және процесті басқару бағдарламалық жасақтамасына ерекше талаптар қояды.
- Шектен тыс дәлдікті қамтамасыз ету: Ұшақ бөлшектері үшін бұрыштық төзімділік жиі ±0,5° немесе тіпті ±0,25° шектен аса алмайды. Кішкене ауытқу да ұшу кезіндегі төтенше жағдайларда апаттық құрылымдық қауіпке әкелуі мүмкін. Сондықтан, аэроғарыш өндірісінде лазерлік нақты уақыттағы бұрыш өлшеу және жабық циклді басқару жүйесімен жабдықталған жоғары деңгейлі престеу тежегішіне ие болу — бұл жай ғана кіру билеті. Мұндай машиналар әрбір теориялық өлшемді жобалық сызбалардан дәл көшіріп, ешбір ымырасыз дәлдікпен орындайды.

5.3 Ақылды толқын: ЖИ, машина көру және IoT қазіргі иілу технологиясын қалай өзгертуде
Престеу тежегіштері деректер мен алгоритмдер күшімен терең өзгеріске ұшырауда. Жасанды интеллект (ЖИ), машина көру және заттар интернеті (IoT) енді болашақтың тұжырымдамалары емес — олар иілу процестерінің негізін белсенді түрде қайта құруда.
- Жасанды интеллект (ЖИ): Өзін-өзі үйренетін ‘процесс миы’
- Ағымдағы қолданулар: ЖИ алгоритмдері материал түрлері, қалыңдығы, қаттылығы, иілу бұрыштары, қалып параметрлері, қоршаған орта температурасы және серпім (spring-back) нәтижелері сияқты миллиондаған тарихи өндірістік циклдерді талдап, кез келген адам маманынан әлдеқайда артық “серпім болжамы моделін” жасайды.
- Түрлендірмелі әсер: Операторлар жай ғана деректер базасынан материалды таңдап, мақсатты бұрышты енгізеді, ал ЖИ жүйесі 0,1 секунд ішінде серпімділікті ескеретін дерлік мінсіз иілу бағдарламасын автоматты түрде құрады. Бұл “нөлдік сынақ иілулері” тәжірибелік шындыққа айналып, сынақ жүргізуден болатын материалдың ысырабын және тоқтап қалуларды іс жүзінде жояды. Салалық болжамдарға сәйкес, 2025 жылға қарай ЖИ басқарылатын престеу тежегіштері алғашқы өту өнімділігін (FPY) 99%-дан асыра алады.
- Машина көру: Шаршамайтын ‘қырағы инспектор’
- Ағымдағы қолданулар: Жоғары жылдамдықты, жоғары ажыратымдылықтағы камералар және лазерлік сканерлер машинаның ішінде немесе жанында біріктіріліп, жанаспайтын, онлайн өлшеу жүйесін қалыптастырады.
- Түрлендірмелі әсер: Машина көру түсіреді бөлшек бұрышы мен түзулігінің нақты уақыттағы өзгерістері иілу процесі барысында миллисекундтар ішінде. Дәстүрлі жанасу сенсорларымен салыстырғанда оның артықшылықтары айқын: қалып геометриясына тәуелсіз, күрделі профильдерді тексере алады және майысуды өтеу үшін кешенді деректер ұсына алады. Дәлдікпен иілу кезінде “не көрсең, соны аласың” қағидасы ақырында жүзеге асырылды.
- Заттар Интернеті (IoT): Мәңгі Байланысты ‘Орталық Жүйке Жүйесі’
- Ағымдағы қолданулар: Әрбір иігетін пресс желіге қосылған IoT модульдері арқылы зауыттың Өндірісті басқару жүйесіне (MES) және бұлтты серверлеріне қосылып, жабдық күйі мен өндірістік көрсеткіштер үшін екі жақты, нақты уақыттағы деректер алмасуды қамтамасыз етеді.
- Түрлендірмелі әсер:
- Болжамды техникалық қызмет көрсету: Ішкі сенсорлар жүздеген параметрді үнемі қадағалап отыради — мыналардан бастап: гидравликалық майдың температурасы мен сапасы, қозғалтқыштың дірілі мен кодтағыш жағдайларына дейін. Бұлттық алгоритмдер тығыздауыштың тозуы немесе сорғы тиімділігінің төмендеуі сияқты ықтимал мәселелерді бірнеше апта бұрын болжау үшін деректердің нәзік ауытқуларын талдайды және автоматты түрде техникалық қызмет көрсету тапсырыстарын жасайды. Қымбат дәуірдің “жоспарланбаған тұрып қалу уақыты” дәуірі іс жүзінде аяқталуда.
- Ақылды фабрикамен интеграция: Престік иілгіштер ERP жүйелерінен өндірістік тапсырыстарды автоматты түрде қабылдап, жоғарыда орналасқан лазерлік кескіштермен және төмендегі дәнекерлеу роботтарымен “байланысып”, жұмыс ағынын оңтайландырады. Зауыт басшылары әрбір машинаның Жалпы Жабдық Тиімділігін (OEE), тапсырма барысын және энергия тұтынуын кеңседегі компьютерлерден немесе тіпті мобильді қосымшалардан бақылай алады — осының арқасында шын мәнінде ашық, деректерге негізделген ақылды өндіріс жүзеге асады.
5.4 Жаңа материалдар мәселесі: Жоғары берікті болат, алюминий қорытпалары және композициялық материалдар үшін инновациялық иілу стратегиялары
Материалтану ғылымындағы жылдам жетістіктер өндірісті алға жетелеуді жалғастыруда — бірақ бұл дәстүрлі иілу әдістеріне бұрын-соңды болмаған сынақтар тудырады. Жаңа материалдардың ерекше қасиеттерін меңгеру болашақ технологиялық инженерлер үшін маңызды іскерлік болады.
- Жоғары берікті болат (HSS/UHSS) – Жаңа иілу стратегиялары
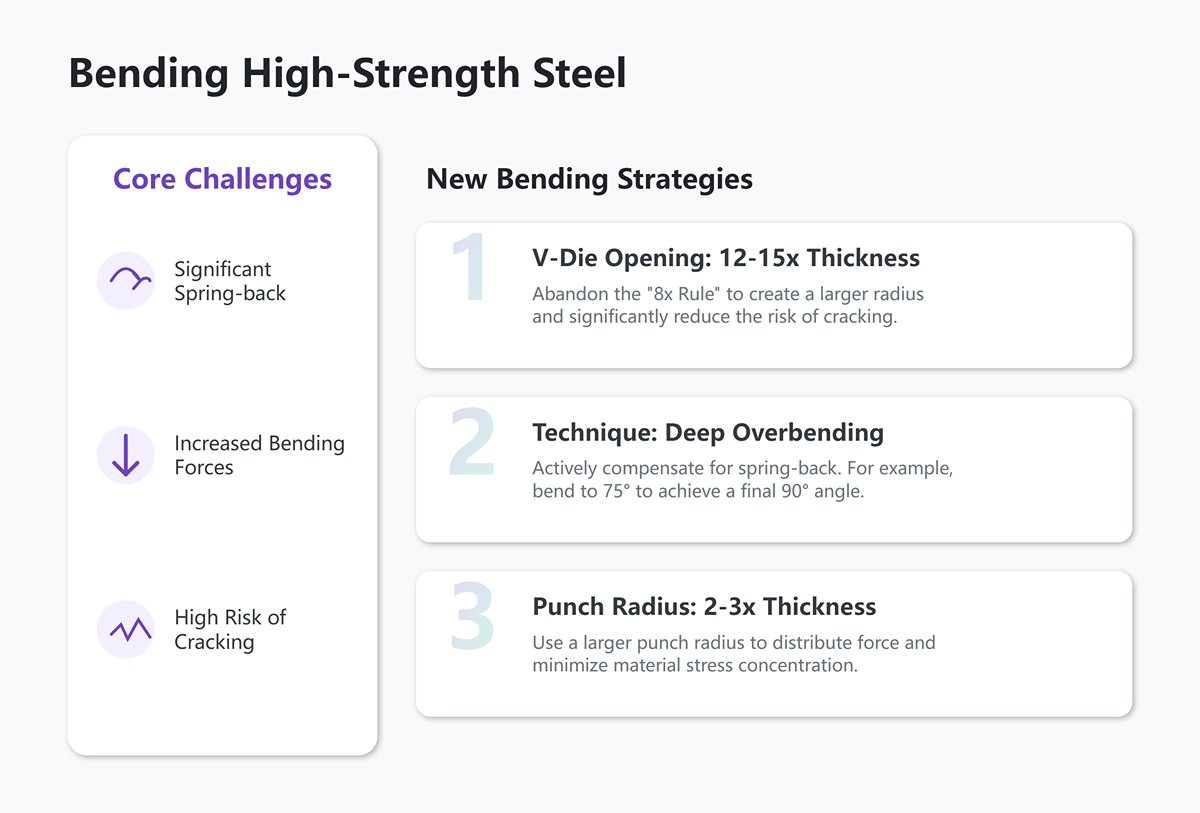
- Негізгі қиындықтар: Айтарлықтай серпінді қайту, иілу күштерінің күрт артуы және жарық пайда болу қаупін күшейтетін тар қалыптау терезесі.
- Қарсы шаралар:
- “8× ережесінен” бас тарту”: V-тәрізді қалыптың ашылу ені айтарлықтай кеңейтілуі тиіс — әдетте парақ қалыңдығының 12–15 есесіне дейін— бұл үлкенірек иілу радиусын жасап, жарылу ықтималдығын физикалық тұрғыдан азайтады.
- Терең артық иілу әдісін қолдану: Ауа арқылы иілу әдісін пайдаланып, айқын серпінді қайтуға өтемақы ретінде елеулі артық иілім қолданыңыз. Мысалы, соңғы бұрыш 90° болуы үшін бағдарламаланған мақсатты бұрышты 75° немесе одан да аз етіп орнату қажет болуы мүмкін.
- Үлкен радиусты соққыштар шешуші рөл атқарады: Қашау ұшының радиусы мүмкіндігінше үлкен болуы керек — идеалды түрде материал қалыңдығынан 2–3 есе — пластикалық деформацияны бірқалыпты бағыттау және кернеу шоғырлануын азайту үшін.
Толық техникалық параметрлер мен ию мысалдары туралы толығырақ ақпаратты алу үшін біздің брошюраларымыздан құжаттарымызға жүгінуге болады.
- Алюминий қорытпасы – Жаңа ию стратегиялары
- Негізгі қиындықтар: Беті өте оңай сызылады, ал кейбір маркалары (мысалы, 2xxx және 7xxx сериялары) немесе термиялық өңдеудегі күйі (мысалы, T6) өте нашар иілімділікті көрсетеді — ию барысында әйнек сияқты морт сынғыш болып келеді.
- Қарсы шаралар:
- Максималды беткі қорғау: Барлық процесс бойы қорғаныс қабықшасы бар парақты қолданыңыз. Қолданыңыз нейлон кірістірулер немесе полиуретан төсемдер штамп иықтарында — немесе арнайы роликті V-штамптар— беттің сызылуын толығымен болдырмау үшін.
- Процестің бағытына басымдық беру: Мүмкіндігінше, иілу жұмыстарын материал жұмсақ күйде болғанда орындаңыз (мысалы, 6061-T4) және қатайтылған T6 материалын тікелей иілуге тырысқаннан гөрі, кейіннен T6 жылумен өңдеуін жүргізіңіз.
- Талшық бағыты қағидаларын сақтау: Алюминий табақтың ию сызығын прокаттау бағытына параллель орналастырудан аулақ болыңыз, өйткені бұл жарықшақ пайда болу қаупін едәуір арттырады.
- Композиттік материалдар (мысалы, көміртек талшықты CFRP) – Жаңа ию стратегиялары
- Негізгі қиындықтар: Композиттер табиғатынан анизотропты және бөлме температурасында пластикалық деформацияға дерлік қабілетсіз. Дәстүрлі суық ию әдістері мүлде тиімсіз және тек қабаттардың ажырауы немесе сынуы орын алады.
- Қарсы шара — “Термоқалыптау арқылы ию”: Бұл қазіргі уақытта жалғыз мүмкін технологиялық тәсіл. Оның процесі дәл бақыланатын “қыздыру–қалыптау–салқындату” цикл. Алдымен, инфрақызыл немесе контактылы жылытқыштар мақсатты иілу аймағының температурасын тез әрі біркелкі түрде көтеру үшін қолданылады шынының ауысу температурасы (Tg) шайыр матрицасының, оны уақытша жұмсартуға мүмкіндік береді. Кейін материал арнайы суытылған қалыпта тез арада иіліп, пішінге келтіріледі. Соңында, қысымды сақтай отырып, бөлшек тез суытылады, шайыр қайтадан қатайып, қажетті пішін бекітіледі. Бұл әдіс жоғары деңгейде біріктірілген, мамандандырылған жабдықты қажет етеді және көп материалды, түрлі саладағы жаңашылдыққа бағытталған иілу технологияларының болашақ бағытын көрсетеді.
VIII. Қорытынды
Бұл пресс-тежегіш металл өңдеудің ажырамас бөлігі болып келеді. Ол механикалық иілу престен күрделі CNC-бақыланатын жүйеге айналып, жоғары дәлдікпен күрделі иілу операцияларын орындай алады.
Иілу престінің үздіксіз дамуы оны қазіргі заманғы өндірісте маңызды құралға айналдырып, жоғары сапалы металл бөлшектерді жоғары тиімділік және дәлдікпен шығаруға мүмкіндік береді.
Егер сіз жоғары сапалы иілу престі іздесеңіз, ADH Machine Tool – сіз үшін тамаша таңдау. Жобаға баға ұсынысын сұраңыз пресс-майыстырғыш қолданбасы және қызмет көрсету талаптарыңызбен бірге.