
멈추는 방법 프레스 브레이크 부품을 거꾸로 구부리는 작업자를 탓하는 것이 아니라, 잘못된 시스템을 바로잡는 것이 목적입니다. 단 한 번의 반대 방향 굽힘은 소재의 구조적 완전성을 파괴하고, 생산 흐름을 방해하며, 고철 비용을 훨씬 넘어서는 이익 손실을 초래합니다.
이 가이드는 단순히 “주의를 기울이는 것”에 의존하는 대신, 물리적 포카요케(Poka-yoke), 표준화된 “버 규칙(Burr Rules)”, 그리고 디지털 트윈 기술을 결합한 4D 제로 에러 시스템을 도입하여 작업 현장을 운에 맡기는 방식에서 정밀함의 요새로 탈바꿈시킵니다.
I. 심층 진단: “역방향 굽힘”이 작업 현장에서 가장 끈질긴 이익 파괴자인 이유
1.1 “역방향 굽힘”의 재정의 (오류의 해부학)
“잘못된 굽힘”을 단순한 손의 실수로 치부하지 마십시오. 린 제조와 경제학의 두 관점에서 보면, 이는 매몰비용의 기하급수적 폭발.
- 재료의 비가역성: 판금 굽힘은 소성 변형의 한 형태입니다. 잘못된 방향으로 한 번 굽히면, 재료의 내부 격자 구조가 비가역적으로 변하고, 굽힘선을 따라 미세 균열이 형성됩니다. 작업자가 “다시 펴려” 해도, 그 부위의 피로 강도는 일반적으로 50% 이상. 감소합니다. 구조적 응력을 받는 정밀 부품의 경우, 이는 해당 부품을 폐기해야 함을 의미하며—타협의 여지가 없습니다.
- 고아 부품 효과: 이것은 이익을 빨아들이는 보이지 않는 블랙홀입니다. 100개 부품 중 하나가 잘못된 굽힘으로 폐기된다면, 단순히 소재 비용의 1% 이상을 잃게 됩니다. 그 “고아 부품” 하나를 대체하기 위해 작업자는 레이저 절단기의 최적화된 네스팅(nesting) 일정을 중단하고, 프로그램을 다시 불러오며, 남은 소재를 찾아 별도로 생산해야 합니다. 이러한 단발성 재작업의 숨겨진 관리 및 가동 중단 비용은 종종 원래 부품 생산 비용의 10~50배에 달합니다. 1.2 근본 원인 분석: 시각과 인지의 단절.
작업장에서 여전히 “주의 부족”을 이유로 작업자를 탓하고 있다면, 이 문제를 결코 해결할 수 없습니다. 역방향 굽힘의 본질은 2차원 도면과 3차원 현실 사이의 거대한
인지 마찰 에 있습니다. 투영의 유령:.
- 엔지니어링 도면의 표준화 부족은 혼란의 주요 원인입니다. 도면이 1각 투영(유럽과 아시아에서 일반적) 기반인가요, 아니면 3각 투영(미국에서 일반적) 기반인가요? 이것은 도면의 “아래쪽”이 실제 부품의 앞면을 의미하는지, 뒷면을 의미하는지를 결정합니다. 제목란을 확인하지 않거나 불완전한 경우, 뇌는 습관에 따라 빈칸을 채웁니다. 이러한 무의식적 가정이 방향이 뒤바뀌는 오류의 주된 원인입니다. The lack of standardization in engineering drawing conventions is a key source of confusion. Is the drawing based on first-angle projection (common in Europe and Asia) or third-angle projection (common in the U.S.)? This determines whether the “bottom” of a view represents the front or the back of the physical part. If the title block isn’t checked—or is incomplete—the brain fills in the blanks based on habit. That subconscious assumption is the main culprit behind reversed orientation errors.
- 버 측면 시각 장애: 레이저 절단 또는 CNC 펀칭 후, 판금에는 자연스럽게 “광택면”과 “버 측면”이 생깁니다. 이것은 작업자가 가장 직관적으로 인식하는 물리적 기준점입니다. 그러나 대부분의 도면에는 “버 측면에서 본 뷰” 또는 “버 위/아래”가 명시되어 있지 않습니다. 작업자가 부품을 손에서 뒤집을 때, 실제로는 물리적 기준점 없이 공간적 추측 게임을 하는 셈입니다.
- 선형 유형의 모호성: 평면 패턴 도면에서, 설계 소프트웨어에서 내보낸 많은 DXF 파일에는 치명적인 결함이 있습니다—모든 절곡선이 실선으로 표시됩니다. 산업 현장에서의 규칙은 절대적입니다: 실선 = 위로 절곡; 점선 = 아래로 절곡. 설계가 선형 유형을 구분하지 못하거나 프린터가 차이를 명확히 표시하지 못하면, 작업자는 머릿속으로 접는 과정을 시뮬레이션해야 합니다. 하루에 수백 번 반복하다 보면 인지 과부하로 인해 실수가 불가피하게 발생합니다.
1.3 전통적 관리의 세 가지 신화를 파헤치기
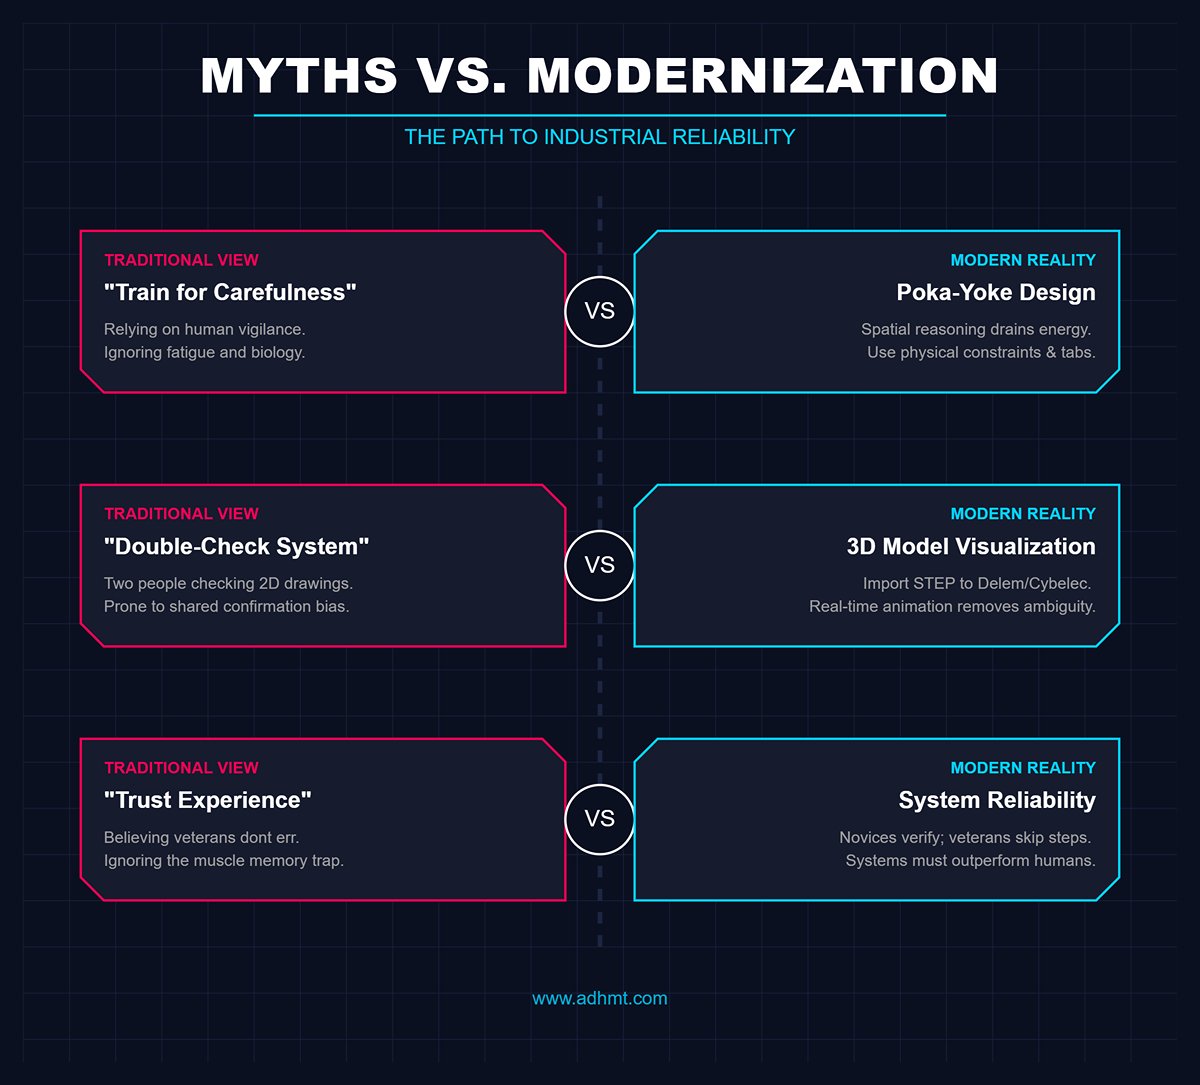
- 신화 1: “작업자들에게 더 조심하도록 교육하면 된다.”
- 현실: 공간 추론(정신적 회전)은 매우 에너지 소모가 큰 인지 과정입니다. 심리학 연구에 따르면 근무 시간이 길어지고 피로가 누적될수록 공간 회전 능력이 급격히 떨어집니다. “조심성”에 의존하는 것은 인간 생물학에 역행하는 것입니다. 해결책은 포카요케(poka-yoke)—실수 방지 설계입니다. 예를 들어, 부품 가장자리에 비대칭 탭을 추가하여 잘못된 위치 배치를 방지하거나, 레이저 절단 시 재료에 절곡선 이름을 직접 새겨 넣을 수 있습니다. 정신적 판단을 물리적 제약으로 대체하는 것입니다.
- 신화 2: “기계 설정 전에 이중 확인 시스템을 도입하라.”
- 현실: 모호한 2D 도면을 마주할 때, 두 사람은 종종 동일한 확증 편향. 을 공유합니다. 근본적인 정보원을 바꾸지 않는 한, 그들은 같은 잘못된 해석에 동의할 가능성이 높습니다. 더 효과적인 접근 방식은 기술적 해결입니다—Delem이나 Cybelec과 같은 최신 CNC 시스템에 3D STEP 모델을 가져와 작업자가 실시간 절곡 애니메이션을 볼 수 있도록 하는 것입니다. 이렇게 하면 “독해 시험”이 단순한 “이미지 따라하기” 작업으로 바뀝니다.
- 신화 3: “숙련된 작업자는 실수를 하지 않는다.”
- 현실: 정반대입니다. 통계에 따르면 베테랑 작업자는 오히려 근육 기억의 함정. 초보자는 자신이 확신이 없어 도면을 반복해서 확인한다. 숙련된 작업자는 습관에 의존하여, 부품이 익숙한 것과 비슷해 보이면 검증 단계를 생략할 수도 있다—비록 그 부품의 굽힘 방향이 반대일지라도. 시스템의 신뢰성은 개인의 경험을 능가해야 한다. 이것이 진정한 산업화의 기반이다.
II. 최고 수준 설계: “4D 무오류 방어 시스템” 구축”
2.1 시스템 아키텍처 개요
역굽힘 문제의 궁극적인 해결책은 계층적인 “깔때기형” 방어 메커니즘을 구축하는 데 있다. 그 핵심 개념은 4D 무오류 방어 시스템 으로, 품질 관리 지점을 가능한 한 상류 단계로 이동시켜 오류가 발생하기 전에 예방하는 것이다. 물리적, 시각적, 디지털, 감각적 차원을 통합함으로써 실수가 사실상 불가능해진다.
| 치수 | 전략 제목 | 핵심 초점 | 핵심 구현 | 결과 |
|---|---|---|---|---|
| 차원 1 | 물리적 인터록 | 풀프루프 설계 내장 | 형상에 의도적인 비대칭을 도입하고, 맞물리지 않는 가장자리에 탭이나 노치와 같은 역삽입 방지 기능을 추가한다. | 잘못된 배치를 물리적으로 불가능하게 만드는 간섭을 생성하며, 가장 비용 효율적인 방어책이다. |
| 차원 2 | 시각적 강제 | 공정 문서화 및 마킹 | 텍스트만 있는 지침을 3D 시뮬레이션 스크린샷으로 대체하고, 부품에 굽힘선과 방향 화살표를 레이저로 직접 새긴다. | 시각적 표식을 통해 부품이 “스스로 말하게” 함으로써 추측을 배제합니다. |
| 차원 3 | 디지털 트윈 차단 | 실시간 장비 내비게이션 | 사무실 측 CAM 프로그래밍을 위해 3D CNC 시스템(예: Delem DA-60)을 활용하고, 작업 현장에서 3D 애니메이션 안내를 따르십시오. | 공간적 추론의 한계로 인해 발생하는 약 90%의 인지 오류를 제거합니다. |
| 차원 4 | 라이트 커튼 및 센서 피드백 | 지능형 하드웨어 개입 | 센서(예: Lazer Safe IRIS)를 배치하여 공작물 프로파일을 모니터링하고, 위치가 3D 모델에서 벗어나면 “하드 브레이크(hard brake)”를 트리거합니다. | 비용이 많이 드는 스크랩으로 이어지기 전에 오류를 차단하는 최종 방어선 역할을 합니다. |
- 차원 1: 물리적 인터록 – 실수 방지 설계 내장 이것은 가장 비용 효율적이면서도 결정적인 방어선입니다. 부품 형상 설계 단계에서 의도적인 비대칭을 도입하십시오. 부품이 기하학적으로 대칭이지만 굽힘 방향이 그렇지 않다면, 그것은 설계 결함입니다. 맞물리지 않는 가장자리에 탭이나 노치와 같은 작은 반전 방지 기능을 추가하십시오. 논리는 간단합니다. 부품이 잘못 배치되면 물리적 간섭으로 인해 끼워 넣을 수 없게 되거나 백게이지에 맞지 않거나 명확한 시각적 불일치를 만듭니다.
- 차원 2: 시각적 강제 – 공정 측면에서 “보이는 대로 굽힌다” 텍스트만 있는 작업 지시서를 제거하십시오. 이 수준에서는 공정 문서에 반드시 3D 굽힘 시뮬레이션 스크린샷 과 “버어 면 위쪽” 또는 “버어 면 아래쪽”과 같은 명확한 방향 표시를 포함해야 합니다. 더 나아가 레이저 절단 또는 프레스 시각에서 각인 기능을 사용하여 굽힘선 이름과 방향 화살표를 비가시면에 직접 새기십시오. 부품이 “스스로 말하게” 하여 추측의 여지를 없애십시오.
- 차원 3: 디지털 트윈 차단 — 실시간 장비 내비게이션 이것은 현대 판금 가공의 전환점을 의미합니다. Delem DA-60 시리즈나 Cybelec ModEva와 같은 3D 시각화 기능을 갖춘 CNC 시스템을 활용하여, 도구, 공작물, 백게이지를 포함한 완전한 3D 프로그래밍을 사무실(CAM) 단계에서 수행합니다. 프로그램이 전송되면 작업자는 더 이상 지루한 X/Y 좌표 데이터를 다루지 않고 3D 애니메이션 안내 를 따라 실제 움직임을 그대로 반영합니다. 손의 움직임은 화면에 표시된 대로 정확히 움직입니다. 이러한 “디지털 트윈” 기술은 공간적 추론의 한계로 인해 발생하는 거의 90%의 인지 오류를 제거합니다.
- 차원 4: 라이트 커튼 및 센서 피드백 — 최종 방어선 고가치 또는 구조적으로 중요한 부품의 경우, 지능형 하드웨어 개입이 필수적이다. 통합 카메라가 장착된 Lazer Safe IRIS 시스템이나 실시간 각도 측정 장치와 같은 시스템은 공작물의 프로파일을 지속적으로 모니터링한다. 작업자가 시트를 프로그램된 3D 모델과 다르게 배치하면, 센서가 즉시 이상을 감지하고 기계는 절곡 명령 실행을 거부한다. 이러한 “하드 브레이크”는 이전 모든 방어층이 실패하더라도 오류가 비용이 많이 드는 불량으로 이어지기 전에 차단되도록 보장한다.
2.2 핵심 논리: 인간 방어에서 기술 방어로의 전략적 전환
전통적인 관리의 가장 큰 결함은 인간의 책임을 통해 확률과 싸우려는 시도이다. 피로, 감정, 인지 편향은 인간 생리의 본질적인 한계이다. 이 4차원 시스템은 인간의 불확실성을 받아들이고 대신 물리적 제약과 디지털 논리에 완전한 신뢰를 둔다. 이는 인간 방어에서 에서 기술 방어로의.
- 전략적 전환을 의미한다. “긍정적 탈숙련화”의 재정의:.
- 여기서 탈숙련화는 부정적인 의미가 아니라 산업 진화의 필연적인 단계이다. 절곡 방향을 판단하기 위한 복잡한 공간적 판단은 작업자의 두뇌가 아닌 CAD 엔지니어와 CAM 소프트웨어 알고리즘으로 이전되어야 한다. 현장 작업자는 의사결정자가 아닌 실행자로서, 화면 지침을 게임하듯이 따르게 된다. 이러한 접근 방식은 오류율을 거의 제로 수준으로 낮출 뿐 아니라, 신입 직원의 교육 기간을 몇 달에서 며칠로 단축시킨다. “처음부터 제대로 하기” 비용 역설 해결:. 많은 관리자는 모든 부품에 각인하거나 3D 오프라인 프로그래밍을 수행하는 것이 너무 시간이 많이 든다고 의문을 제기한다. 이러한 사고방식은 근시안적이다. 찰나의 경제학:. 프로그래머가 사무실에서 2분을 더 들여 완벽한 기능을 설계하면, 작업장은 검증을 위한 20분의 가동 중단 시간을 절약하고 수천 달러의 잠재적 폐기 손실을 방지할 수 있다. 가상 세계(소프트웨어 시뮬레이션 충돌)에서의 오류는 비용이 들지 않지만, 물리적 세계에서의 오류는 막대한 비용이 든다.
기술 방어의 높은 ROI는 비용이 많이 드는 물리적 시행착오를 저비용의 디지털 연산으로 전환하는 데 있다.“
이 시스템이 구축되면, 작업장은 숙련된 작업자의 기분이나 상태에 의존하지 않고 정밀하고 자기 교정이 가능한 현대적 기계처럼 작동하게 된다. 이것이 “장인 기반 가공”과 “산업 제조”의 근본적인 차이이다.
전통적인 작업장 관리에서는 규율을 강화하여 실수를 교정하려 하지만, 세계적 수준의 린 제조에서는 실수를 제거하기 위해 물리적 환경을 재설계한다. 차원 1과 차원 2는 이 방어 시스템의 기초를 형성한다.
그들의 공통된 논리는 단순하다: 작업자의 주관적 판단에 의존하는 대신, 기하학적 특징과 하드웨어 메커니즘을 사용하여 “올바르게 하는 것”만이 물리적으로 가능한 선택이 되도록 한다.
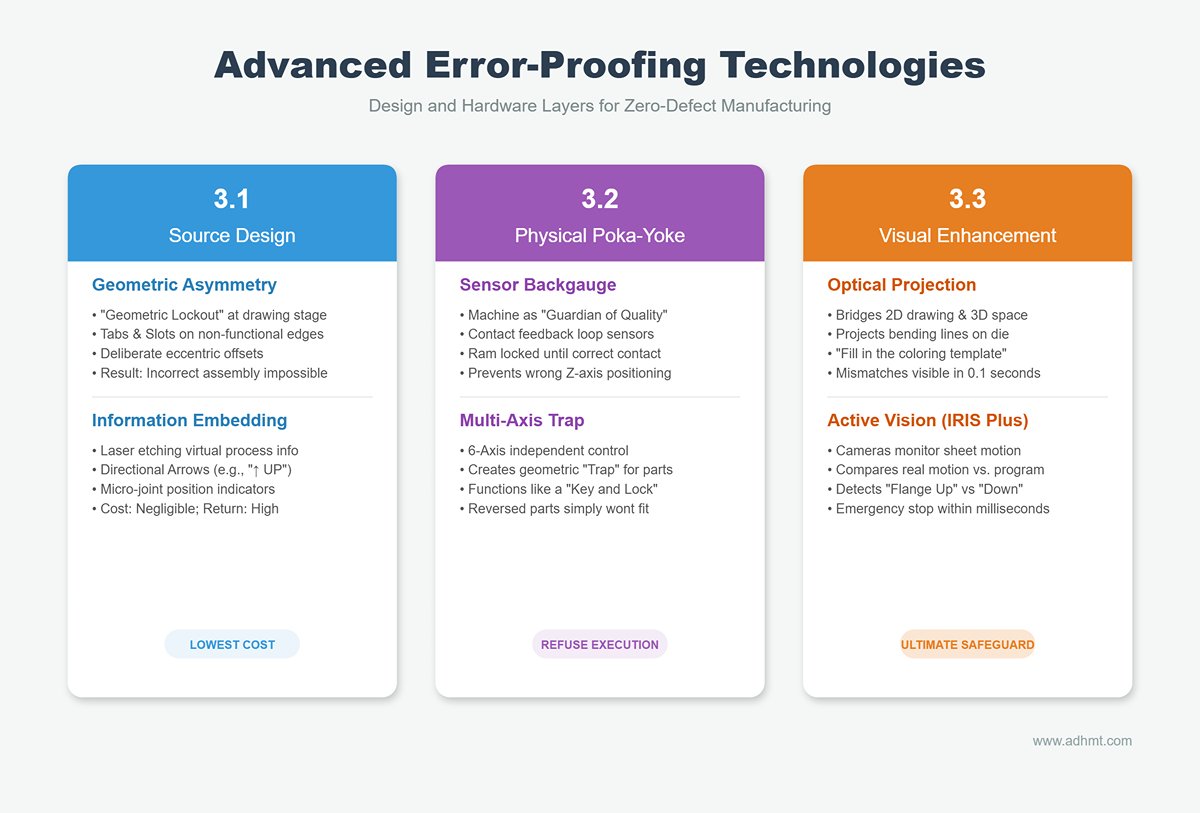
3.1 소스 설계: 도면 단계에서 오류 제거
핵심 원칙: 부품이 기하학적으로 대칭이지만 굽힘 논리가 비대칭이라면, 그것은 설계 실패이다.
설계 엔지니어는 제품 기능뿐만 아니라 제조 가능성(DFM)도 설계하고 있음을 인식해야 한다. 도면 단계에서 “기하학적 잠금” 메커니즘을 도입하는 것은 가장 낮은 비용으로 가장 높은 효과를 내는 오류 방지 조치이다.
- 기하학적 비대칭 잠금:
- 실수 방지 탭 & 슬롯: 잘못된 방향으로 배치되기 쉬운 길쭉하거나 직사각형 부품의 경우, 비기능적 가장자리를 따라 작은 탭(예: 3mm x 2mm) 또는 비대칭 노치를 추가한다. 프로그래밍 시 이 탭을 백게이지 기준점으로 사용한다. 작업자가 부품을 반대로 삽입하려 하면 탭이 게이지에 닿지 않거나 다이와 물리적으로 충돌하게 되어 잘못된 위치 설정이 물리적으로 불가능해진다.
- 의도적 편심 설계: 부품에 구멍 배열이 포함된 경우 중심선을 의도적으로 오프셋(예: 2mm)한다. 작업자가 부품을 잘못 굽히면 조립 시 구멍이 절대 맞지 않는다. 이 설계는 오류 피드백을 “고객 불만” 단계에서 “다음 공정” 단계로 이동시킨다 — 가혹하지만 매우 효과적이다.
- 물리적 정보 내장:
- 레이저 에칭 내비게이션: 레이저 커터의 에칭 기능을 사용하여 가상의 공정 정보를 직접 판금에 내장한다.
- 방향 화살표: 시트 표면에 “↑ 위쪽” 또는 굽힘선 이름과 같은 표시를 에칭한다.
- 마이크로 조인트 표시: 마이크로 조인트의 위치(예: 모든 부품이 좌하단 모서리에 잔류 조인트를 갖도록 함)를 사용하여 방향을 표시한다.
- 비용 분석: 이 과정은 레이저 절단 사이클에 단 몇 초만을 추가하며—비용 면에서 사실상 무시할 수 있을 정도로 미미하지만—각 부품이 “스스로 말할 수 있는” 능력을 부여하여 작업자가 방향을 추측하던 시대를 종식시킨다.
- 레이저 에칭 내비게이션: 레이저 커터의 에칭 기능을 사용하여 가상의 공정 정보를 직접 판금에 내장한다.
3.2 물리적 포카요케 장치
핵심 원칙: 설계를 변경할 수 없을 때, 기계는 “실행을 거부할 수 있는” 지능을 가져야 한다.”
현대 CNC 프레스 브레이크는 단순한 실행 도구가 아니라 품질의 수호자로서 기능해야 한다. 하드웨어 업그레이드를 통해 오류 방지 논리를 기계의 제어 시스템에 직접 내장할 수 있다.
- 센서 통합 백게이지:
- 접촉 피드백 루프: 고급 프레스 브레이크(예: Trumpf, Amada)는 초민감 접촉 센서를 갖춘 백게이지를 특징으로 한다. 시스템은 공작물이 모든 사전 정의된 게이지 포인트에 동시에 정확히 접촉할 때만 녹색 신호를 보내고 램이 하강하도록 허용한다. 작업자가 부품을 잘못 놓아 한 지점만 닿거나 잘못된 Z축 위치에 놓으면 기계는 잠긴 상태로 유지된다.
- 다축 트랩 포지셔닝(6축 트랩): X1/X2, R1/R2, Z1/Z2의 여섯 축을 독립적으로 제어함으로써 시스템은 불규칙한 형상의 부품에 맞춘 “트랩 스타일” 백게이지 핑거 위치를 생성할 수 있다. 모든 핑거를 일직선으로 정렬하는 대신, 올바른 방향으로 놓인 부품만 맞을 수 있는 특정 기하학적 배열을 형성한다. 이는 열쇠와 자물쇠처럼 작동하여, 부품이 뒤집히면 슬롯에 “맞지 않는다.”.
3.3 시각적 향상 시스템
핵심 개념: 증강 현실(AR)을 사용하여 2차원 도면과 3차원 공간 사이의 인지적 격차를 메운다.
인간의 두뇌는 공간 회전에 어려움을 겪기 때문에, 기술은 작업자의 눈앞에 직접 그려 보여줌으로써 해답을 제공해야 한다.
- 광학 프로젝션 보조:
- 이는 산업 버전의 “보이는 것이 곧 얻는 것이다”이다. 고정밀 프로젝터가 절곡선, 다이 위치, 부품 윤곽, 심지어 배치 방향까지 투사한다 하부 다이 표면 위에.. 작업자는 화면을 올려다볼 필요 없이, 단지 판금의 그림자를 빛의 투사와 맞추면 된다—마치 색칠 도안을 채우듯이. 부품이 뒤집히면 실제 윤곽과 투사된 윤곽의 불일치가 즉시 눈에 띄어 0.1초 내에 본능적인 수정이 일어난다.
- 능동 시각 모니터링:
- Lazer Safe IRIS Plus와 같은 고급 광 커튼 시스템은 안전 장치일 뿐만 아니라 공정 모니터 역할도 수행한다. 시스템의 카메라는 절곡 중 시트의 움직임을 실시간으로 포착한다. 프로그램에 “플랜지 업” 절곡이 지정되어 있지만 카메라가 “플랜지 다운” 움직임을 감지하면, 수 밀리초 내에 비상 정지 및 오류 경고를 트리거한다. 이는 궁극적인 안전장치로서, 모든 이전의 안전장치가 실패하더라도 잘못된 작업으로 인해 불량품이 발생하지 않도록 보장한다.
이 세 가지 견고한 기술적 개입 층을 통해 우리는 “책임”에 기반한 부드러운 관리 개념으로서의 오류 예방을 “물리 법칙”과 “디지털 논리”에 의해 지배되는 강력한 제약으로 전환한다. 이는 무결점 달성을 위한 물질적 기반을 형성한다.
IV. 차원 3: 공정 표준화 및 워크플로 제어(실행 단계)
디자인 단계의 실수 방지 장치가 “유전자 조작”이고, 하드웨어 수준의 제어가 “물리적 제약”이라면, 공정 표준화는 작업 현장의 “근육 기억”이다. 실행 단계에서는 무질서가 실수를 낳는다는 사실을 인식해야 한다.
작업자가 뒤섞인 부품 더미 속에서 필요한 것을 찾아야 하거나, 불분명한 작업 지시서를 해석하느라 애써야 한다면, 그들의 인지적 여유는 본질적이지 않은 일에 소모되어 오류가 발생하기 쉬운 환경이 조성된다. 이 장에서는 “대충 하는 작업”을 “정밀한 실행”으로 전환시키는 외과적 수준의 표준 작업 흐름을 확립한다.”
4.1 황금률: 버어 규칙

혼란스러운 작업장에서 뒤집힌 절곡의 근본 원인은 통일된 기준이 없기 때문이다. 도면이 제1각법인지 제3각법인지? “앞면”이 도장된 면을 의미하는지, 아니면 도장되지 않은 면을 의미하는지? 이러한 모호함을 없애기 위해 우리는 공장 전체에 적용되는 헌법과 같은 규칙을 세워야 한다. 그것이 바로 버어 규칙이다..
- 물리적 기준점 설정: 레이저나 CNC 펀치로 절단된 모든 판재에는 자연스러운 물리적 특징이 있다 — 바로 버어 면이다. 이것은 부품에서 유일하게 고유하며, 변하지 않고, 시각적으로 독립적인 물리적 기준점이다.
- 시각보다 촉각: 인간의 시각은 조명이나 피로에 쉽게 속지만, 촉각은 정확하고 일관된다. 규칙은 다음과 같다: “버어 면 = 안쪽 반경” (또는 공정에 따라 바깥쪽으로 정의될 수도 있다.).
- 전 공정 통합:
- 설계 단계: 모든 설계 도면의 제목란에는 기준 상태를 명확히 표시해야 한다. 예: “버어 면에서 본 뷰”.”
- 작업 단계: 작업자가 판재를 집었을 때의 첫 번째 행동은 도면을 찡그리며 보는 것이 아니라, 감각 모서리를 만지는 것이다. 손끝이 거친 버어 질감을 감지하는 순간, 뇌는 즉시 근육 기억을 작동시켜 (예: 버어 면이 아래를 향하도록) 복잡한 공간적 상상 없이 부품을 올바르게 배향한다.
이 규칙의 탁월함은 고차원적인 공간 인지를 “거칠다/매끄럽다”의 이진 촉각 확인으로 단순화한다는 데 있다. “판재를 느끼는 것”이 숨 쉬는 것처럼 본능적으로 이루어질 때, 방향 오류는 근본적으로 사라진다.
4.2 군대식 준비 및 적재 관리
기계 앞에서 작업자가 “운반자”이자 “검사자” 역할을 동시에 하리라 기대하지 말라. 만약 그들이 뒤죽박죽된 트레이 속에서 부품을 뒤지거나 방향을 구분해야 한다면, 그때마다 집중이 흐트러지고 — 이는 뒤집힌 절곡을 유발할 수 있는 잠재적 순간이 된다.
- 키팅 및 균일 방향 설정:
- “사전 분류” 메커니즘을 구현합니다. 절곡 스테이션에 들어가기 전에 모든 부품은 물류 담당자가 미리 키팅해야 합니다.
- 엄격한 “동일 방향 적층” 규칙을 적용합니다. 팔레트 위의 모든 시트는 동일한 물리적 방향을 유지해야 합니다(예: 모든 매끄러운 면이 위를 향하고, 모든 절단면이 바깥쪽을 향하도록). 이렇게 하면 작업자가 첫 번째 시트를 집을 때나 백 번째 시트를 집을 때 손목의 움직임이 동일해져 방향에 대한 생각이나 조정이 필요 없게 됩니다.
- 5S 레이아웃 및 물리적 분리:
- 다이 섀도 보드: 다이 카트는 각 기계의 구성에 따라 “섀도 관리”를 이용해 정리해야 합니다. 각 다이는 지정된 윤곽 표시 위치를 가져야 하며, 이는 파라미터 불일치를 초래할 수 있는 선택 오류를 방지하고 작업자가 부품 방향을 잘못 판단하는 것을 막습니다.
- 오류 방지를 위한 좌우 분리: 작업대에 테이프를 사용하여 명확한 구역을 표시합니다. 다음을 정의합니다: “왼쪽 입고, 오른쪽 출고”—왼쪽에는 항상 “가공할 부품”을, 오른쪽에는 “완성된 부품”을 둡니다. 이러한 물리적 분리는 절곡된 반제품을 새 원판으로 잘못 재투입하여 치명적인 역이중 절곡이 발생하는 위험을 크게 줄입니다.
4.3 무결점 SOP 개발 기법
전통적인 텍스트 중심의 Word 기반 작업 지침서(SOP)는 보통 서랍 속에 묻혀버립니다. 효과적인 실수 방지 SOP는 레고 설명서처럼 시각적이고 직관적이며 행동 중심적이어야 합니다.
- 3초 규칙: 작업자는 SOP를 읽을 시간이 거의 없습니다. 3초 안에 핵심 메시지를 이해하지 못하면 읽기를 멈추고 직관에 의존하게 됩니다. 따라서 SOP는 텍스트를 최소화하고 시각적 표현을 최대화해야 합니다.
- 핵심 실수 방지 요소 포함:
- 3D 배치 시뮬레이션: 각 SOP에는 부품이 하부 다이에 위치한 3D 이미지가 포함되어야 하며, 현재 절곡선은 빨간색으로 표시되어야 합니다.
- 상징적 지시사항: 텍스트를 명확한 아이콘으로 대체하십시오. 예를 들어, 확대된 버(burr) 기호와 아래쪽 화살표를 함께 사용하여 “버 면이 아래쪽”임을 나타내거나, 백게이지 아이콘을 사용하여 “백게이지에 맞추기”를 표시합니다.”
- 비대칭 특징 클로즈업: 부품의 올바른 방향이 작은 노치나 탭에 따라 달라지는 경우, SOP에는 반드시 확대된 클로즈업 이미지와 함께 해당 특징을 강조 표시한 빨간색 원, 그리고 명확한 경고 기호가 포함되어야 합니다.
- 디지털 확장: 종이 기반 SOP에 QR 코드를 인쇄하십시오. 복잡하거나 불규칙한 부품의 경우, 작업자는 태블릿에서 QR 코드를 스캔하여 회전 가능한 3D 모델을 확인함으로써 시각화를 개선할 수 있습니다.
“버 법칙(Burr Law)”으로 인식을 표준화하고, “군대식 로딩(military-style loading)”으로 물리적 동작을 규제하며, “LEGO식 SOP”을 통해 시각적 집중을 고정함으로써, 우리는 각 작업자를 중심으로 긴밀히 통합된 인지 루프를 형성합니다. 이는 처음부터 오류가 발생하기 어렵게 만듭니다.
V. 네 번째 차원: 인지 업그레이드 및 관리 루프 (사람과 문화 계층)
처음 세 차원이 실수를 막는 철벽을 세운다면, 네 번째 차원은 그 벽에 영혼을 부여합니다. 아무리 정교한 포카요케(poka-yoke) 장치나 3D 시각화 시스템이라도, 작업자가 집중력을 잃거나 관리자가 암묵적으로 은폐를 조장한다면 실패할 것입니다.
우리는 작업자를 단순히 기계의 연장선이 아닌 진정한 “산업 운동선수(industrial athlete)”로 격상시켜야 합니다. 오류가 숨을 곳이 없는 문화적 면역체계로 그들을 지원해야 합니다.
5.1 목표 기반 기술 훈련: 견습에서 전문화로
전통적인 “스승-제자” 모델은 경험뿐 아니라 나쁜 습관도 함께 전수하는 경우가 많습니다. 무결점(zero-defect) 시스템에서는 절곡(bending)이 더 이상 직관에 의존한 기술이 아니라, 과학적 인지에 기반한 정밀한 공정이 됩니다. 이에 따라 인력 역량을 재구성해야 합니다.
1. 공간 회전 훈련: 절곡 작업자의 핵심 인지 기술은 체력보다 정신적 회전 능력—즉, 2D 도면이 3D 물체로 변형되는 과정을 시각화하는 능력입니다. 조종사의 공간 인식력과 유사하게, 이 능력은 체계적인 훈련을 통해 개발할 수 있습니다.
- 인지 워밍업: 비생산적인 아침 연설 대신 “인지 활성화”로 대체하십시오. 각 교대의 첫 5분 동안 IQ 테스트의 시각 회전 퍼즐과 유사한 간단한 공간 논리 테스트 소프트웨어를 사용하여 뇌의 두정엽을 자극합니다.
- 블라인드 감각 훈련: “버 법칙(Burr Law)”을 기반으로, “눈가리개 인식(blindfolded recognition)”과 유사한 실습을 진행한다. 작업자는 눈을 감고 촉감만으로 버(burr) 면과 방오류 홈(anti-error notch)을 식별한 후, 판재를 올바르게 위치시킨다. 이러한 훈련은 촉각 신호와 근육 기억 사이에 직접적인 신경 경로를 형성하여, 시각적 착각에 의존하지 않고 올바른 작업을 본능적으로 수행하도록 만든다.
2. 기술 매트릭스 인증: 모든 사람이 모든 종류의 부품을 처리하기에 적합한 것은 아니다. 위험을 최소화하기 위해 엄격한 단계별 권한 시스템을 구축하는 것이 핵심이다:
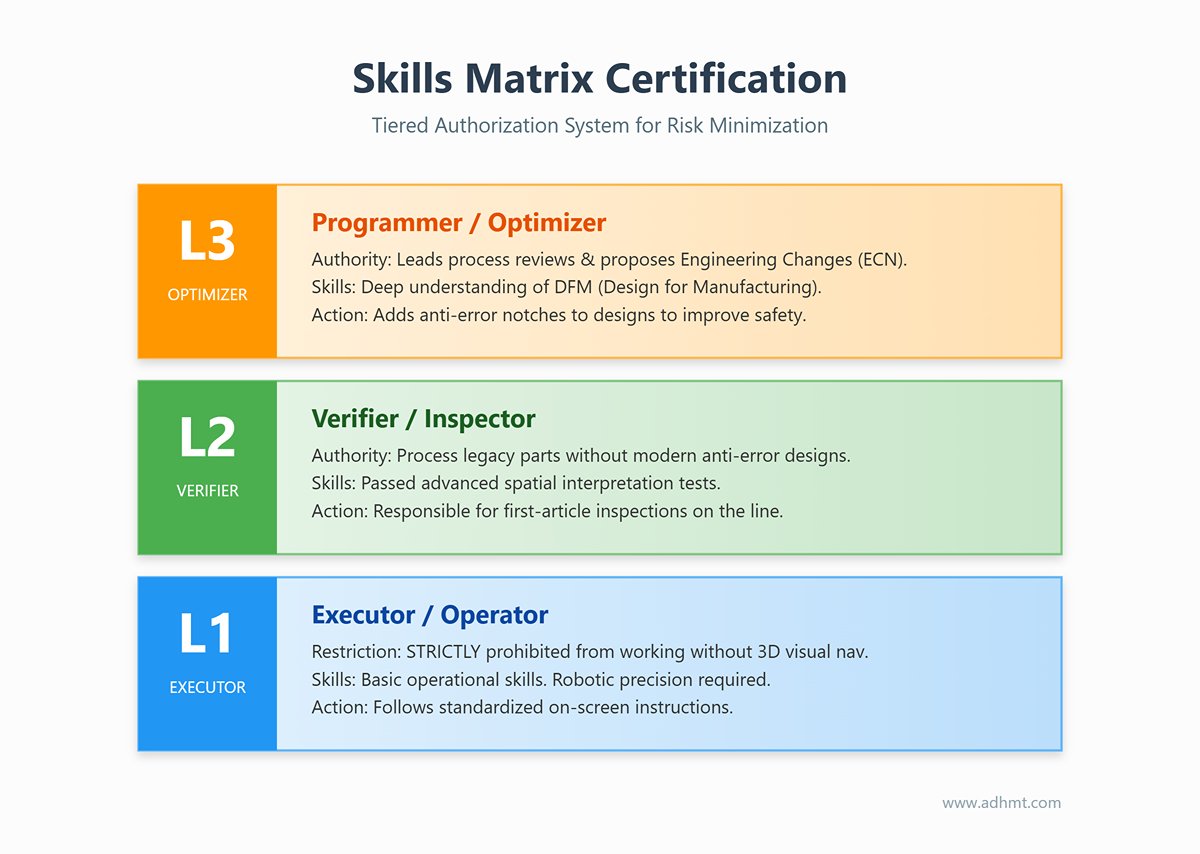
- 레벨 1 (실행자): 기본적인 작업 기술만 보유. 엄격히 금지됨 3D 시각 내비게이션 없이 작업하거나 물리적 방오류 기능이 없는 부품을 처리하는 행위. 이들의 작업은 완전히 표준화되어 있으며, 화면 지시에 따라 로봇처럼 정밀하게 수행된다.
- 레벨 2 (검증자): 고급 공간 해석 테스트를 통과한 자. 방오류 설계가 적용되지 않은 구형 부품을 처리할 수 있으며, 라인에서 최초 시제품 검사(first-article inspection)를 담당한다.
- 레벨 3 (프로그래머/최적화자): DFM(제조를 위한 설계) 원칙을 이해하고, 신제품 공정 검토에 참여하며, 설계에 방오류 홈을 추가하기 위한 엔지니어링 변경 통보(ECN)를 제안할 수 있다.
5.2 경영 혁신: 인간의 약점을 시스템으로 극복하기
경영 전문가 W. 에드워즈 데밍은 “문제의 94%는 시스템에서 오고, 단지 6%만이 사람에게서 온다”고 말했다. 실수를 벌금으로 처벌하는 문화는 두려움, 부정직, 숨겨진 위험으로 가득한 작업장을 만들 것이다. 대신 우리는 비난이 아닌 근본 원인에 집중하는 투명한 문화를 조성해야 한다.
1. 게임화된 “제로 스크랩(Zero Scrap)” 관리: 반복 작업은 집중력을 파괴할 수 있다. 품질 관리를 게임으로 바꾸면 도파민을 활용해 집중력을 유지할 수 있다:
- 연속 달성 보상(Streak Rewards): 각 팀의 역굽힘(reverse bend) 없는 연속 일수를 표시하는 디지털 게시판을 눈에 잘 띄는 위치에 설치한다. 30일, 60일, 100일 등의 마일스톤을 설정하고, 달성 시 즉시 간식, 소액 보너스, 또는 추첨 상품으로 팀을 보상한다. 이러한 공동의 명예는 상호 감시와 동료 책임감을 강화한다.
- 버그 현상금(Bug Bounty): 작업자가 “결함을 사냥”하도록 장려하는 혁신적 접근 방식이다. 작업자가 도면에서 방오류 홈이 누락된 것을 발견하거나 SOP의 방향 표시에서 모호함을 찾아내고, 그 보고가 검증되면 즉시 50~100위안(RMB)의 보너스를 지급한다.. 디자인 팀을 불쾌하게 하는 것이 아니라, 이는 현장 운영자를 경계심 있는 공정 감사자로 바꾸어 생산이 시작되기도 전에 위험을 제거하게 만든다.
2. 오류 보고와 “5분 황금 규칙”: 역굽힘(reverse bending)의 진짜 위험은 자재 비용이 아니라 숨겨진 수정에 있다—운영자가 조용히 실수를 고치거나 숨기려 하여 불량 부품이 통과되어 하류 공정에서 증식되는 것이다. 우리가 진정으로 구매해야 하는 것은 정직한 정보 흐름이다.
- 비처벌적 보고: 엄격한 규칙을 세운다—역굽힘이 발생하면, 운영자가 기계를 멈추고 5분 이내에, 진실하게 보고하면 금전적 벌금은 부과되지 않는다.
- 가치 논리: 이 관용은 방임이 아니라 손상 통제이다. 신속한 보고는 관리자가 즉시 대체 부품의 레이저 절단을 배치할 수 있게 하여(“고아 부품” 문제 해결) 납기 지연을 방지한다. 우리는 작은 자재 비용을 지불하고 귀중한 생산 시간을 얻는다.
3. 역개선 루프(카이젠 루프): 보고된 모든 실수는 단순한 수리나 질책이 아니라 시스템 업그레이드를 촉발해야 한다.
- 설계 단계의 “사형선고”: 방향 혼동으로 폐기된 모든 부품의 도면 버전은 “퇴역”되어야 한다. 설계 부서는 24시간 이내에 새로운 엔지니어링 변경 명령(ECO)으로 대응해야 하며, 물리적 방오류(anti-error) 기능이나 각인 표시를 추가해야 한다.
- 재발 금지 원칙: “재발 없는 오류”란 사람이 두 번 실수하지 않는다는 뜻이 아니라, 같은 도면이 동일한 사람이 같은 실수를 다시 하도록 허용해서는 안 된다는 의미이다. 실수 방지 조치가 도면과 하드웨어 모두에 내재될 때만 관리 루프가 진정으로 완성된다.
VI. 실행: 90일 변혁 로드맵
역굽힘을 제거하는 것은 단거리 달리기가 아니라, 물리적 환경에서 인지적 습관에 이르기까지 전반적인 체계적 변혁이다. 많은 워크숍 이니셔티브가 하룻밤 사이에 모든 문제를 해결하려다 실패한다. 지속 가능한 변화를 보장하기 위해, 우리는 단계적이고 측정 가능한 방식을 설계했다. 90일 실행 지도 이는 생산을 방해하지 않으면서도 원활한 전환을 가능하게 한다.
6.1 1단계: 손실을 멈추고 진단하기 (1–2주차)
전략적 목표: 숨겨진 비용을 가시화하고, 임시방편 수리를 중단하며, 기본적인 물리적 기준선을 확립한다.
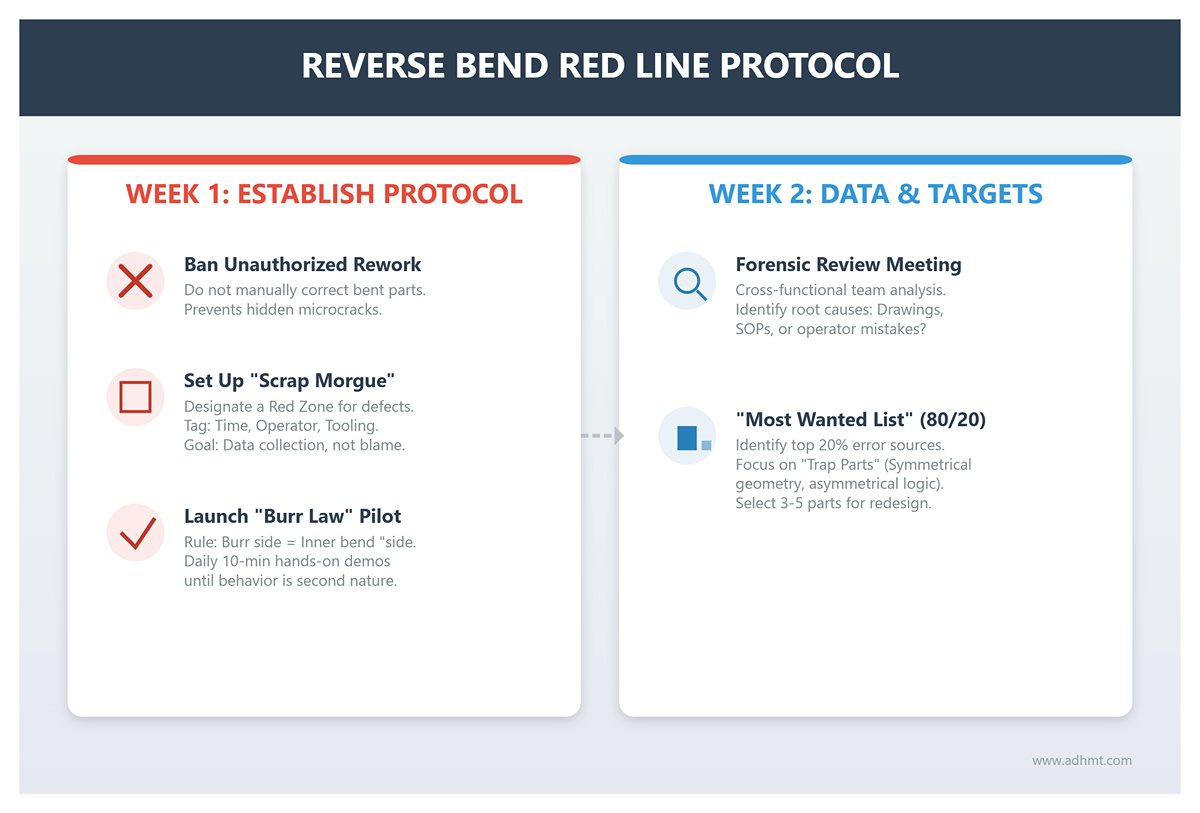
- 1주차: “역굽힘 레드라인 프로토콜” 수립”
- 무단 재작업 금지: 회사 전체 공지를 발행한다: 잘못된 방향으로 굽혀진 부품은 현장에서 다시 반대로 굽혀 수동으로 수정해서는 안 된다. 이러한 수정은 시간을 절약하는 것처럼 보일 수 있지만, 실제로는 제품의 완전성을 해치는 미세 균열을 숨긴다.
- “스크랩 보관소” 설치: 작업장 바닥에 명확히 표시된 빨간 구역을 지정한다. 잘못 굽혀진 모든 부품은 시간, 작업자, 공구, 도면 번호가 표시된 태그와 함께 그곳에 놓아야 한다. 이것은 비난을 위한 것이 아니라 데이터 수집. 을 위한 것이다. 쌓여가는 스크랩 더미를 직접 마주해야 팀이 문제의 규모를 진정으로 인식할 수 있다.
- “버 법칙” 시범 운영 시작: 한 생산 라인 또는 팀을 시범 그룹으로 선정하여 단 하나의 규칙을 철저히 적용한다—버가 있는 면 = 안쪽 굽힘 면 (또는 지정된 방향). 팀 리더는 이 행동이 자연스러워질 때까지 매일 아침 회의에서 최소 10분간 실습 시연을 해야 한다.
- 2주차: 데이터 수집 및 목표 식별
- 포렌식 검토 회의: 1주차에 수집된 스크랩 데이터를 활용하여 설계, 공정, 생산 부서가 함께 참여하는 짧은 교차 기능 회의를 개최한다. 진정한 근본 원인을 식별한다: 도면의 관점이 불명확한가, 표준작업지침서(SOP)의 설명이 모호한가, 아니면 단순한 작업자 실수인가?
- “가장 우선순위 목록(Most Wanted List)” 발행: 파레토 원칙(80/20 법칙)을 적용하여 역방향 굽힘 오류의 80%를 유발하는 부품의 20%를 식별한다. 이러한 부품은 대칭적인 형상을 가지지만 비대칭적인 굽힘 논리를 가진 “함정 부품(trap parts)”인 경우가 많다. 이 3~5개의 부품이 다음 단계에서 기술적 재설계의 핵심 목표가 된다.
6.2 2단계: 체계적 실행 (1개월 차)
전략적 목표: “4D 오류 방지 시스템(4D Error-Proofing System)”을 구체화하고, 인간의 주의력에 의존하는 방식에서 엔지니어링된 안전장치에 의존하는 방식으로 전환한다.
- 3~4주차: 엔지니어링 및 공정 “유전자 편집”
- 목표 지향적 오류 방지 개선: 앞서 식별된 “가장 우선순위” 부품에 대해 엔지니어링 변경 명령(ECO)을 적용한다. 비대칭적인 역삽입 방지 탭(anti-reversal tabs) 또는 비중심 홀(off-center holes) 을 CAD 모델에 추가하거나, 방향 화살표 식각(direction arrow etching) 을 레이저 절단 프로그램에 추가한다. 목표: 부품을 잘못 설치하는 것이 물리적으로 불가능하도록 만드는 것.
- 시각적 작업표준(SOP) 혁신: 텍스트만 있는 작업 지침서를 제거한다. 파일럿 라인에서는 3D 성형 이미지를 프레임 안에 넣고, 빨간색 원으로 강조하며, 버 방향을 명확히 표시하는 아이콘을 포함한 “레고 스타일 매뉴얼”을 제작한다.
- 5~8주차: 현장 하드웨어 및 디지털 통합
- 물리적 작업대 분리(5S): 절곡기 주변에 엄격한 구역화를 시행한다: 왼쪽은 “가공 예정” 부품, 오른쪽은 “완료된” 부품으로 구분하고, 노란색 테이프로 구획하여 반가공품이 다시 공정에 들어가는 것을 방지한다. 공구에 대한 “섀도 관리(shadow management)”를 적용하여 올바른 금형 선택을 보장하고 방향 오류로 이어지는 혼란을 제거한다.
- “디지털 트윈 라이트(Digital Twin Lite)” 도입: 전체 3D 프로그래밍이 아직 지원되지 않는 경우, 저비용 대안을 적용한다: 복잡한 부품에 대해 회전 가능한 3D PDF 또는 모바일에서 볼 수 있는 모델을 생성하고, 기계나 SOP에 QR 코드를 부착한다. 작업자가 비대칭 절곡 작업을 시작하기 전에 반드시 3D 모델을 스캔하고 확인하도록 의무화한다.
6.3 3단계: 문화적 강화 및 최적화 (2~3개월 차)

전략적 목표: 임시 조치를 지속 가능한 조직 역량으로 전환하여, 자기 수정 및 동기 부여 시스템을 내재화하십시오.
- 2개월차: 기술 등급화 및 확장 복제
- 인증 기반 운영: 지난 두 달간의 성과를 기준으로 작업자의 기술을 재평가합니다. “기술 매트릭스”를 구축하고, 공간 회전 및 오류 방지 테스트를 통과한 사람에게는 “레벨 2 인증”을 부여하며, 우선적인 근무 일정과 급여를 제공합니다. 인증되지 않은 작업자는 단순하고 대칭적인 부품만 다룹니다.
- 파일럿 확장: 파일럿 라인의 결과(오류율 감소, 스크랩 비용 절감)를 평가합니다. 검증된 “버 법칙 + 레이저 화살표 + 시각적 SOP” 조합을 작업장의 나머지 80% 기계에 복제합니다.
- 3개월차: 폐쇄 루프 개선 및 인센티브 정렬
- “버그 바운티” 프로그램 구축: “결함 발견” 문화를 제도화합니다. 도면에서 오류 방지 기능 누락이나 SOP의 모호성을 발견한 작업자는 검증 후 즉시 현금 보상(예: ¥50–100)을 받습니다. 이를 통해 현장 작업자는 “오류 발생자”에서 “공정 감사자”로 전환됩니다.”
- 카이젠 로그북 작성: 모든 역굽힘 사고는 이제 비난으로 끝나는 것이 아니라, 설계 수정, 금형 조정, 또는 공정 개선과 같은 구체적인 시정 조치로 이어져야 합니다.
- ROI 시각화 보고서: 90일 시점에서 관리 보고서를 재무 용어로 작성하여 제출합니다. 단순히 오류율 감소 곡선만이 아니라, 스크랩 및 재작업 감소로 인한 실제 금전적 이익을 명확히 계산합니다. 오류 방지에 투자된 모든 1달러가 직접적인 이익으로 전환됨을 입증하십시오.
VII. 결론
멈추는 방법 프레스 브레이크 부품을 반대로 구부리는(Bending Parts Backwards) 문제는 작업자를 비난하는 것이 아니라 고장 난 시스템을 고치는 것입니다. 단 한 번의 잘못된 굽힘만으로도 재료의 무결성이 파괴되고, 생산 흐름이 중단되며, 스크랩 금속 비용을 훨씬 뛰어넘는 수익 손실이 발생합니다. 이 가이드는 단순히 “주의를 기울이는 것”에 의존하는 대신, 물리적 포카요케, 표준화된 “버 규칙”, 그리고 디지털 트윈 기술을 결합한 4D 제로 에러 시스템을 도입하여 작업 현장을 운에 맡기는 방식에서 정밀함의 요새로 탈바꿈시킵니다.
인간의 주의력 대신 비대칭 설계를 적용하고, 엄격한 공정 표준을 실행하며, 스마트 하드웨어를 활용함으로써, 올바른 결과만이 가능한 환경을 보장합니다. 선택은 간단합니다. 보이지 않는 스크랩 비용을 계속 지불할 것인가, 아니면 오류를 완전히 차단하는 시스템에 투자할 것인가.
디지털 트윈 시각화 및 센서 기반 오류 방지를 지원하는 장비로 정밀 생산을 시작할 준비가 되었다면, ADH 머신툴—20년 이상의 고정밀 절곡 전문성을 보유한—당사가 해결책을 제공합니다. 당사의 첨단 기계가 어떻게 진정한 무오류 절곡 환경을 구축하도록 도울 수 있는지 더 알아보려면 언제든지 문의하십시오. 저희에게 연락하십시오.