
Seorang pelanggan baru-baru ini menghantar foto sekeping akrilik lutsinar yang sempurna yang terletak di atas katil sarang lebah yang hangus sepenuhnya. Dia baru sahaja membelanjakan $1,200 untuk laser diod 40W, dipujuk oleh helaian spesifikasi yang mendakwa ia boleh “memotong akrilik sehingga 15mm.” Dia meletakkan helaian itu, melaraskan kuasa sehingga 100%, dan menekan butang mula. Lima minit kemudian, akrilik itu kelihatan tidak terusik—tetapi papan alas aluminiumnya musnah. Dia menganggap mesin itu rosak. Saya terpaksa memberitahunya sebaliknya: laser itu berfungsi tepat seperti yang direka. Pancaran itu terus menembusi plastik, seperti cahaya matahari menembusi tingkap. Dia tidak membeli mesin yang rosak; dia telah melabur dalam fizik yang salah.
Masalahnya bukan pada kuasa. Ia adalah panjang gelombang. Kebanyakan laser diod beroperasi dalam spektrum biru (sekitar 450nm), yang mana akrilik jernih tidak menyerap secara berkesan. Daripada menukar cahaya kepada haba untuk tujuan pemotongan, bahan itu membenarkan pancaran menembusinya dengan sedikit interaksi. Sebab itulah bahan berwarna gelap, yang menyerap lebih banyak tenaga cahaya, bertindak balas dengan lebih baik kepada sistem diod—manakala akrilik telus kekal tidak terjejas.
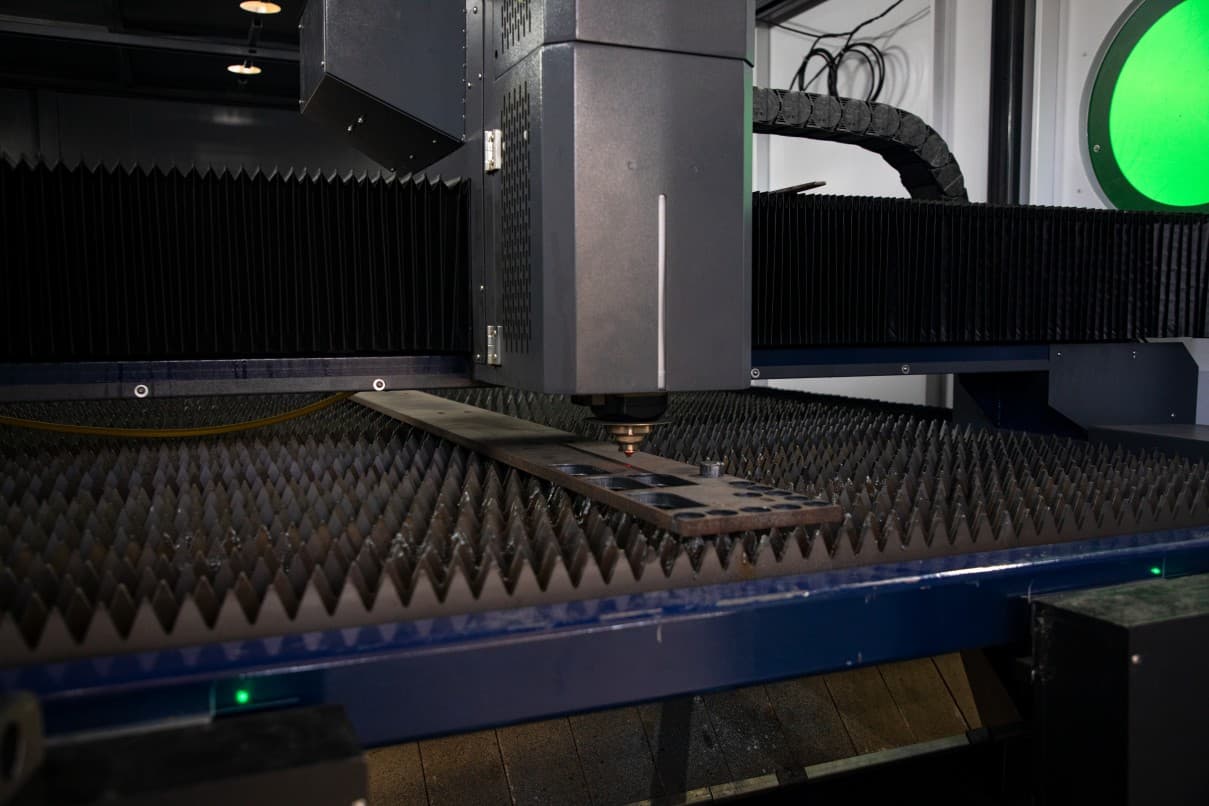
Salah faham ini adalah perkara biasa di kalangan pembeli kali pertama yang hanya memberi tumpuan kepada nombor wattage dan bukannya keserasian bahan. Prestasi pemotongan laser bergantung kepada cara panjang gelombang tertentu bertindak balas dengan bahan tertentu. Dalam persekitaran industri—terutamanya apabila memotong logam pantulan atau komponen ketepatan—teknologi laser gentian sering menjadi penyelesaian pilihan kerana kecekapan, kualiti pancaran, dan ciri penyerapan bahan. Bagi pengeluar yang bekerja terutamanya dengan kepingan dan plat logam, gred profesional Mesin Pemotongan Laser Fiber Meja Tunggal menawarkan prestasi yang stabil dan ketepatan pemotongan tinggi untuk keluli karbon, keluli tahan karat, dan aluminium.
Bagi perniagaan yang memerlukan daya pemprosesan yang lebih tinggi atau pengendalian bahan yang lebih fleksibel, Mesin Pemotong Laser Gentian Kegunaan Dwi boleh menyelaraskan pengeluaran dengan menggabungkan keupayaan memotong helaian dan tiub dalam satu sistem. Tidak seperti unit diod hobi berskala kecil, sistem gentian perindustrian ini direka bentuk berdasarkan fizik penyerapan logam, memastikan tenaga rasuk ditukar dengan cekap kepada kuasa pemotongan.
Ilusi Watt Tinggi: Mengapa “Lebih Banyak Kuasa” Tidak Dapat Memperbaiki Jenis Laser yang Salah
Perangkap Pemasaran “Potong dan Ukir” yang Memerangkap Pembeli Tahap Pertengahan
Lihat iklan yang digilap untuk hampir mana-mana laser desktop moden. Anda akan melihat dakwaan berani tentang “diod teras empat” dan “40 watt kuasa optik,” diikuti dengan carta bahan yang mengagumkan yang dipenuhi dengan tanda semak hijau di bawah “Potong” dan “Ukir.” “Akrilik” muncul sebagai satu kategori, mencadangkan bahawa watt yang mencukupi membolehkan anda memotong sebarang jenis plastik. Tetapi inilah realitinya: diod 20W boleh memotong akrilik hitam dalam satu laluan—sementara hampir tidak menjejaskan akrilik putih atau biru sama sekali.
Kesilapan $1,000: Melayan laser seperti penghala berteknologi tinggi. Mata pemotong karbida yang berputar tidak peduli dengan warna kayu—geseran mekanikal berfungsi dengan cara yang sama tanpa mengira warna. Tetapi laser bukanlah gergaji. Ia lebih dekat dengan mata. Jika sesuatu bahan tidak menyerap “warna” (panjang gelombang) cahaya tertentu yang dipancarkan oleh laser, pancaran itu tidak mencapai apa-apa. Jadi, bagaimanakah kebutaan optik seperti ini sebenarnya berlaku pada katil pemotongan?
Mengapa Diod 40W Masih Gagal Pada Akrilik Jernih Sedangkan CO2 20W Memotongnya Dengan Mudah
Suluh lampu ke arah tingkap kaca. Cahaya menembus terus, dan kaca kekal sejuk apabila disentuh. Itulah yang berlaku apabila laser diod biru 455-nanometer mengenai akrilik jernih. Pada panjang gelombang itu, bahan tersebut pada dasarnya telus terhadap laser. Anda boleh menyalurkan 40, 80, atau bahkan 200 watt cahaya biru ke dalamnya, dan pancaran akan hanya menembusi—tetapi membakar apa sahaja yang berada di bawah bahan kerja anda.
Namun laser CO2 20W bajet, yang beroperasi pada 10,600 nanometer (inframerah jauh), akan memotong akrilik jernih yang sama seperti mentega. Pancaran CO2 tidak menembusinya; ikatan molekul akrilik menyerap panjang gelombang inframerah tertentu dengan mudah, menukar cahaya kepada haba yang kuat serta-merta. Diod tidak gagal kerana kekurangan kuasa—ia gagal kerana tiada interaksi. Jika kekuatan semata-mata tidak menjamin keserasian, maka apa sebenarnya yang anda bayar apabila menaik taraf kepada mesin berkuasa tinggi?
Had Kuasa: Apa Yang Dikawal Oleh Watt (Kelajuan dan Kedalaman) — dan Apa Yang Tidak (Keserasian)
Ambil langkah ke belakang dan hentikan pemikiran bahawa laser anda adalah alat kuasa. Anggaplah ia sebagai pemancar radio.
Jika anda ingin mendengar stesen yang bersiaran pada 106.0 FM, anda mesti menala penerima anda kepada 106.0 FM. Jika radio anda ditetapkan kepada 45.5 FM, menaikkan volum ke maksimum tidak akan menghasilkan muzik secara ajaib. Anda hanya akan memperkuatkan gangguan bunyi.
Watt ialah tombol volum. Panjang gelombang ialah frekuensi.
Kuasa watt ialah pedal pemecut anda. Ia menentukan seberapa pantas anda boleh bergerak dan seberapa dalam anda boleh memotong ke dalam sesuatu bahan. yang sudah bertindak balas terhadap panjang gelombang anda. Ia mengawal daya pemprosesan dan masa kitaran. Tetapi panjang gelombang ialah cengkaman anda. Jika anda berada di atas ais (bahan telus laser), menekan pedal minyak enjin 100W tidak akan menggerakkan anda ke hadapan—ia hanya memusingkan tayar. Mengejar watt yang lebih tinggi tanpa memastikan terlebih dahulu keserasian panjang gelombang ialah cara paling mahal untuk berakhir dengan mesin yang benar-benar buta terhadap bahan anda.

Fizik Keupayaan: Penyerapan, Pantulan, dan Saiz Titik
Jurang Penyerapan: Mengapa Bahan Anda Sebenarnya “Tidak Nampak” Sinaran Laser Tertentu
Halakan laser gentian pada sekeping keluli lembut, dan elektron pengaliran logam yang bergerak bebas serta-merta menangkap foton yang masuk. Tenaga berpindah, logam cair, dan pemotongan bermula. Dalam fabrikasi perindustrian, prinsip ini dimanfaatkan sepenuhnya oleh sistem seperti Mesin Pemotong Laser Gentian Meja Tunggal, yang direka khusus untuk penyerapan logam yang cekap pada 1,064 nm. Walau bagaimanapun, jika anda menghalakan pancaran yang sama pada sekeping kuarza tulen, foton tidak mempunyai apa-apa untuk berinteraksi dengannya. Dalam dielektrik dan semikonduktor—seperti kaca, seramik, dan plastik jernih—elektron terkurung di sebalik penghalang kuantum yang dikenali sebagai jurang jalur. Untuk membolehkan bahan menyerap tenaga laser, anda mesti menggerakkan elektron merentasi jurang itu. Sehingga itu berlaku, bahan tersebut pada asasnya Telus Laser.
Jadi bagaimana anda memotong bahan yang enggan mengesan pancaran anda?
Anda menyesuaikannya. Tembak laser berulang kali ke bahan dielektrik yang degil, dan tekanan optik terkumpul mula menghasilkan kecacatan mikroskopik dalam kisi bahan itu. Kecacatan itu menjadi batu loncatan merentasi jurang tenaga. Permukaan yang pada laluan pertama memantulkan pancaran anda dengan sempurna akhirnya membina keletihan struktur yang mencukupi menjelang laluannya yang kesepuluh untuk mula menyerap tenaga. Ambang kerosakan menurun—dan tiba-tiba, pancaran mula berkesan. Tetapi mengapa bergantung pada keletihan perlahan dan tidak menentu daripada berbilang laluan apabila geometri boleh memaksa keputusan sejak permulaan?
Saiz Titik dan Ketumpatan Tenaga: Apabila Ketepatan Mengatasi Kuasa Kasar
Saiz titik ialah tempat helaian spesifikasi boleh mengelirukan dengan tidak menyatakan semua maklumat. Pengeluar mungkin berbangga dengan keluaran optik 40W sambil sengaja tidak menonjolkan hakikat bahawa pancarannya difokuskan kepada segi empat 0.15 mm yang mengembang. Sementara itu, sistem 20W yang bersaing mungkin menumpukan pancarannya kepada segi empat 0.08 mm yang amat tajam.
Oleh kerana luas kawasan berskala dengan kuasa dua jejari, menggandakan saiz titik tidak mengurangkan ketumpatan tenaga anda kepada separuh—ia mengurangkannya kepada satu perempat.
Tempoh Pulangan Modal Kesilapan $1,000 ialah memilih kuasa kasar berbanding ketumpatan optik. Mampatkan pancaran ke titik mikroskopik, dan ketumpatan tenaganya (fluens) menjadi begitu ekstrem sehingga ia berinteraksi secara langsung dengan matriks murni bahan tersebut. Ia tidak memerlukan batu loncatan merentasi jurang tenaga—ia menembus terus. Dan apabila pancaran tepat itu bergerak ke hadapan, ia dengan cepat menjana kecacatan yang kita bincangkan tadi, secara progresif mengurangkan rintangan bahan. Titik matematik yang halus bukan sahaja menghasilkan potongan yang lebih bersih; ia secara aktif melemahkan pertahanan molekul di hadapannya. Jika manipulasi ruang membolehkan kita mengatasi had penyerapan, apa yang berlaku apabila kita mula memanipulasi masa?
Kuasa Berterusan vs. Berdenyut: Spesifikasi Tersembunyi yang Membezakan Pemotong daripada Pengukir
Gelombang berterusan (CW) laser menyampaikan tenaga seperti hos taman mengalirkan air—stabil dan tidak terputus. Beginilah cara kebanyakan sistem diod atas meja dan tiub CO₂ beroperasi. Mekanisme mereka adalah terma semata-mata: bahan menyerap cahaya, menjadi panas, kemudian cair atau meruap.
Tetapi peleburan terma adalah alat yang tumpul.
Apabila matlamat anda ialah menanda logam kosong atau menghapuskan lapisan oksida mikroskopik tanpa memesongkan substrat di bawahnya, laser berdenyut ialah alat yang betul. Daripada menghantar aliran tenaga berterusan, sistem berdenyut memampatkan keluarannya ke dalam letupan nano saat atau malah pico saat. Laser berdenyut 20W mungkin purata 20 watt sepanjang satu saat, namun satu denyutan nano saat boleh melonjak hingga 10,000 watt pada kuasa puncak. Dalam bahan dielektrik berjalur tenaga lebar, lonjakan ekstrem dan seketika ini memulakan satu proses bukan terma yang dikenali sebagai letupan Coulomb. Laser merenggut elektron dengan begitu ganas sehingga lapisan permukaan bercas positif tertinggal. Tolakan elektrostatik yang terhasil menyebabkan bahan itu hancur menjadi zarah halus—sebelum kawasan sekeliling sempat panas.
Mengapa ini penting dalam bengkel sebenar? Kerana laser berterusan 40W hanya akan memanaskan kepingan aluminium sehingga ia berubah bentuk, manakala laser berdenyut 20W boleh serta-merta menyejat lapisan permukaan nipis, menghasilkan tanda yang tajam dan berkontras tinggi. Anda bukan sekadar memilih antara kuasa lebih atau kurang—anda sedang memilih antara mendidihkan bahan secara beransur-ansur dan mencetuskan letupan mikro terkawal di permukaannya.
Empat Jenis Laser: Di Mana Ia Cemerlang—dan Di Mana Ia Diam-Diam Kurang Berkesan
Pancaran biru 455-nanometer dan pancaran inframerah 10,600-nanometer boleh kelihatan serupa pada helaian spesifikasi jika kedua-duanya mendakwa dengan berani “40 Watt.” Tetapi letakkan sekeping akrilik lutsinar di bawahnya dan perbezaannya menjadi jelas. Pancaran 455nm menembusi terus seperti hantu, menghanguskan katil sarang lebah anda di bawahnya. Sebaliknya, pancaran 10,600nm diserap di permukaan dan menyejatkan bahan itu hampir serta-merta. Perbezaannya bukan tentang watt—ia tentang fizik panjang gelombang. Industri melabelkan mesin mengikut teknologi sumbernya—Diod, CO2, Fiber, UV—tetapi sebagai fabrikator, anda perlu berfikir dari segi perkara yang boleh berinteraksi secara fizikal dengan setiap panjang gelombang. Abaikan sempadan tersebut, dan anda berisiko berakhir dengan pemberat kertas berkuasa tinggi yang mahal. Jadi, apa sebenarnya yang berlaku apabila cahaya tampak bertemu dengan bahan organik?

Laser Diod: Kuda kerja untuk bahan organik (dan had mutlaknya dengan plastik jernih dan logam kosong)
Laser diod 20W boleh memotong akrilik hitam dalam satu laluan—namun memantul tanpa kesan pada akrilik putih atau biru. Beroperasi dalam spektrum tampak, biasanya sekitar 450 hingga 455 nanometer, laser diod menghasilkan pancaran biru terang. Bahan seperti kayu, kulit, kadbod, dan plastik legap gelap mudah menyerap panjang gelombang ini. Tenaga yang diserap ditukar terus kepada haba, menyebabkan bahan itu mengewap. Itulah sebabnya sistem diod mendominasi bengkel rumah dan garaj: ia mampu milik, padat, dan sangat berkesan pada bahan organik.
Namun, panjang gelombang tampak ini datang dengan had fizikal yang tegas.
Oleh kerana ia beroperasi dalam spektrum tampak, mana-mana bahan yang menyalurkan atau memantulkan cahaya tampak secara efektif adalah lutsinar terhadap laser diod. Anda boleh menghantar 40, 80, malah 200 watt cahaya biru ke arah plastik itu, dan ia akan hanya menembusinya—berpotensi membakar meja kerja anda sebagai gantinya. Prinsip yang sama terpakai pada logam kosong. Pancaran 450nm tidak mempunyai ketumpatan tenaga yang diperlukan untuk mengatasi lautan elektron pengalir dalam aluminium atau keluli. Anda mungkin membakar lapisan cat pada tag logam, tetapi anda tidak akan mengukir logam di bawahnya. Jika cahaya tampak tidak dapat menembusi bahan jernih, panjang gelombang mana pula yang akan memaksa bahan itu menyerap dan mencair?
Laser CO2: Jalan tengah yang serba guna—dengan titik buta kekal pada logam berkilat
Apabila anda menghidupkan laser CO2, anda memancarkan sinaran 10,600 nanometer dalam julat inframerah jauh. Pada panjang gelombang ini, cahaya tidak kelihatan langsung kepada mata manusia, tetapi ia berinteraksi dengan kuat dengan ikatan molekul kebanyakan bahan organik dan berasaskan polimer. Itulah sebabnya laser CO2 dapat menggilap tepi akrilik jernih dengan sempurna semasa memotongnya. Plastik lutsinar yang mengabaikan pancaran diod biru dengan mudah menyerap tenaga inframerah 10,600nm.
Tetapi cahaya inframerah jauh mempunyai satu kelemahan kritikal: logam kosong.
Hala tuju laser CO2 100W ke tembaga atau aluminium berkilat, dan elektron bebas logam itu boleh memantulkan sehingga 99% tenaga tersebut terus kembali ke arah kanta. Ini ialah kesilapan klasik “1-dalam-1,000”. Saya telah melihat pemilik bengkel melabur dalam mesin CO2 130W, yakin bahawa kuasa watt semata-mata akhirnya akan membolehkan mereka memotong kepingan logam—namun akhirnya meretakkan optik mereka sendiri apabila pancaran dipantulkan semula ke dalam tiub fokus. Memotong logam dengan sistem CO2 memerlukan kuasa tahap industri—selalunya melebihi 1,000 watt—digabungkan dengan gas bantuan hanya untuk mengatasi sifat pantul awal. Jika cahaya inframerah jauh dipantulkan oleh logam, bagaimana kita boleh menghantar pancaran yang benar-benar menggigitnya pada peringkat kuasa meja kerja?
Laser Fiber: Juara tidak dipertikai untuk logam kosong—namun tidak berguna bagi kayu, kaca, dan akrilik jernih
Laser gentian 20W boleh mengukir kod bar bersiri ke keluli tahan karat dalam kelipan mata. Beroperasi pada 1,064 nanometer dalam spektrum hampir memerah, panjang gelombangnya adalah sepuluh kali lebih pendek daripada pancaran CO2. Pada frekuensi ini, cahaya melepasi pertahanan pantle kebanyakan logam terdedah, membolehkan foton berganding terus dengan elektron bahan tersebut. Hasilnya ialah penyerapan tenaga yang cekap, menjadikan laser gentian sebagai peneraju jelas dalam penandaan logam, ukiran mendalam, dan pemotongan perindustrian. Untuk persekitaran pengeluaran yang mengutamakan kecekapan helaian rata, Mesin Pemotong Laser Gentian Meja Tunggal menawarkan penyelesaian yang diselaraskan yang tertumpu semata-mata pada daya pemprosesan logam.
Namun, tahap pengkhususan ini datang dengan harga—ia berfungsi dua hala.
Pada 1,064 nm, kayu, kaca, dan akrilik jernih secara efektif adalah lutsinar terhadap pancaran laser. Hala tuju laser fiber ke papan pain dan cahaya akan kebanyakannya menembusi atau terserak, meninggalkan kesan hangus yang tidak sekata dan bukannya potongan yang kemas.
Pada masa yang sama, obsesi industri terhadap kuasa fiber yang semakin tinggi sering menyembunyikan hakikat mendalam tentang ketepatan. Laser fiber gelombang berterusan 100W boleh memotong keluli tebal, tetapi ia juga boleh memesongkan perumah elektronik nipis atau mencairkan komponen halus dengan mudah. Untuk kerja logam halus, laser fiber berdenyut 20W—yang memadatkan tenaga dalam denyutan nanosaat—boleh menanggalkan oksida dan menghasilkan tanda kontras tinggi tanpa zon terjejas haba, mengatasi pancaran berterusan 100W dalam aplikasi terperinci. Tetapi apa yang berlaku apabila walaupun laser fiber berdenyut memperkenalkan tekanan haba yang terlalu besar untuk bahan yang sangat sensitif?
Laser UV: Pakar “Penandaan Sejuk” untuk Plastik Sensitif Haba dan Kerja Ketepatan
Pada 355 nanometer, foton ultraviolet membawa begitu banyak tenaga intrinsik sehingga ia tidak perlu bergantung kepada haba untuk memecahkan bahan. Sementara laser diod, CO2, dan fiber bergantung kepada tindak balas fototerma—iaitu memanaskan, mencairkan, atau mengewapkan substrat—laser UV beroperasi melalui proses fotokimia. Panjang gelombangnya yang sangat pendek membolehkan pancaran itu memecahkan ikatan molekul secara langsung, membongkar bahan pada tahap kimia dan bukannya membakarnya.
Inilah sebabnya sistem UV dikenali sebagai pakar “penandaan sejuk” yang sebenar.
Jika anda perlu mengukir polimer yang mudah terbakar, tiub silikon gred perubatan nipis, atau perumah cip mikro tanpa memesongkan bahan sekeliling, UV selalunya satu-satunya pilihan yang boleh dilaksanakan. Ia menghasilkan hampir tiada zon terjejas haba. Berkat panjang gelombangnya yang sangat pendek, laser UV boleh difokuskan kepada saiz titik mikroskopik, membolehkan ketepatan nanoskopik yang tidak dapat dicapai oleh sistem CO2 atau fiber.
Sebelum melabur dalam sistem UV, gunakan senarai semak berdasarkan fizik: Adakah anda bekerja dengan bahan yang sangat sensitif terhadap haba? Adakah anda memerlukan kontras mikroskopik dan bukannya pengalihan bahan secara mendalam? Laser UV mahal, memerlukan penyelenggaraan ketat, dan terkenal tidak cekap untuk ukiran mendalam. Ia ibarat pisau bedah dalam dunia yang dikuasai oleh pedang besar. Setelah anda memahami panjang gelombang mana yang paling sesuai berinteraksi dengan bahan mana, persoalan seterusnya ialah: bagaimana anda mengawal pancaran itu untuk melaksanakan tugas dengan berkesan?
Memotong vs. Mengukir: Mengapa Satu Mesin Jarang Cemerlang dalam Kedua-duanya
Pemotongan Dalam (Kerf dan Bantuan Udara) vs. Penandaan Permukaan (Resolusi dan Frekuensi)

Laser fiber berdenyut 200W dengan output puncak 5kW boleh menyejatkan titanium tanpa mengubah bentuknya, manakala pancaran berterusan 100W boleh mengubah bahagian yang sama menjadi lopak lebur. Laser berdenyut berkelakuan seperti tukul pecah, menyampaikan ledakan tenaga yang kuat dalam nanosaat yang “memutuskan” ikatan molekul sebelum haba mempunyai masa untuk merebak ke bahan di sekelilingnya. Sebaliknya, laser gelombang berterusan (CW) bertindak seperti obor tiup—terus menyala dan membina zon terjejas haba yang besar. Itu sesuai untuk mencairkan plat tebal, tetapi membawa bencana untuk perincian halus. Apabila anda cuba mengukir logo beresolusi tinggi dengan mesin yang dibina untuk pemotongan dalam, “masa hidup” laser yang panjang menyebabkan tepi tanda itu melimpah dan hangus.
Dia menganggap mesinnya rosak apabila laser CO2 100W miliknya menghasilkan tulisan “kabur” pada dompet kulit. Ia tidak rosak—ia hanya terlalu berkuasa untuk dimatikan dengan cukup pantas. Tiub watt tinggi mempunyai “lengah denyutan,” kelengahan fizikal ringkas yang diperlukan untuk gas terion dan pancaran menjadi stabil. Jika anda mengukir pada 500 mm/s, kelengahan milisaat itu diterjemahkan kepada beberapa milimeter bayangan atau perincian yang hilang. Pemotongan menuntut tenaga kasar yang berterusan untuk mengekalkan kerf—lebar potongan—yang konsisten, manakala pengukiran memerlukan laser untuk berdenyut dengan ketepatan dan pemasaan seperti mesingan.
Kesilapan $1,000: “Perangkap Watt”
Membeli laser CO2 150W untuk “melakukan semuanya” adalah salah satu cara terpantas untuk mensabotaj projek berskala kecil. Tiub berkuasa tinggi selalunya tidak boleh beroperasi di bawah 10% output. Jika 15W adalah garis asas minimum anda, anda akan terus menyejatkan kertas, fabrik, dan venir nipis—tidak meninggalkan ruang untuk penandaan permukaan yang halus.
Malah cara kita membersihkan serpihan dari kawasan kerja berbeza dengan ketara antara pemotongan dan ukiran. Untuk memotong kayu oak 10mm, anda memerlukan pancutan udara bertekanan tinggi untuk menyingkirkan lignin cair supaya sinaran boleh mencapai lapisan seterusnya. Tetapi jika anda menggunakan tekanan yang sama semasa ukiran permukaan, anda akan menolak jelaga dan resin jauh ke dalam urat kayu, meninggalkan kesan noda kekal. Jika penghantaran kuasa dan aliran udara sudah mencipta jurang yang begitu ketara, apa pula yang berlaku apabila kita meneliti optik—kaca yang sebenarnya membentuk sinaran itu?
Pertukaran Panjang Fokus: Mengapa Bahan Tebal dan Butiran Halus Memerlukan Lensa yang Sama Sekali Berbeza
Lensa panjang fokus 4 inci ialah kuasa besar, direka untuk memastikan sinaran kekal selari secukupnya bagi memotong papan kayu setebal 20mm tanpa meninggalkan tepi berbentuk-V yang ketara. “Pinggang” sinaran yang memanjang mengekalkan ketumpatan kuasa yang berguna pada jarak menegak yang lebih besar—tepat untuk penembusan dalam. Tetapi fizik mengenakan kompromi: apabila panjang fokus meningkat, saiz titik minimum yang boleh dicapai turut membesar. Lensa 4 inci mungkin menghasilkan titik 0.3mm—boleh diterima untuk memotong sesuatu seperti teka-teki jigsaw, tetapi sama sekali tidak sesuai untuk mengukir teks 4 poin, di mana huruf akan kabur menjadi satu kesan hangus.
Untuk butiran tajam seperti pisau cukur, dengan kejelasan seakan foto, anda memerlukan lensa 1.5 inci atau 2 inci yang memampatkan sinaran menjadi titik mikroskopik—0.08mm atau lebih kecil. Titik ultra-halus itu memberikan “DPI” berkesan yang diperlukan untuk imejan resolusi tinggi. Komprominya ialah kedalaman medan yang amat cetek. Jika bahan anda lebih tebal walau hanya 2mm daripada jangkaan, sinaran akan mula berpecah hampir serta-merta selepas mengenai permukaan, dengan cepat kehilangan kecekapan pemotongan. Anda boleh menuangkan 40, 80, atau bahkan 200 watt cahaya biru ke dalam bahan, tetapi setelah melepasi titik fokus, sinaran merebak terlalu luas untuk memotong dengan berkesan—sering menembusi dan membakar meja kerja anda sebagai ganti.
Senarai Semak “Fizik Dahulu”: Memilih Lensa yang Betul
| Aplikasi | Lensa Disyorkan | Kelebihan Utama | Keterbatasan Utama |
|---|---|---|---|
| Ukiran (Butiran Tinggi) | 1.5″–2.0″ | Saiz titik ultra kecil (≈0.08mm atau lebih kecil) untuk butiran maksimum dan DPI berkesan tinggi | “Zon fokus” yang amat cetek; sangat sensitif terhadap variasi ketebalan bahan |
| Tujuan Umum | 2.5″ | Prestasi seimbang; serba boleh untuk tugas pemotongan dan ukiran sederhana | Tidak dioptimumkan untuk butiran ekstrem atau pemotongan dalam |
| Pemotongan Dalam | 4.0″ | Titik fokus lanjutan “sweet spot” untuk bahan tebal dan penembusan kedalaman yang berterusan | Saiz titik yang lebih besar (≈0.3mm); keupayaan perincian halus berkurang |
Ini menghasilkan halangan mekanikal yang tidak dapat dielakkan: mesin yang ditala untuk satu aplikasi secara asasnya terhad dalam yang lain. Walaupun kanta boleh ditukar ganti, ciri-ciri penyerakan asas sumber laser tidak boleh diubah. Jika kanta menentukan di mana tenaga tertumpu, persoalan seterusnya menjadi kritikal: bagaimana kita mencegah tenaga tertumpu itu daripada merosakkan bahan yang kita ingin sempurnakan?
Pengurusan Haba: Mengelakkan Arang dalam Potongan Dalam dan Nyalaan di Ukiran Permukaan
Diod 20W boleh memotong akrilik hitam dalam satu laluan, tetapi melantun tanpa berbahaya daripada akrilik putih atau biru kerana bahan-bahan tersebut adalah Telus terhadap Laser pada panjang gelombang tertentu itu. Apabila bahan menyerap cahaya, ia menukarkan tenaga itu kepada haba—dan mengawal haba itulah yang membezakan kemasan profesional daripada potensi bahaya kebakaran. Dalam pemotongan dalam, musuh utama ialah “pendedahan haba”: tenaga haba berlebihan merebak ke dalam bahan sekitar, menyebabkan lebur, meleding, atau hangus jauh melebihi garisan potong yang dimaksudkan. Inilah sebabnya pemotong perindustrian bergantung pada “bantuan udara” pada 30 PSI atau lebih—bukan sahaja untuk membersihkan serpihan, tetapi untuk menyejukkan tepi potongan secara agresif dalam masa nyata.
Sebaliknya, pengukiran adalah permainan “penyejatan kilat.” Matlamatnya adalah untuk menukarkan 0.1 mm bahagian atas bahan menjadi wap dan bergerak sebelum haba boleh meresap ke dalam substrat. Jika anda menggunakan bantuan udara isipadu tinggi yang digunakan untuk pemotongan, anda mewujudkan “kesan venturi” yang boleh mengheret api merentasi permukaan, mencetuskan nyalaan yang merosakkan kemasan. Pengukir profesional sebaliknya menggunakan “selubung” atau “bisikan” udara PSI yang sangat rendah—cukup sekadar untuk memastikan asap tidak terkena kanta tanpa mengganggu keseimbangan terma permukaan.
Inilah sebabnya mesin yang dipanggil “hibrid” sering gagal pada tahap ekstrem. Unit yang dilengkapi dengan pemampat udara kecil yang kurang kuasa akan bergelut untuk memotong akrilik tebal dengan bersih kerana ia tidak dapat mengeluarkan plastik lebur yang “melekit” dari kerf. Sebaliknya, mesin yang direka untuk pemotongan berkelajuan tinggi sering kekurangan pemacu motor yang ditala dengan halus (resolusi melangkah) yang diperlukan untuk meletakkan kepala dengan cukup tepat untuk pengukiran 500 DPI yang sebenar. Apabila aliran udara, optik, dan penyampaian kuasa berfungsi secara bertentangan, bagaimanakah seseorang fabrikator sepatutnya memilih alat yang betul tanpa terpedaya dengan dakwaan watt yang melambung tinggi?
Dilema Mesin “Kombo”: Laser Sumber Dwi dan Hibrid
Dalam fabrikasi, kepelbagaian selalunya hanyalah eufemisme sopan untuk kompromi. Kita mengagumi Pisau Tentera Swiss kerana bilangan alatan yang dimuatkan ke dalam satu pemegang, namun terlepas pandang fakta bahawa setiap bilah lipat pada dasarnya lebih lemah daripada bilah tetap. Apabila anda menganggap laser sebagai gergaji mekanikal, mesin yang berjanji untuk “melakukan semuanya” terasa seperti pelaburan yang bijak. Tetapi laser bukanlah gergaji—ia adalah mata, yang hanya mampu berinteraksi dengan warna tertentu dalam spektrum bahan yang ia direka untuk dilihat.
Adakah mesin dua sumber (Diod + Inframerah) benar-benar menunaikan janji mereka?
Anda meneliti lembaran spesifikasi: diod biru 20W dipasang di sebelah modul inframerah 2W. Pemasaran menjanjikan pertukaran mudah—daripada memotong papan lapis tebal ke mengukir logam tanpa pelapisan—dalam satu fail kerja. Kedengaran cekap. Tetapi fizik kurang menyenangkan. Diod 20W boleh memotong akrilik hitam dalam satu laluan, namun ia akan melantun tanpa berbahaya daripada akrilik putih atau biru kerana bahan-bahan tersebut pada hakikatnya telus terhadap laser pada panjang gelombang tertentu.
Memasang laser inframerah berkuasa rendah tidak menyelesaikan titik buta optik itu. Ia hanya menambah satu lagi “mata” yang terhad—yang melihat jalur spektrum yang berbeza dan sempit. Anda membayar untuk dua sistem optik berasingan, masing-masing tanpa kuasa atau kapasiti terma yang diperlukan untuk hasil industri serius. Daripada memiliki mesin yang unggul dalam tugas tertentu, anda berakhir dengan gantri besar dan kompleks yang membawa dua alat kurang berkuasa. Dan jika optik tidak benar-benar merapatkan jurang bahan, tekanan apa yang dibebankan kepada mekanik yang menanggungnya?

Kos Terselindung: Penyejukan, Pengudaraan, dan Harga Serba Guna Terpaksa
Setiap sumber laser memerlukan persekitaran yang dikawal ketat untuk beroperasi dengan boleh diharap. Diod berwatt tinggi bergantung pada penyejukan udara berisipadu tinggi yang agresif untuk mencegah teras semikonduktor kecilnya daripada terlalu panas. Sumber inframerah, sebaliknya, sering memerlukan pengawalan suhu yang tepat untuk mengekalkan kestabilan sinar dan mencegah hanyutan fokus semasa operasi jangka panjang. Menggabungkan kedua-dua teknologi dalam satu ruang, anda secara efektif menggandakan jisim yang menunggang pada gantri.
Dia fikir mesin itu gagal. Sebenarnya, ia tercekik oleh akibat reka bentuknya sendiri.
Kepala laser yang lebih berat memerlukan motor stepper yang lebih kuat untuk mengatasi inersia tambahan. Motor-motor itu menghasilkan lebih banyak haba, yang memerlukan pengudaraan lebih kuat—dan selalunya lebih bising. Kini anda mempunyai dua kali ganda kanta untuk dibersihkan, dua kali sistem fokus untuk dikalibrasi, dan dua kali risiko bahawa satu kerosakan papan induk akan menghentikan keseluruhan operasi anda. Anda menanggung beban penyelenggaraan dua mesin sedangkan hanya menjalankan satu pada satu masa. Jika anda membayar dua kali kos penyelenggaraan untuk setengah prestasi efektif, pada tahap mana lebih masuk akal untuk meninggalkan bahan itu terus?
Apabila Pengeluaran Luar Bagi Sesuatu Bahan Lebih Berbaloi Daripada Membeli Mesin Hibrid Terkompromi
Kilang fabrikasi tidak suka menolak kerja. Naluri mereka ialah untuk membeli mesin hibrid “sekiranya” pelanggan mahu plak tembaga khas untuk dipadankan dengan papan tanda kayu mereka. Naluri itu ialah kesilapan $1,000. Keuntungan anda bergantung pada hasil pengeluaran yang konsisten dan boleh dijangka—bukan pada senarai panjang keupayaan teori yang dicetak di sebelah kotak kadbod.
Senarai Semak Fizik Dahulu: Ambang Penyumberan Luar
- Bahan Teras: Adakah bahan ini menyumbang 80% daripada hasil saya? (Jika ya, labur dalam mesin khusus.)
- Kes Tepi: Adakah saya akan menggunakan laser sekunder dengan kerap sehingga berbaloi dengan berat tambahan, penurunan prestasi harian, dan masa henti penentukuran?
- Peruntukan Modal: Bolehkah premium yang saya bayar untuk ciri “gabungan” itu sebaliknya digunakan untuk membiayai sistem ekzos yang lebih baik atau optik gred tinggi untuk beban kerja utama saya?
Jika 90% daripada pekerjaan anda ialah kayu dan kulit, beli sistem berkualiti tinggi yang direka khas untuk bahan organik. Jika hasil anda digerakkan oleh fabrikasi kepingan logam, penyelesaian khusus seperti Mesin Pemotong Laser Gentian Dua Guna mungkin menawarkan fleksibiliti yang lebih besar antara pemprosesan plat dan tiub tanpa mengorbankan keserasian panjang gelombang. Serahkan projek luar teras yang jarang-jarang dilakukan kepada pihak luar kepada kedai yang menjalankan sistem khusus yang betul. Mereka mempunyai panjang gelombang yang tepat, kuasa puncak yang diperlukan, dan pengudaraan yang betul untuk melaksanakan kerja itu dengan sempurna dalam beberapa saat. Anda memelihara ruang lantai, modal, dan kewarasan anda—sambil membiarkan perang watt kepada golongan hobi.
Rangka Kerja Pembelian Berasaskan Bahan
Anda telah melepasi “perang watt” dan menolak janji kosong mesin hibrid. Kini anda berhadapan dengan pesanan pembelian kosong. Industri menggalakkan anda menapis pilihan berdasarkan kuasa maksimum, seolah-olah tukul yang lebih besar boleh memaku semua benda. Tetapi laser bukan tukul—ia ibarat mata, berinteraksi hanya dengan panjang gelombang yang direka untuk “melihat”-nya. Untuk memilih alat yang betul, hentikan membeli berdasarkan mesin yang anda mahukan dan mula membeli berdasarkan bahan yang sebenarnya menjana pendapatan anda. Buang lapisan pemasaran dan bina spesifikasi anda bermula daripada bahan itu sendiri.
Langkah 1: Tentukan Bahan Teras 80% Anda (Abaikan 20% Hipotetikal)
Kedai rugi apabila pemilik membeli untuk pengecualian dan bukan untuk kebiasaan. Anda mungkin berangan hendak mengukir plak tembaga khas, tetapi jika buku jualan harian anda dipenuhi dengan rantai kunci papan lapis birch, maka kayu ialah perniagaan sebenar anda. Kesilapan $1,000 ialah memilih mesin dengan panjang fokus yang dikompromi atau gantri dwi-sumber yang berat hanya untuk menampung kerja logam yang mungkin muncul pada bulan November hadapan.
Anda mesti mengenal pasti dengan tegas satu bahan yang bertanggungjawab terhadap 80% jumlah pengeluaran semasa anda.
Apabila anda menyesuaikan optik, pengudaraan, dan aliran kerja mengikut bahan teras itu, mesin tersebut boleh membayar balik kosnya dalam beberapa bulan melalui kecekapan operasi semata-mata. Dan apabila projek kes tepi 20% muncul sekali-sekala, anda sumberkan kepada bengkel yang bahan utamanya sejajar dengan kerja itu. Anda mengekalkan ruang lantai, melindungi modal, dan mengelakkan kerumitan yang tidak perlu. Setelah anda mengenal pasti dengan jelas bahan yang benar-benar menjana hasil anda, soalan seterusnya amat penting: bolehkah laser anda secara fizikal berinteraksi dengan bahan itu?
Langkah 2: Pilih panjang gelombang yang sebenarnya diserap oleh bahan spesifik anda
Inilah titik di mana metafora “buta optik” menjadi liabiliti kewangan. Panjang gelombang menentukan penyerapan, dan penyerapan sahaja menentukan sama ada sesuatu bahan dipotong dengan bersih, cair secara tidak menentu, atau tidak mengendahkan pancaran anda langsung. Jika bahan teras 80% anda ialah akrilik jernih, laser diod biru 455nm pada dasarnya buta terhadapnya. Anda boleh memancarkan 40, 80, atau malah 200 watt cahaya biru ke atas kepingan itu, dan ia akan menembus terus—membakar meja kerja anda sebaliknya. Pada frekuensi itu, bahan tersebut pada dasarnya “lutsinar laser”.
Panjang gelombang mesti selaras dengan struktur molekul bahan sasaran. Bahan organik seperti kayu dan kulit mudah menyerap cahaya diod biru 455nm, menjadikan laser jenis ini sangat cekap untuk aplikasi tersebut. Plastik jernih dan bahan organik yang lebih tebal memerlukan keluaran inframerah jauh daripada laser CO2 (10,600nm), kerana kandungan air dan ikatan polimer menyerap tenaga tersebut hampir serta-merta. Logam tanpa salutan, bagaimanapun, memantulkan kedua-dua panjang gelombang itu, sebab itulah ia memerlukan denyutan tenaga tinggi berfokus rapat daripada laser gentian (1,064nm) untuk mengganggu susunan atomnya. Jika panjang gelombang ialah penjaga pintu yang menentukan sama ada laser boleh berfungsi atau tidak, maka apakah sebenarnya sumbangan kuasa mentah?
Langkah 3: Pilih watt berdasarkan ketebalan dan kelajuan pengeluaran yang diperlukan
Wattage ialah alat yang kasar—ia menggandakan kelajuan dan kedalaman pemotongan, tetapi sering mengorbankan ketepatan. Apa yang ramai pengeluar abaikan ialah bahawa wattage yang lebih tinggi dalam sistem diod dicapai dengan menggabungkan secara fizikal berbilang pemancar laser menggunakan optik dalaman. Diod 40W akan memotong papan lapis tebal jauh lebih cepat daripada unit 10W, tetapi titik rasuk yang terhasil adalah lebih besar, berbentuk segi empat tepat, dan kurang halus. Jika perniagaan utama anda bergantung pada ukiran foto beresolusi tinggi pada kulit, menaik taraf kepada mesin 40W sebenarnya mungkin merupakan langkah mundur yang mahal, kerana saiz titik yang diperbesarkan itu tidak dapat menghasilkan semula butiran halus dengan kejelasan yang sama.
Kuasanya bukan sekadar mengenai output berterusan. Laser gentian berdenyut 100W dengan lebar denyut satu milisaat boleh memberikan kuasa puncak berjuta watt untuk sekelip mata—sekaligus menyejatkan logam tanpa memesongkan bahan di sekelilingnya. Kelajuan pengeluaran bergantung sama banyak pada tetapan denyut dan ketumpatan rasuk seperti pada purata wattage yang tertera pada helaian spesifikasi. Pilih wattage berterusan tinggi hanya apabila 80% daripada beban kerja anda memerlukan potongan dalam satu laluan. Pilih wattage lebih rendah apabila bahan anda memerlukan ketepatan mikroskopik. Setelah fizik rasuk dikalibrasi sempurna kepada keperluan bahan dan kelajuan anda, soalan seterusnya ialah: bagaimana anda mengelakkan casis fizikal mesin daripada menjadi penghalang dalam aliran kerja anda?
Langkah 4: Senarai Semak Akhir — Saiz Katil, Kedalaman Paksi-Z, dan Keserasian Perisian
Walaupun sistem optik ditentukur dengan paling tepat, ia tidak berguna jika anda terpaksa memotong bahan mentah anda dua sebelum memuatkannya ke dalam mesin. Saiz katil anda mesti menampung dimensi standard stok anda—bukan sekadar saiz kepingan siap. Jika anda membeli papan lapis dalam kepingan 24-by-12 inci, kawasan kerja 16-by-16 inci memaksa anda memotong awal setiap kerja secara manual, menghapuskan kecekapan yang anda laburkan.
Senarai Semak Berdasarkan Fizik: Realiti Casis
- Ruang Kosong Paksi-Z: Bolehkah katil diturunkan cukup jauh untuk memuatkan peranti putar dan tumbler bersaiz Yeti, atau adakah anda terhad kepada bahan rata sahaja?
- Kapasiti Ekzos: Adakah perumah termasuk port ekzos 4 inci atau 6 inci yang mampu menampung asap tebal yang dihasilkan oleh potongan organik yang tebal?
- Ekosistem Perisian: Adakah pengawal menyokong LightBurn secara asli, atau adakah anda terkunci kepada perisian berpaten berasaskan awan yang mengikat pengeluaran anda kepada sambungan internet berterusan?
Anda tidak lagi menilai mesin dengan bertanya apa yang diklaimnya boleh lakukan. Sebaliknya, anda bermula dengan bahan: tentukan panjang gelombang tepat yang diperlukan untuk memecah ikatan molekulnya, hitung saiz titik yang diperlukan untuk memenuhi toleransi anda, dan kemudian bina mesin berdasarkan realiti fizikal tersebut. Helaian spesifikasi berhenti menjadi senarai janji dan menjadi apa yang sebenarnya—pendedahan had sebenar.
Untuk spesifikasi teknikal terperinci, perbandingan konfigurasi, atau untuk menilai sama ada sistem logam khas sesuai dengan matlamat pengeluaran anda, semak brosur terkini kami atau terus hubungi kami untuk membincangkan keperluan bahan dan kapasiti pengeluaran anda dengan jurutera aplikasi.