
Sten vaskular dan tekstil perubatan kedua-duanya boleh dipanggil aplikasi laser perubatan, tetapi persamaan berakhir di situ. Sten mungkin memerlukan slot mikroskopik dalam tiub logam nipis dengan kesan haba yang dikawal ketat. Tekstil mungkin mendapat manfaat kerana laser memotong dan memeterai tepi sintetik dalam satu laluan.
Perbezaan ini menjelaskan mengapa label industri merupakan titik permulaan yang lemah untuk pemilihan mesin. “Automotif,” “elektronik,” dan “pembungkusan” menerangkan di mana sesuatu bahagian digunakan, bukan bagaimana ia mesti dibuat. Setiap industri mengandungi bahan, ketebalan, geometri, piawaian kualiti, dan volum pengeluaran yang berbeza.
Soalan praktikalnya bukanlah sama ada sesuatu industri menggunakan laser. Ia adalah sama ada proses laser yang ditetapkan boleh membuat bahagian wakilan yang boleh diterima pada kadar dan jumlah kos yang diperlukan.
Pilih Proses daripada Bahagian ke Belakang
Semakan aplikasi yang berguna bermula dengan ciri yang dihasilkan. Rekodkan operasi, bahan dan ketebalan, geometri kritikal, toleransi, keadaan tepi yang boleh diterima, saiz kelompok, volum tahunan, dan kekerapan perubahan reka bentuk. Jenis sumber dan kuasa datang kemudian.
Urutan ini menghalang kesilapan pembelian yang biasa. Mesin dengan kuasa, kelajuan, atau senarai industri yang mengagumkan mungkin masih gagal pada lubang terkecil, salutan paling sensitif haba, sudut paling ketat, atau kemasan tepi yang diperlukan. Mesin dengan spesifikasi yang kurang dramatik mungkin mencipta lebih banyak nilai jika ia secara konsisten menghasilkan bahagian sedia untuk dipasang tanpa perkakas atau kemasan sekunder.
Memotong tidak sama dengan menanda, menggerudi, atau menoreh
Istilah “pemprosesan laser” sering menyembunyikan beberapa operasi yang berbeza. Memotong memisahkan bahan melalui ketebalan penuhnya. Menanda mengubah permukaan tanpa berniat untuk memisahkan bahagian tersebut. Mengukir membuang bahan untuk mencipta kedalaman. Menggerudi membuat lubang individu. Menoreh melemahkan laluan terkawal, manakala menebuk mencipta bukaan berulang atau titik yang dilemahkan. "Kiss cutting" menembusi lapisan atas sambil mengekalkan lapisan sokongan.
Setiap operasi memerlukan keseimbangan saiz titik, tingkah laku denyut, ketumpatan tenaga, kawalan fokus, gerakan, pengekstrakan, dan penyingkiran serpihan yang berbeza. Pakej mungkin memerlukan kod kekal, garis lipatan kedalaman separa, lubang pengudaraan, dan profil luar. Walaupun keempat-empat ciri melibatkan laser, ia tidak mengenakan keperluan mesin yang sama.
Kuasa nominal sahaja tidak dapat menerangkan keupayaan ini. Dua sistem dengan penarafan kuasa yang serupa boleh menghasilkan keputusan yang berbeza kerana panjang gelombang, kualiti rasuk, tempoh denyutan, optik, platform gerakan, pegangan kerja, gas bantu, dan sistem pengekstrakan adalah berbeza.
Untuk perbandingan yang lebih konkrit, muat turun risalah produk Alat Mesin ADH untuk menyemak portfolio pemotongan laser berasaskan CNC dan konfigurasi sistem yang tersedia.
Bahan dan ketebalan menetapkan tetingkap proses fizikal
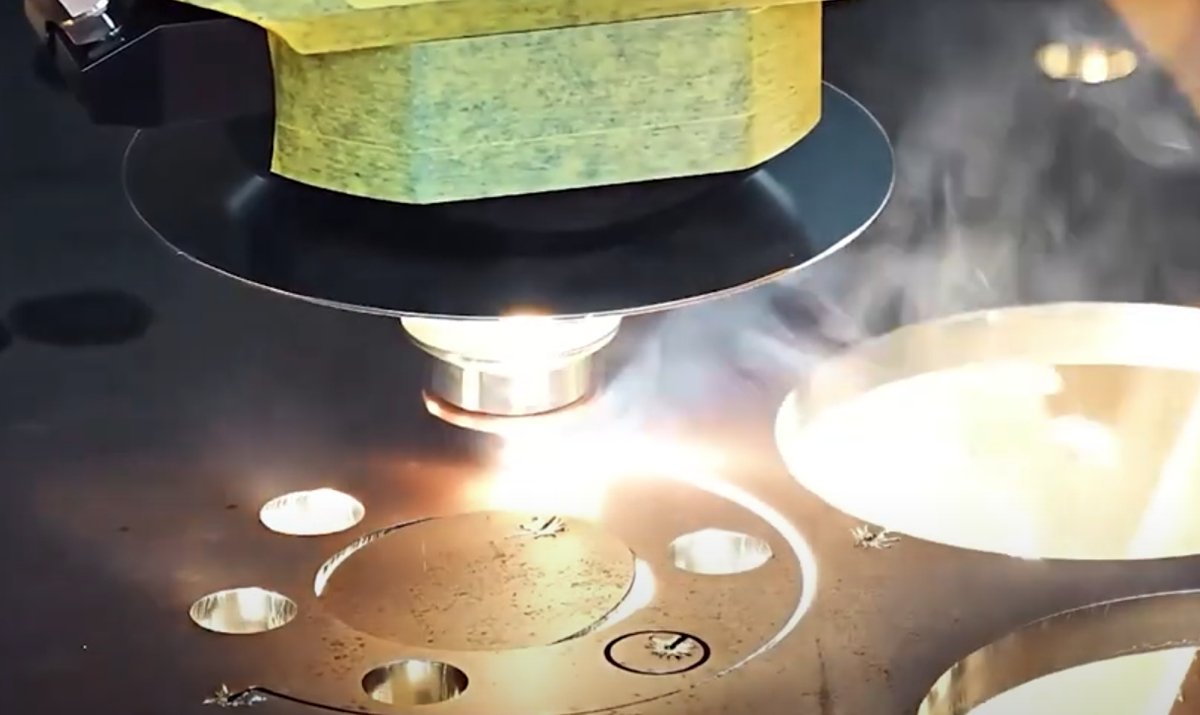
Bahan mesti menyerap tenaga yang mencukupi pada panjang gelombang laser untuk mencipta perubahan yang dimaksudkan. Tenaga yang dipantulkan atau dihantar melakukan sedikit kerja yang berguna. Tenaga yang diserap di kawasan yang salah boleh merosakkan salutan, pelekat, lapisan sokongan, atau ciri bersebelahan.
Ketebalan meningkatkan permintaan tenaga dan kesukaran mengeluarkan bahan daripada kerf. Tenaga berkesan yang tidak mencukupi boleh menyebabkan potongan tidak lengkap, gentian melekat, sanga berat, atau pemprosesan yang tidak stabil. Haba yang berlebihan boleh menyebabkan hangus, perubahan warna, meleding, lebur balik, zon terjejas haba yang luas, atau kerosakan pada lapisan berdekatan.
Lebih banyak kuasa bukanlah penawar sejagat. Salutan mungkin terbakar sebelum substratnya dipotong dengan bersih. Polimer mungkin cair menjauhi pancaran. Dalam komposit, satu juzuk mungkin hilang manakala yang lain kekal. Peningkatan kuasa hanya boleh mengumpul lebih banyak haba tanpa meningkatkan kawalan.
Nama bahan juga terlalu luas untuk kelulusan akhir. Gred, aloi, resin, tetulang, pigmen, salutan, keadaan permukaan, variasi ketebalan, dan perbezaan pembekal semuanya boleh mengubah tetingkap proses. Percubaan mesti menggunakan bahan pengeluaran sebenar pada ketebalan relevan maksimum, termasuk salutan dan susunan sebenar.
Geometri dan kualiti tepi menentukan nilai sebenar
Laser membuang jalur sempit bahan yang dipanggil kerf. Kerana pancaran tidak mengenakan daya pemotongan, ia boleh berguna untuk bahan kerja yang rapuh, profil rumit, ciri yang jaraknya rapat, dan bahagian yang memerlukan perkakas yang rumit.
Pemprosesan tanpa sentuhan tidak sempurna dari segi dimensi. Titik fokus mempunyai saiz terhad, lebar kerf mungkin berubah mengikut ketebalan, dan haba boleh memesongkan bahagian yang nipis. Sudut menerima tenaga yang berbeza daripada laluan lurus yang panjang apabila sistem pergerakan menjadi perlahan dan menukar arah. Lubang kecil mungkin berkelakuan berbeza daripada kontur yang lebih besar dalam kepingan yang sama.
Oleh itu, toleransi bahagian siap bergantung pada kelakuan alur, kedudukan mesin, kesan terma, variasi bahan, penetapan (fixturing), dan pengukuran. Kedudukan kepala yang tepat tidak menjamin bahagian yang tepat jika bahan bergerak, tepi menyusut, atau komponen berubah bentuk semasa menyejuk.
Kualiti tepi boleh menentukan kes perniagaan walaupun dimensi melepasi piawaian. Dros, pengoksidaan, kesan hangus, perubahan warna, tirus, bahan tuangan semula, sisa, atau zon terjejas haba mungkin memerlukan pengisaran, penggilapan, pembersihan, rawatan kimia, atau pemeriksaan. Jika laser menghapuskan perkakasan dan menghasilkan tepi yang sedia untuk dipasang, ia mencipta nilai sebenar. Jika ia memindahkan kos daripada pemotongan kepada kemasan, kelebihan itu mungkin hilang.
Kekerapan volum dan reka bentuk menentukan kesesuaian ekonomi
Fail digital boleh menukar laluan laser tanpa mengeluarkan alat fizikal baharu. Fleksibiliti ini berharga untuk prototaip, kelompok campuran, produk yang kerap disemak, dan kilang dengan banyak nombor bahagian. Profil yang berbeza juga boleh berkongsi satu kepingan melalui penyarangan (nesting), meningkatkan penggunaan bahan.
Pengeluaran yang stabil dan berkapasiti tinggi mengubah perbandingan tersebut. Die, penebuk, atau proses perkakasan lain yang khusus mungkin mewajarkan kos persediaannya apabila geometri yang sama diulang untuk jangka masa yang lama. Sepuluh ribu bahagian yang serupa adalah berbeza dari segi ekonomi berbanding sepuluh ribu bahagian yang dibahagikan antara ratusan reka bentuk yang berubah-ubah.
Unit yang betul ialah kos bagi setiap bahagian yang diterima, bukan kelajuan memotong sahaja. Pengiraan harus merangkumi masa mesin, pengendalian, gas, elektrik, optik, bahan habis guna, pengekstrakan, penyelenggaraan, skrap, pemeriksaan, kemasan, masa henti, dan campur tangan pengendali. Proses pantas yang kerap memerlukan pembetulan tidak akan menghasilkan output yang diiklankan.
Laser Gentian, CO2, UV, dan Ultrapantas Tidak Boleh Ditukar Ganti
Sumber pemotongan gentian biasa menghantar tenaga inframerah dekat dan sering menjadi calon yang kuat untuk pemprosesan logam. Laser CO2 memancarkan tenaga inframerah gelombang lebih panjang dan digunakan secara meluas untuk banyak bahan organik dan bukan logam; sistem yang dikonfigurasikan dengan sewajarnya juga boleh memotong logam.
Sumber UV boleh berinteraksi dengan kuat berhampiran permukaan bahan yang bertindak balas dengan lemah terhadap panjang gelombang yang lebih panjang. Ia berguna untuk ciri halus dan penyingkiran setempat dalam polimer, salutan, elektronik, dan struktur berbilang lapisan tertentu.
Ultrapantas menerangkan tempoh denyut dan bukannya satu panjang gelombang eksklusif. Denyut yang sangat pendek mendepositkan tenaga sebelum sebahagian besarnya boleh merebak ke bahan sekeliling sebagai haba. Ini boleh membolehkan ablasi yang tepat dengan kawasan terjejas haba yang kecil, tetapi kadar penyingkiran yang lebih rendah dan kos peralatan yang lebih tinggi mungkin tidak perlu apabila pemotongan terma konvensional boleh diterima. Laser UV juga boleh menjadi ultrapantas, jadi label ini tidak boleh dianggap sebagai empat tahap kualiti.
Penyerapan memulakan pemilihan sumber; ia tidak menamatkannya. Tempoh denyut, saiz titik, kualiti alur, kedalaman fokus, gas, pergerakan, dan mekanisme penyingkiran menentukan sama ada tenaga yang diserap menghasilkan ciri yang bersih atau sisa yang rosak. Pilihan terakhir mesti dibuktikan pada bahagian yang mewakili produk sebenar.
Aplikasi Pemotongan Laser Merentasi 12 Industri
Industri berikut adalah wilayah aplikasi, bukan kategori mesin. Setiap satunya mengandungi peluang laser yang baik dan situasi jelas di mana proses lain lebih menjimatkan atau lebih selamat dari segi teknikal.
Untuk konteks tambahan, pengalaman berasaskan CNC ADH Machine Tool merentas pemotongan laser dan proses kepingan logam yang berkaitan memaklumkan gambaran keseluruhan penggunaan mesin pemotongan laser dalam pelbagai industri ini.
1. Fabrikasi Logam Am
Kedai fabrikasi sering mengendalikan kelompok keluli lembut, keluli tahan karat, dan aluminium yang berubah-ubah. Produk tipikal termasuk pendakap, panel, kepungan, pengadang, casis, rangka, tiub, dan profil struktur. Sistem laser gentian sering menjadi calon yang kuat, dan kedai yang menilai peralatan untuk beban kerja yang pelbagai ini boleh meneroka mesin pemotong laser CNC, ADH Machine Tool, termasuk pilihan berkuasa tinggi dan format besar. Gred, ketebalan, salutan, dan keperluan tepi masih menentukan julat yang boleh dikerjakan.
Laser sesuai dengan persekitaran ini kerana fail CAD yang disemak boleh menjadi laluan alat yang disemak tanpa die baharu. Nombor bahagian yang bercampur boleh berkongsi satu kepingan, dan slot, lubang, miter, dan kontur luaran boleh dihasilkan dalam satu kitaran digital. Sistem tiub memanjangkan fleksibiliti yang sama kepada pemotongan profil dan bentuk hujung.
Kelebihan tersebut hilang apabila kerja sekunder mendominasi. Tepi kimpalan yang teroksida, sanga pada ciri penentu kedudukan, atau permukaan potongan yang buruk mungkin menambah kerja mengisar dan penyediaan sebelum pembengkokan, penyalutan, atau pemasangan. Plat tebal dengan toleransi yang longgar mungkin lebih sesuai menggunakan plasma. Corak lubang yang stabil mungkin lebih sesuai menggunakan penebuk, manakala profil ringkas mungkin lebih murah untuk digergaji dan digerudi.
Bahagian ujian harus merangkumi lubang terkecil, web paling sempit, sudut paling ketat, potongan paling panjang, dan setiap tepi yang kemudiannya akan dikimpal, dibengkokkan, disalut, atau digunakan untuk penentuan kedudukan.
2. Automotif dan Mobiliti
Aplikasi automotif merangkumi kosong keluli kekuatan tinggi, panel aluminium, tiub hidroterbentuk, bahagian ekzos, kerajang bateri, bar bas, beg udara, and fabrik dalaman. Bahagian ini merangkumi beberapa keluarga proses yang berbeza, jadi satu “laser automotif” jarang merangkumi keseluruhan julat dengan baik.
Laser mencipta nilai semasa prototaip, semakan model, perubahan platform bateri, varian volum rendah, dan pengeluaran alat ganti. Sistem lima paksi boleh memotong panel dan tiub yang telah dibentuk selepas pembentukan, mengelakkan penggunaan acuan pemotong khusus sementara geometri masih berubah. Pengendalian automatik boleh mengulangi laluan yang disahkan tanpa kehausan alat mekanikal.
Pada tekstil sintetik yang serasi, haba setempat boleh memotong dan memateri tepi sekaligus. Manfaatnya hanya dikira apabila kekakuan tepi, leburan balik, wasap, pencemaran, dan prestasi mekanikal kekal boleh diterima.
Pengecapan dan pengosongan (blanking) menjadi sangat berkesan apabila reka bentuk stabil dan volum cukup tinggi untuk menampung kos peralatan. Mesin penekan kemudiannya boleh menghasilkan setiap bahagian dengan lebih pantas daripada laser yang mengesan kontur yang sama. Faktor penentu bukanlah konvensyen industri tetapi jangka hayat dan volum pengeluaran geometri yang dijangkakan.
3. Aeroangkasa dan Pertahanan
Bahagian aeroangkasa mungkin menggabungkan aloi titanium atau nikel yang mencabar, profil kompleks, lubang halus, dan kuantiti pengeluaran yang sederhana. Aplikasi biasa termasuk pendakap, panel aluminium nipis, saluran, shim, gasket, penebat, lubang penyejukan, dan komponen yang dibentuk.
Pemprosesan laser menggunakan tekanan alat yang rendah, menyokong geometri yang rumit, dan mengelakkan peralatan keras khusus untuk bahagian tertentu. Ia boleh menjadi ekonomi apabila bahan tersebut mahal, volum rendah, dan semakan masih boleh dilakukan. Corak perforasi yang padat dan kontur yang tidak sekata amat menarik apabila akses mekanikal sukar dilakukan.
Walau bagaimanapun, profil yang tepat masih boleh menjadi tidak boleh diterima jika potongan meninggalkan zon terjejas haba atau lapisan tuangan semula yang dilarang. Pancutan air (waterjet) mungkin lebih baik apabila perubahan haba tidak dibenarkan, walaupun ia memperkenalkan masalah tirus, pelelas, kelembapan, dan permukaan. Pemesinan menyediakan ciri dan permukaan yang terkawal tetapi menambah daya alat dan masa kitaran yang lebih lama. Pemprosesan ultra-pantas boleh mengurangkan kesan haba di mana nilai ciri mewajarkan kos dan kadar penyingkirannya.
Ujian mesti menggunakan aloi, ketebalan, temper, salutan, dan keadaan permukaan yang ditentukan. Kepingan generik tidak menetapkan keupayaan pengeluaran.
4. Peranti Perubatan
Aplikasi perubatan termasuk stent nitinol, hipotub keluli tahan karat, instrumen pembedahan, implan, komponen diagnostik, dan tanda pengenalan kekal. Sistem gentian berdenyut atau ultra-pantas mungkin sesuai untuk pemprosesan mikro logam, bergantung pada ciri, had haba, dan daya pemprosesan yang diperlukan.
Alur fokus boleh mencipta kerf halus, slot, tingkap, dan struktur tiub fleksibel yang sukar dicapai dengan alat konvensional. Laluan yang diprogramkan mengulangi ciri mikro kompleks tanpa kehausan alat fizikal, dan pemotongan atau penandaan boleh digabungkan ke dalam aliran kerja digital yang diselaraskan.
Toleransi nominal tidak mencukupi. Sisa seperti burr, bahan tuangan semula, serpihan terbenam, kesan haba, keretakan mikro, pencemaran, dan dinding dalaman yang berubah mungkin menjejaskan pembersihan, pempasifan, pemasangan, atau prestasi peranti. Tanda yang boleh dibaca juga mesti mengelakkan kerosakan permukaan yang tidak boleh diterima.
Pengesahan mesti meliputi bahan pengeluaran, tetingkap parameter yang diluluskan, laluan pembersihan, pempasifan di mana perlu, kaedah pemeriksaan, kebolehkesanan, dan variasi proses yang boleh dipercayai. Bahagian perubatan yang diterima ialah komponen yang telah dibersihkan dan disahkan, bukan sampel yang baru dipotong di bawah mikroskop.
5. Elektronik dan Peralatan Elektrik
Kategori ini merangkumi kerajang tembaga, litar fleksibel, papan litar tercetak, substrat seramik, laming elektrik, stensil, dan kabinet logam. Bahan ini menyerap tenaga secara berbeza dan bertolak ansur dengan tahap haba yang sangat berbeza.
Laser menyokong penggerudian mikro, pemisahan panel (depaneling), pemotongan ciri halus, penandaan kekal, dan ablasi terpilih. Penggerudian mikro mengelakkan gerudi mekanikal yang rapuh. Ablasi terpilih boleh membuang satu lapisan sambil mengekalkan lapisan di bawahnya, yang berharga dalam litar, salutan, dan pemasangan berbilang lapisan.
Pemilihan sumber adalah kritikal. Konfigurasi gentian yang sesuai boleh memproses logam nipis, tetapi konduktor reflektif memerlukan perhatian terhadap panjang gelombang, format denyut, keadaan permukaan, fokus, dan perlindungan pantulan balik. Panjang gelombang CO2 berkesan untuk banyak polimer. Sistem UV atau ultra-pantas mungkin memberikan penyingkiran yang lebih setempat pada filem, seramik, salutan, dan struktur berlapis yang halus.
Keseluruhan tindanan mesti diuji. Sampel polimer kosong tidak dapat meramalkan delaminasi atau penyingkiran terpilih apabila bahagian pengeluaran juga mengandungi kuprum, pelekat, salutan, dan lapisan sokongan. Pemeriksaan keratan rentas selalunya lebih bermaklumat daripada gambar pandangan atas.
6. Sistem Tenaga dan Kuasa
Kerajang bateri, tab, bar bas, plat bipolar, laminasi keluli elektrik, komponen solar, dan bahagian turbin semuanya menukarkan kualiti tepi kepada prestasi fungsi. Tab bateri mesti mengalirkan arus selepas pemotongan. Laminasi mesti mengekalkan sifat elektriknya. Ciri turbin mesti kekal sesuai untuk perkhidmatan yang berat.
Pemotongan laser mengurangkan daya mekanikal pada kerajang nipis dan ciri konduktif yang halus. Ia boleh membuat slot dan kontur berulang serta disepadukan dengan pemuatan, penglihatan, pemeriksaan, dan penyisihan automatik. Kawalan digital juga berharga di mana reka bentuk produk tenaga masih berubah dengan pantas.
Reflektiviti, sensitiviti terma, pengoksidaan, burr, penjanaan zarah, dan had pencemaran yang ketat merumitkan proses tersebut. Gas bantuan membantu mengeluarkan bahan lebur dan mempengaruhi kimia tepi, tetapi jenis gas, ketulenan, tekanan, kapasiti, dan kos mesti sepadan dengan aplikasi.
Pemeriksaan harus mengukur fungsi serta geometri. Jika potongan meningkatkan rintangan sentuhan, memesongkan laminasi, menghasilkan zarah, atau memerlukan pembersihan yang meluas, kadar pemotongan yang diiklankan tidak mempunyai makna ekonomi yang besar.
7. Seni Bina, Pembinaan, dan HVAC
Aplikasi bangunan termasuk kerja saluran, peralihan, kelengkapan, panel fasad, skrin hiasan, profil struktur, penebat, susur tangan, dan lekapan. Dimensi khusus projek dan semakan yang kerap menjadikan perkakas khusus menyusahkan untuk pengeluaran jangka pendek.
Laser sesuai untuk skrin yang rumit, panel berlubang, kelengkapan salur tersuai, dan profil yang pelbagai kerana fail yang disemak boleh disarang dan dipotong tanpa die khusus. Nilainya meningkat apabila corak, geometri sekali sahaja, dan variasi mewujudkan cabaran pengeluaran sebenar.
Panel besar memperkenalkan risiko herotan terma yang mungkin tidak muncul pada kupon kecil. Percubaan harus menggunakan dimensi panel, sokongan, ketumpatan susunan, dan laluan potong yang panjang yang realistik.
Alternatif menang apabila geometri adalah mudah. Ricihan adalah pantas untuk tepi kepingan lurus, penebukan adalah cekap untuk lubang dan bentuk standard yang berulang, penghala boleh mengelakkan perubahan warna terma pada banyak panel, dan gergaji mengendalikan potongan profil lurus dengan baik. Membayar untuk fleksibiliti kontur bagi membuat segi empat tepat yang berulang selalunya merupakan ketidakpadanan proses.
8. Papan Tanda, Paparan Runcit, dan Produk Pameran
Papan tanda dan paparan mungkin menggabungkan profil luaran, huruf dalaman, ukiran, dan pemperibadian berubah-ubah dalam pesanan yang sama. Bahan biasa termasuk akrilik, produk kayu, logam bersalut, buih, papan berlamina, dan panel tempat jualan.
Sistem laser boleh beralih daripada memotong kepada mengukir tanpa menukar alat fizikal. Karya seni digital menjadikan kontur yang rumit dan pengeluaran tersuai jangka pendek praktikal. Akrilik yang sesuai boleh menghasilkan tepi yang licin dan kelihatan berkilat di bawah keadaan terma yang betul.
Penampilan itu tidak automatik. Pigmen, pelekat, salutan, kalis api, dan jenama bahan boleh mengubah penyerapan, pelepasan, tekanan, gelembung, leburan balik, dan warna tepi. Percubaan mesti menggunakan formulasi, warna, salutan, dan ketebalan yang sebenar.
Percetakan adalah lebih cekap apabila produk memerlukan grafik tetapi tiada geometri potongan. Penghalaan CNC sesuai untuk stok tebal, poket, dan bahan yang hangus di bawah haba laser. Ia juga mungkin lebih baik di mana tepi pucat yang dipotong secara mekanikal diperlukan. Standard penerimaan visual harus menentukan laluan tersebut.
9. Pembungkusan, Label, dan Percetakan
Proses pembungkusan termasuk pemotongan terus, pemarkahan, penebukan, pemotongan cium (kiss cutting), corak keselamatan, ciri mudah buka, dan karton prototaip. Bahan terdiri daripada papan kertas dan label hingga filem polimer berbilang lapisan.
Pemprosesan laser menghapuskan kelewatan dan kos membuat acuan fizikal semasa pembangunan, pengeluaran jangka pendek, dan pengeluaran berubah-ubah. Penebukan halus dan laluan tenaga terkawal boleh mencipta ciri koyakan atau potongan yang berhenti pada lapisan sokongan.
Tetingkap proses boleh menjadi sempit. Skor yang terlalu cetek tidak akan melipat atau terkoyak dengan betul; skor yang terlalu dalam akan melemahkan bungkusan. Potongan "kiss cut" mesti memisahkan lapisan atas secara konsisten tanpa merosakkan pelapik. Dalam filem berbilang lapisan, alur pancaran tidak boleh menjejaskan lapisan penghalang, cetakan, pelekat atau pengedap.
Ujian fungsi seperti ujian kupas, lipat, koyak dan kedap lebih penting daripada penampilan semata-mata. Apabila reka bentuk menjadi stabil dan volum meningkat, pemotongan die berputar atau katil rata mungkin menawarkan kelajuan talian yang lebih tinggi dan kos unit yang lebih rendah selepas kos peralatan diperoleh semula.
10. Tekstil, Pakaian, Kulit dan Fabrik Teknikal
Aplikasi termasuk panel pakaian, kasut, upholsteri, penapis, beg udara, barangan kulit dan pengedap fabrik teknikal. Bahan fleksibel boleh beralih, termampat atau tertarik di bawah bilah, manakala laser tidak mengenakan tekanan mekanikal pada tepi.
Kontur digital yang tepat, penyusunan (nesting), penjajaran penglihatan dan herotan bahan yang rendah menjadikan laser menarik untuk corak yang rumit dan penyesuaian. Gentian termoplastik yang serasi mungkin cair dan bercantum di bahagian tepi, mengurangkan kerumitan (fraying) dan berpotensi menghapuskan langkah pengedap yang berasingan.
Haba juga mewujudkan had utama. Gentian semula jadi mungkin masih terurai (fray) semasa menghasilkan tepi yang keperangan. Kulit berbeza dari segi rawatan, kelembapan dan ketebalan serta mungkin hangus, berubah warna atau berbau. Salutan dan pelekat boleh cair, meninggalkan sisa atau membebaskan asap berbahaya. Tepi sintetik yang dimeterai mungkin menjadi terlalu keras atau kaku untuk produk siap.
Ujian mesti menggunakan pembinaan pengeluaran yang lengkap, termasuk pewarna, kemasan, salutan, lapisan sokongan, pelekat, keadaan kelembapan dan bilangan lapisan. Pengekstrakan dan pengenalan bahan yang disahkan adalah keperluan proses teras.
11. Kerja Kayu, Perabot dan Produk Dalaman
Papan lapis, MDF, venir, gabus, model, tudung lampu, kerja kayu dan skrin hiasan mendapat manfaat daripada keupayaan pancaran untuk memasuki corak tertutup. Tidak seperti mata penghala (router bit), titik fokus tidak mengenakan jejari dalaman minimum yang besar.
Laser boleh menghasilkan slot halus, sudut dalaman kecil, corak yang rumit dan perincian terukir dalam tetapan yang sama. Fleksibiliti ini berfungsi dengan baik untuk panel perabot tersuai, tatah (inlay), model dan produk dalaman pengeluaran kecil.
Produk kayu tidak seragam. Papan lapis mengandungi lapisan berselang-seli dan pelekat; MDF mengandungi gentian termampat dan pengikat; venir semula jadi dan gabus berbeza dari segi ketumpatan. Poket gam, resin, salutan dan ira tempatan boleh mengubah asap, nyalaan, kedalaman hangus dan penyempurnaan potongan.
Gergaji kekal lebih pantas untuk bahagian lurus dan tidak meninggalkan kesan hangus terma. Penghala (router) mengendalikan panel tebal, poket, serong dan profil tiga dimensi yang dalam. Ia juga lebih disukai apabila produk siap memerlukan tepi semula jadi yang pucat atau apabila pengikat dan resin menghasilkan pelepasan yang tidak boleh diterima. Pengamplasan yang meluas boleh menghapuskan tenaga kerja yang dijimatkan oleh pemotongan laser.
12. Barang Kemas, Jam Tangan dan Kraf Ketepatan
Barang kemas emas dan perak, perincian loyang, bahagian jam tangan keluli tahan karat, filigri, prototaip dan hadiah peribadi sering menggabungkan geometri halus dengan bahan berharga. Kerf yang sempit boleh memelihara stok di sekitar bahagian yang disusun rapat, dan pergerakan digital mengelakkan penggunaan die kecil.
Sistem gentian atau berdenyut yang sesuai boleh menghasilkan garis luar yang rumit dan perincian dalaman tanpa alat pemotong yang rapuh. Pemprosesan denyutan yang lebih pendek mungkin wajar untuk kerja yang lebih halus atau lebih sensitif terhadap haba. Laluan digital yang boleh diulang juga menyokong bahagian yang dipadankan dan pemperibadian berubah-ubah.
Sisa yang dikurangkan mesti diukur dan bukannya diandaikan. Lebar kerf, perincian yang ditolak, kerosakan titik mula, kebolehgunaan sisa dan logam yang boleh diperoleh semula semuanya termasuk dalam pengiraan hasil.
Potongan halus tidak semestinya produk siap. Sisa logam (dross), kesan haba, titik mula dan henti yang kelihatan, serta tepi yang cair mungkin memerlukan pemfailan, penggelek (tumbling), penggilapan atau rawatan kimia. Tenaga kerja kemasan boleh mendominasi jumlah kos dan boleh melembutkan geometri halus yang pada asalnya mewajarkan penggunaan laser.
Di Mana Pemotongan Laser Mencapai Hadnya
Haba tertumpu yang membolehkan pemotongan pantas, sempit dan tanpa sentuhan juga menentukan sempadan proses. Ia boleh mencairkan bahan bersebelahan, mengubah permukaan, menghasilkan asap dan memesongkan bahan kerja. Pembeli harus membandingkan laluan pengeluaran yang lengkap dan bukannya kelajuan pemotongan yang terpencil.
Logam tebal dan profil ringkas
Lebar kerf adalah penting apabila ciri-cirinya halus, bahagian disusun dengan rapat, atau bahan stok adalah mahal. Ia kurang penting pada bahan kosong segi empat tepat yang tebal dengan toleransi yang longgar. Apabila ketebalan meningkat, laser mungkin memerlukan lebih banyak tenaga, pergerakan yang lebih perlahan, lebih banyak gas, dan penyingkiran leburan yang lebih sukar tanpa menggunakan kekuatan geometrinya.
Plasma boleh menjadi lebih menjimatkan pada bahan konduktif yang tebal apabila lukisan menerima kerf dan tepinya. Menggergaji sesuai untuk pemisahan lurus pada bar, tiub, dan profil. Menebuk menghasilkan lubang berulang dan bentuk ringkas dengan pantas sebaik sahaja peralatan tersedia. Jika output mentah lebih penting daripada perincian halus, ketepatan laser mungkin menjadi jawapan yang mahal untuk keperluan yang tidak pernah dinyatakan dalam lukisan.
Bahan sensitif haba, dikeraskan, berlamina, atau komposit
Sesuatu bahagian boleh melepasi pemeriksaan dimensi dan masih gagal kerana haba melembutkan atau merapuhkan tepi, mengubah warna permukaan, merosakkan matriks polimer, atau melemahkan ikatan lamina. Apabila perubahan terma dilarang, pancutan air (waterjet) atau pemesinan mungkin lebih sesuai.
Pancutan air mengelakkan zon potongan yang didorong oleh haba tetapi memperkenalkan kelembapan, pencemaran pelelas, tirus, dan pembersihan. Pemesinan menyediakan permukaan terkawal tanpa lebur tetapi menambah daya alat, haus, dan laluan yang lebih panjang. Keputusan yang betul bergantung pada ujian fungsi seperti pemeriksaan keratan rentas, pengukuran kekerasan, ujian ikatan, atau analisis permukaan.
Bentuk yang stabil dan berisipadu tinggi
Laser mengesan kontur penuh untuk setiap bahagian. Acuan pengecap atau pemotong memerlukan pelaburan awal, tetapi kosnya boleh disebarkan merentasi pengeluaran panjang geometri yang tidak berubah. Setelah pulih, alat tersebut mungkin memberikan kos unit yang jauh lebih rendah dan daya pemprosesan yang lebih tinggi.
Titik pulang modal bergantung pada peralatan, penyediaan, masa penekan atau laser, bahan guna habis, pemeriksaan, penyelenggaraan, kemasan, bahan ditolak, buruh, kehilangan bahan, volum ramalan, dan hayat reka bentuk. Ia mesti dikira untuk keluarga bahagian sebenar dan bukannya dipinjam dari kilang lain.
Ketepatan mesin berbanding ketepatan bahagian siap
Ketepatan kedudukan yang disebut menerangkan sistem pergerakan, bukan proses terma yang lengkap. Ketepatan siap juga merangkumi tirus kerf, bentuk lubang, herotan haba, pergerakan kepingan, pelepasan tekanan, tingkah laku gas, dan perubahan semasa penyejukan atau kemasan.
Untuk menilai keupayaan bahagian siap terhadap komponen wakilan dan kriteria penerimaan, ADH Machine Tool menggunakan proses pengeluaran dan kawalan kualiti yang berdisiplin. Hubungi pasukan untuk membincangkan aplikasi, pemboleh ubah proses, dan keperluan sebut harga anda.
Kedudukan fokus, kualiti pancaran, pecutan, keadaan nozel, tekanan gas, penjajaran nozel, lekapan, kerataan bahan, dan kawalan ketinggian saling bertindak. Resipi yang berkesan pada kupon rata boleh gagal berhampiran tepi helaian yang meleding atau di dalam sarang tumpat tempat haba terkumpul.
Penerimaan harus diukur selepas penyejukan dan semua operasi sekunder yang diperlukan. Ciri yang lulus sebelum membuang gerigis tetapi gagal selepas itu tidak berkemampuan. Begitu juga bahagian yang memerlukan pelarasan berulang untuk kekal dalam toleransi.
Bahan yang tidak sepatutnya diproses tanpa kelulusan
“Plastik,” “komposit,” dan “logam bersalut” tidak mengenal pasti apa yang akan dibebaskan oleh haba. Bahan tambahan, pelekat, kalis api, salutan, dan filem pelindung boleh mengubah wasap, tingkah laku pencucuhan, sisa, dan kakisan peralatan.
PVC, bahan berfluorinasi, plastik yang tidak diketahui, dan salutan berbahaya biasanya dianggap sebagai kategori larangan kecuali keserasian yang jelas telah ditetapkan. Memanaskannya boleh menghasilkan pelepasan yang menghakis atau toksik. Substrat logam yang biasa tidak menjadikan cat, pelapik, penyaduran, atau filem yang tidak diketahui selamat untuk diwap.
Keserasian harus didokumenkan untuk bahan, salutan, ketebalan, sumber, konfigurasi mesin, dan sistem pengekstrakan yang tepat. Pengekstrakan, penapisan, perlindungan kebakaran, perlindungan bahan pemantul, penyelenggaraan, dan latihan pengendali adalah keperluan aplikasi, bukan aksesori pilihan.
Jika kimianya tidak pasti, berhenti sehingga bahan tersebut dikenal pasti dan diluluskan atau pilih proses yang tidak mengurai lapisan yang dipersoalkan secara terma.
Tukarkan Peta Aplikasi kepada Keputusan Mesin
Contoh industri boleh mengenal pasti hala tuju yang menjanjikan, tetapi pemilihan mesti diakhiri dengan bukti pengeluaran. Kupon kecil mungkin dipotong dengan cepat dan kelihatan menarik, sedangkan bahagian sebenar mungkin terherot, memerangkap haba antara ciri yang jaraknya rapat, atau menggunakan tenaga kerja tambahan semasa pemisahan dan pembersihan.
Tentukan sampul aplikasi yang boleh diukur
Dokumenkan gred atau komposisi bahan yang tepat, julat ketebalan, salutan, keadaan permukaan, dan variasi masuk yang dijangkakan. Tentukan lubang dan slot terkecil, web paling sempit, sudut paling ketat, laluan paling padat, bahan kerja terbesar, dimensi kritikal, dan format stok mentah. Nyatakan sama ada bahagian tersebut adalah kepingan rata, tiub, stok yang dibentuk, atau komponen tiga dimensi.
Toleransi harus merujuk kepada keadaan siap dan sejuk serta menyatakan kaedah pengukuran. Gantikan “kualiti tepi yang baik” dengan standard operasi seperti sedia untuk dikimpal, selamat untuk dikendalikan, boleh diterima dari segi kosmetik, bebas daripada sisa yang dilarang, atau sedia untuk pemasangan tanpa kemasan sekunder.
Jumlah pengeluaran harus merangkumi saiz kelompok, campuran produk, kekerapan penukaran, permintaan puncak, corak syif, dan tetingkap penghantaran. Ini mewujudkan sampul aplikasi dan bukannya satu kerja ideal tunggal.
Padankan keseluruhan sel pengeluaran
Sumber dan kuasa hanyalah sebahagian daripada penyelesaian. Katil dan sampul kerja mesti menampung stok mentah, lekapan, bahagian siap, kelegaan pemuatan, dan panjang tiub. Prestasi pergerakan di sekitar ciri kecil mungkin lebih penting daripada kelajuan garis lurus maksimum.
Jenis gas bantuan, ketulenan, tekanan, kapasiti bekalan, dan kos mempengaruhi keadaan tepi serta ekonomi operasi. Pengekstrakan dan penapisan mesti mengendalikan pelepasan yang diluluskan pada kitaran tugas yang dirancang. Automasi harus menyelesaikan kekangan yang diukur dalam pemuatan, pemunggahan, penyisihan, penyarangan, penyimpanan, atau tenaga kerja. Kawalan fokus, penderiaan, pemantauan, dan pengurusan parameter mesti menyokong kebolehulangan merentas julat yang diperlukan.
Kesesakan sebenar mungkin berlaku pada pengendalian kepingan, penyisihan bahagian, bekalan gas, pengaturcaraan, pengekstrakan, pemeriksaan, atau kemasan dan bukannya kuasa pancaran.
Kira kos bagi setiap bahagian yang diterima
Persamaan yang berguna adalah mudah:
Kos bagi setiap bahagian yang diterima = jumlah kos laluan pengeluaran ÷ bilangan bahagian yang diterima.
Jumlah kos laluan merangkumi bahan, penyediaan, pengaturcaraan, masa mesin, gas, elektrik, bahan guna habis, tenaga kerja, pengendalian, penyejukan, pembersihan, pemeriksaan, kemasan, sekerap, kerja semula, elaun penyelenggaraan, dan kos pemilikan yang diperuntukkan. Bahagian yang ditolak tidak dikira sebagai output.
Gunakan penggunaan realistik dan bukannya mendarabkan kitaran demonstrasi terpantas dengan setiap jam yang tersedia. Penukaran, penyelenggaraan, penangguhan pemeriksaan, kekurangan bahan, dan campur tangan pengendali mengurangkan masa pengeluaran. Sel automatik yang lebih mahal mungkin menang jika ia menghapuskan kekangan pengendalian yang berterusan; laser yang lebih pantas mungkin kalah jika ia mewujudkan kemasan yang mahal dan penolakan.
Jalankan percubaan yang representatif dan boleh diulang

Pilih set bahagian kecil yang mendedahkan sempadan keluarga: ketebalan minimum dan maksimum, ciri terkecil, toleransi paling ketat, laluan alat paling padat, komponen terbesar, tepi paling sukar, dan keadaan pengendalian paling sukar. Gunakan bahan pengeluaran yang diluluskan dan sarang (nest) yang realistik.
Percubaan praktikal harus mengikuti tujuh langkah:
- Rekodkan mesin, sumber, optik, gas, pengekstrakan, perisian, tetapan, dan pengenalan bahan.
- Jalankan sarang lengkap atau kelompok realistik dan bukannya satu ciri yang dipilih secara manual.
- Masa pengaturcaraan, penyediaan, pemuatan, pemotongan, pemunggahan, penyisihan, pembersihan, dan pemeriksaan secara berasingan.
- Periksa selepas penyejukan dan selepas semua kemasan yang diperlukan.
- Ukur ciri kritikal pada beberapa kedudukan merentasi kawasan kerja.
- Ulangi kelompok tersebut untuk mendedahkan hanyutan, pencemaran, kehausan bahan guna habis, dan kebergantungan pengendali.
- Rekod setiap penolakan dan klasifikasikan puncanya.
Perbandingan yang terhasil harus merangkumi dimensi, kerf, tirus, keadaan tepi, kerosakan haba, herotan, masa laluan yang berlalu, hasil yang diterima, bahan guna habis, penyelenggaraan, kawalan keselamatan, dan kerja sekunder. Bahagian terbaik pembekal daripada larian yang tidak didokumenkan hanyalah sampel, bukan bukti.
Bandingkan laluan alternatif yang boleh dipercayai
Uji laser terhadap alternatif realistik yang paling kuat menggunakan lukisan, bahan, andaian kelompok, kaedah pemeriksaan, dan definisi penerimaan yang sama. Plasma, pancutan air, penebukan, penghalaan, pemesinan, penggergajian, pengecapan, dan pemotongan die masing-masing menyelesaikan masalah pengeluaran yang berbeza.
Laluan hibrid mungkin yang terbaik. Pemotongan laser diikuti dengan pemesinan terhad boleh mengatasi prestasi memaksa mana-mana proses untuk menyiapkan keseluruhan bahagian. Pemilihan mesin juga boleh berakhir dengan keputusan untuk tidak membeli laser.
Kesimpulan
Merentasi semua 12 industri, pemotongan laser berulang kali mencipta nilai melalui perubahan tanpa alat, kerf sempit, pemprosesan tanpa sentuh, geometri halus, penyarangan yang cekap, dan keupayaan untuk menggabungkan operasi setempat. Had berulangnya juga jelas: haba tertumpu boleh merosakkan bahan, volum yang stabil boleh membayar balik perkakas khusus, dan kemasan sekunder boleh membalikkan kelebihan kelajuan atau kos yang ketara.
Pilih untuk keluarga bahagian yang dijangkakan dan kemungkinan kesesakan masa depannya, bukan untuk kuasa tertinggi atau tuntutan pemasaran yang paling luas. Keperluan bahan, keselamatan, dimensi, dan tepi mandatori kekal sebagai pintu masuk lulus atau gagal.
Keputusan muktamad adalah milik bahagian wakil yang telah ditetapkan masa, diperiksa, dan dikira kos sepenuhnya. Bukti fizikal itu—bukan label industri atau helaian spesifikasi—menunjukkan sama ada mesin pemotong laser tertentu boleh membuat apa yang kilang ingin hantar secara berulang kali.