
Mesin pembengkok panel sering digambarkan sebagai alternatif yang lebih pantas berbanding mesin tekan (press brake). Penerangan itu tidak lengkap.
Laporan bengkel tahun 2022 dalam The Fabricator melaporkan pengeluaran mesin pembengkok panel secara purata empat hingga lima saat bagi setiap bengkokan. Angka tersebut mengagumkan, tetapi kelajuan bilah sahaja tidak menjelaskan perbezaan produktiviti tersebut. Bahagian kepingan logam juga perlu dimuatkan, disokong, diletakkan, dipusing, diterbalikkan, dan dialihkan di sekeliling bebibir yang telah dibentuk sebelumnya. Setiap tindakan manual menambah masa dan memberikan peluang lain untuk berlakunya kesilapan.
Mesin pembengkok panel mengubah keseluruhan laluan ini. Ia menyokong kepingan logam, meletakkannya secara automatik, mengapit garisan bengkokan yang diprogramkan, melipat tepi yang terdedah, dan meletakkan semula bahagian tersebut untuk bengkokan seterusnya. Apabila geometri serasi, beberapa bengkokan boleh diselesaikan dalam satu urutan terkawal dengan satu proses memuat dan satu proses memunggah.
Artikel ini menjelaskan bagaimana proses tersebut berfungsi, bahagian mana yang mendapat manfaat paling banyak, di mana hadnya muncul, dan bila mesin tekan kekal menjadi pilihan yang lebih baik.
Apakah Itu Mesin Pembengkok Panel?
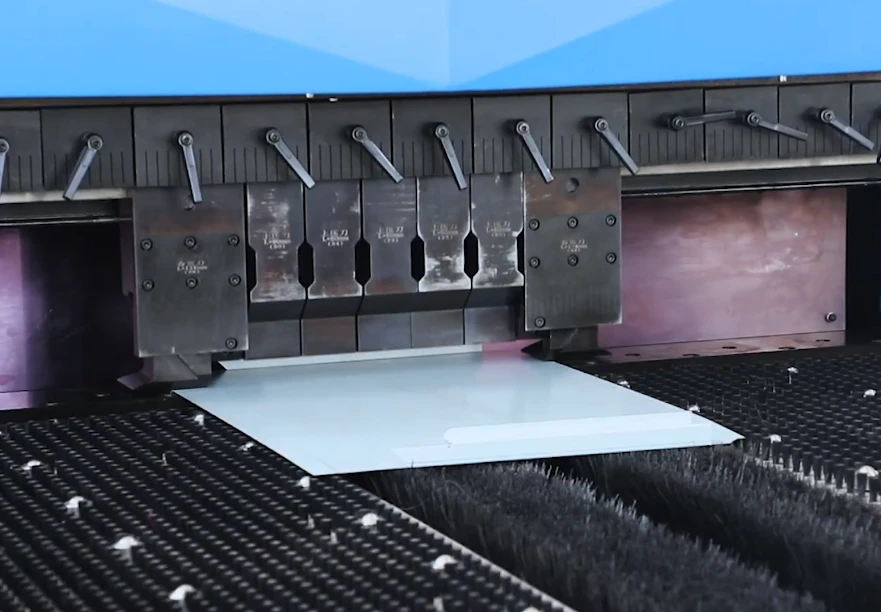
Mesin pembengkok panel ialah sistem lipatan kepingan logam automatik yang direka terutamanya untuk panel nipis dan lebar dengan pelbagai bengkokan lurus. Daripada meminta pengendali untuk meletakkan kepingan pada penebuk dan acuan sebelum setiap lejang, mesin ini memastikan bahan kerja disokong sementara manipulator, pemegang kepingan, dan bilah pembengkok melaksanakan urutan yang diprogramkan.
Operasinya boleh diringkaskan dalam empat kata kerja:
- Sokong: Kepingan logam terletak di atas permukaan kerja dan bukannya dipegang di ruang udara sepanjang kitaran.
- Kedudukan: Manipulator menyuap atau memutarkan kepingan sehingga garisan bengkokan yang diperlukan sampai ke stesen lipatan.
- Mengapit: Pemegang kepingan mengukuhkan panel utama di sepanjang garisan bengkokan.
- Lipat: Bilah atas atau bawah membentuk bebibir yang terdedah di sekeliling tepi yang diapit.
Mesin kemudian mengulangi gelung tersebut: kedudukan, apit, lipat, dan kedudukan semula.
A kepingan logam (blank) ialah kepingan rata yang dipotong sebelum dibentuk. Bebibir ialah bahagian yang menganjur melepasi bengkokan. Untuk rujukan kosong bermaksud untuk meletakkannya pada titik yang diketahui supaya mesin boleh meletakkan setiap bengkokan dengan tepat.
Hasil sebenar bagi pembengkok panel bukan sekadar lejang pembengkokan yang pantas. Ia adalah proses yang tidak terganggu dan boleh diulang di mana pengendalian dan pembengkokan tergolong dalam program yang sama.
Bagaimana Pembengkok Panel Berbeza Daripada Brek Tekan

Brek tekan biasanya membentuk kepingan logam di antara penebuk dan die. Bahagian tersebut diletakkan pada tolok belakang, penebuk turun, dan bahan membengkok ke dalam bukaan die. Di antara lejang, pengendali atau robot mesti menarik balik, menyokong, memusing, menterbalikkan, dan meletakkan semula bahan kerja.
Pembengkok panel menyusun acara tersebut secara berbeza. Pemegang kosong mengapit kepingan tersebut, meninggalkan satu tepi terdedah. Bilah pembengkok kemudian bergerak di sekeliling tepi yang dipegang itu untuk membentuk bebibir. Kebanyakan panel kekal disokong semasa operasi.
Perbezaan ini mengubah laluan pengeluaran.
Pada brek tekan yang dikendalikan secara manual, panel empat sisi biasanya diproses sebagai satu siri persembahan yang berasingan: letak, bengkok, tarik balik, pusing, sokong, dan letak semula. Pembengkok panel melayan bengkokan yang serasi sebagai satu urutan yang dipautkan. Manipulator melaksanakan suapan dan putaran sementara mesin mengekalkan kawalan ke atas bahan kosong.
Hasilnya adalah pergantungan yang lebih rendah pada pengendalian manual yang berulang. Ia amat berharga apabila panel lebar, janggal untuk diimbangkan, atau sukar untuk dikekalkan dalam keadaan segi empat tepat pada tolok.
Walau bagaimanapun, perbandingan itu bukan sekadar “automatik berbanding manual.” Brek tekan moden boleh merangkumi pengendalian robotik, penukaran alat automatik, pengukuran sudut, dan automasi lain. Kaedah pembentukan asasnya masih menawarkan fleksibiliti yang lebih luas untuk profil luar biasa, bahan tebal, alat khusus, dan bahagian yang tidak boleh melalui laluan manipulasi tetap pembengkok panel.
Dari segi praktikal, brek tekan bermula dengan operasi pembentukan yang sangat fleksibel. Pembengkok panel bermula dengan sistem aliran bahagian yang terkawal.
Mengapa Mengekalkan Kepingan Disokong Itu Penting
Kepingan yang lebar boleh menjadi sukar untuk diuruskan walaupun ia ringan. Kawasan yang tidak disokong akan melendut, pusat graviti beralih apabila bebibir naik, dan pengendali mungkin perlu mengangkat bahan tersebut sambil memastikan garisan bengkok dirujuk dengan betul.
Menyokong panel mengubah masalah fizikal itu. Bahan kosong kekal pada permukaan yang stabil sementara manipulator menetapkan kedudukannya dan pemegang mengamankan garisan bengkok. Ketepatan kurang bergantung pada sama ada pengendali memegang kepingan pada ketinggian dan sudut yang sama pada setiap kitaran.
Ini meningkatkan kebolehulangan sebelum bilah bergerak. Sebaik sahaja urutan telah dibuktikan, setiap bahan kosong yang serasi boleh mengikuti laluan yang sama: rujukan, suapan, apit, lipat, lepas, dan putar.
Ketebalan bahan, kekerasan, arah ira, dan lantunan balik masih menjejaskan hasil. Pantulan Balik adalah pemulihan anjal sedikit yang berlaku selepas daya pembengkokan dialihkan. Pembengkokan panel tidak menghapuskan pemboleh ubah ini, tetapi ia membuang banyak variasi yang disebabkan oleh persembahan dan sokongan manual.
Manfaatnya bertambah pada kerja berbilang bengkokan. Menjimatkan satu pusingan adalah kecil. Menghapuskan beberapa angkatan, sentuhan tolok, terbalikan, dan pemeriksaan orientasi daripada setiap bahagian yang diulang boleh mengubah daya pemprosesan, permintaan buruh, dan konsistensi pada masa yang sama.
Ikuti Satu Kepingan Melalui Kitaran Pembengkokan Panel

Pertimbangkan bahan kosong pintu kabinet segi empat tepat yang memerlukan bebibir lurus pada empat sisi. Pengendali atau penyuap automatik memuatkannya sekali. Mesin kemudian mesti meletakkan bahan kosong, membentuk setiap tepi, dan mengekalkan kawalan sehingga bahagian tersebut siap.
1. Memuat dan merujuk bahan mentah (blank)
Bahan mentah memasuki kawasan kerja dalam orientasi yang diketahui. Memuat meletakkannya di dalam mesin; merujuk menetapkan kedudukan tepatnya berbanding dengan perkakas.
Perbezaan ini penting. Automasi tidak dapat membetulkan bahan mentah yang terbalik, kepingan yang dipotong dengan tidak betul, atau bahan yang salah. Ia akan mengulangi keadaan permulaan yang buruk dengan tepat melainkan pengenalpastian dan pengesahan adalah boleh dipercayai.
Setelah dirujuk, bahan mentah biasanya kekal di bawah kawalan mesin sepanjang urutan yang diprogramkan. Pengendali tidak perlu menetapkan lokasi sekali lagi untuk setiap bengkokan.
2. Mengapit garis bengkokan pertama
Manipulator menggerakkan garis bengkokan yang diperlukan ke stesen pelipatan. Pemegang bahan mentah turun dan mengunci panel tengah sambil membiarkan bebibir boleh diakses.
Panjang pengapitan aktif mestilah sepadan dengan bengkokan dan mengelakkan gangguan dengan ciri-ciri yang dibentuk kemudian. Pada mesin dengan alat pengapit boleh laras atau bersegmen, panjang kerja selalunya boleh berubah secara automatik. Ini mengurangkan pertukaran alat secara fizikal, walaupun persediaan dan perancangan urutan yang betul masih penting.
3. Membentuk bebibir
Dengan kepingan diapit, bilah pembengkok melipat tepi yang terdedah. Dalam susunan biasa, satu bilah membentuk bengkokan ke atas dan satu lagi membentuk bengkokan ke bawah.
Keupayaan untuk membengkok ke kedua-dua arah adalah paling berharga sepanjang sesuatu urutan. Mesin boleh menghasilkan bebibir yang bertentangan tanpa memerlukan pengendali untuk membalikkan dan menyokong bahan kerja secara manual selepas setiap perubahan arah bengkokan.
4. Melepaskan, memutar, dan meletakkan semula
Selepas bengkokan, pemegang dilepaskan dan manipulator menyuap atau memutar bahagian tersebut ke arah tepi seterusnya. Ia mungkin memusingkan bahan mentah sebanyak 90 atau 180 darjah sambil mengekalkan rujukannya.
Pergerakan ini menggantikan kerja yang sepatutnya melibatkan pengeluaran bahagian, menanggung beratnya semasa pusingan, mencari tepi seterusnya, dan meletakkan tepi itu pada tolok.
Geometri kini menjadi penentu. Setiap bebibir baharu mengubah kepingan yang dahulunya rata menjadi objek tiga dimensi. Tepi yang dibentuk mestilah melepasi pemegang, bilah, meja, dan manipulator semasa semua pergerakan seterusnya. Bengkokan yang mudah pada bahan mentah rata mungkin menjadi tidak boleh diakses selepas bebibir bersebelahan dibentuk. Berdasarkan portfolio automasi pembengkokan CNC dan kepingan logamnya, ADH Machine Tool mengkaji hubungan ini dengan lebih lanjut dalam panduannya mengenai struktur pembengkok panel dan geometri bahagian yang kompleks.
Oleh itu, program ini mengandungi lebih daripada sekadar sudut bengkokan. Ia juga mentakrifkan urutan yang mengekalkan akses dan kelegaan dari lipatan pertama hingga terakhir.
5. Memunggah bahagian yang siap
Selepas bengkokan terakhir, mesin mempersembahkan komponen siap untuk dikeluarkan. Pengendali boleh memunggahnya, atau robot, penghantar, atau sistem penyusunan boleh mengambil alih.
Ukuran yang penting ialah laluan lengkap: satu pemuatan dan satu pemunggahan mungkin merangkumi beberapa operasi kedudukan, pengapitan, dan pelipatan automatik. Itu lebih penting daripada menjimatkan sebahagian kecil saat daripada pergerakan bilah yang terpencil.
Apa yang Masih Dilakukan oleh Pengendali
Pembengkokan panel mengurangkan kawalan tangan yang berulang, tetapi ia tidak menghapuskan pengetahuan proses. Kemahiran beralih daripada mengikuti setiap bengkokan secara manual ke arah merancang dan menyelia keseluruhan laluan.
Bergantung pada tahap automasi, orang ramai mungkin masih:
- Mengesahkan bahan kosong (blank), bahan, orientasi, dan program.
- Memilih perkakas dan mengesahkan urutan bengkokan.
- Mengambil kira lantunan semula (springback) dan pembetulan dimensi.
- Memeriksa dan meluluskan bahagian pertama.
- Memantau kualiti dan bertindak balas terhadap penggera atau pengecualian.
- Memuatkan bahan kosong, memunggah bahagian, atau menguruskan aliran hiliran.
Pada pembengkok panel yang dimuatkan secara manual, pengendali mungkin meletakkan bahan kosong dan mengeluarkan komponen siap sementara mesin melakukan semua kedudukan dan pembentukan dalaman. Oleh itu, “Manual” boleh menggambarkan pemuatan bahan dan bukannya pembengkokan yang dikawal dengan tangan.
Sel separa automatik memindahkan tugas sempadan terpilih kepada penyuap, penghantar, atau robot. Sel automatik sepenuhnya boleh mendapatkan semula bahan kosong, membentuk bahagian, dan mengeluarkan atau menyusun hasil keluaran. Walaupun begitu, pengaturcaraan, pengesahan, penyelenggaraan, pemulihan pengecualian, dan pemeriksaan tetap diperlukan.
Kurang sentuhan tidak bermakna kurang kepakaran.
Di Mana Pembengkok Panel Cemerlang
Bahagian pembengkok panel yang terbaik berkongsi corak yang boleh dikenali: bahan kosong yang agak nipis dan luas dengan kawasan tengah yang stabil, beberapa bengkokan lurus yang boleh diakses di sekeliling tepi, dan jumlah pengeluaran yang mencukupi untuk menggunakan semula kerja pengaturcaraan dan penyediaan. Bagi pengeluar yang mencari pembengkokan berasaskan CNC dan automasi kepingan logam untuk aplikasi ini, sebuah pembengkok panel ADH Machine Tool menawarkan langkah seterusnya yang praktikal ke arah kecekapan dan kebolehulangan yang lebih besar.
Contoh biasa termasuk:
- Dulang dan kotak cetek.
- Pintu kabinet, panel sisi, rak, dan penutup.
- Kepungan elektrik dan panel akses.
- Panel perkakas dan penutup kosmetik.
- Bahagian seperti kotak dengan bebibir tepi, pulangan, atau kelepet yang sesuai dengan sampul mesin.
Nama produk sahaja tidak membuktikan keserasian. Satu pintu kabinet mungkin ideal, manakala satu lagi dengan dinding dalam, pulangan terhalang, bentuk khas, atau ciri perkakasan mungkin tidak.
Calon yang paling berguna biasanya menggabungkan empat ciri.
Berbilang bengkokan pada beberapa sisi
Kedudukan automatik mempunyai lebih banyak peluang untuk mencipta nilai apabila sesuatu bahagian memerlukan beberapa putaran, pusingan, dan sentuhan tolok pada mesin penekan (press brake). Empat bengkokan yang diagihkan di sekeliling panel besar mungkin mendapat lebih banyak manfaat daripada enam bengkokan ringkas di sepanjang satu tepi yang boleh diakses.
Metrik yang mendedahkan bukanlah kiraan bengkokan semata-mata. Ia adalah bilangan campur tangan manual yang boleh disingkirkan oleh proses tersebut.
Geometri yang stabil dan boleh diakses
Mesin memerlukan kepingan berterusan yang mencukupi untuk mencengkam dan merujuk bahan kerja. Garis bengkokan mestilah boleh dicapai, manakala bebibir yang telah dibentuk sebelum ini mestilah kekal bebas daripada perkakas dan struktur.
Muka tengah yang luas dan bengkokan tepi yang lurus adalah menguntungkan kerana ia membolehkan bahagian tersebut kekal disokong dan dikawal semasa putaran.
Keluarga yang boleh diulang dan bukannya sekadar kelompok yang besar
Pembengkokan panel tidak memerlukan pengeluaran besar-besaran klasik. Sebuah bengkel mungkin menjalankan sisi kabinet yang sempit pada satu minggu, penutup yang lebar pada minggu berikutnya, dan dimensi yang lebih awal sekali lagi kemudian. Jika bahagian-bahagian ini berkongsi bahan, perkakas, dan logik bengkokan, ia membentuk keluarga yang berulang.
Program dan urutan yang terbukti kemudiannya boleh digunakan semula merentasi keluarga tersebut. Beberapa kelompok sederhana mungkin mewajarkan automasi dengan lebih berkesan daripada satu pesanan besar yang tidak pernah berulang.
Tiada kuantiti minimum universal. Titik pulang modal bergantung pada tenaga kerja yang disingkirkan daripada setiap kepingan, kekerapan pengulangan, kos penyediaan dan pengaturcaraan, serta sama ada pembengkokan sudah menjadi kesesakan.
Risiko pengendalian atau kualiti yang tinggi
Panel kosmetik yang lebar terdedah kepada kerosakan setiap kali ia diangkat, diputar, digelongsor, atau terhantuk. Pengendalian terkawal boleh mengurangkan peluang untuk calar, salah orientasi, dan sentuhan tolok yang tidak konsisten.
Automasi tidak menjamin permukaan yang sempurna. Pengapit, sokongan, bilah, kotoran, dan filem pelindung masih boleh meninggalkan kesan pada bahagian tersebut. Walau bagaimanapun, laluan terkawal mungkin mewujudkan lebih sedikit sentuhan yang merosakkan berbanding pengendalian manual yang berulang.
Logik yang sama terpakai kepada kakitangan. Panel nipis yang besar mungkin tidak berat, tetapi ia sukar dikendalikan. Manipulasi automatik membolehkan pengendali menumpukan perhatian pada pemuatan, pemeriksaan, dan kawalan proses dan bukannya bergelut secara fizikal untuk meletakkan kepingan tersebut ke kedudukannya.
Had Geometri dan Bahan
Bahan kerja boleh dimuatkan dalam penarafan panjang dan ketebalan mesin yang diterbitkan namun gagal semasa urutan bengkokan sebenar. Mesin mesti mencengkamnya, menetapkan rujukan, mencapai setiap bengkokan, memutar bentuk yang berubah-ubah, mengelakkan perlanggaran, dan mengekalkan kawalan sehingga operasi terakhir.
Kapasiti yang diterbitkan menerangkan sempadan yang berasingan. Keserasian pengeluaran memerlukan bahagian tersebut kekal di dalam kesemuanya pada masa yang sama.
Ketebalan dan bahan
Mesin pembengkok panel (panel bender) kebanyakannya dikaitkan dengan kepingan nipis, walaupun kapasiti sebenar berbeza mengikut mesin, panjang bengkokan, gred bahan, dan perkakas. Beberapa panduan yang diterbitkan memberikan julat anggaran sekitar 0.4–3.0 mm untuk keluli lembut, 0.4–2.0 mm untuk keluli tahan karat, dan 0.5–4.0 mm untuk aluminium. Ini adalah contoh, bukan had sejagat.
Dua kepingan dengan ketebalan yang sama boleh memerlukan daya pembentukan dan pembetulan springback yang berbeza. Oleh itu, keluli tahan karat, aluminium, dan keluli lembut mesti dinilai secara berasingan. Pemeriksaan yang betul menggunakan data kapasiti khusus bahan daripada pengeluar untuk panjang bengkokan sebenar dan jejari yang diperlukan.
Untuk langkah seterusnya, terokai portfolio automasi pembengkokan CNC dan kepingan logam ADH Machine Tool dalam brosur yang boleh dimuat turun, kemudian bandingkan spesifikasi mesin yang berkaitan dengan keperluan bahan, panjang bengkokan, dan jejari anda.
Saiz kepingan kosong (blank), berat, dan putaran
Panjang dan lebar maksimum menunjukkan sama ada kepingan kosong yang rata boleh memasuki kawasan kerja. Ia tidak membuktikan bahawa ia boleh berputar.
Semasa pusingan, pepenjuru kepingan kosong menyapu kawasan yang lebih besar daripada mana-mana dimensi sisi. Setiap bebibir (flange) baharu mengubah sampul ini. Manipulator juga mesti memecut, berhenti, dan memegang komponen yang semakin membesar tanpa kehilangan kedudukan.
Semakan yang realistik merangkumi dimensi kepingan kosong, sapuan pepenjuru, berat bahagian siap, kawasan cengkaman, dan kelegaan sepanjang keseluruhan pergerakan yang diprogramkan.
Bebibir pendek dan dinding dalam
Bebibir yang sangat pendek mungkin meninggalkan bahan yang tidak mencukupi untuk pengapit yang stabil atau akses bilah. Beberapa panduan industri mengenal pasti sekitar 8–10 mm sebagai zon cabaran biasa, tetapi nilai minimum sebenar adalah khusus untuk mesin dan bahagian tersebut.
Bebibir yang tinggi mewujudkan masalah yang bertentangan. Dinding yang dalam mungkin terkena bilah, pemegang, permukaan sokongan, manipulator, atau bingkai semasa putaran seterusnya. Menukar urutan bengkokan kadangkala boleh membuka laluan, tetapi dinding dalam yang bertentangan atau pulangan ke dalam mungkin menutup setiap urutan yang mungkin.
Hem, pulangan, potongan (cutout), dan tepi tidak sekata
Hem melipat tepi kembali ke arah atau berhampiran kepingan, biasanya melalui bengkokan awal yang tajam dan operasi penutupan. Mesin memerlukan kelegaan yang mencukupi dan perkakas yang sesuai untuk kedua-dua langkah. Ia mungkin boleh membuat lipatan pertama tetapi tidak dapat menutup hem tanpa perlanggaran atau kesan tanda.
Potongan boleh mengganggu cengkaman dan rujukan. Bukaan yang besar mungkin membuang kawasan sentuhan pilihan manipulator, manakala takuk di sepanjang tepi rujukan boleh melemahkan kedudukan. Lubang berhampiran bengkokan mungkin terherot, dan profil luar yang tidak sekata mungkin menjadi tidak stabil semasa putaran.
Alat khas atau kaedah pegangan boleh menyelesaikan beberapa kes ini, tetapi ia menambah kos dan mungkin mengurangkan bilangan bahagian yang berkongsi tetapan yang sama.
Bahan bersalut, dicat awal, dan kosmetik
Kemasan bahan adalah sebahagian daripada keserasian proses. Cat meregang di bahagian luar bengkokan dan mampat di bahagian dalam. Jejari yang tidak sesuai boleh menyebabkan salutan retak atau berkedut walaupun logam itu sendiri kekal utuh.
Permukaan aluminium mungkin mendapat kesan daripada pengapit atau sokongan. Filem pelindung boleh mengurangkan calar tetapi juga boleh mengubah geseran, terkumpul di tepi, atau menjadikan cengkaman kurang konsisten.
Penilaian yang betul mengikut peta sentuhan lengkap: permukaan pemuatan, sokongan, titik cengkaman, laluan putaran, pengapit, dan alat pembengkokan. Percubaan pengeluaran harus menggunakan aloi, temper, ketebalan, salutan, filem, arah ira, dan standard kosmetik yang sebenar.
Apabila Press Brake Menjadi Pilihan yang Lebih Baik
Press brake biasanya menawarkan laluan yang lebih praktikal apabila pengecualian mendominasi kerja.
Ia kekal kukuh untuk bahan tebal, bahagian tersuai volum rendah, profil luar biasa, offset ketat, tepi tirus, bahagian tertutup atau separa tertutup, dan kerja yang memerlukan penebuk atau acuan khusus. Pengendali yang berpengalaman boleh meletakkan semula komponen yang sukar dengan cara yang mungkin tidak dibenarkan oleh manipulator pembengkok panel tetap.
Fleksibiliti ini mempunyai nilai ekonomi yang jelas. Untuk pendakap sekali guna, mungkin lebih pantas untuk memilih perkakas yang tersedia dan meletakkan setiap bengkokan secara manual daripada membangunkan dan mengesahkan urutan automatik yang tidak akan digunakan semula.
Press brake sering lebih disukai apabila:
- Bahan atau panjang bengkokan melebihi kapasiti pembengkok panel.
- Dinding dalam atau pulangan menghalang putaran dan akses alat.
- Bahagian memerlukan alat pembentukan khas atau profil kompleks.
- Reka bentuk kerap berubah dan program mempunyai nilai guna semula yang sedikit.
- Saiz kelompok adalah rendah dan pengendalian manual adalah terhad.
- Pertimbangan pengendali diperlukan untuk menguruskan pengecualian yang berbeza pada setiap lukisan.
Penglibatan manual tidak secara automatik menjadi pembaziran. Dalam persekitaran campuran tinggi, ia sering menjadi sumber fleksibiliti pengeluaran.
Mengapa “Perkakas Universal” Tidak Bermakna Keupayaan Tanpa Had
Banyak pembengkok panel menggunakan susunan perkakas biasa merentasi pelbagai dimensi yang serasi. Pelarasan automatik boleh mengubah panjang kerja aktif dan mengurangkan pencarian alat, penjajaran, dan pertukaran fizikal.
Ini adalah kelebihan yang besar, tetapi “universal” tidak bermakna tidak terhad. Alat masih menduduki ruang fizikal. Bilah masih memerlukan akses. Bahan masih mempunyai had ketebalan, jejari, dan kebolehbentukan. Profil khas mungkin memerlukan perkakas khusus, operasi sekunder, atau press brake.
Persediaan automatik juga tidak boleh memutuskan sama ada sesuatu urutan itu berdaya maju. Pengatur cara mesti menentukan bebibir mana yang terbentuk dahulu, bagaimana tepi kemudian akan melepasi mesin, di mana bahagian itu boleh dicengkam, dan bagaimana lantunan semula (springback) harus diperbetulkan.
Pemeriksaan bahagian pertama kekal sebagai bukti bahawa laluan digital menghasilkan komponen fizikal yang boleh diterima.
Uji Bahagian Wakil Sebelum Membeli
Kosong demonstrasi yang mudah tidak membuktikan banyak perkara. Percubaan yang bermakna menggunakan bahagian sempadan yang paling mungkin merosakkan laluan automatik.
Uji urutan lengkap pada bahagian yang mewakili:
- Diagonal terbesar dan berat siap pakai paling besar.
- Kawasan cengkam terkecil dan tepi rujukan paling lemah.
- หน้าแปลน (flange) terpendek, dinding tertinggi, kotak terdalam, dan pulangan (return) paling ketat.
- Sebarang kelepet (hem), bengkokan tajam (acute bend), ofset, potongan, takuk, atau profil tidak sekata.
- Bahan pengeluaran sebenar, salutan, filem, dan arah ira.
Jangan nilai bengkokan demonstrasi terpencil sahaja. Periksa bahagian lengkap untuk sudut, dimensiหน้าแปลน (flange), herotan, keretakan, tanda permukaan, dan kebolehulangan. Kira setiap penyelamatan manual, cengkaman semula, pusingan, operasi sekunder, dan pembetulan luar mesin.
Jika pengendali perlu kerap mengganggu urutan, bahagian tersebut belum mencapai laluan automatik yang dijanjikan. Ia mungkin masih sesuai untuk proses campuran, tetapi model ekonomi mesti merangkumi campur tangan tersebut.
Jalankan beberapa kepingan kosong (blank) yang mewakili pengeluaran dan bukannya satu sampel yang luar biasa mudah. Bersetuju dengan kriteria penerimaan sebelum ujian, termasuk toleransi dimensi dan sudut, kualiti kosmetik, campur tangan yang dibenarkan, kekerapan pemeriksaan, dan titik mula serta tamat yang tepat yang digunakan untuk pemasaan kitaran.
Untuk bantuan menterjemahkan kriteria penerimaan ini ke dalam penilaian pembekal atau percubaan pengeluaran, hubungi ADH Machine Tool. Penyelesaian pembengkokan berasaskan CNC-nya disokong oleh proses pengeluaran dan kawalan kualiti yang berdisiplin, menjadikan pasukan tersebut rakan kongsi yang relevan untuk menyemak bahagian sampel, toleransi, keperluan kemasan, dan jangkaan masa kitaran.
Audit Laluan Pengeluaran Lengkap
Memilih antara mesin harus bermula dengan keluarga bahagian yang mewakili, bukan kelajuan brosur. Ikuti setiap keluarga dari kepingan kosong (blank) hingga komponen yang diterima dan rekod kerja yang sebenarnya berlaku.
Kira bengkokan, pusingan manual, terbalikan, cengkaman semula, sentuhan tolok, penukaran alat, pemuatan, pemunggahan, penyusunan, pemeriksaan, kerja semula, dan pergerakan antara proses. Sertakan pengaturcaraan, pembuktian, penyediaan, pembongkaran, dan kelulusan bahagian pertama di peringkat kelompok.
Asingkan tiga jam:
- Masa kitaran mesin: Berapa lama peralatan diduduki.
- Masa buruh yang dihadiri: Berapa lama seseorang perlu memuat, memanipulasi, memeriksa, memantau, atau memulihkan kerja.
- Masa laluan yang berlalu: Jumlah masa termasuk baris gilir, pengangkutan, dan menunggu antara operasi.
Dua mesin boleh mempunyai masa pembentukan yang serupa tetapi masa buruh atau laluan yang sangat berbeza. Unit perbandingan yang berguna bukanlah saat bagi setiap bengkokan. Ia adalah kerja yang diselesaikan bagi setiap bahagian yang diterima.
Kenal Pasti Kesesakan Sebenar
Pembengkokan yang lebih pantas hanya penting apabila pembentukan merupakan kekangan yang mengehadkan output. Sebelum melabur, tentukan perkara yang sebenarnya menghalang bengkel daripada menghasilkan lebih banyak bahagian yang diterima.
Kesesakan mungkin berlaku pada:
- Pembentukan: Kerja yang serasi sentiasa beratur di bahagian pembengkokan.
- Pemasangan: Perubahan yang kerap memakan lebih banyak masa berbanding kitaran pengeluaran.
- Pengendalian: Operator menghabiskan banyak masa untuk menyokong, memutar, mencari kedudukan, dan menyusun bahagian.
- Konsistensi: Salah orientasi, penandaan, variasi sudut, atau variasi bebibir menyebabkan kerja semula.
- Buruh mahir: Operator mesin tekan brek yang berpengalaman sibuk dengan kerja berulang dan bukannya kerja yang sukar.
Barisan menunggu dan kelewatan memberikan bukti. Perhatikan di mana kerja menunggu dan sebab operasi seterusnya tidak dapat dimulakan. Kemudian, buat model tentang perkara yang berlaku jika kekangan itu dialihkan.
Mesin pembengkok panel boleh mengosongkan barisan pembentukan hanya untuk mencipta barisan lain di bahagian pemuatan, pemeriksaan, pemasangan perkakasan, kimpalan, penyalutan, atau pemasangan. Kesesakan mungkin beralih dan bukannya hilang.
Bandingkan Jumlah Kos bagi Setiap Bahagian yang Diterima
Perbandingan yang realistik menilai laluan lengkap sepanjang tempoh permintaan yang sama:
Kos bagi setiap bahagian yang diterima = jumlah kos laluan ÷ output yang diterima
Jumlah kos laluan harus merangkumi pemilikan peralatan, pembiayaan, buruh yang terlibat, pengaturcaraan, simulasi, penyediaan, perkakasan, penyelenggaraan, pembaikan, waktu henti, bahan buangan, kerja semula, pemeriksaan, pergerakan bahan, keperluan ruang lantai, dan pengendalian hiliran.
Hasil kerja mestilah melepasi ujian kebolehlaksanaan terlebih dahulu. Jika sesuatu laluan tidak dapat memenuhi output yang diperlukan dalam syif yang tersedia, kos unit rendah yang kelihatan itu bukanlah jawapan yang sah.
Pengaturcaraan dan penyediaan harus diasingkan daripada buruh bagi setiap bahagian. Program terbukti yang digunakan semula untuk keluarga produk berulang menyebarkan kosnya merentasi banyak larian. Program sekali sahaja tidak berbuat demikian. Inilah sebabnya pengulangan yang stabil adalah sama pentingnya dengan jumlah tahunan keseluruhan.
Bahan buangan juga perlu diletakkan dalam baris yang berasingan. Kosnya merangkumi bahan kosong, masa yang telah dilaburkan, pemeriksaan, kerja penggantian, dan sebarang gangguan yang disebabkan oleh bahagian yang hilang. Kebolehulangan yang lebih baik hanya mempunyai nilai apabila ia menghasilkan lebih banyak output yang diterima daripada bahan dan masa yang sama.
Akhirnya, uji ekonomi terhadap perubahan realistik dalam permintaan, campuran, ketersediaan tenaga kerja, dan waktu henti. Kes perniagaan yang hanya berfungsi pada ramalan paling optimistik adalah rapuh.
Rancang untuk Perubahan Kedai yang Dicipta oleh Automasi
Automasi mengagihkan semula kerja dan bukannya menghapuskannya. Kedudukan manual berkurangan, manakala pengaturcaraan, penyediaan bahan, pemantauan sel, penyelenggaraan, dan pemulihan pengecualian menjadi lebih penting.
Pemotongan huluan dan pengendalian bahan mesti membekalkan bahan kosong yang betul dalam orientasi, urutan, dan keadaan yang betul. Timbunan bercampur, permukaan rosak, pengenalan yang lemah, atau bahan yang lewat boleh melumpuhkan sel yang sepatutnya produktif.
Operasi hiliran juga mesti menyerap output. Pembengkokan yang lebih pantas mungkin memerlukan penyusunan, rak, penghantar, rutin pemeriksaan, atau penjadualan yang berbeza. Penimbal tambahan boleh menyembunyikan ketidakseimbangan buat sementara waktu tetapi meningkatkan kerja dalam proses, pengendalian, dan penggunaan ruang lantai.
Liputan pengendali harus dibuktikan dalam percubaan bermasa. Berikan kredit kepada seorang individu untuk menyelia berbilang proses hanya apabila kekerapan pemuatan, pemeriksaan, penambahan semula, penggera, dan peristiwa pemulihan menjadikan aturan itu selamat dan mampan.
Daya tahan juga penting. Tentukan siapa yang boleh mendiagnosis kerosakan, berapa lama pemulihan diambil, apakah sokongan penyelenggaraan yang tersedia, dan kerja mana yang boleh dipindahkan ke tempat lain semasa waktu henti. Brek tekan yang fleksibel boleh memberikan sandaran yang berharga walaupun pembengkok panel mengendalikan laluan pengeluaran biasa.
Pembengkok Panel, Brek Tekan, atau Kedua-duanya?

Pilih pelipat panel apabila keluarga kepingan nipis yang berulang boleh melengkapkan urutan automatik penuh dan apabila penentuan kedudukan, putaran, pengapit, dan pelipatan automatik menghapuskan masalah pengendalian atau konsistensi yang ketara. Kes menjadi lebih kukuh apabila program boleh digunakan semula dan proses sekitar boleh menyokong aliran yang lebih tinggi.
Pilih mesin press brake apabila kerja didominasi oleh volum rendah, reka bentuk yang berubah-ubah, bahan tebal, profil luar biasa, perkakas khusus, atau geometri yang memerlukan persembahan fleksibel dan pertimbangan pengendali.
Pilih kedua-dua apabila portfolio mengandungi teras yang stabil dan ekor yang berubah-ubah. Hantar keluarga panel yang terbukti dan boleh diulang ke pembengkok panel. Simpan brek tekan untuk prototaip, geometri luar biasa, operasi sekunder, limpahan, dan kerja pemulihan.
Gunakan empat pintu untuk keputusan akhir:
- Keserasian: Bolehkah urutan penuh berjalan dalam had kualiti tanpa penyelamatan manual rutin?
- Pengulangan: Adakah terdapat permintaan peringkat keluarga berulang yang mencukupi untuk menyebarkan kos pengaturcaraan dan penyediaan?
- Penyingkiran kekangan: Adakah mesin menyelesaikan kesesakan yang mengehadkan output yang diterima?
- Ekonomi laluan: Selepas tenaga kerja, sekerap, penyelenggaraan, pergerakan bahan, dan integrasi dimasukkan, adakah ia memenuhi permintaan pada kos mampan yang lebih rendah?
Kesimpulan
Pembengkok panel bukan sekadar brek tekan yang lebih pantas. Ia adalah sistem pelipatan automatik yang menyokong, meletakkan, mengapit, dan melipat bahagian logam kepingan yang serasi melalui laluan yang diprogramkan.
Aplikasi terkuatnya adalah untuk keluarga panel nipis dan lebar yang berulang dengan pelbagai bengkokan yang boleh diakses dan kandungan pengendalian yang mencukupi untuk manipulasi automatik menjadi penting. Hadnya muncul apabila pulangan pendek, dinding dalam, kawasan cengkaman tidak sekata, profil khas, bahan berat, atau perubahan reka bentuk yang kerap mengganggu laluan tersebut.
Mesin penekan brek (press brake) kekal sangat diperlukan kerana ia boleh menyesuaikan diri dengan pengecualian melalui pilihan perkakas yang lebih luas dan persembahan bahagian yang fleksibel. Bagi kebanyakan bengkel, jawapan terbaik bukanlah satu mesin menggantikan yang lain, tetapi setiap satunya mengendalikan kerja yang sepadan dengan kekuatannya.
Jangan memilih berdasarkan kelajuan membengkok tajuk utama. Ikuti bahan kosong dari pemuatan hingga komponen yang diterima dan kira setiap perhentian, pusingan, rujukan, pembetulan, dan penyerahan. Mesin yang lebih baik ialah mesin yang memberikan campuran bahagian sebenar anda laluan yang lebih dipercayai dan menjimatkan.

















 Bahasa Melayu
 English
 العربية
 বাংলা
 Български
 Čeština
 Dansk
 Nederlands
 Deutsch
 Suomi
 Français
 Ελληνικά
 עִבְרִית
 हिन्दी
 Magyar
 Bahasa Indonesia
 Italiano
 日本語
 Қазақ тілі
 한국어
 Norsk bokmål
 فارسی
 Polski
 Português
 Português do Brasil
 Română
 Русский
 Српски језик
 Slovenčina
 Español de México
 Español
 Svenska
 Kiswahili
 தமிழ்
 Türkçe
 ไทย
 Tagalog
 Українська
 Tiếng Việt
 اردو
 简体中文
 香港中文
 繁體中文