Gå inn på nesten hvilket som helst verkstedgulv i Nord-Amerika, og du vil høre det: den jevne summingen fra en 40-hestekrefters hydraulisk pumpe. Operatøren står ved inspeksjonsbordet og måler en først-del-flens med skyvelære. Maskinen er fullstendig inaktiv. Likevel fortsetter pumpen å gå, trekker kilowatt og produserer varme som klimaanlegget ditt må motvirke. I flere tiår valgte vi hydrauliske kantpresser fordi de føltes som det "trygge" alternativet. De leverte kraft, varte i mange år, og var kjente å vedlikeholde. Men i dag kjøper du ikke bare en maskin; du kjøper en kostnad per bøy. Å la et stort hydraulikksystem stå tomgang og spise opp fortjenestemarginen mens du vurderer en tegning, er en luksus de fleste moderne verksteder ikke lenger kan tillate seg.
Relatert: Sammenligning av typer kantpresser
Relatert: Ulike typer kantpresser
Hydraulikk som standard: Hvordan "dokumentert og pålitelig" gradvis ble til "dokumentert og kostbar"
Når "dokumentert og pålitelig" gradvis blir en byrde for kostnaden per bøy
Ser du på bruktmarkedet for maskiner, vil du finne rekker med 20 år gamle hydrauliske presser som fortsatt holder verdien sin – og med god grunn. En konvensjonell hydraulisk sylinder som presser 150 tonn gjennom en halv-tommers plate, lar seg i liten grad påvirke av litt støv på føringene eller en glemt smøring i ny og ne. Den fortsetter å virke. Men denne mekaniske robustheten skjuler en dypere endring i hvordan platebearbeidingsbedrifter skaper fortjeneste. For et tiår siden var strømpriser og stempelets vandretid mindre betydningsfulle sammenlignet med prisen på stål. I dag er marginene på materialet små, og lønnsomheten avhenger av sekundene mellom hver bøy. Når du er avhengig av en maskin der standardtilstanden er "alltid på, alltid energikrevende", finansierer du dens arv gjennom de månedlige faste utgiftene dine. Så hvordan viser denne arven seg som reelle tapte kroner på verkstedgulvet?
Den skjulte økonomiske virkningen av pumpetomgang på din månedlige strømregning
Ta et stoppeklokke og still deg bak din beste operatør under et komplekst, flerstegs oppsett. Mål tiden stempelet faktisk former metall mot tiden brukt på å håndtere platen, gjennomgå tegningen, justere bakanslaget eller forberede neste del. I et typisk verksted med stor variasjon og lavt volum vil en kantpresse aktivt forme metall bare 20 % til 30 % av et skift. Med et tradisjonelt hydraulisk system går hovedmotoren med fullt turtall de resterende 70 % av dagen. Den sirkulerer olje gjennom en overløpsventil bare for å opprettholde systemtrykket. Du betaler industriell strømpris for å omgjøre elektrisk energi til hydraulisk varme, og deretter betaler du ventilasjonsanlegget for å fjerne den samme varmen fra bygget.
I praksis betaler du dobbelt for å utføre null arbeid.
Produsentene bemerker at moderne hydrauliske presser forbedrer effektiviteten med variabelhastighetsdrev som senker pumpehastigheten i perioder med tomgang. Det stemmer – effektivitetsgapet blir mindre. Men å legge til avanserte frekvensomformere i et hydraulikksystem bare for å nærme seg effektiviteten til en elektrisk maskin, introduserer et nytt lag med kostbar elektronikk i et system som opprinnelig ble verdsatt for å være "enkelt og pålitelig". Hvis dyr teknologi må legges til kun for å kompensere for tomgangstap, hvilket grunnleggende problem forsøker vi egentlig å løse?

Flaskehalsen du prøver å løse, kontra flaskehalsen det neste kjøpet ditt kan skape
En verkstedeier jeg kjenner, brukte nylig 180 000 dollar på en stor, topp moderne hydraulisk kantpresse fordi sveiseavdelingen stadig ventet på formede deler. Han trodde at mer tonnasje og lengre benk ville fjerne etterslepet. Han installerte maskinen, trakk inn kraftige strømtilkoblinger og satte sin beste operatør på den. Seks måneder senere ventet sveisere fortsatt. Den nye maskinen leverte enorm kraft, men dens stempelets inn- og returfart var langsom sammenlignet med de servo-elektriske modellene han hadde vurdert men forkastet. Den reelle flaskehalsen var ikke manglende bøyekraft – det var syklustiden på tynne aluminiumsdeksler som utgjorde 80 % av dagsarbeidet hans. Han kjøpte en slegge for å slå inn små spiker. Å velge en kantpresse basert kun på drivtype – under antakelsen om at hydraulikk betyr kraft og elektrisk betyr presisjon – er måten du løser gårsdagens problem og samtidig skaper morgendagens begrensning. For å slutte å gjette må du slutte å fokusere på maskinens spesifikasjoner og i stedet omvendt analysere de konkrete friksjonspunktene på verkstedgulvet ditt.
Hva hydrauliske kantpresser fortsatt gjør bedre enn noe annet
Se for deg at du drar et 10-fots ark av en halv-tommers AR400-sliteplate opp på nedre matrise. Du bygger et dumperflak, og denne enkelte bøyen krever 300 tonn konsentrert kraft bare for å overvinne stålets flytegrense. Hvis du forsøker dette med et rent servo-elektrisk drivsystem, vil motorene trekke en kraftig strømspiss, raskt bli varme og utløse en termisk overbelastningsfeil før stempelet i det hele tatt når bunnen. Dette er punktet der påstanden om at "elektrisk alltid er bedre" kolliderer med fysiske grenser. Vi har nettopp utfordret antakelsen om at hydrauliske presser er det trygge standardvalget for enhver bedrift. Men hvis din største flaskehals er ren, ubøyelig motstand, vil det koste deg dyrt å gå bort fra hydraulikk. Hvorfor dominerer væskekraft fortsatt de tunge applikasjonene?

Høytonnasjebøying av tykke plater: der servomotorer når sine fysiske grenser
Tenk på drivsystemet som en ansatt på verkstedet. En hydraulisk presse er en råsterk kraftløfter som spiser et massivt måltid selv mens han står stille. Du ville ikke ansatt ham til presisjonsarbeid på urverk, men når en stålbjelke må flyttes, er han den eneste på gulvet som ikke skader seg under belastningen.
Elektriske kantpresser genererer kraft gjennom roterende servomotorer koblet til kuleskruer eller rem- og trinsesystemer. For å produsere 300 tonn nedadgående kraft må disse mekaniske koblingene fysisk bære hele belastningen. Stålkulelager presser mot stålgjengene. Remmer strekkes. Motorene trekker ekstrem strøm for å opprettholde momentet og genererer varme som gradvis bryter ned viklingene i motoren. Når man utsetter et mekanisk system for gjentatte støtbelastninger med tung plate, akselererer man slitasjen på maskinens dyreste komponenter.
Hydrauliske systemer unngår denne mekaniske friksjonen. De bruker en inkompressibel væske – olje – til å multiplisere kraften i store stålsylindre. Når stempelet møter den halve tommen AR400-platen, blir oljen rett og slett presset sammen. Det finnes ingen kuleskruer som kan slites eller reimer som kan ryke. Væsken absorberer støtet idet metallet gir etter og fordeler belastningen jevnt over støpejernsrama i stedet for å konsentrere den på én enkelt mekanisk mutter.
Du kan ikke overgå den enkle, robuste holdbarheten til trykksatt væske fanget i en lukket sylinder.
Hvis fysikken i stor grad favoriserer hydraulikk ved høye tonnasjer, hvordan viser denne virkeligheten seg i tallene på maskinlånet ditt?
Kapitalutgift vs faktisk kapasitet: Når produksjonsvolumet ikke rettferdiggjør et kostbart sprang
Maskinprodusentene forstår at moderne verksteder ønsker å eliminere hydraulikkolje. Som svar har de utviklet store, høyt-tonnasje elektriske og hybride maskiner som er i stand til å bøye tykke plater. Men ingeniørarbeidet som kreves for å beskytte følsomme servomotorer mot 300 tonns støtbelastning er kostbart. En standard 250-tonns hydraulisk kantpresse kan koste rundt 150 000 dollar. Å oppnå den samme 250-tonns kapasiteten med et fullstendig elektrisk eller komplekst hybridsystem kan lett føre til en regning på 300 000 dollar.
Hvis verkstedet ditt bearbeider tunge plater 40 timer i uken, kan du etter hvert hente inn den $150,000-premien gjennom energibesparelser og marginalt raskere stempel-hastigheter. Men hva om tung plate bare utgjør 15% av arbeidsmengden din? Å kjøpe en stor elektrisk kantpresse for sporadiske tykke jobber betyr å betale en 100%-premie for kapasitet som står ubrukt, og dermed svekke avkastningen på investeringen din. En hydraulisk maskin gir høy tonnasjekapasitet til en kapitalkostnad som samsvarer med sporadisk tung bruk. Så hvor går grensen der du slutter å betale for elektrisk presisjon og begynner å investere i hydraulisk styrke?
Ved hvilken spesifikk materialtykkelse blir hydraulisk kraft uunnværlig?
Grenselinjen er ikke subjektiv; den avhenger av verktøyforhold og tonnasje per fot. For standard bløtt stål begynner beregningene å endre seg merkbart ved 1/4-tommers tykkelse.
Å bøye 1/4-tommers plate over en standard 2-tommers V-die krever omtrent 15 til 20 tonn kraft per fot. En 10-fots bøy krever dermed omtrent 200 tonn. Noen elektriske kantpresser kan håndtere dette, men de opererer nær sine mekaniske grenser. Øk tykkelsen til 3/8-tommer eller 1/2-tommer plate, og tonnasjebehovet stiger til 30 til 50 tonn per fot. En 10-fots bøy krever da 300 til 500 tonn kraft.
På dette punktet blir servodrevne elektriske systemer matematisk upraktiske for gjennomsnittsverkstedet. De mekaniske komponentene som trengs for å tåle 500 tonn kraft er så store, og de kraftige motorene så kostbare, at maskinens kostnad per bøy stiger kraftig. Hvis kjernevirksomheten din sentrerer seg rundt materiale over 1/4-tommers bløtt stål, eller ofte involverer høyfast materiale som Hardox, er hydraulisk kraft ikke lenger et gammeldags alternativ. Det er det eneste alternativet som beskytter marginene dine mot katastrofal mekanisk svikt. Men hva skjer når materialet ditt blir tynnere, batchstørrelsene øker, og den kraftige løfteren plutselig forventes å opptre som en høyhastighetskirurg?

Elektriske kantpresser: Når syklustid og presisjon veier tyngre enn rå kraft
Hvis du produserer elektronikkhus i rustfritt stål med 18-gauge tykkelse, trenger du ikke en kraftløfter; du trenger en kirurg. Når materialtykkelsen faller under 1/4-tommers grensen, endrer produksjonsflaskehalsen seg fullstendig. Du kjemper ikke lenger mot stålets fysiske motstand; du kjemper mot tid og avfall.
Den termiske ekspansjonsfaktoren: Hvordan eliminering av olje fjerner presisjonsdrift midt i skiftet
Gå inn i et hvilket som helst høyt volum plateverksted som bruker standard hydrauliske kantpresser og inspiser skrapbøtten klokken 14.00. Du vil ofte se en merkbar økning i kasserte deler. Operatøren har ikke plutselig glemt hvordan man bøyer metall etter lunsj. Maskinen selv har endret seg.
Hydraulikkolje er en væske, og når den arbeider under trykk, varmes den opp. Midt på skiftet blir oljen tynnere. Denne subtile endringen i viskositet forskyver stempelens stopp-posisjon med noen få tusendels tommer. På tunge konstruksjonsplater kan en vinkelvariasjon på to grader fortsatt bestå inspeksjonen. På et 16-gauge chassis som må justeres presist mot et hovedkort, tvinger denne termiske driften operatøren til å bruke resten av ettermiddagen på å korrigere bøyvinkelen manuelt, ved å justere CNC-offsets i stedet for å produsere deler.
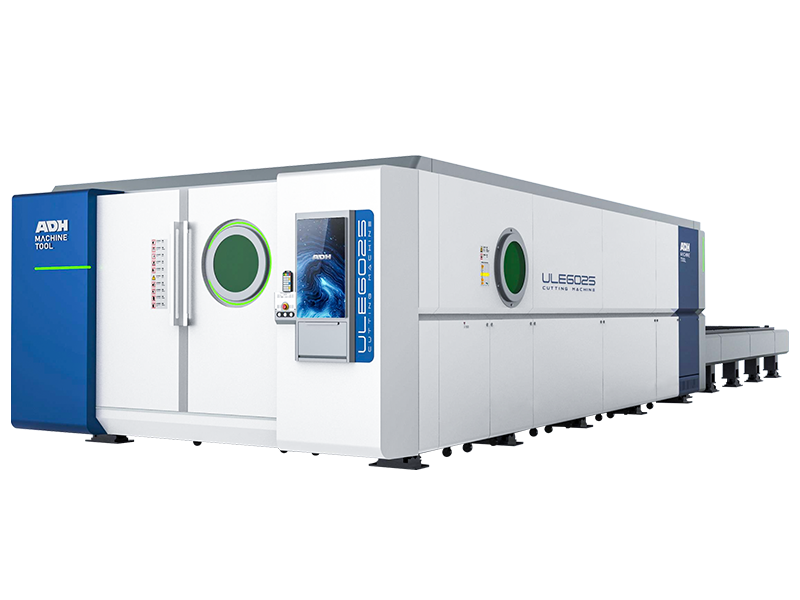
Elektriske kantpresser bryter denne termodynamiske koblingen. Stempelet drives av en servomotor som roterer en presisjonskuleskrue eller et direkte drevet remsystem. Det finnes ingen væske som varmes opp, ingen viskositet som varierer, og ingen ventiler som lekker. Den mekaniske koblingen beveger seg nøyaktig det befalte avstanden klokken 08:00 og den samme nøyaktige avstanden klokken 16:00. Å eliminere oljen reduserer ikke bare behovet for væskevedlikehold; det gir åtte timer med konsistent, forutsigbar produksjon. For verksteder som er avhengige av repeterbar CNC-ytelse på høykvalitets bøying og automatiserte platebearbeidingsprosesser, gir løsninger som full elektrisk kantpresse fra ADH Machine Tool denne termiske stabiliteten målbare gevinster i oppetid, nøyaktighet og gjennomstrømning.
Servodrevet elektrisk repeterbarhet på tynn plate: Hva ±0,01 mm konsistens betyr for anbudskonkurranser
Den termiske stabiliteten fører direkte til mekanisk repeterbarhet. En høykvalitets elektrisk kantpresse kan pålitelig oppnå en Y-akse (stempeldybde) nøyaktighet på ±0,01 mm (omtrent 0,0004 tommer). Til sammenligning er et menneskehår omtrent 0,07 mm tykt. Dette betyr å stoppe et stempel på flere tonn innenfor en brøkdel av et hårstrås bredde ved hvert eneste trykk.
Dette endrer hvordan du tilnærmer deg anbud. Når en OEM sender en forespørsel om tilbud for 5 000 medisinske brett laget av 20-gauge aluminium med tett toleransestabling, må et hydraulisk verksted ta høyde for oppstartsskrap, teststykker midt i skiftet og reduserte bøyehastigheter for å opprettholde nøyaktigheten. Med en elektrisk kantpresse akselererer servomotorene stempelet til over 200 millimeter per sekund, bremser umiddelbart ved kontaktpunktet, og når den eksakte dybden. Behovet for teststykker elimineres. Du kan prise jobben basert på ren, aggressiv syklustid, trygg på at den første delen og den femtusenste delen vil være identiske.
Økosystemfellen: Vil det gamle verktøyutstyret ditt tåle akselerasjonen fra et høyhastighets elektrisk stempel?
Her ligger imidlertid problemet mange OEM-er overser: presisjon er et system, ikke en enkelt komponent. Jeg har sett verkstedeiere skrive en $200,000-sjekk for en høyhastighets elektrisk kantpresse, og deretter utstyre den med et $500 sett med slitte, ikke-presisjonsplanede verktøy kjøpt i 1998.
Servomotorene til en elektrisk kantpresse gir umiddelbar dreiemoment og betydelig akselerasjon. Hvis stansene og verktøyene dine varierer i høyde, eller hvis kronejusteringssystemet ditt er manuelt og upresist, blir stempelens ±0,01 mm nøyaktighet fullstendig opphevet. Maskinen vil utføre en unøyaktig bøy perfekt – og med høy hastighet.
For å realisere syklustidsfordelene til en elektrisk maskin fullt ut, må du investere i presisjonslipte verktøy og hydraulisk eller pneumatisk klemmeteknologi slik at verktøybyttetider ikke spiser opp hastighetsgevinstene dine. Hvis du ansetter en kirurg men gir dem en rusten skalpell, betaler du bare mer for å produsere feil deler raskere. Denne praktiske virkeligheten med å tilpasse drivtypen til det støttende økosystemet skaper et nøkkeldilemma for verksteder imellom: hva om du trenger kirurgens hastighet, men av og til fortsatt trenger kraftløfterens løftekapasitet?
Det hybride sweet spot: Strategisk kompromiss eller dobbelt så mange feilkilder?
Jeg har vurdert hybride kantpresser fra begge perspektiver – først som formann som godkjenner innkjøpsordrer, og nå som konsulent. Når en anerkjent forhandler presenterer en glanset brosjyre, markedsføres hybriden forutsigbart som den ultimate mangekjemperen. Den beskrives som å kombinere den rå kraften fra hydraulikk med presisjonen og energieffektiviteten til et servolelektrisk system. Den fremstår som den ideelle løsningen for verksteder midt i mellom, som trenger både hastighet og løftekapasitet. Faktiske kjøpstrender forteller imidlertid en annen historie. I USA, som står for mer enn 75 prosent av det nordamerikanske markedet for kantpresser, deler verkstedene seg i hovedsak mellom hel-elektriske modeller for automatiserte celler og tradisjonelle hydrauliske maskiner. Hybrider forblir et eget, ofte misforstått mindretall. Hvis teknologien virkelig representerer “det beste fra begge verdener”, hvorfor har den da ikke overtatt markedet fullstendig? Svaret ligger i hva du faktisk kjøper når du kombinerer to fundamentalt forskjellige ingeniørfilosofier i en enkelt ramme.
Tilsvarende hydraulisk tonnasje med 50–60 % av energiforbruket: En forklaring av servo-pumpemekanismen
For å forstå hybriden må man undersøke hvorfor standard hydraulikk fortsatt forventes å stå for nesten 47 prosent av den globale markedsomsetningen innen 2025. Det handler ikke bare om stahet; hydrauliske systemer utviklet seg som svar på energikrisen. I en tradisjonell hydraulisk presse kjører en stor vekselstrømsmotor kontinuerlig og driver en fast fortrengningspumpe som leder trykksatt olje over en avlastningsventil, selv når operatøren bare ser på en arbeidstegning. Det er som å la lastebilen gå på tomgang ved et rødt lys med gasspedalen i bånn.
Den hybride arkitekturen endrer dette oppsettet ved å erstatte den vanlige AC-motoren og den proporsjonale ventilblokken med en servomotor som er direkte koblet til en reverserbar hydraulisk pumpe. Når operatøren trykker på pedalen, akselererer servomotoren umiddelbart og flytter væske for å drive stempelet. Når stempelet stopper, stopper motoren også. Det er ingen tomgang og ingen kontinuerlig varmeutvikling. Ved å trekke strøm bare under aktiv bøying kan en hybrid produsere 300 tonn kraft samtidig som den bruker 50 til 60 prosent mindre strøm enn en tradisjonell hydraulisk maskin. Du beholder kraften, men med betydelig lavere energiforbruk.
Ett integrert system eller to feilkilder? Å skille faktiske vedlikeholdsdata fra forhandlersnakk
Men denne effektiviteten kommer med betydelig kompleksitet. Salgsrepresentanter vil påpeke at siden servo-pumpen opererer sjeldnere og produserer mindre varme, varer oljen lenger og pakningene brytes ned saktere. På papiret stemmer det. Det de ofte utelater, er den praktiske utfordringen ved feilsøking på en maskin som kombinerer to distinkte og svært avanserte teknologier i ett eneste system.
Når en tradisjonell hydraulisk presse mister trykk, kan en dyktig vedlikeholdstekniker vanligvis finne lekkasjen, skifte en ventil eller tette en sylinder på en ettermiddag. Når en elektrisk presse utløser en feil, kobler du til en diagnostisk datamaskin og sjekker servo-styringen. Når en hybridpresse svikter, står du overfor et lukket system der et elektrisk problem i servo-styringen kan ligne på et hydraulisk trykktap. Jeg har personlig godkjent betalinger for å støtte verksteder som investerte sekssifrede beløp i en hybrid, bare for å miste flere ukers produksjon fordi den lokale hydraulikkteknikeren ikke forstod den proprietære servo-programvaren, og OEMs elektriker manglet kunnskap om væskedynamikk. Du kjøper ikke bare en maskin; du forplikter deg til en forsyningskjede av høyt spesialiserte og kostbare reservedeler. Med mindre energibesparelsene dine er store nok til å oppveie risikoen for langvarig nedetid, innebærer dette strategiske kompromisset i realiteten dobbelt så mange potensielle feilkilder.
Syklustid og vinkelpresisjon kontra full-elektrisk: Hvor hybride maskiner treffer – og hvor de ikke strekker til
Dette leder til hybridens siste løfte: syklustid. Kan den måle seg med hastigheten til et hel-elektrisk system? Kort sagt, nei.
Selv om en hybrid er mye raskere enn en eldre hydraulisk maskin, begrenses den fortsatt av væskedynamikk. En hel-elektrisk presse bruker en direkte mekanisk kobling – som en belte- eller kuleskrue – for å gjøre motorrotasjon om til umiddelbar bevegelse av stempelet. En hybrid må fortsatt akselerere en servomotor, trykksette en oljesøyle og tvinge den oljen inn i en sylinder. Den korte forsinkelsen blir merkbar ved høyvolums produksjon av tynnplater. Dessuten, selv om hybriden fjerner den markerte termiske drivingen til et kontinuerlig kjørende hydraulisk system, avhenger den fortsatt av væske for å holde stempelet i klemposisjon. Den kan pålitelig opprettholde en toleranse på ±0,015 mm, noe som er eksepsjonelt for tykkplate, men den kan ikke helt matche den stive mekaniske låsen til et rent elektrisk drivsystem når man arbeider med 0,9 mm aluminium.
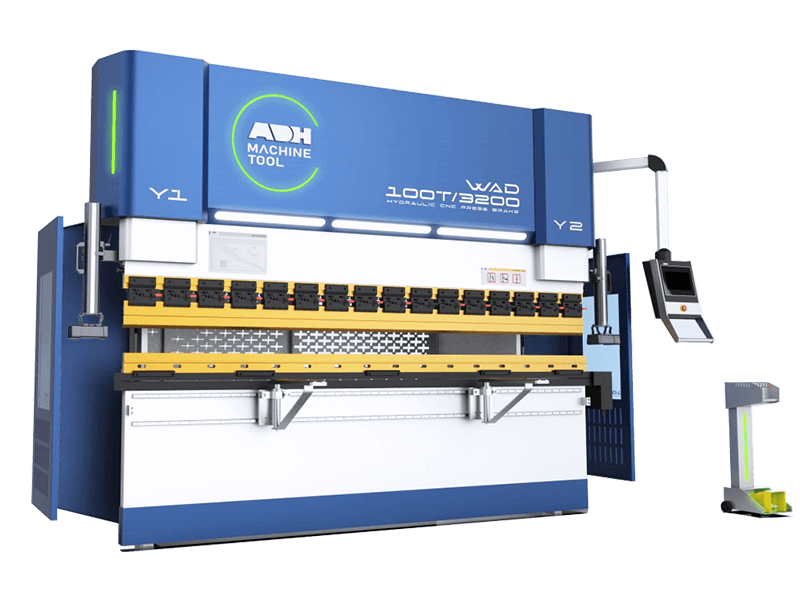
Hybriden er ikke en universell løsning. Den er et spesialisert verktøy bygget for en spesifikk flaskehals: et verksted som håndterer en stor variasjon av middels til tung plate, opererer i et område med høye strømpriser, og som ikke kan forsvare kapitalutgiften for to separate maskiner. Hvis den profilen ikke nøyaktig stemmer med din drift, betaler du en premie for et kompromiss. For virksomheter som virkelig passer inn i dette høytonnasje-, langbenk-, blandingsarbeids-scenarioet, kan et spesialbygget CNC-system som en tandem pressebremseløsning fra ADH Machine Tool – utviklet innenfor en fullt CNC-basert produktportefølje og støttet av dedikert forskning og utvikling på kantpresser – levere skalaen, synkroniseringen og kontrollen som slike jobber krever, uten å tvinge frem et alt-eller-ingenting valg av drivsystem.
Flaskehals-først-rammeverket: Omvendt konstruksjon av ditt drivsystem
Jeg så en gang en verkstedeier i Ohio bruke 250 000 dollar på en høyhastighets elektrisk presse etter at forhandleren leverte en feilfri, lynrask demonstrasjon på 1,2 mm rustfritt stål. Maskinen var et ingeniørmessig underverk. Problemet var at verkstedets hovedkontrakter gjaldt 9,5 mm karbonstålbraketter. Den nye elektriske pressen kunne rett og slett ikke levere tonnasjen som krevdes for 80 prosent av arbeidet hans, så den sto ubrukt mens den 30 år gamle hydrauliske pressen slet med et massivt etterslep. Han handlet teknologi i stedet for å identifisere flaskehalsen sin.
Når du først forstår at hybrider, elektriske og hydrauliske maskiner er spesialverktøy med bestemte fysiske begrensninger, snus kjøpsprosessen på hodet. I stedet for å spørre forhandleren hvilken maskin som er best, begynner du med å måle begrensningene på ditt eget produksjonsgulv.
Gitt at ADH Machine Tools produktportefølje er 100% CNC-basert og dekker avanserte scenarier innen laserskjæring, bøying, falsing og klipping, for team som evaluerer praktiske alternativer her, CNC-kantpresse er et relevant neste steg.

Materialtykkelse × bøyelengde × årlig volum: Formelen som eliminerer to tredjedeler av alternativene
Å bøye 3 meter av 6 mm A36-stål krever omtrent 150 tonn kraft. Hvis ditt årlige volum er 50 000 slike deler, avgjør beregningen i praksis valget for deg. Du trenger ikke en høyhastighets elektrisk kirurg; du trenger en hydraulisk kraftløfter. Derimot, hvis du bøyer 75 mm braketter av 0,9 mm aluminium i et volum på 500 000 deler per år, vil den langsomme stempehastigheten og den termiske driften midt i skiftet på en standard hydraulisk presse gradvis spise opp fortjenestemarginene dine.
Dette er grunnformelen: multipliser maksimal materialtykkelse med lengste bøyelengde. Det definerer din ikke-forhandlebare tonnasjebunn. Multipliser deretter dette grunnlaget med ditt årlige volum. Høy tonnasje med lavt volum peker mot en standard hydraulisk maskin. Lav tonnasje med høyt volum peker mot en ren elektrisk. Høy tonnasje med høyt volum – der raske syklustider og tung løftekapasitet møtes – er det eneste tilfellet der en hybrid blir relevant.
Hvis du gjør denne beregningen før du åpner en brosjyre, eliminerer du umiddelbart to tredjedeler av maskinene på markedet. Du skjærer gjennom markedsføringsstøyen og står igjen med den kompromissløse fysikken til ditt faktiske arbeidsomfang. Neste steg er å omsette denne fysikken til økonomiske termer.
Den 10-årige totale eierskapskostnaden (TCO) beregningen som de fleste utstyrsrepresentanter overser
Salgsrepresentanter liker å fokusere på avkastning på investeringen (ROI) basert på syklustider og energieffektivitet, men de ignorerer ofte hva som skjer med balanserapporten din i år sju.
Vurder en realistisk 10-årig total eierskapskostnad. En standard hydraulisk kantpresse kan koste $120 000 i anskaffelse, mens en elektrisk kantpresse av tilsvarende størrelse koster $220 000. Representanten vil vise et regneark som viser at den elektriske pressen sparer $5 000 per år i strøm og genererer $10 000 i ekstra produksjon. Med $15 000 i årlig merverdi ser det derfor ut som den elektriske kantpressen tilbakebetaler sitt $100 000-premie på under sju år.
Det som ofte utelates, er kapitalkostnaden på de ekstra $100 000. Det tas heller ikke hensyn til at presisjonen til den elektriske pressen avhenger av mekaniske koblinger under høy belastning, noe som gjør en utskifting av kuleskrue til $15 000 rundt år seks sannsynlig. I mellomtiden kan den "ineffektive" hydrauliske pressen bare kreve et $500-pakningssett, ny olje og en ettermiddag av vedlikeholdsteknikerens tid.
Reell TCO inkluderer kjøpesum, finansiering, årlig energiforbruk multiplisert med lokale priser, planlagt proprietært vedlikehold og forventede nedetidskostnader. Når du regner på de faktiske tallene over et tiår, viser det seg at en tradisjonell hydraulisk maskin ofte forblir det mest lønnsomme valget for verksteder med ett skift. Jeg reviderte nylig et tungplateverksted hvor den dokumenterte kostnaden på $18 000 for å erstatte utslitte servodrives-komponenter i år sju fullt ut oppveide de akkumulerte strømbesparelsene siden installasjonen. Du kan ikke kjøpe lønnsomhet dersom maskinens vedlikeholdsplan spiser opp gevinstene fra produksjonstakten din.
Gitt at ADH Machine Tool investerer mer enn 8% av årlig salgsinntekt i forskning og utvikling. ADH har FoU-kapasiteter innen kantpresser, for lesere som ønsker detaljerte materialer, brosjyrer er en nyttig oppfølgingsressurs.
Fremtidssikring: Hvis energikostnadene tredobles om fem år, ville det endret beslutningen din i dag?
Jeg observerer for tiden verksteder i California og det nordøstlige USA som skynder seg å erstatte sine hydrauliske flåter ettersom de industrielle strømprisene overstiger 20 cent per kilowattime. Denne raske veksten i bruk av elektriske og CNC-integrerte modeller skyldes ikke bare en ny interesse for presisjon. Det er en overlevelsesreaksjon på regional nettustabilitet og høye avgifter for effektuttak på forbrukstoppene.
Tenk deg at du driver et tungplateverksted i et område der industristrøm i dag koster 8 cent per kilowattime. Din TCO-analyse favoriserer tydelig en tradisjonell hydraulisk kantpresse. Men hva om lokale nettbegrensninger og regulatoriske endringer driver prisen opp til 24 cent innen 2029? Plutselig blir den 50-hestekrefters AC-motoren som går på tomgang hele dagen, forvandlet fra en pålitelig arbeidshest til en betydelig økonomisk belastning.
Fremtidssikring betyr ikke å kjøpe den mest avanserte maskinen bare for stolthetens skyld. Det betyr å stressteste TCO-beregningen din mot de verste driftskostnadene. Hvis marginene dine ville forsvinne med tredoblet energipris, må du kanskje akseptere den høyere kjøpskostnaden for en hybrid- eller elektrisk maskin i dag for å sikre overlevelsen din i morgen. Du må bestemme om du kjøper en maskin for verkstedet du driver nå, eller for verkstedet du kan bli tvunget til å drive om fem år.

Slutt å handle etter type og begynn å kjøpe etter begrensning
Du kjenner ditt minimum tonnasjebehov. Du har beregnet din 10-årige totale eierskapskostnad ned til kilowattimen. Du forstår om verkstedets arbeidsmengde krever en rå kraftløfter eller en høyhastighetskirurg. Men å vite hva du trenger og å navigere på utstillingsgulvet er ikke det samme. Når du går inn i et salgslokale, vil representanten forsøke å trekke deg tilbake til brosjyren. De kan tilby 15 prosent rabatt på en hybridmaskin på lager, eller promotere en servoelektrisk modell for å nå et kvartalsmål. Du forhindrer dette ved å flytte samtalens fokus fra kjøpspris til ytelsesparametere. Hvis du vil at samtalen skal være basert på ingeniørdata og ikke salgsinsentiver, lønner det seg å starte hos en produsent som investerer tungt i forskning og utvikling av kantpresser og støtter kunder globalt. En teknisk samtale med ADH Machine Tool kan hjelpe deg å validere de beregnede begrensningene mot reell maskinytelse og langsiktige driftsdata — ta kontakt med kontakt ADH Machine Tool for å evaluere applikasjonen din før du setter foten på utstillingsgulvet.
Hvis du måtte rettferdiggjøre kjøpet utelukkende basert på kostnad per bøy, hva ville endre seg?
Når du fokuserer på kostnad per bøy, blir merkenavnet som er preget i metallplaten irrelevant. Kostnad per bøy krever at du deler maskinens reelle timekostnad — inkludert operatørlønn, maksimalt energiforbruk, verktøyslitasje og årlige vedlikeholdskostnader — på det faktiske antall akseptable deler som havner på pallen.
Anta at en forhandler promoterer en enkel hydraulisk kantpresse til $50 000. Innkjøpsprisen er lav, men hvis den går på full effekt mellom bøyninger og krever $15 000 i væskebytte, pakningsbytter og slangevedlikehold over fem år, øker driftskostnaden gradvis. Hvis den langsommere stempehastigheten begrenser operatøren til 120 bøyninger i timen, kan kostnaden per bøy nå 45 cent. Vurder nå en elektrisk kantpresse til $90 000. Månedkostnaden er høyere, men den trekker ikke strøm mellom sykluser og oppnår 250 bøyninger i timen. Dersom det reduserer kostnaden per bøy til 22 cent, genererer den "dyre" maskinen faktisk fortjeneste.
Dette gjelder imidlertid bare dersom du har tilstrekkelig volum til å holde den høyhastighetsmaskinen i kontinuerlig drift. Hvis du kun bøyer 50 deler per dag, er 22-centkostnaden per bøy misvisende. Den elektriske pressen vil stå ubrukt, mens de kostbare kuleskruene taper verdi og du fortsetter å betale premien. I et lavvolum-, høymiks-miljø forblir den hydrauliske kraftløfteren det mest lønnsomme valget fordi kapitalutgiften ikke krever konstant produksjon for å rettferdiggjøres.
Testbøyningsspørsmålet du bør stille enhver forhandler — og svaret som bør få deg til å gå
Tillat aldri en forhandler å utføre en testbøyning med sitt eget demomateriale. De vil velge et perfekt flatt, rent stykke 16-gauge mildt stål, utføre en standard 90-graders bøy og fremheve stempelhastigheten. Det er bare en demonstrasjon.
Ta med det mest problematiske flaskehalsemnet fra verkstedet ditt. Ta med den tunge, vridde 1/2-toms platen som krever 400 tonn kraft, eller det komplekse aluminiumchassiset i 20-gauge med fem flenser med stramme toleranser som konsekvent får termisk avvik klokken 14.00. Gi dem tegningen, gi dem materialet, og spør: "Kan dere garantere en syklustid og en kassasats på akkurat denne delen?"
Hvis de nøler eller prøver å lede deg tilbake til standarddemonstrasjonen, gå bort. Hvis de sier at den elektriske maskinen "sannsynligvis" kan håndtere den tykke platen uten å overbelaste lastcellene, eller at den hydrauliske maskinen "til slutt" vil oppnå toleransene på aluminiumet når oljen er varm nok, behold sjekkheftet ditt. Du kjøper ikke en maskin for å bøye perfekt stål i et klimakontrollert utstillingslokale. Du kjøper den for å løse de spesifikke, vanskelige begrensningene som hemmer produksjonsgulvet ditt.
Fra overveldet til besluttsom: Velge den kantpressen arbeidsmengden din virkelig krever
Skriv ut denne sjekklisten, legg den på et clipboard, og plasser den på forhandlerens skrivebord. Ikke la dem avlede diskusjonen fra disse tre kritiske variablene:
- Maks tonnasje: Bestem det tykkeste og hardeste materialet du bøyer minst én gang i uken. Hvis du bunnbøyer en halv tomme plate, trenger du den rå kraften fra en hydraulisk maskin. Hvis du aldri overskrider 10-gauge, slutt å la dem selge deg opp til 200 tonns kapasitet du aldri vil bruke.
- Årlig volum: Beregn din reelle produksjonsmengde. Hvis du driver produksjon i høyt volum, vil en elektrisk bremses syklushastighet oppveie kostnaden. Hvis du kun kjører 50 deler om dagen, er merkostnaden for servodrevne kuleskruer bundet kapital.
- Lokal energipris: Gå gjennom din siste strømregning og bekreft kostnaden per kilowattime og effektavgifter. Hvis de lokale prisene er høye, blir en 40-hesters hydraulisk pumpe som går på tomgang mellom bøyingene en skjult kostnad på hver del du produserer.
Gi representanten tallene dine, instruer dem om å angi et tilbud på det spesifikke drivsystemet som passer nøyaktig til denne beregningen, og hvis de begynner å promotere en maskin basert på utstillingsrabatter i stedet for dine data, gå.
 Norsk bokmål
 English
 العربية
 বাংলা
 Български
 Čeština
 Dansk
 Nederlands
 Deutsch
 Suomi
 Français
 Ελληνικά
 עִבְרִית
 हिन्दी
 Magyar
 Bahasa Indonesia
 Italiano
 日本語
 Қазақ тілі
 한국어
 Bahasa Melayu
 فارسی
 Polski
 Português
 Português do Brasil
 Română
 Русский
 Српски језик
 Slovenčina
 Español de México
 Español
 Svenska
 Kiswahili
 தமிழ்
 Türkçe
 ไทย
 Tagalog
 Українська
 Tiếng Việt
 اردو
 简体中文
 香港中文
 繁體中文