
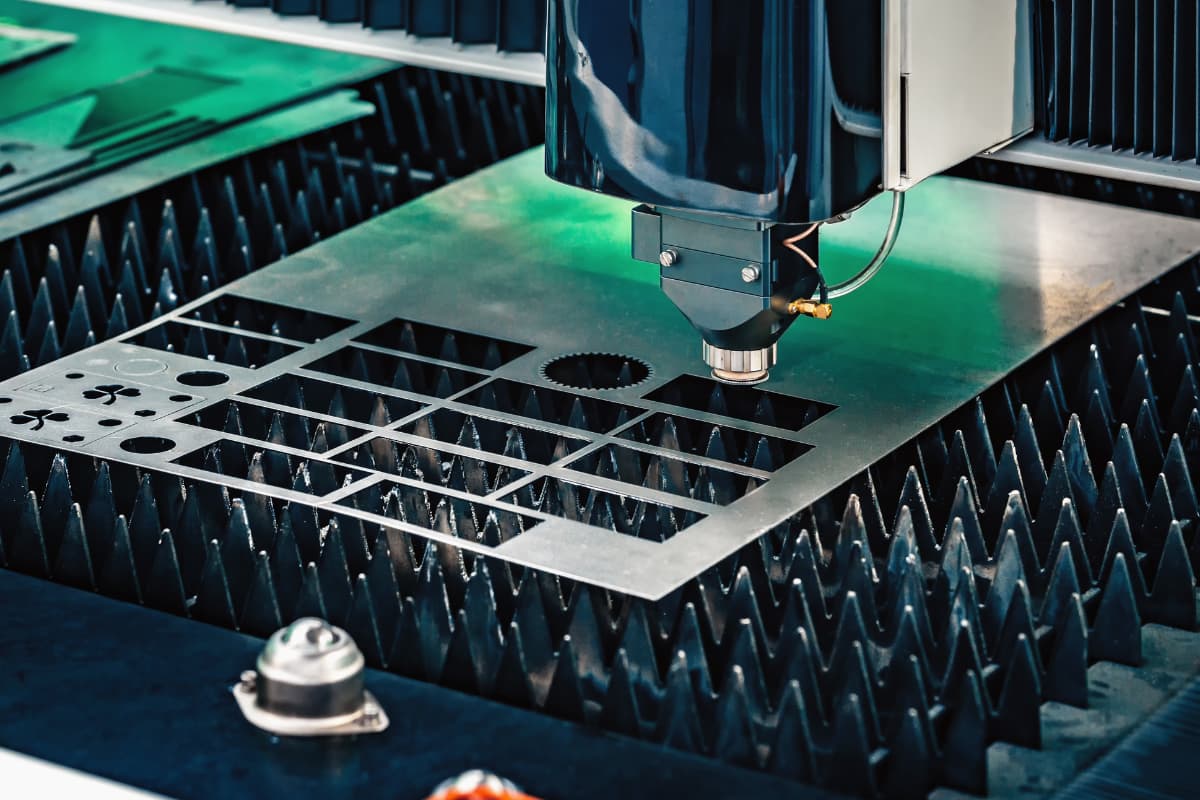
Du pakker ut din splitter nye laserkutter, plugger den i og plasserer en plate med bjørkefiner på bikakestativet. Markedsføringen antydet at den ville fungere som din blekkskriver hjemme: last inn filen, klikk på “Start” og se magien utfolde seg.
Tretti sekunder senere lukter garasjen din som en blanding av leirbålrøyk og kjemikaliesøl, og ditt tidligere rene digitale design har blitt til et forkullet, røykende spor.
Relatert: Laserkutting for nybegynnere
Relatert: Brukerveiledning for laserkuttingsmaskin
“Skriverbordsprinter”-illusjonen som fører til ødelagte materialer
Vi har alle gått i denne fellen. Du ser en elegant maskin med glasslokk og antar at den fungerer etter de samme prinsippene som dokumentskriveren på pulten din.
Hvorfor maskiner markedsført som “plug-and-play” fortsatt krever løpende manuell kalibrering
Moderne mellomklassemaskiner reklamerer ofte med autofokussystemer som reflekterer en rød stråle fra materialet ditt for å måle tykkelsen. Det føles svært avansert og skaper en falsk trygghet. Men en laser legger ikke blekk på et standardisert A4-ark; den trekker en stråle av konsentrert, usynlig ild gjennom fast materiale.
Den autofokussensoren kan fastslå at finéren din er nøyaktig 3,1 millimeter tykk. Den kan ikke oppdage at limet som holder de indre lagene sammen er dobbelt så tett som treverket. Programvaren kan automatisere geometri, men den kan ikke automatisere fysikk. Du må fortsatt manuelt justere effekt og hastighet for å tilpasse deg den spesifikke motstanden i platen på bordet ditt.
Hvis maskinen ikke automatisk kan ta hensyn til materialets fysiske egenskaper, hvor kommer da de riktige innstillingene fra?
Den skjulte kostnaden ved å stole på materialprofiler delt i brukerforum i stedet for å teste selv
Naturligvis leter du på nettet. Du laster ned en høyt vurdert profil for “3 mm baltisk bjørk” fra et brukerforum, og antar at de oppførte hastighets- og effektinnstillingene vil overføres perfekt til din maskin.
Bekjennelse fra skraphaugen: Jeg ødela en gang en plate med støpt akryl til 40 dollar fordi jeg stolte på en forumprofil merket “klar plast”. Innstillingene var kalibrert for ekstrudert akryl, som smelter lett under en stråle, mens støpt akryl skjæres mer som is. Resultatet ble en smeltet, klebrig masse som sprakk da jeg prøvde å fjerne delene.
Hvert laserrør degraderes i sitt eget tempo, hver linse har et litt forskjellig optimalt brennpunkt, og “bjørkefiner” kjøpt i Florida inneholder mer luftfuktighet enn samme merke kjøpt i Arizona. Når du blindt laster inn andres profil, arver du deres lokale luftfuktighet, maskinens slitasje og deres spesifikke parti med treverk.
Hva skjer når disse skjulte variablene kolliderer med ditt digitale design?
Hvordan tidlige brennmerker og svake kutt avslører manglende forberedelser, ikke feil på utstyret
Første gang et kutt ikke går helt gjennom platen, eller etterlater et tykt lag med svart sot langs kantene, er instinktet å skylde på maskinvaren. Du antar at lasermodulen er defekt eller at reimene er løse.
Brannvakt: Før du øker effekten til 100% for å tvinge et gjenstridig kutt gjennom, sjekk luftassisten. Å kutte tre uten trykkluft rettet inn i snittet skaper en lomme med fordampet brennstoff som bare venter på antennelse.
Brente kanter og ufullstendige kutt er sjelden maskinvarefeil. De er fysiske tegn på manglende dialog mellom deg og materialet. Strålen fjerner en brøkdel av en millimeter materiale mens den brenner – etgap som er kjent som snittsporet (kerf). Hvis du ikke har utført en avfallsprøve for å måle nøyaktig det snittsporet, vil din presist tegnede digitale sirkel produsere et fysisk hull som er ørsmått for lite til at et lager passer. Maskinen gjorde nøyaktig det den fikk beskjed om å gjøre. Feilen var å anta at den digitale modellen oversettes perfekt til den fysiske verden uten verifisering.
Forberedelsesritualet før start: Å hoppe over det koster deg linser og lunger
Du forstår at du må utføre en prøvetest for å fastslå riktig hastighet, effekt og kerf‑innstillinger for ditt spesifikke materiale. Men hvordan utfører du den testen på en trygg måte? Du kan ikke bare vri om nøkkelen og starte som en salgsautomat; å fly et lite fly krever en streng før‑flyging‑sjekkliste, instrumentkalibrering og konstant visuell overvåking for å forhindre havari. Før du skyter et eneste testmønster inn i det prøveplanket, må du sikre det fysiske miljøet.
Ventilasjon vs. Filtrering: Er et åpent vindu egentlig nok til å forhindre giftig opphopning?
I 2023 hevdet en bruker på Snapmaker‑forumet at i en moderat stor garasje er mengden laserfume så lav at naturlig fortynning fra romluften er tilstrekkelig uten dedikert avtrekk. Hvis du bare lett graverer en enkelt trebordskåle én gang i måneden, kan det store luftvolumet holde luften pustbar. Men hva skjer når denne skålen blir til en tre timer lang produksjon av tett MDF?
En sikkerhetsretningslinje fra Carnegie Mellon fra 2018 bemerket at selv “trygge” organiske materialer som tre og MDF inneholder syntetisk lim og kjemiske bindemidler. Når de fordamper, frigjør de en konsentrert blanding av flyktige organiske forbindelser.
Lukten minner mer om brennende bildekk enn om et bål.
Hobbyfolk prøver ofte å løse dette ved å kjøpe luftrensere for innendørsbruk med H13‑gradert HEPA‑filter. Standarden spesifiserer at disse filtrene fjerner 99,97 % av partikler som er 0,3 mikron eller større. Det høres ut som et fullstendig sikkerhetsnett. Men lasersot består for det meste av sub‑mikron partikler, som glipper gjennom papirfoldene og når kulfilterstadiet. Kullfiltrering krever tilstrekkelig “oppholdstid” for å fange gasser, og de høyhastighets‑viftene i slike kabinetter presser giftig luft gjennom altfor raskt til å gi full absorpsjon.
Filtrering alene er et falskt valg; luften må fysisk føres ut.
Hvis luften ser klar ut, hva med selve maskinvaren?
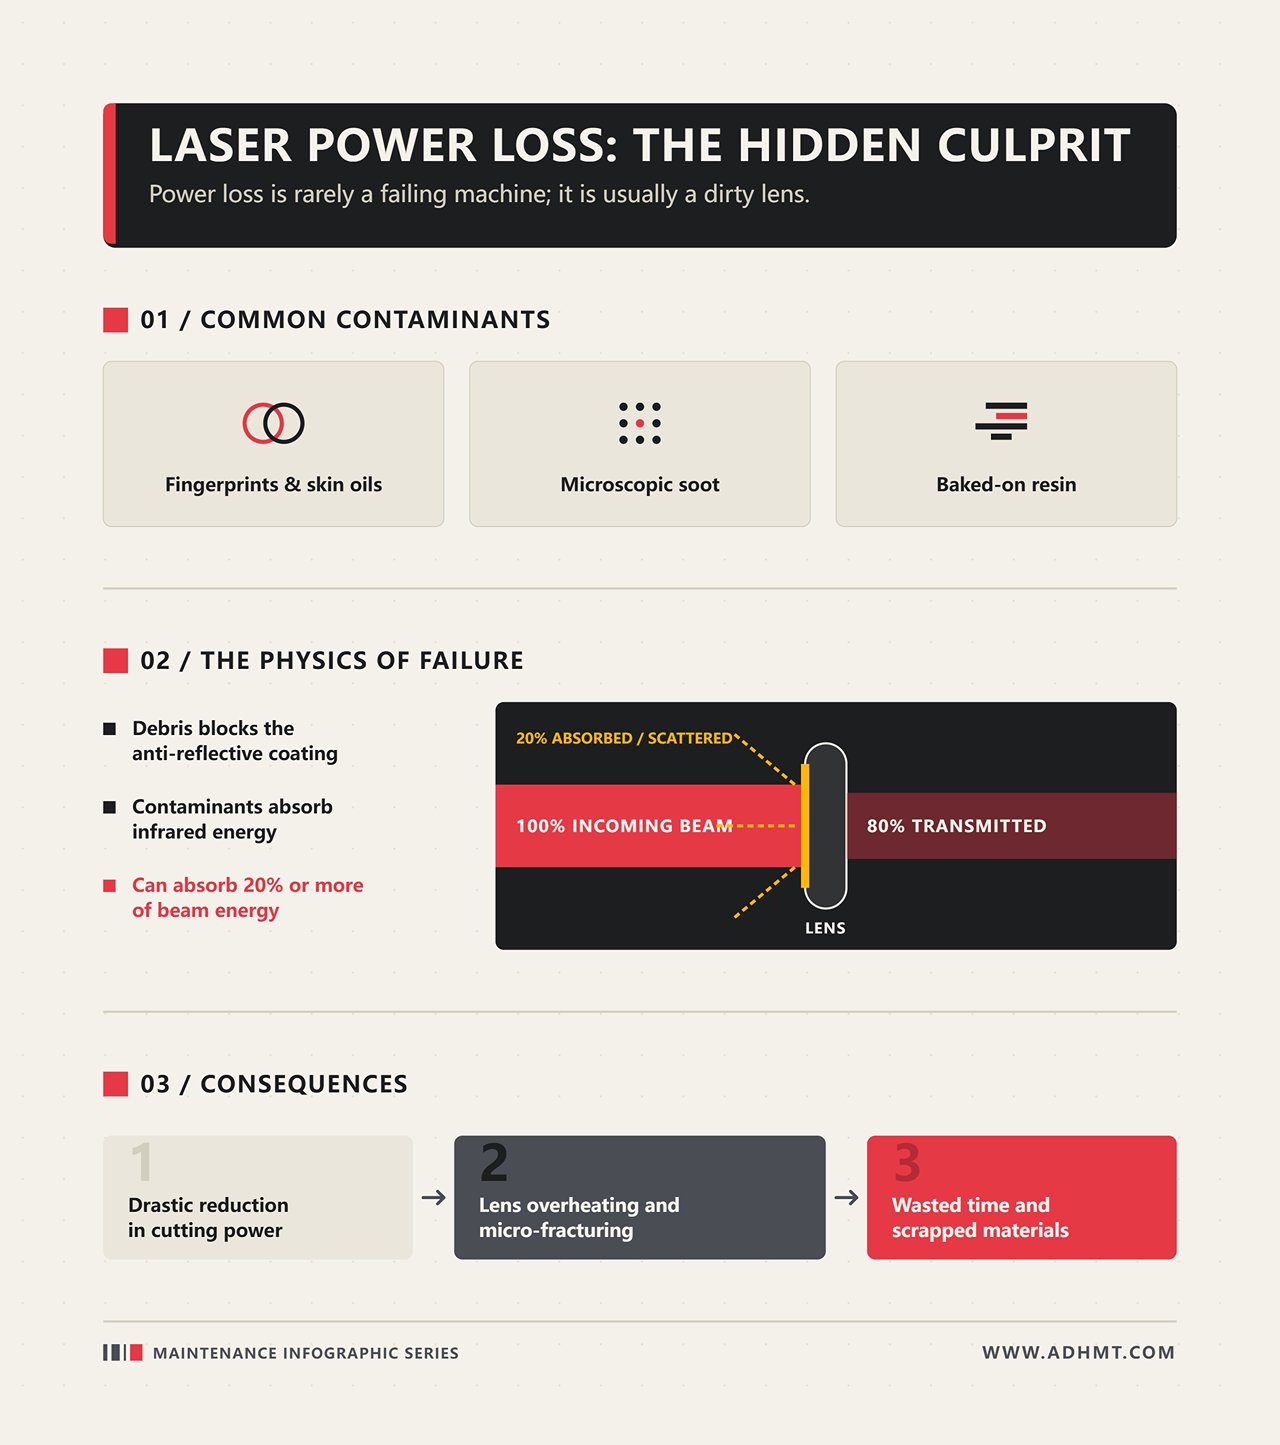
Linseinspeksjonen: Kan mikroskopisk støv absorbere 20 % av kutteeffekten din?
Et enkelt fingeravtrykk på en fokuseringslinse av sinkselenid endrer fysikken i maskinen din. Når du berører glasset, overføres oljer fra huden til det antireflektive belegget. Laserstrålen må passere gjennom denne linsen for å samles i et presist punkt. Hvis olje eller mikroskopisk sot fra et tidligere kutt er til stede, absorberer dette smusset infrarød energi i stedet for å la den passere.
Bekjennelse fra skrapkassen: Jeg brukte en gang tre timer på å feilsøke et “døende” 80‑watts laserrør fordi det ikke klarte å kutte vanlig 3 mm kryssfiner. Jeg økte effekten, reduserte hastigheten og ødela fem testplater. Problemet var ikke røret. Et knapt synlig harpikssmule hadde stekt seg fast på undersiden av linsen, absorbert 20 % av strålens energi og varmet opp glasset til det mikrosprakk.
Effekttap er sjelden et resultat av en defekt maskin.
Det skyldes som oftest et skittent vindu.
Så linsen er ren og avtrekket brøler, men hva er det egentlig du legger under strålen?
Materialforbud: Hvorfor det å kutte PVC eller ukjent plast er en fatal feil for deg og maskinen
En plate med billig, umerket plast fra et byggevarehus ser identisk ut med lasersikkert akryl. Den er glatt, klar og passer perfekt på bikakebordet ditt. Men hvis platen er polyvinylklorid (PVC), vil kuttingen utløse en katastrofal kjemisk reaksjon.
Brannvakt: Før du i det hele tatt vurderer å vri om nøkkelen, må du bekrefte at avtrekksviften faktisk leder luft utendørs, for kutting av PVC eller ukjent plast uten dette vil bokstavelig talt produsere klorgass som korroderer maskinen og skader lungene dine.
Når strålens termiske energi bryter de kjemiske bindingene i PVC, frigjøres hydrogenkloridgass. Den lukter som kokende klor. Så snart denne gassen blander seg med naturlig fuktighet i luften – eller med fuktigheten som finnes i luftveiene dine – dannes saltsyre. Denne syren kan tære på stålskinner, ødelegge kretskort og forårsake varig fysisk skade.
Maskinen kan ikke advare deg.
Nå som miljøet er trygt og linsen er ren, er du endelig klar til å lære de tre variablene som styrer selve laserstrålen.
Den termiske trekanten: Hvorfor du ikke bare kan gjette hastighet, effekt og fokus
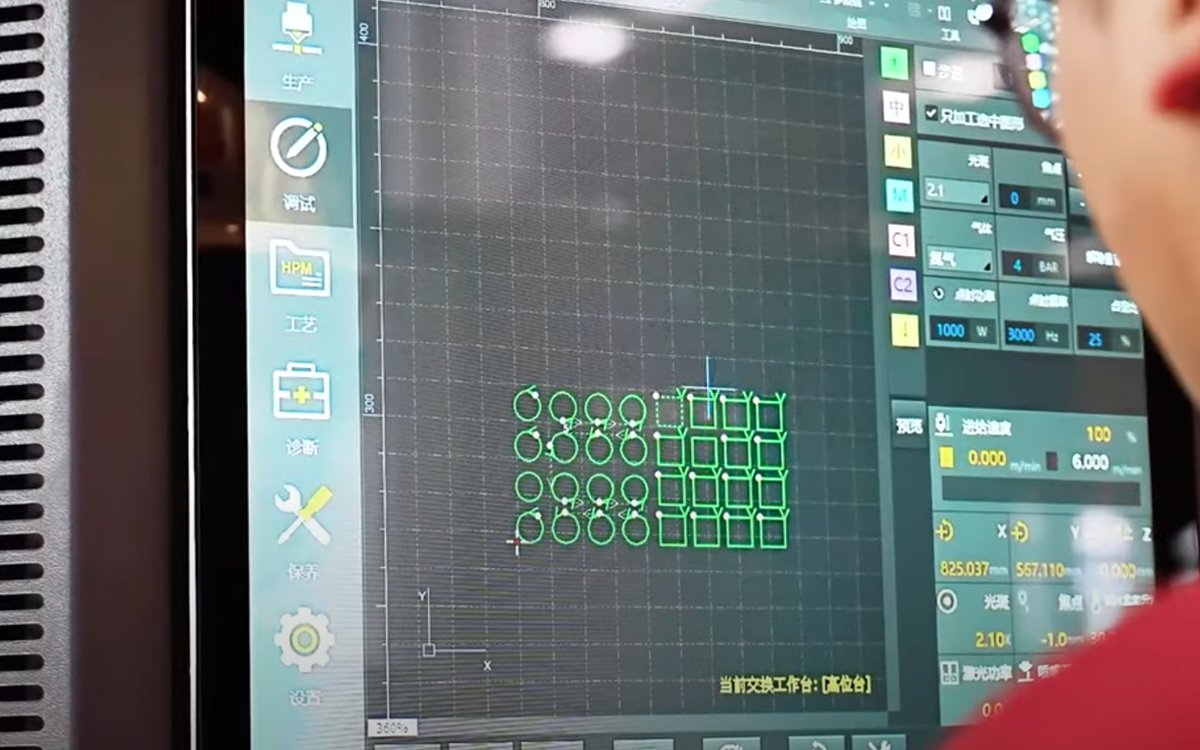
Vi har alle gått i fellen, og lastet ned et innstillingsark fra internett. Bla gjennom forumene for populær styringsprogramvare, og du vil finne hundrevis av brukergenererte regneark som hevder at 15 millimeter per sekund med 80% effekt er den universelle gyldne regelen for å kutte 3 mm bjørkefinér. Men når du skriver inn akkurat disse tallene på din egen maskin, kan platen knapt svis – eller den kan eksplodere i et lokalt inferno. Et nedlastet diagram kan ikke ta hensyn til luftfuktigheten i garasjen din, tettheten i det spesifikke treet veden ble saget fra, eller varmeledningsevnen til den billige limen som binder finérlagene sammen. Du flytter ikke bare piksler på en skjerm; du håndterer et flyktig termisk triangel av fart, effekt og fokus.
Hvis du vil ha en mer systematisk tilnærming til disse variablene – utover gjetting og forumdiagrammer – gir denne gjennomgangen av en repeterbar laserkuttingsprosedyre praktisk kontekst til teorien: prosedyre for laserkuttingsmaskin. Den er spesielt relevant når du arbeider på moderne CNC-plattformer, der maskiner som de fra ADH Machine Tool er utformet for å oversette disiplinerte justeringer av hastighet, effekt og fokus til forutsigbare resultater på tvers av materialer.
Brannvakt: Før du trykker på “Start” for å teste en nedlastet hastighets- og effektinnstilling, hold én hånd svevende over nødstoppknappen, fordi det å bruke en fremmeds høyeffektsparametere på et ukjent materiale er en sikker oppskrift på en oppblussing.
Hvis internettets gyldne formler er upålitelige, hvordan påvirker egentlig disse tre variablene selve kuttingen av materialet?

Effekt kontra fart: Hvilken variabel avgjør egentlig en ren kant kontra et forkullet rot?
Reduser kuttehastigheten fra 20 millimeter per sekund til 10 millimeter per sekund, og du har doblet tiden laseren oppholder seg på et enkelt mikroskopisk punkt av materialet. Industriforsøk avslører en kontraintuitiv sannhet: kuttehastighet påvirker ikke den geometriske nøyaktigheten av kuttet, men den bestemmer fullstendig energipåvirkningen. Nybegynnere antar ofte at kutting av tykkere materiale bare krever å skru effekten opp til 100%. I realiteten definerer effekten den rå styrken tilgjengelig i røret, mens hastigheten bestemmer den faktiske termiske dosen som leveres til treet. Høy effekt kombinert med høy hastighet kan virke logisk for masseproduksjon, men det ignorerer den fysiske mekanikken i traverssystemet som beveger laserhodet.
Når laseren kutter et skarpt geometrisk hjørne, må den tunge metalltraversen fysisk bremse ned for å skifte retning. Hvis effekten forblir konstant på 80% mens den fysiske hastigheten synker i hjørnet, øker oppholdstiden dramatisk. Maskinen leverer da en massiv overdose av termisk energi til ett punkt, og forvandler en skarp 90-graders vinkel til et utbrent kullkrater.
Bekjennelse fra skrapkassen: Jeg ødela en hel serie intrikate papirinvitasjoner til bryllup fordi jeg trodde jeg kunne spare tid ved å doble hastigheten og makse ut effekten. De rette linjene ble perfekt kuttet, men laseren kunne ikke opprettholde den hastigheten rundt de delikate, svunget skrifttypene. Maskinen bremset ned i de trange kurvene, 100%-effekten traff papiret et øyeblikk for lenge, og hele bunken endte opp med å lukte som brent hår.
Hvis effekt og hastighet styrer energileveransen, hva bestemmer skarpheten til det usynlige bladet som gjør selve kuttet?
Fokuspunktsfellen: Hva skjer når strålen ser skarp ut, men kutter sløvt?
En laserstråle er ikke en rett sylindrisk lysstrøm; den er formet som et timeglass. Strålen kommer ut fra laserrøret bred, passerer gjennom en buet fokuseringslinse, og samler seg til en mikroskopisk midje – ofte rundt 0,1 millimeter bred for en standard 2-tommers linse – før den igjen divergerer og brer seg. Denne 0,1 mm midjen er skjærekanten. Hvis overflaten på materialet ditt er plassert akkurat i denne midjen, er energitettheten ekstremt høy, og fordampingen av tre eller plast skjer umiddelbart. Men hvis materialet ligger selv to millimeter for lavt, har strålen allerede passert sitt konvergenspunkt og begynt å spre seg.
I stedet for et kirurgisk kutt, drar du en sløv, overopphetet smørkniv over overflaten.
Du kan bruke 150 watt effekt på et stykke kvarttommers akryl, men hvis fokuset er feil med noen få millimeter, spres energien over et for stort område til å kutte gjennom plasten. I stedet ender du opp med å steke overflaten, og det høres mer ut som en stekepanne som freser enn den skarpe, høyfrekvente lyden av ren fordamping. Maskinen fungerer riktig, men feiljusteringen har fjernet strålens effektive tetthet.
Hvis fokus bare handler om avstand, hvorfor ikke la maskinen beregne det automatisk?
Hvorfor “autofokus” fortsatt krever menneskelig vurdering for å håndtere materialvridning
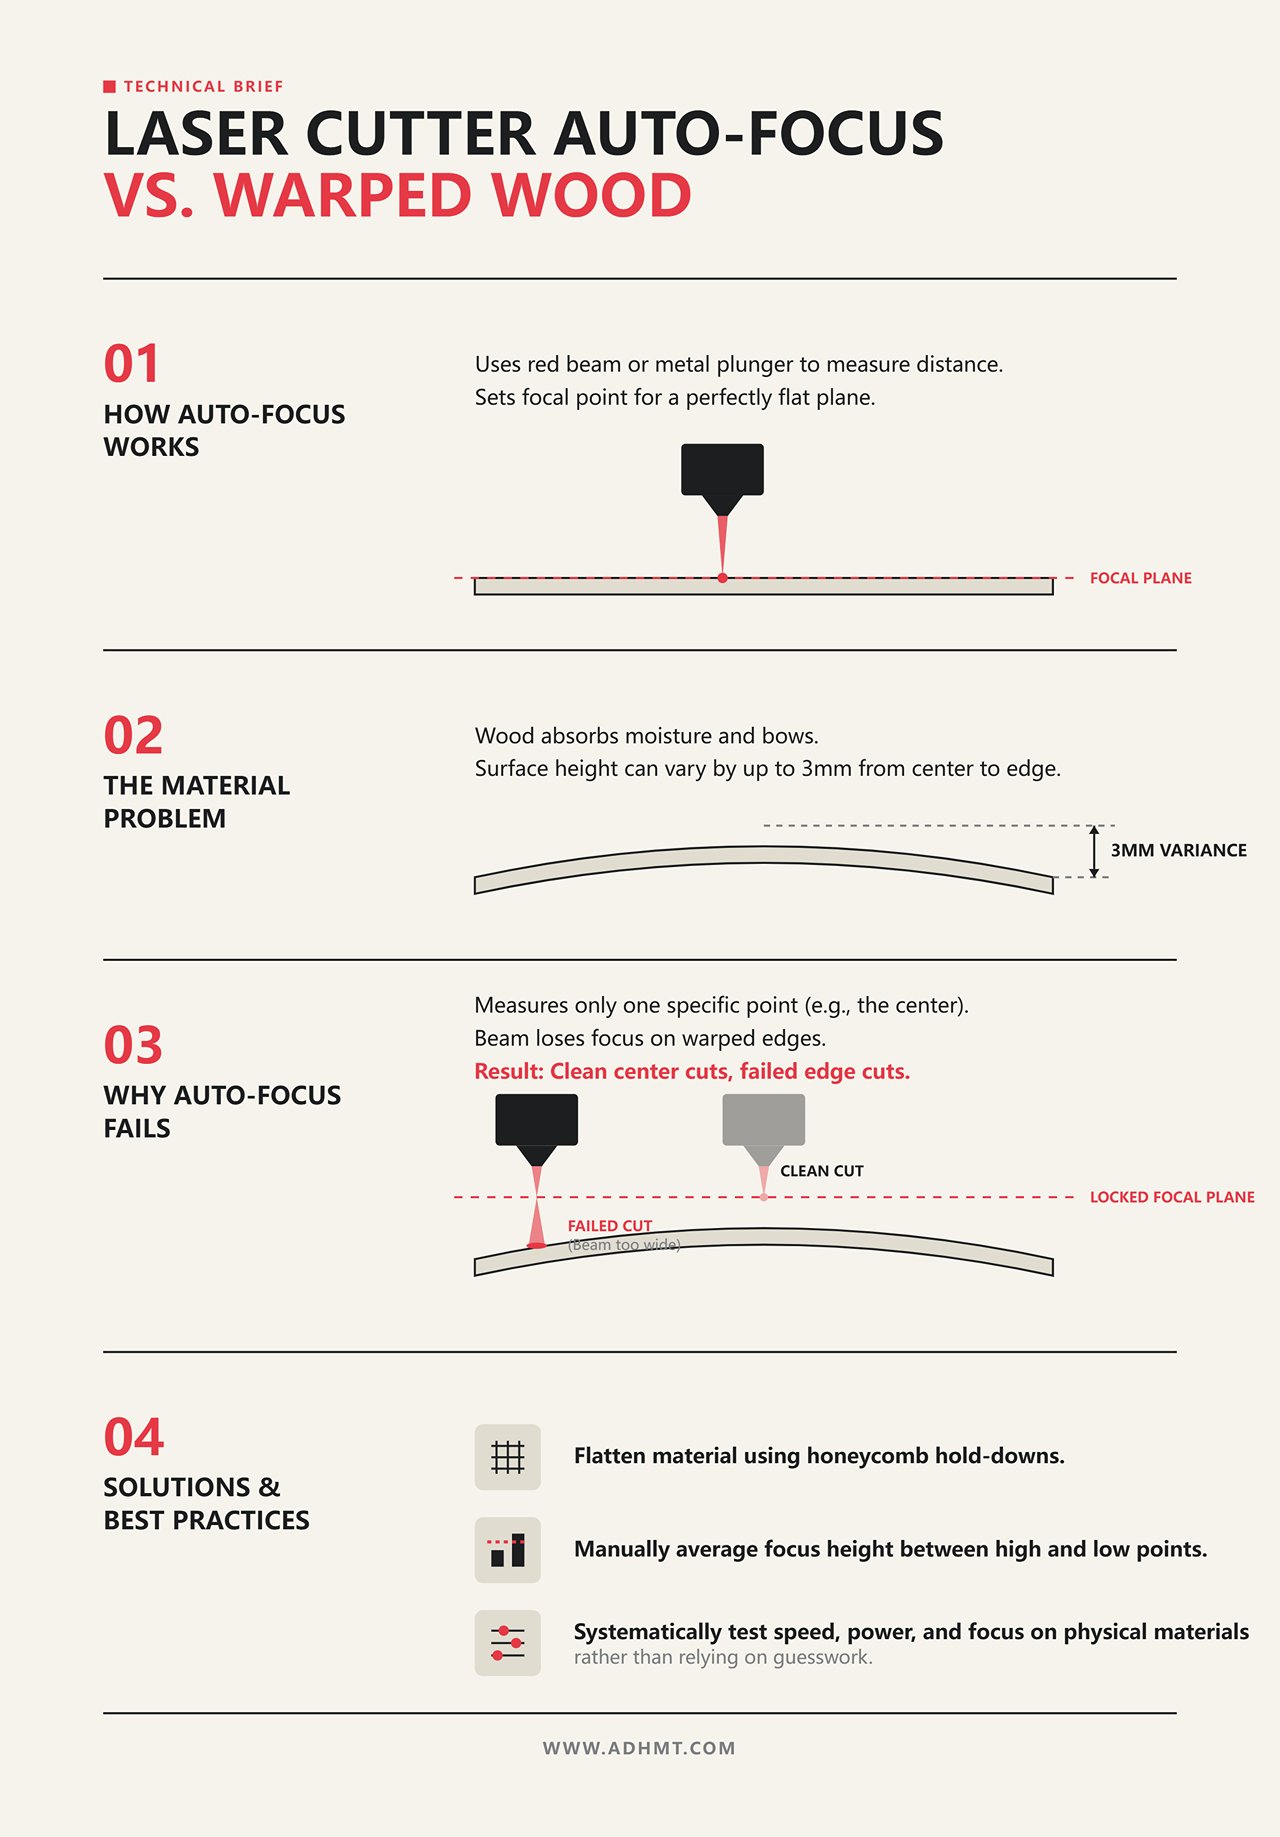
Moderne mellomklassemaskiner reklamerer ofte med autofokussystemer som enten sender ut en rød stråle som reflekteres fra materialet for å måle tykkelse, eller bruker en fysisk metallstempel som senkes til det berører overflaten. Det høres idiotsikkert ut. Maskinen berører materialet, beregner nøyaktig avstanden til linsen, og plasserer timeglassmidjen akkurat på overflaten. Men tre er et naturlig, porøst materiale som absorberer fuktighet fra luften, noe som betyr at en 12×20-tommers plate med bjørkefinér sjelden er helt flat. Den buer ofte litt i midten.
Hvis autofokusstempelet måler midten av platen, setter det fokalpunktet for bare den høyden. Når laserhodet beveger seg mot kantene, der treet kan synke tre millimeter ned, blir strålen plutselig ute av fokus. Maskinen utførte beregningene korrekt for et perfekt flatt plan, men du tok ikke høyde for den fysiske virkeligheten av buet materiale. Når disse skjulte variablene kolliderer med ditt digitale design, får du et stykke som kuttes rent i midten, men som forblir hardnakket festet til skrapet langs kantene. Menneskelig vurdering er nødvendig for å flate ut materialet med bikubemønstrede holdere, eller for manuelt å gjennomsnittlig justere fokushøyden mellom det høyeste og laveste punktet i buen.
Å forstå hvordan hastighet, kraft og fokus samhandler i teorien er meningsløst inntil du anvender dem på ditt spesifikke fysiske materiale. Hvordan kan vi systematisk bestemme de riktige verdiene uten å stole på gjetting?
Hvis du vil ha noe mer konkret enn tommelfingerregler, hjelper det å ha reelle maskinspesifikasjoner til å forankre disse beslutningene. ADH Machine Tool publiserer detaljerte brosjyrer som skisserer laserkuttingsmuligheter, formater og systemparametere, noe som kan tjene som en praktisk referanse når du evaluerer hastighet, effekt og fokus for dine egne materialer. Du kan gjennomgå og laste ned disse tekniske dokumentene her: brosjyrer og spesifikasjoner for laserkuttingsmaskiner.
Materialtestgitteret: Hvorfor ditt første prosjekt må være en bevisst fiasko
Hvis du blar gjennom et hvilket som helst hobbyforum for lasere, vil du se det samme uheldige innlegget: en maker som nettopp ødela et femti-dollars ark med støpt akryl fordi de stolte på en innstillingsfil lastet ned fra en fremmed. Mange av oss faller i fellen med å behandle en laserkutter som en papirskriver. Men internettinnstillinger er upålitelige. Alderen på maskinens rør, omgivelsestemperaturen i verkstedet og renheten på fokallinsen din kombineres til å skape et unikt termisk fingeravtrykk som ingen nedlastet fil kan forutsi. Du flyr et lite fly, ikke betjener en salgsautomat. Du kan ikke bare vri om en nøkkel og forvente en trygg flytur; du trenger en disiplinert sjekkliste før flyvning og riktig instrumentkalibrering for å unngå et krasj. Hvis kalibrering kreves før hver flyvning, hva er det egentlig vi bør teste?
Velge skrap som lærer deg noe i stedet for å kaste bort tid
Skraphaug-bekjennelse: Jeg ødela en gang et femti-dollars ark med valnøtt fordi jeg var for utålmodig til å bruke fem minutter på å kjøre et testgitter på en avskjæring. Jeg hadde testet innstillingene mine på en bit billig furu, i den tro at alt tre ville reagere på samme måte. Furu er et mykt tre fullt av flyktig sevje; valnøtt er et tett hardtre. Innstillingene som kuttet rent gjennom furuen merket knapt valnøtten, og etterlot bare et grunt, ødelagt spor.
Lærdommen er absolutt: skrapmaterialet ditt må være kjemisk og fysisk identisk med det endelige materialet. Selv maskeringstape endrer fysikken i kuttet. Hvis det endelige prosjektet ditt bruker papirmaskering for å hindre røykflekker, må testskrapet ditt maskeres på nøyaktig samme måte. Ubelagt skrap gir feil hastighetsavlesninger, fordi laseren må brenne gjennom limlaget før den når treverket. Hvis skrapet ditt perfekt speiler ditt endelige prosjekt, hvordan henter vi ut dataene vi trenger uten å sløse?
Hvorfor bygge et komplisert testgitter i stedet for bare å kjøre en enkel rett linje?
Brannvakt: Før du trykker på “Start” på et hvilket som helst testkutt, bekreft at avtrekksviften går for full styrke, fordi det å bevisst presse materialer til bristepunktet genererer mye røyk.
Du kan tegne en enkel rett linje i programvaren din, stille den til 100% kraft og 5 millimeter per sekund, og se den kutte gjennom et stykke 3 mm kryssfiner. Det fungerer. Imidlertid etterlater det også tykt svart sot på kantene og får treverket til å slå seg av overflødig varme. En enkel linje beviser bare at en innstilling kan ødelegge materiale; den beviser ikke at den er optimal. Et testgitter — et rutenett av små kvadrater der X-aksen øker hastigheten og Y-aksen øker kraften — tvinger materialet til å avsløre sin presise terskel.
Du leter etter den minimale effektive dosen av termisk energi.
Ved å generere et gitter som spenner fra 10% til 100% kraft og fra 10 til 50 millimeter per sekund i hastighet, skaper du et visuelt kart over feil. Du kan se nøyaktig hvor laseren ikke klarer å trenge gjennom, hvor den kutter rent med gyllenbrune kanter, og hvor den leverer så mye stråling at snittet utvider seg og treet blir til kull. Hvis et gitter viser hvordan man kutter gjennom materiale, bruker vi det samme gitteret for å bestemme hvordan vi skyggelegger og graverer overflaten?
Vektorkutting vs. rastergravering: Krever de helt forskjellige testprotokoller?
Å kutte en vektorlengde er som å bruke en skalpell; rastergravering er mer som en matriseskriver som skyggelegger et fotografi. Under kutting følger laserhodet en kontinuerlig bane. Under gravering beveger den tunge metallbommen seg raskt frem og tilbake langs X-aksen, og pulserer strålen tusenvis av ganger per sekund for å sprenge bort mikroskopiske kratre av materiale.
Fordi de mekaniske bevegelsene er helt forskjellige, må også testprotokollen din endres.
Et vektorgitter trenger bare å måle hastighet og kraft. Et rastergitter må legge til en tredje variabel: linjer per tomme (LPI), eller intervallavstand. Ved 100 LPI etterlater laseren små områder med urørt tre mellom passeringene, og produserer et blekt, utvasket bilde. Øker du til 300 LPI, overlapper passeringene og leverer tre ganger så mye termisk energi til samme kvadrattomme. En kraftinnstilling som så perfekt ut ved 100 LPI vil gjøre en 300 LPI-gravering om til en forkullet grøft som høres ut som en stekepanne når sevjen koker. Du må kjøre separate, dedikerte gitter: ett matrise for å finne rent gjennomskjæringspunkt, og et helt annet for å kalibrere graveringens kontrast.
Å lese brennmerkene: Diagnostisere hva skrapmaterialet prøver å fortelle deg
Du har kjørt testgitteret ditt, og maskinens seng er nå dekket med små trebiter. I luftfartsmetaforen har du nettopp fullført kalibreringen av instrumentene dine. Men å generere data er meningsløst hvis du ikke vet hvordan du skal lese målingene. Når du løfter et stykke skrap fra bikube-sengen, fungerer det som en flyopptaker — en fysisk registrering av hvordan laserens termiske energi samhandlet med materialets kjemiske sammensetning. En ren, gyllenbrun kant indikerer at hastighet og kraft er i balanse. En ujevn, sotfylt grøft som lukter som brent hår indikerer at maskinen presses mot fysikkens grenser. Hvis skrapet inneholder svarene, hvordan oversetter vi disse svisemerkene til anvendbare data?
Forkullede kanter men ikke gjennomkutt: Er det et kraftunderskudd eller en fokusfeil?
Når en nybegynner ser på et stykke 3 mm kryssfiner med en toppkant som ser ut som svart kull, men ikke har løsnet fra platen, er den første instinkten vanligvis å øke effekten. Vi har alle falt i fellen med å anta at mer kraft automatisk betyr et dypere kutt. Imidlertid viser industriell kuttedata det motsatte: overflateruhet og forkulling øker faktisk med for høy effekt når strålegeometrien er feil. Dette er ikke et effektproblem. Det er et fokusfeil.
En laserstråle har form som et timeglass. Det smaleste punktet – innsnevringen av timeglasset – er der strålen er varmest og mest destruktiv. Hvis denne innsnevringen fokuseres nøyaktig på overflaten av et tykt stykke tre, begynner strålen å utvide seg når den går ned gjennom materialet. Når den når bunnen, er den ikke lenger et mikroskopisk skalpell, men en bred og spredt lommelykt. Den mangler den konsentrerte energien som trengs for å kutte de nederste fibrene, og i stedet steker den sidene av snittet til de blir kull.
Avfallsboksbekjennelse: Jeg kjørte en gang 100% effekt med 5 millimeter per sekund gjennom en plate av halvtommers akryl fordi den nektet å kutte. Jeg holdt på å deformere gantryet mitt av varmen som strålte ut fra plasten. Problemet var ikke effekten. Jeg hadde fokusert linsen på overflaten i stedet for å plassere brennpunktet halvveis inn i materialets kjerne. Etter å ha senket brennpunktet med en kvart tomme, kuttet strålen gjennom med halvparten av effekten, som en varm tråd gjennom skum.
Hvis den nøyaktige dybden på brennpunktet avgjør om et materiale kuttes rent eller blir til et bål, hva skjer når vi legger et lag med papir og lim på toppen av den nøye målte overflaten?
Maskeringstape-debatten: Hindrer overflatebeskyttelse faktisk laserens dybde?
Brannvakt: Før du skyter laseren gjennom et maskert materiale, må du bekrefte at luftassisten blåser direkte inn i kuttesporet, fordi fordampet tapelim produserer en svært brannfarlig, klebrig gass som lett antennes.
Mange skapere dekker treet med bred maskeringstape for å forhindre røykskjolder på overflaten. Resonnementet virker enkelt: det er bare et mikroskopisk lag med papir. Men du kutter ikke bare papir. Du kutter et lag med fibrøs masse suspendert i et kjemisk lim. Når laseren treffer den tapen, må den bruke noe av sin termiske energi til å koke limet og fordampe papiret før den i det hele tatt når treet.
Dette skaper to problemer. For det første fungerer tapen som et termisk skjold, absorberer det første støtet fra strålen og reduserer dermed effektivt effekten som når selve materialet. For det andre forskyves brennpunktet. Hvis du brukte en autofokusprobe på bart tre, løfter tilførsel av maskeringstape den fysiske overflaten og flytter innsnevringen av den timeglassformede strålen oppover. En innstilling som rent kuttet umasket materiale, vil ofte etterlate maskert materiale så vidt sammenhengende med et hårtynt lag av ukuttede fibre nederst. Hvis et enkelt lag tape kan endre kuttefysikken så mye, hvordan justerer vi innstillingene systematisk uten å gå oss vill i detaljene?
Når du skal endre én variabel – og når du endrer for mange på en gang
Den raskeste måten å skade materialet på er å justere hastighet, effekt og fokusdybde samtidig. Hvis en testkvadrat ikke kutter og du reagerer ved å senke hastigheten med 10 millimeter per sekund samtidig som du øker effekten med 20 prosent, lærer du ingenting. Hvis neste kutt fungerer, vet du ikke hvilken endring som faktisk løste problemet. På det tidspunktet kontrollerer du ikke maskinen; du gjetter.
Du må låse to variabler og endre bare én. Still inn fokuset nøyaktig med en manuell målepinne. Hold effekten fast på 80 prosent. Kjør deretter en serie linjer hvor den eneste variabelen er hastigheten, og reduser den med 5 millimeter per sekund hver gang til delen løsner.
Noen ganger gjør imidlertid restmateriale det klart at ingen innstilling vil fungere. Operatører av industrielle fiberlasere vet at sterkt reflekterende materialer som ubehandlet kobber kan reflektere strålen tilbake inn i linsen, og standard CO₂-lasere vil ganske enkelt smelte visse polykarbonater til et boblende, giftig rot. Hvis du metodisk endrer én variabel av gangen og materialet fremdeles spraker som en steikepanne og nektet å produsere en ren kant, er ikke problemet innstillingene dine. Du har støtt på en materialinkompatibilitet. Å teste dette på restmateriale sikrer at når du plasserer din endelige, dyre plate på honeycomb-bordet, vet du nøyaktig hvordan den vil oppføre seg. Men hva skjer når innstillinger som var perfekte på statisk restmateriale plutselig produserer en åpen flamme under en tre timers produksjonskjøring?
For eksempel er ADH Machine Tools produktportefølje 100 % CNC-basert og dekker eksklusive scenarier innen laserkutting, bøying, sporing og klipping; ADH Machine Tool opprettholder et komplett kvalitetskontrollsystem og en disiplinert produksjonsprosess; for team som vurderer praktiske alternativer her, er Single Table Fiber Laser Cutting Machine et relevant neste steg.
Flammevirkeligheten: Når du skal følge med, når du skal pause, og når du skal få panikk
Tenk deg at du styrer et lite fly. Du fullfører dine forhåndssjekker, kalibrerer instrumenter på rullebanen og bekrefter drivstoffet. Når du er i lufta, slår du ikke på autopiloten, legger deg bakover og sovner. Du følger horisonten og lytter til motoren. Å bruke en laserkutter krever den samme kontinuerlige oppmerksomheten.
Du flytter en stråle av konsentrert, usynlig varme over en brennbar overflate. Selv med ideelle innstillinger etablert på et statisk reststykke endrer forholdene inne i kuttebordet seg konstant. En skjult lomme med tett lim i kryssfinér kan antennes uten varsel, og forvandle en rutinemessig tre timers produksjonskjøring til en nødsituasjon. Dette er ikke en maskin du kan behandle som en salgsautomat – trykk på en knapp og gå vekk. Du må bli ved kontrollene. I industrielle omgivelser der lange kjøringer er uunngåelige, betyr det noe å velge utstyr som er designet for kontinuerlig, disiplinert drift; for eksempel er en CNC-fokusert løsning som ADH Machine Tools fiberlaserskjæremaskin med dobbelt bord bygget for avanserte produksjonsarbeidsflyter der oppetid og operatørtilsyn må eksistere side om side.
Uskadelige flammeglimt vs. aktive branner: Hvor går den faktiske grensen?
Brannvakt: en liten, stearinlyslignende flamme som følger rett under lasermunnstykket er normalt. I det øyeblikk flammen løsner fra strålebanen og fortsetter å brenne på materialet, skal du trykke på nødstoppen.
Nybegynnere får ofte panikk ved det første antydningen av oranskt lys. Når en kraftig CO₂-laser fordamper tre, genererer den varme gasser som kort antennes. Dette kortvarige glimt er et uskadelige flammeopptenning. Det ser ut som en liten, flimrende glød direkte under luftmunnstykket og forsvinner så snart laserhodet beveger seg videre. Det lukter som et leirbål, ikke en krise.
En aktiv brann, derimot, oppfører seg annerledes.
En aktiv brann har røtter – den fester seg til materialet. Hvis laserhodet beveger seg mot høyre mens en glødende oransje glo blir igjen til venstre, fortsetter å vokse og lukter som skarp, brent hår, har du krysset terskelen. Varmen har oversteget materialets evne til å spre den. Dette er punktet hvor du skal sette maskinen på pause, løfte lokket og kvele gløden med en fuktig fille før den skader arbeidsstykket eller sprekker den dyre fokallinsen din.
Hvis du vurderer hvor ditt nåværende oppsett trekker grensen mellom en håndterbar oppblussing og en reell brannrisiko, kan en kort utstyrsgjennomgang spare tid og linser. ADH Machine Tool fokuserer CNC-baserte, høyeffekts laserskjæringssystemer utformet for krevende industriell bruk, der luftstrømkontroll, effekttetthet og automatisering er konstruert som et system – ikke som ettertanken. For en praktisk diskusjon om materialene dine, kuttparametere eller oppgraderingsbaner, kan du ta kontakt for en konsultasjon eller et tilbud her.
Vil oppgradering av luftassistanse eliminere brannrisikoen, eller bare forsterke den?
Mange produsenter tror at å rette høyttrykk luft direkte inn i kuttet er den ultimate beskyttelsen mot brann. Resonnementet virker enkelt: slokk flammen som et bursdagslys. Men trykkluft inneholder oksygen, og oksygen opprettholder forbrenning.
Skrothaug-bekjennelse: Jeg skrudde en gang kompressoren i verkstedet opp til 60 PSI, og antok at luftassistanse på orkan-nivå ville sikre et feilfritt, brannfritt kutt i tykk kryssfiner. I stedet kjølte den intense luftstrømmen ned laserens varmeoverføring så mye at strålen ikke kunne trenge gjennom treverket. Laseren ble stående på stedet og svidde overflaten, mens overskuddsoksygenet drev de glødende glørne inn i en høylytt overflatebrann som hørtes ut som en stekepanne. Jeg måtte kassere hele platen.
Luftassistanse krever balanse. På kraftige CO2-maskiner fjerner en moderat og jevn luftstrøm brennbare fordampede gasser fra snittet før de antennes. Det er avgjørende for å oppnå et rent, dypt kutt. Men når luftstrømmen økes for mye, reduserer den faktisk skjæreeffektiviteten og tilfører oksygendrevne ujevnheter som ligner nettopp de brannfarene du forsøker å forhindre. Åpne diode-lasere, som opererer på langt lavere effekt, fungerer ofte trygt uten luftassistanse fordi de mangler den termiske utgangen som trengs for å antenne materialet dypt. For innelukkede industrielle maskiner må imidlertid lufttrykket justeres like nøye som fokuset.
Hvordan aktiv overvåkning blir en selvtillitsbyggende praksis for nybegynnere
Å se gjennom maskinens akrylvindu i en time kan virke som en plikt. I virkeligheten er det en læringsopplevelse.
Når du forplikter deg til aktiv overvåkning, slutter du å vente på feil og begynner å forstå hvordan maskinen fungerer. Du merker det svake fallet i avtrekksviftens tone når rusk tetter bikubebunnen. Du ser hvordan ulike materialer reagerer på strålen – støpt akryl smelter jevnt som smør, mens ekstrudert akryl bobler og gjør motstand. Denne oppmerksomheten fjerner mye av verktøyets skremmende uforutsigbarhet.
Du står ikke lenger og håper på det beste.
Ved å observere hele prosessen utvikler du et mentalt referansepunkt for trygg, normal oppførsel. Du lærer nøyaktig hvordan et ufarlig flammeutbrudd ser ut, slik at du umiddelbart kan identifisere avviket som indikerer en reell brann. Denne nødvendige øvelsen bygger bro mellom en nervøs nybegynner og en trygg skaper. Når du kan tolke maskinens sanntidsrespons, er du klar til å ta på deg komplekse, flertimers prosjekter uten den lammende frykten for å sette verkstedet i brann.
Fra testkutt til virkelig prosjekt: å gjenkjenne når du er klar
Du forstår nå hvordan du overvåker maskinen uten panikk. Men å stå foran et tre-timers oppdrag på en $50-plate av valnøttfiner er stressende hvis du ikke er helt trygg på at det vil lykkes. Akkurat som flyging av et småfly krever instrumentkalibrering før avgang, krever et flertimers prosjekt konkret trygghet. Noen industriverksteder begynner å bruke kunstig intelligens for å forutsi kutttider og sporbredder kun basert på digital geometri, og dermed eliminere manuelle tester. Men vi arbeider ikke med perfekt ensartede materialer på milliondyrt utstyr. Vi jobber med skjulte limlommer og skjeve planker. Du kan ikke stole utelukkende på et digitalt estimat og gå rett til det endelige prosjektet. Du trenger fysisk bekreftelse.
Tillitsterskelen: Hva “godt nok” egentlig betyr på et teststykke
“Godt nok” er et farlig uttrykk i dette verkstedet. Hvis en testfirkant må trykkes ut med tommelen for å løsne fra skrotmaterialet, er det ikke et vellykket kutt.
Brannvakt: Før du trykker start på testgitteret ditt, bekreft at luftassistanse fungerer som den skal. Et testkutt uten luft vil umiddelbart svi kantene, gi villedende data og skape en reell risiko for at platen antennes.
En virkelig suksess faller ut rent uten motstand. Kantene skal være gyllenbrune, ikke svidde svarte, og de skal ikke sette sot på fingrene dine. Vi har alle gått i fellen med å øke laseren for å bli raskere ferdig. Men fysikken setter grenser. Når du øker skjærehastigheten, blir sporet – bredden på materialet som fordampes av strålen – faktisk smalere fordi laseren bruker mindre tid på å samhandle med treverket. Hvis teststykket ditt så vidt faller ut ved høy hastighet, vil det innsnevrede sporet uunngåelig mislykkes i å skjære gjennom en tettere limlomme under det virkelige, flertimers løpet. Resultatet er en vakker gravering som permanent sitter fast i det omkringliggende treverket. Hva skjer når disse skjulte variablene kolliderer med ditt digitale design?
Å låse inn innstillinger uten å fryse læringen din
Når du oppnår det perfekte testkuttet som faller ut av seg selv, låser du disse hastighets- og effektnivåene i programvaren din. Men å låse inn innstillinger betyr ikke å slå av hodet. Moderne maskiner i mellomklassen reklamerer ofte for autofokussystemer som sender en rød stråle mot materialet for å måle tykkelsen, noe som gir inntrykk av at den fysiske oppsettet er håndtert. Ikke stol blindt på det.
Skrothaug-bekjennelse: Jeg låste en gang inn mine “perfekte” innstillinger for en batch med akrylnøkkelringer og kjørte et helt ark uten å manuelt sjekke fokuslengden på nytt. Jeg skjønte ikke at den nye platen var litt buet i midten. Laseren mistet fokus halvveis over bordet, og forvandlet et skarpt kutt til en smeltet, boblende grøft som luktet som brente dekk. Jeg ødela tretti nøkkelringer fordi jeg antok at gårsdagens låste innstillinger gjaldt dagens buede materiale.
Du må behandle låste innstillinger som et utgangspunkt, ikke som en fasit. Hvert nytt ark med materiale krever en mikrotest. En kvadrattomme i hjørnet tar tretti sekunder å kutte, men bekrefter at ditt utgangspunkt fortsatt samsvarer med den fysiske virkeligheten på bikubebordet. Hvordan slutter du å se disse stadige testene som sløsing med tid?
Tankeskiftet som gjør innledende frustrasjon om til rask, forutsigbar fremgang
Frustrasjon med laserskjæring kommer vanligvis fra et misforhold i forventninger. Du vil at maskinen skal oppføre seg som en printer—trykk på en knapp og få et ferdig produkt uten friksjon. Men når du kjemper mot maskinens natur ved å hoppe over kalibreringstrinn, taper du tid, penger og materiale.
Restboksen er ikke en gravplass for dine feil; den er et fysisk bibliotek over dine dokumenterte suksesser.
Hver svidde firkant, hver smeltede sirkel, og hver perfekte gyldne kant er et datapunkt som kjøper deg trygghet for lange kjøringer. Når du endelig laster ditt dyre materiale, bruker de innstillingene du har validert på rester, og trykker start på en tre timer lang jobb, krysser du ikke fingrene. Du utfører en produsert sikkerhet. Du har gått fra å håpe maskinen fungerer til å vite nøyaktig hvorfor den vil gjøre det.
Relaterte ressurser og neste steg
For team som vurderer praktiske alternativer her, er fiberlaserskjæremaskin med dobbel bruk et relevant neste skritt.