
Tilbake i 2014 møtte jeg en butikkinnehaver som investerte i en fiberlaser med høy effekt etter at en glanset brosjyre lovet at den kunne bearbeide 1-tommers plate hele dagen. Overbevist om at han skulle dominere det lokale markedet, bød han aggressivt på en større konstruksjonskontrakt basert på disse spesifikasjonene. Tre uker inn i jobben var han $40 000 i minus – maskinen brukte mer tid på å “skjære igjennom” metall enn på å produsere brukbare deler.
I denne bransjen avhenger suksess av forskjellen mellom hva en maskin kan oppnå i et laboratorium og hva den bør bli bedt om å gjøre på verkstedgulvet ditt. Behandler du et spesifikasjonsark som en garanti i stedet for en retningslinje, driver du ikke et produksjonsfirma – du subsidierer utstyrsprodusentene.
For verksteder som vurderer utstyr – enten en kompakt Enkeltbord fiberlaserskjæremaskin for produksjon i mellomtykkelse eller en kraftigere Dobbeltbruks fiberlaserskjæremaskin for arbeid med blandede plater og tynnplater – er det virkelige spørsmålet ikke “Hva er maksimal tykkelse?” men “Hvor ligger det lønnsomme produksjonsvinduet?”
Skillet mellom “Skjæring” og “Produksjon”: Hvorfor spesifikasjonsarkets maksimumsverdier sjelden gir økonomisk mening
Definisjon av et “Skjæresnitt”: Når laseren så vidt kommer igjennom
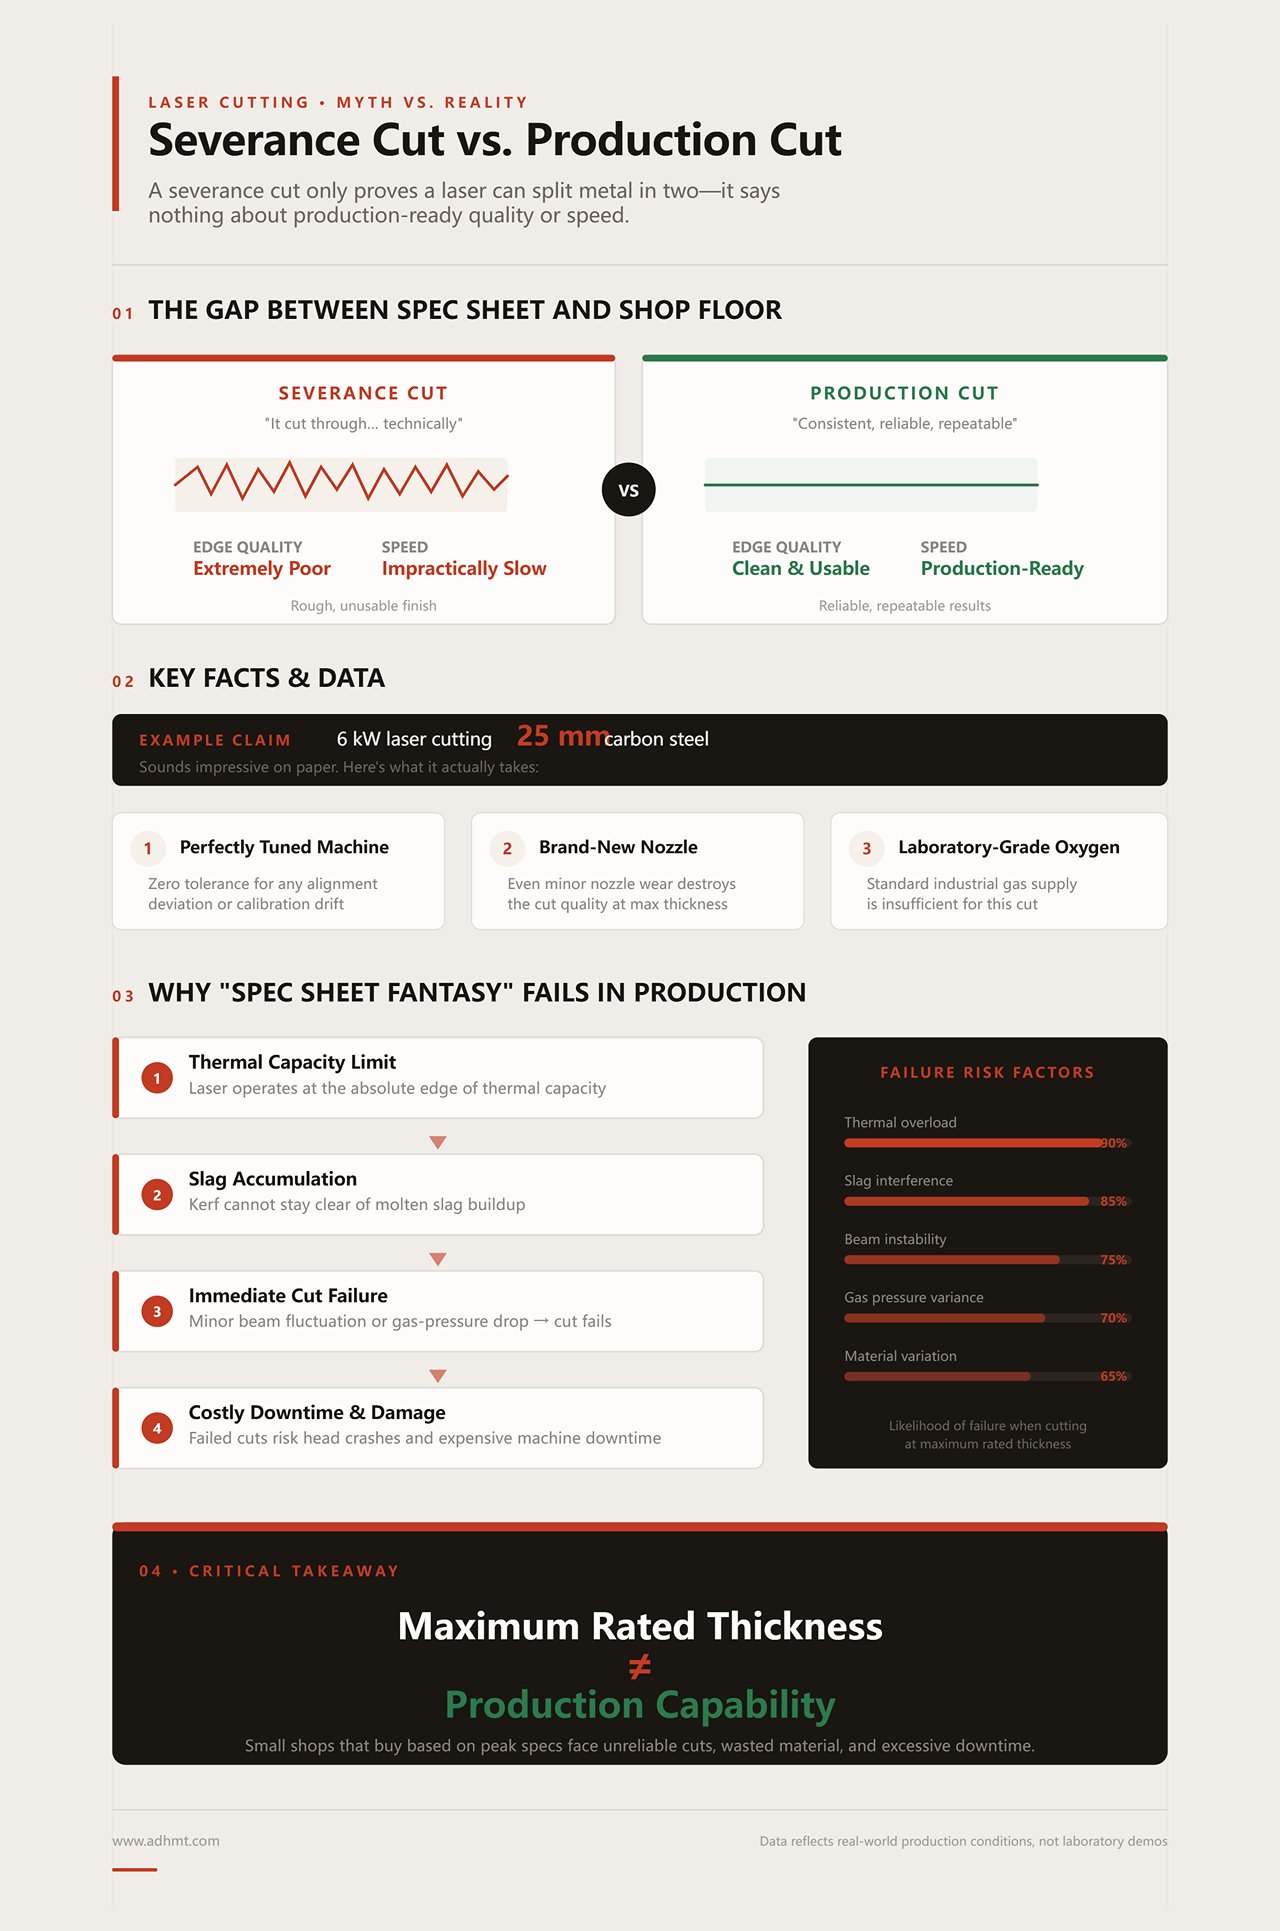
Et “skjæresnitt” er et trofé for salgsavdelingen – ikke en lønnsutbetaling for produksjonssjefen. Når en produsent hevder at en 6kW-laser kan skjære 25 mm karbonstål, beskriver de et best mulig scenario: en perfekt justert maskin, en splitter ny dyse og laboratorierent oksygen som klarer å dele ett stykke stål i to. Kantene ser ut som de er gnagd av en frustrert bever, og skjærehastigheten er så lav at du kunne time den med et solur.
Denne typen “spesifikasjonsfantasi” er det som senker små verksteder. På disse grensene arbeider laseren ved sin termiske grensekapasitet, og sliter med å holde snittsporet – bredden på kuttet – fri for smeltet slagg. En liten strålefluktuasjon eller et lite fall i hjelpegasstrykk er nok til å forårsake et brudd. Kuttet stopper, hodet risikerer å krasje, og operatøren din bruker den neste timen på å meisle et fastsveiset rot av støtteribbene.
Hvis maskinen så vidt klarer å komme gjennom platen, hvordan forventer du at den skal håndtere selv små variasjoner i materialkvalitet?
Grensen for produksjonskvalitet: Der hastighet, slagg og helling må møte verkstedets standarder
Produksjonskvalitet betyr deler som går direkte fra laserbordet til sveisebordet eller pulverlakkeringslinjen – uten behov for etterarbeid. Når du presser en 6kW-maskin mot den 25 mm “maksimumen”, begynner fysikken å jobbe mot deg. Slaggkontrollen bryter sammen, og etterlater et herdet “skjegg” av metall langs underkanten, og hellingen øker utover akseptable toleranser.
En del med en 3-graders konisitet kan teknisk sett være “kuttet”, men hvis det er et tannhjul eller en monteringsbrakett, er den på vei til skraphaugen. For å oppnå en ren, vertikal kant må laseren levere nok overskuddsenergi til å umiddelbart drive ut smeltet materiale fra bunnen av snittet. Når du presser maskinen til sin nominelle grense, forsvinner dette overskuddet. Strålen bruker all sin energi på bare å nå undersiden av platen, og etterlater ingenting i reserve til å rense opp kantkvaliteten.
Men selv om kantkvaliteten ikke er din bekymring, har du sett på klokka?
80/20-tidsstraffen: Hvorfor de siste 20% av oppgitt tykkelse sluker 80% av prosesseringstiden
Ytelse i forhold til tykkelse er ikke lineær – det er en stupbratt kant. En 6 000 W laser kan skjære gjennom en 10 mm plate med 2,5 meter i minuttet, men øker du til 20 mm, kan hastigheten falle med nesten det halve. Presser du til 25 mm “maksimum”, kan kjørehastigheten kollapse til 0,6 meter i minuttet – eller mindre.
På det tidspunktet betaler du for elektrisitet, hjelpegass og operatørtid i fire ganger så lang tid for å produsere den samme lineære tommen med kutt. Det er logikken bak 70 %-regelen: hold deg innenfor 70 % av maskinens nominelle maksimum, så opererer du i lønnsomhetens “sweet spot”, hvor wattstyrke og hastighet forblir i balanse. Krysser du den linjen, kutter du ikke bare saktere – du sklir inn i et eksponentielt effektivitetstap, der hver ekstra millimeter tykkelse kan koste deg mange ganger i tapt inntekt.
For de fleste allsidige verksteder er dette søte punktet akkurat der en riktig konfigurert Enkeltbord fiberlaserskjæremaskin gir den sterkeste avkastningen på investeringen – ved å bearbeide mellomtykkelser raskt i stedet for å krype på grensen av det den er vurdert til.
Og spiller egentlig den høyere gass- og strømkostnaden noen rolle hvis delen uansett må etterarbeides etter at den forlater bordet?
Hvorfor “maks tykkelse” ignorerer de virkelige kostnadene ved etterbehandling og omarbeiding
Hvert minutt en tekniker bruker med en håndholdt sliper for å fjerne slagg er et minutt som ikke brukes på den neste inntektsbringende jobben. Å kjøre en laser på sin maksimale ytelse flytter effektivt maskinens arbeidsmengde over på arbeidsstokken din. Jeg har revidert verksteder hvor de tilsynelatende “besparelsene” ved å kjøpe en mindre maskin for tykk plate ble fullstendig utradert av en 200 % økning i sekundære etterbehandlingskostnader.
Videre tar vurderingen av “maksimal tykkelse” nesten aldri høyde for innstikket – den mest aggressive og belastende fasen av kuttet. Å stikke hull i en 25 mm plate med en maskin beregnet for 25 mm er som å kjøre en lastebilmotor på rødt felt for å trekke en tilhenger opp en 10 % stigning: du når kanskje toppen, men du ødelegger drivverket på veien. Gjentatte, ustabile innstikk forurenser linser og skader dyser, noe som driver opp “skjulte” vedlikeholdsutgifter som aldri dukker opp i produsentens ROI-regneark.
Loven om avtakende utbytte i laserstyrke: hvorfor effekttetthet betyr mer enn total watt
Myten om lineær skalering: hvorfor 12 kW ikke er dobbelt så effektiv som 6 kW på tykk plate
En 6 kW fiberlaser vil skjære gjennom 3 mm rustfritt stål med 20 meter per minutt – nesten seks ganger raskere enn et 1,5 kW-system. Det er det tallet som selger maskiner, fordi det antyder en ren, lineær og nærmest magisk avkastning på investeringen. Hvis det å firedoble effekten ser ut til å firedoble gjennomstrømningen, føles det enkelt å signere en ny leieavtale. Men hva skjer når du legger tynnplatearbeid bak deg og gir deg i kast med den tykke platen kundene faktisk bestiller?
I tynne materialer fordamper laseren en minimal mengde masse og beveger seg videre før varmen kan spre seg. Ved 20 mm eller 25 mm tykkelse skjærer du imidlertid ikke lenger en linje – du graver en grøft. Å doble effekten fra 6 kW til 12 kW dobler ikke kuttehastigheten på 1-tommers plate fordi volumet av smeltet metall som må presses ut av snittet øker kubisk, ikke lineært. Og du betaler for den ekstra effekten to ganger: først på strømregningen – der en 6 kW-kilde kan trekke nesten 20 kW fra strømnettet når kjølere og vifter tas med – og deretter i akselerert slitasje på forbruksdeler.
Hvis skjærehastigheten ikke øker i takt med wattstyrken, hvor blir all den ekstra energien da av?
Varmespredning kontra energitilførsel: den virkelige fysiske flaskehalsen ved tykk plate
Når du sender 12 000 watt inn i et tett fokuspunkt på en tykk plate, slutter stålet å oppføre seg som et enkelt arbeidsstykke og begynner å fungere som en enorm varmesluk. Ved tynnplate holder den varmeberørte sonen seg minimal fordi strålen overgår metallets evne til å lede varme. I tykk plate faller imidlertid skjærehastigheten så mye at det omkringliggende materialet absorberer og sprer energien, og hele delen varmes gradvis opp. Resultatet kan bli termisk overoppheting: hjelpegassen klarer ikke lenger å tydelig skille den smeltede snittsone fra den faste platen. Da får du den fryktede selvbrenningen eller “slag-out” som kan forvandle en $500 plate av Grade 50 til skrap.
Du kan ikke bare tvinge deg gjennom dette med mer watt. Hvis varmeinnføringen øker uten en tilsvarende økning i varmespredning, sveiser du i realiteten med en ekstremt dyr fakkel. Jeg har sett verksteder kjøre 12 kW-systemer på full effekt på 20 mm plate, bare for å oppdage at delene er så overopphetet at de vrir seg på støtteplatene før nestet er ferdig.
Men hva skjer når materialet selv nekter å spre energien?

Strålekvalitet og brennvidde: når optikken – ikke effekten – setter dybdebegrensningen din
En laserstråle er ikke en stiv sylinder av lys – den er mer formet som et timeglass. Det smaleste punktet, eller “midjen”, er fokuspunktet der energitettheten er på sitt høyeste, og lengden på dette smale området definerer ditt dybdefelt. Skjæring av tykk plate krever en lang, stram midje slik at strålen forblir konsentrert fra toppen av en 25 mm plate helt ned til bunnen. Høyeffektsystemer sliter ofte her fordi det å presse mer kraft gjennom leveringsfiber og skjærehode kan forringe Beam Parameter Product (BPP), noe som reduserer den generelle strålekvaliteten.
En lavkvalitets eller “uren” 12 kW-stråle kan ha en tykk midje som sprer seg for raskt. Hvis den så vidt opprettholder intensiteten nederst i platen – etter allerede å ha spredt seg til en bred, svekket kjegle – varmer den ekstra effekten bare opp snittveggene i stedet for å skjære rent gjennom. Resultatet er overdreven konus: en del som måler 20 mm på toppen og 22 mm på bunnen, og som praktisk talt er bestemt for skraphaugen.
Hvis strålen ikke kan holde seg stramt fokusert, spiller det virkelig noen rolle hvor mye kraft som står bak?
Effekttetthet: hvorfor en mindre punktstørrelse ofte overgår høyere wattstyrke
Tenk på effekttetthet som forskjellen mellom en hageslange og en høytrykksspyler. Slangen kan levere flere liter per minutt (total wattstyrke), men høytrykksspyleren skraper bort skitten fordi den konsentrerer et mindre volum vann i en stram, høyhastighetsstråle (effekttetthet). I laserskjæring vil et 4 kW-system med høykvalitetsoptikk og et 100-mikron punkt ofte overgå en 8 kW-maskin med et 300-mikron punkt når man jobber med mellomtykke materialer.
Jo større effekttetthet, desto mer “slagkraft” har strålen til å fordampe materialet umiddelbart i stedet for å smelte det sakte. Når du lar deg lure av myten på spesifikasjonsarket om at “flere watt alltid er bedre”, betaler du ofte for en større slange når du egentlig trenger et strammere munnstykke. Det er derfor et godt vedlikeholdt 6 kW-system kan overgå en helt ny 10 kW-maskin med litt feiljustert optisk bane eller fiber av lav kvalitet.
Er det mulig at å kjøpe mer “kraft” i virkeligheten bare betyr at du kjøper mer “varme” du ikke effektivt kan kontrollere?
Assisterende gassdynamikk: Den usynlige kraften som bestemmer dine tykkelsesgrenser
Skyt en 12 kW laser inn i en 25 mm plate uten assisterende gass, og du får ikke et kutt – du får en glødende, ekspanderende dam av smeltet stål. Laserens jobb er ganske enkelt å omdanne fast metall til væske. Den assisterende gassen må deretter fysisk skyve den væsken ut av sporet før den størkner igjen. Du kutter ikke bare med lys; du driver et høytrykks evakueringssystem. Og det er her brosjyreløfter begynner å rakne. En lastebil kan være vurdert til å trekke 10 000 pund på en flat testbane, men drar du den lasten opp en 10 % stigning hver dag, vil du ødelegge girkassen og drukne i vedlikeholdskostnader. Å kjøre laseren din på maksimal oppgitt tykkelse gjør det samme med gassforsyningssystemet. Hvis gassen ikke kan fjerne smeltet metall raskt nok, vil ekstra watt bare gjøre platen om til et smeltet rot. Så hvordan håndterer de to primære assisterende gassene faktisk denne evakueringsprosessen?
Oksygen vs. nitrogen: Balansering av eksoterm skjærehastighet og kantkvalitet
Oksygen blåser ikke bare smeltet metall ut av kuttet – det brenner det aktivt. På tykk mildt stål kommer så mye som 60 % av skjærevirkningen fra en eksoterm reaksjon. Oksygenet antenner det forvarmede stålet og skaper en selvopprettholdende forbrenningsprosess som gjør det mulig for selv lavereffektmaskiner å skjære gjennom tunge plater. Det høres bemerkelsesverdig effektivt ut – og på mange måter er det det – men den kjemiske reaksjonen har en innebygd hastighetsgrense. Fordi prosessen er avhengig av brenntid, begrenser oksygen faktisk skjærehastigheten på tynne plater. Skyv matehastigheten forbi reaksjonens naturlige tempo, og flammen slukker – og kuttingen stopper. Så hvis kjemien setter et tak, kan mekanisk kraft gi mer fart?
Nitrogen, derimot, er en rent mekanisk løsning. Det bruker ren kinetisk energi til å skyve smeltet materiale ut av sporet, uten noen kjemisk reaksjon. På tynne karbonstål under 6 mm kan en moderne fiberlaser som kjører med nitrogen bevege seg med ekstrem hastighet og produsere en ren, oksidfri kant som er klar for pulverlakkering rett fra bordet. Selv om kantkvalitet ikke er din høyeste prioritet, er produktivitetsgevinsten vanskelig å ignorere: på mellomtykt stål overgår nitrogenets mekaniske skjærehastighet rutinemessig oksygenets kjemisk begrensede tempo. Utfordringen oppstår når du prøver å skalere denne råkraften til tykke plater, der volumet av smeltet metall øker dramatisk. Hvis oksygen er for sakte for tynne materialer og nitrogen blir kostbart og ineffektivt på tykk plate, hva er da den praktiske mellomløsningen for et verksted?
Høytrykksluft: Det økonomiske kompromisset for middels tykkelser
Nitrogen har en høy pris, og oksygen bytter hastighet mot kjemisk bistand. Høytrykks komprimert luft trer inn som et pragmatisk kompromiss. Fordi trykkluft består av omtrent 78 % nitrogen og 21 % oksygen, gir den en hybrid effekt: et moderat eksotermisk løft fra oksygen kombinert med den mekaniske rensende effekten av nitrogen. For materialer i mellomklassen – rundt 3 mm til 10 mm mildt stål eller aluminium – kan kutting med luft ved 10 til 15 bar nærme seg nitrogenhastigheter til en brøkdel av gasskostnaden. Ulempen er en lett oksidert kant, som kan kreve en rask sliping hvis sveising eller maling følger umiddelbart etter. Selv da er økonomien overbevisende. Bytt ut en bulk-nitrogenkostnad på omtrent 40 kr per time med rundt 5 kr per time i kompressorstrøm, og kostnaden per del faller dramatisk.
Dette er nøyaktig det tykkelsesområdet der mange verksteder kombinerer luftskjæringsstrategier med en allsidig Dobbeltbruks fiberlaserskjæremaskin—balanserer plateproduktivitet og moderat kapasitet på tykke plater uten å drive inn i ulønnsomt nitrogensforbruk.
Svakheten ved luftskjæring er konsistens. Hvis maskinen så vidt klarer å rense platen, hvordan skal den da håndtere små variasjoner i materialkvalitet eller et kort trykkfall i linjen? Det kan den ikke. Luftskjæring krever et finjustert system, plettfri filtrering og streng overholdelse av 70 %‑regelen for å holde prosessen stabil. Når du presser deg utenfor dette sikre driftsvinduet og prøver å tvinge gass gjennom tykkere plater, begynner gassdynamikkens lover å motarbeide deg.
Når gassstrømmen blir flaskehalsen: Dysedesign og fysikken bak fjerning av smeltet metall
Å klare 20 mm plate med nitrogen krever ekstremt trykk – ofte mer enn 20 bar. Men å presse 20 bar gass gjennom en standard 2 mm kobberdyse produserer ikke en ren, laminær stråle; det skaper turbulent uro. Gassen utvider seg voldsomt når den forlater tuppen, og reflekteres av platens overflate i stedet for å drive rett ned i sporet. Denne turbulensen fanger smeltet metall inne i kuttet og fører til kraftig slaggoppbygging langs underkanten. På det punktet er ikke lenger laserens effekt den begrensende faktoren – det er væskedynamikken.
Produsentenes spesifikasjonsark hevder stolt 25 mm stålkutting med nitrogen, men de nevner sjelden at dette krever spesialiserte dobbeltåpnings‑ eller kontakt‑dyser som er ekstremt følsomme for avstand. Hvis dysehøyden din avviker med bare en brøkdel av en millimeter, mister 20‑bar‑strålen sin sammenheng. Smeltet metall begynner å samle seg, strålen spres, og kuttet kollapser. Du kontrollerer ikke lenger bare en lysstråle – du håndterer et høytrykks væskeavtrekkssystem. Og hva gjør det med dine timekostnader når det systemet går for fullt?

Den skjulte kostnaden ved å presse tykkelser med høyvolums nitrogen
La oss nå omgjøre den turbulensen til reelle kroner. Gassforbruket øker med kvadratet av dyseåpningen. Går du fra en 1,5 mm dyse som kutter 6 mm plate til en 3,0 mm dyse som prøver å presse nitrogen gjennom 20 mm plate, dobles ikke forbruket – det firedobles. Jeg har revidert verksteder som investerte i 12 kW maskiner spesifikt for å kutte tykt rustfritt stål med nitrogen, bare for å oppdage at de tømmer en nitrogen-tank annenhver dag. De bruker rundt 80 kr per time bare i gass for å kjøre en maskin som kryper fram med 6 meter per minutt – eller saktere.
Når du presser en maskin til den maksimale tykkelsen produsenten oppgir, vil nitrogengassvolumet som kreves for å hindre slagg raskt spise opp marginene dine. Dette er der 70 %‑regelen blir uunngåelig. Ja, du kan ha nok effekt til å smelte en 25 mm plate. Ja, du kan ha tilstrekkelig trykk til å rense sporet. Men i en reell produksjonssituasjon kan du rett og slett ikke forsvare de timekostnadene i gass som kreves for å gjøre det konsekvent og lønnsomt.
Hvis du vurderer skjærekapasitet versus driftskostnad, kan det å gå gjennom detaljerte tekniske spesifikasjoner og ytelsesdata i den offisielle brosjyrer hjelpe deg å avklare hvor en maskins praktiske produksjonstak faktisk ligger – utover den oppgitte maksimale tykkelsen.
Materialspesifikke avvik: Hvorfor aluminium og rustfritt stål bryter standardreglene
Se for deg en kraftig pickup som er vurdert til å trekke 10 000 pund. Koble til en tilhenger på 9 900 pund og kjør den over en flat parkeringsplass – bilen håndterer det fint. Ta deretter samme last opp en 10 % stigning midt i en sommervarmebølge, og du vil lukte girolje før du når toppen.
I laserskjæringsterminologi er vanlig stål den flate parkeringsplassen. Aluminium og rustfritt stål er 10%-kvaliteten.
Når en produsent sier at en 6kW fiberlaser kan skjære 25mm aluminium, har de teknisk sett rett—men de beskriver et kontrollert laboratoriemiljø, ikke en vanlig tirsdag morgen på verkstedgulvet. Disse spesifikasjonene tar ikke hensyn til hvordan ulike materialer reagerer på fotonenergi. Kjører du ikke-jernholdige metaller på det 100% “datablad-fantasi”-nivået, ofrer du ikke bare hastighet—du risikerer også skade på de interne optiske komponentene i skjærehodet.
Reflektivitet og termisk ledningsevne: Laserverdenens sanne watt-tappere
Aluminium og kobber er verkstedets virkelige watt-tappere. Vanlig stål absorberer laserenergi lett, men aluminium oppfører seg mer som et speil—reflekterer en betydelig del av strålen tilbake i fiberleveringen. Moderne systemer inkluderer beskyttelse mot tilbakespeiling, men den beskyttelsen fungerer ved å stenge maskinen for å beskytte strømkilden.
Og hver nedstenging betyr en tapt del.
Reflektivitet er bare halve kampen. Termisk ledningsevne forverrer problemet. Aluminium fungerer som en enorm kjøleblokk—øyeblikket laseren treffer overflaten, trekkes varmen bort fra skjæresonen og spres over platen. For å opprettholde et stabilt smeltebad må du tilføre langt mer energi enn tykkelsen alene skulle tilsi.
Hvis du kjører på 90 % av maskinens nominelle kapasitet på 12 mm aluminium, har du ingen sikkerhetsmargin. I det øyeblikket platen varmes opp fra tidligere kutt, begynner fokusforholdene dine å drive.
Den 30% marginen er ikke valgfri—du trenger den bare for å motvirke materialets innebygde tendens til å spre varme.
Men hvis aluminium oppfører seg som en kjøleblokk som motstår laseren, hvorfor virker vanlig stål samarbeidsvillig?
Vanlig stål og oksygenfordelen: Hvorfor lavere effekt gir uforholdsmessig gode resultater
Vanlig stål er unikt fordi laseren ikke gjør alt arbeidet. Når du skjærer karbonstål med oksygen, utløser du en eksoterm reaksjon—i praksis en kontrollert forbrenning der laseren bare fungerer som tennkilde. Det er derfor en 800W håndholdt laser kan skjære gjennom 8mm vanlig stål, men sliter med 4mm rustfritt.
Oksygenet leverer mye av energien, noe som gjør at maskiner med lavere effekt kan yte langt utover det spesifikasjonene skulle tilsi.
Men denne “oksygenfordelen” har en fast øvre grense. Etter hvert som maskiner presses til ekstreme effektnivåer—som de 40kW-systemene som nå kommer på markedet—endres smeltebaddynamikken. Selv med så mye kraft kan skjæring av 30mm eller 40mm karbonstål ende i deformasjon og mye sprut, fordi den eksoterme reaksjonen blir for aggressiv til å kontrollere.
På det punktet blir oksygenets “fordel” en belastning. Den varmeberørte sonen utvides så dramatisk at deler begynner å deformeres før hele nestet er ferdig.
Du kan ha ubegrenset effekt på papiret, men hvis materialet kollapser til en slaggpøl fordi du overskred den praktiske tykkelsesgrensen, er watt bare et markedsføringstall.
Lese kanten: Bruk av slagg og varmeberørte soner (HAZ) for å diagnostisere en overbelastet maskin
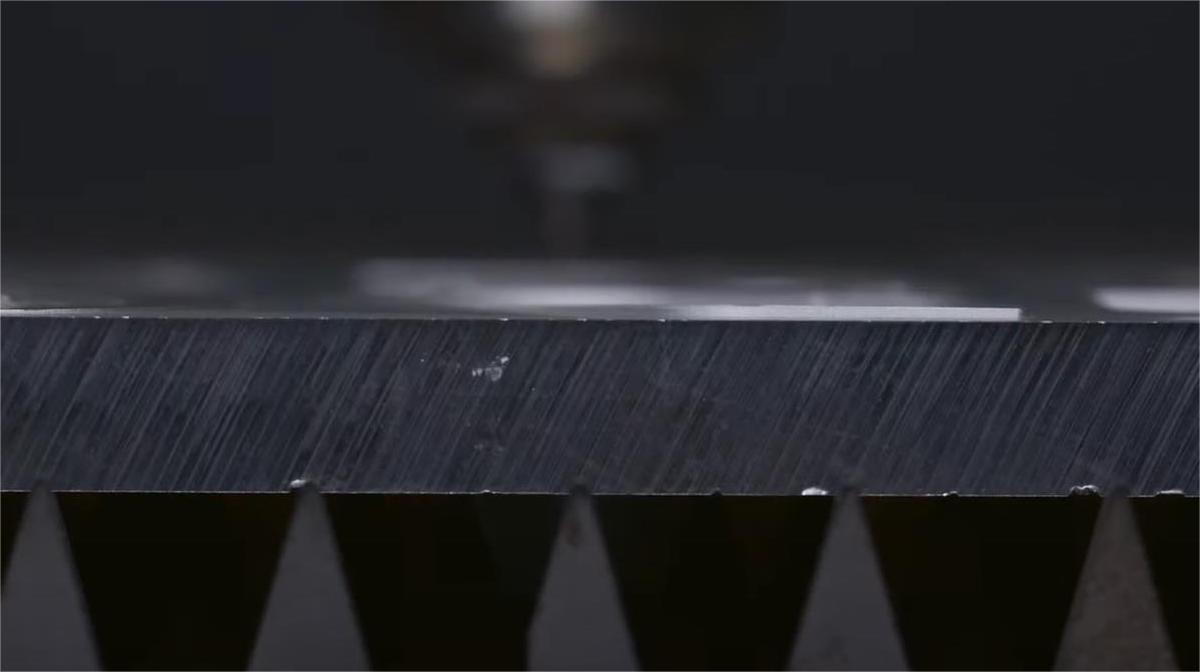
Du kan se når et verksted ignorerer 70%-regelen bare ved å sjekke skrapkassen. Når en maskin presses til grensene, forteller kantkvaliteten hele historien. På rustfritt stål viser det seg vanligvis som slagg—herdet avfall som er smeltet fast på undersiden av kuttet, og tvinger noen til å bruke tjue minutter med en slipemaskin for å fjerne det.
Slagg er ikke bare kosmetisk; det er et diagnostisk tegn på at hjelpegassen og laserstyrken er ute av balanse.
Hvis du merker et bredt blått eller lilla misfargingsbelte langs kanten av en rustfri del, kjørte maskinen sannsynligvis for sakte fordi den ikke hadde nok effekt til å opprettholde hastigheten. Den utvidede varmeberørte sonen (HAZ) endrer metallets mikrostruktur, og øker ofte sprøhet eller reduserer korrosjonsmotstand.
Et riktig kutt bør ligne en maskinert kant—ikke noe som ser svidd og smeltet ut.
Når du opererer innenfor det 70% “sweet spot”, beholder laseren nok reservekraft til å opprettholde en høy matehastighet. Denne hastigheten holder varmen begrenset til snittsporet i stedet for å sive inn i det omkringliggende materialet. Resultatet er en ren, vertikal kornstruktur og en del som faller fri – uten behov for sekundær etterbehandling.
Hvis snittkanten avslører hvordan maskinen fullførte jobben, hva avslører startpunktet om hvordan den begynte?
Gjennombruddsgrensen: Den skjulte begrensningen ved bearbeiding av tykke plater
Presser du en laser til å trenge gjennom 20 mm karbonstål helt på kanten av sin kapasitet, høres det ut som et hagleskudd inne i kabinettet – skarpe, voldelige smell etterfulgt av en sprut av smeltede gnister som spretter av dysen. Databladet kan hevde at din 6 kW fiberlaser kan skjære 25 mm bløtt stål. Og det kan den sannsynligvis – når hodet først er i bevegelse og snittsporet er fullt etablert. Men å starte kuttet er en helt annen fysisk utfordring. En lasers reelle produksjonsgrense defineres ikke av hvor tykt den kan kutte i bevegelse, men av hvor tykt den kan trenge gjennom uten å skade seg selv. Og den grensen er alltid lavere.
Du kan ikke kutte det du ikke kan trenge gjennom: Kantstart vs. senterpunktering
Når du starter et kutt fra platens ytterkant, har det smeltede metallet en umiddelbar fluktvei. Tyngdekraften og hjelpegassen samarbeider om å skyve slakken nedover og bort fra skjærehodet. Men i et typisk nestet oppsett, hvor ofte er en kantstart egentlig mulig? Nesten aldri. I reell produksjon krever omtrent 95% av profilene senterpunktering.
Skyter du laserstrålen inn i midten av en tykk plate, har det smeltede materialet ingen steder å ta veien annet enn rett opp gjennom snittsporet til strålen til slutt bryter gjennom bunnen. Du borer i praksis et blindhull med konsentrert lys og gasstrykk. Hvis maskinen din så vidt klarer materialtykkelsen, hvordan håndterer den da normale variasjoner i platens kjemi? Du ber hjelpegassen om å skyte ut en geysir av flytende stål fra et forseglet hulrom – rett mot de dyreste komponentene i skjærehodet.
Beskyttelse av linsen: Kontroll av sprut og termisk tilbakestråling ved jobb med maksimal tykkelse
Den geysiren av smeltet stål er ikke bare rotete – den angriper aktivt slitedelene dine. Beskyttelsesglasset sitter bare noen få millimeter over dyseåpningen og skjermer fokuseringsoptikken under. Når du presser en maskin til dens såkalte 100% spesifikasjonskapasitet, varer gjennomtrengningen lenge – noen ganger tre eller fire sekunder med kontinuerlig belastning. Denne forlengede blindhullsfasen produserer enorme mengder sprut. Alt som skal til er en mikroskopisk dråpe slagg som brenner seg fast på beskyttelsesglasset for å skape en kjedereaksjon av problemer. Når glasset først er forurenset, overfører det ikke lenger laseren rent; i stedet begynner det å absorbere varme. Den termiske endringen forskyver strålens fokuspunkt midt i kuttet, og forvandler øyeblikkelig et perfekt innstilt oppsett til noe som skjærer som en sløv baufil.
Du ofrer ikke bare kantkvalitet – du brenner gjennom forbrukskomponenter verdt hundrevis av dollar for å spare småpenger på maskinkapasiteten.
Og selv om kantkvaliteten ikke bekymrer deg – har du sett på klokken? En maskin som opererer ved sin absolutte tykkelsesgrense kan bruke fem sekunder per gjennomtrenging. Multipliser det med to hundre hull i et tungt bunnplatenest, og du har lagt til nesten tjue minutter med ren død tid – minutter der maskinen bare står der, overoppheter seg selv før den beveger seg en eneste millimeter langs profilen.
Flertrinns gjennomtrenging: Bruk av programvareintelligens for å overvinne maskinvaregrenser
Laserprodusenter er godt klar over denne maskinvaregrensen, så de prøver å kompensere med programvare. Løsningen er flertrinns gjennomtrenging. I stedet for å skyte platen med full kraft og håpe på gjennomslag, pulserer maskinen strålen i kontrollerte trinn. Den borer et grunt krater, stanser for å la hjelpegassen evakuere smeltet slagg, flytter fokuspunktet nedover og skyter igjen. På en 25 mm plate kan et system basere seg på en tre- eller firetrinns sekvens bare for å komme gjennom inngangen uten å skade seg selv.
Det er som å fjærkjøre clutchen på en overbelastet lastebil for å få den opp en bratt bakke – en genial måte å beskytte maskinvaren på, men ødeleggende for gjennomstrømmingen. Hvis produksjonsplanen din forutsetter at laseren skal kutte med 6 meter per minutt eller mer, har du sannsynligvis oversett den tunge tidsstraffen flertrinns gjennomtrenging påfører. Ja, du kan bearbeide maskinens maksimalt oppgitte tykkelse – men i et tempo som stille kan undergrave marginene dine og til slutt virksomheten.
“Sprenghull”-faren: Når gjennomtrenging i tykkplate ødelegger delen før kuttet i det hele tatt starter
Den siste ydmykelsen ved å presse gjennomtrengningsgrensene er skaden som påføres stålet selv. Når du tvinger en laser gjennom en plate ved dens maksimale merketykkelse, kan den ekstreme varmen og gasstrykket som kreves for å bryte gjennom ofte eksplodere i et massivt overflatekrater. På verkstedet kaller vi dette “sprenghullet”. På en 20 mm plate kan en aggressiv gjennomtrenging etterlate seg en herdet vulkan av slagg som strekker seg fem millimeter forbi den tiltenkte innkjøringslinjen.
Hvis delen din inneholder trange interne geometrier eller små bolthull, kan den sprengte radiusen trenge inn i den ferdige profilen. Varmeområdet som skapes under gjennomtrengningen gjør det omkringliggende metallet sprøtt, slik at når skjærehodet begynner sin bane, er mikrosprekker vanlig. På det tidspunktet har du ikke bare senket produksjonen – du har kastet delen før det første reelle kuttet i det hele tatt var i gang.
70%-regelen: Et praktisk rammeverk for å dimensjonere laserstyrke
En lastebil kan være oppgitt til å trekke 10 000 pund, men hvis du drar den maksimale lasten opp en 10 prosents stigning hver dag, vil du svi av girkassen og tape penger på reparasjoner. Lasere er ikke annerledes. Når en brosjyre hevder at en 6 kW-maskin kan kutte 25 mm stål, representerer det en skjæringsvurdering – en langsom, nådeløs, linse-brennende overlevelsesmodus forkledd som et salgsargument.
70-prosentregelen er din økonomiske brannmur mot denne spesifikasjonsfiktionen. Den sier at din maksimale planlagte produksjonstykkelse aldri bør overstige 70 prosent av produsentens oppgitte grense. Hvis brosjyren angir 25 mm, er din reelle grense for lønnsom jobbberegning 17,5 mm. Utover denne terskelen forvandler fysikken bak hjelpegasstrøm og forlenget gjennomtrengingstid et høyhastighets profileringssenter til en treg, forbrukssulten belastning.
Hvis 70 prosent er det harde taket, er det neste spørsmålet åpenbart: hvilken tykkelse hører faktisk hjemme i din daglige produksjonsplan?
Kartlegging av materialmiksen din: Kjøp for den daglige 80 %‑typen, ikke 1 %‑unntaket
Verkstedeiere bruker rutinemessig for mye på wattstyrke av frykt, og strukturerer hele kapitalinvesteringen rundt et massivt bunnplateprosjekt de fullførte to ganger i fjor. I stedet må du kartlegge materialmiksen din og dimensjonere kjøpet basert på de 80 prosentene av arbeidet som genererer daglige inntekter – ikke 1 prosent‑avviket. Hvis 10 mm karbonstål er kjernevirksomheten din, vil en 6 kW‑laser kjøre problemfritt i standard, svært lønnsomme hastigheter. I det øyeblikket du presser den samme maskinen inn i 10–20 mm‑området, faller imidlertid skjærehastighetene med 30 til 50 prosent.
På det tidspunktet produserer du ikke lenger deler effektivt – du holder bare maskinen opptatt.
Presser du over 20 mm med en 6 kW‑kilde, kan hastighetene rase sammen med opptil 70 prosent, noe som etterlater sterkt stripete kanter som nærmest garanterer sekundær sliping. Hvis produksjonsplanen din forutsetter at laseren skal kutte med 6 meter per minutt eller mindre, har du ikke tatt høyde for de reelle driftskostnadene. Hver time brukt på et jobb i maksimal tykkelse er en time du ikke bearbeider tre plater med høy‑marg, middels tykkelse materiale.
Beregning av “sweet spot”: Hvor gjennomstrømming og kantkvalitet konvergerer for maksimal profitt
Sweet spot‑en defineres ikke bare av hastighet; det er balansen mellom kantkvalitet og driftskostnad. Produsenter elsker å publisere tykkelsestabeller som visker ut skillet mellom maksimal gjennomskjæringsevne og reell produksjonsytelse, og får kjøpere til å stole på overskriftstall. Reelle produksjonstabeller forteller en tøffere historie: en 6 kW‑laser opprettholder optimale, standard skjærehastigheter bare opp til 10 mm i karbonstål – godt under 70 prosent av dens 25 mm maksimale avskjæring. Innenfor dette 10 mm‑området klarer hjelpegassen effektivt å fjerne den smeltede spalten, gjennomslagstidene er nesten øyeblikkelige, og kantene krever ingen etterbehandling.
Men selv om kantkvalitet ikke er prioriteten din, har du sjekket klokka?
Når du presser utover sweet spot‑en, avsmalner spalten i bunnen, hjelpegassen klarer ikke lenger å fjerne slagget effektivt, og maskinen må senkes til krypetempo bare for å unngå tap av snittet. Å omgjøre den ineffektiviteten til tapt timeinntekt er smertefullt. Hvis hver del krever ti minutters manuell sliping fordi du overskred laserens optimale tykkelse, trekkes den arbeidskostnaden direkte fra maskinens timemargin. Du ender opp med å betale en premiumpris for en fiberlaser, mens du absorberer etterbehandlingskostnadene til et plasmabord. Og når et kutt feiler selv innenfor din teoretiske sweet spot, er virkelig wattstyrken det første du bør klandre?
Når du skal justere innstillinger i stedet for wattstyrke: En diagnostisk sjekkliste for feil ved tykk‑skjæring
Når et tykt kutt mislykkes, er den instinktive reaksjonen å ønske seg mer kraft. Før du går for en kilde med høyere wattstyrke, bør du gå gjennom prosessparameterne dine. I de fleste tilfeller er et mislykket kutt i tykke plater ikke mangel på fotoner – det er en svikt i gassdynamikken eller stråleleveransen. Start med dysejustering. Hvis strålen ikke er perfekt sentrert i dyseåpningen, vil hjelpegassen strømme ujevnt gjennom spalten, og etterlate tung slagg på den ene siden og en ren kant på den andre. Kontroller deretter fokusposisjonen. Tykke plater krever vanligvis at fokalpunktet ligger dypt inne i materialet – noen ganger nær bunnflaten – for å åpne spalten bredt nok til skikkelig slaggfjerning.
Hvis maskinen din så vidt klarer å skjære gjennom platen under ideelle forhold, hvordan skal den da tåle selv små variasjoner i materialkvalitet?
Du må også bekrefte renheten og trykket i hjelpegassen. Selv en liten reduksjon i oksygrenhet kan umiddelbart svekke den eksoterme reaksjonen som kreves for å kutte tykt karbonstål, og tvinge deg til å redusere hastigheten bare for å opprettholde separasjon. Finjustering av parameterne, bytte til en dobbeltlag‑dyse eller optimalisering av gjennomslagsekvensen kan ofte redde et mislykket kutt – uten å legge til en eneste watt kraft. Når maskinen er mekanisk innstilt, hvilke eksterne faktorer kan fortsatt svekke tykkelsesgrensen din?
Utover maskinen: Hvordan materialkvalitet og overflatetilstand redefinerer tykkelsesgrensene dine
Du kan finjustere fokuset, optimalisere gasstrykket og beregne ditt ideelle skjærevindu med absolutt presisjon – men til syvende og sist er det ståloververket som har det siste ordet. Varmvalset karbonstål dekket av tung valsehud oppfører seg svært annerledes enn beiset og oljet plate. Valsehud fungerer som en termisk barriere og en uforutsigbar faktor. Den endrer hvordan laserstrålen samhandler med materialoverflaten, og tvinger deg ofte til å redusere skjærehastighetene og øke gasstrykket bare for å opprettholde en stabil eksoterm reaksjon.
Rust og overflategroping er enda mer problematiske og danner mikroskopiske hulrom som forstyrrer den jevne, laminare strømmen av hjelpegassen.
Når gassstrømmen blir turbulent, blir ikke smeltet stål lenger drevet rent ut. I stedet fester det seg til underkanten og danner tungt slagg – eller enda verre, det spruter tilbake i snittet og sveiser delen fast til det omkringliggende skjelettet. Hvis du skjærer 15 mm A36-stål som har ligget utendørs på plassen, kan ditt praktiske produksjonstak på 70 prosent raskt falle til 50 prosent. Ingen presisjonsoptisk maskin kan overstyre de metallurgiske realitetene i platen under den. Å dimensjonere lasereffekten riktig betyr å akseptere at materialets tilstand ofte vil erodere kapasiteten du trodde du hadde kjøpt.
Hvis du er usikker på hvordan du skal matche laserstyrke, hjelpegass‑strategi og reelle materialforhold til produksjonsmiksen din, er det tryggeste valget ikke å jage høyest mulig wattstyrke – men å diskutere anvendelsen i detalj med en kvalifisert utstyrsleverandør. Når du er i tvil, kontakte oss for å evaluere riktig konfigurasjon for verkstedets faktiske lønnsomhetsvindu – ikke bare det teoretiske maksimumet.