
Een paneelbuigmachine wordt vaak omschreven als een sneller alternatief voor een kantpers. Die omschrijving is onvolledig.
Een verslag uit 2022 van een werkplaats in De Fabricator meldde dat de productie van een paneelbuigmachine gemiddeld vier tot vijf seconden per buiging bedraagt. Dat cijfer is indrukwekkend, maar de snelheid van het blad alleen verklaart het productiviteitsverschil niet. Een plaatwerkonderdeel moet ook worden geladen, ondersteund, gepositioneerd, gedraaid, omgekeerd en vrijgemaakt worden rondom eerder gevormde flenzen. Elke handmatige handeling kost tijd en introduceert een nieuwe kans op fouten.
Een paneelbuigmachine verandert dit hele proces. Het ondersteunt de plaat, positioneert deze automatisch, klemt de geprogrammeerde buiglijn vast, vouwt de blootliggende rand en herpositioneert het onderdeel voor de volgende buiging. Wanneer de geometrie compatibel is, kunnen verschillende buigingen worden voltooid in één gecontroleerde reeks met één keer laden en één keer lossen.
Dit artikel legt uit hoe dat proces werkt, welke onderdelen er het meest van profiteren, waar de beperkingen liggen en wanneer een kantpers de betere keuze blijft.
Wat is een paneelbuigmachine?
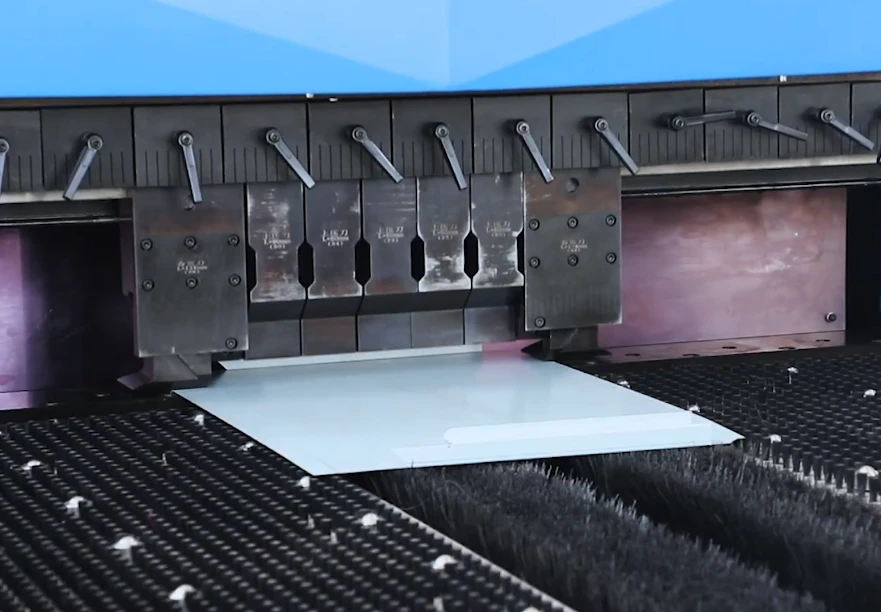
Een paneelbuigmachine is een geautomatiseerd plaatwerkvouwsysteem dat hoofdzakelijk is ontworpen voor dunne, brede panelen met meerdere rechte buigingen. In plaats van een operator te vragen de plaat voor elke slag aan een stempel en matrijs aan te bieden, houdt de machine het werkstuk ondersteund terwijl een manipulator, plaatklem en buigbladen een geprogrammeerde reeks uitvoeren.
De werking kan worden samengevat in vier werkwoorden:
- Ondersteunen: De plaat rust op een werkoppervlak in plaats van gedurende de hele cyclus in de lucht te worden gehouden.
- Positioneren: Een manipulator voert of roteert de plaat totdat de vereiste buiglijn het vouwstation bereikt.
- Klemmen: Een plaatklem zet het hoofdpaneel vast langs de buiglijn.
- Vouwen: Een boven- of onderblad vormt de blootliggende flens rond de geklemde rand.
De machine herhaalt vervolgens de lus: positioneren, klemmen, vouwen en opnieuw positioneren.
A plaat is de vlakke, gesneden plaat vóór het vormen. Een flens is het gedeelte dat voorbij een buiging uitsteekt. Om referentie een blank is een middel om deze tegen een bekend punt te positioneren, zodat de machine elke buiging nauwkeurig kan plaatsen.
Het werkelijke product van een paneelbuigmachine is niet simpelweg een snelle buigslag. Het is een ononderbroken en herhaalbaar proces waarbij het hanteren en buigen tot hetzelfde programma behoren.
Hoe een paneelbuigmachine verschilt van een kantpers

Een kantpers vormt normaal gesproken plaatmetaal tussen een stempel en een matrijs. Het onderdeel wordt tegen een achteraanslag geplaatst, de stempel daalt en het materiaal buigt in de opening van de matrijs. Tussen de slagen door moet een operator of robot het werkstuk terugtrekken, ondersteunen, draaien, omkeren en opnieuw positioneren.
Een paneelbuigmachine organiseert het proces anders. De blankhouder klemt de plaat vast, waardoor één rand vrij blijft. Een buigblad beweegt vervolgens rond die vastgehouden rand om de flens te vormen. Het grootste deel van het paneel blijft tijdens de bewerking ondersteund.
Dit onderscheid verandert de productieroute.
Bij een handmatig bediende kantpers wordt een vierzijdig paneel meestal verwerkt als een reeks afzonderlijke handelingen: positioneren, buigen, terugtrekken, draaien, ondersteunen en opnieuw positioneren. Een paneelbuigmachine behandelt compatibele buigingen als één gekoppelde reeks. De manipulator voert de toevoer en rotaties uit terwijl de machine de controle over de blank behoudt.
Het resultaat is een lagere afhankelijkheid van herhaaldelijke handmatige handelingen. Dit is vooral waardevol wanneer een paneel breed is, lastig in balans te houden is of moeilijk haaks tegen een aanslag te houden is.
De vergelijking is echter niet simpelweg “geautomatiseerd versus handmatig”. Moderne kantpersen kunnen robotische hantering, automatische gereedschapswissels, hoekmeting en andere automatisering bevatten. Hun onderliggende vormmethode biedt nog steeds een bredere flexibiliteit voor ongebruikelijke profielen, dik materiaal, gespecialiseerd gereedschap en onderdelen die niet door het vaste manipulatiepad van een paneelbuigmachine kunnen reizen.
In praktische termen begint een kantpers met een zeer flexibele vormingsoperatie. Een paneelbuigmachine begint met een gecontroleerd systeem voor de doorloop van onderdelen.
Waarom het ondersteunen van de plaat belangrijk is
Een brede plaat kan moeilijk te hanteren zijn, zelfs als deze licht is. Niet-ondersteunde gebieden buigen door, het zwaartepunt verschuift naarmate de flenzen omhoog komen en een operator moet het materiaal mogelijk optillen terwijl de buiglijn correct wordt gehouden ten opzichte van het referentiepunt.
Het ondersteunen van het paneel verandert dat fysieke probleem. De blank blijft op een stabiel oppervlak terwijl de manipulator de positie bepaalt en de houder de buiglijn vastzet. De nauwkeurigheid hangt minder af van het feit of een operator de plaat bij elke cyclus op dezelfde hoogte en hoek vasthoudt.
Dit verbetert de herhaalbaarheid nog voordat het blad beweegt. Zodra een reeks is gevalideerd, kan elke compatibele blank dezelfde route volgen: referentie, toevoer, klemmen, vouwen, loslaten en roteren.
Materiaaldikte, hardheid, korrelrichting en terugvering beïnvloeden nog steeds het resultaat. Terugvering is het lichte elastische herstel dat optreedt nadat de buigkracht is verwijderd. Paneelbuigen elimineert deze variabelen niet, maar het verwijdert een groot deel van de variatie die wordt veroorzaakt door handmatige presentatie en ondersteuning.
Het voordeel stapelt zich op bij werk met meerdere buigingen. Eén keer draaien besparen is onbeduidend. Het verwijderen van verschillende tilbewegingen, aanslagcontacten, omkeringen en oriëntatiecontroles bij elk herhaald onderdeel kan tegelijkertijd de doorvoer, de arbeidsbehoefte en de consistentie veranderen.
Volg één plaat door een paneelbuigcyclus

Denk aan een rechthoekige blank voor een kastdeur die aan vier zijden rechte flenzen nodig heeft. De operator of een automatische toevoer voert deze één keer in. De machine moet vervolgens de blank positioneren, elke rand vormen en de controle behouden totdat het onderdeel klaar is.
1. Het laden en refereren van het werkstuk
Het werkstuk komt in een bekende oriëntatie het werkgebied binnen. Bij het laden wordt het in de machine geplaatst; bij het refereren wordt de exacte positie ten opzichte van het gereedschap vastgesteld.
Dit onderscheid is belangrijk. Automatisering kan een omgekeerd werkstuk, een onjuist gesneden plaat of het verkeerde materiaal niet corrigeren. Het zal een slechte uitgangssituatie nauwkeurig herhalen, tenzij identificatie en verificatie betrouwbaar zijn.
Eenmaal gerefereerd, blijft het werkstuk normaal gesproken onder controle van de machine gedurende de geprogrammeerde reeks. De operator hoeft de locatie niet voor elke buiging opnieuw vast te stellen.
2. Het vastklemmen van de eerste buiglijn
De manipulator verplaatst de vereiste buiglijn naar het vouwstation. De werkstukklem daalt neer en zet het centrale paneel vast, terwijl de flens toegankelijk blijft.
De actieve klemlengte moet overeenkomen met de buiging en mag niet interfereren met kenmerken die later worden gevormd. Bij machines met instelbare of gesegmenteerde klemgereedschappen kan de werklengte vaak automatisch worden gewijzigd. Dit vermindert fysieke gereedschapswissels, hoewel een correcte instelling en volgordeplanning nog steeds essentieel zijn.
3. Het vormen van de flens
Terwijl de plaat is vastgeklemd, vouwt een buigmes de blootliggende rand. In een gebruikelijke opstelling vormt het ene mes opwaartse buigingen en het andere neerwaartse buigingen.
Het vermogen om in beide richtingen te buigen is het meest waardevol gedurende een reeks. De machine kan tegengestelde flenzen produceren zonder dat een operator het werkstuk na elke verandering in buigrichting hoeft om te draaien en handmatig te ondersteunen.
4. Loslaten, roteren en herpositioneren
Na de buiging laat de klem los en voert of roteert de manipulator het onderdeel naar de volgende rand. Het kan het werkstuk 90 of 180 graden draaien met behoud van de referentie.
Deze bewegingen vervangen werk dat anders zou inhouden: het onderdeel terugtrekken, het gewicht dragen tijdens een draaiing, de volgende rand vinden en die rand tegen een aanslag plaatsen.
Geometrie wordt nu doorslaggevend. Elke nieuwe flens verandert de voorheen vlakke plaat in een driedimensionaal object. Gevormde randen moeten tijdens alle latere bewegingen vrij blijven van de klem, messen, tafel en manipulator. Een buiging die eenvoudig is op een vlak werkstuk, kan ontoegankelijk worden nadat een aangrenzende flens is gevormd. Gebruikmakend van zijn portfolio voor CNC-buigen en plaatwerkautomatisering, onderzoekt ADH Machine Tool deze relatie verder in zijn gids over structuur van paneelbuigmachines en complexe onderdeelgeometrie.
Het programma bevat daarom meer dan alleen buighoeken. Het definieert ook een volgorde die toegang en speling behoudt van de eerste tot de laatste vouw.
5. Het lossen van het voltooide onderdeel
Na de laatste buiging presenteert de machine het afgewerkte onderdeel voor verwijdering. Een operator kan het lossen, of een robot, transportband of stapelsysteem kan dit overnemen.
De belangrijke maatstaf is de volledige route: één keer laden en één keer lossen kan meerdere automatische positionerings-, klem- en vouwbewerkingen omvatten. Dat is belangrijker dan een fractie van een seconde besparen op een geïsoleerde mesbeweging.
Wat de operator nog steeds doet
Paneelbuigen vermindert repetitieve handmatige besturing, maar neemt de proceskennis niet weg. De vaardigheid verschuift van het handmatig volgen van elke buiging naar het plannen en superviseren van het volledige traject.
Afhankelijk van het automatiseringsniveau kunnen mensen nog steeds:
- De plaat, het materiaal, de oriëntatie en het programma bevestigen.
- Gereedschap selecteren en de buigvolgorde valideren.
- Rekening houden met terugvering en maatcorrecties.
- Het eerste onderdeel inspecteren en goedkeuren.
- De kwaliteit bewaken en reageren op alarmen of uitzonderingen.
- Platen laden, onderdelen lossen of de stroom naar volgende processen beheren.
Bij een handmatig geladen paneelbuigmachine kan de operator de plaat plaatsen en het afgewerkte onderdeel verwijderen terwijl de machine alle interne positionering en vormgeving uitvoert. “Handmatig” kan daarom het laden van materiaal beschrijven in plaats van handmatig gestuurd buigen.
Een semi-automatische cel draagt geselecteerde randtaken over aan toevoersystemen, transportbanden of robots. Een volledig geautomatiseerde cel kan platen ophalen, de onderdelen vormen en de output verwijderen of stapelen. Zelfs dan blijven programmeren, verificatie, onderhoud, het oplossen van uitzonderingen en inspectie noodzakelijk.
Minder aanraking betekent niet minder expertise.
Waar paneelbuigmachines uitblinken
De beste onderdelen voor paneelbuigmachines vertonen een herkenbaar patroon: relatief dunne, brede platen met een stabiel centraal gebied, verschillende toegankelijke rechte buigingen langs de randen en voldoende productievolume om programmeer- en instelwerk te hergebruiken. Voor fabrikanten die op zoek zijn naar CNC-gebaseerd buigen en automatisering van plaatwerk voor deze toepassingen, biedt een ADH Machine Tool paneelbuiger een praktische volgende stap naar grotere efficiëntie en herhaalbaarheid.
Veelvoorkomende voorbeelden zijn:
- Trays en ondiepe dozen.
- Kastdeuren, zijpanelen, planken en afdekplaten.
- Elektrische behuizingen en toegangspanelen.
- Apparatuurpanelen en cosmetische afdekkingen.
- Doosvormige onderdelen met randflenzen, omgezette randen of zomen die in het bereik van de machine passen.
Productnamen alleen bewijzen geen compatibiliteit. De ene kastdeur kan ideaal zijn, terwijl een andere met diepe wanden, belemmerde retouren, speciale vormen of hardwarekenmerken dat misschien niet is.
De meest geschikte kandidaten combineren meestal vier eigenschappen.
Meerdere buigingen aan verschillende zijden
Automatische positionering biedt meer mogelijkheden om waarde te creëren wanneer een onderdeel bij een kantpers verschillende rotaties, omdraaiingen en aanslagcontacten vereist. Vier buigingen verdeeld over een groot paneel kunnen meer voordeel opleveren dan zes eenvoudige buigingen langs één toegankelijke rand.
De onthullende maatstaf is niet alleen het aantal buigingen. Het is het aantal handmatige interventies dat het proces kan elimineren.
Een stabiele en toegankelijke geometrie
De machine heeft voldoende continu plaatmateriaal nodig om het werkstuk vast te pakken en te refereren. Buiglijnen moeten bereikbaar zijn, terwijl eerder gevormde flenzen vrij moeten blijven van het gereedschap en de structuur.
Brede centrale vlakken en rechte randbuigingen zijn gunstig omdat ze ervoor zorgen dat het onderdeel tijdens het draaien ondersteund en gecontroleerd blijft.
Herhaalbare families in plaats van alleen enorme batches
Paneelbuigen vereist geen klassieke massaproductie. Een werkplaats kan de ene week smalle kastzijden produceren, de volgende week brede afdekplaten, en later weer de eerdere afmetingen. Als deze onderdelen hetzelfde materiaal, gereedschap en buiglogica delen, vormen ze een terugkerende familie.
Bewezen programma's en sequenties kunnen vervolgens binnen de familie worden hergebruikt. Verschillende middelgrote batches kunnen automatisering effectiever rechtvaardigen dan één grote bestelling die nooit meer terugkomt.
Er is geen universele minimumhoeveelheid. Het break-evenpunt hangt af van de arbeid die per stuk wordt bespaard, de frequentie van herhaling, de instel- en programmeerkosten, en of het buigen al een knelpunt vormt.
Hoog risico bij hantering of kwaliteit
Brede cosmetische panelen zijn kwetsbaar telkens wanneer ze worden opgetild, gedraaid, verschoven of gestoten. Gecontroleerde hantering kan de kans op krassen, verkeerde oriëntatie en inconsistent aanslagcontact verkleinen.
Automatisering garandeert geen vlekkeloos oppervlak. Klemmen, steunen, messen, vuil en beschermfolie kunnen nog steeds sporen achterlaten op een onderdeel. Een gecontroleerde route kan echter minder beschadigende contacten veroorzaken dan herhaalde handmatige hantering.
Dezelfde logica geldt voor personeelsbezetting. Grote, dunne panelen zijn misschien niet zwaar, maar ze zijn onhandig. Geautomatiseerde manipulatie stelt een operator in staat zich te concentreren op het laden, inspecteren en procesbeheer in plaats van fysiek met de plaat te moeten worstelen om deze in positie te krijgen.
Geometrie- en materiaallimieten
Een werkstuk kan binnen de gepubliceerde lengte- en diktespecificaties van een machine vallen en toch falen tijdens de daadwerkelijke buigvolgorde. De machine moet het vastpakken, een referentie vaststellen, elke buiging bereiken, de veranderende vorm draaien, botsingen vermijden en de controle behouden tot de laatste bewerking.
De gepubliceerde capaciteit beschrijft afzonderlijke grenzen. Productiecompatibiliteit vereist dat het onderdeel tegelijkertijd binnen al deze grenzen blijft.
Dikte en materiaal
Paneelbuigmachines worden voornamelijk geassocieerd met dunne plaat, hoewel de exacte capaciteit varieert per machine, buiglengte, materiaalkwaliteit en gereedschap. Sommige gepubliceerde handleidingen geven geschatte bereiken van ongeveer 0,4–3,0 mm voor zacht staal, 0,4–2,0 mm voor roestvrij staal en 0,5–4,0 mm voor aluminium. Dit zijn voorbeelden, geen universele limieten.
Twee platen van gelijke dikte kunnen verschillende vormkrachten en correcties voor terugvering vereisen. Roestvrij staal, aluminium en zacht staal moeten daarom afzonderlijk worden beoordeeld. De juiste controle maakt gebruik van de materiaalspecifieke capaciteitsgegevens van de fabrikant voor de werkelijke buiglengte en de vereiste radius.
Verken voor de volgende stap het portfolio van ADH Machine Tool voor CNC-buigen en plaatwerkautomatisering in zijn downloadbare brochures, en vergelijk vervolgens de relevante machinespecificaties met uw vereisten voor materiaal, buiglengte en radius.
Afmetingen, gewicht en rotatie van de plaat
De maximale lengte en breedte geven aan of een vlakke plaat het werkgebied kan betreden. Ze bewijzen niet dat deze kan roteren.
Tijdens een draaiing bestrijkt de diagonaal van de plaat een groter gebied dan de afmetingen van de zijden. Elke nieuwe flens verandert dit omhullende vlak. De manipulator moet ook versnellen, stoppen en het groeiende onderdeel vasthouden zonder de positie te verliezen.
Een realistische beoordeling omvat de afmetingen van de plaat, de diagonale zwaai, het gewicht van het eindproduct, het grijpoppervlak en de vrije ruimte gedurende de gehele geprogrammeerde beweging.
Korte flenzen en diepe wanden
Zeer korte flenzen kunnen onvoldoende materiaal overlaten voor stabiele klemming of toegang voor het buigmes. Sommige industriële richtlijnen identificeren ongeveer 8–10 mm als een veelvoorkomende uitdagingszone, maar het werkelijke minimum is specifiek voor de machine en het onderdeel.
Hoge flenzen creëren het tegenovergestelde probleem. Een diepe wand kan tijdens de volgende rotatie tegen het mes, de houder, het steunoppervlak, de manipulator of het frame slaan. Het wijzigen van de buigvolgorde kan soms een route openen, maar tegenoverliggende diepe wanden of naar binnen gerichte randen kunnen elke mogelijke volgorde blokkeren.
Zomen, omzettingen, uitsparingen en onregelmatige randen
Een zoom vouwt een rand terug tegen of nabij de plaat, meestal via een scherpe voorbuiging en een sluitingsoperatie. De machine heeft voldoende vrije ruimte en geschikt gereedschap nodig voor beide stappen. Het kan zijn dat de machine de eerste vouw wel kan maken, maar de zoom niet kan sluiten zonder botsingen of beschadigingen.
Uitsparingen kunnen het grijpen en refereren verstoren. Een grote opening kan het geprefereerde contactgebied van de manipulator wegnemen, terwijl een inkeping langs de referentierand de positionering kan verzwakken. Gaten nabij een buiging kunnen vervormen en onregelmatige buitenprofielen kunnen onstabiel worden tijdens rotatie.
Speciaal gereedschap of vasthoudmethoden kunnen sommige van deze gevallen oplossen, maar ze verhogen de kosten en kunnen het aantal onderdelen dat dezelfde instelling deelt, verminderen.
Gecoat, voorbehandeld en cosmetisch materiaal
De afwerking van het materiaal maakt deel uit van de procescompatibiliteit. Verf rekt uit aan de buitenkant van een buiging en comprimeert aan de binnenkant. Een ongeschikte radius kan de coating doen barsten of rimpelen, zelfs als het metaal zelf in goede staat blijft.
Aluminiumoppervlakken kunnen afdrukken van klemmen of steunen vertonen. Beschermfolie kan krassen verminderen, maar kan ook de wrijving veranderen, ophopen bij een rand of het grijpen minder consistent maken.
De juiste evaluatie volgt de volledige contactkaart: laadoppervlak, steunen, grijppunten, rotatiepad, klemmen en buiggereedschap. Productietests moeten gebruikmaken van de werkelijke legering, hardheid, dikte, coating, folie, richting van de walsrichting en cosmetische standaard.
Wanneer een kantpers de betere keuze is
Een kantpers biedt meestal de meest praktische oplossing wanneer uitzonderingen het werk domineren.
Het blijft sterk voor dik materiaal, maatwerkonderdelen in kleine volumes, ongebruikelijke profielen, krappe offsets, taps toelopende randen, gesloten of halfgesloten secties en werkzaamheden waarvoor gespecialiseerde stempels of matrijzen nodig zijn. Een ervaren operator kan een lastig onderdeel op manieren herpositioneren die een vaste manipulator van een paneelbuigmachine wellicht niet toelaat.
Deze flexibiliteit heeft een duidelijke economische waarde. Voor een eenmalige beugel kan het sneller zijn om beschikbaar gereedschap te selecteren en elke buiging handmatig te positioneren dan om een geautomatiseerde reeks te ontwikkelen en te valideren die nooit meer zal worden gebruikt.
Een kantpers heeft vaak de voorkeur wanneer:
- Materiaal of buiglengte de capaciteit van de paneelbuigmachine overschrijdt.
- Diepe wanden of flenzen rotatie en gereedschapstoegang verhinderen.
- Onderdelen speciale vormgereedschappen of complexe profielen vereisen.
- Ontwerpen frequent veranderen en programma's weinig hergebruikwaarde hebben.
- Batchgroottes laag zijn en handmatige verwerking beperkt is.
- Het oordeel van de operator nodig is om elke keer een andere uitzondering op een tekening te beheren.
Handmatige betrokkenheid is niet automatisch verspilling. In een omgeving met een grote variëteit is het vaak de bron van productieflexibiliteit.
Waarom “universeel gereedschap” geen onbeperkte mogelijkheden betekent
Veel paneelbuigmachines gebruiken een gemeenschappelijke gereedschapsopstelling voor een breed scala aan compatibele afmetingen. Automatische aanpassing kan de actieve werklengte wijzigen en het zoeken naar gereedschap, uitlijning en fysieke ombouw verminderen.
Dit is een aanzienlijk voordeel, maar “universeel” betekent niet onbeperkt. De gereedschappen nemen nog steeds fysieke ruimte in beslag. De bladen hebben nog steeds toegang nodig. Materiaal heeft nog steeds dikte-, radius- en vervormbaarheidslimieten. Speciale profielen kunnen specifiek gereedschap, een secundaire bewerking of een kantpers vereisen.
Automatische instelling kan ook niet bepalen of een reeks haalbaar is. De programmeur moet bepalen welke flens als eerste wordt gevormd, hoe latere randen de machine zullen passeren, waar het onderdeel kan worden vastgegrepen en hoe terugvering moet worden gecorrigeerd.
Inspectie van het eerste onderdeel blijft het bewijs dat de digitale route een acceptabel fysiek onderdeel oplevert.
Test representatieve onderdelen voor aankoop
Een eenvoudig demonstratie-werkstuk bewijst weinig. Een zinvolle proef gebruikt de grensgevallen die de geautomatiseerde route het meest waarschijnlijk zullen verstoren.
Test de volledige reeks op onderdelen die het volgende vertegenwoordigen:
- De grootste diagonaal en het grootste afgewerkte gewicht.
- Het kleinste grijpoppervlak en de zwakste referentierand.
- De kortste flens, hoogste wand, diepste doos en strakste omzetting.
- Elke zoom, scherpe buiging, verspringing, uitsparing, inkeping of onregelmatig profiel.
- Het werkelijke productiemateriaal, de coating, folie en korrelrichting.
Beoordeel niet alleen geïsoleerde demonstratiebuigingen. Inspecteer het complete onderdeel op hoeken, flensafmetingen, vervorming, scheuren, oppervlaktemarkeringen en herhaalbaarheid. Tel elke handmatige redding, herpositionering, omdraaiing, secundaire bewerking en correctie buiten de machine.
Als een operator de reeks regelmatig moet onderbreken, heeft het onderdeel de beloofde geautomatiseerde route niet bereikt. Het past wellicht nog steeds in een gemengd proces, maar het economische model moet die interventies bevatten.
Draai verschillende productie-representatieve blanks in plaats van één ongewoon meewerkend monster. Spreek vóór de test acceptatiecriteria af, inclusief maat- en hoektoleranties, cosmetische kwaliteit, toegestane interventie, inspectiefrequentie en de exacte start- en eindpunten die worden gebruikt voor de cyclustijd.
Voor hulp bij het vertalen van deze acceptatiecriteria naar een leveranciersevaluatie of productietest, neem contact op met ADH Machine Tool. De op CNC gebaseerde buigoplossingen worden ondersteund door gedisciplineerde productie- en kwaliteitscontroleprocessen, waardoor het team een relevante partner is voor het beoordelen van monsteronderdelen, toleranties, afwerkingseisen en verwachtingen voor cyclustijden.
Controleer de volledige productieroute
Het kiezen tussen machines moet beginnen met representatieve productfamilies, niet met snelheden uit brochures. Volg elke familie van blank tot geaccepteerd onderdeel en leg vast welk werk er daadwerkelijk plaatsvindt.
Tel buigingen, handmatige draaibewegingen, omdraaiingen, herpositioneringen, aanslagcontacten, gereedschapswissels, laden, lossen, stapelen, inspectie, herbewerking en verplaatsing tussen processen. Inclusief programmeren, uitproberen, instellen, afbreken en goedkeuring van het eerste onderdeel op batchniveau.
Scheid drie klokken:
- Machinecyclustijd: Hoe lang de apparatuur bezet is.
- Bediende arbeidstijd: Hoe lang een persoon moet laden, manipuleren, inspecteren, monitoren of het werk moet herstellen.
- Verstreken routetijd: Totale tijd inclusief wachtrijen, transport en wachten tussen bewerkingen.
Twee machines kunnen vergelijkbare vormtijden hebben en zeer verschillende arbeids- of routetijden. De nuttige vergelijkingseenheid is niet seconden per buiging. Het is de hoeveelheid werk die per geaccepteerd onderdeel wordt weggenomen.
Identificeer de echte knelpunt
Sneller buigen is alleen van belang wanneer het vormen de beperkende factor is voor de output. Bepaal, voordat u investeert, wat de werkplaats er daadwerkelijk van weerhoudt om meer goedgekeurde onderdelen te produceren.
Het knelpunt kan zijn:
- Vormen: Geschikt werk staat continu in de wachtrij bij het buigen.
- Instelling: Frequente wisselingen kosten meer tijd dan productiecycli.
- Handling: Operators besteden veel tijd aan het ondersteunen, draaien, positioneren en stapelen van onderdelen.
- Consistentie: Verkeerde oriëntatie, markeringen, hoekafwijkingen of flensafwijkingen zorgen voor herbewerking.
- Geschoolde arbeid: Ervaren kantpersoperators zijn bezig met repetitief werk in plaats van met moeilijke klussen.
Wachtrijen en vertragingen leveren het bewijs. Observeer waar werk blijft liggen en waarom de volgende bewerking niet kan beginnen. Modelleer vervolgens wat er gebeurt als die beperking wordt weggenomen.
Een paneelbuigmachine kan de wachtrij bij het vormen weliswaar wegwerken, maar creëert vervolgens een nieuwe wachtrij bij het laden, inspecteren, plaatsen van hardware, lassen, coaten of assembleren. Het knelpunt kan zich verplaatsen in plaats van verdwijnen.
Vergelijk de totale kosten per goedgekeurd onderdeel
Een realistische vergelijking evalueert volledige routes over dezelfde vraagperiode:
Kosten per goedgekeurd onderdeel = totale routekosten ÷ goedgekeurde output
De totale routekosten moeten bestaan uit eigendom van apparatuur, financiering, bijbehorende arbeid, programmering, simulatie, instellen, gereedschap, onderhoud, reparaties, stilstand, uitval, herbewerking, inspectie, materiaalverplaatsing, benodigde vloeroppervlakte en verdere verwerking.
De doorvoer moet eerst een haalbaarheidstest doorstaan. Als een route niet aan de vereiste output kan voldoen binnen de beschikbare ploegendiensten, zijn de ogenschijnlijk lage eenheidskosten geen geldig antwoord.
Programmering en instellen moeten worden gescheiden van de arbeid per onderdeel. Een bewezen programma dat opnieuw wordt gebruikt voor een terugkerende productfamilie spreidt de kosten over vele runs. Een eenmalig programma doet dat niet. Daarom is stabiele herhaling net zo belangrijk als het totale jaarlijkse volume.
Uitval verdient ook een aparte regel. De kosten hiervan omvatten het halffabricaat, de reeds geïnvesteerde tijd, inspectie, vervangend werk en elke verstoring die wordt veroorzaakt door het ontbrekende onderdeel. Betere herhaalbaarheid heeft alleen waarde als het meer goedgekeurde output oplevert uit hetzelfde materiaal en in dezelfde tijd.
Test tot slot de economische haalbaarheid tegen realistische veranderingen in vraag, mix, beschikbaarheid van arbeid en stilstand. Een businesscase die alleen werkt bij de meest optimistische prognose is kwetsbaar.
Plan voor de veranderingen in de werkplaats door automatisering
Automatisering herverdeelt werk in plaats van het te elimineren. Handmatige positionering neemt af, terwijl programmeren, materiaalvoorbereiding, celbewaking, onderhoud en het oplossen van uitzonderingen belangrijker worden.
Stroomopwaartse snij- en materiaalverwerkingsprocessen moeten de juiste blanks aanleveren in de juiste oriëntatie, volgorde en conditie. Gemengde stapels, beschadigde oppervlakken, slechte identificatie of te laat materiaal kunnen een anders productieve cel stilleggen.
Stroomafwaartse operaties moeten de output ook kunnen verwerken. Sneller buigen kan andere stapelmethoden, rekken, transportbanden, inspectieroutines of planning vereisen. Extra buffers kunnen een onbalans tijdelijk maskeren, maar verhogen het onderhanden werk, de handling en het vloeroppervlakgebruik.
De inzet van operators moet worden bewezen in een getimede proef. Wijs één persoon pas toe aan het toezicht op meerdere processen wanneer de laadfrequentie, inspecties, aanvulling, alarmen en herstelgebeurtenissen die opstelling veilig en duurzaam maken.
Veerkracht is ook van belang. Bepaal wie storingen kan diagnosticeren, hoe lang herstel duurt, welke onderhoudsondersteuning beschikbaar is en welke opdrachten naar elders kunnen worden verplaatst tijdens downtime. Een flexibele kantpers kan een waardevolle back-up bieden, zelfs wanneer een paneelbuigmachine de normale productieroute afhandelt.
Paneelbuigmachine, kantpers of beide?

Kies een paneelbuigmachine wanneer terugkerende families van dunne platen de volledige geautomatiseerde reeks kunnen voltooien en wanneer automatisch positioneren, roteren, klemmen en vouwen aanzienlijke problemen met handling of consistentie wegnemen. De zaak wordt sterker wanneer programma's kunnen worden hergebruikt en omliggende processen de hogere doorstroom kunnen ondersteunen.
Kies een afkantpers wanneer het werk wordt gedomineerd door lage volumes, veranderende ontwerpen, dik materiaal, ongebruikelijke profielen, gespecialiseerd gereedschap of geometrie die flexibele presentatie en het oordeel van de operator vereist.
Kies beide wanneer de portefeuille een stabiele kern en een variabele staart bevat. Stuur bewezen, herhaalbare paneelfamilies naar de paneelbuigmachine. Reserveer de kantpers voor prototypes, ongebruikelijke geometrie, secundaire bewerkingen, overloop en herstelwerkzaamheden.
Gebruik vier poorten voor de definitieve beslissing:
- Compatibiliteit: Kan de volledige reeks binnen de kwaliteitslimieten draaien zonder routinematige handmatige interventie?
- Herhaling: Is er voldoende terugkerende vraag op familieniveau om de programmeer- en instelkosten te spreiden?
- Wegnemen van knelpunten: Lost de machine het knelpunt op dat de geaccepteerde output beperkt?
- Route-economie: Voldoet het na verrekening van arbeid, uitval, onderhoud, materiaalverplaatsing en integratie aan de vraag tegen lagere duurzame kosten?
Conclusie
Een paneelbuigmachine is niet simpelweg een snellere kantpers. Het is een geautomatiseerd vouwsysteem dat compatibele plaatwerkonderdelen ondersteunt, positioneert, klemt en vouwt via een geprogrammeerde route.
De sterkste toepassingen zijn terugkerende families van dunne, brede panelen met meerdere toegankelijke buigingen en voldoende handling-inhoud om automatische manipulatie relevant te maken. De beperkingen worden zichtbaar wanneer korte omzettingen, diepe wanden, onregelmatige grijpgebieden, speciale profielen, zwaar materiaal of frequente ontwerpwijzigingen die route onderbreken.
Een kantpers blijft onmisbaar omdat deze zich kan aanpassen aan uitzonderingen door een bredere keuze aan gereedschappen en een flexibele aanvoer van onderdelen. Voor veel werkplaatsen is het beste antwoord niet de ene machine die de andere vervangt, maar dat elk apparaat het werk doet dat bij zijn sterke punten past.
Kies niet op basis van de buigsnelheid in de koptekst. Volg het werkstuk vanaf het laden tot aan het geaccepteerde onderdeel en tel elke stop, draaiing, referentie, correctie en overdracht. De betere machine is degene die voor uw werkelijke mix aan onderdelen de meest betrouwbare en economische route biedt.

















 Nederlands
 English
 العربية
 বাংলা
 Български
 Čeština
 Dansk
 Deutsch
 Suomi
 Français
 Ελληνικά
 עִבְרִית
 हिन्दी
 Magyar
 Bahasa Indonesia
 Italiano
 日本語
 Қазақ тілі
 한국어
 Bahasa Melayu
 Norsk bokmål
 فارسی
 Polski
 Português
 Português do Brasil
 Română
 Русский
 Српски језик
 Slovenčina
 Español de México
 Español
 Svenska
 Kiswahili
 தமிழ்
 Türkçe
 ไทย
 Tagalog
 Українська
 Tiếng Việt
 اردو
 简体中文
 香港中文
 繁體中文