
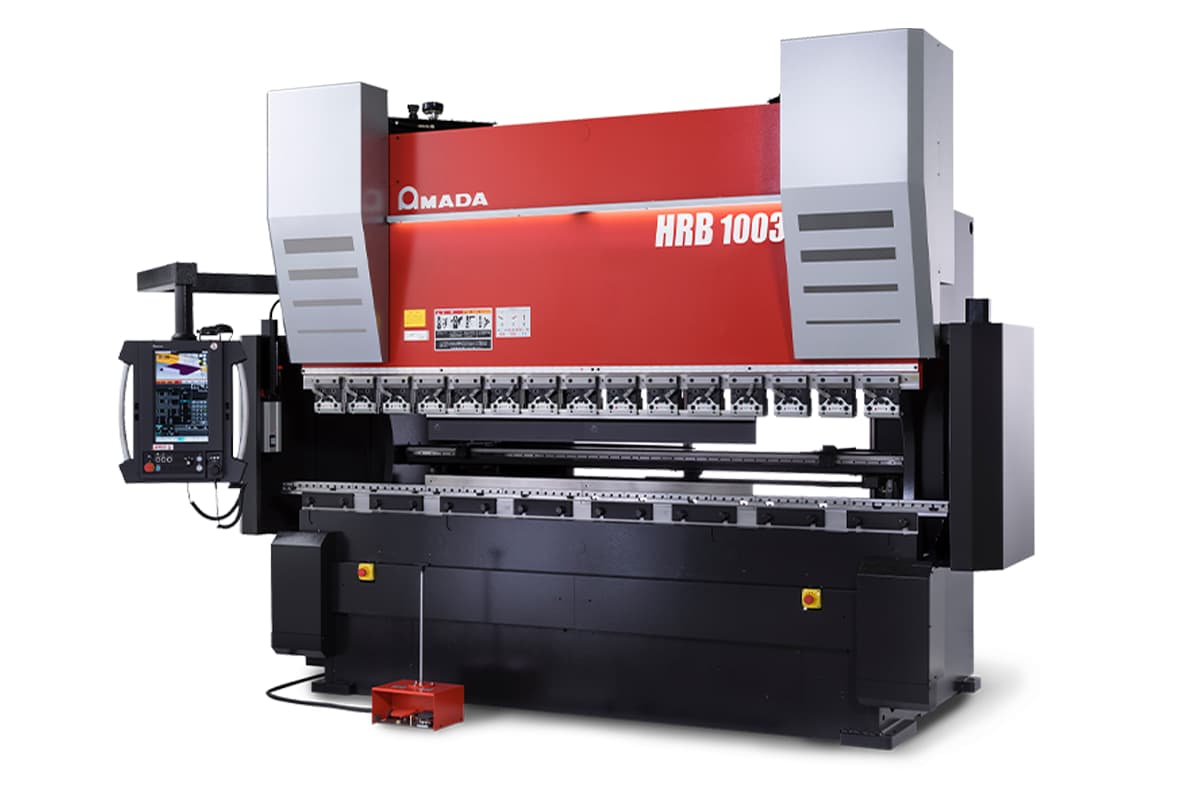
I. Wprowadzenie do prasy krawędziowej Amada
Amada Corporation, założona w 1946 roku, jest globalnie znanym producentem maszyn do obróbki metalu. Z siedzibą główną w Japonii, firma posiada znaczący udział w światowym rynku maszyn do obróbki metalu, zdobywając liczne nagrody za innowacje i jakość.
Amada specjalizuje się w dostarczaniu wysokiej jakości urządzeń do obróbki blach, w tym maszyn do cięcia laserowego, giętarek krawędziowych, wycinarki rewolwerowe i systemy zautomatyzowane. Zaangażowanie firmy Amada w innowacje i jakość zapewniło jej pozycję lidera w branży obróbki blach, z silną globalną obecnością w Azji, Europie i obu Amerykach.
Oprócz Amada, firma ADH Machine Tool również zdobywa uznanie na rynku globalnym. Ten chiński producent koncentruje się na dostarczaniu pras krawędziowych CNC, NC, tandemowych oraz elektrycznych giętarek krawędziowych, zdobywając uznanie wielu klientów dzięki dostosowanym opcjom i silnemu wsparciu posprzedażowemu. Produkty ADH charakteryzują się wysokim stosunkiem jakości do ceny, co czyni je ważnym wyborem dla wielu małych i średnich przedsiębiorstw.
II. Ewolucja pras krawędziowych Amada
1. Wczesne początki
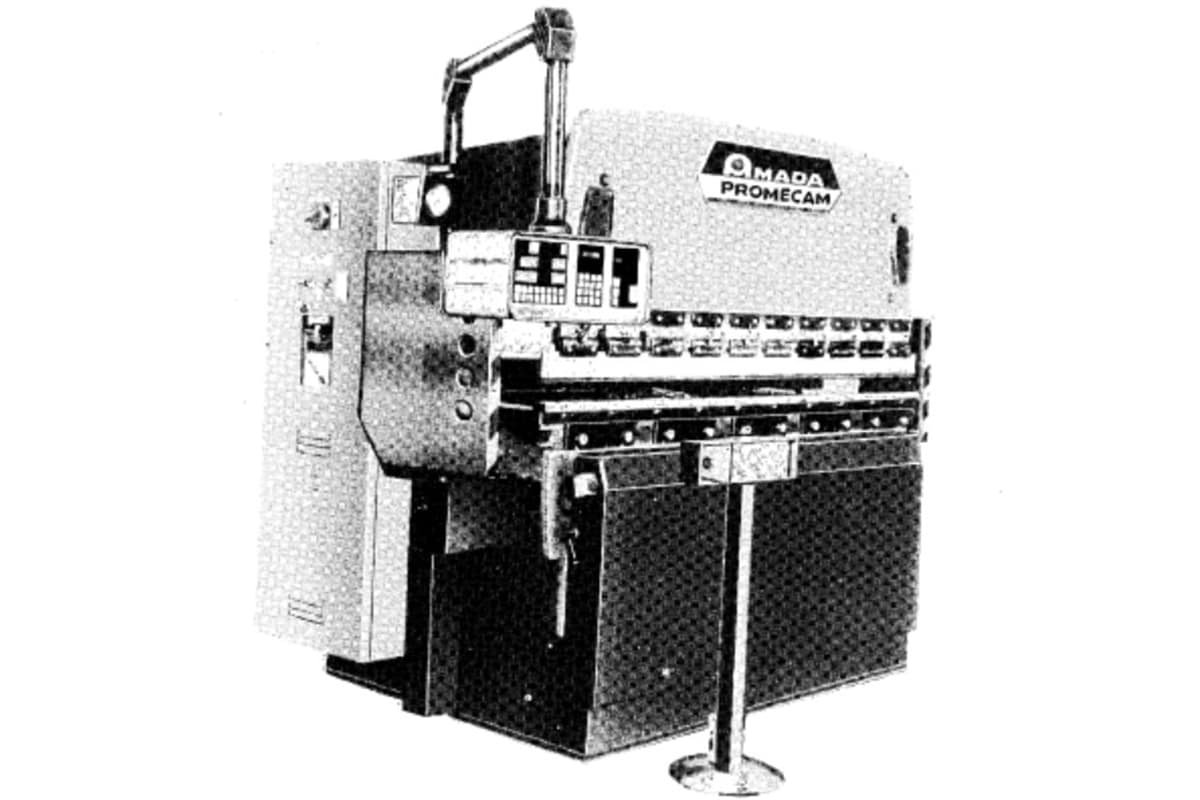
Początki prasy krawędziowej Amada sięgają 1955 roku i firmy Promecam, francuskiego przedsiębiorstwa znanego z pionierskich prac w dziedzinie technologii pras krawędziowych. W 1986 roku firma Amada przejęła Promecam, integrując ich zaawansowane europejskie technologie z rozwijającym się portfolio Amada. Przejęcie to zapoczątkowało nową erę, tworząc fundamenty dla ciągłych innowacji w technologii pras krawędziowych.
Podobnie jak w przypadku integracji europejskiej technologii przez firmę Amada, ADH Machine Tool w ciągu ostatniej dekady aktywnie przyswajała międzynarodowe zaawansowane technologie, nieustannie optymalizując swoje systemy sterowania CNC i konstrukcje hydrauliczne. Dzięki akumulacji wiedzy technologicznej firma ADH z powodzeniem wprowadziła na rynek różnorodne produkty, które spełniają wymagania dotyczące gięcia o wysokiej precyzji.
2. Lata 1960–1990: Fundament i rozwój
W okresie od lat 60. do 90. XX wieku Amada rozwijała podstawy stworzone przez Promecam, stopniowo udoskonalając projekty swoich pras krawędziowych. Integracja systemów hydraulicznych w tym czasie znacząco poprawiła precyzję i wydajność operacji gięcia metalu. Choć konkretne innowacje z tego okresu są słabiej udokumentowane, był to czas systematycznego rozwoju i doskonalenia technologii pras krawędziowych.
3. Lata 2000: Postęp technologiczny
Lata 2000 były znaczącym okresem innowacji dla firmy Amada, naznaczonym rozwojem systemów serwo-hydraulicznych i hybrydowych, które zwiększyły efektywność energetyczną, precyzję oraz ogólną wydajność maszyn.
Seria HD (wprowadzona w 2010 roku)
- Zintegrowana technologia serwo-hydrauliczna łącząca moc hydrauliki ze sterowaniem serwo dla wyższej dokładności.
- Zapewniała doskonałą efektywność energetyczną i niezawodną wydajność.
HFE M2 (wprowadzona w 2010 roku)
- Skoncentrowana na łatwej obsłudze i intuicyjnym sterowaniu.
- Umożliwiała zwiększoną precyzję gięcia przy złożonych operacjach formowania.
HD ATC (Wprowadzony w 2011)
- Wyposażony w automatyczny zmieniacz narzędzi, który znacząco skrócił czas przygotowania.
- Zwiększył produktywność dzięki zaawansowanej automatyzacji.
4. Lata 2010: Automatyzacja i doświadczenie użytkownika
Bazując na fundamentach technologicznych z lat 2000, lata 2010 kładły nacisk na większą automatyzację i projektowanie z myślą o operatorze, aby zwiększyć produktywność, efektywność pracy i łatwość obsługi.
Seria HG ATC (Wprowadzona w 2013)
- Wyposażona w hydrauliczny system kompensacji ugięcia, zapewniający stałą jakość gięcia.
- Zawierała automatyczne zmieniacze narzędzi dla szybszego przygotowania i poprawy efektywności operacyjnej.
Seria HFE 3i (Wprowadzona w 2014)
- Wprowadziła wielodotykowy interfejs LCD dla intuicyjnej, płynnej kontroli.
- Usprawniła procesy gięcia, oferując lepsze doświadczenie użytkownika.
HFE M2 EVO (Wprowadzony w 2017)
- Zaprojektowany z ergonomicznymi funkcjami zoptymalizowanymi do gięcia małych części.
- Wykorzystał zaawansowane sterowniki dla precyzyjnych i powtarzalnych rezultatów.
5. Lata 2020: Najnowocześniejsze innowacje
Wchodząc w lata 2020, Amada kontynuowała udoskonalanie i rozwój technologii pras krawędziowych, stawiając na trwałość, precyzję i wydajność produkcji.
Seria HRB (Wprowadzona w 2020)
- Wyposażona w nowo zaprojektowaną ramę zapewniającą doskonałą sztywność i wzrost produktywności.
- Zintegrowała kluczowe innowacje z serii HFE 3i w celu zwiększenia dokładności i niezawodności.
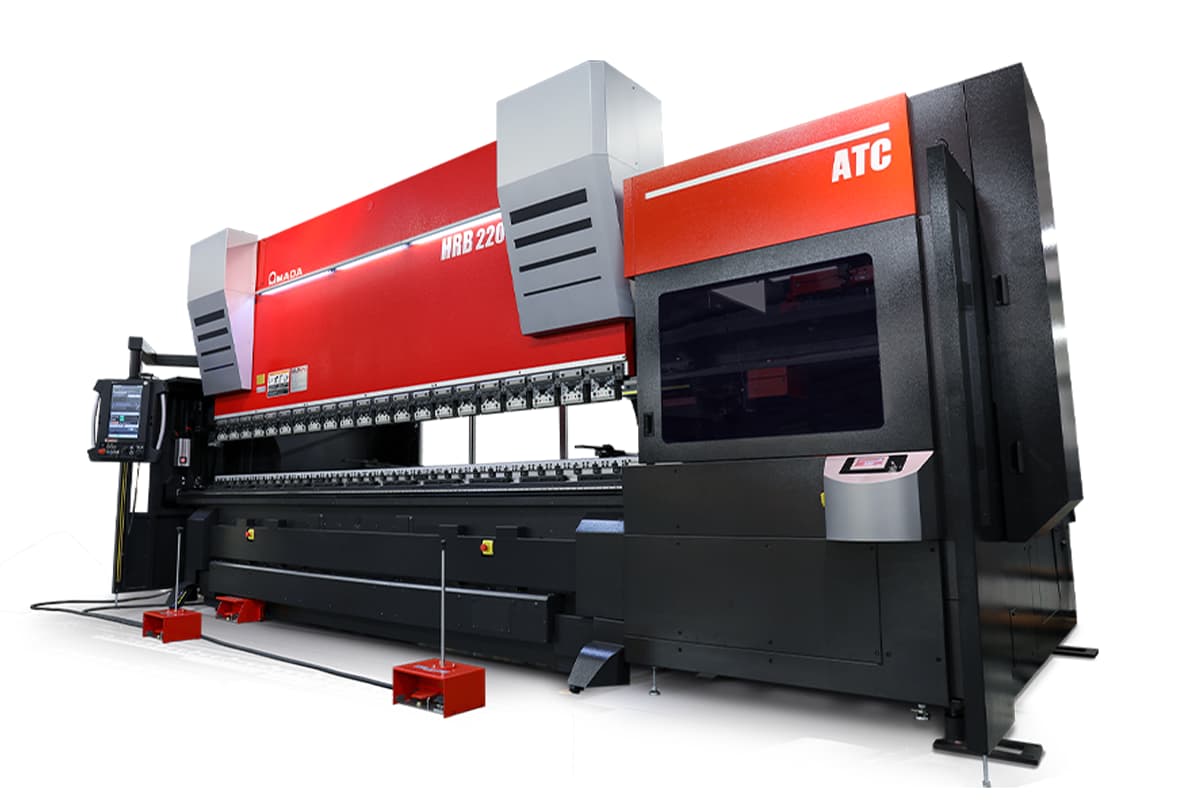
HRB ATC
Główne cechy:
- System sterowania VPSS3i: Zwiększa wydajność operacyjną dzięki inteligentnemu i płynnemu sterowaniu.
- Automatyczna zmieniarka narzędzi: Minimalizuje czas przygotowania i zwiększa ogólną produktywność.
EGB-ATCe (wprowadzony w 2023 roku)
Główne cechy:
- Serwoelektryczna prasa krawędziowa: Wykorzystuje zaawansowaną technologię serwo, aby zapewnić najwyższą precyzję i wydajność.
- System sterowania VPSS4ie: Oferuje rozszerzone możliwości sterowania dla zoptymalizowanej pracy.
- Automatyczna zmieniarka narzędzi: Dodatkowo zwiększa efektywność i skraca czas konfiguracji.
Podsumowanie:
Model HRB ATC wprowadził automatyzację narzędzi oraz inteligentne sterowanie w celu zwiększenia produktywności. Dwa lata później model EGB-ATCe rozwinął te możliwości dzięki serwoelektrycznej precyzji, ulepszonym systemom sterowania i wyższej wydajności operacyjnej.
III. Kluczowe cechy pras krawędziowych Amada I. Tworzenie fundamentów
Traktowanie Amady jedynie jako producenta sprzętu to niedoszacowanie jej prawdziwego znaczenia. W istocie Amada nie tylko buduje maszyny — wyznacza kierunek transformacji procesu gięcia z rzemiosła opartego na doświadczeniu operatora w przewidywalną, mierzalną i powtarzalną naukę inżynieryjną. Jej pozycja jako wzorca branżowego wynika z tej filozofii oraz z potężnego ekosystemu technologicznego, który ją urzeczywistnia.
1. Odszyfrowanie filozofii gięcia Amada: Inżynieryjna sztuka precyzji, szybkości i automatyzacji
Filozofia gięcia Amady koncentruje się na jednym nadrzędnym celu: osiągnięciu absolutnej niezawodności poprzez produkcję w standardzie “pierwszy element, dobry element”. W praktyce oznacza to eliminację wszelkich źródeł niepewności w procesie gięcia, redukując wskaźiki odrzutów niemal do zera.
Filozofia ta opiera się na trzech strategicznych filarach:
(1) Opanowanie precyzji bez kompromisów:
Amada dąży do pokonania dwóch największych wyzwań związanych z gięciem — materiału sprężynowanie oraz ugięcia maszyn — za pomocą inteligentnego projektowania mechanicznego i technologii czujników. Jej charakterystyczny dynamiczny hydrauliczny system kompensacji ugięcia (crowning) automatycznie kompensuje w czasie rzeczywistym na podstawie ciśnienia, długości i charakterystyki materiału, utrzymując idealnie jednolite kąty na całym detalu. W porównaniu do tradycyjnych wstępnie ustawianych metod kompensacji mechanicznej stanowi to jakościowy krok naprzód — zapewniający niezrównaną dokładność niezależnie od poziomu umiejętności operatora.
(2) Redefinicja pojęcia szybkości:
Dla Amady szybkość nie ogranicza się do ruchu suwaka (oś Y); obejmuje cały cykl produkcyjny — od programowania i ustawień po obróbkę. Słynna automatyczna zmieniarka narzędzi (ATC) skraca czas zmiany i kalibracji narzędzi z kilkunastu minut do mniej niż trzech. W produkcji o dużej zmienności i małych seriach to, co dawniej stanowiło wąskie gardło, dziś staje się wyraźną przewagą konkurencyjną.
(3) Głęboka integracja automatyzacji:
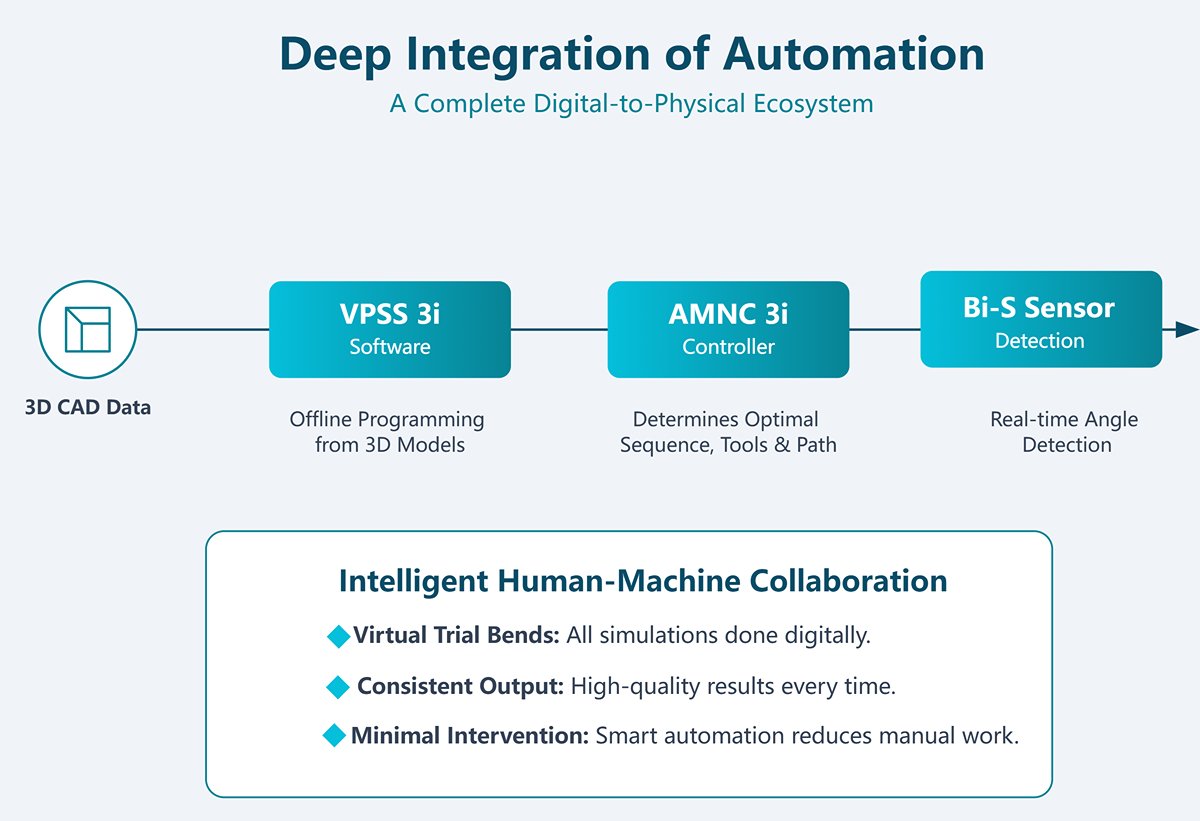
Podejście Amady do automatyzacji wykracza daleko poza zwykłe zastąpienie pracy ludzkiej — chodzi o inteligentną współpracę człowieka z maszyną. Od oprogramowania do programowania offline (VPSS 3i), przez inteligentny kontroler AMNC 3i, po czujnik kąta Bi-S, Amada stworzyła kompletny ekosystem cyfrowo-fizyczny. Operatorzy mogą tworzyć programy gięcia bezpośrednio z danych 3D CAD, a system automatycznie określa optymalną sekwencję gięcia, ustawienie narzędzi i symulację kolizji — wykonując wszystkie próby gięcia wirtualnie. Efektem jest spójna, wysokiej jakości produkcja przy minimalnej interwencji manualnej.
2. Przegląd linii produktów: Dobór odpowiedniej prasy krawędziowej Amada do potrzeb produkcyjnych (serie HG, HRB, EGB itp.)
Amada oferuje dobrze uporządkowane portfolio produktów zaprojektowane tak, aby spełniać szerokie spektrum wymagań produkcyjnych w różnych branżach. Wybór odpowiedniego modelu to pierwszy krok do maksymalizacji zwrotu z inwestycji.
| Wymiar funkcji | Seria HG (Flagowy model hybrydowy) | Seria HRB (Wysokowydajna hybryda) | Seria EGB (Precyzyjna, w pełni elektryczna) |
|---|---|---|---|
| System napędowy | Serwomechanizm napędzający podwójną pompę hydrauliczną (System napędu hybrydowego) | Serwomechanizm napędzający pojedynczą pompę hydrauliczną (Hybrydowy napęd ECO) | Podwójny silnik serwo z bezpośrednim napędem śruby kulowej (Podwójny napęd serwo) |
| Kluczowe zalety | Najwyższa wydajność i automatyzacja. Zapewnia najwyższe prędkości podejścia/zginania/powrotu dzięki dynamicznemu systemowi kompensacji hydraulicznej — idealny do złożonych detali i ekstremalnych wymagań produkcyjnych. | Wyjątkowa równowaga między wydajnością, efektywnością energetyczną i kosztem. Model głównego nurtu na rynku, kompatybilny z ATC dla szybkiej automatyzacji i wszechstronnych zastosowań. | Ultraprecyzja i wysoka efektywność energetyczna. Praca bez oleju, minimalna konserwacja i doskonała powtarzalność. Cicha praca, idealna do czystych środowisk, takich jak produkcja medyczna lub elektroniczna. |
| Grupy docelowe | Lotnictwo, precyzyjna mechanika i duzi producenci OEM wymagający najwyższej prędkości, dokładności i automatyzacji. | Większość warsztatów obróbki blach — od MŚP po dużych producentów — poszukujących optymalnego stosunku wydajności do kosztów. | Obudowy elektroniki, urządzenia medyczne, produkty ze stali nierdzewnej i inne zastosowania wymagające wysokiej precyzji, czystości i niskiego całkowitego kosztu posiadania. |
(1) Ramy wyboru modelu: podejście naukowe według materiału, grubości, wolumenu i budżetu
Poniższy schemat decyzyjny może pomóc szybko wskazać najbardziej odpowiednią serię dla Twojej operacji:
1)Zacznij od “przedmiotu obrabianego” (materiał i grubość):
- Gruba blacha lub stal o wysokiej wytrzymałości? → Priorytet dla modeli HG lub HRB o dużym tonażu (zazwyczaj powyżej 100 ton). Ich sztywne ramy i solidne układy hydrauliczne zapewniają stałą dokładność gięcia.
- Cienkie lub precyzyjne komponenty? → W pełni elektryczny napęd EGB oferuje niezrównaną reakcję i kontrolę kąta, idealny do złożonych części o grubości poniżej 3 mm.
2) Rozważ swój “tryb produkcji” (wolumen i częstotliwość zmiany narzędzi):
- Produkcja o dużej różnorodności, małym wolumenie? → Seria HRB lub HG wyposażona w ATC zapewnia najlepsze rezultaty, minimalizując przestoje i umożliwiając natychmiastowe przygotowanie. Modele EGB również wyróżniają się tutaj dzięki możliwości szybkiego ustawienia.
- Produkcja o dużym wolumenie, małej różnorodności? → Ekstremalna prędkość HG maksymalizuje wydajność obróbki pojedynczych elementów.
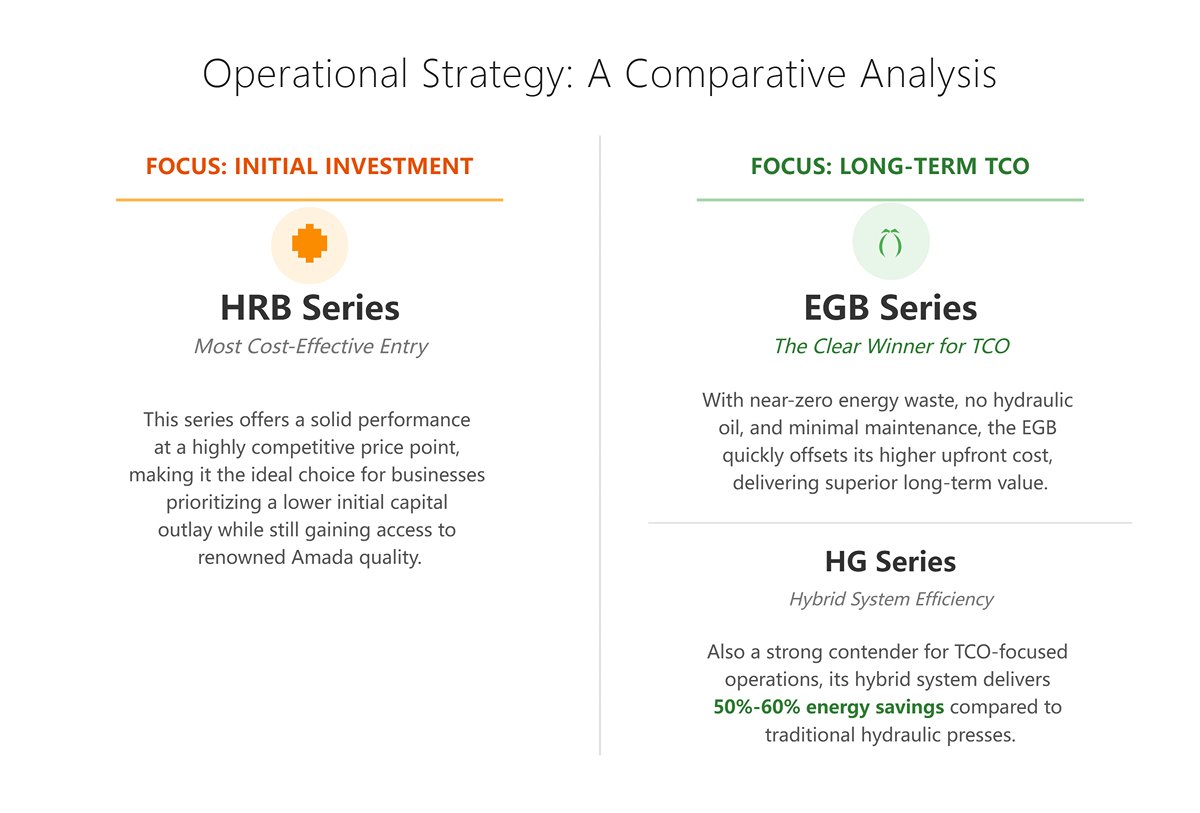
3) Oceń swoją “strategię operacyjną” (budżet i całkowity koszt posiadania, TCO):
- Skupienie na początkowej inwestycji? → Seria HRB oferuje najbardziej opłacalny sposób wejścia w jakość Amada — solidną wydajność w konkurencyjnej cenie.
- Priorytet długoterminowego TCO? → Seria EGB wyróżnia się jako jednoznaczny zwycięzca. Dzięki niemal zerowym stratom energii, braku oleju hydraulicznego i minimalnej konserwacji, szybko rekompensuje wyższy koszt początkowy. Hybrydowy system HG również zapewnia oszczędność energii 50%-60% w porównaniu z tradycyjnymi prasami hydraulicznymi.
(2) Pozycjonowanie rynkowe i benchmarking konkurencji: Porównanie oparte na danych z Trumpf i Bystronic
W segmencie premium giętarek krawędziowych Amada konkuruje bezpośrednio z niemieckimi potentatami Trumpf i Bystronic. Ich rywalizacja wykracza daleko poza parametry mechaniczne — obejmuje filozofię, głębokość automatyzacji i integrację ekosystemu.
| Kluczowe wskaźniki wydajności (KPI) | Amada | Trumpf | Bystronic |
|---|---|---|---|
| Główne wyróżniki | Kompleksowe rozwiązania i ekosystem automatyzacji. Siła tkwi w dostarczaniu kompletnej oferty w zamkniętej pętli — od oprogramowania i maszyn po narzędzia i usługi. System ATC cieszy się niezrównaną dojrzałością i udziałem w rynku. | Najnowocześniejsza technologia i inteligentna produkcja. Znany z innowacji takich jak laserowy system kontroli kąta (ACB), Trumpf wyróżnia się inteligencją oprogramowania i radzeniem sobie z trudnymi wyzwaniami gięcia. | Integracja procesów i doświadczenie użytkownika. Wyróżnia się płynną integracją cięcia, gięcia i innych operacji. Jego intuicyjny system operacyjny jest powszechnie ceniony za obniżenie progu umiejętności użytkownika. |
| Technologia kontroli kąta | Wykorzystuje czujnik kąta typu sondy (Bi-S) do pomiaru i kompensacji w czasie rzeczywistym podczas gięcia, zapewniając doskonałą wartość i szerokie zastosowanie. | Posiada bezkontaktowy laserowy pomiar kąta (ACB) oferujący wyjątkową precyzję, choć wymagający określonych warunków powierzchni. | Oferuje wiele rozwiązań pomiaru kąta, w tym wspomagane laserowo (LAMS), aby utrzymać stabilną dokładność w różnych warunkach. |
| Opcje automatyzacji | Automatyczny zmieniacz narzędzi (ATC) to jego atut — technologia jest dojrzała i szeroko dostępna. Integracja z robotami jest również dobrze ugruntowana. | Równie niezawodny w wymianie narzędzi i automatyzacji robotów, głęboko zintegrowany z własnym ekosystemem oprogramowania. | Kompleksowe rozwiązania automatyzacji, kładące nacisk na synergię z własnymi maszynami do cięcia laserowego, wspierające koncepcję “Inteligentnej Fabryki”. |
| Unikalna propozycja wartości | Niezawodność i globalna sieć serwisowa. Maszyny Amada są znane ze stabilności i trwałości, wspierane przez ogólnoświatową infrastrukturę serwisową, zapewniającą niezawodną wydajność produkcji. | Przywództwo technologiczne. Inwestycja w Trumpf oznacza wejście w najnowocześniejsze innowacje w dziedzinie gięcia. | Łatwość obsługi. Nawet mniej doświadczeni operatorzy mogą szybko opanować system dzięki intuicyjnemu interfejsowi użytkownika. |
Subtelny, lecz decydujący czynnik przy wyborze sprzętu to ekosystem narzędzi. Standaryzowane narzędzia Amada stały się de facto branżowym punktem odniesienia, zapewniając użytkownikom szerszą kompatybilność i korzyści kosztowe przy pozyskiwaniu narzędzi od firm trzecich.
3. Kluczowe przewagi technologiczne: Dlaczego Amada wyróżnia się na tle konkurencji
(1) Napęd hydrauliczny vs. elektryczny: Równoważenie całkowitego kosztu posiadania (TCO) i wydajności
Podejście Amada do technologii napędów odzwierciedla głęboką znajomość rynku i dalekosiężne myślenie. Jej główne strategie koncentrują się na dwóch kierunkach: hybrydowe systemy serwo-hydrauliczne (HG/HRB) oraz w pełni elektryczne napędy serwo (EGB), z których każdy oferuje odmienne, lecz uzupełniające się zalety.
1) Hybrydowy serwo-hydrauliczny (HG/HRB)
To zdecydowanie nie jest tradycyjny, energochłonny system hydrauliczny. Silnik serwo napędza pompę na żądanie, zużywając praktycznie zerową ilość energii podczas faz bezczynności — łącząc moc systemu hydraulicznego z precyzyjną kontrolą serwo.
Kluczowe zalety:
- Znaczna efektywność energetyczna: Zużycie energii jest zmniejszone o ponad 50% w porównaniu z konwencjonalnymi prasami hydraulicznymi.
- Optymalizacja kosztów: Znacznie zmniejszona ilość oleju i generowanie ciepła wydłużają żywotność płynów i uszczelnień, znacząco obniżając koszty konserwacji.
- Precyzyjna kontrola: Umożliwia bardzo dokładną regulację przepływu i ciśnienia, zwiększając spójność i stabilność obróbki.
2) W pełni elektryczny napęd serwo (EGB)
Ta technologia reprezentuje przyszłość systemów napędowych — oferując niezrównaną wydajność i parametry ekologiczne. Śruba kulowa napędzająca suwak zapewnia doskonałą reakcję i dokładność sterowania.
Cechy wyróżniające:
- Wyjątkowa wydajność TCO: Brak oleju hydraulicznego, filtrów czy problemów z wyciekami — drastyczne ograniczenie potrzeb konserwacyjnych i kosztów. Zużycie energii wynosi jedynie 30–40% w porównaniu z prasą hydrauliczną o tej samej tonie.
- Wyjątkowa szybkość reakcji i dokładność: Bezpośrednie sterowanie serwo zapewnia powtarzalność pozycjonowania w granicach mikrometrów oraz czas reakcji w milisekundach, idealnie nadając się do skomplikowanych, precyzyjnych części.
- Zakres zastosowań: W pełni elektryczne systemy obecnie dominują w przedziale małej i średniej tonarzu (poniżej 130 ton), podczas gdy systemy hybrydowe pozostają optymalne dla ciężkich zastosowań i gięcia grubych blach.
Podsumowanie:
Systemy hybrydowe nadal zapewniają doskonałą moc wyjściową i efektywność kosztową, podczas gdy całkowicie elektryczne napędy serwo — charakteryzujące się wydajnością, czystością i precyzją — napędzają branżę w kierunku inteligentnej produkcji nowej generacji.
(2) Inteligentny system sterowania: Rewolucyjna wartość kontrolera AMNC 3i
Jeśli mechaniczna architektura Amada jest jej mocnym kręgosłupem, to kontroler AMNC 3i jest jej inteligentnym mózgiem i duszą. To coś więcej niż tylko interfejs dotykowy — działa jako platforma, która wspiera operatorów i łączy całe środowisko produkcyjne.
1) Od operatora do inżyniera procesu:
Intuicyjny, graficzny interfejs oraz możliwości symulacji 3D sprawiają, że programowanie jest tak proste jak gra. System automatycznie rekomenduje narzędzia, planuje sekwencje i wykrywa kolizje — przekształcając ocenę opartą na doświadczeniu w algorytmy oparte na danych. Zmniejsza to zależność od doświadczonych operatorów i przyspiesza rozwój umiejętności wśród nowych pracowników.
2) Realizacja cyfrowego bliźniaka:
Dzięki integracji z oprogramowaniem VPSS 3i do programowania offline, AMNC 3i umożliwia pełną wirtualną symulację procesu gięcia. Każdy potencjalny błąd jest korygowany zanim pierwsza blacha zostanie załadowana — sprawiając, że próby gięcia i odpady stają się praktycznie przeszłością.
3) Zarządzanie produkcją oparte na danych:
Dzięki wbudowanej łączności sieciowej kontroler współpracuje z systemami ERP/MES, dostarczając w czasie rzeczywistym informacje o postępie produkcji, stanie urządzeń i liczbie części. Przekształca niezależną prasę krawędziową w przejrzysty węzeł w sieci inteligentnej fabryki, dostarczając użytecznych danych do podejmowania świadomych decyzji.
W istocie, pozycja lidera Amada w branży wynika nie z pojedynczego przełomu technologicznego, lecz z holistycznej integracji wiedzy mechanicznej, hydraulicznej, elektrycznej, programistycznej i automatyzacyjnej — ucieleśniając filozofię eliminowania niepewności i maksymalizacji wartości produkcji. Amada dostarcza coś więcej niż maszynę — to sprawdzona, nastawiona na zysk metoda produkcji.
Ⅳ. Głęboka dekonstrukcja: Opanowanie kluczowych technologii pras krawędziowych Amada
Aby naprawdę opanować prasę krawędziową Amada, potrzeba czegoś więcej niż biegłości w obsłudze — wymaga to głębokiego zrozumienia jej filozofii projektowania i podstawowych technologii. W poprzednim rozdziale przedstawiliśmy Amada jako punkt odniesienia w branży. Teraz zajrzymy pod powierzchnię, aby zbadać, jak jej solidna architektura mechaniczna, inteligentne systemy oprogramowania i precyzyjne technologie pomiarowe współpracują, przekształcając zimną stal w precyzyjny silnik zyskowności.
1. Struktura mechaniczna i parametry wydajności — rozszyfrowane
Górny pułap wydajności każdej prasy krawędziowej jest najpierw określany przez jej fizyczną konstrukcję. Filozofia projektowania mechanicznego Amada wprowadza obsesyjne dążenie do precyzji w każdy pozornie prosty element. Konstrukcja ramy i sztywność: fundament wysokoprecyzyjnego gięcia
Kluczem do precyzyjnego gięcia jest sztywność maszyny. Podczas procesu gięcia zarówno górna, jak i dolna belka doświadczają drobnych ugięć pod ogromnym naciskiem — niewidocznych dla oka, lecz wystarczających, aby spowodować gięcie w kształcie łódki, z nieco większym kątem w środku i mniejszymi na końcach. Ta deformacja jest jednym z największych wyzwań w operacjach gięcia.
Rozwiązaniem Amada nie jest po prostu pogrubienie stalowych płyt, lecz tłumienie deformacji u źródła poprzez genialne innowacje konstrukcyjne. Jednym z jej sztandarowych projektów — kompozytowa dolna belka — zasadniczo zmienia sposób działania sił w prasie krawędziowej. W tradycyjnych maszynach przeciwne ugięcia dwóch belek potęgują błędy kątowe. Konfiguracja Amada natomiast ściśle łączy podporę dolnej belki z bocznymi ramami, powodując, że górna i dolna belka uginają się w tym samym kierunku i o tę samą wartość. Zapewnia to stałą szczelinę między stemplem a matrycą na całej długości gięcia, eliminując potrzebę ręcznego podkładania i osiągając jednolite kąty gięcia od krawędzi do krawędzi.
Głębszą zaletą wysokiej sztywności ramy jest coś więcej niż dokładność. Pozwala ona na większy prześwit i skok, zapewniając zwiększoną przestrzeń formowania i łatwiejszą obsługę części — wszystko to przy zachowaniu precyzji. Ta zwiększona stabilność konstrukcyjna umożliwia niezawodne przetwarzanie głębokich skrzynek, wysokich kołnierzy i innych skomplikowanych części z łatwością.
Zrozumienie tych parametrów to pierwszy krok do inteligentnego wyboru maszyny i bezpiecznej eksploatacji.
(1) Tonaż
Maksymalna siła, jaką prasa krawędziowa może wygenerować. To coś więcej niż tylko liczba – błędne obliczenie wymagany nacisk jest powszechnym i kosztownym błędem. Wymagana siła zależy od wytrzymałości materiału na rozciąganie, grubości, długości gięcia i szerokości otworu matrycy. Użycie matrycy z zbyt wąskim otworem V może drastycznie zwiększyć wymagany tonaż, a nawet uszkodzić narzędzia lub maszynę.
(2) Długość gięcia
Określa maksymalną długość detalu, jaką może obsłużyć maszyna. Parametr ten należy dobrać, mając na uwadze przyszłe warianty produktów.
(3) Skok
Maksymalny pionowy ruch belki górnej. Dłuższy skok umożliwia zastosowanie wyższych narzędzi — jest to niezbędny warunek przy gięciu elementów z wysokimi kołnierzami.
(4) Wysokość otwarcia (światło robocze)
Maksymalna odległość między górną a dolną belką. Duża wysokość otwarcia ułatwia wkładanie i wyjmowanie skomplikowanych części, minimalizuje ryzyko kolizji oraz poprawia zarówno bezpieczeństwo, jak i efektywność pracy.
(5) Głębokość gardła
Odległość od bocznej ramy maszyny do osi gięcia. Głębsze gardło umożliwia wsunięcie większych arkuszy blachy dalej w maszynę w celu wykonania częściowych gięć, co znacznie zwiększa elastyczność obróbki.
Jeśli rama jest ciałem, to zderzak tylny stanowi precyzyjne “ręce” prasy krawędziowej. Odpowiada za dokładność wymiarową kołnierza oraz ogólną wydajność produkcji. Systemy zderzaka tylnego Amada są znane z szybkości działania i wieloosiowej wszechstronności.
Zaawansowany system zderzaka tylnego — zazwyczaj z pięcioma lub większą liczbą osi — robi znacznie więcej niż tylko ruch w przód i w tył wzdłuż osi X.
- Oś R (ruch pionowy): Automatycznie dopasowuje się do różnych wysokości narzędzi lub inteligentnie cofa się podczas pracy z nieregularnymi kształtami detali.
- Oś Z (ruch boczny): Umożliwia niezależny ruch palców zderzaka w celu precyzyjnego pozycjonowania części niesymetrycznych lub zwężających się.
- Funkcja przesunięcia L (przesunięcie na bok): Umożliwia szybkie przestawienie punktów odniesienia, znacznie przyspieszając przygotowanie skomplikowanych detali.
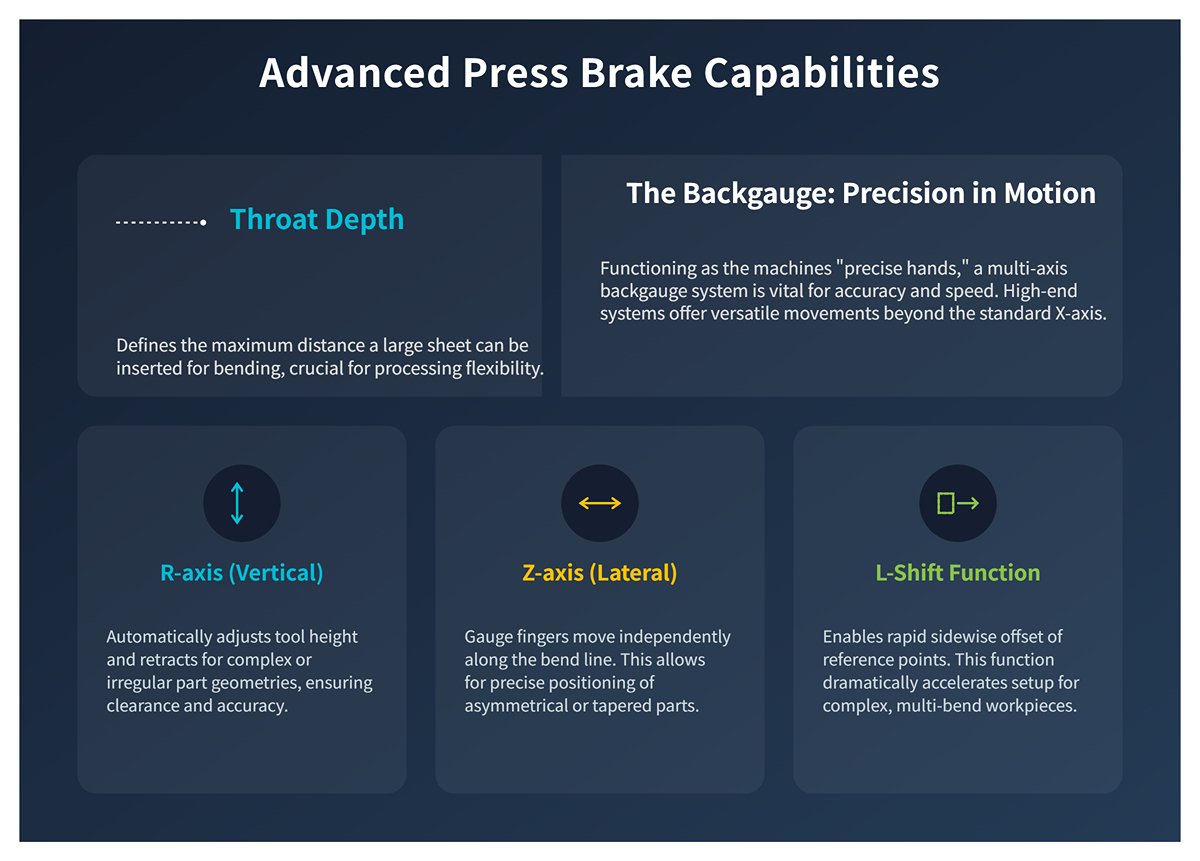
Konstrukcja zderzaka tylnego łączy lekką budowę z wysoką sztywnością, zapewniając szybkie i precyzyjne pozycjonowanie. Dzięki temu, gdy operator umieszcza arkusz, palce są już idealnie ustawione, co minimalizuje czas przestoju i maksymalizuje produktywność.
2. Moc cyfrowych bliźniaków: Wykorzystanie oprogramowania VPSS 3i do eliminacji próbnego gięcia i osiągnięcia zerowych odpadów
Pakiet oprogramowania VPSS 3i (Virtual Prototype Simulation System) firmy Amada stanowi fundament strategii cyfrowego bliźniaka. Przenosi przygotowanie produkcji z kosztownej przestrzeni fizycznej do wysoce efektywnego środowiska wirtualnego, zasadniczo zastępując metodę prób i błędów, która wcześniej zależała od doświadczenia operatorów.
Od planu do programu: bezproblemowe programowanie offline i symulacja 3D
W tradycyjnym wytwarzaniu operatorzy spędzają około 80 % swojego czasu przy maszynie, pisząc programy, przygotowując narzędzia oraz wykonując próby gięcia — pozostawiając jedynie 20 % na faktyczną produkcję. VPSS 3i całkowicie odwraca tę proporcję.
Poprzez zwykły import modelu 3D (na przykład pliku STEP), oprogramowanie — zasilane rozbudowaną bazą danych procesów — może automatycznie wykonać następujące zadania jednym kliknięciem:
- Automatyczne obliczanie rozkroju: Generuje precyzyjne płaskie wzory, korzystając z wbudowanych bibliotek materiałów oraz danych kompensacji gięcia.
- Automatyczne planowanie sekwencji gięcia: Analizuje geometrię części, aby określić najbardziej efektywną, wolną od kolizji kolejność gięć.
- Automatyczny wybór i układ narzędzi: Wybiera najbardziej odpowiedni stempel i matrycę z bazy danych oraz optymalizuje segmentację i rozmieszczenie narzędzi, tak aby wykonać wszystkie gięcia przy minimalnej liczbie przezbrojeń.
Wykrywanie kolizji i optymalizacja ścieżki: doskonalenie gięcia w środowisku wirtualnym
Największą wartością VPSS 3i jest jego kompleksowa symulacja 3D kolizji. Tworzy pełny cyfrowy model maszyny, narzędzi, zderzaka i detalu, wirtualnie przeprowadzając cały proces gięcia.
- Prognozowanie i rozwiązywanie problemów: System wykrywa potencjalne kolizje podczas obrotu lub gięcia detalu — czy to z belką, narzędziami, zderzakiem, a nawet z samą częścią — i rozwiązuje je jeszcze przed rozpoczęciem rzeczywistej produkcji.
- Zoptymalizowane trajektorie robota: Po integracji z jednostkami automatyzacji, takimi jak roboty do gięcia, oprogramowanie może automatycznie zaplanować chwytanie, pozycjonowanie i ruchy robota. Zapobiega to kolizjom i umożliwia w pełni zautomatyzowaną produkcję bezobsługową.
W ten sposób wszystkie potencjalne błędy są rozwiązywane w środowisku wirtualnym, zapewniając, że program przesłany do prasy krawędziowej jest w pełni wykonywalny i całkowicie wolny od kolizji. Operator po prostu instaluje narzędzia zgodnie z przewodnikiem konfiguracji, uzyskując efekt “pierwszy detal gotowy” — próby gięcia i odpady stają się przeszłością.
3. Wyjaśnienie automatycznego systemu kompensacji kąta: opanowanie czujników Bi‑S/Bi‑J dla produkcji “pierwszy detal gotowy”
Nawet przy perfekcyjnym programie, różnice w samym materiale — takie jak nierównomierna grubość, wahania twardości czy kierunek walcowania — mogą nadal wpływać na ostateczny kąt. Tutaj do akcji wkracza automatyczny system kompensacji kąta firmy AMADA. Działając jako pomost między światem wirtualnym a rzeczywistym, zapewnia ostateczne zabezpieczenie w osiąganiu dokładności “pierwszy detal gotowy”.
- Bi‑S (Bend Indicator‑Slide): Flagowy czujnik kąta firmy AMADA typu sondowego składa się z pary wysuwanych sond, które w czasie rzeczywistym stykają się z dwoma kołnierzami detalu podczas gięcia, fizycznie mierząc rzeczywisty kąt.
- Sterowanie w pętli zamkniętej w czasie rzeczywistym: Wyniki pomiarów są natychmiast przekazywane do sterownika AMNC 3i. Jeśli sterownik wykryje, że kąt nie osiągnął wartości docelowej — na przykład z powodu sprężystości odkształceń — nakazuje belce górnej zastosować mikrometryczny, przyrostowy nacisk, aż zmierzona wartość dokładnie odpowiada zamierzonemu kątowi. To przykład aktywnego, inteligentnego procesu korekcji.
- Pomiar trójpunktowy: W przypadku długich elementów roboczych pojedynczy czujnik Bi‑S (lub dwa współpracujące) mogą mierzyć i korygować pozycje z lewej, środkowej i prawej strony. Zapewnia to doskonałą spójność wzdłuż całej linii gięcia — skuteczne rozwiązanie do przeciwdziałania wewnętrznym różnicom naprężeń w materiale.
- Bi‑J (Wskaźnik gięcia‑Laser): Ten czujnik kąta oparty na laserze rzutuje wiązkę laserową na powierzchnię elementu i analizuje odbite światło, aby obliczyć kąt. Lepszy do zastosowań z grubymi płytami lub w przypadkach, gdy otwarcie matrycy V jest szczególnie duże.
Obecność czujników Bi‑S i Bi‑J nadaje prasie krawędziowej zdolność “wyczuwania” i “myślenia”. Dzięki aktywnej kompensacji różnic materiałowych, maszyna zapewnia precyzyjną kontrolę kąta dla każdej partii i każdego elementu roboczego — maksymalizując pewność i powtarzalność jakości produkcji.
4. Wyjaśnienie powszechnych błędnych przekonań technicznych: zrozumienie kompensacji gięcia (współczynnika K), obliczania siły nacisku i sprężystości materiału
Aby naprawdę opanować technologię gięcia blach, konieczne jest najpierw wyeliminowanie kilku powszechnych nieporozumień dotyczących podstawowych pojęć. Nie tylko prowadzą one do wadliwych produktów, ale mogą również uszkodzić sprzęt. Przyjrzyjmy się trzem kluczowym obszarom bardziej szczegółowo.
(1) Nieporozumienia dotyczące współczynnika K
Nieporozumienie: Współczynnik K jest stały i można go bezpośrednio pobrać z tabel standardowych.
Fakt:
System Współczynnik K nie jest uniwersalną stałą; określa położenie osi obojętnej – teoretycznej warstwy, która podczas gięcia nie ulega ani rozciąganiu, ani ściskaniu. Na jego wartość wpływa kilka zmiennych, w tym rodzaj materiału, grubość, promień gięcia wewnętrznego, oraz szerokość rowka matrycy V.
Wartości zawarte w tabelach lub podręcznikach (np. 0,4468) należy traktować jedynie jako punkt odniesienia. W przypadku gięcia o wysokiej dokładności konieczne jest rzeczywiste testowanie w celu stworzenia dedykowanej bazy danych kompensacji dla konkretnych kombinacji materiałów i narzędzi. To jedna z kluczowych zalet wbudowanej bazy danych oprogramowania VPSS 3i.
(2) Nieporozumienia dotyczące obliczania siły nacisku
Nieporozumienie: Siła gięcia zależy tylko od grubości i długości materiału.
Fakt:
Szerokość otwarcia matrycy V jest jednym z najważniejszych czynników wpływających na siłę gięcia. Węższe otwarcie V powoduje wykładniczy wzrost wymaganej siły nacisku. Zastosowanie zbyt wąskiej matrycy może prowadzić do nieprawidłowego gięcia, a nawet trwałego uszkodzenia narzędzi lub maszyny.
Ponadto wytrzymałość na rozciąganie odgrywa kluczową rolę — na przykład gięcie stali nierdzewnej o tej samej grubości wymaga w przybliżeniu 1,5 raza większej siły niż dla stali miękkiej.
(3) Nieporozumienia dotyczące sprężystości materiału
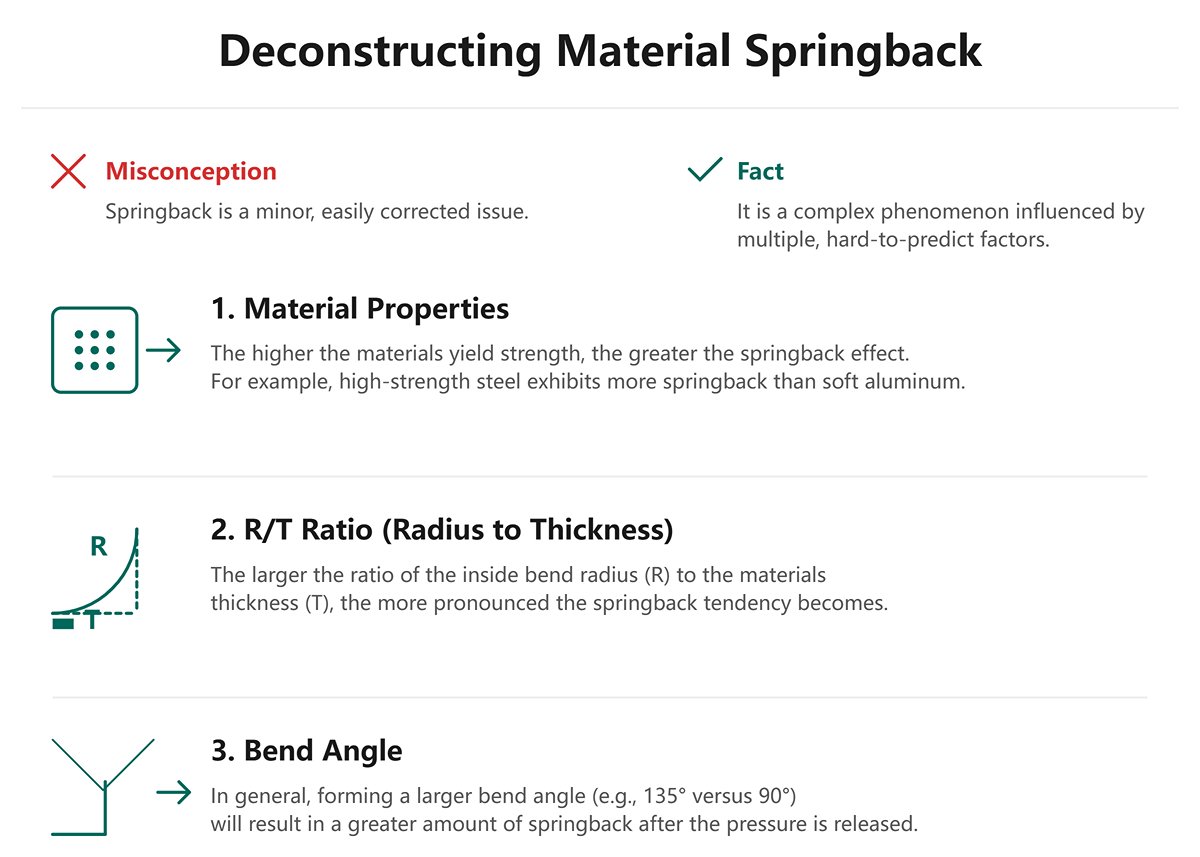
Nieporozumienie: Odsprężenie jest niewielkim problemem, który można łatwo skorygować poprzez dostosowanie kąta gięcia.
Fakt:
Odsprężenie jest złożonym zjawiskiem fizycznym wywołanym sprężystym odkształceniem metalu po jego zagięciu. Jest ono zależne od wielu czynników i słynie z tego, że jest niezwykle trudne do dokładnego przewidzenia. Główne czynniki wpływające to:
- Właściwości materiału: Im wyższa granica plastyczności, tym większe odsprężenie (na przykład stal o wysokiej wytrzymałości wykazuje większe odsprężenie niż miękkie aluminium).
- Współczynnik R/T: Im większy stosunek wewnętrznego promienia gięcia (R) do grubości materiału (T), tym silniejsza tendencja do odsprężenia.
- Kąt gięcia: Z reguły większe kąty gięcia powodują większe odsprężenie.
Właśnie dlatego systemy pomiaru kąta w czasie rzeczywistym, takie jak Bi‑S, są tak cenne — zastępują teoretyczne założenia rzeczywistymi danymi, utrzymując najbardziej nieprzewidywalny czynnik, czyli odsprężenie, całkowicie pod kontrolą w procesie produkcyjnym.
Wyjaśnienie tych błędnych przekonań jest pierwszym i najważniejszym krokiem w kierunku mistrzostwa. Tylko dzięki prawidłowemu zrozumieniu tych podstawowych zasad operatorzy mogą osiągnąć precyzyjne, wydajne i w pełni kontrolowane operacje gięcia.
5. Porównanie z prasą krawędziową ADH
Prasy krawędziowe Amada są znane ze swoich zaawansowanych systemów napędowych, możliwości automatyzacji i wysokiej precyzji, co sprawia, że są popularnym wyborem w branżach wymagających efektywnego i dokładnego gięcia metalu. Dzięki funkcjom takim jak systemy serwohydrauliczne, automatyczne zmieniacze narzędzi oraz oprogramowanie z obsługą IoT, Amada oferuje kompleksowe rozwiązania, które zwiększają produktywność i efektywność operacyjną.
Z kolei ADH Machine Tool, czołowy chiński producent, oferuje wszechstronną gamę pras krawędziowych, w tym modele CNC, NC, tandemowe i elektryczne, koncentrując się na przystępności cenowej, możliwości dostosowania oraz solidnej obsłudze posprzedażowej. Aby zapewnić jaśniejsze zrozumienie mocnych stron i różnic między tymi dwoma producentami, poniższa tabela przedstawia szczegółowe porównanie ich kluczowych cech i możliwości.
| Cecha | ADH Machine Tool | Amada |
| System napędowy | Dostępne opcje elektrohydrauliczne i serwoelektryczne; hybrydowe rozwiązania dla oszczędności energii. | Systemy serwohydrauliczne, hydrauliczne i serwoelektryczne, optymalizujące precyzję i efektywność energetyczną. |
| Automatyzacja | Oferuje modele CNC z zaawansowanym programowaniem, zapewniając większą precyzję i produktywność; obsługuje komórki gięcia dla pracy bez nadzoru. | Zawiera automatyczne zmieniacze narzędzi (ATC), aby zminimalizować czas konfiguracji; zintegrowana robotyka do manipulacji materiałem. |
| Precyzyjna kontrola | Wyposażone w zaawansowane kontrolery CNC (DELEM, ESA, CYBELEC); oferuje systemy kompensacji wygięcia dla zwiększenia dokładności. | Wykorzystuje kontroler AMNC 3i oraz technologię Bi-S, aby zapewnić wysoką precyzję i automatyczne dostosowanie grubości materiału. |
| Efektywność energetyczna | Modele elektryczne zmniejszają zużycie energii, wspierając cele zrównoważonego rozwoju. | Modele serwoelektryczne koncentrują się na ograniczaniu wpływu na środowisko i hałasu. |
| Personalizacja i wszechstronność | Obsługuje wiele konfiguracji, takich jak modele tandemowe i wielkoskalowe do zastosowań wymagających dużej wydajności. | Oferuje wieloosiowe tylne zderzaki do zindywidualizowanych operacji gięcia oraz łączność IoT do monitorowania w czasie rzeczywistym. |
| Oprogramowanie i łączność | Umożliwia integrację ze standardowymi w branży sterownikami CNC dla łatwego programowania. | Zapewnia oprogramowanie Dr. A Bend do automatyzacji oraz łączność IoT wspierającą konserwację i optymalizację. |
| Funkcje bezpieczeństwa | Zawiera kurtyny bezpieczeństwa, awaryjne zatrzymania i inteligentne systemy mocowania. | Wykorzystuje laserowe systemy bezpieczeństwa oraz automatyzację robotów dla bezpiecznego działania. |
| Gwarancja i wsparcie | Oferuje 15-letnią gwarancję konstrukcyjną i 2-letnią gwarancję na akcesoria; całodobowe wsparcie techniczne. | Podkreśla szybkie wsparcie i usługi wymiany w celu minimalizacji przestojów. |
IV. Popularne modele i ich specyfikacje
Firma Amada Corporation oferuje szeroki wybór modeli pras krawędziowych, z których każdy jest dostosowany do konkretnych wymagań produkcyjnych. Modele te są znane z precyzji, wydajności i zaawansowanych funkcji technologicznych.
1. Seria HFE 3i
Seria HFE 3i jest znana z przyjaznego interfejsu użytkownika i precyzyjnych możliwości gięcia. Obejmuje zaawansowane funkcje, które zwiększają zarówno produktywność, jak i dokładność w kształtowaniu metalu.
- Siła gięcia: od 50 do 400 ton
- Długość gięcia: do 4 metrów
- System sterowania: panel sterowania LCD z ekranem wielodotykowym
- Kluczowe cechy:
- Hydrauliczny system kompensacji ugięcia dla spójnej jakości gięcia
- Tryb oszczędzania energii w celu zmniejszenia zużycia prądu
- System szybkiej wymiany narzędzi w celu zminimalizowania czasu konfiguracji
- Szybki zderzak tylni dla precyzyjnego pozycjonowania
Zastosowania w przemyśle: Idealny dla przemysłu motoryzacyjnego, lotniczego oraz ogólnej obróbki metalu, gdzie precyzja i wydajność mają kluczowe znaczenie.
2. Seria HRB
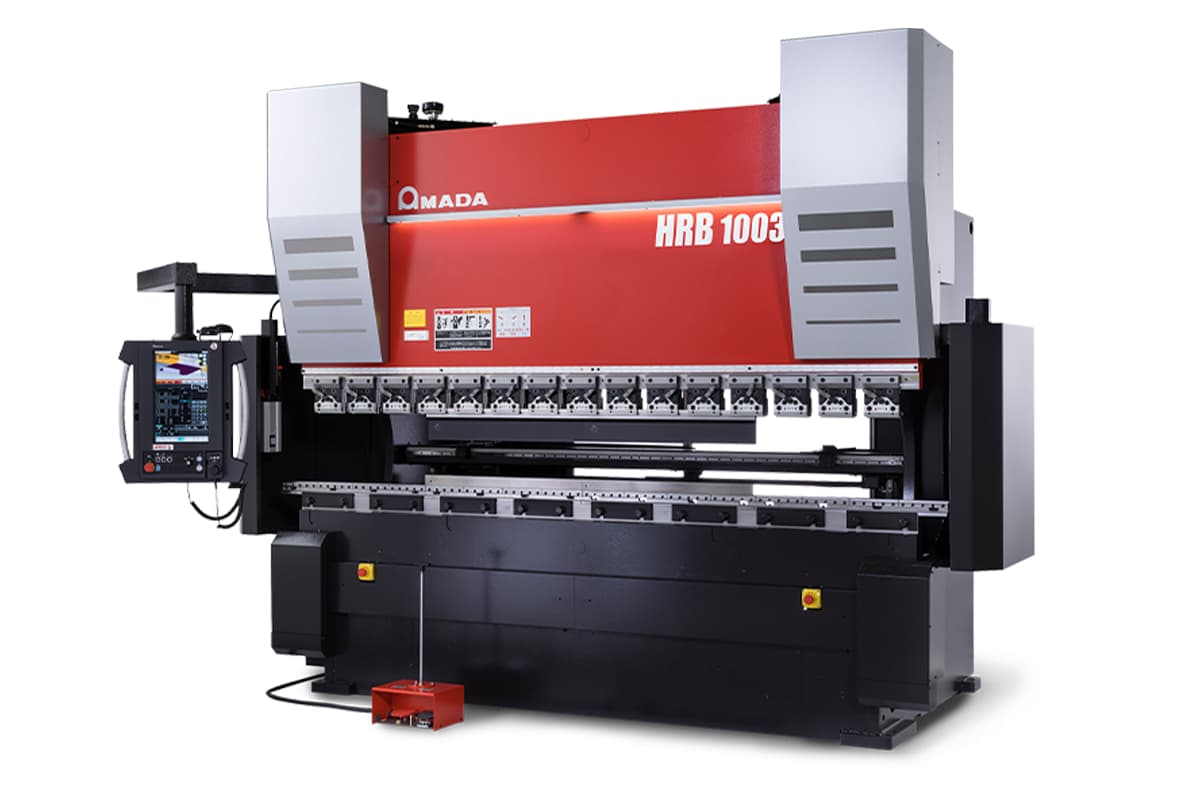
Bazując na precyzji i łatwości obsługi serii HFE 3i, seria HRB wprowadza dodatkową solidność i wszechstronność. Seria ta kładzie nacisk na precyzję i produktywność, odpowiadając zarówno na potrzeby produkcji wielkoseryjnej, jak i indywidualnej.
- Siła gięcia: 80 do 220 ton
- Długość gięcia: do 4 metrów
- System sterowania: Sterownik AMNC 3i
- Kluczowe cechy:
- Automatyczne systemy kompensacji gięcia dla uzyskania równych kątów zagięcia
- Szybki zderzak tylni dla wydajnego i precyzyjnego pozycjonowania
- Ergonomiczna konstrukcja zwiększająca komfort operatora
- Wszechstronne opcje narzędzi dla różnych wymagań gięcia
Zastosowania w przemyśle: Przeznaczona dla przemysłu maszyn ciężkich, stoczniowego i budowlanego, gdzie wymagane są solidne i wszechstronne rozwiązania do gięcia.
3. Seria HG ATC
Seria HG ATC łączy automatyczne zmieniacze narzędzi i hydrauliczne systemy kompensacji, co czyni ją idealną do środowisk produkcyjnych o dużym zróżnicowaniu i małych seriach. Została zaprojektowana, aby zminimalizować czas konfiguracji i zmaksymalizować wydajność operacyjną.
- Siła gięcia: 100 do 220 ton
- Długość gięcia: do 4 metrów
- System sterowania: Sterownik AMNC 3i
- Kluczowe cechy:
- Automatyczny zmieniacz narzędzi (ATC) dla szybkich wymian narzędzi
- Hydrauliczny system kompensacji zapewniający stałą jakość gięcia
- Zaawansowane funkcje bezpieczeństwa chroniące operatora
- Szybki zderzak tylni dla precyzyjnego pozycjonowania metalu
Zastosowania w przemyśle: Idealna dla zakładów usługowych i producentów elementów metalowych, którzy muszą szybko i efektywnie przełączać się między różnymi zleceniami.
4. Seria EGB-ATCe

Seria EGB-ATCe wykorzystuje technologię serwoelektryczną, oferującą energooszczędność i wysoką wydajność. Została zaprojektowana dla producentów poszukujących przyjaznych dla środowiska rozwiązań, nie rezygnując przy tym z precyzji i produktywności.
- Siła gięcia: Do 130 ton
- Długość gięcia: Do 3 metrów
- System sterowania: Sterownik VPSS4ie
- Kluczowe cechy:
- Napęd serwoelektryczny redukujący zużycie energii
- Automatyczna zmiana narzędzi (ATC) dla szybkich zmian ustawień
- Zaawansowany system sterowania zapewniający precyzyjne i wydajne operacje
- Kompaktowa konstrukcja oszczędzająca przestrzeń i usprawniająca przepływ pracy
Zastosowania w przemyśle: Idealna dla branży elektronicznej, produkcji urządzeń medycznych oraz innych sektorów kładących nacisk na efektywność energetyczną i precyzję.
5. HFE M2 EVO
Seria HFE M2 EVO została zaprojektowana z naciskiem na ergonomię oraz zaawansowane systemy sterowania. Jest szczególnie odpowiednia do gięcia małych elementów, oferując wysoką precyzję i elastyczność.
- Siła gięcia: Od 50 do 220 ton
- Długość gięcia: do 4 metrów
- System sterowania: Sterownik AMNC 3i
- Kluczowe cechy:
- Ergonomiczna konstrukcja zmniejszająca zmęczenie operatora
- Zaawansowane sterowniki dla precyzyjnych operacji gięcia
- System szybkiej zmiany narzędzi zwiększający produktywność
- Energooszczędny układ hydrauliczny
Zastosowania w przemyśle: Najlepiej sprawdza się w produkcji precyzyjnych części, w tym w branży elektronicznej i urządzeń małego AGD.
6. HD 1003 ATC
Model HD 1003 ATC wyróżnia się automatyczną zmianą narzędzi oraz zaawansowanymi możliwościami gięcia. Został zaprojektowany do obsługi złożonych zadań gięcia z wysoką precyzją i wydajnością.
- Siła gięcia: 100 ton
- Długość gięcia: Do 3 metrów
- System sterowania: Sterownik AMNC 3i
- Kluczowe cechy:
- Automatyczny zmieniacz narzędzi (ATC) do szybkiego ustawiania narzędzi
- Wskaźnik gięcia Slide (Bi-S) do automatycznego dostosowania do zmian materiału
- Zaawansowany hydrauliczny system kompensacji dla zapewnienia stałej jakości gięcia
- Szybki zderzak tylny dla precyzyjnego pozycjonowania
Zastosowania w przemyśle: Odpowiedni do precyzyjnej inżynierii, produkcji komponentów motoryzacyjnych oraz innych branż wymagających wysokiej precyzji.
7. Seria HG-RM

Seria HG-RM oferuje integrację z robotami do zautomatyzowanych operacji gięcia. Ta seria jest przeznaczona dla producentów, którzy chcą zwiększyć produktywność dzięki automatyzacji.
- Siła gięcia: 100 do 220 ton
- Długość gięcia: do 4 metrów
- System sterowania: Sterownik AMNC 3i
- Kluczowe cechy:
- Robotyczna obsługa materiałów w celu ograniczenia ręcznej interwencji
- Zaawansowane systemy bezpieczeństwa zapewniające ochronę operatora
- Szybki zderzak tylni dla precyzyjnego pozycjonowania
- Automatyczna zmiana narzędzi (ATC) dla szybkich zmian ustawień
Zastosowania w przemyśle: Idealna do środowisk produkcji na dużą skalę, takich jak przemysł motoryzacyjny, lotniczy i maszyn ciężkich, gdzie automatyzacja może znacząco zwiększyć wydajność.
Oprócz wielu serii pras krawędziowych firmy Amada, ADH Machine Tool oferuje również szeroką gamę modeli spełniających różne potrzeby klientów. Ich produkty obejmują serie CNC i NC, z siłami gięcia od 40 ton do 600 ton i długościami gięcia do 6 metrów. Prasy krawędziowe w układzie tandemowym firmy ADH są szczególnie odpowiednie do obróbki dużych elementów konstrukcyjnych i obsługują wydajne sterowanie automatyczne.
V. Zaawansowane technologie i innowacje
Prasy krawędziowe Amada znajdują się w czołówce technologii obróbki metalu, wykorzystując szereg zaawansowanych funkcji i innowacji, które zwiększają produktywność, precyzję i efektywność. Technologie te są szczególnie korzystne w sektorach takich jak motoryzacja, lotnictwo i przemysł maszyn ciężkich, gdzie precyzja i efektywność są kluczowe.
1. Systemy serwo-hydrauliczne
Integracja systemów serwo-hydraulicznych przez firmę Amada łączy moc systemów hydraulicznych z precyzją serwomotorów, dzięki czemu są one idealne dla branż takich jak motoryzacyjna i lotnicza. To hybrydowe podejście pozwala na:
- Precyzyjną kontrolę procesu gięcia
- Poprawioną dokładność
- Zmniejszenie ilości odpadów materiałowych
- Zwiększoną efektywność energetyczną
Na przykład seria HFE M2 EVO wykorzystuje technologię serwo-hydrauliczną, aby osiągnąć wysoką precyzję w operacjach gięcia przy jednoczesnym oszczędzaniu energii.
2. Wirtualny System Symulacji Prototypów (VPSS)
Wirtualny System Symulacji Prototypów (VPSS) to zaawansowane rozwiązanie programowe zaprojektowane w celu usprawnienia programowania i symulacji operacji gięcia. VPSS umożliwia operatorom:
- Tworzenie wirtualnych prototypów części
- Symulowanie procesu gięcia
- Optymalizowanie sekwencji gięcia przed faktyczną produkcją
Na przykład, wiodący producent samochodów skrócił czas konfiguracji o 30% dzięki VPSS, co pokazuje jego wpływ na efektywność produkcji.
3. Sterownik AMNC 3i
Sterownik AMNC 3i to nowoczesny system sterowania oferujący przyjazny dla użytkownika interfejs z funkcją ekranu dotykowego. Kluczowe korzyści obejmują:
- Uproszczone programowanie i monitorowanie operacji gięcia
- Spójne i dokładne rezultaty
- Łączność IoT dla monitorowania w czasie rzeczywistym i analizy danych
- Predykcyjne utrzymanie ruchu i optymalizacja procesów
Ten zaawansowany system sterowania jest stosowany w kilku modelach pras krawędziowych, w tym w serii HRB i HG ATC.
4. Laserowe systemy bezpieczeństwa
Czy wiesz, że zaawansowane laserowe systemy bezpieczeństwa firmy Amada nie tylko chronią operatorów, ale także utrzymują wysoką produktywność poprzez minimalizację ręcznych kontroli bezpieczeństwa? Systemy te wykorzystują czujniki laserowe do:
- Wykrywania wszelkich przeszkód w obszarze gięcia
- Automatycznego zatrzymywania maszyny w celu zapobieżenia wypadkom
Integracja laserowych systemów bezpieczeństwa zwiększa bezpieczeństwo w miejscu pracy, jednocześnie umożliwiając szybsze i bardziej efektywne operacje gięcia.
5. Łączność IoT i inteligentna produkcja
Amada integruje łączność IoT oraz inteligentną produkcję w swoich prasach krawędziowych, wdrażając zasady Przemysłu 4.0 w celu zwiększenia możliwości monitorowania w czasie rzeczywistym oraz konserwacji predykcyjnej. Prasy krawędziowe z obsługą IoT mogą:
- Zbierać i przesyłać dane w czasie rzeczywistym dotyczące wydajności maszyny
- Umożliwiać zdalne monitorowanie i diagnostykę
- Ograniczać przestoje dzięki konserwacji predykcyjnej
- Bezproblemowo integrować się z innymi systemami inteligentnej produkcji w celu usprawnienia automatyzacji przepływu pracy i podejmowania decyzji opartych na danych
6. Automatyczne zmieniacze narzędzi (ATC)

Automatyczne zmieniacze narzędzi (ATC) są znakiem rozpoznawczym innowacyjnej technologii pras krawędziowych firmy Amada. Systemy te pozwalają na:
- Szybką i precyzyjną wymianę narzędzi bez ręcznej interwencji
- Znaczące skrócenie czasu konfiguracji
- Zwiększenie produktywności
System ATC jest szczególnie korzystny w środowiskach produkcyjnych o wysokim zróżnicowaniu i małych wolumenach, gdzie wymagane są częste zmiany narzędzi. Modele, takie jak serie HD ATC i HG ATC, są wyposażone w automatyczne zmieniacze narzędzi, umożliwiając producentom szybkie i efektywne przełączanie się między różnymi operacjami gięcia.
7. Zaawansowane rozwiązania programowe
Zaawansowane rozwiązania programowe firmy Amada, takie jak Dr. ABE Bend, dodatkowo zwiększają możliwości ich pras krawędziowych. Dr. ABE Bend automatyzuje programowanie operacji gięcia, zapewniając:
- Efektywne rozwiązania do gięcia
- Eliminację próbnych gięć
- Dokładną i spójną jakość gięcia
- Zmniejszenie ilości odpadów materiałowych
- Poprawę ogólnej produktywności
Dzięki integracji zaawansowanych rozwiązań programowych z modelami swoich pras krawędziowych, Amada umożliwia producentom osiągnięcie wyższych poziomów precyzji i wydajności w procesach formowania metalu.
8. Integracja robotów
Prasy krawędziowe Amada mogą być integrowane z systemami robotycznymi w celu automatycznej obsługi materiałów, ograniczając ręczną interwencję i zwiększając przepustowość. Integracja z robotami umożliwia:
- Ciągłe serie produkcyjne
- Zwiększona produktywność i spójność w operacjach gięcia
Technologia ta jest szczególnie korzystna w środowiskach produkcji na dużą skalę, gdzie trzeba wytwarzać duże ilości części przy minimalnych odchyleniach. Seria HG-RM, na przykład, posiada integrację z robotami, co czyni ją idealną dla branż takich jak motoryzacyjna i lotnicza.
9. Technologia serwo-elektryczna
Technologia serwo-elektryczna to kolejna innowacja, która wyróżnia prasy krawędziowe Amada. Technologia ta wykorzystuje serwomechanizmy elektryczne zamiast systemów hydraulicznych, oferując kilka zalet:
- Zmniejszone zużycie energii
- Niższe koszty eksploatacji
- Poprawiona zrównoważoność środowiskowa
Na przykład technologia serwo-elektryczna firmy Amada może zmniejszyć zużycie energii nawet o 50% w porównaniu z tradycyjnymi systemami. Serwo-elektryczne prasy krawędziowe, takie jak seria EGB-ATCe, zapewniają wysoką precyzję i wydajność przy jednoczesnej minimalizacji śladu ekologicznego. To sprawia, że są one doskonałym wyborem dla producentów poszukujących ekologicznych rozwiązań bez kompromisów w zakresie jakości.
VI. Przewodnik krok po kroku dotyczący rozwiązywania problemów z prasą krawędziową Amada
1. Zidentyfikuj problem
- Obserwuj zachowanie maszyny:
- Zanotuj wszelkie nietypowe dźwięki, wibracje lub ruchy.
- Sprawdź panel sterowania pod kątem kodów błędów lub komunikatów ostrzegawczych.
- Zanotuj wszelkie nieprawidłowości w pracy maszyny.
- Zbierz wstępne informacje:
- Porozmawiaj z operatorem maszyny, aby zebrać historię problemu. Pomoże to w zrozumieniu ewentualnych powtarzających się usterek.
- Przejrzyj dzienniki konserwacji i eksploatacji maszyny.
- Czy w ostatnim czasie były jakieś zmiany lub czynności konserwacyjne, które mogły wpłynąć na działanie maszyny?
2. Sprawdź podstawowe funkcje
- Zasilanie:
- Upewnij się, że prasa krawędziowa jest podłączona do stabilnego źródła zasilania.
- Sprawdź, czy nie wyłączyły się wyłączniki nadprądowe lub nie przepaliły bezpieczniki.
- Zweryfikuj, czy wyłączniki awaryjne są odblokowane.
- System hydrauliczny:
- Sprawdź poziom płynu hydraulicznego i uzupełnij w razie potrzeby.
- Poszukaj widocznych wycieków w przewodach, uszczelnieniach i połączeniach.
- Upewnij się, że pompa hydrauliczna działa prawidłowo.
- Panel sterowania:
- Przetestuj wszystkie przyciski, przełączniki i ekrany dotykowe pod kątem reakcji.
- Upewnij się, że panel sterowania jest wolny od kurzu i zanieczyszczeń.
Po zweryfikowaniu podstawowych funkcji możemy teraz przejść głębiej do komponentów elektrycznych, aby upewnić się, że są w optymalnym stanie.
3. Sprawdź komponenty elektryczne
- Okablowanie i połączenia:
- Sprawdź, czy okablowanie nie jest poluzowane lub uszkodzone.
- Skontroluj złącza i terminale pod kątem korozji lub zużycia.
- Dokręć wszelkie poluzowane połączenia.
- Płytki obwodów i przekaźniki:
- Sprawdź płytki obwodów pod kątem śladów przypaleń lub uszkodzeń.
- Przetestuj przekaźniki pod kątem prawidłowego działania i wymień wadliwe.
- Czujniki i przełączniki:
- Upewnij się, że wszystkie czujniki są czyste i prawidłowo ustawione.
- Przetestuj wyłączniki krańcowe, które są urządzeniami wykrywającymi obecność lub położenie obiektu, i wymień te, które są uszkodzone.
Po zweryfikowaniu komponentów elektrycznych należy zwrócić uwagę na układ hydrauliczny, który odgrywa kluczową rolę w pracy prasy krawędziowej.
4. Sprawdź układ hydrauliczny
- Jakość i poziom płynu:
- Sprawdź, czy płyn hydrauliczny nie jest zanieczyszczony lub zdegradowany. Wymień płyn, jeśli jest przebarwiony lub zawiera cząstki stałe.
- Utrzymywanie prawidłowego poziomu płynu jest kluczowe dla optymalnej wydajności.
- Ustawienia ciśnienia:
- Sprawdź, czy ustawienia ciśnienia hydraulicznego są zgodne ze specyfikacją maszyny.
- Wyreguluj ciśnienie, jeśli jest zbyt wysokie lub zbyt niskie.
- Pompa i silnik:
- Nasłuchuj nietypowych dźwięków z pompy hydraulicznej lub silnika.
- Upewnij się, że pompa i silnik są solidnie zamocowane i pracują płynnie.
5. Wyrównaj i sprawdź narzędzia
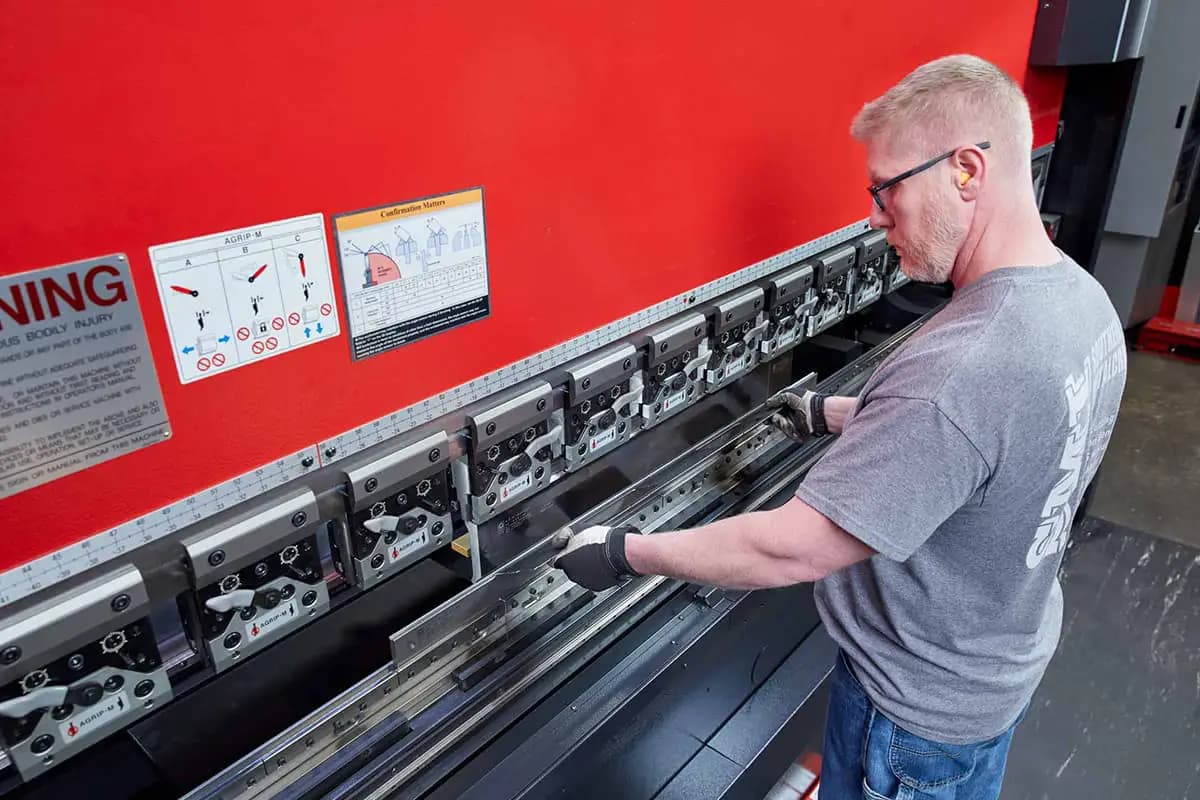
- Konfiguracja narzędzi:
- Upewnij się, że zestawy stempla i matrycy są prawidłowo wyrównane.
- Użyj czujnika zegarowego, aby sprawdzić wyrównanie i wprowadzić niezbędne korekty.
- Stan narzędzi:
- Sprawdź narzędzia pod kątem zużycia lub uszkodzeń.
- Wymień zużyte lub uszkodzone narzędzia, aby utrzymać dokładność gięcia.
- Kompatybilność z oprzyrządowaniem:
- Zweryfikuj, czy narzędzia są kompatybilne z materiałem poddawanym gięciu.
- Użyj odpowiedniego stempla i matrycy do grubości i rodzaju materiału.
6. Skonsultuj się z instrukcją obsługi
- Interpretacja kodów błędów:
- Zapoznaj się z instrukcją obsługi prasy krawędziowej Amada w celu uzyskania wyjaśnień dotyczących kodów błędów.
- Postępuj zgodnie z zalecanymi krokami rozwiązywania problemów dla każdego kodu błędu.
- Typowe kody błędów i ich znaczenie:
- Wymień typowe kody błędów i ich znaczenie.
- Podaj konkretne kroki rozwiązywania problemów dla każdego kodu błędu.
- Procedury konserwacyjne:
- Przejrzyj instrukcję obsługi w celu poznania szczegółowych procedur konserwacyjnych i ich harmonogramów.
- Upewnij się, że wszystkie czynności konserwacyjne są wykonywane zgodnie z zaleceniami.
7. Zaawansowana diagnostyka
- Uzyskiwanie haseł konserwacyjnych:
- Skontaktuj się z działem wsparcia technicznego Amada, aby uzyskać hasła konserwacyjne.
- Upewnij się, że tylko upoważniony personel używa tych haseł do diagnostyki.
- Przeprowadzanie testów diagnostycznych:
- Użyj funkcji diagnostycznych maszyny, aby zidentyfikować usterki.
- Zapisz i przeanalizuj dane diagnostyczne, aby określić źródło problemu.
- Aktualizacje oprogramowania:
- Sprawdź dostępność aktualizacji oprogramowania dla systemu sterowania.
- Zainstaluj aktualizacje, aby poprawić wydajność i rozwiązać znane problemy.
8. Wdrażanie rozwiązań
- Wymień wadliwe komponenty:
- Wymień wszelkie zidentyfikowane uszkodzone komponenty, takie jak czujniki, przekaźniki lub elementy hydrauliczne.
- Upewnij się, że części zamienne są kompatybilne z modelem maszyny.
- Dostosuj ustawienia:
- Precyzyjnie wyreguluj ciśnienie hydrauliczne, wyrównanie i inne ustawienia w razie potrzeby.
- Zweryfikuj regulacje wykonując próbne gięcia, aby zapewnić dokładność.
- Przetestuj maszynę:
- Przeprowadź prasę krawędziową przez pełny cykl gięcia.
- Monitoruj wydajność maszyny i sprawdź, czy nie pozostały żadne problemy.
9. Zweryfikuj rozwiązanie
- Przeprowadź testy końcowe:
- Wykonaj wiele próbnych gięć, aby upewnić się, że problem został całkowicie rozwiązany.
- Zweryfikuj dokładność i powtarzalność gięć.
- Monitoruj wydajność:
- Obserwuj maszynę podczas regularnej pracy pod kątem oznak powracających problemów.
- Zapisz wyniki i dokonane regulacje dla przyszłego odniesienia.
- Udokumentuj proces:
- Udokumentuj wszystkie kroki podjęte w celu diagnozy i rozwiązania problemu.
- Uwzględnij szczegóły dotyczące problemu, diagnostyki, rozwiązań i końcowych rezultatów.
VII. Typowe problemy z prasami krawędziowymi Amada
1. Problemy z układem hydraulicznym

Układy hydrauliczne są kluczowymi elementami wielu pras krawędziowych Amada. Typowe problemy hydrauliczne obejmują:
- Wycieki: Wycieki płynu hydraulicznego w przewodach, uszczelnieniach lub połączeniach mogą powodować spadki ciśnienia i zmniejszać siłę gięcia. Oznaki wycieków to widoczny płyn na maszynie, obniżona wydajność oraz nietypowe dźwięki. Regularnie sprawdzaj te elementy i wymieniaj zużyte lub uszkodzone części. Używaj zalecanych płynów hydraulicznych, takich jak ISO VG 32 lub VG 46, aby zapewnić optymalną wydajność.
- Spadki ciśnienia: Niestabilne ciśnienie hydrauliczne może powodować nierówne gięcia. Sprawdź pompę hydrauliczną i ustawienia ciśnienia, upewniając się, że są one zgodne ze specyfikacją maszyny. Na przykład nagły spadek siły gięcia może wskazywać na awarię pompy.
- Przegrzewanie: Nadmierne ciepło może pogarszać jakość płynu hydraulicznego i uszkadzać elementy. Upewnij się, że system chłodzenia działa prawidłowo i że poziom płynu jest utrzymywany. Przegrzewanie może prowadzić do poważniejszych uszkodzeń, jeśli nie zostanie szybko usunięte.
2. Problemy elektryczne
Problemy elektryczne mogą zakłócać normalną pracę pras krawędziowych Amada. Główne problemy obejmują:
- Nieregularne działanie: Poluzowane lub uszkodzone przewody, wadliwe przekaźniki lub przepalone bezpieczniki mogą powodować niestabilne działanie. Regularnie sprawdzaj połączenia elektryczne i wymieniaj uszkodzone elementy. Na przykład, jeśli maszyna nagle się zatrzymuje lub działa nieprzewidywalnie, sprawdź przewody i przekaźniki.
- Usterki panelu sterowania: Jeśli panel sterowania nie reaguje lub wyświetla kody błędów, sprawdź aktualizacje oprogramowania lub problemy sprzętowe. Typowe kody błędów mogą obejmować E01 (przeciążenie silnika) lub E02 (usterka czujnika). Zapoznaj się z instrukcją obsługi w celu uzyskania szczegółowych kroków diagnostycznych i wykonaj niezbędne kalibracje, aby przywrócić normalne działanie.
- Przerwy w zasilaniu: Zapewnij stabilne źródło zasilania, aby uniknąć nieoczekiwanych wyłączeń. Sprawdź wyłączniki i linie zasilające pod kątem usterek. Stabilne zasilanie jest kluczowe dla zapewnienia stałej wydajności maszyny.
3. Wyrównanie i zużycie narzędzi
Prawidłowe wyrównanie narzędzi jest niezbędne dla dokładnych operacji gięcia. Typowe problemy obejmują:
- Niewyrównanie: Niewyrównane zestawy stempla i matrycy mogą prowadzić do niedokładnych gięć. Regularnie sprawdzaj i reguluj wyrównanie narzędzi przy użyciu precyzyjnych przyrządów pomiarowych. Niewyrównanie może powodować nierównomierny rozkład nacisku, co prowadzi do niskiej jakości gięć.
- Zużycie i eksploatacja: Zużyte narzędzia mogą powodować niejednorodne gięcia i uszkodzenia materiału. Regularnie kontroluj narzędzia i wymieniaj zużyte elementy, aby utrzymać precyzję gięcia. Powszechnie używane narzędzia obejmują matryce typu V oraz stemple typu „gooseneck”, z których każde ma swoje zalety i wady pod względem zużycia.
Prasa krawędziowa CNC firmy ADH jest wyposażona w inteligentny system regulacji, który potrafi automatycznie wykrywać i korygować błędy ustawienia, zmniejszając obciążenie operatora. Tymczasem trwały materiał formy wydłuża żywotność i zmniejsza częstotliwość wymiany.
4. Niedokładność tylnego zderzaka
Tylny zderzak ustawia arkusz blachy do gięcia, a jego niedokładność może prowadzić do błędów. Aby rozwiązać te problemy:
- Kalibracja: Regularnie kalibruj tylny zderzak, aby zapewnić dokładne pozycjonowanie. Użyj czujnika zegarowego lub narzędzia do wyrównania laserowego dla precyzyjnej kalibracji.
- Kontrola czujników: Sprawdź czujniki i elementy mechaniczne pod kątem zużycia lub uszkodzeń i wymień je w razie potrzeby. Wadliwe czujniki mogą powodować błędy pozycjonowania.
Przewodnik krok po kroku dotyczący kalibracji tylnego zderzaka
- Wyłącz maszynę i odłącz zasilanie.
- Użyj czujnika zegarowego, aby zmierzyć aktualne położenie tylnego zderzaka.
- Dostosuj śruby tylnego zderzaka, aby ustawić go we właściwej pozycji.
- Podłącz ponownie zasilanie i włącz maszynę.
- Przetestuj pozycjonowanie tylnego zderzaka na próbce materiału, aby upewnić się co do dokładności.
5. Problemy z przechyleniem suwaka
Przechył suwaka występuje, gdy suwak prasy krawędziowej nie jest równoległy do stołu, co skutkuje nierównymi gięciami. Aby to rozwiązać:
- Usuwanie przeszkód: Sprawdź i usuń wszelkie zanieczyszczenia lub przeszkody na stole prasy krawędziowej. Zanieczyszczenia mogą powodować nierównomierne rozłożenie nacisku.
- Ustawienie suwaka: Wyreguluj ustawienie suwaka, korzystając z wbudowanych funkcji maszyny. Szczegółowe procedury znajdują się w instrukcji obsługi. Niewspółosiowość może być spowodowana zużytymi łożyskami lub nieprawidłową konfiguracją.
- Kontrola cylindrów hydraulicznych: Sprawdź cylindry hydrauliczne pod kątem wycieków lub uszkodzeń, które mogą wpływać na ruch suwaka. Wymień lub napraw wadliwe cylindry.
6. Deformacja materiału i odkształcenie sprężyste
Nadmierna deformacja materiału lub odkształcenie sprężyste mogą wystąpić z powodu niewłaściwych parametrów gięcia. Aby temu zapobiec:
- Dostosowanie parametrów: Dostosuj parametry gięcia, aby zmniejszyć koncentrację naprężeń. Używaj odpowiednich narzędzi dla danego rodzaju materiału. Na przykład materiały takie jak stal nierdzewna są bardziej podatne na odprężenie sprężyste.
- Wybór materiału: Rozważ użycie materiałów o mniejszej sprężystości dla uzyskania bardziej powtarzalnych wyników. Aluminium lub stal miękka mogą być lepszymi opcjami w niektórych zastosowaniach.
7. Niedoskonałości powierzchni i przywieranie narzędzi
Niedoskonałości powierzchni i przywieranie narzędzi mogą wpływać na jakość gięć. Rozwiąż te problemy poprzez:
- Konserwacja narzędzi: Regularne czyszczenie i kontrolę narzędzi pod kątem uszkodzeń. Stosuj warstwy ochronne lub miększe narzędzia, aby zapobiec zarysowaniom. Odpowiednia konserwacja może wydłużyć żywotność narzędzi i poprawić jakość gięcia.
- Smarowanie: Zastosuj odpowiednie smarowanie, aby ograniczyć przywieranie narzędzi i zapewnić płynny ruch. Używaj środków smarnych, takich jak spraye na bazie grafitu, i nakładaj je zgodnie z zaleceniami producenta.
8. Konserwacja i regularne kontrole
Regularna konserwacja jest niezbędna do zapobiegania wielu typowym problemom z prasami krawędziowymi Amada. Kluczowe działania obejmują:
- Kontrola płynu hydraulicznego: Utrzymuj odpowiedni poziom płynu i wymieniaj płyn hydrauliczny w razie potrzeby. Regularne kontrole płynu mogą zapobiec problemom z wydajnością.
- Kontrole elektryczne: Regularnie sprawdzaj połączenia elektryczne i komponenty pod kątem zużycia lub uszkodzeń. Upewnij się, że wszystkie złącza są pewne i wolne od korozji.
- Wyrównanie i wymiana narzędzi: Upewnij się, że narzędzia są prawidłowo wyrównane i wymieniaj zużyte elementy, aby utrzymać dokładność gięcia. Regularne kontrole mogą zapobiec kosztownym przestojom.
- Kalibracja: Okresowo kalibruj maszynę, aby zapewnić prawidłowe i dokładne działanie wszystkich komponentów. Kalibracja gwarantuje stałą wydajność i precyzję.
Rozwiązywanie tych typowych problemów poprzez dokładne sprawdzanie i regularną konserwację pozwala operatorom zapewnić optymalną wydajność i długowieczność pras krawędziowych Amada.
9. Jak uzyskać hasła konserwacyjne do pras krawędziowych Amada
Uzyskanie haseł konserwacyjnych do pras krawędziowych Amada jest niezbędne do przeprowadzania zaawansowanej diagnostyki, konserwacji i rozwiązywania problemów. Hasła te są chronione, aby zapewnić, że tylko wykwalifikowany personel może dokonywać krytycznych regulacji maszyny. Postępuj zgodnie z poniższymi krokami i najlepszymi praktykami, aby skutecznie uzyskać i zarządzać tymi hasłami.
Kontakt z działem wsparcia technicznego Amada
- Kontakt początkowy:
- Skontaktuj się z zespołem wsparcia technicznego firmy Amada za pośrednictwem oficjalnej strony internetowej, poczty elektronicznej lub telefonu.
- Podaj szczegóły, takie jak numer modelu maszyny, numer seryjny oraz wszelkie istotne informacje dotyczące zakupu lub gwarancji.
- Proces weryfikacji:
- Przygotuj się na weryfikację tożsamości i uprawnień. Może to obejmować dowód odbycia szkolenia, certyfikat lub autoryzację od Twojej organizacji.
- Otrzymanie haseł:
- Po weryfikacji zespół wsparcia firmy Amada przekaże hasła serwisowe lub przeprowadzi Cię przez proces ich resetowania lub uzyskiwania.
Kroki korzystania z haseł serwisowych dla pras krawędziowych Amada
Po skontaktowaniu się z pomocą techniczną Amada, następnym krokiem jest wejście w tryb konserwacji przy użyciu otrzymanego hasła.
- Wejście w tryb konserwacji:
- Przejdź przez panel sterowania maszyny, aby uzyskać dostęp do menu konserwacji.
- Wprowadź podane hasło zgodnie z instrukcjami w podręczniku maszyny.
- Wykonywanie zadań konserwacyjnych:
- Użyj trybu konserwacji do wykonania niezbędnych diagnoz i regulacji.
- Przykłady typowych zadań:
- Regulacja ciśnienia hydraulicznego: Upewnij się, że układ hydrauliczny działa w określonych parametrach.
- Kalibracja czujników: Wyrównaj czujniki w celu zapewnienia dokładnych operacji gięcia.
- Zakończenie trybu konserwacji:
- Prawidłowo zakończ tryb konserwacji, aby przywrócić maszynę do normalnej pracy.
- Zweryfikuj wszystkie ustawienia i regulacje przed wznowieniem produkcji.
Najlepsze praktyki zarządzania hasłami konserwacyjnymi
Gdy dostęp do haseł konserwacyjnych jest zabezpieczony, ważne jest przestrzeganie najlepszych praktyk, aby skutecznie nimi zarządzać.
- Ogranicz dostęp:
- Ogranicz dostęp do haseł konserwacyjnych wyłącznie dla upoważnionego personelu.
- Przechowuj hasła w bezpieczny sposób, na przykład w menedżerze haseł lub w bezpiecznym, zamkniętym miejscu.
- Regularne aktualizacje:
- Okresowo aktualizuj hasła konserwacyjne, aby zwiększyć bezpieczeństwo.
- Postępuj zgodnie z zaleceniami firmy Amada lub polityką bezpieczeństwa Twojej organizacji dotyczącą aktualizacji haseł.
- Szkolenie i certyfikacja:
- Upewnij się, że wszyscy pracownicy upoważnieni do dostępu do haseł konserwacyjnych są odpowiednio przeszkoleni i certyfikowani.
- Regularne sesje szkoleniowe mogą pomóc personelowi być na bieżąco z najnowszymi procedurami konserwacyjnymi i praktykami bezpieczeństwa.
- Dokumentacja:
- Prowadź szczegółową dokumentację wszystkich czynności konserwacyjnych, w tym użycia haseł konserwacyjnych.
- Dokumentuj wszelkie zmiany dokonane podczas konserwacji, aby zapewnić przejrzystą historię dla przyszłych odniesień.
Rozwiązywanie problemów z hasłami
- Zapomniane hasła:
- Jeśli hasła zostaną zapomniane lub utracone, skontaktuj się z pomocą techniczną firmy Amada w celu uzyskania pomocy przy ich resetowaniu lub odzyskiwaniu. Przygotuj się na proces weryfikacji.
- Odmowa dostępu:
- Jeśli napotkasz problemy z dostępem mimo posiadania prawidłowego hasła, upewnij się, że postępujesz zgodnie z właściwą procedurą opisaną w instrukcji obsługi maszyny.
- Sprawdź dostępność aktualizacji oprogramowania lub poprawek, które mogą rozwiązać problemy z dostępem.
- Nieautoryzowane próby uzyskania dostępu:
- Monitoruj wszelkie nieautoryzowane próby wejścia w tryb konserwacji.
- Wdroż środki bezpieczeństwa, takie jak audyt i alerty, aby wykrywać i zapobiegać nieautoryzowanemu dostępowi.
Postępując zgodnie z tymi krokami i najlepszymi praktykami, operatorzy mogą bezpiecznie uzyskiwać dostęp do haseł konserwacyjnych i zarządzać nimi w prasach krawędziowych Amada, zapewniając bezpieczne i skuteczne wykonywanie zaawansowanych diagnostyk i zadań konserwacyjnych.
VIII. Czynniki do rozważenia przy zakupie prasy krawędziowej Amada

Podczas zakupu prasy krawędziowej Amada należy ocenić kilka kluczowych czynników, aby upewnić się, że maszyna spełnia potrzeby produkcyjne:
1. Siła gięcia i wydajność
- Określ swoje wymagania: Oceń grubość i rodzaje materiałów, które będziesz zginać. Prasy krawędziowe Amada dostępne są w różnych wydajnościach, od 50 do 400 ton. Upewnij się, że wybrana maszyna poradzi sobie z Twoimi konkretnymi wymaganiami materiałowymi.
- Przyszłe potrzeby: Rozważ potencjalne przyszłe projekty, które mogą wymagać większej wydajności, aby uniknąć konieczności szybkiej wymiany maszyny. Oprócz wydajności równie ważna jest długość materiału, z którym będziesz pracować.
2. Długość gięcia
- Wymiary materiału: Dopasuj długość gięcia prasy krawędziowej do maksymalnej szerokości materiałów, z którymi będziesz pracować. Amada oferuje modele o długości gięcia do 4 metrów.
- Ograniczenia przestrzeni roboczej: Upewnij się, że maszyna mieści się w dostępnej przestrzeni roboczej i umożliwia efektywny przepływ pracy.
3. Systemy sterowania i automatyzacja
- Możliwości CNC: Oceń zaawansowanie systemów sterowania. Zaawansowane sterowniki CNC, takie jak AMNC 3i, oferują przyjazne dla użytkownika interfejsy. Zwiększają one również precyzję. Na przykład interfejs ekranu dotykowego AMNC 3i pozwala operatorom na szybką regulację ustawień, co skutkuje bardziej spójnymi i precyzyjnymi gięciami, zmniejszając ilość odpadów i zwiększając produktywność.
- Funkcje automatyzacjiRozważ modele z automatycznymi zmieniarkami narzędzi (ATC) i integracją robotów dla środowisk produkcyjnych o dużej różnorodności i małej ilości. ATC mogą znacznie skrócić czas przezbrajania poprzez automatyczną wymianę narzędzi, zwiększając wydajność.
- Dla firm szukających ekonomicznych rozwiązań, giętarka CNC od ADH Machine Tool oferuje podobne opcje automatyzacji. Jej przyjazny dla użytkownika interfejs i inteligentny system regulacji pozwalają operatorom szybko rozpocząć pracę, znacznie zwiększając efektywność produkcji.
4. Efektywność energetyczna
- Koszty operacyjneModele energooszczędne, takie jak seria Amada ENSIS z technologią serwo-elektryczną, mogą znacząco obniżyć koszty eksploatacji. Na przykład model ENSIS 3015 AJ wykazał redukcję zużycia energii nawet o 50% w porównaniu z tradycyjnymi modelami hydraulicznymi.
- Wpływ na środowiskoWybierz modele zgodne z Twoimi celami zrównoważonego rozwoju, zmniejszając zużycie energii i wpływ na środowisko.
5. Budżet i opcje finansowania
- Inwestycja początkowaWeź pod uwagę początkowy koszt maszyny, w tym koszty instalacji i szkolenia.
- Plany finansowaniaPoznaj opcje finansowania i plany leasingowe, które mogą ułatwić zakup. Amada często oferuje rozwiązania finansowe dostosowane do różnych potrzeb biznesowych.
6. Nowe vs. używane prasy krawędziowe Amada
Nowe prasy krawędziowe
- Najnowsza technologiaNowe maszyny oferują najnowsze osiągnięcia technologiczne, zapewniając większą precyzję, wydajność i automatyzację.
- Gwarancja i wsparcieNowe zakupy zazwyczaj obejmują gwarancje producenta i kompleksowe wsparcie klienta, zapewniając spokój ducha.
- PersonalizacjaNowe maszyny można często dostosować do konkretnych wymagań produkcyjnych, oferując elastyczność w zakresie narzędzi i funkcji.
Używane prasy krawędziowe
- Oszczędność kosztówUżywane maszyny są zazwyczaj tańsze, co czyni je realną opcją dla firm z ograniczonym budżetem.
- Natychmiastowa dostępnośćUżywane maszyny można często pozyskać i zainstalować szybciej niż nowe, skracając przestoje.
- Inspekcja i Certyfikacja: Jednak kluczowe jest, aby używana prasa krawędziowa została dokładnie skontrolowana i certyfikowana przez renomowanego sprzedawcę. Należy szukać oznak zużycia i upewnić się, że wszystkie komponenty są w dobrym stanie technicznym, aby uniknąć przyszłych problemów z konserwacją.
Dla firm z ograniczonym budżetem zakup nowego sprzętu od ADH Machine Tool może być rozsądnym wyborem. Nowe produkty ADH są nie tylko bardziej przystępne cenowo, ale także objęte kompleksowym wsparciem posprzedażowym i usługami dostosowanymi do indywidualnych potrzeb, co pomaga klientom uniknąć potencjalnego ryzyka związanego z maszynami używanymi.
7. Zrozumienie opcji cenowych i finansowania
Czynniki wpływające na cenę
- Model i specyfikacje: Ceny różnią się w zależności od modelu, wydajności i dodatkowych funkcji. Zaawansowane modele z wyższym poziomem automatyzacji i precyzji osiągają wyższe ceny.
- Stan (nowy vs. używany): Nowe maszyny są droższe niż używane, ale oferują bardziej zaawansowane funkcje i gwarancje.
Opcje finansowania
- Plany leasingowe: Leasing pozwala firmom korzystać z maszyny bez dużej inwestycji początkowej. Umowy leasingowe mogą być strukturyzowane z elastycznymi warunkami dostosowanymi do sytuacji finansowej.
- Plany ratalne: Wielu sprzedawców oferuje plany ratalne, rozkładając koszt na określony czas, aby zakup był bardziej przystępny.
- Finansowanie producenta: Amada często oferuje opcje finansowania bezpośrednio, które mogą obejmować konkurencyjne stopy procentowe i elastyczne harmonogramy płatności.
8. Gdzie kupić prasy krawędziowe Amada
Zakup za pośrednictwem sieci autoryzowanych dealerów i dystrybutorów firmy Amada gwarantuje otrzymanie oryginalnych produktów i niezawodne wsparcie. Dealerzy ci oferują różnorodne usługi, w tym instalację, szkolenia i konserwację.
- Amada America, Inc.
- Region: Ameryka Północna
- Usługi: Kompleksowy zakres pras krawędziowych, instalacji, szkoleń i konserwacji.
- Kontakt: Odwiedź stronę internetową Amada America, aby uzyskać szczegółowe informacje oraz dane kontaktowe lokalnych przedstawicieli.
- Amada Europe
- Region: Europa
- Usługi: Obszerna oferta katalogowa, zaawansowane funkcje automatyzacji, lokalne wsparcie.
- Kontakt: Sprawdź stronę internetową Amada Europe, aby uzyskać informacje o produktach i dealerach.
- Amada Asia
- Region: Azja (Japonia, Chiny itd.)
- Usługi: Najnowsza technologia, solidne wsparcie posprzedażowe.
- Kontakt: Odwiedź stronę Amada Asia, aby znaleźć listę dealerów oraz dane kontaktowe.
Popularne modele i kluczowe cechy
- Amada HG-2204
- Tonaż: 220 ton
- Cechy: Hybrydowy napęd serwo/hydrauliczny o wysokiej prędkości, zaawansowana automatyzacja dla precyzyjnego gięcia.
- Amada EG-6013
- Tonaż: 60 ton
- Cechy: Idealna do małych części, system napędu elektrycznego, szybkie gięcie.
- Amada HFE-220-4S
- Tonaż: 220 ton
- Cechy: Przyjazny dla użytkownika interfejs, energooszczędny napęd serwo, wysoka dokładność.
Internetowe platformy handlowe i strony z maszynami
Internetowe platformy handlowe i strony z maszynami są doskonałym źródłem umożliwiającym znalezienie zarówno nowych, jak i używanych pras krawędziowych Amada. Te platformy często zawierają szczegółowe oferty ze specyfikacjami, cenami i informacjami o sprzedawcach.
P = \frac{1.42 \times \sigma_s \times t^2 \times L}{1000 \times V}
- MachineSales.com
- Oferty: Szeroki wybór nowych i używanych pras krawędziowych Amada.
- Cechy: Wyszukiwanie według tonażu, lokalizacji i ceny.
- Machinio
- Oferty: Różne używane prasy krawędziowe Amada.
- Cechy: Szczegółowe specyfikacje i informacje o sprzedawcach.
- MachineTools.com
- Oferty: Nowe i używane prasy krawędziowe Amada.
- Cechy: Szczegółowe informacje na temat stanu i lokalizacji każdej maszyny.
Targi i wystawy
Uczestnictwo w targach i wystawach umożliwia zobaczenie pras krawędziowych Amada w akcji oraz bezpośrednią rozmowę z przedstawicielami firmy.
- FABTECH
- Region: Ameryka Północna
- Najważniejsze punkty: Pokazy na żywo, bezpośrednie kontakty z przedstawicielami Amada.
- EuroBLECH
- Region: Niemcy
- Najważniejsze punkty: Wiodące targi branżowe w obróbce blach, prezentujące najnowsze modele.
- IMTS (Międzynarodowe Targi Technologii Produkcyjnych)
- Region: Chicago, USA
- Najważniejsze punkty: Szeroka gama technologii wytwarzania, w tym prasy krawędziowe Amada.
Bezpośrednio od Amada
Zakup bezpośrednio od firmy Amada zapewnia otrzymanie najnowszych modeli z pełną gwarancją i wsparciem.
- Strona internetowa Amada
- Oferty: Szczegółowe informacje o wszystkich modelach pras krawędziowych, opcjach dostosowania.
- Kontakt: Użyj formularzy kontaktowych i danych biur regionalnych do zapytań i zakupów.
- Przedstawiciele handlowi Amada
- Korzyści: Spersonalizowane konsultacje, indywidualne wyceny, opcje finansowania.
Lokalni dealerzy maszyn i aukcje przemysłowe
Lokalni dealerzy maszyn i aukcje przemysłowe mogą być cennym źródłem zakupu pras krawędziowych Amada, zwłaszcza jeśli szukasz używanego sprzętu.
- Lokalni dealerzy
- Korzyści: Fizyczna inspekcja maszyn, bezpośrednie negocjacje.
- Aukcje przemysłowe
- Korzyści: Konkurencyjne ceny używanych pras krawędziowych.
- Strony internetowe: BidSpotter, AuctionZip – nadchodzące aukcje.
Oprócz autoryzowanej sieci dealerskiej firmy Amada, firma ADH Machine Tool również stworzyła solidną globalną sieć sprzedaży i serwisu. Klienci mogą uzyskać szczegółowe informacje o produktach oraz korzystać z kompleksowej instalacji i wsparcia technicznego za pośrednictwem naszej oficjalnej strony internetowej lub autoryzowanych dealerów.
Ⅸ. Podsumowanie
Kiedy inwestujesz w zaawansowaną elektryczną prasę krawędziową, pierwszą rzeczą, którą możesz zauważyć, jest niższa kwota na rachunku za prąd. Jednak w niedalekiej przyszłości certyfikat wydany przez uznany organ – oznaczający Twoją firmę jako “producenta o niskiej emisji dwutlenku węgla” lub “zieloną fabrykę” – może stać się Twoim najpotężniejszym i najbardziej niezastąpionym narzędziem do przełamywania barier handlowych i pozyskiwania zamówień od czołowych globalnych klientów, którzy wymagają najwyższych standardów środowiskowych w swoich łańcuchach dostaw. Aby dowiedzieć się, jak nasza technologia może przygotować Twoją firmę na tę zieloną przyszłość, pobierz nasz szczegółowy katalogu czy skontaktuj się z nami dzisiaj, aby porozmawiać z ekspertem.