
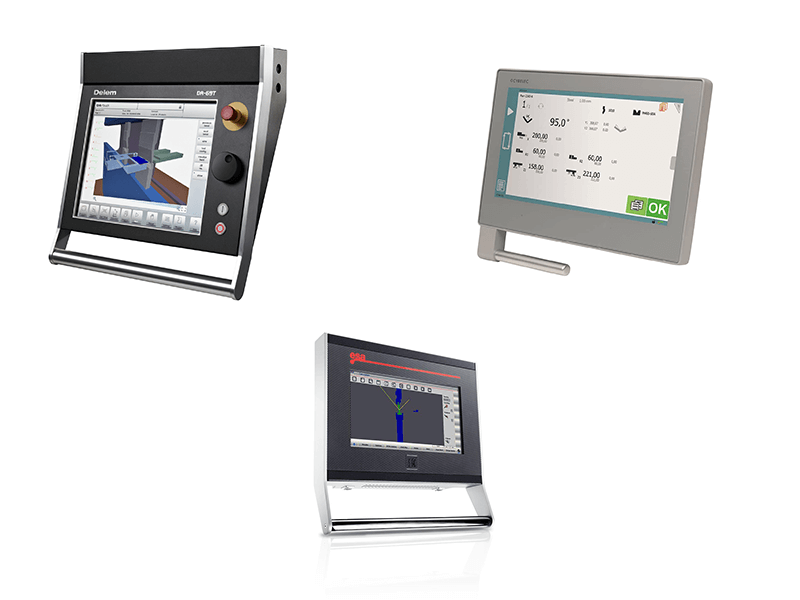
Niedawno odwiedziłem zakład precyzyjny, który właśnie zainwestował osiemdziesiąt tysięcy dolarów w najwyższej klasy włoską prasę krawędziową. Maszyna była cudem inżynierii, a jednak operator — Mike, posiadający trzy dekady doświadczenia dosłownie w palcach — stał przed 21-calowym ekranem dotykowym z założonymi rękami. Zamiast giąć elementy, czekał, aż oprogramowanie zakończy renderowanie modelu 3D prostego kątownika o kącie 90 stopni. Choć nowa maszyna była szybsza od starej, jego całkowity czas cyklu produkcyjnego w rzeczywistości się wydłużył.
Zakup najbardziej zaawansowanego sterownika prasy krawędziowej nie gwarantuje przyszłości twojego zakładu — może wręcz ograniczyć wydajność, jeśli złożoność oprogramowania nie jest precyzyjnie dopasowana do mechanicznych możliwości maszyny oraz możliwości poznawczych operatorów.
Powiązane: Oprogramowanie do gięcia na prasie krawędziowej
Mit “zabezpieczenia przyszłości”: dlaczego najbardziej zaawansowany sterownik często spowalnia twój zakład
Ukryty koszt pominięty w broszurze: ponowne szkolenie operatorów
Sterownik serii ESA S800 to wyjątkowo wydajny system zdolny do zarządzania od 3 do 128 osi. Teoretycznie taka skalowalność wydaje się idealna dla rozwijającego się warsztatu, ale dokumentacja producenta zawiera wyraźne ostrzeżenie: ze względu na szeroką funkcjonalność system wymaga “więcej czasu na naukę i adaptację”. Nie jest to jednorazowy problem związany z wdrażaniem; nakłada on stały koszt na elastyczność produkcji. Dla warsztatów, które potrzebują korzyści płynących z automatyzacji bez obarczania operatorów nadmierną złożonością, ADH Machine Tool oferuje zrównoważoną alternatywę poprzez swój Pras krawędziowych CNC, łącząc precyzyjną kontrolę wieloosiową z interfejsem zaprojektowanym dla intuicyjnego codziennego użytkowania.
Sterownik zaprojektowany do obsługi 128 osi ma interfejs z natury złożony, co oznacza, że “ścieżka do gotowego elementu” w prostej operacji dwuosiowej jest pełna nieistotnych parametrów. Operator, który wcześniej mógł po prostu “ustawić i działać”, musi teraz poruszać się w strukturze logicznej przeznaczonej dla zrobotyzowanej linii lotniczej — tylko po to, by zgiąć podkładkę. Każda dodatkowa funkcja stwarza kolejną okazję do błędu wprowadzania danych lub zawieszenia się oprogramowania.
W produkcji wielkoseryjnej “czas adaptacji” w praktyce oznacza “czas bezczynności wrzeciona”. Jeśli twój najbardziej doświadczony operator spędza dwadzieścia minut na rozwiązywaniu błędu oprogramowania zamiast na pracy tłoka, sterownik przestaje być zaletą i staje się ograniczeniem. Płacisz nie tylko za licencję; pokrywasz również każdą chwilę, gdy operator koncentruje się na ekranie zamiast na metalu.
Ale co się stanie, gdy ekran zacznie wyświetlać informacje, których operator w ogóle nie potrzebuje?
Gdy wizualizacja 3D staje się rozproszeniem zamiast narzędziem
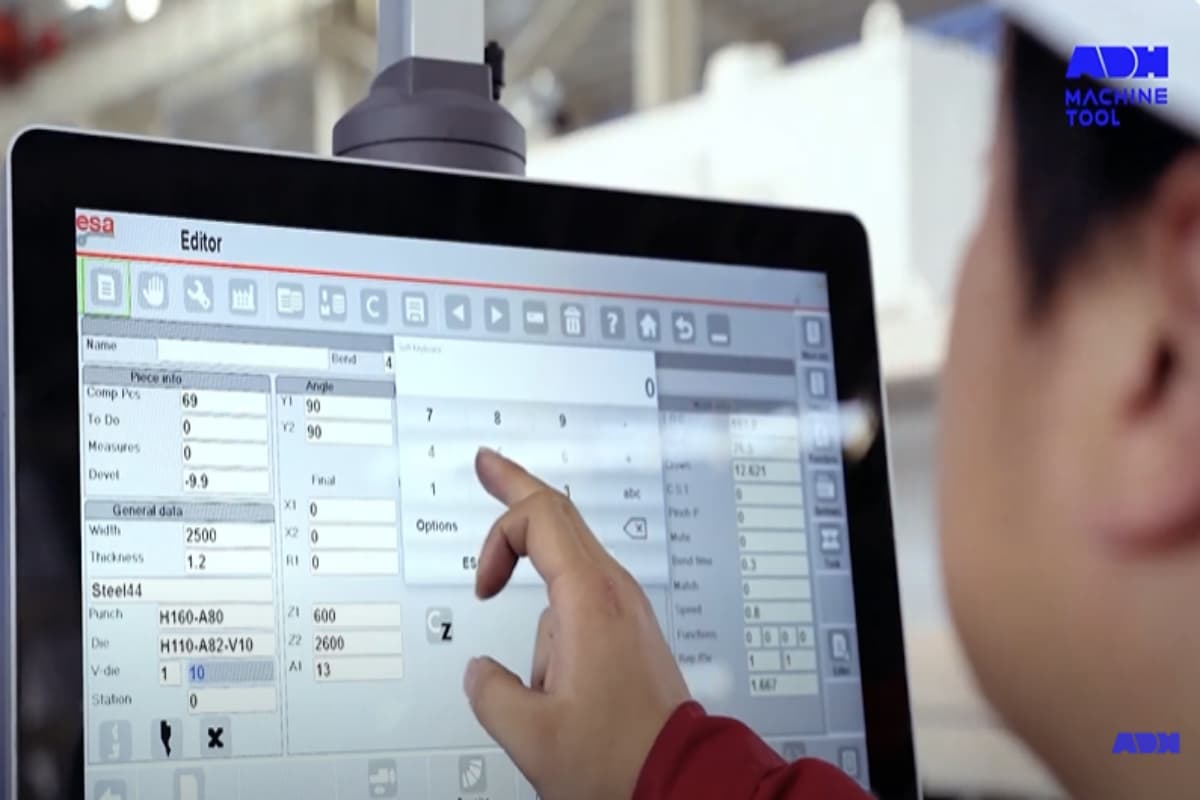
ESA S875 jest wyposażony w duży 21-calowy ekran dotykowy oraz pełne możliwości importu modeli 3D CAD, reklamowane jako “idealne” rozwiązanie dla zadań wymagających wysokiej precyzji. Dla kontrastu, podstawowy model ESA 640 oferuje ekran 15-calowy, koncentrujący się na logice 2D. W zakładzie wykonującym złożone, wieloetapowe gięcia na drogich stopach, wizualizacja 3D zapobiega marnowaniu materiału. Jednak w przypadku produkcji tysięcy prostych profili U, silnik 3D jedynie tworzy tarcie w procesie.
Generowanie modelu 3D wymaga mocy obliczeniowej i, co ważniejsze, uwagi operatora, by potwierdzić, że orientacja cyfrowa odpowiada rzeczywistej. Przy zadaniach powtarzalnych wysiłek psychiczny związany z dopasowaniem się do wyświetlacza 3D spowalnia przepływ pracy. Operatorzy zaczynają wątpić w swoje ustawienia mechaniczne i kwestionować wizualizację.
Większe ekrany często wprowadzają do procesu pracy tzw. “rozrost funkcji” (feature creep). Widziałem warsztaty, w których operatorzy spędzają więcej czasu na obracaniu modelu 3D, aby wyglądał “odpowiednio” na 21-calowym wyświetlaczu, niż na sprawdzaniu kąta gotowej części. Narzędzie powinno schodzić na dalszy plan pracy, podczas gdy zaawansowany sterownik 3D narzuca się jako centrum uwagi.
Jeśli twoje oprogramowanie przedstawia środowisko trójwymiarowe, a zarządzasz produkcją dwuwymiarową, w praktyce płacisz za film, którego nie masz czasu obejrzeć.
Iluzja możliwości: płacenie za sterowanie pięcioosiowe w maszynie trójosiowej
GlobalSpec identyfikuje prasy mechaniczne jako optymalne dla produkcji wielkoseryjnej, podczas gdy prasy serwoelektryczne lepiej sprawdzają się w zadaniach niskoseryjnych, o dużej różnorodności. Paradoksalnie, producenci niemal zawsze łączą swoje najbardziej zaawansowane sterowniki wieloosiowe właśnie z modelami serwoelektrycznymi. Oznacza to, że właściciel zakładu kupuje maszynę ze względu na rzekomą precyzję, lecz otrzymuje sterownik znacznie przekraczający możliwości mechaniczne, z którymi jest sprzężony.
Zakup sterownika zdolnego do zarządzania pięcioma lub sześcioma osiami ruchu, gdy maszyna wykorzystuje tylko trzy (Y1, Y2 i X), przypomina montowanie kierownicy z Formuły 1 w wózku widłowym. Otrzymujesz liczne przyciski i przełączniki, które niczego nie uruchamiają. Te nieużywane lub “widmowe” osie wciąż pojawiają się w oprogramowaniu, często zmuszając operatora do pomijania ostrzeżeń lub wprowadzania wartości “0” dla parametrów, których maszyna fizycznie nie posiada.
Taki niedopasowanie tworzy “cyfrowe obciążenie”, które komplikuje każdy program. Sterownik stale oblicza kinematykę dla ruchów, których maszyna nie jest w stanie wykonać, podczas gdy operator musi nieustannie ignorować nieistotne informacje. Zapłaciłeś dodatkowo za hipotetyczną przyszłość, w której można by dodać oś R lub Z1/Z2, ale do tego czasu teraźniejszość staje się po prostu bardziej uciążliwa.
Kluczowym problemem nie jest to, czy sterownik jest “zaawansowany”, ale czy inteligencja oprogramowania dokładnie pokrywa się z możliwościami mechanicznymi maszyny.
Sprzętowy uścisk dłoni: Twoja maszyna już mówi Ci, czego potrzebuje
Możesz podłączyć 3D‑kontroler graficzny $15 000 do trzydziestoletniego hamulca mechanicznego. Ekran się włączy, menu będą wyświetlane w ostrej wysokiej rozdzielczości, a mimo to maszyna nadal będzie dryfować o trzy tysięczne cala pod obciążeniem. Potężny cyfrowy mózg nie wydobędzie tysięcznej cala precyzji ze zużytego sprzętu. Momentum rynkowe przyciąga kupujących ku nadmiernie rozbudowanemu oprogramowaniu, ale modernizacja pozostaje czysto fizyczna: to ograniczenia mechaniczne definiują osiągalną precyzję kontrolera. Ignorowanie fizycznych komponentów to jak wysyłanie sygnału serwo o wysokiej częstotliwości przez powolny, zamulony zawór szpulowy — płacisz za czasy reakcji w milisekundach, których sprzęt jest zbyt wolny, by je zarejestrować.
Jak możesz stwierdzić, czy wąskie gardło w Twojej produkcji jest natury cyfrowej, czy po prostu wynika ze zużycia maszyn?
Ograniczenie mechaniczne kontra ograniczenie sterowania: określenie prawdziwego wąskiego gardła
Właściciel warsztatu niedawno zainstalował najwyższej klasy sterownik Delem DA‑69T w starszym hamulcu hydraulicznym, oczekując, że modernizacja drastycznie skróci czas cyklu. Nowy kontroler przetwarzał programy detali w ciągu milisekund, jednak czas „z podłogi na podłogę” pozostał niezmieniony. Oprogramowanie wysyłało szybkie sygnały, ale dwudziestoletnie zawory proporcjonalne maszyny wciąż potrzebowały 400 milisekund na przesterowanie, a pompa hydrauliczna dalej wymagała czasu na wytworzenie ciśnienia. Nie kupił szybszej produkcji—tylko szybszą poczekalnię.
Oprogramowanie działa niemal natychmiastowo, podczas gdy dynamika płynów i przekaźniki mechaniczne są ograniczone prawami fizyki. Wymiana kontrolera zwiększa wydajność jedynie wtedy, gdy prędkość przetwarzania oryginalnego sterownika była prawdziwym wąskim gardłem. Jeśli Twój stempel opuszcza się przez trzy sekundy z powodu ograniczeń przepływu hydraulicznego, szybszy procesor tego nie skróci. Ścieżkę sygnału należy prześledzić od ekranu do cylindra; jeśli opóźnienie występuje po kliknięciu przekaźnika, problem leży w mechanice.
Gdzie to fizyczne ograniczenie najpoważniej karze zaawansowane oprogramowanie?
Ograniczenie belki skrętnej: dlaczego zaawansowane oprogramowanie nie skoryguje dryfu mechanicznego

Z tyłu standardowej prasy krawędziowej hydraulicznej duża stalowa belka skrętna łączy lewe i prawe cylindry, wymuszając równomierny ruch belki roboczej po obu stronach. Ponieważ ta sztywna mechaniczna więź zapewnia zsynchronizowany ruch, sterowniki podstawowego poziomu, takie jak E21 czy TP10S, dominują w tej klasie — muszą kontrolować tylko jedną oś głębokości (Y). Jeśli belka lekko się wygina i traci równoległość, operator kompensuje to podkładkami pod narzędzie.
Oprogramowanie nie może negocjować ze stalą.
Zainstalowanie zaawansowanego zsynchronizowanego sterownika CNC — na przykład wysokiej klasy Cybelec zaprojektowanego do niezależnego sterowania Y1 i Y2 — na maszynie z belką skrętną spowoduje jej nieprawidłową pracę. Sterownik wykrywa różnicę w kącie gięcia i próbuje przesunąć lewy cylinder nieco głębiej niż prawy. Zawory hydrauliczne otwierają się, cylinder wywiera siłę, a sztywna stalowa belka stawia opór. Sterownik natychmiast generuje błąd „following‑error” i zatrzymuje maszynę. Urządzenie ograniczone do jednej płaszczyzny ruchu nie może być dynamicznie kompensowane oprogramowaniem.
Jeśli połączenie mechaniczne uniemożliwia zaawansowane sterowanie, który element fizyczny je umożliwia?
Układy otwartej i zamkniętej pętli: zmienna, która dzieli rynek na pół
Liniowe liniały szklane zamontowane na bocznych ramach prasy krawędziowej mierzą pozycję belki z dokładnością do 0,0004 cala (0,01 mm) i nieprzerwanie przekazują te dane z powrotem do sterownika. Definiuje to układ zamkniętej pętli: sterownik wydaje polecenie ruchu, liniały potwierdzają dokładną pozycję, a zawory na bieżąco korygują, utrzymując idealne wyrównanie. Układ otwartej pętli, przeciwnie, opiera się wyłącznie na czasie — sterownik otwiera zawór na określony okres i zakłada, że belka osiągnęła żądaną głębokość.
Ta pojedyncza cecha mechaniczna determinuje cały zakres dostępnych sterowników.
Jeśli Twoja maszyna nie posiada niezależnych liniałów liniowych dla Y1 i Y2, nie możesz zastosować zsynchronizowanego sterownika CNC. Około połowa broszur, które napotkasz, stanie się więc natychmiast nieistotna. Sterownik wieloosiowy zależy od ciągłego sprzężenia zwrotnego pozycji, aby obliczać swoją kinematykę. Bez tego zamkniętego obiegu działa „na ślepo”, przez co funkcje takie jak dynamiczne kompensowanie ugięcia, aktywne pomiary kąta czy niezależne sterowanie cylindrami stają się nieskuteczne.
Co się dzieje, gdy warsztat zignoruje tę prostą zasadę i spróbuje połączyć niekompatybilne komponenty?
Test niedopasowania: gdy ograniczenie kontrolera jest mniejsze niż możliwości maszyny
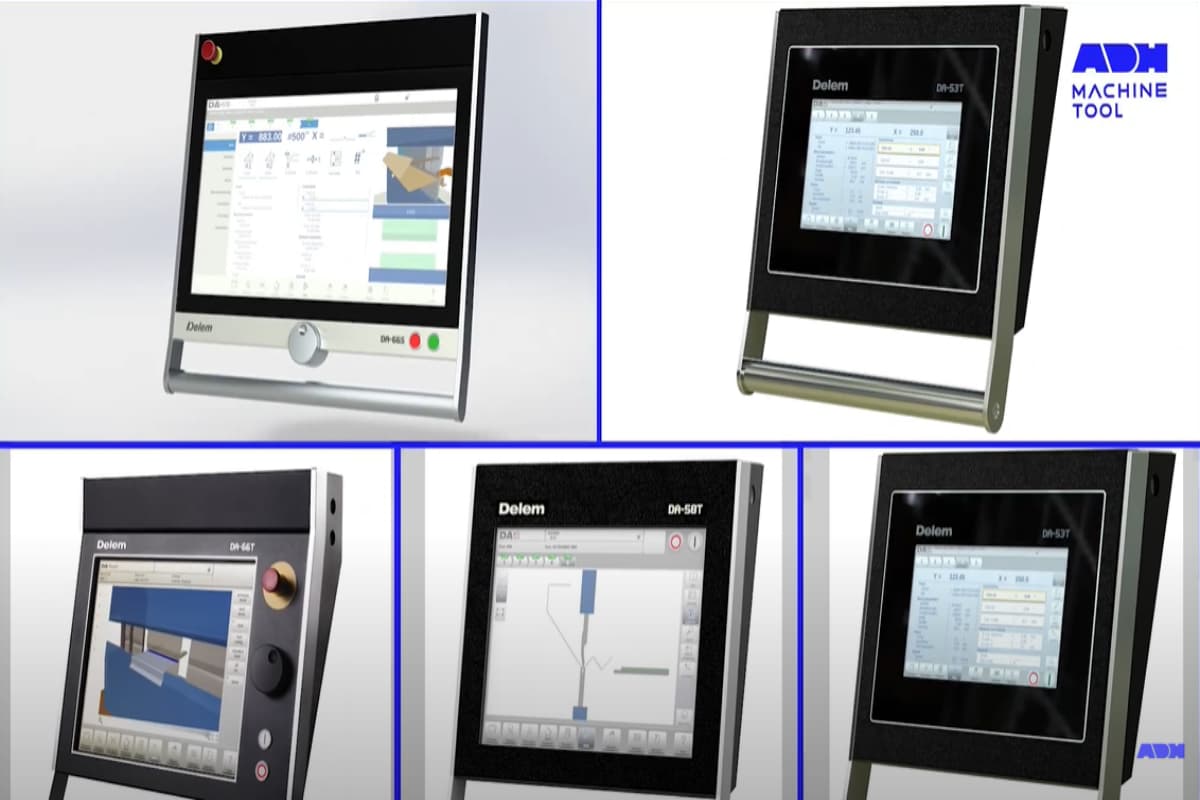
Podczas analizy katalogów sprzętu opisujących systemy 6+1 lub 8+1 osi, zalecenia odpowiadają bezpośrednio konkretnym sterownikom, takim jak Delem DA‑66T czy ESA S875W. Modele te obejmują niezależne palce zderzaka tylnego (X1/X2, R1/R2, Z1/Z2) oraz aktywną oś kompensacji (V). Jeśli spróbujesz zaoszczędzić, montując podstawowy sterownik 3‑osiowy w maszynie 6‑osiowej, w praktyce ją unieruchomisz. Silniki i śruby kulowe pozostaną zamontowane, lecz nieaktywne, ponieważ kontroler nie posiada logiki do ich sterowania. W takim przypadku bazowe możliwości maszyny przewyższają maksymalne możliwości kontrolera.
Przeciwne niedopasowanie jest równie szkodliwe. Zainstalowanie 8‑osiowego sterownika w standardowej 3‑osiowej maszynie prowadzi do ciągłego tarcia cyfrowego. Operator musi poruszać się po menu przeznaczonych do niezależnego sterowania palcami osi Z, wielokrotnie wpisując wartości “zero”, aby nadpisać parametry powiązane ze sprzętem, którego nie ma. Sterownik nieustannie oblicza kinematykę dla nieistniejących osi, zaśmieca interfejs i zwiększa ryzyko błędnego wprowadzenia danych.
Sprawdzenie niezgodności jest proste: policz swoje rzeczywiste osie, zweryfikuj pętlę sprzężenia zwrotnego i wybierz oprogramowanie, które dokładnie odpowiada tej konfiguracji mechanicznej. Gdy maszyna i sterowanie cyfrowe są w pełni zsynchronizowane, tylko jeden inny czynnik może jeszcze obniżyć tempo produkcji.
Wskaźnik “konfiguracja do uderzenia”: Dopasowanie interfejsu do operatorów
Zsynchronizowałeś sprzęt z systemem sterowania. Liniały pomiarowe mierzą dokładnie, zawory reagują natychmiast, a fizyczne niedopasowanie zostało rozwiązane. Co zatem teraz hamuje produkcję? Osoba stojąca przy wyświetlaczu. Poradniki do wysokiej klasy pras krawędziowych chwalą ich zdolności do “gięcia z wysoką precyzją”, ale rzadko wspominają o umiejętnościach operatora wymaganych do osiągnięcia tej precyzji. Potencjał precyzji jest bezużyteczny, jeśli operator nie ma zdolności umysłowych do zarządzania interfejsem. Ta nierównowaga definiuje wskaźnik konfiguracji do uderzenia — minuty spędzone na nawigowaniu po ekranach kontra sekundy spędzone na wykonywaniu gięć. Jeśli ten stosunek się odwróci, technologia w efekcie obniży Twoją marżę zysku.
Czy nowy kontroler podważa pamięć mięśniową twojego operatora?
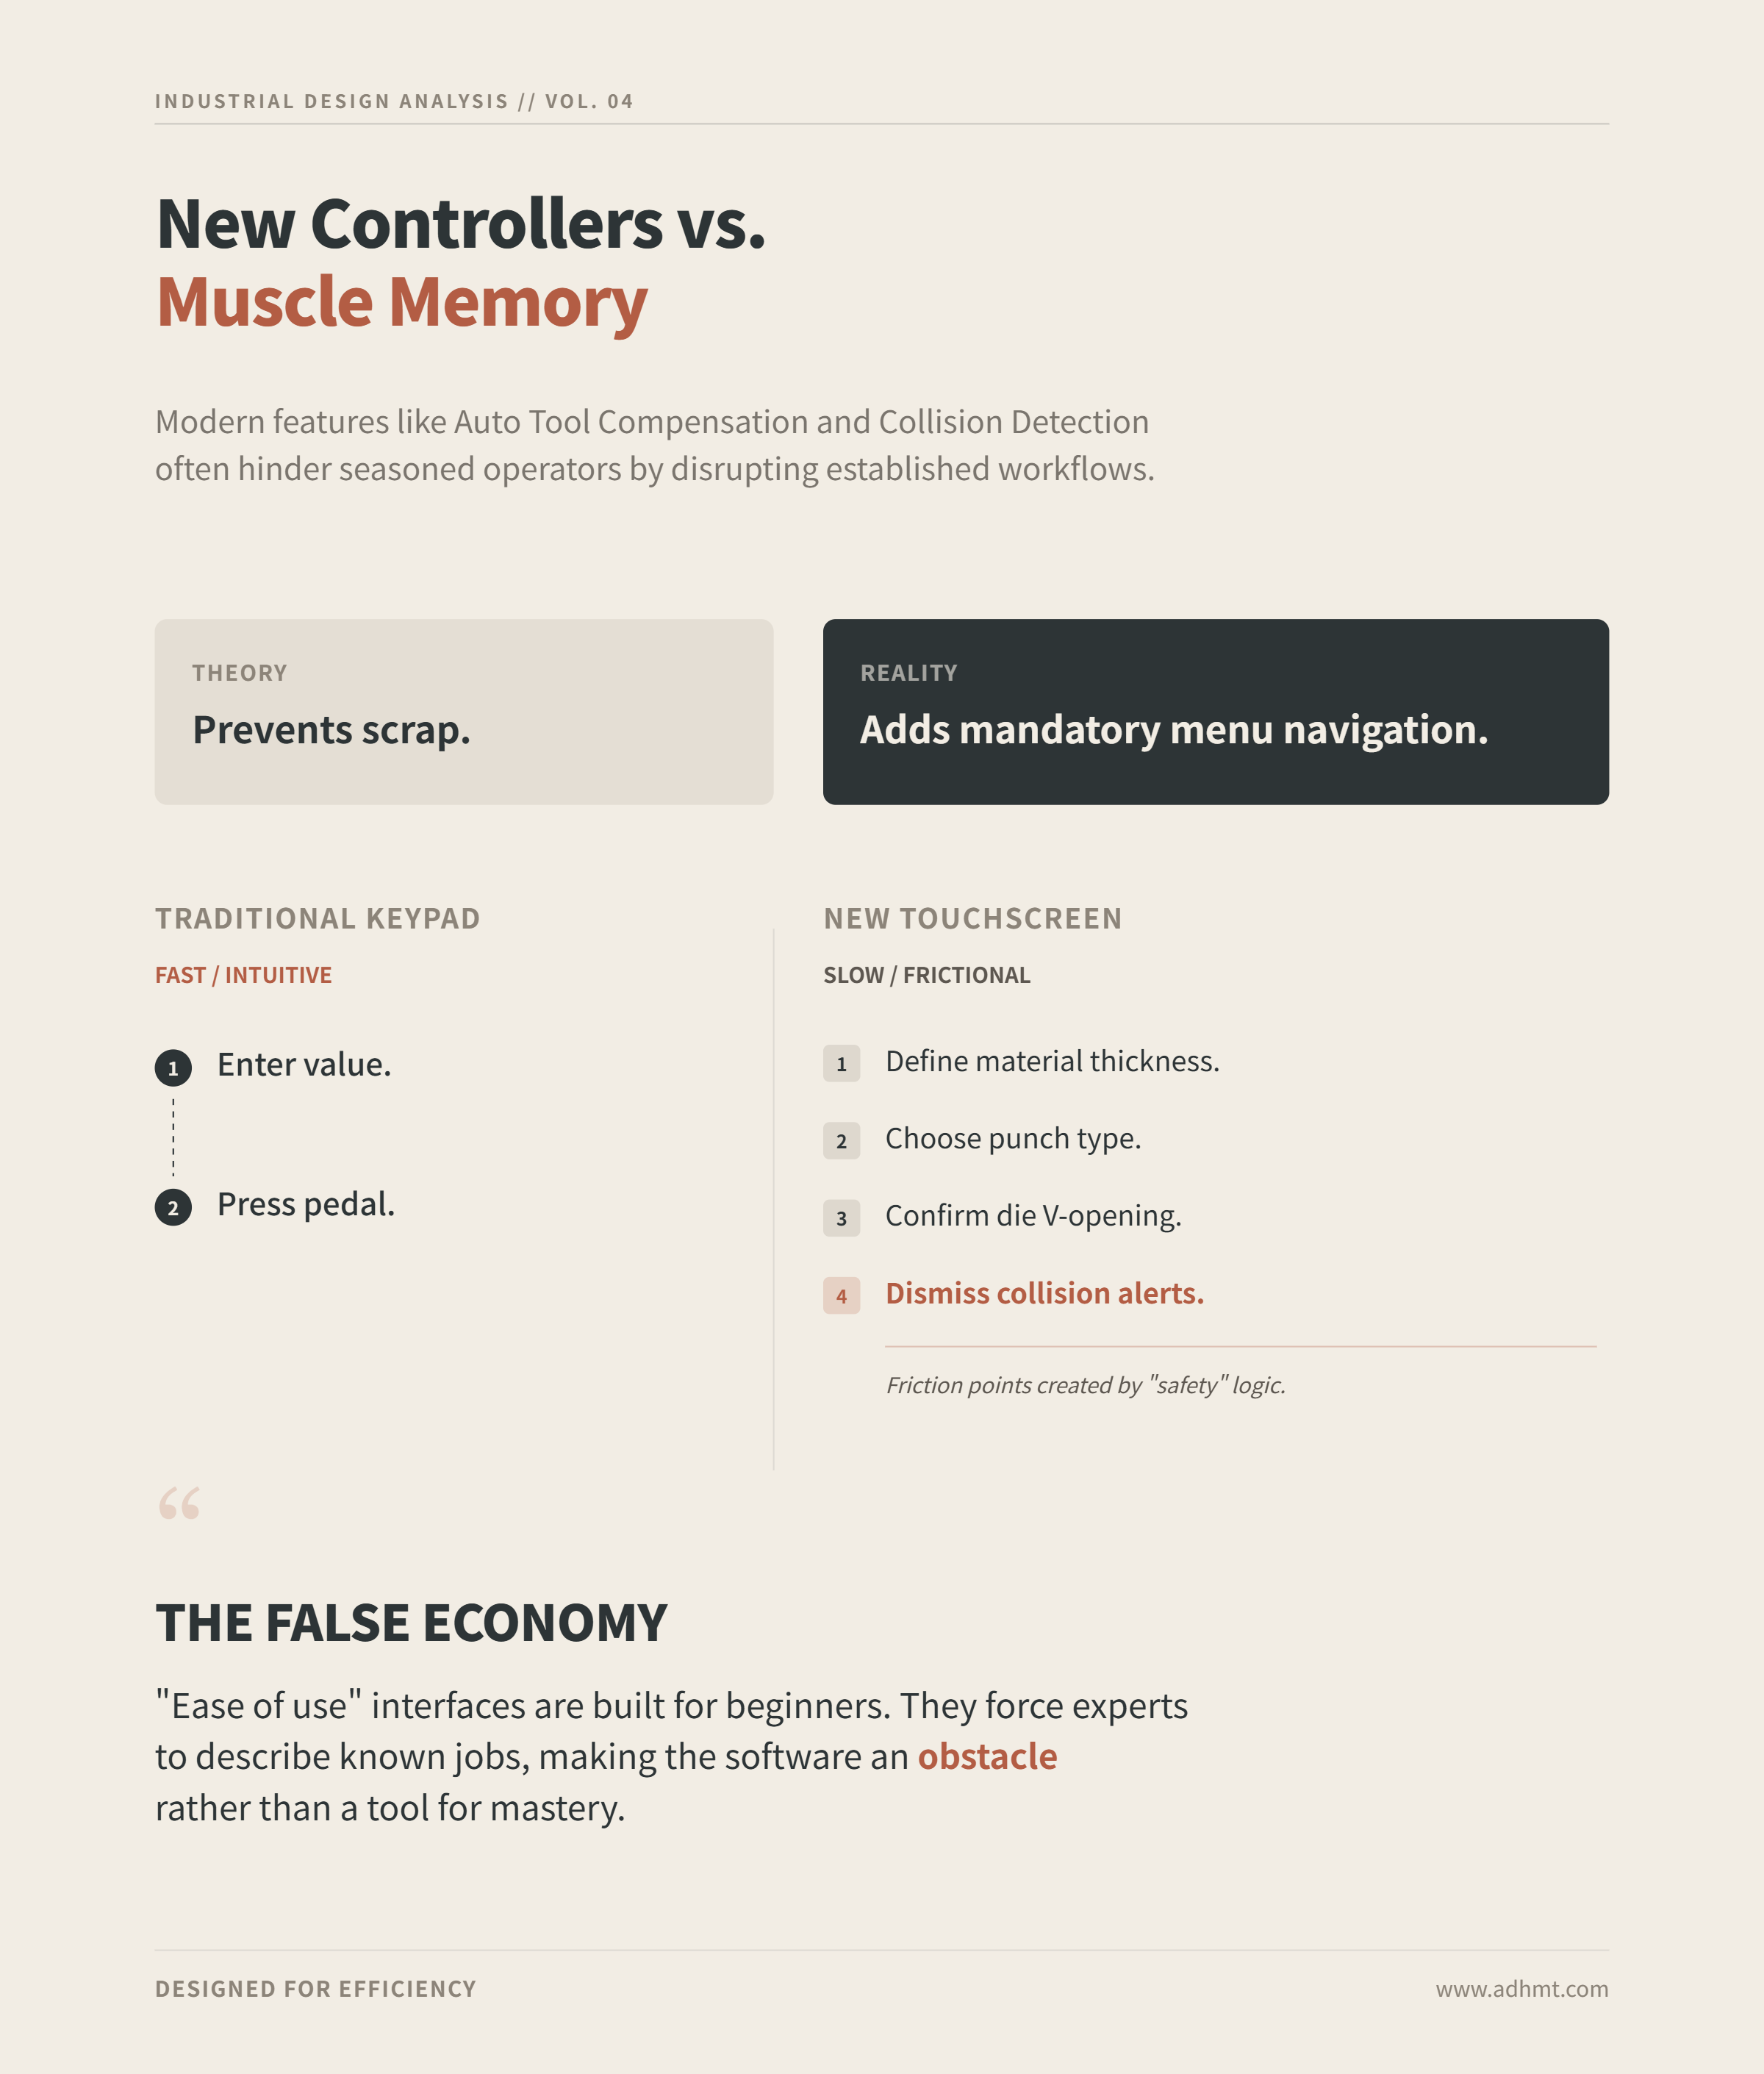
Rozważ możliwości “automatycznej kompensacji narzędzi” i “wykrywania kolizji”, często prezentowane w nowoczesnych broszurach dotyczących aktualizacji. Teoretycznie zapobiegają one powstawaniu braków. W praktyce dodają warstwy obowiązkowej nawigacji po menu. Doświadczony operator z wieloletnim stażem w gięciu powietrznym standardowego wspornika 90 stopni już zna precyzyjną głębokość osi Y wymaganą dla tego kąta.
Na tradycyjnym kontrolerze z klawiaturą po prostu wprowadza wartość i naciska pedał.
W nowszym systemie z ekranem dotykowym pełnym funkcji musi on zdefiniować grubość materiału, wybrać typ stempla, potwierdzić rozwarcie V matrycy i odrzucić alert o kolizji, zanim suwak się opuści. Oprogramowanie zmusza go do opisywania pracy, którą już rozumie. To tutaj twierdzenia o “łatwości użytkowania” zamieniają się w fałszywą oszczędność. Kupiłeś interfejs przeznaczony dla początkujących, ale sparowałeś go z doświadczonym operatorem, który po prostu potrzebuje, aby oprogramowanie nie przeszkadzało.
Dlaczego bezpośrednie wprowadzanie wartości liczbowych przewyższa programowanie graficzne przy produkcji części powtarzalnych
Dostawcy kontrolerów świadomie zacierają granice między poziomami rynku. Systemy podstawowe przeznaczone do prostego gięcia są często reklamowane obok maszyn 156-osiowych z pełną możliwością importu 3D CAD, sugerując, że oba nadają się do tego samego warsztatu. Błędne założenie polega na przekonaniu, że interfejs graficzny 3D jest automatycznie lepszy.
Nie jest to prawda.
Wyświetlanie modelu 3D części na konsoli maszyny jest nieocenione przy złożonych, wielostopniowych gięciach, gdy operator potrzebuje wizualnego potwierdzenia, aby uniknąć kolizji między kołnierzem a narzędziem. Jednak dla części o prostej geometrii i powtarzalnej produkcji programowanie graficzne tylko zwiększa tarcie cyfrowe. Bezpośrednie wprowadzanie danych liczbowych pozwala operatorowi całkowicie pominąć proces renderowania, używając kontrolera jak kalkulatora, a nie platformy projektowej. Każdy moment, w którym procesor rysuje obraz wspornika, to chwila, w której suwak pozostaje bezczynny.
Co się dzieje, gdy operatorzy przekraczają swoje możliwości techniczne
Branżowe przewodniki dla kupujących często zalecają kupowanie maszyn dostosowanych do przyszłych projektów. Stosowanie tej samej logiki “zabezpieczenia na przyszłość” do interfejsu oprogramowania jest poważnym błędem. Kiedy inwestujesz w sterownik zaprojektowany dla idealnego, wysoko wykwalifikowanego technika, podczas gdy Twoja faktyczna kadra składa się z operatorów zorientowanych na produkcję, pracujących pod presją czasu, napotykasz na szklany sufit techniczny.
Operatorzy nie będą korzystać z zaawansowanych funkcji; zamiast tego celowo je obejdą.
Gdy staną przed ekranem wymagającym wprowadzenia dwudziestu danych dla prostego gięcia, wprowadzą wartości zastępcze, obejdą blokady bezpieczeństwa i użyją ogólnych profili narzędzi, by oszukać maszynę i uruchomić ją. Zapłaciłeś więcej za zaawansowaną kinematykę, a tymczasem na hali produkcyjnej system jest praktycznie używany jak ręczna prasa, tylko po to, by utrzymać dzienny wynik. Złożoność, którą kupiłeś, by przygotować się na przyszłość, staje się dokładnie tym powodem, dla którego twój zakład dziś traci tempo.
Zarządzanie zmianą: czy najlepszy operator może odejść przez nowy interfejs?
Narzucenie skomplikowanego interfejsu szybkiego, instynktownego operatorowi może ostatecznie doprowadzić do utraty najbardziej kompetentnego pracownika. Klucz leży w tym, jak kontroler przetwarza dane, a nie w tym, jak je wyświetla. Systemy wyposażone w licencję na oprogramowanie offline oferują znaczną przewagę operacyjną, ponieważ oddzielają wysiłek poznawczy od pracy fizycznej.
Inżynier pracuje w biurze, importuje plik 3D CAD, rozwiązuje ostrzeżenia o kolizjach i tworzy sekwencję gięcia. Następnie przesyła gotowy program na halę produkcyjną. Operator ładuje zlecenie, widzi uproszczony zestaw instrukcji i natychmiast zaczyna gięcie metalu. Takie podejście zachowuje zaawansowane możliwości maszyny przy jednoczesnym utrzymaniu tempa pracy operatora.
Trójpoziomowa macierz wyboru: dopasowanie technologii do przepustowości
Uzyskując licencję na programowanie offline, przeniosłeś zadania poznawcze do biura. Idealnie byłoby, gdyby inżynier tworzył pliki, maszyna odczytywała je bez problemu, a produktywność wzrosła. Jednak jeśli inżynier spędza dziesięć minut na generowaniu symulacji kolizji 3D dla partii 5000 identycznych błotnikowych wsporników z jednym gięciem, nie usunąłeś wąskiego gardła — po prostu je przeniosłeś, dodając koszt wynagrodzenia. Kluczem do płynnej komunikacji między oprogramowaniem biurowym a maszyną jest nie tylko łączność sieciowa, ale także wybór dokładnie tej wersji oprogramowania, która odpowiada rzeczywistej skali produkcji twojego zakładu.
Większość kupujących popełnia błąd na tym etapie, traktując katalog dostawcy jako liniową ścieżkę ulepszeń. Tak nie jest. Kontroler 156-osiowy nie jest ulepszoną wersją kontrolera 6-osiowego — to zupełnie inne narzędzie przeznaczone dla innego modelu biznesowego. Aby przestać tracić marżę przez niepotrzebne obciążenie cyfrowe, musisz jednoznacznie sklasyfikować swoje działania w jednym z trzech wyraźnie odrębnych poziomów.
Poziom 1: Niezawodna kontrola numeryczna dla podstawowej, wysokowolumenowej produkcji
Wyobraźmy sobie zakład produkujący 10 000 identycznych ocynkowanych wsporników tygodniowo. W takim środowisku prasa krawędziowa może uruchamiać ten sam program przez trzy kolejne dni. Programowanie offline nie jest tu wymagane, podobnie jak interfejs graficzny. Liczy się ciągłość i bezbłędna powtarzalność. Podstawowa kontrola numeryczna — sterująca jedynie głębokością suwaka osi Y i pozycją zderzaka osi X — pozostaje bezsprzecznie liderem w tym segmencie.
Nie ma tu dużego systemu operacyjnego do uruchomienia, plików CAD do załadowania ani silnika renderowania 3D, który mógłby się zawiesić. Operator wprowadza głębokość, ustawia zderzak i naciska pedał. Wprowadzanie zaawansowanego kontrolera serwo do takiej produkcji masowej powoduje konieczność wyboru profilu narzędzia i opóźnienia w wyniku kontroli kolizji — w procesie, gdzie każda utracona sekunda kumuluje się przy dziesięciu tysiącach części. Po co płacić więcej, by spowolnić swoje najszybsze i najbardziej dochodowe zlecenia?
Poziom 2: Graficzna równowaga 2D dla warsztatów średniej wielkości
Wkrocz do typowego warsztatu średniej wielkości, a harmonogram okaże się nieprzewidywalny: rano tuzin obudów elektrycznych, po południu czterdzieści niestandardowych kanałów HVAC, a przed końcem dnia – prototypowa rama. To właśnie tutaj standardowe, podstawowe kontrolery graficzne udowadniają swoją wartość. Dostawcy promują te systemy 2D za ich przyjazność dla użytkownika i krótki czas nauki — i w tym przypadku marketing rzeczywiście odzwierciedla rzeczywistość hali produkcyjnej.
Dla warsztatów, które chcą poprawić dokładność gięcia dzięki niezawodnej kontroli CNC, precyzyjne systemy firmy ADH Machine Tool pokazują, jak zdyscyplinowany proces projektowy może przekształcić efektywność programowania 2D w konsekwentną jakość detali. Praktyczne metody optymalizacji sekwencji gięcia można znaleźć w powiązanym artykule Programowanie prasy krawędziowej CNC.
Operator musi zwizualizować sekwencję gięcia, aby uniknąć zagięcia kołnierza w niewłaściwą stronę, lecz pełna symulacja 3D jest zbędna. Profil 2D pozwala naszkicować część na ekranie, umożliwić kontrolerowi automatyczne obliczenie naddatków gięcia i rozpocząć produkcję w mniej niż dwie minuty. To idealny kompromis — oferujący wystarczającą informację wizualną, by uniknąć strat przy krótkich seriach, bez obciążania oprogramowania dodatkowymi funkcjami obniżającymi marże. Ale co się dzieje, gdy geometria staje się na tyle złożona, że szybki szkic 2D nie wystarcza, by zapobiec poważnej kolizji?
Poziom 3: Kompleksowe centrum programowania offline 3D dla skomplikowanej, niskoseryjnej produkcji
Podczas formowania asymetrycznych elementów lotniczych wymagających sześciu różnych stacji narzędziowych wzdłuż stołu, programowanie na maszynie przestaje być drobną niedogodnością, a staje się poważnym ryzykiem. To właśnie unikalna domena kontrolera poziomu 3. Najwyższej klasy systemy wyposażone w ekrany 21-calowe, import CAD 3D i sterowanie wieloma osiami są zaprojektowane specjalnie do środowisk o niskiej wolumenowości i wysokiej złożoności. W przypadku zadań wymagających zsynchronizowanej precyzji wielocylindrowej i sztywności przy gięciu dużych elementów, ADH Machine Tool Tandem Press Brake oferuje praktyczne połączenie między programowaniem offline a niezawodną wydajnością produkcyjną.
W tym kontekście programowanie offline nie jest jedynie korzystne — to jedyna droga do rentowności. Inżynier w biurze importuje plik STEP, rozmieszcza narzędzia wielostacyjne i symuluje każde gięcie, aby wykryć kolizje, zanim zostanie zmarnowany blank z tytanu $500. Kontroler na hali po prostu uruchamia zweryfikowany program. Problem w tym, że dostawcy promują te systemy uniwersalnie, pomijając znaczną krzywą uczenia i okres adaptacji wymagany, by używać ich efektywnie. Jeśli kupisz system tej klasy bez inżyniera odpowiedzialnego za przygotowanie czystych danych, faktycznie kupiłeś drogi wyświetlacz do strefy produkcyjnej. Jak więc matematycznie potwierdzić właściwy poziom dla swojego zakładu?
Koszt na część vs. koszt na godzinę: równanie, które naprawdę określa ROI
Branża często ocenia wartość maszyny, dzieląc cenę zakupu przez okres eksploatacji, otrzymując statyczny “koszt na godzinę”. Ślepe stosowanie tego wzoru do aktualizacji oprogramowania może zniszczyć rentowność. Kontrola numeryczna poziomu 1 działa w oparciu o koszt na element— jej jedynym celem jest zmniejszenie kosztu cyklu prostego wspornika z dwunastu centów do dziewięciu centów poprzez czystą, powtarzalną efektywność.
System poziomu 3 funkcjonuje na zupełnie innej zasadzie. Jego wartość mierzy się wyłącznie przez koszt na godzinę, osiągany głównie poprzez uniknięcie trzygodzinnego ustawiania i zniszczenia kosztownego blanku. Jeśli kontroler poziomu 3 zostanie wykorzystany w zadaniu poziomu 1, dodatkowa złożoność zwiększa koszt na część, eliminując marżę zysku. Z kolei zastosowanie kontrolera poziomu 1 w zadaniu poziomu 3 zmusza operatora do wielogodzinnych próbnych gięć i marnowania drogiego materiału, niszcząc koszt na godzinę. Zwrot z inwestycji w aktualizację kontrolera nigdy nie ujawnia się w jego liście funkcji; tkwi w pomnożeniu średniej wielkości partii przez średni czas przygotowania i precyzyjnym wyborze poziomu oprogramowania, który redukuje właśnie tę wartość. Jednak ten starannie wyważony ROI zależy od jednego kluczowego, często pomijanego założenia: że kontroler rzeczywiście się uruchamia, gdy operator przełączy zasilanie — coś, co solidne, wysokotonowe rozwiązanie, takie jak ADH Machine Tool Duża Giętarka Krawędziowa może zapewnić dzięki zaawansowanej automatyzacji CNC i niezawodnej architekturze zasilania.
Audyt trwałości: kto naprawdę jest właścicielem oprogramowania po wygaśnięciu gwarancji?
Minęło pięć lat i jeden dzień od modernizacji. Gwarancja producenta wygasła o północy. Operator uruchamia giętarkę krawędziową do kluczowego zlecenia z branży lotniczej, ale ekran dotykowy pozostaje ciemny. Napędy nie działają. Do kogo dzwonisz? Ile kosztuje część zamienna? Ile dni produkcji zostanie utraconych, zanim kontener wysyłkowy przejdzie odprawę celną?
Odpowiedzi na te pytania określają twój rzeczywisty poziom zabezpieczenia na przyszłość. Zakup sterownika to długoterminowe zobowiązanie, lecz większość zakładów traktuje go jak przypadkowe pierwsze spotkanie — zachwycona eleganckim interfejsem, ignorując długofalowe konsekwencje. Gdy sieć bezpieczeństwa producenta zniknie, szybko dowiadujesz się, kto naprawdę kontroluje oprogramowanie obsługujące twoją działalność.
Aby poznać konkretne sposoby zarządzania trwałością sterowników i własnością oprogramowania w trakcie eksploatacji maszyny, możesz zapoznać się ze szczegółową broszurą firmy ADH Machine Tool, która przedstawia, w jaki sposób jej systemy giętarek krawędziowych i automatyki oparte na CNC są projektowane z myślą o długoterminowej niezawodności poprzez ciągłe badania i rozwój.
Systemy właścicielskie kontra otwarte standardy: ukryty koszt przyszłych napraw
Sektor ciężkich maszyn przekonał się o tej lekcji w bolesny sposób. Fabrycznie instalowane systemy sterowania w maszynach budowlanych są często powiązane z urządzeniami, z którymi je dostarczono, co oznacza, że po pięciu latach, gdy technologia staje się przestarzała, cały cyfrowy nakład inwestycyjny okazuje się bezużyteczny. Giętarki krawędziowe zmierzają obecnie w tym samym kierunku.
Systemy właścicielskie są doskonałe — dopóki działają. Producent kontroluje sprzęt, oprogramowanie i protokoły komunikacyjne, zapewniając idealne współdziałanie wszystkich komponentów. Jednak ta doskonałość zamienia się w ograniczenie. Gdy właścicielski ekran dotykowy ulegnie awarii, nie możesz po prostu udać się do zwykłego dostawcy elektroniki i zastąpić go standardowym monitorem przemysłowym. Musisz kupić konkretny, oznaczony numerem seryjnym zamiennik od producenta — często kosztujący do $8,000 — a następnie czekać tygodniami na jego dostawę.
Otwarte standardy odwracają tę sytuację. Sterowniki oparte na standardowym sprzęcie PC lub otwartych ramach komunikacyjnych, takich jak EtherCAT, pozwalają na zakup napędów, modułów I/O i wyświetlaczy z ogólnego rynku. Rezygnujesz z części wbudowanego dopracowania, ale zyskujesz kluczową elastyczność. Możliwość samodzielnej naprawy maszyny bez zgody dostawcy to jedyna prawdziwa forma zabezpieczenia przyszłości.
Test “Lokalny Technik”: dostępność serwisu dla właścicielskich marek sterowników
Dostępność sprzętu niewiele znaczy, jeśli nikt nie potrafi go zainstalować. Widziałem kierowników zakładów, którzy sprowadzali bardzo zaawansowane, niszowe europejskie sterowniki, ponieważ ich początkowe koszty wydawały się nie do pobicia. Na papierze wszystko wyglądało świetnie.
Potem doszło do uszkodzenia parametru.
Jedyny technik uprawniony do ponownego zaprogramowania napędu mieszkał trzy strefy czasowe dalej i pobierał opłatę $250 za godzinę, od drzwi do drzwi, tylko po to, by wsiąść do samolotu. To właśnie jest test “lokalnego technika”. Przed wyborem marki skontaktuj się z trzema niezależnymi firmami naprawy obrabiarek w promieniu pięćdziesięciu mil od twojego zakładu. Zapytaj, czy mają części do tego modelu i czy ich technicy potrafią diagnozować jego PLC. Jeśli wszyscy trzej odpowiedzą „nie”, nie kupujesz sterownika — kupujesz pojedynczy punkt awarii. Powszechnie dostępny, nieco starszy system sterowania, który każdy lokalny technik potrafi naprawić instynktownie, zawsze przewyższy najnowocześniejszy sterownik wymagający lotu zagranicznego, by go uruchomić.
Aby ocenić, jak te czynniki odnoszą się do twojego środowiska pracy z giętarką krawędziową, możesz skontaktować się z firmą ADH Machine Tool i omówić lokalne opcje konserwacji lub modernizacji poprzez ich sieć punktów serwisowych. Skontaktuj się z nami w celu bezpośredniego zapytania o odpowiednie rozwiązania sterowników, które priorytetowo traktują dostępne wsparcie techniczne.
Subskrypcja oprogramowania kontra licencja wieczysta: zapobieganie uzależnieniu operacyjnemu
Ostatnia pułapka tkwi w samej licencji. Przez dziesięciolecia zakup sterownika oznaczał posiadanie jego oprogramowania. Dziś producenci coraz częściej kierują sterowania giętarek krawędziowych w stronę modeli opartych na subskrypcji.
Przedstawiają to w kategoriach “ciągłych aktualizacji” i “kopii zapasowych w chmurze”, ale rzeczywisty mechanizm jest surowy: jeśli płatności ustają, maszyna przestaje giąć. Modele subskrypcyjne są uzasadnione w przypadku oprogramowania biurowego, gdzie częste aktualizacje zabezpieczeń są kluczowe. Jednak w samodzielnej giętarce krawędziowej produkującej stalowe części wymuszone aktualizacje wprowadzają niepotrzebne ryzyko. Licencja wieczysta gwarantuje, że sterownik, który dopracowałeś we wtorek, będzie działał identycznie pięć lat później. Posiadasz kod. Kontrolujesz czas pracy.
Wybór modelu subskrypcyjnego oznacza wynajmowanie własnej zdolności produkcyjnej od dostawcy. Kiedy zarządzasz sprzętem, utrzymujesz lokalną sieć wsparcia i posiadasz licencję na oprogramowanie, kontrolujesz los swojego zakładu. Wszystko inne sprowadza się do kosztownego wynajmu, który w końcu wygaśnie.
Ramy decyzyjne: cztery pytania zamiast porównania funkcji
Ustaliliśmy, że prawdziwe zabezpieczenie na przyszłość w pełni zależy od możliwości naprawy na otwartym rynku i odwiecznego prawa do oprogramowania. Jednak wiedza o tym, jak uniknąć złego dopasowania, nie mówi ci, kogo wybrać. Podczas spotkania z integratorem retrofitów prawdopodobnie otrzymasz wypolerowaną tabelę porównawczą z prędkościami procesorów, limitami pamięci RAM i specyfikacjami renderowania 3D. Odłóż ją na bok. Nie kupujesz komputera do gier — kupujesz narzędzie do formowania metalu. Narzędzia ocenia się po tym, jak skutecznie usuwają rzeczywiste przeszkody w twoim procesie. Zanim podpiszesz umowę na interfejs w stylu kokpitu, przejdź się na halę produkcyjną i zapytaj, co naprawdę uniemożliwia ci wysyłkę większej liczby części. Tabele porównawcze funkcji są zaprojektowane tak, by sprzedać ci możliwości, których nigdy nie wykorzystasz. Aby znaleźć właściwe dopasowanie, zastąp ich matrycę porównawczą narzędziem diagnostycznym opartym na rzeczywistych ograniczeniach twojego warsztatu. Wykonaj te cztery oceny, zanim zgodzisz się na cokolwiek.

Pytanie pierwsze: jakie pojedyncze ograniczenie ogranicza twoją aktualną wydajność?
Obserwuj swoją najstarszą prasę krawędziową podczas pełnej zmiany. Jeśli operator spędza dwadzieścia minut na podkładaniu matryc, ponieważ mechaniczna kompensacja wygięcia jest zużyta, nowy ekran dotykowy nie poprawi czasów cyklu. Warsztaty często próbują rozwiązywać problemy mechaniczne za pomocą rozwiązań cyfrowych. Jeśli długość stołu wynosi 2000 mm, a głębokość gardzieli ogranicza złożone geometrie, dodanie kierownicy w stylu Formuły 1 jedynie przyspieszy osiągnięcie ograniczenia mechanicznego. Zidentyfikuj prawdziwe wąskie gardło. Czy problemem jest czas przezbrojenia? Obliczenia naddatku gięcia? A może powolne cykle hydrauliczne? Test: Jeśli powolne czasy cyklu wynikają ze zużytej kompensacji wygięcia lub ospałej hydrauliki, ogranicz budżet na oprogramowanie do podstawowej funkcjonalności i zainwestuj zaoszczędzone środki w lepsze narzędzia. Nigdy nie używaj oprogramowania do rozwiązywania problemu sprzętowego; ulepsz sterownik tylko wtedy, gdy wąskie gardło ma rzeczywiście charakter cyfrowy.
Pytanie drugie: jaka jest najbardziej złożona część, którą regularnie produkujesz co miesiąc?
Broszury reklamowe promują wizję 128-osiowej, w pełni zautomatyzowanej, wielostanowiskowej komórki do gięcia. Rzeczywistość jest jednak często taka, że na palecie leży stal 10-gauge wymagająca standardowej krawędzi 90 stopni. Musisz ocenić swoją rzeczywistą produkcję, a nie aspiracyjne możliwości. Zidentyfikuj najbardziej złożoną część, którą konsekwentnie wykonujesz przynajmniej raz w miesiącu. Jeśli wymaga czterech osi, 2D‑profilu graficznego i podstawowego wykrywania kolizji, to określa twoją górną granicę. Zakup systemu, który może renderować pliki 3D STEP, gdy twoje najtrudniejsze zlecenie to standardowa obudowa elektryczna, nie jest zabezpieczeniem na przyszłość — to codzienny koszt operacyjny. Każda funkcja wykraczająca poza rzeczywisty poziom złożoności dodaje menu, parametry i zwiększa ryzyko błędów operatora.
Pytanie trzecie: kto będzie programował i obsługiwał ten sterownik za 18 miesięcy?
Osoba obsługująca dziś twoją prasę krawędziową może być weteranem z dwudziestoletnim doświadczeniem, który potrafi obliczać kompensacje gięcia w pamięci. Nie będzie jednak tam wiecznie. Planując modernizację, przewidź skład swojej załogi za osiemnaście miesięcy. Jeśli model twojego zakładu opiera się na szybkim szkoleniu początkujących operatorów, wysoce konfigurowalny, wielofunkcyjny sterownik staje się obciążeniem — wymaga ponownego szkolenia za każdym razem, gdy zmienia się interfejs lub parametry. Potrzebujesz systemu zaprojektowanego do szybkiego wdrożenia, z ekranem, który jasno prowadzi operatora przez każdy etap. Z kolei jeśli utrzymujesz dedykowany dział programowania offline, który dostarcza kod na halę, interfejs operatora powinien być stały i odporny na błędy, a oprogramowanie offline powinno przejmować analityczną część pracy.
Pytanie czwarte: jak będzie wyglądał łańcuch wsparcia po zakupie?
Omówiliśmy już ryzyko związane z ekosystemami zastrzeżonymi, ale ocena łańcucha wsparcia wymaga potwierdzenia zapewnień dostawcy przed podpisaniem umowy. Nie pytaj sprzedawcy, czy ich wsparcie jest dobre. Poproś o bezpośredni numer telefonu technika, który odbierze twój telefon w piątek o 16:00. Jeśli skierują cię do internetowego portalu zgłoszeń lub do call center w innej strefie czasowej, poszukaj innej firmy. Sprawdź, czy producent sterownika oczekuje odesłania całego urządzenia do naprawy płyty, czy może dostarczyć pojedyncze moduły I/O. Prawdziwie zabezpieczony na przyszłość retrofit ma łańcuch wsparcia przejrzysty, lokalny i oparty na standardowych komponentach przemysłowych, a nie na nieprzejrzystych systemach zastrzeżonych.
Po ocenieniu zakupu w ramach tych czterech parametrów pojęcie “najlepszego” sterownika przestaje istnieć. Przestań płacić więcej za ograniczanie własnej produkcji poprzez nadmiernie skomplikowane oprogramowanie. Wybierz sterownik, który precyzyjnie odpowiada mechanicznym ograniczeniom twojej maszyny i praktycznym umiejętnościom operatorów, zainstaluj go bezpiecznie i wróć do gięcia metalu.