Możesz spędzić trzy godziny, dopracowując punkty kotwiczenia w Illustratorze, powiększony do 6400%, aby upewnić się, że każda ścieżka wektorowa łączy się idealnie. Twój plik cyfrowy jest arcydziełem precyzji. Ale w chwili, gdy naciśniesz "Drukuj" i odejdziesz, wracasz do $45 wartości przypalonej sklejki brzozowej — oraz warsztatu, który pachnie jak ognisko.
Biorąc pod uwagę, że portfolio produktowe ADH Machine Tool w 100% opiera się na technologii CNC i obejmuje zaawansowane zastosowania w cięciu laserowym, gięciu, rowkowaniu i cięciu, dla dodatkowego kontekstu zobacz Cięcie laserowe dla początkujących.
Awaria następuje w momencie, gdy Twoje dane opuszczają laptop. Drukarki atramentowe nauczyły nas ufać przyciskowi start. Zakładamy, że maszyna rozumie, co ma zrobić z naszą doskonałą geometrią. Dlaczego to założenie kosztuje początkujących tyle pieniędzy?
Powiązane: Cięcie laserowe dla początkujących
Powiązane: Opanowanie przepływu pracy maszyny do cięcia laserowego
Maszyna jest ślepa: dlaczego traktowanie lasera jak drukarki papieru prowadzi do przypalonych krawędzi
Czy Twoje oprogramowanie projektowe zasłania fizyczną rzeczywistość cięcia?
Na ekranie widzisz ostrą, nieskończenie cienką czerwoną linię. Oprogramowanie wektorowe nie przejmuje się fizyką. Pozwala narysować idealny kąt prosty, przeskalować go do milimetra i zakładać, że Twoje części będą do siebie pasować bezbłędnie.
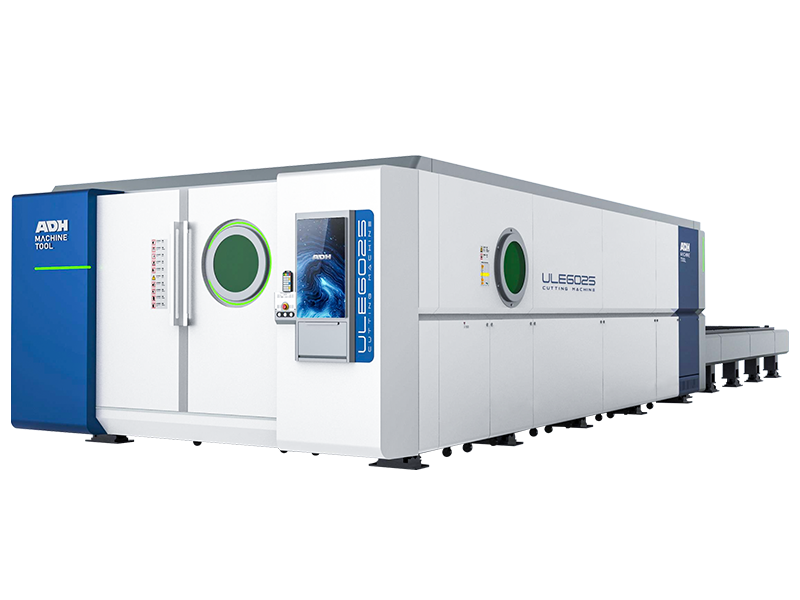
Biorąc pod uwagę, że portfolio produktowe ADH Machine Tool w 100% opiera się na technologii CNC i obejmuje zaawansowane scenariusze w cięciu laserowym, gięciu, rowkowaniu i cięciu blachy, dla zespołów oceniających praktyczne opcje w tym zakresie, Jednostołowa wycinarka laserowa światłowodowa jest to właściwy kolejny krok.
Oprogramowanie ukrywa ogień. Ukrywa fakt, że kabel USB rozciągnięty na ponad pięć metrów przez podłogę warsztatu może gubić pakiety danych, powodując, że głowica lasera zawaha się w środku cięcia i przypali akryl. Projektujesz w sterylnym cyfrowym próżniowym środowisku. Tymczasem maszyna działa w chaotycznym świecie fizycznym. Co się dzieje, gdy o tym zapominamy?
Co wspólnego ma laserowa wycinarka z podstawowym piekarnikiem

Pomyśl o pieczeniu ciasta. Możesz mieć doskonały przepis na tablecie, ale jeśli wsuniesz ciasto do piekarnika, który nie jest rozgrzany — lub umieścisz je na złej półce — ciasto się przypali. Laserowa wycinarka to w zasadzie przemysłowy piekarnik o dużej mocy, który porusza się na szynach. Oprogramowanie to tylko przepis.
Maszyna nie ma pojęcia, co położyłeś na jej kratownicowym stole. Nie wie, czy to arkusz 3 mm akrylu odlewanego, czy 6 mm wygiętego MDF-u. Po prostu wysyła skoncentrowaną wiązkę ciepła do podanych współrzędnych. Jeśli ostrość jest przesunięta choćby o jeden milimetr, wiązka nie tnie — tylko przypieka powierzchnię na zwęgloną katastrofę. Jak więc chronić materiały przed maszyną, która nie widzi, co robi?
Pułapka warsztatu: zakładanie, że ostatni użytkownik zostawił maszynę gotową do pracy
Wejdź do dowolnego wspólnego warsztatu, a od razu wpadniesz w pułapkę. Osoba przed Tobą grawerowała grube skórzane portfele. Opuściła stół, zmieniła dyszę i zostawiła w pamięci maszyny przesunięcie ostrości osi Z o -1 mm. Potem Ty pojawiasz się z arkuszem delikatnej lipowej sklejki, ładujesz swój perfekcyjny plik i naciskasz start.
Laser się uruchamia — ale punkt ogniskowy zawisa w powietrzu, rozprasza ciepło i przypala powierzchnię zamiast ciąć ją czysto na wskroś. To $32 wartości wysokiej jakości drewna zniszczone w mniej niż minutę.
W warsztacie współdzielonym laserowa wycinarka nigdy nie jest “gotowa domyślnie”. Elementy się przesuwają. Soczewki pokrywają się osadem z żywicy. Wysokość stołu zmienia się przy każdym zadaniu. W środowisku współdzielonym plug-and-play to mit. Jaki więc prosty rytuał naprawdę przywraca wiarygodną bazę?
Zrób to przed naciśnięciem startu: Fizycznie sprawdź ustawienie maszyny. Sprawdź ogniskową za pomocą miarki kalibracyjnej, obejrzyj soczewkę pod kątem osadu lub mgły i upewnij się, że materiał leży idealnie płasko na stole.
Fizyka wiązki: co naprawdę dzieje się w 0,3 sekundy, gdy światło spotyka sklejkę
Zacznij od samego drewna. Arkusz 3 mm sklejki brzozowej wygląda na jednolity i przewidywalny. Nie jest taki. W powiększeniu to chaotyczny kompozyt — ciemne, bogate w ligninę linie kleju warstwowane między jasnymi włóknami celulozy.
Gdy 450 nm niebieska diodowa wiązka lasera uderza w tę powierzchnię, ciemna lignina niemal natychmiast pochłania światło, przekształcając się w parę. Celuloza — stanowiąca prawie 90% arkusza — reaguje zupełnie inaczej. Przy tej długości fali opiera się absorpcji. Nie paruje łatwo.
Nagrzewa się. Gotuje.
Oprogramowanie ukrywa ogień.
Na ekranie widzisz wyraźną ścieżkę wektorową — spokojną, precyzyjną i całkowicie nieświadomą mikroskopijnej bitwy termicznej, która zaraz wybuchnie na plastrze miodu.
Zakładasz, że laser po prostu “tnie drewno”. W rzeczywistości, podczas 0,3 sekundy kontaktu wiązki z powierzchnią, wykonuje on jednocześnie dwa sprzeczne działania: gwałtownie odparowuje jeden składnik, jednocześnie próbując przegrzać inny.
Jeśli nie opanujesz fizyki tej interakcji, nie uzyskasz czystego cięcia.
Otrzymasz miejscowe uszkodzenie struktury.

Moc i prędkość nie są oddzielnymi kontrolkami — tworzą jeden współczynnik termiczny
Początkujący zawsze podchodzą do mnie, trzymając zdeformowany, dymiący kawałek materiału i pytają: "Jaka jest najlepsza moc i prędkość do tego?" Traktują suwaki w swoim oprogramowaniu projektowym jak dwa niezależne regulatory głośności. W ich przekonaniu uruchomienie lasera o mocy 100% przy prędkości 20 milimetrów na sekundę jest identyczne z uruchomieniem 50% przy 10 milimetrach na sekundę — ponieważ na papierze wydaje się, że dostarczona całkowita energia jest taka sama.
To założenie to sposób, by zamienić arkusz $28 płyty testowej w kosztowny odpad.
Moc i prędkość nie są niezależnymi zmiennymi; razem tworzą jeden współczynnik termiczny, który decyduje, czy czysto zrywasz wiązania molekularne, czy po prostu zapalasz materiał. Poruszaj się zbyt wolno, a ciepło z odparowanego ligniny rozchodzi się na boki do bardziej odpornej celulozy, zanim wiązka zdąży przesunąć się dalej. Przewodnictwo cieplne przewyższa usuwanie materiału. Myślisz, że tniesz efektywnie. Ale kiedy naciśniesz "Drukuj" i odejdziesz, wracasz do $45 zwęglonej sklejki brzozowej i warsztatu pachnącego ogniskiem. Czysta krawędź wymaga wysokiej fluencji — wystarczająco skoncentrowanej energii dostarczonej na tyle szybko, by pokonać próg termiczny materiału, zanim ciepło zdąży się rozproszyć na boki.
Jeśli wiązka lasera ma kształt stożka, jak uzyskać idealnie prostą krawędź?
Narysowałeś bezbłędny prostokąt o kątach 90 stopni w Illustratorze. Naturalnie spodziewasz się, że idealnie kwadratowy blok drewna wypadnie czysto z arkusza.
Kontrola rzeczywistości sprzętowej: Wiązka lasera nie jest idealnie prostym cylindrem światła. Zachowuje się raczej jak klepsydra. Wybrana przez ciebie głębokość ogniskowania decyduje, czy uzyskasz ostrą, pionową krawędź, czy skończysz z pochyloną, zniekształconą cieplnie powierzchnią.
Wiązka wychodzi z soczewki szeroka, zwęża się do mikroskopijnego punktu w odległości ogniskowej, a następnie natychmiast ponownie się rozszerza w stożek. Jeśli ustawisz ognisko dokładnie na górnej powierzchni 6-milimetrowej płyty akrylowej, ten punktowy fokus powstanie na powierzchni — podczas gdy rozszerzająca się dolna połowa klepsydry poszerza się w dół. W rezultacie otrzymujesz kształt cięcia w formie litery V, szerszy u dołu niż u góry. Chyb się ogniskową choćby o milimetr, a wiązka w ogóle nie tnie — jedynie przegrzewa i niszczy powierzchnię. Aby uzyskać prostą krawędź, musisz umieścić punkt ogniskowania promienia wewnętrznego wewnątrz materiału. Ustawiając fokus na głębokość 3 mm — dokładnie w środku akrylu — górna zbieżna połowa i dolna rozbieżna połowa równoważą się, tworząc niemal idealnie pionową ścianę.
Iluzja szczeliny cięcia: dlaczego idealnie narysowane elementy zazębiające się nie pasują do siebie
Projektujesz piękne pudełko z łączeniem na palce. Każdy ząb ma dokładnie 20,0 mm. Każde gniazdo ma dokładnie 20,0 mm. Tniesz części, dociskasz je do siebie — i chwieją się jak luźne zęby.
Gdy laser tnie, odparowuje materiał — a sama wiązka ma mierzalną szerokość. Ten brakujący materiał to tzw. szczelina cięcia (kerf). Jeśli szerokość twojej wiązki wynosi 0,2 mm, laser usuwa 0,1 mm z każdej strony cięcia: 0,1 mm z wewnętrznej ściany gniazda i 0,1 mm z zewnętrznych krawędzi zęba. Twój idealnie narysowany ząb 20,0 mm staje się 19,8 mm, a szczelina rozszerza się do 20,2 mm. Ta luka 0,4 mm to miejsce wiecznego spoczynku niezliczonych projektów początkujących. Nie da się tego naprawić poprzez zgadywanie. Naprawiasz to, wykonując prostą kalibrację wstępną, która zmusza maszynę do ujawnienia jej prawdziwej szczeliny dla tego konkretnego materiału, tego konkretnego dnia, z tą konkretną soczewką.
Zrób to przed naciśnięciem „Start”: Wytnij prostokąt 100 mm z docelowego materiału. Przetnij go na dziesięć pionowych pasków, każdy o szerokości 10 mm. Dociśnij wszystkie paski ściśle do jednej strony prostokątnego otworu, a następnie zmierz pozostałą szczelinę za pomocą cyfrowego suwmiarki. Podziel ten pomiar przez 10, aby określić dokładną wartość kerf, i wprowadź wynik do ustawienia kompensacji szczeliny w oprogramowaniu.

Kontrola rzeczywistości sprzętowej: zmienne, nad którymi oprogramowanie nie ma kontroli
Właśnie zmierzyłeś szerokość cięcia (kerf). Siedząc przy komputerze, starannie wpisujesz “0,15 mm” w pole przesunięcia w LightBurn. Czujesz się, jakbyś rozwiązał problem fizyczny — jakby oprogramowanie miało teraz zagwarantować perfekcyjne dopasowanie dzięki czystej matematyce. Zaraz nauczysz się kosztownej lekcji.
Oprogramowanie jest ślepe. Nie ma świadomości stanu fizycznego maszyny. Zakłada, że tuba laserowa dostarcza 100% swojej znamionowej mocy. Zakłada, że lustra są idealnie wyosiowane. Zakłada, że soczewka ogniskująca jest nieskazitelna. Jeśli któreś z tych założeń jest błędne, twoje starannie obliczone przesunięcie kerf jest bez znaczenia. Możesz dobrać idealną prędkość i moc dla danego rodzaju drewna, ale jeśli maszyna nie jest w stanie fizycznie dostarczyć tej energii na stół, wszystko, co osiągniesz, to przypalenie powierzchni.
Zrób to przed naciśnięciem Start: Odejdź od klawiatury. Podejdź do bramy lasera i przygotuj się do sprawdzenia faktycznej ścieżki, którą podąża wiązka.
Podatek zabrudzonej soczewki: Jak osad z dymu po cichu kradnie 20% mocy twojej wiązki
Wyobraź sobie kogoś, kto pracuje z mocą 85% przy 15 milimetrach na sekundę na arkuszu $35 wysokiej jakości odlewanego akrylu. Wczoraj cięcie było czyste. Dziś wiązka nie przebija materiału na wylot. Zakłada, że arkusz musi być gęstszy, więc podnosi moc do 95%. Nadal nie przecina — teraz krawędzie są stopione i brzydkie. Próbuje naprawić usterkę sprzętową suwakiem w oprogramowaniu.
Prawdziwym winowajcą jest cienka, niemal niewidoczna warstwa oparów żywicy akrylowej przyklejona do spodu soczewki ogniskującej.
Kontrola rzeczywistości sprzętowejZabrudzona soczewka nie tylko obniża moc w prosty, liniowy sposób. Zniekształca punkt ogniskowania i zaburza kolimację, zamieniając ciasną, precyzyjną wiązkę w rozproszony stożek światła, który nagrzewa i przypieka materiał zamiast go przecinać.
Gdy przepuszczasz laser przez warstwę osadu dymu, ten osad pochłania znaczną część energii optycznej wiązki — energii, która nigdy nie dociera do twojego materiału. I nie znika po prostu. Zamienia się w ciepło. W miarę jak osad pochłania coraz więcej mocy, dosłownie przypala się do szkła. Jeśli reagujesz, zwiększając moc w oprogramowaniu, jedynie przyspieszasz uszkodzenie, przegrzewając zanieczyszczoną soczewkę aż pęknie w trakcie cięcia. To zniszczony komponent $120 tylko dlatego, że ktoś nie poświęcił sześćdziesięciu sekund na podstawową konserwację.
Zrób to przed naciśnięciem Start: Zdejmij uchwyt soczewki, przytrzymaj szkło pod jasnym światłem pod kątem, aby ujawnić wszelką mgiełkę lub osad, i delikatnie wyczyść je odpowiednią bibułą optyczną oraz alkoholem izopropylowym, aż powierzchnia będzie idealnie czysta.
Używanie wspomagania powietrzem jako broni: dlaczego fundamentalnie zmienia chemię cięcia — nie tylko zapobiega pożarom
Początkujący często zakładają, że mała dysza powietrzna skierowana na laser to po prostu miniaturowa gaśnica. Utrzymują kompresor na cichym, łagodnym przepływie, bo hałas im przeszkadza — a potem zastanawiają się, dlaczego krawędzie ich sklejki brzozowej przypominają kruchy węgiel drzewny. W rzeczywistości wspomaganie powietrzem to zmienna procesu, która bezpośrednio wpływa na chemię cięcia, prędkość odprowadzania gazów i jakość krawędzi — dokładnie dlatego systemy przemysłowe, takie jak maszyny do cięcia laserowego z ADH Machine Tool, są zaprojektowane z wysoką mocą i stabilnością sterowaną CNC, aby utrzymać stały przepływ gazu oraz wydajność cięcia w wymagających warunkach produkcyjnych.
Kiedy laser uderza w drewno, zamienia węgiel w gęstą, mikroskopijną chmurę gazu.
Jeśli ten gaz pozostaje w wąskiej szczelinie cięcia (kerf), staje się fizyczną barierą. Następna mikrosekunda energii lasera trafia w chmurę dymu zamiast w świeże drewno pod nią. Wiązka przegrzewa uwięzioną parę węglową, tworząc lokalną plazmę, która przypala ściany cięcia i zniekształca dokładność kerf. W tym momencie nie przecinasz już drewna — przegrzewasz dym.
Kontrola rzeczywistości sprzętowejWspomaganie powietrzem to nie tylko wygoda — to mechaniczny system odprowadzania, który zasadniczo zmienia chemię cięcia. Gwałtownie wydmuchując tarczę plazmy węglowej ze szczeliny, zapewnia, że wiązka lasera nieustannie trafia w świeży, chłodny materiał zamiast w przegrzaną pozostałość.
Przepływ powietrza pod wysokim ciśnieniem aktywnie chłodzi krawędzie cięcia, powstrzymując rozprzestrzenianie się strefy wpływu ciepła. To właśnie dlatego uzyskujesz czystą, złocistobrązową krawędź na drewnie, a nie zwęglony czarny bałagan. Jeśli twoje wspomaganie powietrzem traci ciśnienie przez zagięty wąż lub zatkaną dyszę, żadne ustawienie w oprogramowaniu nie zrekompensuje tej awarii mechanicznej.
Zrób to przed naciśnięciem Start: Uruchom impuls testowy przy ustawieniu wspomagania powietrzem na maksimum. Trzymając palec z dala od toru wiązki, umieść go bezpośrednio pod dyszą, aby potwierdzić silny, równy przepływ powietrza. Następnie wzrokowo prześledź silikonową rurkę z powrotem do kompresora, uważnie sprawdzając, czy nie ma zagięć lub zgniecionych odcinków.
Błąd punktu ogniskowego: czy milimetr odkształcenia może zniszczyć cały projekt?
Kupiłeś idealny arkusz sklejki 3 mm. Po dwóch dniach w wilgotnym garażu w centrum arkusza pojawia się niewielkie wygięcie — około 1,5 mm podniesienia. Kładziesz go na stole z siatką, ustawiasz miernik ostrości na płaskim rogu i naciskasz Start, zakładając, że laser poradzi sobie z drobnym wygięciem bez problemu.
To $18 wartej sklejki brzozowej zmarnowane, bo polegałeś na grawitacji zamiast na prawidłowych uchwytach.
Kontrola rzeczywistości sprzętowejStandardowy obiektyw 50,8 mm ma tolerancję ogniskowej mniejszą niż jeden milimetr, zanim średnica wiązki rozszerzy się na tyle, że gęstość mocy spadnie poniżej progu odparowania materiału.
Wiązka lasera ma kształt klepsydry, a jej rzeczywista moc cięcia występuje tylko w najwęższym punkcie tej talii. Gdy głowica lasera przesuwa się nad wygiętym środkiem twojej sklejki, odległość między soczewką a powierzchnią maleje. Punkt ogniskowy jest teraz zagłębiony o 1,5 mm zbyt głęboko. Zamiast uderzyć w powierzchnię jako mikroskopijny punkt, wiązka rozprasza się w szerszy, słabszy okrąg. Jej gęstość mocy nie jest już wystarczająco wysoka, by zerwać wiązania chemiczne drewna. Cięcie ustaje, a zaczyna się przypalanie. Maszyna kończy ścieżkę, ale gdy próbujesz wyjąć części, środkowe elementy są całkowicie zrośnięte z otaczającą arkuszem.
Zrób to przed naciśnięciem „Start”: Mocno dociśnij wszystkie cztery rogi oraz sam środek materiału. Jeśli się ugina lub choćby lekko dotyka stołu o ułamek milimetra, zabezpiecz go w idealnie płaskiej pozycji za pomocą pinów mocujących do siatki typu „plaster miodu” lub silnych magnesów neodymowych, zanim w ogóle sięgniesz po miernik ostrości.
Przestań zgadywać swoje ustawienia: Niezbędna macierz testowa materiału
Oprogramowanie ukrywa niebezpieczeństwo. Soczewka została wyczyszczona, asysta powietrza potwierdzona, a materiał przymocowany płasko do stołu o strukturze plastra miodu. Sprzęt jest wreszcie gotowy. Ale kiedy patrzysz na puste pola prędkości i mocy w panelu sterowania, wciąż zgadujesz. Laserowy ploter tnący to zasadniczo wysokowydajny przemysłowy piec pozbawiony własnej inteligencji. Oprogramowanie to tylko przepis — a piec nie ma pojęcia, co do niego włożyłeś. Wprowadzanie wartości, które “powinny działać”, to najszybszy sposób, aby zamienić materiał premium w przepłacony węgiel drzewny.
Biorąc pod uwagę, że portfolio produktowe ADH Machine Tool w 100% opiera się na technologii CNC i obejmuje zaawansowane scenariusze w cięciu laserowym, gięciu, rowkowaniu i cięciu blachy, dla czytelników poszukujących szczegółowych materiałów, katalogu jest przydatnym źródłem uzupełniającym.

Dlaczego ufać internetowym arkuszom skrótów, skoro nigdy nie były testowane na dokładnie twojej partii materiału?
Nowy użytkownik wchodzi do pracowni, kładzie arkusz MDF o grubości 3 mm na stole i otwiera arkusz ustawień pobrany z wątku na Reddicie. Tabela zaleca 15 milimetrów na sekundę przy mocy 70%. Wprowadza wartości, uruchamia zadanie, a laser ledwo drapie powierzchnię. Wniosek? Maszyna musi być wadliwa.
Z maszyną wszystko w porządku. Prawdziwy problem polega na tym, że autor posta na Reddicie mieszka w Arizonie, gdzie MDF jest całkowicie suchy. Arkusz tego użytkownika jednak spędził trzy dni w wilgotnej ciężarówce dostawczej i wchłonął około 8% wilgoci względem masy. Woda bardzo dobrze pochłania energię lasera podczerwonego. Znaczna część mocy wiązki została zużyta na wygotowanie wilgoci z płyty, zanim mogła zacząć odparowywać żywice spajające.
Kontrola rzeczywistości sprzętowejArkusz z Reddita nie uwzględnił zawartości wilgoci 8% w konkretnym arkuszu MDF — i właśnie dlatego pominięcie macierzy testowej kosztowało cię $18 w zniszczonym materiale.
Sklejka ukrywa kieszenie z klejem. Płyty akrylowe mogą różnić się grubością nawet o 10% z powodu tolerancji produkcyjnych. A każdy materiał organiczny może reagować inaczej na ciepło w zależności od warunków dnia.
Zrób to przed naciśnięciem „Start”Utwórz siatkę 5×5 w swoim oprogramowaniu projektowym. Zwiększaj prędkość o 5 mm/s wzdłuż osi X oraz moc o 10% wzdłuż osi Y. Uruchom siatkę na kawałku dokładnie tego arkusza, który zamierzasz przeciąć.
Prędkość kontra moc: gdy cięcie nie przechodzi na wylot, którą wartość należy zmienić jako pierwszą?
Po zakończeniu macierzy testowej prawie zawsze znajdziesz kwadrat, który prawie przeciął materiał, ale pozostawił nienaruszony dolny fornir. Instynkt początkującego to przesunięcie suwaka mocy na 100%. Ta reakcja ujawnia fundamentalne niezrozumienie tego, jak działa fizyka lasera.
Już odkryłeś podczas inspekcji sprzętu, że jeśli ognisko jest przesunięte choćby o milimetr, wiązka przestaje ciąć i zaczyna przypalać powierzchnię, tworząc osmalony bałagan. Prędkość działa podobnie. Jeśli zmniejszysz prędkość z 20 mm/s do 10 mm/s bez zmiany mocy, właśnie podwoiłeś czasu postoju. Wiązka pozostaje dwa razy dłużej na tym samym mikroskopijnym punkcie. Ciepło rozchodzi się na boki, powiększając strefę wpływu termicznego, deformując krawędzie akrylu i zmieniając czyste cięcie drewna w kruchy węgiel.
Z drugiej strony, jeśli zwiększysz prędkość, aby ograniczyć przypalanie krawędzi, ale zapomnisz zmniejszyć moc, wiązka pędzi naprzód, zanim w pełni przeniknie materiał. Ciepło zostaje uwięzione wzdłuż nieprzeciętej ścieżki, odbija się od dolnej warstwy i rozprasza na boki w rdzeniu drewna. Nie ma pojedynczej zmiennej “zmień najpierw”, ponieważ prędkość i moc funkcjonują jako ściśle sprzężony stosunek termiczny. Twoim celem jest zidentyfikowanie najszybszej prędkości, która konsekwentnie przebija spodnią stronę materiału — a następnie stopniowe obniżanie mocy, aż osiągniesz dokładny próg, w którym cięcie przestaje się udawać.
Gdy określisz ten dokładny próg niepowodzenia, zwiększ moc o 5%. To ustala ustawienie, które tnie czysto bez zalewania płyty niepotrzebnym ciepłem. Ale co się stanie, gdy zastosujesz to idealnie dostrojone ustawienie pojedynczego cięcia do dużego, skomplikowanego pliku?
Kiedy macierz testowa kłamie: jak nagrzewanie termiczne zmienia zasady przy 60‑minutowym zadaniu
Uruchamiasz swoją macierz i znajdujesz idealny punkt: 25 mm/s przy mocy 65%. Wycinasz pojedynczy kwadrat o boku 10 mm, który z satysfakcjonującym kliknięciem wypada z arkusza. Pewny swoich ustawień, rozmieszczasz w pliku 200 zazębiających się kształtów przekładni, rozstawiając je zaledwie o 1 milimetr, aby maksymalnie wykorzystać materiał.
Na przykład, portfolio produktów ADH Machine Tool opiera się na technologii CNC 100% i obejmuje zaawansowane zastosowania w cięciu laserowym, gięciu, rowkowaniu, cięciu; baza klientów ADH Machine Tool obejmuje branże takie jak maszyny budowlane, produkcja samochodów, stoczniowo‑mostowa; dla zespołów oceniających tu praktyczne opcje, Dwustołowa wycinarka laserowa światłowodowa jest to właściwy kolejny krok.
Naciskasz “Drukuj”, odchodzisz, a po chwili wracasz do $45 zwęglonej sklejki brzozowej — i warsztatu, który pachnie jak ognisko.
Macierz testowa wprowadziła cię w błąd, ponieważ oceniła pojedynczy kształt w izolacji. Gdy laser tnie jeden kwadrat, otaczające drewno ma temperaturę pokojową, co umożliwia łatwe rozproszenie ciepła. Jednak gdy ciasno rozmieszczasz 200 elementów, dynamika cieplna płyty całkowicie się zmienia. Ciepło z pierwszej przekładni przenosi się do nieciętego drewna drugiej. Zanim głowica lasera dotrze do pięćdziesiątej przekładni, cały lokalny obszar jest już mocno rozgrzany. Materiał jest wstępnie nagrzany. Twoje “idealne” ustawienie mocy 65% działa teraz jak 90%, agresywnie przypalając drewno, ponieważ potrzeba znacznie mniej energii, aby doprowadzić je do punktu parowania.
Kontrola rzeczywistości sprzętowej: Gdy elementy są rozmieszczone zbyt blisko, ciepło z jednego cięcia przenika do sąsiednich obszarów. Powstające nagromadzenie termiczne narasta z każdym przejściem, aż twoje starannie zoptymalizowane ustawienia pojedynczego cięcia stają się planem lokalnego pożaru materiału.
Zrób to przed naciśnięciem „Start”: Przy zadaniach trwających ponad 15 minut lub z gęsto rozmieszczonymi elementami aktywuj funkcję “Optymalizuj kolejność cięcia” w swoim oprogramowaniu. Zmusza ona głowicę laserową do przeskakiwania między odległymi częściami arkusza, dając wcześniej ciętym obszarom czas na ochłodzenie, zanim zostanie dodane kolejne ciepło.
Bezpieczeństwo to nie lista kontrolna — to fizyka, której właśnie się nauczyłeś, zwrócona przeciwko tobie
Prawdopodobnie zastanawiasz się, jak poprawnie skonfigurować ścieżki w oprogramowaniu, aby móc sprawnie obsługiwać złożone zadania bez marnowania czasu. Chcesz zaplanować kolejność cięć tak, by skrócić dużą serię produkcyjną o dziesięć minut.
Oprogramowanie ukrywa ogień.
Pomyśl o ploterze laserowym jak o potężnym, ale nieinteligentnym piecu przemysłowym. Plik cyfrowy jest jedynie przepisem. Nadal musisz go „rozgrzać”, ustawić wysokość rusztu i obserwować dym — bo piec nie ma pojęcia, co właśnie umieściłeś w środku. Optymalizacja ścieżki to nie tylko kwestia oszczędności czasu; to forma zarządzania ciepłem. Gdy grupujesz cięcia zbyt ciasno, nie pozwalając materiałowi ostygnąć, wykorzystujesz fizykę przewodzenia ciepła przeciwko własnemu projektowi. A konsekwencje ignorowania realiów fizycznych wykraczają daleko poza zniszczenie arkusza drewna.
Które materiały mogą zatruć cię, zanim cokolwiek poczujesz (i czego nigdy nie należy ciąć)
Początkujący chętnie sięgają do koszy z odpadami. Dostrzegają gładki biały kawałek plastiku, zakładają, że to akryl, i kładą go na siatce bez zastanowienia.
Ten niewinnie wyglądający plastik to często polichlorek winylu (PVC).
Gdy ignorujesz zatwierdzoną listę materiałów i tniesz PVC, nie tylko wykonujesz złe cięcie — wytwarzasz gaz chlorowy. Ten gaz reaguje z wilgocią w powietrzu i w drogach oddechowych, tworząc kwas solny. Może skorodować maszynę $4 000 od środka i wysłać cię na ostry dyżur, zanim w ogóle zorientujesz się, że piecze cię gardło. Nigdy nie tnij materiału, jeśli nie możesz jednoznacznie określić jego składu chemicznego. Jeśli dokładnie nie wiesz, co to jest — nie wkładaj tego do maszyny.

Pożar, uszkodzenie soczewki czy toksyczne opary: które zagrożenie naprawdę wysyła użytkowników makerspace do szpitala?
Większość ludzi zakłada, że największym zagrożeniem jest zapalenie się materiału. Patrzą, jak laser przebija drewno, widzą mały płomień i natychmiast wpadają w panikę.
Prawdziwe zagrożenie jest całkowicie niewidoczne z góry.
To odpady — te drobne pozostałości po projekcie poprzedniego użytkownika, które spadły przez siatkę i zebrały się w tacy pod spodem. Odpady i nieoczyszczone powierzchnie wewnętrzne zapalają się znacznie szybciej niż sam element roboczy, ponieważ ciepło gromadzi się i rozprasza w nieprzewidywalny sposób. Laser przechodzi przez twój materiał i uderza w stertę zaschniętej żywicy sosnowej, pyłu akrylowego i skrawków kartonu. Zakładasz, że jesteś bezpieczny, bo plik jest idealny. Ale gdy naciskasz "Drukuj" i odchodzisz, wracasz do $45 zwęglonej sklejki brzozowej i warsztatu, który pachnie jak ognisko. Higiena maszyny to nie obowiązek porządkowy; to pierwsza linia obrony przed pożarem.
Przepływ powietrza z wyciągu: kluczowy czynnik bezpieczeństwa, który jednocześnie decyduje o jakości krawędzi
Zazwyczaj traktujemy wentylację jako pasywny wymóg tła: włącz wentylator, odprowadź opary, chroń swoje płuca.
W rzeczywistości przepływ powietrza w systemie wyciągowym jest aktywnym elementem mechanicznym procesu cięcia.
Dym to nie tylko nieprzyjemny zapach; to gęsta chmura unoszących się w powietrzu cząstek. Jeśli przepływ powietrza w odciągu jest słaby, ta chmura utrzymuje się bezpośrednio nad materiałem. Gdy laser strzela, wiązka przechodzi przez dym, zanim dotrze do drewna. Cząstki rozpraszają wiązkę, rozprzedzając jej energię i poszerzając punkt ogniskowania. Jeśli twoje skupienie jest przesunięte choćby o milimetr, laser nie tnie – jedynie podgrzewa powierzchnię, zamieniając ją w przypaloną, bezużyteczną plamę.
Słaby przepływ powietrza powoduje również, że lepki osad z oparów osiada na soczewce ogniskującej. Gdy ta zostanie skażona, soczewka pochłania ciepło lasera zamiast je przepuszczać, co szybko prowadzi do pęknięcia optyki i trwałego zniekształcenia cięć. Twój system odciągowy chroni optykę lasera równie skutecznie, jak twoje płuca.
Zrób to przed naciśnięciem startu: Przytrzymaj pojedynczy kawałek bibułki przy otworze zasysającym z tyłu stołu roboczego, aby wizualnie potwierdzić, że ujemne ciśnienie aktywnie wciąga powietrze przez powierzchnię cięcia – zanim w ogóle włączysz tubę lasera.
Od przytłoczenia do certyfikacji: rytuał przed startem, który zastępuje nadzieję dowodem
Teraz wiesz, że toksyczne opary i źle skierowane ciepło mogą uszkodzić zarówno twoje płuca, jak i maszynę. Jak więc faktycznie skonfigurować sprzęt, aby wykonać bezpieczne i skuteczne cięcie? Przestań ufać ekranowi. Początkujący traktują laser jak drukarkę biurkową — klikają “wyślij”, trzymają kciuki i mają nadzieję na najlepszy wynik. To ślepe zaufanie jest dokładnie powodem, dla którego spędzam weekendy, zeskrobując stopiony plastik z siatki plastra miodu. Kiedy zakładasz, że maszyna jest gotowa tylko dlatego, że twoje linie wektora są starannie pokolorowane, dobrowolnie ryzykujesz zniszczenie soczewki ogniskującej $150. Certyfikacja w makerspace nie jest licencją na pomijanie podstaw; to formalna umowa, że aktywnie zadbasz o fizyczne środowisko pracy, zanim laser w ogóle się uruchomi.
Jeśli konfigurujesz nowy proces pracy z laserem, modernizujesz sprzęt lub standaryzujesz protokoły bezpieczeństwa w warsztacie, to właśnie na tym etapie najważniejsze jest wsparcie ekspertów. Dla warsztatów oceniających wysokowydajne systemy laserowe CNC lub zintegrowaną automatyzację blach, zespół inżynierów ADH Machine Tool może przeprowadzić cię przez konfigurację, planowanie przepływu powietrza, strategie poziomowania stołu oraz dopasowanie zastosowań – zanim podejmiesz decyzję. Rozpocznij rozmowę tutaj: skontaktuj się z ADH Machine Tool.
Kontrola rzeczywistości sprzętu: Maszyna nie posiada czujnika, który ostrzeże cię, że poprzedni użytkownik zostawił 2‑milimetrowe nachylenie na osi Z stołu roboczego. Jeśli nie zweryfikujesz fizycznego ustawienia ręcznie, oprogramowanie perfekcyjnie wykona idealną cyfrową ścieżkę po zdeformowanej geometrii – gwarantując zniszczony element.
Zrób to przed naciśnięciem „Start”: naciśnij fizycznie wszystkie cztery rogi materiału, aby sprawdzić, czy nie kołysze się ani nie chybocze, potwierdzając, że płyta leży idealnie płasko na siatce stołu.
5‑minutowa fizyczna kontrola maszyny przed każdą sesją
Nie możesz przejąć ustawienia poprzedniego użytkownika. Jeśli podejdziesz do maszyny i pominiesz diagnostykę, bierzesz odpowiedzialność za jego błędy. Odebrałem dostęp “certyfikowanym” użytkownikom, którzy zaufali cudzej wysokości ogniskowania i natychmiast wywołali pożar. Rytuał zaczyna się od czystej kartki. Najpierw usuń tackę na odpady. Jeśli jest zapchana zaschniętą żywicą sosnową i kawałkami kartonu, opróżnij ją. Następnie sprawdź soczewkę ogniskującą latarką. Jeden odcisk palca lub ślad gazów z akrylu może pochłonąć ciepło wiązki i spowodować pęknięcie optyki w trakcie cięcia.
Następnie oceń sam materiał. Początkujący często boją się używać 100% mocy, więc wykonują cztery przejścia przy 40% na gęstym MDF‑ie. To nie przecina drewna – to powoli przypala krawędzie, zamieniając je w węgiel i zatrzymując ciepło w szczelinie, aż w końcu materiał się zapali. Twoje ustawienia powinny być skalibrowane tak, aby wiązka przebiła materiał czysto w jednym, zdecydowanym przejściu.
Należy jednak pamiętać, że ten rytuał ma swoje ograniczenia. Gdy przechodzisz do bardzo refleksyjnych, dobrze przewodzących ciepło metali, takich jak miedź czy aluminium przy użyciu lasera światłowodowego, zdolność materiału do odprowadzania ciepła może przewyższyć nawet najbardziej skrupulatne kontrole fizyczne. Ciepło rozchodzi się szybciej, niż wiązka może wniknąć, co wymaga zaawansowanych regulacji parametrów, daleko wykraczających poza podstawowe poziomowanie stołu. W przypadku drewna i tworzyw sztucznych fizyczna kontrola pozostaje jednak podstawowym i niepodlegającym negocjacji standardem.
Zrób to przed naciśnięciem „Start”: uruchom suche obrysowanie ramki z otwartą pokrywą i wyłączonym laserem. Obserwuj, jak czerwony wskaźnik punktowy śledzi dokładny obrys twojego projektu, aby upewnić się, że głowica lasera omija wszystkie zaciski, magnesy i ciężarki.
Jak interpretować dowody, które pozostawiło twoje ostatnie nieudane cięcie
Gdy cięcie się nie udaje, początkujący natychmiast zagłębiają się w oprogramowanie i zaczynają zmieniać ustawienia prędkości. Odrzucają odpad i próbują ponownie.
Przestań wyrzucać swoje dowody.
Ten zniszczony fragment to fizyczny raport diagnostyczny. Jeśli cięcie nie przeszło na wylot, odwróć płytę. Czy widzisz przerywane, wypalone ślady na tylnej stronie? To znak, że materiał jest wygięty — wiązka utraciła ostrość dokładnie w miejscu, gdzie płyta się uniosła. Jeśli górna krawędź cięcia wygląda jak szeroki, zwęglony krater, a dolna zwęża się do punktu, punkt ogniskowy był ustawiony zbyt wysoko nad powierzchnią. Pudło o nawet milimetr i wiązka przestaje ciąć — jedynie przypieka powierzchnię, tworząc osmaloną plamę.
Naucz się odczytywać szczelinę cięcia. Prawidłowe cięcie pozostawia proste, złocistobrązowe ścianki. Lepka, okopcona krawędź sygnalizuje, że wspomaganie powietrzem było wyłączone lub zablokowane, co pozwoliło dymowi zalegać i rozpraszać wiązkę. Każda nieudana próba wskazuje bezpośrednio na zmienną sprzętową, której nie sprawdziłeś.
Zmiana sposobu myślenia: od nadziei, że plik cyfrowy zadziała, do dowodu, że fizyczne ustawienie będzie skuteczne
Oprogramowanie ukrywa ogień. Pokazuje czystą, matematyczną siatkę, która kusi, by uwierzyć, że cięcie laserem to czysto cyfrowe rzemiosło. Tak nie jest. Cięcie laserowe to przemysłowy proces produkcyjny, w którym niezwykle skoncentrowane światło agresywnie odparowuje materiał.
Twoim zadaniem nie jest stworzenie pięknego pliku. Twoim zadaniem jest przesłuchanie maszyny.
Gdy przestajesz mieć nadzieję, że cięcie się uda, a zaczynasz udowadniać, że ustawienie jest właściwe, napięcie znika. Przestajesz wisieć nad przyciskiem awaryjnym, ponieważ już potwierdziłeś przepływ wyciągu, wyczyściłeś soczewkę, wypoziomowałeś stół i zmierzyłeś szczelinę na próbnym cięciu. Już nie zgadujesz. Zbudowałeś łańcuch fizycznych dowodów, które niemal gwarantują sukces. Ale jeśli naciśniesz “Drukuj” i odejdziesz, możesz wrócić do stosu zwęglonej sklejki brzozowej o wartości $45 — i warsztatu pachnącego jak ognisko.
Prawdziwym znakiem certyfikowanego twórcy nie jest biegłość w obsłudze oprogramowania. To zrozumienie, że oprogramowanie jest najmniej istotną częścią procesu. Plik cyfrowy jedynie proponuje ścieżkę; rzeczywistość określa sprzęt fizyczny.
Zrób to przed naciśnięciem “Start”: zapisz swój osobisty rytuał sprawdzania maszyny na pasku niebieskiej taśmy malarskiej i przyklej go bezpośrednio nad fizycznym przyciskiem „Start”. Zmuś się, by fizycznie odsunąć swoją listę kontrolną bezpieczeństwa, zanim laser zacznie działać.
 Polski
 English
 العربية
 বাংলা
 Български
 Čeština
 Dansk
 Nederlands
 Deutsch
 Suomi
 Français
 Ελληνικά
 עִבְרִית
 हिन्दी
 Magyar
 Bahasa Indonesia
 Italiano
 日本語
 Қазақ тілі
 한국어
 Bahasa Melayu
 Norsk bokmål
 فارسی
 Português
 Português do Brasil
 Română
 Русский
 Српски језик
 Slovenčina
 Español de México
 Español
 Svenska
 Kiswahili
 தமிழ்
 Türkçe
 ไทย
 Tagalog
 Українська
 Tiếng Việt
 اردو
 简体中文
 香港中文
 繁體中文