Detale testowy może opuścić prasę krawędziową pod kątem dokładnie 90 stopni i nadal nie przejść kontroli, ponieważ kołnierz jest za krótki. Zmiana kąta gięcia nie przywróci brakującej długości; sprawi jedynie, że jedna poprawna cecha zmieni się w inną wadę.
To najważniejsza lekcja precyzyjnej pracy na prasie krawędziowej: maszyna powtarza zaprogramowany ruch, ale gotowy detal zależy od rysunku, rozwinięcia, materiału, oprzyrządowania, zderzaków, metody gięcia i procesu kontroli. Niezawodna konfiguracja traktuje te czynniki jako jeden połączony system, korygując jednocześnie tylko jedną zmienną.
Dlaczego poprawny zaprogramowany kąt to za mało
Kiedy sterownik CNC wymaga 90 stopni, a zwolniony detal ma 90 stopni, wynik potwierdza tylko kąt. Nie dowodzi to, że linia gięcia znajduje się we właściwym miejscu, wymiary kołnierza są poprawne, promień wewnętrzny zgadza się z rysunkiem lub że rozwinięcie zostało opracowane do odpowiedniego rozmiaru.
Czytaj rysunek jako kompletną specyfikację. Potwierdź gotowy kąt, wymiary kołnierza, promień wewnętrzny, grubość materiału, kierunek gięcia, bazy, tolerancje i wymagane rozwinięcie. Określ również, czy wymiary odnoszą się do powierzchni zewnętrznych, wewnętrznych, punktów stycznych czy teoretycznych ostrych przecięć. Te odniesienia nie są wymienne.
Promień wewnętrzny jest szczególnie ważny, ponieważ zmienia ilość płaskiego materiału zużywanego przez zakrzywiony obszar gięcia. Naddatek na gięcie i skrócenie gięcia przekształcają gotową geometrię w długość płaską, wykorzystując dane wejściowe, takie jak kąt gięcia, grubość, promień i współczynnik K. Jeśli promień przyjęty w obliczeniach różni się od promienia uzyskanego za pomocą narzędzi, matematycznie poprawna pozycja zderzaka tylnego może nadal błędnie lokalizować linię gięcia.
Równie ważne jest rozdzielenie zmiennych maszynowych:
- Głębokość suwaka lub kompensacja zaprogramowanego kąta kontroluje przede wszystkim kąt po zwolnieniu nacisku w gięciu powietrznym.
- Pozycja zderzaka tylnego ustala linię gięcia względem krawędzi arkusza.
- Rozmiar arkusza określa, ile materiału jest dostępne wokół linii gięcia.
- Oprzyrządowanie i metoda gięcia wpływają na promień wewnętrzny, siłę, sprężynowanie i rozwinięcie.
Jeśli pierwsze gięcie jest o dwa stopnie zbyt otwarte, a jeden kołnierz jest za krótki, występują dwa różne błędy. Najpierw skoryguj błąd kątowy. Gdy kąt będzie powtarzalny w granicach tolerancji, zbadaj obliczenia rozwinięcia, pozycję zderzaka, krawędź odniesienia i stabilność zderzaków. Zmiana kilku ustawień jednocześnie niszczy wartość diagnostyczną kolejnej próby.
Ustawienia maszyny powinny być zawsze traktowane jako wstępne przewidywania. Wytrzymałość materiału, rzeczywista grubość, twardość, kierunek walcowania, zmienność partii, geometria stempla i otwór matrycy decydują o tym, czym staje się zadany ruch w metalu.
Co dzieje się podczas gięcia i zwolnienia nacisku

Przy początkowym kontakcie stempla arkusz odkształca się sprężyście. Metal rozciąga się i ściska, ale może powrócić do swojego pierwotnego kształtu, jeśli obciążenie zostanie usunięte. W miarę kontynuowania ruchu stempla naprężenia przekraczają granicę plastyczności materiału i rozpoczyna się odkształcenie plastyczne. Gdy wystarczająca część przekroju poprzecznego ulegnie odkształceniu, arkusz zachowuje trwałe wygięcie.
Odkształcenie sprężyste i plastyczne współistnieją, gdy stempel jest opuszczony. Gdy suwak się cofa, odkształcenie plastyczne pozostaje, ale odkształcenie sprężyste wraca. Ramiona obracają się nieznacznie w stronę swojej pierwotnej płaskiej pozycji, więc nieobciążone gięcie staje się bardziej otwarte. Ten powrót to sprężynowanie.
Zawsze mierz w pełni zwolniony detal. Sprawdź kąt po lewej, środkowej i prawej stronie gięcia oraz zmierz osobno wymiary kołnierzy. Jednolicie otwarty kąt zazwyczaj wskazuje na powtarzalną reakcję materiału i potrzebę kompensacji głębokości suwaka lub kąta. Zmienność od lewej do prawej lub od środka do końców wskazuje najpierw na osadzenie narzędzi, zanieczyszczenia, wyrównanie, bombowanie, ugięcie, zmienność grubości lub stan maszyny.
W poprzek grubości arkusza wnętrze gięcia jest ściskane, a zewnętrze rozciągane. Pomiędzy nimi znajduje się oś obojętna, warstwa, której długość wzdłużna zmienia się bardzo nieznacznie. Podczas gięcia plastycznego oś ta przesuwa się zazwyczaj w stronę powierzchni wewnętrznej.
Jej pozycja ma znaczenie, ponieważ naddatek na gięcie oblicza się wzdłuż osi obojętnej. Współczynnik K opisuje to położenie jako ułamek grubości materiału mierzony od powierzchni wewnętrznej. Nieprawidłowe założenie współczynnika K lub promienia może sprawić, że kąt będzie poprawny, podczas gdy wymiary kołnierza pozostaną błędne.
Zmienne materiałowe i kompensacja sprężynowania
Dwa nominalnie identyczne półfabrykaty mogą reagować odmiennie w ramach tego samego programu. Materiał o wyższej wytrzymałości lub twardości zazwyczaj wymaga większej siły do odkształcenia plastycznego i często zachowuje większy komponent sprężysty, co może zwiększać sprężynowanie. Zróżnicowanie partii materiału może również prowadzić do uzyskania różnych wyników w ramach tej samej specyfikacji gatunkowej.
Grubość należy rozpatrywać w relacji do otworu matrycy. Powszechnym punktem wyjścia dla precyzyjnego gięcia powietrznego jest otwór matrycy typu V o wielkości około ośmiokrotności grubości materiału, ale nie jest to uniwersalna zasada. Jeśli rzeczywista grubość ulega zmianie, podczas gdy matryca pozostaje bez zmian, stosunek otworu V do grubości zmienia się, wpływając na uformowany promień, głębokość wciśnięcia, siłę i sprężynowanie.
Stosunek promienia wewnętrznego do grubości również ma znaczenie. Większy promień zazwyczaj pozostawia więcej odkształceń sprężystych i może zwiększać sprężynowanie. Węższe gięcie może zmniejszyć tę tendencję, ale tylko wtedy, gdy materiał pozostaje powyżej dopuszczalnego minimalnego promienia gięcia.
Walcowanie nadaje blachom właściwości kierunkowe. Gięcie wykonane równolegle do kierunku walcowania może zachowywać się inaczej niż gięcie wykonane w poprzek niego. Ciągliwość, ryzyko pękania, promień i sprężynowanie mogą ulec zmianie. Dlatego próbki testowe muszą odpowiadać orientacji włókien części produkcyjnej.
Gdy wykonane gięcie testowe jest równomiernie zbyt otwarte, najpierw należy zweryfikować materiał, rzeczywistą grubość, orientację, oprzyrządowanie, osadzenie i metodę pomiaru. Jeśli te warunki są zgodne z planem, należy dodać niewielką, kontrolowaną ilość przegięcia poprzez zatwierdzoną kompensację kąta lub ustawienie głębokości suwaka. Należy wygiąć nową próbkę, ponownie ją zmierzyć i zapisać wynik.
Przegięcie oznacza formowanie nieco poza cel, aby odkształcenie sprężyste przywróciło część do wymaganego kąta. Nie oznacza to zwiększenia limitu ciśnienia przy zachowaniu tego samego ustawienia pozycji. W gięciu powietrznym dodatkowy nacisk bez dodatkowego wciśnięcia może nie zmienić geometrii i może przeciążyć lub uszkodzić narzędzia oraz część.
Wybierz metodę gięcia i oprzyrządowanie jednocześnie

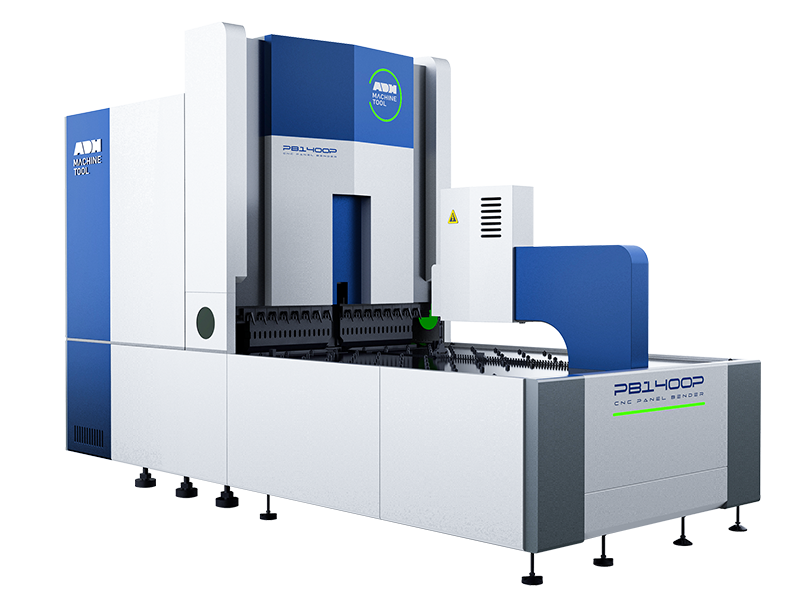
Gięcie powietrzne, gięcie na dnie matrycy i tłoczenie (coining) dają różne promienie i kontrolują sprężynowanie na różne sposoby. Aby uzyskać praktyczne porównanie, zobacz przewodnik po gięciu na prasach krawędziowych firmy ADH Machine Tool, opracowany w oparciu o portfolio gięcia CNC tej firmy.
W gięciu powietrznym blacha styka się z nosem stempla i dwoma barkami matrycy, nie dopasowując się całkowicie do wnęki matrycy. Głębokość wciśnięcia suwaka kontroluje kąt, podczas gdy otwór matrycy i reakcja materiału silnie wpływają na naturalny promień wewnętrzny. Gięcie powietrzne oferuje elastyczność, stosunkowo niską siłę i możliwość uzyskania wielu kątów z jednego zestawu narzędzi, ale jest bardziej wrażliwe na zmienność materiału.
Gięcie na dnie matrycy powoduje pełniejszy kontakt blachy z narzędziami. Geometria stempla i matrycy wywiera silniejszą kontrolę, ale ustawienie jest mniej tolerancyjne na różnice w grubości i niedopasowanie narzędzi. Zazwyczaj wymaga to kilkukrotnie większego nacisku niż w przypadku gięcia powietrznego.
Tłoczenie (coining) stosuje znacznie większy nacisk miejscowy i powoduje znaczne odkształcenia plastyczne wokół nosa stempla. Może to zmniejszyć sprężynowanie i sprawić, że promień będzie bardziej kontrolowany przez narzędzia, ale może wymagać dziesięciokrotnie lub więcej większego nacisku niż gięcie powietrzne. Wyższa siła zwiększa ryzyko związane z nieodpowiednim oprzyrządowaniem, małymi promieniami, wąskimi matrycami i słabymi segmentami narzędzi.
W przypadku większości ogólnych prac należy zacząć od gięcia powietrznego i zweryfikować wynik za pomocą reprezentatywnej próbki. Stosuj gięcie na dnie matrycy lub tłoczenie tylko wtedy, gdy wymagana geometria uzasadnia siłę, ograniczony zakres narzędzi, ślady na materiale i wymagania sprzętowe.
Wybierz konfigurację w tej kolejności:
Aby uzyskać konkretne specyfikacje sprzętowe podczas oceny tych kroków, pobierz broszury ADH Machine Tool obejmujący rozwiązania w zakresie gięcia CNC i obróbki blach.
- Potwierdź gatunek, zmierzoną grubość, kierunek walcowania, długość gięcia, kąt, promień wewnętrzny, tolerancję i minimalną półkę.
- Wybierz najmniej agresywną metodę gięcia zdolną do spełnienia wymagań rysunkowych.
- Wybierz kandydacki promień stempla i otwór matrycy V.
- Sprawdź podparcie półki, stabilność zderzaka, ryzyko pęknięć, prześwit, tonaż i wszystkie parametry znamionowe oprzyrządowania.
- Zegnij reprezentatywną próbkę i zmierz kąt bez obciążenia oraz rzeczywisty promień.
- Skoryguj jedną zmienną i zarejestruj zweryfikowaną kombinację.
Szerszy otwór w kształcie litery V zazwyczaj zmniejsza wymaganą siłę, ale tworzy większy naturalny promień, wymaga szerszego podpartego kołnierza i zmienia wymagane zagłębienie. Węższy otwór V może podeprzeć krótszy kołnierz i uformować ciaśniejszy promień, ale zwiększa siłę, odkształcenie, ryzyko powstawania śladów i pęknięć.
Krótkie kołnierze muszą mostkować matrycę i pozostawać stabilne względem zderzaka tylnego. Jeśli kołnierz nie może dosięgnąć barku matrycy, krawędź może wsunąć się w otwór V, przesuwając linię gięcia i odciągając arkusz od zderzaka. Otwory, wycięcia, odciążenia, zwężające się krawędzie i zakrzywione krawędzie mogą usunąć materiał potrzebny do podparcia lub niezawodnego bazowania.
Oblicz wymagane obciążenie przed gięciem. Sprawdź całkowitą siłę oraz siłę na jednostkę długości w odniesieniu do maszyny, stempla, matrycy, uchwytów, adapterów i systemu mocowania. Najniższa obowiązująca wartość znamionowa określa ustawienie. Nigdy nie używaj próbnego gięcia, aby sprawdzić, czy ścieżka obciążenia wytrzyma.
Płyty o wysokiej wytrzymałości, nietypowo duże promienie, kołnierze powrotne, odsadzki, otwory w pobliżu gięcia i części asymetryczne mogą unieważnić standardowe zasady. Płyta o wysokiej wytrzymałości na rozciąganie może pęknąć i gwałtownie wyrzucić materiał, gdy promień stempla lub otwór matrycy jest zbyt mały. Korzystaj z wytycznych dotyczących formowania specyficznych dla materiału i zatrzymaj się, gdy wymagany promień, oprzyrządowanie, siła lub prześwit kolizyjny są niepewne.
Przelicz gotowe wymiary na prawidłowy płaski półfabrykat
Rozważ część z jednym gięciem pod kątem 90 stopni, zewnętrznymi kołnierzami 40 mm i 30 mm, grubością 2 mm, zmierzonym promieniem wewnętrznym 2 mm i specyficznym dla zadania współczynnikiem K równym 0,40. Niech (A) będzie kątem gięcia w radianach, (R) promieniem wewnętrznym, a (T) grubością.
Naddatek na gięcie to długość łuku osi neutralnej:
Dla tego przykładu:
Zewnętrzne cofnięcie dla standardowego gięcia wynosi:
Przy 90 stopniach, (OSSB=(2+2)\tan45^\circ=4,00\text{ mm}). Odejście na gięcie wynosi:
Dla symetrycznego przykładu, (). Wymagana długość płaska wynosi zatem:
Suma dwóch gotowych zewnętrznych kołnierzy dałaby półfabrykat 70 mm, dodając 3,60 mm, których rysunek nie wymaga. Prasa krawędziowa mogłaby wtedy wykonać idealne gięcie pod kątem 90 stopni, a mimo to wytworzyć część o zbyt dużych wymiarach.
Użyj naddatku na gięcie, gdy znane wymiary proste biegną od krawędzi części do punktów stycznych gięcia:
Użyj odejścia na gięcie, gdy rysunek podaje wymiary zewnętrznych kołnierzy sięgające do wirtualnej ostrej krawędzi, czyli teoretycznego przecięcia gotowych powierzchni zewnętrznych:
Dokładność wzoru nie zrekompensuje użycia niewłaściwego odniesienia wymiarowego. Przed obliczeniem półfabrykatu określ, czy każdy wymiar na rysunku sięga punktu stycznego, wewnętrznej wirtualnej ostrej krawędzi, zewnętrznej wirtualnej ostrej krawędzi czy innej bazy.
Jeśli rysunek podaje gotowy kąt zawarty zamiast wartości odgięcia od płaszczyzny, przelicz go przed użyciem tych wzorów:
Współczynniki K z podręczników są przydatnymi wartościami początkowymi, a nie uniwersalnymi stałymi. Gdy tolerancja jest ścisła, partia materiału się zmienia, grubość jest zmienna, zmienia się oprzyrządowanie lub zmierzony promień różni się od przewidywanego, wyprowadź wartość specyficzną dla zadania z kontrolowanego gięcia próbnego.
Zablokuj metodę produkcji, oprzyrządowanie, kierunek materiału oraz kompensację kąta. Zmierz grubość próbki i jej pierwotną długość na płasko, uformuj ją, a następnie zmierz uzyskany kąt, promień oraz wymiary kołnierza zgodne z rysunkiem. W przypadku ramion wymiarowanych zewnętrznie:
Odzyskaj zmierzony naddatek na gięcie z odsadzeń:
Jeśli program wymaga współczynnika K:
Nie dostosowuj współczynnika K, aby ukryć nieprawidłowy kąt, błędny promień lub niestabilną pozycję ogranicznika. Najpierw popraw proces fizyczny, a następnie oblicz wartości rozwinięcia na podstawie sprawdzonej geometrii.
Budowa i weryfikacja pierwszego gięcia w ustalonej kolejności
Zdyscyplinowana sekwencja pierwszego gięcia zapobiega sytuacji, w której jeden błąd maskuje inny.
Najpierw potwierdź wersję rysunku, gatunek materiału, zmierzoną grubość, kierunek włókien, rozmiar formatki, orientację zadziorów, kierunek gięcia, kluczowe bazy pomiarowe oraz plan kontroli. Sprawdź, czy fizyczna formatka odpowiada obliczonemu rozwinięciu.
Następnie sprawdź, zainstaluj, wycentruj, ustaw i zabezpiecz określone oprzyrządowanie. Sprawdź pod kątem uszkodzeń, zanieczyszczeń, niedopasowanych segmentów, nieprawidłowej orientacji i złego osadzenia. Ustal punkty odniesienia maszyny i zderzaka tylnego dopiero po osadzeniu i zablokowaniu zestawu narzędzi. Przesunięcie narzędzi po ustaleniu punktów odniesienia powoduje przesunięcie fizycznej linii gięcia, podczas gdy sterownik nadal zakłada pierwotną lokalizację.
Następnie wprowadź metodę gięcia, bezpieczny limit obciążenia, obliczoną głębokość suwaka lub początkową kompensację kąta, bombowanie, pozycje zderzaka tylnego, wycofanie zderzaka, podpory i sekwencję gięcia. Traktuj wszystkie obliczone ustawienia jako przewidywania oczekujące na test.
Wykonaj zatwierdzony, zabezpieczony skok ustawczy z małą prędkością. Obserwuj, czy nie dochodzi do kolizji, zablokowania palców zderzaka, niestabilnego podparcia, przesuwania się narzędzi, nierównomiernego kontaktu, nadmiernego wygięcia lub ruchu części od zderzaka. Zatrzymaj maszynę, jeśli część lub oprzyrządowanie zachowują się inaczej niż przewidywano.
Najpierw zmierz całkowicie odciążony kąt. Jeśli jest on jednostajnie błędny, zmień tylko zatwierdzoną zmienną kontroli kąta i zegnij nową próbkę. Gdy kąt będzie powtarzalny i prawidłowy, zweryfikuj uformowany promień oraz zmierz kołnierz i wymiary całkowite względem baz rysunkowych.
Jeśli kąt jest prawidłowy, ale kołnierz jest błędny, pozostaw ustawienie suwaka bez zmian. Zbadaj długość formatki, ubytek na gięcie, pozycję zderzaka tylnego, krawędź odniesienia, ustawienie palców zderzaka oraz kontakt części ze zderzakiem. Po każdej korekcie wykonaj część potwierdzającą przed rozpoczęciem produkcji.
Diagnozowanie wad na podstawie ich wzorców
Objaw powinien prowadzić do ograniczonej grupy możliwych przyczyn, a nie do przypadkowych zmian w całym sterowniku.
Aby uzyskać bardziej ustrukturyzowany przewodnik rozwiązywania problemów, zapoznaj się z instrukcją ADH Machine Tool dotyczącą dokładność gięcia na prasie krawędziowej, opracowaną w oparciu o zdyscyplinowaną kontrolę jakości oraz weryfikację metodą elementów skończonych sztywności ramy i suwaka.
Kąt jest stale nieprawidłowy
Gdy kąt jest jednakowo otwarty lub zamknięty wzdłuż gięcia i powtarza się w kolejnych częściach, sprawdź gatunek materiału, grubość, partię, kierunek włókien, metodę gięcia, identyfikację oprzyrządowania, otwarcie matrycy, osadzenie i rzeczywisty promień. Jeśli są zgodne z planem, zastosuj jedną kontrolowaną zmianę głębokości suwaka lub kompensacji kąta.
Jeśli kąt stanie się prawidłowy, ale promień pozostanie błędny, sprawdź oprzyrządowanie i metodę. Głębokość suwaka może skorygować rotację, ale nie może wymusić na nieodpowiednim ustawieniu gięcia powietrznego uzyskania zamierzonego promienia w sposób niezawodny.
Kąt zmienia się wzdłuż gięcia
Błąd od środka do końca sugeruje ugięcie maszyny lub oprzyrządowania oraz nieprawidłowe bombowanie. Stała zmiana od lewej do prawej sugeruje problem z osiowaniem, nierównomiernym osadzeniem lub trendem grubości. Ostry, miejscowy błąd sugeruje uszkodzone lub niedopasowane sekcje narzędzi, zanieczyszczenia albo miejscowy problem z maszyną lub materiałem.
Wyczyść i sprawdź cały zestaw narzędzi, zmierz grubość w kilku punktach i odwzoruj kąt w ustalonych pozycjach. Zastosuj korektę bombowania lub osiowania tylko wtedy, gdy profil błędu na to wskazuje.
Kąt jest poprawny, ale kołnierz jest niewłaściwy
Jeśli jeden kołnierz jest krótki, a drugi długi o podobną wartość, podczas gdy całkowity wymiar jest poprawny, podejrzewaj lokalizację linii gięcia, pozycję zderzaka tylnego, orientację części lub kontakt z krawędzią odniesienia. Jeśli całkowity wymiar również jest błędny, sprawdź długość formatki i rozwinięcie płaskie. Jeśli wymiary różnią się od jednego końca do drugiego, sprawdź prostokątność formatki oraz to, czy oba styki zderzaka zostały osiągnięte.
Poprawny kąt przy niewłaściwym promieniu wymaga przeglądu oprzyrządowania oraz przeliczenia naddatku lub odliczenia na gięcie. Poprawne wskazanie wyświetlacza nie może zrekompensować niestabilnego podparcia fizycznego.
Wyniki zmieniają się pomiędzy cyklami
Utrzymuj nastawy bez zmian i zidentyfikuj, co ulega zmianie. Wahania kąta przy stabilnej pozycji kołnierza wskazują na grubość, gatunek, partię lub orientację materiału. Wahania kołnierza przy stabilnym kącie wskazują na kontakt ze zderzakiem, jakość krawędzi odniesienia, prostokątność formatki, podparcie lub technikę załadunku. Nagłe zmiany obu parametrów mogą wskazywać na poślizg części, przesunięcie narzędzia lub niepełne osadzenie narzędzi.
Nie wyciągaj średniej z niestabilnych wyników w celu ustalenia nowego ustawienia. Wyizoluj źródło problemu, w razie potrzeby ponownie osadź i wyzeruj narzędzia oraz zachowaj oddzielne zweryfikowane korekty dla partii materiału, które zachowują się inaczej.
Część pęka, skręca się, wygina lub wykazuje silne ślady
Pęknięcie na zewnątrz wskazuje na nadmierne odkształcenie rozciągające. Sprawdź kierunek walcowania, gatunek materiału, dopuszczalny promień minimalny, promień stempla i otwór matrycy. Większe zagłębienie nie naprawi nieprawidłowej geometrii.
Skręcanie często wynika z nieprostokątnej formatki, nierównego kontaktu ze zderzakiem, słabego podparcia, niewspółosiowości narzędzi lub nierównomiernego obrotu. Długie wygięcie wskazuje na rozkład obciążenia, ugięcie, bombowanie lub podparcie. Silne ślady mogą wskazywać na brud, zgorzelinę, uszkodzone barki, nieodpowiednie oprzyrządowanie lub nadmierny nacisk miejscowy.
Zatrzymaj ustawianie, gdy wydajność, identyfikacja oprzyrządowania, prześwit kolizyjny, wymagania rysunkowe lub limity formowania są niepewne. Zatrzymaj się również w przypadku pękania, przesunięcia narzędzi, gwałtownego ruchu części lub niewyjaśnionego zachowania maszyny. Eskalacja problemu do działu inżynieryjnego, przełożonego, instrukcji obsługi maszyny lub dostawcy oprzyrządowania jest właściwą reakcją, gdy samo ustawienie nie jest sprawdzone.
Aby uzyskać pomoc w ocenie urządzeń do gięcia CNC, kompatybilności oprzyrządowania lub szerszego rozwiązania w zakresie automatyzacji obróbki blach, skontaktuj się z ADH Machine Tool w celu omówienia wymagań dotyczących zastosowania i wdrożenia.
Użyj jednej powtarzalnej pętli decyzyjnej
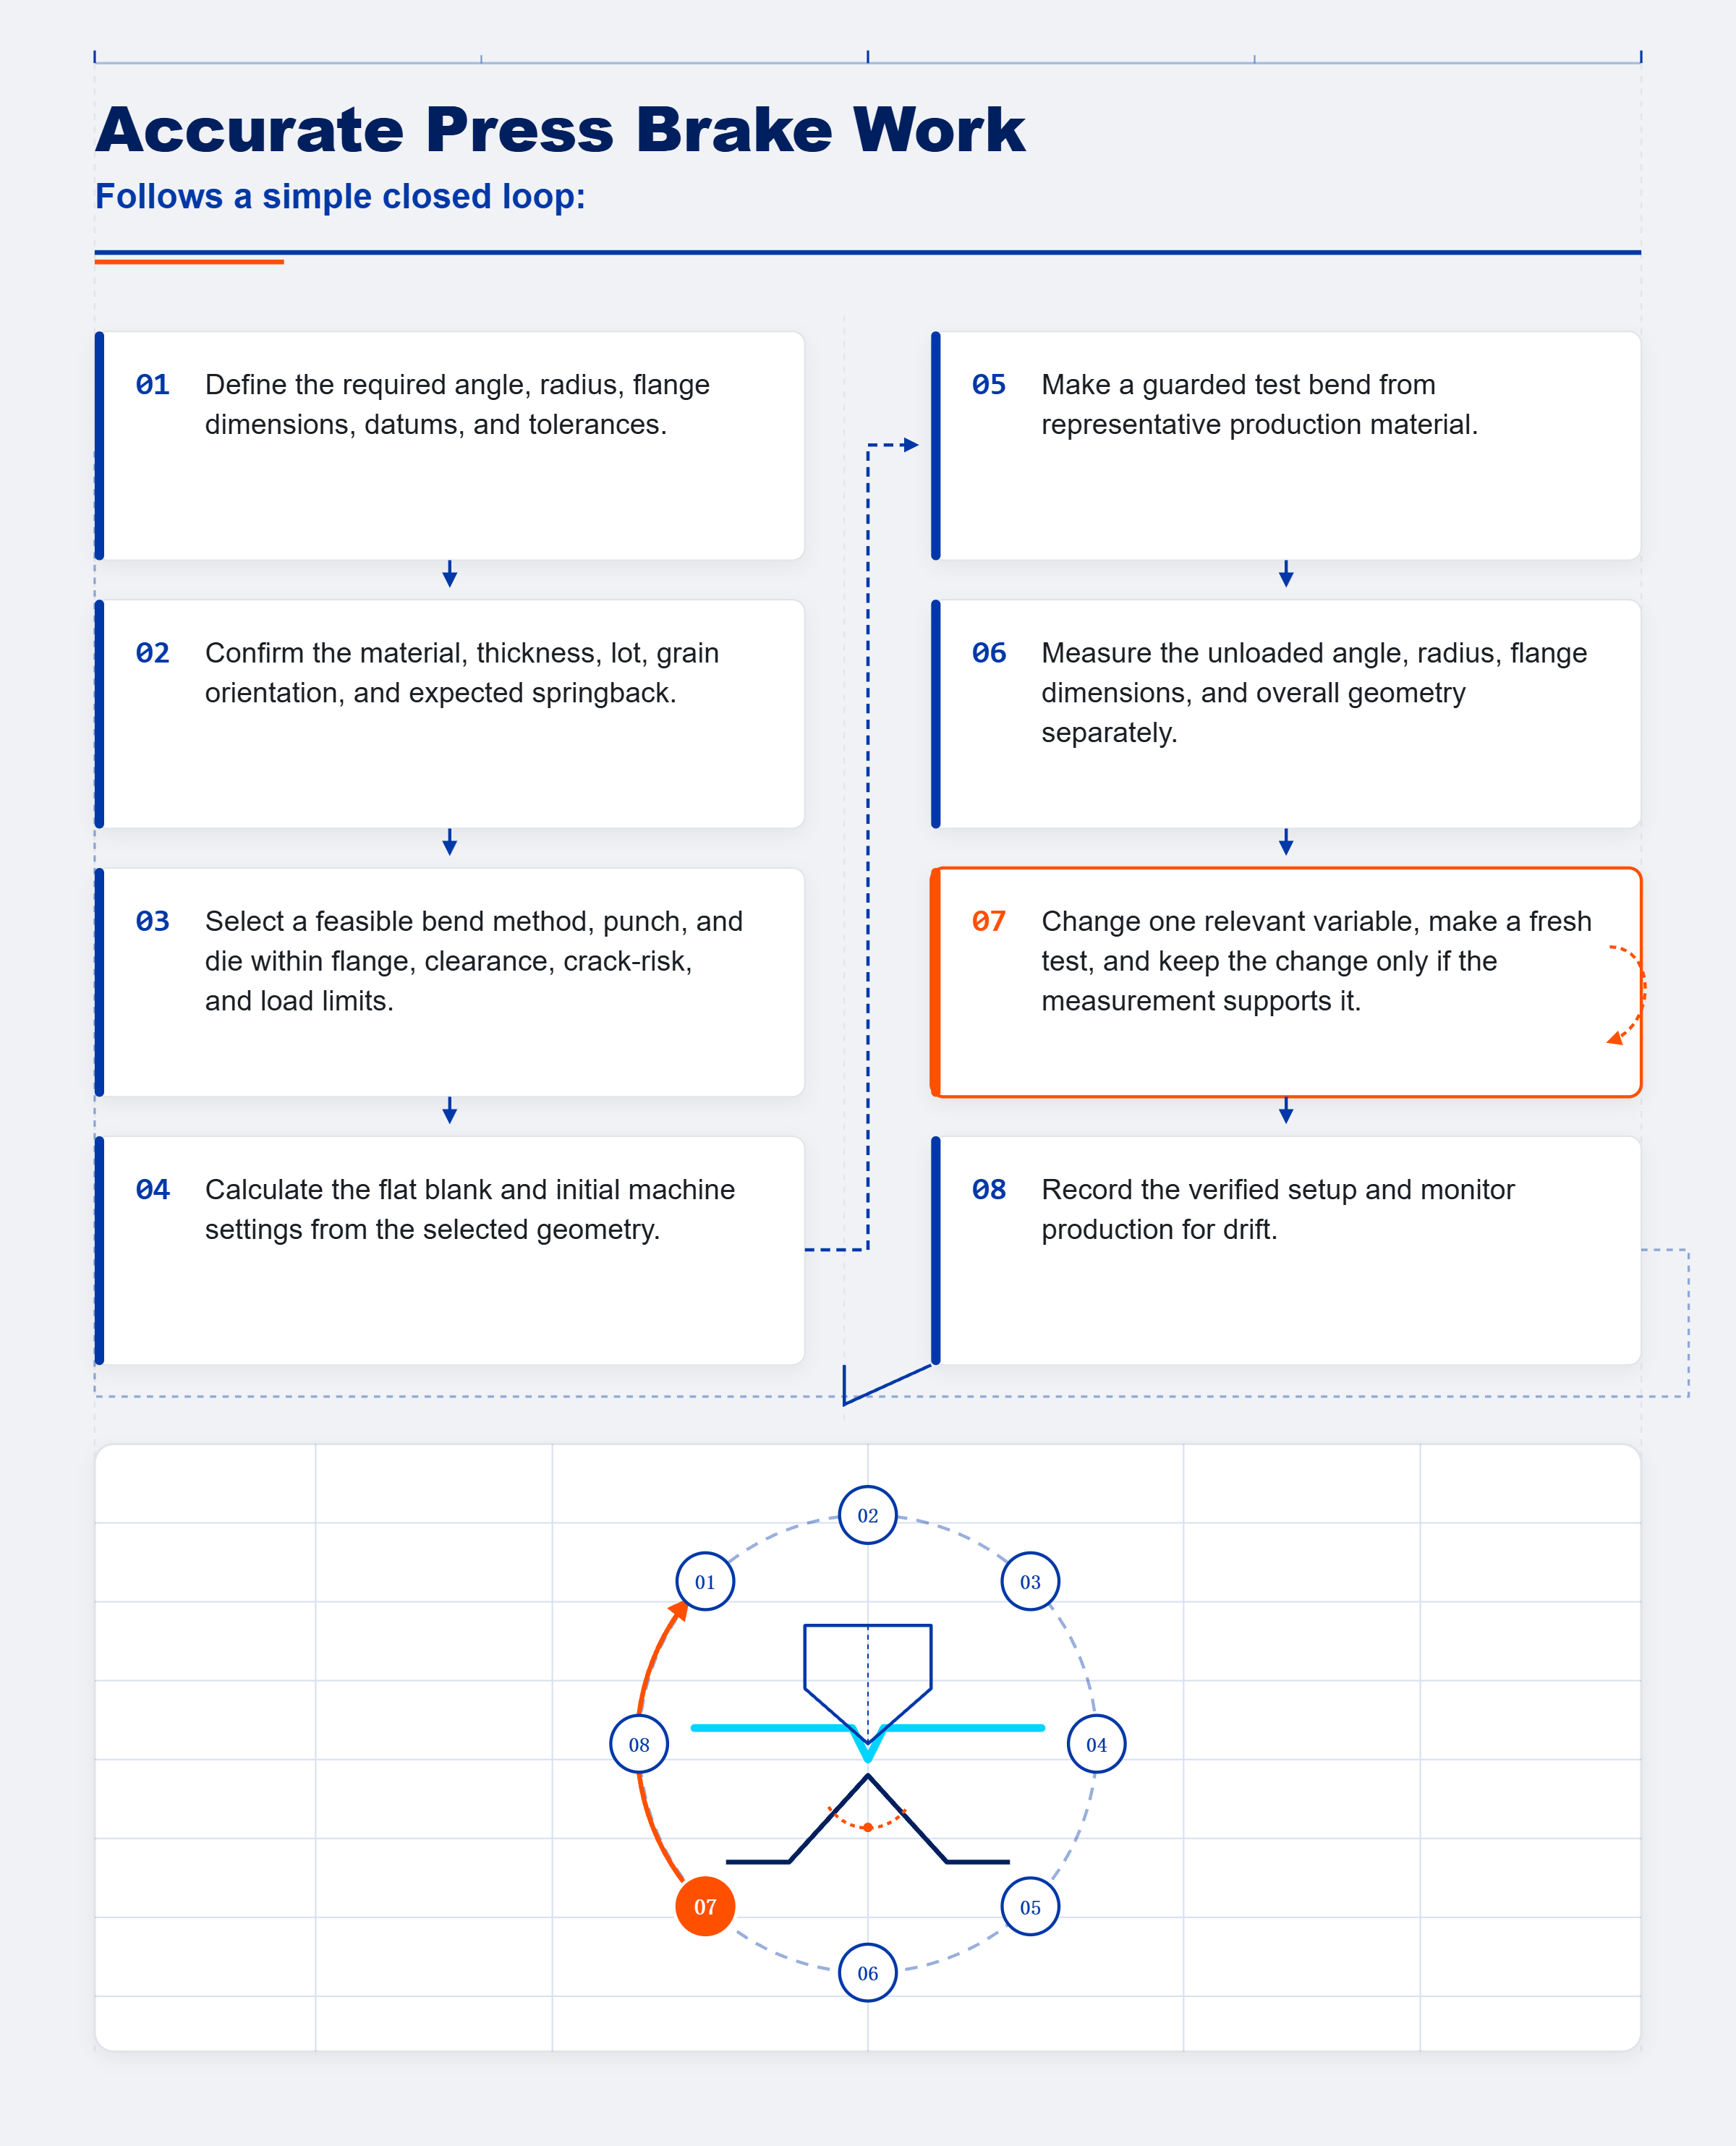
Dokładna praca na prasie krawędziowej przebiega zgodnie z prostą pętlą zamkniętą:
- Zdefiniuj wymagany kąt, promień, wymiary kołnierza, bazy i tolerancje.
- Potwierdź materiał, grubość, partię, orientację włókien i oczekiwane sprężynowanie.
- Wybierz wykonalną metodę gięcia, stempel i matrycę w ramach limitów kołnierza, prześwitu, ryzyka pęknięcia i obciążenia.
- Oblicz płaską formatkę i początkowe ustawienia maszyny na podstawie wybranej geometrii.
- Wykonaj zabezpieczone gięcie testowe z reprezentatywnego materiału produkcyjnego.
- Zmierz oddzielnie kąt bez obciążenia, promień, wymiary kołnierza oraz ogólną geometrię.
- Zmień jedną istotną zmienną, wykonaj nową próbę i zachowaj zmianę tylko wtedy, gdy pomiar ją potwierdza.
- Zapisz zweryfikowane ustawienia i monitoruj produkcję pod kątem odchyleń.
Dokumentacja zlecenia powinna zawierać: wersję rysunku, identyfikatory maszyny i narzędzi, gatunek i partię materiału, zmierzoną grubość, kierunek włókien, metodę gięcia, otwarcie matrycy, promień stempla, wymiary półfabrykatu, krawędzie bazowe, korektę suwaka lub kąta, bombowanie, pozycje zderzaka tylnego, miejsca pomiaru, wyniki, operatora, datę oraz zatwierdzenie pierwszej sztuki.
Zatwierdzenie produkcji wymaga, aby kompletna część spełniała wymogi geometryczne. Prawidłowy kąt to tylko jeden z punktów kontrolnych. Jeśli proces później ulegnie zmianie, zidentyfikuj ostatnią potwierdzoną dobrą część, odizoluj wadliwą partię, zdiagnozuj przyczynę i zapisz nową zweryfikowaną korektę bez usuwania pierwotnej historii ustawień.
Maszyna powtarza ruch; metal, oprzyrządowanie, półfabrykat i ustawienia decydują o tym, czym ten ruch się staje. Przewidując wynik, mierząc gotową część, korygując jedną zmienną na raz i zachowując sprawdzone wartości, operatorzy mogą zastąpić marnotrawstwo wynikające z prób i błędów kontrolowanym, powtarzalnym procesem gięcia. Dla warsztatów gotowych wdrożyć to podejście w produkcji, ADH Machine Tool Rozwiązania CNC press brake zapewnia praktyczny pomost sprzętowy do gięcia opartego na CNC.
 Polski
 English
 العربية
 বাংলা
 Български
 Čeština
 Dansk
 Nederlands
 Deutsch
 Suomi
 Français
 Ελληνικά
 עִבְרִית
 हिन्दी
 Magyar
 Bahasa Indonesia
 Italiano
 日本語
 Қазақ тілі
 한국어
 Bahasa Melayu
 Norsk bokmål
 فارسی
 Português
 Português do Brasil
 Română
 Русский
 Српски језик
 Slovenčina
 Español de México
 Español
 Svenska
 Kiswahili
 தமிழ்
 Türkçe
 ไทย
 Tagalog
 Українська
 Tiếng Việt
 اردو
 简体中文
 香港中文
 繁體中文