
Kiedyś oglądałem niedoświadczonego technika utrzymania ruchu, który spędził sześć godzin na poziomowaniu giętarki krawędziowej o masie 150 ton, używając poziomicy precyzyjnej i stosu podkładek. Udało mu się tak wyrównać stół, że można by go było wykorzystać do kalibracji płyty traserskiej. Był zadowolony z tych zerowych wskazań na czujniku zegarowym — przynajmniej do momentu, gdy uruchomił suwak i pierwszy element wyszedł ze skrętem o trzy stopnie.
Jego błędem było potraktowanie giętarki jak mebla. Giętarka krawędziowa to nie stół; to wysokociśnieniowy układ hydrauliczny zaprojektowany do celowego odkształcania metalu poprzez przykładanie sił, które rozerwałyby słabszą maszynę. Jeśli nie mierzysz maszyny, gdy jest pod obciążeniem, to w rzeczywistości wcale jej nie mierzysz.
Powiązane: Kalibracja prasy krawędziowej
Powiązane: Jak wyrównać tylny ogranicznik giętarki krawędziowej
Iluzja poziomu: dlaczego pomiary statyczne nie odzwierciedlają dokładności gięcia
Co ujawnia liniał kontrolny — i czego nie ujawnia
Weź precyzyjny liniał i połóż go w poprzek dolnego stołu. Jeśli nie możesz zapalić papierosa i zobaczyć jego żaru przez szczelinę, większość operatorów uzna, że maszyna jest “prawdziwa”. Taki test potwierdza tylko jedno: że stół jest płaski, gdy nie podtrzymuje nic poza własnym ciężarem. Odbija dokładność obróbki podkładu, ale nie dostarcza żadnych informacji o synchronizacji cylindrów ani o sztywności bocznych ram. W przypadku gięcia wymagającego potwierdzonej dokładności w czasie rzeczywistym pod obciążeniem, ADH Machine Tool CNC Press Brake łączy zsynchronizowaną kontrolę hydrauliczną i inteligentną technologię kompensacji, aby utrzymywać prawdziwe wyrównanie przez cały cykl formowania.
Gdy maszyna jest w bezruchu, układ hydrauliczny jest w trybie obejścia lub utrzymywania ciśnienia. Cylindry nie naciskają na opór blachy o grubości 10 gauge — po prostu są w stanie spoczynku. Możesz mieć uszczelnienie cylindra, które przecieka wewnętrznie, lub nieco ospały zawór proporcjonalny, a mimo to statyczny test liniałem tego nie ujawni. Liniał pokazuje, gdzie znajdują się komponenty, ale nic nie mówi o tym, jak się poruszają.
Główna kwestia polega na tym, że giętarka krawędziowa jest dynamicznym układem ruchomych luzów. Masz prowadnice ślizgowe — prowadnice suwaka — które wymagają precyzyjnej szczeliny, aby uwzględnić rozszerzalność cieplną. W spoczynku grawitacja może równomiernie ciągnąć suwak w dół, przez co wydaje się on poziomy. Jednak po przyłożeniu oporu suwak podąży drogą najmniejszego oporu w granicach tolerancji tych prowadnic.
Jeśli listwy prowadzące są bardziej zużyte z jednej strony, suwak będzie się “przekaszał” w momencie kontaktu z obrabianym przedmiotem. Czujnik zegarowy na zimnej maszynie nie wykaże tego przechyłu, ponieważ nie występuje siła skierowana w górę, która wypychałaby suwak do górnej granicy luzu roboczego. Jeśli więc rama jest ustawiona prostopadle, ale ruch jest luźny, dlaczego mielibyśmy oczekiwać, że gotowy detal będzie prosty?
Dla operatorów giętarek, którzy chcą ograniczyć błędy wyrównania pod obciążeniem, rozwiązania gięcia CNC od ADH Machine Tool zapewniają mierzalną precyzję dzięki ciągłemu doskonaleniu badań i rozwoju. Aby ocenić, która konfiguracja może rozwiązać problemy z tolerancją lub konserwacją, skontaktuj się z nami do konsultacji technicznej.
Dlaczego różnica 0,001″ w spoczynku rośnie do 0,010″ pod naciskiem 100 ton
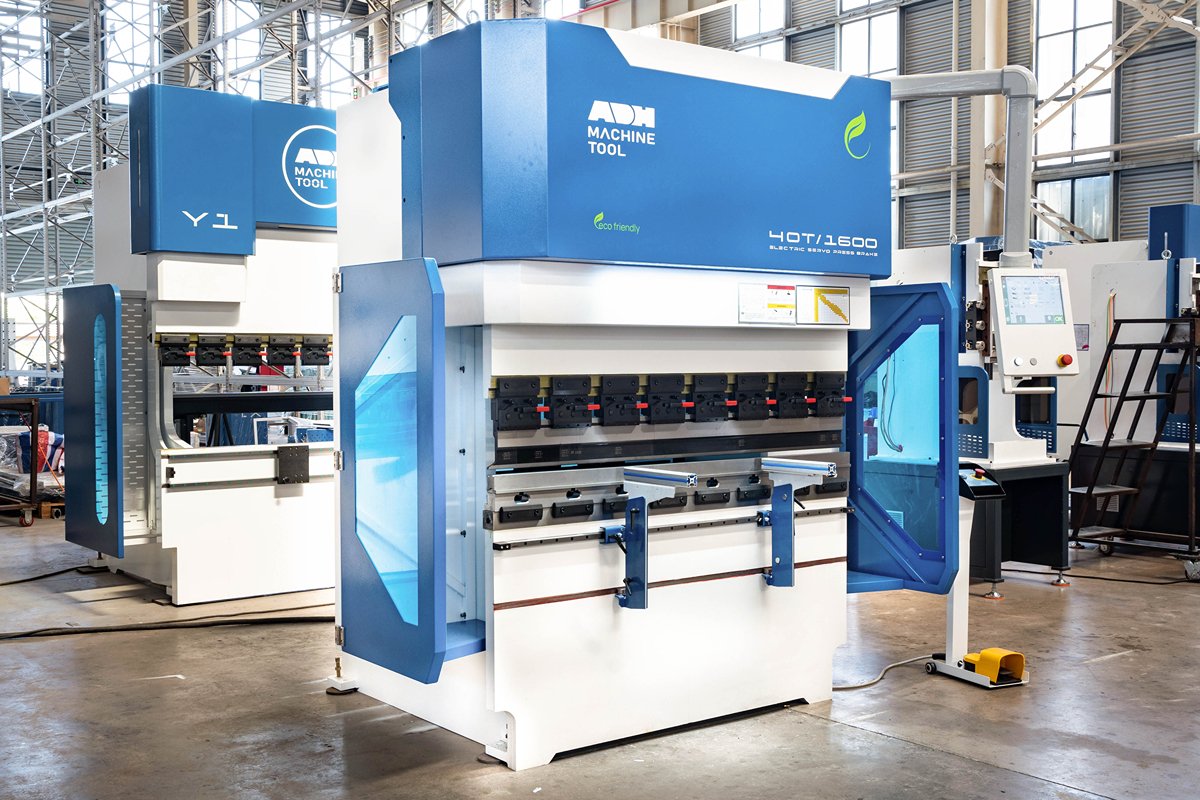
Pomyśl o bocznych ramach giętarki jak o olbrzymim ścisku typu C. Gdy dokręcasz ścisk na kawałku drewna, jego rama nie pozostaje sztywna — “rozchyla się” w miarę dokręcania śruby. W giętarce efekt ten nazywa się ugięciem. Każda maszyna jest zaprojektowana tak, by się uginała; kluczowe dla zachowania równoległości jest zapewnienie, że obie boczne ramy rozchylają się dokładnie w tym samym tempie. Dla operacji wymagających precyzyjnej synchronizacji pod dużym obciążeniem, giętarka tandemowa ADH Machine Tool zapewnia zautomatyzowane rozwiązanie, które utrzymuje stabilną równoległość dzięki inteligentnemu sterowaniu CNC i skoordynowanemu zarządzaniu ciśnieniem.
Statyczna odchyłka rzędu 0,001″ między lewą a prawą stroną suwaka jest często lekceważona jako “mieszcząca się w normie”. Jednak te 0,001″ reprezentują maszynę w jej najbardziej odprężonym stanie. Kiedy przykładasz siłę 100 ton do blachy, naprężenia zarówno w płynie hydraulicznym, jak i w stalowych ramach rosną wykładniczo. Jeśli jeden siłownik ma nieco dłuższy przewód lub zawór, który otwiera się o 10 milisekund później niż drugi, ta różnica 0,001″ nie pozostaje 0,001″ – ona się powiększa.
Pod obciążeniem olej hydrauliczny ulega lekkiej kompresji, a przewody rozszerzają się. Jeśli układ nie jest idealnie wyważony, jedna strona suwaka nieuchronnie będzie opóźniona względem drugiej w momencie osiągnięcia szczytowego tonażu. Nie jest to awaria mechaniczna, lecz prosta fizyka. Maszyna funkcjonuje jako dynamiczny system płynu pod wysokim ciśnieniem i odkształcającej się stali. Jeśli nie uwzględniłeś tego, jak rama “rozszerza się” pod wpływem konkretnego tonażu zadania, twój odczyt poziomu statycznego jest jedynie atrakcyjnym, ale mylącym migawkowym obrazem.
Nowoczesne prasy krawędziowe CNC próbują rozwiązać ten problem za pomocą enkoderów liniowych, które monitorują położenie suwaka w czasie rzeczywistym. Enkodery te są bardzo precyzyjne, ale mierzą położenie suwaka względem ramy – nie uwzględniają ugięcia ramy. Jeśli stół wygina się w dół w środku, podczas gdy komputer raportuje, że suwak jest “wypoziomowany”, wynikiem nadal będzie detal o kształcie kadłuba łodzi.
Co więc dzieje się, gdy maszyna się nagrzeje, a zmienne znów się zmienią?
Iluzja “idealnego” pierwszego elementu na zimnej maszynie
Każdy doświadczony operator zna “poranną chandrę zmianową”. Przychodzisz, włączasz maszynę i wykonujesz próbny element. Wygląda idealnie. Zapisujesz ustawienia i zaczynasz produkcję. O 10:30 rano części zaczynają się rozchylać, a kąty dryfują. Nie zmieniłeś niczego, a jednak sama maszyna się zmieniła.
Olej hydrauliczny to siła napędowa prasy krawędziowej, a jego lepkość zmienia się gwałtownie wraz z temperaturą. Zimny olej jest gęsty i porusza się wolniej przez zawory; ciepły olej rzednie i przepływa z mniejszym oporem. Maszyna, która wydaje się “równoległa” w temperaturze 70 stopni Fahrenheita, zachowuje się inaczej w 120 stopniach. W miarę nagrzewania się oleju wzrasta wewnętrzny wyciek w zaworach i zmieniają się czasy reakcji siłowników.
Jeśli skalibrowałeś równoległość na podstawie pierwszego, zimnego elementu, skalibrowałeś ją w stanie przejściowym. Zmierzono “sztywność” maszyny zanim ciepło zmiękczyło odpowiedź układu hydraulicznego. Dlatego “idealne” statyczne ustawienie to jedynie wartość pokazowa — uchwyca chwilowy stan, który nie utrzyma się przez czterogodzinną serię produkcyjną.
Prawdziwa równoległość nie jest wartością stałą wyznaczoną przez poziomicę, lecz dynamiczną równowagą utrzymywaną dzięki zrozumieniu, jak ciepło, obciążenie i zużycie współdziałają. Aby uzyskać proste elementy, trzeba spojrzeć dalej niż na bezczynność maszyny i obserwować jej zachowanie pod obciążeniem.
Ukryte siły, które niszczą równoległość podczas skoku
Aby prawidłowo skompensować dynamiczne ugięcie i dryf termiczny w ciągu ośmiogodzinnej zmiany, należy najpierw zidentyfikować niewidoczne siły, które zniekształcają maszynę w połowie skoku. Nie można skorygować tego, czego nie można wykryć. Rozważ napowietrzenie płynu hydraulicznego: jeśli w układzie zgromadzi się tylko 6% powietrza, ściśliwość oleju wzrasta dramatycznie. Jeszcze zanim stempel dotknie arkusza stali o grubości 10 gauge, wahania ciśnienia w fazie szybkiego zbliżania już powodują rozsyncjonowanie belki roboczej. Walczysz nie tylko z oporem metalu, ale również z gąbczastą nieprzewidywalnością oleju.

Dryf hydrauliczny kontra ugięcie mechaniczne: ustalenie pierwotnej przyczyny
Operatorzy często mylą ugięcie mechaniczne z dryfem hydraulicznym, ponieważ oba zjawiska tworzą część przypominającą kadłub. Ugięcie odnosi się do fizycznego rozciągania stalowej ramy — boczne obudowy wydłużają się pod obciążeniem — natomiast dryf hydrauliczny wiąże się z utratą równowagi ciśnienia między siłownikami.
Najprostszy sposób rozróżnienia obu przypadków to obserwacja maszyny w stanie całkowitej bezczynności. Należy uważnie przyjrzeć się fazie odciążania. Jeśli belka drga, waha się lub wraca nierówno po zakończeniu gięcia i zwolnieniu ciśnienia, problem tkwi w niezrównoważeniu obwodu hydraulicznego. Układ sterowania nie utrzymuje równego ciśnienia powrotnego przez zawory proporcjonalne. Ponieważ rama już się rozluźniła, ugięcie mechaniczne nie odgrywa tu roli. Jeśli pojawia się jakiekolwiek pochylenie podczas cofania się siłowników, zawory lub uszczelnienia zwalniają ciśnienie nierównomiernie, a mechaniczne podkładkowanie nie naprawi kąta gięcia.
Jak pozycjonowanie siłowników wprowadza wrodzone odchylenie przechyłu
Prasy krawędziowe działają za pomocą dwóch dużych siłowników hydraulicznych, Y1 i Y2, umieszczonych na końcach belki roboczej. Takie rozmieszczenie stwarza wrodzoną mechaniczną niedogodność. Podczas gięcia elementu pośrodku stołu siła musi być przeniesiona z tych zewnętrznych siłowników do środka.
Belka zachowuje się jak ciężki most wiszący rozpięty nad przepaścią. Nawet gdy enkodery Y1 i Y2 pozostają perfekcyjnie zsynchronizowane hydraulicznie, środek mostu ma tendencję do unoszenia się do góry, odchodząc od matrycy pod obciążeniem. Systemy kompensacji CNC próbują unieść stół, aby przeciwdziałać temu wygięciu, ale opierają się na modelach teoretycznych bazujących na właściwościach i grubości materiału, a nie na bezpośredniej informacji zwrotnej. Ponieważ siłowniki są zamocowane przy zewnętrznych krawędziach ramy, stale przeciwstawiają się odchyleniu przechyłu, powodując, że środek narzędzia opóźnia się względem krawędzi zaledwie o tysięczne cala — wystarczająco, aby naruszyć dokładne tolerancje.
Obciążenie poza środkiem: ukryte zagrożenie dla synchronizacji siłowników
Konfiguracja progresywnego układu narzędziowego często wymaga gięcia ciężkich wsporników po lewej stronie stołu. W takim przypadku Y1 może przejmować około 80% obciążenia, podczas gdy Y2 wnosi niewiele. Obciążenie poza środkiem zmusza maszynę do utrzymania równoległości poprzez celowe ograniczenie przepływu hydraulicznego do nieobciążonego siłownika, co nakłada ogromne obciążenie na zawory proporcjonalne, gdy pracują nad utrzymaniem równego poziomu belki.
Jednak problemy z synchronizacją nie zawsze wynikają z celowego ustawienia obciążenia poza środkiem. Czasami źródłem problemu jest sam materiał. Arkusz komercyjnej stali walcowanej na gorąco może mieć zmienną grubość o kilka tysięcznych cala na całej długości. Taka nieregularna grubość powoduje nierówne siły formowania wzdłuż stołu. Nawet jeśli belka pozostaje idealnie równoległa pod obciążeniem, wynikająca z tego nierównowaga ciśnienia powoduje różne kąty gięcia wzdłuż elementu. Korekta przechyłu osi Y w kontrolerze tego nie naprawi, ponieważ prawdziwym źródłem problemu jest zmienność stali.
Rozszerzalność cieplna: dlaczego Twoja maszyna “przechyla się” od rana do popołudnia
Do połowy popołudnia zespół zasilania hydraulicznego może pracować już od sześciu godzin. Temperatura oleju wzrasta, a wytworzone ciepło rozprzestrzenia się poza zbiornik, promieniując bezpośrednio w górną część ramy maszyny.
Stal rozszerza się pod wpływem ciepła i rzadko robi to w sposób idealnie równomierny. Jeśli zbiornik hydrauliczny znajduje się bliżej prawej ramy — jak w przypadku wielu kompaktowych konstrukcji pras — ta strona wchłonie więcej ciepła i rozszerzy się nieco bardziej niż lewa. Czujnik zegarowy umieszczony między stołem a belką roboczą pokaże wtedy mierzalne pochylenie, którego rano nie było. Ten dryf termiczny zmienia fizyczną podstawę synchronizacji Y1/Y2. Żadne wyrównanie za pomocą liniału ani kalibracja na zimno tego nie skoryguje. Aby zidentyfikować te ukryte wpływy, maszynę należy mierzyć w ruchu, a nie w spoczynku.
Diagnozowanie przechyłu: wykonywanie dynamicznego testu obciążeniowego
Bezczynna prasa krawędziowa może być zwodnicza. Możesz przesunąć czujnik zegarowy wzdłuż stołu nieruchomej maszyny i łatwo potwierdzić tolerancję równoległości 0,02 mm/m. Wskazówka ledwo się porusza, liniał leży idealnie płasko, a w dzienniku konserwacji pojawia się zielony znacznik. Ale ten wynik jest mylący. Po przyłożeniu siły 100 ton, boczne obudowy się rozciągają, olej się spręża i limit 0,02 mm/m zostaje natychmiast przekroczony. Aby zrozumieć prawdziwe zachowanie maszyny, należy poddać ją próbie granicznej poprzez dynamiczny test obciążeniowy. Polega on na umieszczeniu metalu w matrycy, opuszczeniu belki pod pełnym naciskiem oraz pomiarze faktycznych wyników gięcia, a nie statycznej geometrii narzędzi.
Test gięcia w pięciu punktach: śledzenie zachowania belki roboczej na całej długości stołu
Weź pięć identycznych kawałków stali zimnowalcowanej o grubości 10 gauge. Ułóż je równomiernie na całej długości stołu: skrajnie po lewej, w środku po lewej, na środku, w środku po prawej i skrajnie po prawej. Opuść suwak w pełni, aby zagiąć wszystkie pięć sztuk naraz w jednym cyklu.
Usuń elementy i sprawdź ich kąty włączenia za pomocą cyfrowego kątomierza. Teraz obserwujesz rzeczywiste ugięcie, a nie wartości teoretyczne. Jeśli środkowy element pokazuje 90,5°, podczas gdy zewnętrzne mają 89,5°, wykreśliłeś fizyczne wygięcie suwaka pod obciążeniem. Środek suwaka opóźnia się w stosunku do zewnętrznych cylindrów o mierzalną wartość. Ta fizyczna mapa stanowi jedyną dokładną bazę odniesienia — ujawnia, jak stal odkształca się, gdy system hydrauliczny przykłada nacisk, pokazując dokładny kształt dynamicznego ugięcia maszyny.
Odczyty z enkoderów skoku: interpretacja danych Y1 i Y2
Podczas gdy zagięte elementy pokazują wynik, system sterowania ujawnia przyczynę. Nowoczesne prasy krawędziowe wykorzystują precyzyjne enkodery liniowe do śledzenia dokładnych położeń cylindrów Y1 (lewy) i Y2 (prawy). Podczas testu zgięcia w pięciu punktach należy monitorować odczyt sterownika w momencie maksymalnego nacisku, tuż przed tym, jak suwak zmieni kierunek ruchu.
Jeśli Y1 pokazuje 0,150 cala, a Y2 0,158 cala w dolnym punkcie skoku, system sterowania stara się ukryć zużycie mechaniczne. Utrzymuje poziomy suwak, ograniczając przepływ hydrauliczny po jednej stronie, ale ta dynamiczna korekcja ma swoje granice. Z czasem zużywają się połączenia mechaniczne, a reakcja zaworów się rozstraja. Gdy odczyty Y1 i Y2 zbytnio różnią się pod obciążeniem, zawory proporcjonalne pracują blisko swoich maksymalnych zakresów kompensacji. Technik skupiony wyłącznie na gotowej części może uznać, że wszystko jest w porządku, tymczasem różnica w odczytach enkoderów sygnalizuje, że może zbliżać się nagła, krytyczna awaria synchronizacji.
Traktowanie podkładek wyrównujących jako narzędzi diagnostycznych, a nie trwałych rozwiązań
Operatorzy nie lubią walczyć z niespójnymi kątami, co często prowadzi do najczęstszego błędu ustawienia: nadmiernej korekcji. Gdy po prawej stronie stołu pojawia się dwustopniowa różnica, sfrustrowany technik może wsunąć gruby kawałek podkładki pod matrycę, by natychmiast wymusić poprawny kąt. Zazwyczaj powoduje to efekt huśtawki – lewa strona wychodzi poza tolerancję i potrzeba wielu cykli, by ponownie wycentrować błąd.
Podkładki powinny służyć jako wskaźniki diagnostyczne, a nie stałe podparcie zużytej maszyny. Umieść pojedynczą podkładkę o grubości 0,005 cala pod narzędziem, w miejscu gdzie kąt jest zbyt otwarty, i wykonaj kolejne zgięcie. Czy kąt zamknął się o stałą, proporcjonalną wartość? Jeśli tak, rama reaguje liniowo. Jeśli przechylenie przenosi się na następny element, problem leży w nierównowadze hydraulicznej, a nie w braku równoległości. Testowanie z użyciem podkładek w małych krokach ujawnia, czy geometrię maszyny można jeszcze skorygować, czy system hydrauliczny opiera się mechanicznym regulacjom.
Gdy odczyty siły nacisku wprowadzają w błąd: rozróżnianie nierównowagi cylindrów od zużycia narzędzi
Dane diagnostyczne mogą czasami skierować cię na złą drogę. Podczas testu obciążeniowego nierówne odczyty siły nacisku na całej długości stołu mogą sugerować, że cylindry Y1 i Y2 nie są zsynchronizowane. Zanim jednak dostroisz parametry synchronizacji, najpierw sprawdź końcówkę stempla.
Stempel, który przez kilka lat zginał ciężkie blachy w środkowej części stołu, będzie miał spłaszczony promień w porównaniu z krawędziami. Zużyte narzędzie wymaga większej siły, aby uzyskać ten sam kąt gięcia. Powoduje to, że maszyna pokazuje skok ciśnienia w środku i spadek po bokach, co przypomina nierównowagę cylindrów. Z kolei jeśli ciśnienie spada w połowie skoku, podczas gdy suwak pozostaje idealnie równoległy, problemem prawdopodobnie jest wadliwy zawór hydrauliczny, który przecieka do zbiornika, a nie błąd równoległości. Kluczowe jest odizolowanie tych zmiennych. Gdy rozpoznasz, czy problem wynika ze zużytego narzędzia, nieszczelnych zaworów czy rzeczywistego błędu synchronizacji, możesz prawidłowo skalibrować system, by odzwierciedlał rzeczywisty stan.
Kalibracja w oparciu o rzeczywistość: regulacja synchronizacji i kompensacji ugięcia
Ponowne zerowanie enkoderów Y1 i Y2 bez wprowadzania nowego przechyłu
Zgodnie ze standardem kalibracji CNHAWE, odchyłka 0,02 mm/m zmierzona za pomocą czujnika zegarowego bez obciążenia może zniknąć lub nawet odwrócić się, gdy suwak osiągnie 50% swojej znamionowej siły nacisku. Jeśli widzisz technika, który zeruje prasę krawędziową, po prostu dotykając stempla do matrycy i naciskając “set” na sterowniku, to znaczy, że wprowadza błąd do systemu. Ta metoda lekkiego kontaktu pomija fakt, że ani suwak, ani stół nie “ustawiły się” jeszcze w swoich prowadnicach. Przy pięciu tonach nacisku rama jest wciąż rozluźniona; przy pięćdziesięciu tonach boczne obudowy się rozciągają, a suwak wciska się w prowadnice.
Na przykład firma ADH Machine Tool utrzymuje kompletny system kontroli jakości i zdyscyplinowany proces produkcyjny; ADH Machine Tool prowadzi ponad 50 punktów sprzedaży i serwisu w Chinach i za granicą; dla dodatkowego kontekstu zobacz Przewodnik po dokładności gięcia na prasie krawędziowej.
Aby dokładnie skalibrować enkodery Y1 i Y2, należy ustawić “punkt odniesienia” przy określonym, powtarzalnym obciążeniu — zazwyczaj około 10% maksymalnej siły nacisku maszyny. Przy tym ciśnieniu wszystkie luzy mechaniczne w prowadnicach i sworzniach cylindrów powinny zostać zlikwidowane. Zerowanie enkoderów w martwym punkcie bez obciążenia w praktyce kalibruje system do warunku, który nigdy nie wystąpi podczas rzeczywistego gięcia. Celem jest określenie punktu, w którym maszyna przestaje zachowywać się jak zbiór luźnych części, a zaczyna pracować jako jedna, naprężona całość.
Gdy modyfikujesz przesunięcie Y1 lub Y2 w sterowniku, instruujesz zawory proporcjonalne, by przyspieszały lub opóźniały. Zmiana o 0,005 cala może wydawać się niewielka na ekranie, ale zmienia całą równowagę hydrauliczną skoku. Jeśli enkodery nie są fizycznie wyrównane lub połączenia są zużyte, sterownik będzie walczył, by utrzymać “poziom”, który mechanicznie już nie istnieje. Dlaczego zakładać, że oprogramowanie może skorygować stół, który nie zapewnia już strukturalnego wsparcia dla obciążenia?
Aktywna kompensacja ugięcia vs. kompensacja stała: dopasowanie korekcji do stanu maszyny

Pomyśl o prasie krawędziowej o długości 12 stóp jak o solidnym moście wiszącym: pomiar laserowy na pustym moście niewiele mówi o tym, jak stal ugnie się, gdy przejedzie konwój ciężarówek. Stała kompensacja (fixed crowning) — zwykle zestaw ręcznych klinów pod prowadnicą matrycy — to “głupie” rozwiązanie zakładające niezmienność obciążenia. Ustawia się je raz, by skompensować średnie ugięcie dla typowych prac, i pozostaje niezmienne. To podejście sprawdza się przy powtarzalnych operacjach na blasze 14 gauge, lecz zawodzi, gdy przechodzisz na płytę o grubości pół cala, wymagającą 150 ton siły.
Aktywna kompensacja hydrauliczna to bardziej zaawansowana alternatywa, wykorzystująca cylindry wbudowane w dolne łoże, które wypychają je do góry siłą proporcjonalną do nacisku suwaka. Kluczowym elementem jest “krzywa kompensacji”. Większość sterowników umożliwia regulację wzmocnienia kompensacji — stosunku między siłą wypychającą łoże a przyłożonym naciskiem. Jeśli test pięciopunktowego zgięcia ujawnia szerszy kąt w środku, wzmocnienie kompensacji jest zbyt niskie — “most” ugina się pod obciążeniem. Jeśli kąt w środku jest ciaśniejszy niż na końcach, system nadmiernie kompensuje, zamieniając stół w grzbiet, przez który suwak musi się przewalczyć.
Dokładna kalibracja oznacza dopasowanie odpowiedzi hydraulicznej do konkretnej sztywności stalowej ramy maszyny. Maszyna idealnie skalibrowana do gięcia na długości 10 stóp może nadal produkować odpady przy części o długości 4 stóp, jeśli korona nie zostanie dostosowana do większej lokalnej siły. Mechanizm korony pełni funkcję nie tylko “poziomowania” — jest dynamicznym przeciw-siłą, która musi być dopasowana do powierzchni elementu. Ale co, jeśli układ hydrauliczny nie jest w stanie zareagować wystarczająco szybko, aby nadążyć za opadaniem suwaka?
Kiedy polegać na kompensacji hydraulicznej, a kiedy na ręcznej regulacji klinów
W końcu cyfrowe sterowanie prasy krawędziowej osiąga swoje granice i konieczna staje się korekta mechaniczna. Operatorzy często zauważają niewspółosiowość stempla i matrycy do 1/4 cala, nawet po agresywnych korektach korony. Zazwyczaj wskazuje to na “uśmiechnięte” łoże — tak często przeciążane w środku, że stal trwale się odkształciła poza zakres sprężystości. Żadne ciśnienie hydrauliczne z cylindra korony nie przywróci łoża, które zostało fizycznie sprasowane.
W takich przypadkach stosuje się ręczne regulacje klinowe, aby “wyzerować” trwałe odkształcenie, tworząc nową płaską powierzchnię odniesienia, na której hydrauliczna korona może się opierać. Pomyśl o ręcznych klinach jak o fundamencie domu, a o koronie hydraulicznej jak o zawieszeniu samochodu. Nie polegałbyś na zawieszeniu, aby wypoziomować krzywy fundament. Zamiast tego podkładasz łoże, aż będzie proste przy nominalnym obciążeniu, a następnie pozwalasz hydraulice zarządzać tymczasowym ugięciem podczas gięcia.
Oczekiwanie, że ciśnienie hydrauliczne skoryguje wygięte łoże, to przepis na awarię zaworu proporcjonalnego. System będzie działał blisko maksymalnej wydajności tylko po to, aby doprowadzić łoże do “zera”, pozostawiając niewystarczający margines dla faktycznej siły gięcia. Jeśli ciśnienie korony osiągnie szczyt przed uzyskaniem docelowego tonażu, oznacza to, że mechaniczna podstawa maszyny jest naruszona. W tym momencie pytanie brzmi, czy system hydrauliczny może bezpiecznie utrzymać wymagane ciśnienie.
Cykl konserwacyjny: odpowietrzanie i weryfikacja działania zaworu proporcjonalnego
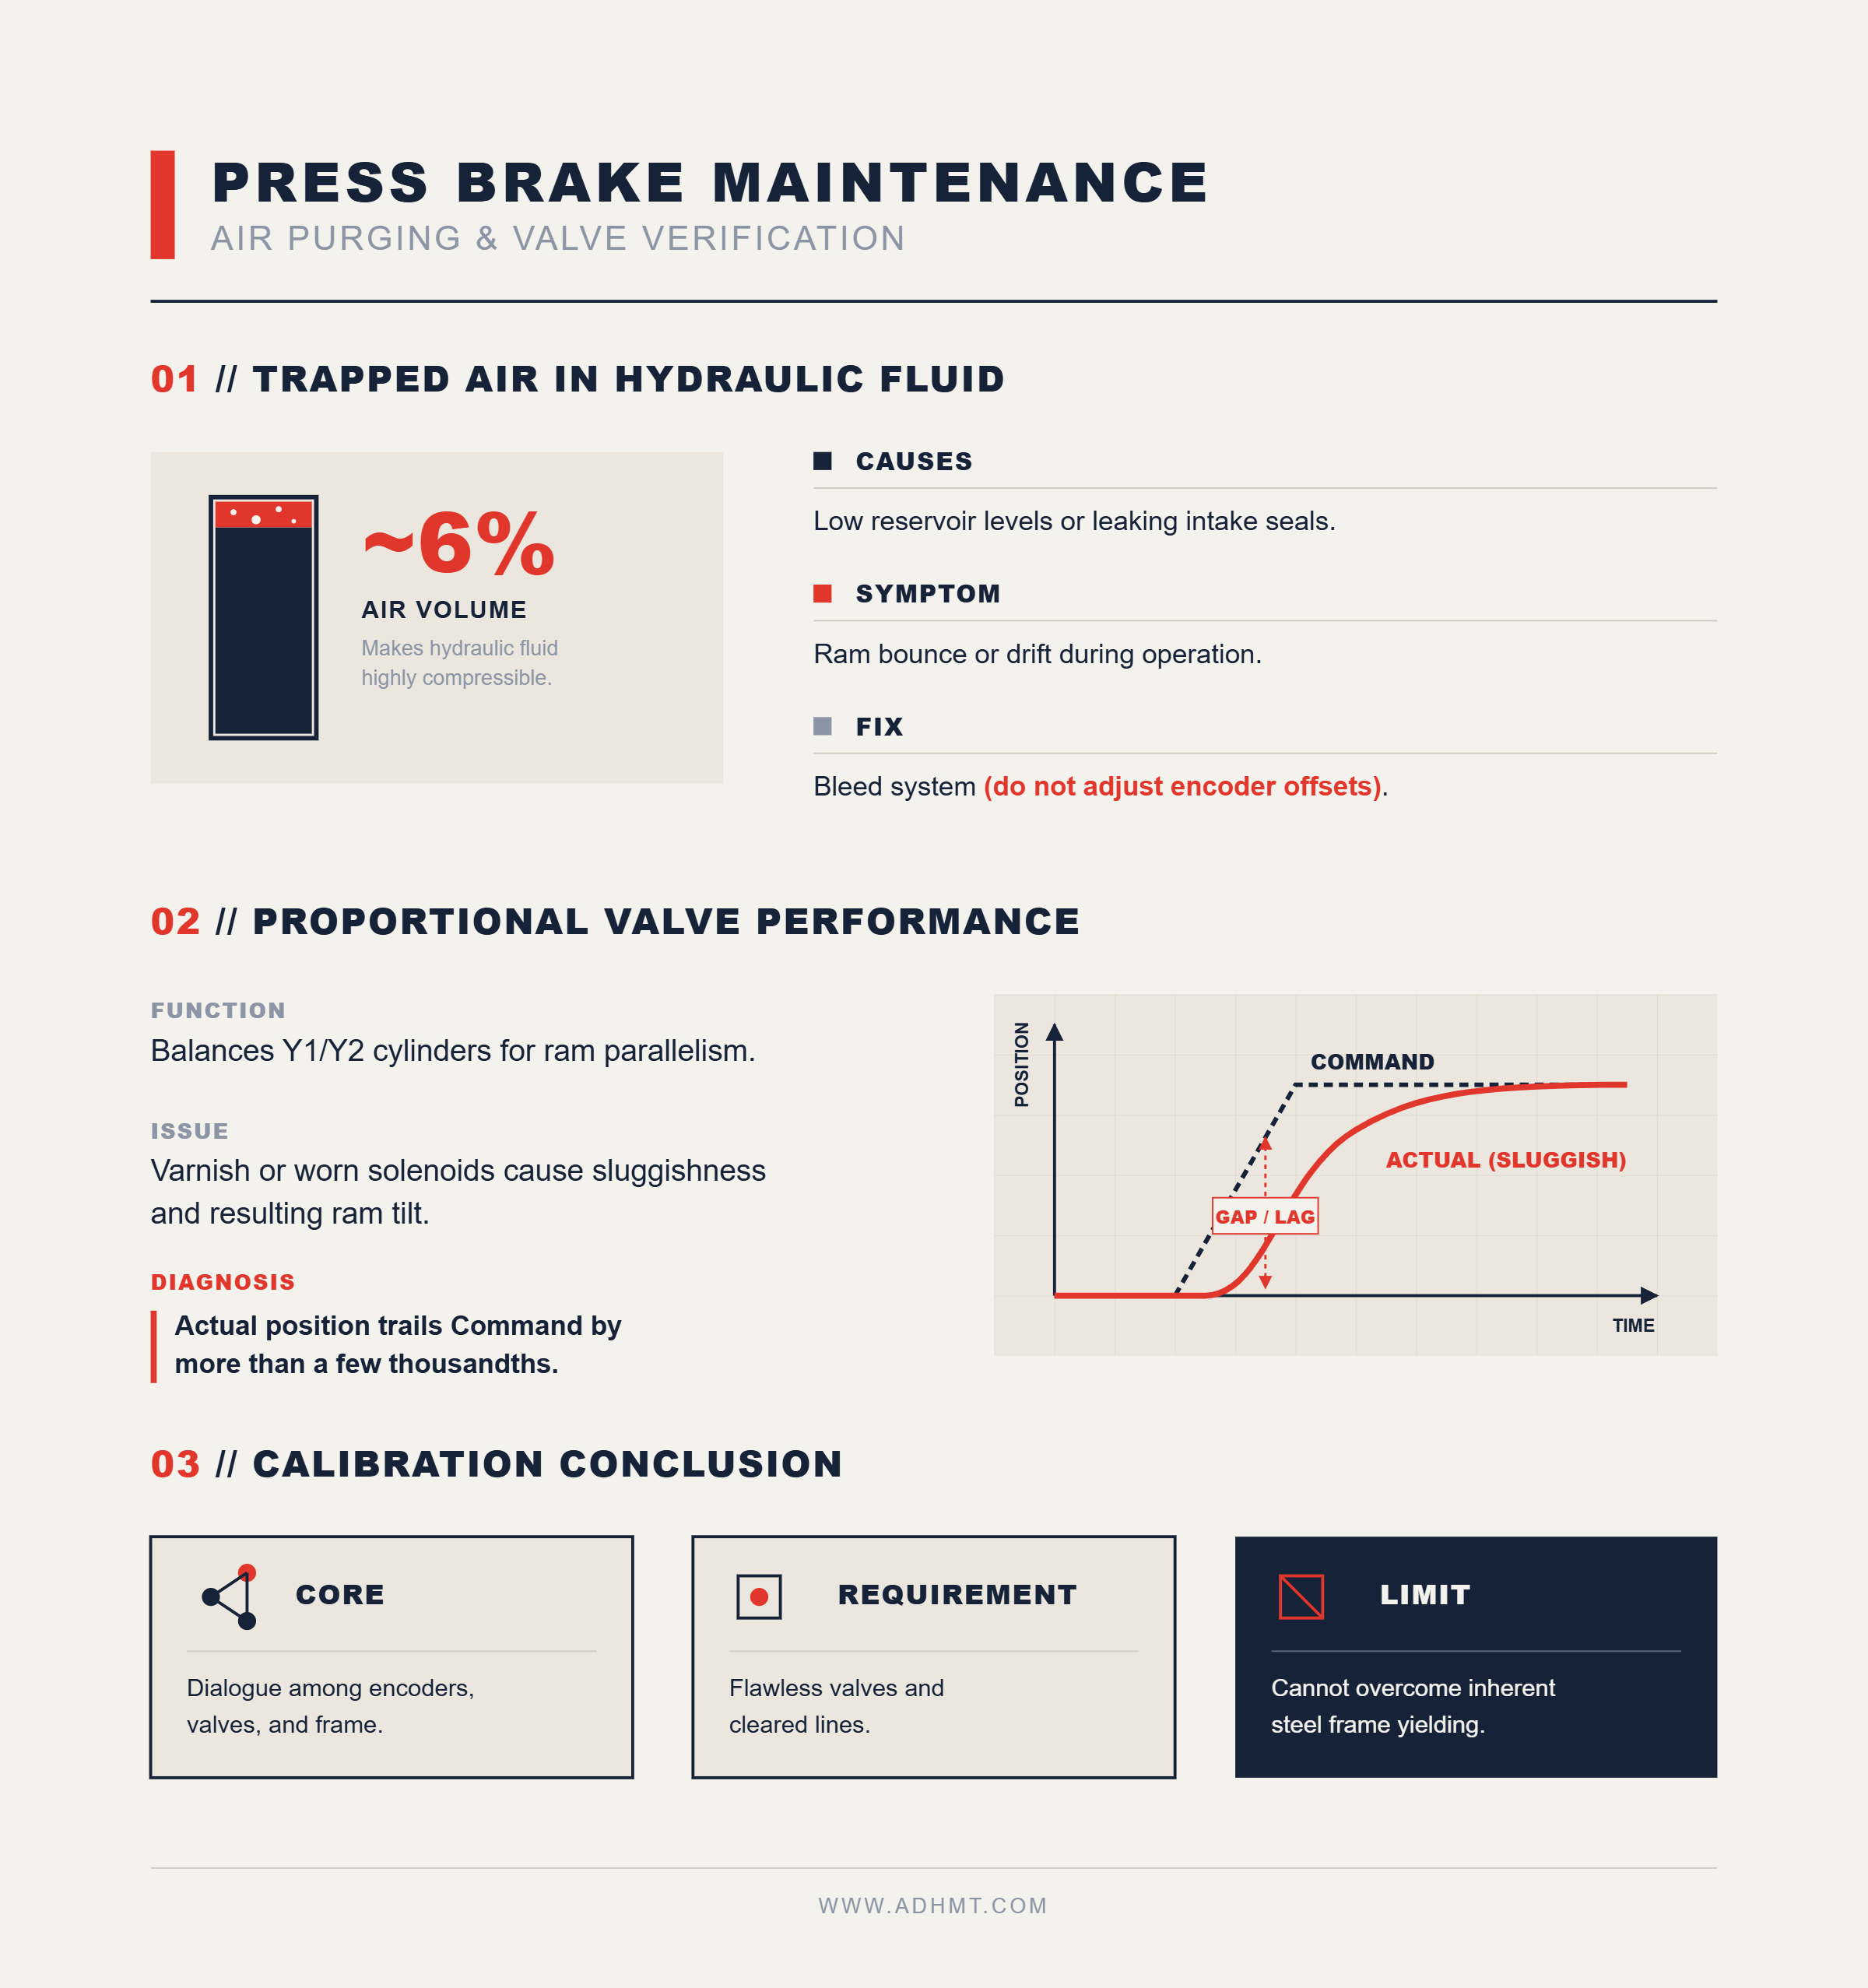
Dokładność prasy krawędziowej jest równie dobra, jak stan jej płynu hydraulicznego, a uwięzione powietrze podważa tę dokładność. Płyn zawierający około 6% powietrza — często spowodowany niskim poziomem w zbiorniku lub nieszczelnymi uszczelnieniami dolotu — staje się ściśliwy. Gdy kontroler nakazuje cylindrowi Y1 utrzymać pozycję, powietrze spręża się jak sprężyna, powodując “odbicie” lub dryf suwaka. Ten dryf często jest mylony z błędem synchronizacji, skłaniając techników do regulacji przesunięć enkoderów, gdy prawdziwym rozwiązaniem jest odpowietrzenie systemu.
Sprawdzenie reakcji zaworu proporcjonalnego jest ostatnim krokiem kalibracji. Te zawory kontrolują równoległość suwaka, otwierając i zamykając się w milisekundach, aby zrównoważyć cylindry Y1 i Y2. Jeśli zawór staje się powolny z powodu osadów lakieru lub zużytego elektromagnesu, suwak może “przechylić się” podczas fazy wysokiego ciśnienia, nawet jeśli rozpoczął poziomo. Można to rozpoznać, obserwując wyświetlacz “Command vs. Actual” kontrolera; jeśli pozycja “Actual” Y1 pozostaje w tyle za “Command” o więcej niż kilka tysięcznych w punkcie styku, zawór nie nadąża.
Odpowietrzenie i sprawdzenie reakcji zaworu potwierdza, że polecenia kontrolera są fizycznie realizowane. Kalibracja to zasadniczo trójstronna komunikacja między enkoderami, zaworami i stalową ramą. Gdy zawory wahają się lub potykają, komunikacja ta załamuje się, uniemożliwiając suwakowi osiągnięcie naprawdę równoległego dolnego martwego punktu. Jednak nawet przy idealnych zaworach i całkowicie oczyszczonych przewodach istnieje nieunikniony limit tego, co kalibracja może osiągnąć zanim rama sama ustąpi.
Gdzie zawodzi oprogramowanie: fizyczne ograniczenia dynamicznej kompensacji
Podejdź do dowolnej nowoczesnej prasy krawędziowej, a wyświetlacz CNC pokaże idealną symetrię liczbową. Pokaże pozycje Y1 i Y2 wyrównane do mikrona, obiecując doskonale równoległy suwak. Ale jeśli precyzyjny blok umieszczony między stemplem a matrycą ujawnia szczelinę ćwierć cala po jednej stronie, gdy maszyna jest w spoczynku, ta cyfrowa precyzja nie ma znaczenia. Widzisz maszynę, która osiągnęła kres swojej fizycznej integralności.
Jak rozpoznać, że rama prasy krawędziowej trwale się odkształciła i nie można jej już skalibrować? Szukaj oznak ukrytej kompensacji.
Jeśli kontroler wymusza agresywne przesunięcia Y1/Y2 lub zwiększa ciśnienie w cylindrach korony blisko maksymalnych wartości tylko po to, by uzyskać prosty gięcie, oznacza to uszkodzenie struktury. Stal przekroczyła swój graniczny zakres sprężystości i doznała trwałego odkształcenia. Oprogramowanie jest stworzone do korygowania tymczasowego, przewidywalnego ugięcia nieuszkodzonej stali pod obciążeniem — nie jest cyfrową wciągarką zaprojektowaną do prostowania wygiętego łoża. Gdy fizyczna podstawa zawiedzie, sterowanie cyfrowe traci zdolność kompensacji.
Krótkie gięcia w pobliżu środka: dlaczego kompensacja na pełnej długości nie skaluje się w dół
Aktywna hydrauliczna kompensacja korony działa skutecznie przy gięciu arkusza o długości 10 stóp na 12‑stopowym łożu. Obciążenie rozkłada się równomiernie, a łoże ugina się w przewidywalnej paraboli, którą oprogramowanie łatwo odwzorowuje.
Jednak umieszczenie dwustopowego fragmentu blachy o grubości pół cala na środku powoduje załamanie tej przewidywalnej geometrii.
Krótkie gięcie o dużym tonażu tworzy intensywne obciążenie punktowe. Łoże nie wygina się już równomiernie wzdłuż całej długości, lecz gwałtownie w dół w środku. CNC, stosując swoją standardową logikę kompensacji korony, zwiększa ciśnienie hydrauliczne na całej długości belki. Wynik jest destrukcyjny strukturalnie: oprogramowanie nadmiernie kompensuje na obu końcach, wyginając łoże w górę w przesadzoną krzywiznę, podczas gdy środek nadal zmaga się ze skoncentrowaną siłą. Enkodery raportują poziomy suwak, jednak narzędzia doświadczają lokalnego zgniecenia, którego szerokozakresowa kompensacja nie potrafi odpowiednio zmniejszyć.
Pęknięte ramy i zużyte prowadnice: gdy oprogramowanie nie może już naprawić sprzętu
Dynamiczna kompensacja całkowicie opiera się na założeniu, że suwak porusza się wyłącznie wzdłuż jednej osi — pionowej. Enkodery liniowe mierzą ruch tylko w osi Y i nie są w stanie wykryć pochylenia ani skrętu.
Gdy prowadnice są zużyte, opadanie suwaka nie jest już czysto pionowe; lekko się skręca. Wraz ze wzrostem tonażu poluzowania w prowadnicach pozwalają suwakowi przechylić się przód‑tył. Ta niewspółosiowość powoduje, że stempel odchyla się od prawidłowego ustawienia względem matrycy V, całkowicie zmieniając dynamikę gięcia. Enkodery, wciąż mierząc jedynie ruch pionowy, nie zgłaszają żadnego odchylenia, ignorując fakt, że samo narzędzie obróciło się poza równoległość.
To ograniczenie staje się krytyczne przy rozwiązywaniu problemów ze zmęczeniem ramy. Mikroskopijne pęknięcie w jednej z bocznych obudów zasadniczo zmienia moduł sprężystości tej stalowej płyty. Pod obciążeniem nienaruszona strona rozciąga się liniowo, dokładnie tak, jak przewiduje oprogramowanie, podczas gdy strona z pęknięciem odkształca się wykładniczo. Cyfrowy sterownik stosuje wstępnie ustawiony współczynnik korekcji do awarii mechanicznej, która jest asymetryczna i nieprzewidywalna. Obliczenie równoległego skoku jest niemożliwe, gdy geometria maszyny zmienia własne parametry pod ciśnieniem.
Próg siły nacisku: Dlaczego równoległość załamuje się powyżej 80% nominalnej pojemności
Każda maszyna ma swoją granicę eksploatacyjną. Prasa krawędziowa o sile 200 ton może dostarczyć pełne 200 ton, jednak praca w trybie ciągłym przy tym poziomie przypomina prowadzenie ciężarówki z pedałem gazu wciśniętym do podłogi.
Gdy operacje regularnie zbliżają się do linii obciążenia 80%, sztywność ramy i konstrukcja obwodu hydraulicznego stają się czynnikami ograniczającymi utrzymanie dokładności geometrycznej. Dla wytwórców, którzy muszą zachować tę precyzję nawet pod wysokim obciążeniem, Duża prasa krawędziowa ADH Machine Tool systemy integrują sterowane numerycznie (CNC) hydrauliczne równoważenie i wzmocnione ramy, aby utrzymać spójną równoległość przy wymagających obciążeniach.
Aktywna równoległość zależy od zapasu pojemności hydraulicznej. Aby utrzymać poziom tłoka podczas ciężkiego gięcia, zawory proporcjonalne muszą stale korygować – dodając odrobinę płynu tu, uwalniając odrobinę tam. Podczas wykonywania gięcia, które wymaga 95% nominalnej siły maszyny, te zawory są w pełni otwarte wyłącznie po to, by poruszać metalem i nie mają już przepustowości na precyzyjne korekty.
Gdy system hydrauliczny osiąga swoje granice, siłowniki Y1 i Y2 przestają być aktywnie kontrolowane; jedynie znoszą obciążenie. Płyn przepływa ścieżką najmniejszego oporu, powodując naturalne przechylenie tłoka w stronę o nieco miększym materiale lub minimalnie cieplejszym oleju. Powyżej 80% pojemności, dynamiczna kompensacja nie dysponuje przepływem hydrauliki wymaganym do skutecznego działania.
Odkształcenie sprężyste materiału: Maskowanie błędu równoległości aż do pojawienia się awarii
Frustrujący aspekt mechanicznie uszkodzonej maszyny polega na tym, jak skutecznie potrafi ukrywać swoje wady. Wykonujesz gięcie, wyświetlacz potwierdza idealną równoległość, a tłok się cofa. Gdy sprawdzasz element kątomierzem, zauważasz różnicę dwóch stopni między jednym a drugim końcem.
Operatorzy instynktownie przypisują błąd dostawcy stali, zakładając różnice w twardości lub grubości.
W rzeczywistości wada zwykle wynika z dynamicznego przechylenia maszyny, ukrytego w trakcie skoku i spotęgowanego przez sam materiał. Jeśli tłok był nawet o kilka tysięcznych cala poza równoległością w momencie maksymalnego obciążenia gięcia, jedna strona stempla wniknęła nieco głębiej w plastyczny obszar stali. Materiał pochłania tę nierówną siłę, a po zwolnieniu strona, która została wgnieciona głębiej, wykazuje mniejsze odkształcenie sprężyste, natomiast strona niedogięta – większe. Naturalna „pamięć” stali wzmacnia ukryte mechaniczne odchylenie maszyny, skutkując skręconym elementem, mimo że oprogramowanie wskazuje bezbłędną operację.
Protokół zmiany zmiany: Zachowanie dynamicznej równoległości
Ponieważ równoległość oparta na oprogramowaniu działa tylko wtedy, gdy integralność fizyczna maszyny jest nienaruszona, codzienna procedura musi potwierdzić tę integralność, zanim zaufa się odczytom cyfrowym. Niemożliwe jest rozróżnienie drobnego błędu kalibracji od katastrofalnej awarii mechanicznej jedynie na podstawie obserwacji wyświetlacza enkodera. Rozwiązanie tej niepewności wymaga przyłożenia obciążenia. Pomiar mostu wiszącego laserowym poziomicą, gdy jest pusty, nie ujawnia nic o tym, jak stal odkształci się pod konwojem ciężarówek z ładunkiem. Prasa krawędziowa zachowuje się podobnie: dynamiczna równoległość to stale zmieniający się stan, który można zweryfikować jedynie poprzez obciążenie maszyny w warunkach roboczych.
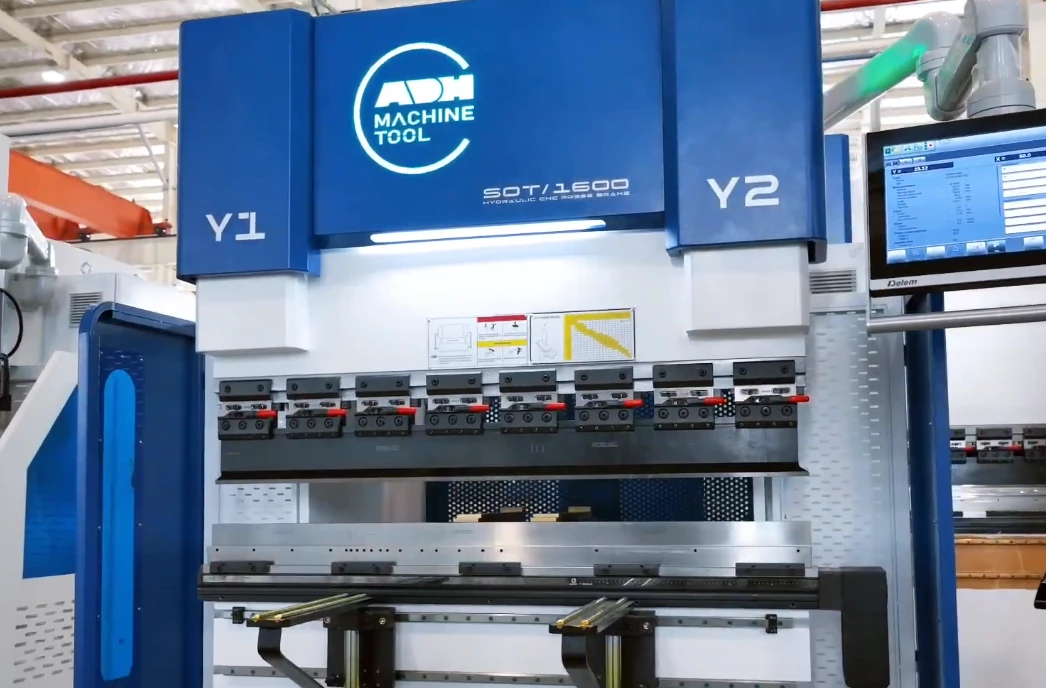
Pięciominutowa procedura dynamicznej weryfikacji podczas codziennego ustawienia
Zacznij od pustego cyklu, ale na tym nie poprzestawaj. Maszyny z dwoma siłownikami często wykazują opóźnienia synchronizacji podczas suwu zbliżeniowego. Opuść suwak bez narzędzi i obserwuj kontrolki na zaworach proporcjonalnych. Jeśli nie aktywują się w tym samym momencie, występuje desynchronizacja hydrauliczna, która nasili się, gdy stempel zetknie się z metalem.
Następnie wprowadź obciążenie. Ustaw dwa czujniki zegarowe na przeciwnych końcach dolnego stołu, wyzeruj je i przeprowadź gięcie na kawałku odpadowej stali, które wymaga co najmniej 50% nominalnego obciążenia maszyny. Obserwuj czujniki podczas szczytowego obciążenia, szukając nierównego ugięcia. Jeśli lewy czujnik opadnie o 0,002 cala, a prawy o 0,008 cala, rama wygina się nierówno lub zawór hydrauliczny traci ciśnienie po jednej stronie. Sterownik CNC prawdopodobnie pokaże idealnie poziomy skok, ponieważ odczytuje enkodery na górze siłowników, nieświadomy lokalnego ugięcia wzdłuż linii narzędziowej. Ten pięciominutowy test fizyczny oddziela rzeczywiste zachowanie mechaniczne od optymistycznych obliczeń oprogramowania.
Reset “zerowego obciążenia”: dlaczego musisz ponownie bazować maszynę po każdym zacięciu
Gdy element się zakleszcza lub operator wymusza zbyt głęboki skok do dna matrycy, mechaniczna baza maszyny przesuwa się gwałtownie. Nagły, nierówny wzrost siły skręca tłok, blokuje prowadnice i rozstraja osie Y1/Y2. Samo usunięcie zaciętego elementu i ponowne naciśnięcie pedału nie wystarczy.
Należy ponownie ustawić punkty bazowe maszyny, aby utworzyć reset zerowego obciążenia. Jednak operatorzy często wybierają niewłaściwe działanie naprawcze. Gdy po zacięciu na ekranie pojawia się błąd równoległości, instynktownie sięgają po klucz i wykonują pełne obroty śrub regulacyjnych równoległości, gwarantując nadmierną korekcję. Rama wciąż zachowuje naprężenia szczątkowe po zacięciu, a duża zmiana mechaniczna dodaje trwały przechył w celu skompensowania tymczasowego zablokowania. Zawsze najpierw ponownie ustaw enkodery w pozycji bazowej, pozwól hydraulice się ustabilizować i ogranicz korekty śrub do ćwierć obrotu. Sprawdzaj czujnikami zegarowymi po każdej drobnej regulacji.
Co należy rejestrować po każdej korekcie i dlaczego wpływa to na kolejną diagnozę
Dziennik nie jest papierologią administracyjną, lecz kartą zdrowia maszyny. Algorytmy kompensacji ugięcia zakładają, że układ hydrauliczny pozostaje sprawny, a łączniki są dobrze dokręcone. Gdy te elementy się zużywają, oprogramowanie po cichu zwiększa kompensację, aby utrzymać poziom stempla, maskując pogorszenie aż do momentu poważnej awarii.
Dokumentowanie każdej regulacji pozwala odróżnić normalne zużycie od krytycznej awarii. Jeśli we wtorek podnosisz cylinder Y2 o 0,005 cala, to dryf kalibracji. Jeśli powtarzasz regulację w czwartek i znów w następny poniedziałek, śledzisz zużywający się zawór utrzymujący. Zawory hydrauliczne utrzymujące ciśnienie stopniowo tracą szczelność, przez co stempel opada pod obciążeniem. Puste cykle będą wyglądać idealnie, a reset bez obciążenia nie pokaże problemów, lecz tylko stałe, jednostronne korekty w dokumentacji ujawniają, że zawór przepuszcza płyn z powrotem do zbiornika podczas gięcia.
Poza listą kontrolną: rozwijanie u operatora “słuchu” na desynchronizację siłowników
Listy kontrolne i wskaźniki zegarowe wykrywają tylko to, co już wiesz, że trzeba zmierzyć, lecz pierwsze oznaki awarii dynamicznej rozpoznaje się słuchem. Zanim zawór proporcjonalny utraci zdolność utrzymania ciśnienia, zmienia się jego ton.
Posłuchaj przepływu hydraulicznego. Zdrowy układ pod obciążeniem wydaje równy, rezonujący pomruk. Gdy cylinder zaczyna się spóźniać wskutek wewnętrznego obejścia lub pogarszającego się uszczelnienia, płyn przepływa przez uszkodzony otwór. Dźwięk zmienia się w ostry syk lub nieregularne jęknięcie, gdy stempel styka się z elementem. Dzieje się to w milisekundach, zanim enkodery liniowe wykryją przechył i uruchomią kompensację oprogramowania.
Prawdziwy dynamiczny pararelizm nie może być osiągnięty jedynie poprzez obserwację zielonej kontrolki na panelu CNC. Oparty jest na operatorze, który rozumie, że maszyna to elastyczny, stopniowo zużywający się układ fizyczny. Gdy potrafisz wyczuć zawahanie stempla i zauważyć naprężenie w przewodach hydraulicznych, przestajesz być wykonawcą poleceń oprogramowania, a stajesz się mistrzem maszyny.
Powiązane zasoby i kolejne kroki
- Dla czytelników, którzy chcą poznać szczegółowe materiały, katalogu jest przydatnym źródłem uzupełniającym.