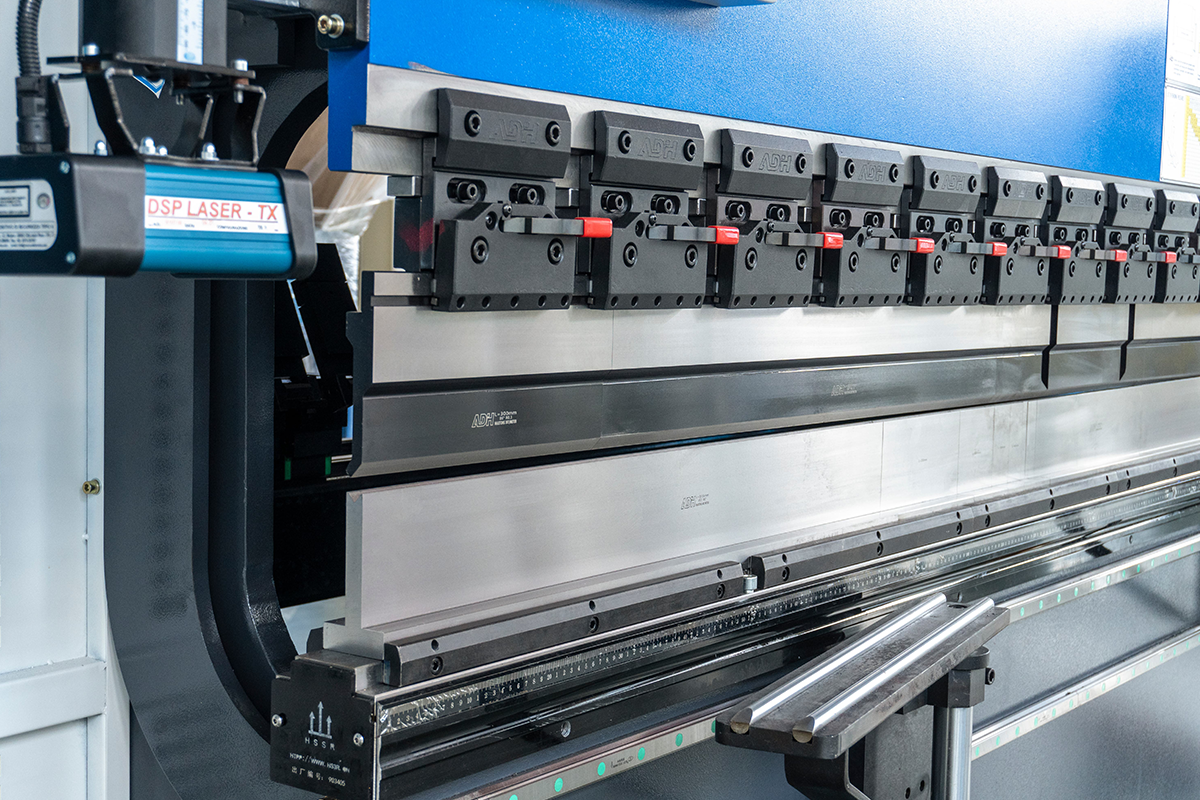
W zeszły wtorek wszedłem do średniej wielkości zakładu produkcyjnego w Ohio. Na środku hali stała nowiutka prasa krawędziowa CNC $300,000 z 8 osiami, wyposażona w ekran dotykowy wielkości szyby samochodowej. Maszyna była zajęta gięciem blachy z miękkiej stali o grubości 12 gauge w proste kątowniki 90 stopni. Operator właśnie poświęcił dwadzieścia minut na walkę z błędem oprogramowania, aby manipulator tylnej podpory rozpoznał podstawowy rant.
Właściciel kupił ją, bo sprzedawca zapewnił, że jest “odporna na przyszłość”. Ale przyszłość nie opłaca dzisiejszej pensji. Kosz na odpady jest jedynym naprawdę obiektywnym audytorem na hali — nie interesuje go, ile procesorów ma twoja maszyna; rejestruje tylko to, co faktycznie zostaje wysłane. Przyjrzyjmy się, dlaczego kupowanie broszury zamiast realnych potrzeb jest jednym z najszybszych sposobów na zniszczenie marży w zakładzie obróbki metalu.
Niewygodna prawda: jak “zabezpieczenie się na przyszłość” poprzez technologię CNC może zmiażdżyć twoje marże
Czy rozwiązujesz problem geometrii części — czy broszury sprzedażowej?
Weźmy standardową obudowę elektryczną NEMA. W gruncie rzeczy to po prostu skrzynka z serią gięć pod kątem 90 stopni. Do złożenia takiej skrzynki nie potrzebujesz niezależnego manipulatora o sześciu osiach. A jednak przedstawiciele handlowi w nieskazitelnych kaskach uwielbiają sprzedawać “a co jeśli”. Co jeśli zdobędziesz kontrakt lotniczy? Co jeśli będziesz musiał formować złożone stożkowe promienie? Namawiają cię, by kupować możliwości, których obecnie nie potrzebujesz — wszystko w imię “zabezpieczenia przyszłości” twojego zakładu.
Ale możliwości bez zastosowania to tylko koszt stały. Postaw skomplikowaną maszynę na hali, by wykonywała proste prace, a operatorzy rzadko korzystają z zaawansowanych funkcji. Zamiast tego tracą dodatkowy czas na poruszanie się po menu, wyłączanie parametrów bezpieczeństwa dla niestandardowych narzędzi i programowanie sekwencji dla części, które mogłyby być zgięte „na oko” na prostszej prasie. Płacisz premię za wąskie gardło w oprogramowaniu. Jeśli geometria części nie uzasadnia technologii, co się stanie, gdy ta technologia nieuchronnie zawiedzie?
W przypadku zakładów, które rzeczywiście codziennie realizują złożone geometrie z wieloma gięciami, inwestowanie w prawdziwie wieloosiową Pras krawędziowych CNC ma absolutnie sens. Kluczowe pytanie nie brzmi, czy technologia robi wrażenie — ale czy obecny zestaw produkowanych części tego wymaga. Jeśli geometria części nie uzasadnia technologii, co się stanie, gdy ta technologia nieuchronnie zawiedzie?
Gdy “więcej osi” naprawdę oznacza “więcej przestojów w konserwacji”

Raporty branżowe twierdzą, że predykcyjna konserwacja IoT w zaawansowanych maszynach CNC może zmniejszyć nieplanowane przestoje nawet o 75%. Przeczytaj to jeszcze raz. Brzmi imponująco — dopóki nie rozważysz niewygodnej drugiej strony: złożone systemy CNC wymagają ciągłego, intensywnego monitorowania danych, by w ogóle pozostać sprawne. Każda dodatkowa oś to kolejny silnik serwo, kolejny enkoder, kolejny czujnik — każdy z nich stanowi potencjalny punkt awarii w chwili, gdy zostanie pokryty pyłem szlifierskim.
Jeśli brakuje ci zaplecza IT, które mogłoby wspierać predykcyjną konserwację opartą na AI, pozostajesz z ogólnymi, kalendarzowymi interwałami serwisowymi. Oznacza to nadmierne serwisowanie komponentów, które są w pełni sprawne, przy jednoczesnym przeoczeniu przyspieszonego zużycia tych, które naprawdę mają znaczenie. Jedna awaria enkodera osi Z może całkowicie zatrzymać maszynę — a w tym momencie jesteś całkowicie uzależniony od kolejki serwisowej producenta.
Matematyka marży: Rata za maszynę: $4,000/miesiąc. Trzy dni utraconej produkcji w oczekiwaniu na technika z autoryzacją producenta: $6,000. Wizyta serwisowa i wymiana części: $2,500. Całkowity koszt pojedynczej awarii czujnika: $12,500. To zysk z kolejnych 400 części — stracony — ponieważ palec manipulatora tylnego, którego wcale nie potrzebowałeś do danego zlecenia, wywołał kod błędu. W którym momencie “prostsze” zaczyna wyglądać dużo bardziej dochodowo?
Mit “CNC jest zawsze lepsze”: dlaczego sprytne zakłady nadal inwestują w prasy NC i mechaniczne
Cofnij się o krok i obserwuj rytm naprawdę dochodowego zakładu produkcyjnego o dużej różnorodności asortymentu (job shop). Dźwięk pieniędzy to nie rozkręcający się wentylator chłodzący – to miarowy łoskot suwaka pracującego w cyklu bez przerwy. Doświadczeni właściciele rozumieją, że prosta prasa krawędziowa NC z belką skrętną lub mechaniczna prasa krawędziowa giętarko-składająca oferuje potężną zaletę: włączasz ją i gięje.
Operator może ustawić mechaniczne ograniczniki na podstawowej prasie NC w mniej niż dwie minuty. Nie ma sekwencji uruchamiania, wymuszonych aktualizacji oprogramowania ani tajemniczych alarmów “osiowy limit osiągnięty”. Poprzez rygorystyczne dopasowanie złożoności maszyny do rzeczywistych wielkości serii i poziomu umiejętności operatorów, te zakłady eliminują tarcia w procesie produkcyjnym. Nie są przeciwnikami technologii — są zwolennikami marży. Ale zanim zdecydujesz, ile osi naprawdę potrzebujesz, musisz spojrzeć poza interfejs i zrozumieć siłę fizyczną, która porusza metal.
Hydrauliczny, elektryczny, mechaniczny czy hybrydowy: dopasowanie systemu napędowego do deformacji
W zeszłym miesiącu odwiedziłem zakład, który próbował giąć płytę AR400 o grubości pół cala na szybkoobrotowej, w pełni elektrycznej prasie krawędziowej. Sprzedawca w nieskazitelnym kasku przekonał ich, że powtarzalność na poziomie mikrometra rozwiąże ich problemy z dopasowaniem spoin. Nie rozwiązała. Gdy suwak osiągnął maksymalne obciążenie na dole skoku, siła zniszczyła śrubowy napęd kulowy o wartości $14,000 z serwomechanizmem.
Nie da się zaprogramować obejścia praw fizyki. Układ napędowy jest mięśniem maszyny. Połączenie niewłaściwego „mięśnia” z niewłaściwym metalem sprawi, że kosz na odpady zapełni się nie tylko wadliwymi częściami — lecz także uszkodzonymi komponentami maszyny. Jak więc określić, który system przenoszenia siły rzeczywiście pasuje do Twojej hali produkcyjnej?
Grube blachy w porównaniu z cienkimi arkuszami: kiedy moc hydrauliczna przewyższa precyzję elektryczną
Prasy krawędziowe elektryczne to cuda inżynierii podczas kształtowania stali nierdzewnej o grubości 18 gauge. Używając pasów, kół pasowych lub serwomechanizmów z napędem bezpośrednim, opuszczają suwak z chirurgiczną dokładnością, zatrzymując się dokładnie tam, gdzie nakazuje enkoder – bez ani jednej kropli oleju hydraulicznego.
Ale precyzja ma swoje granice.
Gięcie cienkiej blachy metodą powietrzną stawia niskie, przewidywalne opory. Jednak gdy przełączysz się na stal konstrukcyjną A36 o grubości 3/4 cala, wszystko się zmienia. Gruba płyta nie tylko się wygina — ona stawia opór. Zawiera twarde punkty, niestabilne tolerancje walcownicze i znaczące odbicie sprężyste, które w chwili ugięcia materiału wysyła gwałtowne wstrząsy przez narzędzia.
Tradycyjne siłowniki hydrauliczne nie przejmują się twardymi punktami. Kontynuują tłoczenie płynu, dopóki nie zostanie osiągnięta wymagana siła. W świecie obróbki metali są narzędziami o brutalnej sile — pochłaniają wstrząs deformacji w cieczy hydraulicznej, zamiast przekazywać go do wrażliwych połączeń mechanicznych.
Jeśli grube blachy i duże długości gięcia stanowią podstawę Twoich przychodów, specjalnie zaprojektowana duża prasa krawędziowa o odpowiednim tonażu i sztywności korpusu za każdym razem prześcignie szybkoobrotowe urządzenie elektryczne. Używanie w pełni elektrycznej prasy krawędziowej do grubej blachy konstrukcyjnej jest jak używanie mikrometru jako ścisku typu C. To może zadziałać raz, ale niszczysz narzędzie od środka. Jeśli hydraulika dominuje w grubych blachach, a napędy elektryczne przodują w precyzji cienkich arkuszy, to co jest właściwym wyborem dla warsztatu, który musi radzić sobie z obiema tymi rzeczami – czasami w ramach tej samej zmiany?
Czy “hybryda” to przepłacony kompromis — czy idealne rozwiązanie dla pracy o dużym zróżnicowaniu?
Odpowiedzią branży na środowisko o dużej różnorodności asortymentu jest hybrydowa prasa krawędziowa – dokładniej rzecz ujmując, układ serwohydrauliczny. Powszechna opinia postrzega hybrydy jako kompromis: są droższe niż standardowa hydraulika, a zarazem nie tak szybki jak czysty napęd elektryczny. Takie podejście fundamentalnie błędnie rozumie sposób, w jaki te maszyny faktycznie działają.
Konwencjonalna prasa hydrauliczna ma główny silnik pompy pracujący bez przerwy, cyrkulujący olej przez zawór przelewowy, nawet gdy operator tylko przegląda rysunek lub pije kawę. Zużywa energię elektryczną jedynie po to, by generować ciepło — ciepło, które następnie wymaga chłodziarki, aby schłodzić płyn z powrotem. System serwo-hydrauliczny działa inaczej: silnik serwo o wysokim momencie obrotowym jest bezpośrednio połączony z dedykowaną pompą hydrauliczną dla każdego siłownika. Silnik obraca się tylko wtedy, gdy suwak faktycznie musi się poruszyć.
To nie jest kompromis — to całkowicie inna klasa wydajności. Zachowujesz surową moc i naturalne pochłanianie wstrząsów hydrauliki, ale zyskujesz do 30% większą efektywność gięcia oraz dramatycznie redukujesz straty energii w stanie spoczynku. Dla zakładu, który rano wygina wsporniki z blachy 10 gauge, a po południu płyty bazowe o grubości pół cala, system hybrydowy eliminuje nieefektywność elektryczną standardowej hydrauliki, jednocześnie chroniąc maszynę przed obciążeniami udarowymi, które mogą zniszczyć czysto elektryczną konstrukcję. Ale jeśli serwo-hydraulika rzeczywiście oferuje najlepsze z obu światów, to jaki jest jej minus, gdy coś w końcu się zepsuje?

Ukryty Konserwacja podatek: W pełni elektryczne układy kontra tradycyjna hydraulika
Przedstawiciele handlowi uwielbiają promować w pełni elektryczne prasy krawędziowe obietnicą “zera konserwacji”. Bez wymian oleju. Bez przeciekających węży. Bez rozbiórek zespołów zaworowych. Wskazują na kałużę pod twoją dwudziestoletnią Cincinnati i malują obraz czystszej, tańszej przyszłości.
To, czego nie mówią, to cała reszta historii. Maszyny elektryczne może nie ciekną olejem — ale mogą powodować odpływ gotówki.
Hydraulika kontra pełna elektryka: rzeczywistość awarii
| Kategoria | Tradycyjna prasa hydrauliczna | Prasa w pełni elektryczna |
|---|---|---|
| Wzorzec zużycia | Stopniowy i widoczny | Nagłe i elektroniczne |
| Wczesne oznaki ostrzegawcze | Przeciekająca uszczelka siłownika | Brak — natychmiastowy kod błędu |
| Typowa awaria | Degradacja uszczelki | Awarie serwonapędu lub zastrzeżonej płyty sterującej |
| Metoda naprawy | Odbudowa wewnętrzna | Wymagany technik OEM |
| Koszt części | ~$200 zestaw uszczelek | Wymiana zastrzeżonego napędu |
| Kontrola przestojów | Planowana naprawa w weekend | Natychmiastowe wstrzymanie produkcji |
Tradycyjne systemy hydrauliczne zużywają się w przewidywalny, widoczny sposób. Uszczelka siłownika może przeciekać przez tygodnie, zanim całkowicie się zużyje. Możesz zaplanować weekendową odbudowę, korzystając z zestawu uszczelek $200 i dwóch techników z zespołu utrzymania ruchu.
Gdy w pełni elektryczny hamulec ulegnie awarii, nie ma ostrzegawczego kapania. Zastrzeżony serwonapęd wyrzuca błąd, tłok blokuje się w połowie skoku, a ekran dotykowy wyświetla nieczytelny kod w formacie szesnastkowym. Nie naprawisz zastrzeżonej płytki obwodu kluczem. Produkcja zostaje całkowicie wstrzymana, dopóki producent nie wyśle technika z nowym napędem.
Matematyka marży: koszt “zerowej konserwacji”
| Pozycja wydatku | Koszt |
|---|---|
| Miesięczne raty za maszynę | $3,500 |
| Cztery dni utraconej produkcji | $8,000 |
| Awaryjny bilet lotniczy, hotel, wymiana serwa | $9,200 |
| Całkowity koszt awarii | $17,200 |
To równowartość dziesięciu lat wymian oleju hydraulicznego — stracone w jedno popołudnie we wtorek.
Jeżeli system napędowy decyduje o tym, jak maszyna wytrzymuje zgięcie, to co decyduje o tym, jak planuje samo zgięcie?
NC kontra CNC: równanie dotyczące wielkości partii, o którym dostawcy nie mówią
Jeśli maszyna zagina 20% szybciej, ale programowanie trwa dwa razy dłużej, to kto tak naprawdę zyskuje?
Obserwuj doświadczonego operatora, który podchodzi do podstawowej prasy krawędziowej z sterowaniem numerycznym (NC) i rysunkiem pięciu wsporników z blachy 14-gauge. Sprawdza długość kołnierza, wpisuje kilka wartości na klawiaturze wyglądającej jak z lat 90., i naciska pedał. Ogranicznik przesuwa się na pozycję, suwak wykonuje cykl, a w ciągu trzech minut gotowe elementy są ułożone w pojemniku.
Teraz zobacz to samo zlecenie wykonane na zupełnie nowej, w pełni sieciowej prasie krawędziowej CNC.
Najpierw operator skanuje kod kreskowy. Potem czeka, aż model 3D załaduje się na 24-calowym ekranie dotykowym. Oprogramowanie automatycznie oblicza sekwencję gięcia, ale biblioteka narzędzi nie została zaktualizowana, więc system sygnalizuje błąd kolizji. Operator spędza dwanaście minut, przekopując się przez wielowarstwowe menu, aby obejść ostrzeżenie — tylko po to, aby wykonać proste gięcie pod kątem 90 stopni. Sam proces gięcia trwa czterdzieści sekund dzięki szybkim zaworom serwo. Całkowity czas realizacji? Prawie piętnaście minut.
Przedstawiciele handlowi w lśniących kaskach lubią podkreślać ten czterdziestosekundowy czas cyklu. Wskażą na 20% szybsze podejście suwaka i wyliczą roczne oszczędności czasowe co do minuty. Tego, czego nie mierzą, to czas spędzony na czekaniu podczas ładowania ekranu i usuwania komunikatów z oprogramowania. Szybkość nie ma znaczenia, jeśli jest ukryta pod warstwami narzutu programistycznego. W zakładzie o dużej różnorodności zleceń, gdzie prace zmieniają się nieustannie, maszyna wymagająca symulacji każdego gięcia przed jego wykonaniem nie jest atutem — jest wąskim gardłem. Jeśli twoja nowa prasa wykonuje detale 20% szybciej, ale wymaga godziny programowania dla partii pięciu sztuk, nie kupiłeś wydajności. Kupiłeś droższy sposób tracenia pieniędzy.
Więc ile elementów naprawdę musisz wykonać, zanim czas programowania zacznie się zwracać?
Duża różnorodność/mała skala vs. mała różnorodność/duża skala: kiedy pełne CNC naprawdę ma sens
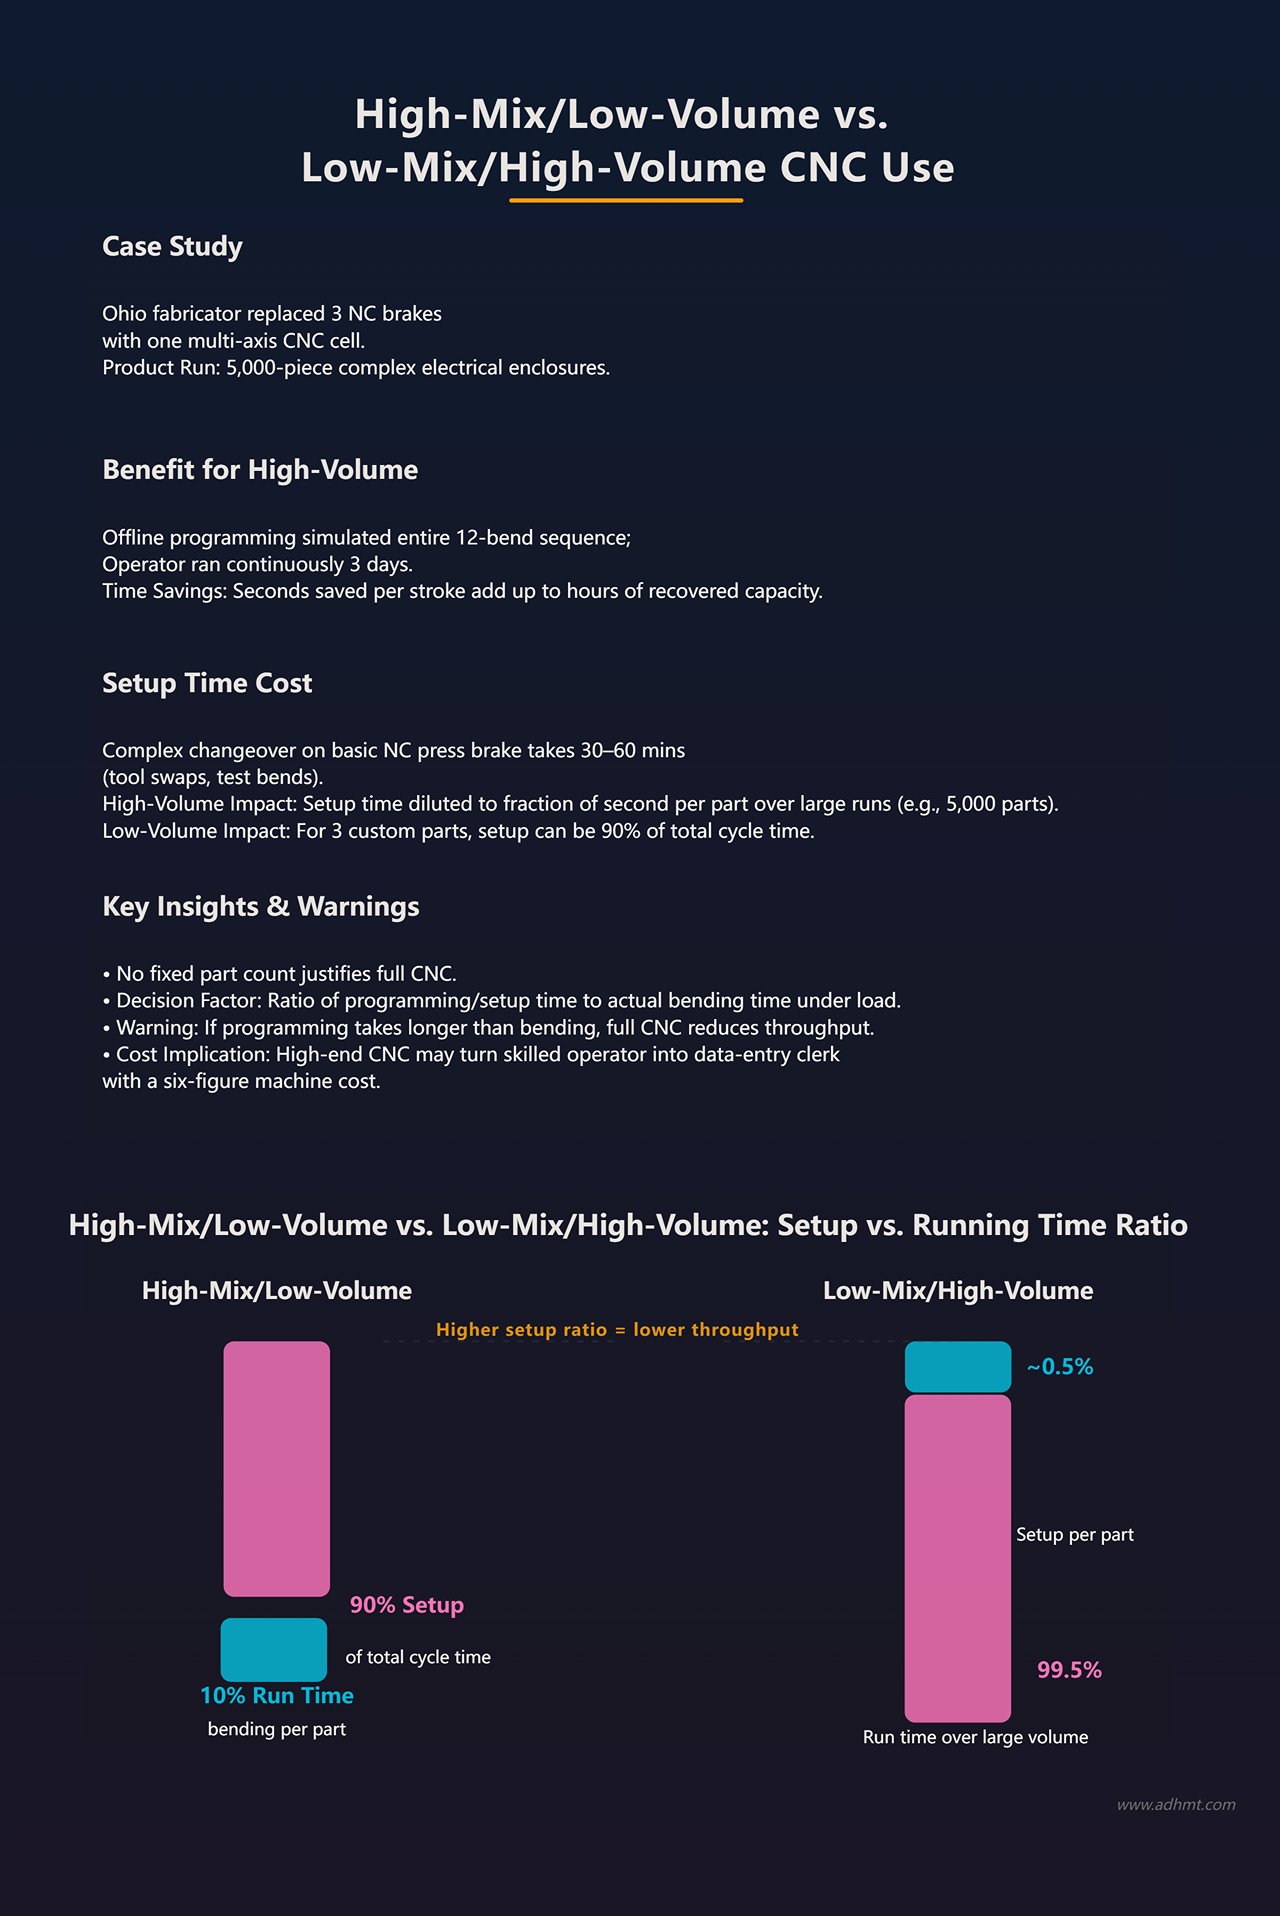
Pewien producent z Ohio niedawno połączył trzy starzejące się prasy krawędziowe NC w jedną wieloosiową komórkę CNC, oczekując transformacyjnych zysków. W przypadku swojego głównego produktu – serii 5000 sztuk złożonych obudów elektrycznych – otrzymali dokładnie to. CNC umożliwiło programowaniem offline. Inżynier zasymulował całą sekwencję 12 gięć przy swoim biurku, wysłał plik na halę produkcyjną, a operator uruchomił go w trybie ciągłym przez trzy dni. Sekundy zaoszczędzone na każdym skoku złożyły się na godziny odzyskanej wydajności.
Potem spróbowali użyć tej samej maszyny za $250 000 dolarów do doraźnych napraw.
To jest moment, w którym matematyka zaczyna działać odwrotnie. W podstawowej prasie NC skomplikowana zmiana ustawień — wymiana wielu narzędzi, kilka próbnych gięć — może zająć od 30 do 60 minut. Jeśli wykonujesz 5 000 sztuk, ta godzina ustawiania rozkłada się na ułamek sekundy na detal. Ale jeśli robota obejmuje trzy niestandardowe wsporniki, ten sam czas przygotowania może stanowić 90% całkowitego czasu cyklu.
Nie ma magicznej liczby elementów uzasadniającej pełne CNC. Prawdziwym progiem jest stosunek czasu programowania i ustawiania do faktycznego czasu gięcia pod obciążeniem. Jeśli zaprogramowanie sterownika trwa dłużej niż fizyczne wygięcie partii, wysokiej klasy prasa CNC nie pomaga — dławi przepustowość. Zapłaciłeś sześciocyfrową kwotę, aby przemienić wykwalifikowanego operatora prasy krawędziowej w pozoranta wprowadzającego dane.
A co się stanie, gdy oprogramowanie się pomyli — gdy błąd jest oczywisty dla doświadczonego metalowca, ale niewidoczny dla maszyny?
Paradoks luki kompetencyjnej: Czy zaawansowane oprogramowanie naprawdę może zastąpić instynkt weterana w zakresie Sprężynowanie?
Operator już zmarnował dwadzieścia minut, zmagając się z usterką oprogramowania, tylko po to, by tylne zderzaki rozpoznały prostą krawędź. Kiedy system w końcu pozwolił mu nacisnąć pedał, blacha A36 o grubości 1/4 cala wygięła się czysto do zaprogramowanych 90 stopni. Suwak cofnął się. Stal się rozluźniła. A krawędź osiadła na przekornych 93 stopniach.
Oprogramowanie wyliczyło sprężynowanie na podstawie uidealnionej, podręcznikowej wytrzymałości granicznej.
Ale blachy nie stosują się do podręczników. Parametry A36 mogą się dramatycznie różnić między hutami, a nawet pomiędzy krawędzią arkusza a jego środkiem. Doświadczony operator na ręcznej lub prostej prasie NC zauważa to natychmiast. Odczytuje ślad walcowania, czuje opór pod pedałem i instynktownie dogina o stopień lub dwa, bo wie, że ta partia jest twardsza. Koryguje ustawienia w czasie rzeczywistym.
Zaawansowane oprogramowanie CNC obiecuje, że zlikwiduje lukę w umiejętnościach, zastępując ciężko zdobytą intuicję algorytmami. Oferta brzmi kusząco: zatrudnij kogoś bez doświadczenia, posadź go przed ekranem dotykowym i produkuj elementy o precyzji lotniczej już pierwszego dnia. Ta narracja jest nie tylko optymistyczna — jest niebezpieczna.
Gdy rzeczywisty materiał odbiega od modelu cyfrowego, oprogramowanie nie ma instynktu, na który może się zdać. Nie “wyczuwa” różnicy. Po prostu realizuje program i produkuje odpady — tyle że teraz robi to szybciej i wydajniej niż kiedykolwiek. Potrzeba wykwalifikowanego operatora nie zniknęła; ona ewoluowała. Teraz potrzebujesz kogoś z zarówno doświadczeniem w obróbce metalu, jak i wiedzą techniczną, aby zdiagnozować i nadpisać błędne założenia oprogramowania.
Próba skorygowania fizycznych różnic materiałowych poprawką w oprogramowaniu to jak próba wybicia wgniecenia za pomocą mikrometru. Narzędzie jest precyzyjne — ale całkowicie nieprzystosowane do takiego zadania.
Matematyka marży: Podstawowa 2-osiowa prasa krawędziowa NC kosztuje $45 000. Czas przygotowania dla serii pięciu sztuk: trzy minuty. 8-osiowa prasa CNC z oprogramowaniem do symulacji 3D kosztuje $180 000. Czas przygotowania tej samej serii pięciu sztuk: piętnaście minut. Roczny koszt utraconej produkcji, gdy operatorzy zmagają się z ekranem dotykowym przy zleceniach o małej skali: $32 000.
Innymi słowy, właśnie wydałeś dodatkowe $135 000, aby znacząco zmniejszyć dzienną wydajność swojego warsztatu.
Jeśli kosz na złom jest ostatecznym, bezlitosnym audytorem twojego działu gięcia, co się stanie, gdy geometria elementu sprawi, że tradycyjna prasa krawędziowa będzie z góry niewłaściwym narzędziem?
Rzeczywistość warsztatu obróbki metalu: Jak zbudować swój Matryca wyboru maszyn
Trzy kotwice: grubość materiału, wielkość partii i wymagania tolerancji

Niedawno przeprowadziłem audyt warsztatu w Teksasie, który zainwestował w szybką, bezpośrednio napędzaną elektryczną prasę krawędziową zdolną do osiągania zawrotnych czasów cyklu. Trzy tygodnie później próbowali giąć powietrzem 10-stopową sekcję półcalowego Hardoxu 450.
Problem? Ta prasa elektryczna została zaprojektowana do pracy z uchwytami z blachy 16-gauge — a nie z wysoko-tonażową płytą pancerną. Rama zaczęła się wyginać. Napęd się zatrzymał. A właściciel został ze sześcio-cyfrowym aktywem, które fizycznie nie mogło obsłużyć jego najbardziej dochodowych zleceń.
Przedstawiciele handlowi w nieskazitelnie czystych kaskach uwielbiają obiecywać maszynę, która “potrafi wszystko”. Fizyka jednak nie negocjuje.
Zanim w ogóle spojrzysz na ekran dotykowy, twoja macierz wyboru musi być oparta na trzech bezkompromisowych realiach: grubość materiału, wielkość partii i wymagania tolerancji. Grubość materiału określa wymagany tonaż i sztywność ramy, ustalając klasę maszyny, którą realnie możesz rozważyć. Wielkość partii wskazuje na złożoność sterownika, wyjaśniając, czy prosty układ NC poradzi sobie z szybkimi, małymi seriami, czy też wieloosiowe CNC jest uzasadnione przy dużych partiach i wieloetapowym gięciu. Wymagania dotyczące tolerancji określają układ napędowy i strategię kompensacji ugięcia stołu. Jeśli osiemdziesiąt procent twojej produkcji to stal miękka 10-gauge w partiach po dwadzieścia sztuk, z dopuszczalnym odchyleniem dwóch stopni, inwestycja w szybką prasę elektryczną z aktywnym pomiarem kąta jest finansowym samobójstwem. Płacisz za możliwości, których twoje detale nigdy nie będą wymagały.
Ta rzeczywistość stawia trudne pytanie o to, na co faktycznie wydajesz swój kapitał.
Budżet na tooling w porównaniu z budżetem na maszynę: Co tak naprawdę decyduje o Twojej precyzji?
Wejdź do niemal każdego średniej wielkości warsztatu i znajdziesz tam europejską prasę krawędziową za $250 000, która wgniata blachę w dziesięcioletnią, widocznie sfatygowaną matrycę V. Właściciel wyczerpał budżet inwestycyjny na samą maszynę i zawahał się przed przeznaczeniem kolejnych $15 000 na precyzyjnie szlifowane, hartowane oprzyrządowanie. Zakłada, że powtarzalność ramy maszyny na poziomie 0,0004 cala w jakiś sposób zrekompensuje matrycę, która w centrum jest zużyta o 0,005 cala poza specyfikacją. Nie zrekompensuje.
Budżet na maszynę nie definiuje twojej precyzji.
Prasa krawędziowa to w istocie bardzo drogi młot hydrauliczny; oprzyrządowanie to kowadło, które rzeczywiście kształtuje metal. Próbowanie utrzymania tolerancji na poziomie lotniczym przy użyciu prasy za ćwierć miliona dolarów i podstandardowych matryc jest jak sprawdzanie wymiarów laserowo skalibrowanym mikrometrem przy jednoczesnym cięciu materiału zardzewiałą piłką ręczną. Suwak może zatrzymać się dokładnie w zaprogramowanym mikronie, ale jeśli ramię matrycy zostało spłaszczone przez lata przesuwania po nim ciężkich blach, materiał się przesunie, promień gięcia się zmieni, a ostateczny kąt minie się z celem.
Błyszczące broszury składają śmiałe obietnice, ale to pojemnik na złom jest miejscem, w którym naprawdę mierzy się rentowność twojej maszyny. To najbardziej uczciwy, bezstronny audytor na hali produkcyjnej. I szybko ujawni, że podstawowa prasa krawędziowa $45,000 NC wyposażona w nowiutkie, precyzyjnie szlifowane narzędzia będzie konsekwentnie przewyższać prasę $250,000 CNC pracującą na zużytych, niedopasowanych matrycach. Jeśli nie stać cię na prawidłowe uzbrojenie maszyny w narzędzia, to w ogóle nie stać cię na maszynę.
To prowadzi nas do ostatecznego testu geometrii twojej maszyny.
Jak obliczyć rzeczywisty zwrot z inwestycji (ROI) dla systemów automatycznej bombowania (kompensacji ugięcia) Zanim podpiszesz zamówienie
Zagnij blachę o grubości 1/4 cala na odcinku ośmiu stóp, a podstawowe prawa fizyki przejmą kontrolę: siła nacisku powoduje, że środek stołu prasy krawędziowej odkształca się w dół. Końce elementu mogą osiągnąć idealne 90 stopni, ale środek może dojść tylko do 95, tworząc “efekt kanoe”, który sprawia, że element jest niemal niemożliwy do spawania bez agresywnego zaciskania. Aby temu zaradzić, dostawcy promują zautomatyzowane systemy kompensacji ugięcia — albo w konstrukcji klinowej, albo w wersji hydraulicznej dynamicznej, która reguluje krzywiznę dolnej belki w czasie rzeczywistym przy użyciu sprzężenia zwrotnego z czujników.
Przedstawią arkusz kalkulacyjny pokazujący, że system spłaci się w ciągu dwunastu miesięcy dzięki ograniczeniu poprawek.

Ale te obliczenia zakładają, że twoi operatorzy wiedzą, jak prawidłowo skalibrować system, oraz że twoje zastosowania wymagają powierzchniowej precyzji krytycznej. Jeśli zginasz wsporniki konstrukcyjne, gdzie dwustopniowa różnica w środku jest łatwa do skorygowania podczas spawania, zautomatyzowany system kompensacji staje się niczym więcej niż przyciskiem warteym $20,000. W wielu przypadkach połączenie podstawowego systemu kompensacji mechanicznej z automatyką robotyczną przynosi większe marże niż zakup samodzielnej prasy z hydrauliczną kompensacją w czasie rzeczywistym. Idealnie wyśrodkowane pozycjonowanie robota może wyeliminować potrzebę mikroregulacji przy krótkich seriach, udowadniając, że dokładne dopasowanie technologii do procesu zawsze przewyższy kupowanie funkcji w oderwaniu od siebie.
Matematyka marży: Standardowa 150-tonowa prasa hydrauliczna z ręczną kompensacją mechaniczną kosztuje $85,000. Ta sama maszyna wyposażona w hydrauliczną dynamiczną kompensację w czasie rzeczywistym kosztuje $115,000. Czas zaoszczędzony na każdym ustawieniu przy detalu o długości 10 stóp poprzez wyeliminowanie ręcznych regulacji klinowych: cztery minuty. Jeśli twoja hala realizuje długie, ciężkie detale dwa razy w tygodniu, oznacza to jedynie siedem godzin oszczędności rocznie. Przy standardowej stawce $75 za godzinę, modernizacja za $30,000 przynosi $525 rocznych oszczędności. Punkt rentowności? Pięćdziesiąt siedem lat.
Nowa perspektywa: przestań pytać “Która maszyna jest najlepsza?”
Samo pytanie to pułapka. “Najlepsza” sugeruje prostą, liniową skalę, gdzie wydanie większej kwoty automatycznie oznacza lepsze części. Dokładnie tak chcą, byś myślał producenci sprzętu — sprowadza to złożoną decyzję inżynieryjną do prostego pokazania siły finansowej. Ale metal nie obchodzi, co masz wydrukowane w specyfikacji.
Przejście od porównywania funkcji do dopasowania do produkcji
Fabryki regularnie wycofują niezawodne „konie robocze” na rzecz bardziej zaawansowanych modeli CNC, oczekując natychmiastowego wzrostu wydajności. Zamiast tego obserwują stagnację. Operator spędza dwadzieścia minut walcząc z błędem oprogramowania, aby tylko sprawić, że tylny zderzak rozpozna podstawowy kołnierz. Kiedy wybierasz maszynę w oparciu o liczbę osi zamiast profilu serii, tworzysz ukryte wąskie gardła.
Tylna belka z 6 osiami zapewnia niezwykłą elastyczność przy obsłudze złożonych, asymetrycznych detali — ale wymaga też większej przestrzeni i wyjątkowo precyzyjnego mocowania. Jeśli twoja codzienna praca to krótkie serie prostych wsporników, ta elastyczność staje się kosztem ogólnym. Kupowanie ekstremalnie zaawansowanej wieloosiowej prasy do gięcia standardowych blach konstrukcyjnych jest jak używanie freza z węglika tytanu do wstępnego cięcia zardzewiałego zbrojenia — płacisz premię, by zmarnować możliwości klasy premium na zadanie, które tanie koło ścierne wykonałoby z łatwością.
Musisz dopasować sterownik do osoby, która przed nim stoi.
Zaawansowany interfejs CNC wymaga programisty; podstawowy kontroler NC wymaga ślusarza. Jeśli twój zespół składa się z doświadczonych metalowców, którzy potrafią czytać rysunki techniczne i zaginać „na wyczucie”, zmuszanie ich do pracy w złożonym cyfrowym środowisku obniży wydajność na hali. Technologia, która miała zabezpieczyć twoją działalność na przyszłość, może w efekcie spowolnić ją do pełzania.
Przedstawienie argumentu: budowanie głównego uzasadnienia dla CFO (i dla hali produkcyjnej)

Kiedy przedstawiciele handlowi w nieskazitelnych kaskach podsuwają błyszczący arkusz ROI na stół w sali konferencyjnej, skupiają się na teoretycznej maksymalnej wydajności. Twoim zadaniem jest obrona operacyjnej rzeczywistości. CFO chce jasnego zwrotu z inwestycji; hala chce maszyny, która codziennie rano uruchamia się i działa bez problemu.
Łączysz te dwie perspektywy, argumentując na rzecz wskaźnika wykorzystania zamiast surowych możliwości. Prostsza maszyna pracująca na 85 procent swoich możliwości — bo każdy operator wie, jak ją ustawić — konsekwentnie przewyższy skomplikowany system, który stoi bezczynnie, czekając, aż jedyny przeszkolony programista wróci z lunchu.
Ale musisz też rozpoznać, kiedy opcja premium jest właściwym wyborem.
Co się stanie, jeśli zdobędziesz kontrakt lotniczy? Co jeśli ktoś poprosi cię o formowanie złożonych promieni stożkowych bez wysyłania pracy do konkurencji? W takich sytuacjach sprowadzenie zaawansowanego, wieloosiowego sprzętu CNC na miejsce eliminuje twoją zależność od zewnętrznych dostawców i skraca czas realizacji z tygodni do zaledwie godzin. Uzasadniasz znaczny wydatek kapitałowy nie poprzez podkreślanie imponujących parametrów technicznych, ale wskazując konkretne faktury podwykonawców i opóźnienia w dostawach, które maszyna natychmiast wyeliminuje.
Wybór celowych kompromisów zamiast przytłaczających list specyfikacji
Każdy zakup maszyny to balansowanie, które podlega konkurującym prawom fizyki. Weźmy systemy napędowe i prowadzące, które poruszają belką. Prowadnice skrzynkowe zapewniają wyjątkową sztywność i zdolność do przenoszenia obciążenia, co czyni je idealnymi do kształtowania wymagających materiałów, takich jak tytan czy gruby Inconel. Ta brutalna siła jednak odbywa się kosztem prędkości i może przyspieszyć zużycie narzędzi. Prowadnice liniowe, przeciwnie, oferują niezwykłą szybkość i reakcję, ale brakuje im strukturalnej sztywności wymaganej przy pracy z ciężkimi płytami. Jeśli priorytetem jest prędkość tylko dlatego, że wygląda imponująco w broszurze, ryzykujesz pominięcie scenariuszy, w których bezkompromisowa sztywność jest jedynym czynnikiem utrzymującym dokładność kątów gięcia.
Musisz zdecydować, z jakim wąskim gardłem jesteś gotów żyć.
Prawdziwa rentowność nie pochodzi z maszyny, która twierdzi, że potrafi wszystko. Pochodzi z maszyny, która realizuje konkretne zlecenia, jakie faktycznie sprzedajesz, z operatorami, których faktycznie zatrudniasz, w cenie, która nadal pozostawia miejsce w budżecie na odpowiednie narzędzia.
Matematyka marży: Prasa krawędziowa CNC z 6 osiami i programowaniem 3D offline kosztuje $180 000. Solidna prasa NC z 2 osiami kosztuje $65 000. Różnica w miesięcznych ratach na standardowy kredyt pięcioletni to około $2 200. Jeśli Twoje obciążenie robocze składa się z prostych, powtarzalnych wsporników, zaawansowana CNC nie przynosi żadnej redukcji czasu ustawiania, a wymaga specjalisty za $30 na godzinę zamiast ogólnego pracownika za $20 na godzinę. To dodatkowe $26 400 rocznie w finansowaniu, plus kolejne $20 800 w kosztach pracy, aby osiągnąć tę samą wydajność. Innymi słowy, wydajesz $47 200 rocznie na finansowanie narracji marketingowej dostawcy.
Jeśli rozważasz, czy Twoją następną inwestycją powinna być podstawowa prasa NC, hybrydowy system hydrauliczny czy pełna platforma CNC z wieloma osiami, zacznij od przejrzenia szczegółowych specyfikacji technicznych, a nie deklaracji marketingowych. Możesz porównać konfiguracje, zakresy siły nacisku i opcje sterowników w najnowszym katalogu produktów katalogu, a jeśli potrzebujesz wskazówek specyficznych dla aplikacji na podstawie grubości materiału i profilu partii, warto poświęcić czas, aby skontaktuj się z nami na bezpośrednią rozmowę o dopasowaniu — nie tylko o funkcjach.