
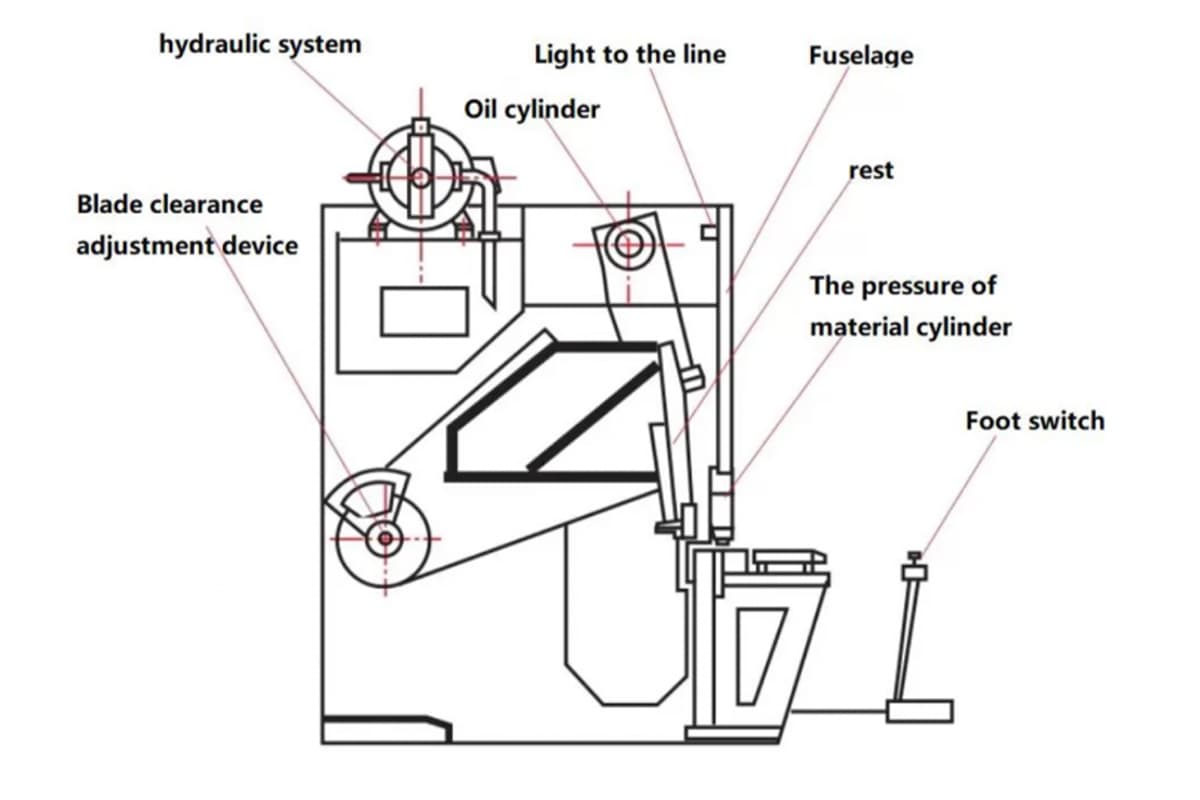
I. Wprowadzenie do hydraulicznego układu nożyc
Nożyce gilotynowe, będące podstawowym elementem przemysłu obróbki metali, w dużym stopniu opierają się na układach hydraulicznych do wykonywania swoich zadań. Wydajność i skuteczność cięcie maszyn znacznie wzrasta dzięki integracji układów hydraulicznych, które dostarczają niezbędnej siły i kontroli do wykonywania czystych i precyzyjnych cięć.
Układy hydrauliczne wykorzystują ciśnienie cieczy do generowania siły, co pozwala na precyzyjne cięcie arkuszy blachy w gilotynach. Głównym celem mojego artykułu jest zapewnienie wszechstronnego zrozumienia układów hydraulicznych stosowanych w gilotynach. Czytelnikom poszukującym głębszego wglądu w podstawy i zastosowania tej technologii zalecamy zapoznanie się z naszym Przewodnikiem po gilotynach hydraulicznych.
Ⅱ. Anatomia systemu: Mistrzowski wykład o kluczowych komponentach i zasadach działania nożyc hydraulicznych
Aby naprawdę opanować nożyce hydrauliczne, sama wiedza o tym, jak je obsługiwać, to zdecydowanie za mało. Musisz, niczym wykwalifikowany chirurg, zagłębić się w ich wewnętrzną strukturę, aby dokładnie zrozumieć, jak każdy komponent współdziała w harmonii — przekształcając niewidoczne ciśnienie cieczy w ogromną, niezwykle ostrą siłę tnącą. Ten rozdział to mistrzowska lekcja anatomii mechanicznej. Rozłożymy tę precyzyjną maszynę na czynniki pierwsze, pozwalając każdemu elementowi, zaworowi i kanałowi olejowemu ‘przemówić’ do Ciebie, co pomoże Ci przejść drogę od operatora do prawdziwego mistrza sterowania. Aby zapoznać się z technicznym porównaniem konfiguracji systemów, skorzystaj z Przewodnika po specyfikacjach gilotyn hydraulicznych i poznaj szczegółowe Elementy gilotyn hydraulicznych, aby w pełni pojąć kluczowe części biorące udział w pracy.
2.1 Zasada podstawowa: Przekształcanie cieczy w niepowstrzymaną siłę cięcia (Prawo Pascala w praktyce)
Zadziwiająca moc każdego systemu hydraulicznego pochodzi z prostej, lecz nieskończenie potężnej zasady fizycznej — Prawa Pascala. Mówi ono, że każde ciśnienie wywierane w jednym punkcie ograniczonej, nieruchomej cieczy jest przekazywane równomiernie i bez osłabienia w całym jej objętości oraz na ścianki naczynia, w którym się znajduje.
W nożycach hydraulicznych zasada ta urzeczywistnia się w niezwykłym dziele inżynierii — prawdziwym pokazie “osiągania więcej przy mniejszych nakładach”.”
- Narodziny i wzmocnienie siły: Napędzana silnikiem elektrycznym pompa hydrauliczna (działająca jak tłok o małej powierzchni) wywiera początkowe ciśnienie (P) na ciecz hydrauliczną.
- Bezbłędne przenoszenie ciśnienia: Zgodnie z Prawem Pascala, to samo ciśnienie jest natychmiast i równomiernie przenoszone na znacznie większą powierzchnię głównego cylindra hydraulicznego (dużego tłoka).
- Wspaniałe uwolnienie mocy: Ponieważ siła jest równa ciśnieniu pomnożonemu przez powierzchnię (F = P × A), powierzchnia cylindra — mająca rozmiar dziesiątki, a nawet setki razy większy od tłoka w pompie — generuje siłę wyjściową wzmocnioną setki lub tysiące razy, mimo że ciśnienie systemowe (P) pozostaje niezmienione.
To jest sekret tego, jak system hydrauliczny może wykorzystać zaledwie kilkadziesiąt kilowatów mocy, by dostarczyć setki ton siły — zdolnej do przecięcia grubego stali w mgnieniu oka. To nie magia; to eleganckie piękno fizyki zastosowane z inżynierską precyzją, które rozgrywa się codziennie tuż na Twojej hali produkcyjnej.
2.2 Dogłębna analiza komponentów: Zrozumienie kluczowych ról każdego elementu
Wysokowydajny system hydrauliczny funkcjonuje jak żywy organizm: każdy element pełni swoją unikalną rolę w doskonałej współpracy z pozostałymi. Przyjrzyjmy się tym kluczowym elementom po kolei.

- Serce mocy: pompa hydrauliczna
Pompa jest bijącym sercem całego systemu — przekształca mechaniczną rotację silnika w energię hydrauliczną, będącą źródłem całej siły. Jej dobór bezpośrednio określa zdolność systemu do wytwarzania ciśnienia, prędkość reakcji, efektywność energetyczną oraz stabilność. Poniższa tabela przedstawia “pojedynek” trzech głównych typów pomp:
| Typ | Zasada działania | Zalety | Wady | Strategiczne wskazówki dotyczące wyboru |
|---|---|---|---|---|
| Pompa zębata | Dwa zazębiające się koła zębate obracają się, wypychając olej z komory ssącej do komory tłocznej, aby wytworzyć ciśnienie. | Prosta budowa, trwałość, odporność na zanieczyszczenia oleju, bardzo niski koszt. | Wysokie pulsacje ciśnienia (wpływające na precyzję), stosunkowo niska sprawność objętościowa, stały przepływ (nadmiar przepływu odprowadzany jest przez zawór bezpieczeństwa, co powoduje straty energii). | Idealna dla maszyn o ograniczonym budżecie. Powszechnie stosowana w układach nisko- i średniociśnieniowych lub jako dodatkowe źródło zasilania. |
| Pompa łopatkowa | Wirnik obraca się, wypychając łopatki na zewnątrz siłą odśrodkową w celu utworzenia zmiennych komór roboczych ze ścianą stojana, realizując ssanie i tłoczenie. | Płynna praca, cicha, niskie pulsacje przepływu, częściowo o zmiennej wydajności. | Wymaga czystego oleju; niższa zdolność ciśnieniowa i krótsza żywotność niż pompy tłokowe. | Zrównoważony wybór dla płynnych, cichych systemów średniociśnieniowych, takich jak nożyce gilotynowe klasy średniej. |
| Pompa tłokowa | Tłoki wykonują ruch posuwisto-zwrotny wewnątrz bloku cylindrów, zmieniając objętość komory, aby zasysać i tłoczyć olej. | Najwyższe osiągi: wyjątkowo wysoka sprawność, zdolność do pracy przy bardzo wysokim ciśnieniu, łatwość regulacji przepływu (dostarczanie na żądanie znacznie ogranicza zużycie energii), szybka reakcja. | Najbardziej złożona i kosztowna; bardzo wrażliwa na zanieczyszczenia (wymaga dokładnej filtracji). | Najlepszy wybór dla systemów o wysokiej wydajności i efektywności energetycznej — standard w zaawansowanych nożycach CNC lub serwohydraulicznych, zapewniający najwyższą precyzję, szybkość i efektywność. |
- Mięśnie w ruchu: siłownik hydrauliczny
Siłownik to miejsce, w którym przekształcenie energii osiąga finał — zamienia ciśnienie cieczy w potężny ruch liniowy, który napędza belkę tnącą.- Siłownik jednostronnego działania: Wykorzystuje ciśnienie hydrauliczne do przesuwania tłoka w jednym kierunku (zazwyczaj w dół podczas skoku tnącego), a ruch powrotny odbywa się dzięki sile ciężkości lub sprężynom. Konstrukcja prosta, lecz powolna i trudna do kontroli w fazie powrotu — obecnie w dużej mierze przestarzała.
- Cylinder dwustronnego działania: Olej hydrauliczny działa po obu stronach tłoka, kontrolując zarówno jego wysuw (cięcie), jak i cofanie (powrót), zapewniając szybszy powrót oraz precyzyjne pozycjonowanie. To kluczowa cecha nowoczesnych, wysokowydajnych nożyc oraz podstawa szybkich cykli produkcyjnych.
- Mózg układu: zespół zaworów
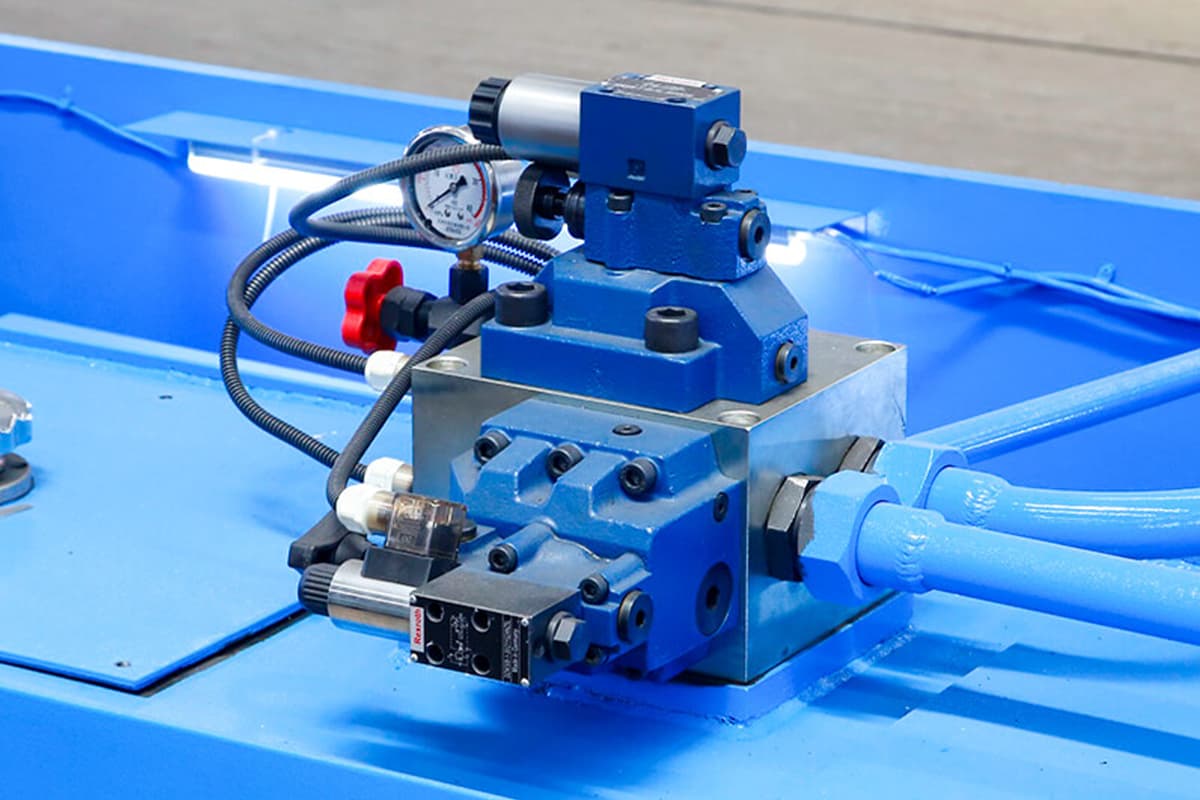
Jeśli pompa jest sercem, zawory są mózgiem i układem nerwowym. Nie wytwarzają mocy, lecz inteligentnie zarządzają przepływem cieczy hydraulicznej — “życiodajnej krwi” maszyny — umożliwiając zarówno siłę, jak i precyzję.- Zawór sterujący kierunkiem przepływu: Steruje kierunkiem przepływu cieczy, określając, czy cylinder ma się wysuwać, cofać czy zatrzymać. Najczęściej stosowany jest zawór kierunkowy sterowany elektromagnesem.
- Zawór regulacji ciśnienia: Działa jak regulator bezpieczeństwa, ustawiający i ograniczający ciśnienie w układzie. Zawór bezpieczeństwa (nadciśnieniowy) pełni funkcję ostatecznego zabezpieczenia przed przeciążeniem, natomiast zawór redukcji ciśnienia zapewnia niższe, stabilne ciśnienie w wybranych obwodach.
- Zawór regulacji przepływu: Reguluje ilość cieczy hydraulicznej przepływającej przez układ, pozwalając na dokładną kontrolę prędkości ruchu cylindra — zarówno w fazie roboczej, jak i powrotnej. W nowoczesnych systemach zawory proporcjonalne i serwozawory nieustannie regulują ciśnienie oraz przepływ na podstawie sygnałów elektrycznych, umożliwiając wyjątkowo precyzyjną kontrolę ruchu.
- Życiodajny obieg: zbiornik, ciecz hydrauliczna i układ chłodzenia
Elementy te podtrzymują “metabolizm” maszyny i jej długotrwałą stabilność — często niedoceniane pod względem znaczenia.- Zbiornik: Znacznie więcej niż tylko magazyn oleju — służy także do odprowadzania ciepła, usuwania uwięzionego powietrza i osadzania zanieczyszczeń. Źle zaprojektowany zbiornik może być ukrytym źródłem przegrzewania i skażenia oleju.
- Płyn hydrauliczny: Medium przenoszące energię, a zarazem środek smarny, inhibitor korozji i chłodziwo. Jego lepkość, czystość i właściwości przeciwzużyciowe bezpośrednio determinują nawet 80 % wydajności i trwałości układu.
- System chłodzenia: Podczas pracy przy dużych obciążeniach energia strat przekształca się w ciepło. Chłodnica — niezależnie czy powietrzna, czy wodna — utrzymuje temperaturę oleju w optymalnym zakresie (zazwyczaj 45–55 °C), zapobiegając przedwczesnemu utlenianiu, utracie lepkości i starzeniu się uszczelnień.
- Strażnicy systemu – filtry, akumulatory i czujniki: Te komponenty są “ochroniarzami” i “zmysłami” systemu hydraulicznego, zapewniając jego czystość, wydajność i inteligencję.
- Filtry: Pierwsza linia obrony przed przedwczesnym zużyciem precyzyjnych zaworów i pomp. Badania pokazują, że ponad 80% awarii hydraulicznych wynika z zanieczyszczenia płynu. Filtry ssawne, ciśnieniowe i powrotne razem tworzą wielowarstwową sieć ochronną.
- Akumulatory: Pomyśl o nich jak o “bateriach hydraulicznych”. Magazynują olej pod wysokim ciśnieniem, gdy ciśnienie w systemie przekracza zapotrzebowanie, i uwalniają go, gdy jest potrzebny — na przykład podczas szybkiego powrotu narzędzia lub w chwilach szczytowego cięcia — zapewniając uzupełnienie przepływu szczytowego i absorpcję wstrząsów ciśnienia, co znacząco zwiększa reaktywność systemu i efektywność energetyczną.
- Czujniki: Czujniki ciśnienia, temperatury i położenia rozmieszczone w całym systemie działają jak jego “oczy” i “dotyk”. Przekazują dane w czasie rzeczywistym do jednostki sterującej, umożliwiając sterowanie CNC, regulację w pętli zamkniętej oraz konserwację predykcyjną.
[Plan wizualizacji]: Standardowy przebieg obwodu hydraulicznego (nożyce gilotynowe)
Zamknij oczy i podążaj za kroplą oleju hydraulicznego w jej doskonałej podróży cięcia:
- Tryb czuwania: Pompa nadal pracuje, ale główny zawór kierunkowy pozostaje wycentrowany, umożliwiając przepływ oleju pod niskim ciśnieniem z powrotem do zbiornika. System pozostaje w stanie “spoczynku” przy minimalnym zużyciu energii.
- Szybki skok w dół: Po wydaniu polecenia elektromagnes zostaje pobudzony, przesuwając zawór. Olej pod wysokim ciśnieniem napływa do górnej komory głównego cylindra. W zaawansowanych systemach obwód różnicowy kieruje olej z dolnej do górnej komory, łącząc siłę grawitacji i hydrauliki, aby osiągnąć błyskawiczne opuszczenie belki tnącej.
- Skok roboczy (faza cięcia): Gdy ostrze styka się z blachą, ciśnienie natychmiast gwałtownie wzrasta. Zawory ciśnieniowe i przepływowe współpracują, aby utrzymać precyzyjną kontrolę, dostarczając stabilną, silną siłę dla czystego i spójnego cięcia.
- Utrzymanie ciśnienia i powrót: Na końcu cięcia system chwilowo utrzymuje ciśnienie, aby zapewnić pełne oddzielenie. Następnie zawór kierunkowy odwraca przepływ, kierując olej pod wysokim ciśnieniem do dolnej komory cylindra, aby podnieść ostrze, jednocześnie odprowadzając olej z górnej komory do zbiornika. Idealny cykl zostaje zakończony.
2.3 [Unikalna perspektywa 1] Cięcie hydrauliczne vs. mechaniczne: pojedynek wydajności oparty na danych
W świecie gilotyn do cięcia blach spór między “hydraulicznymi” a “mechanicznymi” obozami trwa od dziesięcioleci. Dla decydentów to nie tylko kwestia technologii — to strategiczny wybór równoważący efektywność, koszty i jakość. Poniższe dogłębne, oparte na danych porównanie ujawnia prawdę kryjącą się pod powierzchnią. Aby zagłębić się w ten trwający spór, warto przeczytać Hydrauliczne vs mechaniczne maszyny do cięcia, które rozwija tę analizę o praktyczne przykłady i wykresy techniczne.
| Wymiar porównania | Nożyce hydrauliczne | Nożyce mechaniczne | Wgląd strategiczny |
|---|---|---|---|
| Dokładność cięcia i jakość krawędzi | Niezwykle wysoka i w pełni kontrolowalna. Układ hydrauliczny łatwo reguluje kąt cięcia i szczelinę między ostrzami, dopasowując je do różnych grubości blach, minimalizując zniekształcenia i zadziory. Siła nacisku działa płynnie i bez wstrząsów, zapewniając niemal idealne krawędzie. | Umiarkowana do wysokiej, ale mniej elastyczna. Kąt cięcia jest zazwyczaj stały, a sztywny impet koła zamachowego może powodować drgania i obniżoną jakość cięcia przy grubszych blachach. | Do precyzyjnego i wysokiej jakości cięcia (np. w przemyśle lotniczym, obróbce ozdobnych wyrobów metalowych, precyzyjnej produkcji blach), nożyce hydrauliczne są bezkonkurencyjne, bezpośrednio wpływając na wartość produktu i współczynnik uzysku. |
| Siła i prędkość cięcia | Wysoka, z w pełni regulowaną siłą na całej długości suwu. Bez problemu tnie grube blachy i stopy o wysokiej wytrzymałości. Umiarkowana częstotliwość cykli (15–40 suwów/min), ale możliwość pracy ciągłej. | Bardzo szybkie, lecz z ustaloną siłą cięcia. Idealne do cienkich blach, z prędkością sięgającą 50–80 suwów/min. Ponieważ jednak energia uwalniana jest jednorazowo, urządzenie ma trudności z obróbką materiałów grubych lub twardych. | Nożyce mechaniczne dominują w scenariuszach “cienka blacha, produkcja masowa”. Nożyce hydrauliczne sprawdzają się w “gruba blacha, różne materiały, produkcja ciągła”, zapewniając wyższą ogólną wydajność. |
| Całkowity koszt posiadania (TCO) | Elastyczna inwestycja początkowa. Kluczową zaletą jest wbudowana ochrona przed przeciążeniem: gdy siła cięcia przekracza dopuszczalne granice, zawór bezpieczeństwa automatycznie odciąża układ, chroniąc maszynę i ostrza. Koszty konserwacji są przewidywalne (olej, filtry), a żywotność narzędzi wydłuża się o 30–50 % dzięki łagodniejszym warunkom obciążenia. | Wyższy koszt początkowy i minimalna konserwacja rutynowa, jednak brak ochrony przed przeciążeniem to poważna wada. Jeden błąd — próba przecięcia zbyt grubej blachy — może katastrofalnie uszkodzić koło zamachowe, sprzęgło lub ramę, prowadząc do kosztownych i długotrwałych napraw. | Z punktu widzenia całkowitego kosztu posiadania (TCO), nożyce hydrauliczne oferują niższe i bardziej przewidywalne długoterminowe koszty eksploatacji. Ich ochrona przed przeciążeniem działa jak niewidzialne ubezpieczenie, chroniąc zarówno sprzęt, jak i inwestycję. |
| Elastyczność i wszechstronność przetwarzania | Wyjątkowa. Regulowane ciśnienie, przepływ, kąt cięcia i szczelina między ostrzami umożliwiają cięcie cienkiej stali nierdzewnej, grubej stali węglowej, tworzyw sztucznych i kompozytów — zapewniając prawdziwą adaptację do wielu materiałów. Idealne narzędzie do elastycznej produkcji. | Ograniczona. Zazwyczaj zaprojektowana do określonych zakresów grubości; regulacja pod różne materiały jest złożona i często nieskuteczna, co czyni je nieodpowiednim rozwiązaniem dla produkcji małoseryjnej lub zróżnicowanej. | Dzięki niezrównanej wszechstronności nożyce hydrauliczne stanowią strategiczny atut we współczesnym przemyśle, umożliwiając elastyczną produkcję i dostosowane rozwiązania na dynamicznie zmieniającym się rynku. |
Ⅲ. Mistrz operatora: najlepsze praktyki w zakresie precyzyjnej kalibracji i wydajnej produkcji
Jeśli rozdział 2 dotyczył anatomii, ten opisuje sztukę zastosowania. Obsługa nożyc hydraulicznych to nie tylko powtarzalne naciskanie przycisków — to rzemiosło łączące rygorystyczną naukę (kalibrację) z płynną sztuką (rytmem). Operator jest zarówno strażnikiem maszyny, jak i twórcą efektywności. Opanuj poniższe, sprawdzone w czasie najlepsze praktyki, a już nie będziesz jedynie używać sprzętu — będziesz polecenie przekształcając każdą uncję potencjału w nieskazitelny wynik i namacalny zysk.
3.1 Przegląd “kokpitu” przed uruchomieniem: siedem kluczowych kroków dla bezpieczeństwa i precyzji
Każde uruchomienie należy traktować jak rytuał pilota przed lotem — zdyscyplinowaną listę kontrolną, która chroni zarówno wydajność, jak i bezpieczeństwo. Te kilka minut może zapobiec niemal 90% nieplanowanych przestojów i wypadków. Zapamiętaj te siedem kroków na pamięć i podchodź do każdego z zerową tolerancją dla zaniedbań.
Kontrola otoczenia i inspekcja wizualna
Upewnij się, że obszar w promieniu 3 metrów od maszyny jest wolny od śmieci, oleju i przeszkód. To nie tylko kwestia zapobiegania poślizgnięciom i potknięciom — zapewnia to niezakłóconą drogę ewakuacji w sytuacjach awaryjnych. Następnie dokonaj wizualnej inspekcji maszyny pod kątem poluzowanych śrub, pękniętych spoin lub plam oleju w miejscach połączeń hydraulicznych — to wczesne oznaki wycieku.
- Weryfikacja środków ochrony indywidualnej (PPE):
To nie jest zalecenie — to polecenie. Sprawdź i załóż odpowiednio dopasowaną odzież roboczą, buty ochronne z metalowym noskiem oraz okulary ochronne odporne na uderzenia. Zwróć szczególną uwagę na wyeliminowanie ryzyka wplątania: nie noś rękawic (z wyjątkiem obsługi panelu sterowania), zegarków, pierścionków ani żadnej biżuterii. Długie włosy muszą być dokładnie związane i schowane pod czapką roboczą. - Weryfikacja działania podstawowych urządzeń bezpieczeństwa:
To jest nienaruszalna granica. Ręcznie uruchom każdy mechanizm bezpieczeństwa co najmniej raz, w tym między innymi:
Fotoelektryczne urządzenie ochronne
Przetestuj dłonią lub przedmiotem, aby potwierdzić, że ruch ostrza zatrzymuje się natychmiast.
- Blokada drzwi osłony:
Otwórz bramkę bezpieczeństwa i sprawdź, czy maszyny nie można uruchomić. - Przyciski awaryjnego zatrzymania:
Naciśnij każdy z nich — na panelu sterowania i na korpusie maszyny — aby potwierdzić, że zasilanie jest całkowicie i natychmiast odcięte. Nigdy, pod żadnym pozorem, nie zwieraj ani nie omijaj urządzenia bezpieczeństwa dla wygody.
Kontrola układu hydraulicznego — “Patrz, słuchaj, czuj i wąchaj”
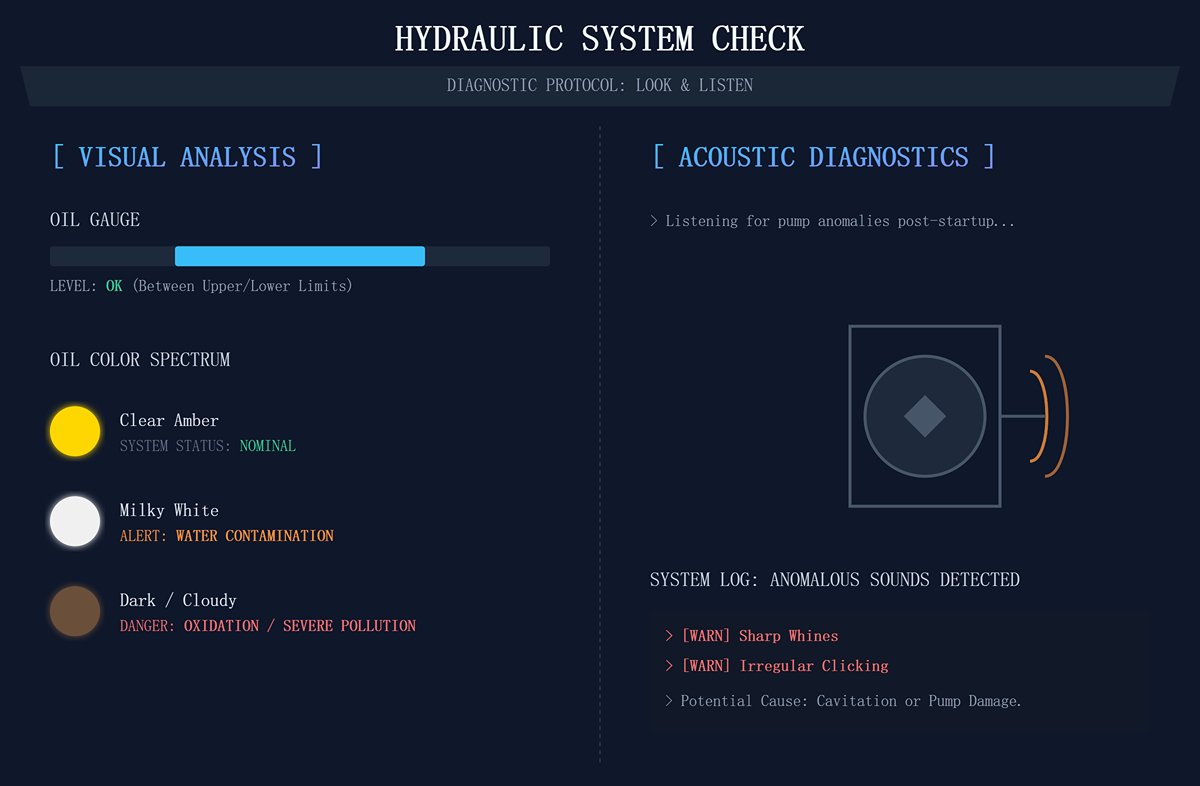
- Patrz: Sprawdź wskaźnik oleju, aby upewnić się, że poziom mieści się między górną a dolną granicą. Obserwuj kolor oleju — idealny jest przejrzysty bursztynowy. Mlecznobiały oznacza zanieczyszczenie wodą; ciemny lub mętny sugeruje utlenianie lub poważne zanieczyszczenie — oba to poważne sygnały ostrzegawcze.
- Słuchaj: Po uruchomieniu stań blisko pompy i uważnie nasłuchuj ostrych pisków lub nieregularnych kliknięć — mogą to być wczesne oznaki kawitacji lub uszkodzenia pompy.
- Inspekcja stanu ostrza: Dokładnie obejrzyj górne i dolne ostrza z wielu kątów. Szukaj wyszczerbień, zawiniętych krawędzi lub drobnych pęknięć. Uszkodzone ostrze nie tylko rozrywa blachę i tworzy zadziory; pod dużym obciążeniem może pęknąć w sposób katastrofalny.
- Kontrola zderzaka tylnego i stołu roboczego: Upewnij się, że zderzak tylny porusza się płynnie, a stół roboczy jest wolny od metalowych zanieczyszczeń lub wypukłości, które mogą zniekształcić dokładność pozycjonowania i porysować powierzchnię blachy.
- Cykl “rozgrzewki” bez obciążenia: Przed podaniem jakiegokolwiek materiału pozwól maszynie pracować na biegu jałowym z średnią prędkością przez dwa do trzech pełnych cykli. Ten dynamiczny “przegląd całego ciała” pozwala wyczuć płynność ruchu ostrza, wykryć wszelkie nietypowe odgłosy w układzie hydraulicznym oraz potwierdzić prawidłową współpracę wszystkich ruchomych części.
3.2 Przewodnik kalibracji: Droga do perfekcyjnego cięcia
Dokładna kalibracja jest duszą precyzyjnego cięcia. Decyduje o tym, czy krawędź jest gładka jak lustro, czy pokryta zadziorami, czy jest prosta jak linia, czy wygięta i skręcona. Poniższe trzy podstawowe kalibracje to niezbędne kroki od zwykłego “umiejętności cięcia” do “pięknego cięcia”.”
- Krok pierwszy: Ustawienie szczeliny między ostrzami — czynnik decydujący o zadziorach i żywotności ostrza
Szczelina między ostrzami odnosi się do niewielkiego pionowego zachodzenia na siebie lub odległości między górnym a dolnym ostrzem. Jest to najważniejszy i najczęściej regulowany parametr kalibracji.- Złota zasada: Idealna szczelina jest funkcją grubości materiału. Sprawdzony wzór empiryczny to:
| Rodzaj materiału | Zalecana szczelina (jako % grubości materiału) |
|---|---|
| Stal niskowęglowa | 7% – 10% |
| Stal nierdzewna | 5% – 7% |
| Stop aluminium | 8% – 12% |
Przykład: Podczas cięcia stali nierdzewnej o grubości 6 mm, idealna szczelina wynosi 6 mm × 6% = 0,36 mm.
- Koszt błędu:
- Szczelina zbyt mała: Blacha jest “miażdżona” zamiast “cięta”, powodując wtórne cięcie z błyszczącą, ale sprasowaną krawędzią. To dramatycznie zwiększa siłę cięcia, przyspiesza zużycie ostrza i podnosi ciśnienie hydrauliczne.
- Szczelina zbyt duża: Blacha jest “rozrywana” zamiast czysto cięta, co powoduje powstawanie dużych zadziorów, zawiniętych krawędzi i odkształceń. Chropowata krawędź czyni element nieodpowiednim do precyzyjnego montażu.
- Metoda kalibracji: Zawsze używaj szczelinomierza, aby zmierzyć i precyzyjnie wyregulować co najmniej trzy punkty — lewy, środkowy i prawy — wzdłuż długości ostrza, zapewniając równomierny prześwit.
Wskazówka eksperta: Skieruj latarkę od tyłu ostrzy; jednolitość szczeliny świetlnej ujawnia jakość wyrównania w kilka sekund. - Krok drugi: Regulacja kąta natarcia — sztuka równoważenia płaskości i siły
Kąt natarcia to nachylenie górnego ostrza względem płaszczyzny poziomej. Tworzy “efekt nożyczek”, stanowiąc strategiczne wyważenie pomiędzy siłą cięcia a odkształceniem materiału.- Główna funkcja: Zmniejsza siłę cięcia. Ponieważ całe ostrze nie styka się z arkuszem jednocześnie, szczytowa siła jest znacząco obniżona.
- Wytyczne optymalizacji:
- Dla cienkich arkuszy (< 6 mm): Użyj mniejszego kąta natarcia (około 0,5° – 1,5°). Minimalizuje to wyginanie i skręcanie, zapewniając wyjątkową płaskość — kluczową w precyzyjnej obróbce blach.
- Dla grubych arkuszy (> 10 mm): Użyj większy kąt natarcia (około 2° – 3°). Znacząco zmniejsza to obciążenie układu hydraulicznego, umożliwiając efektywne cięcie grubszych materiałów przy niższym ciśnieniu.
- Krok trzeci: Programowanie zderzaka tylnego — osiągnięcie bezbłędnej powtarzalnej precyzji
Zderzak tylny jest ostatecznym autorytetem w kwestii dokładności wymiarowej. Jego precyzja decyduje o spójności i wskaźniku kwalifikacji każdej wyprodukowanej partii.- Kluczowe wskaźniki wydajności: Skup się na dwóch wartościach —dokładność pozycjonowania maszyny (czy faktycznie osiąga 100,00 mm) oraz powtarzalność (czy każdy powrót do 100,00 mm mieści się w granicach ±0,05 mm). Ta druga wartość ma największe znaczenie w produkcji masowej.
- Kalibracja i pewność: Okresowo (np. co tydzień) zmierz rzeczywiste położenie tylnego ogranicznika za pomocą skalibrowanej stalowej taśmy mierniczej lub cyfrowego suwmiarki, porównując je z wartością wyświetlaną przez CNC, a następnie wprowadź odpowiednią kompensację. Po zakończeniu kalibracji należy w pełni zaufać systemowi CNC. Zautomatyzowane, szybkie i precyzyjne pozycjonowanie eliminuje błędy pomiarowe człowieka i drastycznie zwiększa rytm produkcji.

3.3 Techniki zwiększające wydajność: optymalizacja ciśnienia i koordynacja rytmu dla oszczędności energii
Wydajna produkcja tworzy “żelazny trójkąt” prędkości, jakości i kosztu. Doświadczony operator potrafi idealnie zrównoważyć te trzy elementy.
Inteligentna optymalizacja ciśnienia: Nigdy nie pozwól, aby wskazówka manometru “weszła w czerwone pole”. Ustawienie ciśnienia systemowego na maksimum jest zarówno marnotrawstwem, jak i zagrożeniem. Prawidłowe podejście polega na dostosowaniu ciśnienia roboczego do konkretnego zadania (rodzaj i grubość materiału), aż do osiągnięcia poziomu zapewniającego czyste, ostre cięcie, a następnie zwiększeniu go jedynie o 10–15 % jako margines bezpieczeństwa. Ta metoda przynosi wiele korzyści:
- Znaczne oszczędności energii: Straty energii w układach hydraulicznych są bezpośrednio proporcjonalne do ciśnienia.
- Kontrola temperatury: Niższe ciśnienie oznacza mniejsze przekształcenie energii w ciepło, co wydłuża żywotność oleju hydraulicznego i uszczelnień.
- Dłuższa żywotność komponentów: Pompy, zawory i cylindry doświadczają wykładniczo mniejszego zużycia i zmęczenia podczas pracy przy niższym ciśnieniu.
- “Rytm tańca” w koordynacji człowiek–maszyna: Traktuj podawanie, pozycjonowanie, cięcie i wysuwanie jako jeden ciągły, możliwy do optymalizacji “cykl człowiek–maszyna”. Doświadczony operator powinien poruszać się jak tancerz perfekcyjnie zsynchronizowany z rytmem maszyny — przewidując każdy ruch z precyzją. Gdy rama nożowa szybko wraca, operator powinien już rozpocząć wsuwanie i wstępne pozycjonowanie następnej blachy. Gdy rama całkowicie się zatrzyma, arkusz powinien być już dokładnie wyrównany z tylnym ogranicznikiem. Taka płynna koordynacja może zwiększyć rzeczywistą produktywność o ponad 20 % bez zmiany wrodzonej prędkości cyklu maszyny.
3.4 Czerwona linia bezpieczeństwa: obowiązkowa ochrona ciśnieniowa i procedury awaryjnego zatrzymania
Na drodze do wydajności istnieje jedna linia, której nigdy nie wolno przekraczać — bezpieczeństwo. Ignorowanie poniższych procedur jest równoznaczne z narażeniem siebie i drogiego sprzętu na poważne ryzyko.
Ochrona ciśnieniowa: “ostateczny bezpiecznik” systemu”
- Identyfikacja i zrozumienie: Zlokalizuj zawór bezpieczeństwa układu (PRV – Pressure Relief Valve). Nie jest to zawór operacyjny, lecz strażnik systemu. Jego jedynym celem jest natychmiastowe otwarcie w momencie, gdy ciśnienie w systemie niebezpiecznie wzrośnie ponad ustawiony limit (spowodowane np. cięciem zbyt grubego materiału lub stępionymi ostrzami). Zawór kieruje wtedy olej pod wysokim ciśnieniem z powrotem do zbiornika, zapobiegając katastrofalnemu uszkodzeniu pompy, przewodów i cylindrów.
- Ograniczenia ustawień: Ustawienie ciśnienia zaworu bezpieczeństwa musi być skonfigurowane i zaplombowane przez upoważniony personel techniczny przy użyciu skalibrowanego manometru. Zazwyczaj ustawia się je na poziomie 110%–125% maksymalnego roboczego ciśnienia systemu, ale nigdy nie może ono przekroczyć 90% znamionowego ciśnienia pompy lub najsłabszego elementu. Operatorom surowo zabrania się zwiększania tego ustawienia w celu cięcia grubszych blach — jest to jedna z głównych przyczyn poważnych uszkodzeń sprzętu.
- Awaryjne zatrzymanie: Decydująca linia ratunkowa
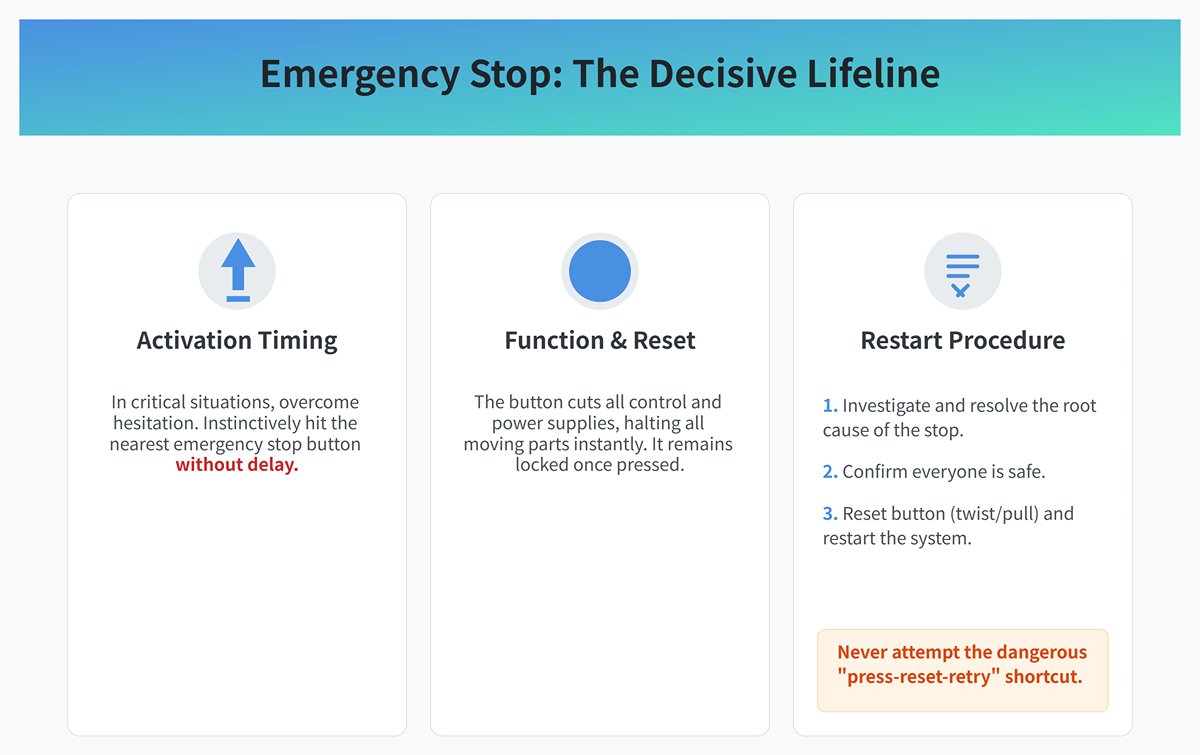
- Moment aktywacji: W każdej z poniższych sytuacji musisz przezwyciężyć wahanie i instynktownie nacisnąć najbliższy przycisk awaryjnego zatrzymania bez zwłoki:
- Funkcja i reset: Przycisk awaryjnego zatrzymania odcina wszystkie układy sterowania i zasilania z najwyższym priorytetem, natychmiast zatrzymując wszystkie ruchome części. Po naciśnięciu pozostaje zablokowany w tej pozycji.
- Procedura ponownego uruchomienia: Przed resetowaniem (zwykle przez przekręcenie lub pociągnięcie) przycisku awaryjnego zatrzymania należy dokładnie zbadać i usunąć przyczynę zatrzymania. Dopiero po usunięciu problemu i potwierdzeniu bezpieczeństwa wszystkich osób system można zresetować i ponownie uruchomić. Nigdy nie stosuj niebezpiecznego skrótu “naciśnij-reset-spróbuj ponownie”.
Ⅳ. Biblia konserwacji zapobiegawczej: Od zera nieplanowanych przestojów do szybkiej diagnozy usterek
W precyzyjnym świecie produkcji każdy nieplanowany przestój jest ostrym dysonansem w symfonii wydajności. Pochłania zyski, opóźnia dostawy i niszczy reputację. Układ hydrauliczny — samo serce nożyc — jest często źródłem takich zakłóceń. I pozostaje gorzka prawda: ponad 80% awarii hydraulicznych wynika nie ze zużycia elementów, lecz z zaniedbania możliwej do przeprowadzenia konserwacji.
Ten rozdział to Twój operacyjny przewodnik do osiągnięcia zerowych nieplanowanych przestojów. Stanowi on koniec reaktywnego cyklu “naprawiaj, gdy się zepsuje” i ustanawia niezawodny ramowy system konserwacji zapobiegawczej — od codziennych inspekcji po zaawansowaną analizę predyspozycyjną. Ten system to nie koszt; to ubezpieczenie o najwyższej stopie zwrotu, w jakie Twoja fabryka może zainwestować.
4.1 Podręcznik konserwacji zapobiegawczej: Ustrukturyzowany harmonogram serwisowy
Udana konserwacja zaczyna się od dyscypliny. Wprowadź poniższy harmonogram — wyselekcjonowany z najlepszych praktyk globalnych fabryk — jako Standardową Procedurę Operacyjną (SOP) w twoim warsztacie i egzekwuj go z niezachwianą konsekwencją.
- Codzienna 5-minutowa kontrola “kokpitu” (odpowiedzialność operatora)
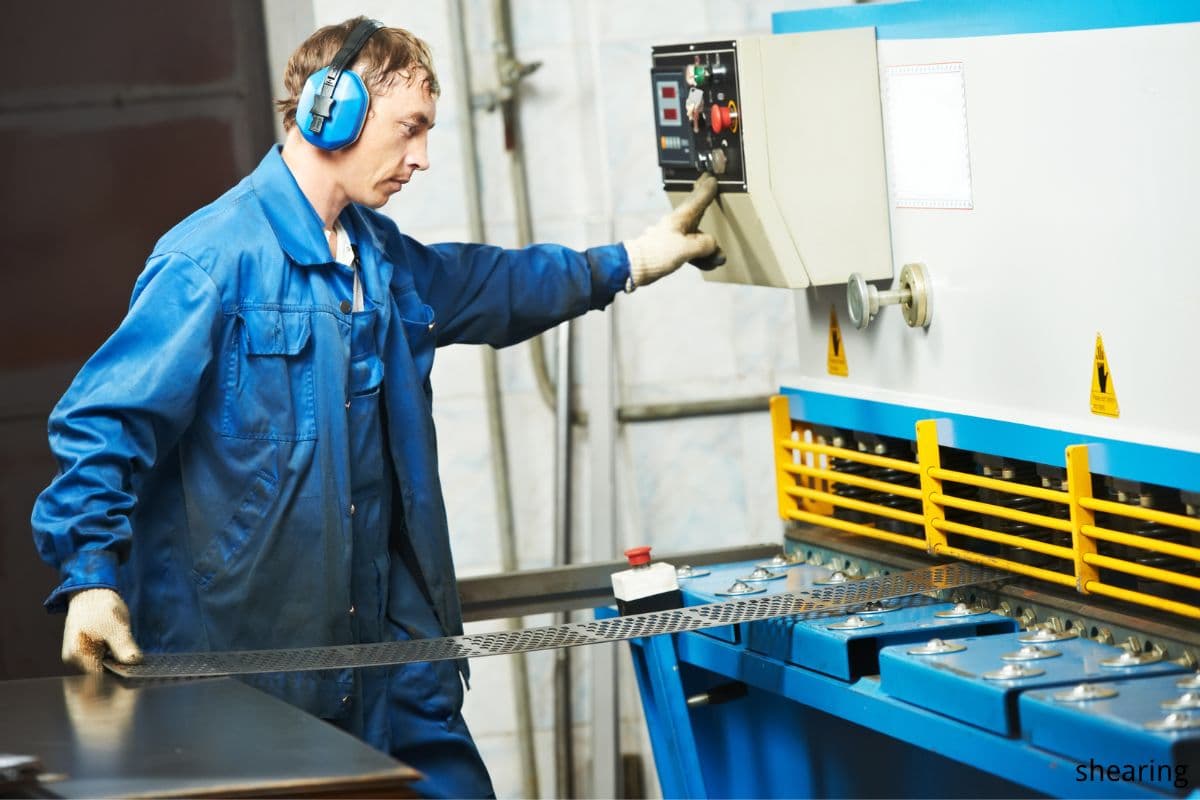
- Kontrola wizualna i czyszczenie: Sprawdź wskaźnik poziomu oleju w zbiorniku, aby potwierdzić prawidłowy poziom oleju. Szybko obejrzyj wszystkie przewody hydrauliczne, złącza i siłowniki pod kątem wczesnych oznak plam oleju lub wycieków. Utrzymuj obszar wokół maszyny w czystości i wolny od oleju.
- Diagnoza słuchowa: Podczas uruchamiania maszyny uważnie nasłuchuj wysokich pisków (oznaka kawitacji) lub nieregularnych stuków. Natychmiast zgłoś każdy dźwięk odbiegający od normalnej pracy.
- Świadomość temperatury: Używając grzbietu dłoni (z zachowaniem środków ostrożności) lub termometru na podczerwień, sprawdź temperaturę zbiornika, obudowy pompy i głównego bloku zaworowego. Nadmierne ciepło jest wyraźnym ostrzeżeniem o przeciążeniu systemu.
- Test funkcji bezpieczeństwa: Przed pierwszym uruchomieniem każdego dnia należy sprawdzić, czy fotokomórki ochronne, blokady drzwi bezpieczeństwa oraz przyciski awaryjnego zatrzymania działają bez zarzutu.
- Test cyklu bez obciążenia: Wykonaj 2–3 cykle cięcia bez obciążenia, aby upewnić się, że ruch ramy noża jest płynny, bez opóźnień lub drgań.
- Cotygodniowe punkty kontrolne kluczowych komponentów (odpowiedzialność technika konserwacji)
- Kontrola stanu filtra: Sprawdź wskaźnik różnicy ciśnienia lub lampkę ostrzegawczą na filtrach powrotnym i ciśnieniowym. Jeśli wskaźnik wejdzie w czerwone pole, element jest zatkany i należy go natychmiast wymienić.
- Inspekcja wydajności chłodnicy: Usuń kurz i nagromadzony olej z żeber chłodnic powietrznych oraz sprawdź przepływ wody w jednostkach chłodzonych wodą. Zatkany chłodnica jest główną przyczyną przegrzewania się systemu.
- Dokręcanie krytycznych śrub: Sprawdź i dokręć elementy mocujące pompy hydrauliczne, silniki i zespoły zaworów. Wibracje to cichy niszczyciel powodujący wycieki i luzowanie.
- Kwartalne/roczne gruntowne serwisowanie i płukanie systemu (profesjonalny zespół konserwacyjny)
- Pobieranie próbek oleju hydraulicznego i analiza: Co kwartał lub co 2 000 godzin pracy pobierz próbkę oleju i wyślij ją do laboratorium na badania. Jest to podstawa konserwacji predykcyjnej (patrz sekcja 4.2).
- Obowiązkowa wymiana filtra: Nawet jeśli wskaźnik różnicy ciśnienia nie został uruchomiony, wymień wszystkie elementy filtrujące zgodnie z zaleceniami producenta (zwykle co 500–1 000 godzin) lub przynajmniej co pół roku. Zapobieganie zawsze jest lepsze niż naprawa.
- Kontrola ciśnienia akumulatora: Zmierz ciśnienie wstępnego napełnienia gazu azotowego w akumulatorze. Niskie ciśnienie powoduje ospałą reakcję systemu i zwiększone obciążenia udarowe.
- Płukanie systemu (w razie potrzeby): Jeśli analiza oleju wskazuje na poważne zanieczyszczenie lub wymieniono główne komponenty hydrauliczne (takie jak pompy), pełne profesjonalne płukanie jest niezbędne, aby usunąć wszelkie pozostałości i osady.
- Kontrola i zapobiegawcza wymiana węży: Dokładnie sprawdź wszystkie przewody hydrauliczne pod kątem wybrzuszeń, pęknięć, zużycia lub skorodowanych złączy. W przypadku węży znajdujących się w obszarach o wysokim ciśnieniu lub częstych ruchach, postępuj zgodnie z wytycznymi producenta dotyczącymi zapobiegawczej wymiany (zazwyczaj co 2–3 lata).
[Zasób do zastosowania w praktyce]: Zdecydowanie zalecamy stworzenie wizualnego arkusza inspekcji wyposażenia TPM w oparciu o powyższą listę kontrolną i umieszczenie go obok każdej maszyny. Poproś operatorów i personel utrzymania ruchu o codzienne i cotygodniowe podpisywanie się, aby przypisać jasną odpowiedzialność i przekształcić abstrakcyjne zasady konserwacji w konkretne, nawykowe działania.
4.2 Zarządzanie olejem hydraulicznym: Najważniejszy czynnik decydujący o trwałości systemu
Jeśli układ hydrauliczny jest sercem maszyny, to olej hydrauliczny jest jej krwią. Jakość tej krwi określa zdrowie i żywotność serca. Zaniedbanie zarządzania olejem to powolne samobójstwo mechaniczne.
- Jak wybrać idealny olej hydrauliczny? (Lepkość, dodatki, klasa przeciwzużyciowa)
- Lepkość — pierwsza zasada praktyczna:
Zawsze przestrzegaj zalecanej przez producenta urządzenia klasy ISO VG (na przykład VG46 lub VG68). Jeśli lepkość jest zbyt wysoka, opór przepływu wzrasta, powodując nadmierne nagrzewanie i kawitację w pompie. Jeśli jest zbyt niska, warstwa oleju przestaje działać skutecznie, co prowadzi do wewnętrznych wycieków i poważnego zużycia. - Wybierz odpowiedni typ:
Do wysokowydajnych hydraulicznych maszyn do cięcia używaj wyłącznie olejów hydraulicznych klasy premium o właściwościach przeciwzużyciowych (typ AW). Zawierają one dodatki, takie jak dialkilditiotiophosforan cynku (ZDDP), które tworzą ochronną warstwę na powierzchniach kontaktowych pod wysokim ciśnieniem, znacząco wydłużając żywotność pomp i zaworów. - Czystość to podstawa:
Zwracaj uwagę na klasę czystości oleju (kod ISO 4406) nawet przy zakupie nowego oleju. Wprowadzenie “brudnego oleju” do czystego systemu to jak zatrucie jego krwiobiegu. - Sztuka analizy oleju: kiedy testować i jak odczytywać raporty
Analiza oleju to jedyny prawdziwy sposób “rozmowy” z twoim układem hydraulicznym — ujawnia wczesne oznaki problemów, których nie da się dostrzec gołym okiem. - Kiedy testować:
Przeprowadź pierwszą analizę po 500 godzinach pracy dla nowego systemu. Następnie testuj co kwartał w warunkach dużego obciążenia i co sześć miesięcy przy normalnych obciążeniach. Pobierz próbkę natychmiast, jeśli zauważysz przegrzewanie, nietypowy hałas, powolną reakcję lub jakiekolwiek nieregularne zachowanie. - Jak interpretować raport
- Liczenie cząstek (ISO 4406): To najważniejszy wskaźnik. Trzy liczby reprezentują poziomy cząstek przekraczających 4 µm, 6 µm i 14 µm. Każdy wzrost poziomu oznacza podwojenie zanieczyszczenia. To główny sprawca zatarcia zaworów i zużycia pomp.
- Zawartość wody: Gdy zawartość wody przekroczy 500 ppm, olej zaczyna się emulgować, drastycznie obniżając właściwości smarne oraz powodując rdzę i korozję.
- Analiza elementarna: Obecność metali takich jak miedź (Cu), żelazo (Fe) lub aluminium (Al) dokładnie wskazuje, który element ulega zużyciu. Na przykład rosnący poziom miedzi często oznacza zużycie ślizgacza w pompie tłokowej.
- Całkowita liczba kwasowa (TAN): Wzrost liczby kwasowej sygnalizuje utlenianie i degradację oleju. Gdy TAN osiągnie próg ostrzegawczy, należy natychmiast wymienić olej — nawet jeśli wygląda na czysty.
- Ustandaryzowany przewodnik wideo dotyczący wymiany oleju hydraulicznego i filtrów
Wymiana oleju hydraulicznego to nie tylko spuszczenie starego i dolanie nowego. Kompletny proces powinien obejmować: spuszczenie starego oleju → czyszczenie zbiornika → wymianę wszystkich filtrów → napełnienie nowym olejem (przy użyciu pompy z filtrem) → odpowietrzenie → cykl bez obciążenia → sprawdzenie poziomu oleju. Gorąco zalecamy nagranie tego jako ustandaryzowanego filmu szkoleniowego, aby każda wymiana oleju była wykonana bezbłędnie.
4.3 [Narzędzie ostateczne] Macierz diagnostyki usterek: Twój szybki przewodnik od objawów do rozwiązań
Gdy wystąpi awaria, czas to pieniądz. Ta macierz diagnostyczna działa jak “mapa nawigacyjna”, pomagając szybko zidentyfikować przyczyny źródłowe wśród mylących objawów. Wydrukuj ją i umieść na drzwiach szafy sterowniczej, aby mieć szybki dostęp.
| Typowe objawy | Trzy najbardziej prawdopodobne przyczyny | Kroki diagnostyczne i naprawcze |
|---|---|---|
| Powolne/Słabe cięcie | 1. Niewystarczające ciśnienie w układzie 2. Wewnętrzne zużycie pompy 3. Wewnętrzny przeciek w głównym cylindrze lub zaworze sterującym | 1. Sprawdź manometr: podłącz do portu testowego i porównaj z ustawionym ciśnieniem. Jeśli jest niskie, sprawdź i wyreguluj zawór bezpieczeństwa. 2. Wykonaj test przepływu: podłącz przepływomierz szeregowo na wylocie pompy i porównaj z nominalnym przepływem. Jeśli jest poniżej 85% wartości nominalnej, pompa jest poważnie zużyta i wymaga naprawy lub wymiany. 3. Przeprowadź test utrzymania: podnieś ramę ostrza do góry, wyłącz główny silnik i obserwuj spadek ciśnienia lub opadanie. Jeśli opada, uszczelki cylindra są uszkodzone; jeśli ciśnienie spada bez ruchu, zawór sterujący przecieka wewnętrznie. |
| Przegrzewanie systemu | 1. Awaria układu chłodzenia 2. Zawór bezpieczeństwa stale otwarty 3. Nieprawidłowa lepkość oleju | 1. Sprawdź chłodnicę: wyczyść żebra chłodzone powietrzem; w przypadku typów chłodzonych wodą sprawdź różnicę temperatur na wlocie/wylocie — małe różnice oznaczają blokadę lub niski przepływ wody. 2. Sprawdź zawór bezpieczeństwa za pomocą stetoskopu lub termometru na podczerwień — jeśli jest głośny lub gorący podczas pracy na biegu jałowym, jest zablokowany lub źle wyregulowany, co powoduje marnowanie energii w postaci ciepła. 3. Zweryfikuj klasę oleju: upewnij się, że lepkość odpowiada specyfikacji urządzenia; zbyt wysoka lub zbyt niska zwiększa wytwarzanie ciepła. |
| Nietypowy hałas/wibracje | 1. Pompa zasysa powietrze 2. Niewspółosiowe sprzęgło 3. Poluzowane rurociągi | 1. Sprawdź przewód ssący: zweryfikuj poziom oleju, dokręć wszystkie złącza i kołnierze oraz upewnij się, że nie ma nieszczelności powietrza; sprawdź i wyczyść filtry ssące. 2. Sprawdź osiowość silnika i pompy: zatrzymaj system, zmierz współosiowość i w razie potrzeby wyreguluj; sprawdź amortyzatory elastycznego sprzęgła. 3. Skontroluj rurociągi podczas pracy: zlokalizuj odcinki o dużych wibracjach i dokręć lub dodaj obejmy. |
| Wycieki oleju | 1. Zużyte/uszkodzone uszczelnienia 2. Poluzowane złącza lub uszkodzone pierścienie uszczelniające O-ring 3. Porysowana powierzchnia tłoczyska | 1. Zidentyfikuj i wymień: znajdź źródło wycieku i wymień uszkodzone uszczelnienie (uszczelnienie cylindra lub bloku zaworowego). Użyj odpowiedniego materiału i rozmiaru. 2. Dokręć złącza prawidłowo: użyj klucza dynamometrycznego; jeśli wycieki utrzymują się, wymień pierścień O-ring lub stożek uszczelniający. 3. Skontroluj elementy ruchome: sprawdź tłoczyska cylindrów pod kątem zarysowań lub uszkodzeń powłoki. Drobne zarysowania można wypolerować; poważne uszkodzenia wymagają wymiany tłoczyska. |
4.4 [Wskazówka eksperta 2] Poza instrukcją: predykcyjne techniki wykrywania usterek
Prawdziwi eksperci nie czekają, aż wystąpią awarie. Stosują zaawansowane narzędzia i myślenie predykcyjne, aby eliminować usterki już w ich najwcześniejszych fazach.
- Używanie ręcznych mierników ciśnienia i przepływu do określania pierwotnych przyczyn problemów Te przyrządy są diagnostycznymi “stetoskopami” profesjonalnych inżynierów utrzymania ruchu. Gdy system działa słabo, nie zgaduj — mierz. Podłącz mierniki ciśnienia i przepływu w kilku punktach obwodu hydraulicznego (na wylocie pompy, przed zaworem, przy wejściu do siłownika). Testując sekcja po sekcji — niczym krojenie kiełbasy — można precyzyjnie ustalić, czy problem tkwi w źródle zasilania (pompie), etapie sterowania (zaworze), czy w siłowniku, unikając przy tym kosztownych i nieskutecznych metod prób i błędów.
- Używanie obrazowania termicznego do natychmiastowego wykrywania przegrzanych elementów i ukrytych wewnętrznych wycieków Ręczna kamera termowizyjna na podczerwień to Twoja najbardziej efektywna “bezdotykowa broń” diagnostyczna dla systemów hydraulicznych. Po 15 minutach pracy zeskanuj całą stację hydrauliczną. Każde nietypowe “gorące miejsce” wskazuje bezpośrednio na problem:
- Przegrzewanie się zaworów przelewowych lub redukujących ciśnienie:
Wskazuje na niepotrzebne dławienie lub rozładowanie, w których energia wysokiego ciśnienia jest marnowana w postaci ciepła. - Nietypowo gorące obudowy filtrów:
Wyraźnie sygnalizują zablokowanie filtra — olej z trudem przepływa przez zawór obejściowy, generując ciepło dławienia.
- Przegrzewanie się zaworów przelewowych lub redukujących ciśnienie:
- Nadmiernie wysoka temperatura na konkretnym zaworze w bloku rozdzielacza:
Najprawdopodobniej spowodowana jest wewnętrznym wyciekiem, w którym olej pod wysokim ciśnieniem przesącza się przez mikroszczeliny do strefy niskiego ciśnienia.
Technologia obrazowania termicznego ujawnia niewidoczne wcześniej straty energii i ukryte wycieki wewnętrzne, czyniąc je wyraźnie widocznymi na ekranie.
Ⅴ. Optymalizacja wydajności i przyszłe modernizacje: maksymalizacja zwrotu z inwestycji
Opanowanie nożyc hydraulicznych wykracza poza uzyskanie dziś efektywnej pracy i bezawaryjnego działania — wymaga strategicznego myślenia, które pozwala przewidywać i napędzać ich ciągły rozwój. Całkowita wartość cyklu życia maszyny nie jest ustalona w chwili zakupu; jest nieustannie kształtowana i podnoszona poprzez każde inteligentne usprawnienie i przyszłościowy upgrade.
W tym rozdziale przeniesiemy naszą uwagę z mikroskopu na teleskop — zbadamy, jak zaawansowane technologie i strategiczne myślenie mogą przekształcić Twoje nożyce hydrauliczne z pasywnego narzędzia produkcyjnego w strategiczny zasób, który stale dodaje wartość i generuje nowe zyski. To nie tylko modernizacja techniczna — to podniesienie filozofii inwestowania.
5.1 Obniżanie kosztów i zwiększanie wydajności: trzy zaawansowane strategie optymalizacji energii i osiągów
Tradycyjne układy hydrauliczne o stałej wydajności działają jak silniki, które nigdy się nie wyłączają — podczas postoju, ładowania czy innych faz bezczynności silnik i pompa pracują z pełną prędkością, marnując cenną energię elektryczną poprzez jej przekształcanie w ciepło i hałas. Przy dzisiejszych kosztach energii i oczekiwaniach ekologicznych taka nieefektywność jest nie do przyjęcia. Poniższe trzy strategie mają na celu fundamentalne przeprojektowanie logiki energetycznej systemu, zapewniając natychmiastowe i mierzalne korzyści kosztowe oraz wydajnościowe.
- Strategia 1: Analiza zwrotu z inwestycji (ROI) przy modernizacji do pomp o zmiennej wydajności lub systemów serwo — To obecnie najbardziej opłacalna i efektywna metoda oszczędzania energii dostępna przy modernizacji systemów hydraulicznych.
- Zasada działania: Całkowicie obala przestarzałą koncepcję stałej prędkości silnika. W układach napędzanych serwomechanizmem lub elektrohydraulicznymi pompami o zmiennej wydajności prędkość silnika i pompy (lub ich pojemność) dostosowują się w czasie rzeczywistym — w milisekundach — do rzeczywistych etapów procesu takich jak szybkie podejście, cięcie, utrzymanie ciśnienia, powrót czy tryb czuwania. Podczas okresów bezczynności lub niskiego obciążenia prędkość silnika może niemal spaść do zera, a zużycie energii również zbliża się do zera.
- Dogłębna analiza ROI:
- Znaczące oszczędności energii: W zależności od cyklu obciążenia maszyny (szczególnie proporcji czasu w trybie czuwania), systemy serwohydrauliczne mogą zmniejszyć zużycie energii o imponujące 40%–90%. Dla firm borykających się z wysokimi kosztami energii elektrycznej lub pracujących przy wysokim poziomie wykorzystania, oszczędności są znaczące.
- Błyskawiczny okres zwrotu: Choć początkowe koszty inwestycji są wyższe, w typowych zastosowaniach przemysłowych dodatkowy wydatek zwykle zwraca się w ciągu 12 do 24 miesięcy wyłącznie dzięki oszczędnościom energii elektrycznej. Po tym czasie każda zaoszczędzona kilowatogodzina trafia bezpośrednio do zysku.
- Dodatkowe kluczowe korzyści:
- Zmniejszone koszty zarządzania termicznego: Dzięki drastycznemu ograniczeniu marnowanej energii, generowanie ciepła przez system spada o ponad 50%. Może to pozwolić na zastosowanie mniejszych — lub nawet całkowite wyeliminowanie — dużych systemów chłodzenia, co dodatkowo obniża koszty sprzętu i konserwacji.
- Wydłużona żywotność i korzyści dla środowiska: Niższe temperatury oleju znacząco spowalniają tempo utleniania, wydłużając żywotność płynu hydraulicznego o 50%–100%. Uszczelnienia również wytrzymują dłużej bez narażenia na ekstremalne ciepło. Tymczasem średni poziom hałasu systemu może spaść o 10–20 dB, poprawiając warunki pracy i satysfakcję pracowników.
- Strategia 2: Wykorzystanie akumulatorów do szybkiego, energooszczędnego ograniczania szczytów — Akumulator działa jak “bateria hydrauliczna”, idealny do zarządzania przerywanymi, wysokoprzepływowymi wymaganiami w urządzeniach o nierównych krzywych obciążenia, takich jak maszyny do cięcia. To sprytne, wysokoefektywne rozwiązanie, które daje duże rezultaty przy minimalnej złożoności.
- Zasada działania: Podczas okresów bez cięcia (załadunek lub pozycjonowanie) pompa hydrauliczna magazynuje nadmiar energii w postaci oleju pod wysokim ciśnieniem w akumulatorze. Gdy potrzebna jest szybka reakcja lub szczytowa moc cięcia, akumulator rozładowuje się równolegle z pompą, dostarczając przepływ znacznie przewyższający własną wydajność pompy.
- Strategiczne zalety:
- Zmniejszenie rozmiaru systemu i kosztów: Umożliwia projektantom zastosowanie mniejszych silników i pomp do obsługi szczytowych wymagań, co bezpośrednio obniża koszt sprzętu i zajmowaną przestrzeń instalacyjną.
- Przełamywanie ograniczeń prędkości: Dzięki szybkiemu uzupełnianiu przepływu oleju w krytycznych fazach (zwłaszcza podczas powrotu suwaka), czas pomocniczy zostaje skrócony o 10%–20%, zwiększając wydajność w jednostce czasu.
- Wbudowana funkcja tłumienia: Jako element elastyczny, akumulator również pochłania skoki ciśnienia i wstrząsy hydrauliczne, chroniąc zawory i rurociągi oraz znacząco wydłużając żywotność systemu.
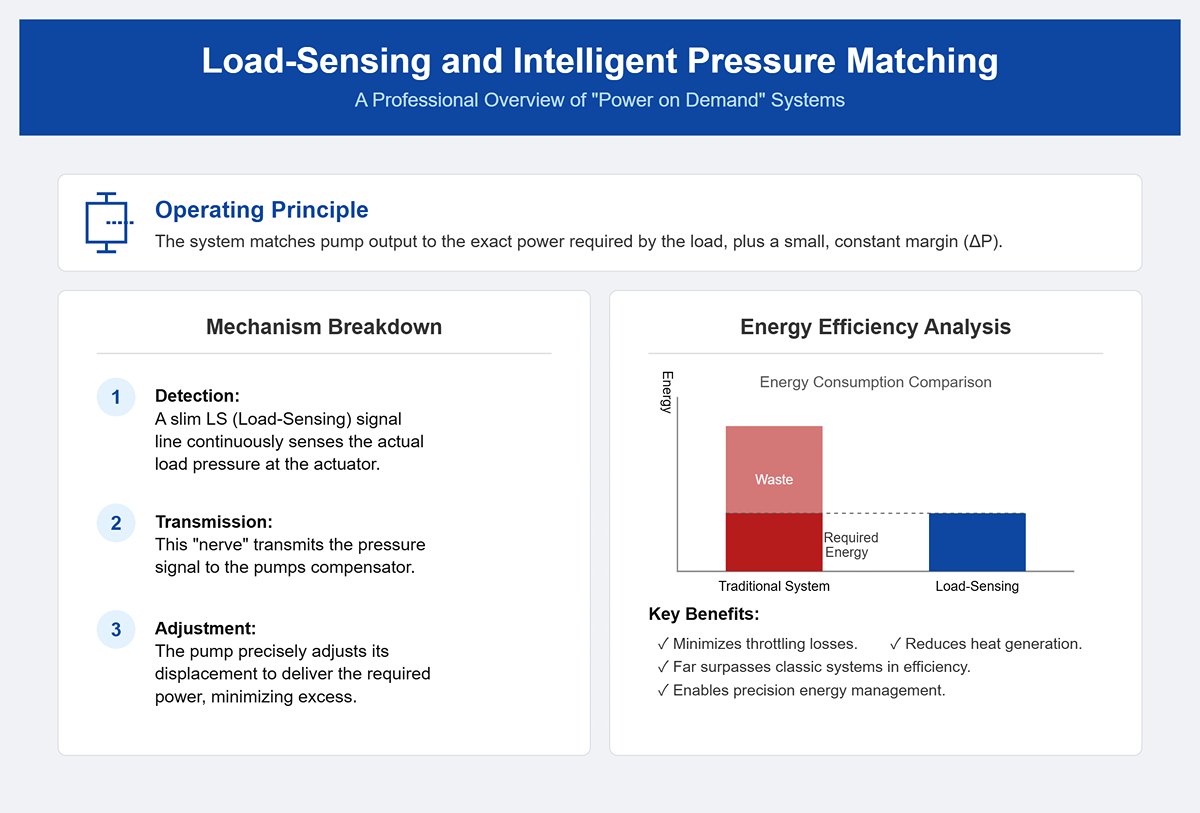
- Strategia 3: Czujnik obciążenia i inteligentne dopasowanie ciśnienia — Jeśli system serwo polega na “prędkości na żądanie”, to czujnik obciążenia oznacza “moc na żądanie”. Jest to jeszcze bardziej wyrafinowane podejście do inteligentnej efektywności energetycznej.
- Zasada działania: System czujnika obciążenia wykorzystuje cienką linię sygnałową (tzw. linia LS), która działa jak nerw, nieustannie wykrywając i przekazując rzeczywiste ciśnienie obciążenia w siłowniku (głównym cylindrze). Kompensator ciśnienia w systemie następnie dostosowuje wydajność pompy tak, aby ciśnienie wyjściowe było tylko nieznacznie — o stały margines (ΔP, zazwyczaj 15–30 bar) — wyższe od wymaganego ciśnienia obciążenia.
- Logika oszczędzania energii: Pompa nie spieszy się już, aby utrzymać stałe maksymalne ciśnienie jak w tradycyjnych systemach. Zamiast tego działa jak doświadczony kierowca — dostarczając tylko tyle mocy, ile potrzeba, z niewielkim marginesem dla efektywności i stabilności. Oznacza to, że system dostarcza tylko wymaganą moc, minimalizując straty dławienia i generowanie ciepła. Pod względem efektywności energetycznej znacznie przewyższa klasyczne systemy z kompensacją ciśnienia, stanowiąc kluczowy krok w kierunku precyzyjnego zarządzania energią.
5.2 [Studium przypadku] Historie sukcesu z hali produkcyjnej
Teoria znajduje swoją prawdziwą wartość dopiero wtedy, gdy zostanie sprawdzona w ogniu praktycznego zastosowania. Poniższe dwa studia przypadków z fabryk przedstawiają niezaprzeczalne dane ilustrujące ogromny wpływ biznesowy tych strategii optymalizacyjnych.
- Przypadek 1: Jak zakład precyzyjnej obróbki metalu zmniejszył przestoje o 40% dzięki proaktywnemu programowi analizy oleju — W obliczu częstych awarii hydrauliki, wysokich kosztów utrzymania i opóźnień w dostawach, producent precyzyjnych blach postanowił zakończyć reaktywne podejście “naprawiaj, gdy się zepsuje”. Zainwestowali w proaktywną strategię konserwacji zapobiegawczej opartą na analizie stanu oleju.
- Plan działania:
- Utworzenie kart zdrowia: Sporządzenie szczegółowych dzienników konserwacji i historii usterek dla każdej krytycznej gilotyny hydraulicznej, wraz z bazową analizą oleju w celu określenia początkowego stanu zdrowia systemu.
- Wdrożenie regularnych “przeglądów zdrowotnych”: Przeprowadzaj kwartalne pobieranie próbek oleju i wysyłaj je do profesjonalnego laboratorium w celu analizy poziomu zanieczyszczenia cząstkami, zawartości wilgoci, liczby kwasowej oraz kluczowych metali zużycia.
- Plan działania:
- Podejmowanie decyzji w oparciu o dane: Jeśli skażenie oleju lub elementy zużycia (takie jak miedź czy żelazo) wykazują tendencję wzrostową przekraczającą dopuszczalne limity—nawet zanim pojawią się jakiekolwiek widoczne objawy—natychmiast uruchom plan awaryjny. Obejmuje to zaplanowanie filtracji obiegowej w trybie offline, wymianę filtrów wysokiej precyzji lub użycie kamer termowizyjnych do zlokalizowania i naprawy potencjalnych miejsc wewnętrznych wycieków.
- Wyniki ilościowe: W pierwszym roku wdrażania tej strategii nieplanowane przestoje spowodowane awariami hydrauliki spadły o 40%. Co ważniejsze, dzięki zapobieganiu katastrofalnym uszkodzeniom kluczowych komponentów (takich jak pompy tłoczkowe) roczne koszty napraw i części zamiennych zmniejszyły się o prawie 60%. Każdy dolar zainwestowany w analizę oleju wygenerował ponad dziesięciokrotny zwrot.
- Przypadek 2: Ilościowy raport o oszczędnościach kosztów i wzroście wydajności po modernizacji serwosystemu hydraulicznego w zakładzie produkującym części samochodowe
Producent komponentów obsługujący sektor pojazdów nowej energii zmodernizował kluczową linię wykrawania arkuszy aluminium z tradycyjnych noży hydraulicznych do w pełni zamkniętego serwosystemu hydraulicznego, aby sprostać coraz bardziej wymagającym oczekiwaniom dotyczącym efektywności kosztowej i produktywności. - Tło: Oryginalny system z pompą o stałej wydajności zużywał nadmierną ilość energii podczas częstych krótkich okresów bezczynności, a alarmy temperatury oleju były powszechne latem, często przerywając produkcję.
- Raport z wyników ilościowych:
- Koszty energii: Po modernizacji odczyty z miernika energii pokazały, że całkowite zużycie energii przez maszynę spadło o ponad 65% w typowym dniu roboczym. Ta jedna poprawa przekłada się na roczne oszczędności energii elektrycznej warte dziesiątki tysięcy dolarów.
- Wydajność produkcji: Wyjątkowa szybkość reakcji i precyzyjna kontrola pozycji serwosystemu zwiększyły zarówno prędkość skoku powrotnego ramy noża, jak i prędkość pozycjonowania zderzaka. W efekcie czas cyklu na jedno cięcie został skrócony o 18%, bezpośrednio zwiększając wydajność linii.
- Jakość i konserwacja: Dzięki płynniejszej i dokładniejszej kontroli ciśnienia znacznie poprawiła się spójność partii w zakresie jakości cięcia. Tymczasem temperatura oleju w układzie utrzymywała się na stałym poziomie około 45°C, co pozwoliło na wydłużenie okresu między wymianami oleju z jednego roku do dwóch lat, osiągając podwójną oszczędność kosztów utrzymania i przestojów.
5.3 [Unikalna perspektywa 3] Wdrażanie Przemysłu 4.0: integracja systemu hydraulicznego z inteligentną produkcją
Konkurencja jutra będzie rywalizacją ekosystemów, a nie pojedynczych maszyn. Twój system hydrauliczny przestanie pełnić jedynie rolę odizolowanego źródła zasilania na linii produkcyjnej—musi ewoluować w inteligentny węzeł zdolny do odczuwania, rozumowania i komunikowania się w połączonym środowisku inteligentnej produkcji.
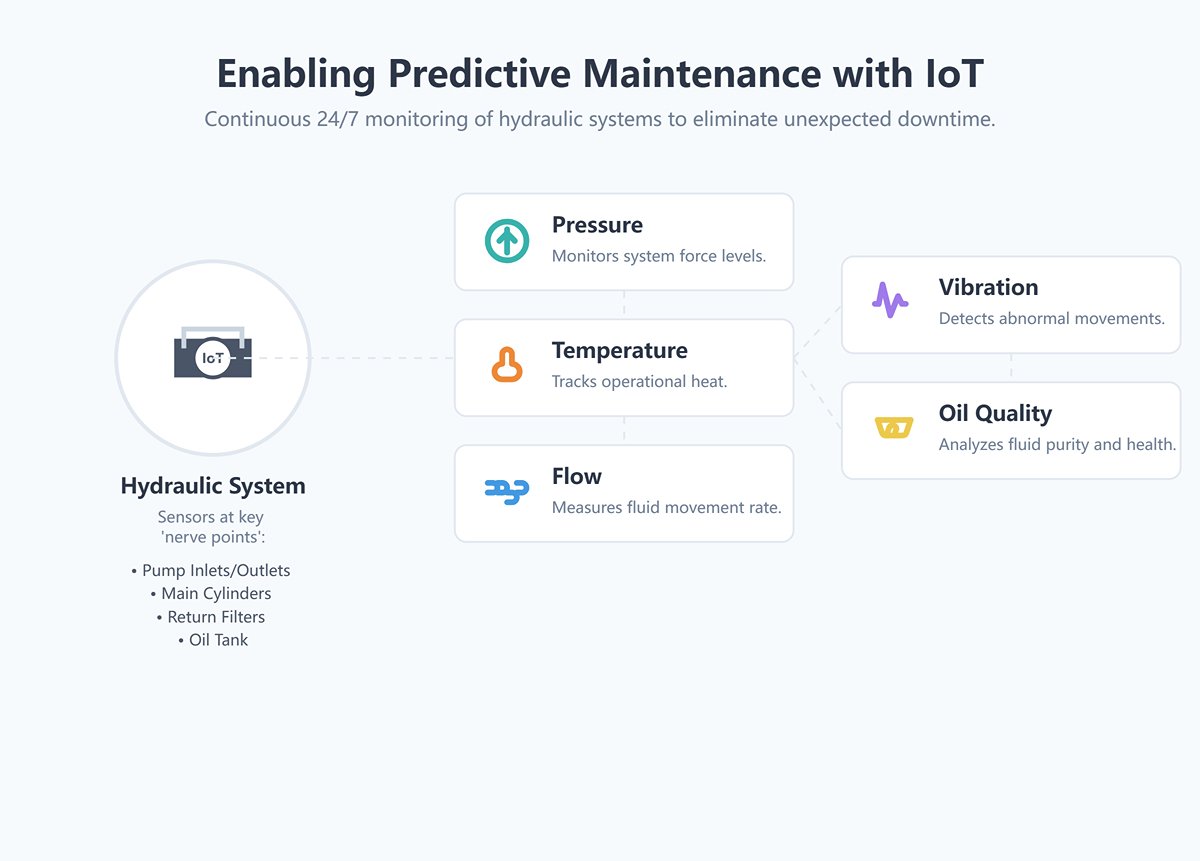
- Jak czujniki IoT umożliwiają konserwację predykcyjną i eliminują nieoczekiwane przestoje
To nie jest science fiction. Instalując niedrogie bezprzewodowe czujniki w kluczowych “punktach nerwowych” systemu hydraulicznego (takich jak wloty i wyloty pomp, główne siłowniki, filtry powrotne i zbiornik oleju), możesz umożliwić ciągłe monitorowanie 24/7 kluczowych parametrów—ciśnienia, temperatury, przepływu, drgań i jakości oleju.
- Rewolucja w praktykach konserwacyjnych
Ogromne ilości zebranych danych są przesyłane na platformę chmurową, gdzie zaawansowane algorytmy AI przeprowadzają dogłębną analizę. Konserwacja nie odbywa się już według sztywnego harmonogramu, lecz dostosowuje się do rzeczywistego stanu systemu w czasie rzeczywistym—przechodząc od serwisu planowego do konserwacji warunkowej lub predykcyjnej. Na przykład, gdy algorytm wykryje wczesne zużycie łożyska poprzez analizę widma drgań, może wystawić ostrzeżenie na kilka tygodni wcześniej i automatycznie wygenerować zlecenie konserwacji wraz z pełną listą części zamiennych w Twoim CMMS (Systemie Zarządzania Konserwacją Komputerową). To oznacza ostateczny krok naprzód: od konserwacji zapobiegawczej do predykcyjnej. - Wykorzystanie analizy danych do optymalizacji parametrów cięcia w czasie rzeczywistym i poprawy wydajności
Każda operacja cięcia wytwarza cenne dane procesowe. Rejestrując parametry takie jak rzeczywiste krzywe ciśnienia i prędkości, szczeliny między ostrzami oraz korelując je z wynikami, takimi jak wielkość gratu czy deformacja blachy, tworzysz potężną, samouczącą się bazę danych procesowych. - Scenariusz zastosowania
Dzięki uczeniu maszynowemu system może autonomicznie identyfikować i zapisywać optymalne “przepisy” cięcia dla materiałów o różnych typach i grubościach. Gdy operator zeskanuje kod kreskowy z nowej partii, system automatycznie rekomenduje lub ładuje najlepsze parametry — minimalizując koszty prób i błędów oraz osiągając najwyższą wydajność i spójność jakości już od pierwszego cięcia. - Przyszłe scenariusze zdalnego monitorowania i diagnostyki w chmurze
Technologia IoT eliminuje bariery geograficzne, umożliwiając scentralizowane monitorowanie i ekspercką diagnostykę urządzeń na całym świecie. - Przyszłość jest już tutaj
Twoi eksperci ds. utrzymania ruchu nie muszą już podróżować na duże odległości. Korzystając z dowolnego komputera podłączonego do internetu, mogą uzyskać dostęp do danych operacyjnych w czasie rzeczywistym, historycznych zapisów stanu technicznego oraz logów alarmów dla dowolnej maszyny za pośrednictwem platformy w chmurze, przeprowadzać zdalną diagnostykę niemal jak na miejscu, a nawet precyzyjnie dostrajać niektóre parametry sterowania online. Dla firm posiadających wiele zakładów produkcyjnych lub działających w odległych rejonach, ta technologia znacząco zwiększy efektywność utrzymania ruchu i wykorzystanie zasobów eksperckich.
Dzięki wdrożeniu tych nowoczesnych technologii, Twoja gilotyna hydrauliczna przejdzie głęboką transformację — z maszyny wykonującej jedynie polecenia fizyczne w inteligentną jednostkę produkcyjną zdolną do samodetekcji, samodiagnozy i samoooptymalizacji. Ta ewolucja tworzy nieprzebytą barierę technologiczną dla Twojej firmy, zapewniając konkurencyjność w erze Przemysłu 4.0.
Ⅵ. Strategiczny przewodnik zakupowy: podejmowanie mądrych decyzji inwestycyjnych w sprzęt
Do tej pory szczegółowo omówiliśmy działanie, kunszt operacyjny i filozofię utrzymania ruchu gilotyn hydraulicznych. Jednak każda doskonała praktyka zaczyna się od jednej kluczowej decyzji biznesowej — zakupu. Nabycie gilotyny hydraulicznej to nie tylko wydatek; to strategiczna inwestycja kapitałowa, która ukształtuje Twoje przyszłe możliwości, jakość i rentowność na lata. Pochopny wybór może kosztować znacznie więcej niż cena samej maszyny. W tym rozdziale wyposażymy Cię w wizję stratega i narzędzia analityka finansowego, aby poruszać się po rynkowym szumie, dostrzegać realną wartość wśród konkurencyjnych marek i specyfikacji oraz podjąć trafną decyzję, która przetrwa próbę czasu.
6.1 Poza ceną: pięć kluczowych czynników technicznych i serwisowych do oceny przed zakupem
Cena ma znaczenie — ale nigdy nie powinna być Twoim jedynym wyznacznikiem. Prawdziwa wartość maszyny kryje się pod jej ceną, w jej podstawowych technologieniach, kunszcie wykonania i zobowiązaniach serwisowych. Zanim da się skusić atrakcyjną ofertą, przeprowadź następujące pięć “testów”, aby dokonać głębokiej oceny wartości wybranych opcji.
- Zbadaj jej “serce mocy” i “mózg sterowania”: markę i jakość kluczowych komponentów hydraulicznych
To jest kwestia bezdyskusyjna. Niezawodność i potencjał wydajności maszyny są bezpośrednio determinowane przez jakość jej kluczowych komponentów hydraulicznych (pomp, zespołów zaworów i głównych cylindrów). Zawsze żądaj od dostawcy szczegółowej listy konfiguracji, aby zweryfikować konkretne marki i serie modeli tych krytycznych części. Najwyższej klasy globalne marki, takie jak Bosch Rexroth i Parker, są synonimem sprawdzonej niezawodności w najtrudniejszych środowiskach przemysłowych na świecie. Zazwyczaj zapewniają dłuższy średni czas między awariami, niższe wskaźniki wewnętrznych przecieków oraz bardziej precyzyjną reakcję sterowania. Wybór sprzętu wyposażonego w takie komponenty premium to w istocie inwestycja w długoterminową stabilność i produktywność Twojej działalności — kosztowna, ale bezcenna forma ubezpieczenia. - Oceń jej “inteligentne serce”: zaawansowanie i użyteczność systemu sterowania
Na dzisiejszym rynku systemy sterowania CNC/NC są standardem w hydraulicznych gilotynach, jednak ich “inteligencja” i “doświadczenie użytkownika” różnią się diametralnie.
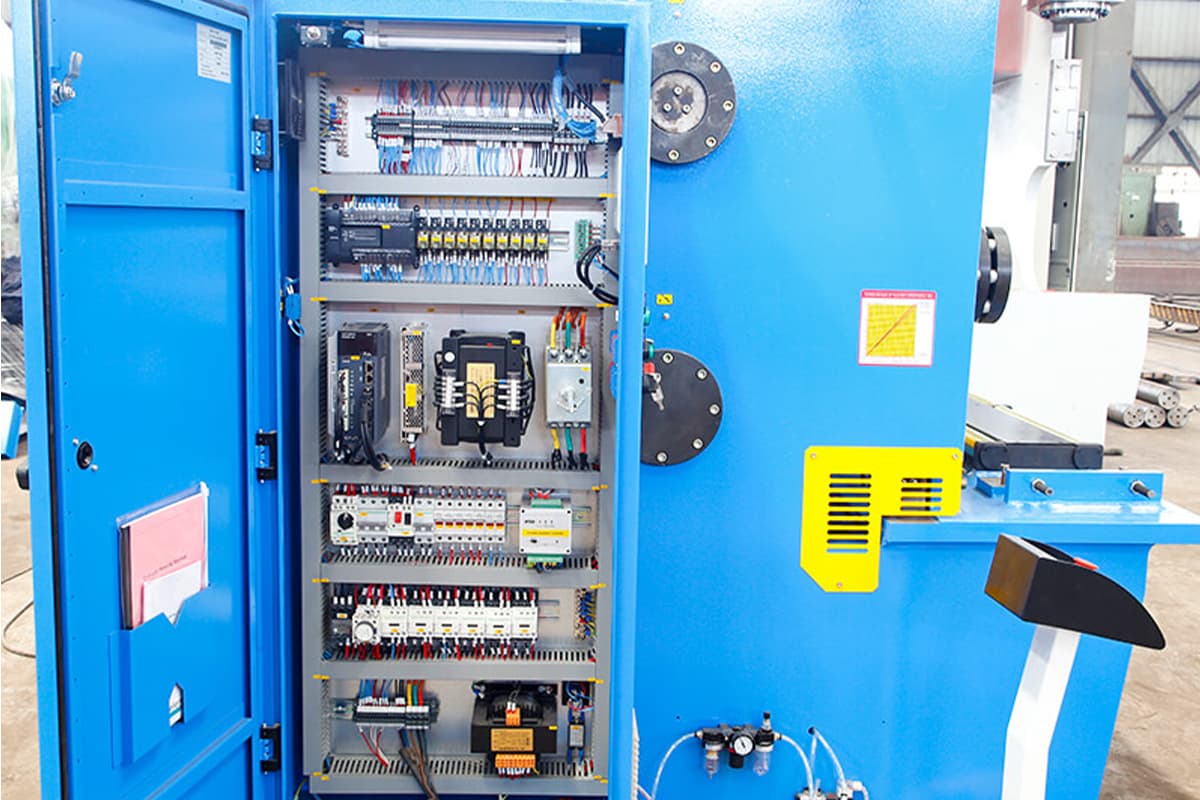
Naprawdę wyjątkowy system sterowania powinien posiadać kilka kluczowych cech: musi być intuicyjny i przyjazny dla użytkownika, z graficznym interfejsem programowania, który znacznie skraca czas szkolenia operatora i redukuje wady lub wypadki spowodowane błędem ludzkim; powinien być bardzo funkcjonalny, oferując takie możliwości jak automatyczne obliczanie kątów cięcia i szczelin między ostrzami, systemy samodiagnozy i alarmów oraz zarządzanie bazą danych materiałów — wszystko to znacząco zwiększa wydajność produkcji; i wreszcie, powinien być otwarty i połączony, z interfejsami umożliwiającymi integrację z nadrzędnymi systemami MES/ERP — niezbędną bramą do uczestnictwa w przyszłości inteligentnej produkcji.
- Sprawdź jej “stalowy kręgosłup”: sztywność ramy i konstrukcję
Korpus to fundament, który wytrzymuje setki ton sił ścinających; jego sztywność i stabilność decydują o tym, czy maszyna zachowa precyzję przez lata pracy. Najwyższej klasy gilotyna charakteryzuje się masywną i solidną konstrukcją korpusu. Sprawdź, czy wykorzystuje on zintegrowaną strukturę spawaną, poddaną następnie rygorystycznemu procesowi odprężania, takiemu jak wyżarzanie lub starzenie wibracyjne. Choć procesy te mogą wydawać się staromodne lub zbyt drastyczne, skutecznie zapobiegają trwałym odkształceniom pod wpływem długotrwałych obciążeń, zapewniając długoterminową stabilność luz między ostrzami—a co za tym idzie, Twoją zdolność do niezmiennego wytwarzania komponentów o wysokiej precyzji przez następną dekadę. - Zweryfikuj jej “tarczę bezpieczeństwa”: poziom bezpieczeństwa i integralność konstrukcji
Bezpieczeństwo jest kwestią niepodlegającą negocjacjom w każdym środowisku produkcyjnym. Pierwszym krokiem jest potwierdzenie, że maszyna spełnia obowiązkowe normy bezpieczeństwa obowiązujące w Twoim regionie, takie jak certyfikacja CE w UE. Poza zgodnością z przepisami, oceń niezawodność i ergonomię jej mechanizmów bezpieczeństwa na miejscu. Czy kurtyna świetlna (fotokomórkowa osłona) reaguje szybko i kompleksowo? Czy tylne fizyczne bariery są solidne i wyposażone w blokady bezpieczeństwa? Czy przyciski awaryjnego zatrzymania są rozmieszczone strategicznie, aby zapewnić natychmiastowy dostęp z każdej pozycji operatora? W kwestii bezpieczeństwa “wystarczająco dobrze” nigdy nie jest naprawdę wystarczające.
Aby zapoznać się z pełną specyfikacją i certyfikatami bezpieczeństwa naszego sprzętu, zapraszamy do pobrania naszych broszur.
- Oceń jej “linię życia”: Serwis posprzedażowy i wsparcie techniczne
Zakup maszyny oznacza nabycie zintegrowanego pakietu sprzętu, oprogramowania i usług. Możliwości serwisowe dostawcy po sprzedaży to Twoja prawdziwa operacyjna “linia życia”, bezpośrednio decydująca o czasie przestoju urządzenia. Sprawdź następujące kwestie: Zasięg sieci serwisowej — czy dostawca utrzymuje certyfikowanych inżynierów rezydentów w Twoim regionie? Zobowiązania dotyczące czasu reakcji — ile czasu mija od zgłoszenia serwisowego do pojawienia się technika na miejscu: cztery godziny czy czterdzieści osiem? Magazyn części zamiennych — czy często potrzebne materiały eksploatacyjne są dostępne lokalnie? Jakość systemu szkoleniowego — czy oferują jedynie podstawowe instrukcje obsługi, czy również kompleksowe szkolenia z zakresu konserwacji i optymalizacji? Kompetentny, szybko reagujący zespół serwisowy to niewidoczna ochrona, która zabezpiecza i zwiększa długoterminową wartość inwestycji w Twój sprzęt.
Ⅶ. Najczęściej zadawane pytania
1. Czym jest układ hydrauliczny w gilotynie do cięcia?
Układ hydrauliczny w gilotynie do cięcia wykorzystuje mechanikę płynów do generowania i kontrolowania dużych sił potrzebnych do cięcia blach metalowych. Składa się z elementów takich jak pompy hydrauliczne, siłowniki, zawory sterujące oraz płyn hydrauliczny, które współpracują, aby przekształcić energię mechaniczną w energię hydrauliczną, a następnie ponownie w energię mechaniczną, zapewniając precyzyjne i wydajne cięcie.
2. Czy hydrauliczne gilotyny mogą być używane do materiałów innych niż metal?
Tak, hydrauliczne nożyce gilotynowe mogą być używane do materiałów innych niż metal, takich jak tworzywa sztuczne i kompozyty, w zależności od konstrukcji i specyfikacji maszyny. Parametry cięcia mogą jednak wymagać dostosowania, aby uwzględnić odmienne właściwości tych materiałów. Niezbędne jest sprawdzenie wytycznych producenta, aby upewnić się, że maszyna nadaje się do cięcia materiałów niemetalowych.
3. Jakie środki bezpieczeństwa należy zachować podczas obsługi hydraulicznej gilotyny?
- Środki ochrony indywidualnej (ŚOI): Operatorzy powinni nosić odpowiednie środki ochrony indywidualnej, w tym rękawice, okulary ochronne i odzież ochronną.
- Osłony maszyny: Upewnij się, że wszystkie osłony i bariery bezpieczeństwa są na miejscu i działają prawidłowo, aby zapobiec przypadkowemu kontaktowi z ruchomymi częściami.
- Szkolenie: Tylko przeszkolony i certyfikowany personel powinien obsługiwać hydrauliczne nożyce gilotynowe. Kompleksowe szkolenie obejmuje zrozumienie sterowania maszyną, protokołów bezpieczeństwa i procedur awaryjnych.
- Procedury blokowania/oznakowania (LOTO): Wprowadź procedury lockout/tagout podczas konserwacji, aby zapobiec przypadkowemu uruchomieniu maszyny.
- Przyciski awaryjnego zatrzymania: Zapoznaj operatorów z lokalizacją i obsługą przycisków awaryjnego zatrzymania.
- Regularne inspekcje: Przeprowadzaj regularne inspekcje w celu wykrycia i usunięcia potencjalnych zagrożeń bezpieczeństwa, takich jak wycieki hydrauliczne czy zużyte elementy.
W przypadku dalszych pytań lub chęci omówienia swoich konkretnych potrzeb z ekspertem, prosimy o kontakt skontaktuj się z nami.