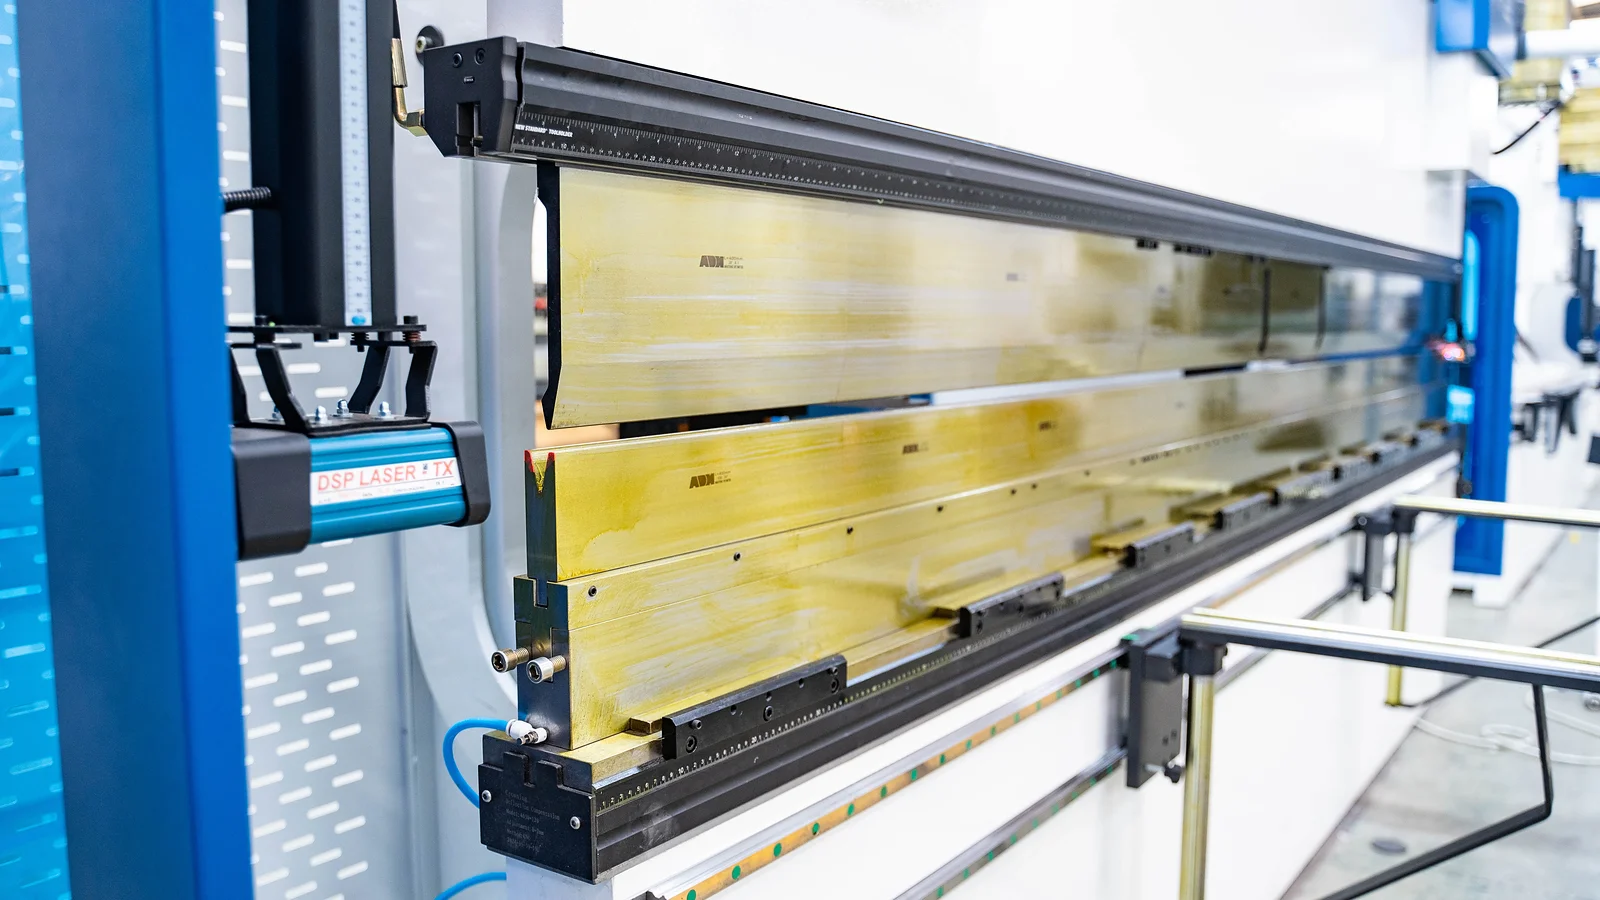
Tonaż prasy krawędziowej to siła wywierana podczas gięcia. Nie jest to masa maszyny, rozmiar jej silnika ani ogólna miara mocy. Prasa o nacisku 100 ton może wygenerować określoną maksymalną siłę formowania, ale nie oznacza to, że każda konfiguracja o nacisku 100 ton jest bezpieczna.
Lokalizacja i rozkład siły mają równie duże znaczenie, co jej łączna wartość. Obciążenie 40 ton rozłożone równomiernie na czterech stopach (ok. 1,2 m) tworzy zupełnie inne obciążenie narzędzi niż te same 40 ton skoncentrowane na jednej stopie (ok. 0,3 m). Prasa krawędziowa, uchwyty, stempel, matryca, stół i rama muszą przenosić rzeczywiste obciążenie bez przekraczania swoich limitów całkowitych lub lokalnych.
W tym artykule wyjaśniono, jak szacuje się siłę gięcia, dlaczego metoda gięcia zmienia wynik oraz jak przekształcić obliczenia tonażu w bezpieczną decyzję dotyczącą konfiguracji.
Co oznacza tonaż prasy krawędziowej?
Gdy suwak opada, stempel wpycha arkusz do otworu matrycy lub w poprzek niego. Matryca podtrzymuje obrabiany przedmiot i stawia opór temu ruchowi. Tonaż wyraża wielkość siły formowania przenoszonej przez ten układ.
W powszechnym użyciu w warsztatach w USA jedna tona siły odpowiada 2000 funtów siły. Gięcie wymagające 10 ton potrzebuje zatem około 20 000 funtów siły. Tonaż nie mierzy skoku suwaka, prędkości, zużycia energii ani masy maszyny.
Siła odnosi się do konkretnego gięcia, a nie na stałe do rysunku części czy maszyny. Zmień gatunek materiału, grubość, długość gięcia, otwór matrycy lub metodę formowania, a wymagany tonaż również ulegnie zmianie.
Wymagany tonaż i tonaż znamionowy
Wymagany nacisk to szacowana siła potrzebna do wykonania określonego gięcia. Reprezentuje ona zapotrzebowanie zadania.
Tonaż znamionowy to maksymalna siła, jaką prasa krawędziowa może wywrzeć w warunkach określonych przez producenta. Reprezentuje ona wydajność, ale tylko w ramach zatwierdzonego zakresu obciążenia maszyny.
Maszyna może nie pozwalać na pełny tonaż znamionowy w każdej pozycji, przy każdej długości gięcia lub przy użyciu każdego narzędzia. Obliczoną siłę należy zatem porównać z odpowiednią wydajnością maszyny, a nie tylko z dużą liczbą wydrukowaną na tabliczce znamionowej.
Całkowita liczba ton i tony na jednostkę długości
Tonaż może być wyrażony jako siła całkowita lub jako obciążenie liniowe, takie jak tony na stopę, tony na cal lub kiloniutony na metr.
- Całkowity tonaż informuje o tym, jakiej całkowitej siły wymaga gięcie.
- Siła na jednostkę długości informuje o tym, jak intensywnie siła ta jest przykładana wzdłuż linii gięcia.
Na przykład równomierne obciążenie 10 ton na stopę na czterech stopach daje łącznie 40 ton. Te same 40 ton przyłożone na jednej stopie tworzy czterokrotnie większe lokalne obciążenie liniowe. Obie wartości muszą zostać sprawdzone, ponieważ krótki segment narzędzia może zostać przeciążony, nawet gdy maszyna pozostaje poniżej swojego całkowitego znamionowego obciążenia.
Pięć głównych zmiennych określających siłę gięcia
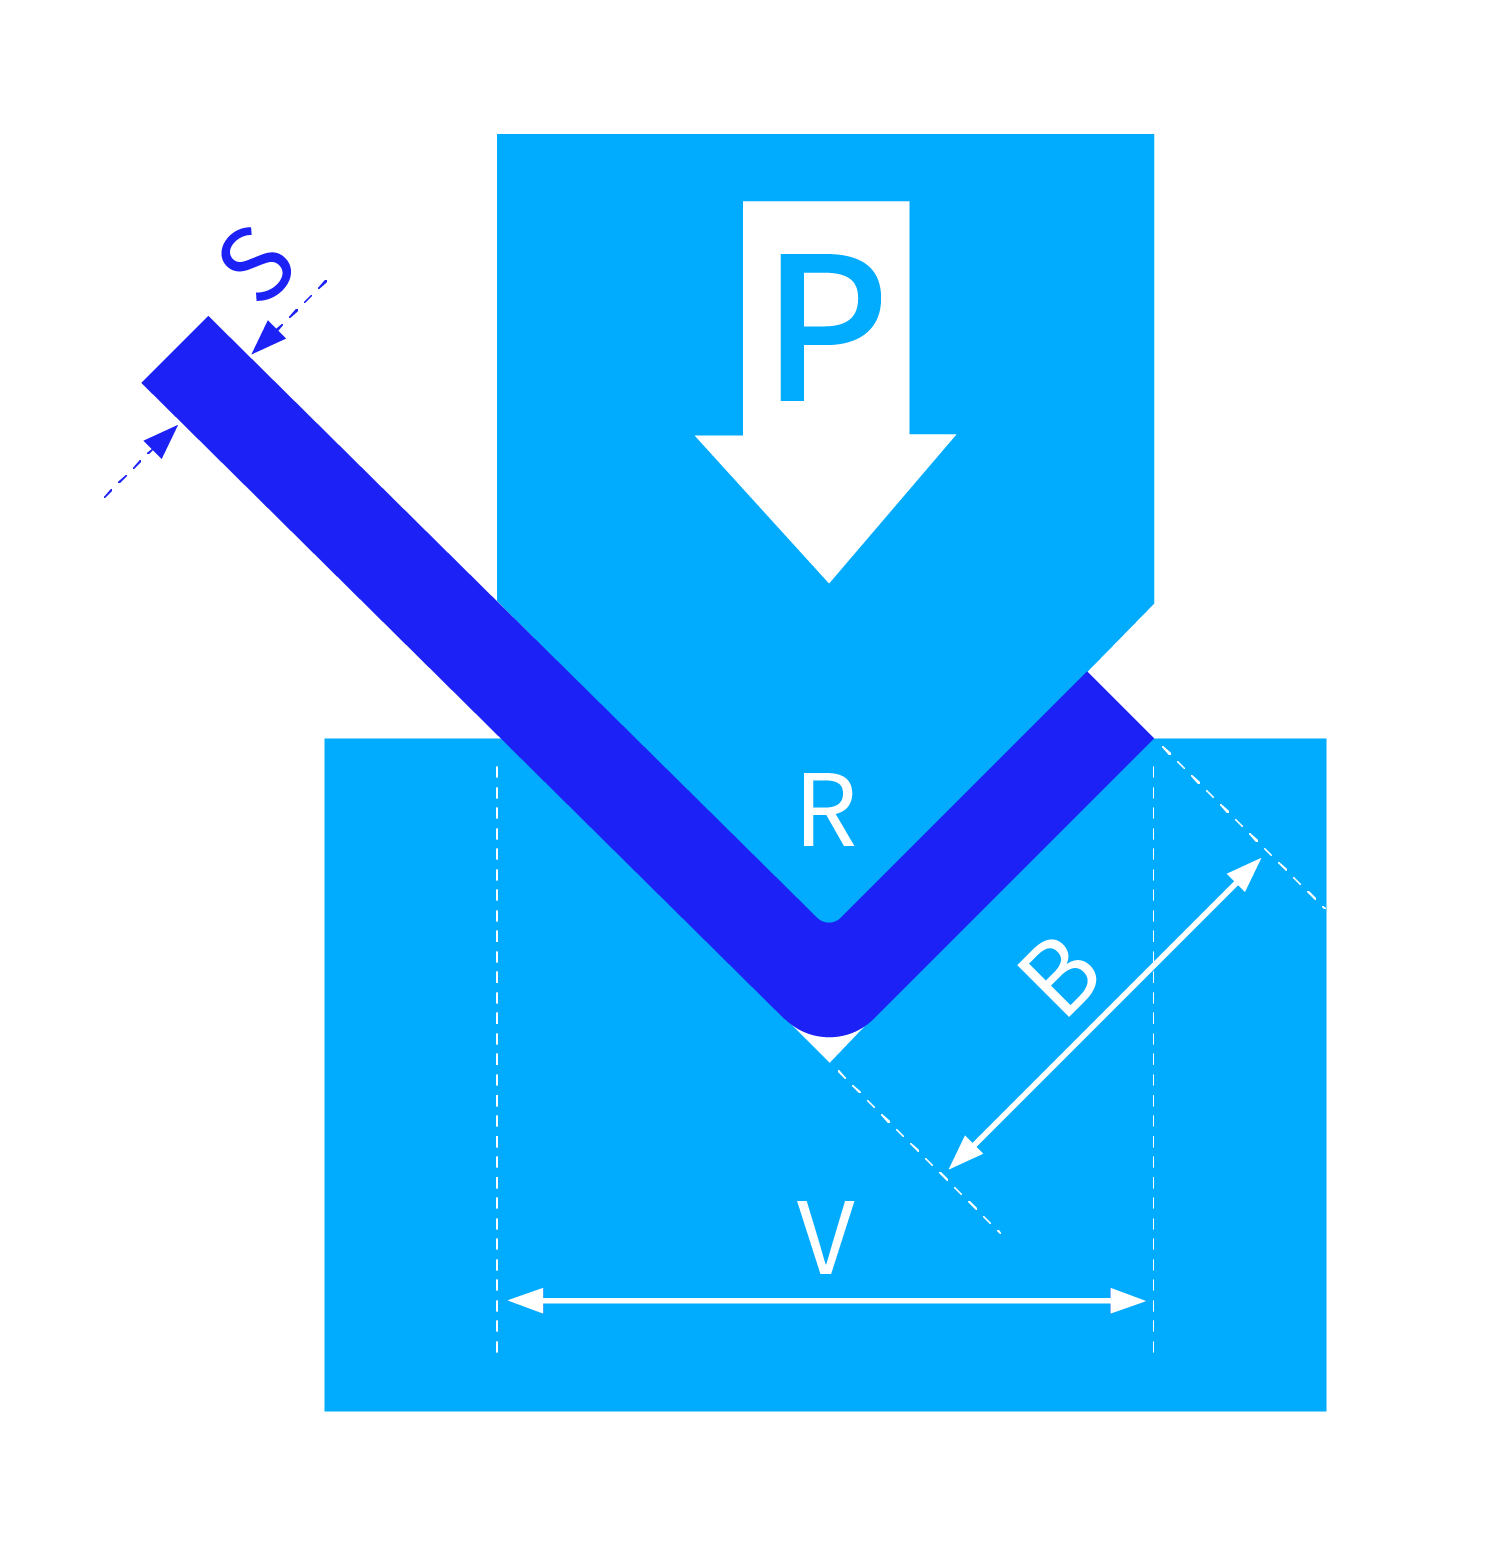
W przypadku typowego gięcia powietrznego podstawowa zależność wygląda następująco:
Wymagana siła jest proporcjonalna do wytrzymałości na rozciąganie × grubość² × długość gięcia ÷ rozwarcie matrycy V.
Zależność ta pokazuje, w jaki sposób główne parametry wejściowe wpływają na siłę, chociaż obliczenia produkcyjne muszą nadal uwzględniać poprawne jednostki, współczynniki, założenia dotyczące oprzyrządowania oraz metodę gięcia.
1. Wytrzymałość materiału na rozciąganie
Mocniejszy materiał stawia większy opór przed trwałym odkształceniem niż stal miękka przyjęta za punkt odniesienia. Dlatego wytrzymałość na rozciąganie działa jako bezpośredni mnożnik w wielu obliczeniach tonażu.
Jeśli materiał ma o 25% większą wytrzymałość na rozciąganie niż wartość bazowa wzoru, szacowana siła wzrasta o około 25%, przy założeniu, że wszystkie inne zmienne pozostają niezmienione. Dlatego karta technologiczna, na której widnieje tylko “stal”, “stal nierdzewna” lub “aluminium”, nie jest wystarczająco precyzyjna. Różne gatunki, stopy i stany utwardzenia mogą mieć znacznie różną wytrzymałość na rozciąganie.
Należy użyć określonego gatunku i wartości wytrzymałości na rozciąganie wymaganej przez wzór lub tabelę. Nie należy podstawiać granicy plastyczności tylko dlatego, że pojawia się ona na tym samym certyfikacie materiałowym, ani stosować oddzielnego współczynnika materiałowego, jeśli kalkulator uwzględnia już wybrany gatunek.
2. Grubość materiału
Grubość zazwyczaj występuje jako wartość podniesiona do kwadratu, więc niewielki wzrost może spowodować znacznie większy wzrost siły. Jeśli grubość zmienia się z 0,100 cala na 0,125 cala, stosunek wynosi:
Blacha jest o 25% grubsza, ale szacowana siła wzrasta o około 56% przy założeniu, że pozostałe parametry wejściowe pozostają stałe.
Zawsze należy obliczać z uwzględnieniem określonej grubości w zapisie dziesiętnym i uwzględniać dopuszczalne odchylenia materiałowe zgodnie z procedurami warsztatowymi. Kopiowanie tonażu z wizualnie podobnej blachy lub poleganie na założonym numerze arkusza (gauge) może prowadzić do poważnego błędu.
3. Rzeczywista długość gięcia
W przypadku równomiernego gięcia prostego całkowita siła wzrasta bezpośrednio wraz z długością formowaną podczas suwu. Identyczne gięcie o długości 48 cali wymaga około czterokrotnie większej siły całkowitej niż gięcie o długości 12 cali.
Należy użyć rzeczywistej długości obciążonej, a nie automatycznie najdłuższego wymiaru z rysunku. Długi element może zawierać tylko krótką wypustkę do gięcia. Oddzielne wypustki, narzędzia sekcyjne i wiele linii gięcia również wymagają zwrócenia uwagi na to, które obszary przenoszą obciążenie w tym samym czasie.
4. Rozwarcie matrycy V
Blacha jest podparta na dwóch barkach matrycy V. Szersze rozwarcie przesuwa te punkty podparcia dalej od siebie i zapewnia dłuższe ramię dźwigni, zmniejszając siłę wymaganą do wygięcia materiału. Węższe rozwarcie skraca ramię dźwigni i zwiększa siłę.
W podstawowej zależności siła zmienia się odwrotnie proporcjonalnie do rozwarcia V. Zmiana rozwarcia z 1 cala na 0,75 cala zwiększa szacowaną siłę o około 33%, przy założeniu, że wszystkie inne warunki pozostają takie same.
Szersze otwarcie nie jest automatycznie lepsze. Ogólnie zwiększa ono naturalnie uformowane wewnętrznym promieniu oraz minimalną długość kołnierza niezbędną do podparcia na obu barkach matrycy. Otwarcie o najmniejszej sile może być zatem niekompatybilne z procesem tłoczenia.
5. Kąt i promień wewnętrzny
Kąt i promień mogą nie występować jako osobne czynniki w prostym wzorze na gięcie swobodne, ale kontrolują one narzędzia i proces stojący za obliczeniami. Krótki kołnierz i mały promień wewnętrzny mogą ograniczać akceptowalne otwory matrycy. Nóż stempla, kąt matrycy, luz, skok i oczekiwany sprężynowanie muszą również umożliwiać uformowanie wymaganego kąta bez kolizji.
Nigdy nie poszerzaj matrycy tylko po to, aby dopasować tonaż do maszyny. Najpierw upewnij się, że wybrany stempel i matryca pozwolą uzyskać wymagany promień, podeprą kołnierz, zapewnią wystarczający luz i pozwolą na niezbędne przegięcie.
Dlaczego metoda gięcia zmienia tonaż
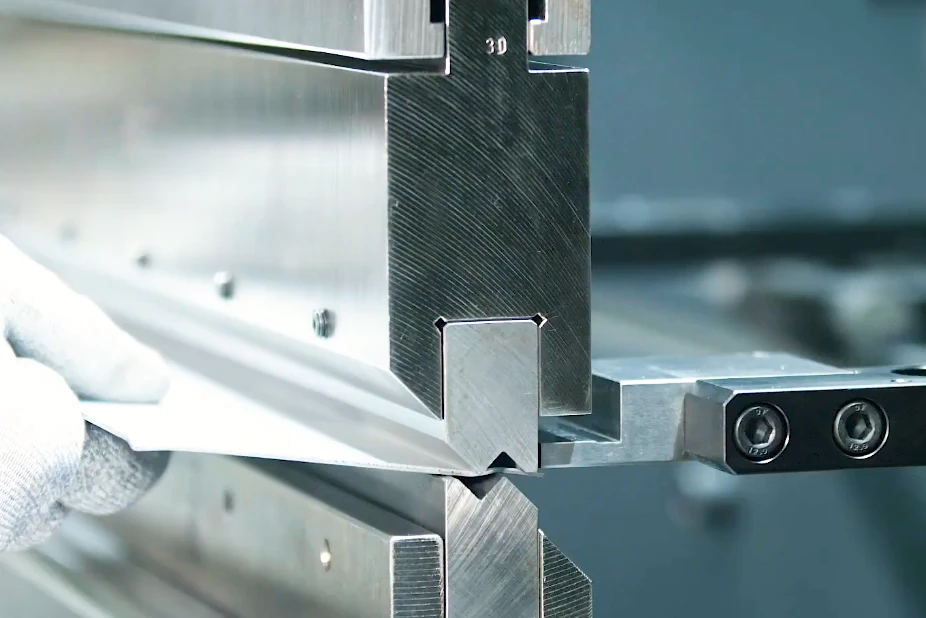
Ten sam materiał, wymiary i kąt końcowy mogą wymagać bardzo różnych sił w zależności od sposobu wykonania gięcia. Obliczenie jest ważne tylko dla metody i układu narzędzi, które reprezentuje.
Gięcie powietrzne
Podczas gięcia powietrznego arkusz jest podparty na dwóch barkach matrycy, podczas gdy stempel wywiera siłę pomiędzy nimi. Większość arkusza nie styka się w pełni z powierzchniami matrycy. Ten trójpunktowy kontakt tworzy dźwignię, którą przyjmuje wiele standardowych wzorów i tabel tonażu.
Gięcie powietrzne jest zazwyczaj punktem odniesienia przy szacowaniu siły, ale geometria narzędzi nadal ma znaczenie. Wybrane otwarcie V wpływa na tonaż, minimalną długość kołnierza, oczekiwany promień wewnętrzny i sprężynowanie. Prawidłowe oszacowanie gięcia powietrznego jest zatem obliczeniem uwzględniającym oprzyrządowanie i geometrię, a nie tylko wartością siły.
Gięcie na dnie
W procesie gięcia z dnem (bottoming) materiał wchodzi w szerszy kontakt ze stemplem i matrycą w pobliżu dolnego punktu skoku. Oprzyrządowanie dociska arkusz do geometrii matrycy i ogranicza jego zdolność do swobodnego obracania się wokół barków.
Ten większy kontakt zazwyczaj wymaga większej siły niż porównywalne gięcie powietrzne. Nie należy określać procesu wyłącznie na podstawie gotowego kąta ani stosować założonego uniwersalnego mnożnika. Należy korzystać z definicji producenta narzędzi lub maszyny oraz danych specyficznych dla danej metody.
Kucie i formowanie specjalne
Kucie wbija stempel w materiał i powoduje intensywne, miejscowe odkształcenie plastyczne wokół gięcia. Może to znacznie zmniejszyć sprężynowanie, ale wymaga znacznie większej siły niż gięcie powietrzne i koncentruje obciążenie wokół noska stempla i wnęki matrycy.
Zaginanie krawędzi (hemming), narzędzia odsadzeniowe i narzędzia do wielokrotnego gięcia również wymagają odrębnego traktowania. Zaginanie obejmuje etap spłaszczania, podczas gdy narzędzie odsadzeniowe formuje dwa obszary gięcia w jednym skoku. Wiele stacji może pracować jednocześnie lub w różnych punktach skoku. Pojedyncza liczba dla gięcia powietrznego nie może wiarygodnie opisać ich siły szczytowej ani rozkładu obciążenia.
W przypadku gięcia z dnem, kucia, zaginania, odsadzeń i narzędzi do wielokrotnego gięcia należy korzystać z tabel producenta, kalkulatorów lub pisemnych specyfikacji dla danej metody.
Jak szacować tonaż gięcia powietrznego
Szacunek może pochodzić ze wzoru, tabeli lub kalkulatora. Wszystkie trzy powinny dawać porównywalne wyniki tylko wtedy, gdy używają tej samej metody, materiału bazowego, jednostek, otwarcia matrycy i długości gięcia.
Przykład wzoru w jednostkach amerykańskich
Typowa baza dla gięcia powietrznego w USA to:
gdzie (t) to grubość materiału w calach, a (V) to otwarcie matrycy V w calach. Współczynnik zakłada gięcie powietrzne i bazową wytrzymałość na rozciąganie stali miękkiej wynoszącą 60 000 psi.
Rozważmy hipotetyczne gięcie z następującymi danymi wejściowymi:
- Grubość: 0,080 cala
- Otwarcie V: 0,625 cala
- Długość gięcia: 30 cali
- Wytrzymałość na rozciąganie: 70 000 psi
- Metoda: gięcie powietrzne
Bazowe obciążenie liniowe wynosi:
Skoryguj je o rzeczywistą wytrzymałość na rozciąganie:
Przelicz długość gięcia 30 cali na 2,5 stopy, a następnie oblicz całkowitą siłę:
Wynik jest szacunkową całkowitą siłą dla zdefiniowanego gięcia powietrznego. Nie jest to jeszcze zatwierdzone ustawienie maszyny.
Przykład wzoru metrycznego
W przypadku metrycznego przykładu szkoleniowego rozważmy tę zależność gięcia powietrznego:
gdzie (P) to siła w kiloniutonach, (R_m) to wytrzymałość na rozciąganie w N/mm², (S) to grubość w milimetrach, (L) to długość gięcia w milimetrach, a (V) to rozwarcie matrycy w milimetrach.
Dla fikcyjnego materiału klasy X o (R_m=450) N/mm², grubości 2,0 mm, długości gięcia 1000 mm i rozwarciu V 16 mm:
Wzór już wykorzystuje rzeczywistą wytrzymałość na rozciąganie, więc nie należy dodawać drugiej korekty materiałowej.
Wrażliwość wyniku można zobaczyć poniżej:
| Scenariusz | Zmienione dane wejściowe | Szacowana siła |
|---|---|---|
| Wartość bazowa | Grubość 2,0 mm, długość 1000 mm, V 16 mm | 173 kN |
| Węższa matryca | 12 mm V | 231 kN |
| Grubsza blacha | 2,5 mm | 271 kN |
| Dłuższe gięcie | 1500 mm | 260 kN |
Te porównania zmieniają jedną zmienną na raz. Jeśli rewizja produkcyjna zmienia kilka parametrów wejściowych jednocześnie, należy przeliczyć cały przypadek obciążenia.
Zachowaj spójność jednostek i założeń
Nie mieszaj cali ze współczynnikiem metrycznym, milimetrów z amerykańskim wzorem ani megapaskali z podstawą 60 000 psi. Przelicz długość gięcia przed pomnożeniem jej przez obciążenie liniowe i użyj grubości dziesiętnej zamiast nieprzeliczonego oznaczenia grubości blachy (gauge).
Znana zasada “8 × grubość” może zapewnić wstępne otwarcie V dla typowego gięcia powietrznego, ale nie jest to automatyczna decyzja dotycząca oprzyrządowania. Wykonaj obliczenia dla otwarcia, które faktycznie zostanie zainstalowane, po sprawdzeniu promienia, podparcia kołnierza, zachowania materiału i parametrów znamionowych narzędzi.
Należy przeczytać nagłówki i przypisy każdej tabeli. Należy potwierdzić, czy podaje ona siłę całkowitą czy siłę na jednostkę długości, jaką wytrzymałość na rozciąganie zakłada oraz czy odnosi się do gięcia powietrznego czy innego procesu. Jeśli niezależne zatwierdzone źródło nie zgadza się z obliczeniami, nie należy wyciągać średniej z wyników. Należy znaleźć różnicę w metodzie, jednostkach, bazowej wytrzymałości, szerokości otworu matrycy lub geometrii.
Dlaczego prawidłowe oszacowanie może nadal prowadzić do niebezpiecznej konfiguracji
Obliczenie tonażu opisuje oczekiwane zapotrzebowanie. Nie weryfikuje ono pełnej ścieżki, przez którą przechodzi ta siła:
Suwak → górny uchwyt lub adapter → stempel → detal → matryca → dolny uchwyt → stół i rama
Dopuszczalne obciążenie konfiguracji jest kontrolowane przez najniższą obowiązującą wartość znamionową w tym łańcuchu.
Krótkie i skoncentrowane obciążenia
Obciążenie 173 kN rozłożone na 1000 mm daje średnio 0,173 kN/mm. Ta sama siła całkowita na 100 mm daje średnio 1,73 kN/mm — dziesięciokrotnie większe stężenie lokalne.
Wyśrodkowanie krótkiego gięcia pozwala uniknąć braku równowagi wynikającego z mimośrodowości, ale nie eliminuje skoncentrowanego obciążenia. Wąska sekcja suwaka, stołu, uchwytu, stempla i matrycy nadal przenosi całą siłę. Należy sprawdzić minimalną długość obciążenia i wytyczne dotyczące obciążenia skoncentrowanego podane przez producenta maszyny, zamiast dzielić całkowitą wydajność maszyny przez długość stołu i dowolnie ją skalować.
Obciążenie pozaosiowe
Przesunięcie ładunku z zatwierdzonego położenia środkowego powoduje dodatkowy efekt skręcający i może prowadzić do nierównomiernego obciążenia punktów napędowych, suwaka, stołu oraz ram bocznych. System sterowania utrzymujący suwak w poziomie nie eliminuje tego braku równowagi strukturalnej.
Należy nanieść proponowaną lokalizację gięcia na wykres obciążenia mimośrodowego maszyny. Jeśli pozycja jest niedozwolona, należy zmienić położenie narzędzi, zmienić orientację części lub wybrać inną maszynę. Nie należy dodawać improwizowanego przeciwdziałania obciążeniu.
Ograniczenia oprzyrządowania i uchwytów
Sprawdź dokładną specyfikację producenta dla stempla, górnego uchwytu, zacisku, adapterów, matrycy, dolnego uchwytu oraz wszelkich złączy narzędzi segmentowych znajdujących się w obszarze obciążenia. Wartości znamionowe mogą być podane jako siła całkowita, siła na jednostkę długości lub wartość powiązana z minimalną długością obciążenia.
Użyj rzeczywistej długości roboczej narzędzia i zachowaj spójność jednostek. Nie zakładaj, że wartość znamionową na jednostkę długości można przeskalować w dół do bardzo krótkiego narzędzia, chyba że producent wyraźnie na to zezwala. Wartości znamionowe komponentów ułożonych w stos nie sumują się; najsłabszy komponent determinuje parametry ustawienia.
Ugięcie i kompensacja ugięcia (crowning)
Przy długim gięciu suwak i stoły uginają się pod obciążeniem, co może powodować powstawanie różnych kątów na środku i na końcach. Kompensacja ugięcia kompensuje ten kształt, ale jego ustawienie musi odpowiadać przybliżonej sile, długości narzędzia i lokalizacji obciążenia. W przypadku dłuższych detali zespoły oceniające rozwiązanie do gięcia oparte na CNC mogą również wziąć pod uwagę giętarka tandemowa ADH Machine Tool jako praktyczną opcję wyposażenia.
Kompensacja ugięcia przeznaczona dla długiego, wycentrowanego obciążenia może spowodować przekorygowanie krótkiego gięcia, podczas gdy zwykła kompensacja może nie skorygować skręcenia spowodowanego obciążeniem pozaosiowym. Jeśli kąt się zmienia, najpierw sprawdź zmienność materiału, ustawienie narzędzi, ugięcie, położenie obciążenia i ustawienie kompensacji. Zwiększenie siły nie zwiększa nośności konstrukcyjnej.
Kiedy standardowe szacunki tonażu nie wystarczają

Standardowe wzory są przydatne tylko w określonych warunkach. Korzystaj z tabel obciążeń producenta lub poproś o wytyczne techniczne, gdy warunki materiałowe lub kontaktowe są niepewne, w tym w przypadku:
- Nieznane gatunki, stale o wysokiej wytrzymałości lub materiał spoza zakresu wytrzymałości na rozciąganie podanego w tabeli
- Gięć ostrych, nietypowo ciasnych promieni lub bardzo wąskich otworów matrycy
- Gięcia na dnie, tłoczenia, zawijania krawędzi, narzędzi odsadzeniowych, narzędzi stopniowanych lub wielu jednoczesnych gięć
- Ekstremalnie krótkiego, skoncentrowanego lub pozaosiowego obciążenia
- Brakujących wartości znamionowych narzędzi, niekompatybilnych jednostek lub rozbieżności materiałowych między wiarygodnymi źródłami
Użyteczne zapytanie do dostawcy maszyny powinno zawierać całkowitą siłę, długość obciążenia, położenie gięcia, obciążenia jednoczesnych stacji oraz układ oprzyrządowania. Dostawca oprzyrządowania potrzebuje również informacji o materiale, grubości, metodzie, geometrii profilu, uchwytach, adapterach, długości roboczej i sile na każdym etapie formowania. W celu wyboru maszyny, oceny dostawcy lub wyceny, skontaktuj się z ADH Machine Tool, którego portfolio oparte na CNC obejmuje rozwiązania w zakresie gięcia i automatyzacji obróbki blach.
Jeśli nie można zweryfikować tożsamości materiału, wydajności narzędzia lub limitu obciążenia maszyny, dodanie arbitralnego współczynnika bezpieczeństwa nie rozwiązuje niepewności. Wstrzymaj ustawienie do czasu uzyskania niezbędnych informacji.
Praktyczny przepływ pracy przy ustawianiu prasy krawędziowej
Traktuj tonaż jako jeden z elementów decyzji dotyczącej kontrolowanego ustawienia:
Aby uzyskać szczegółowe informacje o maszynie i konfiguracji, zapoznaj się z broszur ADH Machine Tool, które obejmują rozwiązania do gięcia oparte na CNC oraz powiązany sprzęt do obróbki blach.
- Zdefiniuj gięcie. Zanotuj gatunek materiału, źródło wytrzymałości na rozciąganie, rzeczywistą grubość, długość gięcia, kąt, promień wewnętrzny oraz wymiary półki.
- Wybierz metodę i narzędzia. Przed obliczeniem siły potwierdź stempel, otwór matrycy, uchwyty, adaptery, długość roboczą, luzy oraz końcowy stan styku.
- Oszacuj całkowite i miejscowe obciążenie. Użyj wzoru, tabeli lub kalkulatora zgodnego z metodą i jednostkami. Odwzoruj krótkie odcinki i jednoczesne obciążenia stacji, zamiast ukrywać je w wartości średniej.
- Zweryfikuj kompletny łańcuch obciążeń. Sprawdź wydajność maszyny dla rzeczywistej długości i pozycji gięcia, a następnie potwierdź parametry każdego uchwytu, adaptera, stempla i matrycy. Jeśli ustawienie wymaga większej kontroli lub automatyzacji, oceń ADH Machine Tool CNC press brake dostosowane do pełnego łańcucha obciążeń i zastosowania gięcia.
- Wykonaj kontrolowane pierwsze gięcie. Należy postępować zgodnie z procedurą ustawiania producenta maszyny, utrzymywać aktywne zabezpieczenia i używać zatwierdzonego trybu ustawiania lub trybu niskiej prędkości. Należy zatrzymać pracę w przypadku ruchu narzędzia, poślizgu materiału, nieoczekiwanego kontaktu, nienormalnego ugięcia, nietypowego dźwięku lub wskazań przeciążenia.
- Sprawdź i zatwierdź. Zmierz kąt, promień, wymiary półki, prostoliniowość i stan powierzchni. Skoryguj zwykłe sprężynowanie poprzez udokumentowane regulacje głębokości lub bombowanie, a nie poprzez zmianę metody, matrycy lub założenia siły bez powtórzenia kontroli.
Niektóre wytyczne zalecają wybór maszyny o wydajności o 20–30% wyższej od obliczonego tonażu. Ta rezerwa może pomóc w pokryciu uzasadnionej niepewności, ale nie jest uniwersalną zasadą i nigdy nie pozwala na przekroczenie parametrów znamionowych maszyny, uchwytów lub narzędzi. W przypadku zastosowań wymagających większej zweryfikowanej wydajności formowania, rozwiązania CNC firmy ADH Machine Tool rozwiązania dla dużych pras krawędziowych stanowią praktyczny kolejny krok – jednak margines wydajności musi zawsze wynikać z weryfikacji, a nie ją zastępować.
Wnioski
Tonaż prasy krawędziowej to siła formowania wymagana dla określonego gięcia. Wytrzymałość materiału na rozciąganie, grubość, rzeczywista długość gięcia, otwór matrycy V, geometria i metoda gięcia determinują to zapotrzebowanie. Grubość ma szczególnie silny wpływ, ponieważ jest zazwyczaj podnoszona do kwadratu, podczas gdy węższa matryca zwiększa siłę poprzez zmniejszenie dźwigni gięcia.
Obliczona suma to dopiero początek. Bezpieczne ustawienie musi również spełniać zasady dotyczące pozycji obciążenia maszyny, limity obciążenia skoncentrowanego oraz parametry znamionowe każdego uchwytu, adaptera, stempla i matrycy. Krótkie lub mimośrodowe gięcia mogą przeciążyć część systemu, nawet gdy wyświetlana siła pozostaje poniżej wydajności znamionowej prasy.
Właściwa kolejność jest prosta: zdefiniuj gięcie, wybierz metodę i oprzyrządowanie, oszacuj siłę przy spójnych założeniach, zweryfikuj cały łańcuch obciążeń i sprawdź zatwierdzoną konfigurację za pomocą kontrolowanego pierwszego gięcia. Tonaż nigdy nie powinien być liczbą skopiowaną z tabeli bez kontekstu; jest to decyzja dotycząca tego, w jaki sposób siła będzie bezpiecznie przenoszona przez cały system gięcia.