
Dlaczego listy “Top 10” cię zawodzą (i jak zamiast tego wybrać właściwą maszynę)
Najprawdopodobniej spędziłeś ostatni tydzień, przeglądając tabele porównawcze, które mówią wszystko o teoretycznych maksymalnych parametrach maszyny—i prawie nic o tym, czy faktycznie może na siebie zarabiać. Listy “Top 10” zawodzą, ponieważ oceniają przemysłowe urządzenia produkcyjne tak, jakby były sprzętem konsumenckim, klasyfikując modele według „funkcji na dolara”, a nie „niezawodności na zmianę”.
Warsztat nie potrzebuje “ogólnego zwycięzcy” wybranego przez blogera technologicznego; potrzebuje maszyny, która odpowiada rzeczywistym ograniczeniom: budżetowi, czasowi, dziennej wydajności i wymaganej jakości wykończenia. Zamiast gonić za rankingiem, stwórz matrycę wymagań, która odwzorowuje twoje potrzeby produkcyjne—zwłaszcza materiały i wolumen—w zdolności, które naprawdę mają znaczenie.
Na przykład, jeśli twoim najwyższym priorytetem jest wysokoprecyzyjne cięcie metalu i długoterminowa stabilność produkcji, rozważ opcje klasy przemysłowej, takie jak Jednostołowa wycinarka laserowa światłowodowa, zaprojektowaną dla usprawnionej wydajności w środowiskach profesjonalnych.
Pułapka karty specyfikacji: dlaczego moc w watach jest najmniej przydatnym parametrem, gdy się spieszysz
Najczęstsze błędy przy wyborze wyposażenia warsztatu
- Priorytetyzowanie maksymalnej mocy nad stabilnością procesu to jeden z najdroższych błędów, jakie popełniają właściciele warsztatów.
- Wysoka moc nie ma znaczenia, jeśli maszyna cierpi na niewspółosiowość bramy lub wymaga intensywnej obróbki po cięciu.
- Moc wpływa głównie na maksymalną grubość cięcia, a nie na rentowność.
- Zwróć uwagę na ukryte “czynniki przestojów”, a nie tylko na parametry mocy źródła lasera.
- Kluczowe czynniki przestojów to czystość dysz i soczewek, okresy konserwacji serwonapędów oraz stały przepływ powietrza chłodzącego.
- Jeśli zależy ci na przychodach, najważniejsze parametry to przyspieszenie i spójność szerokości szczeliny cięcia (kerf width).
- Dobrze ustawiona maszyna 60W może przewyższyć źle skalibrowany model 100W.
- Niestabilna maszyna marnuje zarówno materiał, jak i czas, czyniąc dodatkową moc ujemną wartością netto.
Jeśli stabilny czas pracy i precyzja są kluczowe dla twojej działalności, przyjrzenie się systemom profesjonalnym takim jak Wycinarka laserowa światłowodowa do podwójnego zastosowania z osłoną może pomóc utrzymać jednolite cięcia podczas dłuższych zmian produkcyjnych.
Rzeczywistość “Time-to-First-Cut”: oddzielanie zabawek hobbystycznych od prawdziwych maszyn generujących przychód
Wersja zoptymalizowana
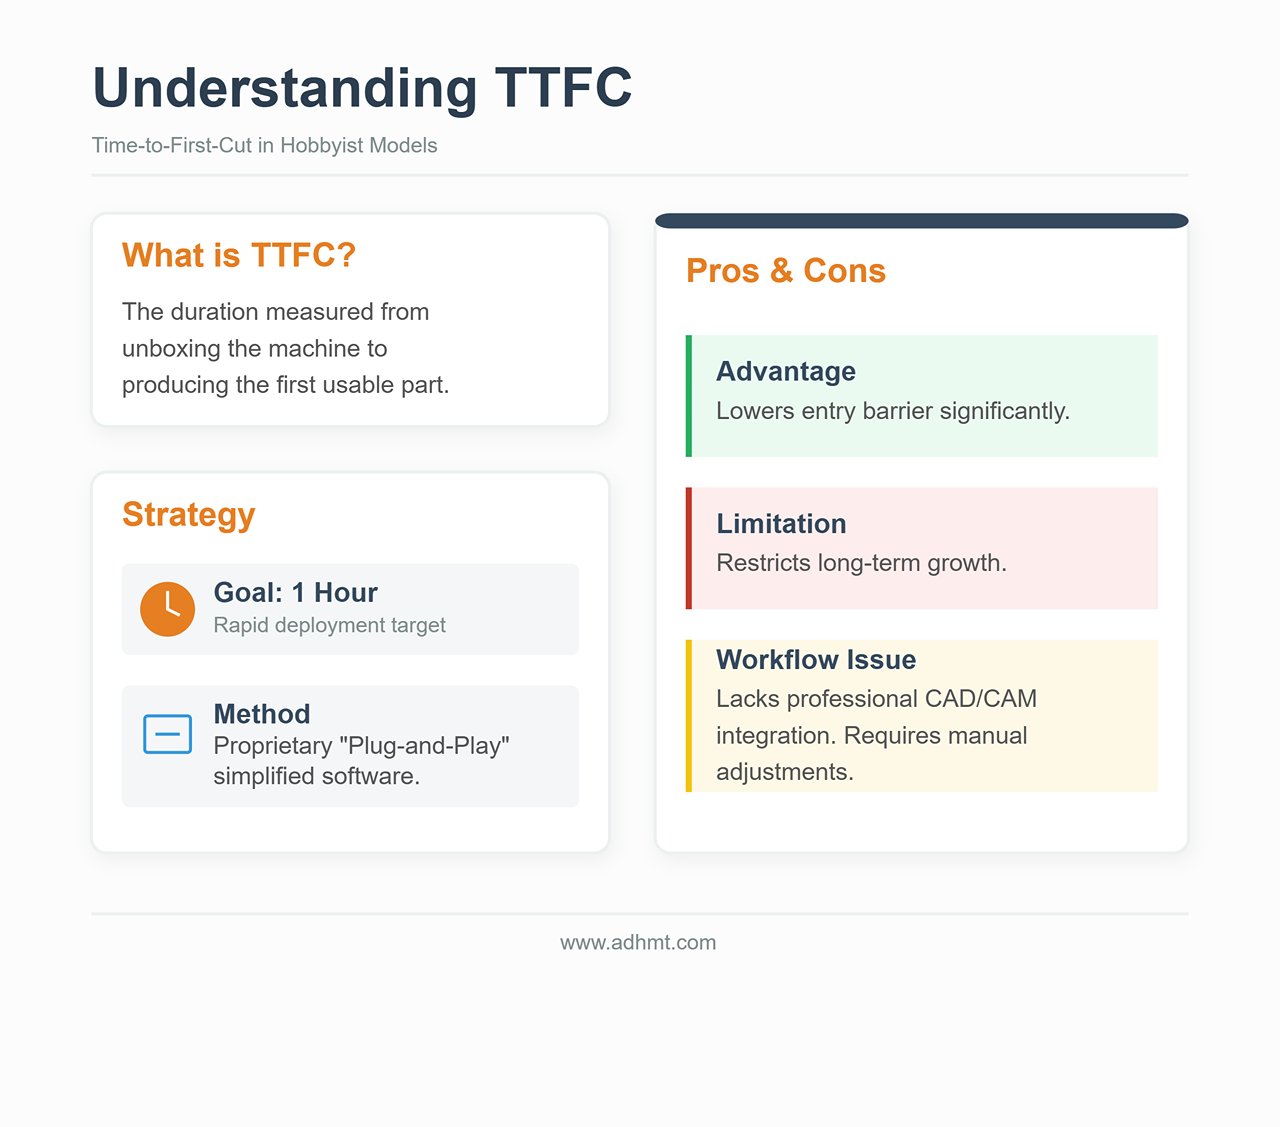
“Time-to-First-Cut” (TTFC) to czas od rozpakowania maszyny do wyprodukowania pierwszego użytecznego elementu. Maszyny klasy hobbystycznej często mocno reklamują się wokół tego parametru, łącząc zastrzeżone, uproszczone oprogramowanie z obietnicą “cięcia w ciągu godziny”. Ta łatwość rozpoczęcia pracy jest rzeczywista—ale może też ograniczyć twój potencjał. Takie systemy typu „plug-and-play” zazwyczaj nie oferują integracji ani automatyzacji niezbędnej do profesjonalnego przepływu CAD-CAM, co oznacza więcej ręcznej konfiguracji i dostrajania przy każdym zleceniu.
Maszyna rzeczywiście generująca przychód nie jest definiowana przez TTFC—definiuje ją to, jak dobrze wpasowuje się w rzeczywiste środowisko produkcyjne. Systemy przemysłowe mogą wymagać więcej pracy wstępnej (zgodność z przepisami wydechowymi, konfiguracja chłodzenia, blokady bezpieczeństwa), ale gdy są już odpowiednio ustawione, “Time-to-Second-Cut” jest praktycznie zerowy. Taka efektywność zależy od kompatybilności oprogramowania, która umożliwia zadania seryjne, powtarzalną dokładność i minimalną potrzebę rekalibracji między operacjami.
Maszyna może mieć świetny TTFC i wciąż być niewłaściwym narzędziem do produkcji, jeśli brakuje jej sztywności lub działa na wrażliwym stosie oprogramowania. Prawdziwy zwrot z inwestycji (ROI) wynika z przepustowości, spójności i kontroli tolerancji—zalet, które mają znaczenie długo po tym, jak minie ekscytacja z rozpakowywania.
Jeśli optymalizujesz profesjonalny proces pracy, przeglądanie specyfikacji technicznych lub pobieranie dostępnych katalogu jest praktycznym sposobem na zrozumienie konfiguracji — oraz wymagań integracyjnych — stojących za produkcją o większej wydajności.
Faza 1: Twarde filtry (Eliminuj 90% maszyn od razu na starcie)
Większość kupujących zaczyna od porównania mocy i ceny. To także najszybszy sposób, żeby skończyć z drogim przyciskiem do papieru. Najważniejsze czynniki przy wyborze plotera laserowego często mają niewiele wspólnego z głównymi parametrami technicznymi — a wszystko z rzeczywistymi ograniczeniami twojego miejsca pracy.
Zanim spojrzysz na jakąkolwiek markę, zastosuj zestaw “twardych filtrów”. To ograniczenia binarne: jeśli maszyna nie spełnia któregokolwiek z nich, nie jest kandydatem — jest obciążeniem. Użyj tych filtrów, a wyeliminujesz około 90% rynku, pozostawiając tylko maszyny, które faktycznie mogą działać bezpiecznie i skutecznie w twoim środowisku.
Weto wentylacyjne: brak odprowadzenia powietrza na zewnątrz, brak CO2 (czyli co zostaje)
Pierwszym ograniczeniem jest samo powietrze. Cięcie laserowe to proces termiczny, który odparowuje materiał. Gdy tnie się drewno, akryl lub skórę, nie powstaje tylko pył — uwalniasz lotne związki organiczne (VOC), tlenek węgla i szereg substancji rakotwórczych. A jeśli tniesz PVC (nie rób tego), powstaje gazowy kwas solny, który może poważnie uszkodzić płuca i skorodować elektronikę maszyny w ciągu kilku tygodni.
Niepodlegająca negocjacjom zasada: Jeśli nie możesz poprowadzić kanału o średnicy 4 lub 6 cali od maszyny na zewnątrz, nie możesz kupić lasera CO2 do pracy produkcyjnej.
Wielu producentów sprzedaje “odciągi oparów” lub recyrkulacyjne jednostki filtracyjne jako obejście dla pomieszczeń bez okien. Dla hobbystów grawerujących okazjonalnie podkładki pod kubki mogą być w porządku. Dla warsztatu produkcyjnego to kosztowna pułapka.
- Problem nasycenia: Cięcie akrylu i drewna bardzo szybko zatyka filtry HEPA i z węglem aktywnym. W środowisku produkcyjnym może być konieczna wymiana drogich wkładów co tydzień, aby utrzymać bezpieczne powietrze. To może zwiększyć roczne koszty eksploatacyjne o tysiące dolarów.
- Fizyka przepływu powietrza: Jednostki recyrkulacyjne rzadko zapewniają przepływ powietrza w stopach sześciennych na minutę (CFM) potrzebny do utrzymania czystej optyki. Bez silnego podciśnienia z odprowadzeniem powietrza na zewnątrz dym pozostaje w komorze i osiada na lustrach i soczewkach. To pogarsza jakość wiązki, obniża wydajność cięcia i może spowodować pęknięcie kosztownej optyki.
Jeśli nie masz możliwości odprowadzenia powietrza na zewnątrz, jedynymi realistycznymi opcjami są lasery diodowe o niskiej mocy lub lasery światłowodowe używane wyłącznie do znakowania metalu — takie jak Jednostołowa wycinarka laserowa światłowodowa— które pomagają utrzymać bezpieczniejsze warunki powietrza i bardziej niezawodny przepływ.
Elektryczne zaskoczenie: dlaczego gniazdko 110V może zniszczyć twoje tempo produkcji
Drugim ograniczeniem jest wydajność elektryczna. W Ameryce Północnej standardowe gniazdko mieszkaniowe 110V/15A ma teoretyczne maksimum 1800 watów. Jednak przepisy elektryczne i normy bezpieczeństwa ograniczają obciążenia ciągłe do 80% — około 1440 watów.
Nowi kupujący często widzą oznaczenie lasera — na przykład “100W” rura laserowa — i zakładają, że łatwo mieści się w tym limicie. Myli to moc wyjściową ze zużyciem energii. Ploter laserowy to system, a nie pojedyncza część.
- Całkowite obciążenie: Nie zasilasz tylko źródła lasera. Zasilasz także silniki krokowe, kontroler, chłodziarkę wodną (obowiązkową przy rurach szklanych), pompę wspomagania powietrzem oraz wentylator wyciągowy.
- Spadek napięcia: Jeśli kompresor chłodziarki włącza się, gdy laser pracuje z dużą mocą, ten nagły pobór może na chwilę obniżyć napięcie w obwodzie wspólnym 110 V.
Jeśli w twoim warsztacie są tylko standardowe gniazda 110 V i nie możesz dodać osobnego obwodu, twoje możliwości szybko się zawężają. Uruchamianie maszyny o dużym poborze mocy w obwodzie współdzielonym prowadzi do tzw. “brownoutów”, czyli chwilowych spadków mocy lasera — skutkujących cięciami, które nie przebijają materiału do końca, oraz grawerunkiem o zmiennej głębokości między poszczególnymi elementami.
Twarda zasada: Jeśli nie możesz zainstalować dedykowanego obwodu 20 A lub linii 220 V, wykreśl z listy przemysłowe platformy CO2 o dużej mocy i wielkoformatowe lasery światłowodowe. W praktyce ograniczasz się do jednostek biurkowych lub podstawowych modeli stojących, w których chłodziarka i wyciąg są zintegrowane lub zaprojektowane tak, by pobierały mało energii.

Pułapka wielkości stołu: dlaczego “większy” często oznacza “wolniejszy” i “mniej precyzyjny”
Marketing chce, abyś uwierzył, że stół 48″ x 36″ jest automatycznie lepszy niż 24″ x 12″, ponieważ oferuje “większy potencjał”. W prawdziwym warsztacie potencjał nie płaci rachunków – robi to przepustowość.
Duże stoły potrzebują dużych bram (mostu, po którym porusza się głowica lasera). Duże bramy są ciężkie.
- Bezwładność kontra szczegóły: Ciężka brama wymaga większej siły, by ją rozpędzić i wyhamować. Podczas grawerowania drobnego tekstu lub szczegółowej grafiki głowica może zmieniać kierunek tysiące razy na minutę. Większe i cięższe maszyny mają trudność, by robić to szybko bez drgań — często nazywanych “rezonansami” lub “falowaniem” — które objawiają się jako zmarszczki lub nieregularności w wykończeniu linii.
- Kara za prędkość: Aby zachować dokładność przy ciężkiej bramie, maszyna często musi pracować wolniej. Mniejsza maszyna z lżejszą bramą może często wygrawerować partię 30% szybciej niż większa, ponieważ szybciej przyspiesza i zwalnia między ruchami.
Twarda zasada: Nie kupuj rozmiaru stołu dla zleceń “na kiedyś”. Jeśli 95% Twojej pracy mieści się na arkuszu 12″ x 20″, maszyna 4′ x 8′ prawdopodobnie zaszkodzi Twojej firmie: zajmuje więcej miejsca na podłodze, pobiera więcej energii i często oferuje niższą jakość grawerowania przy wolniejszym tempie pracy. Decyduj się na duży stół tylko wtedy, gdy cięcie pełnych arkuszy jest głównym źródłem Twojego dochodu.
Rzeczywistość materiałowa: dlaczego materiały twojego klienta decydują o źródle lasera (CO2 vs. światłowód vs. dioda)
Ostatecznie nie możesz wybrać źródła lasera na podstawie budżetu — musisz oprzeć się na fizyce. Długość fali lasera określa, z jakimi materiałami będzie on oddziaływać. Żadna moc nie zrekompensuje niewłaściwej długości fali.
- Lasery CO2 (10 600 nm): Konie robocze świata makerów. Ta długość fali jest silnie pochłaniana przez materiały organiczne.
- Niezbędne do: Drewno, akryl (przezroczysty i kolorowy), skóra, papier, szkło (tylko grawerowanie).
- Twardy filtr: Jeśli twoi klienci potrzebują przezroczystych akrylowych trofeów lub modeli architektonicznych, muszą kup laser CO2. Laser światłowodowy lub diodowy przejdzie przez przezroczysty akryl, nie pozostawiając śladu.
- Lasery światłowodowe (1 064 nm): Standard przemysłowy do metali.
- Niezbędne do: Stal nierdzewna, aluminium, mosiądz, miedź, tytan.
- Twardy filtr: Jeśli twój model biznesowy opiera się na cięciu części metalowych, laser CO2 to niewłaściwe narzędzie. Choć lasery CO2 o dużej mocy (150 W +) zrobić; tną cienki metal z użyciem tlenu, są wolniejsze i dają gorszą jakość krawędzi niż nawet podstawowy laser światłowodowy. A jeśli musisz grawerować przezroczyste tworzywa sztuczne lub drewno, laser światłowodowy nie pomoże — przypali drewno w sposób niekontrolowany i często w ogóle nie pozostawi śladu na przezroczystych tworzywach.
- Lasery diodowe (450 nm): W zakresie widzialnego światła niebieskiego.
- Niezbędne do: Niskie budżety i maksymalna mobilność.
- Twardy filtr: Laserowe diody słabo pochłaniają w przezroczystym akrylu (światło niebieskie w dużej mierze przechodzi przez materiał) i są boleśnie powolne przy cięciu czegokolwiek grubszego niż 3 mm sklejka. Jeśli Twój biznes zależy od przepustowości lub cięcia grubszych materiałów, natychmiast wyklucz lasery diodowe.

Zanim przejdziesz do konkretnych rekomendacji dotyczących maszyn w następnej sekcji, zapisz swoje trzy podstawowe materiały. Jeśli to metale, potrzebujesz lasera światłowodowego. Jeśli to przezroczysty akryl i drewno, potrzebujesz lasera CO2. Nie ma jednej maszyny uniwersalnej, która robi obie rzeczy perfekcyjnie — chyba że jesteś gotów zapłacić tyle, co za mały dom.
Faza 2: Programowe kryterium odrzucenia
Większość kupujących skupia się na mocy tuby i rozmiarze stołu roboczego, traktując oprogramowanie sterujące jako sprawę drugorzędną — coś, co po prostu jest w pudełku. To najkosztowniejszy błąd, jaki można popełnić. W profesjonalnym warsztacie sprzęt jest tylko tak dobry, jak oprogramowanie, które go obsługuje. 150-watowy laser CO2 połączony z topornym, zamkniętym oprogramowaniem nie jest narzędziem — jest wąskim gardłem.
Zanim zdecydujesz się na maszynę, przeanalizuj cyfrowy ekosystem, do którego Cię zmusza. Jeśli przepływ pracy w oprogramowaniu jest wadliwy, prędkość maszyny nie ma znaczenia.
Dlaczego “Kompatybilność z LightBurn” jest obowiązkowa w pracy profesjonalnej
W świecie laserów LightBurn rozwinął się z wygodnej aplikacji firm trzecich w de facto system operacyjny dla profesjonalnej produkcji. Pełni zarówno rolę oprogramowania CAM (Computer-Aided Manufacturing) — gdzie ustawia się prędkości, moc i ścieżki narzędzi — jak i interfejsu sterowania maszyną.
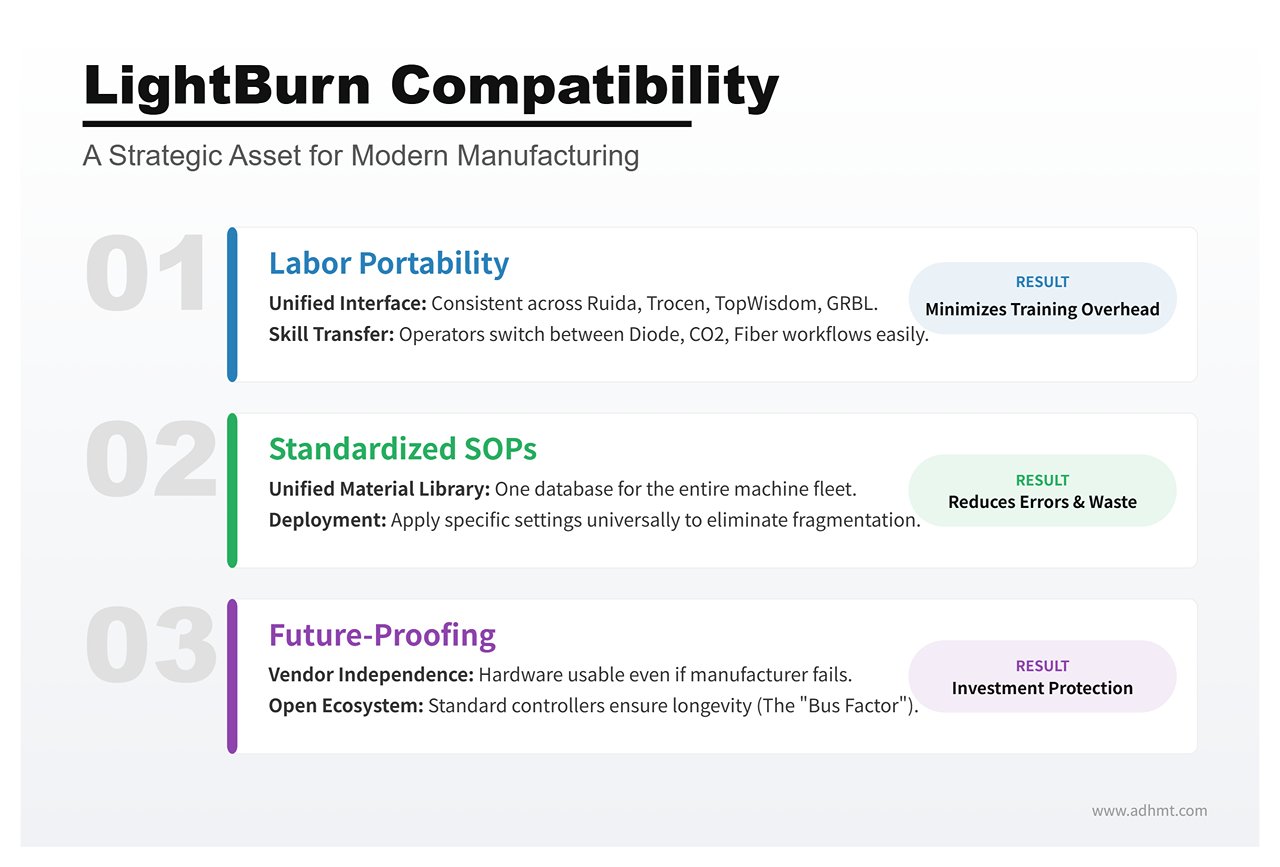
Dla warsztatu “kompatybilność z LightBurn” to nie miły dodatek — to strategiczny atut z trzech powodów:
- Mobilność pracowników: LightBurn standaryzuje interfejs pomiędzy bardzo różnymi maszynami. Obsługuje kontrolery Ruida, Trocen, TopWisdom i GRBL. Wyszkol operatora na podstawowym laserze diodowym, a będzie mógł przenieść te umiejętności na przemysłowy płaski laser CO2 lub fibrowy marker galvo bez ponownego uczenia się całego procesu. Kupując maszynę związaną z zastrzeżonym oprogramowaniem, podnosisz koszty szkolenia przy każdej nowej rekrutacji.
- Standaryzowane procedury SOP: Skalowanie wymaga Standardowych Procedur Operacyjnych. Gdy cała flota działa na jednej platformie, możesz stworzyć ujednoliconą bibliotekę materiałów — zapisać sprawdzone ustawienia dla “3 mm sklejki brzozowej” lub “anodowanego aluminium” i przesłać je do każdej maszyny w warsztacie. Zastrzeżone oprogramowanie wymusza fragmentaryczne biblioteki, zwiększając ryzyko błędów operatora i marnotrawstwa materiału.
- “Czynnik autobusu”: Jeśli producent zamkniętego ekosystemu zbankrutuje, przestanie utrzymywać oprogramowanie lub zmieni ceny, Twój sprzęt może stać się z dnia na dzień bezużyteczny. Maszyna ze standardowym kontrolerem (takim jak Ruida 6442) pracująca na LightBurn jest znacznie bardziej odporna na przyszłość — sprzęt nie jest związany z przetrwaniem producenta.
Jeśli producent maszyny nie wspiera LightBurn, faktycznie prosi Cię o postawienie linii produkcyjnej na jego wewnętrzny zespół programistów. W pracy profesjonalnej to ryzyko, którego prawie nigdy nie powinieneś podejmować.
Ukryty koszt właścicielskich ekosystemów: wymagania dotyczące Internetu i ograniczenia plików
Marki laserów klasy konsumenckiej często promują swoje zastrzeżone oprogramowanie jako “przyjazne dla użytkownika”, ale ta prostota często ukrywa projekt typu „walled garden” stworzony do monetyzowania sposobu, w jaki używasz maszyny.
Największe ryzyko w tych ekosystemach to zależność od chmury. Niektóre maszyny wymagają aktywnego połączenia z internetem tylko po to, aby przetworzyć pliki projektowe. Oprogramowanie przesyła Twoje dane wektorowe na serwery producenta, generuje kod G zdalnie, a następnie odsyła go do maszyny. Dla hobbysty to irytacja. W produkcji to poważne zagrożenie. Jeśli Twój dostawca internetu ma awarię, linia staje. Jeśli serwery producenta się zawieszają, terminy się opóźniają.
Na dodatek zastrzeżone ekosystemy często narzucają sztuczne ograniczenia dotyczące obsługi plików. Możesz napotkać:
| Problem | Opis |
|---|---|
| Blokadą plików | Brak możliwości eksportu plików projektowych w standardowych formatach (DXF, SVG), co skutecznie więzi Twoją własność intelektualną w ich systemie. |
| Zapory subskrypcyjne | Kluczowe funkcje zwiększające produktywność — takie jak rozmieszczanie w tablicach (automatyczne pakowanie wielu części na arkuszu, aby ograniczyć odpady) czy śledzenie wektorów — mogą być dostępne tylko w ramach miesięcznej subskrypcji “Premium”. |
| Ryzyko naruszenia prywatności | Dla warsztatów zajmujących się wrażliwymi prototypami klientów lub własnością intelektualną, przesyłanie projektów do chmury firm trzecich w celu przetworzenia może naruszać standardowe praktyki NDA. |
Profesjonalny sprzęt powinien działać lokalnie. Powinieneś móc podłączyć kabel USB (lub wczytać plik z pendrive’a) i ciąć niezależnie od statusu Wi‑Fi.
Efektywność przepływu pracy: czy możesz importować pliki CAD/Illustrator bez problemów?
Wydajność sprowadza się do czasu pomiędzy zakończeniem projektu a naciśnięciem “Start” na laserze. Ta przerwa jest w dużej mierze determinowana przez kompatybilność plików.
Twój zespół projektowy prawdopodobnie pracuje w Adobe Illustrator, AutoCAD, SolidWorks lub Rhino. Oprogramowanie lasera musi bezpośrednio łączyć te narzędzia z kontrolerem ruchu maszyny — bez zmuszania cię do korzystania z trzeciego, “tłumaczącego” programu.
Profesjonalny przepływ pracy zależy od prawdziwego wsparcia bezpośredniego importu. Powinieneś być w stanie wrzucić plik AI, PDF, DXF lub SVG bezpośrednio do oprogramowania sterującego i mieć pewność, że wektory zostaną odczytane precyzyjnie.
- Mapowanie warstw: Oprogramowanie powinno automatycznie tłumaczyć kolory w pliku projektu na ustawienia cięcia (np. czerwone linie = cięcie, niebieskie linie = grawerowanie).
- Edycja natywna: Drobne poprawki — zamknięcie otwartej figury, złączenie tekstu lub przesunięcie ścieżki w ramach kompensacji szczeliny (kerf) — powinny być możliwe do wykonania w samym oprogramowaniu lasera. Jeśli musisz wracać do Illustratora tylko po to, by przesunąć otwór o 2 mm w lewo, twój przepływ pracy traci cenny czas.
Jeśli maszyna zmusza cię do konwertowania plików wektorowych na własny format rastrowy — lub każdorazowo do przechodzenia przez toporny kreator importu przy każdej zmianie projektu — nie zdaje testu wydajności. Celem jest czysty łańcuch: Projekt → Import → Cięcie. Wszystko inne to tarcie.
Faza 3: Scenariusze (Znajdź swoją konkretną sytuację)
Większość przewodników zakupowych chybia celu, ponieważ traktuje hobbystę mieszkającego w apartamencie i zakład szyldów w magazynie jak tego samego klienta. A to nie to samo. Maszyna idealna dla jednego może być obciążeniem dla drugiego.
Skoro ustaliliśmy techniczne “twarde filtry” w poprzedniej sekcji, możemy zastosować je do trzech najczęstszych scenariuszy użytkowników. Sprawdź, do którego z nich należysz, aby zobaczyć, które maszyny faktycznie się kwalifikują.
Scenariusz A: “Dodatkowa praca” — jednostki biurkowe (ograniczona przestrzeń, maksymalna łatwość obsługi)
Ten scenariusz pasuje, jeśli pracujesz w zapasowym pokoju lub małym studiu, dysponujesz ograniczoną wentylacją i cenisz “czas do pierwszego cięcia” bardziej niż surową moc. Potrzebujesz maszyny, która wygląda jak drukarka — nie jak projekt naukowy.
Kandydaci “Plug-and-Play”: Glowforge vs. xTool P2 vs. Gweike Cloud
System Glowforge Pro przez lata definiował tę kategorię. Jego podejście typu “zamknięty ekosystem” przypomina system Apple: niezwykle łatwy w obsłudze, doskonałe wyrównanie kamery oraz system materiałów Proofgrade, który eliminuje zgadywanie ustawień mocy. Wadą jest to, że do działania wymaga aktywnego połączenia z internetem. Jeśli twoje Wi‑Fi się rozłączy, produkcja staje w miejscu.
System xTool P2 stał się głównym rywalem. Dorównuje Glowforge pod względem łatwości obsługi (pozycjonowanie kamerą, autofokus), jednocześnie unikając “zamkniętego ekosystemu”. Obsługuje LightBurn, działa całkowicie offline i oferuje podstawkę umożliwiającą grawerowanie wyższych przedmiotów — coś, z czym Glowforge radzi sobie słabo.
System Gweike Cloud to wybór ekonomiczny. Otrzymujesz podobną moc 50W CO2 w urządzeniu biurkowym za znacznie mniejsze pieniądze. Sprzęt jest solidny, ale oprogramowanie nie jest tak dopracowane, jak u głównych konkurentów.
Kompromis: Płacenie za wygodę kontra możliwość naprawy
Ukrytym kosztem maszyn biurkowych jest naprawialność. Aby uczynić te urządzenia smukłymi i “bezpiecznymi”, producenci zamykają komponenty wewnątrz obudów.
Jeśli w Glowforge zepsuje się tuba laserowa, zazwyczaj nie możesz jej samodzielnie wymienić; w wielu przypadkach całe urządzenie trzeba odesłać do producenta. To może oznaczać tygodnie przestoju. xTool P2 i Gweike Cloud plasują się pośrodku: użytkownicy mogą wymieniać tuby i lustra, ale praca jest ciaśniejsza i bardziej niewygodna niż w większej maszynie przemysłowej. Płacisz za małe gabaryty — upewnij się, że twoja firma może znieść ewentualne przestoje i/lub koszt części zastrzeżonych.
Scenariusz B: “Produkcja garażowa” — konie pociągowe (maksymalna moc, niższy koszt)
Ten scenariusz jest przeznaczony dla twórcy z dedykowanym miejscem w garażu, otworem wentylacyjnym dla wyciągu i chęcią do pracy praktycznej. Chcesz uzyskać jak największą moc w watach za każdego dolara i duży stół roboczy (20″x28″ lub większy).
Podejście OMTech i Monport: Wysokie możliwości, duża potrzeba konserwacji
Marki takie jak OMTech oraz Monport importuj przemysłowe lasery CO2 “China Blue/Red” i sprzedawaj je w agresywnych przedziałach cenowych. 80-watowy OMTech często kosztuje mniej niż 45-watowy Glowforge. Te maszyny to prawdziwe czołgi: używają sterowników Ruida w standardzie przemysłowym (w pełni kompatybilnych z LightBurn), powszechnie dostępnych części, które można kupić na Amazonie, oraz dużych drzwi przelotowych do arkuszy o ponadwymiarowych rozmiarach.
Powiedzmy jednak jasno – kontrola jakości bywa niekonsekwentna. Nie płacisz za dopracowane doświadczenie konsumenckie — płacisz za surową stal i szkło.
“Podatek majsterkowicza”: Ocena twojej zdolności do ustawiania luster i wymiany sterowników
“Podatek majsterkowicza” to czas, jaki spędzisz na dopracowywaniu ustawień maszyny. W przeciwieństwie do jednostek biurkowych, te lasery często docierają z rozregulowanymi lustrami po transporcie. Musisz czuć się swobodnie przy luzowaniu nakrętek kontrujących, wykonywaniu próbnych impulsów i regulacji toru wiązki.
Jeśli wysokie napięcia lub mechaniczne ustawienia naprawdę cię przerażają, nie kupuj tych maszyn. Ale jeśli czujesz się pewnie z kluczem i multimetrem, oferują one jedne z najlepszych zwrotów z inwestycji, jakie znajdziesz w branży.
Obowiązkowe ulepszenia: Chillery i systemy wspomagania powietrzem, które trzeba natychmiast uwzględnić w budżecie
Cena katalogowa tych urządzeń jest myląca. Dołączona “pompa wodna” to zazwyczaj prosta pompka akwariowa, która nie jest w stanie odpowiednio chłodzić tuby 80W podczas długich cięć — co prowadzi do przegrzania i skrócenia żywotności tuby. Dołączony “air assist” to często tylko słaby wentylator, który nie usuwa skutecznie dymu, co pozostawia przypalone krawędzie.
Aby OMTech lub Monport były naprawdę gotowe do produkcji, należy od razu zaplanować dodatkowy wydatek w wysokości $800–$1,000 na:
- Aktywny chłodziarkę CW-5200 (chłodzenie z wykorzystaniem agregatu chłodniczego).
- Prawdziwy kompresor powietrza (dla czystszych cięć).
- Ulepszony wentylator wyciągowy w linii.

Scenariusz C: Profesjonalny warsztat (Szybkość, niezawodność i wsparcie w USA)
Ten scenariusz dotyczy firm, dla których laser jest głównym źródłem przychodu. Jeśli maszyna się zatrzyma, tracisz pieniądze. Potrzebujesz szybkości, precyzji i numeru telefonu, pod który możesz zadzwonić, gdy coś się zepsuje.
Przejście na Thunder Laser, Aeon i Boss: Co daje dodatkowe $4K
Przejście z OMTech na Thunder Laser Nova, Aeon Mira, lub Boss Laser to znaczny skok cenowy — często o $4,000 do $6,000 więcej za porównywalną moc.
Nie płacisz za większą moc, tylko za silników serwo (zamiast silników krokowych), prowadnice liniowe, oraz — w bardziej zaawansowanych konfiguracjach —metalowe tuby RF (radiowe). Te komponenty są trwalsze i lepiej utrzymują kalibrację przy pracy 24/7. Tolerancje są ciaśniejsze, okablowanie schludniejsze, a blokady bezpieczeństwa mają standard przemysłowy.
Czynnik prędkości: Dlaczego wydajność rastrowania ma większe znaczenie niż moc cięcia
Początkujący obsesyjnie skupiają się na mocy cięcia (w watach). Profesjonaliści obsesyjnie skupiają się na prędkości rastrowania (w calach na sekundę).
Jeśli Twoja firma graweruje kubki termiczne, skórzane naszywki lub podkładki z łupku, głowica lasera musi wykonywać tysiące ruchów tam i z powrotem. Tani układ z silnikiem krokowym może osiągnąć maksymalnie ok. 500 mm/s i powodować “dzwonienie” (faliste, chwiejne linie). Thunder Laser lub Aeon z hybrydowymi serwomechanizmami mogą pracować z prędkością 1000 mm/s+ przy ostrych, precyzyjnych wynikach — skutecznie podwajając Twoją dzienną wydajność. W zakładzie produkcyjnym prędkość to parametr, który naprawdę się liczy.
Wsparcie lokalne: “Polisa ubezpieczeniowa”, która chroni Cię przed 3‑tygodniowym opóźnieniem w dostawie części
Największą zaletą w Scenariuszu C jest wsparcie oparte w USA.
Gdy w importerze bez marki uszkodzi się płyta sterująca, zwykle zostajesz z przeglądaniem forów lub wysyłaniem maili do fabryki w Chinach — a potem czekasz tygodniami na nową część. Marki takie jak Thunder, Aeon czy Boss utrzymują magazyny części w USA i mają techników mówiących po angielsku, którzy mogą pomóc Ci przez wideorozmowę.
Dla hobbysty trzech tygodni oczekiwania na część to frustracja. Dla profesjonalnego zakładu to może być katastrofa. Te dodatkowe $4,000 to w zasadzie składka ubezpieczeniowa przeciw przestojom — i ciszy radiowej.
Faza 4: Ostateczna kontrola rzeczywistości przed złożeniem zamówienia
Masz już krótką listę. Masz budżet. Kursor wisi nad “Dodaj do koszyka”. Stop.
Istnieje ogromna różnica między maszyną, która tnie pliki demonstracyjne na targach, a taką, która utrzyma firmę przez kolejne pięć lat. Ta różnica rzadko widnieje w specyfikacji — ujawnia się w codziennych trudnościach przy realnym użytkowaniu. Zanim wydasz pieniądze, przefiltruj swój topowy wybór przez trzy ostatnie testy. To zabezpieczenia, które oddzielają narzędzie przynoszące zysk od ciężkiej, drogiej dekoracji garażu.
Dostęp do konserwacji: 60‑sekundowa kontrola, która może zaoszczędzić Ci tydzień przestoju
Konserwacja lasera to nie “kiedyś tam” — to tygodniowa konieczność. Opary kleju i żywice drzewne szybko osadzają się na optyce: około 1–2 gramy tygodniowo. Jeśli czyszczenie luster wymaga 30 minut demontażu, zaczniesz to pomijać. A gdy już to pominiesz, osad wtopi się w powłokę soczewki, kosztując Cię ~30% mocy i ostatecznie doprowadzając do pęknięcia optyki.
Test: Zapytaj sprzedawcę lub obejrzyj film od prawdziwego użytkownika. Czy możesz uzyskać dostęp, wyjąć, przetrzeć i ponownie zamontować Lustro 1, Lustro 2 oraz soczewkę ogniskową w mniej niż łącznie 60 sekund?
Jeśli nie, odpuść.
- Lustro 1 (przy tubie): Chcesz mieć boczne drzwi serwisowe. Idealnie, jeśli możesz przekręcić pierścień mocujący i wyjąć lustro w mniej niż 15 sekund. (OMTech i Gweike zwykle spełniają ten warunek; Glowforge często oblewa, ukrywając optykę za panelami).
- Lustro 2 (na belce): Szukaj pokrywy otwieranej od góry. Powinieneś móc ją wyczyścić patyczkiem higienicznym, bez zdejmowania mocowania. Jeśli musisz odkręcać przewody wentylacyjne, żeby się tam dostać (częste w starszych modelach Monport), płacisz “podatek konserwacyjny” w każdy piątek.
- Lustro 3 i soczewka (głowica lasera): To kluczowy element. Powinieneś móc opuścić stół roboczy, zdjąć pierścień dyszy i sprawić, że soczewka bezpiecznie wpadnie Ci w dłoń w mniej niż 20 sekund. Porada eksperta: Podczas ponownego montażu upewnij się, że soczewka wraca “brzuchem do góry” (stroną wypukłą w górę). Jeśli potrzebujesz klucza imbusowego, by dostać się do soczewki, test oblewa.

Macierz decyzji “Kup dobrze albo kup dwa razy”
Maszyna za $3,000 nigdy nie kosztuje tylko $3,000 — to zaliczka na przyszłe naprawy. Maszyna za $8,000 z kolei często kosztuje mniej w perspektywie pięciu lat. Ta macierz ujawnia całkowity koszt posiadania (TCO) ukryty za ceną na metce.
Zidentyfikuj kolumnę, która najlepiej odpowiada maszynie z Twojej listy.
| Wymiary | Budżetowa konstrukcja (Scenariusz B) | Profesjonalny koń roboczy (Scenariusz C) |
|---|---|---|
| Koszt początkowy | 2000 USD – 4000 USD | 6000 USD – 10 000 USD |
| Żywotność tuby | 1k–2k godzin (szkło CO2) | 10k+ godzin (RF metal/wysokiej klasy szkło) |
| Szacowany przestój/rok | 15 dni (oczekiwanie na części) | 2 dni (wsparcie lokalne/lepsza kontrola jakości) |
| Cotygodniowa konserwacja | 2 godziny (ręczna regulacja) | 30 minut (uszczelnione optyki/lepsze prowadnice) |
| Koszt wymiany (Rok 4) | $1,000+ (nowa tuba + PSU) | $0 (źródło o długiej żywotności) |
| Wartość odsprzedaży | 40% oryginalnej ceny | 70% oryginalnej ceny |
| 5-letni TCO | $19 000+ (w tym utracone godziny rozliczalne) | $7 000 (niskie materiały eksploatacyjne) |
Jeśli prowadzisz warsztat hobbystyczny, wersja budżetowa jest w porządku — Twój czas jest “za darmo”. Jeśli prowadzisz firmę, przestój spowodowany “tanią” maszyną zniweluje różnicę w cenie względem “drogiej” w ciągu pierwszych 18 miesięcy.
Lista kontrolna: Bądź gotowy do cięcia w ciągu 48 godzin od dostawy
Najbardziej niebezpieczny czas dla właściciela lasera to pierwszy tydzień. Bez odpowiednich materiałów maszyna stoi bezczynnie, podczas gdy czas na zwrot szybko się kończy. A jeśli nie zweryfikujesz optyki od razu, wszelkie uszkodzenia powstałe w transporcie staną się Twoim problemem.
Postępuj zgodnie z tym harmonogramem, aby od razu być gotowym do pracy — lub do odesłania wadliwego egzemplarza.
Dzień 0: Przygotowanie przed przyjazdem (2 godziny)
- Płyny: Kup 2 galony wody destylowanej (do chłodziarki) i alkohol izopropylowy 90% (do optyki).
- Zestaw optyczny: Zadbaj o posiadanie papieru do czyszczenia soczewek oraz papieru termicznego (papieru do paragonów) do testów wyrównania.
- Zasilanie: Potwierdź dedykowany obwód 20A (110V/220V w zależności od urządzenia). Dzielenie obwodu z lodówką lub kompresorem spowoduje wybijanie bezpieczników i popsuje cięcia.
Dzień 1: Rozpakowanie i inspekcja (4 godziny)
- Test potrząsania: Przed napełnieniem chłodziarki sprawdź, czy w tubie lasera nie ma wewnętrznych pęknięć. Jeśli przy delikatnym kołysaniu tuby usłyszysz brzęk szkła, odmów przyjęcia przesyłki.
- Test szczelności: Podłącz wodę, uruchom pompę i odczekaj 30 minut. Sprawdź końce tuby i spód obudowy.
- 60-sekundowe czyszczenie: Wykonaj kontrolę konserwacyjną, którą wcześniej przygotowałeś w Kroku 1.
- Wyrównanie: Użyj papieru termicznego, aby zweryfikować ścieżkę wiązki we wszystkich czterech rogach stołu roboczego.
Dzień 2: Walidacja (2 godziny)
- Test ramy: Wykonaj cięcie wektorowe na drewnie z prędkością 10 mm/s przy mocy 90%.
- Wynik: Krawędzie powinny być złocisto-brązowe, nie zwęglone na czarno. Szerokość cięcia powinna być pionowa, a nie nachylona.
- Test wytrzymałości: Uruchom maszynę na 3 godziny. Obserwuj temperaturę (utrzymuj poniżej 22°C/71°F). Jeśli się przegrzewa lub traci ostrość, odeślij ją.
Ostateczne cięcie
Na początku tego przewodnika zapytaliśmy, czy budujesz warsztat, czy po prostu kupujesz narzędzie. Różnica nie polega na marce wytłoczonej na obudowie — lecz na stopniu przygotowania właściciela.
Stosując ten czterofazowy schemat, nie tylko kupiłeś laser — zaplanowałeś sukces. Ustaliłeś wymagania dotyczące materiałów, obliczyłeś potrzebną moc, wdrożyłeś protokoły bezpieczeństwa i odkryłeś ukryte koszty eksploatacji. Już nie liczysz na dobrą maszynę; zaplanowałeś sprytny zakup.
Badania zostały przeprowadzone. Lista kontrolna jest gotowa. Teraz czas na cięcie. A jeśli chcesz praktycznej pomocy w dopasowaniu swojego procesu pracy do odpowiedniej technologii, możesz skontaktuj się z nami w celu uzyskania spersonalizowanych porad dotyczących systemów laserowych.

VI. Najczęściej zadawane pytania (FAQ)
1. Czy plotery laserowe mogą ciąć metal?
Tak — niektóre wycinarki laserowe mogą ciąć metal, ale zależy to od rodzaju i mocy lasera. Lasery włóknowe oraz wysokiej mocy systemy CO2 mogą zazwyczaj ciąć różne metale, w tym stal nierdzewną, aluminium i miedź. W przypadku grubszych blach lub bardziej wymagających zastosowań przemysłowe lasery włóknowe, takie jak Jednostołowa wycinarka laserowa światłowodowa są zalecane.
2. Jakie materiały można ciąć laserem CO2?
Typowe materiały to drewno, akryl, skóra, tkanina, papier i niektóre tworzywa sztuczne. Jednak lasery CO2 zazwyczaj nie nadają się do cięcia metalu, chyba że mają bardzo dużą moc i zostały specjalnie zaprojektowane do cięcia metalu. Nie zaleca się także cięcia PVC ani innych materiałów wydzielających toksyczne opary pod wpływem ciepła.
3. Jak precyzyjne są maszyny do cięcia laserowego?
Jedną z największych zalet maszyn do cięcia laserowego jest ich precyzja. Wysokiej jakości wycinarki laserowe mogą wykonywać niezwykle drobne detale, z tolerancją sięgającą nawet 0,001 cala (0,025 mm). Rzeczywista precyzja zależy od takich czynników jak jakość wiązki, sztywność i stabilność maszyny oraz dokładność systemu sterowania ruchem.