Entre numa típica oficina de fabrico de uma só pessoa e observe a prensa dobradeira. As guias estão escorregadias com óleo fresco. As engrenagens de lubrificação exibem orgulhosamente uma tampa de massa lubrificante recém-aplicada. O proprietário limpa as mãos num pano, confiante de que acabou de “fazer manutenção” e proteger o seu investimento.
Mas olhe mais de perto para esse óleo. Já não é âmbar — é preto. Esfregue-o entre os dedos e sentirá a areia. Ele não acabou de lubrificar a máquina. Alimentou-a com uma nova dose de lixa líquida.
Costumamos tratar o equipamento de oficina como tratores agrícolas antigos, assumindo que mais massa lubrificante significa automaticamente uma vida útil mais longa. Mas o trabalho de precisão em chapa metálica exige uma abordagem diferente — uma em que a adição de lubrificante é o último passo, não o primeiro. Esta distinção torna-se ainda mais crítica à medida que as oficinas fazem a transição para equipamentos de tolerâncias mais apertadas, como uma Quincadeira CNC moderna, onde a contaminação se traduz diretamente numa perda de precisão mensurável.
A Dura Verdade: A maioria das falhas de prensas dobradeiras “DIY” começa com limpeza inadequada, não com falta de óleo
Uma prensa dobradeira com estrutura totalmente soldada em aço pode manter tolerâncias apertadas durante uma década de serviço contínuo. Já vi máquinas com 12 anos ainda a dobrar ângulos de 90 graus perfeitos, enquanto modelos idênticos na oficina ao lado requerem reconstruções de cilindros hidráulicos antes do oitavo ano. A diferença não está na frequência com que completam o fluido hidráulico. A diferença está no que fazem antes de pegar na lata de óleo.
Em oficinas de alto volume que realizam meio milhão de ciclos por ano, as taxas de falha hidráulica podem triplicar quando os operadores continuam a lubrificar sem primeiro remover a sujidade. Espalhar óleo sobre a sujidade empurra a contaminação para além dos vedantes raspadores. Uma vez que os detritos entram no sistema hidráulico, dirigem-se diretamente para a bomba e para as válvulas de precisão. O resultado: paredes de cilindro riscadas, fugas de desvio interno e uma perda constante de tonelagem — falhas que se tornam ainda mais dispendiosas em equipamentos de alta capacidade, como uma Quincadeira de Grande Porte.
Manutenção não significa adicionar fluidos — significa eliminar variáveis.
Pare de pegar na pistola de massa lubrificante primeiro.
Porque “Eu lubrifico regularmente” não evita a perda de precisão
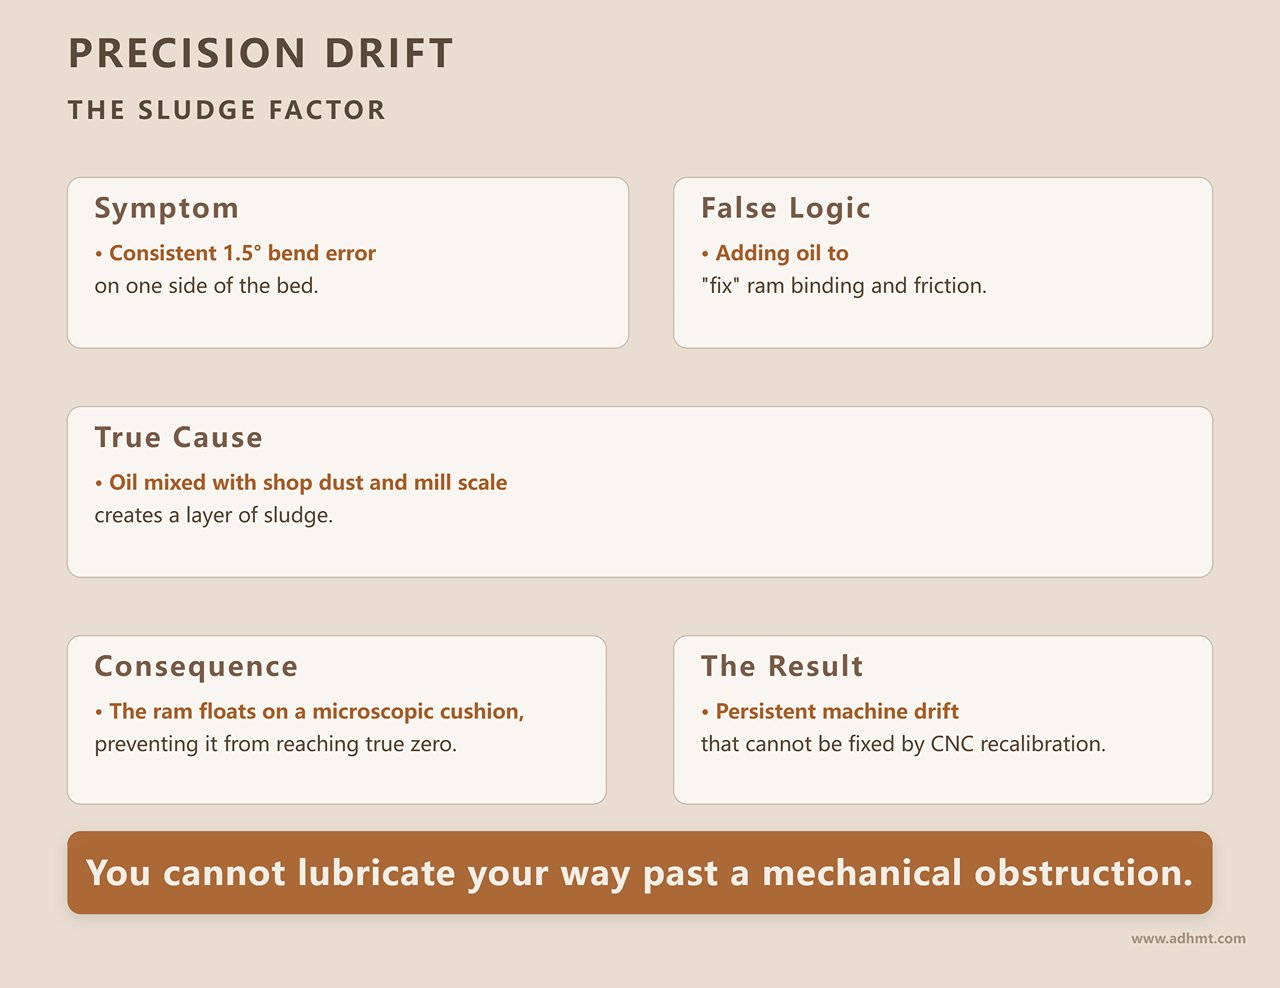
Pegue num compasso e verifique os ângulos das curvas finais após um mês de produção intensiva. Pretende atingir 90 graus, mas o lado esquerdo da bancada mede consistentemente 91,5. A reação natural é assumir que o carro está a prender nas guias, então inunda as guias com mais óleo de caminho. A lógica parece sólida: reduzir o atrito para que o carro assente corretamente.
Na realidade, está a suspender o carro numa camada microscópica e irregular de lodo.
Máquinas de precisão operam com folgas metal-metal medidas em milésimos de polegada. Quando bombeia óleo numa máquina suja, esse espaço crítico fica preenchido com fluido sobreposto a poeira da oficina, carepa metálica e resíduos de refrigerante seco. O carro já não pode regressar ao verdadeiro zero porque está a deslizar sobre uma fina almofada de lubrificante contaminado. Pode recalibrar o controlador CNC ou ajustar os batentes mecânicos todo o dia, mas a máquina continuará a desviar.
Não pode lubrificar para ultrapassar uma obstrução mecânica.
O Efeito de Pasta Abrasiva: Como o pó e o excesso de lubrificação aceleram o desgaste
A carepa metálica desprende-se do aço laminado a quente a cada dobra. O pó de moagem deriva da área de fabrico e assenta nas guias oleadas do carro. Quando aplica óleo fresco sobre esses detritos, não está a expulsá-los — está a suspender partículas microscópicas afiadas num filme espesso de lubrificante.
Cada vez que o carro realiza um ciclo, essa pasta é arrastada por superfícies maquinadas de precisão. Comporta-se exatamente como um composto de polimento. Está, efetivamente, a maquinar contra as suas próprias tolerâncias. O óleo mantém o granulado no lugar, o granulado risca o aço, e esses sulcos criam ainda mais bolsas profundas para recolher mais detritos. Com o tempo, as folgas apertadas das guias que mantêm o alinhamento das ferramentas desgastam-se. O carro começa a deslocar-se para a frente e para trás sob carga, partindo punções e destruindo matrizes.
Espalhar massa lubrificante fresca sobre o pó da oficina não protege a sua máquina — destrói-a lentamente de fora para dentro.
Como a sobre-lubrificação esconde fugas, solta fixações e mascara desvios de alinhamento
Olhe debaixo de um camião de trabalho com muitos quilómetros. Se o compartimento do motor estiver revestido com uma camada espessa de sujidade oleosa de estrada, nunca irá notar a única gota de refrigerante que avisa que uma junta da cabeça está prestes a falhar.
O mesmo princípio aplica-se à sua prensa dobradeira. Quando lubrifica em excesso, o óleo sobrante acumula-se à volta das ligações hidráulicas e escorre pelos quadros laterais. Uma fuga hidráulica legítima — um O-ring a falhar ou uma linha de alta pressão rachada — desaparece na confusão. Não irá detetar a infiltração até que a pressão caia a meio da dobra, arruinando uma peça de trabalho cara.
Ainda pior, o óleo que se infiltra por baixo das cabeças dos parafusos estruturais atua como uma cunha hidráulica. A vibração proveniente
A inspeção diária de 15 minutos que deteta 80% dos problemas cedo
Os controladores CNC modernos acionam um lembrete de manutenção a cada 250 horas de funcionamento. A maioria dos operadores limita-se a limpar o alerta, confiando que o software está a monitorizar o estado da máquina. Mas nenhuma linha de código consegue ver uma lasca de escama de laminagem a quente alojada contra o seu codificador linear Y1. Os relatórios de falhas do fabricante indicam que 80% da perda gradual de precisão começa com a contaminação física em sensores e calhas — muito antes de a máquina produzir qualquer ruído invulgar. Uma inspeção diária não se trata de duvidar do controlador; trata-se de identificar os problemas físicos que o controlador não consegue detetar. Muitas equipas de assistência dos fabricantes de equipamento original (OEM) publicam listas de verificação visuais e materiais de referência — frequentemente disponíveis como brochuras descarregáveis — para ajudar a padronizar estas inspeções.
Inspeção pré-arranque: o que verificar antes de ligar
Aproxime-se da máquina antes de o compressor entrar em funcionamento e a bomba hidráulica começar a roncar. Uma vez que a oficina se enche de ruído e vibração, a sua capacidade de notar indícios mecânicos subtis desaparece. Comece no batente traseiro. Passe um pano limpo e seco ao longo dos carris do eixo X. Se o pano ficar negro, está a ver uma mistura de óleo de guia e pó de moagem — uma pasta abrasiva que pode eventualmente travar um servo ou danificar um fuso de esferas.
De seguida, verifique o chão debaixo do reservatório hidráulico e os cilindros principais. O que procura é até uma única gota de fluido sobre o betão nu. Um chão impecável estabelece a sua referência de diagnóstico. Se ligar a máquina primeiro, a vibração e o fluxo de ar podem espalhar uma fuga lenta numa película fina que se mistura com a sujidade normal da oficina. Porque é que a sequência desta inspeção pré-arranque é tão importante?
A regra do “primeiro seco”: quais superfícies devem permanecer limpas e quase sem óleo
Após curvar aço A36 perfurado, o instinto é revestir fortemente as matrizes com óleo para evitar a ferrugem durante a noite. De manhã, esse mesmo óleo tornou-se num íman para o pó em suspensão na oficina. Em materiais rugosos ou perfurados, as pontas das ferramentas desgastam-se até três vezes mais rápido quando cobertas por uma película de óleo que retém partículas abrasivas. As superfícies dos punções e das matrizes, os dedos do batente posterior, e os lasers de segurança óticos devem todos seguir a regra do “seco em primeiro lugar”.
Estes componentes devem ser limpos com um pano.
Diagnósticos semanais sem ferramentas profissionais: verificar alinhamento, fugas e precisão
Testes com papel e régua para verificar o paralelismo entre o martelo e a cama
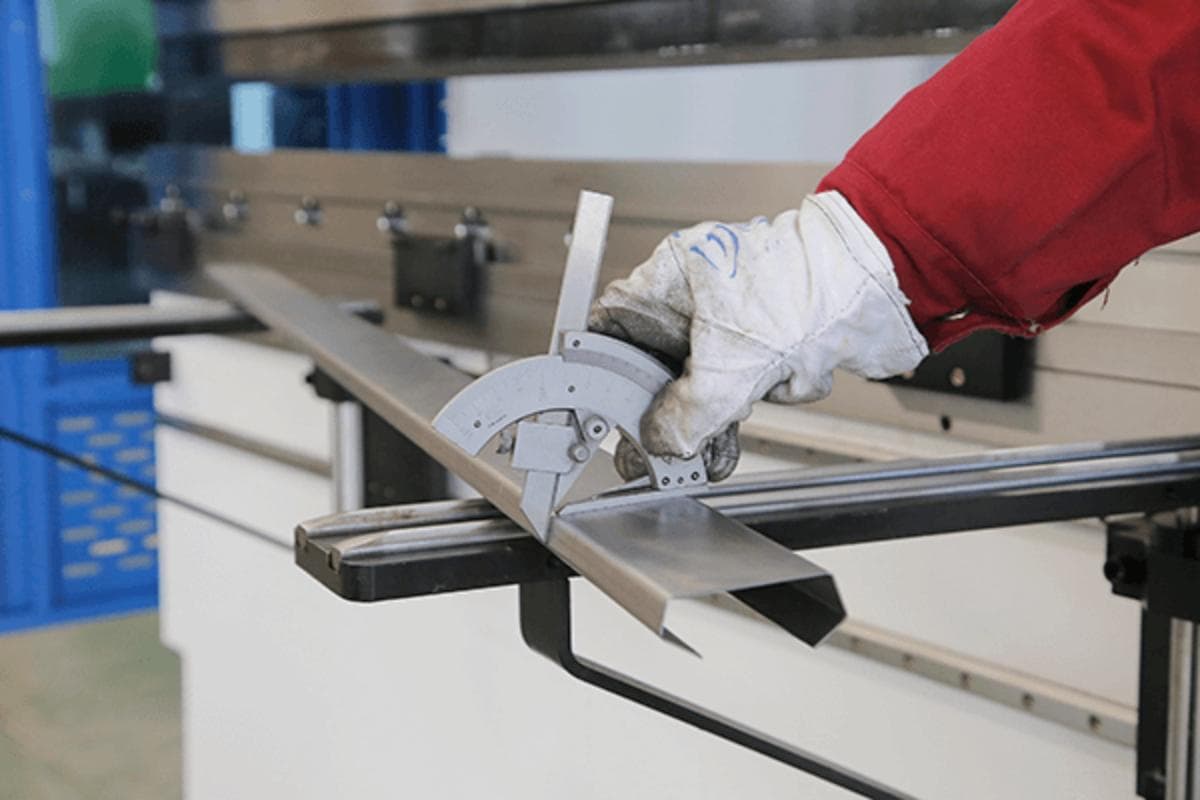
Uma folha padrão de papel de impressora de 20 lb tem 0,004 polegadas de espessura. Numa oficina de precisão, isso é mais do que material de escritório — é um calibrador de folgas improvisado para quem não quer gastar três mil dólares numa chamada de assistência técnica. Para verificar se o martelo está a bater na mesa de forma uniforme, coloque uma tira de papel na extremidade esquerda da matriz e outra na extremidade direita. Baixe o martelo no modo de “polegadas” até que este entre em contacto. Se conseguir deslizar a tira esquerda com o dedo mindinho enquanto a tira direita está firmemente presa, os seus eixos Y1 e Y2 estão dessincronizados.
O seu controlador CNC pode insistir que tudo está a zero, mas ele apenas reporta o que os codificadores lhe transmitem. Se um suporte de montagem de uma régua linear se soltou devido a vibração, mesmo que por uma fração, a leitura torna-se ficção. Este “teste de aperto” físico contorna a eletrónica e revela a verdadeira condição mecânica da máquina. Quando um lado prende consistentemente de forma mais frouxa do que o outro, não está apenas a produzir dobras inconsistentes — está a impor cargas laterais desiguais nas guias e vedantes. Com o tempo, esse desequilíbrio cria padrões de desgaste localizados que podem, em última análise, exigir a retificação das guias.
Se o teste do papel falhar, resista à vontade de reiniciar o software. Em vez disso, inspecione a própria mesa. Coloque uma régua de retificador de alta qualidade ao longo de todo o comprimento da travessa inferior. Se vir luz a passar pelo centro, a mesa está “abaulada” — curvada devido a anos de tonelagem excessiva aplicada no meio. Uma máquina com uma mesa curvada nunca produzirá uma peça verdadeiramente reta, independentemente de quanto ajuste o encosto traseiro.
Mas e se o martelo estiver nivelado, a cama plana e os comprimentos das abas ainda forem inconsistentes?
Verificação de confiança do batente traseiro: confirmar a repetibilidade sem indicadores comparadores
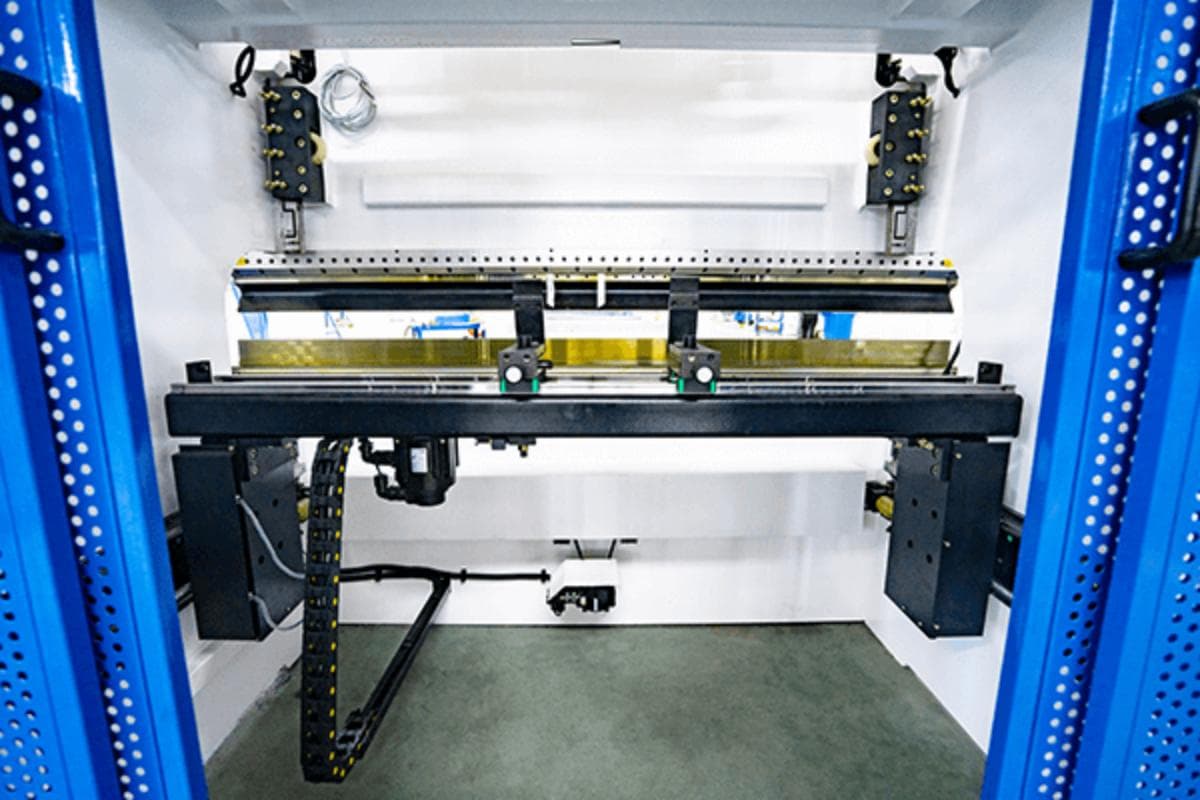
A repetibilidade é a linha que separa um sábado rentável de um contentor de sucata cheio de peças desperdiçadas. Para a testar sem um comparador de mostrador, pegue num pedaço de sucata de calibre 16 e risque uma linha única e profunda perto de uma das extremidades. Ajuste o seu encosto traseiro para 4,000 polegadas, pressione a sucata firmemente contra os dedos e risque uma marca correspondente na mesa. Depois, leve o encosto traseiro até ao seu limite posterior antes de o fazer regressar às 4,000 polegadas. Verifique o alinhamento. Se a linha riscada na sucata já não coincidir com a marca na mesa, o seu encosto traseiro está a “oscilar” — falhando ao regressar exatamente à mesma posição de cada vez.
Este tipo de movimento “fantasma” geralmente tem origem numa correia de transmissão solta ou num fuso de esferas cheio de gordura antiga e pó metálico. Quando a porca das esferas encontra um bolsão de resíduos, o motor de passo pode saltar uma fração de pulso. Não irá ouvir um estalido ou ruído de moagem. Em vez disso, irá notar que a sua aba de 2 polegadas subitamente mede 2,015 polegadas — e a seguinte sai com 1,990. Numa oficina de uma só pessoa, essa deriva subtil é fatal. Pode facilmente perder quatro horas a recalibrar o software quando a verdadeira solução era uma limpeza de cinco minutos dos carris do eixo X.
Confie mais na linha de marcação do que no ecrã. Se a marca física se deslocar, a ligação mecânica entre o motor e o dedo do medidor traseiro está comprometida. Depois de verificar que o medidor traseiro repete com precisão, o passo seguinte é verificar o “sangue” da máquina para garantir que assim continua.
Como pode saber se o óleo hidráulico está realmente a fazer o seu trabalho — ou simplesmente parado?
Nível e Claridade do Fluido Hidráulico: Como Deve Ser o “Normal”
O óleo hidráulico deve assemelhar-se a um copo de mel barato — claro, ligeiro na cor e uniforme. Se a janela de inspeção no seu reservatório se parece mais com um latte, tem um problema de “leite”, que é uma forma educada de dizer que o óleo está saturado com água proveniente da condensação na oficina. A água no sistema não promove apenas ferrugem; sob alta pressão, provoca cavitação, criando pequenas implosões que corroem e danificam as superfícies das suas válvulas caras.
Se o óleo parecer chá ou café escuro, foi sobreaquecido. Óleo cozido perde viscosidade, o que significa que se torna demasiado fino para manter selos de pressão adequados no interior dos cilindros. Vai notar os efeitos quando o pistão começar a descer enquanto mantém uma dobra, ou quando a bomba começar a zumbir como um motor a jato após apenas vinte minutos de operação. Óleo escuro é um sinal de alerta de que os filtros estão em bypass ou de que o sistema de arrefecimento não está a cumprir a sua função.
Não espere pelo intervalo de manutenção de 2.000 horas se a cor estiver errada. O óleo é barato; um bloco de coletor principal não é. E se o fluido ainda estiver claro mas o nível baixar semana após semana, tem uma fuga — simplesmente ainda não a encontrou.
Então, para onde está a ir esse óleo se não está a acumular-se no chão?
Detetar Microfugas Antes da Janela de Escalação de 72 Horas
Uma máquina limpa é um instrumento de diagnóstico. Se a sua prensa de dobra estiver enterrada sob uma chamada camada “protetora” de gordura antiga e pó, uma microfuga numa ligação de alta pressão não vai sobressair. Simplesmente vai infiltrar-se na sujidade, criando uma mancha húmida indistinguível do resto da estrutura. Não a vai detetar até que a perda de pressão se torne suficientemente grave para que a máquina já não consiga atingir a sua tonelagem nominal.
A regra das 72 horas é simples:
| Tempo | Ação | Observação | Consequência |
|---|---|---|---|
| Segunda-feira de manhã | Limpe completamente todos os encaixes hidráulicos | Encaixes limpos e sem resíduos | Estabelece uma referência clara |
| Quarta-feira | Passe um pano branco limpo sobre os mesmos encaixes | Leve mancha dourada no pano | Identifica precocemente uma junta tórica com fuga |
| Quarta-feira à noite | Substituir a vedação afetada | Sem mais fugas | Reparação de 20 minutos, custo mínimo |
| Sexta-feira à tarde (se ignorado) | Vedação rompe sob pressão | Grande derrame de óleo, perda de pressão | Até uma semana de produção perdida |
Uma fuga lenta geralmente indica que a vibração ou o ciclo repetido de aquecimento afrouxou uma ligação. Detecte-a cedo e evita que o ar entre no sistema—prevenindo a resposta “esponjosa” do êmbolo que destrói a precisão. Inspecione as ligações no topo dos cilindros e o bloco principal de válvulas antes da sua próxima produção.
Uma vez que as fugas estejam seladas e a estrutura devidamente alinhada, a única variável restante é o atrito—e apenas nos componentes que realmente necessitam de lubrificação.
A Estratégia de Lubrificação “Escassez”: Menos Óleo, Aplicado com Precisão
Considere um camião de trabalho com muitos quilómetros. Aqueles que ultrapassam os 300.000 quilómetros não duram porque o proprietário investe em peças pós-venda vistosas ou encharca o motor com spray anti-ferrugem. Duram porque o proprietário mantém o compartimento do motor suficientemente limpo para notar uma única gota de líquido de refrigeração verde antes que a junta da cabeça falhe. A sua prensa dobradora exige a mesma disciplina. Fomos condicionados a acreditar que mais óleo significa mais proteção—tratando a lubrificação como uma defesa bruta contra o atrito. Numa oficina de fabrico, contudo, o excesso de fluido é uma responsabilidade. Ele captura tudo o que flutua no ar.
Limpar Antes de Aplicar: Porque a Limpeza Importa Mais do que o Lubrificante
Entre numa dúzia de pequenas oficinas de uma pessoa em dificuldades e verá a mesma cena. As guias estão escorregadias com óleo fresco. À primeira vista, parece que alguém cuida do equipamento. Olhe mais de perto. Esse óleo está salpicado com manchas pretas de óxido de laminação e pó fino prateado vindo da rebarbadora ao lado. O proprietário limpa as mãos num pano, satisfeito por ter “feito manutenção” e protegido o seu investimento.
Não fez.
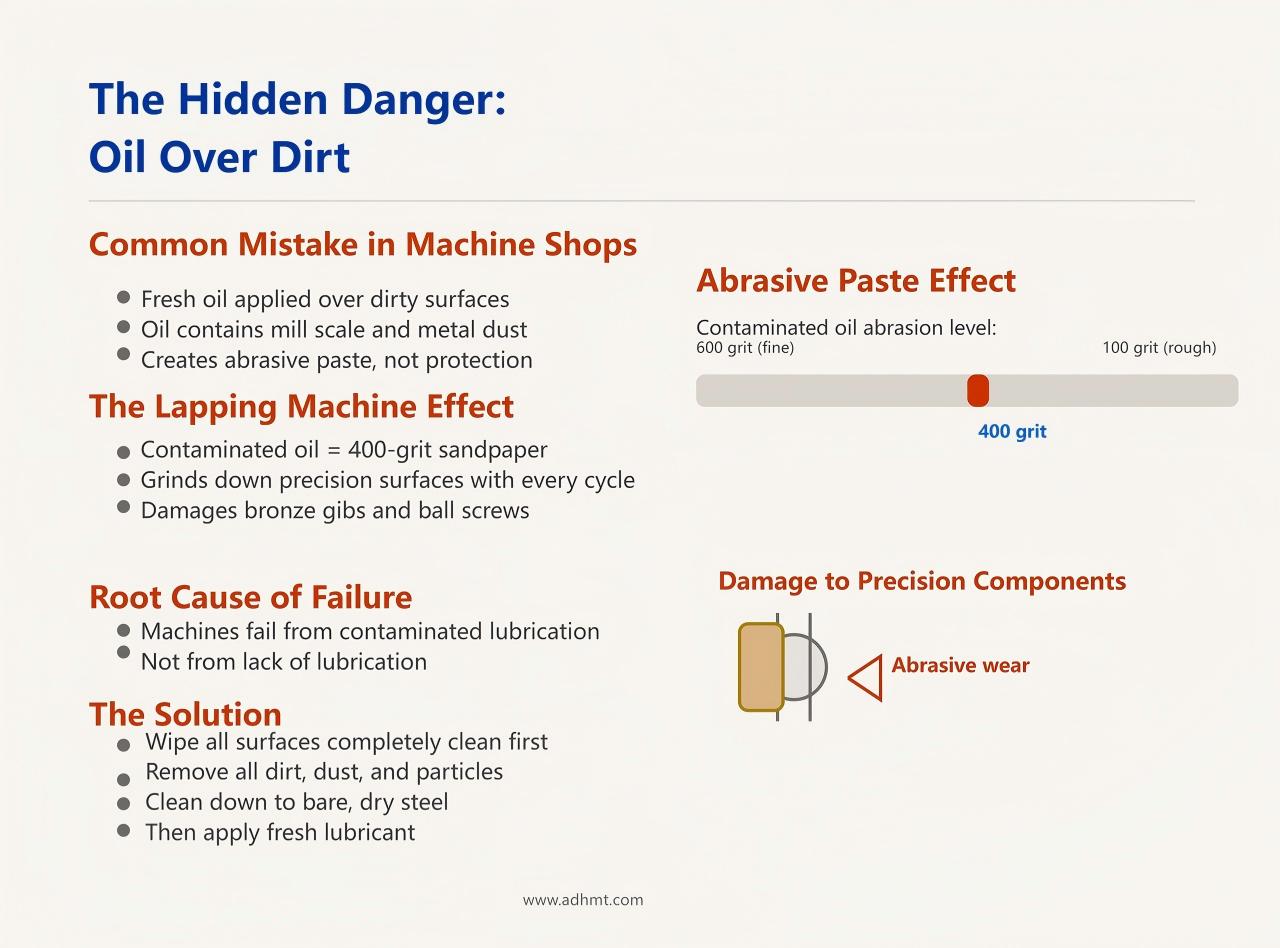
O que fez, na realidade, foi criar uma máquina de lapidação.
Ao espalhar graxa ou óleo fresco sobre a sujidade incrustada, bloqueia partículas de sílica e aço endurecido contra as suas superfícies mais precisas. A cada ciclo do êmbolo, essa contaminação é arrastada sobre calços de bronze e fusos de esferas, cortando-os como lixa de grão 400. As máquinas raramente falham por falta de lubrificação. Falham porque alguém transformou essa lubrificação em pasta abrasiva por saltar uma simples limpeza.
Antes de uma única gota de novo fluido tocar o metal, limpe completamente cada guia, engrenagem e encaixe de ferramenta—até ao aço nu e seco.
Então, como proteger o metal exposto sem o afogar em lubrificante?
Frequência vs. Volume: Proteger Zonas de Alto Atrito sem Convidar Resíduos
As prensas dobradoras CNC modernas estão programadas para sinalizar lembretes de manutenção a cada 250 a 500 horas. Elas apitam. Bloqueiam o acesso. Insistem na lubrificação. Os operadores respondem pegando na pistola de graxa e bombando as conexões até a graxa sair à volta dos blocos de rolamentos.
Essa é a armadilha.
Componentes de alto atrito — como fusos de esferas do batente traseiro e guias do pistão — requerem lubrificação frequente, não lubrificação pesada. Uma camada espessa de massa lubrificante simplesmente fica ali, à espera que o pó do ar da oficina se deposite nela. Com o tempo, essa sujidade incrustada penetra nas roscas, acabando por causar falhas nos impulsos dos motores de passo e fazendo com que a precisão do posicionamento se desvie.
Adote uma abordagem de “fome”: aplique uma película tão fina que mal deixe um brilho na ponta do dedo. Quer apenas lubrificação de fronteira suficiente para evitar o engripamento metal‑com‑metal — nada mais. Se conseguir raspar um glóbulo visível de massa lubrificante da extremidade de um fuso de esferas, exagerou.
Em vez de inundar o sistema sempre que o controlador o incomoda, limpe a área e aplique uma micro‑película diariamente ou semanalmente. Máquinas de precisão recompensam a contenção. Ignorar isto será por sua conta e risco.
Que tipo de película lubrificante consegue realmente resistir às condições de uma oficina cheia de pó?
Escolher entre óleo, massa lubrificante e lubrificantes secos num ambiente de bricolage
Não pode confiar no mesmo tubo de massa de lítio para todas as aplicações. As exigências de atrito de uma pancada pesada repetidamente a penetrar aço inoxidável endurecido são totalmente diferentes do movimento de rolamento suave de um carril de guia linear.
A massa lubrificante espessa pertence dentro de rolamentos selados — em mais nenhum lugar. Quando se trata de engrenagens expostas e carris do batente traseiro, o óleo de máquina leve é a escolha convencional. Numa oficina de bricolage cheia de pó, contudo, até o óleo leve se torna um íman para partículas suspensas. É aí que os lubrificantes secos de PTFE ou grafite mostram o seu valor. Evaporam rapidamente, deixando para trás uma película seca e escorregadia que resiste à aderência de partículas abrasivas.
Para ferramentas — especialmente ao trabalhar com chapa metálica rebarbada que acelera o desgaste do punção — aplique uma quantidade precisa de composto anti‑agarrotamento de alta pressão ou uma massa lubrificante formulada especificamente para ferramentas no ombro da mesma. Isto evita o engripamento sem permitir que o lubrificante se espalhe pela bancada. Escolha a composição química com base no risco de exposição. Antes da próxima operação, inspecione os carris expostos à procura de acumulações pegajosas.
Auditoria mensal de alinhamento e segurança: redefinir o seu ponto de referência
Observe um operador fabricar um suporte simples que fica com 92 graus em vez de 90 e verá muitas vezes que ele vai diretamente ao ecrã de controlo para ajustar os offsets. A suposição é imediata: a máquina deve estar desalinhada. Mas usar ajustes de software para mascarar um problema mecânico é um erro dispendioso.
Pense num camião de trabalho com muitos quilómetros que puxa fortemente para a direita na autoestrada. Não seguraria apenas o volante ligeiramente para a esquerda e declararia o problema resolvido — iria verificar as barras de direção e a suspensão. Uma auditoria mensal adequada funciona da mesma maneira. Não se trata de ajustar parâmetros cegamente até a dobra parecer aceitável. É um processo metódico de eliminação de variáveis para descobrir a verdadeira origem do desvio.
Definir O que “Exato” Significa Realmente para a Sua Máquina
Entre em quase qualquer pequena oficina de fabrico e encontrará alguém a confiar no mesmo conjunto padrão de matriz em V e punção para a maioria dos trabalhos. Ele executa um lote exigente de aço inoxidável perfurado e depois volta a usar aço macio fino. De repente, as dobras estão duas graus fora do ângulo. Sem hesitar, culpa o alinhamento do pistão e começa a rodar os parafusos de nivelamento.
A máquina não é o problema.
Confiar apenas em uma ou duas dimensões de punção para todos os trabalhos pode acelerar o desgaste da ponta entre duas e três vezes, especialmente ao formar materiais mais duros. Com o tempo, a ponta do punção começa a achatar. Essa fração aparentemente insignificante de milímetro perdida na ponta aparece na peça acabada como uma dobra rasa. Se começar a ajustar os parâmetros do eixo Y para compensar um punção gasto, estará a codificar um erro nas definições de base da sua máquina. Assim, quando finalmente instalar uma ferramenta nova e afiada no mês seguinte, cada dobra irá ultrapassar o limite e poderá até rachar o material. Não pode alinhar corretamente uma quinadora se não souber qual componente está realmente a causar o desvio. Antes de tocar num único parafuso de alinhamento na estrutura, audite as ferramentas com um paquímetro e confirme o verdadeiro raio da ponta. Faça isto antes da próxima produção.
Mas e se as suas ferramentas estiverem perfeitamente verificadas e a máquina continuar a desviar‑se?
Ligações elétricas, corrosão e os inimigos ocultos da precisão
Muitas vezes tratamos as quinadoras como grandes martelos hidráulicos e esquecemo‑nos de que também são computadores controlados com precisão. Um dono de oficina pode passar três horas a nivelar os dedos do batente traseiro com um indicador de relógio, deixá‑los perfeitamente planos e ir para casa satisfeito. Duas semanas depois, o batente traseiro está sistematicamente fora por vinte milésimos. Ele presume que algo mecânico se deslocou. Inspeciona correias, polias e fusos de esferas. Está tudo apertado.
O problema não é mecânico;
Onde Termina a Manutenção DIY — e Quando Desligar a Máquina Poupa Dinheiro
O problema não é mecânico; trata-se de um cabo de encoder a deteriorar-se que envia sinais corrompidos para o controlador. Em vez de chamar um técnico para testar a saída elétrica, o proprietário pega numa chave inglesa e ajusta cegamente os parafusos de esferas do encosto traseiro para compensar. Nesse momento, ultrapassou a linha entre a manutenção e os danos autoinfligidos. Saber quando largar a chave inglesa e pegar no telefone pode significar a diferença entre a substituição de um sensor por $500 e uma lição de $5.000 em desperdício evitável. A manutenção DIY (faça você mesmo) eficaz consiste em preservar a linha de base da máquina através de uma limpeza disciplinada e de uma lubrificação precisa. Nunca consiste em alterar a geometria da máquina para ocultar uma falha subjacente.
Sinais de Aviso que Significam “Pare Imediatamente”
Não se pode reparar uma vedação hidráulica interna com força bruta. Muitos proprietários de oficinas associam um chão seco a um sistema hidráulico saudável, presumindo que se não houver fugas visíveis, tudo deve estar bem. Na realidade, os sistemas hidráulicos perdem pressão naturalmente com o tempo, e as falhas mais graves ocorrem silenciosamente, sem qualquer sinal externo.
Se o cilindro descer durante a noite enquanto a máquina está desligada, as vedações internas do cilindro estão a permitir a passagem do fluido. A reação típica do utilizador DIY é ligar a bomba, aumentar a válvula de alívio de pressão e forçar o sistema a manter a tonelagem. É assim que se rebenta uma cabeça de cilindro. Em vez de lutar contra a gravidade, altere a sua rotina de encerramento. Todas as noites, estacione o cilindro totalmente baixado, apoiado numa matriz fechada ou num conjunto de blocos de madeira sólidos. Retirar o peso dos cilindros e válvulas alivia a pressão estática que destrói as vedações desde o início. Pense nisto como um atrelado pesado acoplado a um camião com suspensão pneumática danificada — não continua a ligar o compressor; remove o peso dos amortecedores. Se a máquina não conseguir manter a tonelagem no fundo do curso sem o esforço da bomba ou com o cilindro a descer, corte a alimentação e chame um especialista hidráulico. Não ignore este sinal de aviso.
Questões Estruturais vs. de Manutenção: Saber Distinguir
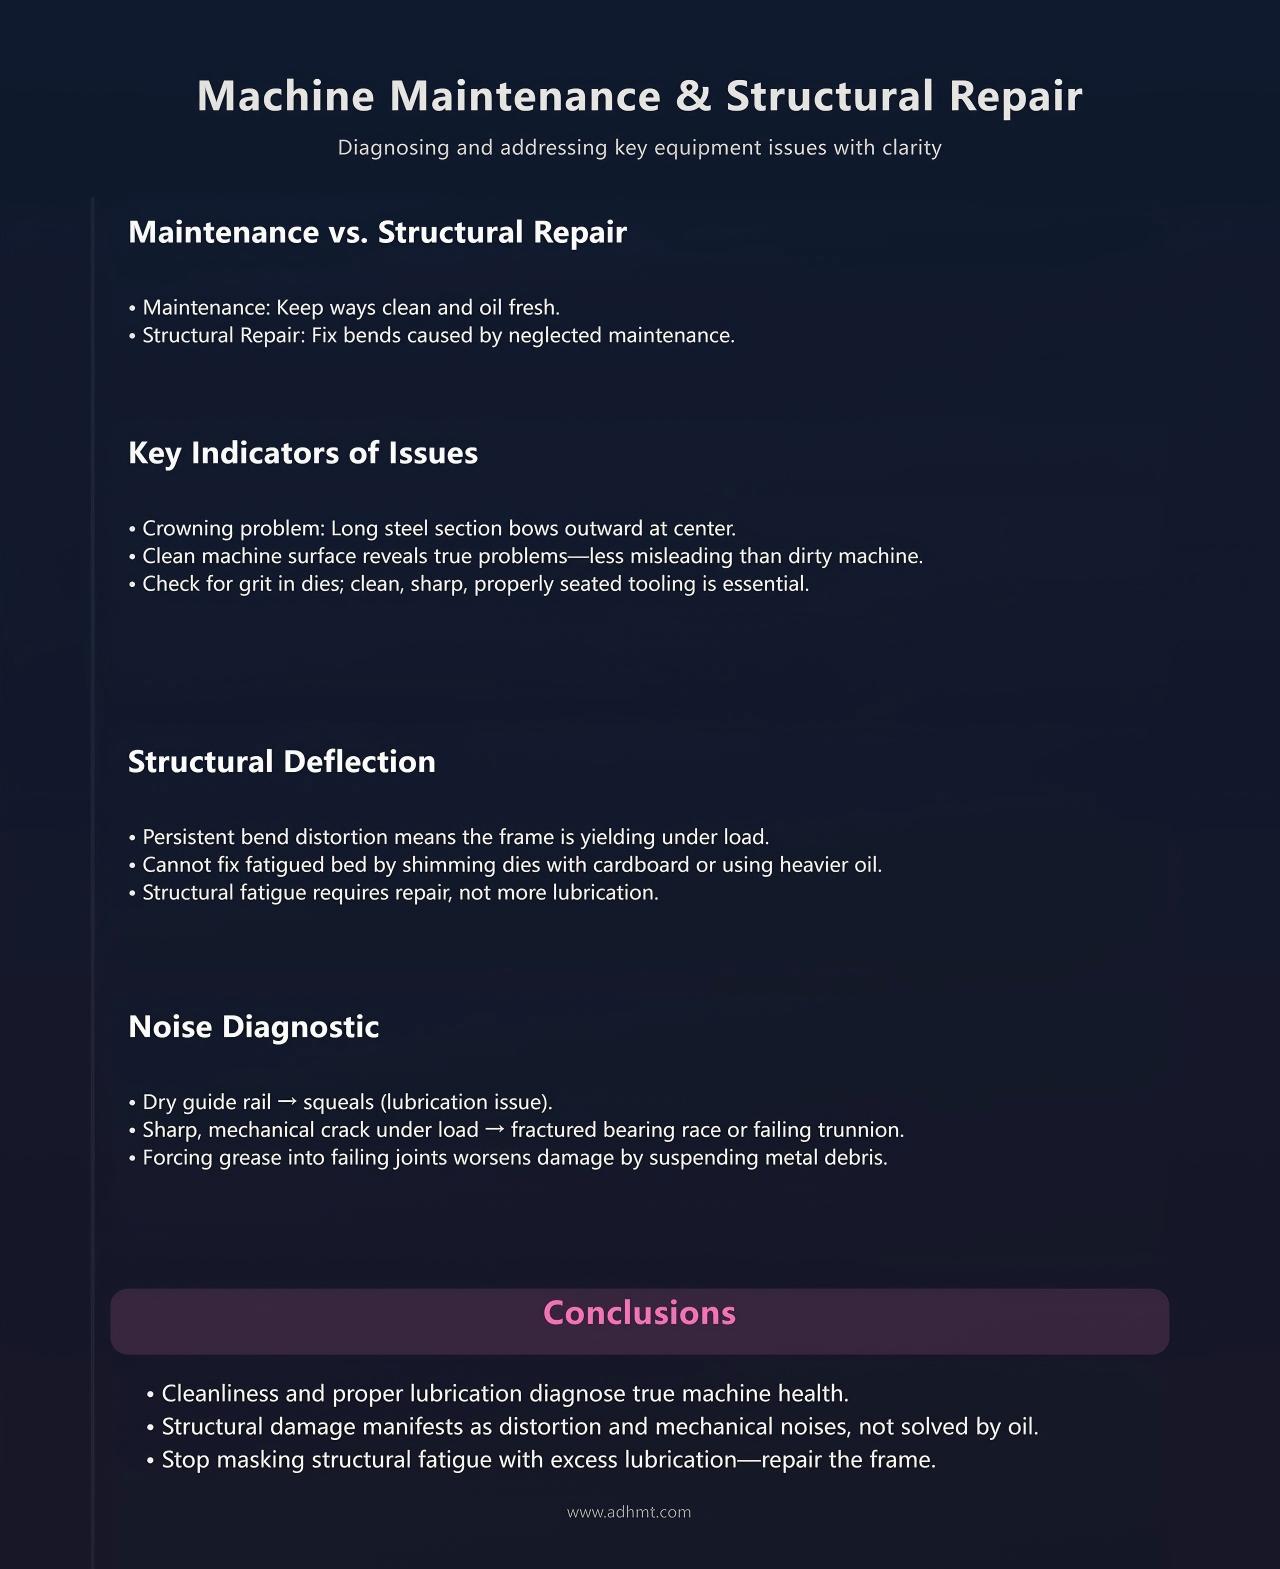
Manutenção significa manter as guias limpas e o óleo fresco. Reparo estrutural significa consertar o que se dobrou porque a manutenção foi negligenciada.
Uma máquina limpa mente menos do que uma suja. Se estiver a dobrar uma secção longa de aço e o centro curvar para fora — um clássico compensação problema — comece por limpar a base e inspecionar as matrizes quanto a resíduos incrustados. Se as ferramentas estiverem limpas, afiadas e devidamente assentadas, mas a dobragem continuar distorcida, está a lidar com deflexão estrutural. A estrutura está a ceder sob carga. Não pode corrigir uma base fadigada calçando as matrizes com cartão ou inundando as calhas-guia com óleo mais pesado.
O mesmo princípio aplica-se ao ruído. Um carril-guia seco chia; uma ligação rachada estala. Se ouvir um estalido mecânico agudo sob carga, isso não é um problema de lubrificação — é provável que seja uma pista de rolamento fraturada ou um mancal de apoio a falhar. Forçar massa lubrificante num ponto danificado apenas suspende detritos metálicos numa pasta espessa, acelerando a destruição do aço ainda intacto. Pare de tratar a fadiga estrutural com mais óleo.
Transformar as Verificações Diárias, Semanais e Mensais numa Rotina de Uma Página
Um plano de manutenção genérico descarregado de um fórum é pior do que inútil. Se o manual pressupõe três turnos pesados por dia e você apenas dobra suportes de alumínio às terças-feiras, seguir cegamente os intervalos de lubrificação de fábrica irá saturar a máquina com óleo e aprisionar pó em suspensão. A sua rotina deve refletir a carga de trabalho real — condensada numa única página e afixada no armário de controlo.
Mantenha-a implacavelmente simples. Diariamente: limpe as matrizes, verifique se há detritos nos carris da medição traseira e estacione o cilindro na posição inferior para aliviar a pressão hidráulica. Semanalmente: aplique uma película leve de lubrificante seco nos fusos de esfera e inspecione as ventoinhas de arrefecimento do armário para detetar acumulação de pó. Mensalmente: meça as pontas dos punções com um paquímetro e examine as mangueiras hidráulicas à procura de sinais de infiltração.
Esta rotina não é uma lista de tarefas — é um sistema de diagnóstico. Quando limpa os mesmos carris e inspeciona as mesmas ferramentas todos os dias, nota rapidamente quando um fuso começa a prender ou uma ponta de punção começa a desgastar-se. Não está a arrumar para parecer organizado. Está a criar uma linha de base consistente e previsível, para que, no momento em que algo começar a falhar, o detete cedo — antes de afetar a sua margem de lucro. Se estiver a avaliar novos equipamentos, a atualizar padrões de manutenção ou precisar de orientação específica para o seu modelo, reveja documentação técnica detalhada ou contacte-nos para discutir as melhores práticas adaptadas à sua operação.