
Assina a ordem de compra de uma prensa dobradeira hidráulica de 250 toneladas e 12 pés. Nessa noite, dorme tranquilo, acreditando ter protegido a sua oficina contra qualquer trabalho que possa entrar pelas portas da baía.
Mas a ideia de estar preparado para o futuro é, muitas vezes, uma história reconfortante que contamos a nós próprios para justificar cálculos falhados.
Quando compra uma máquina dimensionada para a peça maior e mais pesada que talvez dobra uma vez por ano, está efetivamente a penalizar as peças que dobra todos os dias. A busca da versatilidade total parece uma decisão empresarial sólida, mas na prática transforma-se num custo de seis dígitos pago gradualmente ao longo do tempo.
Relacionado: Quanto Custa uma quinadora
Relacionado: Tipos de Prensas Dobradeiras
A falácia do “por precaução”: porque o sobredimensionamento corrói silenciosamente o seu ROI
Pense na sua prensa dobradeira como um funcionário assalariado. Não pagaria a um mestre na fabricação 120.000 € por ano para varrer o chão 80 % do tempo. No entanto, quando financiamos uma máquina sobredimensionada apenas para dobrar suportes de chapa fina todo o dia, estamos a fazer exatamente isso. Pagamos mais por uma capacidade que permanece inativa.
A Penalização Oculta do Tempo de Ciclo: Porque é que um Martelo Mais Pesado Produz Menos Peças por Hora
Observe um cilindro hidráulico de 250 toneladas completar um ciclo. A massa de aço é substancial, e movê-la com segurança requer cilindros hidráulicos grandes que demoram a encher e a libertar. As velocidades de aproximação e retorno são fisicamente limitadas pelo peso total do sistema.
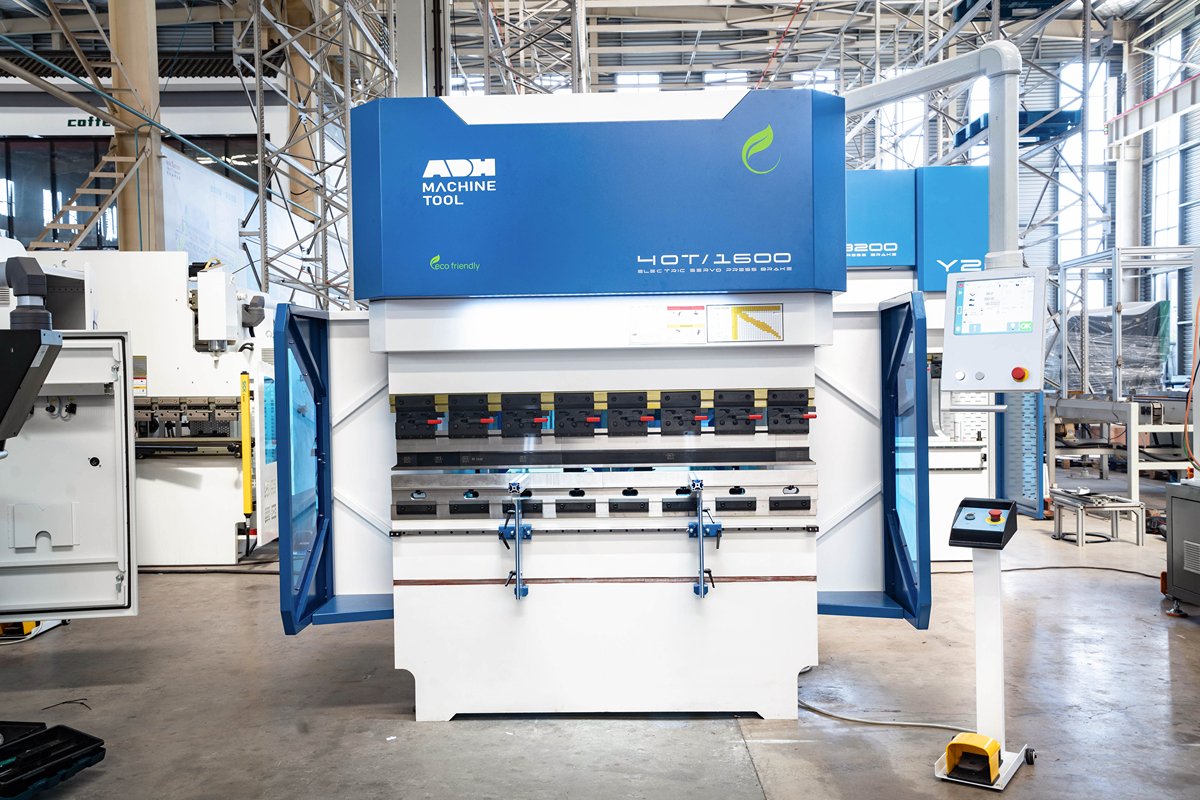
Se 80 % do seu volume de trabalho consiste em suportes de chapa fina, uma prensa dobradeira servoelétrica mais leve e rápida superará significativamente a máquina maior. Cortar apenas dois segundos em cada dobra pode parecer pouco, até multiplicar por 500 peças por dia, cinco dias por semana. A máquina pesada parece poderosa, mas a sua velocidade mais lenta de martelo reduz silenciosamente as margens ao limitar o rendimento diário. Para operações baseadas em trabalho repetitivo de alto volume com chapa leve, uma solução dedicada como a da ADH Machine Tool prensa dobradeira totalmente elétrica— desenvolvida dentro do seu portefólio totalmente CNC e sustentada por investimento contínuo em I&D — alia velocidade, precisão e automatização ao perfil real de produção em vez de capacidade sobredimensionada.
Espaço no chão, exigências de energia e custos de montagem que provavelmente não comparou
Uma prensa dobradeira pesada de 12 pés não aumenta apenas o preço da fatura. Requer uma área permanente.
Cada pé quadrado na sua oficina de fabrico deve gerar receita. Destinar uma área de 14 pés a uma máquina que podia ter apenas 6 pés é desperdício de espaço valioso. Depois considere a alimentação elétrica trifásica de 480V, o equipamento mais pesado necessário para a descarregar do camião e a base de betão reforçada por baixo. Está, efetivamente, a pagar renda e custos de energia mais altos por um espaço que serve apenas para suportar ferro fundido.
Orçamentos de ferramentas vs. orçamentos de máquinas: onde o dinheiro realmente vai parar
Visitei uma oficina no ano passado que tinha uma prensa dobradeira nova e magnífica de 300 toneladas. O operador estava a dobrar aço macio de 1/4 de polegada com matrizes baratas, não endurecidas e muito gastas.
Porquê? Porque o proprietário gastou todo o orçamento de capital na máquina e não deixou nada para ferramentas de precisão. Considere a matemática: dobrar aço macio de 1/4 de polegada sobre uma matriz em V padrão de 2 polegadas requer cerca de 15,3 toneladas de força por pé. Se a sua peça mais longa de 1/4 de polegada tiver 4 pés, precisará de aproximadamente 61 toneladas de força para completar essa dobra. A máquina era muito mais do que o necessário, enquanto as ferramentas estavam claramente subdimensionadas. As ferramentas moldam a peça; a máquina apenas fornece a força. Quando gasta demais na capacidade do martelo, subfinancia as matrizes.

A regra dos 80/20: com que frequência dobrará, de forma realista, à sua capacidade máxima?
Revise os seus registos de produção. Com que frequência necessita realmente da tonelagem máxima?
Tendo em conta que o portefólio de produtos da ADH Machine Tool é 100% baseado em CNC e cobre cenários topo de gama em corte a laser, quinagem, ranhuragem e corte de chapa, para mais contexto, consulte Qual o Tamanho de Quinadora de que Preciso.
Se constrói navios ou colunas de aço estrutural, talvez todos os dias. Contudo, para a maioria de nós, é raro. Comprar equipamento para a peça do percentil 100 significa pagar um custo diário para acomodar um trabalho que provavelmente deveria recusar ou subcontratar. Precisamos de parar de estimar com base no medo e começar a inverter as decisões de compra de equipamento a partir das peças que realmente produzimos.
Audite os seus últimos seis meses de produção para identificar a sua verdadeira peça do percentil 80 antes mesmo de abrir um catálogo de máquinas.
A matemática da quinagem que o seu representante de vendas não lhe está a mostrar
Imagine um representante de vendas de maquinaria a deslizar uma tabela de tonelagem plastificada sobre a sua secretária. Ele aponta para uma grelha, traça uma linha desde o seu material mais espesso até um valor de tonelagem elevado, e diz-lhe exatamente que máquina deve comprar. Parece autoritário e aparenta basear-se em ciência rigorosa.
No entanto, esses gráficos assentam em pressupostos frágeis. Pressupõem condições ideais — aço macio de referência e configurações padrão de ferramentas — que raramente refletem a realidade de uma oficina de fabrico personalizado. Se não compreender a matemática por detrás dessa grelha laminada, irá comprar com base nesses pressupostos em vez dos seus dados reais de produção. É assim que as oficinas acabam por financiar capacidade ociosa, pagando mensalidades por cilindros hidráulicos que raramente operam perto dos seus limites. Para proteger o seu fluxo de caixa, precisa decompor a matemática nos seus componentes fundamentais.

O multiplicador da matriz em V: como alterar a matriz inferior aumenta ou diminui artificialmente os requisitos de tonelagem
Considere dobrar uma chapa de 1/4 de polegada. A regra prática da indústria prevê uma abertura da matriz em V oito vezes a espessura do material, resultando numa matriz padrão de 2 polegadas. No entanto, a tonelagem está diretamente relacionada com a alavanca. Se um cliente exigir um raio interior mais apertado e colocar essa mesma chapa de 1/4 de polegada numa matriz em V de 1,5 polegada, o requisito de tonelagem aumenta exponencialmente porque o ponto de fulcro foi encurtado.
Por outro lado, pode sentir-se tentado a utilizar uma matriz em V mais larga para reduzir a tonelagem necessária, permitindo-lhe dobrar chapa mais grossa numa máquina mais pequena. Isto é uma armadilha. Utilizar uma matriz mais larga compromete silenciosamente a precisão em peças de raio apertado, permitindo que o metal se desloque dentro da matriz e aumentando recuperação elástica de forma imprevisível. Perde o controlo da dobragem. Se a maioria das suas peças exigir raios apertados, não pode contornar a física simplesmente abrindo a matriz em V para poupar tonelagem.
Corresponda os seus raios interiores requeridos à abertura da matriz em V adequada antes de calcular a força de base.
Resistência à tração vs. resistência ao escoamento: qual valor determina realmente os limites da sua máquina?
Revise uma folha de certificação de material da sua última entrega de aço. Encontrará dois valores distintos: resistência ao escoamento e resistência à tração. A maioria das calculadoras online e demonstrações de showroom destacam a resistência à tração porque é o número mais alto e impressionante — o ponto exato em que o metal rasga, fratura e falha catastroficamente.
Mas estamos a fazer dobra por ar, não corte.
A nossa preocupação é a resistência ao escoamento. O escoamento marca o limite exato onde o metal deixa de recuperar elasticamente e assume uma deformação plástica permanente. Quando dimensiona uma máquina usando fórmulas de resistência à tração, aumenta artificialmente os requisitos de tonelagem por uma grande margem. Como resultado, paga por capacidade excessiva que fica no chão da sua oficina a consumir energia elétrica sem ser usada.
Baseie os limites da sua máquina estritamente na resistência ao escoamento dos seus materiais do dia a dia, não no seu ponto de ruptura.
Aço macio vs. inox vs. alumínio: como a memória do material afeta o cálculo de tonelagem
As fórmulas de tonelagem padrão usam o aço macio básico como referência universal. No entanto, metais diferentes têm diferentes níveis de memória e resistem de formas diversas à deformação. Se dobrar aço inoxidável 304 calibre 10, ele opõe-se ao punção com maior resistência ao escoamento e retorno elástico significativo, exigindo sobre-dobra substancial para atingir 90 graus. Essa resistência atua como um multiplicador, exigindo frequentemente 50 por cento mais tonelagem do que o aço macio da mesma espessura.
Por outro lado, as ligas de alumínio macias podem requerer apenas metade da força dessa referência de aço macio. Se não comunicar claramente a sua mistura de materiais do percentil 80 real ao fabricante, o representante irá assumir o aço macio. Se trabalhar sempre com inox numa máquina dimensionada para aço macio, irá travar o cilindro. Se trabalhar sempre com alumínio nessa mesma máquina, novamente comprou capacidade não utilizada.

A fórmula que elimina suposições: calcular a tonelagem requerida por pé
Aqui está o cálculo que remove a incerteza e mostra precisamente o que a sua oficina necessita. Para determinar a tonelagem requerida por pé, eleve ao quadrado a espessura do material em polegadas decimais, multiplique pelo constante específico do material (aproximadamente 490 para aço macio padrão) e divida o resultado pela abertura da matriz em V em polegadas.
Para a peça de aço macio de 1/4 de polegada mencionada anteriormente: (0,250 × 0,250 × 490) ÷ 2 é exatamente 15,3 toneladas por pé.
Se a sua peça real do percentil 80 for um suporte de 4 pés, precisa apenas de 61,2 toneladas de força para formar a dobra corretamente. Mesmo após adicionar uma margem de segurança prudente de 20 por cento para variação de material, uma máquina de 75 toneladas corresponde ao seu requisito matemático. Comprar uma máquina de 150 toneladas para esta aplicação simplesmente corrói as margens e consome o orçamento de ferramentas. Esta fórmula obriga-o a considerar a dimensão horizontal das suas peças, demonstrando que a força vertical é apenas parte da equação. Traduzir essa matemática numa solução pronta para produção significa selecionar um sistema construído para controlo preciso e repetível de tonelagem — como uma moderna Prensa dobradeira CNC da ADH Machine Tool, cujas plataformas de dobragem totalmente CNC são concebidas para aplicações de chapa metálica de alta precisão, sem excesso de gastos em capacidade não utilizada.
Determina a tonelagem necessária por pé para a tua peça do oitavo percentil antes de concentrares a tua atenção no comprimento da mesa.
Engenharia inversa do comprimento da mesa a partir da tua peça do oitavo percentil
Distância entre carcaças vs. comprimento total da mesa: a medição que reflete a realidade

Aproxima-te de uma prensa de dobragem padrão de 12 pés com uma fita métrica, estende-a ao longo do canal das ferramentas e tenta passar uma caixa de 12 pés através da máquina. Vais encontrar um obstáculo — literalmente. O folheto pode anunciar 144 polegadas de comprimento de dobragem, mas as grandes estruturas laterais de aço — as carcaças que sustentam os cilindros hidráulicos — consomem quase 20 polegadas de área útil. Ao formar abas profundas em todos os quatro lados de uma peça, esta tem de caber entre entre essas carcaças, não apenas ao longo da borda frontal da mesa.
Os fabricantes que ignoram esta diferença compram máquinas com base no comprimento total da mesa, apenas para descobrirem que a sua quinadora de 10 pés só consegue formar uma caixa de 8,5 pés. Se a sua produção habitual consiste em perfis longos e pouco profundos, como calhas em J ou remates de telhado, pode dobrar ao longo de todo o comprimento total, porque o material não recua o suficiente para entrar em contacto com as estruturas. No entanto, assim que forma uma aba de retorno profunda, a distância entre as estruturas torna-se o limite físico absoluto. Comprar “comprimento extra” sem comparar as suas abas mais profundas do 80.º percentil com a folga da estrutura cria apenas pontos cegos dispendiosos.
Compara a tua peça mais comprida com aba com a distância entre carcaças, não com o comprimento total da mesa.
Extensões de cornos e configuração: como uma mesa mais pequena e menos cara pode funcionar como uma maior
Dobrar aço macio de calibre 10 num V-die de 1-1/8 polegada requer aproximadamente 6 toneladas por pé. Se o trabalho principal da tua oficina for um suporte de 8 pés, precisas apenas de 48 toneladas de força para completar a dobra. No entanto, os proprietários de oficinas frequentemente avaliam máquinas de 14 pés e 150 toneladas apenas porque um cliente pode encomendar uma peça de 12 pés de chapa fina em novembro. Não pagarias a um mestre fabricante $120.000 por ano para varrer o chão 80 por cento do tempo, e não deves financiar uma mesa grande que permanece parada durante semanas. Isso é simplesmente capacidade não utilizada.
Lidas com os casos excecionais de 20 por cento através da geometria da máquina em vez do tamanho bruto. As extensões de cornos prendem-se ao exterior da mesa, fornecendo um ou dois pés adicionais de comprimento de dobragem para aquelas peças grandes esporádicas de chapa fina. Quando os cornos são combinados com ferramentas em estágios — disposição de dois ou três perfis diferentes lado a lado numa mesa compacta de 8 pés — o operador pode terminar uma peça complexa com várias dobras numa única manipulação. Eles permanecem posicionados junto ao controlador em vez de caminhar para trás e para a frente ao longo de uma máquina de 14 pés. Ganha-se a flexibilidade de uma prensa grande com a velocidade e ergonomia de uma mais pequena.
Equipa uma máquina compacta com extensões de cornos e ferramentas em estágios para gerir peças grandes ocasionais sem financiar capacidade permanentemente ociosa.
A penalização de espaço no chão: cálculo do custo real de dois pés extras de mesa não utilizada
Uma prensa de 14 pés não custa apenas mais $30.000 à partida do que um modelo de 10 pés. Ela consome permanentemente pelo menos 40 pés quadrados de espaço valioso na oficina depois de contabilizares as zonas de segurança, cortinas de luz e áreas de preparação de material. São 40 pés quadrados que aqueces, arrefeces, iluminas e pelos quais pagas renda todos os meses durante os próximos vinte anos. Se os teus operadores utilizarem apenas os seis pés centrais dessa mesa, as extremidades tornam-se um dreno direto na margem.
As mesas grandes drenam dinheiro gradualmente.
Mesas mais longas requerem vigas de aço mais pesadas e grossas e cilindros hidráulicos maiores para evitar que o veio se desvie sob pressão. Essa massa adicional resulta em velocidades de aproximação e de retorno mais lentas. Estás a pagar mais por uma máquina que fisicamente realiza ciclos mais lentos do que um modelo compacto, reduzindo a taxa de peças por hora nas pequenas peças que geram o teu lucro. Agora fixaste os teus eixos X e Y ao alinhar a tonelagem e o comprimento da mesa com as tuas necessidades do oitavo percentil. Em seguida, deves olhar para cima, porque se as dimensões verticais estiverem incorretas, podes não conseguir remover as peças acabadas das ferramentas.
Determina o custo total ao longo da vida útil em pés quadrados e a penalização de tempo de ciclo da pegada da tua máquina antes de aprovar comprimento adicional da mesa.
Cálculo do curso e altura aberta sem desperdiçar espaço vertical
Caixas profundas e peças com quatro lados: porque o curso padrão pode causar colisões de ferramentas
Imagina uma caixa elétrica de 6 polegadas de profundidade dobrada a partir de aço macio de calibre 12. Definiste com precisão o comprimento da mesa e a tonelagem. O veio desce, forma a aba final de retorno a 90 graus e recua. No entanto, quando o operador tenta deslizar a caixa do punção, o fundo da caixa entra em contacto com o topo do V-die. A peça fica fisicamente presa à ferramenta superior.
Os comprimentos de curso padrão destinam-se a suportes planos e tabuleiros pouco profundos. Ao dobrar uma peça profunda de quatro lados, a folga vertical — a sua altura de abertura, ou “daylight” — deve acomodar a altura do punção, a altura da matriz, a profundidade da peça acabada e o espaço necessário para a inclinar e remover. Se formar uma caixa de 6 polegadas de profundidade em material de calibre 12 sobre uma matriz em V de 3/4 de polegada, o cálculo é rigoroso: precisa de um punção com pelo menos 6,5 polegadas de altura para evitar que o martelo esmague as paredes laterais, mais uma matriz padrão de 4 polegadas, mais 6 polegadas de folga de extração vertical. Por conseguinte, necessita de 16,5 polegadas de altura de abertura mínima absoluta apenas para remover a peça da máquina.
Adquirir uma quinadeira com 12 polegadas de altura de abertura standard para esta aplicação significa que o operador gastará dez minutos a desaparafusar ferramentas só para remover uma única peça presa.
Essa falta de daylight torna-se uma drenagem significativa da margem. O espaço físico não pode ser manipulado. Se 80% das suas peças incluírem caixas profundas, os eixos X e Y cuidadosamente calculados tornam-se irrelevantes sem folga suficiente no eixo Z para as suportar.

Adaptadores de troca rápida de ferramentas: consomem a sua altura útil antes mesmo de começar a dobragem?
A adaptador superior de fixação rápida hidráulica pode parecer impressionante numa feira comercial, mas remove permanentemente exatamente 4 polegadas de espaço vertical da sua máquina antes mesmo de instalar um punção.
Os fabricantes muitas vezes migram para ferramentas modulares de estilo europeu para acelerar as montagens. A lógica é sólida. Poupar apenas dois segundos por dobra parece pouco até multiplicar por 500 peças por dia, cinco dias por semana. Contudo, o folheto de vendas frequentemente ignora este ponto: o curso é igual à altura de abertura menos a altura de fecho. Quando acopla um sistema hidráulico de fixação alto à parte inferior do martelo, o curso dos cilindros hidráulicos não muda, mas o limite de altura útil de fecho é permanentemente reduzido. Se comprou uma quinadeira com 16 polegadas de daylight e adiciona um adaptador de 4 polegadas, fica com 12 polegadas de altura de abertura efetiva.
Pode tentar compensar comprando punções mais curtos, mas então as caixas profundas tornam-se impossíveis de dobrar. Pode tentar matrizes mais curtas, mas isso arrisca que o martelo atinja o fundo do curso antes de a dobra estar concluída.
O resultado é um sistema de fixação de alta tecnologia que cria uma capacidade ociosa permanente, porque a máquina já não consegue acomodar fisicamente o ferramental alto necessário para a produção diária. O adaptador em si é útil, mas a sua altura física deve ser tratada como uma redução permanente das especificações de fábrica da máquina.
Limites de daylight: cálculo preciso da folga vertical necessária para extração da peça
A altura de fecho é medida com o martelo na sua posição mais baixa possível e o ajuste do martelo totalmente levantado. Muitos compradores tratam curso e altura de abertura como uma única medida flexível, mas na realidade formam uma restrição rígida de três camadas. A altura de fecho determina a altura máxima da matriz, o curso determina a folga de extração e o intervalo entre ambos determina se pode operar com sucesso.
Quando o punção superior se move para o fundo do curso, deve permanecer uma folga igual à espessura da chapa. Se atingir o fundo numa placa de 1/4 de polegada sem considerar essa folga de segurança de 0,250 polegadas dentro do limite de curso, irá partir um punção de aço temperado e possivelmente rachar a estrutura da máquina.
Observe um martelo hidráulico de 250 toneladas a ciclar. Ele não faz pausa por erros de cálculo.
Os proprietários de oficinas muitas vezes compram grandes aberturas acreditando que isso lhes dá flexibilidade ilimitada de ferramentas. No entanto, o “future-proofing” é frequentemente apenas uma história reconfortante que contamos a nós próprios para justificar cálculos falhos. Comprimentos de curso mais longos reduzem diretamente a altura de fecho disponível numa proporção de 1:2. Se comprar uma máquina com um curso excessivamente longo, a altura de fecho diminui tanto que é obrigado a usar matrizes altas e dispendiosas apenas para atingir o fundo do curso. Acaba por pagar um valor extra por espaço vertical que só pode utilizar ao comprar ferramentas mais altas para o ocupar. Uma vez que o envelope físico bruto da sua máquina está matematicamente fixo, deve preencher esse espaço com sistemas de compensação e mesas traseiras que realmente determinam a sua precisão.
A Armadilha das Funcionalidades: Sistemas de Compensação e Eixos de Backgauge
Assim que as suas dimensões físicas básicas estiverem definidas, o representante de vendas passará para o “pacote de precisão”. Lembro-me do meu pai a calçar o centro de uma matriz gasta de 10 pés com tiras finas de metal — por vezes apenas uma capa de fósforos rasgada — para conseguir uma dobra reta num suporte de calibre 10. Funcionava e não custava nada. Hoje, esse mesmo problema é resolvido com um sistema de compensação ativa de 20 000 dólares. Mas a preparação para o futuro é, muitas vezes, apenas uma história tranquilizadora que contamos a nós próprios para justificar cálculos falíveis.
Um sistema CNC de compensação é um custo dispendioso se estiver a dobrar aço macio de calibre 14 sobre uma matriz em V de 5/8 de polegada, produzindo apenas 6 toneladas por pé. Ao longo de um vão de 6 pés, a deflexão da mesa é matematicamente nula. Não pagaria a um mestre metalúrgico $120,000 por ano para varrer o chão 80 por cento do tempo, portanto não deve financiar uma compensação dinâmica de deflexão para dobrar suportes curtos e rígidos.
Bombagem hidráulica vs. bombagem mecânica CNC: qual apresenta melhor desempenho quando o centro da mesa sofre deflexão?
Quando dobra uma peça de aço que abrange a maior parte do comprimento da sua mesa, a estrutura da máquina comporta-se como uma ponte carregada. Os cilindros hidráulicos pressionam as extremidades do martelo, enquanto o material empurra contra o centro da mesa. O resultado é o “canoeing” — o centro da mesa deflete para baixo, deixando o meio da dobra subformado. Os sistemas de compensação empurram o centro da matriz inferior para cima para compensar.
A compensação mecânica CNC baseia-se numa série de cunhas de precisão mecanizadas acionadas por um motor elétrico. É altamente fiável, mas estática. Se a resistência à tração do material aumentar 10 por cento a meio de um lote, a cunha mecânica não se ajusta; aplica a mesma elevação, resultando em erros de ângulo que os operadores frequentemente atribuem ao retorno elástico. A compensação hidráulica dinâmica, por contraste, deteta alterações de pressão em tempo real e bombeia óleo para cilindros sob a mesa para ajustar continuamente. Reduz eficazmente o retorno elástico em chapas variáveis.
No entanto, a compensação hidráulica depende de cilindros e tubagens de óleo que podem soltar-se e vazar após cinco anos de cargas de choque intensas. Quando essa precisão hidráulica se deteriora, fica com compensações inconsistentes de dobra para dobra, apesar do que o controlador calcula automaticamente.
Está a procurar tolerâncias ao nível aeroespacial em componentes agrícolas?
Observe um êmbolo hidráulico de 250 toneladas em funcionamento. Produz uma força tremenda, mas é a precisão dessa força que justifica o preço premium. Um sistema de compensação dinâmica de alto nível consegue manter uma variação angular de ±0,3 graus ao longo de uma chapa de aço de 10 pés e 1/4 de polegada. É uma conquista de engenharia notável. Também é completamente desnecessária se estiver a dobrar suportes para implementos de tratores, onde uma variação de um grau é, de qualquer forma, absorvida por uma junta soldada.
Adquirir precisão ao nível aeroespacial para componentes agrícolas ou estruturais cria uma forma oculta de capacidade ociosa. Está a pagar por tolerâncias que os seus clientes não exigem. Se 80% das suas peças forem aparafusadas em conjuntos tolerantes, o sistema de compensação mecânica padrão de fábrica é mais do que suficiente. Procurar variações de frações de grau só se torna necessário se a sua produção diária incluir invólucros perfeitamente encaixados ou componentes destinados a células de soldadura robótica, onde uma desvio de meio grau pode provocar uma colisão.
Se estiver a ponderar os requisitos de precisão face às exigências reais de produção, uma análise direta das aplicações pode evitar uma sobreespecificação dispendiosa. A ADH Machine Tool apoia fabricantes dos setores da maquinaria de construção, automóvel, construção naval, aeroespacial e outros de nível avançado com soluções de dobragem e chapa metálica totalmente baseadas em CNC, facilitando a correspondência entre sistemas de compensação e configurações de batente traseiro com as tolerâncias reais das peças. Para uma discussão de configuração ou um orçamento adaptado ao seu trabalho de maior volume, pode contactar a equipa aqui.
Encostos traseiros de 2 eixos vs. 6 eixos: quando o tempo de programação anula a vantagem tecnológica
O batente traseiro determina o seu tempo de ciclo. Um batente traseiro padrão de 2 eixos (X para profundidade, R para altura) cobre 90% das aplicações típicas de suportes e caixas. Contudo, em qualquer feira, será orientado para um sistema de 6 eixos com dedos esquerdo e direito independentes a mover-se ao longo de X1/X2, R1/R2 e Z1/Z2.
Reduzir uma dobra em apenas dois segundos pode parecer insignificante até ser multiplicada por 500 peças por dia, cinco dias por semana. No entanto, a vantagem de um medidor de 6 eixos desaparece se o operador precisar de gastar tempo adicional a programar e verificar os movimentos independentes dos dedos para dobras simples e lineares. Cada eixo adicional acrescenta tempo de processamento, tanto para o controlador como para o operador.
Se a sua oficina produzir séries curtas com geometrias simples, um batente traseiro de 6 eixos torna-se um dreno dispendioso nas margens, obrigando os operadores a lidar com complexidade desnecessária. A máquina permanece parada enquanto o operador luta com o software para posicionar dedos que poderiam ter-se movido juntos numa barra fixa.
Flanges cónicos e geometrias complexas: quando um batente traseiro multi-eixo se torna essencial
Existe um limiar claro onde a simplicidade já não funciona e as funcionalidades avançadas se tornam essenciais. Se 80% das suas peças incluírem funis cónicos, uniões de transição ou componentes com flanges inclinados, uma barra de batente rígida é ineficaz. Ao dobrar um flange posicionado num ângulo de 15 graus em relação à parte traseira da peça, um dedo do batente deve estender-se mais profundamente na máquina do que o outro.
Neste ponto, os eixos independentes X1 e X2 deixam de ser um luxo e passam a ser uma exigência absoluta. Sem eles, os operadores têm de criar blocos de esquadramento personalizados ou marcar manualmente linhas na chapa metálica, alinhando a dobra a olho. Esse processo manual compromete a repetibilidade e consome horas excessivas de trabalho.
Se o seu negócio principal depender de perfis complexos e assimétricos, investir num batente traseiro de 6 eixos é a única forma de manter a máquina a funcionar eficientemente. Isto reflete um modelo lean: não está a adquirir a funcionalidade porque parece impressionante numa folha de especificações, mas porque as suas geometrias específicas e diárias a exigem.
Onde o modelo entra em colapso (quando maior realmente é melhor)
a analisar a sua folha de especificações enxuta e validada matematicamente, preparado para entrar no escritório de um fornecedor para avaliar software, ferramentas e acordos de assistência técnica. Removeu as funcionalidades de hardware inflacionadas e abandonou a ilusão de preparação para o futuro. Mas, antes de dar o passo final para concluir a compra, precisa de testar os seus cálculos face às condições do mundo real.
Para comparar os seus pressupostos com as capacidades reais da máquina, configurações de controlo e opções de automação, é útil analisar documentação técnica detalhada lado a lado. A ADH Machine Tool fornece soluções abrangentes baseadas em CNC em áreas como dobragem, corte a laser, ranhuragem, tesoura de corte e automação de chapa metálica, tornando os seus materiais de especificação num ponto de referência prático ao comparar gamas de tonelagem, configurações de encosto traseiro e ecossistemas de software. Pode transferir os catálogos técnicos e folhas de especificações mais recentes aqui: Descarregar o brochuras de produtos e a documentação técnica.
Porque toda a regra tem exceções.
O meu modelo dos 80% tem como objetivo evitar que financie uma máquina de 250 toneladas para dobrar suportes de chapa de 10-gauge, como pagar a um mestre fabricador $120.000 por ano para varrer o chão 80% do tempo. Mas e se varrer o chão não for o seu trabalho principal? E se a sobrevivência da sua oficina depender precisamente dos extremos que acabámos de eliminar ao longo de quatro secções? Em alguns casos, adquirir uma capacidade significativamente sobredimensionada não é um palpite temeroso — é uma decisão de infraestrutura calculada. Quando os seus contratos principais exigem comprimentos de bancada extremos, conformação sincronizada ou uma tonelagem constantemente elevada em peças grandes, uma sistema de prensa dobradeira tandem torna-se um ativo estratégico em vez de capacidade excedente. Plataformas como as da ADH Machine Tool — construídas sobre uma arquitetura totalmente controlada por CNC e apoiadas por I&D contínuo em sistemas de prensa e automação — são concebidas especificamente para estas aplicações de grande formato e alto desempenho, onde precisão, sincronização e escalabilidade protegem diretamente as receitas. Nesse contexto, a capacidade sobredimensionada não é desperdício. É a única forma de manter o negócio operacional.
Dobragem de fundo e cunhagem: métodos desatualizados que ainda exigem enorme tonelagem
A curvatura por ar continua a ser o método dominante na moderna oficina mecânica. É flexível, os custos com ferramentas são relativamente baixos e as exigências de tonelagem são tolerantes. Mas se o teu trabalho principal envolve estampar raios extremamente afiados em aço inoxidável de 1/8 de polegada, a curvatura por ar não será suficiente.
Estás a entrar no ambiente intenso e de alta pressão da cunhagem.
Quando fazes cunhagem, não estás apenas a dobrar o metal; estás a forçar o material a fluir e a moldar-se precisamente à forma do punção e da matriz. Isto altera drasticamente os cálculos. Se dobrar aço macio de 14 gauge sobre uma matriz em V de 1/2 polegada requer cerca de 6 toneladas por pé, cunhar o mesmo perfil pode exigir mais de 45 toneladas por pé. As tuas necessidades de força aumentam significativamente. Se o teu negócio principal depende deste processo para alcançar consistência dimensional de nível aeroespacial, uma máquina “do tamanho certo” padrão vai estagnar logo na primeira peça.
Não compres uma prensa de 300 toneladas apenas porque achas que poderás fazer cunhagem no futuro. Essa decisão pode corroer gravemente as margens e esgotar o teu orçamento de ferramentas antes mesmo de gerares receitas. Mas se a cunhagem já faz parte das tuas operações diárias, uma tonelagem mais elevada não é opcional. É um pré-requisito.
Oficinas de alta diversidade com trabalhos esporádicos e imprevisíveis de chapas grossas
A regra do percentil 80 assume que a tua produção segue um padrão reconhecível. Assume que sabes o que entrará pela porta na próxima terça-feira.
Mas e se não for esse o caso?
Se operas uma verdadeira oficina de alta diversidade e baixo volume numa região industrial ou agrícola, a tua peça do percentil 80 pode ser um suporte de 10 gauge na segunda-feira e uma chapa resistente AR400 de 3/4 de polegada na quinta. Quando um agricultor entra com um balde de carregador partido que precisa de um reforço de 1 polegada de espessura dobrado até de manhã, não podes dizer-lhe que a tua máquina está matematicamente otimizada para chapa fina. A chapa grossa é indiferente à tua filosofia lean. Exige força bruta e requer uma abertura de matriz pelo menos oito vezes a espessura do material, apenas para evitar fissuras.
Dobrar uma secção de 60 cm de aço A36 de 1 polegada de espessura sobre uma matriz em V de 8 polegadas requer aproximadamente 85 toneladas de força apenas para esse pequeno trecho. Se o teu modelo de negócio depende de ser a solução local para reparações pesadas de emergência, subdimensionar a tua máquina significa recusar o trabalho de emergência com maior margem disponível. A capacidade ociosa que transportas em dias leves é, na prática, o retentor que pagas pelos dias pesados.
Contratos OEM com alterações de especificação iminentes e garantidas
Preparar o futuro é muitas vezes apenas uma história reconfortante que contamos a nós próprios para justificar cálculos errados. Compramos uma máquina maior porque tememos o desconhecido.
Mas um contrato OEM assinado por vários anos não é uma incógnita. É um compromisso legal.
Suponhamos que garantiste um acordo lucrativo de três anos para dobrar chassis de aço macio de 1/4 de polegada para um grande fabricante de equipamentos. Os teus cálculos indicam que uma prensa de 150 toneladas é ideal. No entanto, o plano de engenharia do OEM indica claramente que toda a linha de produtos será convertida para aço de alta resistência e baixa liga (HSLA) dentro de dezoito meses, para reduzir o peso. A espessura do material permanecerá a mesma, mas a resistência à tração vai praticamente duplicar.
Se as tuas peças atuais de aço macio de 1/4 de polegada requerem 15,3 toneladas por pé, a próxima transição para HSLA Grau 50 aumentará imediatamente essa exigência para mais de 22 toneladas por pé usando a mesma matriz em V. Se compraste a máquina de 150 toneladas baseando-te apenas na peça do percentil 80 de hoje, acabaste por projetar a tua própria obsolescência. Quando esse aço HSLA chegar ao teu chão de fábrica, a tua máquina otimizada não terá tonelagem suficiente para formar as peças, e o teu investimento otimizado tornar-se-á uma séria responsabilidade de margem. Esta é a única situação em que deves olhar para além do teu chão de produção atual. Não estás a especular sobre o futuro; estás a seguir um plano documentado.
O Duelo dos Fornecedores: Transformar Cotações em Decisões Claras Sim/Não
Sabes a tua tonelagem. Sabes o comprimento da cama. Mapeaste as tuas peças do percentil 80 e testaste os teus cálculos face às duras realidades da cunhagem ou das emergências de chapa grossa. Agora vem a parte arriscada. Tens de entrar num showroom impecável de um fornecedor, sentar-te à frente de alguém que nunca varreu pó de rebarbar do chão de uma oficina, e impedir que ele te convença a afastar-te da máquina exata que já projetaste.
“Qual é a verdadeira velocidade de aproximação e retorno?” vs. “Qual é a velocidade de prensagem?”
Os representantes comerciais gostam de citar a velocidade de prensagem porque parece impressionante num folheto. Vê um êmbolo hidráulico de 250 toneladas realizar uma dobra, e ouvirás o fornecedor vangloriar-se sobre polegadas por minuto enquanto o metal cede. Mas a velocidade de prensagem é uma distração. Quando o punção realmente entra em contacto com o material, a máquina já reduziu para a sua velocidade de alimentação de trabalho por razões de segurança e controlo.
O verdadeiro lucro é gerado no ar.
O tempo de ciclo depende das velocidades de aproximação e retorno — o tempo necessário para o êmbolo descer da altura aberta até ao ponto de toque, e o tempo necessário para recuar de modo a que o operador possa remover a peça. Cortar apenas dois segundos de uma dobra pode parecer pouco até o multiplicares por 500 peças por dia, cinco dias por semana. Isso equivale a 1.000 segundos por dia, ou cerca de 70 horas de capacidade ociosa pura por ano, por turno, simplesmente à espera que o êmbolo se mova. Se estás a financiar uma máquina com base na produção, uma velocidade de retorno lenta vai corroer silenciosamente as tuas margens, enquanto a velocidade teórica de prensagem do vendedor nada contribui para o teu lucro final.
Comparar duas máquinas utilizando o cenário exato de peças da sua oficina
Nunca permita que um fornecedor realize uma demonstração com os seus cupões de teste perfeitamente planos e otimizados. Leve o seu desenho técnico mais difícil e problemático, do percentil 80. As especificações padrão de luz do dia e de altura aberta parecem impressionantes no papel, mas muitas vezes ficam aquém quando se trata de dobras com flanges grandes.
Se está a conformar uma caixa de aço de 10 gauge com flanges de 8 polegadas de profundidade sobre uma matriz em V de 1 polegada, exigindo cerca de 10 toneladas por pé, precisa de mais do que tonelagem suficiente — precisa de espaço físico suficiente para remover a caixa acabada sem torcê-la além da viga superior. Se a Máquina A tiver um cilindro mais rápido, mas prender a sua peça de flange profundo porque a altura de luz do dia é demasiado apertada, o operador perderá mais trinta segundos a tentar libertar a peça da ferramenta.
A Máquina B pode ser ligeiramente mais lenta no papel, mas se a sua altura aberta permitir uma extração limpa e direta, é ela que vence na comparação de ROI no chão de fábrica.
Exija que o fornecedor dobre a sua peça de produção de flange profundo exata durante a demonstração para confirmar que as folgas da máquina não criarão um estrangulamento no fluxo de trabalho.
Controladores proprietários vs. de código aberto: quem controla o acesso quando o software precisa de uma atualização?
Uma máquina é apenas tão rentável quanto o software que dirige as suas ações. No entanto, “preparar para o futuro” é muitas vezes uma história reconfortante que contamos a nós próprios para justificar cálculos falhos, especialmente no caso dos controladores. Os fornecedores promovem controladores proprietários otimizados para dobras complexas e multi-eixos, prometendo uma integração suave e tempos de configuração mais curtos.
Se 80 por cento do seu trabalho exige apenas um batente traseiro padrão de 2 eixos, pagar por um cérebro proprietário de 6 eixos compromete seriamente as suas margens.
Mais importante ainda, o software proprietário prende-o ao ecossistema de assistência do fornecedor. Quando uma atualização do Windows desativar a interface daqui a cinco anos, ou precisar de adicionar um programação offline posto de terceiros, fica completamente dependente deles para uma atualização de 15 000 $. Os controladores de código aberto ou normalizados proporcionam poder de negociação. Pode obter peças de substituição, contratar técnicos independentes e integrar software offline sem pagar um preço excessivo ao fabricante original.
Saber desistir quando a máquina resolve problemas que realmente não tem
A parte mais difícil de uma negociação é desistir de um “bom negócio” numa máquina que faz mais do que precisa. O vendedor apresentará um grande desconto num modelo de exposição com um batente traseiro de 6 eixos, compensação hidráulica e mais um metro de comprimento de bancada.
Parece uma pechincha.
Mas não pagaria a um mestre serralheiro $120.000 por ano para varrer o chão 80 por cento do tempo, por isso não deve financiar uma máquina sobredimensionada para dobrar suportes simples. Cada eixo extra requer manutenção. Cada pé adicional de bancada consome espaço no chão. Cada funcionalidade não utilizada torna-se um imposto permanente sobre as operações diárias. O seu papel não é comprar a melhor máquina do mundo; é comprar a máquina mais rentável para o seu chão de fábrica específico.