
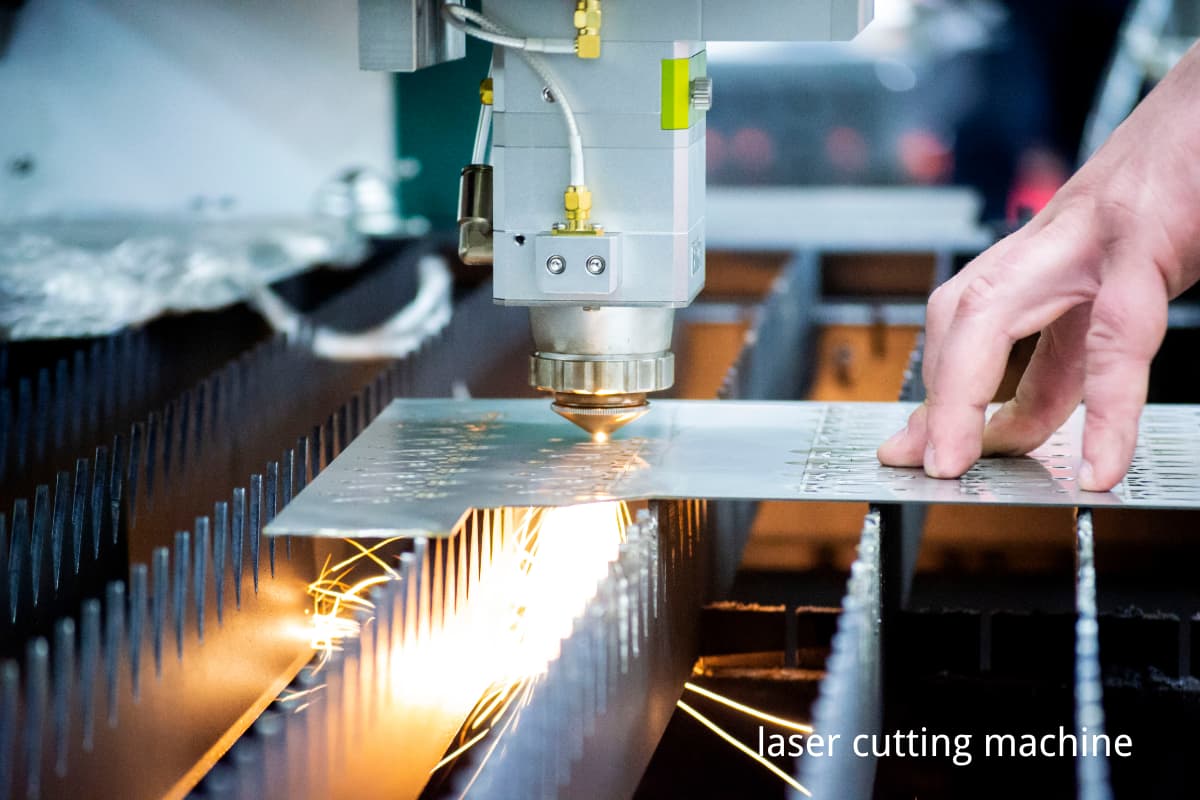
Um estudante entrou uma vez na minha oficina com um ficheiro digital tão preciso que parecia pronto para fabrico aeroespacial. Tinha passado quarenta horas no Illustrator a aperfeiçoar cada curva de uma caixa de joias personalizada. Depois carregou em “Start” numa cortadora a laser $12,000—sem sequer olhar para o material na mesa. Dez minutos depois, eu estava a atirar uma manta de incêndio sobre a máquina porque ele tinha tentado “imprimir” um padrão vetorial denso numa peça de cedro oleoso com a assistência de ar desligada.
A caixa não sobreviveu. Nem o seu orgulho. Caiu na armadilha clássica dos principiantes: assumir que linhas perfeitas num ecrã LED brilhante se comportarão da mesma forma quando atingidas por um feixe de luz mais quente do que a superfície do sol.
O corte a laser não é impressão—é combustão controlada e de alta velocidade. Se quiser deixar de produzir pilhas caras de carvão, precisa de parar de pensar como um designer gráfico e começar a pensar como um técnico de balística.
Para operadores a trabalhar em equipamentos de grau de produção—seja um compacto Máquina de Corte a Laser de Fibra com Mesa Única para trabalhos de chapa de precisão ou um de alta capacidade Máquina de corte a laser de fibra de uso duplo que manipule tanto chapa como tubo—aplica-se a mesma física. O software pode parecer moderno e intuitivo, mas o feixe continua a obedecer à termodinâmica, não à estética do design.
A Armadilha do “Design Perfeito”: Como Ficheiros Impecáveis Destroem Materiais Reais
O Mito do “Imprimir e Esquecer”: Porque o Corte a Laser é Fundamentalmente Diferente da Impressão 2D
Uma impressora jato de tinta pulveriza líquido sobre uma superfície e dá o trabalho por concluído. Uma cortadora a laser remove material ao vaporizá-lo. Isso significa que as propriedades físicas da sua “tela” importam muito mais do que os píxeis do seu ficheiro. Quando envia um trabalho para um laser, não está apenas a transferir uma imagem—está a desencadear um evento termodinâmico. Densidade, teor de humidade, níveis de resina e estrutura interna determinam se obtém uma aresta nítida ou um fogo em pequena escala.
Uma vez, vi um entusiasta tentar “imprimir” uma fotografia de alta resolução em cartão ondulado usando as mesmas definições que usava para contraplacado. O cartão é maioritariamente ar e cola, por isso, em vez de gravar levemente a superfície, o laser incendiou os canais internos. Em segundos, toda a folha tornou-se numa chaminé retangular incandescente. Ele ficou ali à espera do alegre bip de “Concluído” enquanto a máquina fazia o possível para incendiar a oficina.
Para evitar desastres como este, trate cada novo material como uma experiência de física—não como apenas outro formato de papel.
Vetorial vs. Raster: Está a instruir o laser para seguir caminhos contínuos ou para gravar um ponto de cada vez?
Um laser opera em dois modos principais de movimento, e confundi-los é a maneira mais rápida de transformar uma tarefa de dez minutos num pesadelo de três horas. O modo raster é como cortar relva: a cabeça do laser varre para trás e para a frente, disparando pulsos rápidos para construir uma imagem ponto a ponto (gravação). O modo vetorial, por contraste, é como usar um bisturi: o laser segue um único caminho contínuo para cortar formas ou marcar linhas precisas.
Um principiante trouxe um logótipo que parecia um simples contorno preto—mas estava guardado como uma imagem raster de baixa resolução. Em vez de traçar o círculo em segundos, a máquina passou vinte minutos a “raspar” toda a superfície da madeira píxel a píxel. O calor acumulado deformou a tábua até parecer uma batata frita. Se tivesse usado um caminho vetorial, o trabalho teria terminado antes de ele sequer olhar para o telefone.
Quando compreender a diferença, poderá atribuir diferentes definições de potência dentro do mesmo design—potência alta para cortes, potência baixa para gravações decorativas—e concluir tudo numa única execução.
O Mistério da Kerf: Porque é que peças interligadas perfeitamente medidas continuam a não encaixar
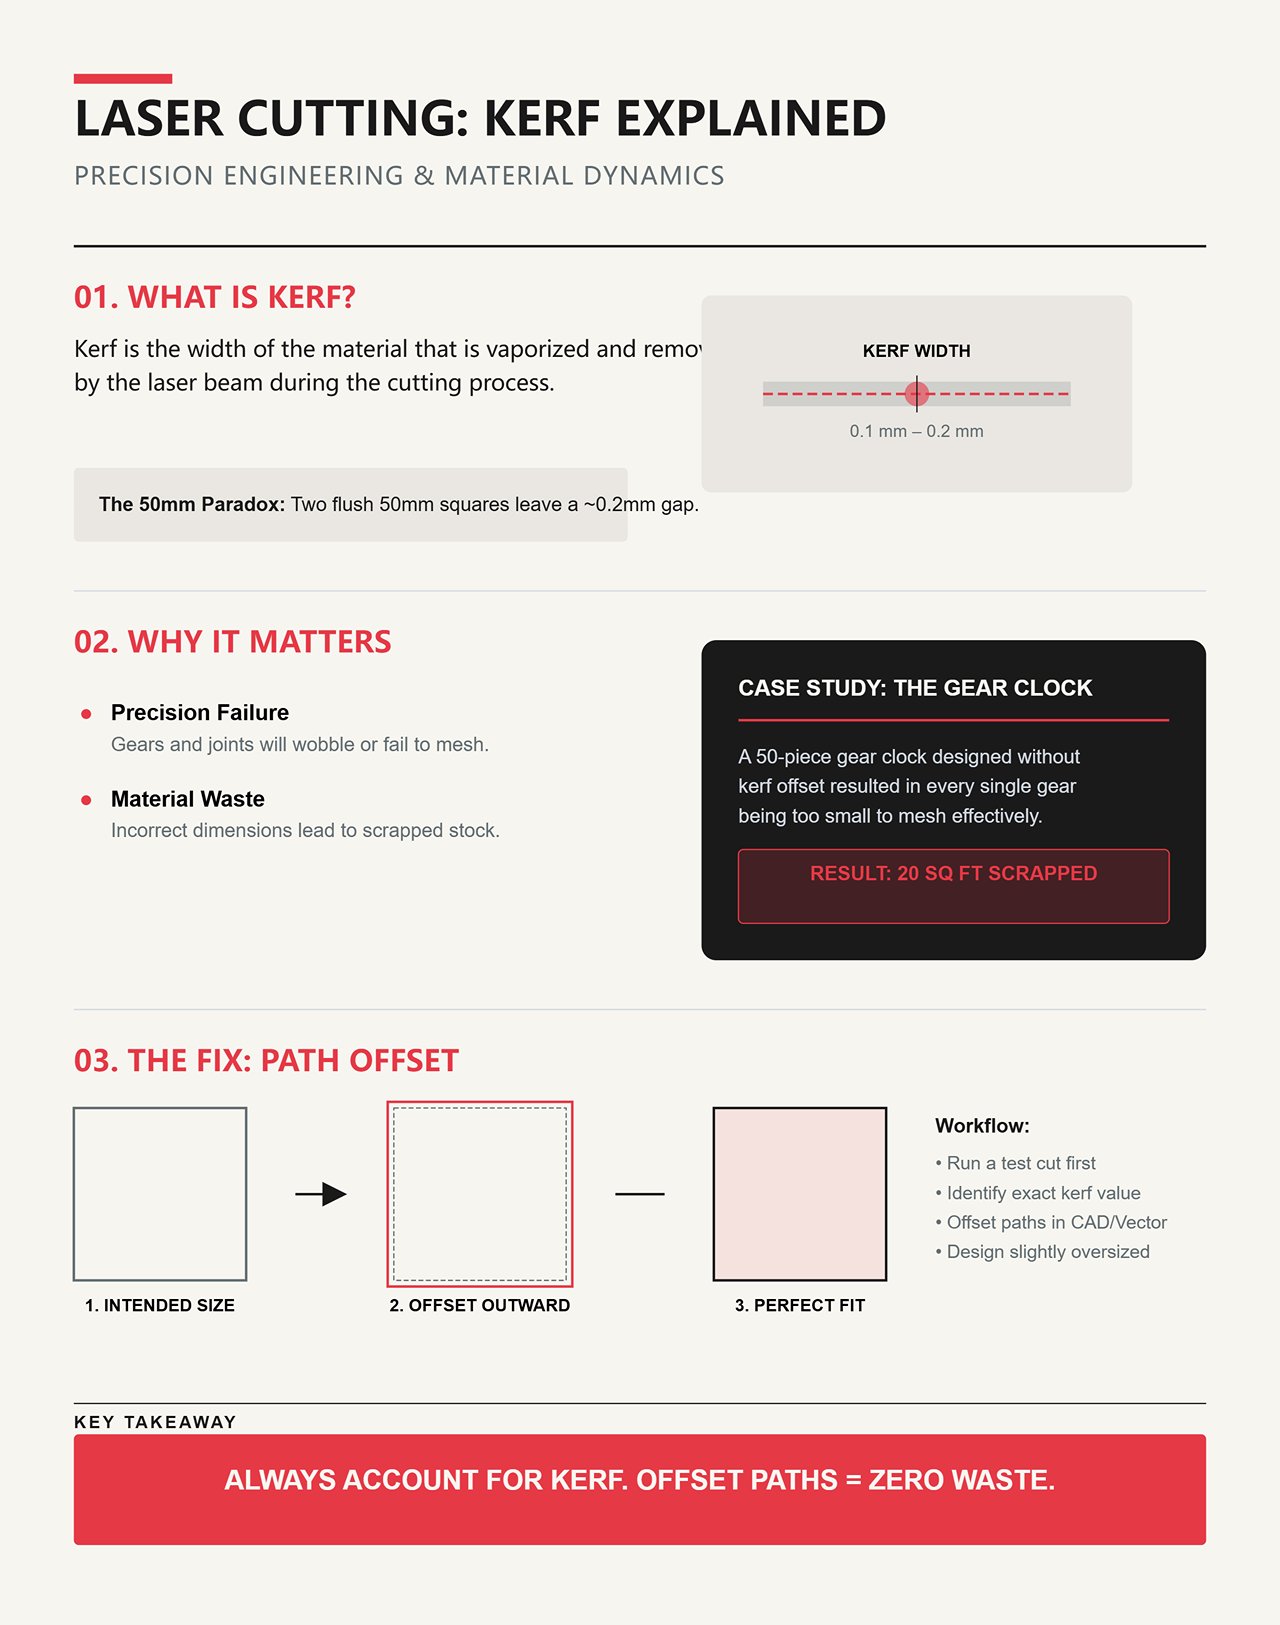
No mundo digital, uma linha não tem espessura. No mundo físico, um feixe de laser tem—tipicamente entre 0,1 mm e 0,2 mm de largura—e vaporiza material à medida que passa. Esse material “em falta” é conhecido como a kerf. Se desenhar dois quadrados de 50 mm para encaixarem perfeitamente, o laser removerá cerca de 0,1 mm de cada margem, deixando uma folga de 0,2 mm. De repente, o seu encaixe “perfeito” parece mais um dente solto.
Conheci um homem que passou três semanas a desenhar um complexo relógio de engrenagens com 50 peças no Illustrator. Nunca considerou a kerf. Quando finalmente terminou o corte e levantou a folha de contraplacado, todas as engrenagens caíram diretamente através da grelha de favo como areia num relógio de areia. Cada uma estava apenas uma fração de milímetro demasiado pequena para engrenar. Num instante, vinte pés quadrados de madeira bétula báltica premium tornaram-se lenha muito cara.
A correção é simples em princípio: precisa de “deslocar” os seus caminhos. Ou seja, tornar as peças ligeiramente maiores no ficheiro de design para que fiquem com as dimensões corretas depois de o laser efetuar o corte.
A Física Invisível: Foco, Alinhamento e Fluxo de Ar
O que “distância focal” realmente significa na superfície de corte (e porque estar desviado alguns milímetros pode arruinar tudo)
Um laser de 50 watts não é um sabre de luz de 50 watts; é mais parecido com uma lâmpada de 50 watts forçada a passar por uma lupa. Quando o feixe sai do tubo, tem aproximadamente a largura de um lápis. Para cortar acrílico de 6 mm, essa energia tem de ser comprimida num ponto não maior do que a ponta de uma agulha.
Essa compressão ocorre através de uma lente, que molda o feixe num perfil em forma de ampulheta. O ponto mais estreito — a “cintura” — é a única zona onde o corte é realmente eficaz. Se o material estiver mesmo três milímetros acima ou abaixo dessa cintura, a densidade de energia dispersa-se. Aquilo que deveria ser uma ferramenta de corte de precisão transforma-se numa fonte de calor branda que derrete o material em vez de o vaporizar de forma limpa.
| Tipo de lente | Tamanho do ponto | Concentração de energia | Desempenho de Corte | Resultado típico |
|---|---|---|---|---|
| Lente de foco de 2 polegadas | Menor | Mais elevado | Cortes limpos e precisos | Bordos nítidos, escurecimento mínimo |
| Lente de foco de 4 polegadas | Maior | Mais baixo | Baixa concentração para materiais finos | Queimaduras, escurecimento, cortes incompletos |
Uma vez vi um estudante tentar cortar padrões rendados delicados em cartolina usando uma lente de 4 polegadas porque assumiu que “lente maior é igual a mais potência”. Na realidade, uma lente de 4 polegadas produz um ponto de foco significativamente maior do que uma de 2 polegadas, tornando impossível concentrar energia suficiente para cortar as fibras de forma limpa.
Em vez de cortes nítidos, acabou com papel que parecia ter sido retirado de um incêndio doméstico — castanho, quebradiço e a cheirar a fumo. Continuou a aumentar a potência até 100%, o que apenas intensificou o efeito de torrefação. O problema não era a potência; era a geometria fundamental do feixe.
Foco manual vs. automático: Saber quando confiar na máquina — e quando os seus sensores o estão a induzir em erro
A maioria dos cortadores a laser modernos inclui um “pistão” de foco automático ou sensor ultrassónico concebido para gerir automaticamente o posicionamento do foco. Estes sistemas elevam a mesa até que o material acione um interruptor físico ou reflita uma onda sonora de volta para a cabeça. Este método funciona bem para materiais perfeitamente planos e opacos, como o contraplacado. Mas ao introduzir qualquer irregularidade, o sensor pode rapidamente tornar-se um problema. Não consegue detetar um vazio na sua base tipo favo de mel, e certamente não consegue reconhecer uma folha de acrílico transparente que não reflete corretamente.
Em sistemas de fibra avançados com controlo automático do eixo Z — comuns em plataformas industriais, como uma Máquina de corte a laser de fibra de uso duplo— o foco automático melhora drasticamente a eficiência. Mas mesmo nesses casos, chapa metálica empenada, carepa superficial ou irregularidades nos tubos podem confundir os sensores. A automação reduz o risco; não elimina a física.
Um principiante na minha oficina tentou uma vez usar o foco automático numa tábua de desperdício com um grande nó exatamente por baixo do sensor. O pistão caiu diretamente pelo buraco. Como nunca registou o “clique” esperado, a máquina continuou a elevar a mesa motorizada. A madeira foi forçada contra a cabeça do laser, partindo uma correia e desalinhando os espelhos antes que ele conseguisse premir o botão de emergência. Confiou mais no botão “auto” do que nos seus próprios olhos — e isso custou-lhe uma semana inteira de inatividade.
Nivelamento da mesa: O culpado escondido por trás de cortes que saem limpos à esquerda mas falham à direita
Pode instalar a lente mais cara do mercado, mas se a mesa da sua máquina não estiver perfeitamente paralela ao percurso do cabeçote do laser, o ponto focal vai mudar à medida que o trabalho avança. Num cortador de grande formato, uma inclinação de apenas um grau ao longo de uma mesa de 36 polegadas pode deixar o feixe perfeitamente focado do lado esquerdo e quase 15 mm fora de foco do lado direito. Os principiantes costumam diagnosticar erradamente isto como “pontos fracos” no tubo de laser e tentam compensar reduzindo a velocidade da máquina — acabando por obter bordas severamente queimadas no lado que, na verdade, estava corretamente focado.
Certa vez, vi uma aluna cortar um grande mapa topográfico do Noroeste do Pacífico. A região costeira do lado esquerdo saiu nítida e belamente definida. Mas quando o laser alcançou as Montanhas Rochosas, no lado direito da mesa, o feixe já tinha saído tanto do foco que deixou de cortar completamente e começou a “gravar” um sulco largo e queimado. Ela achou que o laser estava a “ficar sem potência”. Na realidade, o lado direito da mesa em favo de mel tinha cedido apenas dois milímetros após anos de uso.
Assistência de Ar: Não Apenas um Recurso de Segurança Contra Incêndios, mas a Chave Mecânica para Bordas Limpas e Sem Queimaduras
O bocal da assistência de ar faz muito mais do que extinguir eventuais chamas — funciona como uma vassoura para fotões. Quando o laser atinge o material, gera uma nuvem de fumo, resina vaporizada e detritos finos. Se esse fumo permanecer no caminho do feixe, absorve parte da energia do laser antes que esta chegue à superfície, “sombreando” efetivamente o corte. Ao direcionar um fluxo constante de ar comprimido diretamente para o corte, limpa-se esse caminho ótico e força-se o calor para baixo através da incisão, reduzindo drasticamente a carbonização das bordas.
Um entusiasta trouxe certa vez uma belíssima tábua de bordo branco e desligou a assistência de ar porque o ruído era “irritante”. Em poucos minutos, o fumo rico em resina elevou-se do corte e cobriu a face inferior da sua cara lente de focagem com uma espessa e pegajosa camada de fuligem. Como a fuligem é preta, absorveu o calor do laser. A lente, incapaz de suportar o esforço térmico resultante, partiu-se em três pedaços a meio do corte. Evitou um pouco de ruído — e comprou uma lente de substituição $400.
Segurança e Realidade dos Materiais: A Lista do “Nunca Cortar”
PVC, Fumos Tóxicos e Óticas Derretidas: Materiais Que Podem Danificar Permanentemente a Sua Máquina — ou os Seus Pulmões
Um aluno tentou uma vez colocar sub-repticiamente um disco de vinil antigo na mesa de corte para o transformar num relógio de parede retro. Achava que estava a ser engenhoso. Carreguei no botão de paragem de emergência antes de o feixe perfurar o primeiro sulco, porque “vinil” é simplesmente a abreviação de policloreto de vinilo (PVC). Quando um laser de alta potência incide sobre o PVC, não está apenas a cortá-lo — está a quebrar as suas ligações químicas e a libertar gás cloro.
Quando esse gás se combina com a humidade no ar — ou com a humidade que reveste o trato respiratório — forma ácido clorídrico.
Os principiantes costumam pensar que as modernas funcionalidades de segurança os protegerão de más decisões. É verdade que as lesões relacionadas com lasers diminuíram drasticamente quando os fabricantes começaram a fechar as máquinas e a adicionar sistemas de extração de fumos robustos para cumprir as normas de segurança de Classe 1. Mas um exaustor não consegue proteger a máquina do próprio ar que está a puxar através dela. O gás ácido produzido pelo PVC retira instantaneamente o revestimento antirreflexo de uma lente focal de seleneto de zinco $400. À medida que passa pelo sistema de exaustão, corrói os trilhos de aço da ponte, degrada as correias de borracha e corrói as pás do ventilador. Não se pode contornar a química tóxica com engenharia. Então, por que motivo os operadores ainda confiam num ventilador para os salvar?
Falhas de Ventilação Que Acontecem Mesmo Quando o Seu Exaustor Está a Funcionar à Velocidade Máxima
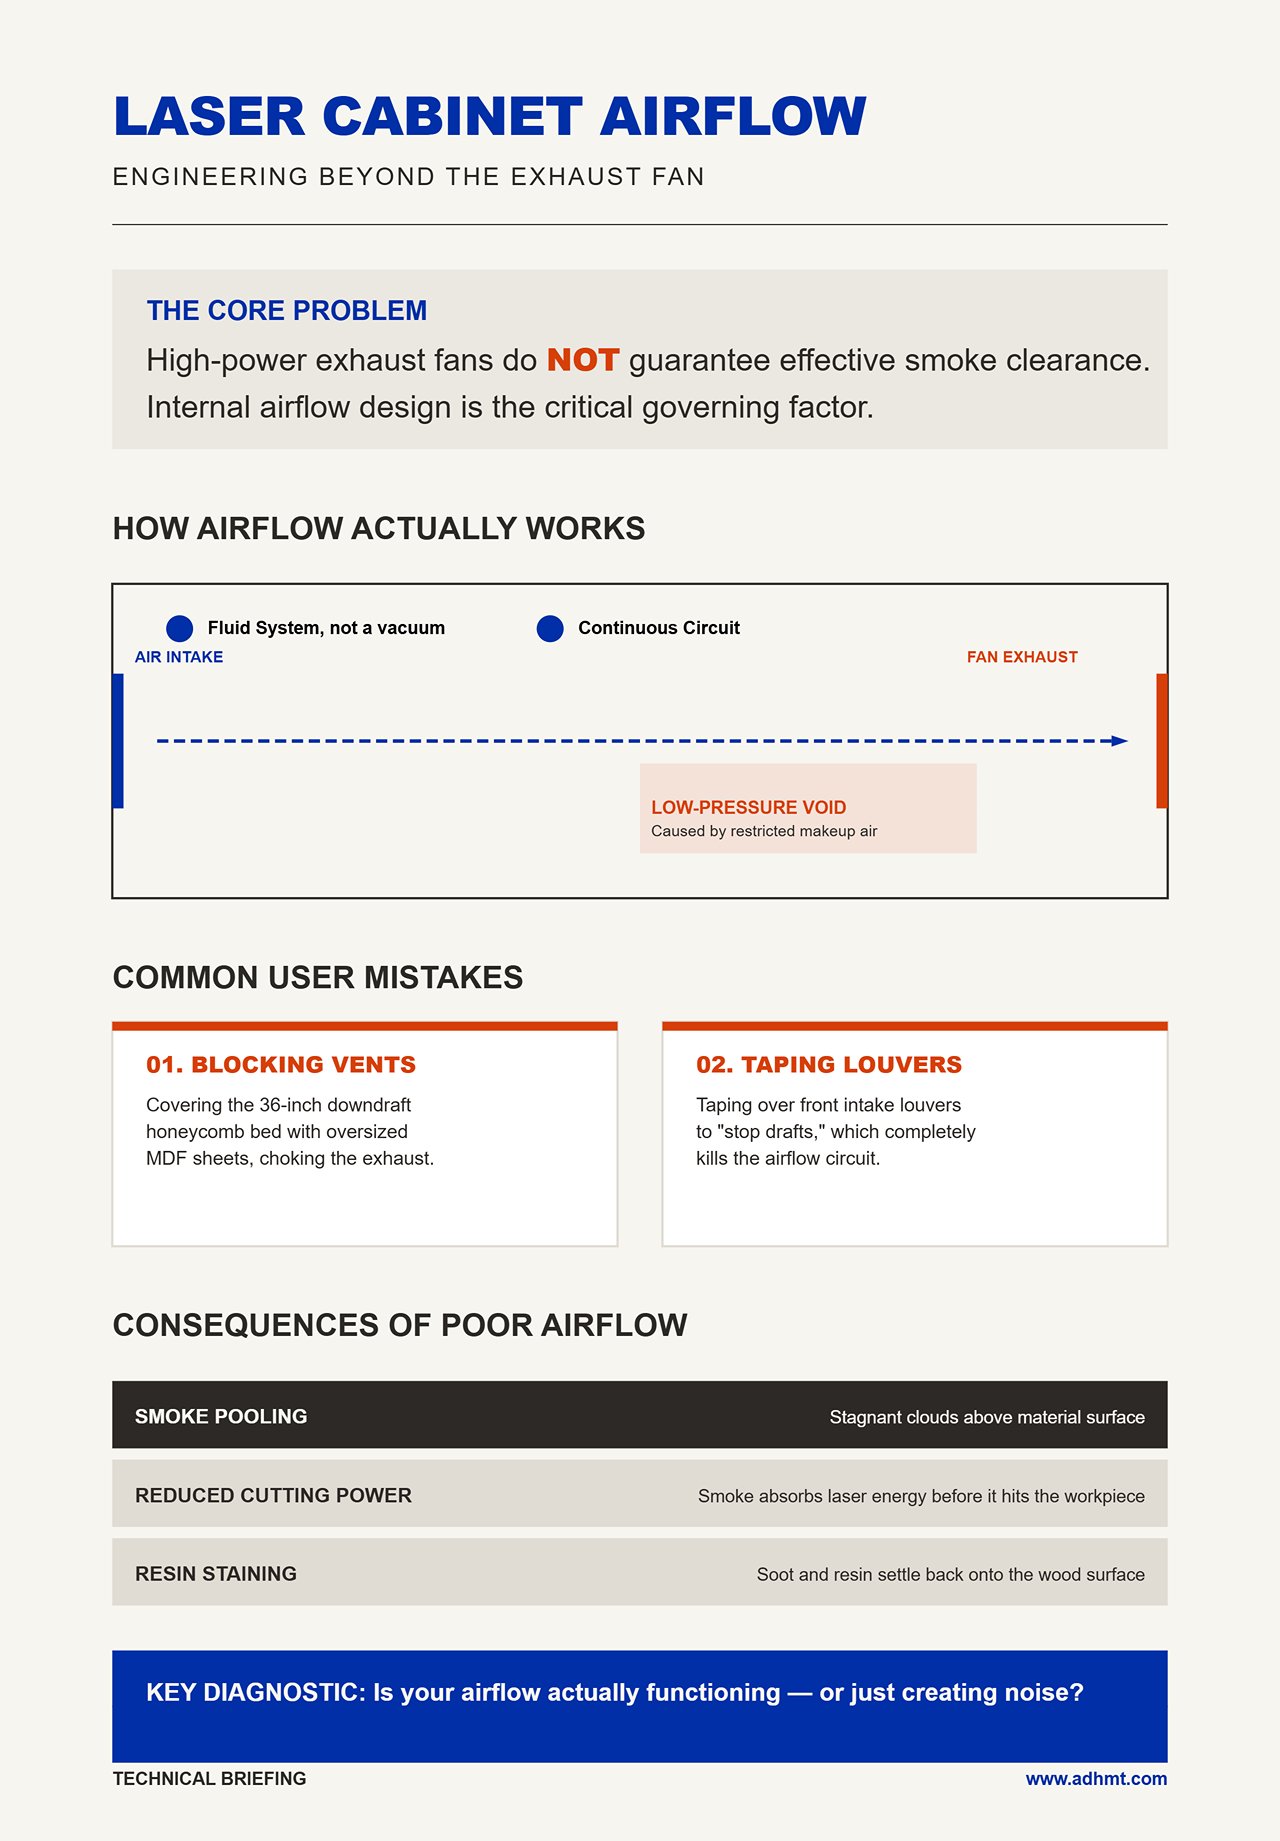
Ouve o exaustor de 1000 CFM a rugir como um motor a jato, por isso presume que o gabinete está a eliminar o fumo de forma eficaz. Depois abre a tampa e é atingido por uma densa nuvem de resina de bétula vaporizada. Os sistemas industriais dependem de barreiras de luz e sensores inteligentes para enclausurar totalmente um laser de Classe 4 — mas nenhum grau de blindagem pode compensar um fluxo de ar interno fundamentalmente incorreto.
O fluxo de ar é um sistema fluido — não um vácuo mágico.
Se o ar de entrada (ar de compensação) for restrito, o ventilador cria apenas um vazio de baixa pressão e gira sem eficácia. Costumo ver principiantes cobrirem toda uma cama de aspiração descendente de 36 polegadas com uma única folha de MDF de grandes dimensões. O exaustor puxa por baixo da mesa, mas o material bloqueia as aberturas. Sem para onde escapar, o fumo acumula-se acima da superfície, absorve a energia do laser e mancha a madeira. Pior ainda, alguns operadores colam as grelhas de entrada frontais para evitar correntes de ar, estrangulando completamente o circuito de ventilação. Então, como pode saber se o seu fluxo de ar invisível está realmente a funcionar?
O Risco de Incêndio É Real: A Linha Ténue Entre uma Queima Controlada e uma Emergência Total
O corte a laser é, em essência, um fogo cuidadosamente controlado. Está a usar luz intensamente focada para inflamar o material no ponto de contacto, confiando na velocidade do eixo e num jato de assistência de ar para apagar a pequena chama antes que se propague. Mas o estreito intervalo entre vaporizar limpidamente uma ranhura de 0,1 mm e incendiar toda a sua mesa é muito menor do que a maioria dos amadores imagina.
Cada catástrofe carbonizada começa com um momento de distração. Na nossa oficina, um utilizador estava a cortar um protótipo estrutural em cartão canelado espesso — um material que é, essencialmente, 80 % ar e 20 % isco seco. Afastou-se para ir buscar um café, presumindo que a máquina podia funcionar sozinha. Mas o cartão inflama-se facilmente, e a pressão da assistência de ar estava demasiado baixa. Formou-se uma pequena brasa dentro das caneluras. À medida que o cabeçote do laser continuava a mover-se, fornecia oxigénio a essa brasa, transformando-a em chama aberta. Quando regressou, o fogo já tinha alcançado os suportes de acrílico da ponte. As correias cederam, deixando cair o cabeçote do laser diretamente no fogo. Conseguimos salvar o chassis com um extintor de Halotron, mas as óticas e os motores ficaram completamente destruídos.
Este perigo aumenta drasticamente com os lasers de díodo baratos e de estrutura aberta que inundam o mercado de entrada. Ao contrário dos sistemas industriais, não dispõem de compartimentos selados que limitem o fornecimento de oxigénio, por isso qualquer chama tem acesso irrestrito ao ar ambiente. Uma verdadeira emergência começa no instante em que o laser deixa de se mover enquanto continua a disparar — muitas vezes devido a uma falha de software ou a um encravamento mecânico — concentrando milhares de graus de calor num único ponto imóvel.
A Matriz de Testes de Materiais: Ajustar as Suas Definições Sem Adivinhações
Porque é que copiar as “definições padrão” de um YouTuber quase nunca resulta na sua máquina
Um estudante entrou uma vez na minha oficina com um ficheiro digital suficientemente preciso para maquinagem aeroespacial — apenas para o ver enrolar-se num pretzel enegrecido porque confiou nas definições “padrão” de um fórum online. O que ele não considerou foi que o meu tubo de 80W já tinha mais de 2.000 horas de uso, enquanto o especialista do fórum estava a trabalhar com um sistema novo de 100W. Um tubo de laser CO2 é um consumível: um cilindro de vidro cheio de gás que perde potência cada vez que dispara, tal como um pneu perde o piso a cada quilómetro. Se estás a usar definições de um vídeo com três anos, gravado numa máquina diferente, num clima diferente, estás basicamente a navegar numa cidade moderna com um mapa desenhado à mão do século XIX.
A densidade do material é o outro sabotador silencioso das definições “por defeito”. Uma vez vi um principiante tentar cortar um lote de contraplacado de bétula de 3 mm usando exatamente os mesmos parâmetros que tinham funcionado perfeitamente no dia anterior. O que ele não percebeu foi que esta nova chapa vinha de um palete diferente, fabricada com uma cola de ureia-formaldeído retardante de fogo e mais densa. O laser atingiu uma bolsa oculta de cola, falhou o corte e o calor acumulado incendiou as fibras de madeira antes que a cabeça pudesse avançar. O projeto terminou como um monte carbonizado no contentor de desperdícios — tudo porque ele tratou “bétula de 3 mm” como uma constante universal em vez de a variável biológica que realmente é. Potência vs. Velocidade: O Compromisso Delicado (e Qual Variável Deves Ajustar Primeiro)
É tentador assumir que duplicar a potência do laser duplica a profundidade de corte. Na realidade, a transferência de calor não funciona assim. Quando o laser permanece demasiado tempo num ponto, cria uma “zona afetada pelo calor” (HAZ) onde o material não se vaporiza simplesmente — derrete, queima, deforma-se e retém calor residual.
Uma vez vi um estudante tentar cortar acrílico espesso, colocando a potência no máximo a 100% e avançando a uma velocidade dolorosamente lenta, convencido de que a força bruta garantiria o sucesso. Em vez de produzir uma aresta nítida, o calor excessivo transformou o acrílico numa pasta derretida e borbulhante que se fundiu novamente atrás da cabeça do laser. O resultado: uma chapa arruinada e uma confusão pegajosa e malcheirosa cozida sobre a grelha.
Para evitar este resultado, trata cada novo material como uma experiência controlada de física — e lembra-te de que a velocidade é a tua variável de controlo principal. O teu objetivo é operar o laser à velocidade mais alta possível que ainda produza um corte limpo, mantendo a potência em torno de 80–90% do máximo nominal do tubo.
Manter uma potência real de 100% é como manter o motor de um carro sempre no limite máximo: sobreaquece a mistura interna de gases e reduz drasticamente a vida útil do tubo. Se 90% de potência a uma determinada velocidade não conseguem cortar o material, resiste à tentação de aumentar a potência. O primeiro ajuste deve ser reduzir ligeiramente a velocidade — ou considera fazer uma segunda passagem.
Executar a Tua Primeira Grelha de Teste de 10 Minutos para Estabelecer as Métricas de Referência de um Novo Material
A única forma de eliminar suposições é deixar a máquina revelar os seus limites através de uma matriz de teste estruturada. Cria uma grelha simples de quadrados de 10 mm: aumenta a potência ao longo do eixo X (por exemplo, de 10% até 90%) e a velocidade ao longo do eixo Y (por exemplo, de 5 mm/s até 50 mm/s).
Uma vez vi um fabricante frustrado gastar duas horas a “ajustar” as definições um parâmetro de cada vez, queimando meia chapa de nogueira cara no processo. Se ele tivesse investido apenas dez minutos a executar uma matriz adequada, teria identificado imediatamente o ponto ideal — bordas limpas, penetração total e zero carbonização.
Para utilizadores industriais que estão a calibrar novos materiais em sistemas de fibra, as folhas de parâmetros e documentação técnica fornecidas pelo fabricante brochuras podem servir como referência inicial valiosa. Mas mesmo assim, deves sempre validar com a tua própria matriz controlada antes de iniciares a produção completa.
Os riscos de saltar este passo tornam-se especialmente evidentes com materiais de baixa densidade, como cartão canelado. Um utilizador fez um “teste rápido” ao cortar uma única linha reta, e parecia estar tudo bem. Mas quando iniciou o projeto completo — um mapa topográfico detalhado — as linhas muito próximas criaram um acumular intenso de calor que o teste de linha única nunca revelou. Como não executou uma matriz completa para determinar o limite superior seguro de velocidade, o cartão atingiu o seu ponto de autoignição e transformou efetivamente a cabine do laser numa lareira. Uma grelha de teste adequada teria mostrado que, com o nível de potência escolhido, precisava de 30% mais velocidade para evitar que o material se incendiasse.

Ler os Resultados: Diagnosticar Marcas de Queimadura, Excesso de Calor e Cortes Incompletos Sob Ampliação
Quando a grelha estiver completa, não te limites a olhar — analisa-a. Levanta o material e vê se os quadrados se soltam por si próprios. Este é o “teste de queda”. Se precisares de pressionar o quadrado com o polegar e ele deixar uma borda lascada ou irregular, essa definição é um fracasso — mesmo que a superfície superior pareça totalmente cortada. Muitos utilizadores ignoram a kerf — a largura do material removido pelo laser — que varia conforme o feixe oscila ou desfoca à medida que a velocidade diminui. Sob ampliação, um corte limpo assemelha-se a uma parede de canyon vertical e suave. Um corte pobre, por contraste, forma uma visível forma de “V”, indicando que a potência era demasiado baixa para manter a integridade do feixe até à parte inferior do material.
O verso do material revela a verdade sobre o seu fluxo de ar e foco. Se a superfície frontal parece nítida, mas a parte inferior está coberta de resina pegajosa ou marcada por “flashback” (quando o laser reflete na base em favo de mel), a sua velocidade é demasiado lenta ou a sua assistência de ar é insuficiente. Certa vez, um aluno trouxe-me uma folha de contraplacado que parecia ter sido retirada de uma fogueira. A superfície superior estava impecável, mas ele tinha usado potência excessiva sem assistência de ar, fazendo com que a seiva vaporizada condensasse por baixo e se incendiasse. Ao estudar as marcas de queimadura no verso, determinámos que o seu ponto focal estava definido 2 mm demasiado fundo. O feixe tinha alargado na parte inferior, despejando calor na madeira em vez de a cortar de forma limpa.
Executar o Teu Primeiro Corte Real: A Lista de Verificação Pré-Voo
Feche os olhos e imagine carregar em “Iniciar” numa impressora de secretária comum. Afasta-se, vai buscar um café e regressa com uma página terminada. Agora, olhe para o laser de CO2 de 100 watts à sua frente. Se abordar esta máquina com a mesma indiferença casual, está a colocar a sua oficina em sério risco de incêndio.
Já não és apenas um utilizador de computador. És um piloto.
Um cortador a laser assemelha-se mais a uma aeronave comercial do que a uma impressora. No instante em que o feixe dispara, estás a navegar em condições turbulentas. Os materiais deformam-se sob calor intenso. As lentes expandem-se. O fluxo de ar fluctua. É por isso que cada novo material deve ser tratado como uma nova experiência de física — não tão previsível como selecionar um tamanho de papel padrão.
Definições de Exportação de Ficheiro: A Verificação Final de Software Antes de Enviar o Design para o Laser
Um estudante entrou certa vez na minha oficina com um ficheiro digital tão meticulosamente elaborado que parecia pronto para a indústria aeroespacial. Ele tinha passado três horas a aperfeiçoar curvas de Bézier e a organizar camadas com códigos de cores, convencido de que entradas impecáveis no software garantiriam resultados físicos perfeitos. Carregou em iniciar — e a máquina mal riscou a superfície do seu contraplacado de bétula.
O software não pode anular a realidade física.
Os principiantes costumam presumir que, se um corte não atravessa totalmente o material, basta ajustar a curva de potência nas definições de exportação. No entanto, em muitos casos, o verdadeiro problema é o alinhamento mecânico — algo que nenhum controlo de software pode corrigir. Se o teu eixo Z se deslocar devido à carga térmica, ou se um polarizador circular tiver sido instalado no ângulo errado durante a manutenção, o feixe atinge o material como uma colher romba em vez de um bisturi. O teu ficheiro de exportação é apenas o plano de voo. A máquina ainda tem de percorrer a rota.
A Vigiar a Primeira Passagem: Três Sinais Visuais e Sonoros de Alerta Que Exigem Paragem de Emergência Imediata
As falhas de corte não se anunciam com luzes vermelhas intermitentes de aviso. Elas instalam-se de forma subtil através da deriva de parâmetros. Um corte limpo pode parecer quase idêntico a um defeituoso — até ao momento em que tudo corre catastroficamente mal.
Isso leva-nos ao fiasco carbonizado da execução de acrílico sobreposta. Um utilizador programou um enorme trabalho de 40 minutos para cortar cinquenta engrenagens interligadas. As três primeiras saíram impecáveis. Convencido de que tudo estava ajustado, afastou-se para ver o telefone. O que ele não viu foi a deriva térmica: a lente focal estava a aquecer gradualmente, a expandir-se e a deslocar o ponto focal para cima. À décima segunda engrenagem, o feixe já não cortava — estava a ferver o acrílico. O plástico vaporizado incendiou-se. O ventilador de exaustão alimentou as chamas como um fole de forja, e quando ele sentiu o cheiro a fumo, a mesa em favo-de-mel já era uma fogueira química. O prejuízo: uma lente $400 e um par de calças completamente arruinado.
Nunca te afastes de um corte ativo. Nunca.
Deves pilotar ativamente a máquina, observando e ouvindo sinais subtis de deriva. Se a linha de corte de repente brilhar em laranja vivo em vez de azul-branco nítido, é provável que o teu ar assistido tenha falhado — ou que a velocidade esteja demasiado lenta. Se o tom do ventilador de exaustão baixar para um zumbido tenso e arrastado, o teu sistema de ventilação pode estar entupido com detritos, e o fumo prestes a contaminar as óticas.
Diagnóstico em Meio do Corte: O Laser Está a Perder Penetração Devido a Perda de Potência, Erro de Velocidade ou Deriva de Foco?
Quando um corte deixa de penetrar subitamente a meio de um trabalho, o primeiro instinto de um principiante é aumentar imediatamente a potência. Essa reação é incompleta — e potencialmente perigosa.
Velocidade excessiva pode produzir uma fenda de corte descontínua. O mesmo acontece com potência insuficiente. Um ponto focal instável pode causar ambos. Se simplesmente aumentares a potência sem isolar a variável verdadeira, vais queimar as bordas e deformar o material. Em vez disso, aplica um processo de eliminação.
Começa por verificar o foco. Se a distância entre o bocal e a peça de trabalho tiver mudado — talvez porque o material se deformou para cima com o calor — o feixe irá desfocar e alargar. Se o foco estiver correto, examina a largura da fenda. Embora o design original não tenha tido em conta a fenda, agora podes usá-la como indicador de diagnóstico. Uma fenda que se torna subitamente mais larga e escura indica entrada excessiva de calor, normalmente causada por velocidade incorreta. Por outro lado, se a fenda permanecer extremamente fina, mas não cortar totalmente, provavelmente estás perante uma queda de potência — possivelmente de um tubo laser sobrecarregado ou de um espelho contaminado.
Se estiveres a resolver problemas persistentes de penetração em equipamento industrial, poderá ser altura de consultar a equipa técnica do fabricante — não hesites em contacte-nos para orientações de aplicação, otimização de parâmetros ou apoio ao diagnóstico do sistema.
O corte a laser recompensa a precisão, a disciplina e o respeito pela física. Trata-o com leviandade e ele castigar-te-á. Trata-o como ciência controlada — e tornar-se-á numa das ferramentas de fabrico mais poderosas que alguma vez dominarás.