01
Perfil e dimensões
Forneça perfis redondos, quadrados ou aprovados, dimensões exteriores, parede, comprimento, peso, retilineidade e condição da superfície.

Nenhum idioma encontrado. Tente outro nome ou código de idioma.
Corte a Laser de Tubos | Série ULT
Uma família configurável de corte de tubos com rotas de dois e três mandris selecionadas para perfil, comprimento de stock, carga útil, alvo de desperdício e manuseamento.
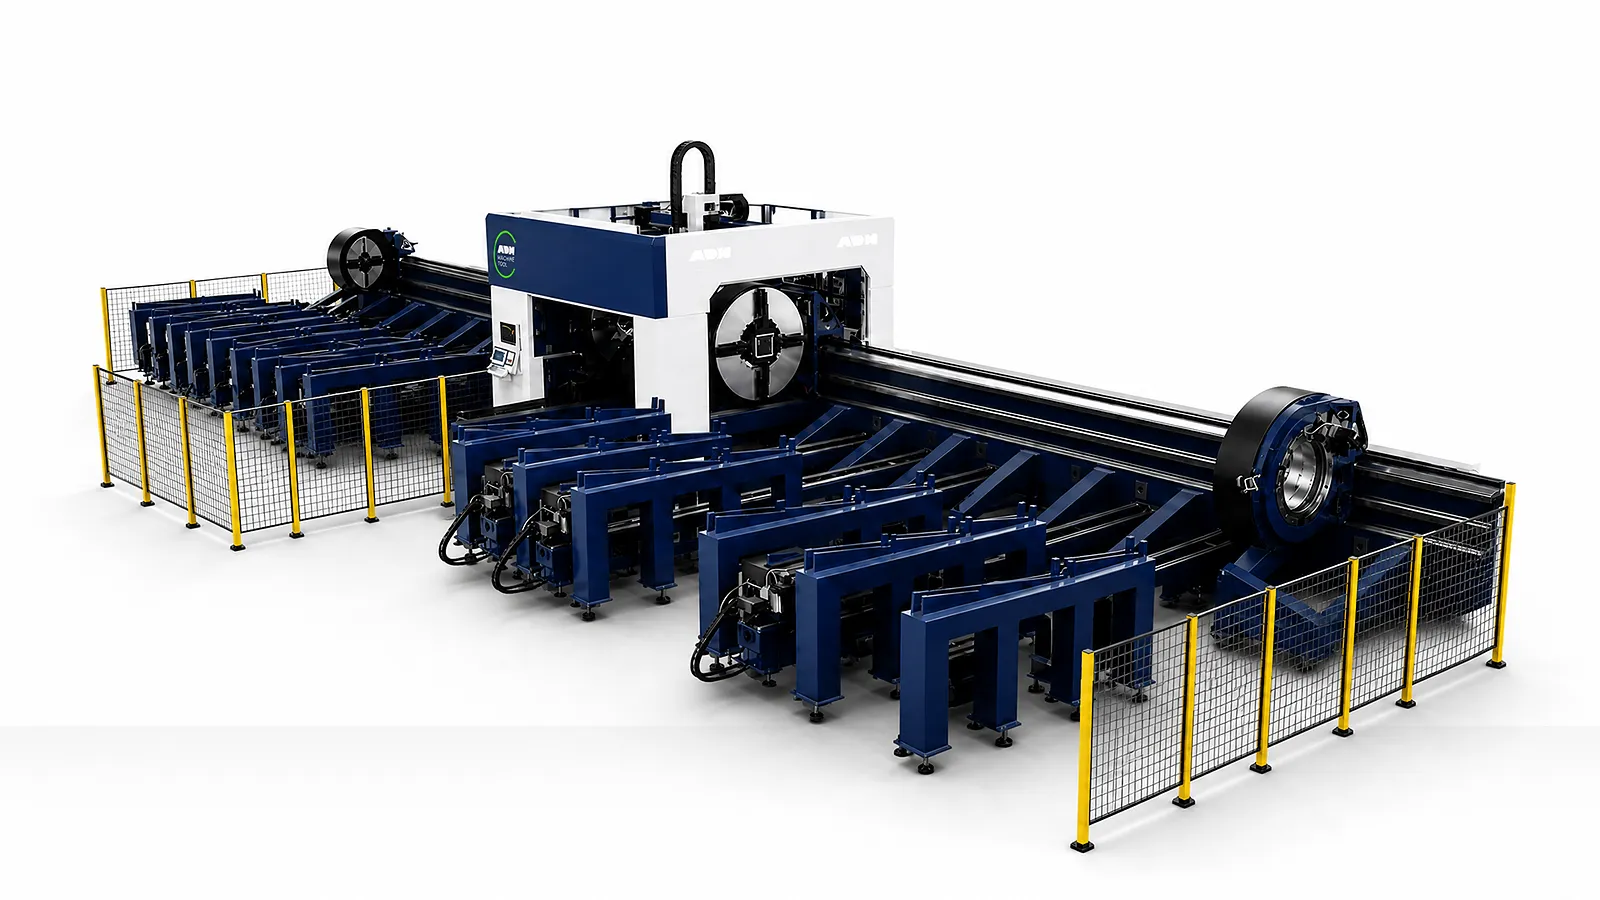
Especificações técnicas
Selecione a família do modelo, o número de mandris e o pacote em conjunto. O comprimento do material segue o modelo correspondente de 6, 9 ou 12 m. O carregamento pneumático tem limites de tamanho de tubo e de carga separados. A velocidade nominal do mandril é especificada a uma velocidade do motor de 1500 rpm.
| Configuração do Modelo | Arquitetura do Mandril | Pacote de Mandril | Comprimento Máx. do Material (por modelo) | Gama Redonda | Gama Quadrada | Curso X | Curso Z | Precisão de Posicionamento | Repetibilidade | Velocidade Máxima Acoplada | Aceleração Máxima | Velocidade Nominal do Mandril | Carga Máxima do Mandril | Limites de Carregamento Pneumático |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Unidade | m | mm | mm | mm | mm | mm/m | mm/m | m/min | P | r/min | kg | |||
| 2 mandris A · ULT6016/9016/12016 | 2 mandris | A | 6 / 9 / 12 | Ø10–160 | 160×160 | 300 | 250 | ±0,04 | ±0,03 | 100 | 1.2 | 53.5 | 150 | Tubo quadrado: diâmetro circunscrito ≤160 mm |
| 2 mandris B · ULT6016/9016/12016 | 2 mandris | B | 6 / 9 / 12 | Ø10–160 | 160×160 | 300 | 250 | ±0,04 | ±0,03 | 100 | 1.2 | 53.5 | 160 | Tubo quadrado: diâmetro circunscrito ≤160 mm |
| 2 mandris A · ULT6024/9024/12024 | 2 mandris | A | 6 / 9 / 12 | Ø10–240 | 227×227 | 400 | 300 | ±0,04 | ±0,03 | 100 | 1 | 53.5 | 400; 260 com carregamento pneumático | Tubo redondo: Ø10–220 mm; tubo quadrado: diâmetro circunscrito ≤220 mm |
| 2 mandris B · ULT6024/9024/12024 | 2 mandris | B | 6 / 9 / 12 | Ø10–230 | 230×230 | 400 | 300 | ±0,04 | ±0,03 | 100 | 1 | 53.5 | 260 | Tubo redondo: Ø10–220 mm; tubo quadrado: diâmetro circunscrito ≤220 mm |
| 2 mandris A · ULT6028/9028/12028 | 2 mandris | A | 6 / 9 / 12 | Ø10–280 | 275×275 | 450 | 300 | ±0,04 | ±0,03 | 75 | 0.8 | 37.5 | 600 | Não disponível |
| 2 mandris A · ULT6036/9036/12036 | 2 mandris | A | 6 / 9 / 12 | Ø10–360 | 350×350 | 550 | 400 | ±0,04 | ±0,03 | 60 | 0.6 | 23 | 1000 | Não disponível |
| Mandril triplo A · ULT6024/9024/12024 | 3 mandris | A | 6 / 9 / 12 | Ø10–240 | 227×227 | 700 | 350 | ±0,04 | ±0,03 | 100 | 1 | 53.5 | 400 | Não especificado para esta configuração |
| Mandril triplo B · ULT6024/9024/12024 | 3 mandris | B | 6 / 9 / 12 | Ø10–230 | 230×230 | 700 | 350 | ±0,04 | ±0,03 | 100 | 1 | 53.5 | 260 | Não especificado para esta configuração |
| Mandril triplo A · ULT6028/9028/12028 | 3 mandris | A | 6 / 9 / 12 | Ø10–280 | 275×275 | 800 | 350 | ±0,04 | ±0,03 | 75 | 0.8 | 37.5 | 600 | Não especificado para esta configuração |
| Mandril triplo A · ULT6036/9036/12036 | 3 mandris | A | 6 / 9 / 12 | Ø10–360 | 350×350 | 1000 | 400 | ±0,04 | ±0,03 | 60 | 0.6 | 23 | 1000 | Não especificado para esta configuração |
Entradas de tubo
O perfil, a geometria de corte, o manuseamento do stock e os dados do processo determinam a rota ULT correta.
01
Forneça perfis redondos, quadrados ou aprovados, dimensões exteriores, parede, comprimento, peso, retilineidade e condição da superfície.
02
Defina furos, ranhuras, cortes em meia-esquadria, juntas, biséis, perfis abertos, funcionalidade mínima e alvo de remanescente.
03
Registe o alimentador, suportes, transferências de mandril, descarga, recolha e recuperação.
04
Confirme a potência, gás, amostras, controlador, aninhamento de tubos, compensação, prevenção de mandril e interfaces de dados.
Máquina em funcionamento
Assista à demonstração da ULT6024 6kW e, em seguida, compare o suporte de tubos, o acesso ao mandril e a geometria de corte com os seus perfis e requisitos de peças acabadas.
Ver no YouTube (abre num novo separador)Sistemas de produto
A seleção da ULT começa com o tubo e a disposição do mandril. O suporte de stock, o movimento coordenado, o software de corte e os módulos de manuseamento devem adaptar-se à mesma gama de perfis.
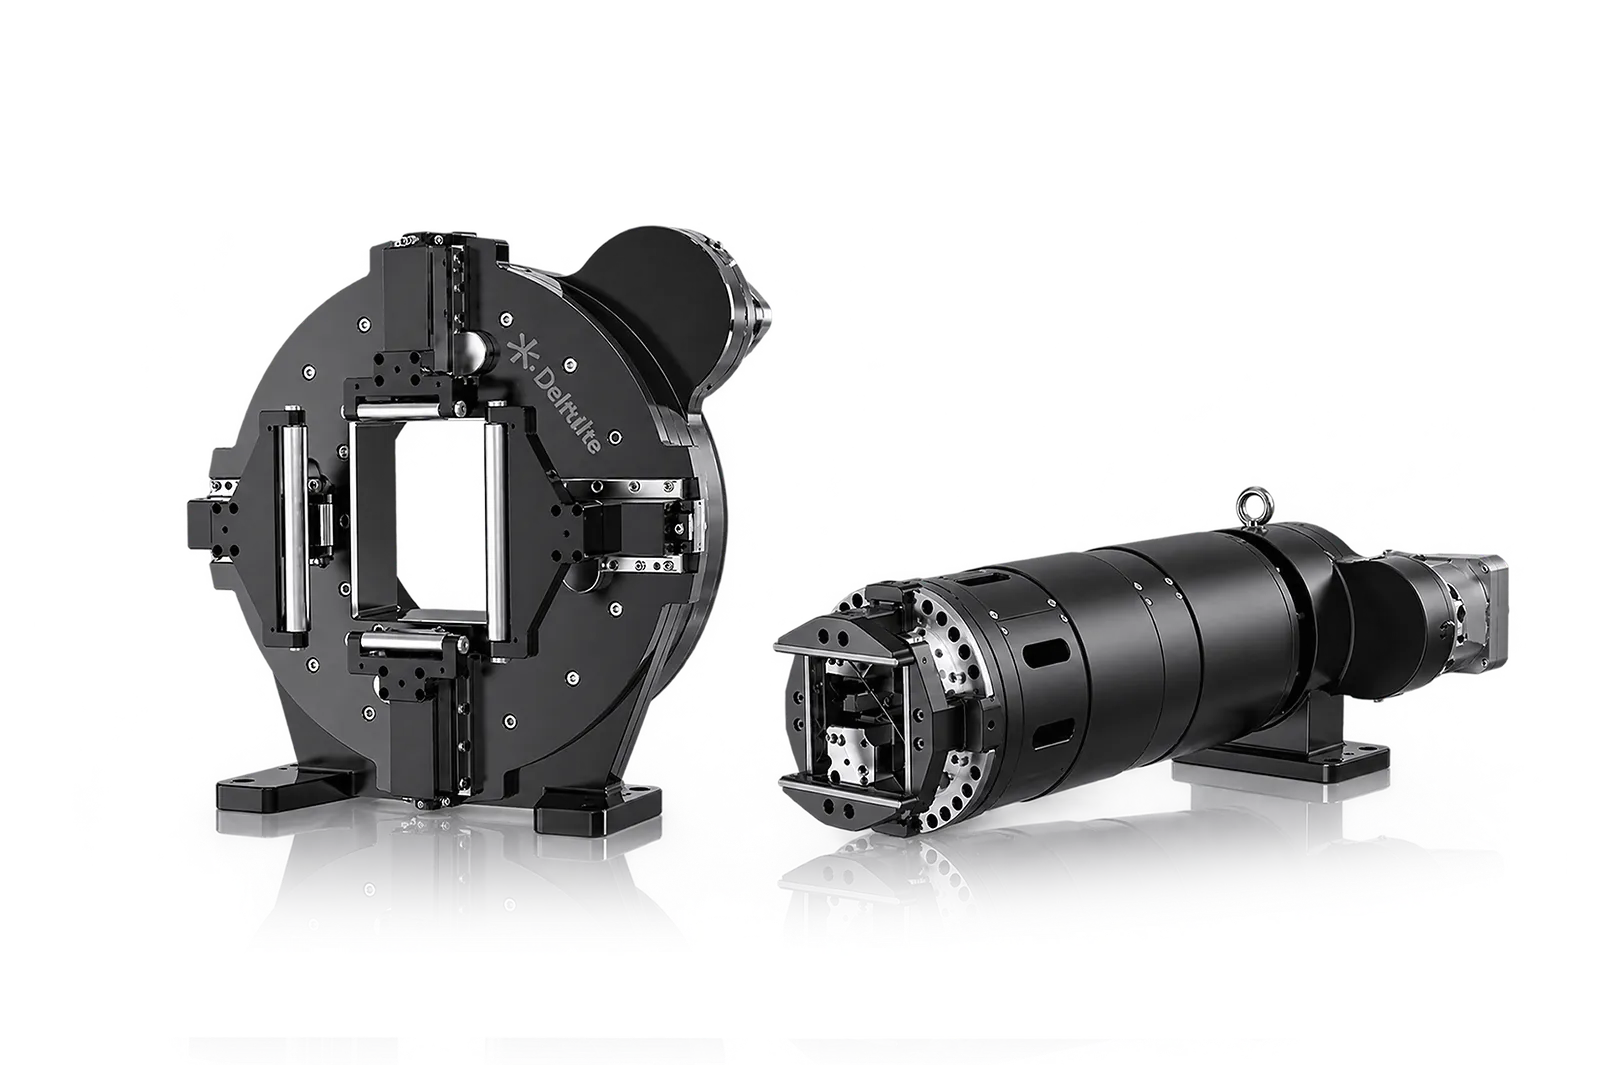
Disposição de dois mandris
A disposição de dois mandris selecionada define a fixação, indexação e transferência para o tubo.
Verifique o seu envelope exato, limites de carga e de remanescente em relação à forma, comprimento e peso do stock.
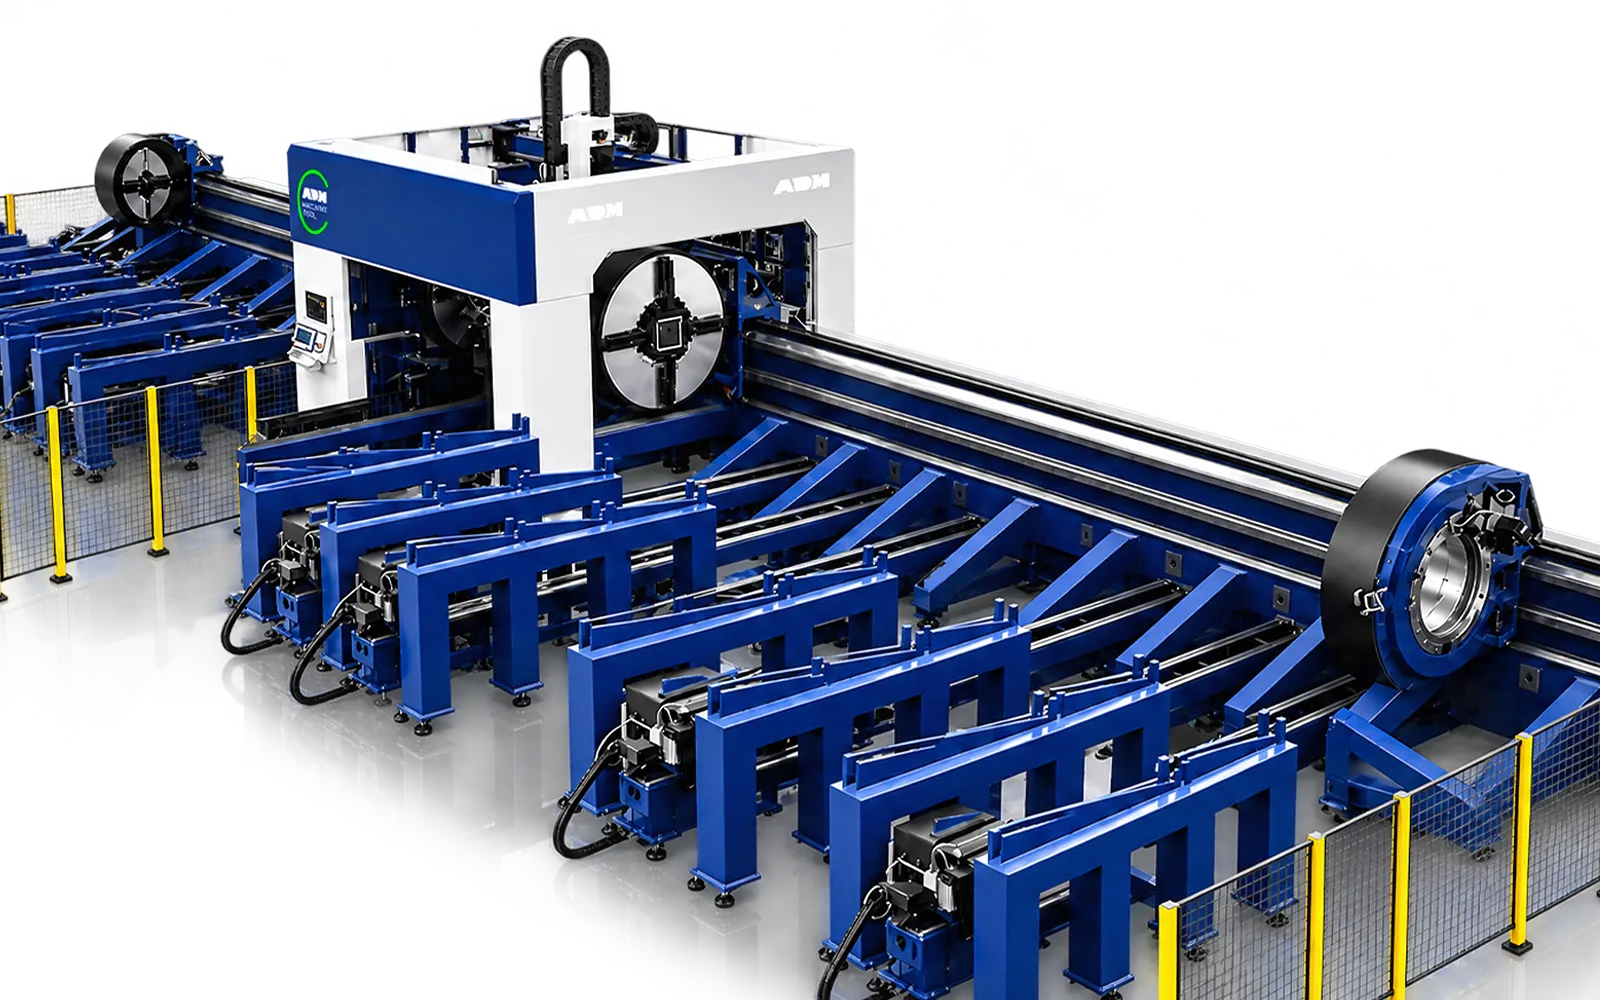
Disposição de três mandris
Uma disposição de três mandris proporciona uma arquitetura de fixação e transferência diferente.
Compare os dados exatos da máquina para o trabalho. A contagem de mandris, o fornecedor e o modelo são escolhas de configuração distintas.
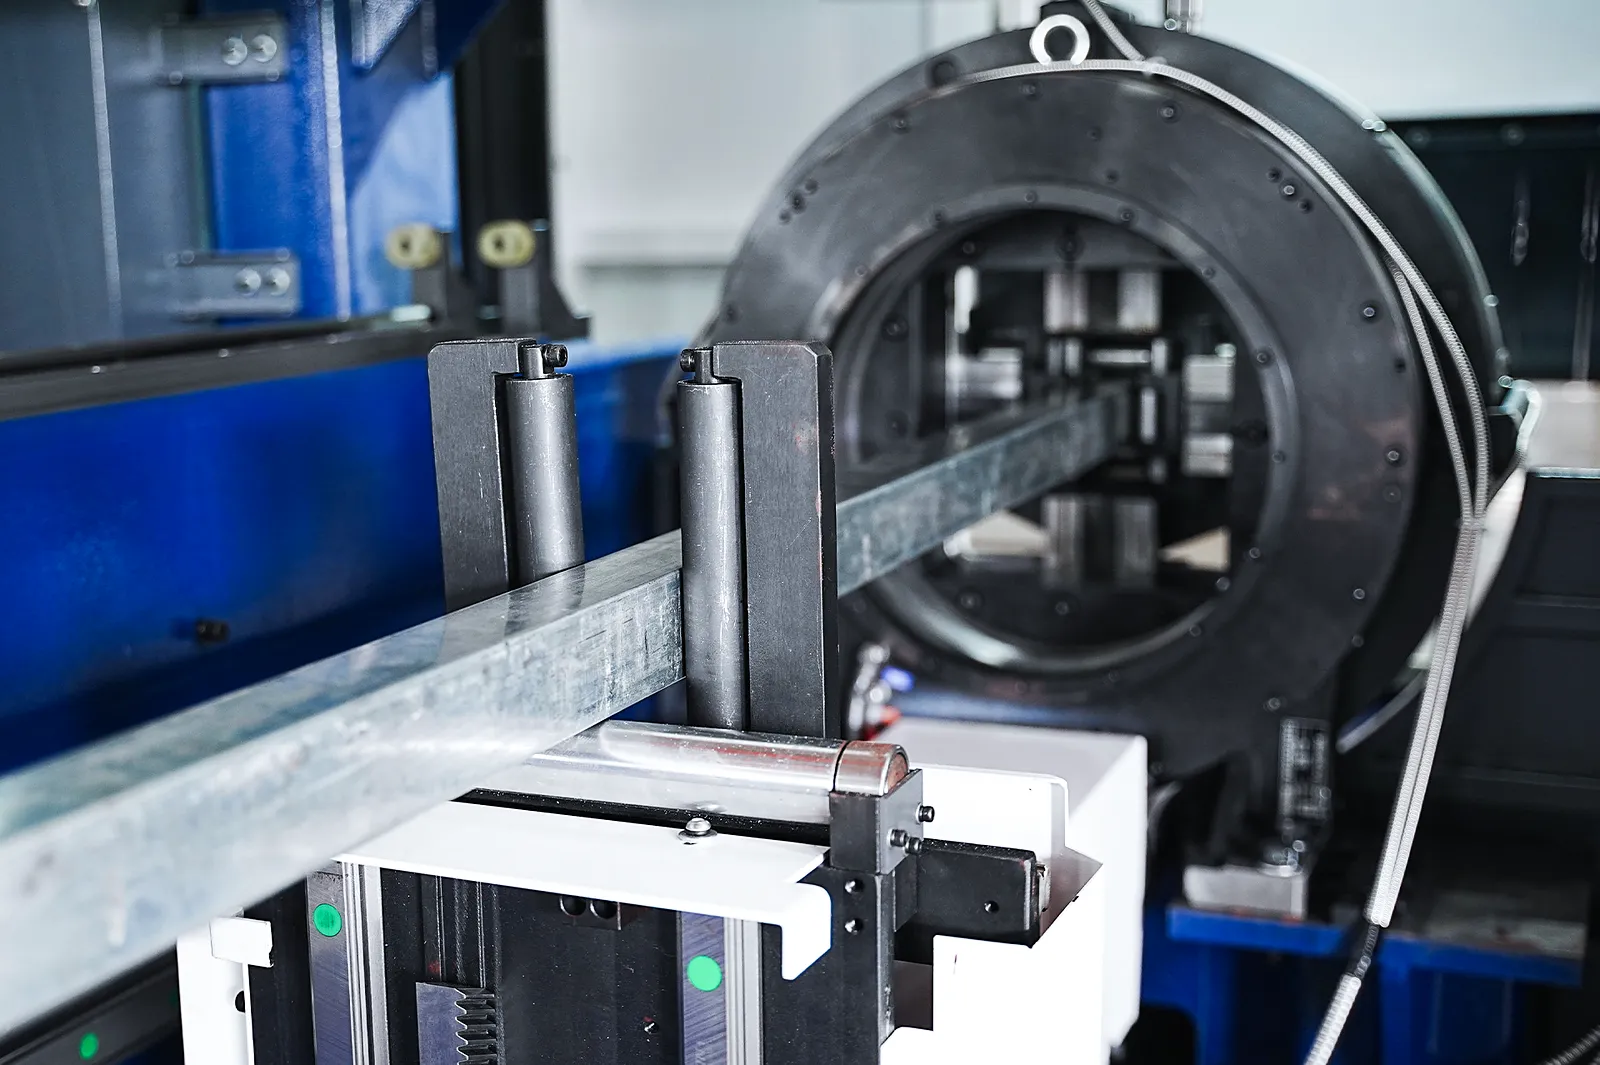
Suporte de stock
Os suportes mantêm a apresentação do tubo à medida que este avança e roda.
Combine o suporte com o comprimento e o peso do perfil, incluindo a fundação e o acesso para instalação.
Movimento coordenado
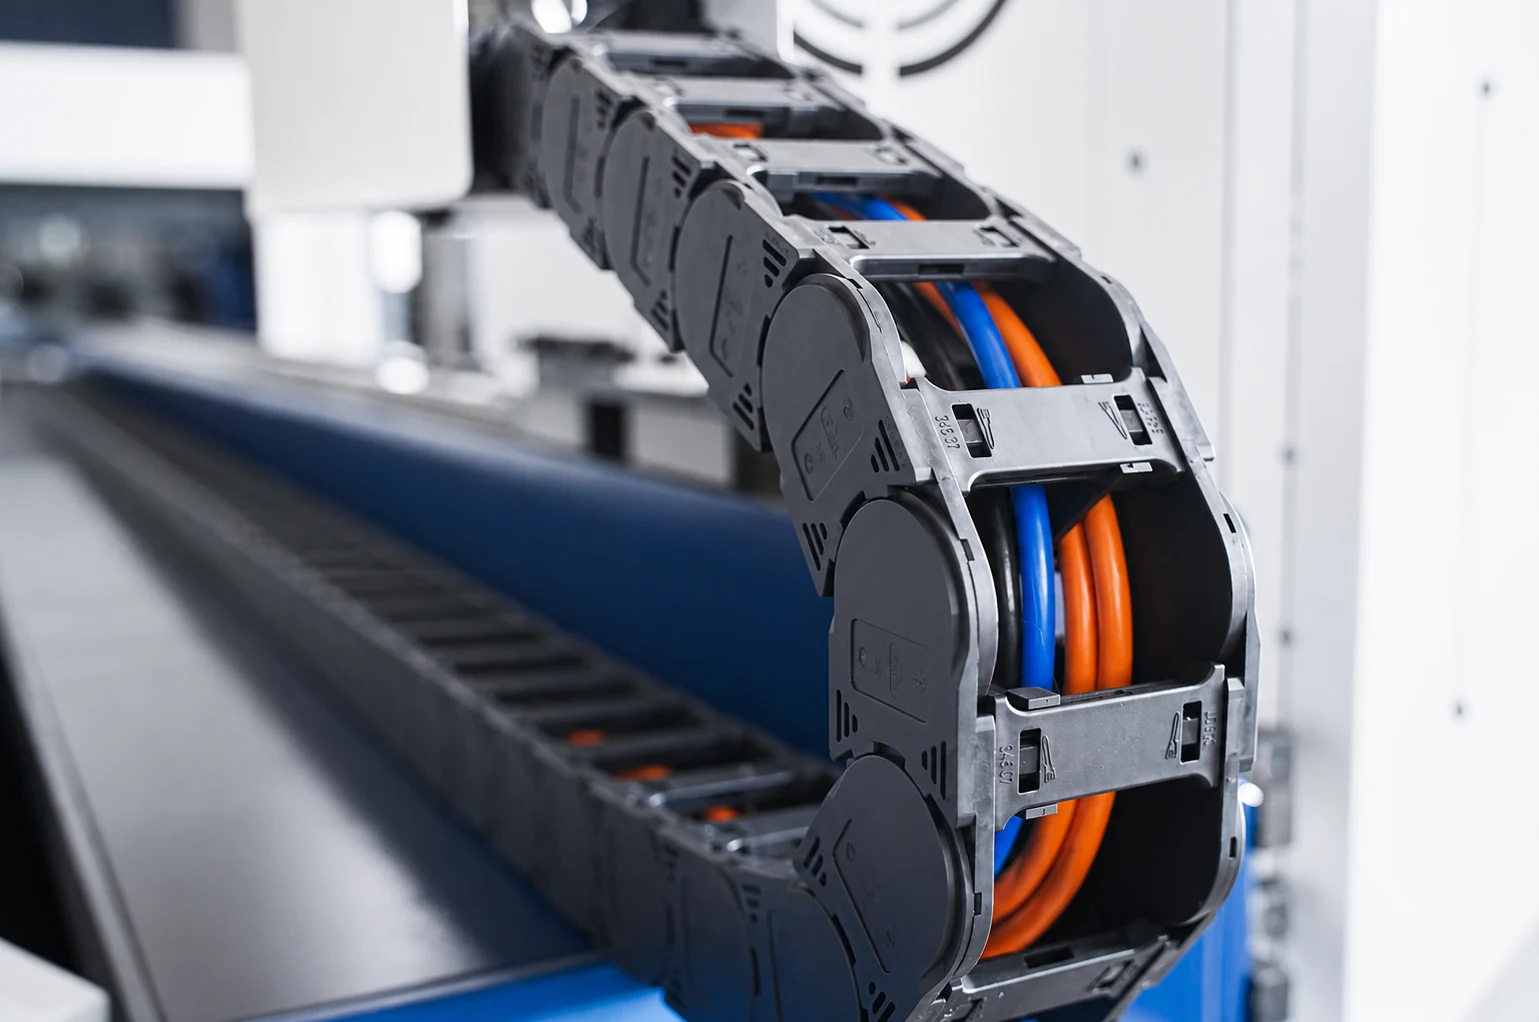
O sistema de transmissão e movimento faz avançar e rodar o perfil através da sequência.
Utilize o modelo selecionado para deslocação, rotação, velocidade e carga. Inclua o manuseamento de sobras no esquema.
Corte de tubos
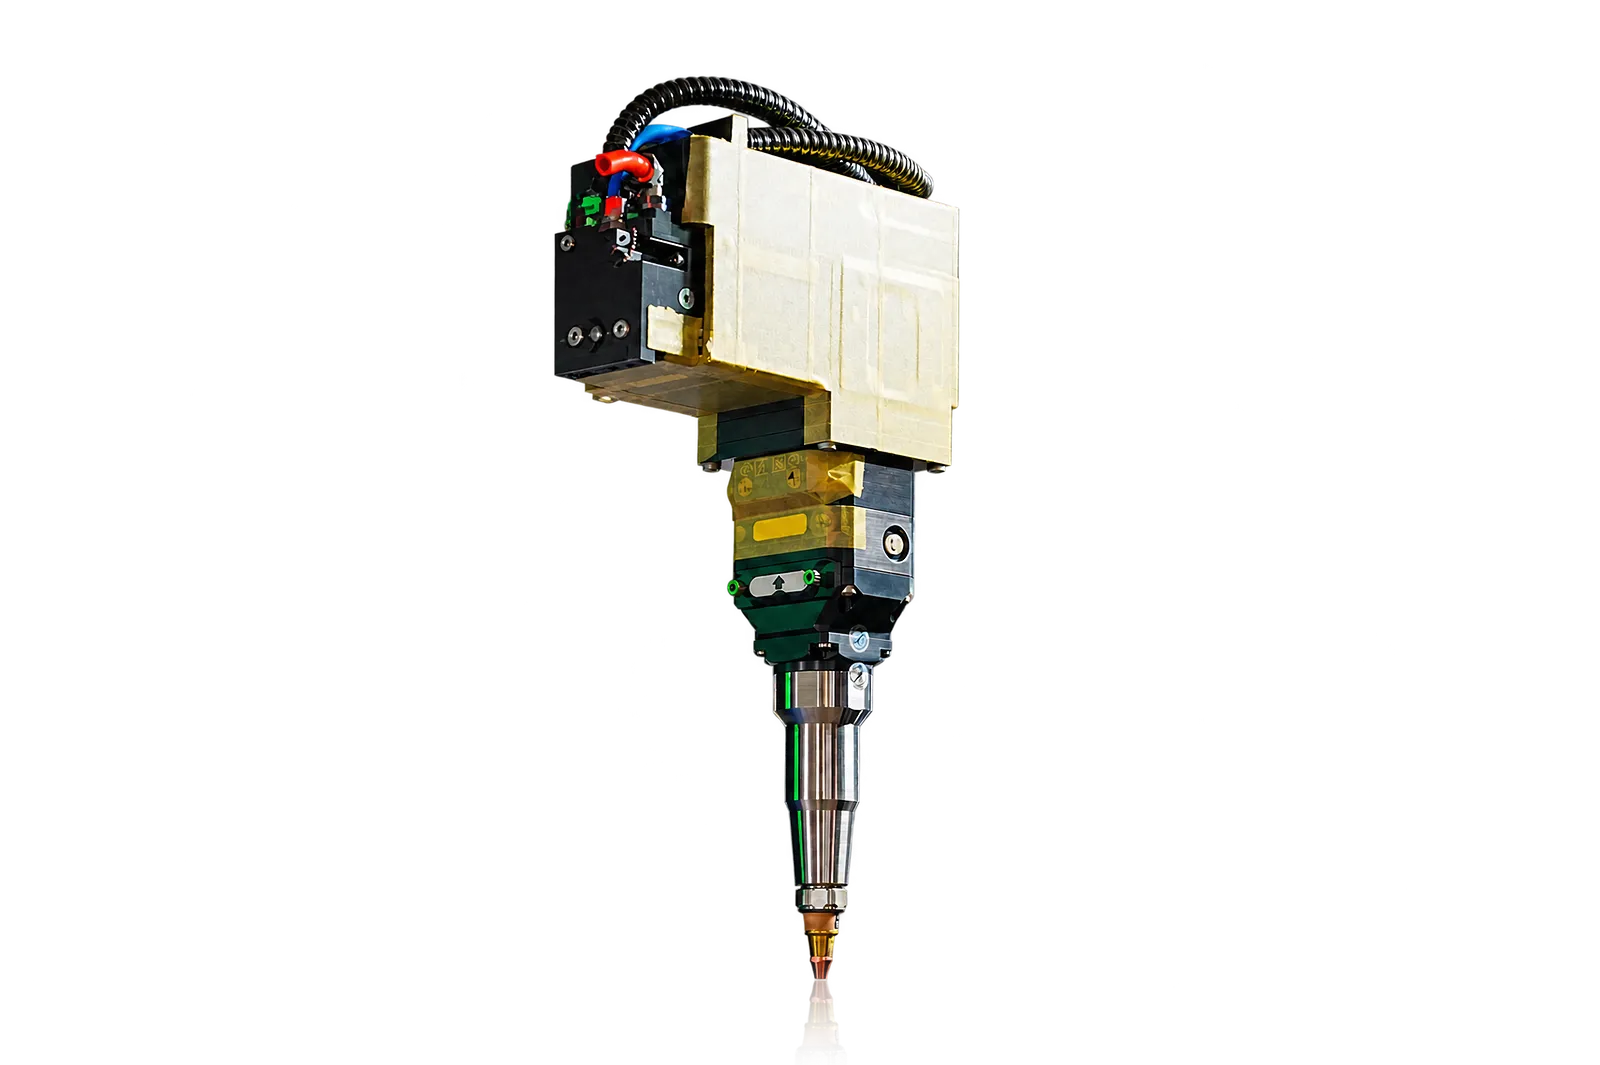
Os eixos linear, rotativo e de altura coordenam a cabeça de corte com o tubo.
Verifique as formas e características pretendidas com a mecânica real. O corte em bisel e os eixos avançados requerem a configuração correspondente.
Controlo de programa
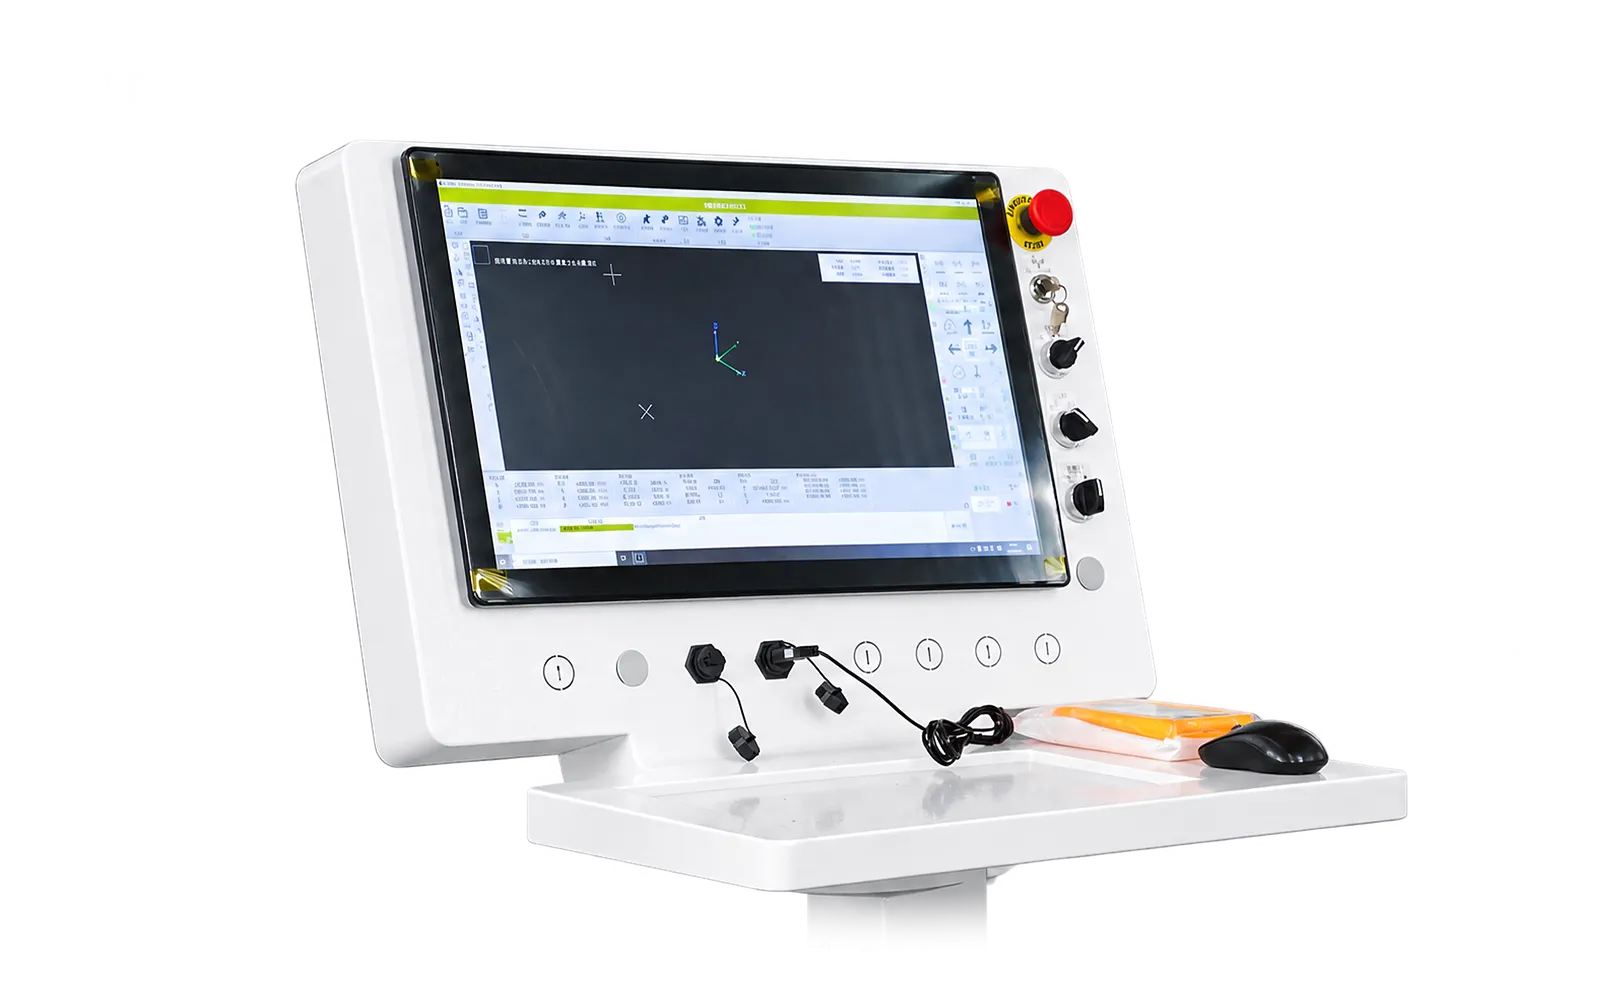
O software fornecido gere as funções disponíveis de nesting, compensação e evitamento de mandril.
Reveja as funções de programa necessárias com o controlador e a arquitetura da máquina selecionados.
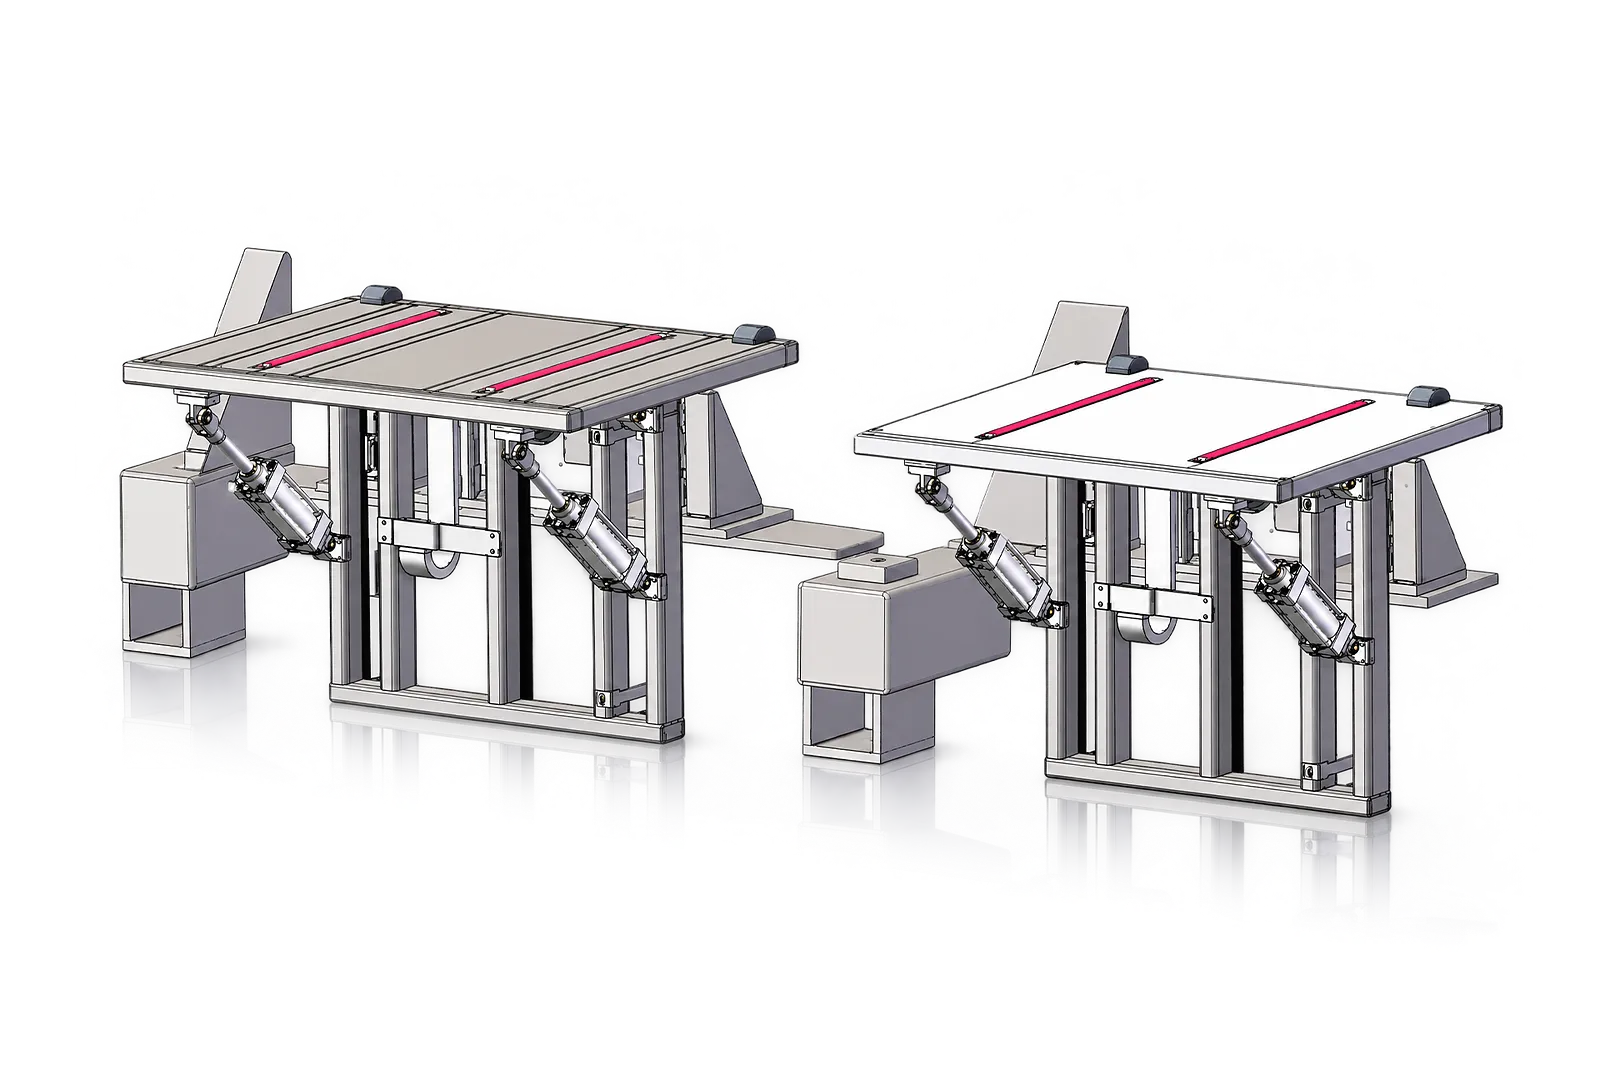
Alimentação
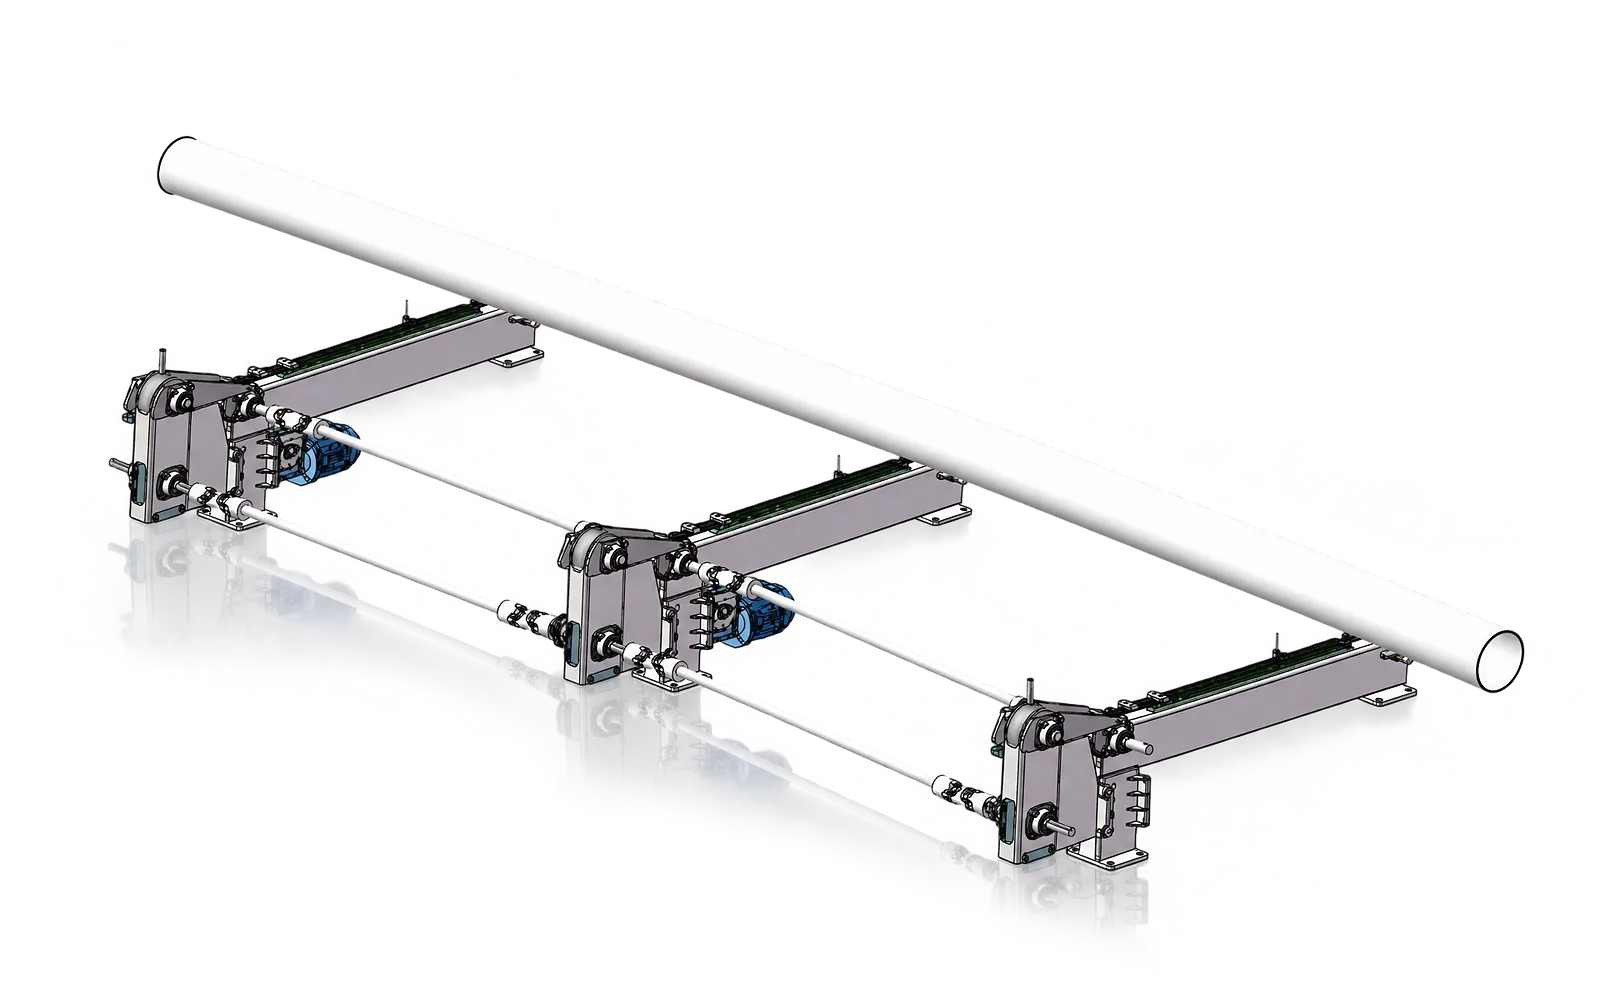
A alimentação é selecionada com base no comprimento, peso e estado do feixe do material.
Reveja as posições de recolha e suporte para os perfis pretendidos e especifique o módulo de alimentação.
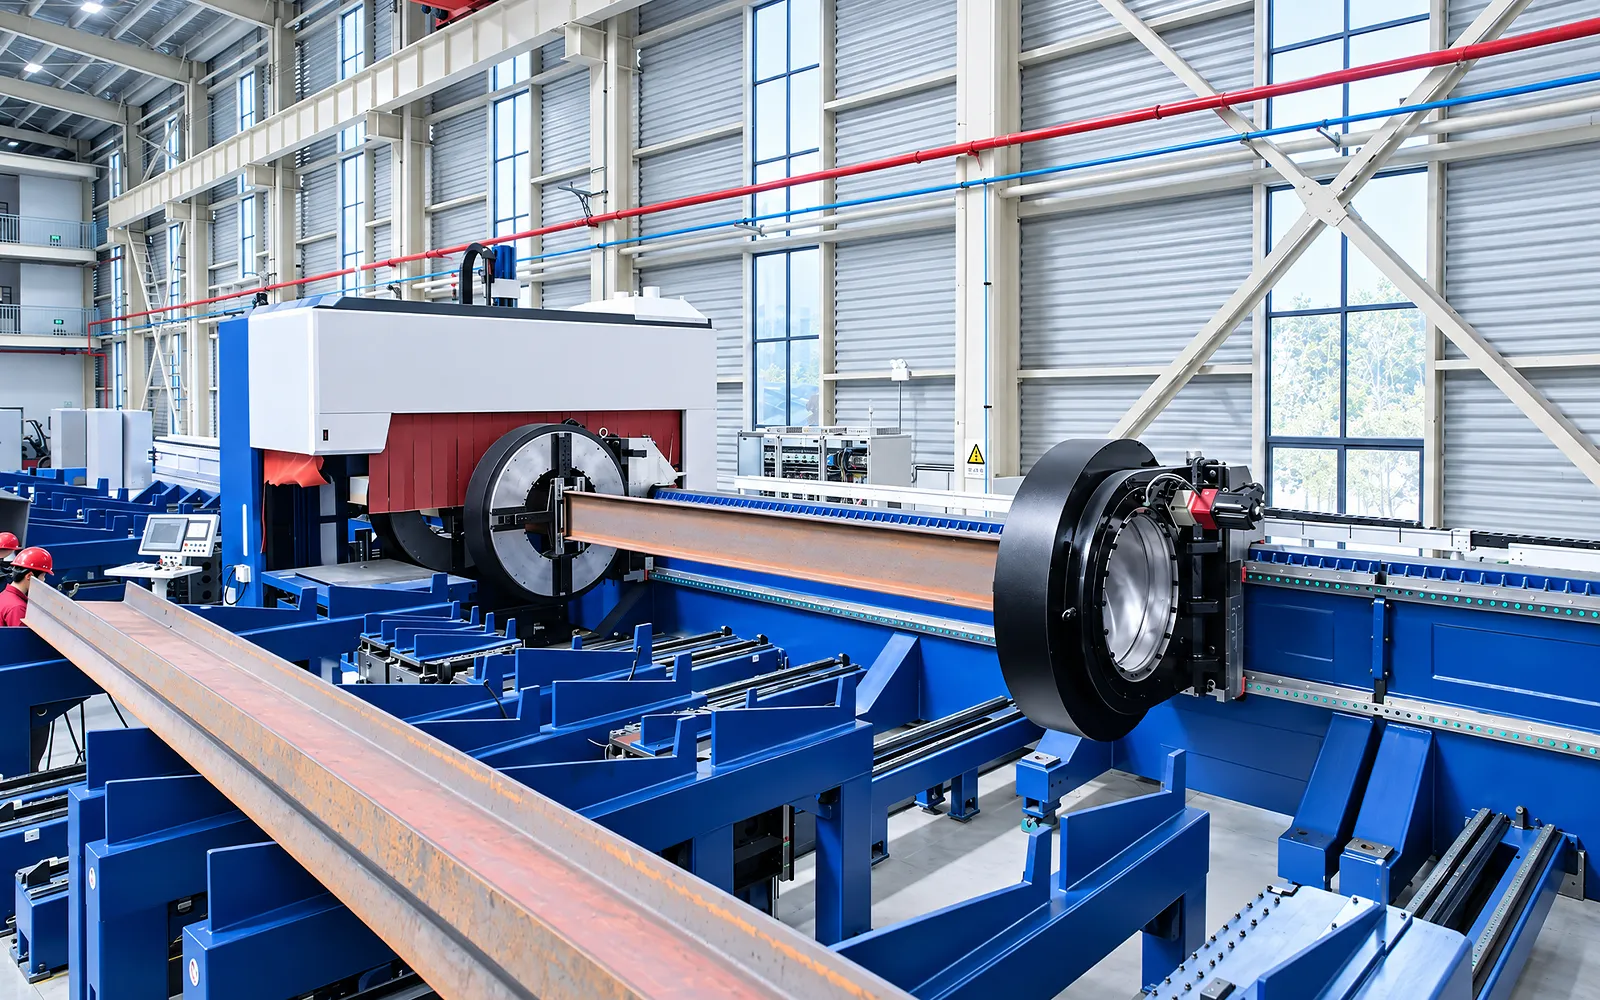
Descarga
A descarga é selecionada separadamente da alimentação, tendo em conta o comprimento da peça acabada e as necessidades de recolha.
Reveja as posições de saída e defina a interface do módulo de descarga com a máquina de corte.
Teste de perfil
Um perfil representativo exercita a preensão, o alinhamento, a rotação e a sequência completa de corte.
Utilize o material e a configuração de processo acordados; inclua o carregamento e o manuseamento de sobrantes.
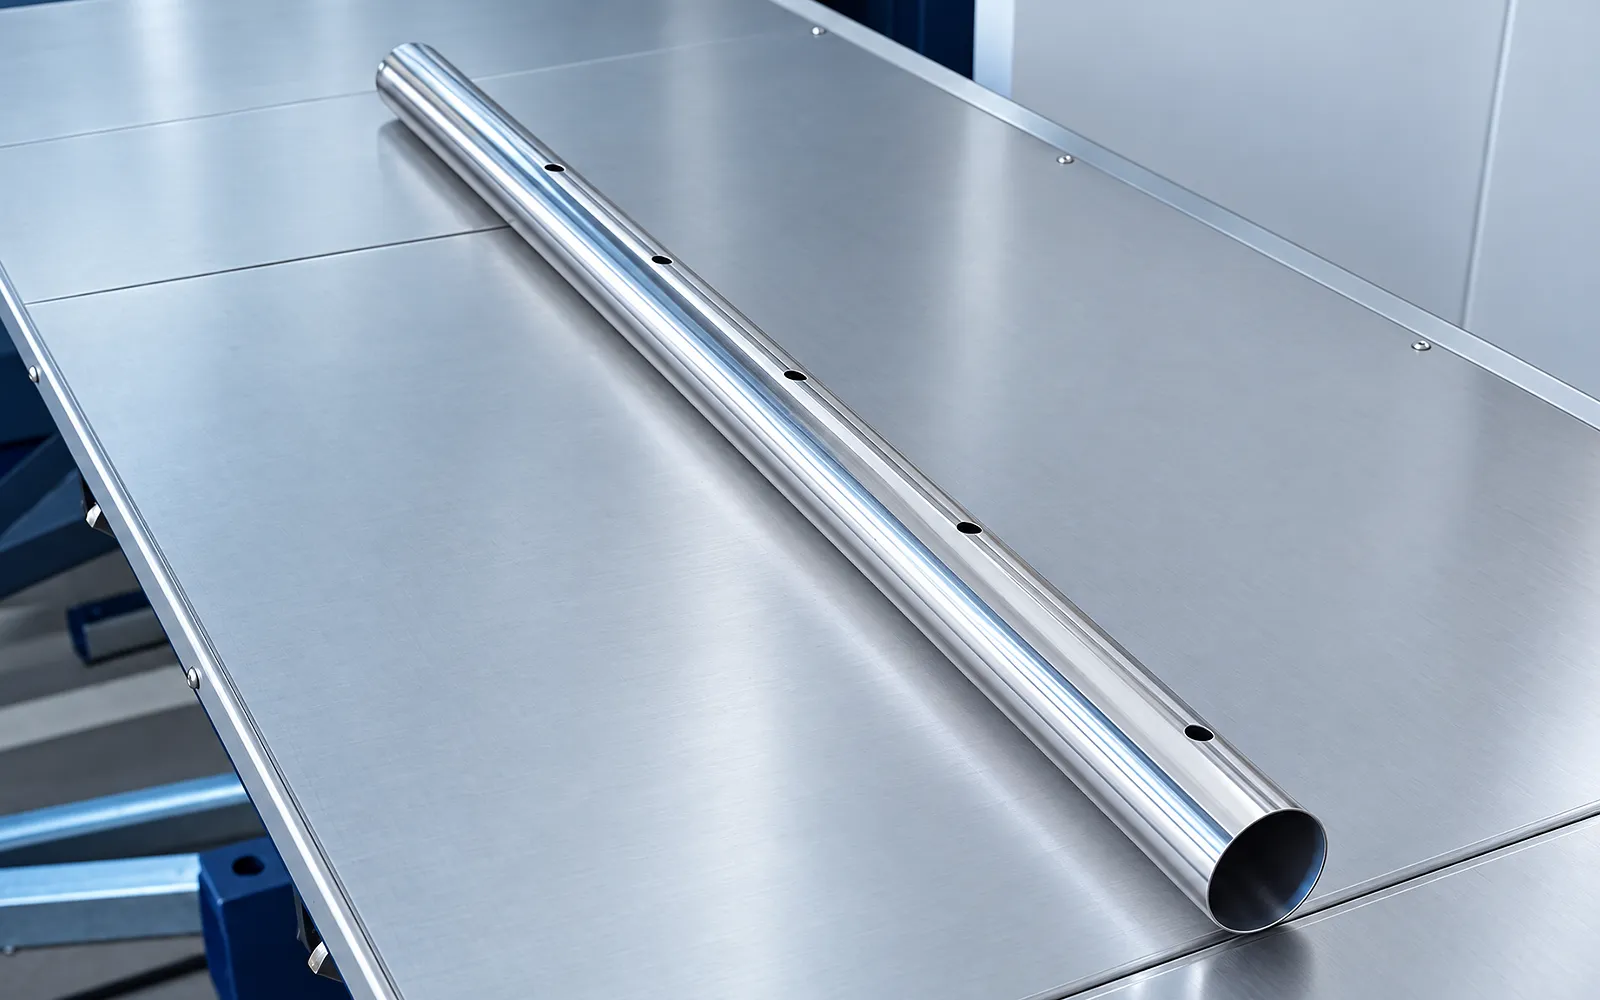
Inspeção de corte
Inspecione as características do perfil e as dimensões acabadas em relação ao desenho.
Acorde os critérios de inspeção para a arquitetura selecionada sem combinar especificações de diferentes esquemas.
Seleção do modelo
Utilize uma coluna de modelo exata de dois ou três mandris para a gama de tubos, movimento, carga útil e dimensões.
Utilize uma coluna de modelo exata para a gama de tubos, curso, precisão, velocidade, aceleração, rotação do mandril, carga útil e dimensões.
O pacote de mandris, bisel, suportes, alimentador, descarga, controlador e software dependem do projeto.
Confirme o perfil, parede, comprimento, retilineidade, peso, sobrante, manuseamento, amostra e segurança.
Máquinas relacionadas e seleção

Veja como um fabricante contratado chinês combinou um laser de tubo e um laser de chapa separados na sua rota de produção.
Fabrico por contrato · Jiangsu, China
Combinar corte de chapa de 30 kW e corte de tubo de 12 kW para alargar a capacidade de produção de um fabricante por contrato.
Ao longo do ciclo de vida da máquina
Encontre a formação, orientação de manutenção e apoio a peças de que a sua equipa necessita. Os serviços e a disponibilidade são confirmados para a sua máquina e localização.
Antes do arranque
Prepare os serviços públicos, a elevação e a área de instalação, e depois coordene o arranque e a entrega.
Reveja o apoio à instalaçãoAntes da produção
Desenvolva as competências de operador, programação e manutenção necessárias para a sua máquina entregue.
Explore a formaçãoEm operação
Obtenha apoio com o modelo da máquina, número de série e uma descrição clara do problema.
Solicite apoio técnicoPeças sobressalentes planeadas
Identifique a sua máquina e componente para que a nossa equipa possa verificar a compatibilidade e a disponibilidade.
Solicitar assistência ou peçasAutoatendimento
Encontre orientação em vídeo para operar e manter a sua máquina ADH. Verifique a relevância para o seu modelo e configuração.
Explorar vídeos de apoioÂmbito do contrato
A sua cotação ou contrato define os serviços incluídos, a garantia, as exclusões e as responsabilidades.
Rever o âmbito da assistênciaConsulta de projeto
Diga-nos o que pretende fabricar ou melhorar. Os detalhes técnicos e os desenhos podem seguir posteriormente.
Contactar a ADH
Nome, e-mail e uma breve descrição são suficientes para começar.