
Carregas no pedal. O êmbolo desce com uma força de 100 toneladas. O aço laminado a frio de calibre 10 geme, assenta no V-die, e soltas o pedal. Retiras a peça à espera de um suporte preciso de 90 graus. Em vez disso, mede 93 graus, com uma fissura microscópica ao longo do raio exterior.
A tua primeira reação é voltar a colocá-la na máquina, ajustar o curso e carregar no pedal com mais força. Mas chapa metálica não é barro. Não assume simplesmente a forma da força com que a empurras.
Se queres um modelo mental mais claro do que realmente acontece entre o punção, a matriz e o material nesse momento, esta análise técnica como funciona uma quinadeira hidráulica explica a mecânica passo a passo — desde a aplicação da força até à recuperação elástica. Fabricantes como a ADH Machine Tool, cujos sistemas de dobragem CNC são desenvolvidos através de I&D dedicado e testes em plataformas de prensas dobradeiras e automação, projetam os seus equipamentos com base nestes princípios geométricos e de material, e não apenas em tonelagem bruta.
Dobrar metal é mais uma negociação do que um teste de força. Se tentares subjugar o material, provavelmente desperdiçarás uma quantidade significativa de material caro antes de meio dia.
Relacionado: Dominar a conformação com prensa dobradeira CNC
A Armadilha da Força Bruta: Porque "Carregar Mais" Destrói a Peça
Quando estás diante de uma máquina capaz de exercer 200.000 libras de pressão por pé quadrado, é fácil tratar qualquer problema como algo que se deve martelar até entrar no lugar. Podes pensar no punção como uma bigorna e na matriz como um molde. No entanto, se dependes apenas da tonelagem para determinar o ângulo de dobra, estás a trabalhar contra as leis fundamentais da metalurgia.
O que realmente acontece ao longo do eixo neutro do metal durante uma dobra?
Pega numa borracha grossa e dobra-a ao meio. Observa as margens. A curva exterior estica, puxando a borracha. A curva interior comprime-se e enruga-se. Contudo, no centro exato da borracha, existe uma fina camada que mantém o mesmo comprimento.
Este é o eixo neutro. A chapa metálica comporta-se da mesma forma.
À medida que o punção força o material para dentro da matriz, o raio exterior do aço fica em tração e estica. O raio interior fica em compressão e comprime-se. O eixo neutro é a única zona da chapa que não altera o comprimento. Quando o êmbolo é levantado, as fibras comprimidas no interior empurram para fora e as fibras esticadas no exterior puxam para trás. Isto é o retorno elástico. Numa dobra em ar padrão, não podes eliminar o retorno elástico simplesmente aplicando mais força. Então, como gerir um material que tenta ativamente desfazer o teu trabalho?
Uma ação, seis variáveis: Porque folhas aparentemente idênticas produzem resultados diferentes
Pega em duas chapas de alumínio de 0,120" que parecem idênticas, mas vêm de paletes diferentes. Dobra-as usando as mesmas ferramentas, a mesma profundidade do êmbolo e a mesma tonelagem. Uma atinge 90 graus. A outra fica em 92 graus.
Porquê? Porque o metal é laminado, não impresso.
A direção do grão proveniente da laminação do aço afeta a forma como o material reage à tração. O limite elástico varia de lote para lote. A espessura tem uma tolerância de fabrico — aquela chapa de "0,120 polegadas" pode na verdade medir 0,118" ou 0,124" no teu paquímetro. Depois adiciona o raio da ponta do punção, a largura da abertura da matriz e os coeficientes de fricção das tuas ferramentas. Já tens seis variáveis a mudar sob as tuas mãos antes mesmo de a máquina estar ligada. Se tratares a dobra como uma ação única — simplesmente "carregar" — ignoras a matriz de condições que realmente molda a peça. Se chapas idênticas respondem de forma diferente à mesma pressão, como podemos realisticamente manter uma tolerância de meio grau?

A mudança de bigorna para molde matemático: Porque a precisão, e não a pressão, determina o sucesso
Pensa na prensa dobradeira não como um martelo, mas como uma calculadora movida por cilindros hidráulicos.
Não estamos a forçar o metal a tomar forma. Estamos a calcular exatamente quanto espaço ele precisa para tentar recuperar, de modo a que se fixe precisamente onde pretendemos. Dobramos além do necessário por um número calculado de graus, sabendo que o eixo neutro puxará as abas de volta assim que a pressão for libertada. Alargamos a abertura da matriz para ajustar a alavanca, em vez de levar a máquina à tonelagem máxima. Deixamos de ver o punção como um carimbo que define o ângulo final e passamos a vê-lo como um fulcro.
No momento em que deixas de tentar esmagar o metal e começas a negociar com a sua geometria, deixas de ser apenas um operador de máquina. Tornas-te um fabricador. Mas se o punção não dita o ângulo final, o que dita realmente?
A Ilusão do Punção de 90 Graus: Porque Provavelmente Deveria Estar a Fazer Dobragem Aérea
Entre em qualquer oficina de fabrico, encontre a pessoa mais nova no chão de produção e peça-lhe para fazer um suporte de 90 graus em aço inoxidável 304 de 11-gauge. Ele irá diretamente ao suporte de ferramentas, selecionará um punção marcado com 90 graus e uma matriz cortada para 90 graus. Irá baixar completamente o êmbolo, retirar a peça e ficará totalmente confuso ao ver um suporte com uma medida de 93 graus.
Ele caiu na ilusão do punção de 90 graus. Na fabricação moderna, o ângulo maquinado na ferramenta raramente corresponde ao ângulo pretendido na peça final. A geometria da ferramenta é apenas um limite. A verdadeira dobra ocorre no espaço vazio entre o punção e a matriz. Se o punção não está a estampar o ângulo no metal, como fazemos o material conformar-se às nossas dimensões?
Coinagem vs. Dobragem Completa: Quando forçar o metal justifica o risco para a sua ferramenta?
A coinagem requer de cinco a oito vezes a tonelagem da dobragem aérea. Se tentar cunhar uma peça de 10 pés em aço macio de 1/4 de polegada, não está apenas a dobrá-la. Está a forjá-la. Está a afinar o material no ponto de impacto para apagar permanentemente a sua memória molecular.
A coinagem força o metal a replicar exatamente o punção e a matriz. Elimina completamente o retorno elástico, porque está a esmagar fisicamente o eixo neutro até este ceder. Oferece repetibilidade absoluta e infalível. Mas essa previsibilidade tem um custo significativo. Aplicar tanta força danifica as camas das prensas de travão, desgasta ferramentas caras e leva os sistemas hidráulicos ao limite. A dobragem completa oferece um compromisso parcial — pressionando o material na matriz apenas o suficiente para definir o ângulo sem o afinar — mas ainda assim requer uma tonelagem substancial. Se forçar o ângulo de forma bruta é tão prejudicial para o nosso equipamento, porque é que alguns ateliers de aeronáutica e medicina de alto nível continuam a depender disso?
Usam-no quando meia grau de variação poderia inutilizar uma montagem de um milhão de dólares. Mas para 95 por cento do trabalho de fabrico, destruir a sua ferramenta para garantir um ângulo é um esforço fútil. Se retirarmos a força bruta da equação, como alcançamos a mesma precisão sem danificar a máquina?
A vantagem da dobragem aérea: Como o contacto físico reduzido proporciona maior controlo
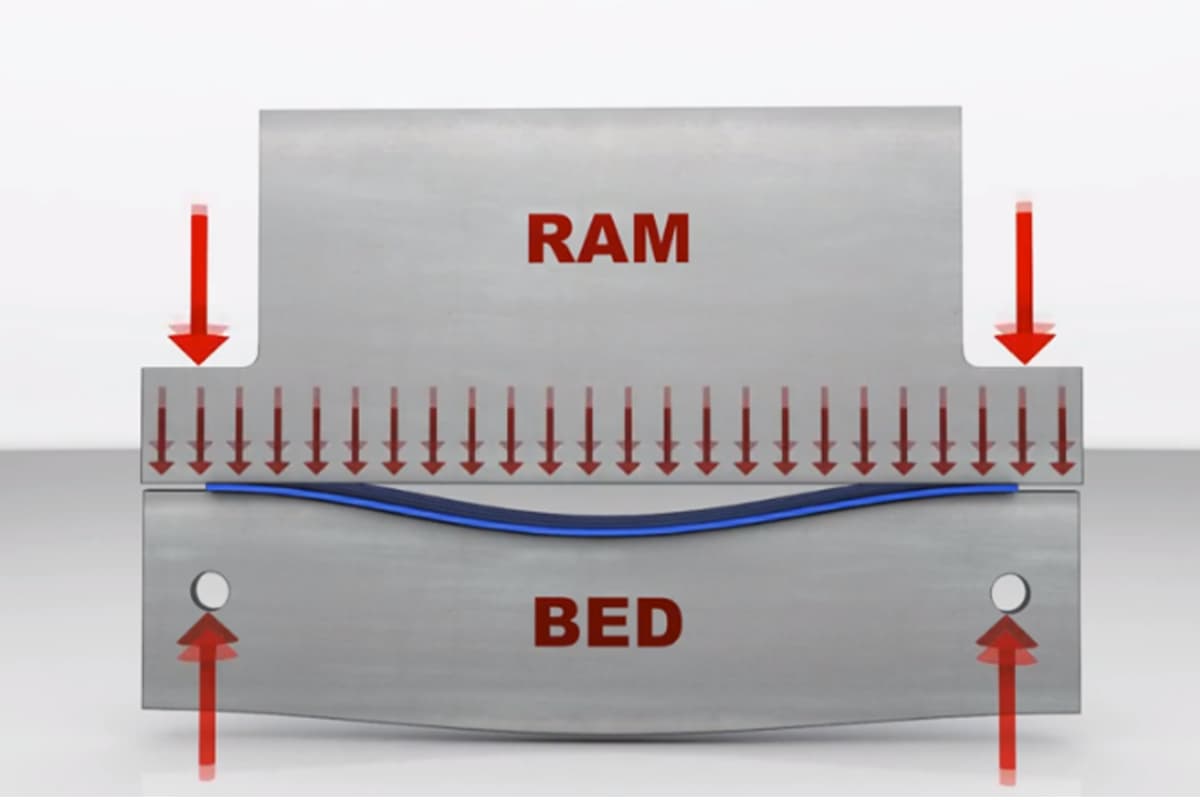
Numa dobra aérea, o metal em chapa toca na ferramenta apenas em três pontos: a ponta do punção e as duas ombreiras superiores da matriz em V. O metal nunca toca no fundo do V.
É aqui que a prensa de travão deixa de agir como um triturador e passa a ser uma cunha matemática. Como o material está suspenso sobre a abertura da matriz, o ângulo final é determinado inteiramente pela profundidade com que o punção empurra o metal para dentro desse espaço vazio. Baixe o êmbolo um quarto de polegada e obtém um ângulo obtuso de 135 graus. Baixe mais um oitavo de polegada e chega aos 90 graus. Usa exatamente o mesmo punção e matriz para produzir uma gama infinita de ângulos. Ganha total ajustabilidade, requisitos de tonelagem significativamente mais baixos e maior vida útil das ferramentas. Mas esta flexibilidade introduz uma nova variável. Se o metal está suspenso na matriz, o que o impede de voltar fora da tolerância assim que o punção se retrai?
O imposto de retorno elástico: Porque é que o ângulo do curso da máquina nunca é igual ao da sua peça final
Dobre uma peça de alumínio 5052 exatamente a 90 graus sob pressão, e ela relaxará para 91,5 graus assim que liberar o pedal. Dobre uma peça de aço inoxidável 304 a 90 graus e ela voltará para 93 ou 94 graus.
Essa recuperação elástica é o chamado imposto de retorno elástico. Como a dobragem aérea depende do espaço vazio e não da estampagem física, tem de contabilizar esse imposto em cada dobra. Para obter uma peça de 90 graus em inox, o curso da máquina deve empurrar o metal suficientemente fundo para atingir 86 graus. Dobramo-la intencionalmente para um ângulo mais apertado, sabendo que o eixo neutro vai abrir novamente as abas em exatamente quatro graus assim que a pressão seja libertada. O ângulo de curso é apenas um ponto de passagem temporário. O estado relaxado é o verdadeiro destino. As prensas CNC modernas usam sensores óticos para medir e ajustar isto em tempo real, mas a física subjacente mantém-se inalterada. Não está a forçar o metal a manter um ângulo. Está a calcular exatamente o seu caminho de recuperação e a capturá-lo na dimensão alvo. Mas se a profundidade do punção determina o ângulo, o que determina o raio interior dessa curva?
A Ferramenta é uma Decisão, Não um Acessório: Selecionar o seu Punção e Matriz
Pegue numa peça de aço macio de 16-gauge e forme-a com um punção de raio de 1/32 de polegada sobre uma matriz em V de 1/2 polegada. O raio interior da dobra resultante não será de 1/32 de polegada. Será de aproximadamente 0,080 polegadas. Substitua esse punção por uma ponta mais afiada de 1/64 de polegada, acione o êmbolo novamente, e o metal ainda formará um raio de 0,080 polegadas. Na dobragem aérea, a ponta do punção não controla o raio interior. A abertura da matriz é que o faz.
O metal atravessa o vão entre as duas ombreiras da matriz em V, e à medida que o punção desce, o material forma a sua própria curva natural determinada inteiramente pela largura desse vão. Uma abertura de matriz mais ampla produz um raio interior maior; uma abertura mais estreita produz um mais apertado. Os seus cálculos de padrão plano dependem inteiramente desse raio interior resultante para determinar as deduções de dobra e comprimentos planos. Se adivinhar a abertura da matriz, o seu padrão plano estará incorreto antes mesmo do laser cortar a peça. Mas se a abertura da matriz governa o raio, como sabemos qual largura escolher do suporte?
A "Regra dos 8" para seleção de matriz em V: Lei absoluta ou apenas um ponto de partida para principiantes?
Aproxime-se de qualquer suporte de ferramentas padrão, meça a abertura de uma matriz em V e divida-a por oito. O resultado é a espessura de material para a qual foi concebida. A "Regra dos 8" afirma que a largura da matriz em V deve ser exatamente oito vezes a espessura do material. Para aço de 1/8 de polegada, escolheria uma matriz de 1 polegada.
Esta relação de 8 para 1 proporciona uma vantagem mecânica ideal, mantendo as exigências de tonelagem em níveis geríveis e reduzindo o risco de fratura do metal. No entanto, tratar esta regra como absoluta acabará por danificar as suas peças. Experimente dobrar chapa Hardox de 1/4 de polegada com uma matriz padrão de 2 polegadas. O material é demasiado rígido para fluir suavemente numa abertura tão estreita, e a superfície exterior da dobra irá rachar como solo seco. Materiais mais duros e chapas mais espessas requerem uma relação de 10 para 1 ou até 12 para 1 para reduzir a tensão de tração nas fibras exteriores. Por outro lado, aplicar uma relação de 12 para 1 a aço macio fino permite que o material se mova dentro da abertura larga, produzindo ângulos altamente inconsistentes. Se a abertura da matriz determina o raio e o material determina a abertura da matriz, onde entra a forma do punção?

Geometria do perfil do punção: Quando é que um punção reto padrão se torna inadequado, exigindo um pescoço de ganso?
Imagine um punção reto padrão a descer sobre uma chapa metálica para formar um canal em U simples. A primeira dobra de 90 graus é concluída sem problema. Vira a peça para fazer a segunda dobra, pressiona o pedal e vê a primeira aba colidir diretamente com a face plana do punção reto antes de o martelo concluir o seu curso.
Os punções retos são económicos e rígidos, mas não consideram o envolvimento do metal à sua volta. Para libertar as abas existentes, é necessário um punção curvo (“gooseneck”). Um punção curvo apresenta um rebaixo pronunciado e arqueado maquinado na sua face, criando um espaço físico para o metal previamente dobrado ocupar enquanto a ponta conclui a nova dobra. A folga não é a sua única função. Ao formar abas curtas — qualquer coisa inferior a 1,5 vezes a largura da matriz — um punção reto causa fluxo de material desigual, puxando o metal de forma assimétrica e originando rugas nas arestas. A geometria aliviada de um punção curvo permite que a aba curta gire para cima sem se prender contra a face da ferramenta. Se a geometria do punção evita colisões e a largura da matriz define o raio, como podem estas variáveis ser fixadas num sistema repetível?
Ler uma tabela de ferramentas sem adivinhar: Correspondência entre abertura da matriz, raio interno e espessura do material
Examine a tabela de ferramentas fixada na lateral de uma prensa dobradeira de 100 toneladas. Ela representa geometria pura em forma matricial. Localize a espessura do material no eixo Y, siga até à abertura de matriz V selecionada no eixo X, e a célula de interseção fornece dois valores essenciais: o raio interno resultante e a tonelagem necessária por pé.
Não estima o raio para o seu software de CAD; retira-o diretamente desta tabela. No entanto, as tabelas de ferramentas assumem uma dobra ideal de três pontos, onde o metal mantém contacto simétrico com a ponta do punção e os ombros da matriz. Se o punção e a matriz estiverem desalinhados até mesmo alguns milésimos de polegada, o metal desloca-se, o raio distorce-se e os cálculos da tabela deixam de ser válidos. As prensas dobradeiras CNC modernas eliminam tabelas manuais, usando sensores de ângulo em tempo real para medir deflexão e recuperação elástica da ferramenta durante o ciclo e ajustar o curso em conformidade. Sistemas avançados como os Prensas dobradeiras CNC da ADH Machine Tool integram totalmente a dobragem controlada por CNC com arquiteturas preparadas para automatização, fazendo a ponte entre a teoria geométrica e a precisão de produção repetível. Mesmo assim, o sensor mais avançado não consegue corrigir um desajuste físico entre o material e a máquina. O software pode modificar a profundidade de imersão, mas não pode alterar a largura da matriz. Se a geometria da ferramenta define os limites físicos da dobra, quanta força mecânica é necessária para levar o material até esse limite?
Pare de adivinhar a tonelagem: O cálculo de força que protege a sua máquina
A largura da sua matriz está definida. O padrão plano está matematicamente correto. No entanto, a geometria por si só não dobra o metal — apenas define as restrições físicas da dobra. Forçar uma chapa de 10 pés de aço macio de 1/4 de polegada numa matriz V padrão requer aproximadamente 150 toneladas de força mecânica. Se calcular mal esse requisito em apenas 10 por cento, direcionou o equivalente ao peso de três carrinhas de tamanho completo para uma ferramenta de aço temperado.
Os principiantes veem uma prensa dobradeira de 200 toneladas e assumem que ela pode dobrar qualquer coisa que caiba entre as garras. É assim que as máquinas ficam permanentemente empenadas e as ferramentas são destruídas. A prensa dobradeira não reconhece o material colocado na matriz. Apenas regista até onde lhe é instruído o curso do martelo, e aplicará toda a sua capacidade nominal para atingir essa profundidade programada. Se a resistência do metal exceder os limites estruturais do punção e da matriz antes de o martelo concluir o curso, a máquina não para. Continuará a conduzir o punção para dentro da matriz, incrustando-o permanentemente. Proteger o seu equipamento exige calcular a força precisa necessária para cedência do material antes de pressionar o pedal.
Análise da fórmula de tonelagem: Qual variável oculta confunde mais os principiantes?
As tabelas padrão de tonelagem nos EUA baseiam-se num ponto de referência específico: aço laminado a frio AISI 1035 com uma resistência à tração de 60.000 PSI. A fórmula base para dobragem a ar deste material é simples: tonelagem igual a 575 multiplicado pelo quadrado da espessura do material, multiplicado pelo comprimento da dobra, dividido pela abertura da matriz.
Contudo, os operadores raramente dobram aço perfeitamente padrão, e é aqui que os cálculos se tornam arriscados. A variável oculta que confunde principiantes é o multiplicador associado ao método de dobragem. A fórmula base assume dobragem a ar, que usa um fator de método de 1,0. Se optar por dobragem completa (“bottom bending”) da mesma peça de aço para obter um raio mais nítido, deve multiplicar a tonelagem necessária por 5,0. Se tentar cunhar (“coining”) o material, o multiplicador aumenta para 10,0. Um operador que consulte uma tabela de dobragem a ar para uma operação de dobragem completa subestimará a força necessária em 500 por cento. Programará uma dobra de 30 toneladas, ordenará à máquina que vá até ao fundo da matriz e verá a prensa tentar aplicar 150 toneladas de força em ferramentas avaliadas para 50.

O custo exponencial da espessura: Porque duplicar a espessura do material mais do que duplica a força necessária
Pegue num pedaço de aço macio de 1/8 de polegada e 1 polegada de comprimento e dobre-o a ar sobre uma matriz V de 1 polegada. Requer cerca de 0,9 toneladas de força. Agora coloque uma peça de aço de 1/4 de polegada na mesma matriz de 1 polegada. Duplicou a espessura, por isso poderia esperar que a força aumentasse para 1,8 toneladas. Não aumenta. A força necessária sobe para quase 3,6 toneladas.
Dado que o portefólio de produtos da ADH Machine Tool é 100% baseado em CNC e abrange cenários de alto nível em corte a laser, quinagem, ranhuragem e cisalhamento, para as equipas que estão a avaliar opções práticas neste contexto, Quinadora Tandem é o próximo passo relevante.
Examine a fórmula com atenção: a espessura é elevada ao quadrado (t²). A resistência à dobragem aumenta exponencialmente porque não está apenas a empurrar mais metal para a abertura. Está simultaneamente a esticar uma fibra exterior mais espessa e a comprimir uma fibra interior mais espessa, fazendo-o sobre um vão relativamente mais apertado. Ao dobrar a espessura do material sem aumentar a abertura da matriz, a alavancagem mecânica cai abruptamente. É por isso que existe a "Regra do 8" para seleção de matriz. Se duplicar a espessura para 1/4 de polegada, deve também duplicar a abertura da matriz para 2 polegadas para manter a mesma vantagem mecânica de 8 para 1. Ao alargar a matriz, aumenta o denominador na fórmula, reduzindo a tonelagem necessária de volta a uma relação linear. Ignorar o efeito exponencial da espessura fará com que o metal resista mais do que a sua máquina pode fornecer.
Limites de carga concentrada: O que acontece quando força alta tonelagem numa matriz V estreita?
Um punção curvo de estilo europeu é normalmente marcado com uma classificação máxima de carga — frequentemente cerca de 15 toneladas por pé (ou aproximadamente 44 kN/m, dependendo da convenção de unidades do fabricante). Agora considere dobrar um suporte de aço pesado de 6 polegadas de largura que requer 30 toneladas de força para ceder.
A sua prensa dobradeira de 100 toneladas tem facilmente capacidade total para um trabalho de 30 toneladas. Mas considere a distribuição. Está a aplicar 30 toneladas de força em apenas 6 polegadas de ferramenta. Isso equivale a uma carga concentrada de 60 toneladas por pé. Excedeu o limite estrutural do punção em 400 por cento. Quando as ferramentas são sobrecarregadas a este ponto, o aço temperado não dobra nem se deforma — parte-se. Uma matriz V que se divide ao meio sob carga concentrada extrema pode lançar fragmentos pelo chão da oficina à velocidade de uma bala. Este é o erro central nos cálculos de tonelagem: confirmar que a máquina tem potência total suficiente enquanto falha em verificar se as polegadas específicas de ferramenta em contacto podem suportar tal concentração de força. Deve calcular tanto a tonelagem total da máquina como a tonelagem por polegada das ferramentas.
Onde as cálculos perfeitos falham: direção do grão e casos-limite do material
Fizeste os cálculos. Escolheste um V-die de serviço pesado suficientemente largo para manter a tonelagem por polegada fora da zona de perigo, e um punção suficientemente espesso para suportar a carga concentrada sem se partir. A máquina está segura. As ferramentas estão seguras. Carregas no pedal, o êmbolo desce, e o teu alumínio 6061-T6 parte-se ao meio como uma bolacha seca.
Dobrar metal é uma negociação de reféns, não um combate de luta livre.
Não se força o material à submissão. Determina-se exatamente quanto espaço ele precisa para tentar voltar à forma original, de modo que se assente exatamente onde pretendes. As fórmulas matemáticas, no entanto, assumem um mundo perfeito e uniforme. Na oficina, o metal é produzido, laminado e sujeito a tensões. Se a tua seleção de ferramentas tiver em conta apenas a segurança da máquina e ignorar a metalurgia da chapa, a peça acabará, mesmo assim, como sucata.
Dobrar com o grão vs. contra o grão: Qual orientação leva a fissuras imediatas?
A chapa metálica tem um grão, tal como a madeira. Quando a fábrica lamina a chapa até ficar plana, a estrutura cristalina da liga alonga-se em fibras microscópicas longas, que correm paralelas à direção de laminação. Esta estrutura direcional afeta a forma como o material responde à tensão.
Se alinhares o teu punção paralelo a essas fibras — dobrando com com o grão — estás, efetivamente, a enfiar um cunho entre elas. O metal não se estica; racha. Para evitar isto, deves dobrar com contra ou através do grão. Isto força as fibras microscópicas a envolverem-se em torno do punção, utilizando a sua força longitudinal para suportar a tensão da dobra. Se o teu software de aproveitamento de material priorizou o rendimento em detrimento da direção do grão e tentares uma dobra de raio apertado paralela ao grão numa liga rígida, nenhum cálculo preciso de tonelagem evitará a falha. A peça irá falhar de imediato.
Raio mínimo de dobra: O limite físico do material que não é negociável
Isto leva-nos ao limite físico inerente do material. Cada liga tem um raio mínimo de dobra — a curvatura interior mais apertada possível antes de as fibras exteriores se rasgarem.
Poderás ter determinado que uma proporção de matriz de 8 para 1 fornece uma tonelagem segura para as tuas ferramentas. Mas se essa abertura da matriz produzir um raio interior de 0.062 polegadas, e o teu grau específico de alumínio exigir um raio mínimo de dobra de 0.125 polegadas, o cálculo é enganador. A ferramenta sobreviverá, mas a peça irá rachar. O raio mínimo de dobra não é negociável. Se o material exigir um raio maior para suportar o alongamento, tens de aumentar o tamanho da ponta do punção e alargar o V-die em conformidade. O material determina as ferramentas, e as ferramentas determinam a tonelagem.
Aço inox, alumínio e aço de alta resistência: A mesma fórmula, recuperação elástica muito diferente
Mesmo depois de considerares a direção do grão e manteres o raio mínimo, ainda precisas de lidar com o retorno elástico. Todo o material tenta voltar ao estado plano assim que o êmbolo liberta. O aço macio é muito previsível. Dobras um ou dois graus a mais, e ele relaxa precisamente até aos 90 graus.
Substitui esse aço macio por aço inoxidável 304, e de repente enfrentas uma penalização significativa de retorno elástico. O aço inox enrijece durante a dobra. Quanto mais o forças, mais resistência gera, exigindo frequentemente uma abertura de V-die 8 a 10 vezes a espessura do material para acomodar a deformação. O alumínio pode requerer um ângulo de sobredobra completamente diferente, dependendo da sua têmpera, e aços de alta resistência como o AR400 podem recuperar de forma tão agressiva que talvez precises de dobrar até 15 graus a mais para atingir um final de 90. A fórmula de cálculo de tonelagem parece idêntica no papel, mas a recuperação elástica varia drasticamente. Tens de ajustar o ângulo do punção e a largura da matriz para permitir que estes materiais de alta resistência dobrem o suficiente, alterando a geometria de toda a configuração.
Considerando que a ADH Machine Tool investe mais de 8% das receitas anuais de vendas em investigação e desenvolvimento. A ADH dispõe de capacidades de I&D em traves de prensa; se o próximo passo for falar diretamente com a equipa, contacte-nos encaixa naturalmente aqui.
A lista de verificação de preparação pré-dobra que elimina 90% de sucata da primeira peça
Os cálculos indicaram quais as ferramentas que resistiriam ao retorno elástico e à estrutura do grão do material. No entanto, o papel não dobra. Assim que instalas essas ferramentas na prensa dobradeira, introduces uma variável hidráulica significativa. A lista de verificação de configuração não serve para verificar novamente a matemática; serve para identificar exatamente onde a máquina física se desvia dos teus cálculos.
Alinhamento do batente traseiro: Onde se originam, na realidade, a maioria dos erros dimensionais?
Deslizas uma chapa de 10 pés de aço laminado a frio de 14 gauge contra os dedos do batente traseiro, pressionas o pedal e inspecionas a peça. As extremidades medem um perfeito ângulo de 90 graus. O centro exato mede 92 graus.
Um principiante pega imediatamente numa chave inglesa para ajustar o batente traseiro, presumindo que a peça escorregou. O batente traseiro não é o culpado. O erro tem origem na estrutura de aço da própria prensa dobradeira. Quando os cilindros hidráulicos aplicam força nas extremidades da viga superior, a resistência da chapa empurra de volta no centro. Isto faz com que a viga superior se arque ligeiramente para cima no meio, por alguns milésimos de polegada — um fenómeno conhecido como deflexão do êmbolo. Se o punção não penetrar tão profundamente no centro, o ângulo de dobra abre-se.
Quando o ângulo se abre, a projeção horizontal da aba muda.
Vais passar horas a perseguir discrepâncias dimensionais com o paquímetro se não reconheceres que a máquina está a fletir sob carga. Deves ajustar o arqueamento—a cunha mecânica na bancada inferior que curva a matriz para cima para corresponder à deflexão do martelo—antes de confiares em qualquer dimensão do batente traseiro. Quando a bancada e o martelo estiverem perfeitamente paralelos sob carga, poderás confiar no que o paquímetro indica.
A primeira dobra de teste: deves medir primeiro o ângulo ou o comprimento da aba?
O teu objetivo é uma aba de 2,000 polegadas a 90 graus. A tua primeira peça de teste sai, e o paquímetro mostra um comprimento de 2,025 polegadas.
O instinto é ir ao controlador e mover o batente traseiro para a frente vinte e cinco milésimos. Não ajustes o batente traseiro. Em vez disso, pega no transferidor. Na dobra ao ar, a chapa assenta nos dois ombros da matriz em V enquanto o punção desce no espaço aberto. Como o material se inclina para cima durante o curso, qualquer alteração no ângulo de dobragem afeta diretamente a posição da borda do material no espaço tridimensional. Se o ângulo for de 88 graus em vez de 90 devido a uma recuperação elástica inesperada, a aba medirá mais longa.
O comprimento é uma ilusão causada pelo ângulo.
Se ajustares o batente traseiro para corrigir o comprimento, estarás a introduzir um erro no programa CNC. Quando mais tarde corrigires o ângulo, a aba medirá subitamente mais curta. Mede e corrige sempre o ângulo primeiro. O ângulo é a base da geometria; o comprimento da aba é apenas um subproduto.
Ajustar a compensação: como regular a profundidade do martelo com base no feedback físico da dobra de teste
O teu transferidor mostra 91,5 graus com um alvo de 90 graus. Precisas eliminar um erro de 1,5 graus.
As prensas dobradeiras CNC modernas costumam incluir sensores óticos que medem o ângulo em tempo real e ajustam automaticamente o martelo até atingir o valor pretendido. No entanto, se dependeres totalmente de um laser, não compreenderás a ligação mecânica entre profundidade e grau. Numa matriz em V padrão, alterar o ângulo de dobra em um grau requer ajustar a profundidade do martelo em cerca de 0,004 polegadas. Este é o teu fator de conversão. Para corrigir um erro de 1,5 graus, não abaixas simplesmente o martelo e tentas adivinhar. Programas uma correção de profundidade negativa exata de 0,006 polegadas.
Dado que o portefólio de produtos da ADH Machine Tool é 100% baseado em CNC e abrange cenários de alto nível em corte a laser, quinagem, ranhuragem e cisalhamento, para as equipas que estão a avaliar opções práticas neste contexto, Prensa Elétrica é o próximo passo relevante.
Estás a usar a primeira peça como pretendido: uma ferramenta de diagnóstico para quantificar a recuperação elástica não contabilizada do material. Medes a desvio, converte os graus em milésimos de polegada e introduces a correção de profundidade precisa. Confirmas que o ângulo está exato, e só então utilizas o paquímetro na aba para verificar o batente traseiro. É assim que deixas de lutar contra a máquina e passas a controlar o sistema.
Se pretendes material de referência estruturado para apoiar este nível de controlo—abrangendo sistemas de dobragem controlados por CNC, design de rigidez de estrutura e consistência a nível de produção—podes descarregar os folhetos técnicos detalhados de ADH Machine Tool para rever especificações da máquina, opções de configuração e normas de controlo de qualidade que se alinham com esta abordagem orientada por dados na configuração da prensa dobradeira.
A Mudança Que Muda Tudo: estás a controlar a recuperação elástica, não a forçar o metal
Acabaste de passar vinte minutos a ajustar a primeira peça perfeita. O arqueamento está definido, o ângulo está exato e o comprimento da aba mede precisamente 2,000 polegadas. Fixas a ferramenta, retiras a próxima chapa do palete e executas a máquina. A segunda peça mede 91 graus.
Bem-vindo à produção.
Aquela primeira peça perfeita foi enganadora. A chapa metálica não é um material sintético uniforme; é um produto laminado com tensões internas. A tolerância de fabricação numa chapa de aço de 14 gauge permite variações de espessura até 0,007 polegadas de um lote para outro, ou mesmo da borda ao centro da chapa. Quando a espessura muda, o raio interno muda. Quando o raio muda, a recuperação elástica muda. Se esperares que uma configuração fixa da máquina produza resultados idênticos ao longo de uma série de 500 peças, vais desperdiçar metade do palete.
O que farias de diferente se a recuperação elástica fosse a tua suposição inicial em vez de uma reflexão tardia?
O principiante vê a recuperação elástica como um incómodo que perturba um bom cálculo. O fabricante vê a recuperação elástica como o único cálculo que realmente importa.
Se começares com o entendimento de que o material tentará sempre regressar à sua condição plana original, toda a tua abordagem à prensa dobradeira muda. Deixas de ver o punção como um martelo e passas a ver a matriz em V como uma zona de contenção controlada. Reconheces que a cunhagem—aplicação de força extrema para comprimir o metal de forma tão intensa que a sua memória elástica é efetivamente apagada—é um método de força bruta adequado para prototipagem que danifica as ferramentas, não uma prática sustentável de produção. Na dobra ao ar, não estás a forçar o metal a assumir uma forma. Estás a calcular a quantidade exata de sobrecurso necessária para que ele relaxe na dimensão pretendida.
As prensas dobradeiras modernas tentam realizar esta análise por ti. Sensores óticos em tempo real podem medir o ângulo de dobra durante o ciclo e ajustar automaticamente o martelo para compensar a variação do material à medida que ocorre.
No entanto, um laser não consegue explicar por que o ângulo está incorreto.
Se depender cegamente da automação para seguir um ângulo em constante mudança, acabará por danificar a máquina. O sensor pode registar uma curvatura superficial e ordenar que o êmbolo desça mais, sem saber que o verdadeiro problema é uma interferência mecânica, onde a aba de retorno da peça está a bater no corpo do punção. A automação trata o sintoma. Deve controlar o sistema.
De operador confuso a fabricante confiante: Uma estrutura de diagnóstico simples para curvaturas defeituosas
Quando uma peça sai da tolerância durante uma produção, o operador adivinha. O fabricante diagnostica. Com o entendimento mecânico que agora possui, pode resolver qualquer falha de curvatura isolando as variáveis numa sequência rigorosa.
Primeiro, examine as restrições espaciais. Antes de ajustar quaisquer definições hidráulicas, inspecione as folgas físicas. Está realmente a lidar com recuperação elástica ou a peça está a prender-se fisicamente contra a ferramenta? Formas complexas, como caixas, podem criar bloqueios em que a sequência de curvatura causa interferência. Se a aba estiver a bater no bloco da matriz, nenhum aumento de tonelagem ou profundidade do êmbolo corrigirá o ângulo.
Em segundo lugar, avalie a estrutura. Se o ângulo estiver correto nas extremidades mas mais aberto no centro, as propriedades do material não mudaram subitamente. A sua máquina está a defletir. A penetração do punção está a ser perdida devido à flexão do êmbolo. Ajuste o arqueamento para contrariar a deflexão antes de modificar a compensação de profundidade no CNC.
Em terceiro lugar, interprete o material. Se as folgas estiverem corretas e o arqueamento nivelado, mas o ângulo se abrir ao longo de todo o comprimento da curvatura, o próprio material mudou. Pode estar a trabalhar com um lote de aço mais duro ou com uma chapa laminada perto do limite superior da tolerância de espessura. A recuperação elástica aumentou. Não reaja impulsivamente. Meça o desvio, calcule o ajuste de profundidade em milésimos de polegada necessário para essa matriz em V específica e modifique o êmbolo para permitir uma sobrecurvatura adicional.
Curvar metal é uma negociação, não um confronto de força.
Não pode forçar o material à submissão. O momento em que deixa de tentar dominar o aço pela força e começa a antecipar matematicamente a sua recuperação elástica é o momento em que ganha controlo sobre a máquina. Dá ao metal exatamente a sobrecurvatura necessária, sabendo que a sua recuperação natural o trará novamente dentro da tolerância exata. Já não está simplesmente a pressionar um pedal. É um fabricante.

















 Português
 English
 العربية
 বাংলা
 Български
 Čeština
 Dansk
 Nederlands
 Deutsch
 Suomi
 Français
 Ελληνικά
 עִבְרִית
 हिन्दी
 Magyar
 Bahasa Indonesia
 Italiano
 日本語
 Қазақ тілі
 한국어
 Bahasa Melayu
 Norsk bokmål
 فارسی
 Polski
 Português do Brasil
 Română
 Русский
 Српски језик
 Slovenčina
 Español de México
 Español
 Svenska
 Kiswahili
 தமிழ்
 Türkçe
 ไทย
 Tagalog
 Українська
 Tiếng Việt
 اردو
 简体中文
 香港中文
 繁體中文