
Porque as listas “Top 10” desiludem (e como escolher a máquina certa em vez disso)
Provavelmente passou a última semana a vasculhar tabelas comparativas que dizem tudo sobre os máximos teóricos de uma máquina — e quase nada sobre se ela realmente consegue gerar lucro. As listas “Top 10” falham porque avaliam equipamentos de fabrico industrial como se fossem produtos eletrónicos de consumo, classificando modelos pelo número de funcionalidades por euro, em vez de pela fiabilidade por turno.
Uma oficina não precisa de um “vencedor” genérico escolhido por um blogger de tecnologia; precisa de uma máquina que se enquadre nas restrições reais: calendário orçamental, rendimento diário e qualidade de acabamento necessária. Em vez de perseguir uma classificação, construa uma matriz de requisitos que mapeie as suas necessidades de produção — especialmente materiais e volume — para as capacidades que realmente importam.
Por exemplo, se a sua principal prioridade é o corte de metal de alta precisão e a estabilidade de produção a longo prazo, considere opções de nível industrial como a Máquina de Corte a Laser de Fibra com Mesa Única, concebida para um fluxo de produção otimizado em ambientes profissionais.
A armadilha da ficha técnica: porque a potência é a métrica menos útil quando está com pressa
Erros comuns ao priorizar o equipamento da oficina
- Dar prioridade à potência máxima em detrimento da estabilidade do processo é um dos erros mais caros que os proprietários de oficinas cometem.
- A potência elevada não serve de nada se a máquina sofrer desalinhamento do pórtico ou exigir muito pós-processamento.
- A potência afeta principalmente a espessura máxima de corte, não a rentabilidade.
- Preste atenção aos “fatores ocultos de paragem”, não apenas às especificações da potência do tubo.
- Os principais fatores de paragem incluem a limpeza de bicos e lentes, intervalos de manutenção dos servos e fluxo de ar de arrefecimento consistente.
- Se se preocupa com a receita, as métricas que mais importam são a aceleração e a consistência da largura do corte (kerf).
- Uma máquina de 60W bem calibrada pode superar um modelo de 100W mal ajustado.
- Uma máquina instável desperdiça tanto material como tempo, tornando a potência extra um negativo líquido.
Se o tempo de atividade consistente e a precisão forem críticos para a sua operação, analisar sistemas profissionais como o Máquina de corte a laser de fibra de uso duplo com cobertura pode ajudar a manter cortes uniformes em longos turnos de produção.
A realidade do “tempo até ao primeiro corte”: separar brinquedos de passatempo de máquinas de receita real
Versão otimizada
“O ”tempo até ao primeiro corte“ (TTFC) é o período desde que tira a máquina da caixa até produzir a primeira peça utilizável. Máquinas de classe hobby frequentemente fazem muito marketing em torno disto, combinando software proprietário e simplificado com a promessa de ”cortar em menos de uma hora”. Essa facilidade de entrada é real — mas também pode limitar o seu potencial. Estes ecossistemas plug-and-play normalmente não oferecem a integração ou automação necessárias para um fluxo de trabalho CAD-a-CAM profissional, o que significa mais configuração manual e ajustes em cada trabalho.
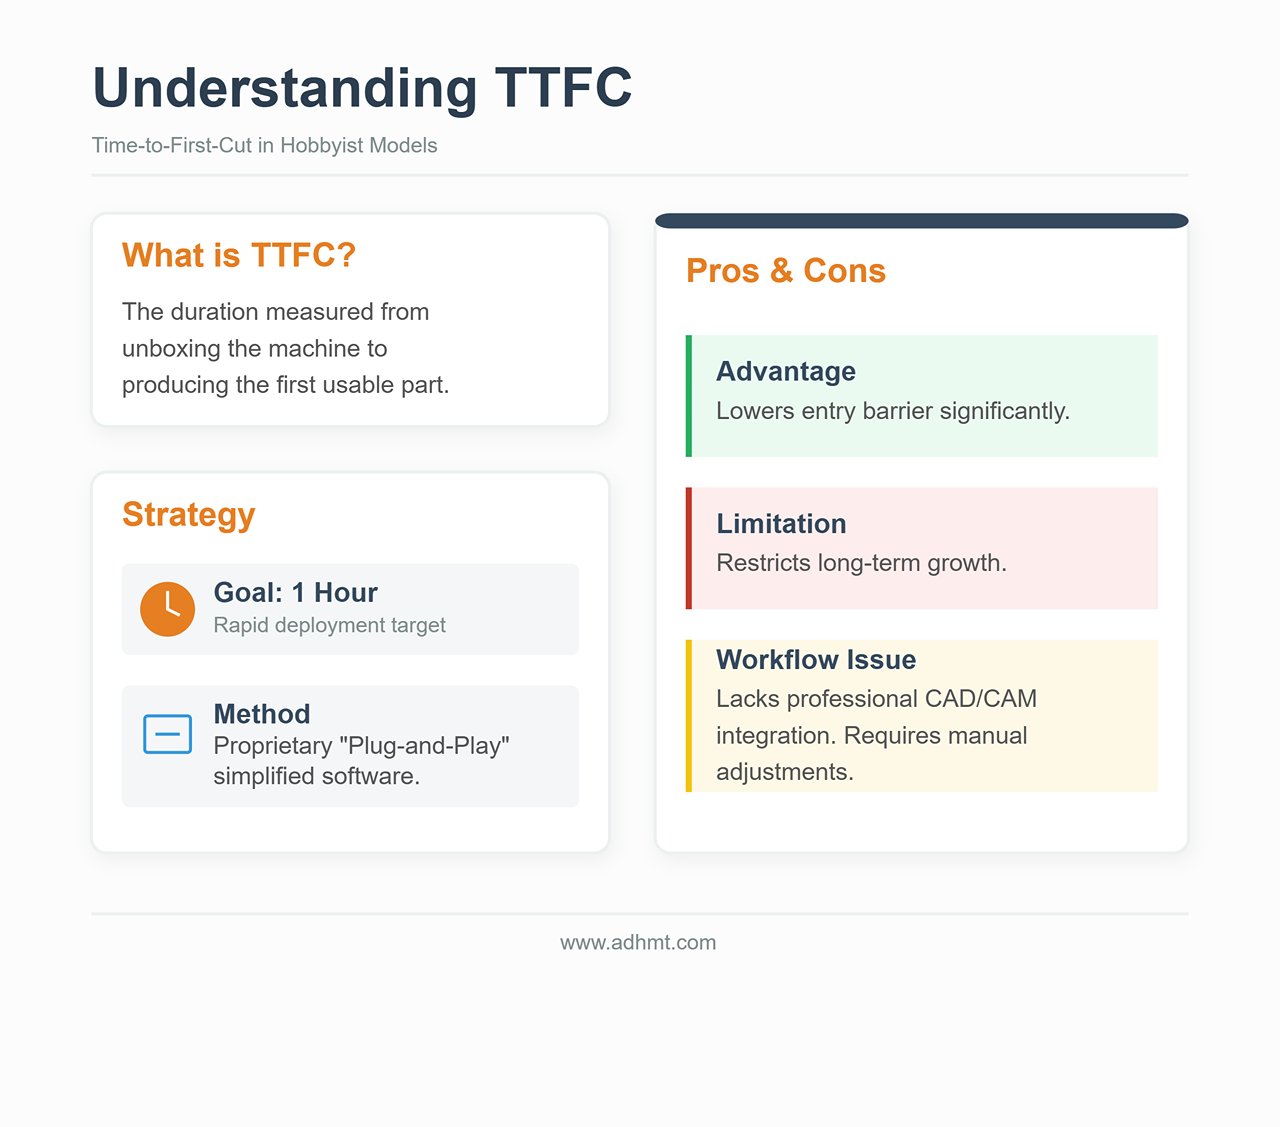
Uma verdadeira máquina geradora de receita não é definida pelo TTFC — é definida pela forma como se integra eficazmente num ambiente de produção real. Sistemas de nível industrial podem exigir mais trabalho inicial (conformidade de exaustão, instalação de chiller, sistemas de segurança), mas uma vez ajustados, o “tempo até ao segundo corte” é praticamente zero. Esse tipo de eficiência depende da compatibilidade de software que permite trabalhos em lote, precisão repetível e pouco ou nenhum recalibramento entre produções.
Uma máquina pode ter um ótimo TTFC e continuar a ser a ferramenta errada para produção se faltar rigidez ou se funcionar num software frágil. O verdadeiro retorno do investimento vem do rendimento, consistência e controlo apertado das tolerâncias — vantagens que continuam a importar muito depois de desaparecer a novidade de abrir a caixa.
Se está a otimizar um fluxo de trabalho profissional, rever as especificações técnicas ou descarregar os disponíveis brochuras é uma forma prática de compreender as configurações — e os requisitos de integração — por detrás de uma produção de maior volume.
Fase 1: Os Filtros Rígidos (Elimine 90% das Máquinas à Partida)
A maioria dos compradores começa por comparar a potência e o preço. Essa é também a maneira mais rápida de acabar com um peso de papel caro. Os fatores mais importantes na escolha de um cortador a laser muitas vezes têm pouco a ver com as especificações principais — e tudo a ver com as limitações reais do seu espaço de trabalho.
Antes de olhar para uma única marca, aplique um conjunto de “filtros rígidos”. Estes são limites binários: se uma máquina falhar em qualquer um deles, não é uma candidata — é uma responsabilidade. Use estes filtros e eliminará cerca de 90% do mercado, ficando apenas com as máquinas que podem realmente operar de forma segura e eficaz no seu ambiente.
O Veto da Ventilação: Sem Saída de Ar para o Exterior, Sem CO2 (Eis o Que Resta)
A primeira limitação é o próprio ar. O corte a laser é um processo térmico que vaporiza o material. Ao cortar madeira, acrílico ou couro, não está apenas a criar pó — está a libertar compostos orgânicos voláteis (COVs), monóxido de carbono e uma série de agentes cancerígenos. E se cortar PVC (não o faça), gera gás ácido clorídrico que pode danificar seriamente os pulmões e corroer a eletrónica da máquina em poucas semanas.
A Regra Inquestionável: Se não conseguir instalar um tubo de 4 ou 6 polegadas da máquina até ao exterior, não pode comprar um laser CO2 para trabalho de produção.
Muitos fabricantes vendem “extratores de fumos” ou unidades de filtragem recirculante como solução alternativa para salas sem janelas. Para um hobbyista que grava ocasionalmente um porta-copos, podem ser aceitáveis. Para um atelier de produção, são uma armadilha dispendiosa.
- O Problema da Saturação: Cortar acrílico e madeira satura rapidamente filtros de HEPA e de carvão ativado. Num ambiente de produção, pode ser necessário substituir cartuchos caros semanalmente para manter o ar seguro. Isso pode acrescentar milhares de euros por ano aos custos de operação.
- A Física do Fluxo de Ar: As unidades de recirculação raramente fornecem o fluxo de ar em pés cúbicos por minuto (CFM) necessário para manter as óticas limpas. Sem uma pressão negativa forte ventilada para o exterior, o fumo permanece no interior do compartimento e deposita-se nos espelhos e lentes. Isso degrada a qualidade do feixe, reduz o desempenho de corte e pode fraturar óticas caras.
Se não tem uma via para ventilação exterior, as suas únicas opções realistas são lasers de díodo de baixa potência ou lasers de fibra usados exclusivamente para marcação de metal — como o Máquina de Corte a Laser de Fibra com Mesa Única— que ajudam a manter condições de ar mais seguras e um fluxo de ar mais fiável.
A Surpresa Elétrica: Porque é que uma Tomada de 110V Pode Arruinar a Sua Velocidade de Produção
A segunda limitação é a capacidade elétrica. Na América do Norte, uma tomada residencial padrão de 110V/15A tem um máximo teórico de 1.800 watts. Mas o código elétrico e as normas de segurança limitam as cargas contínuas a 80% — cerca de 1.440 watts.
Os novos compradores frequentemente veem a classificação de um laser — por exemplo, um tubo de laser de “100W” — e assumem que cabe facilmente dentro desse limite. Isso confunde potência de saída com consumo de energia. Um cortador a laser é um sistema, não uma única peça.
- A Carga Total: Você não está apenas a alimentar a fonte do laser. Também está a fazer funcionar os motores de passo, o controlador, o refrigerador de água (obrigatório para tubos de vidro), a bomba de assistência de ar e o ventilador de exaustão.
- Queda de Tensão: Se o compressor do refrigerador arrancar enquanto o laser está a disparar a alta potência, esse pico pode brevemente fazer descer a tensão num circuito partilhado de 110V.
Se a sua oficina tiver apenas tomadas residenciais padrão de 110V e não puder adicionar um circuito dedicado, as suas opções tornam-se rapidamente limitadas. Operar uma máquina de alta potência num circuito partilhado provoca “brownouts”, onde a saída do laser oscila — levando a cortes que não penetram totalmente e profundidades de gravação que variam de peça para peça.
A Regra Rígida: Se não puder instalar um circuito dedicado de 20A ou uma linha de 220V, elimine da sua lista as plataformas industriais de CO2 de alta potência e os lasers de fibra de grande formato. Está, efetivamente, limitado a unidades de secretária ou modelos básicos de chão onde o refrigerador e a exaustão estão integrados ou foram concebidos para baixo consumo.

A Armadilha do Tamanho da Mesa: Porque “Maior” Significa Muitas Vezes “Mais Lento” e “Menos Preciso”
O marketing quer que acredite que uma cama de 48″ x 36″ é automaticamente melhor do que uma cama de 24″ x 12″ porque oferece “mais potencial”. Numa oficina real, o potencial não paga as contas—o rendimento sim.
Mesas grandes requerem pontes grandes (a estrutura que transporta a cabeça do laser). As pontes grandes são pesadas.
- Inércia vs. Detalhe: Uma ponte pesada requer mais força para acelerar e desacelerar. Ao gravar texto fino ou gráficos detalhados, a cabeça pode mudar de direção milhares de vezes por minuto. Máquinas maiores e mais pesadas têm dificuldade em fazê-lo rapidamente sem vibração — frequentemente chamada de “ressonância” ou “oscilação” — que aparece como ondulações ou irregularidades nas linhas acabadas.
- A Penalização de Velocidade: Para manter a precisão com uma ponte pesada, a máquina geralmente tem de funcionar mais devagar. Uma máquina mais pequena com uma ponte mais leve pode frequentemente gravar um lote 30% mais rapidamente do que uma maior simplesmente porque consegue acelerar e travar mais depressa entre movimentos.
A Regra Rígida: Não compre um tamanho de cama para trabalhos “algum dia”. Se 95% do seu trabalho cabe numa folha de 12″ x 20″, uma máquina de 4′ x 8′ provavelmente prejudicará o seu negócio: ocupa mais espaço no chão, consome mais energia e, frequentemente, produz gravações de menor qualidade a um ritmo mais lento. Só opte por uma cama grande se o corte de folhas completas for a sua principal fonte de receita.
Realidade dos Materiais: Porque é que os Materiais do Seu Cliente Determinam a Fonte do Laser (CO2 vs. Fibra vs. Diodo)
Em última análise, não pode escolher uma fonte de laser com base no orçamento — tem de o fazer com base na física. O comprimento de onda de um laser determina com que materiais ele interage. Nenhuma quantidade de potência compensa o comprimento de onda errado.
- Lasers de CO2 (10.600 nm): O cavalo de batalha do mundo maker. Este comprimento de onda é fortemente absorvido por materiais orgânicos.
- Indispensável para: Madeira, acrílico (transparente e colorido), couro, papel, vidro (apenas gravação).
- O Filtro Rigoroso: Se os seus clientes precisarem de troféus de acrílico transparente ou maquetes arquitetónicas, deve devem comprar um laser de CO2. Um laser de fibra ou de diodo passará através do acrílico transparente sem deixar marca.
- Lasers de Fibra (1.064 nm): O padrão industrial para metal.
- Indispensável para: Aço inoxidável, alumínio, latão, cobre, titânio.
- O Filtro Rigoroso: Se o seu modelo de negócio depender do corte de peças metálicas, um laser de CO2 é a ferramenta errada. Embora lasers de CO2 de alta potência (150W+) possam pode cortar metal fino com assistência de oxigénio, são mais lentos e produzem uma qualidade de aresta inferior à de um laser de fibra, mesmo de nível básico. E se precisar de gravar plásticos transparentes ou madeira, um laser de fibra não o ajudará — queimará a madeira de forma descontrolada e frequentemente não marcará plásticos transparentes de todo.
- Lasers de Díodo (450 nm): Na gama da luz azul visível.
- Indispensável para: Orçamentos reduzidos e máxima portabilidade.
- O Filtro Rigoroso: Os lasers de díodo têm fraca absorção em acrílico transparente (a luz azul passa em grande parte através) e são extremamente lentos para cortar qualquer coisa com mais de 3 mm de contraplacado. Se o seu negócio depende de produtividade ou de cortar material mais espesso, exclua imediatamente os lasers de díodo.

Antes de passar para as recomendações específicas de máquinas na próxima secção, anote os seus três materiais principais. Se forem metais, precisa de um laser de fibra. Se forem acrílico transparente e madeira, precisa de CO₂. Não existe uma máquina “crossover” que faça ambos perfeitamente — a menos que esteja preparado para pagar tanto quanto uma pequena casa.
Fase 2: O Obstáculo do Software
A maioria dos compradores fixa-se na potência do tubo e no tamanho da mesa, tratando o software de controlo como algo secundário — apenas algo que vem na caixa. Esse é o erro mais caro que pode cometer. Numa oficina profissional, o hardware só é tão capaz quanto o software que o comanda. Um laser de CO₂ de 150 W emparelhado com um software fechado e pouco intuitivo não é uma ferramenta — é um estrangulamento na produção.
Antes de se comprometer com uma máquina, analise o ecossistema digital em que ela o obriga a trabalhar. Se o fluxo de trabalho do software estiver quebrado, a velocidade da máquina não importa.
Porque “Compatível com LightBurn” é inegociável para trabalho profissional
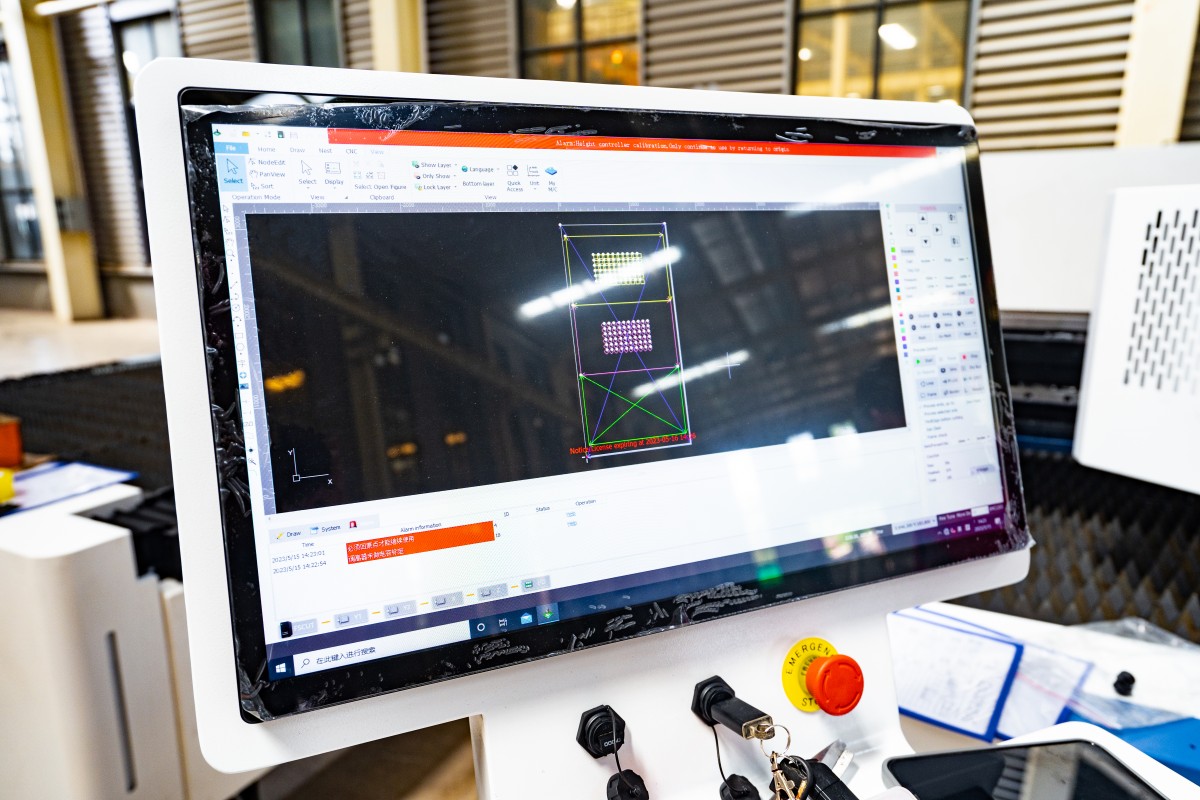
No mundo dos lasers, o LightBurn evoluiu de uma aplicação prática de terceiros para o sistema operativo de facto na fabricação profissional. Serve tanto como software CAM (Fabricação Assistida por Computador) — onde se definem velocidades, potência e percursos de ferramenta — como interface de controlo da máquina.
Numa oficina, “compatibilidade com LightBurn” não é um luxo — é um trunfo estratégico por três razões:
- Portabilidade de Mão de Obra: O LightBurn normaliza a interface entre máquinas muito diferentes. Suporta controladores Ruida, Trocen, TopWisdom e GRBL. Forme um operador num laser de díodo básico e ele poderá transportar essas competências para uma mesa plana industrial de CO₂ ou para um marcador de fibra galvo sem ter de reaprender todo o fluxo de trabalho. Compre uma máquina bloqueada a software proprietário e aumentará os custos de formação com cada novo contratado.
- POPs Padronizados: Escalar exige Procedimentos Operacionais Padrão. Quando toda a sua frota funciona na mesma plataforma, pode criar uma biblioteca unificada de materiais — guardar definições comprovadas para “contraplacado de bétula de 3 mm” ou “alumínio anodizado” e enviá-las para qualquer máquina na oficina. O software proprietário obriga a bibliotecas fragmentadas, aumentando a probabilidade de erros de operador e desperdício de material.
- O “Fator Autocarro”: Se um fabricante com ecossistema fechado falir, deixar de manter o seu software ou alterar preços, o seu hardware pode tornar-se obsoleto da noite para o dia. Uma máquina com um controlador padrão (como um Ruida 6442) a correr LightBurn é muito mais resistente ao futuro — o hardware não está dependente da sobrevivência do fabricante.
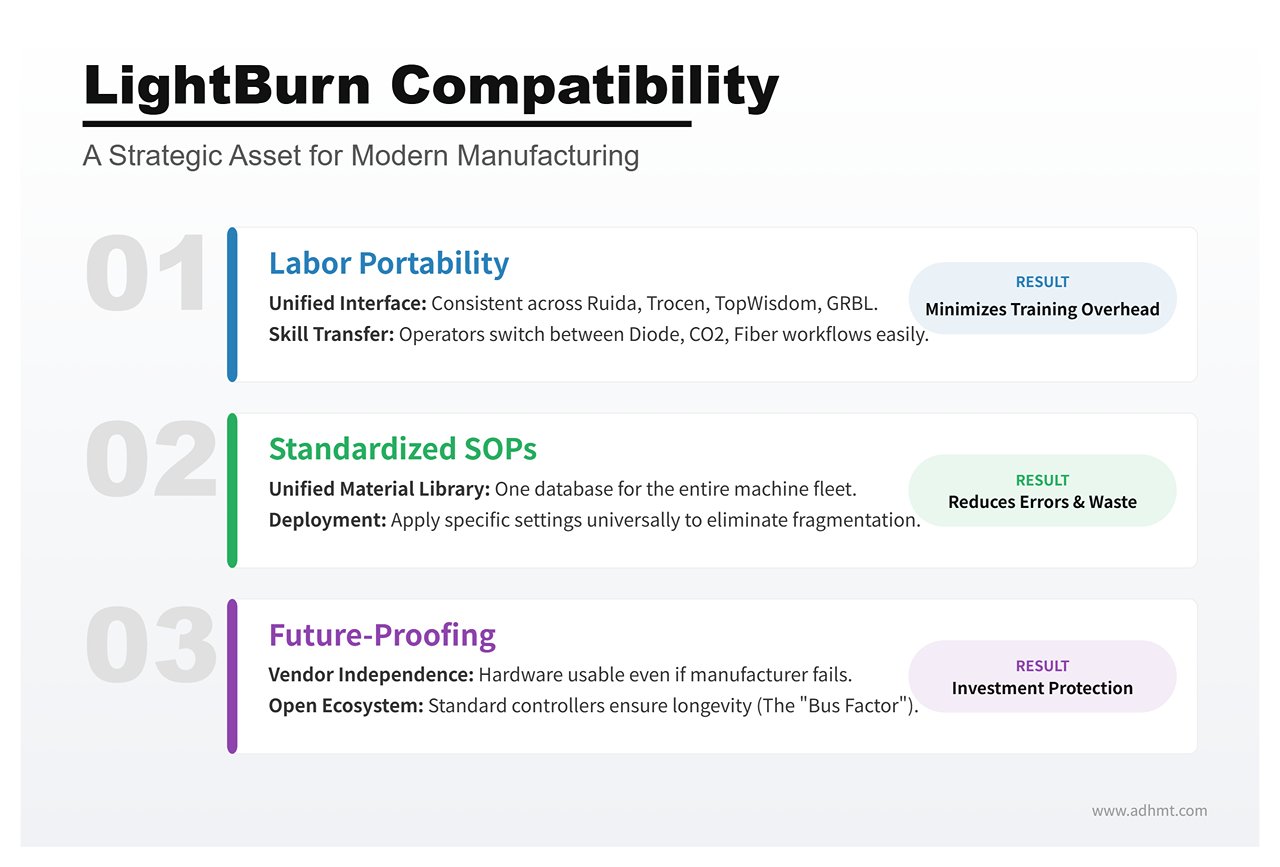
Se um fabricante de máquinas não suporta LightBurn, está efetivamente a pedir-lhe que aposte a sua linha de produção na sua equipa de software interna. Para trabalho profissional, essa é uma aposta que quase nunca deve fazer.
O Custo Oculto dos Ecossistemas Proprietários: Requisitos de Internet e Limites de Ficheiros
As marcas de lasers de gama de consumo costumam apresentar o seu software proprietário como “fácil de usar”, mas essa simplicidade muitas vezes esconde um design de jardim murado criado para rentabilizar a forma como utiliza a máquina.
O maior risco nestes ecossistemas é dependência da cloud. Algumas máquinas exigem uma ligação ativa à internet só para processar ficheiros de design. O software envia os seus dados vetoriais para os servidores do fabricante, gera o G-code remotamente e depois envia-o de volta para a máquina. Para um hobbyista, isso é um incómodo. Na produção, é uma séria vulnerabilidade. Se o seu fornecedor de internet cair, a sua linha para. Se os servidores do fabricante tiverem problemas, os seus prazos ficam comprometidos.
Além disso, os ecossistemas proprietários frequentemente impõem restrições artificiais ao manuseamento de ficheiros. Pode deparar-se com:
| Problema | Descrição |
|---|---|
| Bloqueio de Ficheiros | Incapacidade de exportar ficheiros de projeto em formatos padrão (DXF, SVG), efetivamente prendendo a sua propriedade intelectual dentro do sistema deles. |
| Paywalls de Subscrição | Funcionalidades essenciais para a produtividade — como nesting de matrizes (arranjar automaticamente várias peças numa folha para reduzir desperdício) ou vetorização — podem estar atrás de uma subscrição mensal “Premium”. |
| Riscos de Privacidade | Para oficinas que lidam com protótipos sensíveis de clientes ou PI, carregar designs para uma cloud de terceiros para processamento pode violar práticas padrão de NDA. |
O hardware profissional deve funcionar localmente. Deve poder ligar um cabo USB (ou carregar um ficheiro a partir de uma pen USB) e cortar independentemente do estado da sua ligação Wi‑Fi.
Eficiência do Fluxo de Trabalho: Consegues Importar Ficheiros CAD/Illustrator Sem Complicações?
A eficiência resume-se ao tempo entre terminar um design e clicar em “Iniciar” no laser. Essa diferença é, em grande parte, determinada pela compatibilidade de ficheiros.
A sua equipa de design provavelmente trabalha em Adobe Illustrator, AutoCAD, SolidWorks ou Rhino. O software do laser precisa de ligar essas ferramentas diretamente ao controlador de movimento da máquina — sem o obrigar a usar um terceiro programa “tradutor”.
Um fluxo de trabalho profissional depende de suporte verdadeiro para importação direta. Deve ser possível arrastar um ficheiro AI, PDF, DXF ou SVG diretamente para o software de controlo e este ler corretamente os vetores.
- Mapeamento de Camadas: O software deve traduzir automaticamente as cores no seu ficheiro de design para definições de corte (por exemplo, linhas vermelhas = corte, linhas azuis = gravação).
- Edição Nativa: Pequenos ajustes — fechar uma forma aberta, unir texto ou desviar um caminho para compensação de corte — devem ser possíveis dentro do software do laser. Se tiver de voltar ao Illustrator apenas para mover um furo 2 mm para a esquerda, o seu fluxo de trabalho está a perder tempo.
Se uma máquina o obrigar a converter ficheiros vetoriais para um formato raster proprietário — ou a passar por um assistente de importação lento cada vez que altera um design — falha no teste de eficiência. O objetivo é um processo limpo: Design → Importar → Cortar. Qualquer outra coisa é atrito.
Fase 3: Os Cenários (Encontre a Sua Situação Específica)
A maioria dos guias de compra falha porque trata um hobbyista num apartamento e uma loja de sinalização num armazém como se fossem o mesmo cliente. Não são. Uma máquina perfeita para um pode ser um problema para o outro.
Agora que estabelecemos os “filtros duros” técnicos na secção anterior, podemos aplicá-los aos três cenários de utilização mais comuns. Encontre o que se aplica a si abaixo para ver quais as máquinas que realmente passam no teste.
Cenário A: As Unidades Desktop de “Trabalho Extra” (Espaço Limitado, Máxima Facilidade de Uso)
Este cenário aplica-se se trabalha num quarto extra ou pequeno estúdio, tem opções de ventilação limitadas e valoriza o “tempo até ao primeiro corte” mais do que força bruta. Precisa de uma máquina que pareça com uma impressora — não um projeto científico.
Os Concorrentes “Plug-and-Play”: Glowforge vs. xTool P2 vs. Gweike Cloud
O Glowforge Pro definiu esta categoria durante anos. A sua abordagem de “jardim murado” é muito parecida com o ecossistema da Apple: incrivelmente fácil de usar, excelente alinhamento com câmara e um sistema de materiais Proofgrade que elimina as incertezas nas definições de potência. A desvantagem é que precisa de uma ligação ativa à internet para funcionar. Se o seu Wi‑Fi falhar, a produção para.
O xTool P2 tornou-se o principal desafiante. Rivaliza com a Glowforge na facilidade de uso (posicionamento com base em câmara, focagem automática) evitando o “jardim murado”. Suporta LightBurn, funciona totalmente offline e oferece uma base elevatória para gravar objetos mais altos — algo que a Glowforge gere mal.
O Gweike Cloud é a opção económica. Obtém potência CO2 de 50W semelhante num formato desktop por muito menos dinheiro. O hardware é robusto, mas a experiência de software não é tão refinada como a dos principais concorrentes.
O Compromisso: Pagar pela Conveniência vs. Capacidade de Reparação
O custo oculto das máquinas desktop é a reparabilidade. Para manter estas unidades elegantes e “seguras”, os fabricantes selam os componentes dentro de carcaças fechadas.
Se um tubo laser falhar numa Glowforge, normalmente não pode substituí-lo sozinho; em muitos casos, a unidade inteira tem de ser enviada de volta ao fabricante. Isso pode significar semanas sem produção. A xTool P2 e a Gweike Cloud situam-se no meio: os utilizadores podem substituir tubos e espelhos, mas o trabalho é mais apertado e complicado do que numa grande máquina industrial. Está a pagar por uma pegada pequena — certifique-se de que o seu negócio consegue suportar eventual tempo de inatividade e/ou o custo de peças proprietárias.
Cenário B: As “Máquinas de Produção na Garagem” (Máxima Potência, Menor Custo)
Este cenário é para o criador com espaço de garagem dedicado, uma saída de exaustão para ventilação e vontade de pôr as mãos na massa. Quer a maior potência por dólar e uma cama de corte grande (20″x28″ ou maior).
A Abordagem OMTech & Monport: Alta Capacidade, Alta Manutenção
Marcas como OMTech e Monport importam lasers CO2 industriais “China Blue/Red” e vendem-nos a preços agressivos. Um OMTech de 80W custa frequentemente menos do que um Glowforge de 45W. Estas máquinas são autênticos tanques: utilizam controladores Ruida padrão da indústria (totalmente compatíveis com o LightBurn), peças comuns que podes adquirir na Amazon, e grandes portas de passagem para folhas de grandes dimensões.
Dito isto, o controlo de qualidade pode ser inconsistente. Não estás a pagar por uma experiência de consumidor refinada — estás a pagar por aço e vidro em bruto.
O “Imposto do faz-tudo”: Avaliar a tua capacidade de alinhar espelhos e substituir controladores
O “Imposto do faz-tudo” é o tempo que vais gastar a ajustar a máquina. Ao contrário das unidades de secretária, estes lasers muitas vezes chegam com o alinhamento dos espelhos desalinhado devido ao transporte. Tens de te sentir à vontade para desapertar porcas de bloqueio, disparar pulsos de teste e ajustar o percurso do feixe.
Se a eletrónica de alta tensão ou o alinhamento mecânico te intimidam genuinamente, não compres estas máquinas. Mas se te sentes confortável com uma chave inglesa e um multímetro, elas oferecem um dos melhores retornos sobre o investimento que encontrarás em qualquer lugar da indústria.
Atualizações obrigatórias: refrigeradores e assistência de ar em que deves investir de imediato
O “preço anunciado” destas unidades é enganador. A “bomba de água” incluída é normalmente uma simples bomba de aquário que não consegue manter um tubo de 80W devidamente arrefecido durante cortes longos — o que leva ao sobreaquecimento e encurta a vida útil do tubo. A “assistência de ar” incluída é muitas vezes apenas uma ventoinha fraca que não remove o fumo de forma eficaz, deixando as bordas queimadas.
Para tornar uma OMTech ou Monport verdadeiramente pronta para produção, deves planear gastar imediatamente mais $800–$1.000 em:
- Um chiller ativo CW-5200 (arrefecimento refrigerado).
- Um compressor de ar verdadeiro (para cortes mais limpos).
- Um ventilador de exaustão em linha melhorado.

Cenário C: A Oficina Profissional (Velocidade, Fiabilidade e Suporte nos EUA)
Este cenário aplica-se a empresas para as quais o laser é uma fonte principal de receitas. Se a máquina avaria, perdes dinheiro. Precisas de velocidade, precisão e de um número de telefone para ligar quando algo se estraga.
Avançar para Thunder Laser, Aeon e Boss: o que realmente te oferece mais $4K
Passar de uma OMTech para uma Thunder Laser Nova, Aeon Mira, ou Boss Laser é um grande salto de preço — frequentemente mais $4.000 a $6.000 para uma potência comparável.
Não estás a pagar por mais potência bruta; estás a pagar por motores servo (em vez de motores de passo), calhas lineares, e — em configurações de gama mais alta —tubos metálicos RF (radiofrequência). Estes componentes duram mais e mantêm melhor a calibração em uso contínuo 24/7. As tolerâncias são mais apertadas, a cablagem é mais limpa, e os interbloqueios de segurança são de grau industrial.
O fator velocidade: Porque o desempenho de raster é mais importante do que a potência de corte
Os principiantes obcecam pela potência de corte (watts). Os profissionais obcecam pela velocidade de gravação (polegadas por segundo).
Se o seu negócio faz gravações em copos térmicos, em remendos de couro ou em bases de ardósia, a cabeça do laser tem de varrer para a frente e para trás milhares de vezes. Uma configuração económica com motor de passo pode atingir no máximo cerca de 500 mm/s e produzir “ondas” (linhas onduladas e irregulares). Um Thunder Laser ou Aeon com servomotores híbridos pode funcionar a 1000 mm/s ou mais, com resultados nítidos e precisos — duplicando efetivamente a sua produção diária. Numa oficina de produção, a velocidade é o critério que mais importa.
Suporte Local: A “Apólice de Seguro” que o salva de um atraso de 3 semanas na entrega de peças
A maior vantagem no Cenário C é o suporte sediado nos EUA.
Quando a placa controladora avaria num equipamento importado sem marca reconhecida, normalmente fica a vasculhar fóruns ou a enviar emails para uma fábrica na China — e depois a esperar semanas por uma substituição. Marcas como Thunder, Aeon e Boss têm armazéns nos EUA abastecidos com peças e técnicos que falam inglês, capazes de o apoiar através de uma chamada de vídeo.
Para um hobbyista, esperar três semanas por uma peça é frustrante. Para uma oficina profissional, pode ser catastrófico. Esses $4,000 extra são essencialmente um prémio de seguro contra tempo de paragem — e silêncio total.
Fase 4: A Verificação Final da Realidade Antes de Fazer a Encomenda
Já tem a sua lista restrita. Já tem o seu orçamento. O cursor está sobre “Adicionar ao Carrinho”. Pare.
Existe uma grande diferença entre uma máquina que corta ficheiros de demonstração numa feira comercial e uma que mantém um negócio a funcionar nos próximos cinco anos. Essa diferença raramente aparece numa ficha técnica — surge no atrito diário de realmente usar o equipamento. Antes de comprometer o seu dinheiro, passe a sua escolha principal por três filtros finais. Estes são os salvaguardas que distinguem uma ferramenta geradora de lucro de uma peça pesada e cara a ocupar espaço na garagem.
Acesso para Manutenção: A Verificação de 60 segundos que pode poupar-lhe uma semana de trabalho perdido
A manutenção do laser não é um projeto para “um dia” — é uma necessidade semanal. Cola vaporizada e resinas da madeira acumulam-se rapidamente nas lentes: cerca de 1–2 gramas por semana. Se a limpeza dos espelhos exigir 30 minutos de desmontagem, vai começar a evitá-la. E quando começar a evitá-la, esses resíduos fundem-se no revestimento da lente, reduzem-lhe cerca de 30% de potência, e eventualmente provocam fissuras na ótica.
O Teste: Pergunte ao fornecedor ou veja um vídeo de um utilizador real. Consegue aceder, remover, limpar e voltar a instalar o Espelho 1, Espelho 2 e a lente de focagem em menos de 60 segundos no total?
Se não, afaste-se.
- Espelho 1 (Extremidade do Tubo): Quer uma porta de acesso lateral. Idealmente, deve conseguir rodar um anel de fixação e retirar o espelho em menos de 15 segundos. (OMTech e Gweike costumam passar; Glowforge falha frequentemente ao esconder a ótica atrás de painéis.)
- Espelho 2 (Ponte): Procure uma tampa superior com dobradiça. Deve ser possível limpá-la com um cotonete sem retirar o suporte. Se tiver de desaparafusar a conduta de ventilação apenas para a alcançar (comum em modelos Monport mais antigos), está a pagar um “imposto de manutenção” todas as sextas-feiras.
- Espelho 3 e Lente (Cabeça do Laser): Esta é a área decisiva. Deve conseguir baixar a mesa, remover o anel do bocal e deixar a lente cair em segurança para a sua mão em menos de 20 segundos. Dica Profissional: Ao remontar, certifique-se de que a lente fica “barriga para cima” (lado convexo virado para cima). Se precisar de uma chave hexagonal só para aceder à lente, não passa no teste.

A Matriz de Decisão “Comprar Bem ou Comprar Duas Vezes”
Uma máquina de $3,000 nunca é apenas $3,000 — é um sinal de entrada para futuras reparações. Uma máquina de $8,000, por outro lado, muitas vezes custa menos ao longo de um horizonte de cinco anos. Esta matriz revela o Custo Total de Propriedade (TCO) que se esconde atrás do preço de etiqueta.
Identifique a coluna que melhor corresponde à máquina na sua lista restrita:
| Dimensão | A Construção Económica (Cenário B) | A Máquina de Trabalho Profissional (Cenário C) |
|---|---|---|
| Custo inicial | $2.000 – $4.000 | $6.000 – $10.000 |
| Vida Útil do Tubo | 1k–2k horas (CO2 de vidro) | 10k+ horas (RF Metálico/Vidro de topo) |
| Tempo de Paragem Estimado/Ano | 15 dias (à espera de peças) | 2 dias (suporte local/melhor controlo de qualidade) |
| Manutenção Semanal | 2 horas (alinhamento manual) | 30 minutos (óptica selada/melhores calhas) |
| Custo de Substituição (Ano 4) | $1,000+ (Novo tubo + PSU) | $0 (Fonte de longa duração) |
| Valor de Revenda | 40% do preço original | 70% do preço original |
| TCO de 5 anos | $19.000+ (incl. horas faturáveis perdidas) | $7.000 (baixos consumíveis) |
Se gere uma oficina como hobby, um modelo económico serve — o seu tempo é “gratuito”. Se gere um negócio, o tempo de paragem de uma máquina “barata” eliminará a diferença de preço em relação a uma “cara” nos primeiros 18 meses.
Lista de verificação: Está pronto para cortar dentro de 48 horas após a entrega
O momento mais perigoso para o dono de um laser é a primeira semana. Sem os consumíveis certos, a máquina fica parada enquanto o prazo de devolução corre. E se não verificares imediatamente as óticas, quaisquer danos de transporte tornam-se problema teu.
Segue esta linha temporal para ficares operacional — ou pronto para devolver um limão — de imediato.
Dia 0: A Fase Pré-Chegada (2 horas)
- Fluidos: Compra 2 galões de água destilada (para o refrigerador) e álcool isopropílico 90% (para as óticas).
- Kit de óticas: Tem à mão papel de lente e papel térmico (papel de recibos) para testes de alinhamento.
- Energia: Confirma um circuito dedicado de 20A (110V/220V dependendo da unidade). Partilhar um circuito com um frigorífico ou compressor fará disparar os disjuntores e arruinar os cortes.
Dia 1: Desembalar e Inspecionar (4 horas)
- O Teste de Agitação: Antes de encheres o refrigerador, inspeciona o tubo do laser à procura de fissuras internas. Se ouvires vidro a tilintar quando o inclinas suavemente, recusa a entrega.
- O Teste de Fugas: Liga a água, põe a bomba a funcionar e espera 30 minutos. Verifica as extremidades do tubo e o fundo da estrutura.
- A Limpeza de 60 Segundos: Executa a verificação de manutenção que pesquisaste na Etapa 1.
- Alinhamento: Usa o papel térmico para verificar o caminho do feixe nos quatro cantos da área de trabalho.
Dia 2: Validação (2 horas)
- O Teste de Estrutura: Executa um corte vetorial de 10 mm/s em madeira a 90% de potência.
- O Resultado: As bordas devem sair castanho-douradas, não pretas chamuscadas. O corte deve ser vertical, não inclinado.
- O Teste de Resistência: Deixa a máquina funcionar durante 3 horas. Observa a temperatura (mantém abaixo de 22°C/71°F). Se sobreaquecer ou perder o foco, devolve-a.
O Corte Final
No início deste guia, perguntámos se estavas a construir uma oficina ou simplesmente a comprar uma ferramenta. A diferença não está na marca gravada no chassis — está no nível de preparação do proprietário.
Ao seguir esta estrutura de quatro fases, não te limitaste a comprar um laser — preparaste-te para ter sucesso. Esclareceste as tuas necessidades de materiais, calculaste a potência necessária, definiste os teus protocolos de segurança e descobriste os custos ocultos da propriedade. Já não estás a esperar por uma boa máquina; projetaste uma compra inteligente.
A pesquisa está feita. A lista de verificação está pronta. Agora é hora de cortar. E se quiseres ajuda prática para adequar o teu fluxo de trabalho à tecnologia certa, sente-te à vontade para contacte-nos obter orientação personalizada sobre sistemas de laser.

VI. Perguntas Frequentes
1. Os cortadores a laser conseguem cortar metal?
Sim — alguns cortadores a laser conseguem cortar metal, mas depende do tipo e da potência do laser. Lasers de fibra e sistemas de CO2 de alta potência podem normalmente cortar vários metais, incluindo aço inoxidável, alumínio e cobre. Para chapas mais grossas ou aplicações mais exigentes, máquinas industriais de fibra como a Máquina de Corte a Laser de Fibra com Mesa Única são recomendados.
2. Que materiais pode cortar um laser de CO2?
Os materiais comuns incluem madeira, acrílico, couro, tecido, papel e certos plásticos. No entanto, os lasers de CO2 geralmente não são adequados para cortar metal, a menos que sejam de potência muito elevada e especificamente concebidos para esse fim. Também não são recomendados para cortar PVC ou outros materiais que libertam fumos tóxicos quando aquecidos.
3. Quão precisas são as máquinas de corte a laser?
Uma das maiores vantagens das máquinas de corte a laser é a sua precisão. Cortadoras a laser de alta qualidade conseguem produzir detalhes extremamente finos, com tolerâncias tão apertadas como 0,001 polegadas (0,025 mm). A precisão real depende de fatores como a qualidade do feixe, a rigidez e estabilidade da máquina, e a precisão do sistema de controlo de movimento.