
Uma vez vi um proprietário de oficina gastar $250.000 em capital para comprar uma prensa punção de torre de 30 toneladas para produzir um lote de gabinetes elétricos de 10 pés. Ele passou rapidamente pela folha de especificações, viu que a tonelagem correspondia à sua velha prensa dobradeira e convenceu-se de que o indexamento automatizado reduziria os custos de mão de obra.
No terceiro mês, ele estava perdendo 18% em sucata.
Por quê? Porque quando você força uma máquina de remoção de material a executar o trabalho de um sistema de conformação geométrica, você não está aprimorando sua operação — está instalando um gargalo caro. Esse é o risco de tratar o “ferro pesado” como se fosse cartas colecionáveis intercambiáveis.
Para aplicações de dobra de peças longas, como invólucros elétricos, painéis arquitetônicos ou componentes estruturais, a solução ideal é frequentemente um sistema de conformação de precisão, como uma prensa dobradeira CNC — ou até mesmo uma prensa dobradeira tandem sincronizada, quando o comprimento da mesa e o controle consistente do ângulo em vãos extensos são críticos. A arquitetura da máquina deve corresponder à geometria da peça, não apenas ao número de tonelagem indicado em uma placa. E tão crítico quanto a própria máquina é a estratégia de ferramentaria por trás dela — especialmente a seleção e a eficiência de troca das Punção de Prensa Dobradeira, que afetam diretamente o tempo de preparação, a repetibilidade e a precisão da dobra em séries longas.
A Armadilha da Folha de Especificações: Por Que Comparar Apenas Velocidade ou Tonelagem é um Erro Caro
Pense no último evento comercial que você participou. Representantes de vendas entregaram folhetos brilhantes promovendo êmbolos servoelétricos com precisão de ±0,05 mm ou torres capazes de 600 golpes por minuto. Você revisou o consumo de energia, comparou classificações de tonelagem e sentiu-se confiante de que estava tomando uma decisão financeira disciplinada. Mas as especificações são desempenho teórico. Em uma oficina em funcionamento, teoria não paga a folha de pagamento. Quando você avalia uma prensa dobradeira em comparação com uma prensa punção apenas com base em velocidade ou tonelagem, está comparando maçãs com velas de ignição. Elas servem a propósitos totalmente diferentes, e enquadrá-las como concorrentes diretos corrói silenciosamente suas margens. Então, por que tantos fabricantes experientes caem nessa armadilha?
Antes de confiar em uma ficha técnica, vale a pena examinar as capacidades reais de produção e os cenários de aplicação — seja avaliando um Prensa Dobradeira CNC de alta precisão para conformação complexa ou uma prensa puncionadeira torre para corte rápido. Os números só importam quando correspondem às restrições reais do seu fluxo de trabalho.
O Mito da “Intercambiabilidade”: Como Forçar Uma Máquina a Fazer o Trabalho da Outra Destrói a Rentabilidade
Considere um componente padrão de 10 pés que precisa de flanges nas extremidades. Um gerente de oficina vê sua prensa punção acumulada por dias enquanto uma prensa dobradeira CNC de 150 toneladas está parada, então ele redireciona os padrões planos para a dobradeira para “equilibrar a carga”. No papel, parece eficiente. No chão de fábrica, entretanto, dois operadores estão lutando com uma chapa superdimensionada e sem apoio que se ergue durante o ciclo de dobra. Os riscos de segurança aumentam. A precisão sofre. O comprimento da dobra pressiona contra os limites de profundidade da garganta da máquina, forçando soluções improvisadas desajeitadas. Você não equilibrou a capacidade — apenas transferiu o gargalo para uma máquina fundamentalmente inadequada para o indexamento de grandes chapas planas. A mentalidade “intercambiável” presume que, porque ambas as máquinas trabalham com chapa metálica, elas podem compensar as fraquezas uma da outra. Mas o que acontece quando você percebe que o metal não está apenas sendo manipulado de forma diferente — está sendo transformado fundamentalmente de maneiras totalmente distintas?
A Verdadeira Distinção: Remoção de Material vs. Deformação Controlada
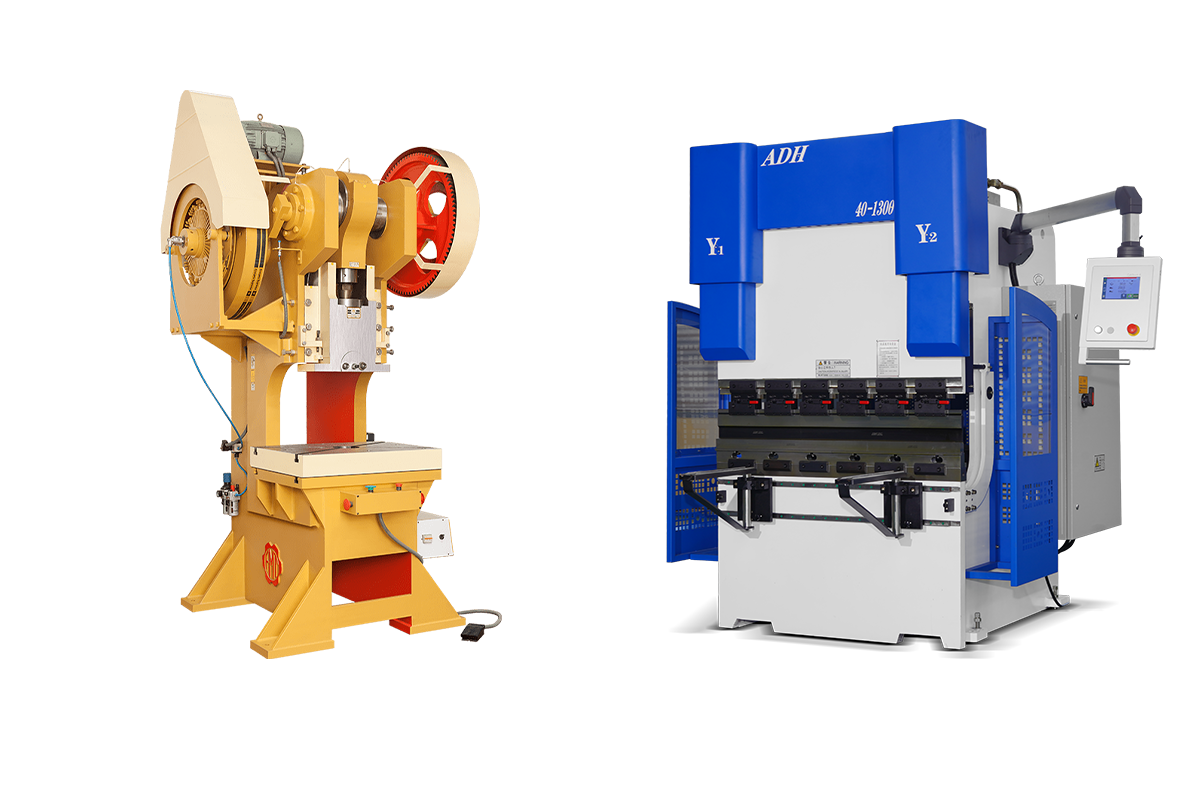
Imagine o seu fluxo de caixa como matéria-prima movendo-se por um ecossistema mecânico. Uma prensa punção é um motor de remoção de material de alto volume. Ela corta violentamente tarugos de metal, contando com ferramentas especializadas, muitas vezes caras, para produzir furos, persianas e perímetros intricados em chapas planas. Ela se destaca em execuções repetitivas e de alta velocidade, onde o material permanece plano e estável.
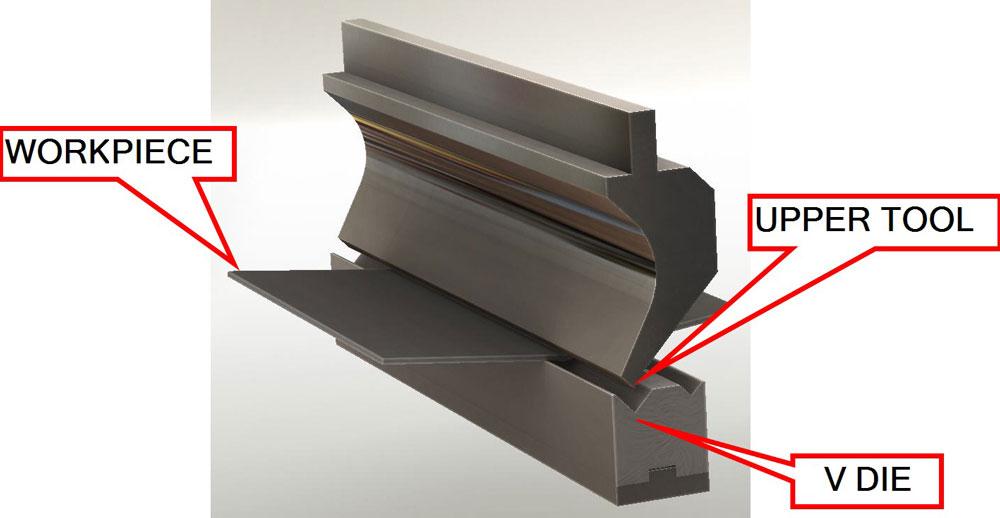
A prensa dobradeira, por outro lado, é um modelador geométrico de alta diversidade. Com trocas rápidas e baratas de matrizes em V, ela aplica deformação controlada — transformando aquele fluxo plano de caixa em formas tridimensionais de maior margem. Uma subtrai material para definir um perfil; a outra dobra o material para construir estrutura.
Ao borrar a distinção — digamos, ao depender de um pacote avançado de sensores de uma prensa punção para lidar com trabalhos de alta diversidade melhor adequados a uma dobradeira — você acaba pagando custos de ferramental de prensa punção para retornos de nível de prensa dobradeira. Ao tratar essas máquinas como concorrentes em vez de parceiras sequenciais, você ignora como o lucro é realmente gerado no chão da sua oficina.
Você Está Comprando para a Demonstração de Vendas — ou para a Realidade Diária da Sua Oficina?
No showroom, o representante destaca uma prensa dobradeira servoelétrica mantendo tolerâncias de ±0,05 mm e enfatiza discretamente seu menor consumo de energia em comparação com uma prensa punção. Para trabalhos personalizados, parece ser a escolha óbvia.
O que a demonstração não vai mostrar é uma típica tarde de terça-feira: um pedido urgente de painéis superdimensionados em que a profundidade da garganta da prensa dobradeira limita fisicamente o posicionamento da chapa — enquanto uma prensa punção de torre poderia indexar a chapa inteira sem esforço. A demonstração mostra desempenho isolado. Sua oficina funciona com fluxo de trabalho sequencial.
Você não investe em equipamento para vencer uma comparação de folha de especificações. Você investe para aliviar o gargalo preciso onde o dinheiro está acumulando no seu processo.
Você está adquirindo equipamentos de capital para eliminar um gargalo claramente identificado no seu fluxo de material — ou está acumulando máquinas impressionantes porque o folheto prometeu velocidade?
A Vantagem da Prensa Punção: Dominando a Remoção de Material de Espessura Fina e o Corte em Alto Volume
Comece com um número concreto: $0,12. Essa é sua margem líquida exata em um suporte de chassi padrão de calibre 16 quando você executa um lote de 10.000 unidades. Pode parecer insignificante — até você perceber que uma prensa punção de torre de 30 toneladas pode concluir todo esse pedido antes mesmo de seu café da manhã esfriar.
Então, como ela gera esse lucro nessa velocidade?
Por que peças de grande volume e espessura fina favorecem naturalmente as prensas de perfuração
Pegue uma chapa de aço macio de calibre 26 (0,018"). Envie-a para uma dobradeira, e até mesmo uma pequena matriz em V de 1/8" exige cerca de 1,2 toneladas de força por polegada de comprimento de dobra. Isso é totalmente gerenciável — mas você está pagando um operador para lutar com uma chapa fina e afiada como uma navalha a cada curso.
Agora coloque essa mesma chapa em uma prensa puncionadeira torre.
| Fator de Comparação | Prensa Dobradeira | Prensa puncionadeira de torreta |
|---|---|---|
| Configuração Inicial | Posicionamento manual para cada dobra | Chapa fixada uma vez |
| Força Aplicada | ~1,2 toneladas por polegada de comprimento de dobra (matriz em V de 1/8") | Força de punção concentrada instantânea |
| Velocidade de Operação | Dependente do manuseio do operador | Indexa a 2.000 polegadas por minuto |
| Exemplo de Tarefa | Formação da primeira aba | Perfuração de 400 furos de ventilação |
| Requisito de Manuseio | Reposicionamento manual contínuo | Indexação automatizada |
| Função Primária | Dobragem/formação | Remoção de material em alta velocidade |
A máquina fixa a peça uma única vez, indexa a 2.000 polegadas por minuto e perfura uma grade de 400 furos de ventilação antes que o operador do prensa-dobra tenha sequer acertado o primeiro flange. A prensa de punção não se preocupa com a mecânica da dobra ou com o manuseio manual — é um sistema de remoção de material em alta velocidade, construído para esse propósito específico.
Quando sua oficina está atolada com grande volume de chapas finas cheias de furos, a prensa de punção elimina o gargalo do manuseio.
| Impacto na produção | Resultado |
|---|---|
| Redução do manuseio manual | Elimina o reposicionamento repetitivo de chapas |
| Trabalho com alta densidade de furos | Fluxo de produção dramaticamente mais rápido |
| Produção de chapas finas | Minimiza distorção e fadiga do operador |
| Eficiência geral | Converte chapa plana em produto perfurado de alta margem |
Transforma chapa plana em margens tipo “queijo suíço” ao entregar força concentrada instantânea a cada golpe.
É automação por subtração.
Mas o que acontece quando as formas que você precisa cortar não são simples círculos e quadrados?
O desafio das ferramentas: quando o “nibble” de alta velocidade se torna um gargalo?
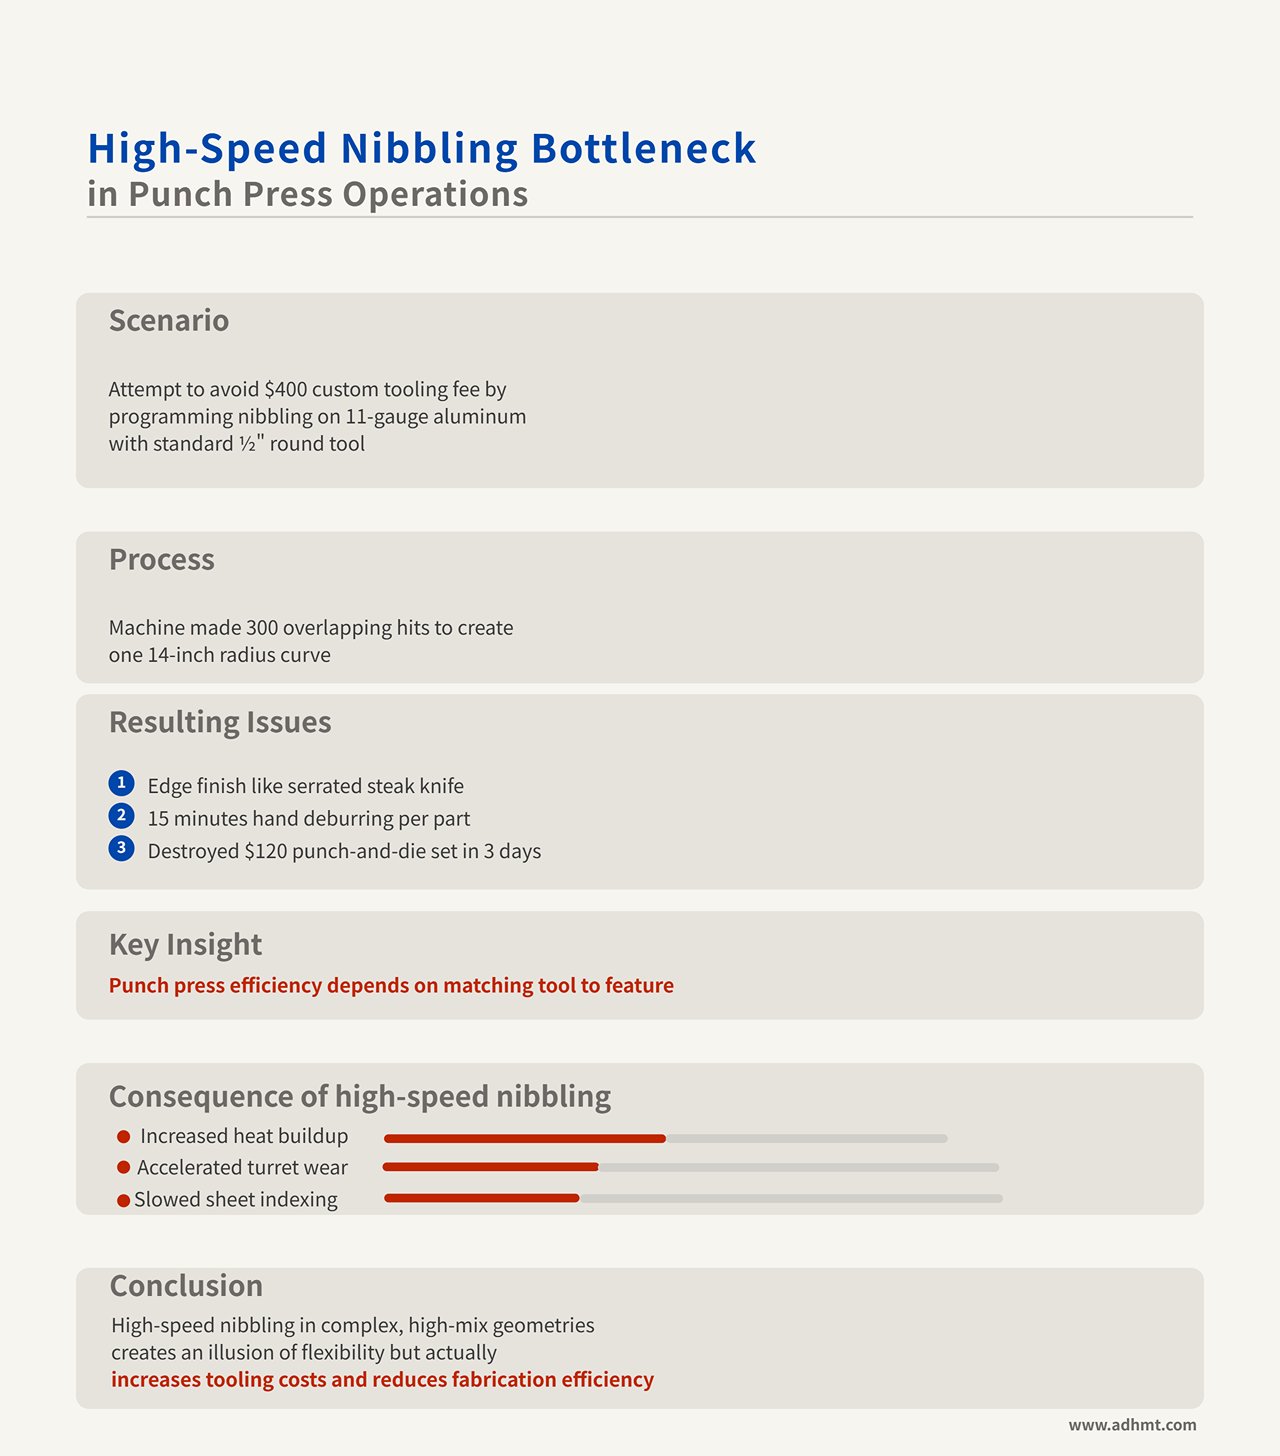
Uma vez vi um gerente de produção tentar evitar a taxa de ferramenta personalizada $400 programando sua prensa de perfuração para “morder” um raio de 14 polegadas em alumínio calibre 11 usando uma ferramenta padrão redonda de meia polegada.
Ele achou que estava preservando o fluxo de caixa. Em vez disso, obrigou a máquina a fazer 300 golpes sobrepostos apenas para produzir uma única curva. A borda saiu como uma faca serrilhada, exigindo 15 minutos de rebarba manual por peça—e ele destruiu um conjunto de punção e matriz $120 em três dias. Uma prensa de perfuração é brutalmente eficiente quando a ferramenta corresponde ao recurso. Mas no momento em que você depende do “nibble” de alta velocidade para criar geometrias complexas e de alta variedade, você acaba prejudicando seu próprio orçamento de ferramentas. Você paga pela ilusão de flexibilidade. Cada golpe sobreposto gera calor, acelera o desgaste do turret e reduz drasticamente a velocidade de indexação da chapa.
Nesse ponto, você não está fabricando—está apenas mastigando metal.
Se a geometria complexa corrói o retorno sobre investimento das suas ferramentas, o que a espessura da matéria-prima faz aos limites estruturais da máquina?
O limite de espessura: quando a espessura do material arruina seu ROI de perfuração?
A matemática da chapa metálica é implacável: a tonelagem necessária aumenta com o quadrado da espessura do material.
Se você dobrar a espessura do material, não apenas dobra a força necessária—você a quadruplica. Uma prensa de perfuração padrão funciona perfeitamente na faixa do calibre 26 ao calibre 10. Mas no momento em que você tenta perfurar placas pesadas, enfrenta diretamente um limite mecânico. Mesmo que sua máquina forneça 30 toneladas de força nominal, concentrar essa pressão em material mais espesso que meia polegada pode fazer a peça enrugar, fraturar ou rasgar na folga da matriz. Já vi oficinas tentando empurrar aço macio de 6 mm por uma prensa turret, apenas para ver as molas de extração colapsarem. O punção trava, a chapa se solta das garras e, em um piscar de olhos, você está encarando $4.500 em danos no turret. Uma prensa de perfuração é poderosa—mas não é indestrutível. Seu limite de desempenho é ditado pela espessura do material e pelo aumento exponencial da resistência ao cisalhamento.
Ela se destaca em trabalhos planos de alto volume, mas simplesmente não consegue executar a conformação estrutural pesada que vem depois.
Você está alimentando sua prensa de perfuração com padrões planos de alto volume e espessura fina, para os quais ela foi projetada—ou está acabando com seu orçamento de ferramentas tentando forçá-la a perfurar placas pesadas?
O mecanismo da prensa dobradeira: dominando geometria complexa e conformação de placas espessas
Considere um gabinete elétrico NEMA personalizado de US$ 3.200 feito de aço A36 de 1/4 de polegada. Essa geometria não pode ser criada apenas com puncionamento. Uma puncionadeira revolver pode produzir o desenvolvimento plano, mas no instante em que essa chapa grossa precisa se tornar uma estrutura tridimensional de suporte de carga, a prensa de punção se afasta. Comparar uma dobradeira hidráulica a uma prensa de punção baseando-se unicamente na velocidade ou na tonelagem é como comparar uma maçã a uma vela de ignição — elas servem a propósitos fundamentalmente diferentes. Uma dobradeira não é uma máquina de remoção de material em alta velocidade; é uma ferramenta de precisão para geometria complexa e de alta variedade. Quer você esteja operando uma unidade hidráulica padrão ou uma dobradeira CNC avançada, o investimento consiste em controlar o estágio final de maior margem da fabricação.
Quando a dobra de precisão deve acontecer sem distorção
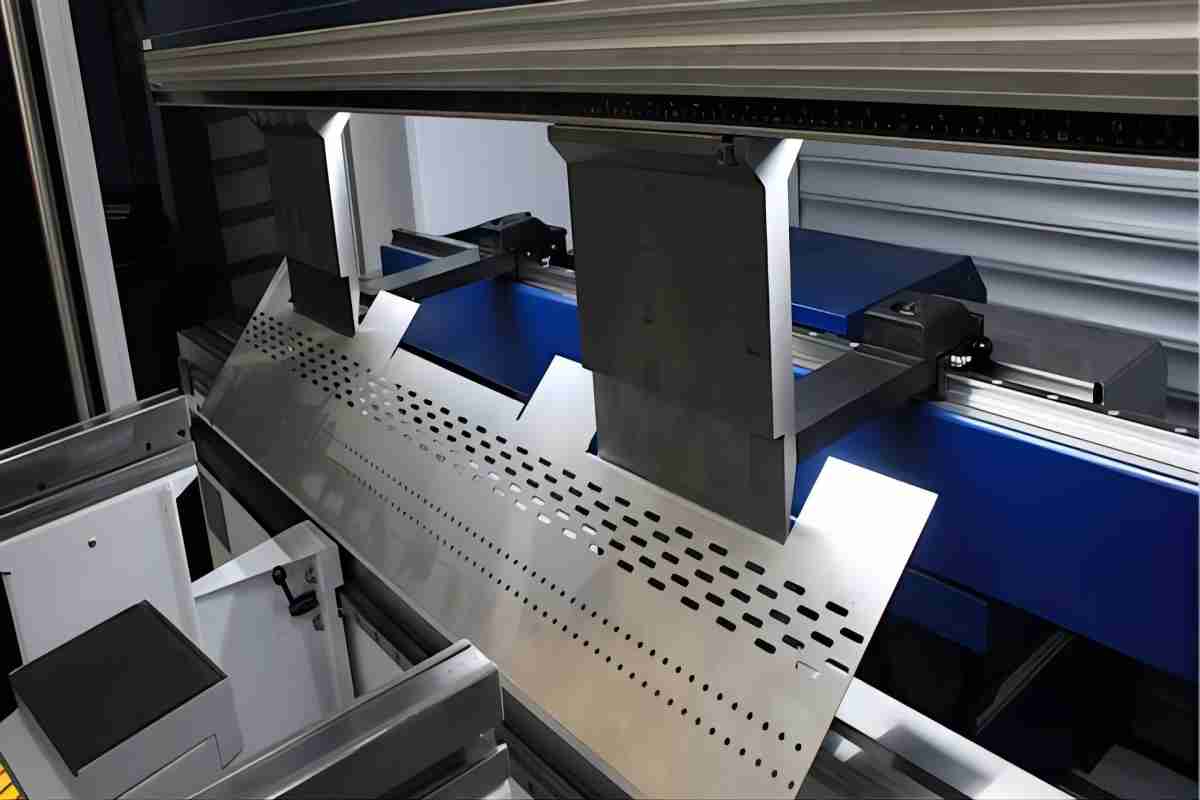
Ao dobrar uma chapa de aço macio de 1/4 de polegada e 10 pés de comprimento, o raio externo deve se alongar enquanto o raio interno se comprime. Golpear essa placa com a força abrupta e de alto impacto de uma prensa de perfuração mecânica pode causar microfissuras na estrutura do grão do aço. Em vez de uma dobra nítida de 90 graus, você cria um ponto de fraqueza estrutural. Obter dobras precisas sem distorção exige força constante e controlada—não impacto violento.
É exatamente por isso que as dobradeiras pneumáticas — excelentes para trabalhos de alta velocidade em materiais finos — ficam aquém em chapas grossas. Elas simplesmente não conseguem fornecer a curva de pressão sustentada necessária para guiar o aço pesado além de seu ponto de escoamento sem rachá-lo. Uma dobradeira servoelétrica de alta qualidade pode anunciar uma precisão de ±0,05 mm no folheto. Mas esses números habitam o reino da teoria. No chão de fábrica, manter essa tolerância em chapas de 1/4 de polegada exige um sistema hidráulico capaz de manter uma tonelagem massiva e consistente exatamente no final do curso. A máquina deve detectar o material retorno elástico em tempo real e realizar intencionalmente uma dobragem excessiva em exatamente 1,5 grau para compensar. Você não está apenas dobrando metal — você está controlando as tensões internas do aço para fixar uma transformação geométrica permanente.
Tempo de Configuração vs. Tempo de Ciclo: Um Ciclo Mais Lento é uma Troca Justa pela Flexibilidade Personalizada?
Uma prensa puncionadeira CNC pode oferecer precisão de ±0,1 mm em trabalhos planos de chapas grossas e repetitivos, praticamente sem intervenção do operador. Ela opera rapidamente, pode funcionar sem supervisão e gera uma receita considerável em lotes de 10.000 peças. Mas o que acontece quando a programação da produção de terça-feira pede 40 suportes personalizados, seguidos de 12 estruturas de chassis pesadas e depois cinco funis de protótipo?
Pense no seu fluxo de caixa como matéria-prima se movendo através de um ecossistema mecânico.
Tentar empurrar essa programação de alta variedade por uma puncionadeira fará você perder dinheiro com trocas de ferramentas personalizadas e tempo de programação. Por outro lado, uma prensa dobradeira prospera com a variabilidade de baixo volume. Sim, você está pagando um operador de $35 por hora para manusear e alinhar cada chapa contra o batente traseiro. Sim, o ciclo é inerentemente mais lento. Mas um operador experiente pode trocar uma matriz V padrão em três minutos, carregar um programa de dobra controlado por CNC e passar de alumínio de 10 gauge para aço de 1/4 de polegada antes que o operador da puncionadeira termine de indexar a torre. O tempo de ciclo mais longo é o prêmio que você paga para evitar o gargalo de ferramentaria. Você está trocando golpes por minuto pela agilidade de poder dizer “sim” a cinco diferentes trabalhos personalizados de alta margem em um único turno.
Tonelagem vs. Precisão: O Que Realmente Acontece Quando Você Ultrapassa a Chapa de 1/4 de Polegada?
Dobrar ao ar aço carbono de 1/2 polegada requer aproximadamente 15 toneladas de força por polegada de comprimento de dobra. Formar um canal estrutural de 10 pés, por exemplo, exige cerca de 180 toneladas apenas para levar o material além de seu limite de escoamento. Mas, ao ultrapassar a espessura de 1/4 de polegada, você enfrenta uma limitação física inevitável: conforme a tonelagem aumenta, a deflexão da estrutura também aumenta.
Quando 180 toneladas de força hidráulica empurram o martelo em direção à mesa, o centro da máquina sofre uma deflexão para fora de frações de milímetro. Se deixado sem correção, esse movimento mal perceptível transforma uma dobra de 90 graus programada com precisão em uma “canoa” de 93 graus no meio da chapa. A precisão na dobra de chapas grossas não vem simplesmente de adicionar mais tonelagem — ela vem de compensação de deflexão. A mesa da dobradeira deve compensar ativamente a deflexão do martelo, mantendo uma folga perfeitamente paralela sob carga extrema. Sem a coroação CNC dinâmica, os operadores são forçados a calçar as matrizes com papel ou fita crepe, drenando a margem de cada trabalho com chapas grossas por meio de tempo desperdiçado e resultados inconsistentes.
Você está investindo em uma prensa dobradeira para realmente controlar geometrias de chapa grossa e alta margem — ou apenas comprando um martelo maior para encobrir práticas de dobra falhas?
A Fórmula de Decisão de Três Variáveis: Volume, Geometria e Espessura
Certa vez vi um concorrente gastar $280.000 em uma prensa dobradeira de 150 toneladas equipada com batentes traseiros de 6 eixos e arqueamento dinâmico CNC. Ele entendeu que controlar a deflexão em chapas grossas requer compensação hidráulica sofisticada — e ele estava certo quanto à física. Mas interpretou mal o próprio negócio. Em seis meses, aquela máquina impressionante ficou ociosa quatro horas por dia. Ele havia investido em uma solução de dobra de classe mundial enquanto ignorava a verdadeira limitação: uma puncionadeira de vinte anos lutando para produzir os padrões planos necessários para manter o chão de fábrica em movimento.
Pense no seu fluxo de caixa como matéria-prima se movendo através de um ecossistema mecânico.
Você não pode justificar o custo de arqueamento CNC ou de hidráulica avançada avaliando a prensa dobradeira isoladamente. O investimento só faz sentido quando você avalia as três variáveis que realmente determinam o ritmo da sua oficina: volume, geometria e espessura. Avalie mal a mistura de materiais que entra pela sua porta e inevitavelmente investirá demais na capacidade errada. Comprar equipamentos com base em especificações de panfletos — sem alinhá-los aos seus dados reais de produção — não é estratégia. É má prática financeira.
Você está identificando o verdadeiro gargalo do seu chão de fábrica — ou apenas pagando mais por uma solução temporária?
A Regra 80/20 do Material: Qual Espessura Realmente Impulsiona Sua Receita Principal?
Puxe doze meses de dados do seu ERP e classifique sua receita faturada por espessura do material. A maioria dos gerentes de nível intermediário acredita que sua oficina trabalha “um pouco de tudo”. Na realidade, os números geralmente contam uma história bem diferente: aproximadamente 80% da sua receita está concentrada dentro de uma faixa estreita de espessura.
Se os dados mostram que sua principal receita vem de aço A36 entre 10 gauge e 1/4 de polegada, sua estratégia de capital deve claramente favorecer a prensa dobradeira. Puncionar chapa grossa é um processo pesado e de alto impacto que microfissura a estrutura do grão e desgasta rapidamente as ferramentas da torre. Por outro lado, se seus lucros dependem de lotes de 10.000 peças de padrões planos em alumínio de 16 gauge, investir em uma prensa dobradeira de 200 toneladas é como colocar pneus de corrida em um trator — impressionante, mas completamente desalinhado com o trabalho. As puncionadeiras CNC modernas atingem rotineiramente precisão de ±0,1 mm em materiais finos, liberando trabalhos planos de alto volume a velocidades que uma prensa dobradeira simplesmente não consegue igualar.
Revise seus dez trabalhos mais lucrativos deste ano — qual espessura de material está realmente pagando as contas?
Produção Personalizada de Curto Prazo vs. Produção Padrão de Longo Prazo: Qual Modelo Operacional Você Realmente Utiliza?
Considere uma oficina de médio porte que recentemente reduziu o tempo de setup em 25% — sem comprar uma única ferramenta nova. Eles conseguiram isso transferindo o trabalho plano de alta variedade e baixo volume de sua puncionadeira torre e direcionando-o para uma dobradeira CNC moderna equipada com fixação de troca rápida.
Isso desafia a crença antiga de que as puncionadeiras dominam toda a produção de padrões planos. Para peças padrão de longo prazo, a puncionadeira é, sem dúvida, uma geradora de caixa. Ela opera rapidamente, sem supervisão e exige mínima intervenção do operador após o carregamento da torre. Mas o trabalho personalizado de curto prazo expõe seu ponto fraco: as trocas de ferramentas. Quando sua programação exige trocas frequentes entre geometrias complexas, a capacidade da prensa dobradeira de trocar uma matriz V padrão em três minutos pode torná-la a opção mais rápida no geral. A dobradeira prospera em ambientes de produção personalizada de curto prazo justamente porque evita as restrições rígidas de configuração inerentes a um sistema de torre.
Se você tivesse que produzir cinco geometrias radicalmente diferentes antes do almoço de amanhã, o tempo de configuração de qual máquina atrapalharia toda a sua manhã?
Trocas de Ferramentas, Tempo de Programação e Habilidade do Operador: Onde Seus Custos Reais se Acumulam?
Equipar completamente uma estação padrão de punção tipo thick-turret custa cerca de $1.200, e se você estiver trabalhando com material de espessura elevada, será necessário substituir punções e matrizes aproximadamente a cada 150.000 golpes. A máquina consome mais energia, requer manutenção frequente e exige um investimento inicial substancial em uma biblioteca completa de ferramentas.
As dobradeiras, em comparação, geralmente têm custos iniciais mais baixos, menor consumo de energia e ferramentas mais acessíveis. Mas as especificações são teóricas. O verdadeiro custo oculto de uma dobradeira é a pessoa que a opera. Uma dobradeira servoelétrica de alto desempenho pode anunciar precisão de ±0,05 mm, mas manter essa tolerância consistentemente exige um fabricador mestre a $35 por hora — alguém que compreenda o retorno elástico, a direção do grão e a sequência ideal de dobras. Na prática, você está trocando as despesas mecânicas de ferramentaria da punçonadeira pelos custos de mão de obra especializada da dobradeira.
Então, onde seu capital de giro está realmente se esvaindo: na drenagem silenciosa de utilidades e desgaste de ferramentas de um ciclo de punção de força bruta, ou nos salários por hora necessários para dobrar manualmente geometrias complexas até a forma final?
Se você só pode pagar por uma: qual máquina lida melhor com os trabalhos “feios”?
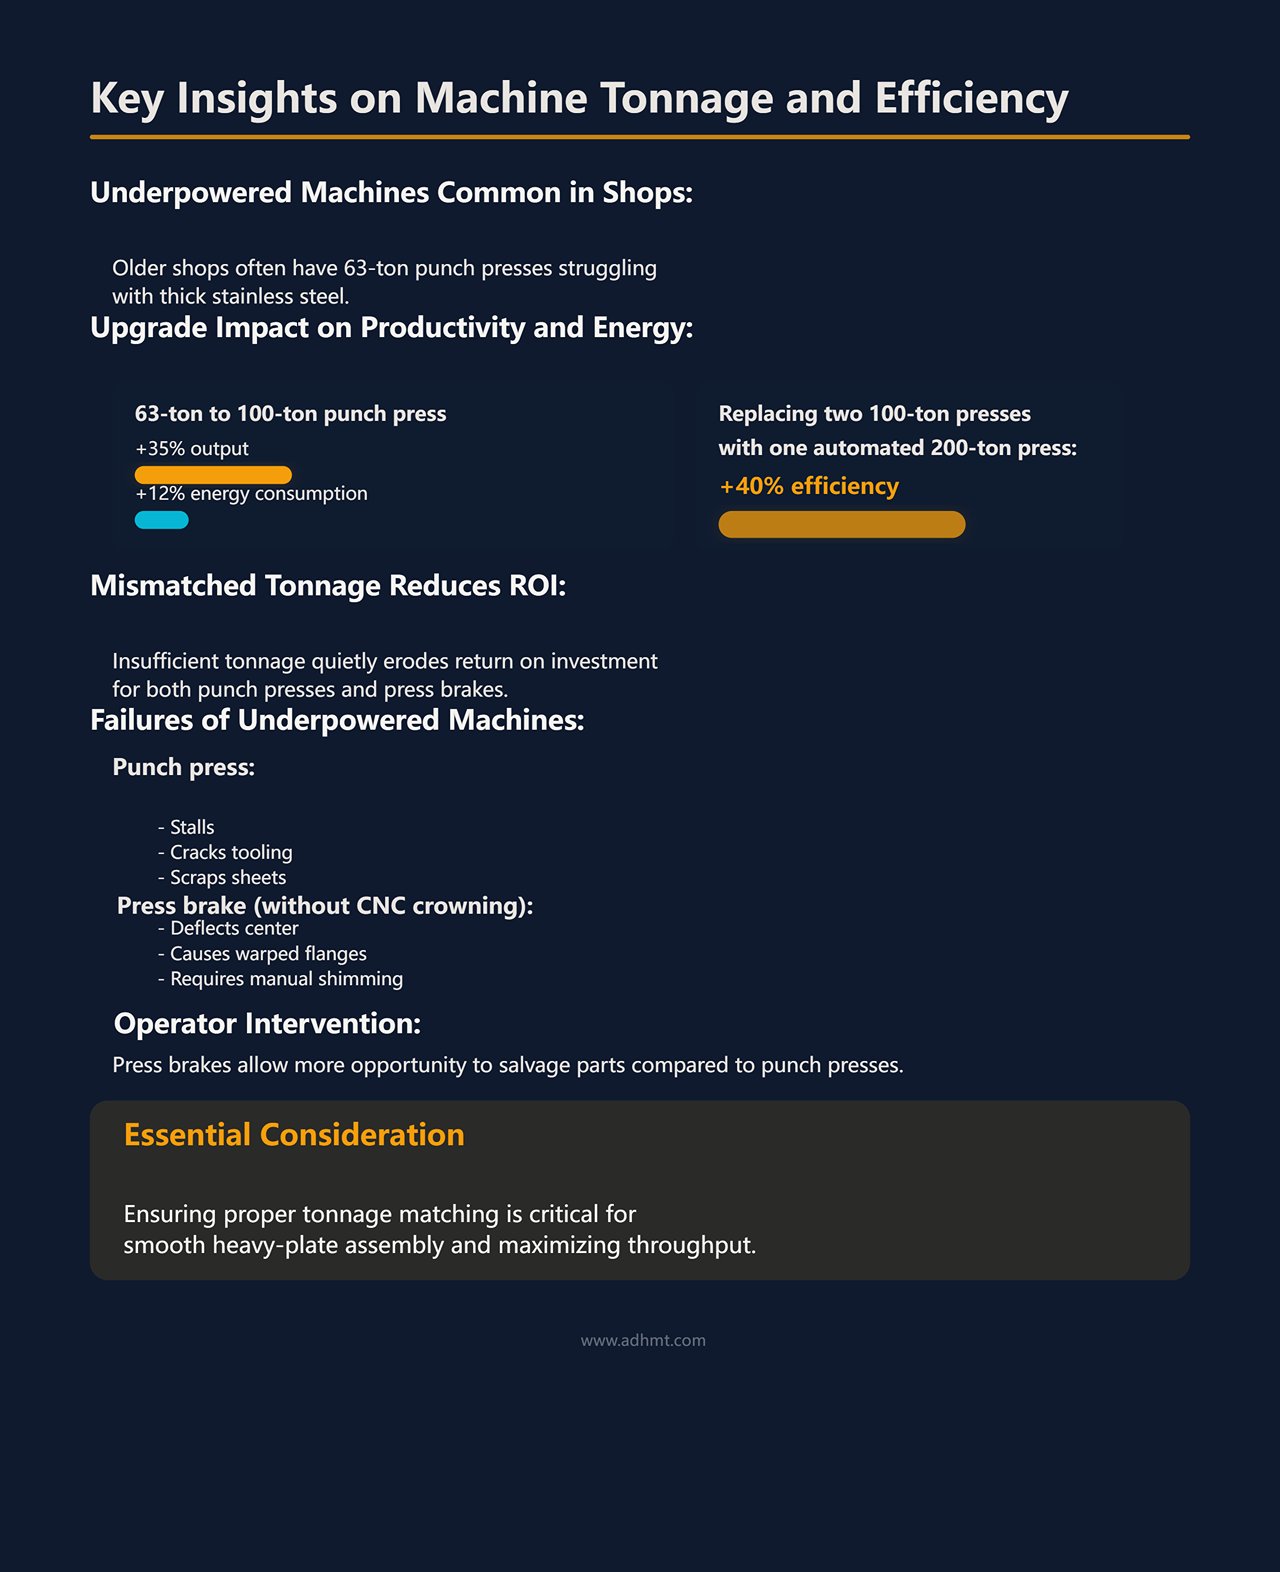
Caminhe pelo “cemitério” de equipamentos no canto de quase qualquer oficina antiga, e provavelmente verá uma punçonadeira de 63 toneladas subdimensionada que alguém tentou usar em aço inoxidável espesso.
Uma oficina que atualizou de uma punçonadeira de 63 toneladas para uma de 100 toneladas aumentou a produção em 35%, enquanto o consumo de energia subiu apenas 12%. Posteriormente, ao substituir duas unidades de 100 toneladas por uma única máquina automatizada de 200 toneladas, obteve outro ganho de eficiência de 40%. A lição é clara: incompatibilidades de tonelagem corroem silenciosamente o ROI em qualquer plataforma.
Se o seu orçamento limita você a uma só máquina, é preciso examinar como ela falha quando confrontada com os trabalhos “feios”. Uma punçonadeira subdimensionada travará, quebrará ferramentas e desperdiçará chapas inteiras. Uma dobradeira com pouca potência e sem compensação CNC deformará no centro, produzindo abas empenadas em forma de canoa que exigem horas de calçamento manual para correção. Nenhuma das duas máquinas tolera tonelagem insuficiente, mas a dobradeira ao menos permite ao operador intervir e tentar salvar a peça.
Sua oficina consegue mover suavemente um conjunto de chapa grossa do blank plano até a forma final, ou há uma incompatibilidade de tonelagem invisível sufocando silenciosamente sua produtividade?
O Fluxo Sequencial: Por Que os Melhores Concorrentes Não Escolhem Entre Elas
Pense em seu fluxo de caixa como matéria-prima movendo-se por um ecossistema mecânico interconectado. Comparar uma dobradeira a uma punçonadeira apenas em termos de velocidade ou tonelagem é como comparar uma maçã a uma vela de ignição — tecnicamente possível, mas conceitualmente errado.
Elas não competem; operam em sequência.
Colocá-las como rivais nas reuniões de investimento de capital corrói silenciosamente sua margem porque representa de forma incorreta como a receita realmente é gerada na fábrica. A punçonadeira produz rapidamente o padrão plano — removendo material e definindo a forma bidimensional em rajadas de alto volume. A dobradeira então transforma esse padrão em um produto tridimensional de maior margem. Tratar essas máquinas como uma decisão de “ou uma ou outra” limita artificialmente a produtividade da sua oficina antes mesmo de começar o primeiro ciclo.
O Que Acontece Quando Uma Peça Precisa de Furos Antes das Dobras?
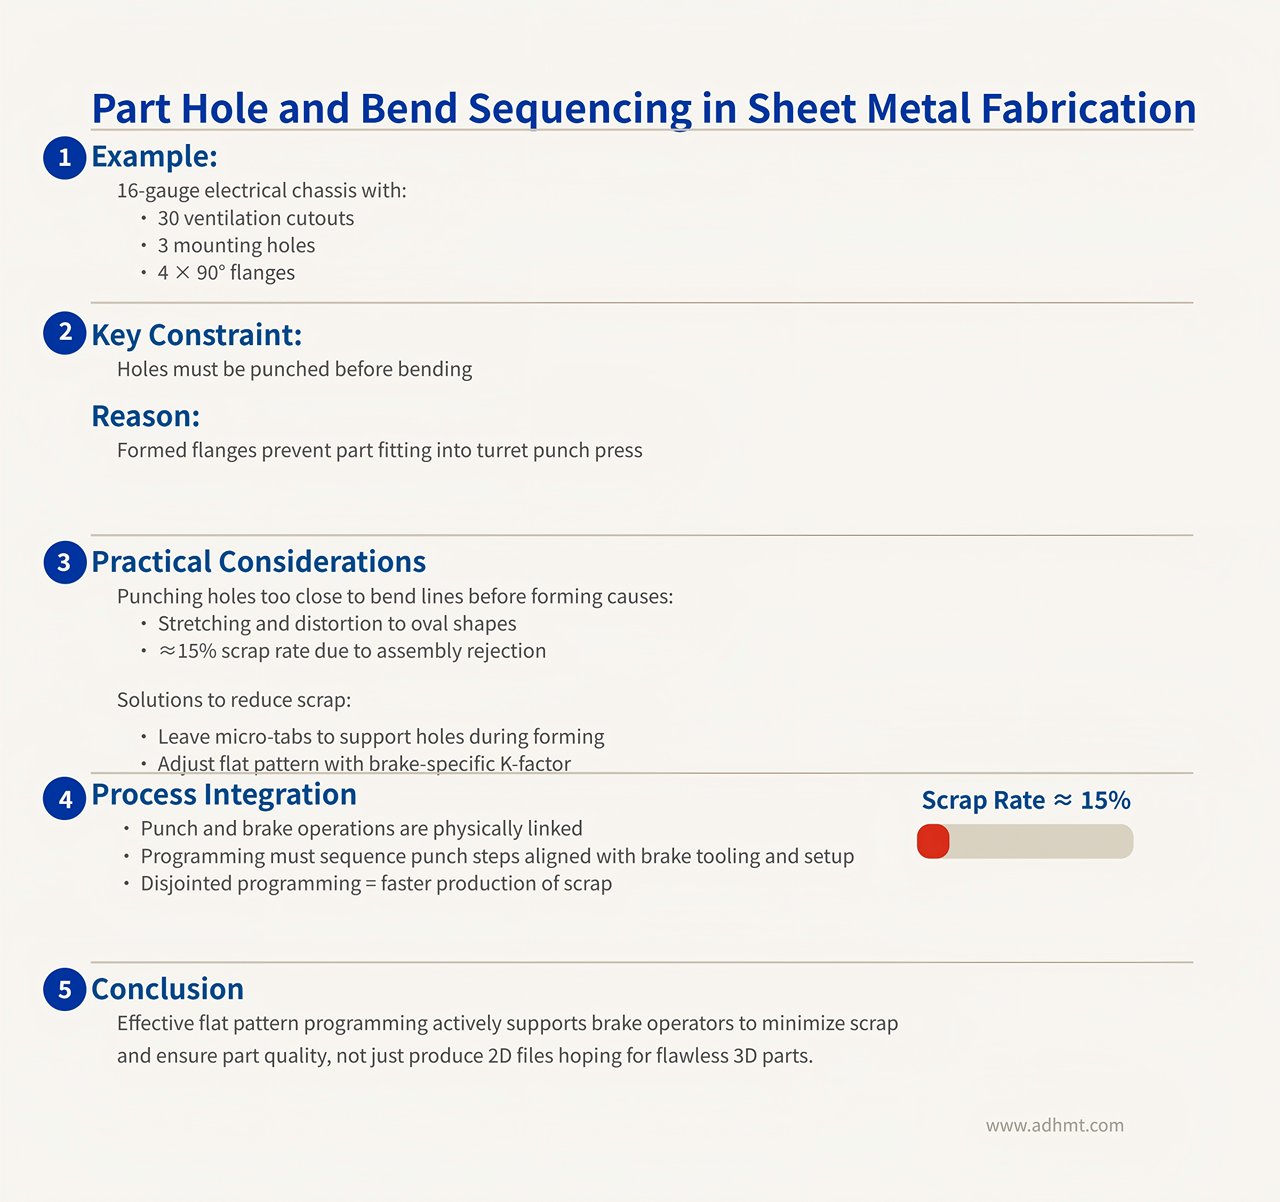
Considere um chassi elétrico. padrão de bitola 16. Ele precisa de trinta recortes de ventilação posicionados com precisão, três furos de fixação e quatro abas de 90 graus. Se você formar as abas primeiro, a caixa tridimensional resultante simplesmente não caberá em uma puncionadeira torre para a punção de furos. A geometria dita a sequência: a remoção de material deve vir antes da conformação geométrica.
As especificações, contudo, são apenas parte da equação. Na prática, perfurar furos muito próximos a uma linha de dobra antes da conformação pode fazer com que a dobradeira estique e distorça esses furos em forma oval — uma maneira fácil de garantir uma taxa de refugo de 15% quando a montagem final recusar os parafusos de fixação. O programa de punção deve compensar isso deixando microabas ou ajustando o padrão plano para refletir o fator K específico da dobradeira. Essas duas máquinas estão ligadas pela própria física do metal. Se o seu programador não estiver sequenciando as operações de punção de forma a alinhar perfeitamente com as ferramentas e configurações da dobradeira, você estará simplesmente produzindo sucata com mais velocidade.
Seus programadores estão criando padrões planos que realmente apoiam seus operadores de dobradeira — ou estão apenas jogando arquivos 2D “por cima do muro” e torcendo para que a peça 3D sobreviva ao processo?
Primeiro o Corte, Depois a Dobra: Como Essas Máquinas se Integram de Verdade?
Uma punçonadeira CNC de alta velocidade pode facilmente produzir 400 blanks planos por hora. Enquanto isso, um operador de dobradeira habilidoso, gerenciando uma sequência manual complexa de nove etapas — incluindo dobras de teste e ajustes finos — pode completar apenas 40 desses blanks no mesmo período.
Se você deixar a prensa de punção funcionar sem controle, irá rapidamente sobrecarregar o departamento de dobra com uma montanha de inventário em processo. Aquela pilha de alumínio plano sobre um pallet não é progresso — é capital de giro congelado. As máquinas só alimentam umas às outras de forma eficaz quando os tamanhos de lote estão alinhados. Se a prensa de punção é seu motor de volume, a prensa dobradeira é sua válvula de ritmo. Competidores líderes não aumentam o fluxo de produção comprando uma prensa de punção mais rápida; eles reduzem os tempos de setup em suas prensas dobradeiras para poder absorver a produção da prensa de punção. Oficinas que avaliam soluções avançadas de dobra — como a análise de detalhes técnicos catálogo antes de investir — muitas vezes descobrem que melhorias na automação do batente traseiro ou no controle de arqueamento proporcionam mais retorno sobre o investimento do que simplesmente adicionar velocidade de corte.
Sua prensa de punção está alimentando um fluxo de produção contínuo — ou silenciosamente construindo uma represa de dinheiro parado em frente às suas dobradeiras?
O Momento da Atualização: Escolhendo a Máquina que Elimina Seu Gargalo Imediato
Você não compra uma máquina para adicionar capacidade; você a compra para remover uma restrição.
Se suas dobradeiras ficarem ociosas por três horas por dia esperando por peças planas, seu gargalo é a remoção de material de alto volume. A puncionadeira precisa de uma atualização. Por outro lado, se paletes de chapas perfeitamente puncionadas estiverem acumulando poeira enquanto os operadores de dobradeira gastam 50% de seu tempo de ciclo com setups manuais e dobras de teste, sua restrição é a manipulação geométrica de alta variedade. Nesse cenário, comprar uma puncionadeira mais rápida é suicídio financeiro — ela só criará gargalos mais rapidamente.
O quadro de decisão é brutalmente simples. Acompanhe suas peças desde a chapa bruta até a doca de expedição. Identifique o exato metro quadrado do espaço onde o movimento para. Se o sangramento ocorre durante a geração de padrões planos, invista em corte/puncionamento. Se acontece durante a conformação, invista em dobra. A máquina certa é aquela que elimina o bloqueio no tubo.
Se você está avaliando qual solução realmente corresponde aos seus dados de produção — seja uma dobradeira independente, um sistema tandem sincronizado ou um conjunto de corte em alto volume — o próximo passo mais produtivo é entrar em contato conosco para uma discussão técnica adaptada ao seu volume, geometria e mistura de espessuras reais.
Você está comprando equipamentos com base em promessas brilhantes de fichas técnicas, ou está perseguindo implacavelmente o ponto preciso de estrangulamento que está faminto para o seu departamento de expedição?