
Um stent vascular e um tecido médico podem ser ambos chamados de aplicações médicas a laser, mas a semelhança termina aí. O stent pode exigir ranhuras microscópicas em tubos metálicos finos com efeitos térmicos rigorosamente controlados. O tecido pode se beneficiar porque o laser corta e veda uma borda sintética em uma única passagem.
Essa diferença explica por que um rótulo de indústria é um ponto de partida ruim para a seleção de máquinas. “Automotivo”, “eletrônicos” e “embalagens” descrevem onde uma peça é usada, não como ela deve ser feita. Cada indústria contém diferentes materiais, espessuras, geometrias, padrões de qualidade e volumes de produção.
A questão prática não é se uma indústria usa lasers. É se um processo a laser definido pode produzir uma peça representativa aceitável na taxa e no custo total necessários.
Selecione o Processo a partir da Peça, de Trás para Frente
Uma revisão de aplicação útil começa com a característica que está sendo produzida. Registre a operação, material e espessura, geometria crítica, tolerância, condição de borda aceitável, tamanho do lote, volume anual e frequência de mudanças de projeto. O tipo de fonte e a potência vêm depois.
Essa ordem evita um erro comum de compra. Uma máquina com potência, velocidade ou uma extensa lista de indústrias impressionantes ainda pode falhar no menor furo, no revestimento mais sensível ao calor, no canto mais apertado ou no acabamento de borda exigido. Uma máquina com especificações menos dramáticas pode criar mais valor se produzir consistentemente uma peça pronta para montagem, sem necessidade de ferramentas ou acabamento secundário.
Cortar não é o mesmo que marcar, furar ou riscar
O termo “processamento a laser” geralmente esconde várias operações diferentes. O corte separa o material em toda a sua espessura. A marcação altera a superfície sem a intenção de separar a peça. A gravação remove material para criar profundidade. A perfuração faz furos individuais. O risco enfraquece um caminho controlado, enquanto a perfuração cria aberturas repetidas ou pontos enfraquecidos. O "kiss cutting" corta através de uma camada superior enquanto preserva o suporte.
Cada operação requer um equilíbrio diferente de tamanho de ponto, comportamento de pulso, densidade de energia, controle de foco, movimento, extração e remoção de detritos. Uma embalagem pode precisar de um código permanente, uma linha de dobra de profundidade parcial, furos de ventilação e um perfil externo. Embora todos os quatro recursos envolvam um laser, eles não impõem os mesmos requisitos de máquina.
A potência nominal por si só não consegue descrever essa capacidade. Dois sistemas com classificações de potência semelhantes podem produzir resultados diferentes porque seus comprimentos de onda, qualidade do feixe, duração de pulso, ótica, plataforma de movimento, fixação de peças, gás de assistência e sistemas de extração diferem.
Para uma comparação mais concreta, baixe os folhetos de produtos da ADH Machine Tool para revisar seu portfólio de corte a laser baseado em CNC e as configurações de sistema disponíveis.
O material e a espessura definem a janela do processo físico
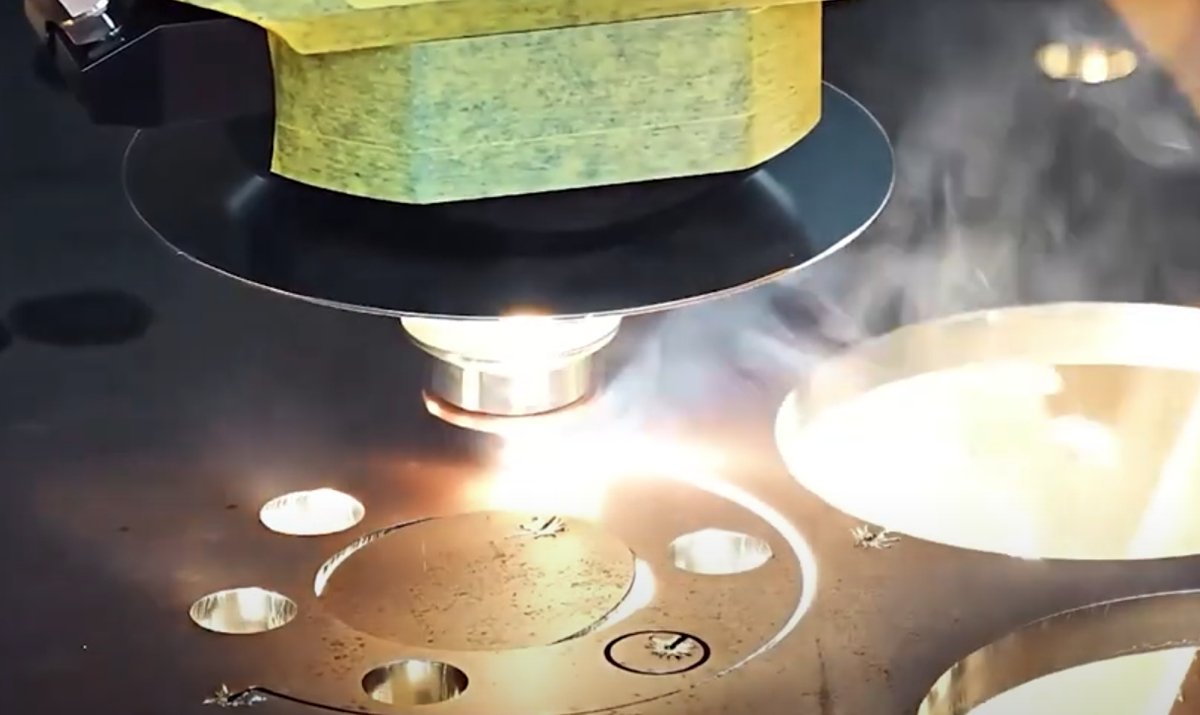
O material deve absorver energia suficiente no comprimento de onda do laser para criar a mudança pretendida. A energia refletida ou transmitida realiza pouco trabalho útil. A energia absorvida na região errada pode danificar um revestimento, adesivo, camada de suporte ou recurso adjacente.
A espessura aumenta tanto a demanda de energia quanto a dificuldade de remover material do corte. Energia efetiva insuficiente pode causar cortes incompletos, fibras aderidas, escória pesada ou processamento instável. O calor excessivo pode causar carbonização, descoloração, empenamento, refluxo de fusão, uma ampla zona afetada pelo calor ou danos às camadas próximas.
Mais potência não é uma cura universal. Um revestimento pode queimar antes que seu substrato corte de forma limpa. Um polímero pode derreter longe do feixe. Em um composto, um constituinte pode desaparecer enquanto outro permanece. O aumento da potência pode simplesmente acumular mais calor sem melhorar o controle.
Os nomes dos materiais também são muito amplos para aprovação final. Grau, liga, resina, reforço, pigmento, revestimento, condição da superfície, variação de espessura e diferenças de fornecedores podem alterar a janela do processo. Os testes devem usar material de produção real na espessura máxima relevante, incluindo os revestimentos e empilhamentos reais.
A geometria e a qualidade da borda determinam o valor real
Um laser remove uma faixa estreita de material chamada de sangria (kerf). Como o feixe não aplica força de corte, ele pode ser útil para peças frágeis, perfis complexos, recursos com espaçamento reduzido e peças que exigiriam ferramentas complicadas.
O processamento sem contato não é dimensionalmente perfeito. O ponto focalizado tem um tamanho finito, a largura da sangria pode mudar através da espessura e o calor pode distorcer seções finas. Os cantos recebem energia diferente dos longos caminhos retos, à medida que o sistema de movimento desacelera e muda de direção. Furos pequenos podem se comportar de maneira diferente de contornos maiores na mesma chapa.
A tolerância da peça acabada, portanto, depende do comportamento do feixe, do posicionamento da máquina, dos efeitos térmicos, da variação do material, da fixação e da medição. O posicionamento preciso do cabeçote não garante uma peça precisa se o material se mover, a borda recuar ou o componente mudar de forma durante o resfriamento.
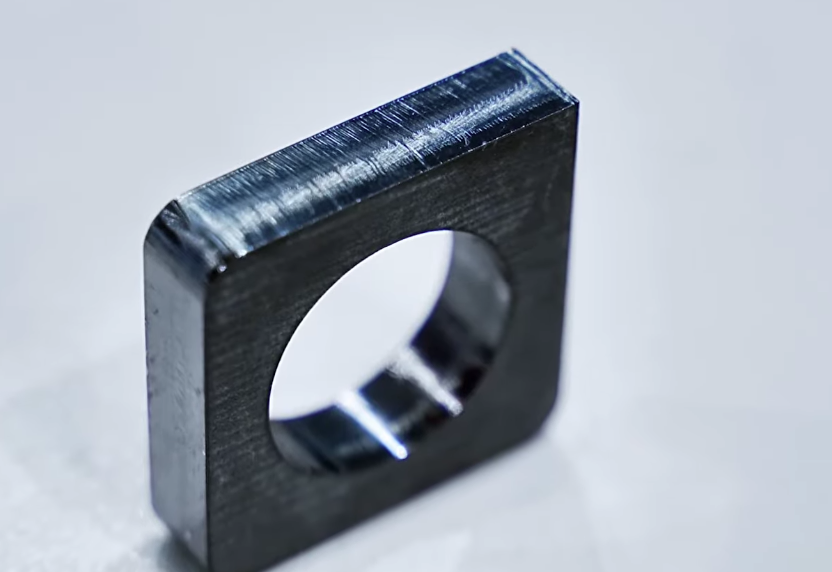
A qualidade da borda pode decidir a viabilidade comercial, mesmo quando as dimensões são aprovadas. Rebarbas, oxidação, carbonização, descoloração, conicidade, material refundido, resíduos ou uma zona afetada pelo calor podem exigir retificação, polimento, limpeza, tratamento químico ou inspeção. Se o laser eliminar a necessidade de ferramentas e produzir uma borda pronta para montagem, ele cria valor real. Se ele transferir o custo do corte para o acabamento, essa vantagem pode desaparecer.
O volume e a frequência de design determinam a adequação econômica
Um arquivo digital pode alterar o caminho do laser sem a necessidade de fabricar uma nova ferramenta física. Essa flexibilidade é valiosa para protótipos, lotes mistos, produtos frequentemente revisados e fábricas com muitos números de peça. Perfis diferentes também podem compartilhar uma única chapa através do aninhamento (nesting), melhorando o uso do material.
A produção estável e de alto volume altera a comparação. Uma matriz, punção ou outro processo com ferramentas dedicadas pode justificar seu custo de configuração quando a mesma geometria se repete por um longo período. Dez mil peças idênticas são economicamente diferentes de dez mil peças divididas entre centenas de designs em constante mudança.
A unidade correta é custo por peça aceita, e não apenas a velocidade de corte. O cálculo deve incluir tempo de máquina, manuseio, gás, eletricidade, ótica, consumíveis, extração, manutenção, sucata, inspeção, acabamento, tempo de inatividade e intervenção do operador. Um processo rápido que precisa de correção frequente não entregará o rendimento anunciado.
Lasers de Fibra, CO2, UV e Ultrarrápidos Não São Intercambiáveis
Fontes de corte a fibra comuns fornecem energia no infravermelho próximo e são frequentemente fortes candidatas para o processamento de metais. Lasers de CO2 emitem energia infravermelha de onda mais longa e são amplamente utilizados para muitos materiais orgânicos e não metálicos; sistemas configurados adequadamente também podem cortar metais.
Fontes UV podem interagir fortemente perto da superfície de materiais que respondem mal a comprimentos de onda mais longos. Elas são úteis para recursos finos e remoção localizada em certos polímeros, revestimentos, eletrônicos e estruturas multicamadas.
Ultrarrápido descreve a duração do pulso, e não um comprimento de onda exclusivo. Pulsos extremamente curtos depositam energia antes que grande parte dela possa se espalhar para o material circundante como calor. Isso pode permitir uma ablação precisa com uma pequena região afetada pelo calor, mas taxas de remoção mais baixas e custos de equipamento mais altos podem ser desnecessários quando um corte térmico convencional é aceitável. Um laser UV também pode ser ultrarrápido, portanto, esses rótulos não devem ser tratados como quatro níveis de qualidade.
A absorção inicia a seleção da fonte; ela não a finaliza. A duração do pulso, o tamanho do ponto, a qualidade do feixe, a profundidade de foco, o gás, o movimento e o mecanismo de remoção determinam se a energia absorvida produz um recurso limpo ou sucata danificada. A escolha final deve ser comprovada em peças representativas.
Aplicações de Corte a Laser em 12 Indústrias
As indústrias a seguir são territórios de aplicação, não categorias de máquinas. Cada uma contém boas oportunidades para o laser e situações claras em que outro processo é mais econômico ou tecnicamente mais seguro.
Para contexto adicional, a experiência baseada em CNC da ADH Machine Tool em corte a laser e processos relacionados de chapas metálicas fundamenta esta visão geral dos usos de máquinas de corte a laser em diferentes indústrias.
1. Fabricação Geral de Metais
Oficinas de fabricação frequentemente lidam com lotes variáveis de aço carbono, aço inoxidável e alumínio. Os produtos típicos incluem suportes, painéis, gabinetes, proteções, chassis, estruturas, tubos e perfis estruturais. Sistemas de laser de fibra são frequentemente fortes candidatos, e oficinas que avaliam equipamentos para essa carga de trabalho variada podem explorar a linha da ADH Machine Tool máquinas de corte a laser CNC, incluindo opções de alta potência e grande formato. O grau, a espessura, o revestimento e os requisitos de borda ainda determinam a faixa de trabalho.
Os lasers se adequam a este ambiente porque arquivos CAD revisados podem se tornar trajetórias de ferramentas revisadas sem a necessidade de novas matrizes. Números de peças mistos podem compartilhar uma chapa, e rasgos, furos, cortes em meia-esquadria e contornos externos podem ser produzidos em um único ciclo digital. Sistemas para tubos estendem a mesma flexibilidade ao corte de perfis e formas de extremidades.
A vantagem desaparece quando o trabalho secundário predomina. Bordas de solda oxidadas, escória em recursos de posicionamento ou faces de corte ruins podem exigir esmerilhamento e preparação antes da dobra, revestimento ou montagem. Chapas grossas com tolerâncias flexíveis podem favorecer o plasma. Padrões de furos estáveis podem favorecer a puncionagem, enquanto perfis simples podem ser mais baratos de serrar e furar.
A peça de teste deve incluir o menor furo, a alma mais estreita, o canto mais apertado, o corte mais longo e cada borda que será posteriormente soldada, dobrada, revestida ou usada para posicionamento.
2. Automotivo e Mobilidade
As aplicações automotivas incluem mantas de aço de alta resistência, painéis de alumínio, tubos hidroconformados, peças de escapamento, folhas de bateria, barramentos, airbags e tecidos de interior. Essas peças abrangem várias famílias de processos distintas, de modo que um “laser automotivo” raramente cobre toda a faixa adequadamente.
Os lasers agregam valor durante protótipos, revisões de modelos, mudanças de plataforma de bateria, variantes de baixo volume e produção de peças de reposição. Sistemas de cinco eixos podem aparar painéis e tubos formados após a moldagem, evitando matrizes de corte dedicadas enquanto a geometria ainda está mudando. O manuseio automatizado pode repetir trajetórias validadas sem desgaste mecânico da ferramenta.
Em têxteis sintéticos compatíveis, o calor localizado pode cortar e selar a borda ao mesmo tempo. O benefício só conta quando a rigidez da borda, o retrocesso de fusão, os fumos, a contaminação e o desempenho mecânico permanecem aceitáveis.
A estampagem e o corte de blanks tornam-se formidáveis quando um projeto é estável e o volume é alto o suficiente para recuperar o custo do ferramental. Uma prensa pode então produzir cada peça mais rápido do que um laser traçando o mesmo contorno. O fator decisivo não é a convenção da indústria, mas a vida útil esperada e o volume de produção da geometria.
3. Aeroespacial e Defesa
As peças aeroespaciais podem combinar ligas exigentes de titânio ou níquel, perfis complexos, furos finos e quantidades de produção modestas. Aplicações comuns incluem suportes, painéis finos de alumínio, dutos, calços, juntas, isolamento, furos de resfriamento e componentes formados.
O processamento a laser aplica pouca pressão de ferramenta, suporta geometrias complexas e evita ferramental rígido específico para a peça. Pode ser econômico quando o material é caro, os volumes são baixos e revisões permanecem possíveis. Padrões de perfuração densos e contornos irregulares são especialmente atraentes quando o acesso mecânico é difícil.
No entanto, um perfil preciso ainda pode ser inaceitável se o corte deixar uma zona afetada pelo calor ou uma camada de refundição proibida. O jato de água pode ser preferível quando a alteração térmica não é permitida, embora introduza preocupações com conicidade, abrasivo, umidade e superfície. A usinagem fornece recursos e superfícies controlados, mas adiciona forças de ferramenta e tempos de ciclo mais longos. O processamento ultrarrápido pode reduzir os efeitos térmicos onde o valor do recurso justifica seu custo e taxa de remoção.
Os testes devem usar a liga, espessura, têmpera, revestimento e condição de superfície especificados. Chapas genéricas não estabelecem capacidade de produção.
4. Dispositivos Médicos
As aplicações médicas incluem stents de nitinol, hipotubos de aço inoxidável, instrumentos cirúrgicos, implantes, componentes de diagnóstico e marcas de identificação permanente. Sistemas de fibra pulsada ou ultrarrápidos podem ser adequados para microprocessamento de metal, dependendo do recurso, limite de calor e rendimento necessário.
Um feixe focado pode criar cortes finos, rasgos, janelas e estruturas de tubos flexíveis que são difíceis de alcançar com ferramentas convencionais. Trajetórias programadas repetem micro-recursos complexos sem desgaste físico da ferramenta, e o corte ou marcação pode ser incorporado a um fluxo de trabalho digital coordenado.
A tolerância nominal não é suficiente. Resíduos semelhantes a rebarbas, material refundido, detritos incrustados, coloração por calor, microfissuras, contaminação e paredes internas alteradas podem comprometer a limpeza, passivação, montagem ou desempenho do dispositivo. Uma marca legível também deve evitar danos inaceitáveis à superfície.
A validação deve cobrir o material de produção, a janela de parâmetros aprovada, a rota de limpeza, a passivação quando necessária, o método de inspeção, a rastreabilidade e a variação crível do processo. A peça médica aceita é o componente limpo e verificado, não a amostra recém-cortada sob um microscópio.
5. Eletrônicos e Equipamentos Elétricos
Esta categoria inclui folhas de cobre, circuitos flexíveis, placas de circuito impresso, substratos cerâmicos, laminações elétricas, stencils e gabinetes metálicos. Esses materiais absorvem energia de maneira diferente e toleram níveis muito distintos de calor.
Os lasers permitem a microperfuração, a separação de painéis, o corte de detalhes finos, a marcação permanente e a ablação seletiva. A microperfuração evita o uso de brocas mecânicas frágeis. A ablação seletiva pode remover uma camada preservando a camada subjacente, o que é valioso em circuitos, revestimentos e montagens multicamadas.
A seleção da fonte é fundamental. Configurações de fibra adequadas podem processar metais finos, mas condutores reflexivos exigem atenção ao comprimento de onda, formato de pulso, condição da superfície, foco e proteções contra retroreflexão. Comprimentos de onda de CO2 são eficazes para muitos polímeros. Sistemas UV ou ultrarrápidos podem proporcionar uma remoção mais localizada em filmes delicados, cerâmicas, revestimentos e estruturas em camadas.
A pilha completa deve ser testada. Uma amostra de polímero puro não pode prever a delaminação ou a remoção seletiva quando a peça de produção também contém cobre, adesivo, revestimento e suporte. A inspeção por corte transversal é frequentemente mais informativa do que uma fotografia de vista superior.
6. Sistemas de Energia e Potência
Folhas de bateria, abas, barramentos, placas bipolares, laminações de aço elétrico, componentes solares e peças de turbinas convertem a qualidade da borda em desempenho funcional. Uma aba de bateria deve conduzir corrente após o corte. Uma laminação deve manter seu comportamento elétrico. Um componente de turbina deve permanecer adequado para serviços severos.
O corte a laser reduz a força mecânica em folhas finas e detalhes condutores delicados. Ele pode realizar ranhuras e contornos repetidos e integrar-se com carregamento, visão, inspeção e triagem automatizados. O controle digital também é valioso onde os projetos de produtos de energia ainda estão mudando rapidamente.
Refletividade, sensibilidade térmica, oxidação, rebarbas, geração de partículas e limites rígidos de contaminação complicam o processo. O gás de assistência ajuda a ejetar o material fundido e influencia a química da borda, mas o tipo, pureza, pressão, capacidade e custo do gás devem corresponder à aplicação.
A inspeção deve medir a função, bem como a geometria. Se um corte aumenta a resistência de contato, distorce uma laminação, cria partículas ou exige limpeza extensiva, a taxa de corte anunciada tem pouco significado econômico.
7. Arquitetura, Construção e HVAC
As aplicações em edifícios incluem dutos, transições, conexões, painéis de fachada, telas decorativas, perfis estruturais, isolamento, corrimãos e acessórios. Dimensões específicas do projeto e revisões frequentes tornam o ferramental dedicado inadequado para pequenas tiragens.
Os lasers se ajustam a telas complexas, painéis perfurados, conexões de dutos personalizadas, e perfis variados porque arquivos revisados podem ser aninhados e cortados sem uma matriz dedicada. O valor deles aumenta quando padrões, geometria única e variação criam o verdadeiro desafio de produção.
Painéis grandes introduzem riscos de distorção térmica que podem não aparecer em uma pequena amostra. O teste deve usar dimensões de painel realistas, suporte, densidade de aninhamento e longos caminhos de corte.
As alternativas vencem quando a geometria é simples. O cisalhamento é rápido para bordas retas de chapas, a punção é eficiente para furos e formas padrão repetidos, roteadores podem evitar a descoloração térmica em muitos painéis e serras lidam bem com cortes de perfil retos. Pagar pela flexibilidade de contorno para fazer retângulos repetidos é frequentemente um descompasso de processo.
8. Sinalização, Displays de Varejo e Produtos de Exposição
Sinais e displays podem combinar um perfil externo, letras internas, gravação e personalização variável no mesmo pedido. Materiais típicos incluem acrílico, produtos de madeira, metais revestidos, espuma, placas laminadas e painéis de ponto de venda.
Sistemas a laser podem passar do corte para a gravação sem trocar uma ferramenta física. A arte digital torna práticos contornos complexos e pequenas tiragens personalizadas. O acrílico adequado pode desenvolver uma borda lisa e com aparência brilhante sob as condições térmicas corretas.
Essa aparência não é automática. Pigmentos, adesivos, revestimentos, retardantes de chama e marcas de material podem alterar a absorção, emissões, estresse, borbulhamento, refluxo de fusão e cor da borda. Os testes devem usar a formulação, cor, revestimento e espessura reais.
A impressão é mais eficiente quando o produto precisa de gráficos, mas não de geometria de corte. O roteamento CNC é adequado para materiais espessos, cavidades e materiais que queimam sob o calor do laser. Também pode ser melhor onde é necessária uma borda clara e cortada mecanicamente. O padrão de aceitação visual deve determinar a rota.
9. Embalagens, Rótulos e Impressão
Os processos de embalagem incluem corte total, vinco, perfuração, corte kiss-cut, padrões de segurança, recursos de fácil abertura e protótipos de caixas. Os materiais variam de papelão e rótulos a filmes poliméricos multicamadas.
O processamento a laser elimina o atraso e o custo de fabricação de uma matriz física durante o desenvolvimento, pequenas tiragens e produção variável. Perfurações finas e caminhos de energia controlados podem criar recursos de rasgo ou cortes que param em uma camada de suporte.
A janela de processo pode ser estreita. Um vinco muito raso não dobrará ou rasgará corretamente; um muito profundo enfraquece a embalagem. Um corte "kiss cut" deve separar consistentemente a camada superior sem danificar o revestimento. Em um filme multicamadas, o feixe não deve comprometer uma barreira, impressão, adesivo ou camada de vedação.
Testes de função, como testes de descascamento, dobra, rasgo e vedação, são mais importantes do que apenas a aparência. Quando um projeto se torna estável e o volume aumenta, o corte rotativo ou de mesa plana pode oferecer maior velocidade de linha e menor custo unitário após a recuperação do investimento em ferramentas.
10. Têxteis, Vestuário, Couro e Tecidos Técnicos
As aplicações incluem painéis de vestuário, calçados, estofados, filtros, airbags, artigos de couro e vedações de tecidos técnicos. Materiais flexíveis podem se deslocar, comprimir ou puxar sob uma lâmina, enquanto um laser não aplica pressão mecânica nas bordas.
Contornos digitais precisos, aninhamento (nesting), alinhamento por visão e baixa distorção do material tornam os lasers atraentes para padrões complexos e personalização. Fibras termoplásticas compatíveis podem derreter e fundir na borda, reduzindo o desfiamento e potencialmente eliminando uma etapa de vedação separada.
O calor também cria a principal limitação. Fibras naturais ainda podem desfiar enquanto desenvolvem uma borda escurecida. O couro varia em tratamento, umidade e espessura e pode carbonizar, descolorir ou exalar odor. Revestimentos e adesivos podem derreter, depositar resíduos ou liberar vapores perigosos. Uma borda sintética selada pode se tornar muito dura ou rígida para o produto acabado.
Os testes devem usar a construção de produção completa, incluindo tingimento, acabamento, revestimento, suporte, adesivo, condição de umidade e contagem de camadas. A extração e a identificação verificada do material são requisitos fundamentais do processo.
11. Marcenaria, Móveis e Produtos de Interiores
Compensado, MDF, lâminas de madeira, cortiça, modelos, abajures, marcenaria e telas decorativas se beneficiam da capacidade do feixe de entrar em padrões fechados. Ao contrário de uma fresa, o ponto focado não impõe um raio interno mínimo grande.
Os lasers podem produzir ranhuras finas, pequenos cantos internos, padrões delicados e detalhes gravados na mesma configuração. Essa flexibilidade funciona bem para painéis de móveis personalizados, incrustações, modelos e produtos de interiores de pequena tiragem.
Produtos de madeira não são uniformes. O compensado contém camadas alternadas e adesivo; o MDF contém fibras comprimidas e aglutinante; a lâmina natural e a cortiça variam em densidade. Bolsões de cola, resina, revestimentos e grãos locais podem alterar a fumaça, a chama, a profundidade da carbonização e a conclusão do corte.
As serras continuam sendo mais rápidas para seções retas e não deixam carbonização térmica. As fresadoras lidam com painéis espessos, bolsões, chanfros e perfis tridimensionais profundos. Elas também são preferíveis quando o produto acabado requer uma borda natural clara ou quando aglutinantes e resinas criam emissões inaceitáveis. O lixamento extensivo pode anular a mão de obra economizada pelo corte a laser.
12. Joalheria, Relojoaria e Artesanato de Precisão
Joias de ouro e prata, detalhes em latão, peças de relógio em aço inoxidável, filigrana, protótipos e presentes personalizados geralmente combinam geometria fina com material valioso. Um corte estreito (kerf) pode preservar o estoque ao redor de peças aninhadas de perto, e o movimento digital evita matrizes em miniatura.
Sistemas de fibra ou pulsados adequados podem produzir contornos complexos e detalhes internos sem ferramentas de corte frágeis. O processamento de pulso mais curto pode ser justificado para trabalhos mais finos ou sensíveis ao calor. Caminhos digitais repetíveis também suportam peças combinadas e personalização variável.
A redução de sucata deve ser medida, e não presumida. A largura do corte, detalhes rejeitados, danos no ponto inicial, usabilidade de sobras e metal recuperável fazem parte do cálculo de rendimento.
Um corte fino não é necessariamente um produto acabado. Rebarbas, coloração por calor, pontos visíveis de início e parada e bordas derretidas podem exigir lixamento, polimento em tambor, polimento manual ou tratamento químico. A mão de obra de acabamento pode dominar o custo total e pode suavizar a geometria fina que originalmente justificou o laser.
Onde o Corte a Laser Atinge Seus Limites
O calor concentrado que permite um corte rápido, estreito e sem contato também define os limites do processo. Ele pode derreter o material adjacente, alterar superfícies, criar vapores e distorcer peças de trabalho. Os compradores devem comparar rotas de produção completas em vez de velocidades de corte isoladas.
Metal espesso e perfis simples
A largura do corte (kerf) é importante quando os detalhes são finos, as peças são encaixadas de forma compacta ou o material é caro. Ela é menos importante em um bloco retangular espesso com tolerâncias generosas. À medida que a espessura aumenta, o laser pode precisar de mais energia, movimento mais lento, mais gás e uma remoção de material fundido mais difícil, sem utilizar suas forças geométricas.
O plasma pode ser mais econômico em materiais condutores espessos quando o desenho aceita seu corte e borda. O corte com serra é adequado para separações retas em barras, tubos e perfis. A punção produz furos repetidos e formas simples rapidamente, uma vez que o ferramental exista. Se a produção bruta importa mais do que os detalhes finos, a precisão do laser pode ser uma resposta cara para um requisito que o desenho nunca especificou.
Materiais sensíveis ao calor, endurecidos, laminados ou compostos
Uma peça pode passar na inspeção dimensional e ainda assim falhar porque o calor amolece ou fragiliza uma borda, descolore uma superfície, danifica uma matriz de polímero ou enfraquece uma ligação de laminado. Quando a alteração térmica é proibida, o jato de água ou a usinagem podem ser mais apropriados.
O jato de água evita uma zona de corte termicamente induzida, mas introduz umidade, contaminação por abrasivos, conicidade e necessidade de limpeza. A usinagem fornece superfícies controladas sem derretimento, mas adiciona força de ferramenta, desgaste e caminhos mais longos. A decisão correta depende de testes funcionais, como inspeção de seção transversal, medição de dureza, testes de aderência ou análise de superfície.
Formas estáveis de alto volume
Um laser traça o contorno completo para cada peça. Uma matriz de estampagem ou corte requer um investimento inicial, mas seu custo pode ser distribuído ao longo de uma longa série de geometrias inalteradas. Uma vez recuperada, a ferramenta pode oferecer um custo unitário muito menor e maior produtividade.
O ponto de equilíbrio depende do ferramental, configuração, tempo de prensa ou laser, consumíveis, inspeção, manutenção, acabamento, rejeitos, mão de obra, perda de material, volume previsto e vida útil do projeto. Ele deve ser calculado para a família de peças real, em vez de ser emprestado de outra fábrica.
Precisão da máquina versus precisão da peça acabada
A precisão de posicionamento cotada descreve o sistema de movimento, não o processo térmico completo. A precisão final também inclui a conicidade do corte, a forma do furo, a distorção térmica, o movimento da chapa, o alívio de tensões, o comportamento do gás e as mudanças durante o resfriamento ou acabamento.
Para avaliar a capacidade da peça acabada em relação a componentes representativos e critérios de aceitação, a ADH Machine Tool aplica processos disciplinares de produção e controle de qualidade. Entre em contato com a equipe para discutir sua aplicação, variáveis de processo e requisitos de cotação.
A posição de foco, a qualidade do feixe, a aceleração, a condição do bocal, a pressão do gás, alinhamento do bico, a fixação, a planosidade do material e o controle de altura interagem. Uma receita que funciona em uma amostra plana pode falhar perto da borda de uma chapa empenada ou dentro de um aninhamento denso onde o calor se acumula.
A aceitação deve ser medida após o resfriamento e todas as operações secundárias necessárias. Um recurso que passa antes da rebarbação, mas falha depois, não é capaz. Tampouco é uma peça que requer ajuste repetido para permanecer dentro da tolerância.
Materiais que não devem ser processados sem aprovação
“Plástico”, “composto” e “metal revestido” não identificam o que o calor liberará. Aditivos, adesivos, retardantes de chama, revestimentos e películas protetoras podem alterar os fumos, o comportamento de ignição, os resíduos e a corrosão do equipamento.
PVC, materiais fluorados, plásticos desconhecidos e revestimentos perigosos são comumente tratados como categorias proibidas, a menos que a compatibilidade explícita tenha sido estabelecida. Aquecê-los pode gerar emissões corrosivas ou tóxicas. Um substrato metálico familiar não torna uma tinta, forro, revestimento ou película desconhecida segura para vaporizar.
A compatibilidade deve ser documentada para o material exato, revestimento, espessura, fonte, configuração da máquina e sistema de extração. Extração, filtragem, proteção contra incêndio, proteções para materiais reflexivos, manutenção e treinamento do operador são requisitos da aplicação, não acessórios opcionais.
Se a química for incerta, pare até que o material seja identificado e aprovado ou escolha um processo que não decomponha termicamente a camada questionável.
Transforme o Mapa de Aplicação em uma Decisão de Máquina
Exemplos da indústria podem identificar direções promissoras, mas a seleção deve terminar com evidências de produção. Uma pequena amostra pode ser cortada rapidamente e parecer atraente, enquanto a peça real se deforma, retém calor entre características muito próximas ou consome mão de obra extra durante a separação e limpeza.
Defina um envelope de aplicação mensurável
Documente o grau ou composição exata do material, faixa de espessura, revestimentos, condição da superfície e variação esperada na entrada. Defina os menores furos e ranhuras, as nervuras mais estreitas, os cantos mais apertados, os caminhos mais densos, a maior peça de trabalho, as dimensões críticas e o formato da matéria-prima. Indique se a peça é uma chapa plana, tubo, material conformado ou um componente tridimensional.
A tolerância deve referir-se à condição final e resfriada, e especificar o método de medição. Substitua “boa qualidade de borda” por um padrão operacional, como pronto para soldagem, seguro para manuseio, cosmeticamente aceitável, livre de resíduos proibidos ou pronto para montagem sem acabamento secundário.
O volume deve incluir o tamanho do lote, mix de produtos, frequência de troca, demanda de pico, padrão de turno e janela de entrega. Isso cria um envelope de aplicação em vez de um único trabalho ideal.
Combine toda a célula de produção
A fonte e a potência são apenas parte da solução. A mesa e o envelope de trabalho devem acomodar a matéria-prima, dispositivos de fixação, peças acabadas, folga de carregamento e comprimento do tubo. O desempenho de movimento em torno de pequenas características pode importar mais do que a velocidade máxima em linha reta.
O tipo de gás de assistência, pureza, pressão, capacidade de fornecimento e custo afetam tanto a condição da borda quanto a economia operacional. A extração e a filtragem devem lidar com as emissões aprovadas no ciclo de trabalho planejado. A automação deve resolver uma restrição medida no carregamento, descarregamento, triagem, aninhamento (nesting), armazenamento ou mão de obra. O controle de foco, sensoriamento, monitoramento e gerenciamento de parâmetros devem suportar a repetibilidade em toda a faixa necessária.
O gargalo real pode ser o manuseio de chapas, triagem de peças, fornecimento de gás, programação, extração, inspeção ou acabamento, em vez da potência do feixe.
Calcule o custo por peça aceita
A equação útil é simples:
Custo por peça aceita = custo total da rota de produção ÷ número de peças aceitas.
O custo total da rota inclui material, configuração, programação, tempo de máquina, gás, eletricidade, consumíveis, mão de obra, manuseio, resfriamento, limpeza, inspeção, acabamento, sucata, retrabalho, subsídio de manutenção e custo de propriedade alocado. Peças rejeitadas não são consideradas produção.
Use uma utilização realista em vez de multiplicar o ciclo de demonstração mais rápido por todas as horas disponíveis. Trocas, manutenção, paradas para inspeção, falta de material e intervenção do operador reduzem o tempo de produção. Uma célula automatizada de preço mais elevado pode vencer se remover uma restrição de manuseio persistente; um laser mais rápido pode perder se criar acabamentos caros e rejeições.
Realize um teste representativo e repetível

Escolha um conjunto pequeno de peças que exponha os limites da família: espessura mínima e máxima, menor característica, tolerância mais apertada, caminho de ferramenta mais denso, maior componente, borda mais difícil e condição de manuseio mais árdua. Use material de produção aprovado e aninhamentos (nests) realistas.
Um teste prático deve seguir sete etapas:
- Registre a máquina, fonte, óptica, gás, extração, software, configurações e identificação do material.
- Execute aninhamentos completos ou lotes realistas em vez de uma característica selecionada manualmente.
- Cronometre a programação, configuração, carregamento, corte, descarregamento, classificação, limpeza e inspeção separadamente.
- Inspecione após o resfriamento e após todo o acabamento necessário.
- Meça características críticas em várias posições ao longo da área de trabalho.
- Repita o lote para revelar desvios, contaminação, desgaste de consumíveis e dependência do operador.
- Registre cada rejeição e classifique sua causa.
A comparação resultante deve capturar dimensões, largura de corte (kerf), conicidade, condição da borda, danos térmicos, distorção, tempo de percurso decorrido, rendimento aceito, consumíveis, manutenção, controles de segurança e trabalho secundário. A melhor peça de um fornecedor proveniente de uma execução não documentada é uma amostra, não uma evidência.
Compare rotas alternativas credíveis
Teste o laser contra a alternativa realista mais forte usando o mesmo desenho, material, premissa de lote, método de inspeção e definição de aceitação. Plasma, jato de água, puncionamento, fresamento, usinagem, serragem, estampagem e corte por matriz resolvem, cada um, um problema de produção diferente.
Uma rota híbrida pode ser a melhor. O corte a laser seguido de usinagem limitada pode superar o esforço de forçar qualquer um dos processos a completar a peça inteira. A seleção da máquina também pode terminar legitimamente com a decisão de não comprar um laser.
Conclusão
Em todos os 12 setores, o corte a laser cria valor repetidamente por meio de trocas sem ferramentas, larguras de corte estreitas, processamento sem contato, geometria fina, aninhamento eficiente e a capacidade de combinar operações localizadas. Seus limites recorrentes são igualmente claros: o calor concentrado pode danificar materiais, um volume estável pode compensar o uso de ferramentas dedicadas e o acabamento secundário pode reverter uma aparente vantagem de velocidade ou custo.
Escolha pela família de peças esperada e seu provável gargalo futuro, não pela maior potência ou pela alegação de marketing mais ampla. Requisitos obrigatórios de material, segurança, dimensionais e de borda permanecem como critérios de aprovação ou reprovação.
A decisão final pertence à peça representativa cronometrada, inspecionada e com custos totalmente calculados. Essa evidência física — não o rótulo do setor ou a folha de especificações — mostra se uma determinada máquina de corte a laser pode fabricar repetidamente o que a fábrica pretende enviar.