
Eu observo enquanto você desliza uma chapa de aço carbono A36 de dez pés e um quarto de polegada de espessura sobre a mesa da guilhotina hidráulica. Você toca no pedal de pé. Um pesado e violento estalido ressoa pela oficina, e uma tira perfeitamente reta cai no compartimento abaixo. Parece que a maior tesoura do mundo acabou de cortar papel de construção. Essa ilusão é exatamente o motivo pelo qual novatos destroem lâminas de cinquenta mil dólares no primeiro mês de trabalho. No momento em que você acredita que estamos cortando metal, já preparou o cenário para uma falha catastrófica.
Relacionado: Máquinas de Cisalhamento Hidráulico vs. Máquinas de Corte a Laser
Por que “Tesoura Gigante” é o modelo mental errado para chapas metálicas
Se ela não está cortando o metal, qual processo físico realmente ocorre?
Observe de perto a borda de uma chapa de aço recém-cortada. O terço superior é brilhante e liso, enquanto os dois terços inferiores parecem ásperos, granulosos e ligeiramente rasgados. Por quê? Porque a lâmina superior nem chega a tocar na maior parte dessa seção inferior. À medida que o êmbolo desce, a lâmina penetra apenas cerca de trinta por cento da espessura do material. Nesse ponto preciso, a pressão interna aumenta tanto que microfissuras se formam simultaneamente nas superfícies superior e inferior da chapa.
O metal simplesmente se rende.
Pense em quebrar uma barra de chocolate congelada. Você não a corta completamente com uma faca. Você pressiona uma cunha contra a superfície, aumentando a pressão até que a estrutura interna não consiga mais suportar o estresse — e ela se parte de forma limpa ao longo de uma linha reta. Uma guilhotina funciona da mesma forma. Não é uma ferramenta de corte; é uma máquina de fratura de alta velocidade e precisamente controlada. E se as lâminas mal tocam a maior parte do material, o que você acha que acontece quando forçamos que elas se comportem como se cortassem tudo?
O custo oculto de tratar uma guilhotina como um instrumento bruto em vez de uma ferramenta de precisão
Estude o grão da chapa de aço antes de posicioná-la. O aço é laminado na usina, o que cria uma estrutura de grão direcional. Se você cortar contra esse grão em vez de a favor, a máquina pode precisar de até trinta por cento mais força para iniciar a fratura. Um novato vê um êmbolo hidráulico de dez toneladas e presume que é uma força imparável capaz de atravessar qualquer coisa. Ele posiciona a chapa, ignora a direção do grão e pisa no pedal.
É assim que você transforma uma chapa de aço perfeitamente boa em uma banana metálica torta e inútil.
Trate a guilhotina como um instrumento bruto, e a física reagirá. O metal não se fractura de forma limpa — ele arrasta, rola sobre a matriz inferior e curva a borda em vez de quebrá-la. O resultado não é apenas uma peça feia. Você também está forçando cargas laterais intensas sobre lâminas de aço endurecido projetadas apenas para pressão vertical, lascando suas bordas gradualmente até que um retífica cara se torne inevitável. Então, por que passar por esse processo de fratura tão preciso e temperamental? Por que não simplesmente cortar a chapa com um laser?

Por que a ausência de cavacos, faíscas e calor é justamente o ponto central
Um cortador a laser moderno é uma peça de equipamento notável — mas ele separa o metal derretendo-o. Esse calor altera a microestrutura do aço ao longo da borda do corte, criando uma zona endurecida e frágil afetada pelo calor, o que torna tarefas como rosquear, dobrar ou conformar uma batalha constante. A guilhotina, por outro lado, deixa a metalurgia intacta. É um processo puramente mecânico, de corte a frio.
Sem pilhas de cavacos para limpar. Sem faíscas para desviar. Sem bordas distorcidas pelo calor que precisam ser retificadas.
Confiamos na guilhotina porque ela entrega algo que nada mais pode substituir: uma borda perfeitamente reta e metalurgicamente intacta em um instante — pronta para a prensa dobradeira ou para a estação de solda sem qualquer preparação. A falta de espetáculo — a ausência de chama e escória derretida — não é uma limitação. É toda a vantagem.
Realidade de chão de fábrica: uma guilhotina não corta o aço; ela leva o material ao ponto de ruptura e deixa a física terminar o trabalho.
A anatomia de uma fratura controlada: como o corte realmente acontece
Como a geometria da lâmina forma uma linha de fratura de alta pressão — não um corte limpo
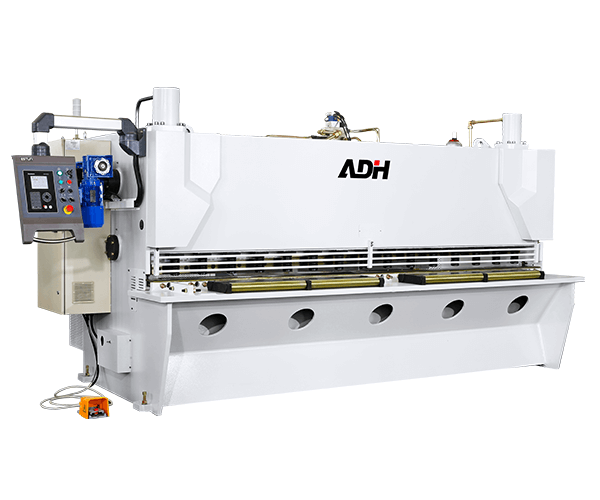
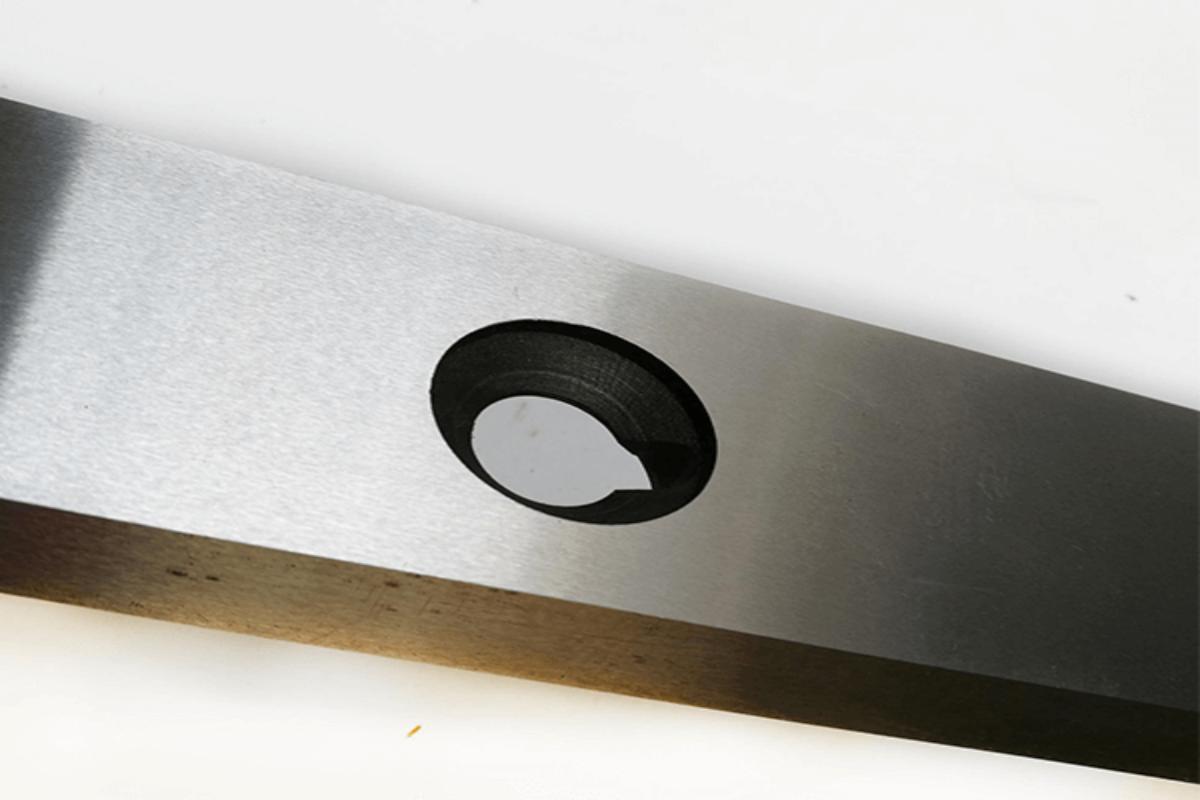
Observe de perto a lâmina superior montada no êmbolo. Ela não é afiada como uma navalha; é um bloco sólido de aço-ferramenta D2 com um canto contundente e intransigente de 90 graus. Quando essa borda quadrada encontra uma chapa A36 de um quarto de polegada, ela não separa moléculas como uma faca de cozinha. Ela as empurra para baixo com força esmagadora. Nos primeiros 0,05 polegadas de deslocamento — cerca de um quinto da espessura da chapa — o aço se dobra e se estica sob essa carga bruta, em uma fase conhecida como deformação dúctil. O material se esforça para permanecer intacto, sua estrutura cristalina sendo puxada para baixo pela lâmina descendente.
Mas o aço só pode se esticar até certo ponto antes de atingir seu limite de ruptura.
À medida que a lâmina avança mais fundo, a pressão presa entre os cantos superior e inferior de 90 graus se intensifica exponencialmente. Não estamos cortando — estamos projetando uma linha de falha microscópica sob estresse extremo. A lâmina superior força para baixo, a inferior empurra para cima, e o metal preso entre elas é levado à sua resistência máxima de escoamento. Então, o que acontece no instante em que esse limite de alongamento é finalmente excedido?
O Limite do "Estalo": Por Que Uma Borda Limpa Depende de Falha Súbita do Material
Pegue uma cenoura grossa e crocante da geladeira e dobre-a ao meio com as mãos. Por um breve momento, a curva externa se arqueia e estica — então uma rachadura microscópica se forma, e toda a cenoura se parte instantaneamente e de forma violenta. É exatamente isso que acontece com nossa placa de aço assim que a lâmina ultrapassa os 20 por cento iniciais da zona dúctil. Os quatro quintos restantes da separação não são corte de fato; é uma fratura frágil rápida e catastrófica. Se essa fratura produz uma borda limpa ou uma bagunça irregular e rasgada depende em grande parte da pré-carga da lâmina. Os cilindros hidráulicos devem prender firmemente a lâmina superior contra a matriz inferior com pressão imensa e constante antes mesmo que o curso descendente comece. Se a pré-carga for insuficiente, a linha de fratura se desvia, seguindo o caminho de menor resistência através da estrutura de grãos do aço. Quando a pré-carga é calibrada corretamente, os planos microscópicos de deslizamento que se propagam de cima e de baixo convergem exatamente no centro. Mas, se as lâminas não são nada mais que dois blocos quadrados esmagando metal até que ele falhe, por que a chapa inteira simplesmente não se dobra e se prende entre elas?
Folga da Lâmina e Ângulo de Inclinação: As Variáveis Invisíveis Que Separaram Bordas Limpas de Sucata Deformada
Observe cuidadosamente a folga entre as lâminas superior e inferior enquanto passam uma pela outra sem material entre elas. Para uma chapa de um quarto de polegada, ajusto essa folga para exatamente 0,015 polegada — aproximadamente a espessura de uma capa de fósforo. Essa folga da lâmina é o ajuste mais crítico da máquina. Se o espaço for muito apertado, as fraturas iniciadas de cima e de baixo não se alinham, forçando a máquina a rasgar o material restante e sobrecarregando o sistema hidráulico. Se o espaço for muito largo, o metal simplesmente dobra para baixo entre as lâminas como um pano molhado, enrolando a borda e potencialmente travando o êmbolo.
A regulagem da folga correta garante uma fratura limpa — mas não faz nada para evitar que o aço torça.
É aí que entra o ângulo de inclinação. A lâmina superior não desce perfeitamente nivelada; é ajustada com uma leve inclinação — normalmente entre um quarto e meia polegada de queda por pé de comprimento da lâmina. Essa ação ao estilo guilhotina concentra toda a tonelagem da máquina em um único ponto móvel de fratura, em vez de tentar romper uma linha de três metros de uma só vez.
Mas esse ponto móvel de pressão gera uma força rotacional enorme. Tente cortar uma tira mais estreita que oito vezes a espessura do material — digamos, uma tira de uma polegada de uma chapa de um quarto de polegada — e a força de inclinação não equilibrada torcerá a peça cortada num espiral toda vez. Simplesmente não há metal circundante suficiente para contrabalançar a rotação. Se a física da fratura naturalmente tende a torcer e levantar o aço violentamente, como impedir que a chapa seja lançada pela oficina no momento da ruptura?
Realidade no chão de fábrica: Um corte perfeito nada mais é do que uma falha de material cuidadosamente controlada — onde a folga da lâmina e o ângulo de inclinação trabalham juntos para forçar o aço a fraturar exatamente onde pretendemos.
Mais Que Apenas Lâminas: Os Componentes Que Garantem Repetibilidade
O Sistema de Fixação: O Componente Crítico Que a Maioria dos Iniciantes Ignora
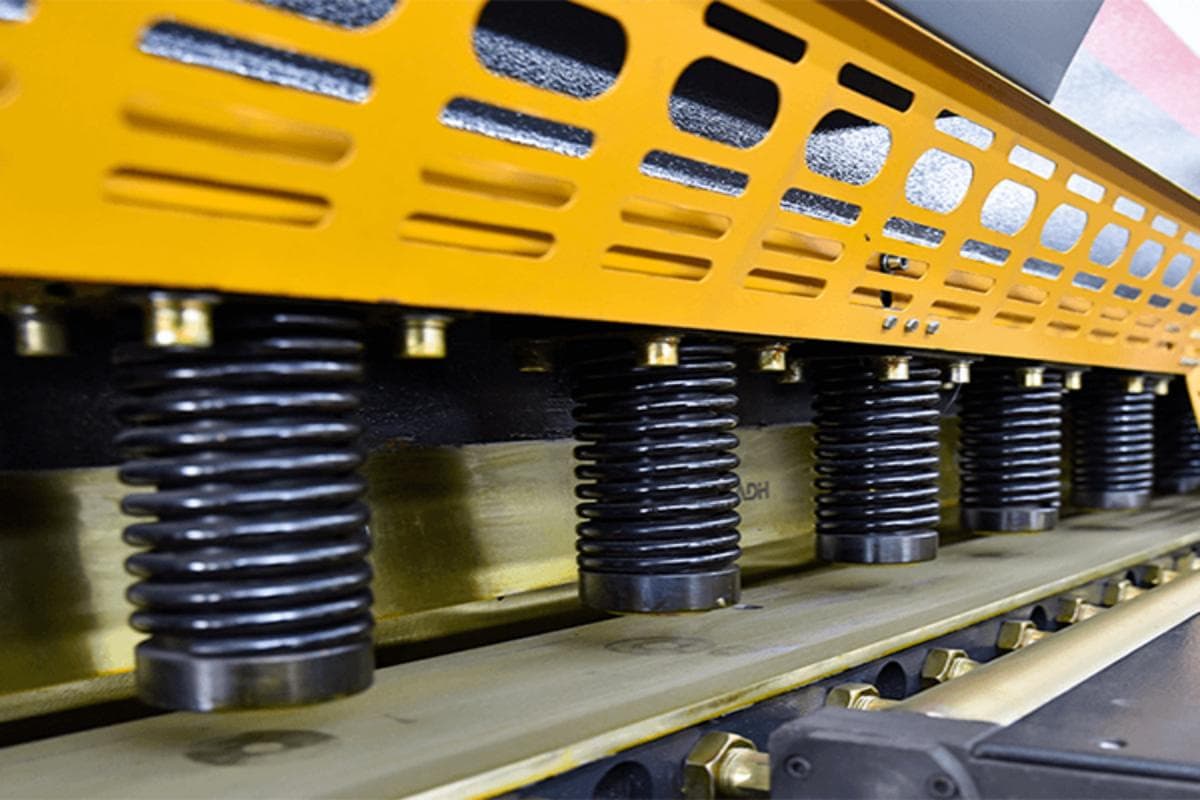
Antes mesmo que a lâmina superior comece a se mover, uma fileira de cilindros hidráulicos independentes desce violentamente sobre a chapa de aço, aplicando até 3.000 libras por polegada quadrada de pressão. Simplesmente não se pode cortar metal sem essa sequência agressiva de fixação. Como já estabelecemos, o ângulo de inclinação da lâmina se comporta como uma cunha móvel, descendo e avançando sobre a chapa — e essa cunha cria uma alavanca mecânica poderosa.
Imagine uma bolacha seca pendurada pela metade fora da borda de uma bancada de cozinha. Se você pressionar a parte suspensa com um dedo — sem segurar a parte de trás firmemente contra a bancada com a outra mão — a bolacha não vai quebrar. Em vez disso, a extremidade sem apoio vai se levantar no ar.
É exatamente assim que uma chapa de dez pés de aço A36 reage no instante em que a lâmina a atinge. Os cilindros de fixação agem como uma mão pesada apoiada contra a bancada. Eles devem prender o material com tanta força e precisão que o levantamento rotacional gerado pelo ângulo de inclinação seja completamente neutralizado. Se mesmo um cilindro vazar ou não atingir a pressão adequada, a chapa pode se elevar por uma fração de milímetro durante o curso. Esse movimento microscópico altera sutilmente o ângulo de entrada da lâmina, transformando uma fratura limpa e vertical em um rasgo diagonal irregular que pode travar a máquina. Então, se o aço está firmemente preso com pressão esmagadora, como garantir que o corte atinja exatamente a dimensão pretendida?
O Medidor Traseiro: Como as Máquinas Replicam a Mesma Dimensão Milhares de Vezes
Observe atentamente a pesada viga de aço motorizada alojada na cavidade escura logo atrás da lâmina inferior. Este é o medidor traseiro, e ele suporta mais impacto físico do que quase qualquer outro componente da guilhotina. Quando um operador desliza uma chapa de aço de 180 kg sobre a mesa, isso não é feito com delicadeza. Ela é empurrada firmemente contra o medidor traseiro para garantir que a chapa fique perfeitamente alinhada. O medidor deve absorver essa força cinética sem permitir que seus fusos de esferas internos se desviem nem um milésimo de polegada.
Mas absorver impacto é apenas metade de sua função.
A verdadeira chave para a repetibilidade ocorre precisamente um milissegundo antes de a lâmina fazer contato, quando o medidor traseiro se retrai automaticamente uma fração de polegada da borda do aço. Lembre-se da fase de deformação dúctil que discutimos anteriormente: quando a lâmina começa a comprimir a chapa, o aço se estica e se expande para fora. Se o medidor traseiro permanecer pressionado firmemente contra a borda posterior, o metal em expansão não terá como aliviar seu estresse. Ele fica preso entre a lâmina e o medidor, distorcendo a peça cortada e impondo cargas laterais severas na estrutura da máquina. Ao recuar no último instante, o medidor dá espaço para o aço se mover. Quando a chapa é medida com precisão e tem liberdade para se expandir, o que acontece quando a força bruta da máquina finalmente encontra a resistência interna do metal?
Tonelagem vs. Limite de Escoamento: Garantindo Que a Máquina Não Pare Antes Que o Metal Frature
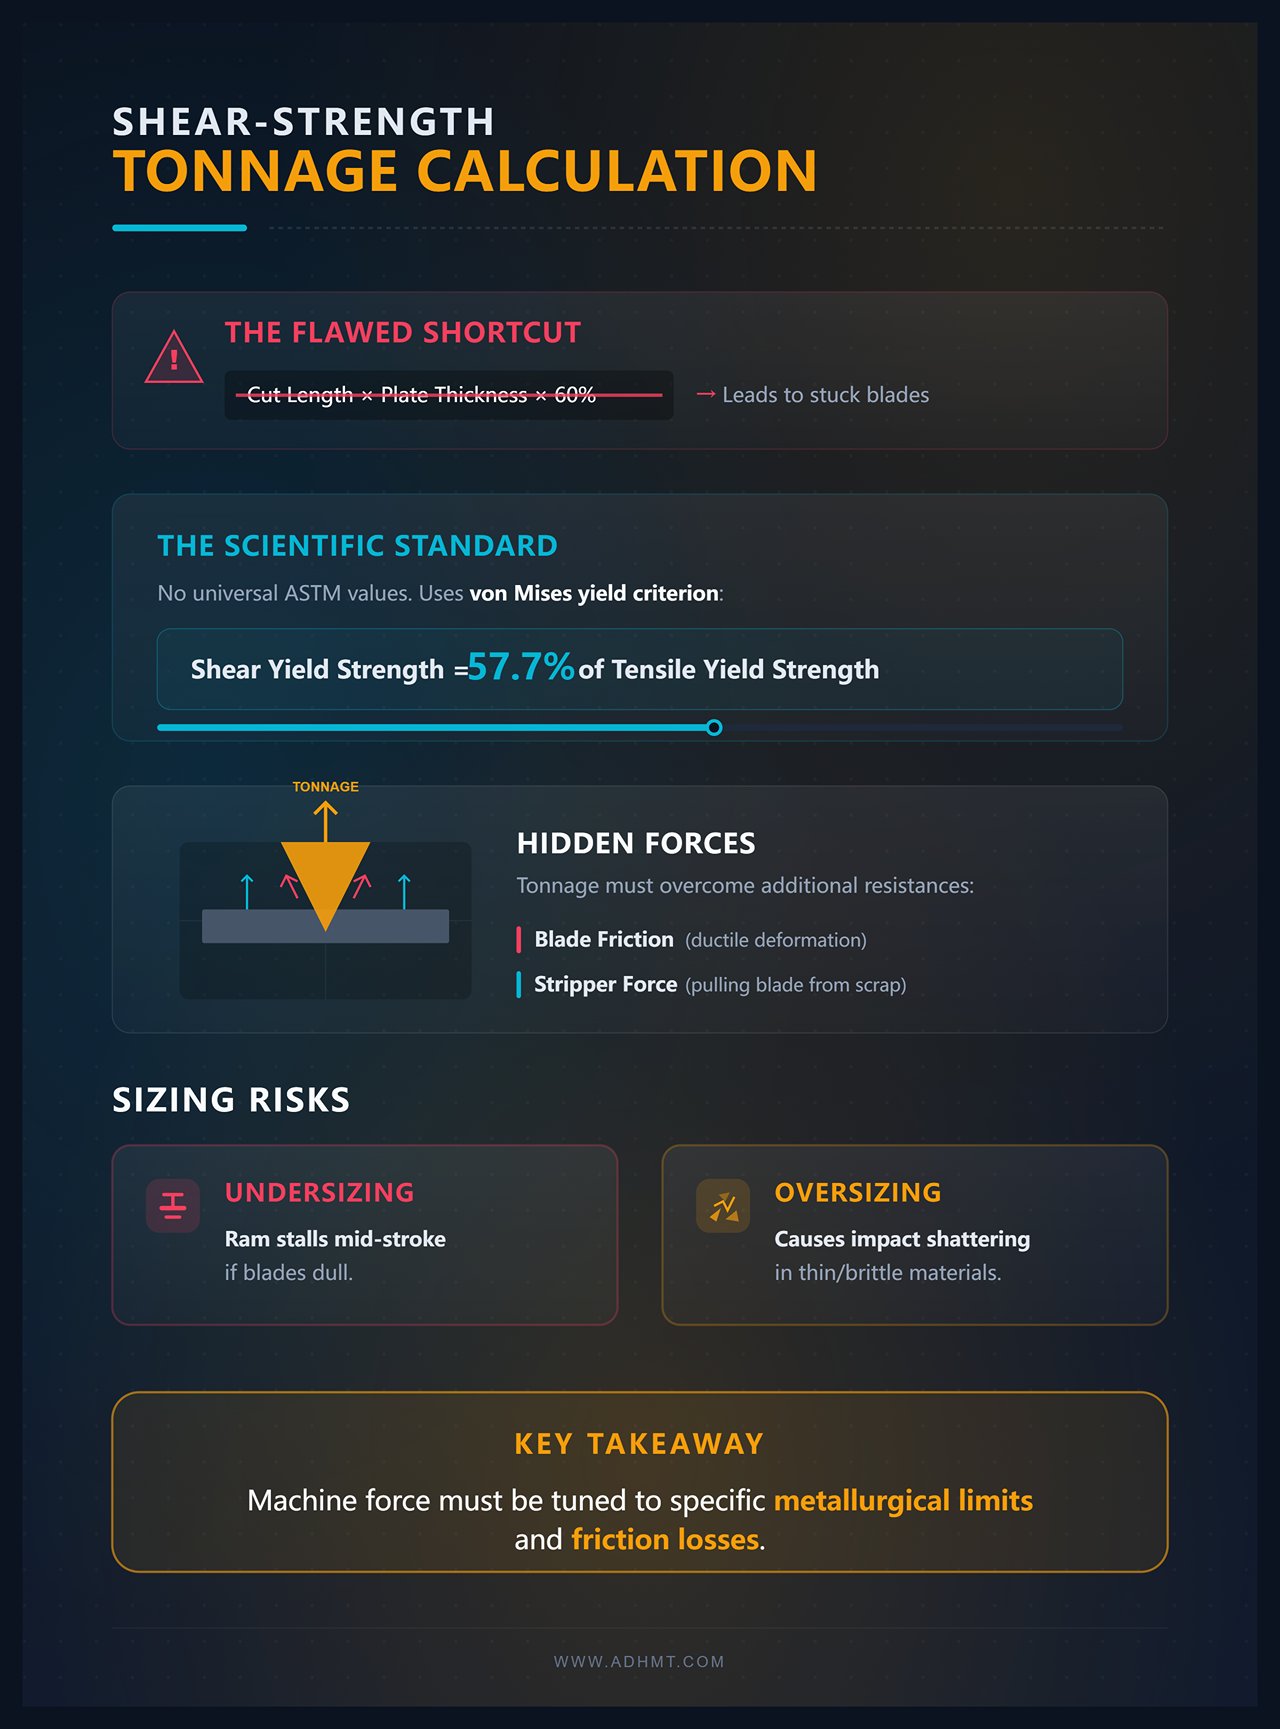
No chão de fábrica, você ouvirá operadores estimando a tonelagem necessária multiplicando o comprimento de corte pela espessura da chapa e aplicando um fator genérico de resistência ao cisalhamento de 60%. Esse atalho acabará por deixar uma lâmina presa em uma chapa de alta resistência. Não existem valores universalmente publicados de resistência ao cisalhamento para os graus de aço ASTM. Em vez disso, baseamo-nos no critério de escoamento de von Mises, que estabelece que a resistência ao escoamento ao cisalhamento de um metal dúctil é, teoricamente, 57,7% de sua resistência ao escoamento à tração.
Esse ponto decimal extra é importante — mas ainda assim é apenas um ponto de partida.
Um cisalhador não precisa apenas de tonelagem suficiente para atingir esse limite de fratura de 57,7%. Ele também deve superar o atrito da lâmina arrastando-se pela zona de deformação plástica e a força significativa do extrator necessária para puxar a lâmina de um refugo fortemente comprimido. Se você dimensionar a tonelagem de uma máquina para corresponder exatamente ao ponto de ruptura teórico do aço, o êmbolo travará no meio do curso assim que as lâminas perderem um pouco do fio. Por outro lado, superdimensionar a tonelagem para material fino e frágil pode levar a uma penetração tão violenta da lâmina que causa estilhaçamento por impacto, em vez de uma fratura limpa e controlada. A força de empuxo da máquina precisa ser ajustada aos limites metalúrgicos específicos da chapa — levando em conta as perdas ocultas por atrito que drenam o impulso do êmbolo. Então, como projetar uma estrutura robusta o suficiente para absorver todas essas forças opostas sem se despedaçar?
Viga Oscilante vs. Guilhotina: Qual design define as capacidades da sua oficina?
Quando uma lâmina de cisalha penetra em uma chapa de aço A36 de meia polegada, o material reage com mais de 100 toneladas de força reativa ascendente. Essa energia precisa ser absorvida e redirecionada. Se a estrutura da máquina não suportar o impacto, as laterais se deformam para fora, a folga entre as lâminas se amplia no meio do corte e o aço se dobra entre as lâminas como papelão encharcado. A sobrevivência da máquina sob essa punição diária depende de uma coisa: sua arquitetura fundamental.
Guilhotina: curso vertical, força máxima e o poder dos ângulos de inclinação ajustáveis
Observe de perto as laterais de uma verdadeira cisalha tipo guilhotina. Você notará trilhos-guia pesados e usinados com precisão — conhecidos como guias — que prendem o êmbolo em todos os quatro cantos. A lâmina se move verticalmente, acionada por cilindros verticais. Como o êmbolo está totalmente contido dentro dessas guias, a máquina pode suportar cargas maciças fora do centro sem torcer ou se deformar.
Considerando que o portfólio de produtos da ADH Machine Tool é 100% baseado em CNC e abrange cenários de ponta em corte a laser, dobra, ranhuragem e cisalhamento, para equipes que avaliam opções práticas aqui, Guilhotina de Corte é o próximo passo relevante.
Esse design de movimento retilíneo libera a vantagem mais poderosa da guilhotina: um ângulo de inclinação variável. Ao inclinar o êmbolo, é possível aumentar o ângulo de ataque da lâmina para cortar uma chapa de uma polegada de espessura e depois reduzi-lo para cortar uma chapa de 10 calibres sem entortar o refugo. Essa versatilidade, porém, tem um preço. Aumentar o ângulo de inclinação alonga o curso e reduz os ciclos por minuto. Mais criticamente, pode introduzir torção e empenamento significativos na peça cortada. Você ganha força de penetração máxima — mas sacrifica a estabilidade do material.
Viga Oscilante: movimento em arco, menor esforço e por que ainda domina as pequenas oficinas
Pense em como você quebraria um cabo grosso de vassoura de madeira. Se o colocar sobre dois blocos de concreto e pisar diretamente no centro, você estará aplicando força vertical pura de guilhotina — pressão máxima, mas a madeira lasca e se curva bastante antes de se partir. Agora imagine segurar as duas extremidades e quebrá-lo sobre o joelho em um arco suave. O movimento de varredura cria tensão que rompe as fibras de forma limpa e com muito menos esforço total.
Esse movimento em arco é o princípio definidor de uma cisalha de viga oscilante. Em vez de deslizar dentro de guias verticais, todo o êmbolo superior é soldado a um tubo de aço maciço que gira sobre dois grandes rolamentos de rolos. A lâmina segue um arco descendente apertado. Assim que o material se fratura, o caminho da lâmina naturalmente a afasta da lâmina inferior. Essa separação imediata elimina o atrito no momento da ruptura, de modo que a estrutura absorve muito menos tensão do que uma guilhotina que continua arrastando sua lâmina além do refugo. Para oficinas que priorizam simplicidade mecânica com controle CNC moderno, uma solução construída sob medida como a Máquina de Corte com Viga Oscilante da ADH Machine Tool traz essa arquitetura de baixa tensão para um fluxo de trabalho totalmente baseado em CNC para chapas metálicas, alinhando durabilidade com precisão e automação em ambientes de produção exigentes.
Se as guilhotinas oferecem ângulos de inclinação ajustáveis e excelente retidão de corte, por que as vigas oscilantes ainda dominam milhares de pequenas oficinas de fabricação?
A resposta é simples: durabilidade através da simplicidade. Uma viga oscilante opera com um ângulo de inclinação fixo e elimina guias deslizantes que exigem lubrificação, ajuste ou reconstrução periódica. É uma máquina robusta e de baixa manutenção. Embora você perca ajustes finos de inclinação para cortes perfeitamente planos em chapas grossas, ganha uma máquina capaz de cisalhar metal de forma confiável por 30 anos com pouco mais do que lubrificação de rotina e afiação ocasional das lâminas.
Transmissões Mecânicas vs. Hidráulicas: combinando sua fonte de energia com as demandas reais de ciclo
Independentemente do design estrutural escolhido, ainda é necessário um meio de acionar o curso. Uma cisalha mecânica depende de um enorme volante de ferro fundido girando continuamente na parte traseira da máquina. Ao pressionar o pedal, a embreagem se engata e a energia cinética armazenada empurra o êmbolo para baixo. A ação é extremamente rápida — em chapas de aço mais finas, pode atingir até sessenta golpes por minuto.
Mas uma transmissão mecânica não oferece margem alguma para erro.
No momento em que a embreagem se engata, o êmbolo está comprometido. Se um operador inserir acidentalmente aço endurecido além da capacidade nominal da máquina, o momento armazenado no volante pode literalmente rasgar as laterais antes que o sistema trave. Os acionamentos hidráulicos eliminam esse risco trocando velocidade bruta por controle preciso. Cilindros hidráulicos gêmeos empurram o êmbolo para baixo e, se a resistência exceder o ajuste da válvula de alívio de pressão, o fluido hidráulico simplesmente se desvia. A máquina para com segurança.
Por exemplo, a ADH Machine Tool mantém um sistema completo de controle de qualidade e um processo de produção disciplinado; o portfólio de produtos da ADH Machine Tool é 100% baseado em CNC e abrange cenários de ponta em corte a laser, dobra, canalização e cisalhamento; para contexto adicional, consulte Sistema Hidráulico da Guilhotina.
Você abre mão dos tempos de ciclo intensos de um volante mecânico, mas ganha proteção contra sobrecarga — e a capacidade de parar ou até reverter o êmbolo no meio do curso. Passamos toda esta discussão examinando como essas estruturas mecânicas e hidráulicas maciças gerenciam cuidadosamente a fratura controlada do aço, demonstrando o quão rápido e eficiente um corte a frio pode ser. O que naturalmente leva à pergunta óbvia: se precisamos trabalhar tanto para dominar a força bruta de uma lâmina, por que não simplesmente queimar tudo com um moderno laser térmico?
Então, por que passar pelo trabalho desse delicado processo de fratura em vez de simplesmente queimar a chapa com um moderno laser térmico?
Porque um laser de fibra pode levar vinte segundos para derreter um corte de três metros em uma chapa de 6,35 mm. Uma guilhotina corta essa mesma linha de três metros em uma fração de segundo. O resultado é uma borda perfeitamente reta, sem zona afetada pelo calor e sem escória endurecida para remover antes da soldagem. Para produtividade em linha reta em chapas base, reforços e tiras, o corte a frio continua sendo o campeão indiscutível do chão de fábrica.
Mas essa velocidade impressionante só existe quando o design da máquina está alinhado com as realidades físicas do material que você está alimentando. Escolha a capacidade errada e você acaba de investir em um peso de papel muito caro — e potencialmente destrutivo.
Classificações de Capacidade: O que "aço carbono 6 mm" realmente significa (e o que não significa)
Catálogos de vendas adoram a frase "classificado para aço carbono de 6 mm". Parece definitivo — como um limite rígido — mas, na realidade, reflete um cenário cuidadosamente calculado, nas melhores condições possíveis.
O aço carbono comum — mais frequentemente A36 — tem uma resistência ao cisalhamento de cerca de 50.000 psi. Quando um fabricante classifica uma máquina para aço carbono de 6 mm (aproximadamente 1/4 de polegada), todos os componentes críticos — o sistema hidráulico, a rigidez do chassi e a folga das lâminas — são projetados para superar exatamente esse nível de resistência, nem mais, nem menos.
Pense em quebrar uma cenoura grossa e fresca. Você aplica uma pressão constante, a tensão se acumula sob a superfície e então ela se parte em um único estalo limpo. Agora aplique essa mesma força em uma barra de chocolate densa e congelada com a mesma espessura. Ela não se quebra de forma limpa. Resiste, força seus polegares e acaba fraturando de maneira irregular e imprevisível.
Os tipos de aço se comportam de forma muito semelhante.
Alimente uma guilhotina classificada para aço carbono de 6 mm com uma chapa de 6 mm de A572 Grau 65 — cuja resistência de escoamento é substancialmente maior — ou com uma chapa de alta resistência T‑1, e a máquina não “vê” 6 mm. Ela efetivamente encontra a resistência de um aço carbono de 9,5 mm ou até 12,7 mm. A pressão hidráulica ultrapassa os limites das válvulas de alívio, as laterais do chassi começam a se abrir para fora e as lâminas passam a rasgar o metal em vez de fraturá-lo limpidamente. O resultado: você perde o corte frio preciso, cria um recuo perigoso e corre o risco de estourar os vedantes dos cilindros. A capacidade real é governada pela resistência à tração — não apenas pela espessura medida na régua.
Considerando que a ADH Machine Tool investe mais de 8% da receita anual de vendas em pesquisa e desenvolvimento. A ADH mantém capacidades de P&D em prensas dobradeiras; se o próximo passo for conversar diretamente com a equipe, entrar em contato conosco encaixa-se naturalmente aqui.

Comprimento de Corte vs. Comprimento de Corte Utilizável: A dimensão negligenciada que engana os compradores
Analise a ficha técnica de uma guilhotina padrão de três metros e você normalmente verá um comprimento máximo de corte de 120 polegadas e uma espessura máxima de 1/4 de polegada. É natural presumir que você pode alimentar uma chapa inteira de 120 polegadas de aço de 1/4 de polegada, pisar no pedal e esperar um corte impecável.
Na prática, essa suposição costuma estar errada.
À medida que você se aproxima da espessura máxima nominal da máquina, a largura de corte utilizável diminui proporcionalmente. Um chassi de guilhotina pode ter força suficiente para cortar uma tira estreita de 60 cm na espessura máxima. Mas tentar a mesma espessura em toda a mesa de três metros distribui a força disponível demais, enquanto maximiza a pressão reativa ascendente sobre o pistão. O centro do chassi começa a se curvar para cima e a folga das lâminas se amplia no meio do curso.
Assim que essa folga se abre, o metal pode se dobrar entre as lâminas como papelão úmido. O resultado é uma distorção severa e uma borda que parece mastigada em vez de cortada. O comprimento de corte utilizável não é um número fixo — é uma escala variável determinada pela espessura do material. Por isso, é essencial mapear a variação real de sua produção muito antes de começar a comparar catálogos.
Se você deseja números concretos em vez de promessas de marketing, revise as especificações técnicas detalhadas antes de selecionar qualquer máquina. Por exemplo, o portfólio CNC 100% da ADH Machine Tool abrange sistemas avançados de corte por guilhotina, além de corte a laser, dobra e automação de chapas metálicas — facilitando a avaliação do comprimento de corte realmente utilizável sob diferentes cenários de espessura. Você pode baixar os catálogos técnicos e as fichas de especificações completas aqui: Baixar os catálogos e documentos técnicos das guilhotinas.
Você está comprando capacidade para seu trabalho mais espesso e isolado — ou para o ritmo de sua produção diária?
É aqui que surge a armadilha definitiva do salão de vendas. O dono da oficina analisa o registro de produção, nota um único trabalho de seis meses atrás que exigiu corte de chapa de meia polegada e decide que precisa de uma guilhotina com capacidade de meia polegada. Ele investe pesado em uma máquina com enormes cilindros hidráulicos, garganta profunda e um pistão pesado de avanço lento.
Enquanto isso, 95% do trabalho diário consiste em cortar chapas de 10 gauge para bases.
Passar chapas de 10 gauge em uma guilhotina de meia polegada é como usar uma marreta para cravar um prego de acabamento. A folga das lâminas não pode ser ajustada o suficiente para evitar que bordas finas se deformem. O tempo de ciclo se arrasta. O ângulo de ataque agressivo exigido pelo chassi pesado torce os retalhos leves em espirais inúteis. Ao perseguir um caso raro, você sabota o ritmo do seu trabalho cotidiano.
Você dimensiona uma tesoura para o material que corta o dia todo, todos os dias. Quando aparece um trabalho fora do comum que exige uma chapa mais grossa, você terceiriza o corte ou o envia para o laser. Você não compromete sua eficiência em linha reta apenas para poder se gabar da capacidade da máquina.
Lasers, Plasmas e Tesouras: Por que o Corte Térmico ainda não substituiu o Corte a Frio?
Então, por que ainda dependemos desse processo de fratura delicado em vez de simplesmente queimar a chapa com um laser? Essa é a primeira pergunta que todo aprendiz faz quando vê um laser de fibra impecável, de um milhão de dólares, parado a quinze metros de uma tesoura mecânica barulhenta e engordurada. O laser ostenta controles CNC avançados, retorno de codificador e geometrias complexas cortadas com precisão de ±0,025 mm. A tesoura é uma guilhotina bruta, dependente do julgamento do operador e da alavancagem mecânica básica.
No papel, a máquina térmica deveria ter tornado o corte a frio obsoleto há décadas.
Mas papel não corta aço.
Observe o que realmente acontece quando você processa uma simples placa base retangular. Uma máquina térmica precisa derreter o material e sopr á-lo para fora do corte, o que significa que sua produtividade está limitada pelos limites da transferência de calor — e pela quantidade de gás auxiliar que você está disposto a gastar.
Quando uma tesoura mecânica de dez segundos supera um laser de fibra “de alta velocidade”
Se você está cortando suportes intrincados a partir de chapas finas de metal, um laser parece um milagre. Mas, quando você entra na fabricação estrutural e começa a trabalhar com chapas mais espessas que 20 mm, a física do corte térmico se inverte completamente. O laser precisa desacelerar drasticamente para derreter tanto material e começa a consumir grandes volumes de oxigênio ou nitrogênio auxiliar caros apenas para expelir a escória derretida do corte.
Pise no pedal de uma tesoura hidráulica, e essa mesma chapa grossa é cortada em uma fração de segundo.
Em chapas finas, com menos de 3 mm, uma tesoura já é de cinco a dez vezes mais rápida que um laser para cortes em linha reta. À medida que a espessura aumenta, a produtividade do laser cai drasticamente, enquanto o tempo de ciclo da tesoura permanece quase instantâneo. Você está substituindo um processo térmico lento e intensivo em gás por uma fratura mecânica abrupta. Máquinas térmicas são feitas para complexidade — mas usar uma delas para fazer cortes retos é como contratar um neurocirurgião para rachar lenha. É um uso caro de um equipamento altamente especializado.
A vantagem metalúrgica: por que certos projetos estruturais proíbem categoricamente zonas afetadas pelo calor
Velocidade e custos de gás são apenas parte da equação; o verdadeiro obstáculo para substituir tesouras é metalúrgico. Quando um maçarico de plasma ou laser corta o aço, ele submete a borda da chapa a um choque térmico intenso e localizado. O resultado é uma Zona Afetada pelo Calor (ZAC) — uma faixa estreita de metal cuja microestrutura foi fundamentalmente alterada, tornando-a mais dura, mais frágil e muito mais suscetível a microfissuras sob cargas elevadas.
Pense em quebrar um biscoito de água e sal bem seco ao meio. A quebra acontece instantaneamente, as bordas ficam limpas e as duas partes restantes mantêm a mesma integridade estrutural que tinham antes da fratura.
O corte a frio segue o mesmo princípio. Como a tesoura cria uma fratura puramente mecânica sem introduzir calor, o aço preserva sua têmpera original até a borda microscópica do corte. O terço superior da borda cortada parece brilhante e liso, enquanto os dois terços inferiores são mais ásperos, granulosos e levemente rasgados. Pode não ter o acabamento polido de um corte a laser, mas essa borda rasgada está metalurgicamente intacta.
Para infraestrutura crítica — como pontes rodoviárias, pistas de rolamento de guindastes ou quadros resistentes a momentos sísmicos — engenheiros geralmente proíbem zonas afetadas pelo calor em bordas expostas. Se for usado um laser, um aprendiz pode passar horas usando uma esmerilhadeira angular para remover a camada endurecida antes que um soldador possa iniciar o arco. Uma tesoura elimina completamente essa etapa extra.
O Fluxo de Fabricação: por que o corte por tesoura costuma ser o primeiro passo, não o último
Isso leva a uma questão mais ampla: como uma oficina de fabricação de alto volume realmente gera lucro? Na prática, não é uma escolha entre a tesoura e o laser — trata-se de sequenciá-los estrategicamente. A tesoura não é uma ferramenta de acabamento para componentes complexos; é o motor primário de corte bruto que alimenta o restante da operação.
Quando um lote de chapas de aço de seis metros chega da usina, ele é grande demais e difícil de manusear para ser colocado diretamente em um centro de usinagem CNC de precisão. O papel do operador da tesoura é dividir rapidamente essa chapa-mãe em peças gerenciáveis e perfeitamente quadradas. Enquanto o operador do laser ainda está programando layouts de aninhamento e aguardando o purgamento das linhas de gás auxiliar, o operador da tesoura pode já ter empilhado cinquenta peças retas e livres de calor em um pallet. Essas peças então seguem para fresadoras, furadeiras ou lasers para operações secundárias, como perfuração de furos ou contornos complexos.

















 Português do Brasil
 English
 العربية
 বাংলা
 Български
 Čeština
 Dansk
 Nederlands
 Deutsch
 Suomi
 Français
 Ελληνικά
 עִבְרִית
 हिन्दी
 Magyar
 Bahasa Indonesia
 Italiano
 日本語
 Қазақ тілі
 한국어
 Bahasa Melayu
 Norsk bokmål
 فارسی
 Polski
 Português
 Română
 Русский
 Српски језик
 Slovenčina
 Español de México
 Español
 Svenska
 Kiswahili
 தமிழ்
 Türkçe
 ไทย
 Tagalog
 Українська
 Tiếng Việt
 اردو
 简体中文
 香港中文
 繁體中文