
Por que listas de “Top 10” decepcionam você (e como escolher a máquina certa em vez disso)
É provável que você tenha passado a última semana analisando tabelas comparativas que informam tudo sobre os máximos teóricos de uma máquina — e quase nada sobre se ela realmente se paga. As listas de “Top 10” ficam aquém porque avaliam equipamentos industriais de fabricação da mesma forma que as pessoas compram eletrônicos de consumo, classificando modelos por recursos-por-dólar em vez de confiabilidade-por-turno.
Uma oficina não precisa de um “vencedor” genérico escolhido por um blogueiro de tecnologia; ela precisa de uma máquina que se encaixe nas restrições do mundo real: prazo de orçamento, produção diária e qualidade de acabamento exigida. Em vez de correr atrás de um ranking, construa uma matriz de requisitos que mapeie suas necessidades de produção — especialmente materiais e volume — para as capacidades que realmente importam.
Por exemplo, se sua principal prioridade é corte de metal de alta precisão e estabilidade de produção a longo prazo, considere opções de nível industrial como a Máquina de Corte a Laser de Fibra de Mesa Única, desenvolvida para um fluxo de produção simplificado em ambientes profissionais.
A armadilha da ficha técnica: por que a potência em watts é a métrica menos útil quando você está com pressa
Erros comuns ao priorizar equipamentos de oficina
- Priorizar potência máxima em watts em vez de estabilidade do processo é um dos erros mais caros que os proprietários de oficinas cometem.
- Alta potência não adianta se a máquina sofre com desalinhamento do pórtico ou exige pesado retrabalho pós-processamento.
- A potência afeta principalmente a espessura máxima de corte, não a lucratividade.
- Preste atenção aos “causadores de tempo de inatividade” ocultos, não apenas às especificações de potência do tubo.
- Principais causadores de tempo de inatividade incluem limpeza de bico e lente, intervalos de manutenção do servo e fluxo de ar de resfriamento consistente.
- Se você se preocupa com receita, as métricas mais importantes são aceleração e consistência da largura do corte (kerf).
- Uma máquina de 60W bem calibrada pode superar um modelo de 100W mal ajustado.
- Uma máquina instável desperdiça tanto material quanto tempo, tornando a potência extra um fator negativo.
Se tempo de operação consistente e precisão são críticos para sua operação, revisar sistemas profissionais como o Máquina de Corte a Laser de Fibra de Uso Duplo com Cobertura pode ajudar a manter cortes uniformes durante longos turnos de produção.
A realidade do “Tempo até o primeiro corte”: separando brinquedos de hobby de máquinas reais para gerar receita
Versão otimizada
“O ”Tempo até o primeiro corte“ (TTFC) é o tempo desde o desembalar da máquina até a produção da primeira peça utilizável. Máquinas de nível hobby frequentemente fazem grande campanha de marketing em torno disso, associando software proprietário e simplificado a uma promessa de ”corte em uma hora”. Essa facilidade de início é real — mas também pode limitar seu potencial. Esses ecossistemas plug-and-play normalmente não oferecem a integração ou automação necessárias para um fluxo de trabalho CAD-para-CAM profissional, o que significa mais configuração e ajustes manuais a cada trabalho.
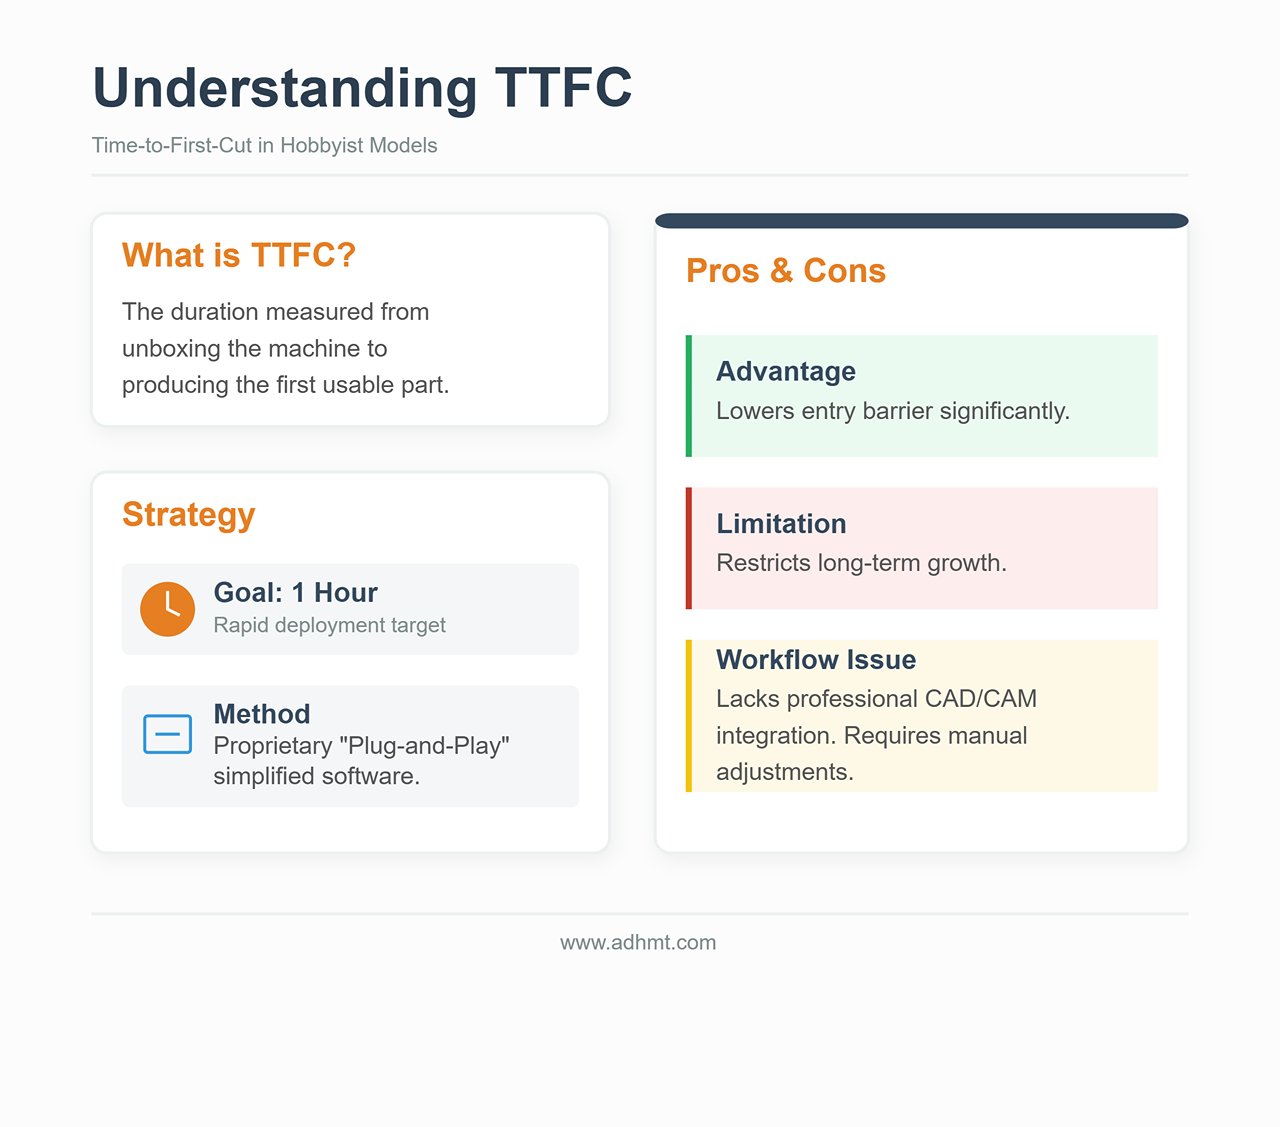
Uma máquina de verdade que gera receita não é definida pelo TTFC — é definida por quão bem ela se encaixa em um ambiente real de produção. Sistemas de nível industrial podem exigir mais trabalho inicial (exigências de exaustão, configuração do resfriador, intertravamentos de segurança), mas uma vez ajustados, o “tempo até o segundo corte” é praticamente zero. Esse tipo de eficiência depende de compatibilidade de software que permita trabalhos em lote, precisão repetitiva e pouca ou nenhuma recalibração entre execuções.
Uma máquina pode ter um ótimo TTFC e ainda ser a ferramenta errada para produção se ela carecer de rigidez ou rodar em uma base de software frágil. O verdadeiro retorno sobre o investimento vem da capacidade de produção, consistência e controle de tolerância rigoroso — vantagens que importam muito depois que a novidade de desembalar desaparece.
Se você estiver otimizando um fluxo de trabalho profissional, revisar as especificações técnicas ou baixar os disponíveis catálogo é uma maneira prática de entender as configurações — e os requisitos de integração — por trás de uma produção de maior volume.
Fase 1: Os Filtros Rígidos (Elimine 90% das Máquinas de Cara)
A maioria dos compradores começa comparando potência e preço. Esse também é o jeito mais rápido de acabar com um peso de papel caro. Os fatores mais importantes na escolha de um cortador a laser geralmente têm pouco a ver com as especificações principais — e tudo a ver com as limitações reais do seu espaço de trabalho.
Antes de olhar para qualquer marca, aplique um conjunto de “filtros rígidos”. São restrições binárias: se uma máquina falha em qualquer um deles, ela não é uma candidata — é uma responsabilidade. Use esses filtros e você eliminará cerca de 90% do mercado, restando apenas as máquinas que realmente podem operar com segurança e eficiência em seu ambiente.
O Veto da Ventilação: Sem Saída de Exaustão Externa, Sem CO2 (Então Veja o que Resta)
A primeira restrição é o próprio ar. O corte a laser é um processo térmico que vaporiza o material. Quando você corta madeira, acrílico ou couro, você não está apenas fazendo poeira — está liberando compostos orgânicos voláteis (VOCs), monóxido de carbono e uma série de substâncias cancerígenas. E se você cortar PVC (não faça isso), gerará gás ácido clorídrico que pode danificar gravemente seus pulmões e corroer a eletrônica da máquina em poucas semanas.
A Regra Inegociável: Se você não pode instalar um duto de 4 ou 6 polegadas da máquina até a área externa, você não pode comprar um laser de CO2 para produção.
Muitos fabricantes vendem “extratores de fumaça” ou unidades de filtragem recirculantes como alternativa para salas sem janelas. Para um hobbyista que grava um porta-copos ocasionalmente, eles podem servir. Para uma oficina de produção, são uma armadilha cara.
- O Problema da Saturação: Cortar acrílico e madeira satura rapidamente os filtros HEPA e de carbono ativado. Em um ambiente de produção, pode ser necessário substituir cartuchos caros semanalmente para manter o ar seguro. Isso pode adicionar milhares de dólares por ano aos custos operacionais.
- A Física do Fluxo de Ar: Unidades de recirculação raramente oferecem o fluxo de ar em pés cúbicos por minuto (CFM) necessário para manter as ópticas limpas. Sem uma pressão negativa forte ventilada para fora, a fumaça permanece dentro do gabinete e se deposita em espelhos e lentes. Isso degrada a qualidade do feixe, reduz o desempenho de corte e pode rachar ópticas caras.
Se você não tem um caminho para ventilar para fora, suas únicas opções realistas são lasers de diodo de baixa potência ou lasers de fibra usados estritamente para marcação de metais — como o Máquina de Corte a Laser de Fibra de Mesa Única— que ajudam a manter condições de ar mais seguras e um fluxo de ar mais confiável.
A Surpresa Elétrica: Por Que uma Tomada de 110V Pode Arruinar Sua Velocidade de Produção
A segunda restrição é a capacidade elétrica. Na América do Norte, uma tomada residencial padrão de 110V/15A tem um máximo teórico de 1.800 watts. Mas o código elétrico e as normas de segurança limitam cargas contínuas a 80% — cerca de 1.440 watts.
Novos compradores frequentemente observam a classificação de um laser — por exemplo, um tubo de laser “100W” — e presumem que ele se encaixa facilmente nesse limite. Isso confunde potência de saída com consumo de energia. Um cortador a laser é um sistema, não uma única peça.
- A Carga Total: Você não está apenas alimentando a fonte do laser. Você também está acionando os motores de passo, o controlador, o resfriador de água (obrigatório para tubos de vidro), a bomba de assistência de ar e o exaustor.
- Queda de Tensão: Se o compressor do resfriador ligar enquanto o laser está disparando em alta potência, essa sobrecarga pode reduzir brevemente a tensão em um circuito compartilhado de 110V.
Se sua oficina só tiver tomadas residenciais padrão de 110V e você não puder adicionar um circuito dedicado, suas opções ficam rapidamente limitadas. Usar uma máquina de alta potência em um circuito compartilhado provoca “quedas de tensão”, onde a saída do laser oscila — levando a cortes que não penetram totalmente e profundidades de gravação que variam de peça para peça.
A Regra Rígida: Se você não puder instalar um circuito dedicado de 20A ou uma linha de 220V, elimine da sua lista plataformas industriais de CO2 de alta potência e lasers de fibra de grande formato. Você fica, na prática, limitado a unidades de mesa ou modelos básicos de piso, onde o resfriador e o exaustor são integrados ou projetados para baixo consumo.

A Armadilha do Tamanho da Mesa: Por que “Maior” Muitas Vezes Significa “Mais Lento” e “Menos Preciso”
O marketing quer que você acredite que uma mesa de 48″ x 36″ é automaticamente melhor do que uma de 24″ x 12″ porque oferece “mais potencial”. Em uma oficina real, potencial não paga as contas — a produtividade sim.
Mesas grandes precisam de pórticos grandes (a ponte que carrega a cabeça do laser). Pórticos grandes são pesados.
- Inércia vs. Detalhe: Um pórtico pesado exige mais força para acelerar e desacelerar. Quando você está gravando texto fino ou gráficos detalhados, a cabeça pode mudar de direção milhares de vezes por minuto. Máquinas maiores e mais pesadas têm dificuldade para fazer isso rapidamente sem vibração — muitas vezes chamada de “ripple” ou “trepidação” — que aparece como ondulações ou irregularidades nas linhas acabadas.
- A Penalidade de Velocidade: Para manter a precisão com um pórtico pesado, a máquina frequentemente precisa operar mais devagar. Uma máquina menor com pórtico mais leve pode muitas vezes gravar um lote 30% mais rápido que uma maior simplesmente porque consegue acelerar e frear mais rapidamente entre os movimentos.
A Regra Rígida: Não compre um tamanho de mesa para trabalhos de “algum dia”. Se 95% do seu trabalho cabe em uma chapa de 12″ x 20″, uma máquina de 4′ x 8′ provavelmente prejudicará seu negócio: ela ocupa mais espaço no chão, consome mais energia e, muitas vezes, produz uma gravação de qualidade inferior em um ritmo mais lento. Só opte por uma mesa grande se o corte de chapas inteiras for sua principal fonte de receita.
Realidade do Material: Por que os Materiais do Seu Cliente Determinam a Fonte Laser (CO2 vs. Fibra vs. Diodo)
No fim das contas, você não pode escolher uma fonte de laser apenas pelo orçamento — você precisa escolher com base na física. O comprimento de onda do laser determina com quais materiais ele interage. Nenhuma quantidade de potência compensa um comprimento de onda incorreto.
- Lasers de CO2 (10.600 nm): O cavalo de batalha do mundo maker. Este comprimento de onda é fortemente absorvido por materiais orgânicos.
- Indispensável para: Madeira, acrílico (transparente e colorido), couro, papel, vidro (somente gravação).
- O Filtro Rigoroso: Se seus clientes precisam de troféus de acrílico transparente ou modelos arquitetônicos, você devem compra um laser de CO2. Um laser de fibra ou diodo passará pelo acrílico transparente sem deixar marca.
- Lasers de Fibra (1.064 nm): O padrão industrial para metais.
- Indispensável para: Aço inoxidável, alumínio, latão, cobre, titânio.
- O Filtro Rigoroso: Se o modelo de negócios da sua empresa depende de cortar peças metálicas, um laser de CO2 é a ferramenta errada. Embora lasers de CO2 de alta potência (150W+) pode cortem metal fino com assistência de oxigênio, eles são mais lentos e produzem qualidade de borda inferior comparados mesmo a um laser de fibra básico. E se você precisa gravar plásticos transparentes ou madeira, um laser de fibra não vai ajudar — ele queimará a madeira de forma descontrolada e muitas vezes não marcará plásticos transparentes.
- Lasers de Diodo (450 nm): Na faixa de luz visível azul.
- Indispensável para: Orçamentos apertados e máxima portabilidade.
- O Filtro Rigoroso: Lasers de diodo têm baixa absorção em acrílico transparente (a luz azul passa em grande parte) e são dolorosamente lentos para cortar qualquer coisa mais espessa que 3mm de compensado. Se o seu negócio depende de produtividade ou de corte de materiais mais espessos, descarte imediatamente os lasers de diodo.

Antes de avançar para as recomendações específicas de máquinas na próxima seção, anote seus três principais materiais. Se forem metais, você precisa de fibra. Se forem acrílico transparente e madeira, você precisa de CO₂. Não existe uma única máquina híbrida que faça ambos perfeitamente — a menos que esteja disposto a pagar o equivalente a uma casa pequena.
Fase 2: O Fator Decisivo do Software
A maioria dos compradores se fixa na potência do tubo e no tamanho da mesa, tratando o software de controle como um detalhe secundário — apenas algo que vem na caixa. Esse é o erro mais caro que se pode cometer. Em uma oficina profissional, o hardware só é tão capaz quanto o software que o opera. Um laser CO₂ de 150W combinado com software fechado e desajeitado não é uma ferramenta — é um gargalo.
Antes de se comprometer com uma máquina, avalie o ecossistema digital no qual ela irá te prender. Se o fluxo de trabalho do software for falho, a velocidade da máquina não importa.
Por que “Compatível com LightBurn” é Inegociável para Trabalho Profissional
No mundo dos lasers, o LightBurn evoluiu de um aplicativo útil de terceiros para o sistema operacional de fato da fabricação profissional. Ele funciona tanto como software CAM (Manufatura Assistida por Computador) — onde você define velocidades, potência e trajetórias de ferramenta — quanto como interface de controle da máquina.
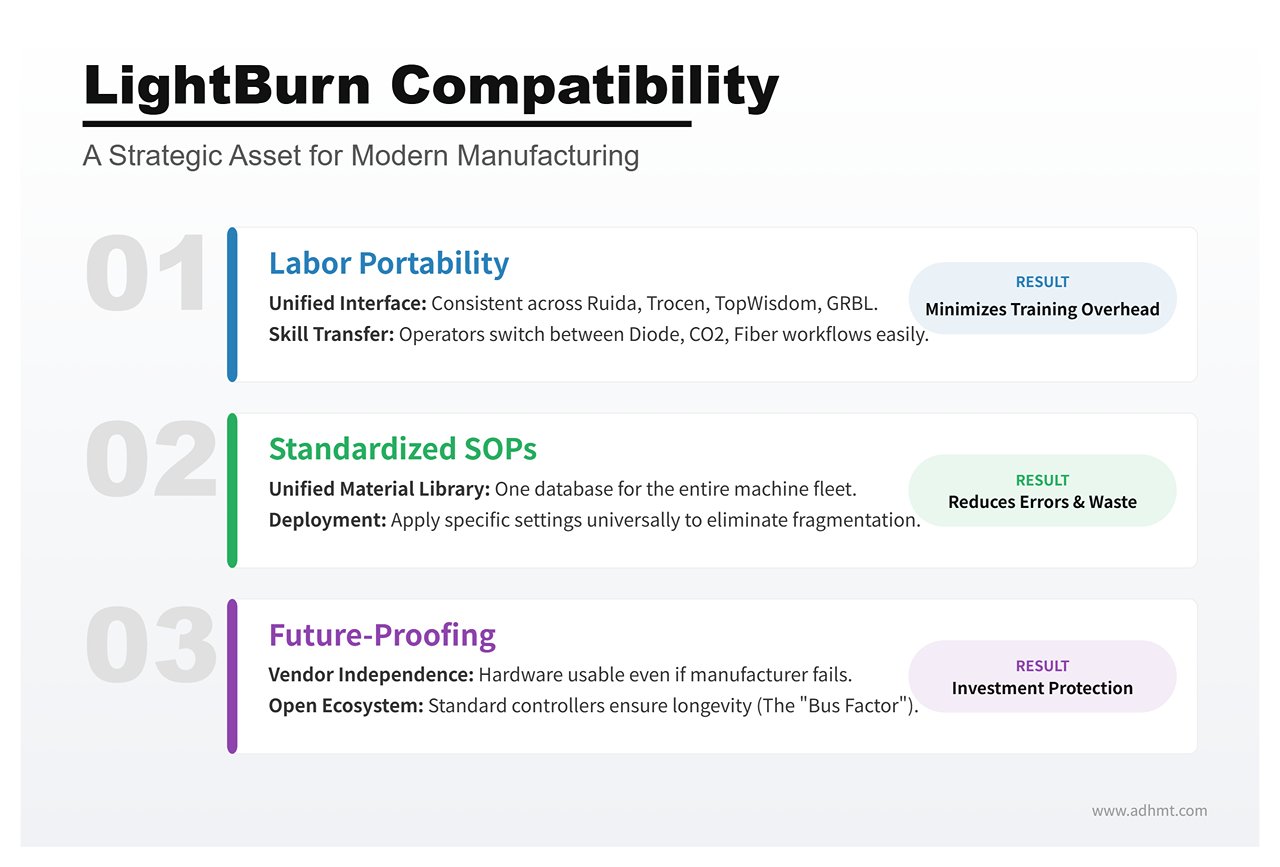
Para uma oficina, “compatibilidade com LightBurn” não é um luxo — é um ativo estratégico por três motivos:
- Portabilidade de Mão de Obra: O LightBurn padroniza a interface entre máquinas muito diferentes. Ele suporta controladoras Ruida, Trocen, TopWisdom e GRBL. Treine um operador em um laser de diodo básico e ele poderá levar essas habilidades para uma mesa plana industrial de CO₂ ou para um marcador de fibra galvo sem reaprender todo o fluxo de trabalho. Comprar uma máquina bloqueada a software proprietário aumenta os custos de treinamento a cada nova contratação.
- POPs Padronizados: Escalabilidade exige Procedimentos Operacionais Padronizados. Quando toda a sua frota opera em uma única plataforma, você pode criar uma biblioteca de materiais unificada — salvar configurações comprovadas para “compensado de bétula 3mm” ou “alumínio anodizado” e aplicá-las a qualquer máquina na oficina. Software proprietário força bibliotecas fragmentadas, aumentando as chances de erro do operador e desperdício de material.
- O “Fator Ônibus”: Se um fabricante de ecossistema fechado falir, parar de manter seu software ou mudar sua política de preços, seu hardware pode se tornar obsoleto da noite para o dia. Uma máquina com controladora padrão (como a Ruida 6442) rodando LightBurn é muito mais resistente ao futuro — o hardware não depende da sobrevivência do fabricante.
Se um fabricante de máquinas não oferece suporte ao LightBurn, ele está, na prática, pedindo que você aposte sua linha de produção na equipe interna de software deles. Para trabalho profissional, essa é uma aposta que você quase nunca deve fazer.
O Custo Oculto dos Ecossistemas Proprietários: Requisitos de Internet e Limites de Arquivo
Marcas de lasers voltadas ao consumidor frequentemente apresentam seu software proprietário como “fácil de usar”, mas essa simplicidade muitas vezes esconde um design de jardim murado criado para monetizar a forma como você utiliza a máquina.
O maior risco nesses ecossistemas é dependência da nuvem. Algumas máquinas exigem conexão ativa à internet apenas para processar arquivos de design. O software envia seus dados vetoriais para os servidores do fabricante, gera o G-code remotamente e depois o envia de volta à máquina. Para um hobbyista, isso é um incômodo. Em produção, é uma séria vulnerabilidade. Se seu provedor de internet cair, sua linha para. Se os servidores do fabricante tiverem problemas, seus prazos atrasam.
Além disso, ecossistemas proprietários frequentemente impõem restrições artificiais no manuseio de arquivos. Você pode se deparar com:
| Problema | Descrição |
|---|---|
| Bloqueio de Arquivos | Sem possibilidade de exportar arquivos de projeto em formatos padrão (DXF, SVG), efetivamente prendendo sua propriedade intelectual dentro do sistema deles. |
| Paywalls de Assinatura | Funcionalidades essenciais de produtividade — como disposição otimizada de múltiplas peças na folha para reduzir desperdício ou vetorização — podem estar atrás de uma assinatura “Premium” mensal. |
| Riscos de Privacidade | Para oficinas que lidam com protótipos sensíveis de clientes ou propriedade intelectual, enviar designs para um servidor de terceiros para processamento pode violar práticas padrão de NDA. |
Equipamentos profissionais devem funcionar localmente. Você deve conseguir conectar um cabo USB (ou carregar um arquivo de um pendrive) e cortar independentemente do status do seu Wi‑Fi.
Eficiência do Fluxo de Trabalho: Você Consegue Importar Arquivos CAD/Illustrator Sem Dor de Cabeça?
A eficiência se resume ao tempo entre finalizar um projeto e apertar “Iniciar” no laser. Essa lacuna é amplamente determinada pela compatibilidade de arquivos.
Sua equipe de design provavelmente trabalha com Adobe Illustrator, AutoCAD, SolidWorks ou Rhino. O software do seu laser precisa conectar essas ferramentas diretamente ao controlador de movimento da máquina—sem obrigar você a usar um terceiro programa “tradutor”.
Um fluxo de trabalho profissional depende de suporte verdadeiro a importação direta. Você deve ser capaz de arrastar um arquivo AI, PDF, DXF ou SVG diretamente para o software de controle e fazer com que ele leia os vetores com precisão.
- Mapeamento de Camadas: O software deve traduzir automaticamente as cores no seu arquivo de design em configurações de corte (por exemplo, linhas vermelhas = corte, linhas azuis = gravação).
- Edição Nativa: Pequenos ajustes—fechar uma forma aberta, unir texto ou deslocar um caminho para compensação do corte—devem ser possíveis dentro do software do laser. Se você precisar voltar ao Illustrator apenas para mover um furo 2 mm para a esquerda, seu fluxo de trabalho está perdendo tempo precioso.
Se uma máquina obriga você a converter arquivos vetoriais em um formato raster proprietário—ou forçar o uso de um assistente de importação desajeitado toda vez que revisa um projeto—ela falha no teste de eficiência. O objetivo é um fluxo limpo: Design → Importar → Cortar. Qualquer outra coisa é atrito.
Fase 3: Os Cenários (Encontre Sua Situação Específica)
A maioria dos guias de compra erra o alvo porque trata um hobista em um apartamento e uma loja de letreiros em um galpão como se fossem o mesmo cliente. Não são. Uma máquina perfeita para um pode ser um problema para o outro.
Agora que estabelecemos os “filtros técnicos” na seção anterior, podemos aplicá-los aos três cenários de usuário mais comuns. Encontre o seu abaixo para ver quais máquinas realmente passam no teste.
Cenário A: As unidades de mesa “Side Hustle” (Espaço Limitado, Máxima Facilidade de Uso)
Esse cenário se encaixa se você trabalha em um quarto extra ou pequeno estúdio, tem opções limitadas de ventilação e valoriza o “tempo até o primeiro corte” mais do que a potência bruta. Você precisa de uma máquina que pareça uma impressora—não um projeto de ciências.
Os concorrentes “Plug-and-Play”: Glowforge vs. xTool P2 vs. Gweike Cloud
O Glowforge Pro definiu essa categoria por anos. Sua abordagem de “jardim murado” é muito parecida com o ecossistema da Apple: incrivelmente fácil de usar, excelente alinhamento de câmera e um sistema de materiais Proofgrade que elimina o chute quanto às configurações de potência. A desvantagem é que ela precisa de uma conexão ativa à internet para funcionar. Se o Wi‑Fi cair, a produção para.
O xTool P2 se tornou o principal concorrente. Rivaliza com a Glowforge em facilidade de uso (posicionamento com base em câmera, foco automático) enquanto evita o “jardim murado”. Suporta o LightBurn, funciona totalmente offline e oferece uma base elevada para gravar itens mais altos—algo com que a Glowforge lida mal.
O Gweike Cloud é a opção de melhor custo-benefício. Você obtém potência semelhante de 50W CO2 em um tamanho de mesa por um valor significativamente menor. O hardware é robusto, mas a experiência de software não é tão refinada quanto a de seus principais concorrentes.
A Troca: Pagar pela Conveniência vs. Possibilidade de Reparo
O custo oculto das máquinas de mesa é a capacidade de reparo. Para manter essas unidades elegantes e “seguras”, os fabricantes selam os componentes dentro de carcaças fechadas.
Se o tubo de laser falhar em uma Glowforge, normalmente você não pode substituí-lo sozinho; em muitos casos, é necessário enviar a unidade inteira de volta ao fabricante. Isso pode significar semanas de inatividade. A xTool P2 e a Gweike Cloud ficam no meio-termo: os usuários podem substituir tubos e espelhos, mas o trabalho é mais apertado e desconfortável do que em uma máquina industrial maior. Você está pagando por um tamanho compacto—certifique-se de que seu negócio pode absorver o tempo de inatividade potencial e/ou o custo de peças proprietárias.
Cenário B: As “Bestas de Produção na Garagem” (Máxima Potência, Menor Custo)
Este cenário é para o fabricante com espaço dedicado na garagem, uma saída de secadora para exaustão e disposição para colocar a mão na massa. Você quer a maior potência por dólar e uma mesa de corte grande (20″x28″ ou maior).
A Abordagem OMTech & Monport: Alta Capacidade, Alta Manutenção
Marcas como OMTech e Monport importar lasers de CO2 industriais “China Blue/Red” e vendê-los a preços agressivos. Um OMTech de 80W geralmente custa menos que um Glowforge de 45W. Essas máquinas são tanques: usam controladores Ruida de padrão industrial (totalmente compatíveis com o LightBurn), peças comuns de prateleira que você pode encontrar na Amazon e portas de passagem grandes para chapas de tamanho excessivo.
Dito isso, o controle de qualidade pode ser inconsistente. Você não está pagando por uma experiência de consumo refinada — está pagando por aço e vidro brutos.
O “Imposto do Faz-Tudo”: Avaliando Sua Capacidade de Alinhar Espelhos e Trocar Controladores
O “Imposto do Faz-Tudo” é o tempo que você gastará ajustando a máquina. Diferente das unidades de mesa, esses lasers frequentemente chegam com o alinhamento dos espelhos desajustado pelo transporte. Você precisa estar à vontade para soltar porcas travantes, disparar pulsos de teste e ajustar o caminho do feixe.
Se eletrônicos de alta tensão ou alinhamentos mecânicos realmente te intimidam, não compre essas máquinas. Mas se você se sente confortável com uma chave inglesa e um multímetro, elas oferecem um dos melhores retornos sobre investimento que você encontrará em qualquer lugar da indústria.
Atualizações Obrigatórias: Chillers e Air Assist Que Você Precisa Incluir no Orçamento Imediatamente
O “preço de vitrine” dessas unidades é enganoso. A “bomba d’água” incluída normalmente é uma bomba de aquário básica que não consegue manter um tubo de 80W devidamente refrigerado durante cortes longos — levando ao superaquecimento e à redução da vida útil do tubo. O “air assist” incluído geralmente é apenas um ventilador fraco que não remove a fumaça de forma eficaz, deixando bordas chamuscadas.
Para tornar uma OMTech ou Monport realmente pronta para produção, você deve planejar gastar imediatamente mais $800–$1.000 em:
- Um resfriador ativo CW-5200 (resfriamento refrigerado).
- Um compressor de ar real (para cortes mais limpos).
- Um exaustor em linha atualizado.

Cenário C: A Oficina Profissional (Velocidade, Confiabilidade e Suporte nos EUA)
Esse cenário é para empresas em que o laser é uma fonte primária de receita. Se a máquina parar, você está perdendo dinheiro. Você precisa de velocidade, precisão e um número de telefone para ligar quando algo der errado.
Subindo o Nível para Thunder Laser, Aeon e Boss: O Que os $4K Extras Realmente Trazem
Mudar de uma OMTech para uma Thunder Laser Nova, Aeon Mira, ou Boss Laser é um grande salto de preço — frequentemente $4.000 a $6.000 a mais para potência comparável.
Você não está pagando por mais potência bruta; está pagando por motores servo (em vez de motores de passo), trilhos lineares, e — em configurações de alto nível —tubos metálicos RF (radiofrequência). Esses componentes duram mais e mantêm o alinhamento melhor em uso contínuo 24/7. As tolerâncias são mais rígidas, a fiação é mais limpa e os sistemas de segurança são de padrão industrial.
O Fator Velocidade: Por que o desempenho em rasterização importa mais do que a potência de corte
Iniciantes se preocupam com potência de corte (watts). Profissionais se preocupam com velocidade de gravação (polegadas por segundo).
Se o seu negócio grava copos térmicos, remendos de couro ou porta-copos de ardósia, a cabeça do laser precisa varrer de um lado para outro milhares de vezes. Um sistema econômico com motor de passo pode atingir cerca de 500 mm/s e produzir “ondulações” (linhas irregulares e trêmulas). Um Thunder Laser ou Aeon com servos híbridos pode operar a 1000 mm/s ou mais com resultados nítidos e precisos — dobrando efetivamente sua produtividade diária. Em um ambiente de produção, velocidade é o critério que importa.
Suporte local: A “apólice de seguro” que salva você de um atraso de 3 semanas na entrega de peças
A maior vantagem no Cenário C é o suporte baseado nos EUA.
Quando uma placa controladora queima em uma importação genérica, normalmente você acaba vasculhando fóruns ou enviando e-mails para uma fábrica na China — e depois aguardando semanas por um substituto. Marcas como Thunder, Aeon e Boss mantêm estoques de peças em depósitos nos EUA e contam com técnicos que falam inglês e podem ajudar na solução de problemas por chamada de vídeo.
Para um hobbyista, esperar três semanas por uma peça é frustrante. Para uma oficina profissional, pode ser catastrófico. Esse $4.000 extra é essencialmente um prêmio de seguro contra tempo de inatividade — e contra o “silêncio no rádio”.
Fase 4: A verificação final da realidade antes de fazer o pedido
Você já tem sua lista final. Você já tem seu orçamento. Seu cursor está pairando sobre “Adicionar ao carrinho”. Pare.
Há uma enorme diferença entre uma máquina que corta arquivos de demonstração em uma feira e uma que mantém um negócio funcionando pelos próximos cinco anos. Essa diferença raramente aparece em uma ficha técnica — aparece na fricção diária de realmente usar o equipamento. Antes de comprometer seu dinheiro, submeta sua escolha principal a três filtros finais. São os sistemas de segurança que separam uma ferramenta geradora de lucro de uma pesada e cara decoração de garagem.
Acesso para manutenção: A verificação de 60 segundos que pode salvar uma semana de trabalho perdido
A manutenção do laser não é um projeto para “algum dia” — é uma necessidade semanal. Cola vaporizada e resinas da madeira se acumulam rapidamente nas ópticas: cerca de 1 a 2 gramas por semana. Se para limpar seus espelhos for preciso 30 minutos de desmontagem, você começará a pular essa manutenção. E, ao pular, o resíduo se funde ao revestimento da lente, reduz cerca de 30 % de potência e eventualmente trinca a ótica.
O Teste: Pergunte ao fornecedor ou assista a um vídeo de usuário real. Você consegue acessar, remover, limpar e reinstalar o Espelho 1, Espelho 2 e a lente de foco em menos de 60 segundos no total?
Se não, afaste-se.
- Espelho 1 (Extremidade do Tubo): Você quer uma porta lateral de acesso. Idealmente, você pode girar um anel de fixação e retirar o espelho em menos de 15 segundos. (OMTech e Gweike geralmente passam; Glowforge muitas vezes falha ao esconder a ótica atrás de painéis.)
- Espelho 2 (Viga): Procure por uma tampa basculante. Você deve conseguir limpá-la com um cotonete sem remover o suporte. Se precisar desparafusar dutos de ventilação apenas para alcançá-la (comum em projetos antigos da Monport), você estará pagando um “imposto de manutenção” toda sexta-feira.
- Espelho 3 e Lente (Cabeçote do Laser): Esta é a área decisiva. Você deve conseguir abaixar a mesa, remover o anel do bocal e deixar a lente cair com segurança na sua mão em menos de 20 segundos. Dica Profissional: Ao remontar, certifique-se de que a lente volte “com a barriga para cima” (lado convexo voltado para cima). Se precisar de uma chave hexagonal apenas para acessar a lente, ela falha no teste.

A matriz de decisão “Compre bem ou compre duas vezes”
Uma máquina de $3.000 nunca custa apenas $3.000 — é um sinal de entrada para reparos futuros. Uma máquina de $8.000, por outro lado, frequentemente custa menos ao longo de um período de cinco anos. Esta matriz revela o Custo Total de Propriedade (TCO) que se esconde por trás do preço inicial.
Identifique a coluna que melhor corresponde à máquina na sua lista final:
| Dimensão | Construção Econômica (Cenário B) | Cavalo de Batalha Profissional (Cenário C) |
|---|---|---|
| Custo inicial | US$ 2.000 – US$ 4.000 | US$ 6.000 – US$ 10.000 |
| Vida Útil do Tubo | 1k–2k horas (CO2 de vidro) | 10k+ horas (Metal RF/Vidro de alto padrão) |
| Tempo de Inatividade Estimado/Ano | 15 dias (esperando peças) | 2 dias (suporte local/melhor controle de qualidade) |
| Manutenção Semanal | 2 horas (alinhamento manual) | 30 min (óptica selada/melhores trilhos) |
| Custo de Substituição (Ano 4) | $1.000+ (Novo tubo + fonte de alimentação) | $0 (Fonte de longa vida útil) |
| Valor de Revenda | 40 % do preço original | 70 % do preço original |
| TCO de 5 anos | $19.000+ (incl. horas faturáveis perdidas) | $7.000 (baixo consumo de insumos) |
Se você administra um ateliê como hobby, o modelo econômico serve — seu tempo é “gratuito”. Se você administra um negócio, o tempo de inatividade de uma máquina “barata” eliminará a diferença de preço em relação à “cara” nos primeiros 18 meses.
Lista de verificação: esteja pronto para cortar dentro de 48 horas após a entrega
O momento mais perigoso para um proprietário de laser é a primeira semana. Sem os suprimentos certos, a máquina fica parada enquanto o prazo de devolução corre. E se você não verificar as ópticas imediatamente, qualquer dano de transporte se torna seu problema.
Siga este cronograma para estar operacional — ou pronto para devolver um “limão” — imediatamente.
Dia 0: A Preparação Pré-Chegada (2 horas)
- Fluidos: Compre 2 galões de água destilada (para o refrigerador) e álcool isopropílico 90% (para ópticas).
- Kit de Óptica: Tenha papel para lentes e papel térmico (papel de recibo) à mão para teste de alinhamento.
- Energia: Confirme um circuito dedicado de 20A (110V/220V dependendo da unidade). Compartilhar um circuito com uma geladeira ou compressor vai fazer os disjuntores dispararem e arruinar os cortes.
Dia 1: Desembalar e inspecionar (4 horas)
- O Teste de Agitação: Antes de encher o refrigerador, inspecione o tubo laser quanto a rachaduras internas. Se você ouvir vidro tilintando ao balançar suavemente o tubo, recuse a entrega.
- O Teste de Vazamento: Conecte a água, ligue a bomba e aguarde 30 minutos. Verifique as extremidades do tubo e a parte inferior do chassi.
- A Limpeza de 60 segundos: Realize a verificação de manutenção que você pesquisou na Etapa 1.
- Alinhamento: Use papel térmico para verificar o caminho do feixe nos quatro cantos da mesa.
Dia 2: Validação (2 horas)
- O Teste de Estrutura: Faça um corte vetorial de 10 mm/s em madeira a potência 90%.
- O Resultado: As bordas devem sair dourado-escuro, não preto queimado. A espessura do corte deve ser vertical, não inclinada.
- O Teste de Resistência: Execute a máquina por 3 horas. Observe a temperatura (mantenha abaixo de 22°C/71°F). Se superaquecer ou perder o foco, devolva.
O Corte Final
No início deste guia, perguntamos se você está construindo uma oficina ou apenas comprando uma ferramenta. A diferença não está no nome da marca estampado no chassi — é o nível de preparação do proprietário.
Ao seguir este framework de quatro fases, você não apenas comprou um laser — você se preparou para ter sucesso. Você esclareceu seus requisitos de materiais, calculou a potência necessária, definiu seus protocolos de segurança e descobriu os custos ocultos da propriedade. Você não está mais esperando por uma boa máquina; você projetou uma compra inteligente.
A pesquisa está feita. A lista de verificação está pronta. Agora é hora de cortar. E se você quiser ajuda prática para alinhar seu fluxo de trabalho à tecnologia certa, sinta-se à vontade para entrar em contato conosco para orientação personalizada sobre sistemas a laser.

VI. Perguntas Frequentes
1. Cortadores a laser podem cortar metal?
Sim — alguns cortadores a laser podem cortar metal, mas isso depende do tipo e da potência do laser. Lasers de fibra e sistemas CO2 de alta potência geralmente conseguem cortar uma variedade de metais, incluindo aço inoxidável, alumínio e cobre. Para chapas mais grossas ou aplicações mais exigentes, máquinas industriais de fibra como a Máquina de Corte a Laser de Fibra de Mesa Única são recomendados.
2. Quais materiais um laser de CO2 pode cortar?
Materiais comuns incluem madeira, acrílico, couro, tecido, papel e certos plásticos. No entanto, lasers CO2 geralmente não são adequados para cortar metal, a menos que sejam de potência muito alta e projetados especificamente para corte de metal. Eles também não são recomendados para cortar PVC ou outros materiais que liberam gases tóxicos quando aquecidos.
3. Quão precisas são as máquinas de corte a laser?
Uma das maiores vantagens das máquinas de corte a laser é a sua precisão. Cortadoras a laser de alta qualidade podem produzir detalhes extremamente finos, com tolerâncias tão estreitas quanto 0,001 polegadas (0,025 mm). A precisão real depende de fatores como a qualidade do feixe, a rigidez e estabilidade da máquina, e a precisão do sistema de controle de movimento.