
Cum să oprești Abkant Operatorii să nu îndoaie piesele invers nu este despre a da vina pe muncitori; este despre a corecta un sistem defect. O singură îndoire inversă distruge integritatea materialului, perturbă fluxul de producție și consumă profit mult dincolo de costul deșeurilor metalice.
În loc să vă bazați pe “atenție”, acest ghid introduce un sistem 4D Zero-Erori — care combină Poka-yoke fizic, “Reguli de bavură” standardizate și tehnologia geamănului digital — pentru a transforma atelierul dumneavoastră dintr-un joc de noroc într-o fortăreață a preciziei.
I. Diagnostic profund: De ce “îndoirea inversă” este cel mai încăpățânat ucigaș de profit de pe podeaua atelierului
1.1 Redefinirea “îndoirii inverse” (Anatomia erorii)
Nu respinge o “îndoire greșită” ca pe o simplă scăpare din neatenție. Din perspectiva dublă a producției lean și a economiei, ea reprezintă o erupție exponențială a costurilor irecuperabile.
- Ireversibilitatea materialului: Îndoirea tablei metalice este o formă de deformare plastică. Odată îndoită în direcția greșită, structura internă a materialului suferă o schimbare ireversibilă, iar microfisuri apar de-a lungul liniei de îndoire. Chiar dacă operatorul încearcă “s-o îndrepte înapoi”, rezistența la oboseală în acea zonă scade, de obicei, cu mai mult de 50%. Pentru componentele de precizie supuse la stres structural, asta înseamnă casarea piesei — fără loc pentru compromis.
- Efectul piesei orfane: Aceasta este gaura neagră invizibilă care devorează profiturile. Dacă o piesă dintr-un lot de 100 este casată din cauza unei îndoiri greșite, pierzi mult mai mult decât 1% din costul materialului. Pentru a înlocui acea singură “piesă orfană”, operatorul trebuie să întrerupă programul optimizat al mașinii de tăiat cu laser, să reîncarce programul, să localizeze materialul rămas și să producă piesa separat. Costurile ascunse de gestionare și timpul de nefuncționare pentru această retușare unică sunt adesea de 10 până la 50 de ori mai mari decât costul producerii piesei originale.
1.2 Analiza cauzei rădăcină: Deconectarea dintre viziune și cogniție
Dacă soluția atelierului tău este încă să dea vina pe operatori că “nu sunt atenți”, nu vei elimina niciodată această problemă. Esența îndoirii inverse constă în uriașa fricțiune cognitivă dintre desenele bidimensionale și realitatea tridimensională.
- Fantoma proiecției: Lipsa standardizării în convențiile desenelor inginerești este o sursă cheie de confuzie. Este desenul bazat pe proiecție în primul unghi (comună în Europa și Asia) sau în al treilea unghi (comună în SUA)? Aceasta determină dacă “partea de jos” a unei vederi reprezintă fața sau spatele piesei fizice. Dacă blocul de titlu nu este verificat — sau este incomplet — creierul completează golurile bazându-se pe obicei. Acea presupunere subconștientă este principalul vinovat din spatele erorilor de orientare inversată.
- Orbirea pe partea cu bavuri: După tăierea cu laser sau perforarea CNC, tabla are în mod natural o “parte lucioasă” și o “parte cu bavuri.” Aceasta este referința fizică cea mai intuitivă pentru operator. Totuși, majoritatea desenelor nu specifică “Vedere din partea cu bavuri” sau “Bavură sus/jos.” Când operatorul întoarce piesa în mână, practic joacă un joc de ghicit spațial fără un reper fizic.
- Ambiguitatea tipului de linie: În desenele cu model plat, multe fișiere DXF exportate din software-ul de proiectare au un defect critic—toate liniile de îndoire apar ca linii continue. În practica industrială, regula este de neclintit: continuu = îndoire în sus; întrerupt = îndoire în jos. Dacă proiectul nu distinge tipurile de linii sau imprimanta nu poate arăta clar diferența, operatorul trebuie să simuleze mental procesul de pliere. După repetarea acesteia de sute de ori pe zi, supraîncărcarea cognitivă duce inevitabil la greșeli.
1.3 Demontarea celor trei mituri ale managementului tradițional
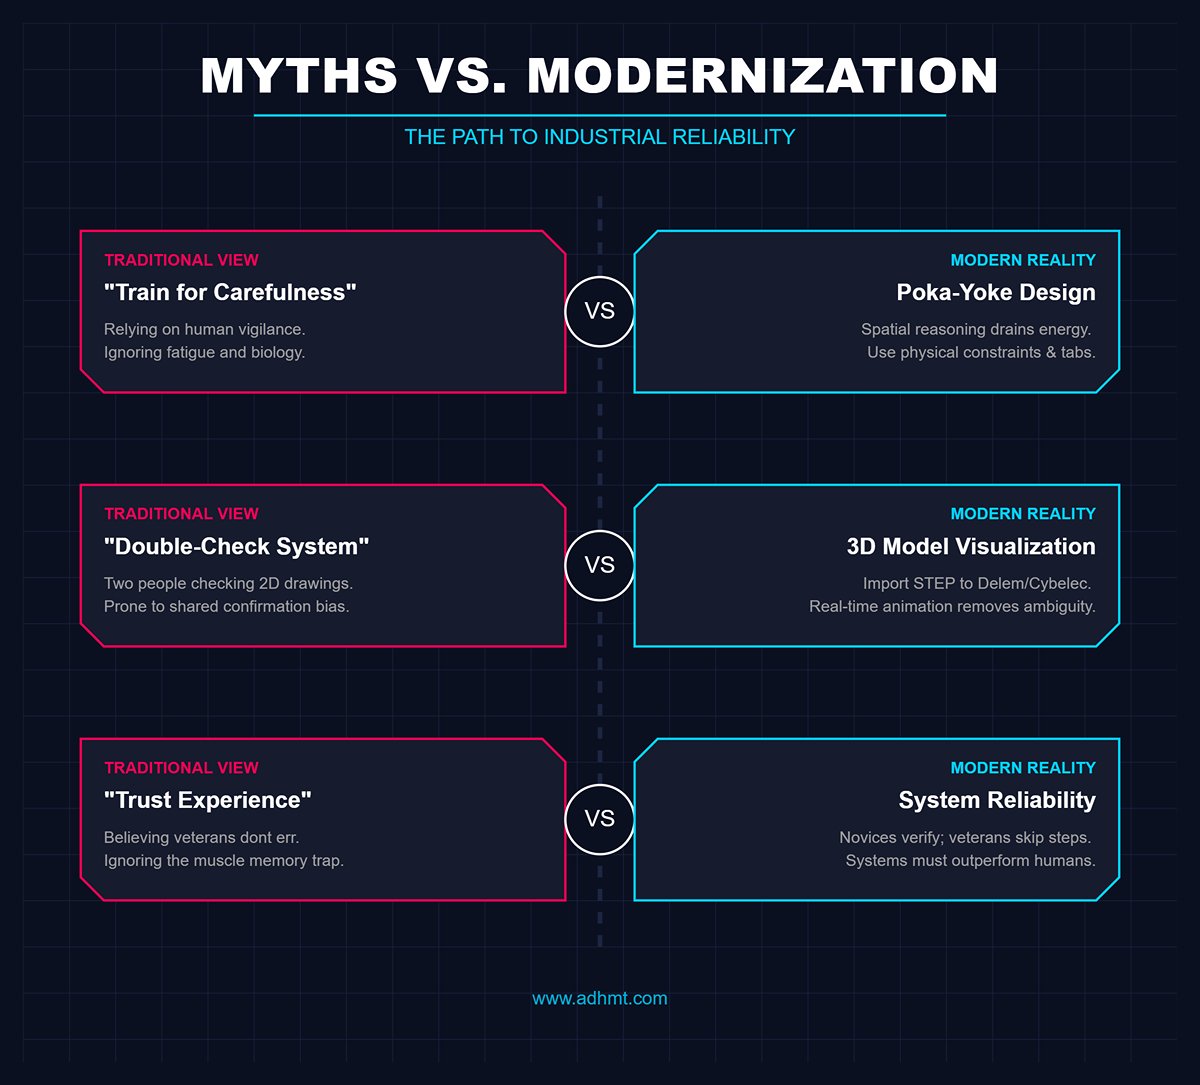
- Mitul 1: “Doar instruiți muncitorii să fie mai atenți.”
- Realitatea: Raționamentul spațial (rotația mentală) este un proces cognitiv extrem de solicitant energetic. Cercetările psihologice arată că, pe măsură ce orele de lucru cresc și oboseala se instalează, capacitatea de rotație spațială scade brusc. A te baza pe “atenție” înseamnă să lupți împotriva biologiei umane. Soluția este poka-yoke—proiectarea anti-eroare. De exemplu, adăugarea de urechi asimetrice la marginile pieselor pentru a preveni poziționarea incorectă sau gravarea numelor liniilor de îndoire direct pe material în timpul tăierii cu laser. Înlocuiți judecata mentală cu constrângeri fizice.
- Mitul 2: “Implementați un sistem de dublă verificare înainte de configurarea mașinii.”
- Realitatea: Când se confruntă cu desene 2D ambigue, două persoane împărtășesc adesea aceeași eroare de confirmare. Fără a schimba sursa de informații de bază, este probabil să fie de acord cu aceeași interpretare greșită. O abordare mai eficientă este cea tehnologică—importarea modelelor 3D STEP în sisteme CNC moderne precum Delem sau Cybelec, permițând operatorilor să vadă animații de îndoire în timp real. Aceasta transformă un “test de înțelegere a textului” într-o simplă sarcină de “urmărește imaginea”.
- Mitul 3: “Operatorii experimentați nu greșesc.”
- Realitatea: Din contră. Statisticile arată că veteranii sunt mai predispuși la capcana memoriei musculare. Începătorii, nesiguri, verifică desenele de mai multe ori. Operatorii experimentați, bazându-se pe obișnuință, pot sări peste verificare atunci când o piesă seamănă cu una familiară—chiar dacă direcția îndoirii este inversată. Fiabilitatea sistemului trebuie să depășească experiența individuală. Aceasta este fundația adevăratei industrializări.
II. Proiectare la nivel înalt: Construirea “Sistemului de Apărare 4D Zero-Erori”
2.1 Prezentare generală a arhitecturii sistemului
Soluția finală pentru prevenirea îndoirii inverse constă în stabilirea unui mecanism de apărare în straturi, tip “pâlnie”. Ideea de bază a Sistemului de Apărare 4D Zero-Erori este mutarea punctelor de control al calității cât mai în amonte — prevenind apariția erorilor în loc să fie corectate ulterior. Prin integrarea dimensiunilor fizice, vizuale, digitale și senzoriale, greșelile devin practic imposibile.
| Dimensiune | Titlul strategiei | Focus principal | Implementare cheie | Rezultat |
|---|---|---|---|---|
| Dimensiunea 1 | Interblocare fizică | Incorporarea designului antifail | Introduceți asimetrie deliberată în geometrie; adăugați caracteristici anti-inversare precum lăbuțe sau crestături pe marginile care nu se îmbină. | Creează o interferență fizică ce face imposibilă poziționarea incorectă; cea mai rentabilă formă de apărare. |
| Dimensiunea 2 | Constrângere vizuală | Documentație de proces și marcare | Înlocuiți instrucțiunile doar text cu capturi de ecran ale simulărilor 3D; marcați cu laser liniile de îndoire și săgețile de direcție direct pe piese. | Elimină presupunerile permițând piesei să “vorbească de la sine” prin marcaje vizuale. |
| Dimensiunea 3 | Interceptare prin dublu digital | Navigare în timp real a echipamentului | Utilizați sisteme CNC 3D (de ex., Delem DA-60) pentru programarea CAM din birou și urmați ghidarea animată 3D pe pardoseala atelierului. | Elimină aproximativ 90% din erorile cognitive cauzate de raționamentul spațial limitat. |
| Dimensiunea 4 | Cortină de lumină și feedback de la senzori | Intervenție hardware inteligentă | Implementați senzori (de exemplu, Lazer Safe IRIS) pentru a monitoriza profilurile pieselor de prelucrat și pentru a declanșa o “frână de urgență” dacă poziția deviază de la modelul 3D. | Servește drept ultima linie de apărare pentru a opri erorile înainte ca acestea să devină deșeuri costisitoare. |
- Dimensiunea 1: Blocare fizică – Integrarea unui design infailibil Aceasta este cea mai rentabilă, dar decisivă linie de apărare. În timpul proiectării geometriei piesei, introduceți asimetrii deliberate. Dacă o piesă este geometric simetrică, dar direcția de îndoire nu este, aceasta reprezintă un defect de proiectare. Adăugați mici elemente anti-inversare — cum ar fi o limbă sau un șanț — pe marginile care nu se îmbină. Logica este simplă: dacă piesa este așezată incorect, interferența fizică face imposibilă montarea în opritorul posterior sau creează o nepotrivire vizuală evidentă.
- Dimensiunea 2: Constrângere vizuală – “Ceea ce vezi este ceea ce îndoi” în etapa de proces Eliminați instrucțiunile de lucru bazate doar pe text. La acest nivel, documentația procesului trebuie să includă capturi de ecran ale simulării de îndoire 3D cu marcaje direcționale clare, precum “Partea cu bavură în sus” sau “Partea cu bavură în jos”. Mergeți mai departe folosind funcțiile de gravare în timpul tăierii laser sau al ștanțării pentru a grava numele liniilor de îndoire și săgeți de direcție direct pe suprafața nevizibilă. Lăsați piesa să “vorbească de la sine”, eliminând orice posibilitate de presupunere.
- Dimensiunea 3: Interceptarea prin dublu digital — Navigare în timp real a echipamentelor Aceasta marchează punctul de cotitură în prelucrarea modernă a tablei metalice. Prin utilizarea sistemelor CNC precum seria Delem DA-60 sau Cybelec ModEva, care dispun de vizualizare 3D, programarea completă 3D — inclusiv sculele, piesele și opritoarele — este realizată în faza de birou (CAM). Odată transmis programul, operatorii nu mai lucrează cu date plictisitoare de coordonate X/Y, ci urmează ghidarea animată 3D care reflectă mișcările din lumea reală. Mâna se mișcă exact așa cum arată ecranul. Această tehnologie “dublu digital” elimină aproape 90% din erorile cognitive cauzate de raționamentul spațial limitat.
- Dimensiunea 4: Cortină de lumină și feedback de la senzori — Ultima linie de apărare Pentru piese de valoare mare sau cu importanță structurală critică, intervenția inteligentă a hardware-ului devine esențială. Sisteme precum Lazer Safe IRIS cu camere integrate sau dispozitive de măsurare a unghiului în timp real monitorizează continuu profilul piesei de lucru. Dacă operatorul plasează foaia într-o poziție care se abate de la modelul 3D programat, senzorii detectează instantaneu anomalía și mașina refuză să continue comanda de îndoire. Acest “frânaj dur” asigură că, chiar dacă toate straturile anterioare de apărare eșuează, erorile sunt oprite înainte să devină rebuturi costisitoare.
2.2 Logica de bază: O schimbare strategică de la apărarea umană la apărarea tehnică
Cel mai mare defect în managementul tradițional este încercarea de a combate probabilitatea prin responsabilitatea umană. Oboseala, emoțiile și prejudecățile cognitive sunt limitări inerente fiziologiei umane. Sistemul cu patru dimensiuni acceptă nesiguranța umană și, în schimb, acordă încredere deplină constrângerilor fizice și logicii digitale. Aceasta reprezintă o tranziție strategică de la Apărare Umană la Apărare Tehnică.
- Redefinirea “Deprofesionalizării Pozitive”: Aici, deprofesionalizarea nu este un termen disprețuitor, ci un pas inevitabil în evoluția industrială. Judecata spațială complexă necesară pentru a determina direcția îndoirii ar trebui mutată din mintea operatorului către inginerul CAD și algoritmii software-ului CAM. Operatorii de pe teren devin executanți, nu decidenți—urmează instrucțiunile afișate pe ecran ca și cum ar juca un joc. Această abordare nu doar reduce ratele de eroare aproape de zero, dar scurtează ciclul de instruire pentru noii angajați de la luni la doar câteva zile.
- Rezolvarea paradoxului de cost “Fă corect din prima”: Mulți manageri se întreabă dacă gravarea fiecărei piese sau realizarea programării 3D offline este prea consumatoare de timp. Această mentalitate este mioapă. Economia momentului de clipire: Dacă un programator petrece două minute în plus la birou pentru a proiecta caracteristici fără greș, atelierul economisește douăzeci de minute de timp pierdut pentru verificare și evită pierderi potențiale de mii din rebuturi. Erorile în lumea virtuală (coliziuni în simulările software) nu costă nimic, în timp ce erorile în lumea fizică sunt costisitoare. Randamentul ridicat al apărării tehnice constă în transformarea încercărilor și erorilor costisitoare din lumea fizică în calcul digital cu cost redus.
Odată implementat acest sistem, atelierul tău nu va mai depinde de starea de spirit sau dispoziția unui operator veteran—va funcționa ca o mașină modernă precisă, autocorectivă. Aceasta este diferența fundamentală dintre “procesare bazată pe meșteșug” și “fabricarea industrială”.”
III. Dimensiunile unu și doi: Tehnologii dure anti-erori (straturile de design și hardware)
În managementul tradițional al atelierului, tindem să corectăm greșelile prin impunerea disciplinei; în fabricarea lean de clasă mondială, eliminăm greșelile prin reproiectarea mediului fizic. Dimensiunile Unu și Doi formează fundația acestui sistem de apărare.
Logica lor comună este simplă: în loc să se bazeze pe judecata subiectivă a operatorului, se folosesc caracteristici geometrice și mecanisme hardware pentru a face ca “executarea corectă” să fie singura opțiune fizic posibilă.
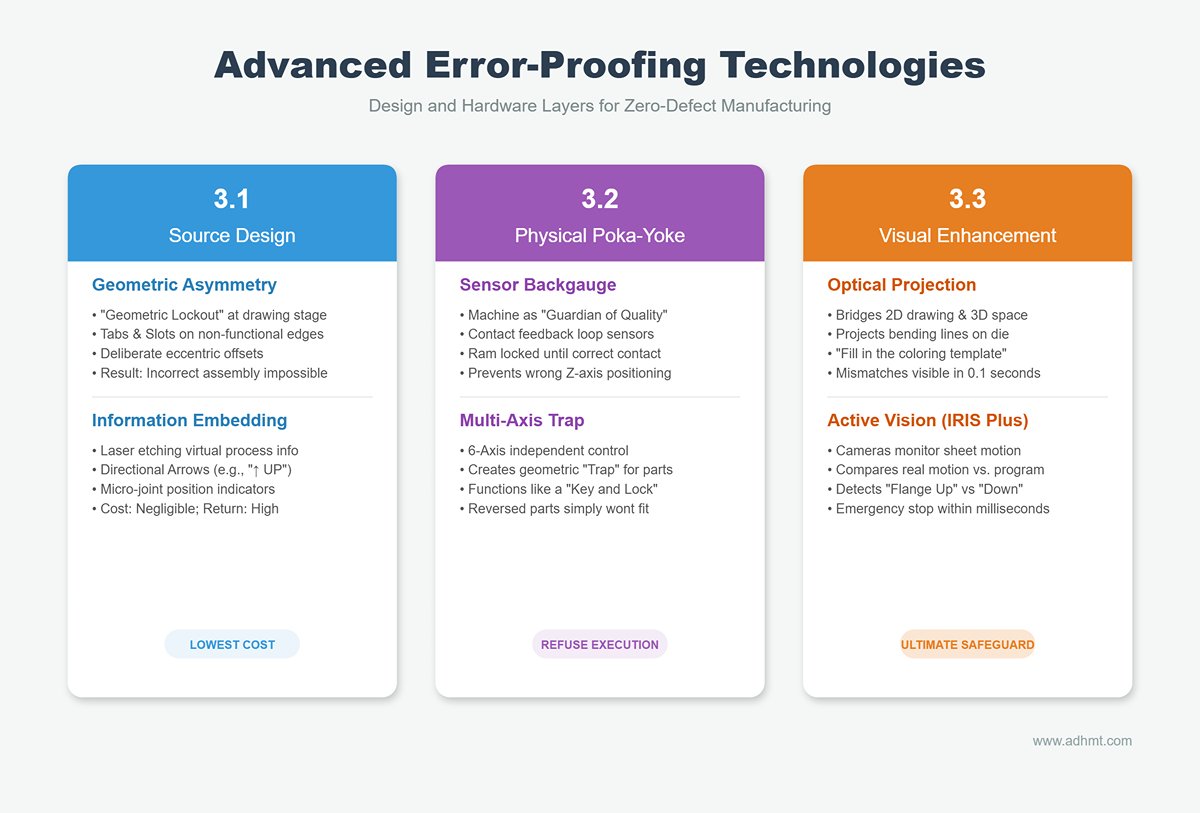
3.1 Proiectarea sursei: Eliminarea erorilor în etapa de desen
Principiu de bază: Dacă o piesă este geometric simetrică, dar logica ei de îndoire este asimetrică, aceasta reprezintă un eșec de proiectare.
Inginerii de proiectare trebuie să recunoască faptul că ei nu proiectează doar funcționalitatea produsului, ci și fezabilitatea de fabricație (DFM). Introducerea mecanismelor de tip “blocare geometrică” în etapa de desen este măsura de prevenire a erorilor cu cel mai mic cost și cel mai mare randament.
- Blocarea prin asimetrie geometrică:
- Lăbuțe și fante antifoolproof: Pentru piesele alungite sau dreptunghiulare care pot fi ușor plasate în orientare greșită, adaugă o mică lăbuță (de exemplu, 3mm x 2mm) sau o crestătură asimetrică pe o margine nefuncțională. În timpul programării, folosește această lăbuță ca punct de referință pentru bara de sprijin. Dacă operatorul încearcă să introducă piesa invers, lăbuța nu va atinge bara de sprijin sau va provoca o ciocnire fizică cu matrița—făcând poziționarea incorectă fizic imposibilă.
- Proiectare excentrică deliberată: Când o piesă include un șir de găuri, deplasează intenționat linia de centru (de exemplu, cu 2mm). Dacă operatorul îndoaie piesa greșit, găurile nu se vor alinia niciodată în timpul asamblării. Acest design mută feedbackul privind eroarea din etapa “reclamației clientului” în etapa “procesului următor”—dur, dar extrem de eficient.
- Încapsularea informației fizice:
- Gravare laser de navigație: Folosește funcția de gravare a tăietorului laser pentru a încorpora direct informațiile virtuale de proces în tabla metalică.
- Săgeți de orientare: Gravează marcaje precum “↑ SUS” sau numele liniilor de îndoire pe suprafața tablei.
- Indicatori de micro-joncțiune: Folosește poziția micro-joncțiunilor (de exemplu, toate piesele care prezintă resturi de joncțiuni în colțul din stânga jos) pentru a indica orientarea.
- Analiza costurilor: Aceasta adaugă doar câteva secunde la ciclul de tăiere cu laser—practic neglijabil ca cost—dar oferă fiecărei piese capacitatea de “a vorbi singură”, eliminând era operatorilor care ghicesc orientările.
- Gravare laser de navigație: Folosește funcția de gravare a tăietorului laser pentru a încorpora direct informațiile virtuale de proces în tabla metalică.
3.2 Dispozitive Poka-Yoke Fizice
Principiu de bază: Atunci când designul nu poate fi modificat, mașinile trebuie să aibă inteligența de a “refuza execuția”.”
Mașinile moderne de îndoire CNC nu ar trebui să servească doar ca unelte de execuție, ci și ca gardieni ai calității. Prin upgrade-uri hardware, logica de prevenire a erorilor poate fi integrată direct în sistemul de control al mașinii.
- Ghidaj posterior cu senzori integrați:
- Buclă de feedback la contact: Mașinile de îndoire de top (ex. Trumpf, Amada) sunt dotate cu ghidaje posterioare care au senzori de contact ultrasensibili. Sistemul acordă undă verde și permite coborârea poansonului doar atunci când piesa atinge simultan și corect toate punctele de referință prestabilite. Dacă operatorul plasează piesa incorect — atingând doar un punct sau poziția greșită pe axa Z — mașina rămâne blocată.
- Poziționare tip „capcană” multi-axă (capcană cu 6 axe): Folosind controlul independent al celor șase axe — X1/X2, R1/R2 și Z1/Z2 — sistemul poate crea poziții de degete ale ghidajului posterior de tip “capcană”, adaptate pieselor cu forme neregulate. În loc să alinieze toate degetele în linie dreaptă, acestea formează un aranjament geometric specific care permite doar introducerea piesei în orientarea corectă. Funcționează ca un mecanism de cheie și broască — dacă piesa este inversată, pur și simplu nu va “încapea” în locaș.
3.3 Sistem de Îmbunătățire Vizuală
Concept principal: Folosirea realității augmentate (AR) pentru a acoperi golul cognitiv dintre desenele bidimensionale și spațiul tridimensional.
Deoarece creierul uman are dificultăți cu rotația spațială, tehnologia ar trebui să ofere răspunsul direct — prin desenarea lui chiar în fața ochilor operatorului.
- Asistență prin proiecție optică:
- Aceasta este versiunea industrială a principiului “ce vezi este ceea ce obții”. Proiectoare de înaltă precizie afișează linii de îndoire, poziții ale matrițelor, contururi de piese și chiar direcții de plasare pe suprafața matriței inferioare. Operatorii nu trebuie să se uite la ecrane; pur și simplu aliniază umbra tablei metalice cu proiecția luminii — ca și cum ar colora într-un șablon. Dacă piesa este inversată, nepotrivirea dintre conturul real și conturul proiectat devine imediat vizibilă, declanșând o corecție instinctivă în 0,1 secunde.
- Monitorizare activă prin viziune:
- Sisteme avansate cu perdea de lumină precum Lazer Safe IRIS Plus acționează nu doar ca dispozitive de siguranță, ci și ca monitoare de proces. Camerele sistemului capturează în timp real mișcarea tablei în timpul îndoiri. Dacă programul specifică o îndoire “flanșă în sus” dar camera detectează o mișcare “flanșă în jos”, aceasta va declanșa oprirea de urgență și alerta de eroare în câteva milisecunde. Aceasta servește drept protecție supremă — garantând că, chiar dacă toate măsurile anterioare eșuează, operațiile incorecte nu vor duce niciodată la piese defecte.
Prin aceste trei straturi de intervenție tehnologică robustă, transformăm prevenirea erorilor dintr-un concept de management soft bazat pe “responsabilitate” într-o constrângere dură guvernată de “legi fizice” și “logică digitală”. Aceasta formează baza materială pentru atingerea defectelor zero.
IV. Dimensiunea Trei: Standardizarea procesului și controlul fluxului de lucru (nivel de execuție)
Dacă prevenirea greșelilor la nivel de design este “modificarea genetică” și controlul la nivel hardware este “constrângerea fizică”, atunci standardizarea procesului este “memoria musculară” a atelierului. La nivel de execuție, trebuie să recunoaștem că dezordinea generează greșeli.
Când operatorii trebuie să caute printr-o grămadă de piese dezorganizate sau să se străduiască să interpreteze instrucțiuni scrise neclare, lățimea lor de bandă cognitivă este consumată de sarcini irelevante—creând un teren fertil pentru erori. Acest capitol stabilește un flux de lucru standard la nivel chirurgical care transformă “operațiunea casuală” în “execuție precisă”.”
4.1 Regula de Aur: Regula Bavurii

În atelierele haotice, cauza principală a îndoiturilor inversate se află adesea într-o lipsă de standarde de referință unificate. Este desenul în proiecție în primul unghi sau în al treilea unghi? Înseamnă “partea frontală” suprafața vopsită sau cea nevopsită? Pentru a elimina o astfel de ambiguitate, trebuie să stabilim o regulă constituțională la nivelul întregii fabrici—Regula Bavurii.
- Stabilirea unui Punct de Referință Fizic: Fiecare foaie tăiată cu laser sau perforată CNC are în mod natural o caracteristică fizică—Partea cu Bavură. Este singurul reper fizic inerent, neschimbabil și vizual independent pe piesă.
- Simțul tactil înaintea vederii: Vederea umană este ușor înșelată de iluminare sau oboseală, dar simțul tactil rămâne precis și constant. Regula: “Partea cu Bavură = Raza interioară” (sau definită ca partea exterioară în funcție de proces).
- Integrare completă în proces:
- Faza de proiectare: Toate desenele inginerești trebuie să indice clar starea de referință în cartușul titlului, de exemplu “Vedere dinspre partea cu bavură”.”
- Faza de operare: Prima acțiune a operatorului la ridicarea foii nu este să se uite intens la desen, ci să simțul atingă muchia. Odată ce vârfurile degetelor detectează textura rugoasă a bavurii, creierul declanșează instantaneu memoria musculară pentru a orienta piesa corect (de exemplu, partea cu bavură în jos) fără a necesita o vizualizare spațială complexă.
Genialitatea acestei reguli constă în reducerea cogniției spațiale de nivel înalt la o confirmare tactilă binară—rugos sau neted. Când “simțirea foii” devine la fel de instinctivă ca respirația, erorile de orientare sunt eliminate de la sursă.
4.2 Pregătire și gestionare militarizată a încărcării
Nu vă așteptați ca operatorii să fie atât “hamali” cât și “inspectori” în fața mașinii. Dacă trebuie să caute prin tăvi haotice sau să distingă orientările pieselor, fiecare căutare devine un moment de distragere—un potențial declanșator al îndoiturilor inverse.
- Kituri & orientare uniformă:
- Implementați un mecanism de “pre-sortare”. Înainte de a intra în stația de îndoire, toate piesele trebuie să fie pre-asamblate de personalul de logistică.
- Impuneți strict “regula ”stivuire în aceeași direcție” Fiecare foaie de pe un palet trebuie să păstreze o orientare fizică identică (de ex., toate fețele netede orientate în sus, toate marginile tăiate spre exterior). Acest lucru asigură că mișcarea încheieturii mâinii operatorului atunci când ridică prima sau a suta foaie este identică — eliminând orice nevoie de gândire direcțională sau ajustare.
- Layout 5S și segregare fizică:
- Tablou conturat pentru matrițe: Cărucioarele pentru matrițe trebuie organizate conform configurației fiecărei mașini, folosind “management prin contur”. Fiecare matriță are o poziție desemnată, marcată prin contur, pentru a preveni erorile de selecție care ar putea provoca nepotrivirea parametrilor și ar putea duce operatorii să judece greșit orientarea piesei.
- Segregare stânga-dreapta pentru prevenirea erorilor: Marcați zone clare pe postul de lucru folosind bandă adezivă. Definiți “Intrare pe stânga, ieșire pe dreapta”— partea stângă conține mereu “piese de procesat”, iar partea dreaptă “piese finalizate”. Această separare fizică reduce drastic riscul de reîncărcare accidentală a unei piese semiprelucrate îndoite ca și cum ar fi un semifabricat nou, ceea ce ar putea provoca o îndoire inversă dublă catastrofală.
4.3 Tehnici de dezvoltare a SOP-ului cu zero defecte
O instrucțiune de lucru tradițională, bogată în text, în format Word (SOP) sfârșește de obicei uitată într-un sertar. Un SOP eficient, rezistent la greșeli, ar trebui să semene cu un manual Lego — vizual, intuitiv și orientat spre acțiune.
- Regula de trei secunde: Operatorii au foarte puțin timp pentru a citi SOP-urile. Dacă nu pot înțelege mesajul principal în trei secunde, vor înceta să citească și se vor baza pe intuiție. Prin urmare, SOP-urile trebuie să minimizeze textul și să maximizeze reprezentarea vizuală.
- Includerea elementelor esențiale de prevenire a erorilor:
- Simulare 3D a poziționării: Fiecare SOP trebuie să includă o imagine 3D care arată piesa poziționată pe matrița inferioară, cu linia de îndoire curentă evidențiată în roșu.
- Instrucțiuni simbolice: Înlocuiți textul cu pictograme clare — de exemplu, un simbol mărit al bavurii asociat cu o săgeată în jos pentru a indica “partea cu bavură în jos” sau o pictogramă pentru opritorul spate pentru a indica “aliniere la opritorul spate”.”
- Prim-plan al caracteristicii asimetrice: Când orientarea corectă a unei piese depinde de o mică crestătură sau de un pinten, POS-ul trebuie să includă o imagine mărită, de prim-plan cu un cerc roșu care evidențiază caracteristica, însoțită de un simbol clar de avertizare.
- Extensie digitală: Imprimă un cod QR pe POS-ul tipărit pe hârtie. Pentru piese foarte complexe sau neregulate, operatorii pot scana codul pentru a accesa un model 3D rotabil pe o tabletă, pentru o vizualizare mai bună.
Prin standardizarea percepției prin “Legea bavurii”, reglarea acțiunilor fizice prin “încărcarea în stil militar” și fixarea concentrării vizuale prin “POS-ul în stil LEGO”, creăm un circuit cognitiv strâns integrat în jurul fiecărui operator — făcând din ce în ce mai dificilă apariția erorilor încă de la început.
V. Dimensiunea Patru: Actualizare Cognitivă și Circuit de Management (Stratul Oameni și Cultură)
Dacă primele trei dimensiuni construiesc un zid de fier împotriva greșelilor, a patra dimensiune îi oferă sufletul. Chiar și cele mai avansate dispozitive poka-yoke și sistemele de vizualizare 3D vor eșua dacă operatorii își pierd concentrarea sau dacă managementul încurajează implicit ascunderea greșelilor.
Trebuie să ridicăm operatorii de la nivelul de simple extensii ale mașinilor la statutul de adevărați “atleți industriali”, susținuți de un sistem imunitar cultural în care erorile nu au unde să se ascundă.
5.1 Instruire orientată pe competențe: De la ucenicie la profesionalizare
Modelul tradițional “maestru și ucenic” transmite adesea nu doar experiență, ci și obiceiuri proaste. Într-un sistem zero-defecte, îndoirea nu mai este un meșteșug ghidat de intuiție — devine un proces de precizie bazat pe cunoaștere științifică. Trebuie să reconstruim capacitățile forței de muncă în consecință.
1. Exerciții de rotație spațială: Abilitatea cognitivă de bază pentru operatorii de îndoire nu este forța fizică, ci rotația mentală— abilitatea de a vizualiza cum un desen 2D se transformă într-un obiect 3D. Asemenea conștientizării spațiale a unui pilot, această abilitate poate fi dezvoltată sistematic prin instruire.
- Încălzire cognitivă: Înlocuiește discursurile matinale neproductive cu “activare cognitivă”. În primele cinci minute ale fiecărei ture, folosește un software simplu de testare a logicii spațiale (similar puzzle-urilor de rotație vizuală din testele de IQ) pentru a stimula regiunea parietală a creierului.
- Exerciții senzoriale oarbe: Pornind de la “Legea bavurii”, desfășoară exerciții practice asemănătoare cu “recunoașterea legată la ochi”. Operatorii își închid ochii și identifică partea cu bavură și crestătura anti-eroare doar prin atingere, apoi poziționează corect tabla. Acest antrenament creează o cale neuronală directă între indiciile tactile și memoria musculară, ocolind percepția vizuală potențial înșelătoare, transformând operarea corectă într-un instinct.
2. Certificarea Matricei de Competențe: Nu toată lumea este potrivită să proceseze orice tip de piesă. Implementarea unui sistem strict de autorizare pe niveluri este esențială pentru minimizarea riscului:
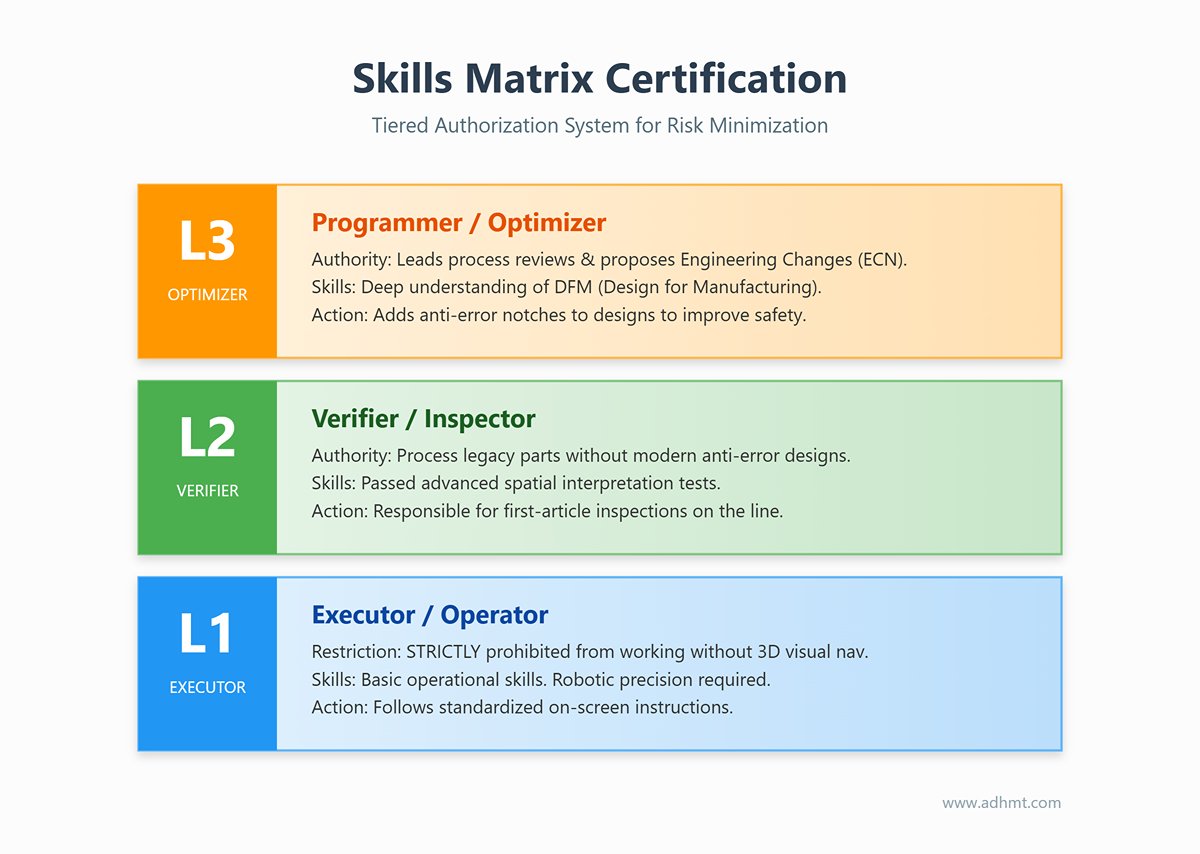
- Nivelul 1 (Executor): Deține doar abilități operaționale de bază. Strict interzis să lucreze fără navigație vizuală 3D sau să proceseze piese care nu au caracteristici fizice anti-eroare. Sarcinile lor sunt complet standardizate—executate cu precizie robotică urmând instrucțiunile de pe ecran.
- Nivelul 2 (Verificator): A trecut testele avansate de interpretare spațială. Este autorizat să proceseze piese mai vechi fără designuri anti-eroare îmbunătățite și este responsabil pentru inspecțiile de prim articol pe linie.
- Nivelul 3 (Programator/Optimizator): Înțelege principiile DFM (Design for Manufacturing), participă la revizuirile proceselor pentru produse noi și poate propune avize de schimbare inginerească (ECN) pentru a adăuga crestături anti-eroare în designuri.
5.2 Inovație în management: Folosirea sistemelor pentru a contracara slăbiciunile umane
Expertul în management W. Edwards Deming spunea: “94% dintre probleme provin din sistem, doar 6% de la oameni.” Dacă cultura pedepsește fiecare greșeală cu amenzi, rezultatul va fi un atelier plin de frică, necinste și riscuri ascunse. Trebuie în schimb să cultivăm o cultură transparentă care se concentrează pe cauzele profunde și nu pe învinuire.
1. Management “Zero Deșeuri” gamificat: Munca repetitivă poate fi un distrugător al atenției. Transformând controlul calității într-un joc, putem folosi dopamina pentru a menține concentrarea:
- Recompense pentru serii: Instalarea unui panou digital într-un loc vizibil care să arate numărul de zile consecutive fără o îndoire inversă în fiecare echipă. Stabiliți praguri (de ex., 30, 60, 100 de zile). La atingerea acestora, recompensați echipa imediat—cu gustări, mici prime în bani sau premii tip loterie. Această onoare împărtășită stimulează supravegherea reciprocă și responsabilitatea între colegi.
- „Bug Bounty”: O abordare disruptivă ce încurajează operatorii să “vâneze defecte”. Dacă un operator descoperă un desen căruia îi lipsește o crestătură anti-eroare sau găsește o ambiguitate într-un marcaj de orientare dintr-un SOP, iar raportul este verificat, acesta primește imediat un bonus de 50–100 RMB. Departe de a deranja echipa de proiectare, acest lucru transformă operatorii de pe linia de producție în auditori de proces vigilenți—eliminând riscurile înainte ca producția să înceapă.
2. Raportarea erorilor și “Regula de aur de cinci minute”: Adevăratul pericol al îndoirii inverse nu constă în costul materialului, ci în corecturile ascunse — atunci când operatorii încearcă în tăcere să repare sau să ascundă greșelile, permițând pieselor defecte să treacă mai departe și să se multiplice în aval. Ceea ce trebuie cu adevărat să „cumpărăm” este fluxul onest de informații.
- Raportare non-punitivă: Stabiliți o regulă strictă — dacă apare o îndoire inversă, atâta timp cât operatorul oprește mașina și o raportează corect în decurs de cinci minute, nu se va aplica nicio penalizare financiară.
- Logica valorii: Această îngăduință nu este o indulgență — este un control al daunelor. Raportarea promptă permite managerilor să organizeze imediat tăierea cu laser pentru piesele de înlocuire (rezolvând problema “piesei orfane”) și previne întârzierile de livrare. Schimbăm un cost material mic pentru un timp de producție neprețuit.
3. Bucla de îmbunătățire inversă (Bucla Kaizen): Fiecare greșeală raportată ar trebui să declanșeze o îmbunătățire a sistemului — nu doar o reparație sau o mustrare.
- “Sentința de moarte” la nivel de proiectare: Orice piesă rebutată din cauza confuziei de orientare trebuie să aibă versiunea desenului “retrasă”. Departamentul de proiectare trebuie să răspundă în 24 de ore cu un nou ordin de modificare inginerească (ECO), adăugând caracteristici fizice anti-eroare sau marcaje gravate.
- Principiul nerepetării: “Fără eroare repetată” nu înseamnă că oamenii nu greșesc de două ori — înseamnă că același desen nu trebuie să permită niciodată aceleiași persoane să facă aceeași greșeală din nou. Doar atunci când măsurile de prevenire a greșelilor sunt integrate atât în desene, cât și în echipamente, bucla de management este cu adevărat completă.
VI. Implementare: Planul de transformare în 90 de zile
Eliminarea îndoirii inverse nu este o cursă — este o transformare sistemică care se extinde de la mediul fizic până la obiceiurile cognitive. Multe inițiative din ateliere eșuează deoarece încearcă să repare totul peste noapte. Pentru a asigura o schimbare durabilă, am conceput o abordare etapizată și măsurabilă. Plan de acțiune pe 90 de zile care permite o tranziție lină fără a perturba producția.
6.1 Faza unu: Oprirea pierderilor și diagnosticarea (Săptămânile 1–2)
Obiectiv strategic: A face costurile ascunse vizibile, a opri reparațiile ad-hoc și a stabili bazele fizice fundamentale.
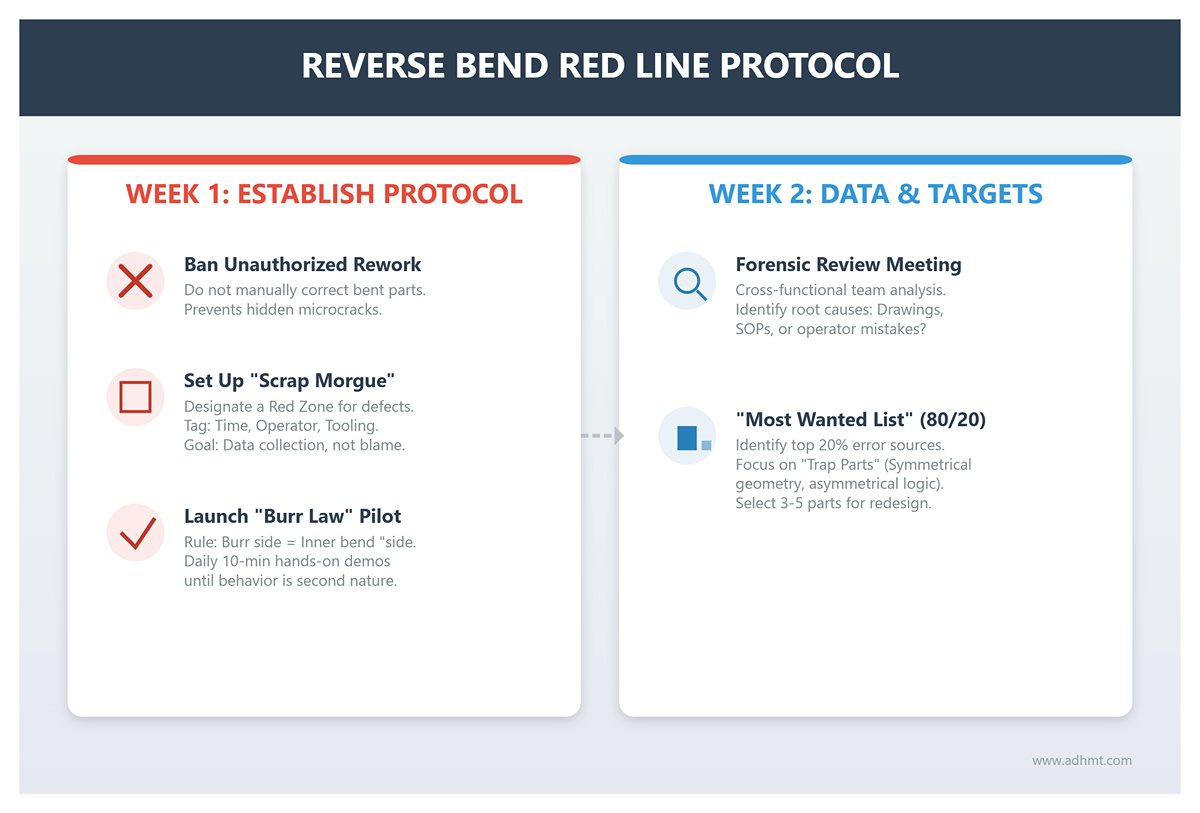
- Săptămâna 1: Stabilirea “Protocolului Liniei Roșii pentru Îndoire Inversă”
- Interzicerea Reparațiilor Neautorizate: Emiteți un anunț la nivel de companie: orice piesă îndoită în direcția greșită nu trebuie corectată manual pe loc prin îndoire înapoi. Deși astfel de corecturi pot părea o economie de timp, ele ascund de fapt microfisuri care compromit integritatea produsului.
- Înființați o “Morgă de Deșeuri”: Desemnați o zonă roșie clar marcată pe podeaua atelierului. Toate piesele îndoite incorect trebuie plasate acolo, cu etichete care arată ora, operatorul, sculele și numărul desenului. Acest lucru nu ține de vină, ci de colectarea datelor. Doar confruntându-se cu mormanul tot mai mare de rebuturi poate echipa înțelege cu adevărat amploarea problemei.
- Lansarea pilotului “Legea Bavurii”: Selectați o linie de producție sau o echipă ca grup pilot pentru a aplica o singură regulă —partea cu bavură = partea interioară a îndoirii (sau o direcție specificată). Liderul de echipă trebuie să facă o demonstrație practică de cel puțin 10 minute la fiecare ședință de dimineață până când comportamentul devine automat.
- Săptămâna 2: Colectarea datelor și identificarea țintelor
- Ședință de analiză criminalistică: Folosiți datele despre rebuturi colectate în Săptămâna 1 pentru a organiza o scurtă întâlnire interfuncțională (proiectare, proces, producție). Identificați adevăratele cauze de bază: perspective neclare ale desenelor, descrieri ambigue în SOP sau simple greșeli ale operatorilor?
- Emiteți “Lista celor mai căutate”: Aplică principiul Pareto (regula 80/20) pentru a identifica cei 20% dintre piese care provoacă 80% dintre erorile de îndoire inversă. Acestea sunt de obicei “piese capcană”, cu geometrie aproape simetrică, dar logică de îndoire asimetrică. Aceste 3–5 piese vor deveni țintele principale pentru reproiectare tehnică în etapa următoare.
6.2 Faza Doi: Implementare Sistematică (Luna 1)
Obiectiv strategic: Materializează “Sistemul 4D de Prevenire a Erorilor” și treci de la dependența de atenția umană la dependența de protecții inginerești.
- Săptămânile 3–4: “Editarea genetică” a ingineriei și proceselor”
- Îmbunătățiri direcționate de prevenire a erorilor: Aplică ordine de modificare inginerească (ECO) pieselor “cel mai căutate” identificate anterior. Introdu asimetrii lăbuțe anti-răsturnare sau găuri decalate în modelele CAD sau adaugă gravare cu săgeți direcționale în programele de tăiere laser. Obiectivul: să fie fizic imposibilă montarea incorectă a unei piese.
- Revoluția SOP vizuală: Elimină instrucțiunile de lucru doar în format text. Pentru liniile pilot, creează “manuale tip Lego” cu imagini 3D ale pieselor îndoite, încadrate, evidențiate cu cercuri roșii și pictograme clare care indică direcția bavurii.
- Săptămânile 5–8: Integrare hardware și digitală la fața locului
- Segregarea fizică a stațiilor de lucru (5S): Aplică zonare strictă în jurul mașinilor de îndoit: partea stângă pentru piesele “de procesat”, partea dreaptă pentru piesele “finalizate”, separate prin bandă galbenă pentru a preveni reintrarea pieselor semifabricate în proces. Implementă “managementul umbrei” pentru scule, pentru a asigura selecția corectă a matrițelor și a elimina confuziile care duc la erori de orientare.
- Introdu “Digital Twin Lite”: Dacă programarea 3D completă nu este încă suportată, implementează o alternativă cu cost redus: generează fișiere PDF 3D rotabile sau modele vizualizabile pe mobil pentru piesele complexe și atașează coduri QR pe mașini sau SOP-uri. Obligă operatorii să scaneze și să vizualizeze modelul 3D înainte de orice operațiune de îndoire asimetrică.
6.3 Faza Trei: Consolidare Culturală și Optimizare (Lunile 2–3)

Obiectiv strategic: Transformă măsurile temporare în capabilități organizaționale durabile, integrând un sistem autocorectiv și motivațional.
- Luna 2: Evaluarea competențelor și replicare scalată
- Operațiuni bazate pe certificare: Reevaluați competențele operatorilor pe baza performanței din ultimele două luni. Construiți o “matrice de competențe”; cei care trec testele de rotație spațială și de prevenire a erorilor obțin “Certificarea Nivel 2”, primind programare și plată preferențiale. Lucrătorii necertificați manipulează doar piese simple, simetrice.
- Extinderea pilotului: Evaluați rezultatele liniei pilot (reducerea ratei de erori, economii de costuri din rebuturi). Replicați combinația dovedită “Legea Bavurii + Săgeata Laser + SOP Vizual” pe restul a 80% dintre mașinile din atelier.
- Luna 3: Îmbunătățire în buclă închisă și aliniere a stimulentelor
- Implementați un Program “Bug Bounty”: Instituționalizați practica “identificării defectelor”. Orice operator care identifică o caracteristică de prevenire a erorilor lipsă pe un desen sau o ambiguitate într-un SOP primește o recompensă în numerar imediată (de ex., ¥50–100) după verificare. Aceasta transformă operatorii din prima linie din “generatori de erori” în “auditori de proces”.”
- Creați un Registru Kaizen: Fiecare incident de îndoire inversă trebuie să conducă acum la o acțiune corectivă specifică—actualizare de design, ajustare de matriță sau îmbunătățire de proces—în loc să se încheie cu învinuiri.
- Raport de vizualizare a ROI: La pragul de 90 de zile, prezentați un raport de management redactat în termeni financiari: nu doar o curbă care arată reducerea ratei de erori, ci un calcul clar al câștigurilor monetare reale obținute prin reducerea rebuturilor și a retușurilor. Demonstrați că fiecare dolar investit în prevenirea erorilor se traduce direct în profit.
VII. Concluzie
Cum să oprești Abkant Operatorii care îndoaie piesele invers nu înseamnă a da vina pe muncitori; este vorba despre repararea unui sistem defect. O singură îndoire inversă distruge integritatea materialului, perturbă fluxul de producție și consumă profitul mult peste costul deșeurilor metalice. În loc să vă bazați pe “atenție”, acest ghid introduce un sistem 4D Zero-Erori — care combină Poka-yoke fizic, “Reguli de bavură” standardizate și tehnologia geamănului digital — pentru a transforma atelierul dumneavoastră dintr-un joc de noroc într-o fortăreață a preciziei.
Prin înlocuirea vigilenței umane cu design asimetric, implementarea unor standarde stricte de proces și utilizarea hardware-ului inteligent, vă asigurați că corectitudinea este singurul rezultat posibil. Alegerea este simplă: continuați să plătiți pentru rebuturi invizibile sau investiți într-un sistem care elimină definitiv erorile.
Dacă sunteți gata să opriți pierderile și să începeți precizia cu echipamente care suportă vizualizare digital twin și prevenirea erorilor bazată pe senzori, ADH Machine Tool—cu peste 20 de ani de expertiză în îndoire de înaltă precizie—are soluția. Pentru a explora mai multe despre modul în care utilajele noastre avansate vă pot ajuta să construiți un mediu de îndoire cu adevărat fără erori, nu ezitați să ne contactați.