Зайдите в типичную небольшую мастерскую с одним человеком и взгляните на листогибочный пресс. Направляющие блестят от свежего масла. На маслёнках красуются шапочки недавно закачанного смазочного вещества. Владелец вытирает руки тряпкой, уверенный, что он только что “провёл обслуживание” и защитил своё вложение.
Но присмотритесь к этому маслу. Оно уже не янтарного цвета — оно чёрное. Потрите его между пальцами, и вы почувствуете песок. Он не просто смазал машину. Он дал ей свежую дозу жидкой наждачной бумаги.
Мы склонны обращаться со станочным оборудованием, как с древними сельхозтракторами, считая, что больше смазки автоматически означает более долгую жизнь. Но точная работа с листовым металлом требует иного подхода — такого, при котором добавление смазки является последним шагом, а не первым. Это различие становится ещё более важным, когда мастерские переходят к оборудованию с более высокой точностью, такому как современный CNC-листогиб, где загрязнение напрямую приводит к измеримым потерям точности.
Жестокая правда: большинство самодельных отказов листогибочных прессов начинается из-за плохой очистки, а не из-за нехватки масла
Пресс-гиб со сварной стальной рамой может сохранять высокую точность целое десятилетие непрерывной работы. Я видел 12-летние машины, которые всё ещё гнут идеальные углы в 90 градусов, тогда как идентичные модели в соседней мастерской требуют ремонта гидроцилиндров уже к восьмому году. Разница не в том, как часто они доливают гидравлическую жидкость. Разница в том, что они делают до того, как вообще берут в руки маслёнку.
В мастерских с высоким объёмом производства, работающих полмиллиона циклов в год, частота гидравлических отказов может утроиться, если операторы продолжают смазывать, не снимая предварительно грязь. Размазывание масла по грязи проталкивает загрязнения сквозь уплотнительные кольца. Как только мусор попадает в гидросистему, он направляется прямо к насосу и прецизионным клапанам. Результат: повреждённые стенки цилиндров, внутренние утечки и постепенная потеря усилия — сбои, которые становятся ещё дороже на оборудовании большой мощности, таком как Крупный листогибочный пресс.
Обслуживание — это не добавление жидкостей, а устранение переменных.
Перестаньте прежде всего тянуться к шприцу для смазки.
Почему “Я регулярно смазываю” не предотвращает снижение точности
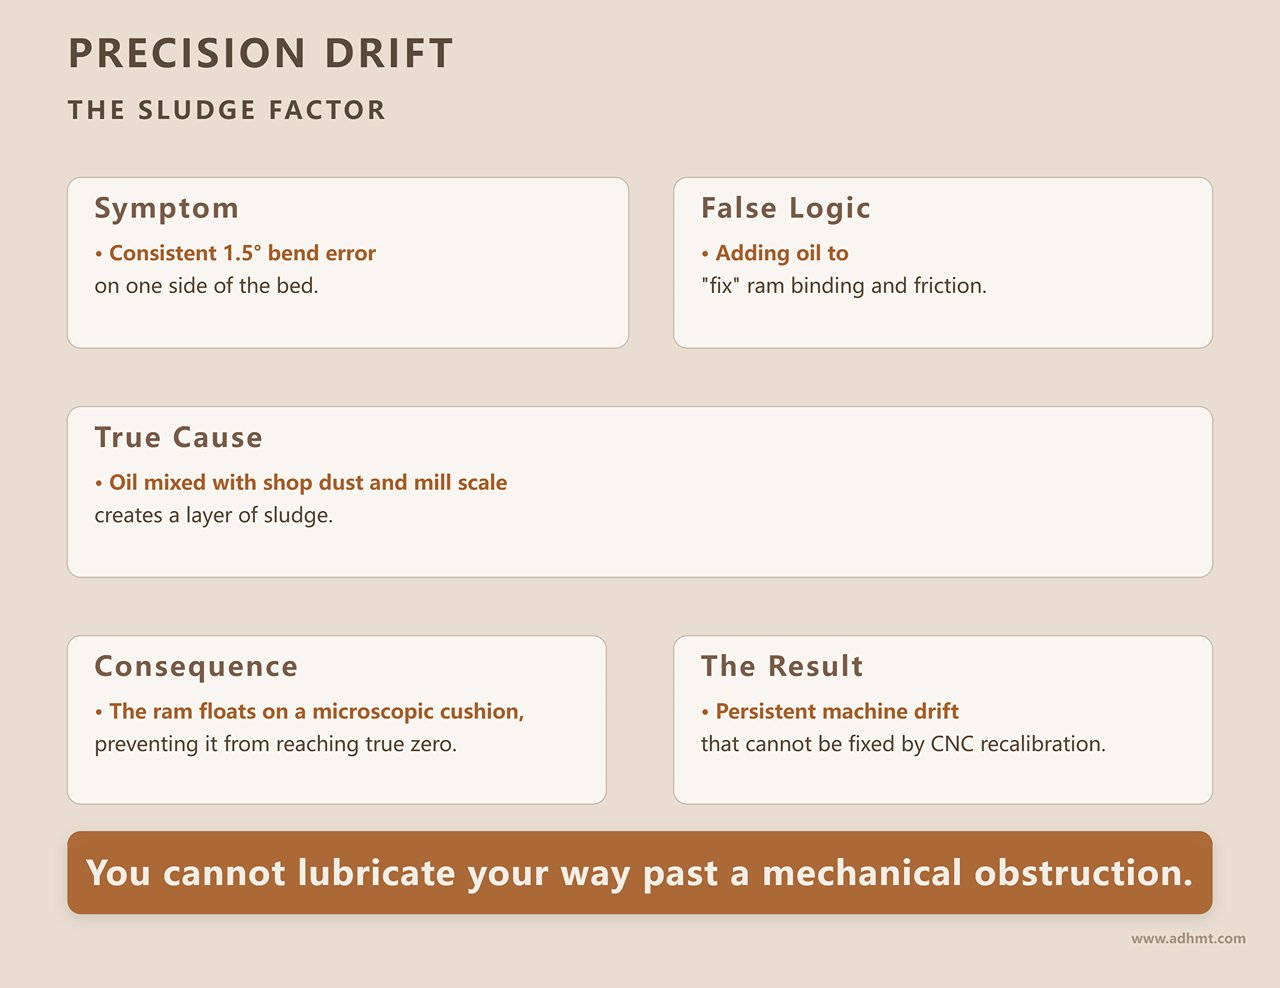
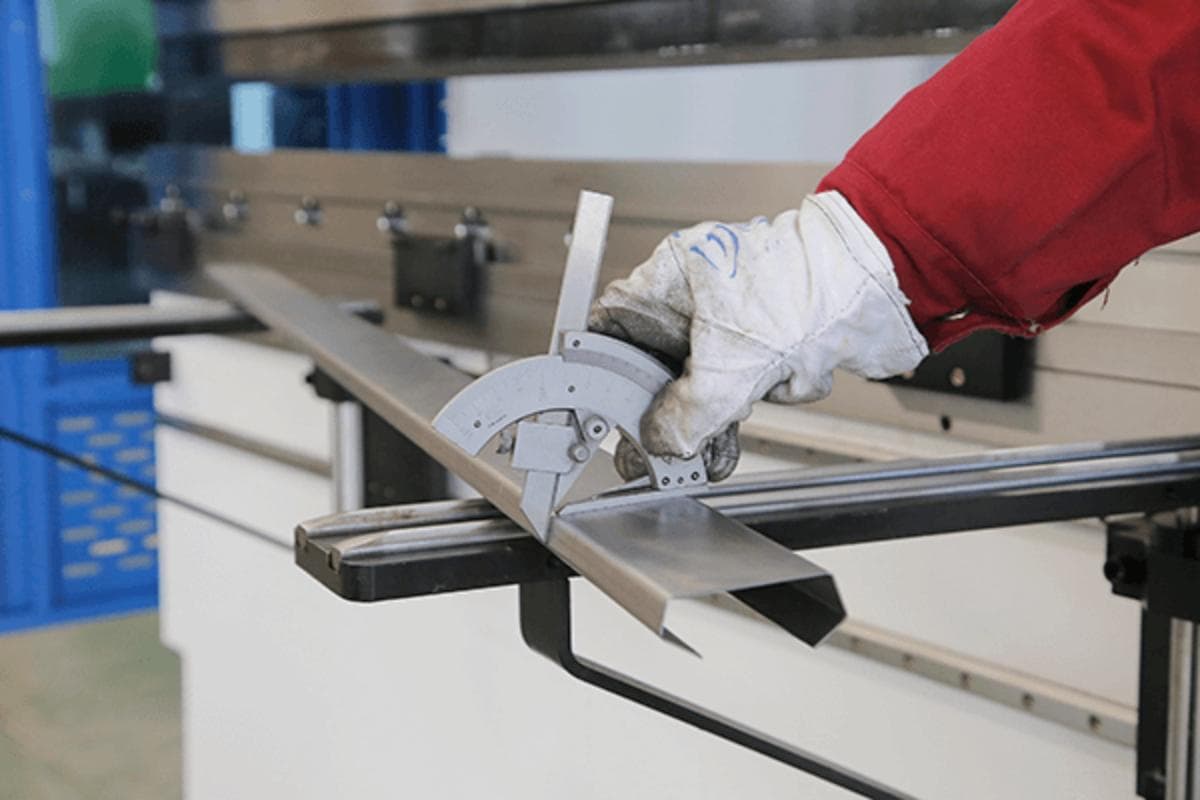
Возьмите транспортир и проверьте свои готовые сгибы после месяца интенсивной работы. Вы стремитесь к углу в 90 градусов, но левая сторона стола постоянно показывает 91,5. Естественная реакция — предположить, что ползун заклинивает на направляющих, и вы заливаете гильзы ещё большим количеством масла. Логика вроде бы верна: уменьшить трение, чтобы ползун сел как нужно.
На самом деле вы подвешиваете ползун на микроскопическом, неровном слое грязи.
Точное оборудование работает с зазорами «металл к металлу», измеряемыми тысячными долями дюйма. Когда вы наносите масло на грязную машину, это критическое пространство заполняется жидкостью, смешанной с пылью, окалиной и засохшими остатками охлаждающей жидкости. Ползун больше не может вернуться к истинному нулю, потому что он движется по тонкой подушке загрязнённой смазки. Вы можете целый день перенастраивать контроллер ЧПУ или корректировать механические упоры, но машина будет продолжать уходить в сторону.
Невозможно смазкой устранить механическое препятствие.
Эффект абразивной пасты: как пыль и избыток смазки ускоряют износ
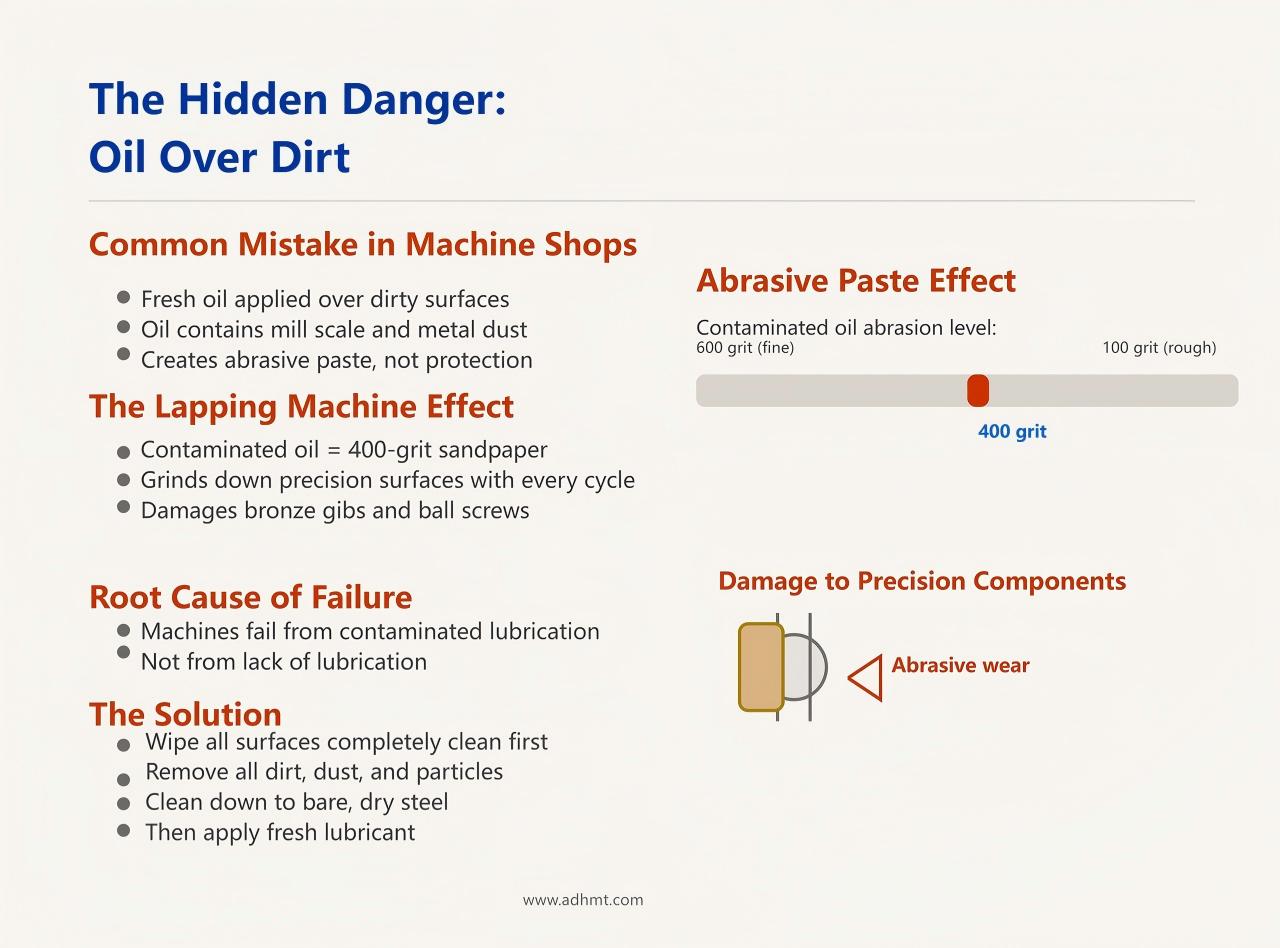
Окалина от горячекатаной стали отлетает при каждом сгибе. Шлифовальная пыль с участка обработки медленно оседает на масляных направляющих ползуна. Когда вы наносите свежее масло поверх этого мусора, вы не смываете его — вы удерживаете острые микрочастицы в густой плёнке смазки.
Каждый цикл ползун тянет эту смесь по прецизионно обработанным поверхностям. Она действует точно как притирочная паста. Вы фактически стачиваете собственные допуски. Масло удерживает песок на месте, песок царапает сталь, а борозды создают ещё более глубокие карманы для накопления мусора. Со временем плотные зазоры направляющих, обеспечивающих выравнивание инструмента, изнашиваются. Ползун начинает смещаться вперёд-назад под нагрузкой, ломая пуансоны и разрушая матрицы.
Размазывание свежей смазки по пыли мастерской не защищает вашу машину — оно медленно разрушает её изнутри.
Как чрезмерная смазка скрывает утечки, ослабляет крепёж и маскирует уход выравнивания
Посмотрите под рабочий грузовик с большим пробегом. Если моторный отсек покрыт толстым слоем масляной дорожной грязи, вы никогда не заметите одну единственную каплю охлаждающей жидкости, предупреждающую о скором выходе из строя прокладки головки блока.
Тот же принцип применим и к вашему листогибочному прессу. Когда вы чрезмерно смазываете, излишки масла скапливаются вокруг гидравлических фитингов и стекают по боковым рамам. Настоящая гидравлическая утечка — неисправное уплотнительное кольцо или трещина в линии высокого давления — теряется в этом беспорядке. Вы не заметите подтекания, пока давление не упадет посреди гиба и не испортит дорогостоящую деталь.
Еще хуже, масло, просачивающееся под головки конструкционных болтов, действует как гидравлический клин. Вибрация от
Пятнадцатиминутный ежедневный осмотр, который позволяет выявить 80 % проблем на ранней стадии
Современные контроллеры с ЧПУ выдают напоминание о необходимости техобслуживания каждые 250 часов работы. Большинство операторов просто сбрасывают это уведомление, полагаясь на то, что программное обеспечение отслеживает состояние машины. Но ни одна строка кода не способна заметить кусочек окалины горячекатаной стали, застрявший возле вашего линейного энкодера Y1. Отчеты производителей о сбоях показывают, что 80 % постепенного снижения точности начинается с физического загрязнения датчиков и направляющих — задолго до того, как станок издаст какие-либо необычные звуки. Ежедневный осмотр — это не недоверие к контроллеру, а способ обнаружить физические проблемы, которые контроллер не в состоянии выявить. Многие сервисные команды OEM публикуют визуальные чек-листы и справочные материалы — часто доступные для загрузки брошюры— чтобы стандартизировать такие инспекции.
Осмотр перед запуском: что нужно проверить до включения питания
Подойдите к машине до того, как включится компрессор и загудит гидравлический насос. Как только цех наполнится шумом и вибрацией, ваша способность замечать мелкие механические признаки исчезает. Начните с заднего упора. Протрите чистой сухой тряпкой направляющие оси X. Если ткань становится черной, вы видите смесь направляющего масла и шлифовальной пыли — абразивную пасту, которая со временем может остановить сервопривод или повредить шарико-винтовую пару.
Затем проверьте пол под гидравлическим резервуаром и основными цилиндрами. Ищите хотя бы одну каплю жидкости на чистом бетоне. Безупречно чистый пол является вашей диагностической отправной точкой. Если вы включите питание сначала, вибрация и поток воздуха могут распространить медленную утечку в тонкий налет, который сольется с обычной грязью цеха. Почему последовательность этого обхода настолько важна?
Правило «сначала сухо»: какие поверхности должны оставаться чистыми и почти без масла
После гибки перфорированной стали A36 естественно хочется обильно смазать штампы маслом, чтобы предотвратить ржавление за ночь. К утру то же масло превратится в магнит для пыли из воздуха цеха. На грубых или перфорированных материалах режущие кромки изнашиваются до трех раз быстрее, если покрыты масляной пленкой, удерживающей абразивные частицы. Поверхности пуансона и матрицы, пальцы заднего упора и оптические защитные лазеры должны соблюдать правило “сначала сухо”.
Эти компоненты необходимо протирать.
Еженедельная диагностика без профессиональных инструментов: проверка соосности, утечек и точности
Тесты с бумагой и линейкой для проверки параллельности ползуна и станины
Стандартный лист бумаги для принтера плотностью 20 фунтов имеет толщину 0,004 дюйма. В точном производстве это больше, чем просто офисный материал — это импровизированный щуп для тех, кто не хочет тратить три тысячи долларов на вызов сервисного специалиста. Чтобы убедиться, что ползун пресса опускается равномерно по всей длине стола, поместите одну полоску бумаги на край слева от матрицы, а другую — на край справа. Опустите ползун в режиме “дюймового” перемещения до момента касания. Если вы можете вытянуть левую полоску мизинцем, в то время как правая зажата плотно, значит, ваши оси Y1 и Y2 рассинхронизированы.
Ваш контроллер ЧПУ может настаивать на том, что все параметры обнулены, но он лишь сообщает данные, поступающие от энкодеров. Если монтажный кронштейн линейной шкалы ослаб от вибрации хотя бы на долю миллиметра, показания становятся вымыслом. Этот физический “тест на зажим” позволяет обойти электронику и выявить истинное механическое состояние станка. Когда одна сторона постоянно зажимает слабее другой, вы не просто получаете неравномерные гибы — вы создаете неравномерные боковые нагрузки на направляющие и уплотнения. Со временем этот дисбаланс приводит к локальному износу, что в конечном итоге может потребовать перешлифовки направляющих.
Если тест с бумагой не пройден, не спешите сбрасывать настройки программного обеспечения. Вместо этого осмотрите сам стол. Положите высококачественную лекальную линейку по всей длине нижней балки. Если вы видите свет, проходящий через центр, значит, стол “выгнут” — он деформировался от многолетнего приложения чрезмерного усилия в средней части. Станок с выгнутым столом никогда не произведет по-настоящему ровную деталь, как бы вы ни настраивали задний упор.
Но что, если ползун выровнен, станина ровная, а длина ваших отбортовок все равно различается?
Проверка надежности заднего упора: как проверить повторяемость без индикатора часового типа
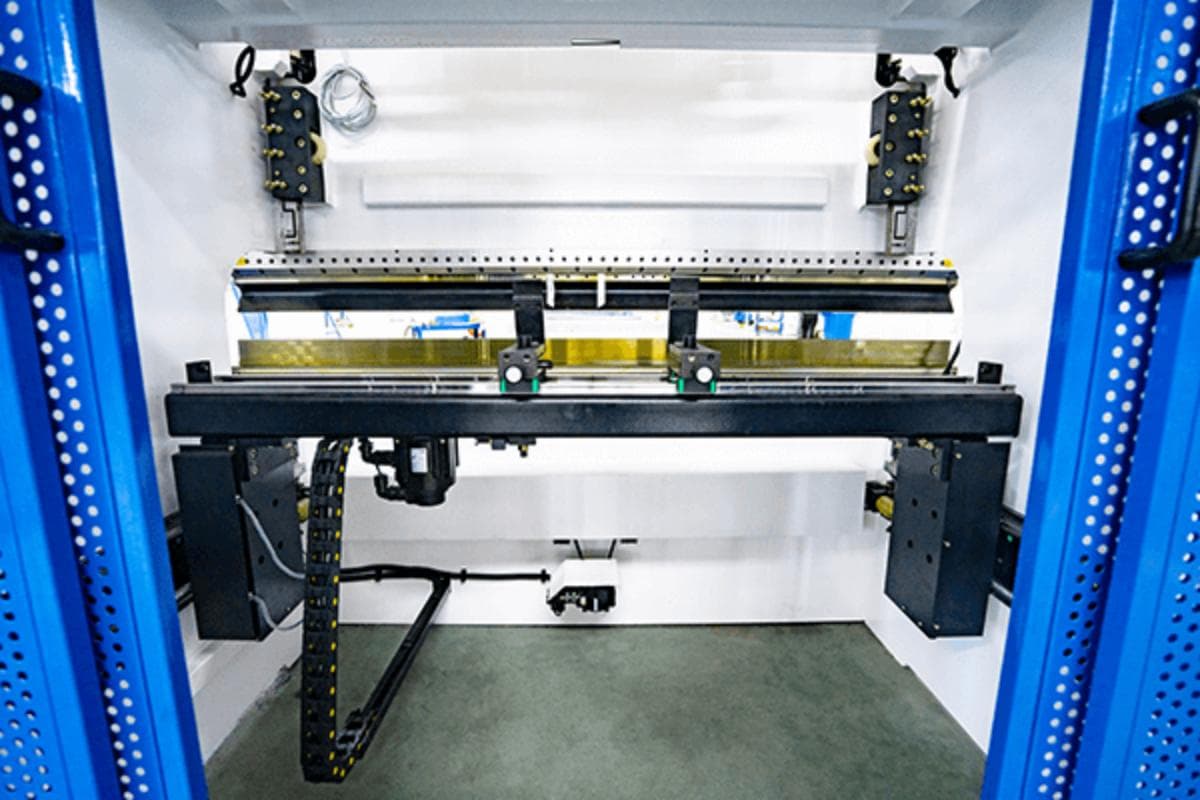
Повторяемость — это грань между прибыльной субботой и корзиной, полной бракованных деталей. Чтобы проверить ее без индикатора часового типа, возьмите кусок листового металла толщиной 16 калибра и прочертите одну глубокую линию рядом с краем. Установите задний упор на 4,000 дюйма, плотно прижмите заготовку к упорам и сделайте соответствующую отметку на столе. Затем отведите задний упор до самого заднего предела, прежде чем вернуть его в положение 4,000 дюйма. Проверьте совмещение. Если прочерченная линия на заготовке больше не совпадает с отметкой на столе, ваш задний упор “рыскает” — он не возвращается каждый раз в одну и ту же точку.
Такое “призрачное” движение обычно связано с ослабленным приводным ремнём или шариковой гайкой, забитой старой смазкой и металлической пылью. Когда шариковая гайка сталкивается с участком загрязнения, шаговый двигатель может пропустить долю импульса. Вы не услышите ни удара, ни скрежета. Вместо этого заметите, что ваш отгиб в 2 дюйма внезапно составляет 2,015 дюйма — а следующий выходит 1,990. В мастерской с одним оператором такой едва заметный дрейф смертельно опасен. Можно потерять четыре часа на перекалибровку программного обеспечения, тогда как реальным решением была пятиминутная очистка направляющих оси X.
Доверяйте риске-разметке больше, чем экрану. Если физическая метка смещается, это означает, что механическая связь между мотором и упором заднего измерителя нарушена. После того как вы убедились, что задний упор точно повторяет движение, следующим шагом будет проверка «жизненной крови» машины, чтобы удостовериться, что так будет и дальше.
Как определить, выполняет ли гидравлическое масло свою работу — или просто стоит без движения?
Уровень и прозрачность гидравлической жидкости: как выглядит “норма”
Гидравлическое масло должно напоминать стакан дешёвого мёда — светлое по цвету, прозрачное и однородное. Если в смотровом стекле вашего резервуара масло больше похоже на латте, у вас “молочная” проблема — вежливый способ сказать, что масло насыщено водой из-за конденсата в цехе. Вода в системе не только способствует коррозии; под высоким давлением она вызывает кавитацию, создавая крошечные взрывы, которые разрушают и портят поверхности ваших дорогих клапанов.
Если масло напоминает тёмный чай или кофе — оно перегрето. Перегретое масло теряет вязкость, становится слишком жидким, чтобы поддерживать правильное давление в цилиндрах. Это проявляется тем, что ползун начинает медленно опускаться при удержании изгиба или насос начинает «подвывать», как реактивный двигатель, уже через двадцать минут работы. Тёмное масло — это тревожный сигнал, указывающий, что фильтры работают в обход или система охлаждения не справляется со своей задачей.
Не ждите 2000-часового сервисного интервала, если цвет масла выглядит неправильно. Масло дешёвое, а главный распределительный блок — нет. И если жидкость всё ещё прозрачная, но уровень снижается из недели в неделю — значит, у вас утечка, просто вы её ещё не нашли.
Так куда уходит масло, если его нет на полу?
Обнаружение микроутечек до истечения 72-часового периода эскалации
Чистая машина — это диагностический инструмент. Если ваш листогибный пресс покрыт так называемым “защитным” слоем старой смазки и пыли, микроутечка на соединении высокого давления не будет заметна. Масло просто впитается в грязь, образуя влажное пятно, не отличимое от остальной части рамы. Вы не обнаружите утечку, пока потеря давления не станет настолько серьёзной, что машина перестанет достигать номинального усилия.
Правило 72 часов простое:
| Время | Действие | Наблюдение | Результат |
|---|---|---|---|
| Утро понедельника | Полностью вытрите насухо все гидравлические соединения | Чистые фитинги без следов жидкости | Создаёт чёткую исходную точку |
| Среда | Протрите те же соединения чистой белой тряпкой | Слабый золотистый след на тряпке | Позволяет заранее выявить подтекающее уплотнительное кольцо |
| Среда вечер | Замените повреждённое уплотнение | Больше утечек нет | Ремонт за 20 минут, минимальная стоимость |
| В пятницу днём (если проигнорировать) | Уплотнение разрывается под давлением | Большой выброс масла, потеря давления | До недели потерянного производства |
Медленная протечка обычно сигнализирует о вибрации или многократных циклах нагрева, которые ослабили соединение. Поймайте её на ранней стадии — и вы предотвратите попадание воздуха в систему, избежав “губчатой” реакции штока, которая разрушает точность. Осмотрите фитинги на верхней части цилиндров и главный клапанный блок перед вашим следующим производственным запуском.
После того как утечки устранены и рама правильно выровнена, единственной оставшейся переменной остаётся трение — и только в тех компонентах, которым действительно требуется смазка.
Стратегия смазки “Голод”: меньше масла, но нанесённого с точностью
Представьте себе рабочий грузовик с большим пробегом. Те, что переваливают за 300 000 миль, держатся не потому, что владелец вкладывает деньги в модные тюнинговые детали или заливает двигатель антикоррозийным спреем. Они служат потому, что владелец держит моторный отсек настолько чистым, чтобы заметить единственную каплю зелёного антифриза до того, как выйдет из строя прокладка головки блока. Ваш гибочный пресс требует той же дисциплины. Нас приучили верить, что больше масла — значит больше защиты, воспринимая смазку как грубую защиту от трения. В цеху по металлообработке, однако, избыток жидкости — это риск. Она собирает всё, что летает в воздухе.
Протри перед нанесением: почему уборка важнее самой смазки
Зайдите в десяток struggling мастерских с одним работником — и вы увидите одну и ту же картину. Направляющие блестят от свежего масла. На первый взгляд кажется, что кто-то заботится. Приглядитесь. Это масло усыпано чёрными точками окалины и мелкой серебристой пылью, дрейфующей от соседнего шлифовального станка. Владелец вытирает руки тряпкой, довольный, что он “провёл обслуживание” и защитил свой инструмент.
Нет.
По сути, он создал шлифовальный станок.
Когда вы размазываете свежую смазку или масло поверх застрявшей грязи, вы фиксируете частицы кремнезёма и закалённой стали на самых точных поверхностях. С каждым циклом штока эти загрязнения протаскиваются по бронзовым направляющим и шариковым винтам, режут их, как шлифовальная бумага зернистостью 400. Машины редко ломаются из-за недостатка смазки. Они выходят из строя из-за того, что кто-то превратил эту смазку в абразивную пасту, пропустив простую протирку.
Перед тем как капля новой жидкости коснётся металла, протрите каждую направляющую, шестерню и посадочное место для инструмента до абсолютно чистого, сухого металла.
Так как же защитить открытый металл, не заливая его смазкой?
Частота против объёма: защита зон сильного трения без привлечения грязи
Современные ЧПУ-гибочные прессы запрограммированы на вывод напоминаний о техническом обслуживании каждые 250–500 часов. Они пищат. Они блокируют доступ. Они требуют смазки. Операторы реагируют, беря шприц для смазки и накачивая пресс-маслёнки, пока смазка не выдавливается вокруг опорных блоков.
Вот в этом и заключается ловушка.
Компоненты с высоким трением — такие как шариковые винты упора и направляющие ползуна — требуют частой, но не густой смазки. Толстый слой смазки просто лежит на месте, ожидая, пока в него не осядет пыль из воздуха цеха. Со временем эта внедрившаяся грязь проникает в резьбу, в итоге заставляя шаговые двигатели пропускать импульсы и снижая точность позиционирования.
Применяйте “голодный” подход: наносите плёнку настолько тонкую, что она едва оставляет блеск на кончике пальца. Вам нужно ровно столько граничной смазки, чтобы предотвратить задир металла о металл — и не больше. Если вы можете соскрести видимый комок смазки с конца шарикового винта, вы нанесли слишком много.
Вместо того чтобы заливать систему каждый раз, когда контроллер напоминает о смазке, протирайте область и наносите микрослой ежедневно или еженедельно. Точные машины вознаграждают умеренность. Игнорируйте это на свой страх и риск.
Какой тип смазочной плёнки действительно способен выдержать реалии пыльного цеха?
Выбор между маслом, смазкой и сухими смазочными материалами для самостоятельной установки
Нельзя использовать одну и ту же тубу литиевой смазки для всех задач. Условия трения при работе мощного пуансона, многократно пробивающего закалённую нержавеющую сталь, совершенно отличаются от плавного качения линейной направляющей.
Густая смазка предназначена только для закрытых подшипников — и нигде больше. Для открытых шестерён и направляющих упора традиционно используют лёгкое машинное масло. Однако в пыльном цеху даже лёгкое масло становится магнитом для частиц грязи. Здесь сухие смазки на основе PTFE или графита оправдывают себя. Они быстро испаряются, оставляя после себя гладкую сухую плёнку, которая противостоит прилипанию абразивных частиц.
Для инструмента — особенно при работе с листовым металлом, имеющим заусенцы и ускоряющим износ пуансона — наносите точечное количество высоконапорной противозадирной смазки или специально разработанной инструментальной смазки на плечо инструмента. Это предотвращает задиры, не позволяя смазке распространяться по столу. Выбирайте состав в зависимости от степени воздействия. Перед следующим циклом проверьте открытые направляющие на наличие липких отложений.
Ежемесячная проверка выравнивания и безопасности: восстановление базового уровня
Посмотрите, как оператор изготавливает простой кронштейн, который получается под углом 92 градуса вместо 90, — и вы часто увидите, как он сразу тянется к экрану управления, чтобы подкорректировать смещения. Предположение очевидное: станок должен быть неправильно выровнен. Но использование программных коррекций для маскировки механической проблемы — дорогостоящая ошибка.
Представьте рабочий грузовик с большим пробегом, который тянет вправо на трассе. Вы бы не удерживали руль немного влево и заявляли, что проблема решена — вы бы залезли под машину и проверили тяги и подвеску. Правильный ежемесячный аудит работает так же. Речь идёт не о слепом изменении параметров, чтобы изгиб выглядел приемлемо. Это методичный процесс исключения переменных, позволяющий выявить истинный источник отклонения.
Определение того, что действительно означает “точность” для вашего станка
Зайдите почти в любую небольшую слесарную мастерскую, и вы найдёте того, кто использует один и тот же стандартный V-штамп и пуансон для большинства работ. Он выполняет сложную партию из перфорированной нержавеющей стали, затем переключается на тонкую мягкую сталь. Внезапно его изгибы уходят на два градуса. Не колеблясь, он винит выравнивание ползуна и начинает крутить регулировочные болты.
Проблема не в станке.
Использование лишь одного или двух размеров пуансонов для всех работ может ускорить износ наконечника в два-три раза, особенно при формовке более твёрдых материалов. Со временем наконечник пуансона начинает уплощаться. Эта, казалось бы, незначительная доля миллиметра, потерянная на конце, проявляется в готовой детали как более пологий изгиб. Если вы начинаете корректировать параметры оси Y, чтобы компенсировать изношенный пуансон, вы фактически закладываете ошибку в базовые настройки станка. Когда же через месяц вы установите новый, острый инструмент, каждое сгибание будет чрезмерным и может привести к трещинам материала. Невозможно правильно выровнять листогибочный пресс, если вы не знаете, какой компонент действительно вызывает отклонение. Прежде чем трогать хотя бы один регулировочный болт на раме, проверьте свой инструмент штангенциркулем и подтвердите истинный радиус наконечника. Сделайте это перед следующим производственным циклом.
Но что, если ваш инструмент в полном порядке, а станок всё равно уходит в дрейф?
Электрические соединения, коррозия и скрытые враги точности
Мы часто относимся к листогибам как к массивным гидравлическим молотам, забывая, что они также являются прецизионно управляемыми компьютерами. Владелец мастерской может потратить три часа, выравнивая пальцы упора по индикатору, добиться идеальной ровности и с удовлетворением уйти домой. Через две недели упор стабильно смещается на двадцать тысячных. Он предполагает, что что-то механически сдвинулось. Проверяет ремни, шкивы и шариковые винты. Всё затянуто.
Проблема не механическая;
Где заканчивается самостоятельное обслуживание — и когда отключение питания экономит деньги
Проблема не механическая; это разрушающийся кабель энкодера, передающий искажённые сигналы контроллеру. Вместо того чтобы вызвать техника для проверки электрического выхода, владелец берёт гаечный ключ и наугад регулирует шариковые винты заднего упора, чтобы компенсировать неисправность. В этот момент он переходит границу между обслуживанием и самоповреждением оборудования. Понимание того, когда нужно отложить ключ и взять телефон, может означать разницу между заменой датчика $500 и дорогостоящим уроком $5,000 о том, как избежать ненужного брака. Эффективное самостоятельное обслуживание заключается в сохранении исходных характеристик машины посредством дисциплинированной очистки и точной смазки. Оно никогда не должно заключаться в изменении геометрии оборудования, чтобы скрыть основную неисправность.
Предупреждающие знаки, означающие “Немедленно остановиться”
Вы не сможете устранить неисправность внутреннего гидравлического уплотнения грубой силой. Многие владельцы мастерских приравнивают сухой пол к исправной гидросистеме, считая, что если нет видимых утечек — всё в порядке. На самом деле гидравлические системы естественным образом теряют давление со временем, а самые серьёзные поломки происходят тихо, без внешних признаков.
Если ваш ползунчик опускается за ночь, пока машина выключена, это означает, что внутренние уплотнения цилиндра позволяют жидкости проходить мимо. Типичная реакция «сделай сам» — включить насос, увеличить давление на предохранительном клапане и заставить систему удерживать усилие. Так взрывают головку цилиндра. Вместо борьбы с гравитацией измените процедуру отключения. Каждый вечер опускайте ползун полностью вниз, на закрытую матрицу или на прочные деревянные блоки. Снятие нагрузки с цилиндров и клапанов устраняет статическое давление, которое и разрушает уплотнения изначально. Представьте себе тяжёлый прицеп, присоединённый к грузовику с неисправной пневмоподвеской — вы не продолжаете запускать компрессор, вы снимаете нагрузку с амортизаторов. Если машина не может удерживать усилие в нижнем положении хода без напряжения насоса или без дрейфа ползуна, отключите питание и вызовите специалиста по гидравлике. Не игнорируйте этот предупреждающий знак.
Структурные проблемы против вопросов обслуживания: как отличить
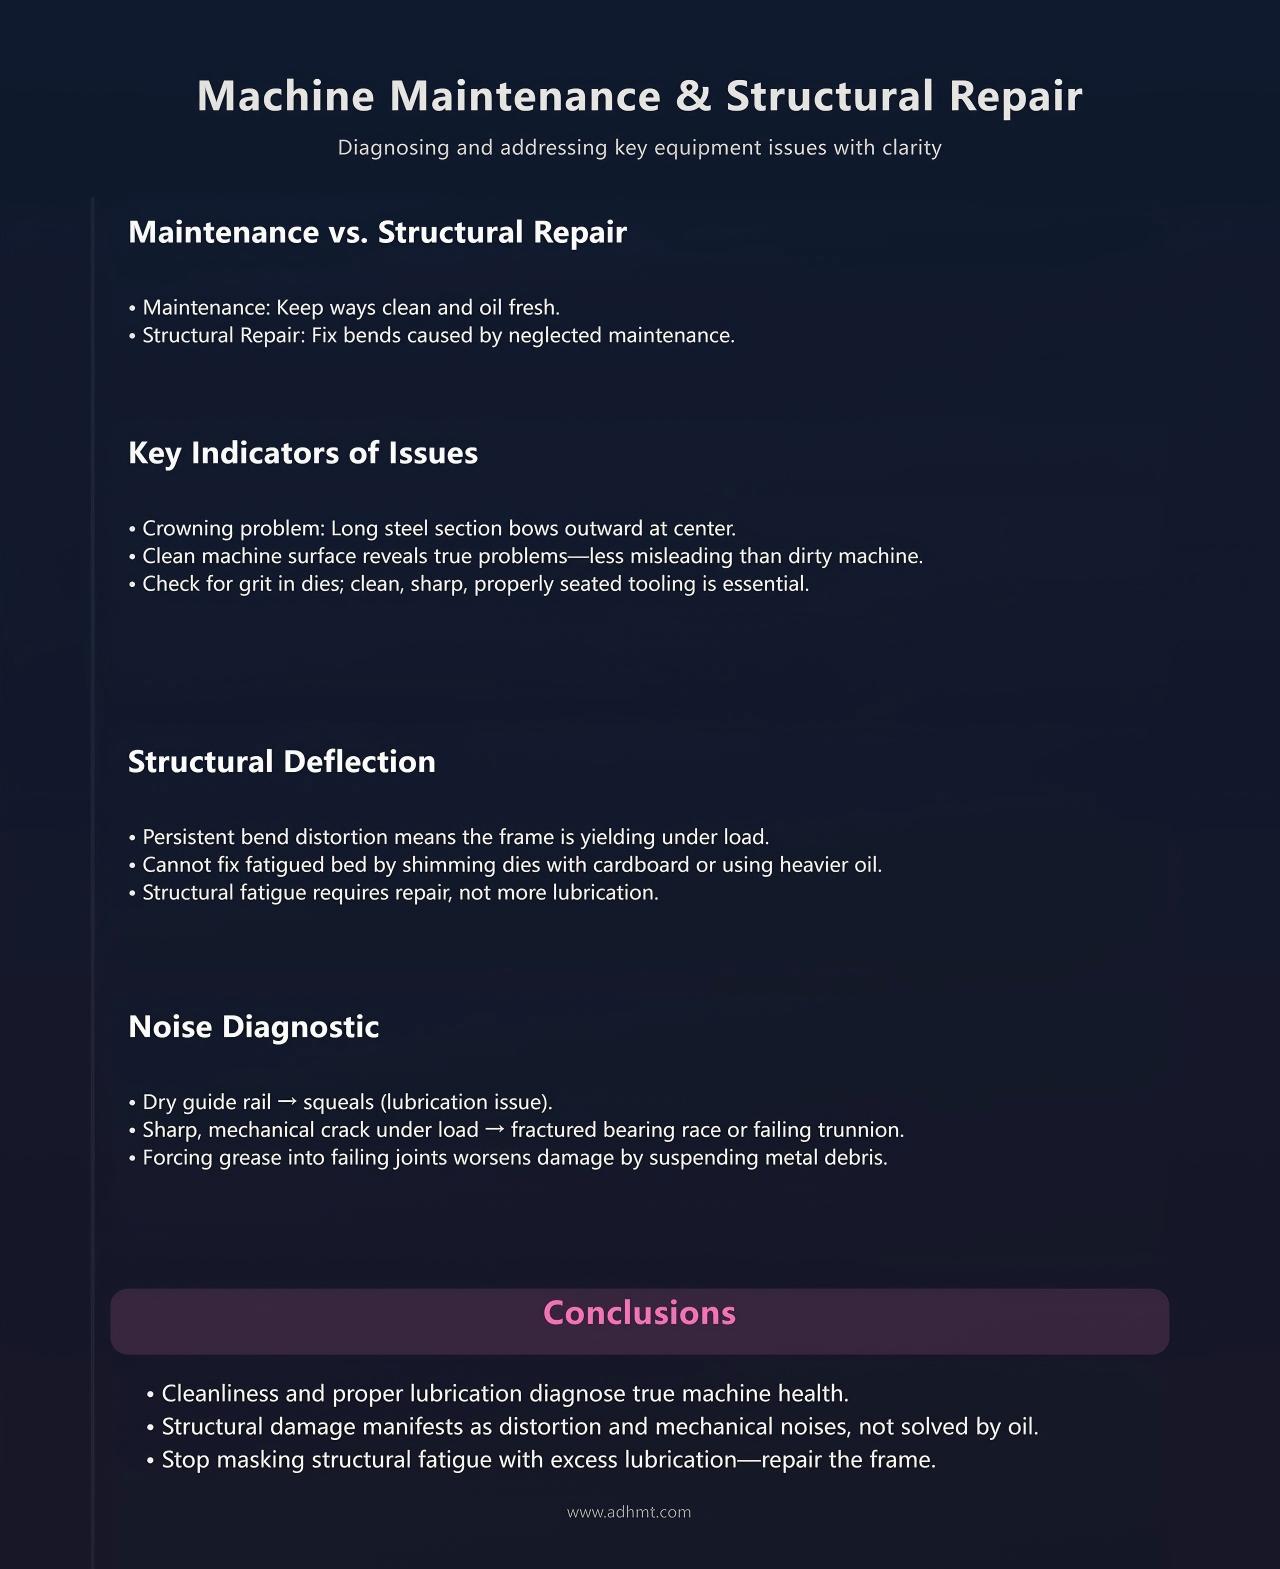
Обслуживание означает поддержание чистоты направляющих и свежести масла. Структурный ремонт означает устранение деформаций, возникших из-за пренебрежения обслуживанием.
Чистая машина лжёт меньше, чем грязная. Если вы гнёте длинный участок стали, и центр выгибается наружу — классическая проблема короны — начните с очистки стола и проверки матриц на наличие прилипшего абразива. Если инструмент чистый, острый и правильно установлен, а изгиб всё ещё искажён — значит дело в структурной деформации. Рама прогибается под нагрузкой. Вы не сможете исправить уставший станок, подкладывая картон под матрицы или заливая направляющие более густым маслом.
То же самое касается звука. Сухая направляющая визжит; треснувшее сочленение хрустит. Если под нагрузкой слышен резкий металлический треск — это не проблема смазки, а, скорее всего, разрушенный подшипник или изношенный цапфенный узел. Введение смазки в повреждённый шарнир лишь превращает металлическую стружку в густую пасту, ускоряя разрушение оставшейся стали. Не лечите структурную усталость маслом.
Преобразование ежедневных, еженедельных и ежемесячных проверок в одностраничную процедуру
Типовой график обслуживания, скачанный с форума, хуже бесполезного. Если в инструкции предполагается три тяжёлые смены в день, а вы сгибаете алюминиевые кронштейны только по вторникам, то слепое следование заводским интервалам смазки oversaturates (перенасыщает) машину маслом и удерживает пыль из воздуха. Ваша процедура должна отражать реальную нагрузку — сведённую в одну страницу и закреплённую на шкафу управления.
Делайте её максимально простой. Ежедневно: протирайте матрицы, проверяйте направляющие заднего упора на наличие мусора и опускайте ползун вниз для снятия давления в гидравлике. Еженедельно: наносите тонкий микрослой сухой смазки на шариковые винты и проверяйте вентиляторы охлаждения шкафа на накопление пыли. Ежемесячно: измерьте концы пуансонов штангенциркулем и осмотрите гидравлические линии на наличие признаков просачивания.
Эта процедура — не список дел, а диагностическая система. Когда вы каждый день очищаете одни и те же направляющие и проверяете один и тот же инструмент, вы быстро замечаете, когда шариковый винт начинает заедать или конец пуансона становится плоским. Вы не наводите порядок ради внешнего вида. Вы создаёте постоянную, предсказуемую базу, чтобы при первых признаках неисправности заметить их заранее — прежде чем они начнут съедать прибыль. Если вы оцениваете новое оборудование, обновляете стандарты обслуживания или нуждаетесь в рекомендациях по конкретной модели, ознакомьтесь с подробной технической документацией или связаться с нами чтобы обсудить лучшие методы, адаптированные к вашим условиям работы.