
Как предотвратить Листогибочный пресс Изгиб деталей в обратную сторону операторами — это не о поиске виновных, а о исправлении неисправной системы. Один обратный изгиб разрушает структурную целостность материала, нарушает производственный поток и снижает прибыль гораздо сильнее, чем стоимость металлолома.
Вместо того чтобы полагаться на “внимательность”, в этом руководстве представлена 4D-система нулевых ошибок, сочетающая физическую защиту от ошибок (Poka-yoke), стандартизированные “правила заусенцев” и технологию цифровых двойников, чтобы превратить ваш цех из азартной игры в крепость точности.
I. Глубокая диагностика: почему “обратный изгиб” — самый упрямый убийца прибыли на производственном участке
1.1 Переопределение “обратного изгиба” (анатомия ошибки)
Не стоит считать “неправильный изгиб” простой случайной ошибкой. С точки зрения бережливого производства и экономики он представляет собой экспоненциальный всплеск утраченных затрат.
- Необратимость материала: Гибка листового металла — это форма пластической деформации. При изгибе в неправильном направлении внутренняя кристаллическая решётка материала претерпевает необратимые изменения, а вдоль линии изгиба образуются микротрещины. Даже если оператор попытается “выпрямить обратно”, предел выносливости в этой области обычно снижается на 50 %. Для прецизионных компонентов, подверженных структурным нагрузкам, это означает списание детали — без компромиссов.
- Эффект «осиротевшей детали»: Это невидимая чёрная дыра, пожирающая прибыль. Если одна деталь из партии в 100 штук будет забракована из-за неправильного изгиба, вы теряете гораздо больше, чем 1% стоимости материала. Чтобы заменить эту единственную “осиротевшую деталь”, оператору приходится прерывать оптимизированный график лазерной резки, перезагружать программу, искать остатки материала и изготавливать деталь отдельно. Скрытые управленческие и временные затраты на такую разовую переделку часто составляют в 10–50 раз больше стоимости изготовления исходной детали.
1.2 Анализ первопричин: разрыв между видением и восприятием
Если решение вашей мастерской по-прежнему заключается в том, чтобы винить операторов за “невнимательность”, вы никогда не устраните эту проблему. Суть обратного изгиба заключается в огромном когнитивном трении между двумерными чертежами и трёхмерной реальностью.
- Призрак проекции: Отсутствие стандартизации в условных обозначениях инженерных чертежей является ключевым источником путаницы. Основан ли чертёж на проекции в первом угле (распространённой в Европе и Азии) или на проекции в третьем угле (распространённой в США)? Это определяет, представляет ли “нижняя” часть вида переднюю или заднюю сторону физической детали. Если титульный блок не проверен — или неполный — мозг заполняет пробелы на основе привычки. Это подсознательное предположение и является главным виновником ошибок с обратной ориентацией.
- Слепота к стороне с заусенцами: После лазерной резки или пробивки на станке с ЧПУ листовой металл естественным образом имеет “блестящую сторону” и “сторону с заусенцами”. Это наиболее интуитивная физическая ориентация для оператора. Однако большинство чертежей не указывают “Вид со стороны заусенцев” или “Заусенцы вверх/вниз”. Когда оператор переворачивает деталь в руках, он фактически играет в пространственную угадайку без физической опоры.
- Неоднозначность типа линии: На чертежах развёрток многие файлы DXF, экспортированные из программ проектирования, имеют критический недостаток —все линии сгиба отображаются как сплошные линии. В промышленной практике правило железное: сплошная = сгиб вверх; штриховая = сгиб вниз. Если в проекте не различаются типы линий или принтер не может чётко показать разницу, оператору приходится мысленно моделировать процесс сгибания. После многократного повторения этого сотни раз в день когнитивная перегрузка неизбежно приводит к ошибкам.
1.3 Развенчание трёх мифов традиционного управления
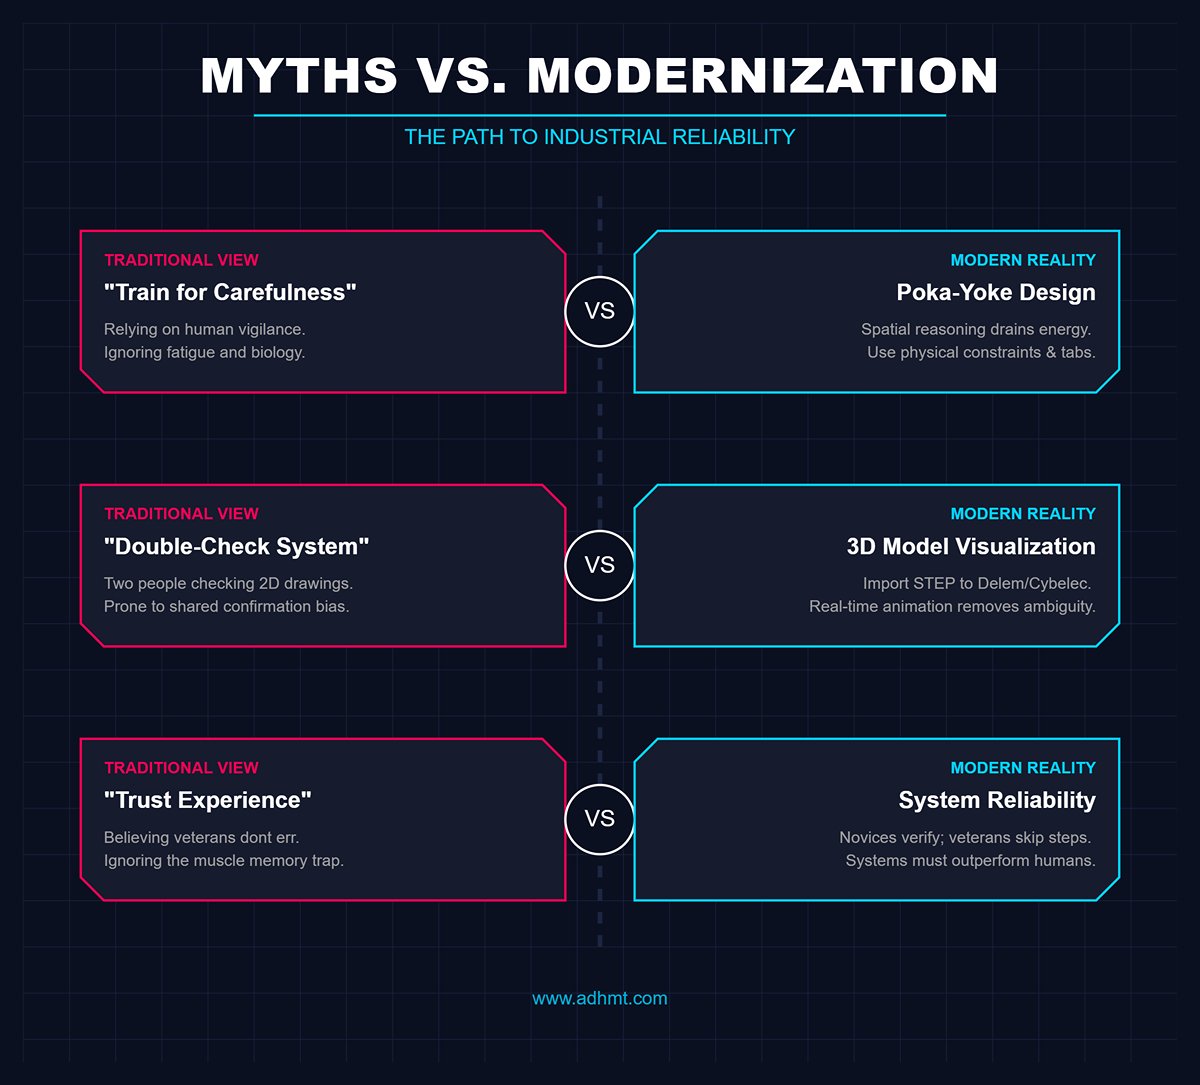
- Миф 1: “Просто обучите работников быть внимательнее”.”
- Реальность: Пространственное мышление (мысленное вращение) — чрезвычайно энергоёмкий когнитивный процесс. Психологические исследования показывают, что с увеличением рабочих часов и накоплением усталости способность к пространственному вращению резко падает. Полагаться на “внимательность” — значит бороться с человеческой биологией. Решение — пока-йоке— защита от ошибок посредством проектирования. Например, добавьте асимметричные выступы по краям детали, чтобы предотвратить неправильное размещение, или нанесите названия линий сгиба непосредственно на материал во время лазерной резки. Замените умственные оценки физическими ограничениями.
- Миф 2: “Ввести систему двойной проверки перед настройкой станка”.”
- Реальность: При столкновении с неоднозначными 2D-чертежами два человека часто разделяют одну и ту же ошибку подтверждения. Не изменив исходный источник информации, они, скорее всего, согласятся на одно и то же неверное толкование. Более эффективный подход — технологический: импортировать 3D STEP-модели в современные системы ЧПУ, такие как Delem или Cybelec, позволяя операторам видеть анимацию сгибания в реальном времени. Это превращает “тест на понимание чертежа” в простую задачу “следуй за изображением”.
- Миф 3: “Опытные операторы не допускают ошибок”.”
- Реальность: Совсем наоборот. Статистика показывает, что ветераны более склонны к ловушка мышечной памяти. Новички, неуверенные в себе, многократно перепроверяют чертежи. Опытные операторы, полагаясь на привычку, могут пропустить проверку, если деталь выглядит похожей на знакомую — даже если направление изгиба у неё обратное. Надёжность системы должна превосходить индивидуальный опыт. Это основа подлинной индустриализации.
II. Проектирование верхнего уровня: построение “4D системы нулевых ошибок”
2.1 Обзор архитектуры системы
Окончательное решение проблемы обратного изгиба заключается в создании многоуровневого защитного механизма “воронка”. Основная идея 4D системы нулевых ошибок — перенести контрольные точки качества максимально вверх по процессу, предотвращая ошибки до их возникновения, а не исправляя их постфактум. Интегрируя физическое, визуальное, цифровое и сенсорное измерения, можно сделать ошибки практически невозможными.
| Размер | Название стратегии | Основное внимание | Ключевая реализация | Результат |
|---|---|---|---|---|
| Измерение 1 | Физическая блокировка | Внедрение защиты от ошибок в конструкции | Ввести преднамеренную асимметрию в геометрию; добавить элементы против обратной установки, такие как выступы или вырезы на несовмещающихся кромках. | Создаёт физическое препятствие, делающие неправильную установку невозможной; наиболее экономичная защита. |
| Измерение 2 | Визуальное принуждение | Документирование процесса и маркировка | Заменить текстовые инструкции на скриншоты 3D‑симуляции; наносить лазером линии сгиба и стрелки направления прямо на детали. | Исключает догадки, позволяя детали “говорить самой за себя” с помощью визуальных маркеров. |
| Измерение 3 | Перехват цифрового двойника | Навигация оборудования в реальном времени | Используйте 3D CNC-системы (например, Delem DA-60) для программирования CAM на стороне офиса и следуйте 3D-анимированным инструкциям на производственном участке. | Устраняет примерно ~90% когнитивных ошибок, вызванных ограниченным пространственным мышлением. |
| Измерение 4 | Световая завеса и обратная связь от датчиков | Интеллектуальное аппаратное вмешательство | Используйте датчики (например, Lazer Safe IRIS) для контроля профилей заготовок и активации “экстренного торможения”, если положение отклоняется от 3D-модели. | Служит последней линией защиты, предотвращая ошибки до того, как они приведут к дорогостоящему браку. |
- Измерение 1: Физическая блокировка — внедрение защиты от ошибок Это самая экономичная, но решающая линия защиты. На этапе проектирования геометрии детали вводите намеренную асимметрию. Если деталь геометрически симметрична, но направление гибки нет — это ошибка проектирования. Добавьте небольшие антиобратные элементы — например, язычок или выемку — на несопрягаемых краях. Логика проста: если деталь размещена неправильно, физическое препятствие делает невозможным установку в задний упор или создаёт очевидное визуальное несоответствие.
- Измерение 2: Визуальное принуждение — “Что видишь, то и гнёшь” на стороне процесса Исключите текстовые инструкции по работе. На этом уровне документация процесса должна включать скриншоты 3D-симуляции гибки с чёткими направляющими метками, такими как “Задир вверх” или “Задир вниз”. Сделайте шаг дальше, используя функции гравировки при лазерной резке или штамповке, чтобы нанести имена линий гибки и стрелки направления прямо на невидимой поверхности. Пусть деталь “говорит сама за себя”, устраняя возможность догадок.
- Измерение 3: Перехват цифрового двойника — навигация оборудования в реальном времени Это знаменует поворотный момент в современной обработке листового металла. Используя CNC-системы, такие как серия Delem DA-60 или Cybelec ModEva, оснащённые 3D-визуализацией, полное 3D-программирование — включая инструменты, заготовки и задние упоры — выполняется на этапе офиса (CAM). После передачи программы операторы больше не работают с скучными данными X/Y координат, а следуют 3D-анимированным инструкциям которое отражает движения в реальном мире. Рука движется точно так, как показывает экран. Эта технология “цифрового двойника” устраняет почти 90 % когнитивных ошибок, вызванных ограниченным пространственным мышлением.
- Измерение 4: Световая завеса и обратная связь от датчиков — последняя линия защиты Для дорогостоящих или конструкционно критичных деталей интеллектуальное аппаратное вмешательство становится необходимым. Системы, такие как Lazer Safe IRIS с интегрированными камерами или устройства для измерения угла в реальном времени, непрерывно контролируют профиль заготовки. Если оператор размещает лист в положении, отклоняющемся от запрограммированной 3D‑модели, датчики мгновенно обнаруживают аномалию, и машина отказывается выполнять команду на гибку. Этот “жёсткий стоп” гарантирует, что даже если все предыдущие уровни защиты не сработают, ошибки будут остановлены до того, как превратятся в дорогостоящий брак.
2.2 Основная логика: стратегический переход от человеческой защиты к технической защите
Главный недостаток традиционного управления — попытка бороться с вероятностью с помощью человеческой ответственности. Усталость, эмоции и когнитивные искажения — это врождённые ограничения человеческой физиологии. четырёхмерная система принимает человеческую ненадёжность и вместо этого полностью полагается на физические ограничения и цифровую логику. Это представляет собой стратегический переход от человеческой защиты к к технической защите.
- Переосмысление “позитивного упрощения навыков”: Здесь упрощение навыков — не уничижительный термин, а неизбежный этап промышленной эволюции. Сложное пространственное суждение, необходимое для определения направления гибки, должно быть перенесено из мозга оператора к инженеру CAD и алгоритмам программного обеспечения CAM. Операторы на месте становятся исполнителями, а не принимающими решения — следуют указаниям на экране, как будто играют в игру. Такой подход не только снижает уровень ошибок почти до нуля, но и сокращает цикл обучения новых сотрудников с месяцев до нескольких дней.
- Решение парадокса затрат “Сделай правильно с первого раза”: Многие менеджеры задаются вопросом, не слишком ли трудоёмко гравировать каждую деталь или выполнять 3D‑программирование офлайн. Такое мышление недальновидно. Экономика мгновенного решения: Если программист потратит в офисе лишние две минуты на проектирование функций, исключающих ошибки, цех сэкономит двадцать минут простоя на проверку и избежит тысячных потерь из‑за возможного брака. Ошибки в виртуальном мире (столкновения в программной симуляции) ничего не стоят, тогда как ошибки в физическом мире обходятся дорого. Высокая рентабельность технической защиты заключается в преобразовании дорогостоящих физических проб и ошибок в недорогие цифровые вычисления.
После внедрения этой системы ваш цех больше не будет зависеть от настроения или состояния опытного оператора — он будет работать как точная, самокорректирующаяся современная машина. Это и есть фундаментальное различие между “ремесленной обработкой” и “промышленным производством”.”
III. Измерения первое и второе: Технологии безошибочного производства (уровни проектирования и аппаратного обеспечения)
В традиционном управлении мастерской мы склонны исправлять ошибки с помощью дисциплины; в производстве мирового класса по принципам бережливого подхода мы устраняем ошибки путем перепроектирования физической среды. Первое и второе измерения образуют основу этой защитной системы.
Их общая логика проста: вместо того чтобы полагаться на субъективное суждение оператора, используйте геометрические особенности и аппаратные механизмы, чтобы сделать “выполнение правильно” единственно возможным физическим вариантом.
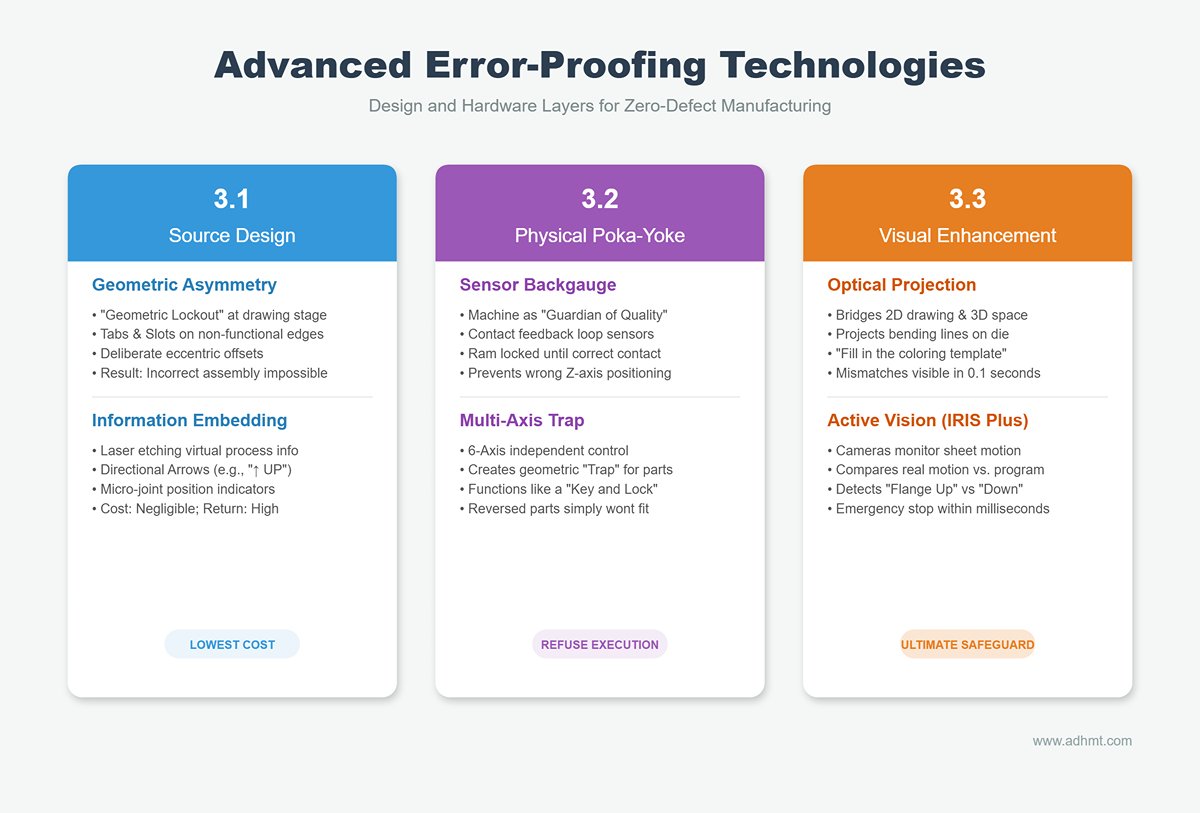
3.1 Проектирование источника: устранение ошибок на стадии чертежа
Основной принцип: если деталь геометрически симметрична, но логика ее гибки асимметрична — это ошибка проектирования.
Инженеры-конструкторы должны понимать, что они проектируют не только функциональность изделия, но и технологичность его производства (DFM). Введение механизмов “геометрической блокировки” на стадии чертежа — это мера предотвращения ошибок с наименьшими затратами и наибольшей отдачей.
- Геометрическая блокировка асимметрии:
- Безошибочные выступы и пазы: Для вытянутых или прямоугольных деталей, которые легко разместить в неправильной ориентации, добавьте небольшой выступ (например, 3 мм x 2 мм) или асимметричный вырез вдоль нефункциональной кромки. При программировании используйте этот выступ как опорную точку для заднего упора. Если оператор попытается вставить деталь наоборот, выступ не коснется упора или вызовет физическое столкновение с матрицей — делая неправильное позиционирование физически невозможным.
- Преднамеренное эксцентричное проектирование: Когда деталь включает массив отверстий, намеренно сместите осевую линию (например, на 2 мм). Если оператор согнет деталь неправильно, отверстия никогда не совпадут при сборке. Такой подход переносит обратную связь об ошибке с этапа “жалоба клиента” на этап “следующий процесс” — жестко, но крайне эффективно.
- Встраивание физической информации:
- Лазерная гравировка навигации: Используйте функцию гравировки лазерного резака, чтобы внедрить виртуальную информацию о процессе прямо в листовой металл.
- Направляющие стрелки: Гравируйте на поверхности листа такие обозначения, как “↑ ВВЕРХ” или названия линий гибки.
- Индикаторы микросоединений: Используйте положение микрошвов (например, все детали с остаточными швами в нижнем левом углу), чтобы указать ориентацию.
- Анализ затрат: Это добавляет всего несколько секунд к циклу лазерной резки — практически незначительно по стоимости — но при этом дает каждой детали возможность “говорить самой за себя”, устраняя эпоху, когда операторы угадывали ориентацию.
- Лазерная гравировка навигации: Используйте функцию гравировки лазерного резака, чтобы внедрить виртуальную информацию о процессе прямо в листовой металл.
3.2 Физические устройства Poka-Yoke
Основной принцип: когда конструкцию изменить невозможно, машины должны обладать интеллектом, чтобы “отказываться от выполнения”.”
Современные листогибочные прессы с ЧПУ должны служить не просто инструментами исполнения, но и хранителями качества. Благодаря аппаратным обновлениям логика защиты от ошибок может быть встроена непосредственно в систему управления станка.
- Задний упор с интегрированными датчиками:
- Контур обратной связи при контакте: Высококлассные листогибочные прессы (например, Trumpf, Amada) оснащены задними упорами с ультрачувствительными контактными датчиками. Система дает зеленый сигнал и позволяет опускать ползун только тогда, когда заготовка одновременно и корректно касается всех заданных точек упора. Если оператор разместит деталь неправильно — касаясь лишь одной точки или неверного положения по оси Z — машина останется заблокированной.
- Многоосевое траповое позиционирование (6-осевой трап): Используя независимое управление шестью осями — X1/X2, R1/R2 и Z1/Z2 — система может создавать “трап-образные” позиции пальцев заднего упора, адаптированные под детали неправильной формы. Вместо выстраивания всех пальцев в одну линию они образуют определённую геометрическую конфигурацию, которая подходит только при правильной ориентации детали. Это работает как ключ и замок — если деталь перевернута, она просто не “войдет” в паз.
3.3 Система визуального улучшения
Основная концепция: использовать дополненную реальность (AR), чтобы преодолеть когнитивный разрыв между двумерными чертежами и трёхмерным пространством.
Поскольку человеческий мозг испытывает трудности с пространственным вращением, технология должна предоставить ответ напрямую — буквально нарисовав его перед глазами оператора.
- Оптическая проекционная помощь:
- Это промышленная версия принципа “что видишь, то и получаешь”. Высокоточные проекторы проецируют линии гиба, позиции матриц, контуры деталей и даже направления размещения на поверхность нижней матрицы. Операторам не нужно смотреть на экраны; они просто совмещают тень листа металла с проекцией света — как при раскрашивании по шаблону. Если деталь перевернута, несоответствие между реальным контуром и проецируемым очертанием становится сразу заметным, вызывая инстинктивную коррекцию в течение 0,1 секунды.
- Активный визуальный мониторинг:
- Продвинутые системы световых завес, такие как Lazer Safe IRIS Plus, действуют не только как устройства безопасности, но и как мониторы процесса. Камеры системы фиксируют движение листа в реальном времени во время гибки. Если в программе указано выполнение гиба “фланец вверх”, а камера обнаруживает движение “фланец вниз”, система срабатывает на аварийную остановку и выдает сигнал об ошибке за миллисекунды. Это служит высшей степенью защиты — гарантируя, что даже если все предыдущие меры безопасности не сработают, неправильные операции никогда не приведут к дефектным деталям.
Благодаря этим трём уровням мощного технологического вмешательства мы превращаем предотвращение ошибок из мягкой управленческой концепции, основанной на “ответственности”, в жёсткое ограничение, регулируемое “физическими законами” и “цифровой логикой”. Это формирует материальную основу для достижения нулевых дефектов.
IV. Измерение третье: Стандартизация процессов и контроль рабочего потока (уровень исполнения)
Если защита от ошибок на уровне проектирования — это “генетическая модификация”, а контроль на уровне оборудования — “физическое ограничение”, то стандартизация процессов — это “мышечная память” производственного цеха. На уровне исполнения необходимо признать, что беспорядок порождает ошибки.
Когда операторы вынуждены искать нужные детали в куче неорганизованных компонентов или пытаются разобраться в неясных письменных инструкциях, их когнитивные ресурсы расходуются на посторонние задачи — создавая благоприятную почву для ошибок. В этой главе устанавливается стандартный рабочий процесс хирургической точности, который превращает “повседневную работу” в “точное исполнение”.”
4.1 Золотое правило: Правило заусенца

В хаотичных мастерских корень ошибок при обратных изгибах часто заключается в отсутствии единых эталонных стандартов. Чертёж выполнен в первой или третьей проекции? Означает ли “лицевая сторона” окрашенную поверхность или неокрашенную? Чтобы устранить такую двусмысленность, необходимо установить общецеховое конституционное правило — Правило заусенца.
- Установление физической точки привязки: Каждый лист, вырезанный лазером или пробитый на ЧПУ, естественным образом имеет физическую характеристику — сторону с заусенцем. Это единственная присущая, неизменная и визуально независимая физическая ссылка на детали.
- Осязание вместо зрения: Человеческое зрение легко обманывается освещением или усталостью, но осязание остаётся точным и стабильным. Правило: “Сторона с заусенцем = внутренняя радиусная сторона” (или определяется как внешняя, в зависимости от процесса).
- Полная интеграция процесса:
- Этап проектирования: Все инженерные чертежи должны чётко указывать эталонное состояние в основной надписи, например “Вид со стороны заусенца”.”
- Этап выполнения: Первое действие оператора при взятии листа — не вглядываться в чертёж, а чувства провести пальцами по краю. Как только кончики пальцев ощущают шероховатую текстуру заусенца, мозг мгновенно активирует мышечную память для правильной ориентации детали (например, сторона с заусенцем вниз), без необходимости сложных пространственных представлений.
Гениальность этого правила заключается в сведении сложного пространственного восприятия к бинарному тактильному подтверждению — шероховатая или гладкая поверхность. Когда “ощупывание листа” становится таким же естественным, как дыхание, ошибки ориентации устраняются в самом источнике.
4.2 Военизированная подготовка и управление загрузкой
Не ожидайте, что операторы будут одновременно выполнять функции “грузчиков” и “инспекторов” перед станком. Если им приходится рыться в хаотичных лотках или определять ориентацию деталей, каждый поиск превращается в момент отвлечения — потенциальный триггер для обратных изгибов.
- Комплектование и единая ориентация:
- Внедрите механизм “предварительной сортировки”. Перед входом на станцию гибки все детали должны быть предварительно укомплектованы сотрудниками логистики.
- Ввести строгий “принцип одинакового направления укладки” Каждый лист на поддоне должен сохранять идентичную физическую ориентацию (например, все гладкие стороны вверх, все обрезанные края наружу). Это гарантирует, что движение запястья оператора при поднятии первого или сотого листа будет одинаковым — устраняя необходимость в размышлениях о направлении или корректировках.
- Планировка 5S и физическое разделение:
- Панель-тень для штампов: Тележки со штампами должны быть организованы в соответствии с конфигурацией каждой машины, используя “теневое управление”. Каждый штамп имеет назначенное место, обозначенное контуром, чтобы предотвратить ошибки выбора, которые могут вызвать несоответствие параметров и привести оператора к неправильной оценке ориентации детали.
- Разделение «лево-право» для предотвращения ошибок: Отметьте четкие зоны на рабочем месте с помощью ленты. Определите “Слева вход, справа выход”— левая сторона всегда содержит “детали для обработки”, а правая — “готовые детали”. Такое физическое разделение резко снижает риск случайной повторной загрузки уже согнутой полуфабрикатной детали как нового листа, что может привести к катастрофическому обратному двойному изгибу.
4.3 Методы разработки стандартных процедур (SOP) с нулевыми дефектами
Традиционная текстовая инструкция в формате Word обычно оказывается забытой в ящике. Эффективная инструкция, предотвращающая ошибки, должна напоминать руководство по сборке Lego — визуальная, интуитивная и ориентированная на действие.
- Правило трёх секунд: У операторов минимальное время для чтения инструкций. Если они не могут понять ключевое сообщение за три секунды, они перестают читать и действуют по интуиции. Поэтому инструкции должны минимизировать текст и максимально использовать визуальные элементы.
- Встраивание основных элементов защиты от ошибок:
- 3D-симуляция размещения: Каждая инструкция должна включать 3D-изображение, показывающее деталь, расположенную на нижнем штампе, с текущей линией сгиба, выделенной красным цветом.
- Символические инструкции: Замените текст понятными значками — например, увеличенный символ заусенца в паре со стрелкой вниз, чтобы указать “стороной с заусенцем вниз”, или значок упора, чтобы обозначить “выровнять по упору”.”
- Крупный план асимметричного элемента: Когда правильная ориентация детали зависит от небольшого выреза или выступа, стандартная операционная процедура (SOP) должна включать увеличенный крупный план изображение с красным кружком, выделяющим этот элемент, сопровождаемое четким предупреждающим символом.
- Цифровое расширение: Напечатайте QR-код на бумажной версии SOP. Для особенно сложных или нестандартных деталей операторы могут отсканировать код, чтобы получить доступ к вращаемой 3D-модели на планшете для лучшей визуализации.
Стандартизируя восприятие с помощью “Закона заусенцев”, регулируя физические действия через “военный стиль загрузки” и фиксируя визуальное внимание с помощью “SOP в стиле LEGO”, мы создаем тесно интегрированную когнитивную петлю вокруг каждого оператора — что делает ошибки всё менее вероятными с самого начала.
V. Измерение четвертое: Когнитивное обновление и управленческий цикл (уровень людей и культуры)
Если первые три измерения создают железную стену против ошибок, то четвертое придает ей душу. Даже самые передовые устройства poka-yoke и системы 3D-визуализации потерпят неудачу, если операторы утратят концентрацию или если руководство неявно поощряет сокрытие ошибок.
Мы должны поднять операторов от роли простых продолжений машин до уровня настоящих “промышленных атлетов”, поддерживаемых культурной иммунной системой, в которой ошибкам негде скрыться.
5.1 Целенаправленное обучение навыкам: от ученичества к профессионализации
Традиционная модель “мастер и ученик” часто передает не только опыт, но и вредные привычки. В системе нулевых дефектов гибка перестает быть ремеслом, основанным на интуиции, — она становится точным процессом, основанным на научном познании. Нам необходимо перестроить компетенции персонала соответственно.
1. Упражнения на пространственное вращение: Ключевой когнитивный навык для операторов гибки — это не физическая сила, а мысленное вращение— способность визуализировать, как 2D-чертеж превращается в 3D-объект. Подобно пространственному восприятию пилота, этот навык можно систематически развивать с помощью тренировок.
- Когнитивная разминка: Замените непродуктивные утренние речи “когнитивной активацией”. В течение первых пяти минут каждой смены используйте простое программное обеспечение для пространственной логики (похожее на визуальные задачи на вращение, встречающиеся в IQ-тестах), чтобы стимулировать теменную область мозга.
- Тренировки сенсорного восприятия вслепую: Основываясь на “законе заусенцев”, проводите практические упражнения, подобные “определению на ощупь с завязанными глазами”. Операторы закрывают глаза и определяют сторону с заусенцем и противоошибочную выемку исключительно на ощупь, затем правильно ориентируют лист. Такое обучение формирует прямую нейронную связь между тактильными сигналами и мышечной памятью, обходя потенциально обманчивое зрительное восприятие и превращая правильные действия в инстинкт.
2. Сертификация по матрице навыков: Не каждый подходит для обработки всех типов деталей. Введение строгой многоуровневой системы авторизации — ключ к минимизации рисков:
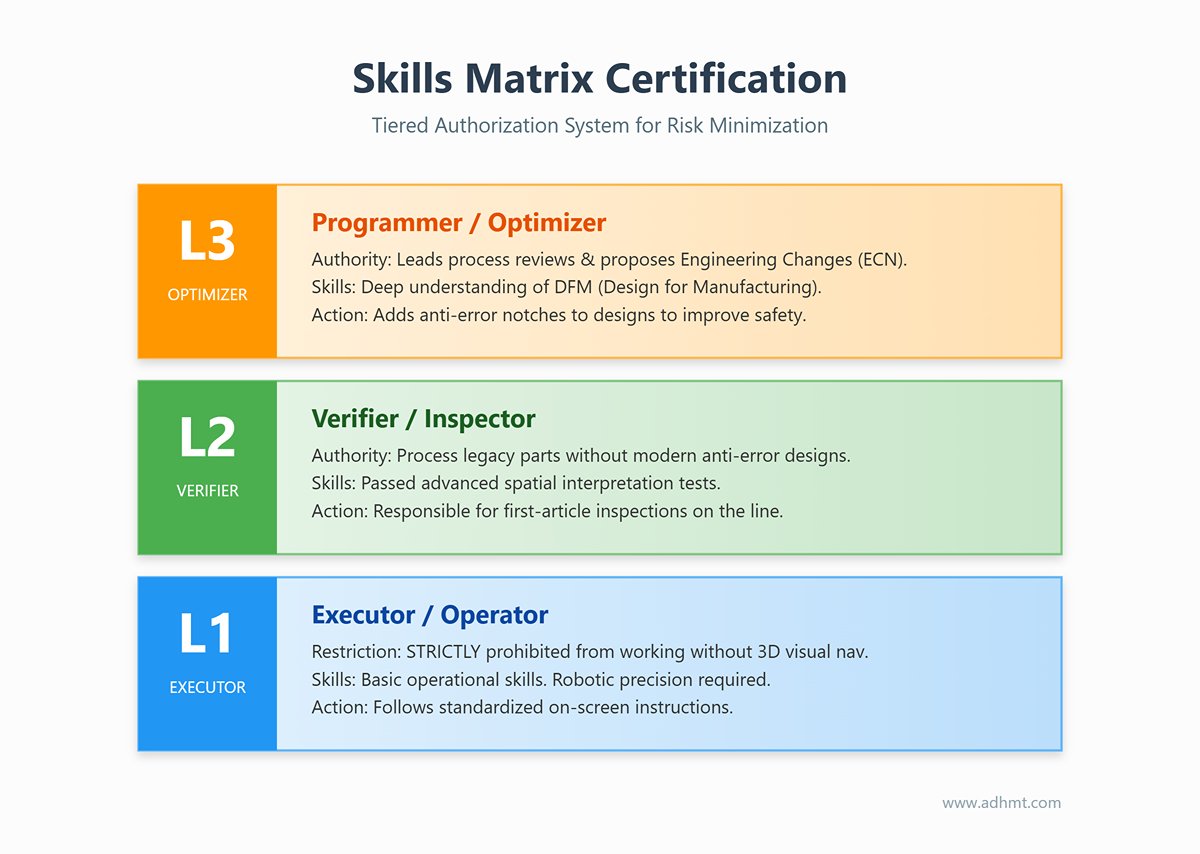
- Уровень 1 (Исполнитель): Обладает только базовыми операционными навыками. Строго запрещено работать без 3D-визуальной навигации или обрабатывать детали, не имеющие физических противоошибочных элементов. Их задачи полностью стандартизированы — выполняются с роботической точностью по экранным инструкциям.
- Уровень 2 (Проверяющий): Прошел продвинутые тесты на пространственное восприятие. Имеет право обрабатывать старые детали без обновленных противоошибочных конструкций и отвечает за первичную проверку изделий на линии.
- Уровень 3 (Программист/Оптимизатор): Понимает принципы DFM (проектирования для производства), участвует в обзорах процессов для новых продуктов и может предлагать уведомления об инженерных изменениях (ECN) для добавления противоошибочных выемок в конструкции.
5.2 Инновации в управлении: использование систем для компенсации человеческих слабостей
Эксперт в области управления У. Эдвардс Деминг однажды сказал: “94 % проблем исходят из системы, только 6 % — от людей”. Если культура наказывает за каждую ошибку штрафами, результатом станет цех, наполненный страхом, нечестностью и скрытыми рисками. Вместо этого необходимо развивать прозрачную культуру, сосредоточенную на поиске коренных причин, а не на обвинении.
1. Геймифицированное управление “Ноль брака”: Монотонная работа может убивать внимание. Превратив контроль качества в игру, мы можем использовать дофамин для поддержания концентрации:
- Награды за серию: Установите электронное табло на видном месте, показывающее количество последовательных дней без обратного изгиба в каждой команде. Определите этапы (например, 30, 60, 100 дней). По их достижении немедленно награждайте команду — угощениями, небольшими денежными бонусами или лотереями. Это общее признание способствует взаимному контролю и коллективной ответственности.
- Охота за ошибками: Инновационный подход, побуждающий операторов “охотиться за недочетами”. Если оператор обнаруживает чертеж без противоошибочной выемки или находит неоднозначность в обозначении ориентации в СОП, и сообщение подтверждается, он получает немедленное бонус 50–100 юаней. Вместо того чтобы оскорблять команду дизайнеров, это превращает операторов на передовой в бдительных аудиторов процессов — устраняя риски ещё до начала производства.
2. Сообщение об ошибках и “золотое правило пяти минут”: Настоящая опасность обратного изгиба заключается не в стоимости материала, а в скрытых исправлениях — когда операторы тихо пытаются устранить или скрыть ошибки, позволяя дефектным деталям просочиться дальше по цепочке и множиться. То, что нам действительно нужно приобрести, — это честный поток информации.
- Ненаказуемое сообщение: Установите строгое правило — если произошёл обратный изгиб, то при условии, что оператор остановит машину и честно сообщит об этом в течение пяти минут, никаких финансовых санкций не будет наложено.
- Логика ценности: Эта снисходительность — не потакание, а контроль ущерба. Своевременное сообщение позволяет менеджерам немедленно организовать лазерную резку для замены деталей (решая проблему “осиротевших деталей”) и предотвращает задержки поставок. Мы обмениваем небольшую стоимость материала на бесценное производственное время.
3. Цикл обратного улучшения (петля кайдзен): Каждая зарегистрированная ошибка должна вызывать обновление системы — не просто ремонт или выговор.
- “Смертный приговор” на уровне проектирования: Любая деталь, списанная из-за путаницы в направлении, должна привести к “выводу из обращения” версии чертежа. Конструкторский отдел обязан в течение 24 часов выпустить новый приказ об инженерных изменениях (ECO), добавив физические антиошибочные элементы или гравированные метки.
- Принцип «без повторов»: “Без повторных ошибок” не означает, что люди никогда не ошибаются дважды — это значит, что один и тот же чертёж никогда не должен позволять одному и тому же человеку совершить ту же ошибку снова. Только когда меры защиты от ошибок встроены и в чертежи, и в оборудование, управленческий цикл становится по-настоящему завершённым.
VI. Реализация: 90-дневная дорожная карта трансформации
Исключение обратного изгиба — это не спринт, а системная трансформация, охватывающая всё: от физической среды до когнитивных привычек. Многие инициативы на производстве терпят неудачу, потому что пытаются исправить всё за одну ночь. Чтобы обеспечить устойчивые изменения, мы разработали поэтапный, измеримый 90-дневный план действий который обеспечивает плавный переход без сбоев в производстве.
6.1 Этап первый: Остановить потери и провести диагностику (Недели 1–2)
Стратегическая цель: Сделать скрытые издержки видимыми, прекратить хаотичные исправления и установить базовые физические стандарты.
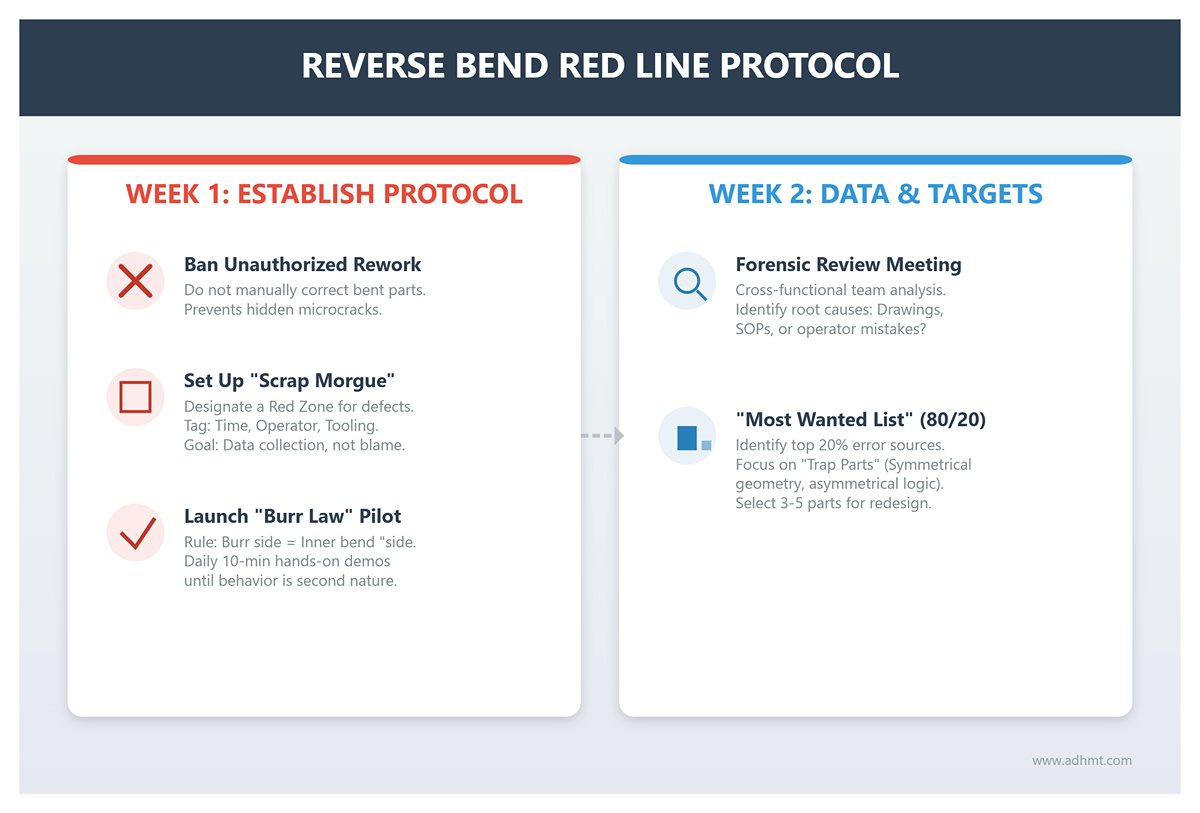
- Неделя 1: Установить “Протокол красной линии обратного изгиба”
- Запретить несанкционированную доработку: Выпустить общезаводское уведомление: любая деталь, изогнутая в неправильном направлении, не должна вручную исправляться на месте путем обратного изгиба. Хотя такие исправления могут казаться экономией времени, на самом деле они скрывают микротрещины, которые снижают целостность изделия.
- Создать “Морг брака”: Выделить на производственной площадке четко обозначенную красную зону. Все неправильно изогнутые детали должны помещаться туда с ярлыками, указывающими время, оператора, инструмент и номер чертежа. Речь не о поиске виновных — это о сборе данных. Только столкнувшись с растущей кучей брака, команда сможет по-настоящему осознать масштаб проблемы.
- Запустить пилот “Закон заусенца”: Выбрать одну производственную линию или команду в качестве пилотной группы для внедрения одного правила —сторона с заусенцем = внутренняя сторона изгиба (или заданное направление). Руководитель команды должен проводить не менее 10 минут практической демонстрации на каждом утреннем собрании, пока поведение не станет автоматическим.
- Неделя 2: Сбор данных и определение целей
- Форензическое совещание: Используйте данные о браке, собранные на первой неделе, чтобы провести короткое межфункциональное совещание (дизайн, процесс, производство). Определите истинные коренные причины: неясные проекции на чертежах, неоднозначные описания СОП или простые ошибки операторов?
- Выпустите “Список самых разыскиваемых”: Примените принцип Парето (правило 80/20), чтобы определить 20% деталей, вызывающих 80% ошибок обратного изгиба. Обычно это “ловушки” — детали с почти симметричной геометрией, но асимметричной логикой изгиба. Эти 3–5 деталей станут ключевыми целями для технического редизайна на следующем этапе.
6.2 Этап второй: систематическая реализация (месяц 1)
Стратегическая цель: Реализуйте “Систему защиты от ошибок 4D” и перейдите от зависимости от внимания человека к зависимости от инженерных предохранителей.
- Недели 3–4: “Генное редактирование” инженерии и процессов”
- Целевые улучшения защиты от ошибок: Примените инженерные приказы на изменение (ECO) к деталям из “Списка самых разыскиваемых”, определённым ранее. Введите асимметричные антиобратные выступы или смещённые отверстия в CAD-моделях или добавьте гравировку стрелок направления в программы лазерной резки. Цель: сделать физически невозможной неправильную установку детали.
- Революция визуальных СОП: Исключите текстовые инструкции по работе. Для пилотных линий создайте “руководства в стиле Lego” с 3D-изображениями сформованных деталей в рамках, выделенных красными кругами, и понятными значками, указывающими направление заусенцев.
- Недели 5–8: интеграция аппаратного и цифрового обеспечения на месте
- Физическое разделение рабочих станций (5S): Внедрите строгие зоны вокруг гибочных машин: левая сторона — для деталей “в обработке”, правая — для “готовых” деталей, разделённые жёлтой лентой, чтобы предотвратить повторное попадание полуготовых изделий в процесс. Реализуйте “теневое управление” для оснастки, чтобы обеспечить правильный выбор формы и устранить путаницу, приводящую к ошибкам направления.
- Внедрите “Цифровой двойник Lite”: Если полное 3D-программирование пока не поддерживается, используйте недорогую альтернативу: создавайте вращаемые 3D PDF или модели, доступные для просмотра на мобильных устройствах, для сложных деталей, и прикрепляйте QR-коды к станкам или СОП. Обязайте операторов сканировать и просматривать 3D-модель перед началом любой асимметричной операции гибки.
6.3 Этап третий: Культурное укрепление и оптимизация (Месяцы 2–3)

Стратегическая цель: Преобразуйте временные меры в устойчивые организационные возможности, внедрив самокорректирующуюся и мотивирующую систему.
- Месяц 2: Оценка навыков и масштабирование
- Операции на основе сертификации: Переоцените навыки операторов на основе их результатов за предыдущие два месяца. Создайте “матрицу навыков”; те, кто успешно проходит тесты на пространственное вращение и предотвращение ошибок, получают “Сертификат уровня 2”, что дает им преимущество в расписании и оплате. Несертифицированные работники обрабатывают только простые, симметричные детали.
- Расширение пилотного проекта: Оцените результаты пилотной линии (снижение уровня ошибок, экономия на браке). Воспроизведите проверенную комбинацию “Закон заусенцев + Лазерная стрелка + Визуальный СОП” на оставшихся 80 % станков в цехе.
- Месяц 3: Замкнутый цикл улучшений и согласование стимулов
- Создайте программу “Bug Bounty”: Институционализируйте практику “поиска недостатков”. Любой оператор, который обнаружит отсутствие функции предотвращения ошибок на чертеже или неоднозначность в СОП, получает немедленное денежное вознаграждение (например, ¥50–100) после проверки. Это превращает операторов с передовой из “создателей ошибок” в “аудиторов процессов”.”
- Создайте журнал Кайдзен: Каждый случай обратного изгиба теперь должен приводить к конкретному корректирующему действию — обновлению конструкции, регулировке формы или улучшению процесса — а не заканчиваться поиском виновных.
- Отчет по визуализации ROI: На 90‑й день представьте управленческий отчет в финансовых терминах: не просто график снижения уровня ошибок, а четкий расчет реальной денежной выгоды от сокращения брака и переделок. Покажите, что каждый доллар, вложенный в предотвращение ошибок, напрямую превращается в прибыль.
VII. Заключение
Как предотвратить Листогибочный пресс Операторы, допускающие обратный гиб деталей, — это не вопрос обвинения работников; это вопрос исправления неисправной системы. Один единственный обратный гиб разрушает целостность материала, нарушает производственный поток и истощает прибыль в гораздо большей степени, чем стоимость металлолома. Вместо того чтобы полагаться на “внимательность”, в этом руководстве представлена 4D-система нулевых ошибок, сочетающая физическую защиту от ошибок (Poka-yoke), стандартизированные “правила заусенцев” и технологию цифровых двойников, чтобы превратить ваш цех из азартной игры в крепость точности.
Заменяя человеческую бдительность асимметричным дизайном, внедряя строгие стандарты процессов и используя умное оборудование, вы гарантируете, что правильный результат — единственно возможный. Выбор прост: продолжать платить за невидимый брак или инвестировать в систему, которая навсегда исключает ошибки.
Если вы готовы остановить потери и начать путь к точности с оборудованием, поддерживающим визуализацию цифрового двойника и сенсорное предотвращение ошибок, ADH Станок— с более чем 20‑летним опытом в области высокоточной гибки — имеет решение. Чтобы узнать больше о том, как наше передовое оборудование может помочь вам создать по‑настоящему безошибочную среду гибки, пожалуйста, связаться с нами.