Руководство по работе на пресс-ножницах: выбор, настройка, тестирование и техника безопасности
24 июля 2026 г.
Рабочий может пробить идеальное отверстие в демонстрационном образце и при этом оказаться не в состоянии изготовить вашу реальную деталь. Лист может не дотягиваться до центра пуансона, станина может перекрывать заготовку, или требуемое расположение ограждений и опор может сделать безопасное позиционирование невозможным.
Это главный недостаток покупки по брошюре или на основе подготовленной демонстрации. Успешный рабочий ход доказывает лишь то, что один инструмент может выполнить одну операцию в выбранных условиях. Для производства требуется полноценная система — станок, рабочая станция, оснастка, системы управления, наладка, обработка материалов и оператор, — которая подходит для выполнения реальной задачи.
Поэтому подходящий пресс-нож — это не просто станок с наибольшим усилием или самым большим количеством станций. Это станок, который может производить ваши типовые детали безопасно, повторяемо и с приемлемой общей стоимостью.
Воспринимайте пресс-нож как комплексную систему для обработки металла
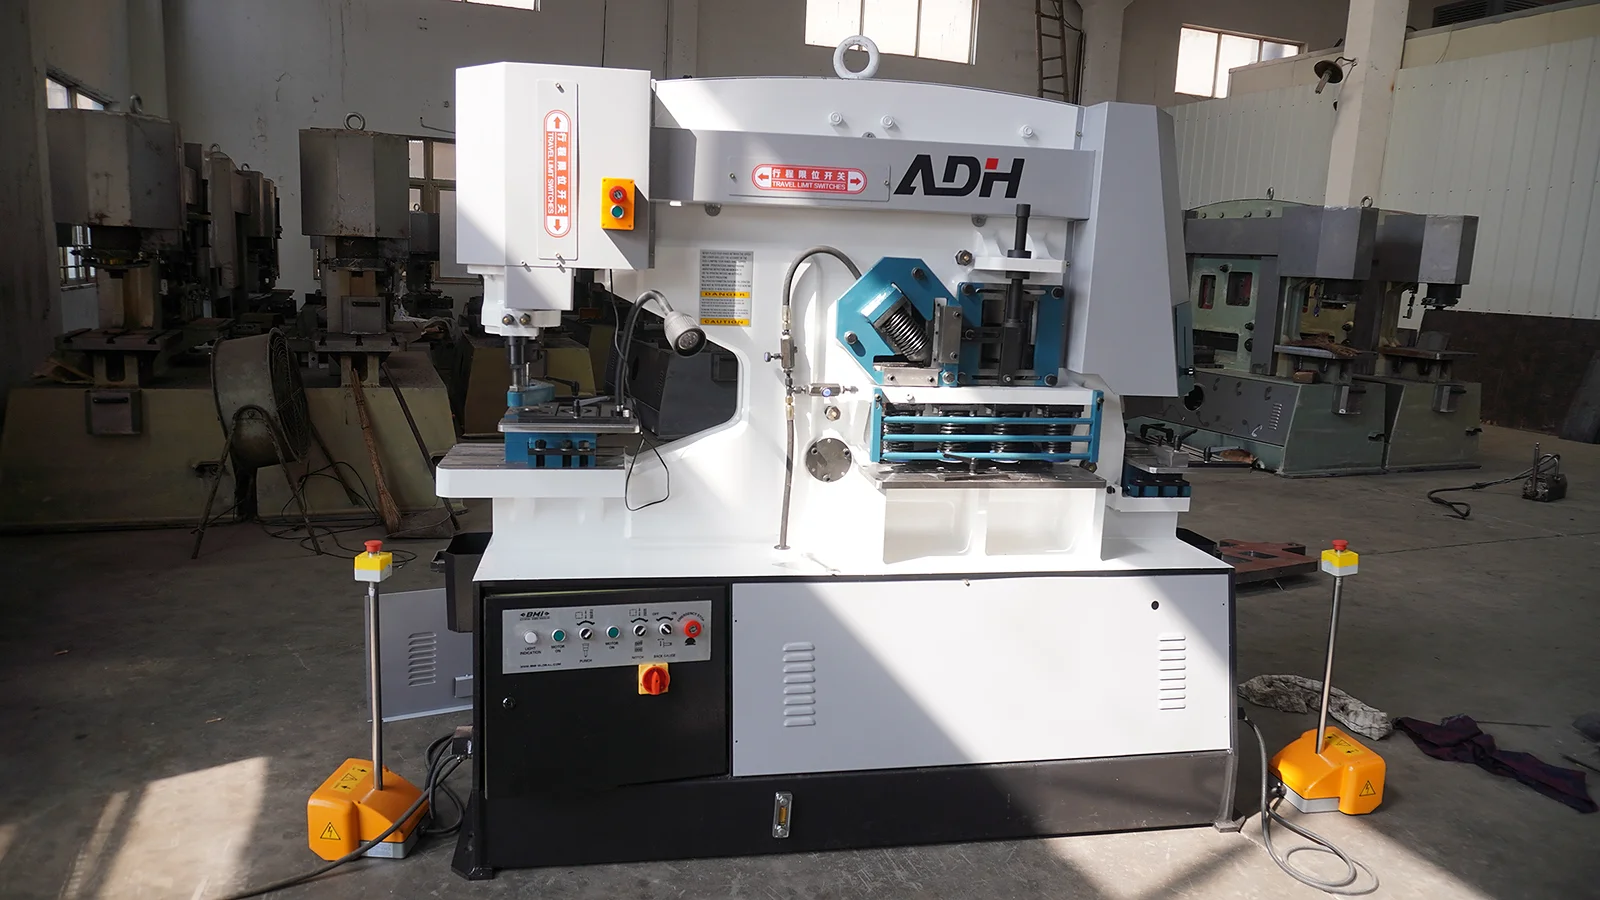
Пресс-нож использует один источник энергии для пробивки отверстий, резки полосового проката, резки уголка или прутка, вырубки углов и выполнения ограниченного гибки, в зависимости от его конфигурации. Оценивая эти возможности в рамках одной системы, обратите внимание на гидравлические пресс-ножницы, от ADH Machine Tool, в процессе проектирования которых используется метод конечных элементов для проверки прочности и жесткости станины и ползуна.
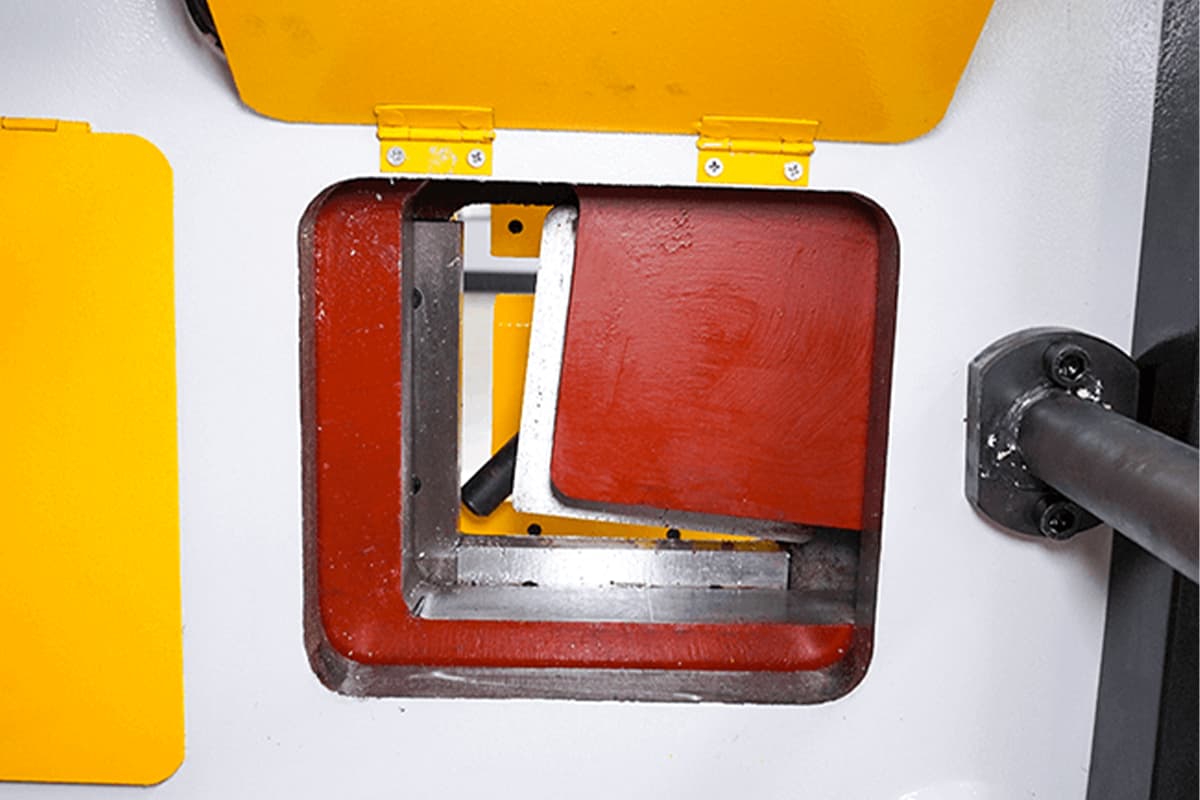
Каждая рабочая зона представляет собой отдельную станцию. Хотя станции используют общую систему привода, они не обладают идентичными возможностями. Пуансон должен продавить конкретный инструмент через материал определенной толщины. Ножницы для полосового проката должны удерживать заготовку во время движения лезвия. Ножницы для уголка должны поддерживать и разрезать две полки, в то время как вырубной пресс концентрирует усилие вдоль нескольких режущих кромок.
По этой причине заявленное усилие — это лишь отправная точка. Оно не подтверждает, что требуемый пуансон подходит к держателю, что ножницы принимают профиль материала, что у оснастки достаточно хода или что деталь может достичь рабочего положения.
Наличие нескольких станций также не означает автоматическую возможность одновременной работы. Некоторые станки предназначены для одного оператора и выполнения одной задачи за раз. Другие имеют независимое управление для двух операторов, но безопасная одновременная работа все равно зависит от гидравлического контура, логики управления, ограждений, допустимых комбинаций станций и инструкций производителя.
Механические и гидравлические станки также ведут себя по-разному. Механические модели передают энергию через привод и рычажный механизм, в то время как гидравлические используют жидкость под давлением и цилиндры. Гидравлическая мощность может обеспечить более гибкую регулировку хода, но она не гарантирует независимое движение станций.
Прежде чем выбирать конструкцию, задайте практический вопрос: когда оператор нажимает на орган управления, какие именно инструменты приходят в движение? Ответ влияет на ограждение, укомплектованность персоналом, рабочий процесс и безопасность всех, кто находится рядом со станком.
Превратите реальные детали в требования к станку
Начните с типовых задач, а не с предпочтительного бренда или усилия. Создайте таблицу, в которой для каждой важной детали будет отведена отдельная строка, и запишите:
Марку материала, состояние, диапазон твердости и толщину
Ширину и длину листа, профиль, вес заготовки и балансировку
Диаметр отверстия, форму и расстояние от доступного края
Требуемые резы, вырубки, гибы и готовые размеры
Допуски и приемлемое состояние кромки
Последовательность операций, размер партии и частоту производства
Оснастка, опоры, упоры, подъемные устройства и метод обработки
Выберите задачи, которые демонстрируют различные ограничения. Включите в них типичную серийную деталь, самый толстый и твердый из возможных материалов, самое большое и глубокое отверстие, самую широкую или неудобную заготовку, задачу, требующую нескольких смен позиций, и деталь с большим объемом выпуска, где важно время цикла.
Фиксируйте реальные комбинации, а не отдельные максимальные значения. Самое большое отверстие может потребоваться только в тонком листе, в то время как для самой толстой плиты может понадобиться гораздо меньшее отверстие. Объединение “максимального диаметра” с “максимальной толщиной” может создать воображаемое требование или скрыть комбинацию, которая на самом деле требует наибольшей мощности.
Определите две определяющие операции. «Диктатор мощности» — это операция с наименьшим подтвержденным запасом мощности и отсутствием приемлемой альтернативы. «Диктатор производства» — это операция, которая контролирует ежедневный выпуск продукции посредством времени цикла, наладки, позиционирования или обработки.
Редкая экстремальная деталь не должна автоматически определять покупку. Решите, должна ли она производиться собственными силами, может ли быть передана на аутсорсинг или относится к другому технологическому процессу. Более крупный станок не является лучшей инвестицией, если он делает повседневную работу медленнее, менее удобной или более сложной в обеспечении безопасности.
После подбора реальной задачи предусмотрите практический запас мощности примерно в 20% сверх обычных требований, чтобы учесть возможные отклонения в марке и твердости стали. Этот запас не может исправить неправильный выбор оснастки, недостаточный вылет или неподходящую рабочую станцию.
Проверяйте усилие, геометрию и оснастку отдельно
Каждая станция требует собственной проверки мощности. Станок может быть рассчитан на пробивку, резку полосового проката, резку уголка, резку прутка, вырубку и гибку, но эти пределы не являются взаимозаменяемыми.
Не объединяйте максимальные значения из разных брошюр. Максимальная ширина резки на ножницах может быть недоступна при их максимальной толщине, а максимальный диаметр пуансона может быть допустим только для более тонкого материала. Найдите паспортные данные производителя для конкретного материала, толщины, размера элемента и станции. Для получения точных спецификаций оборудования для резки, гибки и смежного оборудования для обработки листового металла на базе ЧПУ обратитесь к брошюры ADH Machine Tool.
Для базовой оценки усилия пробивки:
Усилие пробивки = периметр реза × толщина материала × предел прочности материала на сдвиг
Если размеры указаны в дюймах, а предел прочности на сдвиг — в фунтах на квадратный дюйм, результат будет в фунтах силы. Разделите на 2000, чтобы перевести результат в короткие тонны.
Например, круглое отверстие диаметром 1 дюйм имеет периметр около 3,14 дюйма. Пробивка его в плите толщиной 1/2 дюйма с подтвержденным пределом прочности на сдвиг 50 000 фунтов на кв. дюйм требует теоретического усилия:
3,14 × 0,5 × 50 000 = 78 500 фунтов, или около 39,3 коротких тонн
Это не означает автоматического одобрения задачи для 40-тонного станка. Результат все равно должен соответствовать таблице пробивки производителя, указанному эталонному материалу, допустимой комбинации пуансона и матрицы, номинальным характеристикам оснастки, доступному ходу, геометрии и рабочему запасу.
Используйте фактический периметр реза. Для круглых отверстий используйте π × диаметр. Для прямоугольников — удвоенную длину плюс удвоенную ширину. Для пазов учитывайте обе прямые стороны и оба закругленных конца. Если за один ход выполняется несколько отверстий, сложите все длины кромок реза, которые задействованы одновременно.
Геометрия требует отдельного согласования. Проверяйте станок в процессе движения детали через рабочую зону, а не только по неподвижному чертежу. Важные параметры включают:
Глубина зева: Расстояние от центральной линии пуансона до станины. Чтобы добраться до центра листа с любого края, как правило, требуется глубина зева, превышающая половину ширины листа.
Дневной просвет: Полезное вертикальное отверстие при установленной производственной оснастке.
Ход и перемещение ползуна: Достаточное перемещение для подвода, пробивки, разделения, снятия детали и ее извлечения без избыточного хода.
Зазор на рабочей станции: Пространство вокруг ограждений, крепежных элементов, органов управления, соседних станций и полного профиля детали.
Высота подачи и траектория движения заготовки: Рабочая высота и площадь пола, необходимые для загрузки, поворота, поддержки и выгрузки полноразмерного материала.
Траектория удаления: Безопасная выгрузка готовой детали, отхода и обрезков без необходимости просовывать руки в опасную зону.
Наличие оснастки не менее важно. Проверяйте пуансоны, матрицы, ножи, съемники, компоненты вырубных штампов, тормоза, адаптеры и упоры на предмет точной посадки, номинальных характеристик, диапазона зазоров, сроков поставки и поддержки при замене. “Стандартный” не означает универсальный, а импровизированный адаптер может изменить центровку и пути передачи нагрузки в точке приложения максимального усилия.
Оценивайте производительность, а не только максимальное усилие
Когда мощность и доступ достаточны, на объем выпуска может влиять не столько усилие, сколько настройка и обработка. Бесступенчато регулируемый ход может сократить ненужные перемещения инструмента, уменьшить длительность циклов и ограничить доступ к зонам защемления, обеспечивая при этом достаточную глубину пробивки и обратный зазор.
Упоры и направляющие должны быть жесткими, легко читаемыми, защищенными от ударов и обеспечивать повторяемость. Обработайте несколько деталей и измерьте как первую, так и последнюю. Упор, который смещается, накапливает окалину или требует от оператора удерживать материал рукой, не является надежным производственным решением.
Измеряйте время полной переналадки, а не только механизированного цикла. Включайте демонтаж и хранение предыдущей оснастки, очистку, установку и выверку, регулировку зазоров и хода, позиционирование ограждений, настройку опор и упоров, изготовление пробных деталей, контроль и время, необходимое для получения первой годной детали.
Длинный или несбалансированный прокат может превратить простую резку в проблему обработки. Роликовые опоры, столы, тележки или подъемное оборудование должны поддерживать материал на высоте станции, не допуская его перекоса или соскальзывания. После разделения как готовая деталь, так и обрезки должны иметь контролируемую поддержку. Руки и вес тела оператора никогда не должны заменять надлежащие средства механизации погрузочно-разгрузочных работ.
Безопасная настройка одной станции
Следуйте руководству производителя и применимым требованиям безопасности для конкретной модели и станции. Перед началом работы осмотрите ограждения, оснастку, систему смазки, уровни жидкостей, шланги, проводку, крепеж, ножные педали, переключатели, блокировки, кнопки аварийной остановки и поведение станка при перезапуске.
Там, где применяется стандарт ANSI B11.5, ограждение должно соответствовать его требованиям. На станции пробивки ограждение должно регулироваться в пределах 1/4 дюйма от материала и съемника. Деталь, которая устанавливается только после того, как ограждение было перемещено из безопасного положения, не подходит для данной машины.
Используйте задокументированную процедуру блокировки перед установкой или выравниванием оснастки, удалением застрявшего отхода, регулировкой ножей, снятием ограждений или обслуживанием станции. Отпущенная педаль или нажатая кнопка аварийной остановки не являются изоляцией энергии. Электропитание, накопленное гидравлическое давление, гравитация и поднятые компоненты все еще могут вызвать движение.
Установите зазор между пуансоном и матрицей или ножами в соответствии с фактическим материалом, измеренной толщиной, твердостью и состоянием оснастки. Слишком малый зазор может привести к увеличению усилия, нагреву, трению и износу. Слишком большой зазор может увеличить заусенец, деформацию и ухудшить качество кромки. Никогда не ослабляйте утвержденную настройку только для того, чтобы заставить перегруженную машину прорезать материал.
Отрегулируйте пределы хода, прижимы, съемники, направляющие и упоры в соответствии с их производственными функциями. Инструмент должен завершить операцию, освободить деталь или отход и вернуться на достаточное расстояние для безопасного извлечения. Более короткий ход полезен только тогда, когда он не требует от оператора наклоняться, тянуться или просовывать руки вокруг оснастки.
Определите рабочее положение оператора, зоны исключения вокруг оснастки и зоны перемещения заготовки, а также свободную зону для сброса обрезков. Один оператор должен управлять циклом. Помощники должны работать с материалом только из согласованных положений, когда машина остановлена для выполнения погрузочно-разгрузочных работ.
Сначала выполните цикл без нагрузки. Проследите за всем процессом подхода и возврата на предмет помех, неожиданных движений, утечек, заеданий или ненормального шума. Затем обработайте одну контрольную деталь, изготовленную из репрезентативного материала в предполагаемой ориентации.
Используйте первую деталь в качестве диагностического доказательства
Осматривайте не только размеры отверстия или реза. Проверьте расположение элементов, заусенцы, завал кромки, вид излома, искажение, перпендикулярность, полное разделение, сброс отхода, снятие, перемещение заготовки, устойчивость упора, а также безопасность загрузки и извлечения.
Типичные симптомы указывают на различные возможные причины:
Чрезмерный заусенец может указывать на неподходящий зазор, изношенную оснастку, плохую центровку или отклонения в материале.
Завал кромки и искажение могут быть связаны с зазором, слабой опорой, настройками прижима, состоянием ножей или геометрией резания.
Неполное разделение может указывать на недостаточный ход, неправильную настройку, затупившуюся оснастку или чрезмерную нагрузку.
Плохая перпендикулярность может быть вызвана смещением упора, отсутствием опоры заготовки, состоянием ножей или натяжением материала во время резки.
Застревание пуансона может быть результатом плохого снятия, неподходящего зазора, перекоса, поврежденного инструмента или застрявшего отхода.
Скручивание профилей или вытягивание материала часто указывают на недостаточную опору, неправильную ориентацию, слабый прижим или изношенную оснастку.
Немедленно остановитесь, если машина колеблется, глохнет, неоднократно достигает состояния перегрузки, протекает, заедает, возвращается не полностью или издает новые стуки, визг или скрежет. Неожиданное движение инструмента, ограждения, стола, упора, заготовки или самой машины также является основанием для прекращения испытания.
Не увеличивайте давление, не обходите систему управления, не прилагайте физическую силу и не повторяйте циклы в попытке “пройти” материал. Изолируйте машину и обеспечьте проверку настройки, оснастки, расчетов и состояния машины квалифицированным персоналом.
При поиске неисправностей вернитесь к безопасной исходной точке и изменяйте только один контролируемый параметр за раз. Записывайте результат после каждой регулировки. Как только процесс станет стабильным, создайте запись о настройке для повторного заказа, указав машину и станцию, материал, оснастку, зазоры, ход, ограждения, упоры, высоту опор, схему обработки, пределы контроля и требования к отходам.
Одна хорошая деталь — это лишь разрешение на продолжение испытаний. Репрезентативный прогон должен подтвердить, что размеры, настройки, снятие, контроль отходов, обработка и поведение машины остаются стабильными в течение повторяющихся циклов.
Знайте, когда другой процесс лучше
Принимайте комбинированные пресс-ножницы в эксплуатацию только тогда, когда репрезентативные детали соответствуют спецификациям при устойчивом темпе работы, нормальном поведении оборудования и безопасном, контролируемом обращении. Пересматривайте и проводите повторные испытания, когда данные указывают на устранимую переменную, такую как состояние оснастки, утвержденный зазор, высота опоры, положение прижима, ход или расположение упора.
Выбирайте другой станок или процесс, если успех зависит от постоянной корректировки, вторичной отделки, физических усилий оператора, импровизированных опор, ненормального поведения оборудования или положения детали, которое невозможно достичь и должным образом оградить. Нарушение техники безопасности перевешивает любые показатели соответствия размеров.
Пробивка и резка разделяют металл посредством деформации и разрушения, поэтому некоторое скругление кромки, зона излома, заусенец и локальные искажения могут быть неизбежны. Механическая обработка может быть предпочтительнее при жестких требованиях к расположению отверстий, диаметру, чистоте поверхности или перпендикулярности кромок. Пиление может обеспечить более контролируемый рез по профилю, в то время как лазерная резка может подойти для сложных контуров, близко расположенных элементов или сложного позиционирования.
Включайте вторичную обработку в сравнение. Если каждая заготовка требует шлифовки, каждое отверстие нуждается в развертывании или каждую деталь необходимо выправлять, быстрый ход пресс-ножниц все равно может привести к высокой общей стоимости одной годной детали.
Для повторяющейся работы с большими объемами специализированный пуансoнный пресс, ножницы или листогибочный пресс могут оказаться более экономичными, поскольку их оснастка, подача, опоры и система сбора остаются фиксированными. Сравните общее время производства одной годной детали, включая загрузку, позиционирование, рабочий цикл, удаление отходов, контроль, переналадку, доработку и бракованные изделия. Дополнительные рекомендации см. в сравнении универсальных пресс-ножниц, листогибочных прессов и гильотинных ножниц от компании ADH Machine Tool, подготовленном на основе ее портфолио оборудования с ЧПУ для гибки и резки.
Квалификация станка с помощью пробного запуска на реальной задаче
Потребуйте от продавца обработать ваш материал, соблюдая размеры, профили и предполагаемую оснастку. Если что-либо из этого было заменено, зафиксируйте изменение и не рассматривайте результат как квалификацию для исходной задачи. Для бывшего в употреблении станка тестируйте конкретную единицу оборудования, которую планируете приобрести, а не другой станок той же модели.
Чтобы обсудить репрезентативные материалы, оснастку, конфигурацию станка и требования к испытаниям, свяжитесь с ADH Machine Tool. Портфолио компании на базе ЧПУ для резки, гибки, рубки и автоматизации листового металла также поможет оценить, что лучше подходит: комбинированные пресс-ножницы или специализированный процесс.
Определите критерии приемки до начала испытаний. Замерьте время наладки с самого начала, затем обработайте достаточное количество деталей, чтобы выявить дрейф упора, непоследовательное снятие заготовки, изменение заусенцев, нагрев, накопление отходов, задержки при обработке и утомляемость оператора. Записывайте количество принятых деталей, брака, доработок, время наладки, время производства и перерывы отдельно.
Наблюдайте за рабочим процессом так же внимательно, как и за готовыми деталями. Оператор должен иметь возможность видеть рабочую зону, дотягиваться до органов управления, не пересекая опасную зону, регулировать ограждения и прижимы, безопасно менять инструменты, механически поддерживать заготовку, а также извлекать детали и отходы, не заходя в опасную зону.
При покупке бывшего в употреблении оборудования осмотрите станину, пальцы, втулки, направляющие, посадочные места инструмента, ножи, соосность, прижимы, цилиндры, шланги, уплотнения, электропроводку, рубильники, аварийные выключатели, ножные педали, блокировки и защитные ограждения. Убедитесь, что руководства, журналы технического обслуживания, сервисное обслуживание, инструмент и сменные быстроизнашивающиеся детали по-прежнему доступны.
Наконец, рассчитывайте установленную стоимость, а не только цену покупки. Включите производственную оснастку, запасные части, фрахт, разгрузку, такелажные работы, фундаментные работы, подключение электроэнергии, пусконаладку, доработку ограждений, обучение, техническое обслуживание, стеллажи, стойки, конвейеры, подъемное оборудование, контейнеры для отходов и занимаемую площадь.
Покупайте только тогда, когда каждая задача, оправдывающая инвестиции, имеет пять видов подтверждений: соответствующий опубликованный справочник мощностей, успешное репрезентативное испытание, утвержденная конфигурация оснастки и станка, повторяемая безопасная настройка, а также измеренные показатели качества и производительности, подтверждающие расчет стоимости.
Лучшие комбинированные пресс-ножницы — это не та модель, у которой самый впечатляющий список функций. Это комплексная производственная система, чья мощность, геометрия, оснастка, рабочий процесс, безопасность, повторяемость и установленная стоимость соответствуют конкретным реальным задачам.
Айронворкер — это универсальный станок для обработки листового металла, способный выполнять множество операций с металлическими листами, включая резку, гибку, пробивку и прорезку пазов. Благодаря сменным пуансонам различной формы он также может обрабатывать прутки, стержни, уголки и швеллеры с высокой точностью.
По сравнению с другими инструментами для обработки металла айронворкер обеспечивает более чистые резы и более гладкие отверстия. Хотя его многофункциональность и сложная конструкция делают его относительно большим и тяжёлым, айронворкеры выпускаются в широком диапазоне моделей — обычно от 20 тонн до более чем 200 тонн по мощности.
Оснащённый двухпоршневой конструкцией, станок может управляться одним или двумя операторами. Оператор может точно настроить длину хода поршня в соответствии с толщиной различных металлических материалов, обеспечивая эффективную и стабильную работу.
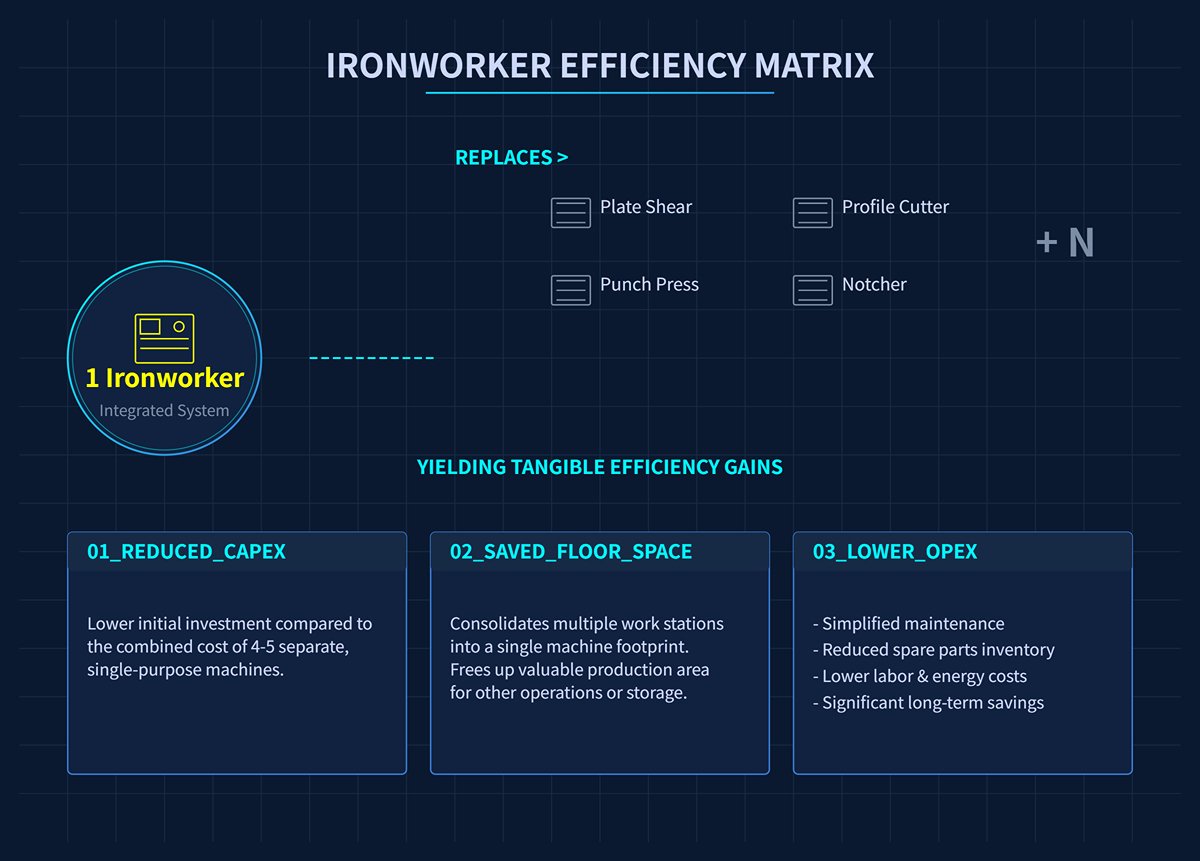
1.2 Уравнение ценности: один айронворкер = гильотина + пресс для пробивки + профилер + N?
С чисто финансовой точки зрения ценность айронворкера значительно превышает его цену покупки. Его реальная ценность заключается в том, что он заменяет — следующая мощная формула экономии:
1 айронворкер ≥ 1 гильотина для листов + 1 пресс для пробивки + 1 профилер + 1 станок для вырезки пазов + N
Каждый элемент этой формулы представляет собой ощутимую форму капитальной эффективности:
Снижение капитальных затрат: Стоимость одной интегрированной системы значительно ниже суммарной цены покупки четырёх или пяти специализированных станков.
Экономия производственной площади: Он объединяет несколько функций в габаритах одного станка — освобождая ценное пространство на заводе для хранения, новых производственных линий или улучшенной планировки.
Снижение операционных расходов: Обслуживание одной гидравлической/электрической системы проще и дешевле, чем нескольких. Запасы запасных частей, трудозатраты на обслуживание и энергопотребление значительно сокращаются.
Но самым важным переменным элементом в этом уравнении является “+ N”— что означает Стратегическая гибкость. Эта нематериальная способность действительно определяет устойчивость компании на рынке и её конкурентоспособность.
Фиксация возможностей: Когда клиент запрашивает образец с быстрым сроком выполнения или мелкосерийную работу, включающую несколько процессов, вам больше не нужно отказываться из-за сложности процедур. Ваша “микрофабрика” позволяет уверенно сказать: “Да, мы можем”.”
Снижение рисков: Когда внешние субподрядчики задерживают выполнение или работают недостаточно качественно, ваша внутренняя универсальность становится вашим главным страховочным механизмом — обеспечивая стабильность и качество в цепочке поставок.
Таким образом, покупка Ironworker — это не просто капитальные затраты — это стратегическая инвестиция возможность повысить оперативность, гибкость и долгосрочную прибыльность.
1.3 Основные преимущества в кратком виде: как был разрушен “невозможный треугольник” пространства, стоимости и эффективности
В традиционном производстве взаимосвязь между пространством, стоимостью, а также эффективности часто образует “невозможный треугольник”: улучшение одного обычно ухудшает другие. Интегрированная философия дизайна Ironworker нарушает это ограничение, достигая одновременных улучшений по всем трём направлениям.
Измерение преимущества
Традиционная модель: установка с несколькими станциями
Модель Ironworker: интегрированная система
Прорывная ценность
Пространство
Оборудование разбросано по цеху; поток материалов хаотичен, большие площади теряются на проходы и зоны ожидания.
Несколько операций вертикально интегрированы в одну компактную платформу, значительно увеличивая плотность производства.
Раскрывает скрытую ценность фабрики: перепрофилирует непроизводственные площади в прибыльные зоны производства или хранения.
Стоимость
Множественные затраты на покупку, несколько систем обслуживания, сложная внутренняя логистика и высокий расход энергии.
Инвестиции в одну машину с централизованным обслуживанием; сниженные расходы на энергию и рабочую силу.
Достигает оптимальной совокупной стоимости владения (TCO): объединяет многочисленные “центры затрат” в единый производительный актив.
Эффективность
Процессы, фрагментированные из-за перемещения, ожидания и очередей; общая пропускная способность низкая.
Беспрерывный поток процесса устраняет промежуточные этапы — обеспечивая настоящую однодетальную, высокоскоростную конверсию от исходного материала до готовой детали.
Переопределяет ценность времени: превращает потери процессного времени в реальную продуктивность и ускоренную доставку, создавая явное конкурентное преимущество.
По сути, Ironworker не просто оптимизирует отдельный процесс — он перестраивает саму структуру производства, преобразуя уравнение себестоимости металлообработки. Вместо компромиссов в рамках “невозможного треугольника” он превосходит его благодаря возвышенному, системному мышлению.
1.4 Виды
Помимо резки, машина Ironworker может использоваться для вырубки углов, гибки, пробивки и формовки труб, прутков и стальных профилей. Её многофункциональные возможности значительно повышают эффективность производства, делая Ironworker незаменимым активом в металлообработке.
Ironworker обычно делятся на несколько категорий, и наиболее подходящий тип зависит от конкретных требований и масштаба проекта по обработке металла.
Ручной Ironworker
Ручные Ironworker — это самые простые модели, полностью управляемые вручную. Они лучше всего подходят для небольших проектов, где требуется точность и контроль при работе с легкими материалами.
Возможности:
Резка: Подходит для тонких металлических листов и прутков, используя ручное усилие.
Пробивка: Эффективен для создания отверстий в металлических листах с помощью ручных пробойников.
Вырезка углов: Идеален для выполнения простых вырубок в металлических деталях для сборки или сварки.
Механический Ironworker
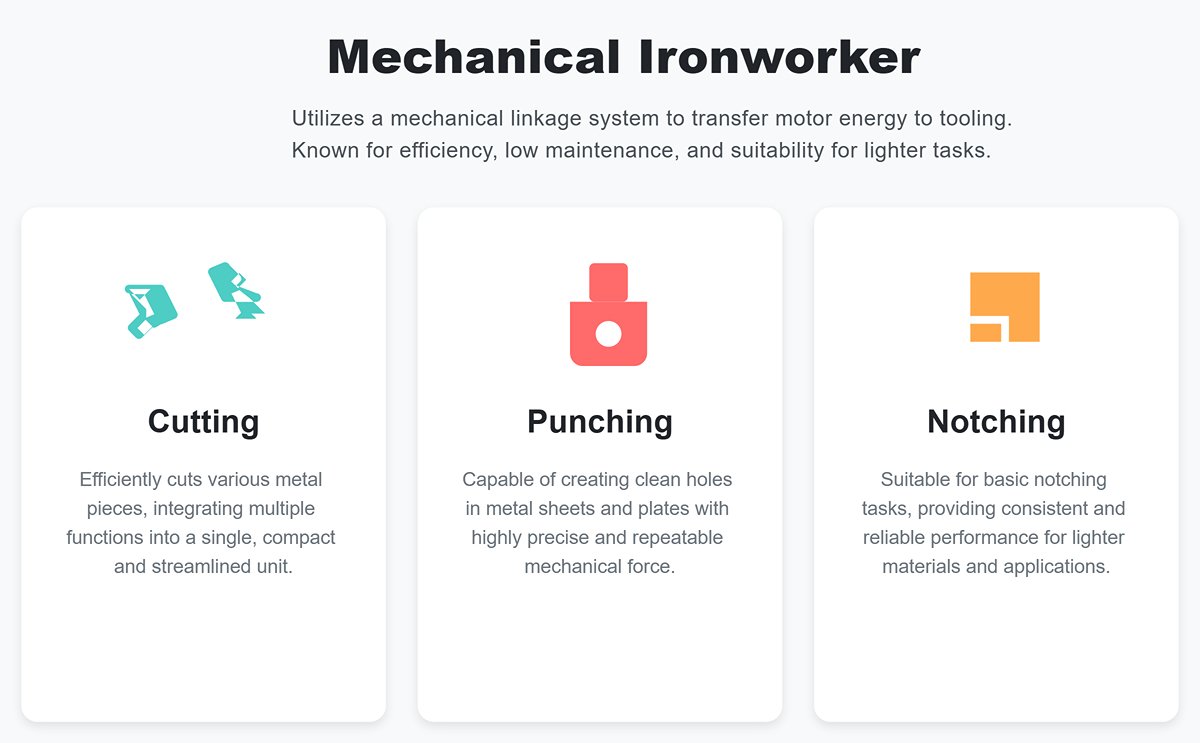
Механические машины Ironworker используют систему механических рычагов для передачи энергии от электродвигателя к инструменту. Они эффективны и требуют меньших затрат на обслуживание, что делает их подходящими для более лёгких задач.
Возможности:
Резка: Эффективно режут металлические детали, объединяя несколько функций в одном устройстве.
Пробивка: Способны пробивать отверстия с точной механической силой.
Вырезка углов: Подходит для базовых задач по вырезке углов, обеспечивая надежную производительность при работе с легкими материалами.
Гидравлический мультиинструмент для обработки металла
Гидравлические комбинированные пресс-ножницы работают с помощью гидравлического устройства, которое приводит в движение ползун и ножи станка. Они бывают двух типов: с одноцилиндровым и двухцилиндровым приводом. Гидравлические комбинированные пресс-ножницы обеспечивают регулируемый ход и скорость, а также обладают гибким перемещением вала.
Двухцилиндровый гидравлический мультиинструмент оснащён двумя независимыми гидравлическими поршнями, которые можно использовать для различных операций, включая пробивку, формовку, резку и нарезку канавок. Это оборудование управляется двумя операторами и имеет более сложные функции по сравнению с однопоршневым вариантом при обработке металла.
Возможности:
Резка: Может точно и с минимальными усилиями резать металлические листы, прутки и уголки.
Пробивка: Способен пробивать отверстия различных форм и размеров, даже в более толстых материалах.
Вырезка углов: Оснащён для точных операций по вырезке углов, необходимых при обработке металла.
Гибка: Некоторые модели предлагают функции сгибания для формирования определённых углов и форм.
Мультиинструменты для одного оператора
Компактные и портативные машины, предназначенные для небольших задач или мастерских с ограниченным пространством.
Обычно имеют меньшую мощность (тоннаж), но эффективны при выполнении простых операций, таких как пробивка или резка.
Мультиинструменты для двух операторов
Оснащены двумя рабочими станциями, что позволяет двум операторам работать одновременно.
Идеальны для крупных производственных мастерских, где приоритетом является производительность.
Обладают большей мощностью (тоннажем) и более широким выбором оснастки.
Многостанционные мультиинструменты
Имеют несколько рабочих станций (до пяти) для выполнения различных операций — пробивки, резки, вырезки углов и сгибания — без необходимости частой смены инструмента.
CNC или автоматизированные мультиинструменты
Включают программируемое управление для автоматизированных операций, таких как пробивка или резка.
Повышают точность и производительность при серийном производстве.
1.5 Ключевые особенности
Прочная конструкция и дизайн:
Изготовлена из высококачественной стали с применением точной инженерии, что обеспечивает долговечность и надежность при интенсивной эксплуатации.
Генерация силы и производительность:
Гидравлические модели используют давление жидкости для мощной и эффективной работы.
Механические модели основываются на кинетической энергии, передаваемой через зубчатые и рычажные системы.
Операционная универсальность:
Несколько рабочих станций и системы быстрой смены инструментов повышают производительность и сокращают время простоя.
Дополнительные возможности:
Многие модели могут быть оснащены дополнительными инструментами, такими как насадки для резки прутков и стержней, инструменты для обрезки труб и пресс-формы для гибки.
II. Для чего используется машина-иронворкер?
Машина-иронворкер — это универсальное оборудование, основное назначение которого заключается в резке углового профиля, резке круглых и квадратных прутков, пробивке отверстий, прорезке канавок и гибке различных металлических пластин, прутков и швеллеров в таких отраслях, как ветроэнергетика, строительное проектирование и машиностроение.
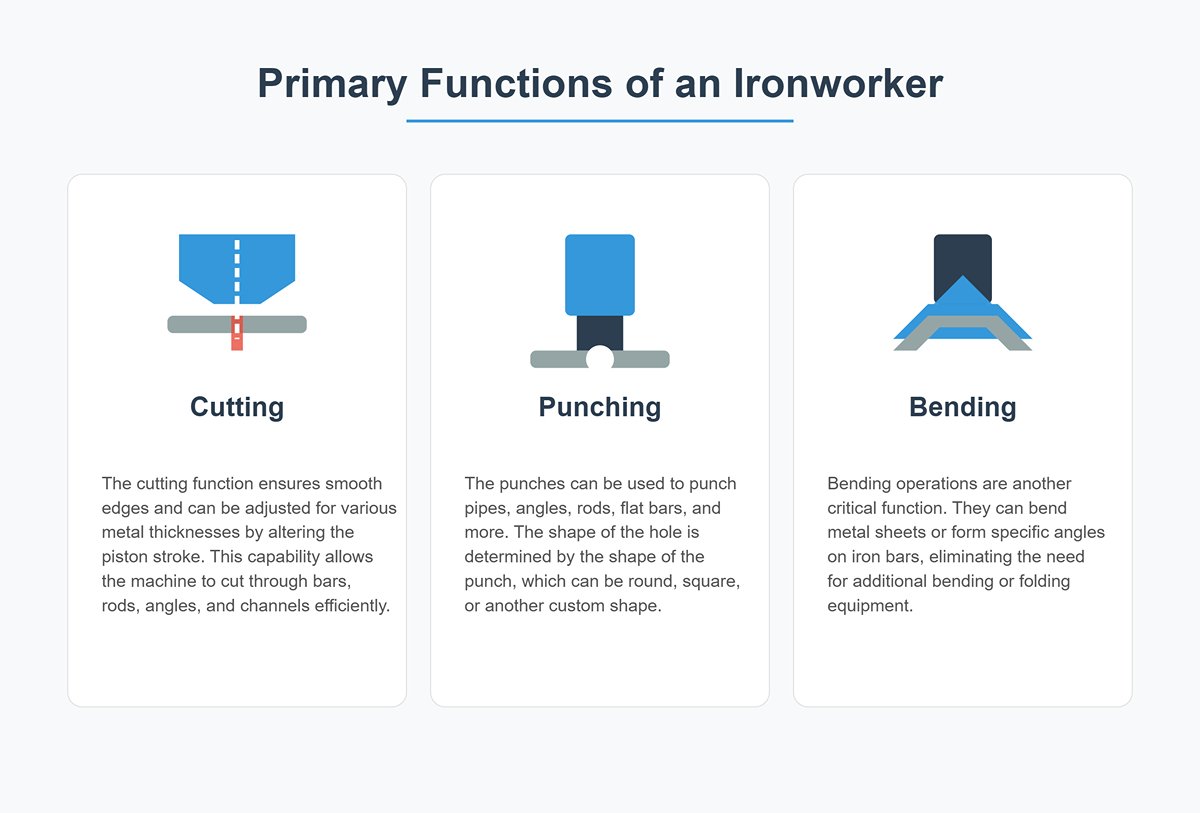
2.1 Основные функции
Резка
Функция резки обеспечивает гладкие кромки и может быть отрегулирована под различную толщину металла путем изменения хода поршня. Эта возможность позволяет машине эффективно резать прутки, стержни, углы и швеллеры.
Пробивка
Пуансон iронворкера может использоваться для пробивки отверстий в трубах, углах, прутках, плоских полосах и других заготовках. Форма отверстия определяется формой пуансона, которая может быть круглой, квадратной или иной формы.
Гибка
Операции гибки — еще одна важная функция машин-иронворкеров. Они могут гнуть металлические листы или придавать определенные углы железным пруткам, что устраняет необходимость в дополнительном оборудовании для гибки или складывания.
2.2 Второстепенные функции
Резка
Иронворкер также способен выполнять резку — включая резку под углом и резку плоских полос. Он может обрабатывать различные типы прутков, включая плоские, круглые и квадратные (по желанию), уголки и балки.
Прорезка
Прорезка необходима для придания формы металлическим деталям и компонентам. Многофункциональные пресс-ножницы могут выполнять прорезку различных металлических профилей, что важно для создания определённых форм и конструкций.
Формовка труб и прутков
Возможность формовать трубы, прутки и другие металлические компоненты делает пресс-ножницы ценным оборудованием для широкого спектра задач по обработке металла. Эта функция поддерживает создание сложных металлических конструкций и дизайнов.
Металлические пластины фиксируются между лезвиями с помощью прижимных устройств перед тем, как их разрезают до окончательного профиля. Пресс-ножницы оснащены специальной станцией для прорезки металла, регулируемым прямоугольным блоком и платформой для нарезки резьбы, позволяющей выполнять V-образные и квадратные канавки.
Хотя возможности гибки у пресс-ножниц могут быть не такими точными, как у листогибочный пресс, их всё же можно использовать для гибки некоторых поручней, опор и других деталей, где не требуется высокая точность.
III. Как работает пресс-ножницы?
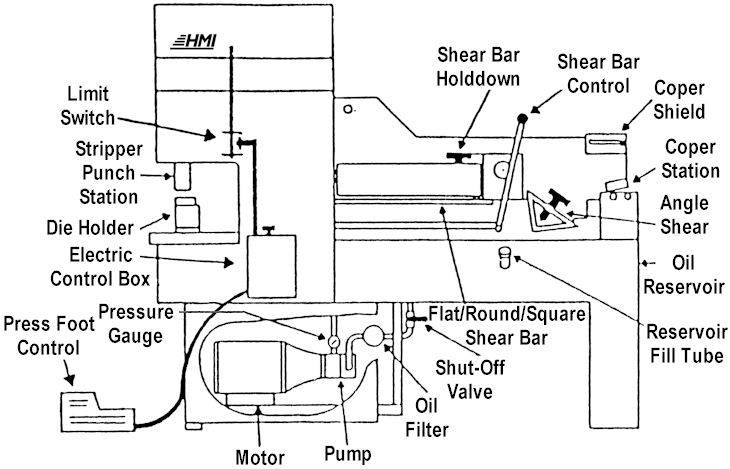
Помимо встроенного листогибочного поста, станок для обработки сортового и листового металла (Ironworker) представляет собой класс оборудования, оснащенного 5 различными рабочими станциями и стандартными инструментами, что позволяет выполнять отдельную пробивку отверстий, резку арматуры, резку листового металла, высечку углов, пробивку пазов и многое другое.
Пресс-ножницы имеют несколько станций, включая станции для резки уголков, резки прутков, прорезки, резки и пробивки отверстий.
Каждая станция оснащена прижимным устройством, которое обеспечивает точное позиционирование и надёжную фиксацию материала. Машина работает за счёт силовой системы, которая приводит в движение лезвие, закреплённое на ползуне, перемещая его вертикально для операций резки.
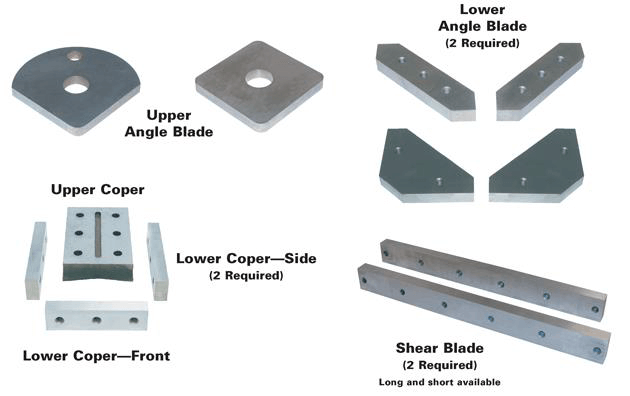
Каждая рабочая станция оснащена соответствующими верхними и нижними штампами, обычно изготовленными из алмаза или других прочных материалов. Пресс-ножницы обеспечивают высокую производительность и отличную точность резки, способны работать с широким спектром материалов, таких как уголок, швеллер, квадратные и круглые прутки, плоская сталь и плоский уголок.
В гидравлической модели пресс-ножниц ход и скорость контролируются гидравлическим цилиндром, что обеспечивает плавное и гибкое движение вала.
В отличие от этого, механические пресс-ножницы используют маховик и кривошипный механизм для приведения лезвия или пуансона в движение вверх и вниз.
IV. Оснастка пресс-ножниц
Рама комбинированных пресс-ножниц служит корпусом, удерживающим систему привода, ползун и другие компоненты. Она должна быть достаточно прочной, чтобы предотвратить поломку или деформацию во время работы. Рабочий стол используется для поддержки материалов при резке и вырубке пазов, а также в качестве места для фиксации пробиваемого отверстия на пробивной станции.
Комбинированные пресс-ножницы также оснащены прижимом, расположенным рядом с ножом для резки, чтобы зафиксировать разрезаемый материал и предотвратить его смещение. Прижим также можно использовать для вставки материала в качестве клина между верхним и нижним ножами, увеличивая зазор.
Нож комбинированных пресс-ножниц, изготовленный из прочной и острой инструментальной стали, используется для прорезания пазов и резки. Как правило, он устанавливается на ползуне и верстаке с соответствующими интервалами, что обеспечивает чистоту и гладкость кромки разрезаемой заготовки.
Устройство управления комбинированных пресс-ножниц включает рычаг управления, кнопку управления и педаль. Дополнительные функции, такие как устройство измерения с ЧПУ, гидравлическая система охлаждения, специализированная оснастка, световая завеса и защитное ограждение, также могут быть включены в комплектацию пресс-ножниц.
Когда вы сталкиваетесь с множеством технических характеристик и ценников, выбор подходящего пробивного станка перестаёт быть просто задачей закупки — это стратегический шаг, который будет определять конкурентоспособность вашей компании на годы вперёд. Ошибка может привести к простою мощностей и потере капитала — или даже к упущенным рыночным возможностям. Следующая трёхступенчатая система принятия решений поможет вам отбросить маркетинговый шум, увязать инвестиции со стратегией и сделать так, чтобы каждый потраченный доллар стал источником устойчивого роста прибыли.
5.1 Этап первый: Определите свои потребности — создайте чертёж вашего будущего в сфере металлообработки
Прежде чем оценивать какую-либо конкретную модель, первым и самым важным шагом является чёткое и количественное определение ваших реальных производственных потребностей. Этот подробный Профиль потребностей служит основой для всех последующих технических выборов и финансовых анализов — и точность этого определения напрямую влияет на успех или неудачу вашей инвестиции.
5.1.1 Перечень материалов и границы по толщине: определите своё основное поле деятельности
Возьмите лист бумаги или откройте электронную таблицу и внимательно перечислите все материалы, которые вы сейчас обрабатываете — а также те, с которыми планируете работать в ближайшие два–три года — и их соответствующие диапазоны толщины. Этот шаг является фундаментом всего процесса принятия решений. Разные металлы демонстрируют значительные различия в пределе прочности при срезе, — это самый важный фактор, определяющий усилие (тоннаж), которое должно обеспечивать оборудование.
Основной перечень материалов: Работаете ли вы в основном с мягкой сталью Q235, надёжным стандартом? Или ваши операции включают более твёрдые материалы, такие как нержавеющая сталь 304? Возможно, вы обрабатываете алюминий, медь или другие цветные металлы?
Определение границ по толщине: Укажите минимальную, максимальную и наиболее часто обрабатываемую толщину. Последняя, как правило, определяет оптимальный рабочий диапазон станка.
Справка: таблица прочности материалов при срезе
Думайте о этой таблице как о «периодической системе» вашей производственной среды. Она наглядно показывает, почему резка нержавеющей стали той же толщины требует значительно большего усилия, чем мягкой стали. Прочность при срезе обычно выражается в мегапаскалях (МПа).
Тип материала
Прочность при срезе (МПа) (примерно)
Относительная прочность по сравнению с мягкой сталью
Характеристики обработки и примечания
Мягкая сталь (Q235)
345
1.0 (Базовый уровень)
Наиболее распространённый материал для изготовления; служит базовым ориентиром для расчётов усилия.
Сталь со средним/высоким содержанием углерода (например, 45#)
550+
1.6+
Повышенная твёрдость и хрупкость; требует большего усилия и более износостойкого инструмента. Следите за образованием трещин.
Нержавеющая сталь (304 / 316)
517+
~1.5
Высокая прочность с выраженной склонностью к наклёпу; добавьте дополнительный запас усилия в расчётах — 20–30%.
Алюминиевый сплав (6061-T6)
207
~0.6
Низкая прочность, легко режется; мягкий материал может образовывать заусенцы и прилипать к инструменту — обеспечьте чистоту реза.
Медь
220
~0.65
Мягкий и лёгкий в обработке; высокая теплопроводность и электропроводность требуют контроля нагрева штампа при работе на высоких скоростях.
Титановый сплав
550–800+
1.6–2.3+
Чрезвычайно прочный и упругий; обработка крайне сложна, требует исключительной жёсткости, мощности и особых материалов штампа.
Углублённое понимание: Сопротивление срезу материала не является абсолютной величиной. Оно существенно зависит от состояния термообработки (например, отожжённый, закалённый, состаренный) и конкретной марки сплава. Для точных расчётов усилия никогда не полагайтесь только на приблизительные оценки — всегда обращайтесь к Техническому паспорту материала (TDS) для получения точных параметров.
5.1.2 Производственная мощность и узкие места эффективности: рассчитайте необходимую часовую производительность
Избегайте заблуждения, что “быстрее — значит лучше”. То, что вам действительно нужно — это мощность, соответствующая масштабу вашего бизнеса, устойчивая и практичная. Формулируйте цели эффективности в измеримых показателях, таких как Количество деталей в час (PPH).
Расчёт целевой производственной мощности: Проанализируйте ассортимент заказов — работаете ли вы с крупносерийным производством одного типа или с малыми партиями разных видов? Оцените свою еженедельную или ежедневную нагрузку: количество деталей, пробитых отверстий или отрезанных метров.
Диагностика текущих узких мест: Выясните, что замедляет вашу работу. Это чрезмерное перемещение заготовок между прессом-вырубщиком и гильотиной? Или частая ручная разметка и выравнивание? Комбинированная система вырубки и резки создана именно для того, чтобы устранить эти скрытые “чёрные дыры времени”.”
Совет эксперта: Теоретическое количество ходов в минуту (ХВМ) для станка — это лабораторный ориентир, а не показатель вашей реальной производительности. Фактическая производительность (деталей в час) зависит от скорости подачи, метода позиционирования, времени смены инструмента, эффективности программирования и навыков оператора. Ваша цель — выбрать систему, которая превращает максимально возможную долю теоретического ХВМ в практическое производство.
5.1.3 Требования к точности и ограничения бюджета: найдите идеальный баланс между ‘достаточно хорошо’ и ‘высокая производительность’
Точность и бюджет — это вечный компромисс при выборе оборудования. Погоня за уровнем точности, значительно превышающим ваши потребности, может многократно увеличить затраты как на станки, так и на оснастку, тогда как недостаточная точность неизбежно приведёт к отходам и недовольству клиентов.
Определите “идеальную” точность: Изучите свои чертежи и определите самое жёсткое требование по допуску. Работаете ли вы с конструкционными стальными элементами, допускающими отклонение ±0,5 мм, или с точными корпусами, требующими точности ±0,1 мм? Это определит, что будет более подходящим: ручные упоры, ЧПУ-задние упоры или сервоприводное позиционирование.
Установите чёткий предел общей суммы инвестиций: Определите свой абсолютный потолок расходов. Помните — он должен включать не только цену покупки станка, но также оснастку, транспортировку, монтаж, калибровку, обучение операторов и начальный запас запчастей. Эти дополнительные расходы обычно составляют 10–25 % от базовой цены станка.
Мудрость принятия решений: При ограниченных средствах избегайте покупки универсального станка, который приемлемо выполняет всё, но не превосходит ни в одной задаче. Вместо этого выберите стратегию целевых инвестиций — приобретите станок, обеспечивающий исключительную точность для вашего основного процесса (например, вырубки), а операции с меньшей точностью (например, обрезка углов) выполняйте более простыми методами. Такой целенаправленный подход обеспечивает более разумный и долгосрочный контроль затрат.
5.2 Шаг второй: подбор станка — расшифровка матрицы мощности, конструкции и тоннажа
Когда ваши потребности чётко определены, можно приступать к выбору оборудования с точностью. Важно понимать, чем различаются станки по источнику питания, конструктивному исполнению и расчётам тоннажа является ключевым для принятия взвешенных решений.
5.2.1 Сравнение силовых систем: гидравлическая vs. механическая — какой привод подходит вам лучше?
Пробивные и резательные машины делятся на две основные категории — гидравлические и механические, при этом сервопривод с прямым приводом становится мощным новым претендентом. Подобно автомобильным двигателям, каждая система имеет свои уникальные характеристики и лучше всего работает при определённых условиях эксплуатации.
Справка: Сравнительная матрица решений для силовых систем
Характеристика
Механический
Гидравлический
Сервопривод с прямым приводом
Принцип работы
Энергия накапливается во маховике и передаётся через кривошип и шатун; ход фиксирован.
Гидравлический насос приводит в движение цилиндры через управляющие клапаны; выходное давление остаётся постоянным.
Сервомотор напрямую приводит ползун; его кривая движения полностью программируема.
Характеристики давления
Максимальное давление достигается только в нижней мёртвой точке; давление изменяется по ходу и не может быть отрегулировано.
Обеспечивает постоянное давление на протяжении всего хода; давление и ход точно регулируются — идеально для глубокой вытяжки или тиснения.
Управление в реальном времени по всему ходу; скорость и давление в любой точке можно свободно программировать.
Ход и скорость
Фиксированный ход с высокой скоростью — лучше всего для массового, повторяющегося производства.
Регулируемый ход, более низкая скорость, но поддерживает гибкость “рабочая подача — быстрый возврат”.
Чрезвычайно гибкий — скорость, ход и даже время выдержки можно полностью запрограммировать для идеального соответствия сложным процессам.
Гибкость
Ограничено — переналадка под разные высоты штампа трудоёмка; узкая адаптивность процесса.
Отлично — легко справляется с различными материалами и процессами (пробивка, резка, гибка).
Оптимально — множество режимов движения (штамповка, прессование, колебания и т.д.) достигаются с помощью программного управления.
Защита от перегрузки
Жёсткая система — перегрузка может легко привести к катастрофическим повреждениям, таким как поломка коленчатого вала.
Встроенная защита — предохранительные клапаны автоматически сбрасывают давление, защищая как машину, так и инструмент.
Электронная защита от перегрузки — контролирует ток двигателя с миллисекундной скоростью реакции и высокой точностью.
Стоимость и энергия
Низкие первоначальные инвестиции и обслуживание, но высокий расход энергии (маховик работает постоянно).
Средний уровень первоначальных инвестиций; обслуживание гидравлики требует усилий; потребление энергии в режиме ожидания сохраняется.
Наивысшая начальная стоимость, но превосходная энергоэффективность (энергия потребляется только во время рабочего хода); самые низкие долгосрочные эксплуатационные расходы.
Руководство по выбору
Лучший вариант для одного типа продукции, массового производства, высокоскоростного вырубания или неглубокой формовки.
Лучший вариант для многотипной продукции, мелких и средних партий, толстых материалов или задач, требующих удержания давления или контроля хода.
Лучший вариант для высокоценной, сложной формовки, высокой точности и ультрагибких, энергоэффективных умных фабрик.
Малоизвестный факт: Защита от перегрузки — одно из самых недооценённых преимуществ гидравлических прессов для пробивки и резки. Она позволяет работать на грани возможностей материала без страха катастрофической поломки. Если штамп неожиданно заклинит, предохранительный клапан откроется, чтобы защитить дорогостоящий инструмент и ключевые компоненты. На механическом прессе одна серьёзная перегрузка может обойтись в ремонт стоимостью до 30 % от общей стоимости машины.
5.2.2 Конструкция и рабочие станции: от комбинированных универсальных прессов до систем с ЧПУ и сервоприводом — понимание сценариев применения по конфигурации
Комбинированный универсальный пресс: Представьте себе “швейцарский нож” для обработки металла. Классическая конфигурация обычно включает пробивку, резку плоских прутков, резку уголков/круглых/квадратных прутков и вырезание углов — четыре-пять независимых станций. Его наибольшая ценность заключается в интеграции процессов, что делает его идеальным для стальных конструкций, опор линий электропередачи, ремонтных мастерских и мелкосерийного, разнообразного производства.
Одноголовочный / С-образный пресс: С открытой (С-образной) рамой, обеспечивающей просторное рабочее пространство и удобную подачу материала, он является основным оборудованием для автоматизированных линий подачи рулонного или листового металла.
H-образный / пресс с прямыми стойками: С закрытой рамой (Н-образная или портальная конструкция) и повышенной жесткостью, она способна выдерживать огромные нагрузки и эксцентрические усилия. Это лучший выбор для автомобильных кузовных панелей, точной вырубки толстых листов и других высокоточных тяжёлых формовочных операций.
ЧПУ револьверный пробивной пресс: Оснащённый вращающейся револьверной головкой, содержащей десятки инструментов, этот станок использует управление с ЧПУ для быстрой пробивки сложных отверстий и контуров в листовом металле. Он воплощает концепцию гибкого производства в современной обработке листового металла.
5.2.3 Научный расчёт тоннажа: замените догадки формулами для точной оценки усилий при пробивке и резке
Выбор слишком малого тоннажа означает, что станок не справится с работой; слишком большого — приведёт к лишним затратам капитала и энергии. Используйте следующие хорошо зарекомендовавшие себя инженерные формулы для точного расчёта.
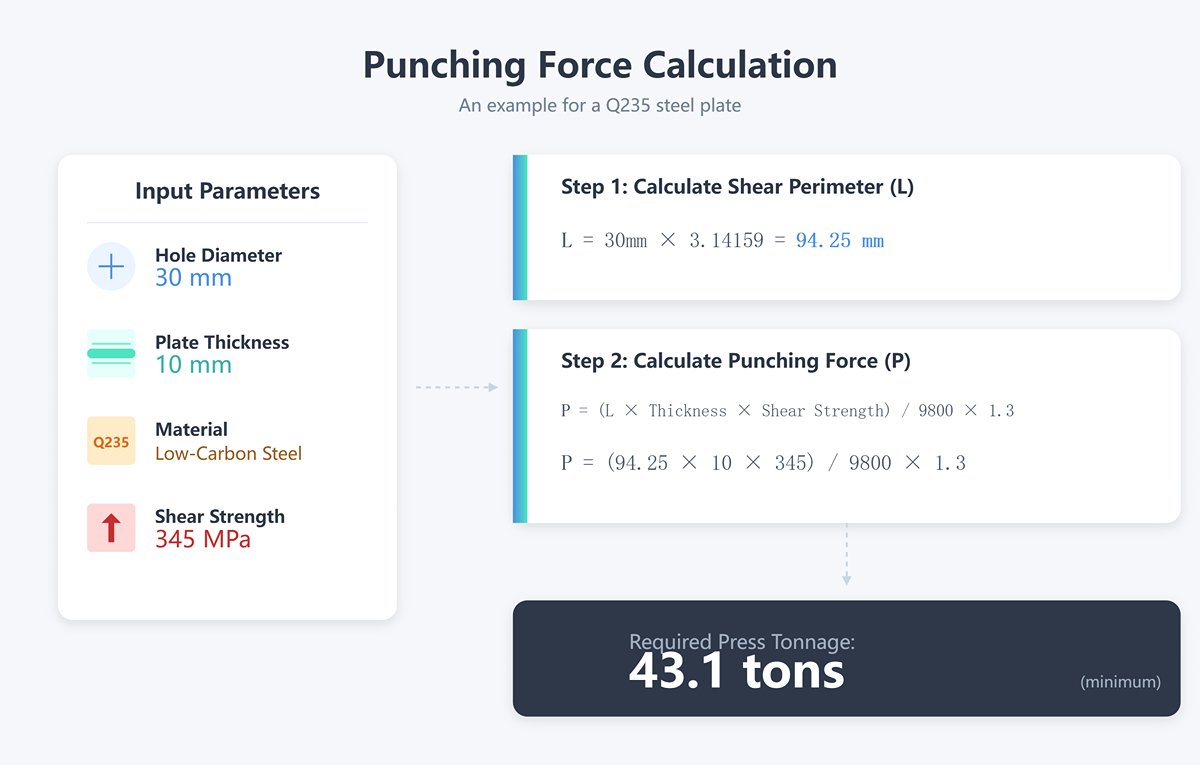
1. Формула силы пробивки / вырубки:
P (тонн) = [ (L × T × Sₛ) / (1000 × 9.8) ] × K
P: Требуемое усилие пробивки (метрические тонны)
л: Общий периметр пробиваемого контура (мм). Пример: пробивка отверстия диаметром 20 мм → L = 20 × π ≈ 62,8 мм.
T: Толщина материала (мм).
Ss: Толщина пределе прочности при срезе (МПа) — см. таблицу в разделе 2.1.1.
K: Коэффициент запаса, критический параметр, обычно устанавливаемый на 1.3 для компенсации изменения прочности материала, износа инструмента или плохой смазки.
Пример расчёта: Пробить отверстие диаметром 30 ммв пластине толщиной 10 ммиз низкоуглеродистой стали Q235 (предел прочности на срез = 345 МПа).
L = 30 мм × 3.14159 = 94.25 мм
P = (94.25 × 10 × 345) / 9800 × 1.3 = 43,1 тонны Следовательно, вам нужен пресс с номинальной мощностью не менее 43,1 тонны.
2. Формула силы резания:
Расчёт силы резания немного отличается, так как верхний нож гильотины обычно имеет угол наклона.
P (тонн) = [ (0,5 × T² × Sₛ) / tan(α) ] × [ K / 9800 ]
Для большинства станций резки плоских прутков у универсальных резаков это можно упростить до: сила резания ≈ 0,6–0,8 × (толщина пластины × длина реза × прочность на срез). Однако наиболее надёжный способ — обратиться к “таблице режущей способности” производителя станка.”
Секрет профессионала: Использование пробойник/матрица с наклонной кромкой (наклонная режущая кромка) — это мощный приём, позволяющий значительно снизить требования к усилию пробивки. При шлифовке небольшого наклона — обычно равного или чуть больше толщины материала — на кромке пробойника или матрицы, процесс резки меняется с мгновенного удара на постепенное срезание, как у ножниц. Хорошо рассчитанный угол среза может снизить потребность в усилии пробивки и резки на 30–50 %, уменьшая вибрацию и шум, а также продлевая срок службы инструмента — неоценимое преимущество в ситуациях на грани допустимого усилия.
5.3 Шаг третий: Оценка инвестиций — построение полной модели ROI за весь жизненный цикл
Машина для пробивки и резки — это не потребительский товар, а производственный актив. Руководители высшего уровня смотрят гораздо дальше цены покупки — их интересует рентабельность инвестиций (ROI) за весь срок службы машины.
5.3.1 Разбор структуры затрат: полный спектр от цены покупки до скрытых расходов на обслуживание
Для расчёта реальной стоимости инвестиций необходимо ввести понятие совокупная стоимость владения (TCO) Видимые затраты (над поверхностью айсберга).
Цена покупки оборудования:
: основной блок и стандартные аксессуары.Дополнительные аксессуары и оснастка.
: дополнительные специализированные инструменты (например, штампы для жалюзи или гибки), автоматические податчики и подобные устройства — эти затраты могут быть значительными.Инфраструктура и установка.
: подготовка фундамента (особенно для прессов большой мощности), подъём оборудования, подключение питания, подача сжатого воздуха и сопутствующие работы.Перевозка, страхование и таможенные пошлины.
Freight, Insurance, and Customs Duties: Существенный фактор затрат, который необходимо учитывать, особенно для импортного оборудования.
Скрытые затраты (ниже уровня айсберга — и более критические):
Потребление энергии: Энергоэффективность значительно варьируется между системами привода. Экономия энергии в сервомодели может компенсировать её более высокую цену покупки в течение 3–5 лет.
Техническое обслуживание и запасные части: Регулярная замена гидравлического масла, фильтров и уплотнений; износ фрикционных и тормозных накладок в механических прессах; заточка и замена режущего инструмента.
Обучение операторов: Временные и финансовые затраты существенно различаются между ручной эксплуатацией и программированием с ЧПУ.
Потери из-за простоев: Производственные перерывы из-за поломок оборудования являются одними из самых дорогостоящих и непредсказуемых факторов. Выбор надежного бренда с оперативным послепродажным обслуживанием , по сути, означает покупку страховки от подобных убытков.
5.3.2 Количественная оценка доходов: как рассчитать экономию на труде, материалах и аутсорсинге
Преимущества инвестиций в новое оборудование должны быть количественно оценены, чтобы обеспечить справедливое сравнение с затратами.
Экономия на трудовых затратах: Это наиболее прямое преимущество. Когда три отдельные операции (перфорация, резка, перемещение материала) интегрируются в одну комбинированную машину, управляемую одним оператором, можно сэкономить годовую заработную плату, льготы и административные расходы для двух работников.
Годовая экономия на труде = (Количество сохранённых работников) × (Средняя годовая стоимость одного работника)
Экономия на расходах на материалы: Благодаря оптимизированной раскладке (особенно с помощью систем ЧПУ) и значительно меньшему уровню отходов можно точно рассчитать ежемесячную экономию на сырье.
Годовая экономия на материалах = (Предыдущий уровень отходов - Текущий уровень отходов) × (Годовая стоимость закупаемого материала)
Устранение расходов на аутсорсинг: Возврат ранее переданных на аутсорсинг процессов перфорации или резки в собственное производство позволяет не только сэкономить на оплате услуг, но и сохранить прибыль внутри компании, укрепив контроль над качеством и сроками поставки.
Дополнительные выгоды от повышения эффективности: Сокращение производственного цикла с трёх дней до половины дня означает, что вы можете принимать более срочные заказы и быстрее реагировать на изменения на рынке. Хотя этот “премиум за гибкость” трудно точно измерить, он напрямую усиливает ваше конкурентное преимущество.
5.3.3 Прогноз срока окупаемости: поддержка принятия решений на основе отраслевого ориентира 18–36 месяцев
Она Срок окупаемости — это самый простой показатель для оценки привлекательности инвестиций.
Упрощенная формула расчета:
$ \text{Срок окупаемости (в месяцах)} = \frac{\text{Общая стоимость инвестиций (TCO)}}{\text{Ежемесячная чистая прибыль (общая ежемесячная выгода − дополнительные ежемесячные эксплуатационные расходы)}} $
Отраслевой ориентир: Для большинства малых и средних производителей разумные инвестиции в оборудование обычно окупаются в течение 18–36 месяцев. Если полученный результат значительно превышает три года — задумайтесь: требование было неправильно сформулировано или выбранная модель избыточна? С другой стороны, срок окупаемости менее 18 месяцев указывает на исключительно выгодную инвестиционную возможность.
Позвольте данным говорить за себя: Заполните таблицу всеми количественно выраженными затратами и доходами — пусть цифры рационально направят ваше решение. Такой всесторонний отчет по ROI станет самым убедительным инструментом при представлении бюджета руководству или финансовому отделу.
Благодаря этому строгому, системному анализу вы сможете перейти от простого оператора станка к стратегическому инвестору. Ваш выбор станет не просто холодным оборудованием, а мощным двигателем, который постоянно создает ценность и стимулирует рост бизнеса.
Ⅵ. Фундаментальное мастерство: семь ключевых измерений от запуска до точной отделки (основные практики)
Если первые две главы были посвящены построению плана и выбору “боевого коня”, то эта глава переносит вас на поле битвы — туда, где теория превращается в продуктивное мастерство. Оборудование высшего класса на 90% своего потенциала зависит от рук и ума оператора. Следующие четыре фундаментальных измерения — ваш первый шаг к раскрытию этого потенциала, превращая “умение работать” в «истинное мастерство». Вместе они образуют практический фундамент точной резки и пробивки.
6.1 Измерение первое: управление точностью — искусство достижения допуска ±0,1 мм
В цепочке создания стоимости в металлообработке точность — это единственный стандарт, отделяющий мастера от рабочего. Достижение и стабильное поддержание допуска ±0,1 мм и выше — это не мистицизм, а строгая наука, основанная на физических принципах. Она требует управления тремя на первый взгляд незначительными, но критически важными переменными.
6.1.1 Магия зазора между штампами: оптимальная настройка для различных толщин листа
Суть операций пробивки и резки кроется в зазоре между штампами— это односторонний промежуток между пуансоном и матрицей. Хотя он измеряется в микронах, этот крошечный зазор действует как невидимый дирижер, определяющий качество поверхности среза, образование заусенцев, силу среза и долговечность инструмента.
Зазор слишком мал: Материал сжимается, вызывая двойные линии среза на поверхности реза. Режущая сила резко возрастает, и штамп быстро изнашивается — будто борется сам с собой.
Зазор слишком велик: Материал не срезается, а рвётся, что приводит к сильному загибу кромки и крупным заусенцам. Точность деталей и качество поверхности резко ухудшаются.
Основной принцип: Зазор штампа обычно задаётся как процент от толщины материала. Идеальный промежуток позволяет трещинам, возникающим с верхнего и нижнего краёв, встретиться примерно на одной трети толщины материала, создавая гладкую, блестящую поверхность реза.
Таблица справочных значений: оптимальные настройки зазора штампа (суммарный зазор) для различных материалов
Тип материала
Оптимальный суммарный зазор (% от толщины материала)
Экспертное мнение и стратегия обработки
Алюминий (мягкий)
10%
Мягкий и высокопластичный — используйте меньший зазор для получения чистой, безразрывной кромки.
Латунь / Медь
12% – 15%
По поведению занимает промежуточное положение между алюминием и сталью; допустимый диапазон вариации зазора шире.
Низкоуглеродистая сталь (Q235)
15% – 20%
Отраслевой эталон для сталей общего назначения. Применяйте меньшие значения для тонких листов и большие — для толстых пластин.
Средне- / Высокоуглеродистая сталь
20% – 22%
Более твёрдым и хрупким материалам требуется больший зазор, чтобы снизить удар при резке и избежать сколов.
Нержавеющая сталь (304 / 316)
22% – 25%
Трудно обрабатываемый материал! Исключительно прочный и склонный к наклёпу — требует увеличенного зазора и инструмента высокой стойкости (например, быстрорежущей стали с покрытием). Недостаточный зазор — основная причина преждевременного выхода штампа из строя.
Изменение подхода: Оптимальный зазор не является фиксированным абсолютным значением. При использовании изношенного или пассивированного штампа увеличьте зазор на 1–2% чтобы компенсировать закруглённую режущую кромку. Для высокоточных операций пробивки зазоры, возможно, потребуется регулировать до 0,005 мм уровня точности.
6.1.2 Калибровка системы выравнивания: точное использование заднего упора и позиционирования по риске
Если зазор определяет качество реза, то система выравнивания определяет количество — точность ваших размеров.
Калибровка заднего упора: Основная гарантия стабильности при серийном производстве.
Калибровка по эталону: Регулярно используйте прецизионные калибровочные блоки или индикаторные нутромеры для физического перемещения заднего упора в известное положение относительно центра лезвия или пуансона (например, 100,00 мм).
Компенсация системы: Введите разницу между измеренным и отображаемым значением в систему ЧПУ, чтобы завершить программную калибровку.
Проверка параллельности: С помощью магнитной базы и индикатора часового типа проверьте параллельность планки заднего упора относительно лезвия по всей её длине. Любое отклонение неизбежно приведёт к конусным резам на длинных заготовках.
Искусство позиционирования по риске: Для единичных деталей или нестандартных форм выравнивание по риске остаётся самым эффективным методом позиционирования.
Техника: Никогда не полагайтесь на визуальную оценку. Используйте станок пошаговое перемещение функция для медленного опускания наконечника пуансона или режущей кромки до тех пор, пока их тень идеально не совпадёт с нанесённой линией — или использование перекрестия линейного светильника для точного совмещения. Этот простой шаг может повысить точность ручного позиционирования на порядок.
6.1.3 Оптимизация прижимного механизма: ключ к предотвращению деформации материала
В момент резки огромные ударные силы пытаются сдвинуть или исказить материал. прижимной механизм (также известный как прижимная лапа) — это “железная рука”, которая держит эти силы под контролем.
Регулировка давления: Для гидравлических прижимов регулируйте давление в зависимости от толщины и прочности материала. Правило: прикладывать максимальное усилие прижима, не оставляя следов на поверхности листа.
Проблемы с тонким или узким материалом: Наиболее подверженные деформации ситуации.
Проблема: Узкие заготовки могут привести к тому, что некоторые прижимные лапы будут свисать за край материала, создавая неравномерное давление и вызывая изгиб или скручивание при резке.
Решение: Использовать прокладки по ширине заготовки под любую прижимную лапу без опоры. Обеспечение равномерного давления всех лап в одной плоскости — самый надёжный способ сохранить прямой рез на узком материале.
6.2 Измерение второе: Адаптивность материала — овладение “характером” металлов
Относиться ко всем металлам одинаково — ошибка новичка. Каждый тип имеет свой характер — уникальное механическое поведение. Только работая с этими особенностями можно достичь оптимальных результатов.
6.2.1 Твёрдость и вязкость: особенности обработки и стратегии для распространённых металлов (углеродистая сталь, нержавеющая сталь, алюминий)
Низкоуглеродистая сталь (Q235): “Мягкий партнёр”.” С умеренной твёрдостью и хорошей вязкостью он легко обрабатывается и служит идеальной отправной точкой для оценки работы оборудования и оператора.
Нержавеющая сталь (304): “Упрямый противник”.” Две определяющие характеристики: высокая прочность и наклёп (работа, вызывающая упрочнение). Под нагрузкой он быстро твердеет — попытка обработать его стандартными штампами подобна удару яйцом по камню.
Стратегия: (1) Использовать пресс с запасом усилия не менее 30% сверх рассчитанного требования; (2) выбирать инструмент, специально разработанный для нержавеющей стали, с высокой стойкостью к износу и ударам (например, быстрорежущая сталь с кобальтом или штампы с покрытием TiCN); (3) никогда не использовать тупой инструмент — это гарантирует сколы режущих кромок и брак деталей.
Алюминиевый сплав (6061): “Липкий спрайт”.” Характеризуется мягкостью и липкостью, имеет тенденцию образовывать наросты на режущем инструменте, ухудшая качество реза и повреждая последующие детали.
Стратегия: (1) Использовать меньший зазор инструмента; (2) выбирать штампы с высоко отполированной поверхностью; (3) применять специализированные смазки для пробивки и резки, создающие разделительную плёнку, предотвращающую прилипание.
6.2.2 Контроль заусенцев и трещин: профилактические меры для хрупких и пластичных материалов
Контроль заусенцев: Высота заусенца — наиболее заметный показатель качества резки.
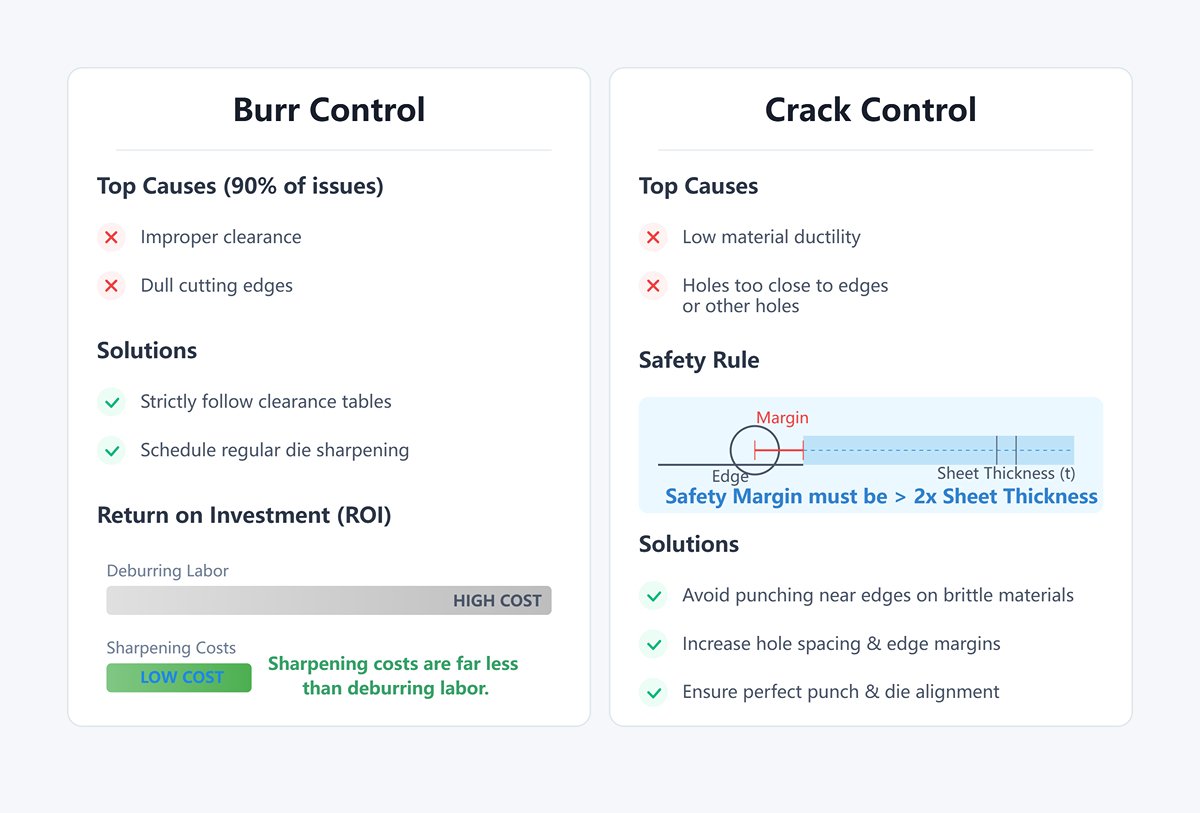
Коренная причина: 90% проблем с заусенцами возникают из-за двух факторов — неправильный зазор и тупые режущие кромки.
Решение: Строго следуйте таблице зазоров из раздела 3.1.1 и внедряйте регулярный график заточки штампа. Острый инструмент экономит гораздо больше на затратах на последующую зачистку заусенцев, чем стоит его заточка.
Контроль трещин: Трещины обычно появляются вокруг вырубленных краёв или в местах изгиба.
Коренная причина: Недостаточная пластичность (как у стали с высоким содержанием углерода) или отверстия, расположенные слишком близко к краям или другим отверстиям (сохраняйте безопасный зазор не менее чем в два раза больше толщины листа).
Решение: Для хрупких материалов избегайте пробивки отверстий возле краёв; по возможности увеличьте расстояние между отверстиями и отступы от краёв; убедитесь, что пуансон и матрица идеально выровнены, чтобы предотвратить чрезмерную одностороннюю нагрузку.
6.2.3 [Руководство по предотвращению] Опасные зоны обработки — условия, разрушающие инструменты и оборудование
Рассматривайте следующие правила как абсолютные красные линии — нарушение любого из них может обойтись в тысячи, а то и десятки тысяч убытков.
Категорически запрещено: Никогда не пытайтесь обрабатывать закалённые стали, пружинные стали или подшипниковые стали — любые материалы, подвергавшиеся термообработке. Их твёрдость часто превышает твёрдость вашего инструмента, что ведёт к катастрофическому разрушению.
Без резки в пакете: Никогда не режьте и не пробивайте две или более тонких листовых заготовок одновременно. Это нарушает точность и создаёт неравномерные боковые силы на штамп, вызывая его повреждение.
Осторожно со сварными швами и расслоениями: Избегайте резки в зонах термического влияния или через сварные швы. Эти участки обладают крайне неоднородной структурой и твёрдостью — как скрытые мины, готовые отколоть ваш инструмент.
Боковая сила — враг: Если вы не используете специально разработанный обрезной штамп, никогда не пытайтесь пробить “полуотверстие” или подрезайте углы вдоль кромки листа. Чрезмерное боковое усилие может сломать ваш пуансон, как щепку.
Сначала протестируйте неизвестные материалы: Перед обработкой любого материала, с которым вы не знакомы, испытайте небольшой обрезок, чтобы оценить его твёрдость и поведение при обработке.
6.3 Измерение третье: Эффективная работа — оптимизация ритма при стандартных процедурах
Истинная эффективность не возникает из лихорадочной скорости — она достигается за счёт постоянства и точности в рамках стандартизированных процедур. Систематизируя лучшие практики и раскрывая потенциал оборудования, вы можете легко улучшить производственный ритм более чем на 20%.
6.3.1 Контрольный список безопасности перед запуском: 12 критических пунктов, которые нельзя упускать
Сделайте эту минутную рутину частью мышечной памяти — это поможет избежать 90% незапланированных остановок и происшествий.
[Окружающая среда] Убедитесь, что защитные системы (световые завесы, защитные двери) работают правильно и не отключены.
[Окружающая среда] Проверьте, что ножной выключатель прочно установлен и защищён от случайного срабатывания.
[Гидравлика] Визуально проверьте уровень гидравлического масла — он должен быть выше середины шкалы.
[Электрика] Убедитесь, что аварийная кнопка остановки сброшена и на панели управления нет сигналов тревоги.
[Оснастка] Визуально осмотрите верхние и нижние штампы/лезвия, чтобы убедиться, что они надёжно закреплены без люфта.
[Оснастка] Осторожно коснитесь режущей кромки, чтобы убедиться, что нет сколов или загибов.
[Смазка] Проверьте уровень масла в системе автоматической смазки или вручную смажьте ключевые узлы, такие как направляющие и ползунки.
[Позиционирование] Вручную переместите задний упор, чтобы убедиться в плавном и свободном перемещении по всей его рабочей зоне.
[Зажим] Запустите холостой цикл, чтобы подтвердить плавное и уверенное движение прижимной лапы.
[Пневматика] Если оборудование оснащено пневматической системой, убедитесь, что давление воздуха соответствует требованиям оборудования.
[Личное]Наденьте защитные очки— это правило без исключений.
[Рабочая зона] Убедитесь, что на рабочем столе или в зоне штампа не осталось инструментов, измерительных приборов или мусора.
6.3.2 Методы раскладки партий: секрет достижения более 85% использования материала
Во многих заводах стоимость сырья составляет более 50% от общих расходов. Повышение использования материала даже на 1% напрямую приводит к значительному увеличению чистой прибыли.
Чередующаяся раскладка: Поверните или отзеркальте асимметричные детали на 180°, чтобы их контуры плотно совмещались, как элементы пазла.
Резка по общей линии: Спроектируйте соседние детали так, чтобы они имели общую линию реза — чрезвычайно эффективный способ уменьшить отходы.
Повторное использование отходов: После пробивки больших отверстий используйте оставшиеся диски или крупные обрезки для раскладки более мелких деталей — достигая “один материал, два применения”.”
Оптимизация программного обеспечения: Откажитесь от ручных расчётов! Используйте профессиональное программное обеспечение для раскроя — его алгоритмы могут генерировать тысячи вариантов раскладки за считанные секунды, легко повышая использование материала с традиционных 60–70 % до свыше 85 %. Экономия затрат обычно компенсирует инвестиции в программное обеспечение всего за несколько месяцев.
6.3.3 [Специальная техника] Применение управления ходом: для зенковки, неглубокого тиснения и других сложных процессов
Это настоящая “суперсила” гидравлических или сервоприводных пробивных прессов по сравнению с традиционным механическим оборудованием. Благодаря точному контролю нижней мёртвой точки ползуна вы можете превратить свой пробивной пресс из простого режущего инструмента в универсальную формовочную платформу.
Зенковка: Установите зенковочный пуансон и запрограммируйте глубину хода пресса так, чтобы пуансон проникал только частично в материал, создавая стандартные и зенкованные отверстия за одну операцию — устраняя необходимость в дополнительном сверлении или фрезеровании.
Неглубокое тиснение/маркировка: С управлением ходом и специальными штампами с логотипами или символами вы можете создавать точные постоянные метки или усиливающие рёбра (например, глубиной 0,2 мм) гораздо эффективнее и стабильнее, чем при ручном штамповании.
Запрессовка/клёпка: Используя медленное, точное давление и контроль перемещения, вы можете плавно запрессовывать гайки PEM, шпильки или подшипники в лист, обеспечивая функции сборки и превращая пробивной пресс в простую прессовую машину.
6.4 Измерение четвёртое: Основы безопасности — формирование операционной культуры “нулевых несчастных случаев”
Пробивной пресс достаточно мощен, чтобы мгновенно прорезать толстую сталь. Любое пренебрежение безопасностью может привести к необратимым последствиям. Нулевые несчастные случаи — это не цель, а обязательный стандарт.
6.4.1 Определение и физическая защита трёх зон повышенного риска
Зона работы: Рабочая зона инструмента — самая опасная. Она должна быть защищена с помощью стационарных ограждений, кнопок управления двумя руками, или световые завесы безопасности, гарантируя, что физически невозможно, чтобы какая-либо часть тела оператора попала внутрь, пока движется ползун.
Зона передачи мощности: Включает маховики, ремни, шестерни и соединения. Они должны быть полностью закрыты жесткими защитными кожухами, чтобы предотвратить захват свободной одежды, длинных волос или тряпок для уборки.
Зона замаха и выброса материала: Длинные заготовки могут быстро раскачиваться при резке, а мелкие обрезки — выбрасываться с высокой скоростью. Используйте желтую разметку на полу или подвижные физические барьеры для определения безопасных границ и ограничения доступа для персонала, не участвующего в работе.
6.4.2 Контрольный список средств индивидуальной защиты (СИЗ) и правильное использование
СИЗ — это ваша последняя и ближайшая линия защиты.
Защитные очки: Должны носиться постоянно! Даже если вы просто проходите через зону, надевайте их. Это наиболее эффективная защита от летящих металлических частиц или обломков.
Перчатки, устойчивые к порезам: Надевайте только при работе с острыми листами или при смене штампов. Во время работы машины, никогда не надевайте перчатки, поскольку движущиеся детали могут зацепить их и вызвать гораздо более серьёзную травму, чем простые порезы.
Ботинки с металлическим носком: Они должны обеспечивать защиту от ударов (для защиты пальцев ног от падающих предметов) и проколов (от острых обломков на полу).
Беруши/Противошумные наушники: В условиях повышенного шума или при длительных операциях штамповки необходимо носить их, чтобы предотвратить необратимую потерю слуха.
6.4.3 Профилактические меры при типичных опасностях (например, выброс мелких деталей)
Описание опасности: При штамповке мелких или узких полос отрезанные части могут вылетать подобно осколкам под действием силы удара, что представляет серьёзный риск травмы.
Профилактические меры:
Используйте эжекторы из высокопрочного полиуретана: Установите мощные полиуретановые или азотные пружины в нижнюю матрицу, чтобы надёжно поднимать или мягко выбрасывать отрезанные детали в контролируемом направлении.
Установите прозрачные защитные экраны: Смонтируйте прочные защитные кожухи из поликарбоната (PC) вокруг зоны матрицы, чтобы физически блокировать любые разлетающиеся обломки.
Оптимизируйте конструкцию штампа: Включите возвратные штифты или спроектируйте штамп с отрицательным зазором в виде “зажимной” структуры. Это обеспечивает временное удержание детали в штампе после пробивки, предотвращая её неконтролируемый выброс.
Отрегулируйте последовательность обработки: При вырезке нескольких деталей из одного листа отдавайте приоритет мелким деталям на ранних этапах процесса или оптимизируйте траекторию резки так, чтобы при последнем резе деталь всё ещё оставалась достаточно соединённой с исходным листом для сохранения стабильности.
Ⅶ. Качественный скачок производительности: продвинутые стратегии для раскрытия прироста эффективности на 40%
После освоения основ истинное конкурентное преимущество заключается в максимизации операционной эффективности и заблаговременном планировании. Возможно, вы уже стабильно производите качественные детали — но ваше оборудование, скорее всего, содержит более чем 40% неиспользованного потенциала. В этой главе представлены три продвинутые стратегии: профилактическое обслуживание, оптимизация процессов по принципам бережливого производства и интеграция автоматизации. Вместе они соединяют настоящее и будущее — помогая превратить ваш штамповочный пресс из простого инструмента производства в метроном, задающий ритм мастерской и удваивающий прибыльность.
7.1 Пятое измерение: Техническое обслуживание — профилактические секреты, продлевающие срок службы оборудования на 30%
Самый дорогой ремонт — это всегда внезапная остановка. Основные потери возникают не из-за стоимости замены, а из-за простоя производства, задержек заказов и утраты доверия клиентов. Профилактическое обслуживание — это разумное управление: оно требует минимальных затрат для предотвращения максимальных убытков. Это не расход, а инвестиция с высокой отдачей. Грамотно структурированный план обслуживания может продлить срок службы оборудования более чем на 30% и является краеугольным камнем стабильного производства и гарантии точности.
7.1.1 График профилактического обслуживания: шаблон ежедневных, недельных и месячных задач
Не позволяйте вашему руководству по эксплуатации пылиться. Используйте этот шаблон как руководство и настройте его в соответствии с инструкцией для вашей конкретной машины. Распечатайте, заламинируйте и разместите рядом с машиной, чтобы установить это как нерушимое правило на производственном участке.
Цикл
Список задач
Основная цель
Ежедневно
1. Очистка: Удалите отходы, масло и мусор вокруг оборудования, рабочего стола и поверхностей штампа. 2. Смазка: Проверьте и пополните все точки ручной смазки (например, направляющие, ходовые винты) маслом или смазкой по необходимости. 3. Проверка пневмосистемы: Слейте конденсат из пневматических узлов (особенно балансировочных цилиндров) и проверьте давление воздуха. 4. Устройства безопасности: Проведите холостые тесты кнопок аварийной остановки, световых завес безопасности и блокировок дверей. 5. Аудитивная проверка: Внимательно слушайте во время работы на наличие необычных шумов или вибраций.
Поддержание ежедневной безопасности и стабильности: Выявляйте и устраняйте проблемы на ранних стадиях, чтобы обеспечить безопасную ежедневную работу и предотвратить превращение мелких дефектов в серьёзные поломки.
Еженедельно
1. Проверка крепежа: Систематически осматривайте и подтягивайте болты на раме, двигателе, заднем упоре и плитах штампа. 2. Гидравлическая система: Проверьте уровень и цвет масла, убедитесь в отсутствии утечек на соединениях шлангов. 3. Балансировочный цилиндр: Используйте манометр для подтверждения давления в рекомендованном диапазоне — неправильное давление ускоряет износ основного привода. 4. Охлаждение электрического шкафа: Очистите пыль с вентиляционных фильтров для поддержания правильного отвода тепла. 5. Проверка инструмента: Снимите инструменты и осмотрите кромки на наличие сколов или замятий.
Предотвращение каскадных отказов: Устраняйте ослабленные компоненты, аномальное давление и перегрев до того, как они приведут к серьёзным поломкам — ключ к обеспечению долгосрочной стабильной работы.
Ежемесячно
1. Точность направляющих: Очистите и заново нанесите смазку на направляющие ползунов; проверьте зазоры с помощью щупа, чтобы убедиться в соответствии допускам. 2. Фильтр гидравлического масла: Замените или очистите фильтры в зависимости от индикатора загрязнения или времени обслуживания. 3. Муфта/тормоз: На механических прессах проверьте износ и зазоры фрикционных дисков. 4. Трансмиссионная система: Проверьте натяжение ремней и цепей для плавной передачи мощности. 5. Отбор проб масла: Возьмите небольшой образец гидравлического масла для оценки прозрачности и загрязненности.
Сохраняйте базовую точность и производительность: Глубокое обслуживание ключевых компонентов движения и передачи мощности напрямую повышает точность обработки и продлевает срок службы оборудования.
7.1.2 Управление сроком службы инструмента и штампа: Пять основных методов от заточки до хранения
Штампы являются расходными материалами, но также представляют собой ценные активы. Форма стоимостью в несколько тысяч юаней может легко принести двойную прибыль при правильном управлении и обслуживании.
Установите стандарты заточки вместо ожидания повреждений: Когда заусенцы на деталях заметно увеличиваются или звук при пробивке становится глухим, это означает, что достигнут порог заточки. На этом этапе достаточно снять всего 0,1–0,2 мм. Ожидание сколов кромки может потребовать снятия более 1 мм, что резко сокращает общий срок службы штампа.
Правильная смазка, а не ‘сухая шлифовка’: Основная цель смазки пуансона — охлаждение и предотвращение прилипания, а затем уже фактическая смазка. При обработке нержавеющей стали или алюминия используйте летучие штамповочные масла, специально разработанные для пробивки, а не стандартное машинное масло. Это минимизирует образование наростов, продлевает срок службы штампа и улучшает качество реза.
Стандартизированное хранение для предотвращения вторичных повреждений: Назначьте каждому комплекту штампов отдельную, промаркированную стойку для хранения. После заточки покройте антикоррозийным маслом и храните вертикально или горизонтально с режущими кромками внутрь. Никогда не складывайте формы хаотично — это может вызвать сколы кромок или деформацию.
Создайте учетные записи для прогнозируемого управления: Разработайте “паспорт” для каждого критически важного штампа, фиксируя дату покупки, общее количество ударов, историю заточки и записи обслуживания. Эти данные дают представление о сроке службы, позволяют своевременно закупать запасные части и предотвращают простои из-за неожиданного выхода инструмента из строя.
Дайте операторам ‘права на защиту формы’: Обучите операторов понимать пределы нагрузки каждого штампа и правильные методы использования. Разрешите и поощряйте их немедленно останавливать машину при обнаружении отклонений (например, резкого скачка давления), а не продолжать работу. Такой подход является самым эффективным «фаерволом» для защиты формы.
7.1.3 Дерево быстрой диагностики распространенных неисправностей: Пятишаговое устранение гидравлических, электрических и механических проблем
Когда машина подает сигнал тревоги или останавливается, хаотичное устранение неисправностей тратит время и может усугубить поломку. Следуя четкому дереву диагностики, можно определить 80% распространенных проблем за 5–10 минут.
Шаг 1: Прочитайте сигнал тревоги — переведите «язык» машины
Что отображает панель управления? “Перегрузка”, “Аварийная остановка”, “Неисправность сервопривода” или код ошибки ввода/вывода? Это прямые сообщения машины — зафиксируйте их фотографией для документации.
Шаг 2: Определите тип неисправности и сузьте область поиска
Индикаторы гидравлических неисправностей: Слабое или вялое движение штока, необычное повышение температуры масла или резкий “визжащий” звук от насоса (возможно, из-за подсоса воздуха).
Индикаторы электрических неисправностей: Машина не запускается, панель управления или кнопки не реагируют, индикаторы датчиков не горят, двигатель не работает, несмотря на отсутствие механических препятствий.
Индикаторы механических неисправностей: Резкое падение точности, трещины или поломки компонентов, ритмичный стук во время движения или заклинивание в определённых положениях.
Гидравлические проблемы: 1. Проверьте уровень масла и показания температурного датчика. 2. Убедитесь, что давление на манометре находится в нормальном диапазоне. 3. Прислушайтесь к возможным посторонним звукам от гидравлического насоса и осмотрите всасывающую линию на наличие утечек воздуха.
Электрические проблемы: 1. Убедитесь, что все кнопки аварийной остановки (включая педали) сброшены. 2. Проверьте, не сработала ли защитная дверь или световая завеса, а также не загрязнены ли их датчики. 3. Откройте электрический шкаф и проверьте, не сработали ли автоматические выключатели. 4. Наблюдайте индикаторные огни ввода/вывода на ПЛК, чтобы убедиться, что сигналы от датчиков поступают корректно.
Механические проблемы: 1. Убедитесь, что пресс-форма установлена правильно и надёжно закреплена. 2. Проверьте, нет ли обрезков материала или посторонних предметов в подвижных частях. 3. Подтвердите, что смазка достаточна.
В ручном режиме попробуйте выполнить одно движение (например, подвинуть задний упор или сделать подачу ползуна) и наблюдайте за реакцией. Это поможет определить, является ли неисправность системной или локализована в отдельном исполнительном механизме.
Шаг 5: Зафиксируйте наблюдения — обратитесь за целенаправленной помощью
Если указанные выше шаги не устранили проблему, не разбирайте оборудование без необходимости. Тщательно запишите все наблюдаемые симптомы, коды аварий и проведённые проверки, затем свяжитесь с послепродажной службой производителя оборудования. Точное описание неисправности может повысить эффективность дистанционной технической поддержки в несколько раз.
7.2 Измерение шесть: Оптимизация процесса — бережливые методы для сокращения 50% непроизводственного времени
Ваша машина для пробивки и резки может выполнять 60 ударов в минуту, но если смена штампа между операциями занимает час, реальная эффективность резко падает. Суть бережливых методов заключается в устранении всех действий, не добавляющих ценности, во время, когда оборудование не производит продукцию.
7.2.1 Применение быстрой смены штампов (SMED): сокращение времени переналадки с часов до минут
SMED (Смена штампов за одну минуту) — это революционный метод, направленный на сокращение времени смены штампа до менее чем 10 минут. Его суть заключается в различении и преобразовании двух типов операций:
Внутренняя наладка: Операции, которые требуют остановки машины для выполнения (например, снятие старых штампов, установка новых).
Внешняя наладка: Операции, которые можно подготовить во время работы машины (например, поднос новых штампов и инструментов, предварительная настройка параметров).
Четыре шага внедрения:
Наблюдать и записывать: Запишите на видео весь процесс смены штампа — от изготовления последней старой детали до получения первой годной новой детали.
Разделить внутренние и внешние задачи: Пусть операторы, инструментальщики и инженеры вместе просмотрят запись, классифицируя каждое действие как “внутреннее” или “внешнее”.”
Преобразовать внутренние во внешние (ключевой шаг): Это ключ к повышению эффективности. Проведите мозговой штурм: “Какие внутренние задачи можно выполнить заранее или после?”
Пример: Типичная внутренняя задача “поиск инструментов и болтов в цеху” может быть преобразована во внешнюю, если организовать специальную тележку для смены штампов запасено всеми необходимыми элементами. Аналогично, “измерение высоты штампа и регулировка хода ползуна” можно вынести наружу, отметив высоту штампа и используя заранее установленные проставки.
Оптимизация внутренних задач: Как можно быстрее выполнять операции, которые должны происходить во время простоя?
Устранить болты: Замените болты на гидравлические системы зажима или электро-постоянные магнитные патроны, превращая утомительное затягивание десятков болтов в простое нажатие одной кнопки.
Стандартизация: Унифицируйте размер, толщину и опорные точки базовой плиты штампа, чтобы достичь настоящей возможности “подключи и работай”.
Устранить регулировки: Использовать установочные штифты или системы позиционирования с нулевой точкой так, чтобы штампы точно вставали на место, устраняя необходимость многократных ударов для выравнивания.
Малоизвестная истина: Наибольшим препятствием для внедрения SMED является не технология или бюджет — это мышление. Достаточно просто собрать людей из разных ролей, чтобы посмотреть видео о смене штампа, и часто выявляется более 50 % потенциальных улучшений, потому что это ломает инерцию “мы всегда делали это так”.”
7.2.2 Переработка потока материалов: оптимизация планировки рабочего места для потока по одной детали
Хаотичный поток материалов создает невидимые “пробки” в мастерской.
Спроектировать производственную ячейку в форме U: Разместите связанное оборудование — такое как машины для пробивки-резки, листогибы и сварочные станции — в форме буквы U, следуя технологическому потоку. Операторы стоят внутри U, выполняя несколько этапов от резки до формовки с минимальным перемещением. Эта конфигурация позволяет Поток «одна деталь — один процесс», при котором каждая деталь беспрепятственно проходит путь от сырья до готового изделия без остановок и накоплений, значительно сокращая производственные циклы.
Подача материалов по принципу «от точки к точке»: Склад сырья должен находиться рядом с первой машиной (пресс-ножницы), а зона готовой продукции — в конечной точке. Внутренний логистический маршрут должен работать как улица с односторонним движением — избегая длинных пересечений и хаотичных перемещений. Каждый лишний перенос — это чистые затраты.
7.2.3 [Инновационный взгляд] Усиление бережливого производства: как пресс-ножницы становятся сердцем JIT и сокращения потерь
Современные интегрированные пресс-ножницы сами по себе являются идеальным физическим воплощением философии бережливого производства. Они не просто вписываются в бережливую систему — они активно её обеспечивают.
Инструмент для реализации «точно вовремя» (JIT): Основная идея JIT — производить только то, что нужно, чтобы устранить запасы. Традиционные производственные линии, ограниченные длительным временем смены штампов, склонны к выпуску партиями для распределения затрат на переналадку, что неизбежно ведёт к большому объёму незавершённого производства и запасов готовой продукции. Возможность быстрой переналадки пресс-ножниц делает экономически целесообразным мелкосерийное (вплоть до единичного) многономенклатурное производство, позволяя вести производство по заказу и достигать идеала нулевых запасов.
Естественный устранитель ‘семи видов потерь’ по Toyota:
Потери от излишних запасов: Мелкосерийное производство в корне устраняет незавершённое производство и запасы готовой продукции.
Потери от ожидания: Интеграция процессов устраняет простой между операциями.
Потери от транспортировки: Одна машина, выполняющая несколько операций, физически устраняет большую часть необходимости в перемещениях.
Потери от лишней обработки: Специализированное управление движением позволяет выполнять задачи, такие как зенковка и тиснение, за один ход, исключая вторичное фрезерование или сверление.
Потери от лишних движений: U-образная компоновка рабочего места минимизирует ненужные перемещения и повороты операторов.
Потери от перепроизводстваМодель JIT обеспечивает производство, соответствующее непосредственному спросу клиентов — больше никакого “производства на склад”.”
Брак и отходыСтабильные процессы и точный контроль, усиленные быстрыми циклами обратной связи, значительно снижают уровень брака.
7.3 Измерение седьмое: Автоматизация и интеграция с ЧПУ — первый шаг к умному производству
Когда рабочие процессы оптимизированы до предела, внедрение автоматизации обеспечивает нелинейный рост эффективности. Это освобождает человеческое воображение от повторяющегося ручного труда и направляет его на более ценные творческие задачи.
7.3.1 Введение в программирование ЧПУ: от ручного ввода к интеграции CAD/CAM
Эволюция программирования ЧПУ ознаменовала переход от “человека, приспосабливающегося к машине” к “машине, приспосабливающейся к человеку”.”
Ручное программирование (MDI)Операторы вручную вводят G-коды (для определения геометрических перемещений) и M-коды (для вспомогательных управляющих функций) непосредственно в систему числового программного управления станка. Хотя этот метод остаётся удобным способом проверки и корректировки программ, он неэффективен и подвержен ошибкам при работе со сложными деталями.
Диалоговое программированиеГрафический интерфейс направляет оператора через серию подсказок — таких как “Каков диаметр отверстия?” или “Где оно расположено?” — и автоматически формирует код обработки. Это значительно снижает порог программирования, делая его идеальным для быстрой настройки на месте в условиях мастерской.
Интеграция CAD/CAM (окончательная стадия)Это представляет собой бесшовную связь между проектированием и производством. Инженеры создают чертёж детали с помощью программ CAD (например, AutoCAD, SolidWorks), а затем импортируют его непосредственно в программное обеспечение CAM (например, Lantek, Mastercam). В CAM выполняется настройка инструмента, оптимизация расположения и генерация траекторий обработки. Система затем автоматически создаёт оптимальный G-код, который может быть передан на станок по сетевому соединению. Этот рабочий процесс сокращает время программирования с часов до минут и обеспечивает коэффициент использования материала более 90 %.
7.3.2 Автоматизированные системы подачи и выгрузки: оценка целесообразности и экономической отдачи
Автоматизация — не универсальное средство: при бездумном применении она может дать результат, противоположный ожидаемому.
Подходящие сценарииИдеально подходит для штамповочных операций, которые высокопроизводительные, стандартизированные и имеют стабильный ритм выпуска. Если ваши заказы включают мелкие партии и разнообразные спецификации, вложения в SMED могут принести больший эффект, чем автоматическая подача.
Основные типы:
Подающий листовой механизм: Автоматически подает отдельные листы в зону штамповки, обеспечивая полную автоматизацию при работе в сочетании с системой ЧПУ.
Линия размотки и правки рулона: Предназначена для рулонного материала, эта система обеспечивает непрерывную штамповку без участия оператора — необходимый инструмент для массового производства стандартизированных деталей.
Роботы/манипуляторы: Используются для захвата и размещения деталей неправильной формы или для переноса заготовок между станциями пробивки и гибки, формируя интегрированные автоматизированные производственные ячейки.
Оценка экономической эффективности (ROI):
Затраты: Покупка оборудования, установка и ввод в эксплуатацию, техническое обслуживание, а также необходимость в операторах с высокой технической квалификацией.
Преимущества: Снижение затрат на труд (возможность 24-часового “безлюдного” производства), увеличение выпуска за счет повышения эффективности и стабильности, а также уменьшение количества брака благодаря устранению человеческих ошибок. Для интенсивных производств, работающих в три смены, типичный срок окупаемости систем автоматической подачи составляет около 12–24 месяцев.
7.3.3 Сбор данных и анализ OEE: позволим оборудованию “говорить”, чтобы выявить узкие места производительности
OEE (общая эффективность оборудования) — это золотой стандарт измерения реальной производственной эффективности. Она беспощадно показывает, какая часть запланированного производственного времени вашего оборудования действительно создает ценность.
OEE = Доступность × Производительность × Качество
Доступность: Измеряет потери времени простоя. Доступность = Фактическое время работы / Плановое производственное время. Общие источники потерь включают поломки оборудования, замену штампов или материалов, нехватку материала и перерывы операторов.
Производительность: Измеряет потери скорости. Производительность = (Идеальное время цикла × Фактический выпуск) / Фактическое время работы. Источники потерь включают холостые простои, чрезмерно осторожные настройки скорости и короткие остановки из-за незначительных неисправностей.
Качество: Измеряет потери от дефектов. Качество = Количество годных деталей / Общее количество изготовленных деталей. Источники потерь включают отходы при настройке и дефектные детали, произведенные в ходе работы.
VIII. Часто задаваемые вопросы
1. В каких отраслях обычно используются гибочные прессы (ironworker машины)?
Гибочные прессы отличаются универсальностью при резке, пробивке отверстий, резке по контуру, гибке и формовке металла, что делает их незаменимыми в таких отраслях, как металлообработка, строительство, автомобилестроение, аэрокосмическая, энергетическая, производственная, сельскохозяйственная, пищевая, машиностроительная, железнодорожная, крановая, электронная и медицинская промышленности. Их точность и эффективность гарантируют высокое качество продукции.
2. Как работает гибочный пресс и какие меры безопасности необходимо соблюдать?
Гибочный пресс работает, применяя гидравлическое или механическое усилие для выполнения операций, таких как пробивка, резка, вырубка и гибка металла. Основные компоненты включают станции резки, штампы, матрицы и гибочные оснастки, которые требуют точного выравнивания и надежного удержания материала.
Меры предосторожности включают комплексное обучение операторов, регулярное техническое обслуживание и осмотры, использование средств индивидуальной защиты (СИЗ), а также обеспечение чистого и хорошо освещенного рабочего пространства. Операторы также должны соблюдать требования защитных устройств, таких как физические ограждения, процедуры экстренного отключения и протоколы блокировки/маркировки (lockout/tagout) для предотвращения несчастных случаев и травм.
IX. Заключение
Комбинированные пресс-ножницы — это универсальный, гибкий и эффективный станок, который можно найти в цехах по изготовлению металлоконструкций, производстве и ремонтных мастерских. Они способны резать листовой металл, выполнять вырубку пазов и пробивать отверстия в стальных листах и уголковом профиле. Если вы планируете приобрести лучшие комбинированные пресс-ножницы, ознакомьтесь с предложениями компании ADH.
Будучи производителем оборудования для обработки листового металла, мы предлагаем различные станки, включая листогибочные прессы, волоконные лазерные станки для резки, гильотинных ножниц, а также гибочные прессы (ironworkers).
Обзор применения
Свяжите технический вопрос с производственным кейсом
Укажите материал, геометрию, процесс, целевой объем выпуска и данные, необходимые для принятия решения о выборе оборудования.