
Когда ленточная пила встречается со стальной пластиной, весь пол ощущает вибрацию двигателя, борющегося с материалом. Вы слышите, как зубья вгрызаются в структуру металла, и чувствуете сопротивление в руках, пока машина работает, вытесняя атомы за счет чистой силы. Но волоконный лазер мощностью 4 кВт может разрезать ту же пластину, в то время как стакан воды на портале останется совершенно неподвижным.
Большинство новичков смотрят на эту чистую, светящуюся линию и видят "высокотехнологичный нож", полагая, что лазер — это просто более острое и горячее лезвие. Это первая ошибка, которая приводит к порче заготовок и дорогостоящей замене линз. Чтобы правильно работать на этих станках, нужно перестать мыслить категориями "резки" и начать думать о контролируемом исчезновении материи.
Связанные: Лазерная резка и гидроабразивная резка
Миф о "горячем ноже": почему нам нужно переосмыслить работу лазерного станка
Скрытая разница между механической резкой и контролируемым удалением энергии
Традиционное сверло работает за счет того, что оно тверже материала, с которым контактирует, используя трение и усилие сдвига для снятия стружки металла. Инструмент и заготовка находятся в постоянной, жесткой физической борьбе. Лазер же никогда не "касается" детали в механическом смысле; это система доставки энергии, которая полностью исключает необходимость в физическом рычаге.
Луч представляет собой концентрированный поток фотонов, который попадает на поверхность и заставляет материал пройти фазовый переход, превращая твердое тело в жидкость или газ за микросекунды. В процессе, называемом резкой испарением, температура поднимается так быстро, что материал достигает точки кипения еще до того, как успевает расплавиться и потечь. Он просто перестает быть твердым. Поскольку нет "давления" от лезвия, нет износа инструмента, нет вибрации и нет необходимости зажимать деталь с усилием в тысячи фунтов, чтобы она не улетела через всю комнату.
Это отсутствие физического контакта — причина, по которой мы можем достичь допусков ±0,127 мм на деталях, которые традиционный пресс просто раздавил бы. Но если лазер не "проталкивается" сквозь материал, что именно выполняет работу?
Почему "увеличение мощности" не работает: роль химии материала и поглощения света
Однажды я видел, как кто-то пытался разрезать тонкий лист полированной меди с помощью высококлассного CO2-лазера. Он продолжал увеличивать мощность, будучи уверенным, что большее количество "тепла" в конечном итоге победит. Все, что он получил, — это испорченная фокусирующая линза стоимостью 2000 долларов, потому что медь вела себя как идеальное зеркало, отражая энергию прямо обратно в сопло.
Это происходит потому, что материалам не важно, какая у вас мощность; им важна длина волны. CO2-лазер работает на частоте примерно 10,6 микрометра — это частота, которую большинство металлов, особенно отражающих, таких как латунь и медь, просто плохо поглощают. Они отражают энергию вместо того, чтобы поглощать ее. Для этого медного листа луч CO2 мощностью 5000 Вт не был "горячим ножом"; это был просто яркий свет. Переключитесь на волоконный лазер с длиной волны 1,06 микрометра, и химия меди наконец "распознает" энергию, позволяя фотонам проникнуть внутрь и начать процесс плавления.
Даже когда длина волны выбрана верно, "большая мощность" часто создает больше проблем, чем решает. Если вы подаете 6000 Вт на 12-миллиметровую пластину слишком медленно, вы не получаете более чистый рез; вы просто сбрасываете избыточную тепловую энергию в окружающую структуру, что может привести к деформации всей детали. Некоторые специализированные УФ-лазеры вообще не используют тепло; они используют "холодную абляцию", при которой фотоны настолько энергичны, что напрямую разрывают молекулярные связи материала, превращая твердое тело в газ, даже не нагревая края.
Если цель состоит не просто в том, чтобы сбросить тепло, а в том, чтобы контролировать, как и где эта энергия покидает материал, как нам справиться с беспорядком, который оставляет после себя свет?
Ширина реза и зоны термического влияния: управление сопутствующим ущербом прецизионного света
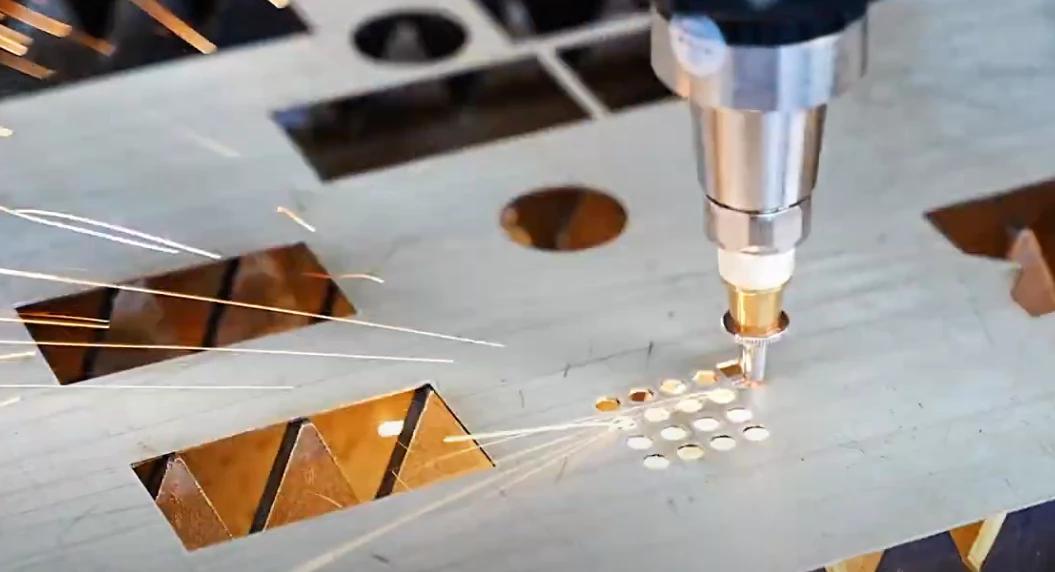
Точность — это не фиксированное число в спецификации; это подвижная цель, определяемая "шириной реза" (kerf) — количеством материала, которое лазер фактически удаляет. Думайте об этом как о толщине лезвия, которое вы не используете. В идеальном мире этот рез был бы микроскопической линией, но при переходе к более толстым материалам или более высоким настройкам мощности эта линия начинает расширяться и сужаться.
Когда вы режете 12-миллиметровую стальную пластину, верхняя часть реза может быть шириной 0,1 мм, а нижняя — 0,25 мм, потому что луч теряет фокус при прохождении через металл. Это создает небольшую V-образную форму вдоль края детали. Кроме того, область, непосредственно окружающая рез, становится зоной термического влияния (ЗТВ). Это место, где металл не расплавился, но стал достаточно горячим, чтобы изменить свою внутреннюю химию, часто становясь хрупким или склонным к растрескиванию при последующей сварке или гибке. Для цехов, планирующих следующий этап формовки, портфолио оборудования для листового металла с ЧПУ от ADH Machine Tool является Гибочный пресс с ЧПУ актуальным дополнением к лазерной резке, помогая превратить решения по качеству кромки в более контролируемые результаты гибки.
Истинная точность требует учета этих невидимых сдвигов. Изменение температуры в цеху на 10°C может привести к расширению 3-метровой станины станка более чем на 0,3 мм, нарушая юстировку еще до того, как лазер начнет работу. Вы управляете не просто лучом света; вы управляете тепловым событием, которое стремится расшириться, деформироваться и исказить все, к чему прикасается.
Если химия материала и окружающая среда станка постоянно работают против вашей точности, как нам начать выбирать конкретное оборудование, способное выиграть эту битву?
Основные компоненты: что на самом деле происходит «под капотом»
Лазерный источник: где электрическая энергия становится настроенным невидимым режущим инструментом
Внутри стандартной стеклянной трубки CO2 вы наблюдаете электрический разряд напряжением 20 000 вольт, проходящий через специфическую смесь углекислого газа, азота и гелия. Это не похоже на нить накаливания в лампочке, которая светится из-за нагрева; это процесс "вынужденного излучения", при котором электроны переводятся в состояние с более высокой энергией, а затем принудительно возвращаются в исходное состояние одновременно. При возвращении они испускают фотоны, идентичные по длине волны и направлению. Мы называем это когерентностью. В 100-ваттном лазере этот невидимый поток света концентрируется в луч шириной примерно от 5 до 7 мм, обладающий достаточной плотностью энергии, чтобы мгновенно испарять полиэтилен высокой плотности или дерево.
"Источник" — это сердце машины, но довольно капризное. Волоконный (Fiber) лазерный источник работает иначе: он использует ряды диодов для накачки энергией оптоволоконного кабеля, легированного редкоземельными элементами, что позволяет получать гораздо более короткую длину волны. Поскольку длина волны волоконного лазера в десять раз короче, чем у CO2, его можно сфокусировать в значительно более мелкое и интенсивное пятно. Именно поэтому 1000-ваттный волоконный лазер может резать нержавеющую сталь как бумагу, в то время как 1000-ваттный CO2-лазер едва ли сможет сделать что-то большее, чем просто заставить её светиться. Вы покупаете не просто "мощность"; вы покупаете специфический двигатель, предназначенный для генерации конкретной частоты света, к приему которой ваш материал химически "настроен".
Если источник создает потенциал для реза, то как нам переместить эту энергию из задней части машины в точную координату на вашей заготовке?
Оптика и система портала: как зеркала и ЧПУ-контроллеры переводят цифровые проекты в физическое движение
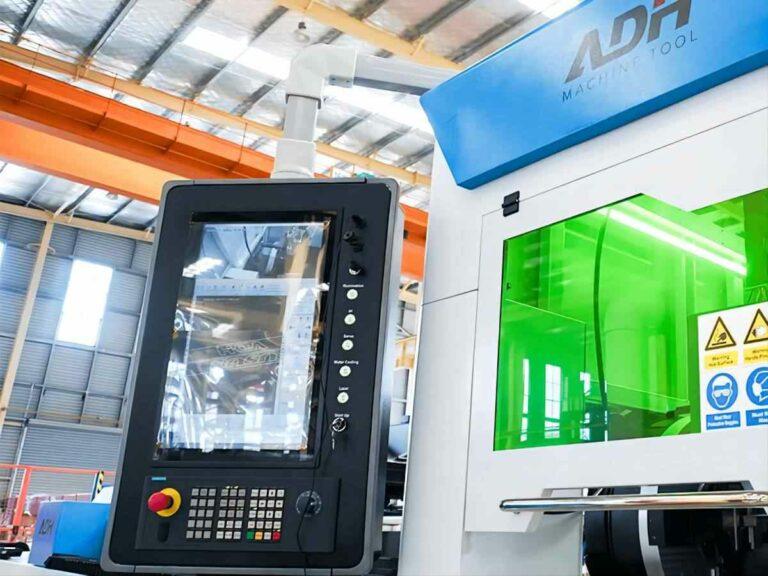
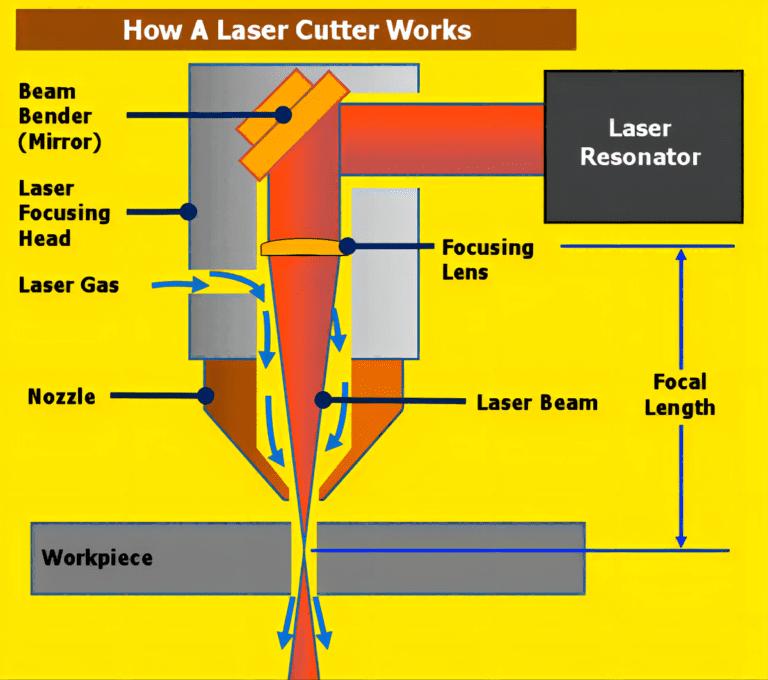
В системе с "летающей оптикой" лазерный луч выходит из источника и отражается от ряда зеркал с золотым напылением или кремниевых зеркал, прежде чем попасть в фокусирующую линзу в режущей головке. Представьте, что вы пытаетесь попасть фонариком в монету с расстояния пятнадцати метров, пока бежите — это, по сути, то, что приходится делать порталу. Портал — это верхний мост, который перемещает режущую головку вдоль оси Y, в то время как сама головка движется вдоль оси X. Чтобы луч каждый раз попадал в центр 20-миллиметровой фокусирующей линзы, эти зеркала должны быть выровнены с точностью до доли градуса. Если рама портала прогнется хотя бы на полмиллиметра во время высокоскоростного поворота, луч сместится от центра, ударит в боковую часть медного сопла и расплавит вашу режущую головку стоимостью 500 долларов в бесполезный кусок шлака.
Вот почему "дешевые" машины выходят из строя, когда вы пытаетесь запустить их на производственных скоростях. В высококлассных станках используются станины из чугуна или толстостенной сварной стали, которые проходят снятие внутренних напряжений, чтобы металл не "полз" и не деформировался со временем. В них используются прецизионные шарико-винтовые пары или линейные двигатели, которые могут перемещать 90-килограммовый портал с деликатностью скальпеля хирурга. Мозг ЧПУ (числового программного управления) переводит ваш цифровой векторный файл в тысячи крошечных импульсов двигателя в секунду, координируя скорость головки с "стробированием" или импульсами лазера. Если головка замедляется на повороте, а лазер не снижает мощность, возникает "пережог", при котором угол детали оплавляется в округлый наплыв.
Как только портал установил луч, а линза сфокусировала его в микроскопическую точку интенсивного нагрева, что происходит с материалом, который испаряется в этот момент?
Вспомогательный газ и вытяжка: почему удаление дыма — это функциональное требование, а не дополнительная опция
Когда лазер попадает на лист низкоуглеродистой стали толщиной 6 мм, он создает лужу расплавленного металла температурой более 1500°C. Если этот металл просто останется там, он приварится обратно, как только луч пройдет, или, что еще хуже, "вулканизируется" вверх и покроет вашу дорогую фокусирующую линзу металлическими брызгами. Здесь на помощь приходит вспомогательный газ. Поток газа под высоким давлением — обычно кислорода, азота или сжатого воздуха — подается через то же сопло, что и лазерный луч. При резке стали мы часто используем кислород, потому что он создает "экзотермическую" реакцию; кислород фактически помогает металлу гореть, добавляя дополнительное тепло в зону реза и позволяя машине двигаться быстрее, чем мог бы позволить один только лазер.
Азот, напротив, используется для нержавеющей стали и алюминия, потому что это "инертный" газ. Он не поддерживает горение; он просто работает как высокоскоростная метла, физически выталкивая расплавленный материал через нижнюю часть реза, прежде чем он успеет вступить в реакцию с воздухом и обесцветить кромку. Вот почему край, разрезанный азотом, выглядит как полированное серебро, а край, разрезанный кислородом, имеет темный слой окалины. Помимо самого процесса резки, система "вытяжки" создает вакуум под материалом, чтобы удалять мелкие твердые частицы и токсичные газы, образующиеся при испарении. Если ваша вытяжка слабая, этот дым остается в кабине, покрывает зеркала сажей и начинает блокировать лазерный луч, вызывая постоянное, разочаровывающее снижение качества резки, которое не исправить никаким увеличением "мощности".
Если оборудование наконец синхронизировано — источник работает, портал движется, а газ расчищает путь — как нам превратить эту механическую теорию в реальные "рецепты", необходимые для резки различных материалов?
Правило длины волны: соответствие типа машины вашему материалу
Когда новый оператор просит "рецепт" для резки листа материала — точное сочетание скорости, мощности и частоты — он обычно предполагает, что машина может разрезать что угодно, если достаточно покрутить ручки. Это быстрый способ испортить хороший материал. На самом деле ваш рецепт начинается еще до того, как вы включите машину, и продиктован строгим законом физики: правилом длины волны.
Стандартный CO2-лазер работает на длине волны 10,6 микрон, в то время как волоконный лазер работает на 1064 нанометрах. Это огромная разница в частоте света. Для человеческого глаза оба луча невидимы. Но для химических связей в вашем материале это совершенно разные языки. Если молекулярная структура материала не поглощает эту конкретную длину волны, свет просто проходит сквозь него или отражается, делая все ваши лошадиные силы бесполезными. Вы, по сути, пытаетесь открыть дверь ключом, сделанным для другого здания.
CO2-лазеры: универсальный отраслевой стандарт для дерева, акрила, ткани и органических материалов
Лазеры на углекислом газе — это рабочие лошадки неметаллического мира. При длине волны 10,6 микрон эта волна легко поглощается органическими соединениями и материалами с высоким содержанием воды. Когда луч попадает на кусок клена толщиной 19 мм или лист литого акрила, материал немедленно поглощает эту инфракрасную энергию. Химические связи возбуждаются, нагреваются и испаряются, оставляя чистую, полированную кромку.
Этот высокий коэффициент поглощения делает CO2 единственным практичным выбором для прозрачных материалов. Если вы поместите лист прозрачного акрила под волоконный лазер, более короткая длина волны пройдет сквозь него, как солнечный свет через окно, возможно, подпалив сотовую подложку под ним, но оставив пластик совершенно неразрезанным. Длина волны CO2, однако, воспринимает прозрачный акрил как твердую, непрозрачную стену топлива, поглощающего энергию. Операторы калибруют свои рецепты здесь, балансируя мощность и накопление тепла; слишком много тепла на дереве оставляет обугленный край, а слишком низкая скорость на акриле заставляет расплавленный пластик сплавляться обратно позади луча.
Волоконные лазеры: высокоскоростная необходимость для стали, алюминия и отражающих металлов
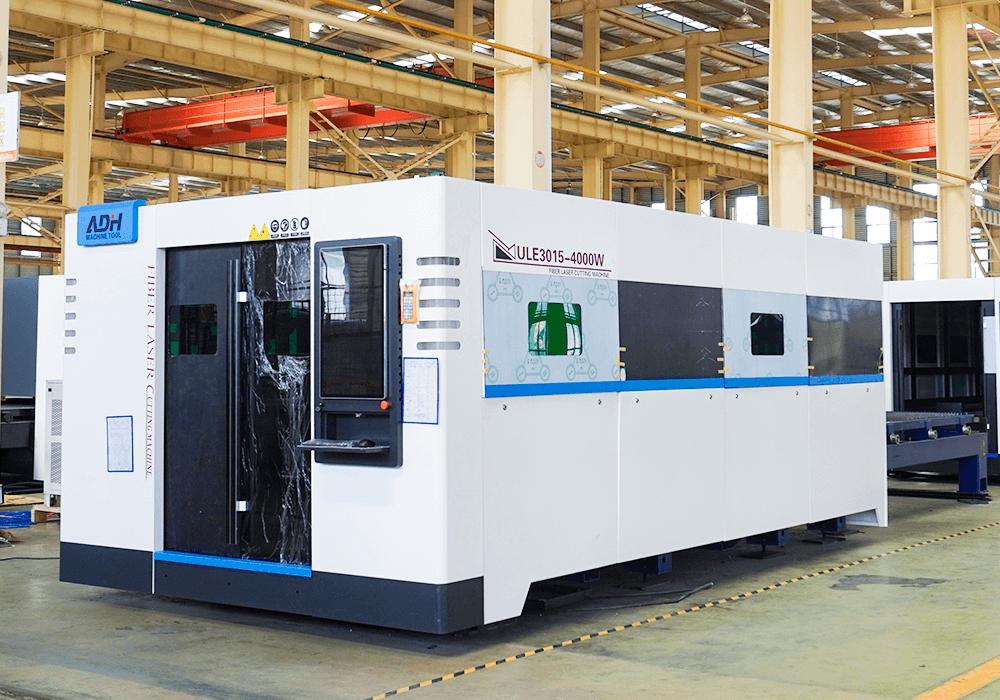
Перейдем на сторону металлообработки, и физика меняется полностью. При 1064 нанометрах длина волны волоконного лазера в десять раз короче, чем у луча CO2. Такие металлы, как низкоуглеродистая сталь, алюминий и латунь, очень эффективно поглощают эту более короткую длину волны.
Для читателей, сравнивающих процессы резки металла не только по длине волны, работа компании ADH Machine Tool в области лазерной резки и интеллектуального оборудования для обработки листового металла делает это сравнение станков для лазерной и плазменной резки полезное чтение на будущее.
Попробуйте разрезать чистый алюминий с помощью стандартного CO2-лазера, и вы, по сути, направите фонарик на зеркало. Металл отражает свет с длиной волны 10,6 микрон обратно в режущую головку, что может разбить вашу дорогую оптику. Волоконные лазеры позволяют избежать этой проблемы с отражением. Поскольку длина волны очень мала, ее можно сфокусировать в пятно микроскопического размера, создавая невероятно узкую зону термического влияния. Это позволяет волоконному станку разрезать тонкий листовой металл на чрезвычайно высоких скоростях. Для этих станков “рецепт” во многом зависит от давления вспомогательного газа и положения фокуса. Вы не просто плавите металл; вы используете точную фокусную точку луча с длиной волны 1064 нанометра, чтобы пробить лист, а затем полагаетесь на азот или кислород под высоким давлением, чтобы очистить рез до того, как металл снова затвердеет.
Диодные лазеры: доступная точка входа для любителей и их строгие производственные ограничения
На нижней ступени спектра находятся диодные лазеры. Эти твердотельные устройства, обычно работающие в диапазоне видимого синего света около 450–455 нанометров, сделали лазерную резку доступной для небольших мастерских и любителей. Они компактны, не требуют сложной юстировки зеркал и подключаются к обычной розетке.
Однако доступность не означает промышленные возможности. Хотя синий свет диода хорошо поглощается темными материалами — что делает его отличным выбором для гравировки по дереву, коже или окрашенному холсту, — ему не хватает качества луча и плотности мощности, необходимых для промышленной резки. Поскольку луч генерируется непосредственно полупроводником и фокусируется через простую линзу, размер пятна часто бывает прямоугольным, а не идеально круглым. Это создает неровный рез. Вы можете успешно разрезать фанеру толщиной 3 мм, запустив станок на мучительно низкой скорости за несколько проходов, но полученная кромка будет сильно обуглена из-за длительного воздействия тепла. При оценке диодного лазера вопрос не в том, сможет ли он в конечном итоге прожечь материал, а в том, позволяет ли ваш производственный график тратить время, необходимое для этого.
Невидимая стена: жесткие ограничения и угрозы безопасности, которые нельзя игнорировать
Ловушка фокусного расстояния: почему нельзя резать более толстые материалы, просто добавляя больше проходов
Представьте лазерный луч не как прямую иглу, а как песочные часы. Точка, где встречаются два конуса, — это фокусная точка, самая маленькая и самая интенсивная концентрация энергии. Эта “талия” луча имеет длину всего несколько миллиметров. Когда вы настраиваете станок на резку фанеры толщиной 1/4 дюйма, вы располагаете эту талию в центре толщины дерева, чтобы плотность энергии была достаточно высокой для испарения волокон сверху донизу.
Ошибка новичков заключается в предположении, что если первый проход прорезает материал наполовину, то второй или третий проход в конечном итоге завершит работу на гораздо более толстой доске. Это не так. По мере того как луч проникает глубже в траншею, превышающую его фокусное расстояние, он начинает расходиться, распределяя ту же мощность на все более широкую область. Вместо острого хирургического удара ваш лазер превращается в тупой мелок. К третьему или четвертому проходу вы уже не режете; вы просто сбрасываете тепло в боковые стенки “реза” (ширины пропила).
Это приводит к явлению, называемому “обугливанием”, когда дерево превращается в углерод еще до того, как луч успевает достичь дна пластины. Углерод — отличный изолятор и поглотитель света, а это значит, что он поглощает энергию лазера и превращает ее в тлеющий огонь, вместо того чтобы позволить свету достичь неразрезанного материала внизу. В итоге вы получаете широкий почерневший каньон в материале и потенциальный пожар в мастерской, и все это потому, что вы попытались обмануть геометрию линзы.
Если луч не может сохранять фокус на всю глубину материала, никакое количество повторений не даст чистого выхода.
Токсичные газовыделения: распространенные пластики, такие как ПВХ, которые могут буквально растворить ваш станок изнутри
Я видел, как совершенно новые станки стоимостью в шестизначные суммы превращались в ржавый лом за считанные недели, потому что кто-то решил, что “винил” — это просто другое слово для “пластика”. Когда лазерный луч попадает на поливинилхлорид (ПВХ), тепловая энергия разрывает молекулярные связи и высвобождает газообразный хлористый водород. Сам по себе этот газ смертельно опасен для дыхательных путей, но как только он вступает в контакт с естественной влажностью воздуха в вашей мастерской, он превращается в соляную кислоту.
Эта кислота не просто остается в воздухе; она оседает на каждой холодной металлической поверхности внутри вашего станка. Она снимает защитные покрытия с ваших дорогих линз из селенида цинка, разъедает прецизионные хромированные направляющие вашего портала и повреждает тонкую проводку на материнских платах. Через несколько часов после резки ПВХ вы заметите мелкий оранжевый налет ржавчины, образующийся на поверхностях, которые утром были блестящими.
Многие операторы полагают, что вытяжной вентилятор защитит их, но ни один вентилятор не эффективен на 100%. Следовые количества этого кислотного пара всегда найдут путь в укромные уголки корпуса. Вы не просто изготавливаете деталь; вы управляете миниатюрным коррозионным химическим реактором.
Поскольку ущерб накапливается и часто остается невидимым до тех пор, пока компонент не выйдет из строя, единственный “рецепт” для таких материалов — строгий запрет на их использование в цеху.
Опасность отражения: когда отраженные лучи становятся физической угрозой для самого источника лазера
Когда вы направляете мощный CO2-лазер на лист полированной меди или латуни, вы не режете — вы играете в опасную игру “возврат отправителю”. Эти материалы действуют почти как идеальные зеркала на длине волны 10,6 микрон. Вместо того чтобы поглощаться металлом и плавить его, энергия попадает на поверхность и отражается прямо обратно через сопло, через фокусирующую линзу и в источник лазера.
Это называется “обратным отражением”, и это один из самых быстрых способов разбить лазерную трубку или сжечь оптоволоконный кабель передачи. В волоконном лазере свет настолько интенсивен, что отраженный луч может расплавить внутренние компоненты самого лазерного генератора. Промышленные станки часто оснащаются “датчиками обратного отражения”, которые отключают питание в ту же микросекунду, когда обнаруживают свет, возвращающийся к источнику, но любительские станки обычно не имеют такой защиты.
Даже если отражение не разрушит станок, оно может травмировать или убить оператора. Случайный отраженный луч — невидимый для человеческого глаза — может вырваться из корпуса станка через щель или смотровое окно, не рассчитанное на данную длину волны, что приведет к мгновенной необратимой слепоте или тяжелым ожогам кожи. Это напоминание о том, что материал — не просто пассивная мишень; это активная часть оптического пути.
Как только вы поймете эти жесткие физические ограничения, следующим шагом станет изучение спецификаций производителя, чтобы увидеть, где заканчивается “возможное” и начинается “прибыльное”.
От рекламных обещаний к мастерской: превращаем технические характеристики в реальность
Расшифровка “ватт”: как соотнести номинальную мощность с реальными потребностями проекта, а не с маркетинговыми уловками
150-ваттный CO2-лазер разрежет толстый лист акрила как масло, но он также может превратить изящное свадебное приглашение в кучу пепла еще до того, как портал завершит свое первое движение. В рекламных брошюрах мощность часто преподносится как лошадиные силы в грузовике — чем больше, тем лучше. В цеху же мощность — это на самом деле показатель “порога”. Каждому материалу требуется определенное количество энергии для разрыва молекулярных связей, и если “низкая” настройка на мощной трубке все еще выше этого порога, вы теряете возможность выполнять тонкую работу.
Для практического сравнения номинальной мощности с реальными возможностями оборудования, брошюры ADH Machine Tool по лазерной резке могут стать полезным дополнительным чтением, особенно потому, что их разработки в области лазерной резки и интеллектуального оборудования подкреплены серьезными научно-исследовательскими работами, а не только заявлениями о мощности.
Представьте мощную лазерную трубку как тяжелую кувалду. Она идеально подходит для разбивания бетонного тротуара, но вы же не станете использовать ее, чтобы повесить фоторамку. У лазерных трубок есть “напряжение пробоя” — минимальная мощность, необходимая только для ионизации газа и начала генерации луча. На 150-ваттном станке этот минимум может составлять 15 или 20 ватт. Если вы пытаетесь гравировать тонкую бумагу или ткань, которые испаряются при 5 ваттах, ваша “самая слабая” настройка все равно будет в четыре раза мощнее необходимой. Результат — обугленные края и испорченные детали.
С другой стороны, не поддавайтесь на миф о “бесконечной глубине”. Новички часто полагают, что если 100-ваттный лазер может разрезать 10 мм дерева, то 200-ваттный обязательно справится с 20 мм. Это так не работает. Как обсуждалось в контексте фокусного расстояния, физика расходимости луча ограничивает вас обработкой листовых материалов независимо от чистой мощности. В случае с металлом «узким местом» часто является вовсе не мощность, а вспомогательный газ. Вы можете подать 4000 ватт на стальной лист, но если давление кислорода недостаточно для выдувания расплавленного шлака из реза, металл просто сплавится обратно позади луча.
Покупая ватты, вы покупаете не “скорость” или “глубину”, а определенный рабочий диапазон. Если 90% вашей работы — это фанера толщиной 3 мм, 60-ваттная трубка на самом деле даст вам лучшие результаты и больше контроля, чем 130-ваттный монстр.
Но даже самая идеально подобранная трубка бесполезна, если вы не можете поместить материал в корпус станка.
Размер рабочего поля против сквозных проемов: покупка с учетом текущей площади поверхности или будущей масштабируемости
Место в мастерской — это самая дорогая недвижимость, которая у вас есть, а занимаемая лазером площадь обманчиво велика, если учесть чиллер, вытяжку и пространство, необходимое для перемещения вокруг него. Многие новички переплачивают за огромное рабочее поле 4 на 3 фута (около 120 на 90 см), представляя, как они будут резать полноразмерные вывески. Слишком поздно они понимают, что могли бы достичь той же цели с помощью станка меньшего размера, оснащенного сквозными проемами.
Сквозной проем — это отверстие в передней и задней частях станка, позволяющее просунуть лист материала длиной 10 футов (около 3 метров) и резать его по частям. Этот процесс, называемый “индексацией”, использует программное обеспечение для точного совмещения следующей части вашего дизайна с участком, который вы только что закончили. Это требует больше времени на настройку и определенных навыков оператора, но позволяет станку с рабочим полем 24 дюйма (60 см) обрабатывать материал практически неограниченной длины. Если эти длинные заготовки в дальнейшем будут подвергаться формовке, а не просто резке, рабочий процесс на базе ЧПУ может потребовать соответствующих мощностей для гибки; решение ADH Machine Tool тандемный листогибочный пресс — это один из способов связать резку длинномерных деталей с масштабируемой гибкой листового металла.
Настоящий вопрос заключается в том, что является вашим «узким местом»: размер готового изделия или формат исходного сырья. Если вы покупаете фанеру уже нарезанными листами 12x20 дюймов, огромное рабочее поле — это просто пустая трата места, которую дольше продувать вытяжкой. Однако, если ваша бизнес-модель зависит от закупки промышленных листов 4x8 футов для снижения затрат на материал, вам нужен станок, способный работать с такими размерами — либо с массивным рабочим полем, либо с хорошо настроенной системой сквозной подачи. А для процессов обработки листового металла последующая установка для формовки, такая как у ADH Machine Tool, крупногабаритный листогибочный пресс может помочь превратить эти крупные нарезанные заготовки в готовые детали, не создавая нового «узкого места».
Масштабируемость — это не только создание более крупных объектов; это вопрос того, сколько времени в день вы хотите тратить на предварительную нарезку материала на циркулярной пиле, прежде чем он попадет на лазер.
Как только вы определились с размером и мощностью, вам нужно изучить узлы станка, которые начинают изнашиваться с того самого момента, как вы поворачиваете ключ.
Скрытый “бензобак”: понимание срока службы трубки, износа компонентов и обслуживания зеркал
В традиционной мастерской фрезерный или токарный станок может прослужить сорок лет при базовой смазке. Лазер — это другое; это технология, требующая большого количества расходных материалов. Стеклянная CO2-трубка — это, по сути, очень дорогая и высокотехнологичная лампочка. Каждую секунду, когда луч включен, газовая смесь внутри трубки медленно деградирует. Типичная стеклянная трубка постоянного тока рассчитана примерно на 2 000–10 000 часов работы, но это “лучший” лабораторный показатель. В реальной мастерской тепло — это невидимый убийца.
Если ваша система охлаждения позволяет температуре воды подняться выше 25°C (77°F), срок службы трубки резко сокращается. Вы не просто обслуживаете станок; вы управляете химической реакцией. Когда газ истощается, луч теряет свой “моду” — форму и концентрацию света, — что приводит к разрезам, которые шире с одной стороны или не прорезают материал насквозь. Вы не “чините” истощенную трубку; вы выбрасываете ее и покупаете новую.
Затем есть оптика. Зеркала и линзы — это “шины” в мире лазеров: они изнашиваются и требуют постоянной юстировки. Одна пылинка на зеркале отражает энергию лазера обратно в саму пыль, создавая горячую точку, которая может привести к трещине в стекле или выжечь отражающее покрытие. Если ваши зеркала смещены хотя бы на долю миллиметра, луч попадет в край сопла, а не в центр, что снизит мощность резки еще до того, как свет коснется дерева.
Обслуживание — это не рутина, которую вы выполняете только тогда, когда что-то ломается; это цена того, чтобы характеристики станка не превратились в дорогостоящий металлолом.
Учитывая эти технические реалии, выбор конкретной модели менее рискован, если вы можете подтвердить конфигурацию у поставщика, который поддерживает исследования и разработки в области лазерной резки, а также сервисное обслуживание на мировых рынках; для такого практического обсуждения выбора модели вы можете свяжитесь с ADH Machine Tool.
Структура перед покупкой: приведение ваших целей в соответствие с правильными технологиями
Вы понимаете физику, ограничения и реалии обслуживания. Теперь вы смотрите на таблицу брендов и цен, задаваясь вопросом, как сделать выбор. Ошибка новичков заключается в том, что они относятся к покупке станка как к покупке ноутбука — сравнивают объем оперативной памяти и скорость процессора, чтобы определить “лучший” вариант. В производстве вы оцениваете не функции, а результаты по стандарту. Промышленные предприятия используют такие стандарты, как ISO 9013, для измерения качества реза, допусков размеров и шероховатости кромок. Вам нужно принять такой же образ мышления. Брошюра, обещающая “точность на уровне микрон”, бессмысленна, если эта точность существует только тогда, когда станок выключен и неподвижен. Чтобы совершить умную покупку, нужно смотреть дальше статических цифр и оценивать, как станок работает под нагрузкой.
Точка пересечения, где возможности станка встречаются с вашими навыками работы с программным обеспечением и проектированием
Точность — это не единая характеристика, привязанная к порталу. Это свойство всей системы. Механическая жесткость, сервоуправление, терморегуляция и программное обеспечение — все должно работать безупречно, чтобы получить чистый рез. Вы можете купить станок с прочной чугунной рамой и первоклассными двигателями, но если проприетарное программное обеспечение, управляющее им, неуклюжее и устаревшее, вы никогда не раскроете потенциал оборудования.
Динамическая точность — вот что важно в цеху. Когда портал перемещает тяжелую лазерную головку по углам на высокой скорости, инерция работает против двигателей. Если ваша проектная работа включает сложные, плавные кривые, а программное обеспечение станка плохо преобразует эти векторы в команды движения, результатом будет рваный, прерывистый край реза. Точка пересечения — это место, где ваша способность спроектировать чистый файл встречается со способностью станка интерпретировать его без потери контроля.
Не покупайте станок, не протестировав предварительно его программный рабочий процесс. Попросите производителя запустить файл, созданный вами, а не их оптимизированный тестовый файл. Если программное обеспечение заставляет вас часами исправлять узлы и пути только для того, чтобы заставить станок двигаться плавно, этот станок будет стоить вам тысячи впустую потраченных человеко-часов, независимо от его цены.
Как мышление в категориях “энергия, длина волны и движение” меняет способ оценки любого режущего инструмента
Как только вы начинаете видеть лазер как систему энергии, длины волны и движения, маркетинговые уловки перестают работать. Возьмем “максимальную скорость резки”. Относиться к опубликованной максимальной скорости как к кратчайшему пути к покупке — это ловушка, потому что скорость не является линейной для разных материалов. Станок может быстро прорезать акрил толщиной 1 мм, но будет медленно и с трудом справляться с фанерой толщиной 3 мм из-за того, как этот материал поглощает энергию. Вы должны требовать таблицы режимов для вашего конкретного материала, а не заголовки со скоростями.
То же самое относится к движению и допускам. Для общих применений допуск часто составляет около ±0,005–±0,010 дюйма. Но когда вы переходите к более толстому материалу, реальность меняется. Руководства для начинающих часто обходят это стороной, но на более толстых заготовках погрешность лазерной резки может увеличиться до 0,5 миллиметра. Это гораздо больше, чем «хирургически точные» формулировки, используемые в продажах. Луч расходится, вспомогательный газ работает с трудом, а система движения борется с сопротивлением реза.
Оценивая инструмент через эту триаду — соответствует ли длина волны химии, соответствует ли энергия толщине и удерживает ли система движения допуск, — вы сразу отсеиваете 90% неверных вариантов.

Простой чек-лист для окончательного выбора вашего первого станка для лазерной резки
Чтобы завершить принятие решения, отбросьте лишний шум и пропустите оставшиеся варианты через этот фильтр.
Во-первых, определите химический состав вашего основного материала, чтобы установить требуемую длину волны: CO2 для органики, волоконный для металлов. Во-вторых, определите толщину вашего самого частого реза, чтобы установить необходимую мощность и давление вспомогательного газа, игнорируя миф о “бесконечной глубине”. В-третьих, проверьте размер рабочего поля относительно формата вашего сырья, а не размера готовой детали. Наконец, потребуйте пробный рез на вашем конкретном материале при требуемой толщине и измерьте динамический допуск самостоятельно.
Если вы пойдете по этому пути, вы перестанете искать универсальный «горячий нож». Вы поймете, что успех в лазерной резке заключается не в том, чтобы владеть самой дорогой коробкой на рынке. Речь идет о том, чтобы свет, выходящий из сопла, соответствовал молекулярной структуре листа на столе. Лазерный луч — это не универсальная отмычка, которая может пробиться через любую дверь. Это очень специфический ключ, и он повернет замок только в том случае, если вы потратили время на то, чтобы подобрать комбинацию.

















 Русский
 English
 العربية
 বাংলা
 Български
 Čeština
 Dansk
 Nederlands
 Deutsch
 Suomi
 Français
 Ελληνικά
 עִבְרִית
 हिन्दी
 Magyar
 Bahasa Indonesia
 Italiano
 日本語
 Қазақ тілі
 한국어
 Bahasa Melayu
 Norsk bokmål
 فارسی
 Polski
 Português
 Português do Brasil
 Română
 Српски језик
 Slovenčina
 Español de México
 Español
 Svenska
 Kiswahili
 தமிழ்
 Türkçe
 ไทย
 Tagalog
 Українська
 Tiếng Việt
 اردو
 简体中文
 香港中文
 繁體中文