
В 2014 году я встретил владельца мастерской, который вложился в волоконный лазер высокой мощности после того, как глянцевый буклет обещал, что он сможет резать лист толщиной 1 дюйм весь день напролёт. Уверенный, что займёт местный рынок, он агрессивно предложил цену на крупный строительный контракт, основываясь на этих характеристиках. Через три недели работы он был на 40 000 долларов в минусе — машина проводила больше времени, “разрезая” металл, чем производя пригодные детали.
В этой отрасли успех зависит от разрыва между тем, что машина способна сделать в лабораторных условиях, и тем, что ей следует поручать на вашем производственном участке. Если воспринимать паспортные данные как гарантию, а не как руководство, вы не ведёте бизнес по металлообработке — вы спонсируете производителей оборудования.
Для мастерских, оценивающих оборудование — будь то компактная Одностольный волоконный лазерный станок для резки для производства среднеликовой толщины или более мощная Комбинированный волоконный лазерный станок для резки для смешанной работы с листом и плитой — реальный вопрос не “Какая максимальная толщина?”, а “Где находится окно прибыльного производства?”
Разделение “Разрез против Производства”: почему паспортные максимумы редко имеют экономический смысл
Определение “разреза на пределе”: когда лазер едва-едва проходит насквозь
Разрез на пределе — это трофей для отдела продаж, а не зарплата для производственного менеджера. Когда производитель утверждает, что лазер мощностью 6 кВт способен резать углеродистую сталь толщиной 25 мм, он описывает идеальные условия: идеально настроенную машину, совершенно новую насадку и кислород лабораторного качества, позволяющие разделить один кусок стали на два. Кромка выглядит так, словно её погрыз раздражённый бобёр, а скорость резки настолько мала, что можно засекать время солнечными часами.
Именно такая “фантазия на основе паспорта” губит небольшие мастерские. На этих пределах лазер работает на грани своей тепловой способности, пытаясь удерживать рез — ширину пропила — свободным от расплавленного шлака. Небольшое изменение луча или падение давления вспомогательного газа — и резка срывается. Рез останавливается, головка рискует столкнуться, а оператор проводит следующий час, отбивая сварившийся кусок металла от опорных решёток.
Если машина едва справляется с резкой пластины, как вы ожидаете, что она выдержит даже незначительные колебания сорта материала?

Порог производственного качества: где скорость, наличие грата и конусность должны соответствовать стандартам мастерской
Производственное качество означает детали, которые переходят прямо со стола лазера на сварочную или покрасочную линию — без дополнительной обработки. При приближении машины мощностью 6 кВт к “максимуму” в 25 мм физика начинает работать против вас. Управление гратом ухудшается, по нижней кромке образуется затвердевшая “борода” металла, а конусность увеличивается сверх допустимых пределов.
Деталь с конусностью в 3 градуса может быть "разрезана" технически, но если это шестерня или монтажная скоба, она отправляется в брак. Чтобы добиться чистой, вертикальной кромки, лазер должен передавать достаточно избыточной энергии, чтобы мгновенно выбросить расплавленный материал из нижней части реза. Когда вы заставляете машину работать на пределе мощности, этот запас исчезает. Луч тратит всю энергию только на то, чтобы достигнуть нижней стороны пластины, оставляя ничего в резерве для улучшения качества кромки.
Но даже если качество кромки вас не волнует — вы проверяли время?
Штраф времени 80/20: почему последние 20% номинальной толщины съедают 80% вашего технологического времени
Зависимость мощности от толщины нелинейна — это обрыв. Лазер мощностью 6000 Вт может разрезать 10-миллиметровую плиту со скоростью 2,5 метра в минуту, но при переходе к 20 мм ваша скорость может почти уменьшиться вдвое. Попробуйте достичь "максимума" в 25 мм — скорость резки может упасть до 0,6 метра в минуту или меньше.
На этом этапе вы платите за электричество, вспомогательный газ и работу оператора в четыре раза дольше, чтобы получить тот же линейный дюйм реза. В этом и заключается логика правила 70%: оставайтесь в пределах 70% от номинального максимума машины — и вы работаете в "зоне прибыльности", где мощность и скорость остаются сбалансированными. Перейдите эту границу — и вы не просто режете медленнее, а погружаетесь в экспоненциальную потерю эффективности, когда каждый дополнительный миллиметр толщины может стоить вам многократных потерь дохода.
Для большинства производственных мастерских именно эта зона “сладкой прибыли” — там, где правильно настроенная Одностольный волоконный лазерный станок для резки обеспечивает наибольшую отдачу от инвестиций, быстро обрабатывая средние толщины вместо того, чтобы “ползти” на границе допустимого диапазона.
И имеет ли вообще значение повышенный расход газа и электроэнергии, если деталь всё равно требует доработки после того, как покинет стол?
Почему "максимальная толщина" игнорирует реальные затраты на постобработку и переделку
Каждая минута, которую техник тратит на работу ручной шлифовальной машинкой, удаляя шлак, — это минута, не потраченная на следующую, приносящую доход задачу. Эксплуатация лазера на его предельной мощности фактически переносит нагрузку станка на ваш рабочий персонал. Я проверял цеха, где кажущаяся "экономия" от покупки меньшего станка для резки толстого металла полностью исчезала из-за 200 % роста затрат на вторичную отделку.
Более того, показатель "максимальная толщина" почти никогда не учитывает прожиг — самую агрессивную и изнуряющую фазу реза. Прожигать лист толщиной 25 мм на станке, рассчитанном на 25 мм, — всё равно что гнать двигатель грузовика в красной зоне, таща прицеп по подъёму в 10 %: можно и добраться до вершины, но трансмиссию вы по дороге угробите. Повторные нестабильные прожиги загрязняют линзы и повреждают сопла, повышая "скрытые" расходы на обслуживание, которые никогда не отражаются в таблицах окупаемости производителя.
Закон убывающей отдачи при увеличении мощности лазера: почему плотность мощности важнее общей ваттности
Миф линейного масштабирования: почему 12 кВт не вдвое эффективнее 6 кВт при резке толстого металла
6-киловаттный волоконный лазер прорезает нержавеющую сталь толщиной 3 мм со скоростью 20 м/мин — почти в шесть раз быстрее, чем система на 1,5 кВт. Именно такие цифры попадают в рекламные заголовки, ведь они создают впечатление чистой, линейной, почти волшебной окупаемости. Если увеличение мощности в четыре раза будто бы вчетверо повышает производительность, кажется, что решение о новой покупке очевидно. Но что происходит, когда вы отходите от тонкого металла и переходите к толстому листу, который действительно заказывают ваши клиенты?
При резке тонкого материала лазер испаряет крошечное количество массы и проходит дальше, пока тепло не успевает рассеяться. Но на толщине 20–25 мм вы уже не режете линию — вы вырезаете траншею. Увеличение мощности с 6 кВт до 12 кВт не удваивает скорость резки листа толщиной в дюйм, потому что объём расплавленного металла, который нужно вытолкнуть из прорези, растёт кубически, а не линейно. И за эту дополнительную мощность вы платите дважды: сначала в счёте за электроэнергию — где 6 кВт источник может тянуть почти 20 кВт из сети с учётом охладителей и вентиляторов — а потом ускоренным износом расходников.
Если скорость резки не растёт вместе с ваттами, то куда же девается вся эта лишняя энергия?
Отвод тепла против подачи энергии: настоящий физический предел при резке толстого металла
Когда вы подаёте 12 000 Вт в узкий фокус на толстой заготовке, сталь перестаёт вести себя как просто материал и начинает функционировать как гигантский теплоотвод. В тонком металле зона термического влияния остаётся минимальной, потому что луч движется быстрее, чем металл способен проводить тепло. В толстом листе скорости падают настолько, что окружающий материал поглощает и рассеивает энергию, постепенно нагревая всю деталь. Это приводит к тепловому разгоранию: рабочий газ уже не может чётко отделить зону расплава от твёрдой стали. Именно тогда появляется dreaded “самоподжог” или зашлакование, превращающее лист толщиной 1 500 мм из стали марки 50 в брак.
Вы не сможете просто «додавить» это большей мощностью. Если подача тепла растёт без адекватного отвода, вы по сути свариваете металл крайне дорогой горелкой. Я видел, как цеха режут 12-киловаттными установками листы 20 мм на полной мощности, и в итоге заготовки так перегреваются, что коробятся прямо на решётке режущего стола ещё до завершения программы.
Но что делать, если сам материал больше не способен рассеивать энергию?

Качество луча и фокусное расстояние: когда оптика — а не источник мощности — задаёт предел глубины
Луч лазера не является жёстким цилиндром света — он больше похож на песочные часы. Самая узкая часть, или “шейка”, — это фокус, где плотность энергии максимальна, а длина этой узкой зоны определяет глубину реза. Для резки толстого металла нужна длинная, плотная шейка, чтобы луч оставался сфокусированным от верхней поверхности 25‑мм листа до нижней. Высокомощные системы часто сталкиваются с трудностями, потому что при передаче большой энергии через оптоволокно и режущую головку ухудшается параметр качества луча (BPP), что снижает общее качество фокусировки.
Луч низкого качества, так называемый “грязный” 12‑киловаттный поток, может иметь толстую талию, которая слишком быстро расходится. Если интенсивность едва сохраняется к нижней части листа — когда луч уже расплылся в широкий, ослабленный конус, — то лишние ватты лишь нагревают стенки прорези вместо того, чтобы прорезать металл. Результат — чрезмерный конус реза: деталь 20 мм сверху и 22 мм снизу, практически обречённая на отход.
Если луч не может удерживать плотную фокусировку, имеет ли вообще значение, сколько за ним стоит мощности?
Плотность мощности: почему меньший диаметр пятна часто превосходит большую ваттность
Думайте о плотности мощности как о разнице между садовым шлангом и мойкой высокого давления. Шланг может выдавать больше общий объём воды в минуту (общая мощность), но мойка срезает грязь потому, что концентрирует меньший объём жидкости в узкий, высокоскоростной поток (плотность мощности). В лазерной резке установка на 4 кВт с высококачественной оптикой и пятном 100 микрон зачастую превосходит 8‑киловаттную машину с пятном 300 микрон при работе со средними толщинами.
Чем выше плотность мощности, тем сильнее “удар” луча, позволяющий мгновенно испарять материал, а не плавить его постепенно. Когда вы верите мифу из технических характеристик, что “чем больше ватт, тем лучше”, вы часто переплачиваете за больший шланг, тогда как вам нужна просто более узкая насадка. Именно поэтому хорошо настроенная система на 6 кВт может работать лучше, чем совершенно новая 10‑киловаттная, если у последней слегка сбит оптический путь или некачественное волокно.
Возможно ли, что покупая больше “мощности”, вы на самом деле приобретаете больше “тепла”, которое не можете эффективно контролировать?
Динамика вспомогательных газов: невидимая сила, определяющая ваши пределы по толщине
Направьте 12-киловаттный лазер на лист толщиной 25 мм без вспомогательного газа, и вы не получите рез — вы получите светящееся, расширяющееся озеро расплавленной стали. Задача лазера — просто превратить твёрдый металл в жидкий. Вспомогательный газ должен затем физически удалить эту жидкость из реза до того, как она снова затвердеет. Вы режете не просто светом — вы управляете системой эвакуации под высоким давлением. И вот тут заявления из технических спецификаций начинают рушиться. Грузовик может быть рассчитан на буксировку 10 000 фунтов на ровной испытательной площадке, но попробуйте тянуть тот же вес ежедневно по уклону в 10 % — и вы перегреете трансмиссию и утонете в затратах на обслуживание. Работа лазера на его максимальной заявленной толщине делает то же самое с вашей системой подачи газа. Если газ не успевает достаточно быстро удалить расплавленный металл, дополнительная мощность лишь превращает лист в расплавленный беспорядок. Так как же два основных вспомогательных газа справляются с этой задачей эвакуации расплава?
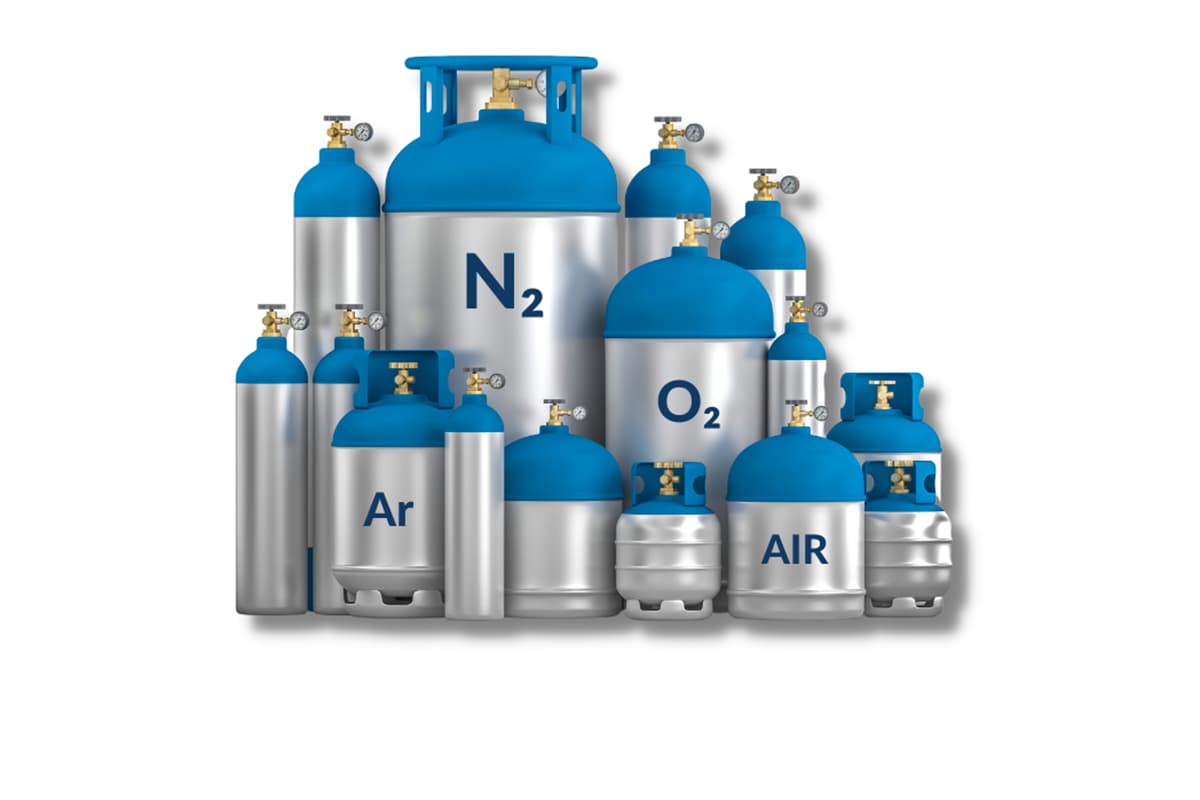
Кислород против азота: баланс между экзотермической скоростью резки и качеством кромки
Кислород не просто выдувает расплавленный металл из реза — он активно его сжигает. На толстой низкоуглеродистой стали до 60 % процесса резки обеспечивается экзотермической реакцией. Кислород воспламеняет предварительно нагретую сталь, создавая самоподдерживающийся процесс горения, который позволяет даже установкам с меньшей мощностью прорезать толстый лист. Это звучит весьма эффективно — и в определённой степени так и есть — но химическая реакция имеет встроенное ограничение по скорости. Поскольку процесс зависит от времени горения, кислород фактически ограничивает скорость резки тонких листов. Если подача материала выходит за естественный темп реакции, пламя гаснет, и вы теряете рез. Итак, если химия накладывает потолок, может ли механическая сила обеспечить большую скорость?
Азот, напротив, представляет собой чисто механическое решение. Он использует чистую кинетическую энергию для выброса расплавленного материала из реза, без всяких химических реакций. На тонкой углеродистой стали толщиной менее 6 мм современный волоконный лазер с азотом работает с потрясающей скоростью, формируя чистую кромку без оксидов, готовую к порошковой окраске прямо со стола. Даже если качество кромки для вас не приоритет, рост производительности невозможно игнорировать: на стали средней толщины механическая скорость резки с азотом обычно превосходит химически ограниченную скорость кислорода. Проблема возникает, когда вы пытаетесь масштабировать такой «силовой» подход для толстой плиты, где объём расплава резко увеличивается. Если кислород слишком медленный для тонких материалов, а азот становится затратным и неэффективным на толстой плите, то где находится практическая золотая середина для производственной мастерской?
Воздух под высоким давлением: экономический компромисс для средних толщин
Азот стоит дорого, а кислород обменивает скорость на химическую помощь. Сжатый воздух под высоким давлением выступает прагматичным компромиссом. Так как сжатый воздух примерно на 78 % состоит из азота и на 21 % из кислорода, он обеспечивает гибридный эффект: умеренный экзотермический прирост от кислорода в сочетании с механическим выдувом от азота. Для материалов средней толщины — около 3–10 мм низкоуглеродистой стали или алюминия — резка воздухом при давлении 10–15 бар может приблизиться к скоростям азота при значительно меньших затратах на газ. Компромисс — слегка окисленная кромка, которую, возможно, придётся быстро зачистить, если планируется сварка или покраска сразу после обработки. Тем не менее экономическая выгода очевидна. Замените расходы на жидкий азот стоимостью около 40 $ в час на примерно 5 $ в час за электроэнергию компрессора, и себестоимость детали снизится кардинально.
Именно в этом диапазоне толщин многие цеха используют стратегии резки воздухом совместно с универсальным Комбинированный волоконный лазерный станок для резки— балансируя производительность на тонких листах и способность обработки средней толщины без перехода в невыгодное использование азота.
Слабое место резки воздухом — стабильность. Если ваша машина едва справляется с удалением расплава, как она сможет выдержать небольшое различие в марке металла или кратковременное падение давления в линии? Никак. Резка воздухом требует точно настроенной системы, безупречной фильтрации и строгого соблюдения правила 70 %, чтобы процесс оставался стабильным. Как только вы выходите за пределы этой безопасной рабочей зоны и пытаетесь протолкнуть газ через более толстую плиту, законы газовой динамики начинают работать против вас.
Когда поток газа становится узким местом: конструкция сопла и физика удаления расплава
Резка листа толщиной 20 мм с использованием азота требует экстремального давления — часто более 20 бар. Но если попытаться пропустить 20 бар газа через стандартное медное сопло диаметром 2 мм, вы не получите прямой ламинарный поток — возникнет турбулентность. Газ бурно расширяется на выходе из отверстия, отражаясь от поверхности листа вместо того, чтобы проникать прямо в рез. Эта турбулентность задерживает расплав внутри, вызывая обильное образование нагара вдоль нижней кромки. В этот момент ограничивающим фактором становится уже не мощность лазера, а гидродинамика.
Производители в спецификациях гордо заявляют о резке стали 25 мм с азотом, но редко уточняют, что для этого требуются специальные сопла с двойным отверстием или контактного типа, чрезвычайно чувствительные к высоте зазора. Если высота сопла отличается хотя бы на долю миллиметра, поток под давлением 20 бар теряет целостность. Расплав начинает скапливаться, луч рассеивается, и рез разрушается. Вы больше не просто управляете лучом света — вы обслуживаете систему выхлопа под высоким давлением. И как всё это сказывается на ваших почасовых производственных затратах, когда система работает на полную мощность?

Скрытая цена увеличения толщины при использовании азота с высоким расходом
Теперь переведём эту турбулентность в реальные деньги. Расход газа растёт пропорционально квадрату диаметра сопла. Увеличив размер сопла с 1,5 мм при резке 6 мм листа до 3,0 мм при попытке протолкнуть азот через 20 мм сталь, вы увеличите расход не вдвое, а вчетверо. Я проводил аудит предприятий, которые инвестировали в 12-киловаттные лазеры специально для резки толстой нержавеющей стали с азотом, и обнаруживал, что их резервуар с жидким азотом опустошается через день. Они тратят около 80 $ в час только на газ, при этом машина движется со скоростью всего 6 метров в минуту — или даже медленнее.
Когда вы выводите установку на её предельную толщину, заявленную производителем, объём азота, необходимый для предотвращения образования шлака, стремительно съедает вашу прибыль. Здесь правило 70 % становится неизбежным. Да, у вас может быть достаточно мощности, чтобы расплавить 25 мм лист. Да, у вас может хватать давления, чтобы очистить рез. Но в реальных производственных условиях вы просто не сможете оправдать затраты на газ, необходимые для стабильной и прибыльной работы.
Если вы оцениваете баланс между производительностью резки и эксплуатационными затратами, то изучение подробных технических характеристик и данных о производительности в официальном брошюры поможет прояснить, где именно находится реальный производственный предел станка — за пределами заявленной максимальной толщины.
Отклонения по материалам: почему алюминий и нержавейка нарушают стандартные правила
Представьте себе тяжёлый пикап, рассчитанный на буксировку 10 000 фунтов. Прицепите к нему трейлер весом 9 900 фунтов и проедьте по ровной парковке — машина справится. А теперь попробуйте подняться с тем же грузом на 10 % уклон посреди летней жары, и вы почувствуете запах трансмиссионной жидкости, прежде чем достигнете вершины.
В терминах лазерной резки, низкоуглеродистая сталь — это как ровная парковка. Алюминий и нержавеющая сталь — это уровень 10%.
Когда производитель утверждает, что волоконный лазер мощностью 6 кВт может резать алюминий толщиной 25 мм, технически он прав — но речь идёт о контролируемых лабораторных условиях, а не об обычном утре вторника на производстве. Эти характеристики не учитывают, как разные материалы реагируют на фотонную энергию. Если запустить цветные металлы на пределе 100% из “спецификационного фантазийного” листа, вы жертвуете не только скоростью — вы рискуете повредить внутренние оптические компоненты режущей головки.
Отражательная способность и теплопроводность: истинные пожиратели мощности в мире лазеров
Алюминий и медь — настоящие пожиратели мощности в заготовительном цеху. Низкоуглеродистая сталь легко поглощает лазерную энергию, тогда как алюминий ведёт себя как зеркало — отражая значительную часть луча обратно в волокно подачи. Современные системы оснащены защитой от обратного отражения, но этот механизм работает, отключая машину для защиты источника питания.
А каждый останов означает потерянную деталь.
Отражение — лишь половина проблемы. Теплопроводность усугубляет её. Алюминий функционирует как огромный теплоотвод — как только лазер касается поверхности, тепло мгновенно уходит из зоны реза и рассеивается по всей пластине. Чтобы поддерживать стабильную ванну расплава, необходимо вводить гораздо больше энергии, чем предполагает одна только толщина материала.
Если вы работаете на 90% от номинальной мощности машины при резке алюминия толщиной 12 мм, у вас нет запасного ресурса. В момент, когда пластина нагревается от предыдущих резов, фокус начинает смещаться.
Тот 30% запас мощности — не роскошь: он необходим, чтобы компенсировать врождённую способность материала рассеивать тепло.
Но если алюминий ведёт себя как теплоотвод, противодействуя лазеру, почему же низкоуглеродистая сталь кажется более «послушной»?
Низкоуглеродистая сталь и кислородное преимущество: почему меньшая мощность даёт непропорционально большие результаты
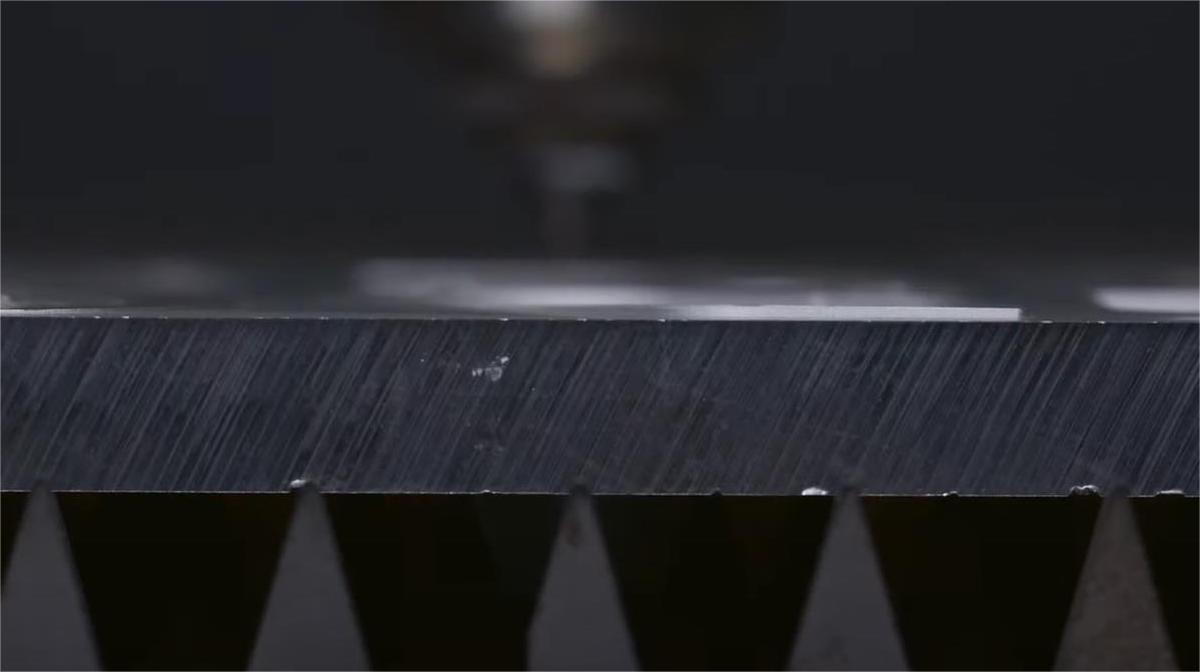
Низкоуглеродистая сталь уникальна тем, что лазер выполняет не всю работу. При резке углеродистой стали кислородом вы вызываете экзотермическую реакцию — по сути, контролируемое горение, где лазер лишь служит источником воспламенения. Поэтому ручной лазер на 800 Вт может разрезать 8 мм мягкой стали, но испытывает трудности с 4 мм нержавейкой.
Кислород обеспечивает большую часть энергии, позволяя машинам меньшей мощности работать значительно выше своих номинальных возможностей.
Однако это “кислородное преимущество” имеет чёткий предел. Когда машины выходят на экстремальные уровни мощности — например, системы на 40 кВт, которые сейчас появляются на рынке — динамика расплава полностью меняется. Даже с такой мощностью резка 30 мм и 40 мм углеродистой стали может привести к деформации и образованию сильных разбрызгиваний, потому что экзотермическая реакция становится слишком агрессивной.
В этот момент “преимущество” кислорода превращается в недостаток. Зона термического воздействия расширяется настолько, что детали начинают коробиться ещё до завершения всего раскроя.
Можно иметь неограниченную мощность на бумаге, но если материал превращается в шлак, потому что вы превысили практический предел толщины, то ваттность остаётся лишь маркетинговой цифрой.
Чтение кромки: использование нагара и зоны термического воздействия (HAZ) для диагностики перегруженной машины
Можно понять, когда цех игнорирует правило 70%, просто заглянув в контейнер для отходов. Если машина работает на пределе, качество кромки говорит само за себя. На нержавеющей стали это обычно проявляется в виде нагара — затвердевшего шлака, прилипшего к нижней стороне реза, из-за чего кому-то приходится тратить двадцать минут на зачистку шлифовальной машинкой.
Нагар — не просто косметический дефект; это диагностический сигнал того, что вспомогательный газ и мощность лазера находятся в дисбалансе.
Если вы замечаете широкую синюю или пурпурную полосу вдоль кромки детали из нержавейки, скорее всего, машина работала слишком медленно, потому что ей не хватало мощности для поддержания скорости. Эта расширенная зона термического воздействия (HAZ) изменяет микроструктуру металла, часто повышая хрупкость или снижая устойчивость к коррозии.
Правильный рез должен напоминать обработанную механическим способом кромку — а не выглядеть обожжённым и расплавленным.
Когда вы работаете в том самом “сладком диапазоне” 70%, лазер сохраняет достаточно резервной мощности, чтобы поддерживать высокую скорость подачи. Такая скорость удерживает тепло внутри реза, не позволяя ему проникать в окружающий материал. В результате получается чистая вертикальная структура зерна, и деталь отделяется сама — без необходимости дополнительной обработки.
Если срез показывает, как машина завершила работу, то что показывает точка входа — как она началась?
Предел пробива: скрытое ограничение при обработке толстых пластин
Попробуйте заставить лазер пробить 20 мм углеродистой стали на грани его возможностей — и внутри кожуха это будет звучать как выстрел из дробовика: резкие, мощные хлопки, сопровождаемые струей расплавленных искр, отскакивающих от сопла. В технических характеристиках может быть указано, что ваш волоконный лазер мощностью 6 кВт способен резать 25 мм мягкой стали. И, вероятно, это правда — когда головка уже в движении и рез полностью сформирован. Но начало реза — совершенно другой вызов с точки зрения физики. Настоящее производственное ограничение лазера определяется не тем, насколько толстый материал он может резать при движении, а тем, какую толщину он может пробить, не повредив себя. И этот предел всегда ниже.
Нельзя резать то, что нельзя пробить: начало с края против пробива из центра
Когда рез начинается с внешнего края листа, расплавленный металл сразу получает путь для выхода. Сила тяжести и вспомогательный газ работают вместе, чтобы выталкивать шлак вниз и прочь от режущей головки. Но в типичном раскрое на листе, как часто вообще возможен старт с края? Почти никогда. В реальном производстве примерно 95% профилей требует пробива из центра.
Направьте лазер в середину толстой плиты, и расплавленный материал не имеет выхода, кроме как подниматься обратно вверх по резу, пока луч наконец не прорежет нижнюю сторону. Вы фактически сверлите слепое отверстие, используя концентрированный свет и давление газа. Если ваш станок едва справляется с толщиной материала, как он справится с нормальными колебаниями химического состава плиты? Вы просите вспомогательный газ выбросить гейзер жидкой стали из герметичной полости — прямо в сторону самых дорогих компонентов режущей головки.
Защита линзы: контроль разбрызгивания и теплового отражения при резке максимальной толщины
Этот гейзер расплавленной стали — не просто грязь, он активно атакует расходные материалы. Защитное окно находится всего в нескольких миллиметрах над отверстием сопла, прикрывая фокусирующую оптику под ним. Когда вы пытаетесь довести станок до так называемой 100% номинальной мощности по паспорту, пробив длится — иногда три или четыре секунды непрерывного воздействия. Этот затянутый этап слепого пробива создает огромное количество брызг. Достаточно одного микроскопического капельного комка шлака, запекшегося на защитном стекле, чтобы вызвать цепную реакцию проблем. Как только стекло загрязнено, оно перестает чисто пропускать лазер; вместо этого начинает поглощать тепло. Этот тепловой сдвиг изменяет фокусную точку луча прямо во время реза, мгновенно превращая идеально настроенный процесс в нечто, режущее как тупая ножовка.
Вы жертвуете не только качеством кромки — вы сжигаете расходники по сотне долларов каждый, пытаясь сэкономить копейки на загрузке оборудования.
И даже если качество кромки вас не волнует — вы проверяли часы? Станок, работающий на предельной толщине, может тратить по пять секунд на пробив каждого отверстия. Умножьте на двести отверстий в массиве тяжелых оснований, и вы получите почти двадцать минут чистого простоя — минут, когда станок просто стоит, перегревается, прежде чем продвинется хотя бы на миллиметр по профилю.
Многоступенчатый пробив: использование программного интеллекта для преодоления аппаратных ограничений
Производители лазеров прекрасно осведомлены о потолке возможностей оборудования, поэтому стараются компенсировать его программными средствами. В игру вступает многоступенчатый пробив. Вместо того чтобы бить по пластине полной мощностью и надеяться на прорыв, машина пульсирует луч в контролируемых этапах. Она сверлит неглубокую воронку, делает паузу, чтобы вспомогательный газ вытолкнул расплавленный шлак, сдвигает фокус вниз и снова излучает. На пластине толщиной 25 мм система может использовать трёх- или четырёхступенчатую последовательность пробива, лишь бы пройти вход без повреждения себя.
Это как плавное отпускание сцепления на перегруженном грузовике, чтобы затащить его в гору — блестящий способ защитить оборудование, но губительный для производительности. Если ваш производственный план основан на том, что лазер будет резать со скоростью 6 метров в минуту и выше, вы, вероятно, игнорировали мучительное время задержки, необходимое для многоступенчатого пробива. Да, возможно, вы обрабатываете материал максимальной номинальной толщины станка — но с такой скоростью, которая незаметно разъедает вашу прибыль и, в конечном счёте, бизнес.
Опасность “взрывного отверстия”: когда пробив толстых пластин разрушает деталь ещё до начала реза
Последнее оскорбление при попытке преодолеть пределы пробива — это повреждение самой стали. Когда вы заставляете лазер прорваться через пластину при максимальной номинальной толщине, экстремальное тепло и давление газа, необходимые для прорыва, часто вырываются наружу, создавая массивную воронку на поверхности. В цеху мы называем это “взрывным отверстием”. На плите 20 мм агрессивный пробив может оставить после себя затвердевший вулкан шлака, выступающий на пять миллиметров за линию предполагаемого входа.
Если ваша деталь включает мелкие внутренние контуры или маленькие отверстия под болты, этот радиус взрыва может попасть в готовый профиль. Зона термического влияния, созданная при пробиве, делает окружающий металл хрупким, и когда режущая головка начинает свой путь, часто возникают микротрещины. В этот момент вы не просто замедлили производство — вы испортили деталь до того, как начался первый реальный рез.
Правило 70%: практическая основа для выбора мощности лазера
Грузовик может быть рассчитан на буксировку 10 000 фунтов, но если каждый день тянуть максимальную нагрузку по 10-процентному уклону, вы спалите трансмиссию и будете терять деньги на ремонтах. С лазерами то же самое. Когда в брошюре говорится, что 6 кВт-установка может резать сталь толщиной 25 мм, эта цифра означает предельный показатель отделения — медленный, изнуряющий, прожигающий линзу режим выживания, выдаваемый за маркетинговое преимущество.
Правило 70 процентов — ваш финансовый барьер против таких рекламных мифов. Оно гласит: максимальная планируемая производственная толщина не должна превышать 70 процентов опубликованного производителем лимита. Если в брошюре указано 25 мм, ваш реальный потолок для прибыльных заказов — 17,5 мм. За этим порогом физика потока вспомогательного газа и удлинённое время пробива превращают высокоскоростной центр профилирования в медлительную, ненасытно поглощающую расходники проблему.
Если потолок составляет 70 процентов, следующий очевидный вопрос: какая толщина действительно должна входить в ваш ежедневный производственный график?
Составление карты вашего материалового баланса: закупайте под ежедневные 80%, а не под исключительные 1%
Владельцы мастерских регулярно переплачивают за мощность из страха, строя всю свою инвестиционную стратегию вокруг массивной работы с основанием, которую они выполняли всего два раза в прошлом году. Вместо этого вам нужно определить комбинацию материалов и подобрать покупку под те 80 процентов работы, которые приносят ежедневную прибыль, — а не под 1 процент редких заказов. Если ваш основной бизнес — углеродистая сталь 10 мм, лазер мощностью 6 кВт будет работать плавно на стандартных, крайне прибыльных скоростях. Однако как только вы начнёте использовать ту же машину для диапазона 10–20 мм, скорость резки снизится на 30–50 процентов.
В этот момент вы уже не производите детали эффективно — вы просто держите машину занятой.
Если заставить источник 6 кВт резать материалы свыше 20 мм, скорости могут упасть до 70 процентов, оставляя за собой сильно ребристые края, которые почти гарантируют необходимость последующей шлифовки. Если ваш производственный график предполагает скорость резки лазером 6 метров в минуту или меньше, вы не учитываете реальную эксплуатационную стоимость. Каждый час, проведённый за контролем резки максимальной толщины, — это час, когда вы не перерабатываете три листа материала среднего калибра с высокой наценкой.
Расчёт "сладкой точки": где производительность и качество кромки сходятся для максимальной прибыли
Сладкая точка определяется не только скоростью; это баланс между качеством кромки и эксплуатационными затратами. Производители любят публиковать таблицы толщин, размывающие границу между максимальной способностью к прорезанию и реальной производственной производительностью, побуждая покупателей полагаться на впечатляющие цифры. Реальные производственные таблицы показывают более суровую картину: лазер 6 кВт поддерживает оптимальные, стандартные скорости резки только до 10 мм для углеродистой стали — значительно ниже 70 процентов от его максимума разреза 25 мм. В пределах этой сладкой точки 10 мм газ-ассистент эффективно удаляет расплавленный металл из реза, время прожига почти мгновенное, а края не требуют дальнейшей обработки.
Но даже если качество кромки не ваш приоритет, вы проверяли, сколько времени это занимает?
Когда вы выходите за пределы сладкой точки, рез сужается внизу, газ-ассистент больше не может эффективно удалять шлак, и машине приходится снижать скорость до минимума, чтобы не потерять рез. Превращение этой неэффективности в потерю ежечасной прибыли болезненно. Если каждая деталь требует десяти минут ручной шлифовки из-за превышения оптимальной толщины, эта трудозатрата напрямую снижает вашу почасовую прибыль. В итоге вы платите премию за волоконный лазер, но при этом несёте вторичные затраты на обработку, как при работе с плазменным столом. И если рез неудачен даже внутри теоретической сладкой точки — действительно ли мощность стоит винить первой?
Когда нужно скорректировать настройки, а не мощность: диагностический чек-лист при сбоях резки толстых пластин
Когда резка толстого листа прерывается, естественная реакция — пожелать больше мощности. Прежде чем согласиться на источник с большей мощностью, проверьте параметры процесса. В большинстве случаев сбой реза на толстом листе происходит не из-за нехватки фотонов, а из-за нарушения динамики газа или передачи луча. Начните с центровки сопла. Если луч не идеально выровнен по центру отверстия сопла, поток газа будет идти неравномерно через рез, оставляя сильный облой с одной стороны и чистую кромку — с другой. Затем проверьте положение фокуса. Толстая пластина обычно требует, чтобы фокусная точка находилась глубоко внутри материала — иногда ближе к нижней поверхности, — чтобы открыть рез достаточно широко для правильного удаления шлака.
Если ваша машина едва справляется с листом в идеальных условиях, как она сможет выдержать даже незначительные отклонения в качестве материала?
Также необходимо проверить чистоту и давление подачи газа-ассистента. Даже небольшое снижение чистоты кислорода может сразу ослабить экзотермическую реакцию, необходимую для резки углеродистой стали, заставляя вас снижать скорость просто для сохранения разделения. Точная настройка параметров, переход на двухслойное сопло или оптимизация последовательности прожига часто возвращают стабильную резку — без добавления ни одного ватта мощности. После того как сама машина отрегулирована механически, какие внешние факторы всё ещё могут ограничивать ваш предел толщины?
За пределами машины: как марка материала и состояние поверхности переопределяют ваши пределы толщины
Вы можете точно настроить фокус, оптимизировать давление газа и высчитать идеальное окно резки с абсолютной точностью, но в конечном итоге последнее слово остаётся за металлургическим заводом. Горячекатаная углеродистая сталь, покрытая плотной окалиной, ведёт себя совсем не так, как травлёный и смазанный лист. Окалина действует как тепловой барьер и непредсказуемая переменная. Она влияет на то, как лазерный луч взаимодействует с поверхностью материала, часто заставляя снижать скорость резки и повышать давление газа, чтобы поддерживать стабильную экзотермическую реакцию.
Ржавчина и поверхностная коррозия ещё более проблематичны, образуя микроскопические пустоты, нарушающие плавный ламинарный поток газа-ассистента.
Когда поток газа становится турбулентным, расплавленная сталь больше не удаляется чисто. Вместо этого она прилипает к нижнему краю, образуя тяжёлый облой — или, что хуже, возвращается обратно в рез и спаивает деталь с окружающим скелетом. Если вы режете углеродистую сталь A36 толщиной 15 мм, пролежавшую на улице, ваш практический производственный потолок в 70 процентов может быстро снизиться до 50 процентов. Ни одна прецизионная оптическая система не способна преодолеть металлургическую реальность обрабатываемого листа. Правильный выбор мощности лазера означает признание того, что состояние материала часто снижает возможности, которые вы считали приобретёнными.
Если вы не уверены, как сопоставить мощность лазера, стратегию подачи газа и реальные условия материала с вашим производственным набором, безопаснее всего не гнаться за наибольшей мощностью — а подробно обсудить ваше применение с квалифицированным поставщиком оборудования. В случае сомнений, связаться с нами оцените оптимальную конфигурацию для реального окна прибыльности вашего цеха — а не его теоретический максимум.

















 Русский
 English
 العربية
 বাংলা
 Български
 Čeština
 Dansk
 Nederlands
 Deutsch
 Suomi
 Français
 Ελληνικά
 עִבְרִית
 हिन्दी
 Magyar
 Bahasa Indonesia
 Italiano
 日本語
 Қазақ тілі
 한국어
 Bahasa Melayu
 Norsk bokmål
 فارسی
 Polski
 Português
 Português do Brasil
 Română
 Српски језик
 Slovenčina
 Español de México
 Español
 Svenska
 Kiswahili
 தமிழ்
 Türkçe
 ไทย
 Tagalog
 Українська
 Tiếng Việt
 اردو
 简体中文
 香港中文
 繁體中文