Вы проходите мимо листогибочного пресса и видите оператора, который гнет кронштейны из 12-го калибра исключительно на крайнем правом участке 10-футового стола. Он открыл контроллер и вводит очередную поправку +0,5 градуса для оси Y2. Спросите его, зачем, и он поклянется, что сегодня ему мешает текстура материала. Но текстура тут ни при чем. Он борется с машиной, которая механически не выставлена в квадрат. Мы относимся к современным листогибочным прессам как к волшебным ящикам, полагая, что ЧПУ может перехитрить физическую реальность. Это не так. Вы не сможете починить шатающийся стол, подложив подставку под чашку кофе, и вы не сможете исправить кривую траверсу с помощью программного патча.
Неважно, работаете ли вы на старом гидравлическом оборудовании или на современном, CNC-листогиб, законы геометрии и распределения нагрузки остаются теми же: металл должен быть выровнен прежде, чем можно доверять программному обеспечению.
Ловушка “пластыря”: почему погоня за углами гиба гарантирует, что завтра вы вернетесь к той же проблеме
Нестабильные гибы выглядят как износ инструмента или разброс характеристик материала, но обычно это не так
Вы измеряете изгиб под углом 90 градусов и получаете 89,5 слева и 91 справа. Инстинктивно вы вините инструмент. Проводите ногтем по матрице V, ищете стертый угол, или ругаете сталелитейный завод, бормоча о неоднородной прочности на растяжение по листу. Ложь состоит в том, что ваш инструмент изнашивается неравномерно или материал — мусор. Реальность в том, что годы смещенного гиба вызвали боковую нагрузку на ползун, незаметно деформируя механическую базу.
Пресс-листогиб — это гигантский рычаг, и физика всегда взымает свои долги.
Когда операторы постоянно предпочитают одну сторону стола для выполнения небольших партий деталей, они создают неравномерную нагрузку на гидравлические цилиндры и рычажные механизмы. Со временем это приводит к появлению “обратной бомбировки” стола и скручиванию траверсы ровно настолько, чтобы параллельность нарушилась. Вы видите не износ инструмента, а призрак десяти тысяч нецентрированных гибов, проявляющийся в виде механического прогиба. Итак, если машина физически искривлена, почему мы первым делом тянемся к пульту управления, а не к индикатору часового типа?
Дорогостоящее заблуждение о том, что “калибровка” означает вызов заводских специалистов
Сервисный инженер от производителя стоит 150 долларов в час плюс расходы на проезд, и обычно они не могут приехать на ваше производство раньше следующего вторника. Столкнувшись с таким простоем, руководство впадает в панику. Они полагают, что калибровка — это мистическая роскошь, доступная только заводу, требующая проприетарных лазеров и степени магистра в области гидравлики.
Это не так.
Заводские специалисты просто измеряют статическую параллельность — физическое расстояние между траверсой и столом в состоянии покоя — и регулируют механические упоры или линейные энкодеры до тех пор, пока левая и правая стороны не совпадут. Они охотятся за тем самым неуловимым допуском в .001 дюйма, используя те же самые прецизионные уровни, индикаторы часового типа и концевые меры длины, которые лежат в вашей собственной контрольно-измерительной комнате. Единственная разница в том, что у них хватает уверенности взять в руки гаечный ключ. Когда мы передаем понимание физической геометрии машины сторонней организации, мы теряем способность к поиску и устранению неисправностей. Как можно доверять машине, если вы не знаете, как ее выставить в квадрат?
Почему постоянные корректировки смещения по ЧПУ лишь маскируют уходящую механическую базу
Современные гидравлические системы с замкнутым контуром — это чудо техники. Системы, такие как Active Leveling Control, используют независимые клапаны цилиндров и преобразователи, чтобы «на лету» поддерживать параллельность углов в пределах ±0,002 дюйма. Это кажется магией. Но ЧПУ — это всего лишь мозг; ему все равно приходится давить физическим куском стали на другой физический кусок стали.
Когда вы вводите поправку +0,010 дюйма в ось Y1, чтобы исправить открытый угол, вы не выровняли траверсу. Вы просто приказали компьютеру опустить одну сторону скрученной машины чуть глубже, чтобы компенсировать физический прогиб. Завтра, когда гидравлическое масло нагреется и динамический прогиб изменится под нагрузкой, эта поправка станет неверной. Вы добавите еще .005 дюйма, а затем еще, накладывая цифровые «пластыри» на кровоточащую механическую рану, пока реальная геометрия машины не будет полностью утрачена. Вы должны выровнять опоры относительно пола, прежде чем сможете доверять столу.
Предупреждение о браке: Если ваша карта наладки требует поправки по оси Y более чем на .002 дюйма для получения прямого гиба на новом инструменте, ваш контроллер не компенсирует особенности материала — он лжет вам о состоянии машины.
Механическая база: параллельность прежде давления (и прежде программного обеспечения)
Параллельность ползун-стол: единственный параметр, который умножает каждую другую ошибку
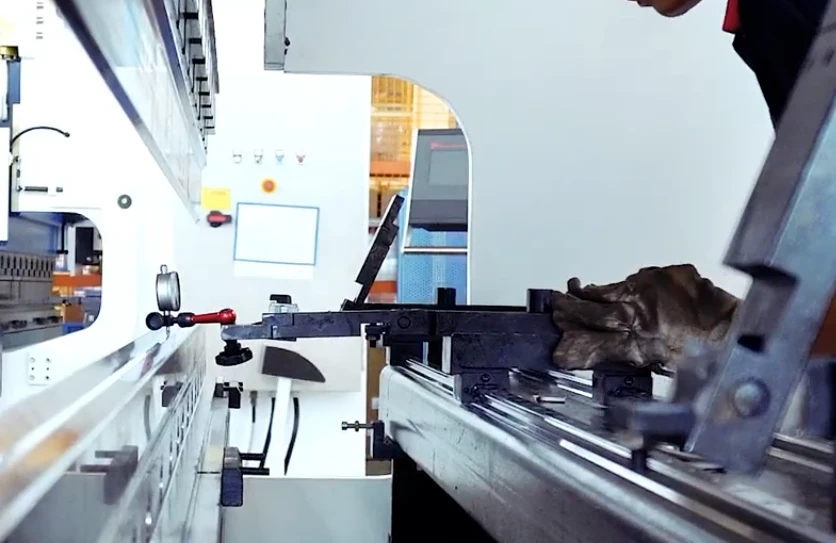
Разберите 10-футовый листогибочный пресс до голого металла, опустите траверсу в нижнюю точку хода и проведите индикатором часового типа слева направо. Если стрелка отклоняется более чем на .001 дюйма, у вас не прецизионный формовочный инструмент. У вас очень дорогие качели с гидравлическим приводом. Современные контроллеры с замкнутым контуром используют многоосевую синхронизацию и пропорциональные клапаны, чтобы «на лету» поддерживать допуски ±0,001 дюйма, автоматически корректируя цилиндры Y1 и Y2. Ложь заключается в том, что это активное выравнивание делает статическую механическую базу неважной. Реальность такова, что ЧПУ не может исправить физически скрученный рычажный механизм; он может лишь замаскировать его, заставляя один цилиндр работать с большим усилием, чем другой, что создает боковые нагрузки, которые со временем уничтожат уплотнения вашей гидравлической системы.
Когда физическая траверса теряет параллельность со столом, все последующие расчёты оказываются неверными. Вы больше не опускаете пуансон на одинаковую глубину. Если левая сторона опускается глубже правой, то внутренний радиус гиба меняется от одного конца детали до другого. Когда меняется радиус, меняется поправка на гиб. Когда меняется поправка на гиб, ваша развёртка внезапно оказывается неверной, и лазерный участок нарезает заготовки, которые никогда не согнутся в квадратную коробку. Как именно столь микроскопический наклон на станке приводит к столь масштабным искажениям детали?
Как отклонение в 0,001 дюйма (0,02 мм) по краям превращается в видимый брак на детали
Возьмите стандартный кусок холоднокатаной стали 16-го калибра и V-образную матрицу 0,500 дюйма. При гибке на весу угол готовой детали полностью определяется тем, насколько глубоко пуансон вдавливает материал в это отверстие. На каждые .001 дюйма проникновения пуансона угол гиба меняется примерно на четверть градуса. Если ваша траверса не параллельна всего на .004 дюйма от края до края, вы получаете отклонение угла на целый градус по всей линии гиба еще до того, как материал начнет пружинить.
Математика здесь жестока и безжалостна.
Оператор, пытающийся исправить этот перепад в 1 градус, обычно подкладывает shim под матрицу или вводит смещение по оси Y, заставляя контроллер скручивать ползун, чтобы тот соответствовал кривой станине. Но так как теперь ползун опускается под составным углом, вершина пробойника больше не ударяет точно в центр V-матрицы. Он ударяет в сторону листа чуть вне оси, втягивая материал неравномерно и выводя размер полки за допуск. Вы исправляете угол, но портите полку. Почему так много цехов не замечают эту фундаментальную геометрическую ошибку во время еженедельных проверок обслуживания?
Почему проверка только по центру даёт ложное ощущение точности
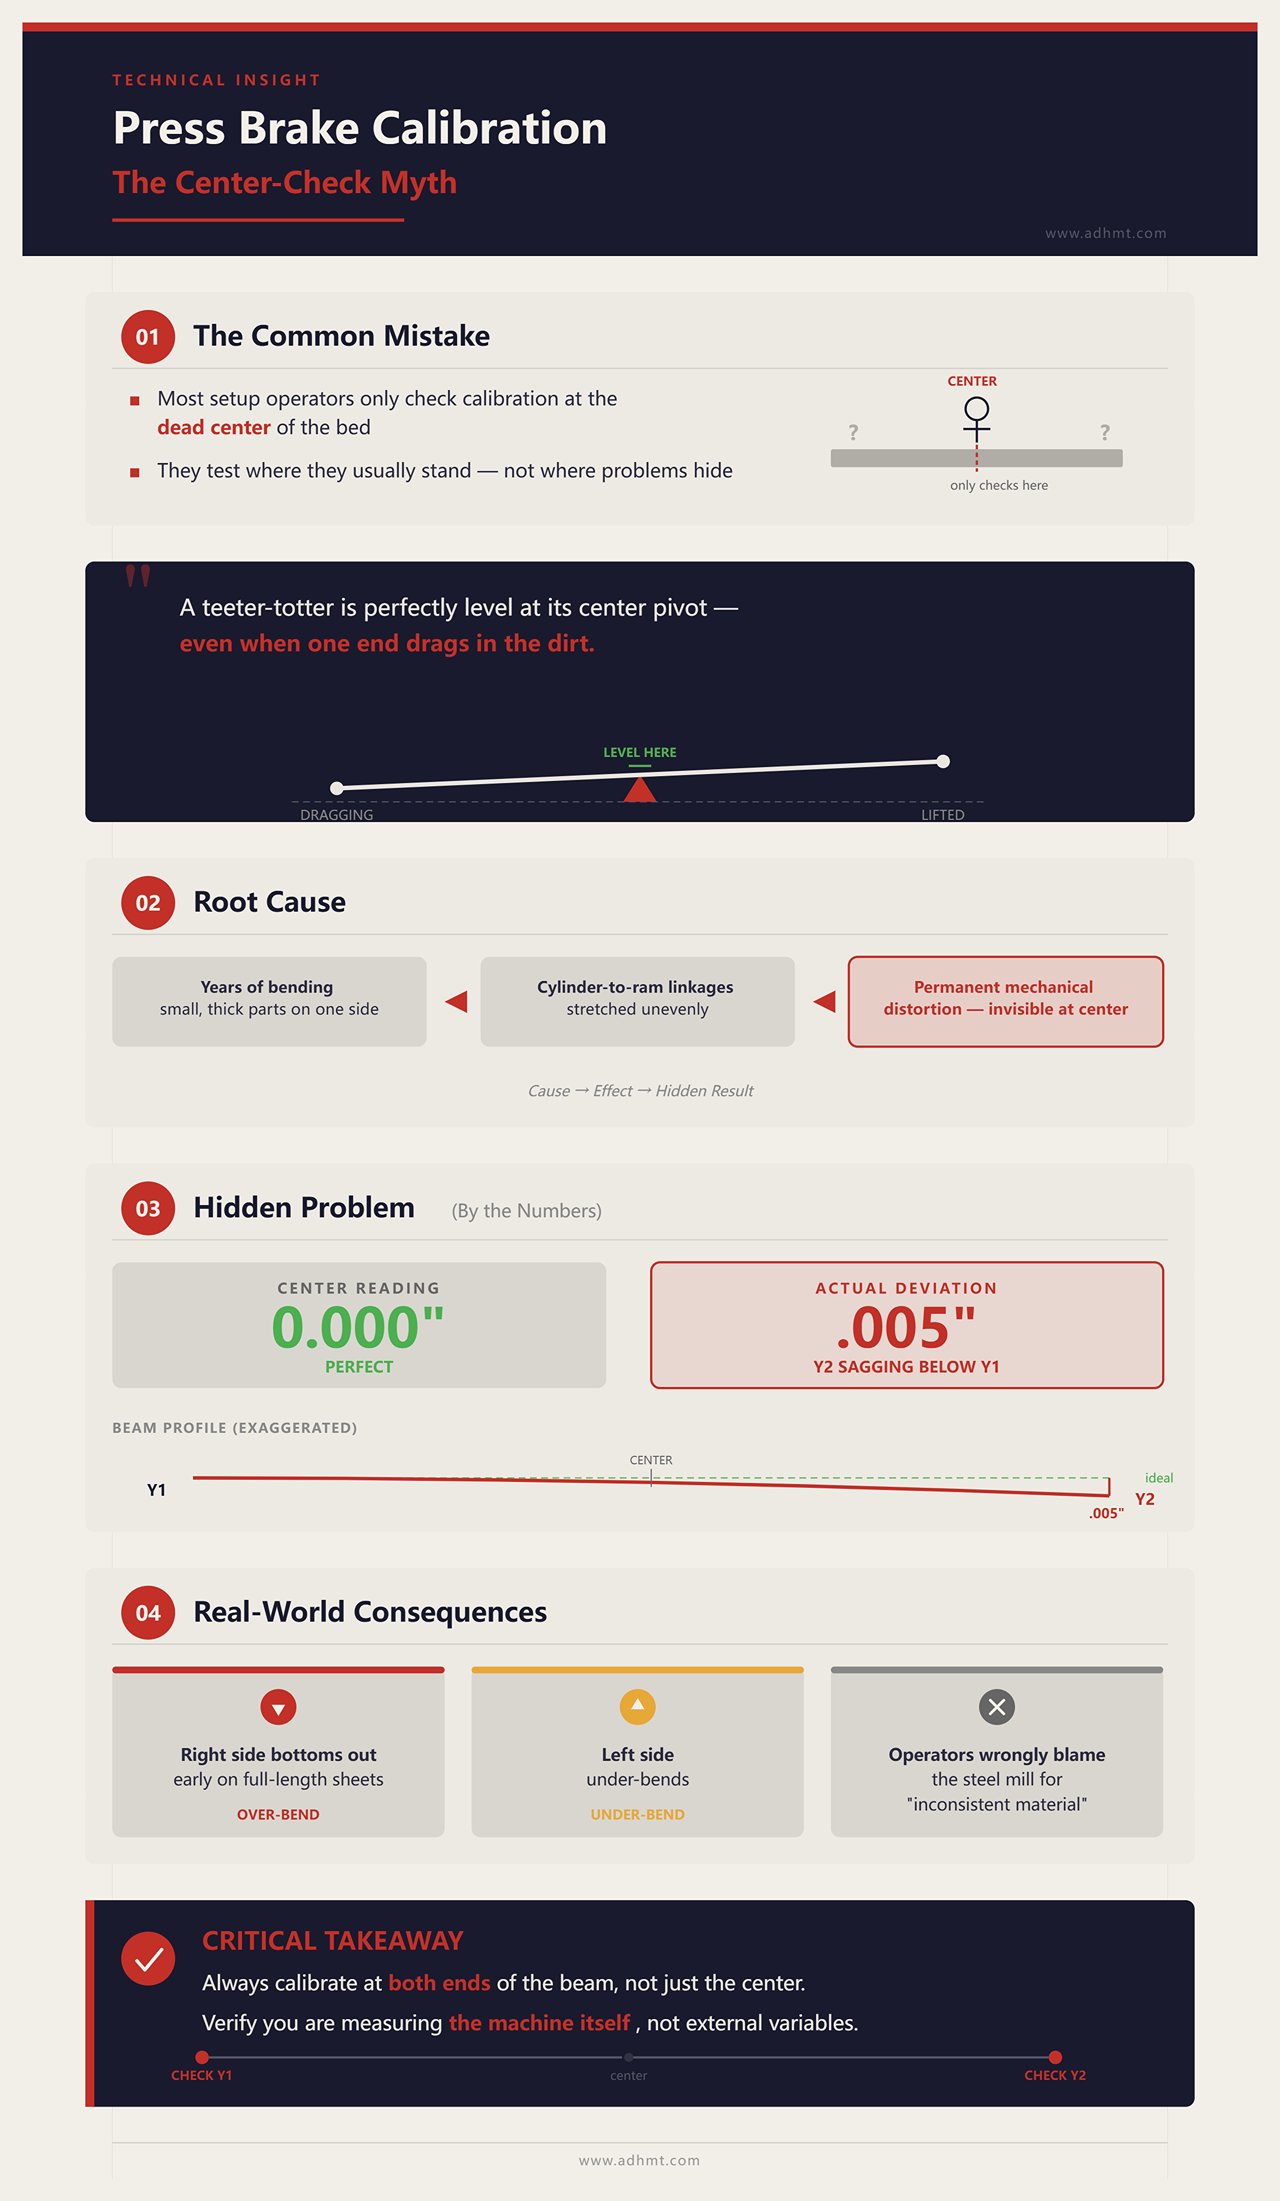
Зайдите в любой цех металлообработки в пятницу днём, и вы увидите добросовестного настройщика, который ставит магнитную стойку в мёртвый центр станины, выставляет ноль по индикатору относительно ползуна и заявляет, что машина откалибрована. Он проверяет центр, потому что обычно стоит именно там. Но проверка центра 10-футовой балки не говорит вам абсолютно ничего о её концах.
Качели в центре выглядят идеально горизонтальными, даже когда один край уже тащится по земле.
Годы работы операторов, которые гнули маленькие толстые кронштейны исключительно на правой стороне машины, неравномерно растянули рычажные механизмы цилиндров. Эта нецентрированная нагрузка создает постоянную механическую деформацию. Центр траверсы может показывать идеальный ноль, но ось Y2 проседает на .005 дюйма ниже, чем Y1. Когда вы вставляете полноразмерный лист в эту “обнуленную” машину, правая сторона упирается раньше, левая сторона недогибает, а оператор винит сталелитейный завод в нестабильной толщине. Если вы наконец поумнеете и проверите края, как вы узнаете, что измеряете именно машину?
Отделение ошибки машины от ошибки оснастки: измеряете ли вы станину или изношенную матрицу?
Индикатор часового типа — тупой инструмент; он сообщает только поверхность, по которой скользит его наконечник. Если вы проводите индикатором по плечу четырёхсторонней V-матрицы, пережившей десять тысяч внецентровых гибов, вы измеряете не параллельность ползуна и станины. Вы измеряете износ оснастки. Правая сторона этой матрицы сжата и упрочнена, создавая локальную впадину, которая имитирует кривой ползун.
Чтобы найти истинную механическую базу, вы должны «раздеть» машину догола. Снимите пуансоны. Снимите матрицы. Снимите держатель матрицы и систему бомбировки. Вы должны измерять расстояние непосредственно от обработанной поверхности нижнего стола до обработанной поверхности верхней траверсы. Только тогда вы увидите реальную геометрию машины, изолированную от шрамов прошлых работ. Если вы настраиваете энкодеры Y1/Y2 по изношенной матрице, вы навсегда вносите эту ошибку инструмента в «мозг» машины.
Предупреждение о браке: если вы пытаетесь откалибровать параллельность ползуна, не сняв сначала оснастку, вы гарантируете, что каждая новая, идеально шлифованная матрица, которую вы купите в будущем, будет гнуть кривые детали с первого дня.
20-минутная проверка параллельности: картирование станины с помощью часовых индикаторов
Настройка магнитной базы: где именно размещать точки отсчёта
Возьмите чистую белую ветошь, смочите ее в денатурированном спирте и протрите оголенную, свободную от инструмента поверхность нижнего стола. Если ветошь стала черной, ваши измерения уже скомпрометированы. Установка магнитного основания на слой гидравлического масла и микроскопической стальной пыли мгновенно наклонит ваш индикатор, выдав отклонение в .003 дюйма, которого на самом деле не существует. Индикатор часового типа — это слепой и глупый инструмент. Он знает только физическое расстояние между своим магнитным основанием и наконечником плунжера. Если основание стоит на заусенце, плунжер будет лгать вам о траверсе.
Вы должны найти «девственно чистые» места на вашей машине. На большинстве листогибочных прессов крайние передние и задние кромки зажимного паза нижнего стола редко подвергаются воздействию. Закрепите там магнитное основание, убедившись, что рычаг максимально короткий и жесткий, чтобы исключить провисание. Расположите плунжер строго перпендикулярно плоскому обработанному низу верхней траверсы, приложив к индикатору достаточное предварительное натяжение, чтобы он мог считывать как положительный, так и отрицательный ход.
Ложь заключается в том, что любая плоская точка на столе является допустимой точкой отсчета. Реальность такова, что годы перетаскивания тяжелых матриц по центру стола приводят к износу стали, создавая локальное углубление. Если вы обнуляете индикатор в кратере, вы калибруете машину по ее собственным повреждениям. В какой именно точке хода траверсы следует проводить эти измерения?
Полный ход против нижней мёртвой точки: какой участок хода действительно имеет значение?
Опускайте траверсу из верхнего положения, не сводя глаз с циферблата индикатора. По мере опускания траверсы вы можете увидеть, как стрелка совершает резкие колебания, отклоняясь на .005 дюйма, а затем возвращаясь назад при замедлении машины. Не паникуйте. Измерение полного хода — это просто наблюдение за тем, как машина «дышит» через зазоры в направляющих. Листогибочный пресс — это не фрезерный станок; ему не нужно сохранять идеальную жесткость на протяжении десяти дюймов пустого пространства. Ему нужно быть идеально параллельным в тот самый момент, когда пуансон врезается в лист.
Нижняя мертвая точка (BDC) — это место, где зарабатываются деньги. Опустите ползун до нижней точки хода, дайте гидравлической системе успокоиться и снимите показания с циферблата. Это статическое измерение в состоянии покоя на BDC изолирует геометрию ползуна от динамического смещения направляющих.
Но внимательно наблюдайте, когда ползун достигает нижнего предела. Если стрелка значительно подпрыгивает в последние доли дюйма, вы видите изношенную связь цилиндра или перекошенный ползун. Вес ползуна в состоянии покоя оседает в люфт деградировавшего соединения. Если ваш станок не может удерживать стабильное значение при полном останове, никакая регулировка не спасёт ваши детали. Как нам отобразить это поведение на десятифутовом диапазоне, не потерявшись в данных?
Проверка в пяти точках: устранение перекоса и наклона по всей длине
Вы не можете исправить шаткий стол, подложив шайбу под кофейную чашку. Нужно выровнять ножки по полу. Программные смещения — это шайба; проверка индикатором в пяти точках — это способ измерить ножки. Если вы проверяете только крайние левую и правую точки ползуна, вы предполагаете, что станок — идеально жёсткая балка. Это не так. Годы работы, когда операторы гнули толстые узкие кронштейны исключительно с правой стороны станка, навсегда деформируют ползун, создавая винтовой эффект, который двухточечная проверка полностью игнорирует.
Разделите стол на пять станций: дальняя левая, средняя левая, центр, средняя правая и дальняя правая. Обнулите индикатор на дальней левой станции в положении BDC. Поднимите ползун, переместите магнитное основание к средней левой станции, снова опустите ползун в BDC и запишите число прямо на стали мылом-карандашом. Повторите для всех пяти точек.
Вы ищете рассказ, который ведёт металл. Если ваши показания 0.000, +0.001, +0.002, +0.001, 0.000, ваш ползун параллелен, но страдает от естественного механического прогиба в центре. Если ваши показания 0.000, -0.002, -0.004, -0.006, -0.008, у вас сильный наклон. Но если ваши показания скачут непредсказуемо — положительные в центре, отрицательные справа, снова положительные на дальнем краю — вы выявили структурный перекос. У вас станок, который подвергался боковой нагрузке настолько сильно, что сам ползун деформировался. В какой момент эти числа переходят границу от неудобства к критическому отказу?

Пороговые значения «годен/брак»: какой диапазон допуска реалистичен для среднего производственного участка?
Современные гидравлические прессы с активным контролем выравнивания и пропорциональными клапанами позволяют добиться параллельности углов в пределах ±0,001″ под нагрузкой. Если вы работаете на старом механическом или стандартном гидравлическом листогибочном прессе, удержание допуска в 0,001″ на десяти футах статической стали — это фантастика. Но довольствоваться 0,005″ — это гарантия брака.
Для цеха среднего уровня максимальное отклонение в 0,002″ от края до края является жестким порогом прохождения/непрохождения контроля. Если Y1 показывает ноль, а Y2 показывает -0,002″, угол гиба останется относительно стабильным на стандартных упорах. Как только вы достигнете 0,003″, вы начнете замечать заметное расхождение на полках. При 0,004″ и более вы уже не выполняете гибку на воздухе; вы чеканите одну сторону детали, едва намечая другую.
Предупреждение о браке: Если ваша пятиточечная проверка выявила перекос в 0,004″, не подходите к контроллеру ЧПУ и не вводите смещение оси Y на 0,004″. Вы только что дали компьютеру команду опустить одну сторону перекошенного станка чуть глубже, чтобы компенсировать физическое провисание, что гарантирует неравномерные боковые нагрузки, которые со временем выведут из строя уплотнения цилиндров.
Числа, написанные мылом-карандашом на столе, — это не предложение. Это механический диагноз. Как взять этот диагноз и физически заставить станок вновь подчиниться?
Проверка исправления: метод трех купонов, доказывающий калибровку
Почему одно пробное сгибание в центре почти ничего не говорит
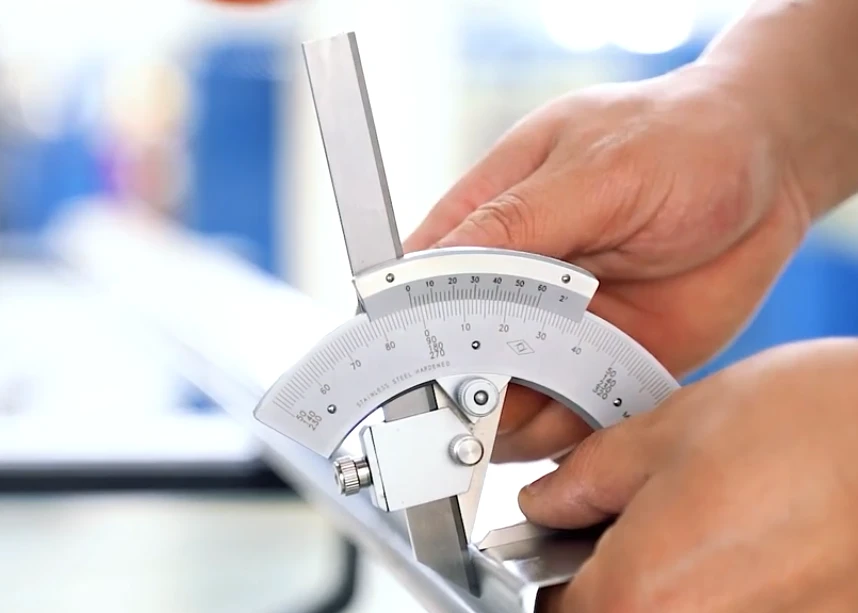
Вы вставляете пробный кронштейн длиной 6 дюймов точно в центр стола, запускаете цикл ползуна и прикладываете транспортир к фланцу. Он показывает ровно 90,0 градусов. Вы утверждаете настройку и загружаете восьмифутовую дверную раму. После первого сгиба центр показывает 90, но левый край — 91,5, а правый — 88,5. Вы только что попались на старейшую ловушку в ремесле обработки листового металла.
Ложь заключается в том, что гиб по центру доказывает калибровку станка. Реальность такова, что гиб по центру доказывает лишь то, что станок может достичь целевой глубины, когда физическая нагрузка идеально сбалансирована между двумя гидравлическими цилиндрами. Высококлассные прессы с двойными энкодерами автоматически компенсируют дисбаланс цилиндров в режиме реального времени во время узкого гиба по центру, полностью скрывая тот факт, что ваша траверса физически не выставлена. Если ваша ось Y2 отстает всего на 0,002″, гиб по центру сглаживает разницу и скрывает дефект. Но когда вы располагаете широкую деталь по всей длине стола, эта скрытая непараллельность увеличивается в десять раз. Одна точка посередине ничего не говорит о крайних точках оснастки, где происходит реальное механическое скручивание. Как заставить станок признать свою истинную геометрию?
Лево, центр, право: тот же материал, та же матрица, никаких оправданий
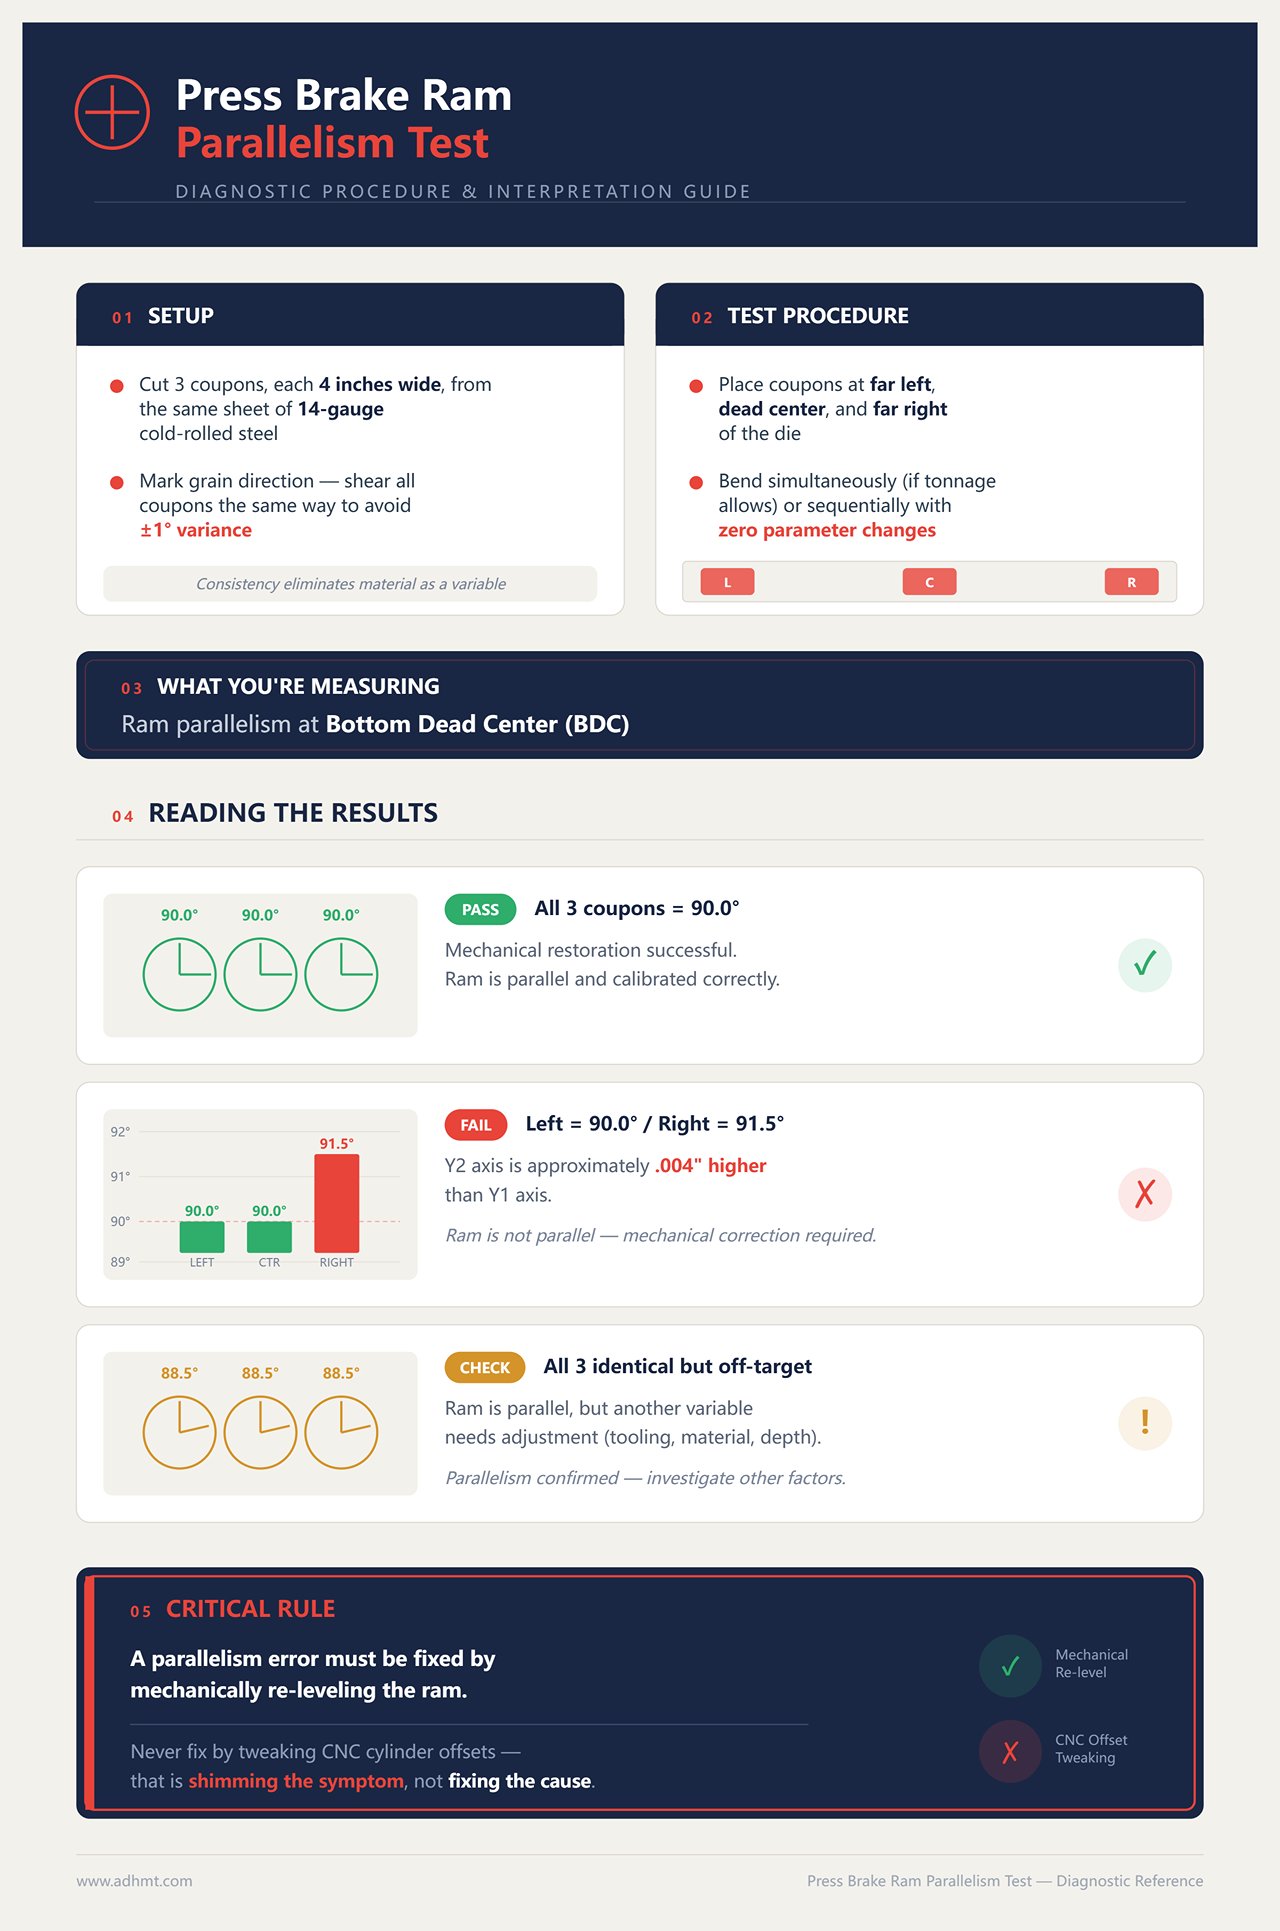
Отрежьте три купона шириной 4 дюйма из того же листа холоднокатаной стали толщиной 14 калибра. Отметьте направление волокон маркером Sharpie. Если вы отрежете один купон вдоль волокон, а другой поперёк, вы вводите переменную, которая легко изменит угол гиба на градус, разрушив достоверность теста.
Разместите первый купон на крайней левой стороне матрицы, второй — точно в центре, и третий — на крайней правой стороне. Сгибайте их одновременно, если позволяет усилие, или последовательно, не изменяя ни одного параметра на контроллере ЧПУ.
Вы создаете физический снимок параллельности траверсы в нижней мертвой точке.
Если левый образец показывает 90,0 градусов, центр — 90,0, а правый — 90,0, ваше механическое восстановление прошло успешно. Если левый — 90,0, а правый — 91,5, ваша ось Y2 находится примерно на 0,004″ выше, чем ось Y1. Вы не можете починить шатающийся стол, подложив подкладку под чашку кофе, и вы не можете исправить это, подкрутив смещение ЧПУ для правого цилиндра. Вы должны механически выровнять траверсу. Но что, если все три образца идентичны, но ни один из них не достигает целевого угла?
: измерение пружинения в сравнении с измерением погрешности станка: не путайте эти понятия
Вы измеряете три тщательно вырезанных контрольных образца. Левый — 92,5 градуса. Центр — 92,5 градуса. Правый — 92,5 градуса. Неопытный оператор сразу паникует, полагая, что калибровка провалилась, ведь целью было 90 градусов. Он бросается в контроллер, чтобы отрегулировать общую глубину оси Y, гонясь за углом, не понимая физики.
Стоп. Если все три образца показывают ровно 92,5 градуса, ваша машина находится в состоянии абсолютной, идеальной параллельности. Отклонение на 2,5 градуса — это не ошибка машины; это упругий возврат. Упругий возврат — это свойство материала, определяемое пределом текучести и структурой волокон. Параллельность — это свойство машины, определяемое физической синхронизацией цилиндров Y1 и Y2. Если образцы совпадают между собой с точностью до одной десятой градуса, машина механически исправна. Нужно лишь отрегулировать целевую глубину на несколько тысячных дюйма, чтобы компенсировать упругий возврат.
Предупреждение о браке: Если ваш левый образец имеет 90 градусов, а правый — 92 градуса, не вините пружинение материала. Сталь из одного листа не может волшебным образом удвоить свой предел текучести на десятифутовом пролете. Сваливать вину на пружинение при отклонении в 2 градуса по всей длине стола — это путь к поиску фантомных дефектов материала, пока ваш станок медленно разрушает свои направляющие.
Пределы: когда внутренняя калибровка заканчивается и начинается вызов сервиса
Представьте тяжёлый дубовый стол, стоящий на покоробившемся деревянном полу. Вы можете весь день подкладывать прокладки под ножки, чтобы идеально выровнять столешницу. Но если половицы гниют, как только вы ставите на стол тяжёлый чугунный блок двигателя, пол прогибается, прокладки съезжают, и вся конструкция рушится.
Гибочный пресс работает по точно такому же принципу.
Мы установили, что калибровка — это механическое восстановление параллельности. Мы доказали, что необходимо выравнивать ползун по ложу с помощью физических инструментов, а не цифровых «повязок». Но наступает момент, когда гаечный ключ в ваших руках перестаёт быть решением — он становится риском. Знать, когда перестать крутить болты и взять телефон — это разница между обычным счётом за обслуживание и катастрофическим разрушением рамы.
Признаки структурного износа, изношенных направляющих или гидравлического дисбаланса, которые вы не можете исправить
Ложь состоит в том, что любую проблему с параллельностью можно устранить, регулируя механические упоры или перенастраивая энкодеры оси Y. Реальность в том, что сталь изнашивается, а жидкость обманывает.
Если вы промерили стол индикатором часового типа, обнаружили перекос в 0,004″ и механически выровняли его, вы выполнили свою работу. Но если вы устранили этот перекос в 0,004″ в понедельник, а к четвергу ось Y2 снова начала отставать, перестаньте крутить гаечный ключ. Вы боретесь с призраком. Постоянный, повторяющийся дрейф — это крик станка о том, что структурная или гидравлическая основа нарушила вашу калибровку.
Посмотрите на направляющие, или планки, которые обеспечивают прямолинейное движение траверсы. Если латунь сильно изношена или зазор превышает заводскую спецификацию — часто это любой люфт свыше 0,002″–0,004″ — траверса физически смещается под нагрузкой.
Вы не можете откалибровать физический люфт.
Гидравлика может сыграть те же самые шутки. Если ползун дрожит при переходе с быстрого на медленный ход, операторы часто винят пропорциональные клапаны или предполагают, что рама перекручена. Часто это мелкая гидравлическая утечка, вызывающая падение давления на 10%, или воздух в линиях, создающий «губчатый» цилиндр. Проверить фитинги можно самостоятельно. Но если соединения герметичны, а отклонение синхронизации остаётся значительным, значит, настройки внутренних клапанов ушли. Повторная синхронизация пропорциональных клапанов требует встроенных расходомеров и программных переопределений, которые разрешены только заводскому технику.
Предупреждение о браке: если ваш ползун дёргается при опускании, не увеличивайте скорость подхода, чтобы «пробить» вибрацию. Вы бьёте по повреждённой гидросистеме, и когда уплотнение цилиндра наконец прорвётся, оно разорвёт вместе с собой и пропорциональный клапан.
Многоосевые задние упоры: когда в ошибке позиционирования ошибочно обвиняют ползун
Иногда ползун идеально параллелен, но детали всё равно выходят искривлёнными, как крендели. Неопытный оператор сразу решает, что ось Y сбита, и тянется за инструментами калибровки.
Прежде чем разбирать ползун, посмотрите за ним.
Многоосевые задние упоры — это высокоточные роботы, прикрученные к очень мощному станку. Если пальцы оси X получили сильный удар от тяжелого листа, который с силой задвинули в станок, каретка может стоять с отклонением от перпендикулярности в 0,005″. Когда вы прижимаете заготовку к этим пальцам, вы подаете металл криво. Траверса опускается идеально параллельно, но она ударяет по перекошенной детали, создавая конический гиб, который имитирует перекос траверсы.
Быстрозажимные держатели инструмента — еще один известный виновник. Современные зажимы великолепны для скорости переналадки, но люфт при переустановке может легко внести отклонение от 0,001″ до 0,002″, если хвостовики установлены не идеально чисто. Если в зажим попал микроскопический слой окалины, пуансон встает криво. Станок идеально откалиброван, но оснастка проецирует ложную ошибку на листовой металл.
Предупреждение о браке: если угол гибки различается слева направо, но трёхточечный тест доказывает, что ползун параллелен, не трогайте ось Y. Вы вот-вот собьёте калибровку идеально настроенной машины, пытаясь компенсировать грязный зажим инструмента или погнутый палец заднего упора.
Что передать технику по прибытии: как журнал калибровки экономит часы оплачиваемого времени
Когда вы, наконец, достигли предела возможностей восстановления своими силами, заводской техник войдёт в ваш цех, выставляя счёт по премиальной почасовой ставке.
Не встречайте его пожатием плеч.
Если вы скажете технику “он гнет странно”, ему придется начинать с абсолютного нуля. Он потратит первые четыре часа на микрометрирование стола, проверку зазоров направляющих, прокачку гидравлики и пробную гибку брака, просто чтобы выяснить, что именно сломалось. Вы платите по заводским тарифам за диагностическую «рыбалку».
Вместо этого передайте им свой журнал калибровки. Дайте им планшет с записью: “Во вторник отклонение Y1 от Y2 составляло 0,003″. Мы отрегулировали механический упор. В пятницу отклонение вернулось к 0,003″. Гидравлическое давление на холостом ходу составляет 2800 PSI, но мы наблюдали падение до 2500 PSI на цилиндре Y2 во время быстрого подвода. Зазоры направляющих составляют 0,0015″ слева и 0,004″ справа”.”
Этот уровень документирования превращает слепой вызов сервиса в целенаправленное точечное вмешательство. Техник сразу понимает, что не нужно тратить время на выравнивание машины; нужно заменить направляющие справа и перебрать пропорциональный клапан Y2. И если вам потребуется прямая поддержка завода, запасные части или экспертная оценка вашей системы гибки, это гораздо эффективнее делать связаться с нами с документированными измерениями в руках, чем описывать расплывчатые проблемы с углом по телефону.
Предупреждение о браке: если вы передаёте заводскому технику машину без журнала обслуживания и с контроллером ЦПУ, полным случайных, не задокументированных смещений по оси Y, вы платите ему сотни долларов в час за базовую уборку в цехе, прежде чем он возьмёт в руки гаечный ключ.
Исправление: от механических регулировок к синхронизации оси Y
Представьте, что вы сидите за шатающимся столом в закусочной. Ваш кофе постоянно проливается, потому что столешница наклонена. Вы не чините стол, подкладывая подставку под чашку кофе; вы чините его, регулируя резьбовые ножки на полу. Листогибочный пресс ничем не отличается. Когда 150-тонный станок имеет непараллельность в 0,015″ слева направо, ввод смещения в 5 градусов для оси Y2 в контроллер — это эквивалент подкладывания подставки под чашку. Вы только что дали компьютеру команду опустить одну сторону перекошенного станка чуть глубже, чтобы компенсировать физическое провисание.
Ложь заключается в том, что современные листогибы самокорректируются. Реальность в том, что программное обеспечение не может выправить согнутое железо. Если ползун физически сбит с траектории, то принудительное неравномерное давление гидроцилиндров для достижения параллельного нижнего мёртвого положения создаёт огромные крутильные напряжения в раме. Со временем эта искусственная программная коррекция изнашивает направляющие со стороны просадки и разрушает уплотнения у перегружаемого цилиндра. Исправление нужно начинать с железа, а не с экрана.
Регулировка направляющих, эксцентриковых валов или гидравлических клапанов в зависимости от типа вашей машины
Ваш метод коррекции полностью зависит от того, как ваш станок передает усилие. На старых станках с торсионным валом цилиндры Y1 и Y2 механически связаны массивным стальным валом. Чтобы выровнять траверсу, вы должны физически отсоединить этот синхронизирующий вал, повернуть эксцентриковую втулку на шатуне с низкой стороны, чтобы поднять ее на недостающие 0,005″, и зафиксировать ее обратно. Вы механически выравниваете ножки стола.
На современных гидравлических станках с ЧПУ нет торсионного вала. Цилиндры Y1 и Y2 работают независимо, управляемые линейными энкодерами с разрешением до 0,0004″ (0,01 мм). Если траверса физически наклонена в состоянии покоя, регулировка происходит на механических жестких упорах или путем физической подкладки регулировочных пластин под опорные блоки энкодеров. Но прежде чем прикасаться к гаечному ключу, вы должны проверить сами энкодеры. Дрейф датчиков в линейных энкодерах часто имитирует механический перекос. Если стеклянная линейка Y2 забита смазкой или окалиной и показывает на 0,002″ меньше, гидравлический пропорциональный клапан будет продолжать давить, чтобы найти ноль, которого нет. Вы должны очистить и проверить контур обратной связи, прежде чем начинать крутить болты.
Предупреждение о браке: Если вы регулируете латунные направляющие, чтобы принудительно вернуть перекошенную траверсу в параллельное положение, не ослабив предварительно крепления цилиндров, вы заклиниваете станок. Траверса может измеряться как идеально плоская с допуском 0,001″ в верхней части хода, но она будет дрожать, заклинивать и царапать направляющие, как только окажется под нагрузкой.
Повторная установка нуля ползуна: критическое взаимодействие между физическим оборудованием и программным обеспечением контроллера
Вы вправили кости. Теперь вы должны научить нервную систему ходить снова. Как только механическая база восстановлена, текущие координаты контроллера официально устарели.
Если вы физически подняли сторону Y2 на 0,004″, чтобы сделать ее параллельной Y1, линейный энкодер на Y2 все еще сообщает свою старую позицию в ЧПУ. Станок физически ровный, но цифровой — кривой. Это требует жесткой перепривязки, или повторного обнуления, оси Y. Вы подводите траверсу к ее физической верхней мертвой точке — проверяя индикаторами с обеих сторон стола — и выполняете протокол сброса энкодера контроллера. Это рукопожатие. ЧПУ теперь принимает эту физическую реальность как абсолютный ноль, стирая любые старые данные компенсации, которые боролись с механическим сопротивлением.
Но что происходит, когда стол под этим идеальным нулем на самом деле не является плоским?
: Системы ЧПУ компенсации прогиба: как убедиться, что они не препятствуют вашему новому базовому уровню
Абсолютно параллельный ползун бесполезен, если станина под ним выгнута, как банан. Системы компенсации прогиба (crowning) используют гидравлические цилиндры или механические клинья в нижней части станины, чтобы поднимать её центр, компенсируя естественное прогибание рамы под нагрузкой.
Ложь заключается в том, что автоматическое бомбирование — это функция «настроил и забыл», которая работает независимо от оси Y. Реальность такова, что бомбирование — это динамическая кривая, основанная на статическом нуле. Одни только ошибки бомбирования могут вызвать отклонения угла в ±1,0° в центре гиба. Если вы оставите автоматическое бомбирование включенным во время повторной установки нуля ползуна, клинья могут удерживать бомбирование в .008″ в центре стола. Вы калибруете свой идеальный ноль по оси Y относительно изогнутой поверхности. Как только механическая базовая линия будет восстановлена, старые данные системы бомбирования приведут к избыточной компенсации, создавая конфликт обратной связи между ползуном и столом. Перед внесением любых механических или программных корректировок по оси Y система бомбирования должна быть полностью обнулена, чтобы стол стал идеально плоским.
Предупреждение о браке: если вы попытаетесь исправить отклонение центрального угла путем регулировки параллельности оси Y, вы разрушите базовую линию вашего станка, пытаясь решить проблему бомбирования. Концы ваших гибов будут перегнуты, центр — недогнут, а ваш контейнер для брака переполнится. Сначала исправьте параллельность, затем обнулите бомбирование, и только после этого выполните пробный гиб, чтобы заново обучить систему ее новой кривой прогиба.
Если ваше производство оценивает модернизацию оборудования, внедряет более строгий контроль параллельности или планирует расширение выпуска более длинных деталей или деталей с большим усилием, выбор правильной платформы листогибочного пресса так же важен, как и калибровка имеющегося у вас оборудования. Ознакомьтесь с техническими характеристиками, вариантами управления и деталями конфигурации современных формовочных систем — а если сомневаетесь, свяжитесь с нами, чтобы подробно обсудить требования к вашему применению.