
Однажды я наблюдал, как неопытный техник по обслуживанию шесть часов выравнивал гибочный пресс весом 150 тонн, пользуясь уровнем высокой точности и стопкой прокладок. Ему удалось сделать станину настолько ровной, что ею можно было бы калибровать поверочную плиту. Он был доволен нулевыми показаниями своего индикатора — по крайней мере, до тех пор, пока не опустил ползун и первый деталь не вышла с трёхградусным перекосом.
Его ошибка заключалась в том, что он относился к пресс‑гибу как к предмету мебели. Пресс‑гиб — это не стол; это гидравлическая система высокого давления, спроектированная специально для того, чтобы целенаправленно деформировать металл, прикладывая усилия, которые разорвали бы менее прочную машину. Если вы не производите измерения машины в условиях нагрузки, вы на самом деле ничего о ней не измеряете.
Связанное: Калибровка листогибочного пресса
Связанное: Как выровнять задний упор листогибочного пресса
Иллюзия уровня: почему статические измерения не отражают точность гибки
Что показывает линейка — и чего не показывает
Возьмите поверочную линейку и положите её поперёк нижней станины. Если вы не можете закурить сигарету и увидеть её свечение через зазор, большинство операторов решат, что машина “ровная”. Эта проверка подтверждает лишь одно: станина плоская, когда она поддерживает только собственный вес. Она отражает точность обработки опорной плиты, но не даёт информации о синхронизации цилиндров или целостности боковых рам. Для сценариев гибки, требующих подтверждённой точности в реальном времени под нагрузкой, ADH Machine Tool CNC Press Brake используется сочетание синхронизированного гидравлического управления и интеллектуальной технологии компенсации, чтобы поддерживать истинное выравнивание на протяжении всего цикла формовки.
Когда машина простаивает, гидравлическая система находится в режиме байпаса или удерживает давление. Цилиндры не преодолевают сопротивление 10-го калибра пластины — они просто находятся в состоянии покоя. У вас может иметь место внутренняя утечка в уплотнении цилиндра или небольшое замедление пропорционального клапана, однако статическая проверка с помощью поверочной линейки никогда этого не выявит. Линейка показывает положение компонентов, но ничего не говорит о том, как они движутся.
Основная проблема в том, что пресс‑гиб — это динамическая система с движущимися зазорами. Есть направляющие ползуна — салазки, — которым нужен точный зазор для компенсации теплового расширения. В покое сила тяжести может равномерно тянуть ползун вниз, создавая видимость уровня. Но как только появляется сопротивление, ползун будет двигаться по пути наименьшего сопротивления в пределах этих допусков.
Если направляющие изношены с одной стороны больше, чем с другой, ползун будет “перекашиваться” при контакте с заготовкой. Индикатор часового типа на холодном станке не покажет этот наклон, поскольку нет направленного вверх усилия, прижимающего ползун к верхней границе его рабочего зазора. Поэтому, если станина выставлена по уровню, но ход имеет люфт, почему мы ожидаем, что готовая деталь получится ровной?
Для операторов пресс‑гибов, стремящихся уменьшить подобные ошибки выравнивания под нагрузкой, решения ADH Machine Tool на базе ЧПУ обеспечивают измеримую точность благодаря постоянному совершенствованию в рамках НИОКР. Чтобы оценить, какая конфигурация поможет решить ваши проблемы с допусками или обслуживанием, связаться с нами для технической консультации.
Почему разница в 0,001 дюйма в состоянии покоя увеличивается до 0,010 дюйма под нагрузкой в 100 тонн
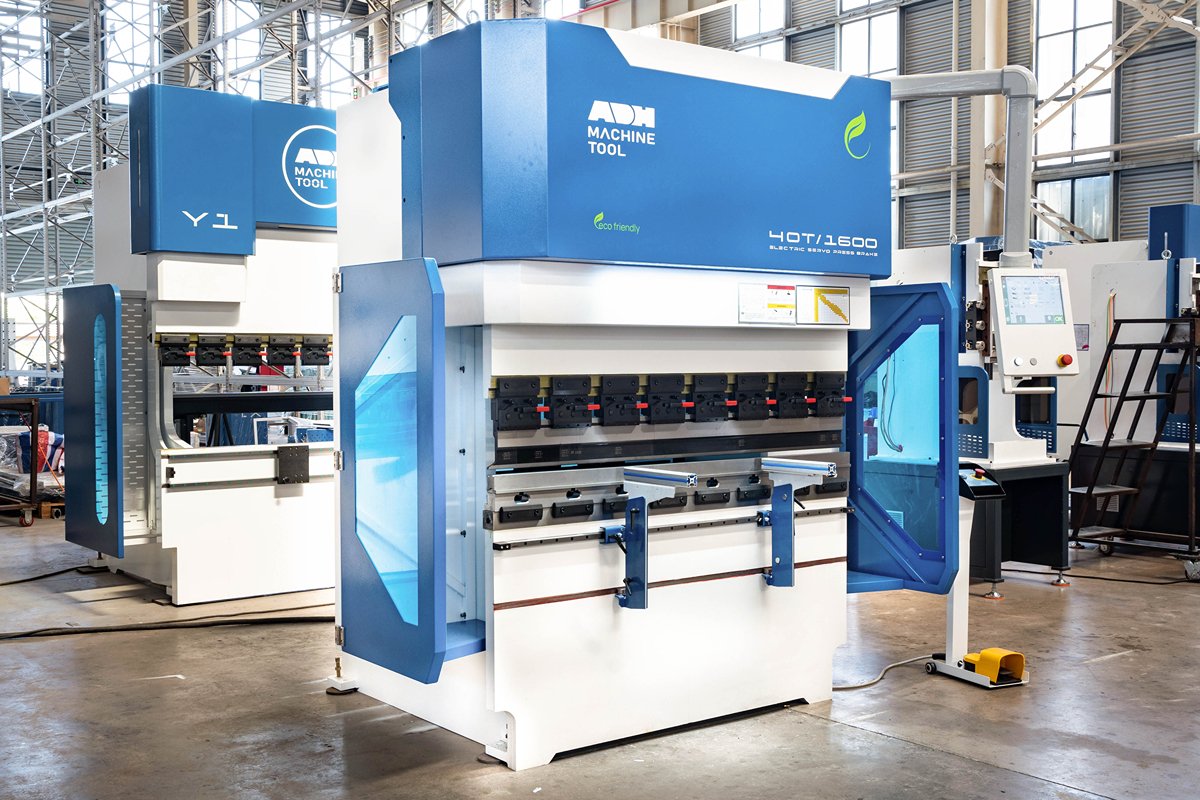
Представьте боковые рамы листогибочного пресса как массивную С-образную струбцину. Когда вы затягиваете струбцину на куске дерева, ее рама не остается жесткой — она “зевает”, когда винт создает давление. В листогибочном прессе этот эффект называется прогибом. Каждая машина создана с расчетом на прогиб; залогом поддержания параллельности является обеспечение того, чтобы обе боковые рамы расходились с абсолютно одинаковой скоростью. Для операций, требующих точной синхронизации при высоких нагрузках, тандемный листогибочный пресс ADH Machine Tool предлагает автоматизированное решение, которое поддерживает стабильность параллельности благодаря интеллектуальному управлению ЧПУ и скоординированному управлению давлением.
Статическое отклонение в 0,001 дюйма между левой и правой сторонами ползуна часто списывается как “соответствующее спецификации”. Но эти 0,001 дюйма характеризуют станок в его наиболее расслабленном состоянии. Когда вы прикладываете усилие в 100 тонн к листу, напряжения как в гидравлической жидкости, так и в стальных рамах возрастают экспоненциально. Если у одного цилиндра шланг немного длиннее или клапан открывается на 10 миллисекунд позже, чем у другого, эта разница в 0,001 дюйма не остается равной 0,001 дюйма — она увеличивается.
Под нагрузкой гидравлическое масло слегка сжимается, а шланги расширяются. Если система не идеально сбалансирована, одна сторона ползуна неизбежно будет отставать от другой при достижении пикового тоннажа. Это не механическая неисправность, а простая физика. Станок функционирует как динамическая система, состоящая из жидкости под высоким давлением и деформирующейся стали. Если вы не учли, как рама “прогибается” под конкретным тоннажем задачи, ваши показания статического уровня — это лишь привлекательный, но вводящий в заблуждение моментальный снимок.
Современные гибочные прессы с ЧПУ пытаются решить эту проблему с помощью линейных энкодеров, которые отслеживают положение ползуна в режиме реального времени. Эти энкодеры обладают высокой точностью, но измеряют положение ползуна относительно рамы — они не учитывают прогиб рамы. Если стол прогибается вниз в центре, в то время как компьютер сообщает, что ползун “выровнен”, результатом все равно будет деталь с вогнутостью.
Что же происходит, когда машина прогревается и переменные снова меняются?
Иллюзия “идеальной” первой детали на холодной машине
Каждый опытный оператор знает “утреннюю тоску”. Вы приходите, включаете машину и изготавливаете пробную деталь. Она выглядит идеально. Вы фиксируете настройки и начинаете производство. К 10:30 утра детали начинают «раскрываться», а углы уходят. Вы ничего не меняли, но сама машина изменилась.
Гидравлическое масло — это жизненно важный элемент гибочного пресса, и его вязкость резко меняется в зависимости от температуры. Холодное масло густое и движется через клапаны медленнее; теплое масло становится более жидким и течет с меньшим сопротивлением. Станок, который кажется “параллельным” при 70 градусах по Фаренгейту, ведет себя иначе при 120 градусах. По мере нагрева масла увеличиваются внутренние утечки в клапанах и изменяется время отклика цилиндров.
Если вы откалибровали параллельность, используя первую холодную деталь, вы откалибровали машину во временном состоянии. Вы измерили “жёсткость” машины до того, как тепло смягчило гидравлический отклик. Именно поэтому “идеальное” статическое выравнивание — это всего лишь показатель тщеславия: оно фиксирует мгновенное состояние, которое не сохранится в течение четырёхчасового производственного цикла.
Истинная параллельность — это не фиксированная величина, определяемая уровнем, а динамическое равновесие, поддерживаемое пониманием взаимодействия тепла, нагрузки и износа. Чтобы получать ровные детали, нужно смотреть дальше, чем на бездействующую машину, и наблюдать её поведение под нагрузкой.
Скрытые силы, разрушающие параллельность во время хода
Чтобы правильно компенсировать динамический прогиб и тепловое смещение в течение восьмичасовой смены, необходимо сначала определить невидимые силы, искажающие машину в середине хода. Нельзя исправить то, что не удаётся обнаружить. Рассмотрим аэрацию гидравлической жидкости: если в системе накопится всего 6% воздуха, сжимаемость масла резко возрастёт. Ещё до того, как пуансон коснётся листа стали 10-го калибра, колебания давления в фазе быстрого подхода уже выводят ползун из синхронизации. Вы сталкиваетесь не только с сопротивлением металла, но и с непредсказуемо «губчатым» поведением масла.

Гидравлическое смещение против механического прогиба: как определить первопричину
Операторы часто путают механический прогиб с гидравлическим смещением, поскольку оба явления создают деталь, напоминающую корпус судна. Прогиб — это физическое растяжение стальной рамы, когда боковые стойки удлиняются под нагрузкой, а гидравлическое смещение связано с потерей баланса давления между цилиндрами.
Самый простой способ различить эти явления — наблюдать за машиной в полностью бездействующем состоянии. Обратите особое внимание на фазу разгрузки. Если ползун вибрирует, колеблется или возвращается неравномерно после завершения гиба и снятия давления, проблема заключается в дисбалансе гидросхемы. Система управления не поддерживает равное обратное давление через пропорциональные клапаны. Поскольку рама уже расслабилась, механический прогиб здесь больше не играет роли. Если при втягивании цилиндров появляется перекос, значит, клапаны или уплотнения сбрасывают давление неравномерно, и механические подкладки не исправят угол гиба.
Как расположение цилиндров создаёт врождённый перекос
Листогибочные прессы работают с двумя большими гидроцилиндрами Y1 и Y2, расположенными по краям ползуна. Такое размещение создаёт врождённое механическое неудобство. При гибке детали в центре стола прикладываемое усилие должно передаваться внутрь от этих внешних цилиндров.
Ползун ведет себя как тяжелый подвесной мост, перекинутый через пролет. Даже когда энкодеры Y1 и Y2 остаются идеально синхронизированными гидравлически, центр моста под нагрузкой имеет тенденцию выгибаться вверх, удаляясь от матрицы. : Системы ЧПУ компенсации прогиба пытаются приподнять стол, чтобы компенсировать этот прогиб, но они опираются на теоретические модели, основанные на свойствах и толщине материала, а не на прямую обратную связь. Поскольку цилиндры закреплены на внешних краях станины, они постоянно сопротивляются перекосу, из-за чего центр инструмента отстает от краев всего на тысячные доли дюйма, чего достаточно для нарушения жестких допусков.
Смещённая нагрузка: скрытая угроза синхронизации цилиндров
Настройка последовательного инструмента часто требует гибки тяжёлых кронштейнов на дальнем левом краю стола. В такой ситуации Y1 может нести около 80% нагрузки, тогда как Y2 вносит незначительный вклад. При нецентрированной нагрузке машина вынуждена поддерживать параллельность, преднамеренно ограничивая поток гидравлической жидкости к разгруженному цилиндру, что создаёт огромную нагрузку на пропорциональные клапаны, которые работают на износ, чтобы удерживать ползун на одном уровне.
Однако проблемы с синхронизацией не всегда вызваны преднамеренной нецентрированной установкой. Иногда источник проблемы — сам материал. Лист коммерческой горячекатаной стали может иметь колебания толщины на несколько тысячных дюйма вдоль длины. Эта неоднородность создаёт неравномерные усилия гибки по ширине стола. Даже если ползун остаётся идеально параллельным под нагрузкой, возникающий дисбаланс давления приводит к различным углам гиба по всей детали. Корректировка наклона оси Y в контроллере не решит проблему, так как истинная причина — вариации в толщине стали.
Тепловое расширение: почему ваша машина “наклоняется” с утра до обеда
К середине дня гидравлический агрегат может работать уже шесть часов. Температура масла повышается, и выделяющееся тепло распространяется дальше резервуара, передаваясь непосредственно в верхнюю раму машины.
Сталь расширяется при нагреве, причём редко идеально равномерно. Если гидравлический бак расположен ближе к правой раме — как это часто бывает в компактных конструкциях прессов, — эта сторона поглощает больше тепла и расширяется чуть сильнее, чем левая. Индикатор, установленный между столом и ползуном, покажет измеримый перекос, отсутствовавший утром. Это тепловое смещение изменяет физическую базу синхронизации Y1/Y2. Никакое выравнивание по линейке или холодная калибровка не исправят его. Чтобы выявить эти скрытые влияния, машину нужно измерять в движении, а не в покое.
Диагностика перекоса: проведение испытания под динамической нагрузкой
Неактивный листогибочный пресс может ввести в заблуждение. Вы можете провести индикатор по столу неподвижной машины и легко подтвердить допуск параллельности 0,02 мм/м. Стрелка едва двигается, линейка лежит идеально ровно, и в журнале обслуживания появляется зелёная отметка. Но это значение обманчиво. Как только вы прикладываете усилие в 100 тонн, боковые стойки растягиваются, масло сжимается, и этот предел 0,02 мм/м мгновенно нарушается. Чтобы понять реальное поведение машины, её нужно довести до предела в динамическом испытании под нагрузкой. Это включает установку металла в матрицу, опускание ползуна при полной нагрузке и измерение фактических результатов гиба, а не статической геометрии инструмента.
Пятиточечный тест на изгиб: отслеживание поведения ползуна по всей длине стола
Возьмите пять одинаковых заготовок из холоднокатаной стали 10-го калибра. Разместите их равномерно по всей длине станины: крайняя левая, левая середина, центр, правая середина и крайняя правая. Полностью опустите ползун, чтобы согнуть все пять заготовок за один ход.
Удалите заготовки и измерьте их углы с помощью цифрового угломера. Теперь вы наблюдаете реальное прогибание, а не теоретические значения. Если центральная заготовка показывает 90,5°, а крайние — 89,5°, вы зафиксировали физический прогиб ползуна под нагрузкой. Центр ползуна отстает от крайних цилиндров на измеримую величину. Эта физическая карта предоставляет единственную достоверную базу — она показывает, как сталь деформируется при приложении усилия гидросистемой, раскрывая точную форму динамического прогиба станка.
Считывание данных с энкодеров хода: интерпретация Y1 и Y2 данных
В то время как изогнутые заготовки показывают результат, система управления раскрывает причину. Современные листогибочные прессы используют точные линейные энкодеры для отслеживания положения левых (Y1) и правых (Y2) цилиндров. Во время испытания изгибом в пяти точках необходимо следить за показаниями контроллера в момент пикового усилия — прямо перед тем, как ползун начнет обратный ход.
Если Y1 показывает 0,150 дюйма, а Y2 — 0,158 дюйма в нижней точке хода, система управления с трудом компенсирует механический износ. Она удерживает ползун в горизонтали, ограничивая поток гидравлики с одной стороны, но возможности такой динамической коррекции ограничены. Со временем звенья механизма изнашиваются, а реакция клапанов теряет точность. Когда показания Y1 и Y2 слишком сильно расходятся под нагрузкой, пропорциональные клапаны работают на предельной компенсации. Техник, оценивающий только готовую деталь, может подумать, что всё в порядке, но различие в данных энкодеров указывает на приближающийся критический сбой синхронизации.
Использование прокладок как диагностического инструмента, а не постоянного решения
Операторы не любят колебания углов, что часто приводит к самой распространённой ошибке при настройке — чрезмерной коррекции. Столкнувшись с расхождением на два градуса справа по длине станины, раздражённый техник может подложить толстую прокладку под матрицу, чтобы немедленно довести угол до допуска. Это обычно вызывает «эффект качелей» — левая сторона выходит из допуска, и требуется множество циклов, чтобы снова сбалансировать ошибку.
Прокладки следует рассматривать как диагностические индикаторы, а не постоянные опоры для изношенного станка. Поместите одну прокладку толщиной 0,005 дюйма под инструмент там, где угол открыт, и выполните ещё один изгиб. Закрылся ли угол на постоянную, пропорциональную величину? Если да — рама реагирует линейно. Если же наклон сместился на соседнюю заготовку, то причина в гидравлическом дисбалансе, а не в нарушении параллельности. Поэтапное испытание с прокладками показывает, можно ли скорректировать геометрию станка или гидросистема противодействует вашим механическим регулировкам.
Когда показания усилия вводят в заблуждение: различие между дисбалансом цилиндров и износом инструмента
Диагностические данные порой могут завести в неверном направлении. Во время испытания нагрузкой неравномерные показания усилия по всей длине станины могут показаться следствием несинхронности цилиндров Y1 и Y2. Прежде чем регулировать параметры синхронизации, осмотрите вершину пуансона.
Пуансон, который несколько лет гнул тяжёлые листы в центре станины, имеет сплющенный радиус по сравнению с краями. Изношенный инструмент требует большего усилия для достижения того же угла изгиба. Это приводит к увеличению давления в центре и снижению по краям, создавая картину, похожую на дисбаланс цилиндров. Наоборот, если усилие падает в середине хода, при том что ползун остаётся идеально параллельным, скорее всего, неисправен удерживающий гидравлический клапан, который стравливает давление в бак, а не нарушен параллелизм. Необходимо изолировать эти переменные. Определив, вызвана ли проблема износом инструмента, утечкой клапанов или синхронизационной ошибкой, можно корректно откалибровать систему в соответствии с реальным состоянием.
Калибровка в соответствии с реальностью: настройка синхронизации и компенсации прогиба
Повторная установка нуля энкодеров Y1 и Y2 без возникновения нового перекоса
Согласно стандарту калибровки CNHAWE, отклонение 0,02 мм/м, измеренное индикатором часового типа без нагрузки, может исчезнуть или даже измениться на противоположное, когда ползун достигает 50% номинального усилия. Если вы видите, как техник устанавливает “ноль” на листогибочном прессе просто касанием пуансона к матрице и нажатием кнопки “set” на контроллере, это значит, что он вводит ошибку в систему. Такой метод лёгкого контакта игнорирует тот факт, что ни ползун, ни станина ещё не «сели» в свои посадочные места. При усилии в пять тонн рама остаётся расслабленной; при пятидесяти тоннах боковины растягиваются, а ползун вжимается в направляющие.
Например, компания ADH Machine Tool поддерживает полноценную систему контроля качества и дисциплинированный производственный процесс; ADH Machine Tool имеет более 50 пунктов продаж и обслуживания в Китае и за рубежом; для получения дополнительной информации см. Руководство по точности гибки на листогибочном прессе.
Чтобы точно откалибровать энкодеры Y1 и Y2, определите “опорную точку” при определённой, воспроизводимой нагрузке — обычно около 10% от максимального усилия станка. При таком давлении устраняются все люфты в направляющих и пальцах цилиндров. Установка нуля энкодеров на холостом ходу без нагрузки фактически калибрует систему под условие, которое никогда не встречается при реальной работе. Цель состоит в том, чтобы определить момент, когда машина переходит от движения как совокупности разрозненных частей к работе как единого нагруженного узла.
Когда вы изменяете смещение Y1 или Y2 в контроллере, вы задаёте пропорциональным клапанам преждевременное или запаздывающее срабатывание. Изменение на 0,005 дюйма может показаться незначительным на экране, но оно меняет всю гидравлическую балансировку хода. Если энкодеры физически не выровнены или изношены соединения, контроллер будет пытаться поддерживать “горизонт”, которого механически не существует. Почему полагаться на программную коррекцию, если станина больше не обеспечивает конструкционную поддержку нагрузки?
Активная компенсация прогиба против фиксированной: согласование компенсации с состоянием станка

Представьте листогибочный пресс длиной 12 футов как прочный подвесной мост: измерение его пустым лазерным уровнем мало говорит о том, как сталь прогибается, когда по мосту проезжает колонна грузовиков. Фиксированная компенсация прогиба — обычно набор ручных клиньев под направляющей матрицы — это “неумная” система, рассчитанная на постоянную нагрузку. Её настраивают один раз, чтобы компенсировать средний прогиб для типичных операций, и больше не изменяют. Такой подход работает для повторяющихся операций с металлом толщиной 14-го калибра, но проваливается при переходе на лист толщиной полдюйма, требующий усилия в 150 тонн.
Активная гидравлическая компенсация прогиба — более совершенный вариант: цилиндры, встроенные в нижнюю станину, поднимают её с усилием, пропорциональным давлению ползуна. Ключевой элемент — “кривая компенсации”. Большинство контроллеров позволяет регулировать коэффициент компенсации — соотношение между подъёмным усилием станины и приложенным давлением. Если испытание изгибом в пяти точках выявило больший угол в центре, коэффициент компенсации слишком низок — “мост” прогибается под нагрузкой. Если же центральный угол меньше, чем на концах, система перекомпенсирует, превращая станину в гребень, через который ползуну приходится пересиливать.
Точная калибровка означает согласование гидравлической реакции с конкретной жёсткостью стальной рамы станка. Машина, идеально откалиброванная для изгиба длиной 10 футов, всё же может произвести брак на детали длиной 4 фута, если система компенсации прогиба не отрегулирована под более высокую локальную нагрузку. Механизм компенсации выполняет роль не просто “уравнивателя” — это динамическая противосила, которую нужно настраивать в соответствии с размером детали. Но что, если гидравлическая система не может реагировать достаточно быстро, чтобы соответствовать скорости опускания траверсы?
Когда следует полагаться на гидравлическую компенсацию, а когда — на ручную регулировку клиньев
В конечном итоге цифровое управление листогибочного пресса достигает своего предела, и становится необходимой механическая коррекция. Операторы часто замечают несоосность пуансона и матрицы до 1/4 дюйма, даже после значительных корректировок компенсации прогиба. Это, как правило, указывает на “улыбающееся” ложе — настолько часто перегружавшееся по центру, что сталь деформировалась за пределами упругости. Никакое гидравлическое давление из цилиндра компенсации не сможет восстановить ложе, которое было физически сжато.
В таких случаях ручные клинья применяются, чтобы “обнулить” постоянное искажение и создать новую ровную базовую поверхность, на которую затем опирается гидравлическая компенсация. Представьте ручные клинья как фундамент дома, а гидравлическую компенсацию — как подвеску автомобиля. Никто не стал бы надеяться на подвеску для выравнивания кривого фундамента. Сначала ложе выравнивают под номинальной нагрузкой, а затем гидравлика управляет временным прогибом при гибке.
Ожидание, что гидравлика исправит искривлённое ложе, — прямой путь к выходу из строя пропорциональных клапанов. Система будет работать почти на максимальной мощности только для того, чтобы вернуть ложе в состояние “нуля”, оставляя недостаточный запас давления для фактического усилия гибки. Если давление компенсации достигает пика до достижения заданного тоннажа, это указывает на то, что механическая база машины нарушена. В этот момент встаёт вопрос — может ли гидравлическая система безопасно выдержать требуемое давление.
Цикл технического обслуживания: удаление воздуха и проверка работы пропорциональных клапанов
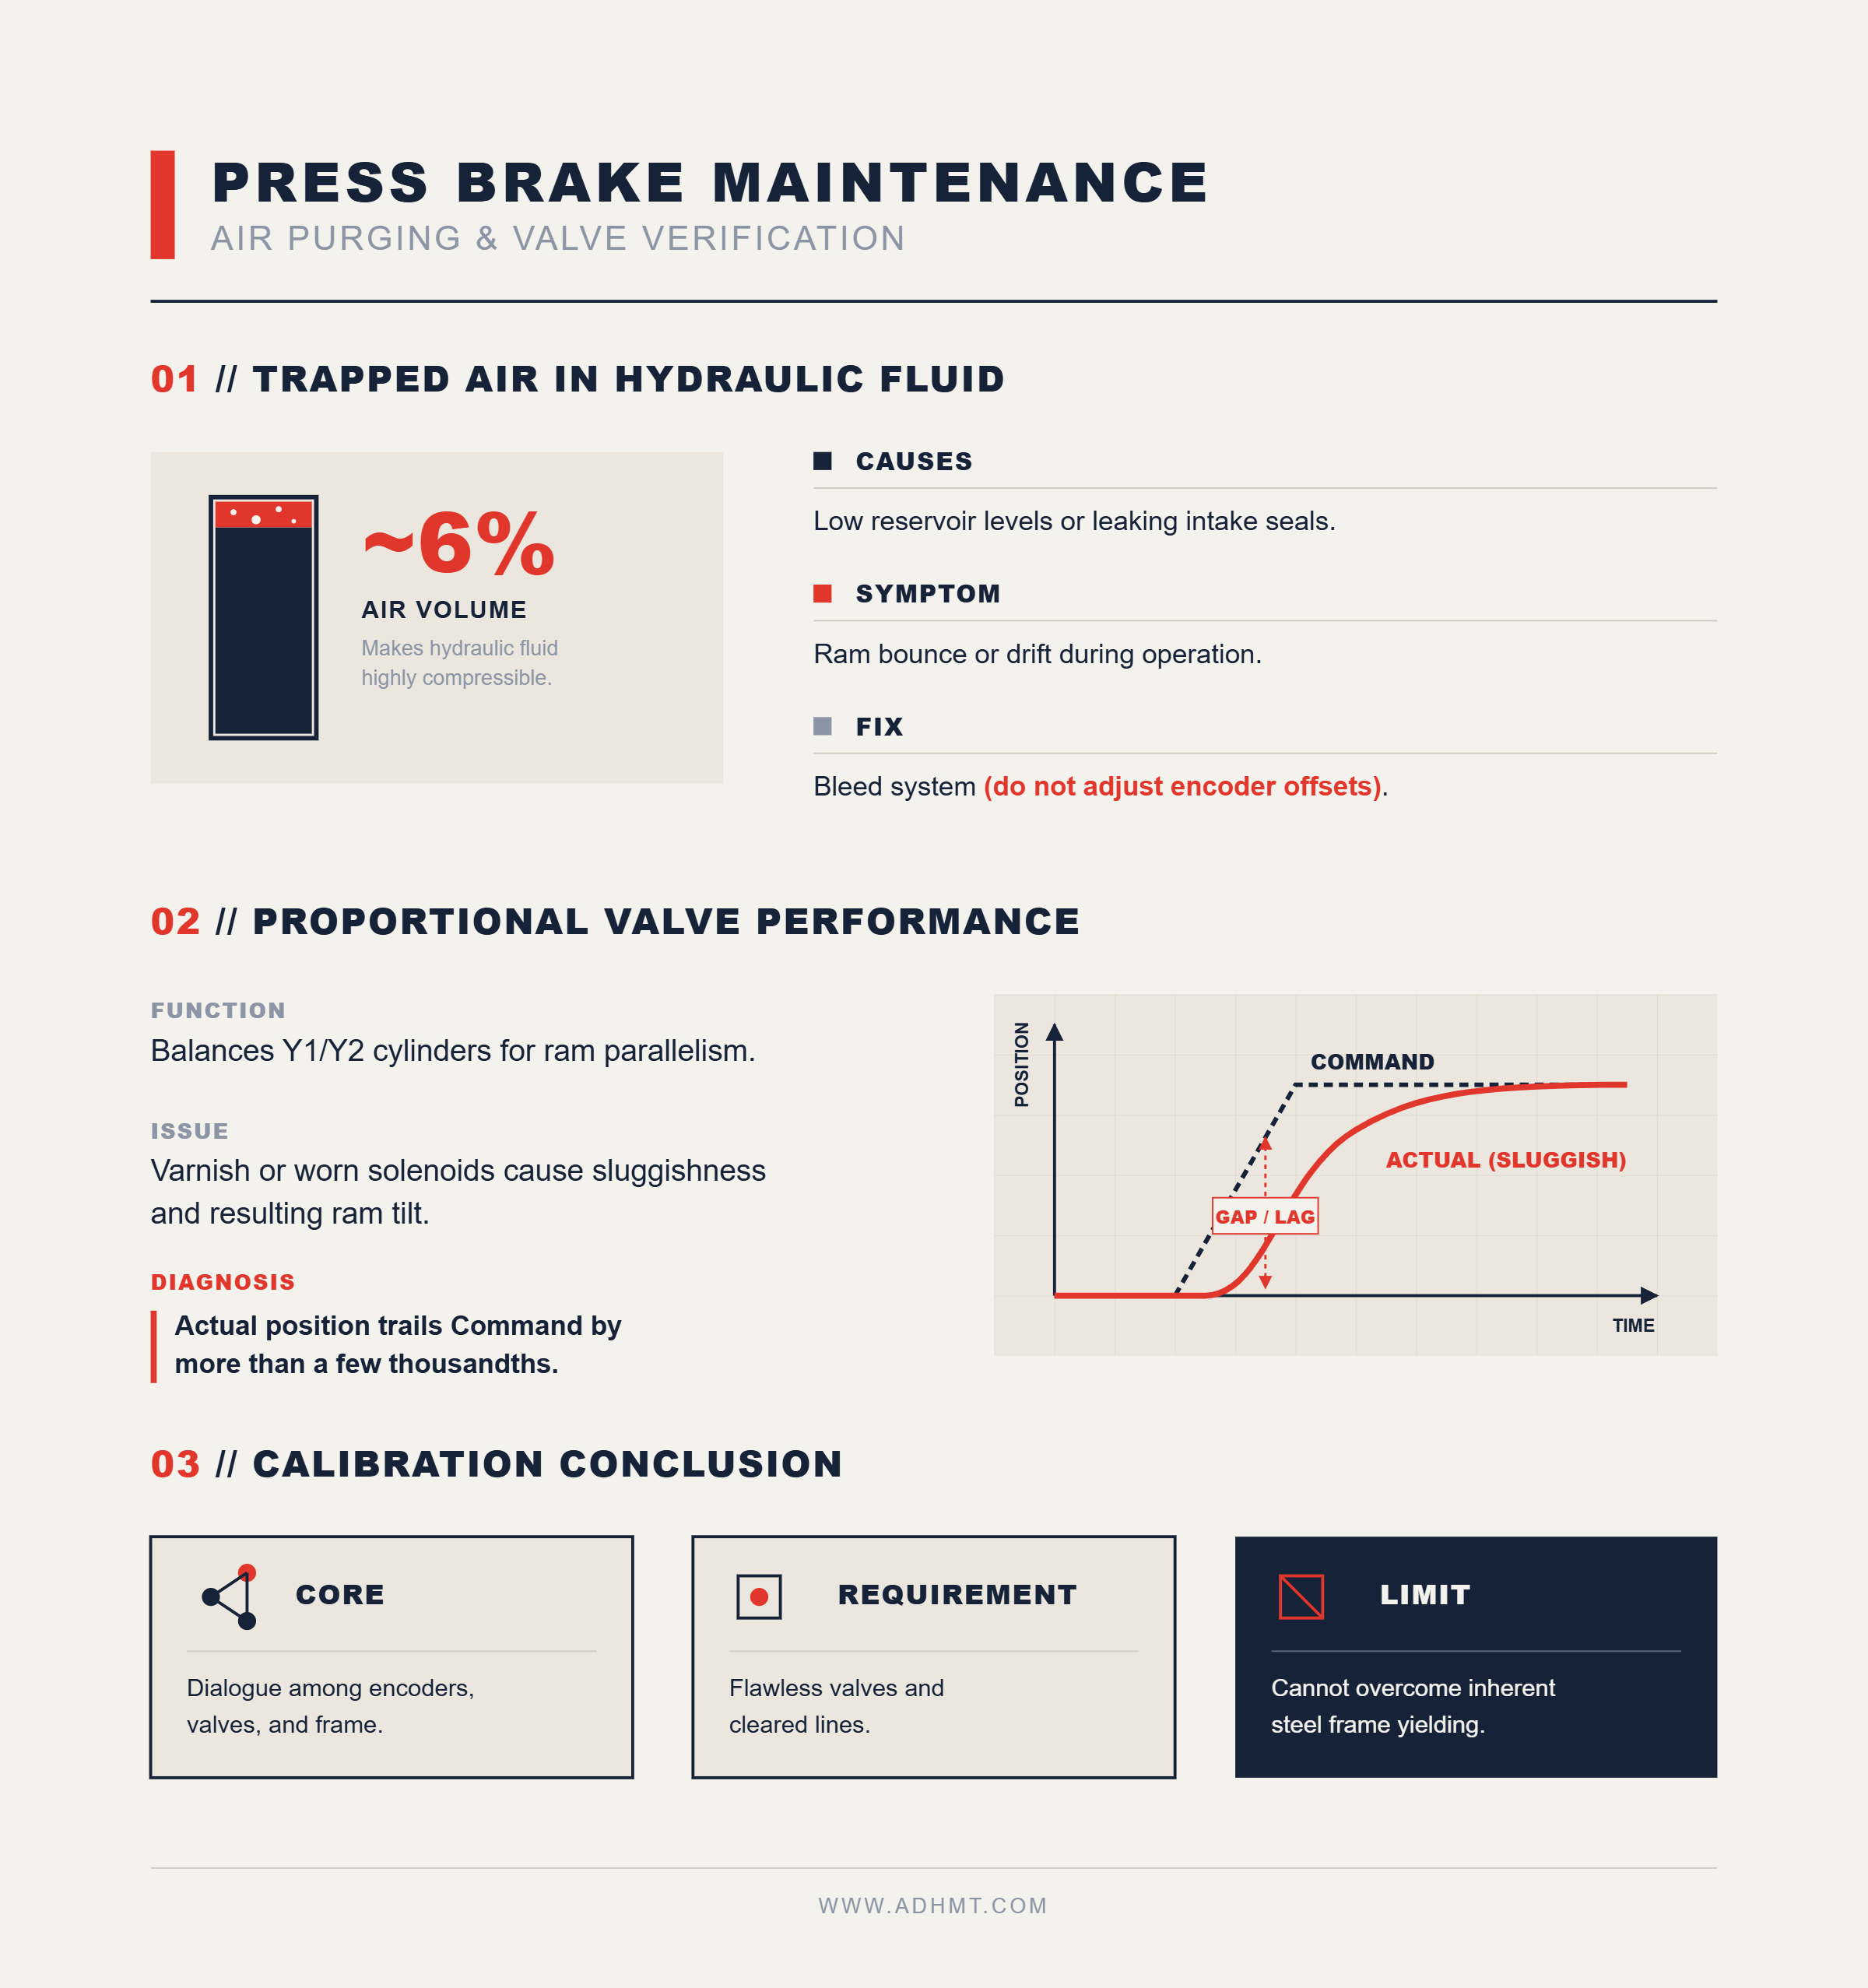
Точность листогибочного пресса напрямую зависит от состояния его гидравлической жидкости, и наличие воздуха в системе подрывает эту точность. Жидкость с содержанием около 6 % воздуха — часто из‑за низкого уровня в баке или утечки на всасывающих уплотнениях — становится сжимаемой. Когда контроллер подаёт команду удерживать цилиндр Y1, воздух действует как пружина, из‑за чего ползун “подпрыгивает” или смещается. Этот дрейф часто ошибочно принимают за проблему синхронизации, и техники начинают регулировать энкодеры, хотя правильное решение — просто удалить воздух из системы.
Проверка реакции пропорциональных клапанов — заключительный этап калибровки. Эти клапаны управляют параллельностью ползуна, открываясь и закрываясь за миллисекунды, чтобы сбалансировать цилиндры Y1 и Y2. Если клапан становится вялым из‑за отложений лака или изношенного соленоида, ползун может “накрениться” во время фазы высокого давления, даже если изначально стоял ровно. Это можно определить, наблюдая экран контроллера “Command vs. Actual”; если положение Y1 по “Actual” отстаёт от “Command” более чем на несколько тысячных дюйма в момент сжатия, клапан не успевает за сигналом.
Удаление воздуха и проверка работы клапанов подтверждают, что команды контроллера физически выполняются. Калибровка по сути представляет собой трёхсторонний диалог между энкодерами, клапанами и стальной рамой. Когда клапаны запаздывают или «спотыкаются», эта связь нарушается, и прес не достигает действительно параллельного нижнего положения. Но даже при идеально работающих клапанах и полностью очищенных линиях существует предел того, чего может достичь калибровка, прежде чем начнёт деформироваться сама рама.
Где программное обеспечение бессильно: физические пределы динамической компенсации
Подойдите к любому современному листогибу, и на экране ЧПУ вы увидите идеальную числовую симметрию. Позиции Y1 и Y2 будут выровнены до микрона, обещая безупречно параллельный ползун. Но если измерительный блок, помещённый между пуансоном и матрицей, показывает зазор в четверть дюйма с одной стороны при выключенной машине, эта цифровая точность теряет смысл. Вы видите станок, который достиг предела своей физической целостности.
Как определить, что рама листогиба деформирована и больше не поддаётся калибровке? Ищите признаки скрытой компенсации.
Если контроллер применяет чрезмерные смещения Y1/Y2 или вынуждает цилиндры компенсации работать почти на максимальном давлении только для того, чтобы получить прямой изгиб, конструкция повреждена. Сталь превысила свой упругий предел и получила остаточную деформацию. Программное обеспечение предназначено для компенсации временных, предсказуемых прогибов упругого металла под нагрузкой — оно не является цифровой лебёдкой, которая выпрямляет искривлённое ложе. Когда физическая основа разрушается, цифровое управление теряет возможность компенсировать отклонения.
Короткие гибы вблизи центра: почему компенсация по всей длине не масштабируется
Активная гидравлическая компенсация эффективно работает при гибке листа длиной 10 футов на ложе длиной 12 футов. Нагрузка распределяется равномерно, и ложе прогибается по предсказуемой параболической кривой, которую программное обеспечение легко повторяет.
Однако если разместить двухфутовый участок листа толщиной полдюйма по центру, предсказуемая геометрия исчезает.
Короткий изгиб с высокой нагрузкой создаёт интенсивное точечное давление. Ложе больше не прогибается равномерно по всей длине, а резко продавливается в середине. ЧПУ, следуя стандартной логике компенсации, увеличивает гидравлическое давление по всей длине балки. Результат — структурное повреждение: программа излишне компенсирует прогиб на концах, выгибая ложе вверх, создавая чрезмерную арку, в то время как центр всё ещё страдает от концентрированной силы. Энкодеры сообщают о ровном положении ползуна, но инструмент испытывает локальное сжатие, которое широкомасштабная компенсация уже не в состоянии уменьшить.
Треснувшие рамы и изношенные направляющие: когда программное обеспечение больше не может исправить оборудование
Динамическая компенсация полностью основана на предположении, что траверса перемещается строго по одной оси — вертикально. Линейные энкодеры измеряют движение только по оси Y и не способны обнаруживать крен или перекос.
Когда направляющие изношены, спуск траверсы перестаёт быть строго вертикальным — она слегка скручивается. С ростом усилия гибки люфт в направляющих позволяет ползуну наклоняться спереди назад. Это несоосность вызывает отклонение пуансона от правильной ориентации относительно V‑матрицы, полностью изменяя механику гибки. Энкодеры, по‑прежнему измеряющие только вертикальное перемещение, не покажут отклонений, не замечая, что сам инструмент вышел из параллели.
Это ограничение становится критическим при рассмотрении усталости рамы. Микроскопическая трещина в одной из боковых стенок фундаментально изменяет модуль упругости этой стальной пластины. Под нагрузкой целая сторона растягивается линейно — именно так, как ожидает программное обеспечение, тогда как сторона с трещиной деформируется экспоненциально. Цифровой контроллер применяет заданный коэффициент коррекции к механическому сбою, который по своей природе асимметричен и непредсказуем. Невозможно вычислить параллельный ход, когда геометрия машины изменяет собственные параметры под давлением.
Порог тоннажа: почему параллельность нарушается при превышении номинальной мощности 80%
Каждая машина имеет свой рабочий «красный предел». Пресс-гиб на 200 тонн может выдать все свои 200 тонн, но постоянная работа на этом уровне подобна езде на грузовике с педалью газа, утопленной в пол.
Когда операции регулярно приближаются к 80-процентной границе нагрузки, жесткость рамы и конструкция гидравлического контура становятся лимитирующими факторами в поддержании геометрической точности. Для производителей, которым необходимо сохранять эту точность даже при высокой тоннаже, крупногабаритные системы листогибочных прессов ADH Machine Tool объединяют гидравлическую балансировку с управлением от ЧПУ и усиленные рамы для поддержания стабильной параллельности при выполнении сложных рабочих задач.
Активная параллельность зависит от резервной емкости гидравлической системы. Чтобы удерживать уровень ползуна во время тяжелого гиба, пропорциональные клапаны должны постоянно подстраиваться — добавляя немного жидкости здесь, отпуская немного там. При выполнении гиба, требующего 95% от номинальной силы машины, эти клапаны полностью открыты лишь для перемещения металла и не имеют больше пропускной способности для тонких корректировок.
Когда гидравлическая система достигает своих пределов, цилиндры Y1 и Y2 перестают активно управляться — они просто выдерживают нагрузку. Жидкость течет по пути наименьшего сопротивления, и ползун естественным образом наклоняется в сторону с чуть более мягким материалом или немного более теплым маслом. При превышении 80% динамическая компенсация уже не имеет достаточного гидравлического потока для эффективной работы.
Ответная деформация материала: сокрытие ошибки параллельности до появления дефекта
Самое досадное в механически неисправной машине — это то, как эффективно она скрывает свои дефекты. Вы выполняете гибку, дисплей подтверждает идеальную параллельность, и ползун возвращается назад. Когда вы проверяете деталь с помощью транспортир, вы обнаруживаете разницу в два градуса от одного конца до другого.
Операторы инстинктивно приписывают ошибку поставщику стали, предполагая различия в твердости или толщине.
В действительности дефект обычно обусловлен динамическим перекосом машины, который скрывается во время хода и усиливается самим материалом. Если ползун отклонялся от параллельности хотя бы на несколько тысячных долей в момент пиковой нагрузки на гиб, одна сторона пуансона проникала в пластическую зону стали немного глубже. Материал поглощает это неравномерное усилие, и после разгрузки сторона, которая была отчеканена глубже, демонстрирует меньший упругая отдача (springback), в то время как сторона с недостаточным гибом — больший. Присущая стали память усиливает скрытое механическое отклонение машины, в результате чего получается скрученная деталь, даже если программное обеспечение указывает на безупречную работу.
Протокол смены: сохранение динамической параллельности
Поскольку основанная на программном обеспечении параллельность работает только тогда, когда физическая целостность машины сохранена, ежедневная процедура должна подтверждать эту целостность перед тем, как доверять цифровым показаниям. Невозможно отличить небольшую ошибку калибровки от катастрофического механического сбоя, просто глядя на показания энкодера. Чтобы устранить эту неопределенность, нужно приложить нагрузку. Измерение висячего моста лазерным уровнем в пустом состоянии ничего не покажет о том, как сталь прогнется под колонной грузовиков. Пресс-гиб ведет себя аналогично: динамическая параллельность — это постоянно меняющееся состояние, которое можно проверить только при нагружении машины в рабочих условиях.
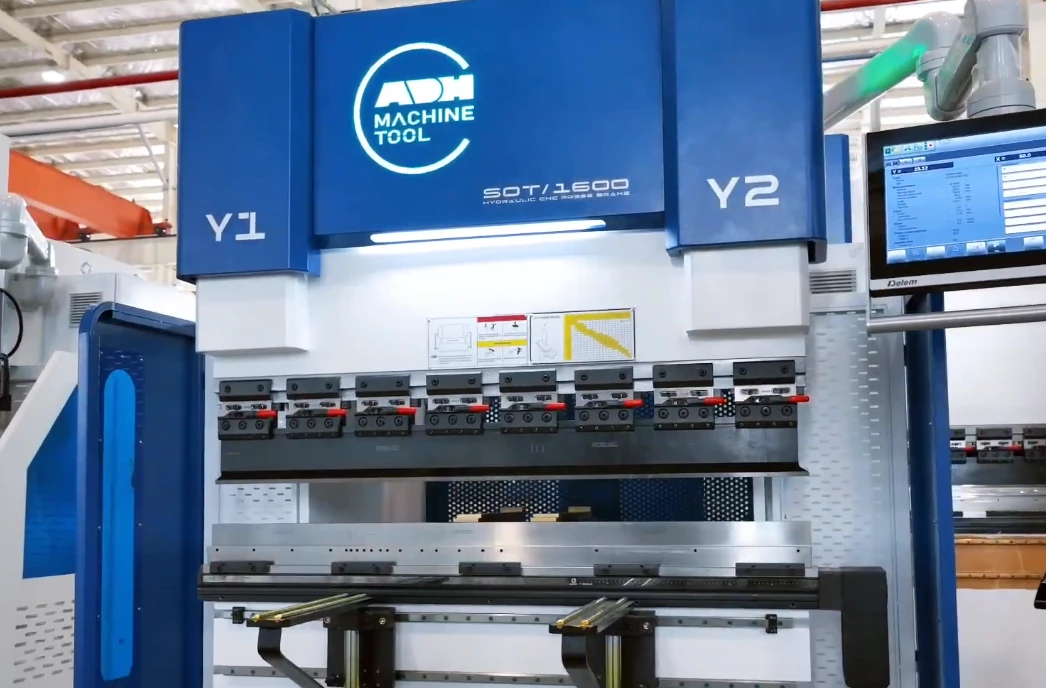
Пятиминутная процедура динамической проверки при ежедневной настройке
Начните с холостого цикла, но не ограничивайтесь этим. На станках с двумя цилиндрами часто возникают задержки синхронизации во время рабочего хода. Опустите ползун без инструмента и следите за индикаторами на пропорциональных клапанах. Если они не активируются одновременно, значит, присутствует гидравлическая рассинхронизация, которая усилится, как только пуансон коснется металла.
Затем подайте нагрузку. Установите два индикатора часового типа на противоположных концах нижней балки, выставьте ноль и выполните гиб пробной стальной заготовки, требующей как минимум 50% от номинальной мощности машины. Наблюдайте за индикаторами на пике усилия, отмечая неравномерный прогиб. Если левый индикатор показывает падение на 0.002 дюйма, а правый на 0.008, рама изгибается неравномерно или один из удерживающих гидроклапанов теряет давление с одной стороны. ЧПУ, вероятно, покажет идеально ровный ход, так как энкодеры установлены сверху цилиндров и не фиксируют локальный провис вдоль линии инструмента. Этот пятиминутный физический тест отделяет реальное механическое поведение от чрезмерно оптимистичных расчетов программного обеспечения.
Сброс “нулевой нагрузки”: почему необходимо выполнять повторную привязку после каждого заклинивания
Когда деталь застревает или оператор принудительно доводит пуансон до упора с чрезмерным ходом, механическая база машины резко смещается. Внезапный неравномерный всплеск тоннажа перекручивает ползун, заклинивает направляющие и выводит оси Y1/Y2 из синхронизации. Просто убрать застрявшую деталь и снова нажать на педаль недостаточно.
Необходимо выполнить перенастройку «домой», чтобы создать сброс при нулевой нагрузке. Однако операторы часто выбирают неправильные действия. Когда ошибка параллельности появляется на экране после заклинивания, они инстинктивно хватают гаечный ключ и делают полные обороты регулировочных болтов, гарантируя переразмеренную корректировку. Рама все еще сохраняет остаточное напряжение после заклинивания, и сильное механическое изменение добавляет постоянный перекос в ответ на временное смещение. Всегда сначала возвращайте энкодеры в ноль, дайте гидравлике стабилизироваться и ограничивайте регулировку болтов четвертью оборота. Проверяйте показания индикаторов после каждой небольшой корректировки.
Что фиксировать в журнале после каждого исправления и почему это меняет вашу следующую диагностику
Журнал обслуживания — это не административная бумажная работа, а медицинская карта машины. Алгоритмы компенсации прогиба предполагают, что ваша гидравлика остаётся исправной, а соединения — надёжными. Когда эти части начинают изнашиваться, программное обеспечение незаметно увеличивает смещение, чтобы удерживать ползун в уровне, скрывая деградацию до тех пор, пока не произойдёт серьёзный отказ.
Фиксирование каждой регулировки позволяет отличить нормальный износ от критического отказа. Если вы подняли цилиндр Y2 на 0,005 дюйма во вторник — это дрейф калибровки. Если вы повторяете ту же регулировку в четверг и снова в следующий понедельник — вы отслеживаете неисправный запорный клапан. Гидравлические запорные клапаны постепенно теряют герметичность, из-за чего ползун опускается под нагрузкой. Прихолостные циклы будут выглядеть идеально, и сброс без нагрузки не покажет проблем, но только постоянные односторонние коррекции в ваших записях выявляют, что клапан пропускает жидкость обратно в бак во время гибки.
За пределами контрольного списка: развитие у оператора “слуха” на рассинхронизацию цилиндров
Контрольные списки и индикаторы показывают то, что вы уже знаете, как измерить, но первые признаки динамического отказа проявляются на слух. Прежде чем пропорциональный клапан теряет способность удерживать давление, меняется его тон.
Прислушайтесь к потоку гидравлической жидкости. Исправная система под нагрузкой издаёт ровный, насыщенный гул. Когда цилиндр начинает отставать из‑за внутреннего перепуска или ухудшения уплотнения, жидкость проходит через повреждённое отверстие. Звук изменяется на резкое шипение или прерывистый стон в момент контакта пуансона с заготовкой. Это происходит за миллисекунды до того, как линейные энкодеры обнаружат наклон и заставят программное обеспечение компенсировать его.
Настоящий динамический параллелизм невозможно достичь, просто наблюдая за зелёным индикатором на панели ЧПУ. Он зависит от оператора, который понимает, что машина — это упругое, постепенно изнашивающееся физическое устройство. Когда вы можете ощутить заминку ползуна и заметить напряжение в гидролиниях, вы перестаёте быть ведомым программного обеспечения и становитесь хозяином машины.
Связанные ресурсы и дальнейшие шаги
- Для читателей, желающих изучить материалы подробно, брошюры это полезный дополнительный ресурс.