
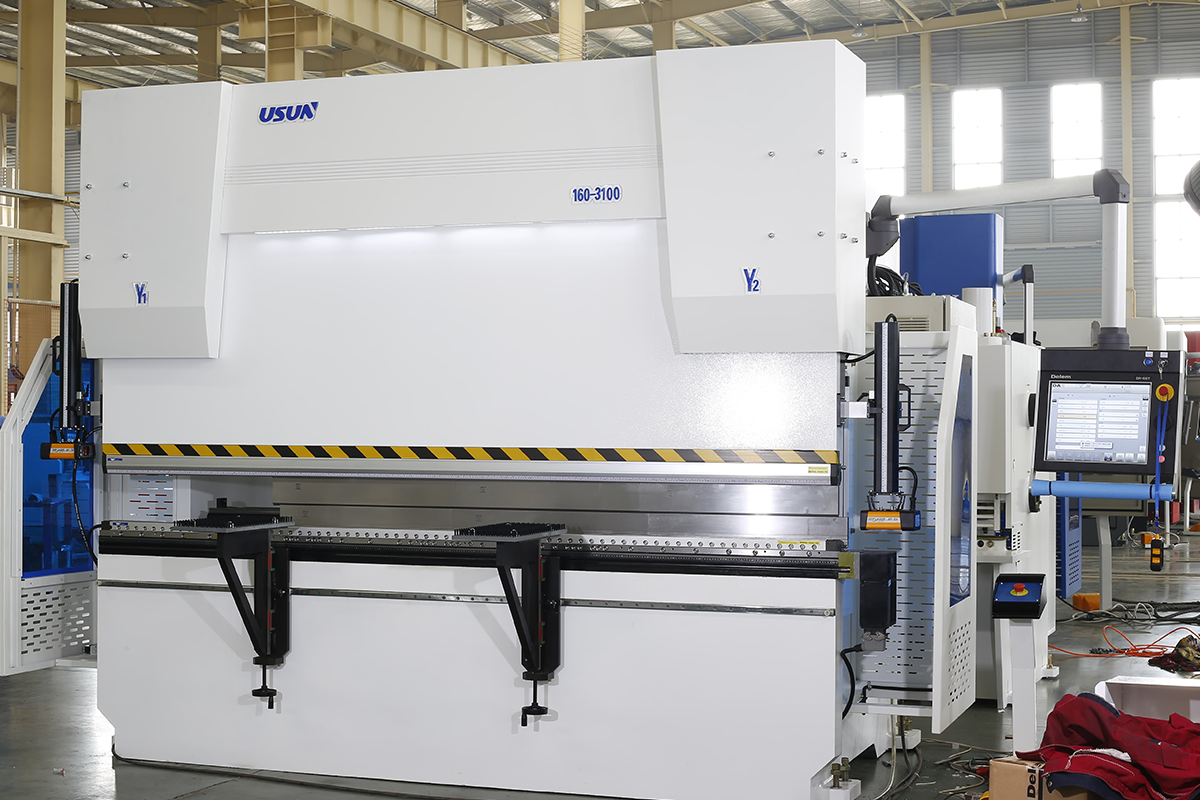
Вы смотрите пятиминутное видео о гибке воздуха. Человек на экране вводит толщину материала, нажимает педаль, и ползун плавно опускается, складывая лист 10-го калибра стали, как бумагу для оригами. Всё выглядит как видеоигра. Вы подходите к настоящему станку, уверенные, что знаете последовательность действий. Нажимаете педаль. Гидравлический насос воет, пол вибрирует под сапогами, а листовой металл бьётся о ваши ладони с яростной, непредсказуемой силой. Экран научил вас математике. Но что происходит, когда металл отказывается следовать сценарию?
Если вы хотите преодолеть разрыв между чистой теорией и суровой реальностью гидравлики, полезно изучить, как реальные листогибочные прессы с ЧПУ эксплуатируются и защищаются в цехе. Опыт компании ADH Machine Tool в разработке полностью систем гибки на базе ЧПУ проявляется в практических деталях, которыми должны управлять операторы — подход ползуна, нарастание давления, материал упругая отдача (springback), а также координация безопасности. Практическое руководство, раскрывающее то, что остается за кадром видеоматериалов, см. в сопутствующем материале об эксплуатации и использовании гидравлических листогибочных прессов.
Связанные: Обучение операторов гибочного пресса
Ловушка “видеокомпетентности”: почему одной теории недостаточно, чтобы остановить 100-тонный пресс
Что происходит в промежутке между знанием шагов и чтением машины в реальном времени
В контролируемом мире обучающего видео гибка нержавеющей стали — это простая математическая задача. Вы вводите толщину, ширину V-матрицы и желаемый угол. Контроллер выдаёт глубину, и вы выполняете. Но когда вы на самом деле держите лист нержавейки 304 под инструментом, математика рушится. Почему реальный металл отвергает чистый цифровой расчёт?
У металла есть память, и он сопротивляется.
Опытный оператор не доверяет первому расчёту экрана. Он ставит точку маркером, медленно опускает ползун и чувствует тот самый момент, когда материал начинает поддаваться. Это как сжатие подвески тяжёлого грузовика — вы ощущаете накопленную энергию, давящую обратно через перчатки. Видео об этом не говорит вовсе. Оно показывает идеальный финальный изгиб, но опускает итерации проб и ошибок, которые требуются, чтобы преодолеть упругий возврат. Если вы просто нажимаете педаль, надеясь, что цифровая последовательность спасёт вас, что произойдет, когда материал проявит себя иначе, чем предсказал алгоритм?
Иллюзия уверенности против реальности тоннажа и усилия
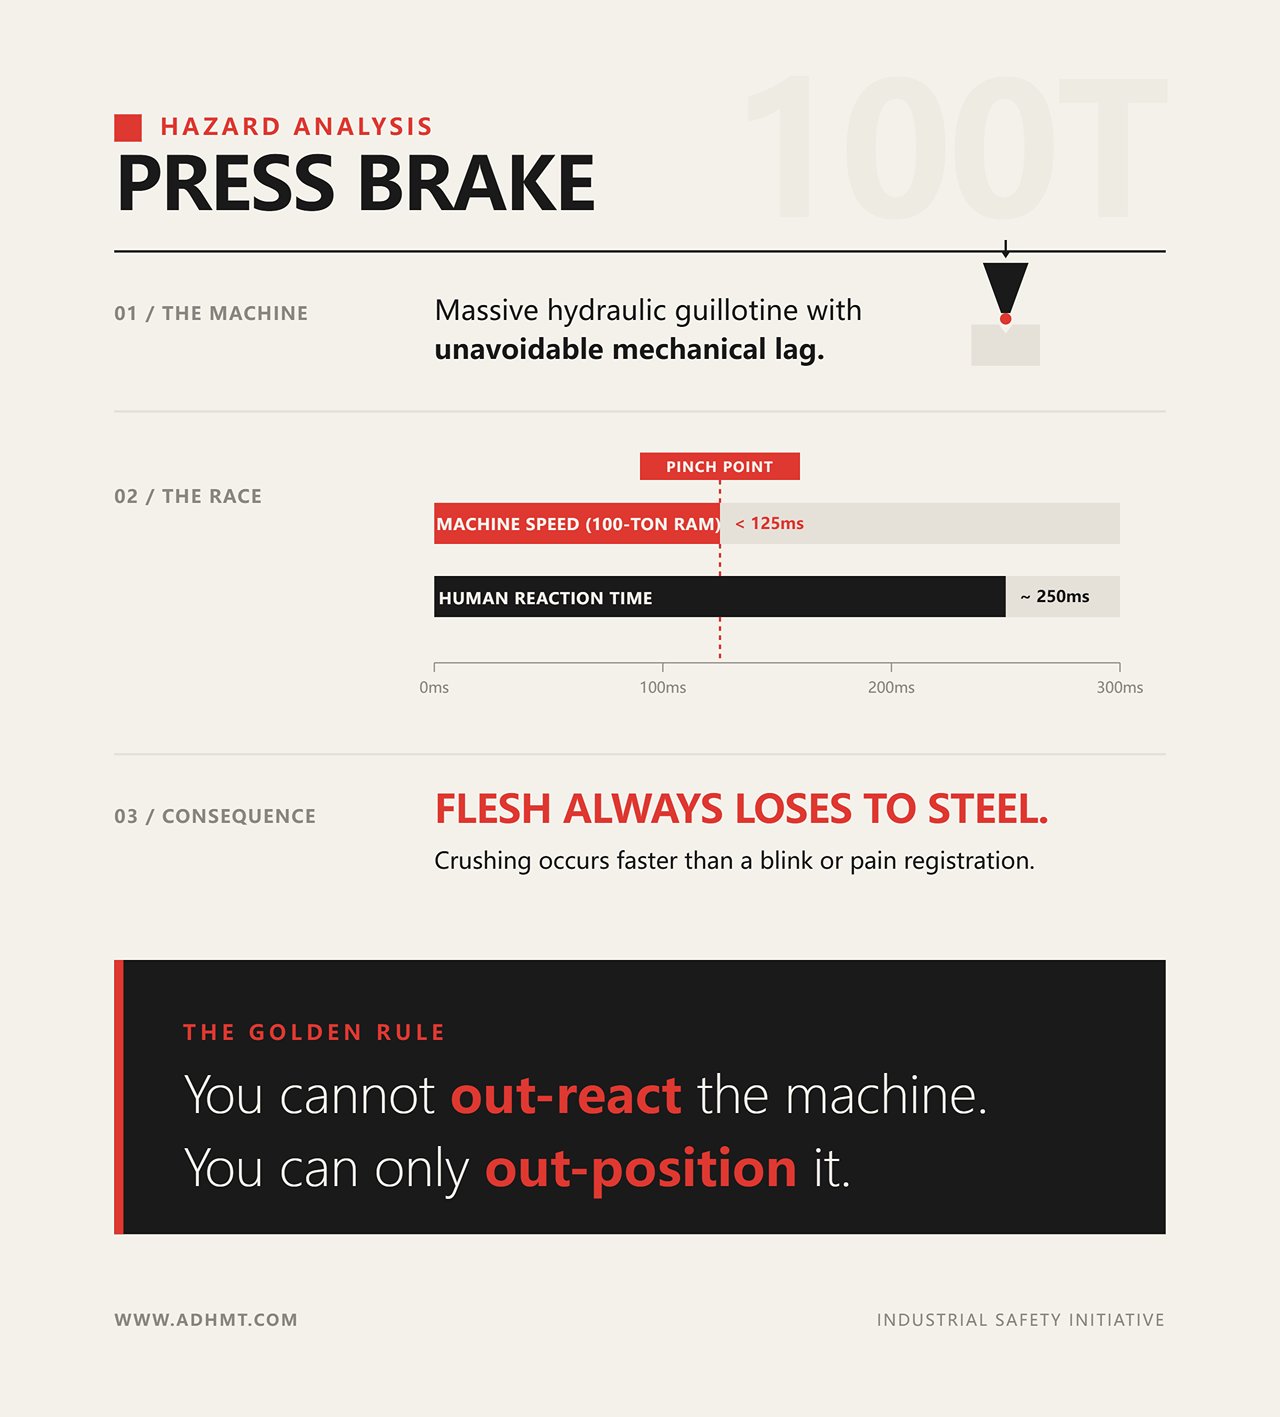
Ваша уверенность строится на опасном предположении: что машина — это идеально послушный слуга, который останавливается в тот же миг, как только вы убираете ногу с педали. Гибочный пресс — это гигантская гидравлическая гильотина, работающая против силы тяжести. Даже с современными двойными клапанами безопасности, предназначенными для остановки падающего ползуна, механическая задержка всё ещё существует. Что происходит в ту долю секунды между тем, как вы поднимаете ногу, и моментом, когда гидравлика блокируется?
Время реакции человека — около 250 миллисекунд, но 100-тонный ползун, опускающийся на скорости быстрой подачи, может достигнуть точки защемления вдвое быстрее.
Если ваши пальцы окажутся не там, где нужно, когда инструмент сомкнётся на листе, ваш мозг не успеет даже осознать боль, прежде чем инструмент прорежет кость и сухожилия. Плоть всегда проигрывает стали. Вы не можете переиграть эту машину по скорости реакции. Вы можете только правильно расположить себя. Так как же управлять тем, что может раздавить вас быстрее, чем вы моргнёте, и не застыть от страха?
Почему ваша первая самостоятельная смена ощущается как разминирование бомбы?
Это похоже на разминирование, потому что впервые последствия вашей опечатки — не красная волнистая линия на экране монитора. Вы стоите в зоне поражения. Каждый цикл работы ползуна — это управление смертоносной кинетической энергией на ощупь. Но вот секрет, который узнаёт каждый нервничающий ученик: вы побеждаете страх не выучив больше инструкций. Вы побеждаете его, научившись слушать машину. Вы учитесь различать характерный тяжёлый удар, когда гидроклапаны правильно садятся на место. Вы учитесь позволять листовому металлу скользить в руках, а не сжимать его, как руль, чтобы при подлёте фланца вверх он не вывихнул вам запястья. Тревога, которую вы чувствуете сейчас, — не слабость. Это ваш инстинкт самосохранения, говорящий вам обратить внимание на физический мир. С чего начать формирование этого физического осознания?
Упражнение со списанным металлом: Возьмите кусок обрезка стали 10-го калибра. Выключите насос. Встаньте у станка и физически проследите путь, по которому будет двигаться ползун. Поставьте руки на заготовку так, как будто собираетесь её гнуть, и внимательно посмотрите, где ваши костяшки находятся относительно верхнего пуансона. Если пуансон опустится прямо сейчас, что будет раздавлено?
Физический инструктаж по безопасности: создание мысленной карты зон раздавливания
Почти четыре из десяти травм при работе с гибочным прессом происходят в точке защемления, пока ползун движется вниз. Это не неисправность машины. Это оператор, чьи руки находятся ровно там, где инструмент встречается с металлом. Когда вы смотрите на экран контроллера, вы видите двумерную линию, аккуратно складывающуюся на графике. Вы не видите массивную стальную челюсть, смыкающуюся в реальном физическом пространстве. Вам нужно создать мысленную карту этого пространства, прежде чем вы вообще включите гидравлический насос. Как нанести на карту зону опасности, которую нельзя увидеть на экране?
Точки защемления и зоны раздавливания: где на самом деле должны находиться ваши руки во время рабочего цикла
Посмотрите на V‑образный нижний штамп перед собой. Пространство непосредственно между верхним пуансоном и нижним штампом — это первичная зона смятия. Если ползун опустится, пока вы регулируете деталь в этом зазоре, кости разлетятся в дребезги прежде, чем вы успеете моргнуть. Плоть всегда проигрывает стали. Но зона смятия — не единственная опасность. Когда пуансон вдавливает листовой металл в матрицу, сам материал превращается в оружие. Плоский лист резко поднимается, создавая опасную точку защемления между поднимающимся металлом и лицевой частью ползуна.
Именно здесь большинство учеников попадает в ловушку.
Они крепко держат листовой металл, обхватывая край большими пальцами, и когда отбортовка подскакивает, их руки мгновенно втягиваются прямо к лицу машины. Необходимо поддерживать материал снизу, раскрытыми ладонями, позволяя стали скользить по перчаткам, как тяжелый поднос со стеклом. Вы не держите металл; вы направляете его. Где же в этот физический танец вписывается защитное оборудование?
Световые завесы и ограждения: что выходит из строя, если пропустить физическую репетицию
Лазерный ограждение или световая завеса проецирует невидимую стену через фронт машины. Пересеките луч — и ползун остановится. Звучит безупречно. Но световая завеса должна быть установлена на определённом безопасном расстоянии от инструмента, чтобы учесть механическое время остановки машины. Если в цеху завесу установлено слишком далеко вперёд, появляется зазор. Худощавый оператор может полностью зайти внутрь световой завесы, оставаясь совершенно незамеченным между защитным лучом и смертельно опасным инструментом. Машина думает, что вы в безопасности, а на самом деле вы стоите в зоне поражения.
Датчики безопасности не защитят вас, если вы научились физически обходить их геометрию.
Операторы часто раздражаются при изгибе сложных коробчатых форм, потому что боковые отбортовки прерывают лазерный луч и вызывают ложные остановки. Возникает соблазн отключить лазеры или перейти на педаль‑пуск. Сделав это, вы фактически становитесь слепыми перед 100‑тонным гильотинным прессом. Необходимо физически отрепетировать свои изгибы с выключенной машиной, чтобы убедиться, что деталь пройдет датчики, прежде чем вы вообще нажмёте на педаль. Если ограждения выйдут из строя или вы их обойдёте, какая самая опасная физическая операция предстоит вам сегодня?
Последовательность установки инструмента: что происходит, когда пуансон не закреплен плотно?
Смена инструмента требует помещения рук непосредственно в открытые зевы станка. Это момент наибольшего риска за всю вашу смену. Вы вдвигаете тяжелый пуансон из закаленной стали в верхний зажим и затягиваете его, но в пазу может остаться крупинка абразива, либо вы могли не до конца дослать пуансон заподлицо. Он кажется затянутым, но установлен неправильно. Когда вы запускаете цикл станка для сведения инструментов, этот незакрепленный пуансон может соскользнуть, с огромной силой упав в матрицу или вылетев вбок под воздействием экстремального гидравлического давления.
Вы должны почувствовать, что инструмент заперся на месте. Это должно ощущаться как тяжелая дверца сейфа, закрывающаяся — прочный, металлический упор без упругости. Если при установке пуансона вы ощущаете песчинки или сопротивление, снимите его, вытрите хвостовик и попробуйте снова. Никогда не полагайтесь только на визуальную проверку; ваши руки подскажут, правильно ли сталь соприкоснулась. Как мы можем закрепить это ощущение в вашей мышечной памяти прямо сейчас?
Упражнение с отходами: возьмите стандартный гусиный пуансон с полки. Полностью отключите питание управления машиной. Вставьте пуансон в верхний зажим и затяните его, поддерживая его вес одной рукой. Пошевелите. Почувствуйте разницу между “удержан трением” и “механически зафиксирован”. Затем посмотрите на положение локтей и запястий. Если зажим выйдет из строя в этот момент, окажется ли ваша рука зажатой между падающим пуансоном и нижним штампом?
Чтение технологической карты против загрузки станка: выявление фатальных Несоответствие оснастки
Гидравлический насос наконец гудит, вибрация проходит через бетонный пол в ваши ботинки. Вы разметили зоны смятия при отключённой машине, но теперь у вас под ногой педаль, вызывающая 100 тонн давления. Экран контроллера выводит карту установки с точным указанием, какой верхний пуансон и какой нижний V‑штамп нужно загрузить. Большинство новичков просто берут сталь с соответствующими номерами, вставляют её в зажимы и нажимают на педаль. Они воспринимают экран как истину в последней инстанции, полагая, что цифровая математика идеально отражает физическую реальность стали.
Машина не знает, что вы на самом деле загрузили в зажимы.
Если предыдущая смена положила неправильный штамп в правильную ячейку на полке, или если программист ошибся в десятичной точке, ползун всё равно опустится с полной силой. Как выявить цифровую ошибку, прежде чем она станет физической катастрофой?

Правило 8x толщины материала: опасно ли мало открытие вашего V‑штампа?
Возьмите штангенциркуль и измерьте листовой металл в руках. Допустим, его толщина 0,250 дюйма. Умножьте это на восемь. Два дюйма. Это абсолютная минимальная ширина открытия нижнего V‑штампа для стандартного изгиба под 90 градусов. Это правило 8x — единственный расчёт, который действительно имеет значение при загрузке машины. Если вы заставите четвертьдюймовый лист войти в дюймовый V‑штамп только потому, что так указано в документах, материал не согнется — он застрянет. Нагрузка немедленно возрастет, когда ползун попытается втиснуть клин в пространство, которое физика не позволит.
Инструмент разрушится под этим экстремальным гидравлическим давлением, превращая закалённую сталь в осколочную гранату, разбрасывающую шрапнель прямо в мягкие ткани.
Вы не можете полагаться на то, что машина остановится вовремя. Необходимо физически посмотреть на зазор в штампе и сравнить его с толщиной металла в руках. Почему мы начинаем с практики этого базового правила на самых простых материалах?
Почему воздушный изгиб мягкой стали — самый безопасный и щадящий тренировочный метод
Низкоуглеродистая сталь имеет предел текучести примерно 36 000 фунтов на квадратный дюйм. Она деформируется предсказуемым образом, что делает ее идеальным материалом для обучения свободной гибке. В гибка в воздухе, пуансон вдавливает металл в V-образную матрицу, но никогда полностью не доходит до ее стенок. Изгиб формируется полностью на весу, а угол определяется глубиной хода ползуна. Поскольку низкоуглеродистая сталь относительно мягкая, она плавно принимает пуансон. Когда ползун опускается, сопротивление передается через листовой металл в ваши ладони — это ощущается как сжатие подвески тяжелого грузовика, ровное и предсказуемое противодействие, за которым можно следить вплоть до целевого угла.
Но даже мягкая сталь может «укусить».
Когда изгиб формируется в матрице, свободный конец листа поднимается вверх. Чем короче отбортовка, тем быстрее она движется. Металл, который у пуансона продвигается лишь на несколько дюймов в секунду, может взлетать на кончике в десятки раз быстрее, создавая эффект резкого удара. Если вы тренируетесь на сплавах высокой прочности, такое непредсказуемое движение может привести к трещинам или травме запястий. Мягкая сталь учит предугадывать движение вверх без опасного рывка. Как убедиться, что выбранная оснастка способна безопасно выдержать такое контролируемое деформирование?
Как Убедитесь, что оснастка соответствует чертежу Перед запуском цикла станка
Комплект пуансонов и матриц во всю длину может весить более 300 фунтов. После того как вы загрузили эту массу в машину, вы уже привязаны к настройке. Прежде чем ваша нога коснётся педали, необходимо сверить физическую настройку с цифровым чертежом. Проведите рукой в перчатке вдоль отверстия V-образной матрицы. Проверьте штампованное значение допустимой нагрузки на боковой поверхности пуансона. Если на чертеже указано 50 тонн на фут, а пуансон рассчитан всего на 28, экран не остановит вас от того, чтобы разрушить инструмент.
Вы должны вручную выровнять верхние и нижние инструменты.
Опустите ползун в режиме пошагового движения — на самой низкой скорости — пока пуансон не окажется в нескольких миллиметрах над матрицей. Посмотрите вдоль всей длины стола. Если вы видите хоть тень несоосности или пуансон не идеально центрирован в V-образном канале, остановитесь. Ослабьте зажимы, скорректируйте блок матрицы и попробуйте снова. Машину можно запускать на полной скорости только тогда, когда физическое выравнивание безупречно.
Упражнение с отходами: возьмите кусок алюминия толщиной 1/8 дюйма и рулетку. Проверьте лист настроек для машины перед вами. Найдите указанную ширину V-образной матрицы на бумаге, затем отправьтесь к стойке с матрицами и физически измерьте отверстие требуемого инструмента. Оно должно быть в восемь раз шире толщины вашего образца. Если это не так, выясните, кто допустил ошибку, прежде чем даже подумать о включении гидравлики.
Ваши первые 50 гибов: демистификация того, что опытные операторы называют “чувством”
Вы наблюдаете, как оператор с двадцатилетним стажем подходит к гибочному прессу, едва смотрит на контроллер, вставляет кусок стали толщиной 10 калибров в матрицу и с первого раза получает идеальный угол 90 градусов. Это выглядит без усилий, почти как видеоигра. Он вводит число, нажимает педаль — и выходит безупречная деталь. Но если вы думаете, что он просто доверяет цифровому индикатору, вы рискуете столкнуться с серьёзной ошибкой. То, что вы видите, — это не слепая вера в машину, а огромная внутренняя база физических откликов, накопленная за десятилетия. Экран показывает то, что говорит математика должна должно произойти. Ваши руки, ваши уши и сопротивление в педали говорят, что произойдёт на самом деле. Как сократить разрыв между идеальными расчетами на экране и упрямой реальностью стали? Пружинение и направление волокон: невидимые силы, которые ни одно руководство не сможет зафиксировать
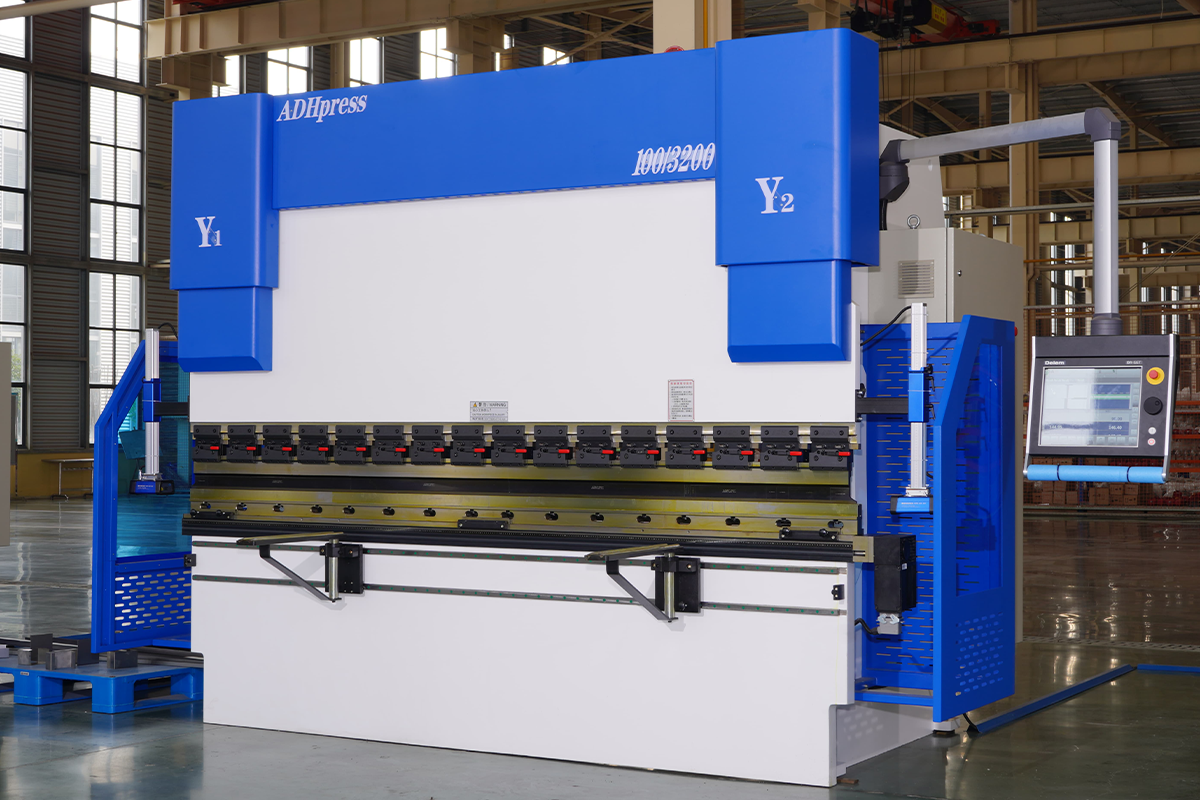
Внимательно посмотрите на необработанный лист холоднокатаной стали при хорошем освещении в цеху. Вы заметите слабые, параллельные линии, идущие вдоль его длины. Это направление волокон, которое формируется, когда металлургический комбинат пропускает горячую заготовку через массивные ролики. Гибка
вдоль волокон похожа на раскалывание дров по волокну — материал стремится треснуть и сломаться. Гибка с поперёк волокон подобна рубке через бревно — требует больше усилий, но остаётся целой. Экран ЧПУ не знает, как вы ориентировали лист в руках. Когда вы гнёте поперёк волокон, металл деформируется предсказуемо. Когда гнёте вдоль, материал реагирует иначе на пуансон — требует меньшего усилия, но даёт гораздо более сильное пружинение. поперек Пружинение — это память металла.
Когда пуансон вдавливает лист в V-образную матрицу, наружный слой стали растягивается, а внутреннее ядро упруго сжимается — оно стремится вернуться в плоское состояние. Чтобы получить истинный угол 90 градусов, нужно перегнуть примерно до 88 и позволить материалу расслабиться обратно. Современные гибочные прессы с ЧПУ и лазерным измерением угла могут динамически регулировать глубину хода пуансона в реальном времени, устраняя большую часть неопределённости и выполняя перегиб автоматически. Главное — использовать эту автоматизацию, чтобы усилить, а не заменить понимание пружинения и направления волокон. Вот где важна надёжная платформа ЧПУ: хорошо настроенная система позволяет увидеть, как базовые свойства материала и коррекция в реальном времени работают вместе. Для цехов, стремящихся объединить мастерство оператора с воспроизводимой точностью, гибочный пресс с ЧПУ, например от ADH Machine Tool — разработанный для точной гибки и интеллектуальной настройки — может сделать процесс обучения продуктивным, а не непрозрачным. Посмотрите, как.
вписывается в этот рабочий процесс, не превращая операторов в простых «нажимателей кнопок». Гибочный пресс с ЧПУ fits into that workflow without turning operators into button-pushers.
Звук, сопротивление и визуальные сигналы: петля обратной связи, которую вы на самом деле тренируете, чтобы замечать
Когда пуансон впервые касается листа, закройте на мгновение глаза и прислушайтесь. Правильный воздушный изгиб в мягкой стали издает низкое, устойчивое рычание — это звук растягивающихся молекулярных связей под действием тысяч фунтов давления. Если вы слышите высокий щелчок или резкий треск, значит, материал начинает разрушаться, чаще всего потому, что вы гнете радиус, слишком малый для данного направления волокон. Этот звуковой сигнал — первое предупреждение о том, что физические свойства листа противоречат цифровым параметрам на вашем экране.
Теперь почувствуйте это сквозь перчатки.
Когда траверса опускается, сопротивление проходит через листовой металл к вашим ладоням. Это ощущается, как если бы вы сжимали подвеску тяжелого грузовика — можно ощутить накопленную энергию, которая возвращается через перчатки: ровное, предсказуемое усилие, которое вы сопровождаете до самого целевого угла. Вы физически картируете зону деформации. Следите, как фланец поднимается к вашему лицу. Он должен двигаться по плавной, непрерывной дуге. Если движение прерывистое или рывками — возможно, материал скользит в штампе, или усилие нарастает неравномерно.
Если вы проигнорируете стон металла и продолжите давить за его физический предел, сталь может отскочить с такой силой, что вы рискуете сломать себе челюсть.
Эта петля обратной связи — стон, отдача, движение — это истинный язык гибочного пресса. Каждая марка машины передает этот язык по‑разному, с различиями в гидравлической задержке и скорости траверсы. Как натренировать мозг понимать этот язык, если каждый лист и каждая машина ведут себя немного по‑другому?
Почему ваш первый неудачный изгиб научит вас большему, чем десятое обучающее видео
Ваш первый неудачный изгиб, вероятно, случится сегодня. Вы доверитесь контроллеру, нажмёте педаль — и достанете деталь, больше похожую на тако, чем на угловой кронштейн.
Отлично.
Обучающее видео может показать идеальный изгиб, но оно не передаст того внезапного, неприятного ощущения потери сопротивления, когда кусок алюминия рвётся внутри штампа из‑за неправильного радиуса пуансона. Именно такие ошибки формируют вашу ментальную карту. Вы держите повреждённую деталь, измеряете угол 94 градуса и понимаете: машина не подвела — вы не учли твёрдость сплава. Вы корректируете глубину, снова нажимаете педаль и чувствуете, как траверса садится правильно, превращая градусы изгиба в ощущение, будто закрывается массивная дверь банковского сейфа. Ошибка заставляет вас признать физические переменные, о которых экран умалчивает.
Упражнение со списанным металлом: Возьмите три одинаковых куска стального лома толщиной 16 калибра и транспортир. Запустите одну и ту же программу на 90 градусов три раза. Первый лист гните вдоль волокон, второй — поперёк, третий — под углом 45 градусов. Измерьте финальные углы, не меняя настройки машины. Когда вы увидите, что при одной и той же цифровой программе машина даёт три разных угла, как вы начнёте настраивать точный угол, который вам действительно нужен?
Настройка угла: итерационный процесс поиска идеального изгиба
Обряд использования обрезков: почему опытные операторы никогда не тестируют на рабочем материале
Современный ЧПУ‑пресс обещает точность угла изгиба ±0,5 градуса прямо из коробки. Программное обеспечение для раскроя в офисе имитирует изгиб безупречно, показывая, как пуансон проходит мимо фланцев без столкновения. Инженеры наверху любят эту цифровую иллюзию. Но на производстве даже изменение толщины материала всего на 0,1 миллиметра по одному листу может изменить упругий возврат настолько, что угол отклонится на два полных градуса. Компьютер предполагает математически идеальный лист металла, который в природе не существует.
Доверять углу из программы, не проверив предварительно на обрезке, — надёжный способ превратить лист алюминия стоимостью в тысячу долларов в лезвие гильотины, которое подпрыгнет и выбьет вам зубы.
Вот почему обряд с обрезком не подлежит обсуждению. Вы берёте кусок из той же партии материала, с которой собираетесь работать, и проверяете предположения машины. Нажимаете педаль, позволяете траверсе опуститься, чувствуя лёгкую вибрацию в тот момент, когда металл садится в V‑образный штамп — это похоже на то, как тяжёлый засов встаёт в плотный дверной проём. Если вы пропустите этот шаг, потому что симуляция показала, что всё в порядке, вы работаете наугад. Как исправить неправильный угол, если вы даже не знаете, почему он получился?
Если вы хотите, чтобы эти предположения основывались на чём‑то более ощутимом, чем экран симуляции, полезно иметь под рукой реальные технические характеристики машины и инструмента. Компания ADH Machine Tool публикует подробные, готовые к использованию на производстве брошюры по своим ЧПУ‑листогибам и сопутствующим системам для гибки листового металла, где указаны реальные диапазоны изгибов, совместимость инструмента и особенности настройки — именно та информация, которая помогает проверить программу на здравый смысл ещё до того, как вы нажмёте педаль. Загрузить эти технические брошюры и спецификации можно здесь: Скачать брошюры.
Когда измерение угла неверно: дело в программе, оснастке или материале?
Вы достаёте обрезок, прикладываете кромку угольника и видите просвет. Угол неверный. Новички сразу тянутся к контроллеру, чтобы ввести корректировку угла, полагая, что проблема в программе. Не трогайте экран — пока.
Прежде чем винить программное обеспечение, изучите физическую механику изгиба. При изгибе полированного алюминия материал может соскользнуть по поверхности матрицы ещё до того, как пуансон начнёт контактировать. Никакие цифровые корректировки не решат проблему физического захвата. Необходимо физически отрегулировать зажимы заднего упора или добавить противоскользящую ленту, чтобы лист оставался идеально по центру.
Иногда ошибка прячется в узких пространствах, куда стандартный угольник не может дотянуться, и требуется использовать специальный шаблон профиля, чтобы показать, что отгиб изгибается посередине. Нужно изолировать переменную. Инструмент изношен с одной стороны, или толщина материала уменьшается к краю листа?
Перегиб против недогиба: какая ошибка оставляет деталь пригодной к использованию?
Погоня за идеальным углом — это постепенное приближение к пределу. При регулировке глубины хода ползуна нужно помнить золотое правило пресс‑тормоза: изгиб всегда можно добавить немного больше, но разогнуть — никогда.
Недогиб сохраняет деталь пригодной. Если цель — 90 градусов, а пробная деталь выходит под углом 92 градуса, металл ещё не деформировался за пределом обратимости. Просто уменьшите глубину хода ползуна на долю миллиметра, нажмите педаль — и почувствуйте, как пуансон снова входит в складку, будто вы вдавливаете палец в плотную глину. Металл немного поддаётся, и вы достигаете нужного угла.
Но если вы перегнули до 88 градусов, деталь испорчена. Попытка распрямить и согнуть заново разрушает структурную целостность складки, ослабляя зернистую структуру, пока отгиб не отломится у вас в руках. Нужно намеренно стремиться к недогибу первой пробной детали, проверяя пределы, прежде чем прикладывать полную тонну усилия.
Упражнение с контейнером для отходов: возьмите полоску стального лома толщиной 14 калибра и запрограммируйте изгиб на 90 градусов. Намеренно установите коррекцию глубины так, чтобы недогнуть на три градуса. Измерьте. Затем верните её в матрицу и уменьшайте глубину на 0,1 мм за раз, нажимая педаль и измеряя после каждого удара. Заметьте, как изменяется сопротивление при повторном ударе по уже существующей складке по сравнению с изгибом нового металла. Когда вы постепенно доберётесь ровно до 90 градусов, что мешает вам превысить предел прочности материала на следующем прогоне?

Порог “остановись и спроси”: как понять, когда теория и практика исчерпаны
Пики нагрузки и странные шумы: машина стонет или деформируется?
Вы постепенно приближаетесь к идеальному углу, доверяя цифрам, когда вдруг металл перестаёт подчиняться. На экране видно, что машина прикладывает 40 тонн давления, но рама стонет. Изгиб стандартной конструкционной стали происходит плавно, как закрывание тяжёлой двери. Высокопрочная сталь сопротивляется. При попытке воздушного изгиба толстых, жёстких пластин ощущается, будто сжимаете подвеску тяжёлого грузовика — энергия упругости ощущается сквозь перчатки. Это сопротивление нормально — до определённого момента. Но если инструмент достигает дна или зернистая структура материала сопротивляется радиусу, машина начинает вибрировать. Пластина высокопрочной стали толщиной 10 мм, выскальзывающая из матрицы под давлением, не просто падает на пол. Если машина дрожит, как товарный поезд при торможении, а вы продолжаете держать педаль, ползун может сломать пуансон и выбросить кусок закалённой стали вам прямо в грудь. Как отличить нормальное сопротивление от смертельно опасного скачка?
Ловушка гордости: почему выбросить деталь всегда дешевле, чем заменить матрицу
Вы убираете ногу с педали. Машина останавливается. И вот начинается настоящий тест. На дисплее программа верна, защитные лазерные шторы зелёные, а начальник цеха нервно ходит позади, потому что партия задерживается. Новички попадают в ловушку гордости именно в этот момент. Они думают, что остановка — это провал, и резко давят на педаль, заставляя машину закончить изгиб, полагая, что современные датчики безопасности как‑то защитят их, если расчёты неверны.
Но датчики безопасности защищают только от движения машины, а не от физики деформации металла под нагрузкой.
Если инструмент смещён всего на долю миллиметра или толщина материала вне допуска, принудительное опускание ползуна приведёт не просто к браку детали — это разобьёт V‑матрицу стоимостью 5000 долларов. Списание металлического листа обходится цеху примерно в 20 долларов. Замена разбитой матрицы, повторная калибровка стола и оформление отчёта OSHA обходятся в тысячи долларов и несколько дней простоя. Когда машина ведёт себя ненормально — вы останавливаетесь. Спрашиваете. Зовёте меня. Почему так много новичков позволяют эго пересилить инстинкт самосохранения?
Изменение мышления, которое означает готовность к самостоятельной работе
Они думают, что просьба о помощи доказывает их неподготовленность. На деле — наоборот. День, когда я доверю тебе управлять этой 100‑тонной машиной в одиночку, — не тот, когда ты выучишь интерфейс контроллера или безошибочно используешь программу. Это день, когда ты добровольно поднимешь ногу с педали, потому что вибрация пола показалась сбитой всего на пол‑удара. В этот момент твоё физическое пространство восприятия окончательно оформляется. Ты перестаёшь смотреть на пресс‑тормоз как на гигантский iPad, где нужно лишь нажать правильные кнопки, и начинаешь относиться к нему как к спящему механическому зверю, требующему полного телесного внимания. Ты больше не просто смотришь на цифры — ты чувствуешь, как металл поддаётся, предугадываешь зоны сжатия и уважаешь тонны давления.
Если такой подход укореняется, и вам нужен опытный взгляд со стороны перед тем как действовать в одиночку, короткий разговор поможет избежать дорогостоящих догадок. Компания ADH Machine Tool работает с листогибочными прессами, созданными для реальных условий производства и стабильности, используя строгий контроль качества и проверенную жесткость станины, чтобы то, что вы ощущаете в цехе, соответствовало тому, что выдает машина. Для обсуждения применения, получения коммерческого предложения или оценки соответствия вашему цеху, связаться с нами.
Упражнение с контейнером для отходов: полностью выключи экран контроллера. Возьми один кусок отходов из мягкой стали толщиной 12 калибра и один — 16 калибра. Опускай ползун вручную в режиме подкачки для обоих образцов, останавливаясь в тот момент, когда пуансон коснётся металла. Закрой глаза и почувствуй вибрацию рамы машины через подошвы. Можешь ли физически ощутить тот самый миг, когда более толстый материал начинает сопротивляться гидравлике по сравнению с более тонким?
Связанные ресурсы и дальнейшие шаги
Для команд, оценивающих практические варианты, листогибочный пресс большой мощности является подходящим следующим шагом.
Для команд, оценивающих практические варианты, тандемный листогибочный пресс является логичным следующим шагом.