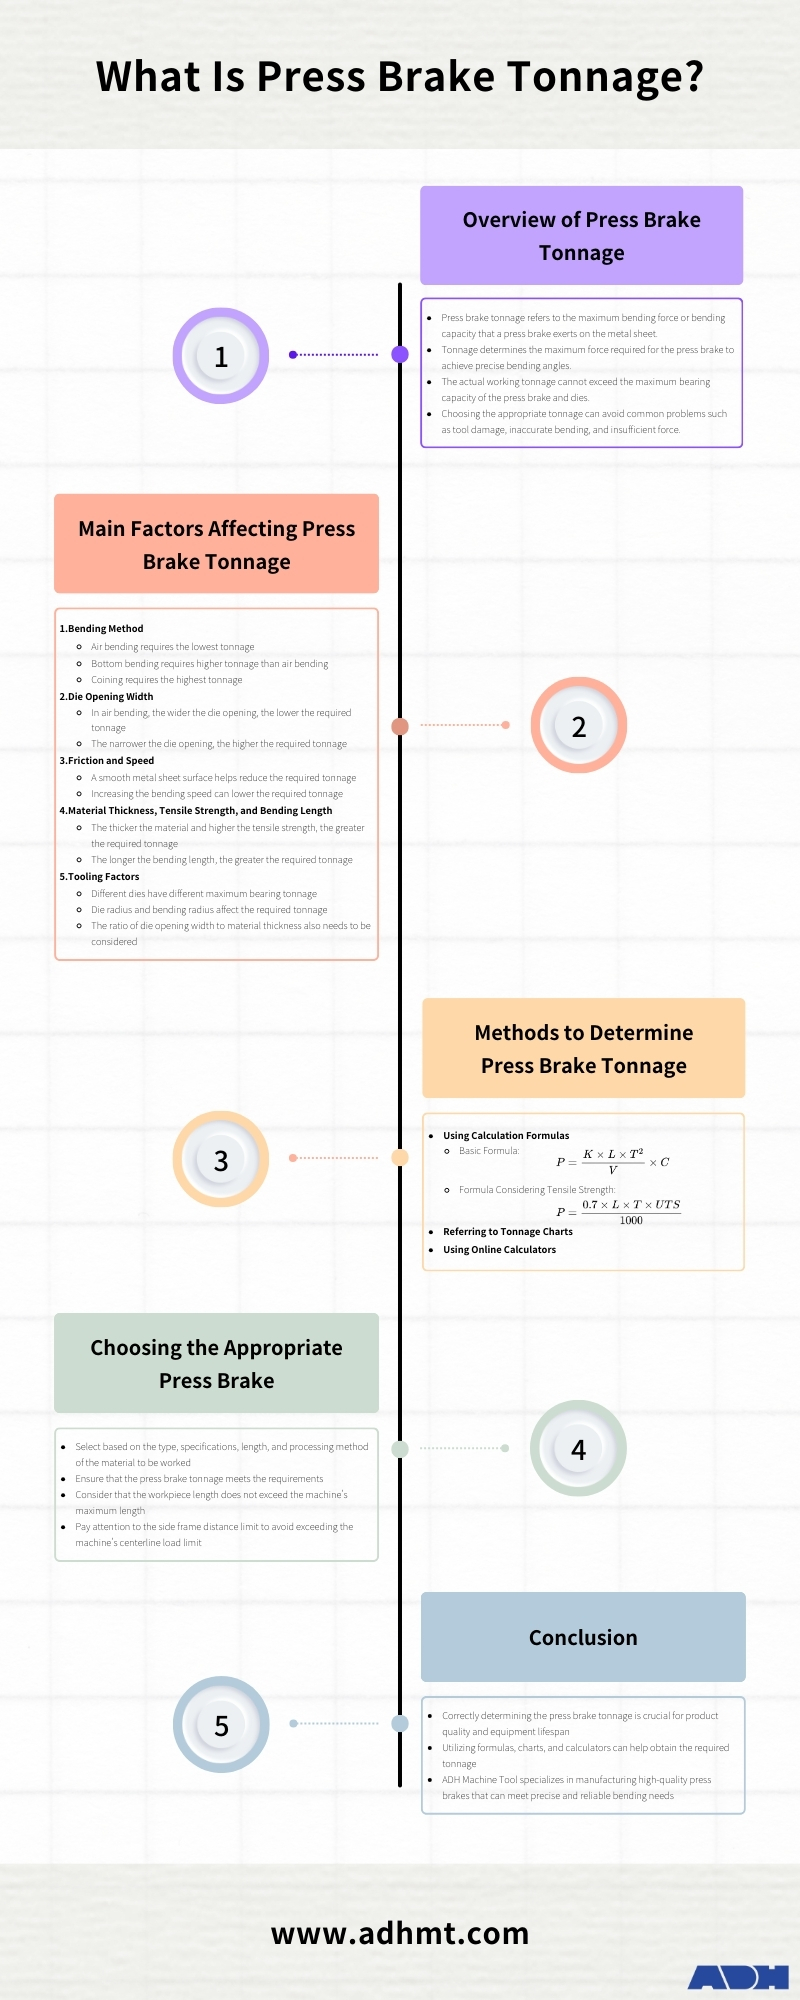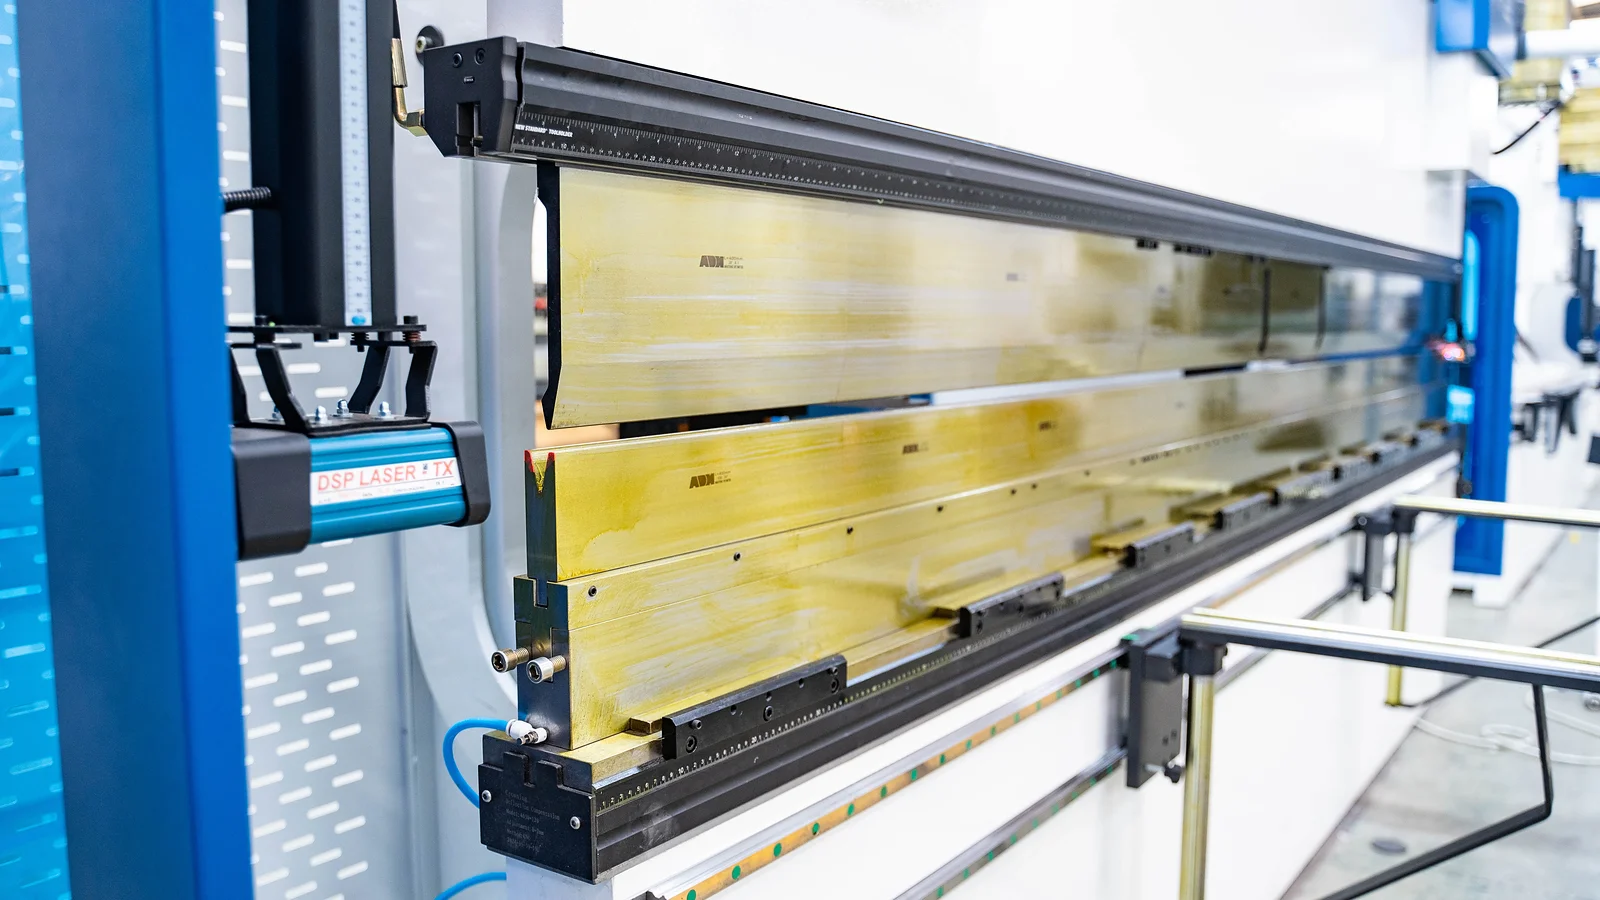
Тоннаж листогибочного пресса — это усилие, прикладываемое во время гибки. Это не вес станка, не размер его двигателя и не общая мера мощности. Пресс с номиналом 100 тонн может обеспечить заданное максимальное усилие формовки, но это не означает, что любая 100-тонная настройка является безопасной.
Расположение и распределение усилия имеют такое же значение, как и его общая величина. Нагрузка в 40 тонн, равномерно распределенная по четырем футам, создает совсем иную нагрузку на инструмент, чем те же 40 тонн, сосредоточенные на одном футе. Листогибочный пресс, держатели, пуансон, матрица, стол и станина должны выдерживать фактическую нагрузку, не превышая при этом ни своих общих, ни локальных пределов.
В этой статье объясняется, как оценивается усилие гибки, почему метод гибки меняет результат и как превратить расчет тоннажа в решение о безопасной настройке.
Что означает тоннаж листогибочного пресса?
Когда траверса опускается, пуансон вдавливает лист в раскрытие матрицы или перемещает его поперек него. Матрица поддерживает заготовку и противодействует этому движению. Тоннаж выражает величину усилия формовки, передаваемого через эту систему.
В обычном использовании в мастерских США одна тонна-сила равна 2000 фунтов-силы. Таким образом, для гибки, требующей 10 тонн, требуется примерно 20 000 фунтов-силы. Тоннаж не измеряет ход траверсы, скорость, энергопотребление или вес станка.
Усилие относится к конкретному гибу, а не постоянно к чертежу детали или станку. Измените марку материала, толщину, длину гиба, раскрытие матрицы или метод формовки, и требуемый тоннаж также изменится.
Требуемый тоннаж и номинальный тоннаж
Необходимое усилие — это расчетное усилие, необходимое для выполнения заданного гиба. Оно представляет собой потребность конкретной задачи.
Номинальный тоннаж — это максимальное усилие, которое листогибочный пресс может развить при условиях, указанных производителем. Оно представляет собой производительность, но только в пределах допустимого диапазона нагрузок машины.
Станок может не допускать использования своего полного номинального тоннажа в любом положении, на любой длине гиба или с любым инструментом. Поэтому расчетное усилие необходимо сравнивать с применимой грузоподъемностью станка, а не только с большим числом, указанным на заводской табличке.
Общие тонны и тонны на единицу длины
Тоннаж может выражаться как общее усилие или как линейная нагрузка, например, тонны на фут, тонны на дюйм или килоньютоны на метр.
- Общий тоннаж показывает, какое суммарное усилие требуется для гиба.
- Усилие на единицу длины показывает, насколько интенсивно это усилие прикладывается вдоль линии гиба.
Например, равномерная нагрузка в 10 тонн на фут на четырех футах равна 40 общим тоннам. Те же 40 тонн, приложенные на одном футе, создают в четыре раза большую локальную линейную нагрузку. Оба значения должны быть проверены, поскольку короткий сегмент инструмента может быть перегружен, даже если станок остается ниже своего общего номинала.
Пять основных переменных, определяющих усилие гибки
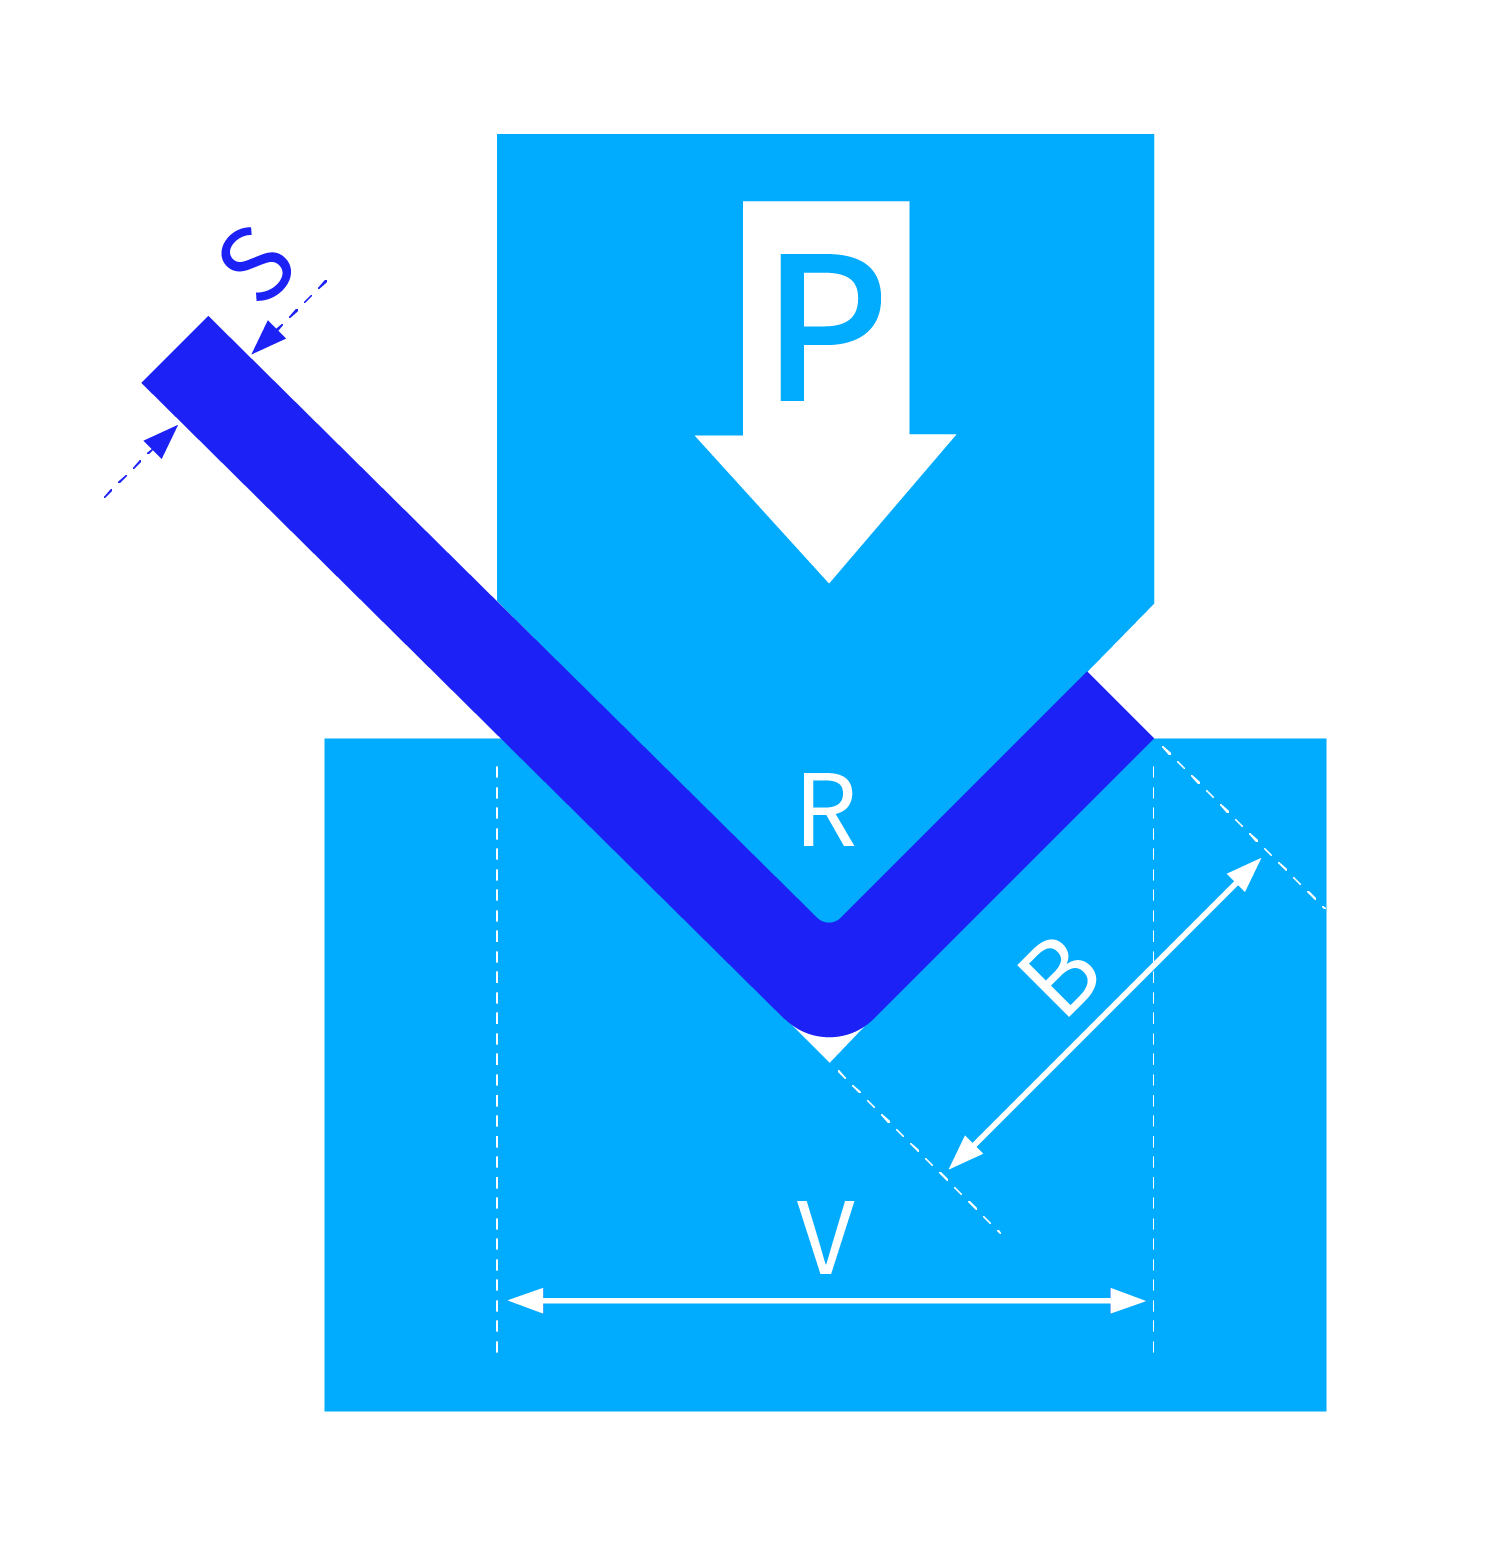
Для типичной воздушной гибки базовая зависимость выглядит так:
Необходимое усилие пропорционально пределу прочности на разрыв × толщине² × длине гиба ÷ ширине раскрытия V-образной матрицы.
Эта зависимость показывает, как основные входные данные влияют на усилие, хотя для производственного расчета все равно необходимо использовать правильные единицы измерения, коэффициенты, допущения по оснастке и метод гибки.
1. Предел прочности материала на разрыв
Более прочный материал сопротивляется остаточной деформации сильнее, чем стандартная низкоуглеродистая сталь. Поэтому предел прочности на разрыв во многих расчетах тоннажа выступает в качестве прямого множителя.
Если материал имеет предел прочности на разрыв на 25% выше базового значения, принятого в формуле, то расчетное усилие возрастает примерно на 25% при неизменности всех остальных переменных. Именно поэтому в технологической карте недостаточно просто указать “сталь”, “нержавеющая сталь” или “алюминий”. Различные марки, сплавы и состояния материала могут иметь существенно различающиеся пределы прочности на разрыв.
Используйте указанную марку и значение предела прочности, требуемое формулой или таблицей. Не подставляйте предел текучести только потому, что он указан в том же сертификате на материал, и не применяйте отдельный коэффициент материала, если калькулятор уже учитывает выбранную марку.
2. Толщина материала
Толщина обычно входит в формулу в квадрате, поэтому даже небольшое ее увеличение может привести к значительному росту усилия. Если толщина меняется с 0,100 дюйма до 0,125 дюйма, соотношение будет таким:
Лист толще на 25%, но расчетное усилие возрастает примерно на 56% при неизменности остальных входных данных.
Всегда выполняйте расчет с использованием указанной толщины в десятичном виде и учитывайте допустимые отклонения материала в соответствии с производственными процедурами. Копирование данных по тоннажу с визуально похожего листа или опора на предполагаемый калибр может привести к серьезной ошибке.
3. Фактическая длина гиба
Для равномерного прямого гиба общее усилие прямо пропорционально длине, формируемой во время хода пуансона. Гиб длиной 48 дюймов требует примерно в четыре раза большего общего усилия, чем гиб длиной 12 дюймов при прочих равных условиях.
Используйте фактическую нагруженную длину, а не автоматически самую длинную сторону на чертеже. Длинная деталь может иметь только короткий отгибаемый «язычок». Разнесенные выступы, секционный инструмент и несколько линий гиба также требуют внимания к тому, какие участки несут нагрузку одновременно.
4. Ширина раскрытия V-образной матрицы
Лист опирается на два плеча V-образной матрицы. Более широкое раскрытие разносит эти точки опоры дальше друг от друга и создает более длинный рычаг, снижая усилие, необходимое для гибки материала. Более узкое раскрытие укорачивает рычаг и увеличивает усилие.
В базовой зависимости усилие обратно пропорционально ширине раскрытия V-образной матрицы. Изменение раскрытия с 1 дюйма до 0,75 дюйма увеличивает расчетное усилие примерно на 33% при условии, что все остальные параметры остаются прежними.
Более широкое отверстие автоматически не означает лучшее. Оно обычно увеличивает естественно сформированный внутреннем радиусе и минимальную длину полки, необходимую для удержания на обеих плечах матрицы. Отверстие с наименьшим усилием может поэтому оказаться несовместимым с вытяжкой.
5. Угол и внутренний радиус
Угол и радиус могут не фигурировать в качестве отдельных множителей в прочной формуле свободной гибки, но они определяют инструмент и процесс, лежащие в основе расчета. Короткая полка и малый внутренний радиус могут ограничить допустимые размеры ручья матрицы. Носик пуансона, угол матрицы, зазоры, ход и ожидаемое упругая отдача (springback) также должны позволять сформировать требуемый угол без помех.
Никогда не увеличивайте ширину матрицы только для того, чтобы подогнать усилие под станок. Сначала убедитесь, что выбранные пуансон и матрица позволяют получить требуемый радиус, поддерживают полку, обеспечивают достаточный зазор и позволяют выполнить необходимый перегиб.
Почему метод гибки влияет на усилие
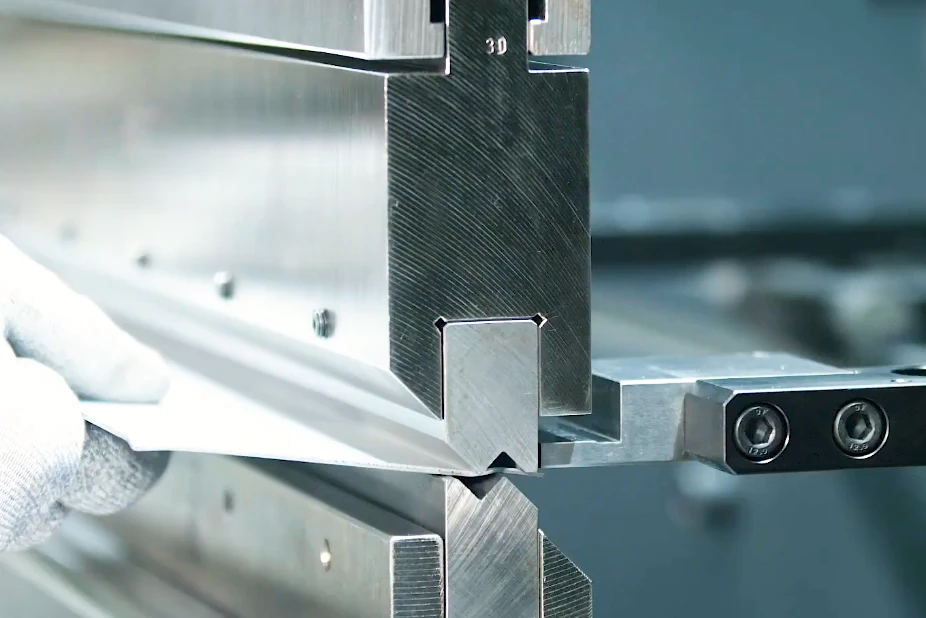
Один и тот же материал, размеры и конечный угол могут потребовать совершенно разных усилий в зависимости от способа выполнения гибки. Расчет действителен только для того метода и той оснастки, для которых он был выполнен.
Воздушная гибка
При свободной гибке лист опирается на два плеча матрицы, в то время как пуансон прикладывает усилие между ними. Большая часть листа не имеет полного контакта с гранями матрицы. Этот трехточечный контакт создает рычаг, который учитывается во многих стандартных формулах и таблицах усилий.
Свободная гибка является обычным базовым уровнем для оценки усилия, но геометрия инструмента по-прежнему имеет значение. Выбранное раскрытие V-образной матрицы влияет на усилие, минимальную длину полки, ожидаемый внутренний радиус и пружинение. Таким образом, достоверная оценка свободной гибки — это расчет с учетом оснастки и геометрии, а не просто значение силы.
Осаживание
При гибке с чеканкой (калибровке) материал входит в более широкий контакт с пуансоном и матрицей ближе к нижней точке хода. Оснастка прижимает лист к геометрии матрицы и ограничивает его способность свободно вращаться вокруг плеч.
Такой более плотный контакт обычно требует большего усилия, чем сопоставимая свободная гибка. Не определяйте процесс только по конечному углу и не применяйте предполагаемый универсальный множитель. Используйте определения производителя инструмента или оборудования и данные, специфичные для конкретного метода.
Чеканка и специальная формовка
Чеканка вдавливает пуансон в материал и вызывает интенсивную локализованную пластическую деформацию вокруг места гиба. Это может значительно уменьшить пружинение, но требует значительно большего усилия, чем свободная гибка, и концентрирует нагрузку вокруг носка пуансона и полости матрицы.
Гибка кромок (фальцовка), инструменты для Z-образного гиба и многогибочные инструменты также требуют особого подхода. Фальцовка включает стадию сплющивания, в то время как инструмент для Z-образного гиба формирует две зоны гиба за один ход. Несколько станций могут входить в работу одновременно или в разных точках хода. Одно число для свободной гибки не может надежно описать их пиковую силу или распределение нагрузки.
Для гибки с чеканкой, фальцовки, Z-образных гибов и многогибочной оснастки используйте таблицы, калькуляторы или письменные спецификации производителя, предназначенные для конкретного метода.
Как оценить усилие свободной гибки
Оценка может быть получена с помощью формулы, таблицы или калькулятора. Все три метода должны давать сопоставимые результаты только в том случае, если они используют одинаковый метод, базовые характеристики материала, единицы измерения, раскрытие матрицы и длину гиба.
Пример формулы в американской системе мер
Распространенный базовый показатель для свободной гибки в США:
где (t) — толщина материала в дюймах, а (V) — раскрытие V-образной матрицы в дюймах. Коэффициент предполагает свободную гибку и базовый предел прочности мягкой стали 60 000 фунтов на квадратный дюйм (psi).
Рассмотрим гипотетический гиб с такими исходными данными:
- Толщина: 0,080 дюйма
- Раскрытие V: 0,625 дюйма
- Длина гиба: 30 дюймов
- Предел прочности на разрыв: 70 000 фунтов на кв. дюйм
- Метод: свободная гибка
Базовая линейная нагрузка составляет:
Скорректируйте её с учетом фактического предела прочности на разрыв:
Переведите длину гиба 30 дюймов в 2,5 фута, затем рассчитайте общую силу:
Результат представляет собой оценочную общую силу для заданного процесса свободной гибки. Это еще не утвержденная настройка станка.
Пример метрической формулы
Для примера метрического обучения рассмотрим следующее соотношение для свободной гибки:
где (P) — сила в килоньютонах, (R_m) — предел прочности на разрыв в Н/мм², (S) — толщина в миллиметрах, (L) — длина гиба в миллиметрах, а (V) — раскрытие матрицы в миллиметрах.
Для вымышленного материала марки X с (R_m=450) Н/мм², толщиной 2,0 мм, длиной гиба 1000 мм и раскрытием матрицы V 16 мм:
Формула уже использует фактический предел прочности на разрыв, поэтому дополнительная коррекция материала не требуется.
Чувствительность результата можно увидеть ниже:
| Сценарий | Измененные входные данные | Оценочная сила |
|---|---|---|
| Базовый уровень | Толщина 2,0 мм, длина 1000 мм, раскрытие V 16 мм | 173 кН |
| Более узкая матрица | V-образный паз 12 мм | 231 кН |
| Более толстый лист | 2,5 мм | 271 кН |
| Более длинный гиб | 1500 мм | 260 кН |
В этих сравнениях изменяется только одна переменная за раз. Если в процессе пересмотра производства изменяется несколько входных параметров одновременно, пересчитайте весь случай нагрузки целиком.
Соблюдайте единообразие единиц измерения и допущений
Не смешивайте дюймы с метрическими коэффициентами, миллиметры с американскими формулами или мегапаскали с базовым значением 60 000 фунтов на кв. дюйм. Переведите длину гиба перед умножением на линейную нагрузку и используйте десятичное значение толщины вместо неконвертированного обозначения калибра.
Хорошо известное правило “8 × толщина” может дать предварительный размер раскрытия V-образного паза для обычной свободной гибки, но это не является окончательным решением по выбору инструмента. Выполняйте расчет с тем раскрытием, которое будет фактически установлено, после проверки радиуса, поддержки полки, поведения материала и номинальных характеристик инструмента.
Читайте заголовки и примечания к каждой таблице. Уточните, указывается ли в них общее усилие или усилие на единицу длины, какой предел прочности на разрыв принят за основу и относится ли это к свободной гибке или другому процессу. Если независимый одобренный источник противоречит вашим расчетам, не усредняйте результаты. Найдите разницу в методе, единицах измерения, базовом значении прочности, ширине раскрытия матрицы или геометрии.
Почему правильная оценка все равно может привести к небезопасной наладке
Расчет тоннажа описывает ожидаемую нагрузку. Он не проверяет весь путь, по которому проходит эта сила:
Ползун → верхний держатель или адаптер → пуансон → заготовка → матрица → нижний держатель → стол и станина
Допустимая нагрузка при наладке ограничивается самым низким применимым номинальным значением в этой цепи.
Короткие и концентрированные нагрузки
Нагрузка 173 кН, распределенная на 1000 мм, составляет в среднем 0,173 кН/мм. Та же общая сила на 100 мм составляет в среднем 1,73 кН/мм — это в десять раз выше локальной концентрации.
Центрирование короткого гиба позволяет избежать дисбаланса из-за смещения нагрузки, но не устраняет концентрированную нагрузку. Узкий участок ползуна, стола, держателя, пуансона и матрицы по-прежнему воспринимает всю силу. Проверьте минимальную длину загрузки и рекомендации по концентрированной нагрузке от производителя машины, вместо того чтобы делить общую мощность машины на длину стола и произвольно масштабировать результат.
Эксцентрическая нагрузка
Перемещение нагрузки из одобренного центрального положения создает дополнительный поворотный момент и может привести к неравномерной нагрузке на точки привода, ползун, стол и боковые рамы. Система управления, поддерживающая ползун в горизонтальном положении, не устраняет этот структурный дисбаланс.
Нанесите предполагаемое место гиба на график допустимых внецентренных нагрузок машины. Если такое положение не допускается, переместите инструмент, измените ориентацию детали или выберите другую машину. Не добавляйте импровизированную противонагрузку.
Предельные параметры оснастки и держателей
Проверьте точные номинальные характеристики производителя для пуансона, верхнего держателя, зажима, адаптеров, матрицы, нижнего держателя и любых соединений секционного инструмента в пределах нагруженной зоны. Номинальные значения могут быть указаны как общая сила, сила на единицу длины или значение, привязанное к минимальной длине нагрузки.
Используйте фактическую длину задействованного инструмента и соблюдайте единообразие единиц измерения. Не предполагайте, что номинал на единицу длины можно масштабировать до очень короткого инструмента, если производитель прямо не разрешает это. Номинальные характеристики составных компонентов не суммируются; прочность всей наладки определяется самым слабым компонентом.
Прогиб и бомбирование
При длинном гибе ползун и стол прогибаются под нагрузкой, что может создавать разные углы в центре и по краям. Компенсация прогиба компенсирует эту деформацию, но его настройка должна соответствовать приблизительному усилию, длине инструмента и расположению нагрузки. Для габаритных заготовок специалисты, оценивающие решение для гибки на базе ЧПУ, также могут рассмотреть двойной пресс‑гиб ADH Machine Tool в качестве практичного варианта оснащения.
Бомбирование, предназначенное для длинной центрированной нагрузки, может привести к избыточной коррекции при коротком гибе, в то время как обычное бомбирование может не исправить скручивание, вызванное эксцентрической нагрузкой. Если угол меняется, сначала проверьте вариативность материала, выравнивание инструмента, прогиб, положение нагрузки и настройку бомбирования. Увеличение силы не увеличивает структурную грузоподъемность.
Когда стандартных оценок тоннажа недостаточно

Стандартные формулы полезны только в рамках указанных условий. Используйте таблицы нагрузок производителя или запрашивайте техническую консультацию, если условия материала или контакта неопределенны, включая:
- Неизвестные марки, высокопрочные стали или материал, выходящий за пределы диапазона прочности на разрыв, указанного в таблице
- Острые гибы, необычно малые радиусы или очень узкие раскрытия матриц
- Гибка с упором в дно, чеканка, подгибка края (хемминг), использование Z-образного инструмента, ступенчатая гибка или несколько одновременных гибов
- Чрезвычайно короткая, концентрированная или эксцентрическая нагрузка
- Отсутствующие номинальные характеристики инструмента, несовместимые единицы измерения или расхождения в данных о материале между надежными источниками
Полезный запрос поставщику станка должен включать общую силу, длину нагрузки, положение гиба, одновременные нагрузки на станциях и расположение оснастки. Поставщику оснастки также необходимы данные о материале, толщине, методе, геометрии профиля, держателях, адаптерах, задействованной длине и силе на каждом этапе формовки. Для выбора станка, оценки поставщика или получения коммерческого предложения, свяжитесь с ADH Machine Tool, чье портфолио на базе ЧПУ включает решения для гибки и автоматизации обработки листового металла.
Если невозможно подтвердить идентификацию материала, грузоподъемность инструмента или предел нагрузки станка, добавление произвольного коэффициента запаса прочности не решает проблему неопределенности. Приостановите наладку до получения необходимой информации.
Практический рабочий процесс наладки листогибочного пресса
Рассматривайте тоннаж как одну из составляющих решения по настройке оборудования:
Для получения подробной информации о станке и его конфигурации ознакомьтесь с брошюры ADH Machine Tool, где описаны решения для гибки на базе ЧПУ и сопутствующее оборудование для обработки листового металла.
- Определите параметры гиба. Зафиксируйте марку материала, источник данных о пределе прочности на разрыв, фактическую толщину, длину гиба, угол, внутренний радиус и размеры полок.
- Выберите метод и технологическую оснастку. Перед расчетом усилия подтвердите выбор пуансона, ширины раскрытия матрицы, держателей, адаптеров, рабочей длины, зазоров и условий конечного контакта.
- Оцените общую и локальную нагрузку. Используйте формулу, таблицу или калькулятор, соответствующие выбранному методу и единицам измерения. Учитывайте короткие сегменты и одновременные нагрузки на станциях, вместо того чтобы усреднять их.
- Проверьте всю цепочку нагрузок. Проверьте грузоподъемность станка для фактической длины и положения гиба, затем подтвердите номинальные характеристики каждого держателя, адаптера, пуансона и матрицы. Если для настройки требуется более строгий контроль или автоматизация, оцените Гибочный пресс с ЧПУ от ADH Machine Tool , подходящее для полной цепочки нагрузок и конкретной задачи гибки.
- Выполните контролируемый первый гиб. Следуйте процедуре настройки от производителя машины, держите защитные устройства включенными и используйте утвержденный режим настройки или режим низкой скорости. Остановитесь при перемещении инструмента, проскальзывании материала, неожиданном контакте, аномальном прогибе, необычном звуке или индикации перегрузки.
- Проведите осмотр и утвердите результат. Измерьте угол, радиус, размеры полок, прямолинейность и состояние поверхности. Корректируйте обычный пружинение с помощью задокументированных регулировок глубины или бомбирования, а не путем изменения метода, матрицы или допущений по усилию без повторной проверки.
В некоторых руководствах рекомендуется выбирать станок с запасом мощности 20–30% сверх расчетного тоннажа. Этот резерв может помочь компенсировать разумную неопределенность, но это не универсальное правило, и оно никогда не допускает превышения номинальных характеристик станка, держателей или инструмента. Для задач, требующих большей проверенной формовочной способности, станки с ЧПУ от ADH Machine Tool для крупных пресс-листогибов представляют собой практический следующий шаг, однако запас по мощности всегда должен следовать за проверкой, а не заменять ее.
Заключение
Тоннаж листогибочного пресса — это формовочное усилие, необходимое для выполнения заданного гиба. Эта потребность определяется пределом прочности материала на разрыв, его толщиной, фактической длиной гиба, шириной раскрытия V-образной матрицы, геометрией и методом гибки. Толщина оказывает особенно сильное влияние, поскольку она обычно возводится в квадрат, в то время как более узкая матрица увеличивает усилие за счет уменьшения рычага гибки.
Рассчитанный итог — это только начало. Безопасная настройка также должна соответствовать правилам расположения нагрузки на машине, ограничениям по концентрированной нагрузке и номинальным характеристикам каждого держателя, адаптера, пуансона и матрицы. Короткие или смещенные от центра гибы могут перегрузить часть системы, даже если отображаемое усилие остается ниже номинальной мощности пресса.
Правильная последовательность проста: определите параметры гибки, выберите метод и инструмент, оцените усилие с учетом согласованных допущений, проверьте всю цепочку нагрузок и подтвердите утвержденную настройку первым контролируемым гибом. Тоннаж никогда не должен быть числом, скопированным из таблицы без учета контекста; это решение о том, как усилие будет безопасно распределяться по всей системе гибки.