
Почему списки “Топ-10” вас разочаровывают (и как вместо этого выбрать правильный станок)
Скорее всего, на прошлой неделе вы провели немало времени, просматривая таблицы сравнений, которые рассказывают вам всё о теоретических максимальных характеристиках станка — и почти ничего о том, сможет ли он на самом деле приносить прибыль. Списки “Топ-10” не работают, потому что они оценивают промышленное оборудование так же, как люди выбирают потребительскую электронику, ранжируя модели по соотношению «функции за доллар» вместо «надёжность за смену».
Мастерской не нужен абстрактный “победитель”, выбранный техноблогером; нужен станок, подходящий под реальные ограничения: бюджетные сроки, суточную производительность и требуемое качество обработки. Вместо того чтобы гоняться за рейтингами, составьте матрицу требований, которая сопоставит ваши производственные задачи — особенно материалы и объёмы — с возможностями, которые действительно важны.
Например, если ваш главный приоритет — высокоточная резка металла и долгосрочная стабильность производства, рассмотрите промышленные варианты, такие как Одностольный волоконный лазерный станок для резки, разработанные для упрощённого потока операций в профессиональной среде.
Ловушка технических характеристик: почему мощность в ваттах — наименее полезный показатель, когда вы спешите
Распространённые ошибки при выборе оборудования для мастерской
- Отдавать приоритет пиковой мощности над стабильностью процесса — одна из самых дорогостоящих ошибок, которые совершают владельцы мастерских.
- Высокая мощность не имеет значения, если станок страдает от перекоса портала или требует трудоёмкой постобработки.
- Мощность в основном влияет на максимальную толщину реза, а не на прибыльность.
- Обращайте внимание на скрытые “факторы простоя”, а не только на характеристики лазерной трубки.
- Ключевыми факторами простоя являются чистота сопла и линзы, интервалы обслуживания сервоприводов и стабильный поток охлаждающего воздуха.
- Если вам важна выручка, ключевые показатели — ускорение и стабильность ширины реза.
- Хорошо настроенный станок мощностью 60 Вт может превзойти плохо откалиброванный на 100 Вт.
- Нестабильный станок тратит и материал, и время, превращая дополнительную мощность в отрицательный результат.
Если для вашей работы критичны стабильная работа и точность, изучение профессиональных систем, таких как Комбинированный волоконный лазерный станок для резки с кожухом может помочь поддерживать равномерное качество реза в течение длительных производственных смен.
Реальность показателя “Время до первой резки”: как отделить любительские устройства от настоящих «доходных» машин
Оптимизированная версия
“Время до первой резки” (TTFC) — это время от распаковки станка до изготовления первой пригодной детали. Устройства любительского класса часто делают на этом сильный акцент в маркетинге, дополняя его фирменным упрощённым ПО и обещаниями “резка через час”. Этот порог входа действительно низкий — но он может также ограничить ваши возможности. Такие plug-and-play системы обычно не предлагают интеграцию или автоматизацию, необходимую для профессионального рабочего потока CAD-to-CAM, что означает больше ручных настроек и корректировок при каждой работе.
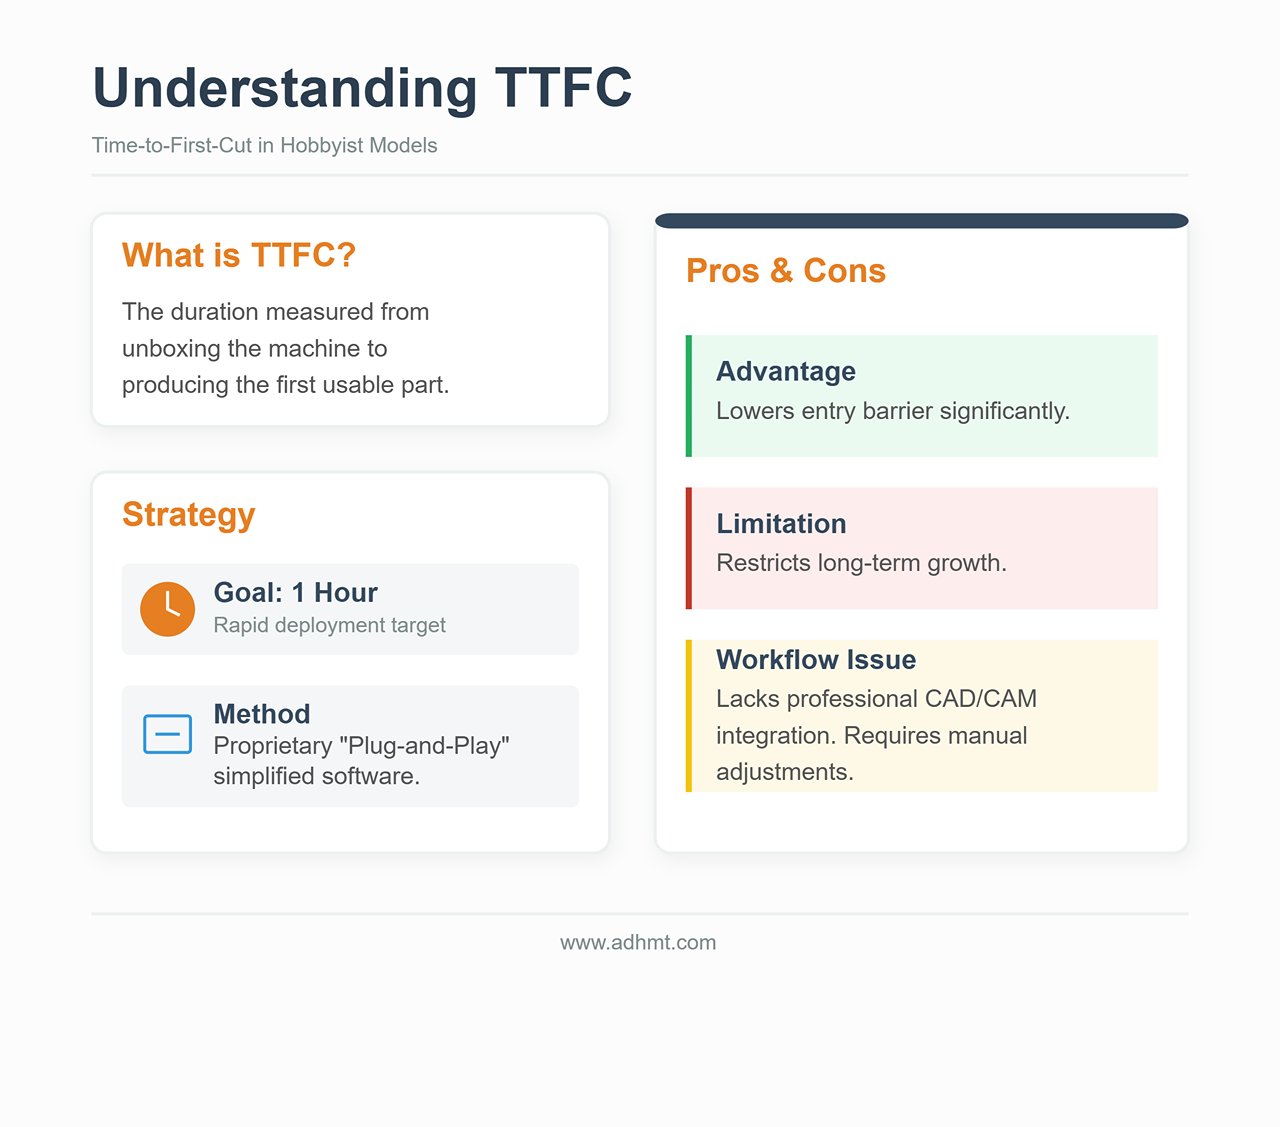
Настоящая доходная машина определяется не TTFC, а тем, насколько гармонично она вписывается в реальную производственную среду. Станки промышленного уровня могут требовать больше подготовительных работ (соответствие нормам по отводам, установка чиллера, блокировки безопасности), но после настройки “Время до второй резки” фактически равно нулю. Такая эффективность зависит от совместимости ПО, позволяющей запускать пакетные задания, обеспечивать повторяемую точность и практически исключать перекалибровку между партиями.
Станок может иметь отличный TTFC и при этом быть неподходящим для производства, если ему не хватает жёсткости или он работает на ненадёжном программном обеспечении. Реальная отдача инвестиций приходит от производительности, стабильности и контроля допусков — преимуществ, которые важны задолго после того, как проходит новизна момента распаковки.
Если вы оптимизируете профессиональный рабочий процесс, изучение технических характеристик или загрузка доступных брошюры — это практичный способ понять конфигурации и требования к интеграции, которые лежат в основе повышенного объема производства.
Этап 1: Жёсткие фильтры (Исключите 90% станков с самого начала)
Большинство покупателей начинают с сравнения мощности и цены. Это также самый быстрый путь к тому, чтобы получить дорогой бесполезный предмет. Наиболее важные факторы при выборе лазерного резака часто имеют мало общего с основными характеристиками — и всё соотносятся с реальными ограничениями вашего рабочего пространства.
Перед тем как смотреть на бренды, примените набор “жёстких фильтров”. Это бинарные ограничения: если станок не проходит хотя бы одно из них, он не претендент — он обуза. Используйте эти фильтры, и вы уберёте примерно 90% рынка, оставив только те станки, которые действительно могут безопасно и эффективно работать в вашей среде.
Запрет на вентиляцию: нет выхода воздуха наружу — нет CO2 (и вот что остаётся)
Первое ограничение — это сам воздух. Лазерная резка — это термический процесс, который испаряет материал. При резке дерева, акрила или кожи вы создаёте не только пыль — вы выделяете летучие органические соединения (ЛОС), угарный газ и целый ряд канцерогенов. А если резать ПВХ (не стоит), то образуется газ хлороводорода, который может серьёзно повредить ваши лёгкие и за несколько недель разъесть электронику станка.
Безоговорочное правило: Если вы не можете провести 4-дюймовый или 6-дюймовый воздуховод от станка на улицу, вы не можете покупать CO2-лазер для производственной работы.
Многие производители предлагают “вытяжки для дыма” или рециркуляционные фильтрационные установки как обходной вариант для помещений без окон. Для любителя, который изредка гравирует подставки, это может быть допустимо. Для производственной мастерской — это дорогостоящая ловушка.
- Проблема насыщения: Резка акрила и дерева быстро заполняет HEPA- и угольно-активированные фильтры. В производственной среде может потребоваться замена дорогих картриджей каждую неделю, чтобы сохранить безопасность воздуха. Это может добавить тысячи долларов в год к эксплуатационным расходам.
- Физика воздушного потока: Рециркуляционные установки редко обеспечивают необходимый воздушный поток в кубических футах в минуту (CFM) для поддержания чистоты оптики. Без сильного отрицательного давления, направляемого наружу, дым задерживается внутри корпуса и оседает на зеркалах и линзах. Это ухудшает качество луча, снижает режущую производительность и может привести к трещинам дорогих оптических элементов.
Если у вас нет пути для выхода воздуха наружу, ваши единственные реалистичные варианты — маломощные диодные лазеры или волоконные лазеры, используемые исключительно для маркировки металлов — например, Одностольный волоконный лазерный станок для резки— которые помогают поддерживать безопасные условия воздуха и более надёжный воздушный поток.
Электрический сюрприз: почему розетка 110В может погубить вашу производственную скорость
Второе ограничение — это электрическая мощность. В Северной Америке стандартная бытовая розетка 110В/15А имеет теоретический максимум 1 800 ватт. Но электрические нормы и стандарты безопасности ограничивают постоянные нагрузки до 80% — около 1 440 ватт.
Новички часто видят номинал лазера, например “100W” для лазерной трубки, и предполагают, что это легко вписывается в предел. Это путает выходную мощность с потребляемой. Лазерный резак — это система, а не отдельная деталь.
- Суммарная нагрузка: Вы питаете не только источник лазера. Вы также запускаете шаговые двигатели, контроллер, водяной чиллер (обязателен для стеклянных трубок), насос подачи воздуха и вытяжной вентилятор.
- Просадка напряжения: Если компрессор охладителя включается, пока лазер работает на высокой мощности, этот скачок может кратковременно понизить напряжение в общей цепи 110 В.
Если в вашей мастерской есть только стандартные бытовые розетки на 110 В и вы не можете добавить выделенную линию, ваши варианты быстро сужаются. Использование мощного станка в общей цепи приводит к “провалам напряжения” — в результате мощность лазера колеблется, резы не проходят полностью, а глубина гравировки варьируется от детали к детали.
Жесткое правило: Если вы не можете установить выделенную линию на 20 А или сеть на 220 В, вычеркивайте из списка промышленные CO2 лазеры высокой мощности и крупноформатные волоконные установки. Фактически вы ограничены настольными или базовыми напольными моделями, где чиллер и вытяжка встроены либо рассчитаны на низкое энергопотребление.

Ловушка размера рабочей зоны: почему “больше” часто означает “медленнее” и “менее точно”
Маркетологи хотят заставить вас поверить, что рабочий стол размером 48″ x 36″ автоматически лучше, чем 24″ x 12″, потому что он предлагает “больше потенциала”. В реальной мастерской потенциал не оплачивает счета — их оплачивает пропускная способность.
Большие рабочие зоны требуют больших порталов (мостов, несущих лазерную головку). Большие порталы тяжелее.
- Инерция против детализации: Тяжёлому порталу требуется больше усилия для разгона и торможения. При гравировке мелкого текста или детализированных изображений головка может менять направление тысячи раз в минуту. Крупные, тяжёлые машины с трудом справляются с этим без вибрации — её называют “звон” или “дрожание”, — что проявляется как рябь или волнистость на готовых линиях.
- Штраф за скорость: Чтобы сохранять точность с тяжёлым порталом, машине часто приходится работать медленнее. Меньшая машина с лёгким порталом нередко гравирует серию деталей на 30 % быстрее, чем большая, просто потому что она способна быстрее разгоняться и замедляться между движениями.
Жесткое правило: Не покупайте станок с большим рабочим столом для “будущих” заказов. Если 95% вашей работы помещается на листе 12″ x 20″, станок размером 4′ x 8′ скорее навредит вашему бизнесу: он занимает больше места на полу, потребляет больше энергии и часто обеспечивает более низкое качество гравировки при меньшей скорости. Переходите на большой рабочий стол только в том случае, если резка полноразмерных листов является вашим основным источником дохода.
Реалии материалов: почему материалы ваших клиентов определяют источник лазера (CO2 против волоконного против диодного)
В конечном счёте нельзя выбирать источник лазера исходя только из бюджета — нужно исходить из физики. Длина волны лазера определяет, с какими материалами он будет взаимодействовать. Никакая мощность не компенсирует неправильную длину волны.
- CO2-лазеры (10 600 нм): Рабочая лошадка в мире мейкеров. Эта длина волны хорошо поглощается органическими материалами.
- Необходимы для: Дерево, акрил (прозрачный и цветной), кожа, бумага, стекло (только гравировка).
- Жесткий фильтр: Если вашим клиентам нужны прозрачные акриловые трофеи или архитектурные модели, вы должны покупаете CO2-лазер. Волоконный или диодный лазер пройдёт через прозрачный акрил, не оставив следа.
- Волоконные лазеры (1 064 нм): Промышленный стандарт для металла.
- Необходимы для: Нержавеющая сталь, алюминий, латунь, медь, титан.
- Жесткий фильтр: Если ваш бизнес основан на резке металлических деталей, CO2-лазер — неподходящий инструмент. Хотя мощные (150 Вт и более) CO2-лазеры можете режут тонкий металл с подачей кислорода, они работают медленнее и дают более низкое качество кромки, чем даже начальный волоконный лазер. А если вам нужно гравировать прозрачные пластики или дерево, волоконный лазер не поможет — он будет неконтролируемо обжигать дерево и часто вовсе не оставит метку на прозрачных пластиках.
- Диодные лазеры (450 нм): В диапазоне видимого синего света.
- Необходимы для: Минимальный бюджет и максимальная портативность.
- Жесткий фильтр: Диодные лазеры плохо поглощаются прозрачным акрилом (синий свет в основном проходит насквозь) и чрезвычайно медленно режут anything толще 3 мм фанеры. Если ваш бизнес зависит от производительности или резки более толстых материалов, диодные лазеры следует исключить сразу.

Прежде чем перейти к конкретным рекомендациям по станкам в следующем разделе, запишите три основных материала, с которыми вы работаете. Если это металл — вам нужен волоконный лазер. Если это прозрачный акрил и дерево — вам нужен CO₂. Универсального станка, идеально справляющегося с обоими заданиями, не существует — разве что вы готовы заплатить сумму, сравнимую со стоимостью небольшого дома.
Этап 2: Критический пункт – программное обеспечение
Большинство покупателей зацикливаются на мощности лазерной трубки и размере рабочей области, рассматривая программное обеспечение для управления как второстепенное — просто то, что идёт в комплекте. Это — самая дорогая ошибка, которую можно совершить. В профессиональной мастерской железо столь же эффективно, насколько эффективно ПО, которое им управляет. Лазер CO₂ мощностью 150 Вт с громоздким, закрытым ПО — это не инструмент, а узкое место.
Прежде чем принять решение о покупке станка, изучите цифровую экосистему, в которую он вас «запирает». Если программный рабочий процесс сломан, скорость работы станка не имеет значения.
Почему “Совместимость с LightBurn” — обязательное условие для профессиональной работы
В мире лазеров LightBurn вырос из удобного стороннего приложения до фактической операционной системы профессионального производства. Он работает как CAM (Computer-Aided Manufacturing) — программа, в которой задаются скорости, мощность, траектории инструмента, — а также как интерфейс управления станком.
Для мастерской “Совместимость с LightBurn” — это не приятный бонус, а стратегическое преимущество по трём причинам:
- Портативность труда: LightBurn стандартизирует интерфейс для очень разных станков. Он поддерживает контроллеры Ruida, Trocen, TopWisdom и GRBL. Обучите оператора на простом диодном лазере — и он сможет применить эти навыки на промышленном CO₂ плоском станке или гальво-волоконном маркере без полного переобучения. Купите станок, привязанный к собственному ПО, — и с каждым новым сотрудником ваши расходы на обучение будут расти.
- Стандартизированные СОП (стандартные операционные процедуры): Масштабирование требует стандартных операционных процедур. Если весь ваш парк оборудования работает на одной платформе, вы можете создать единый материал-библиотеку — сохранить проверенные настройки для “3 мм берёзовой фанеры” или “анодированного алюминия” и загрузить их на любой станок в мастерской. Собственное ПО вынуждает держать разрозненные библиотеки, что повышает риск ошибок оператора и порчи материала.
- “Фактор автобуса”: Если производитель закрытой экосистемы обанкротится, перестанет поддерживать своё ПО или изменит ценовую политику, ваше оборудование может стать устаревшим за одну ночь. Станок со стандартным контроллером (например, Ruida 6442), работающий под управлением LightBurn, гораздо более устойчив к будущим рискам — его аппаратная часть не зависит от выживания производителя.
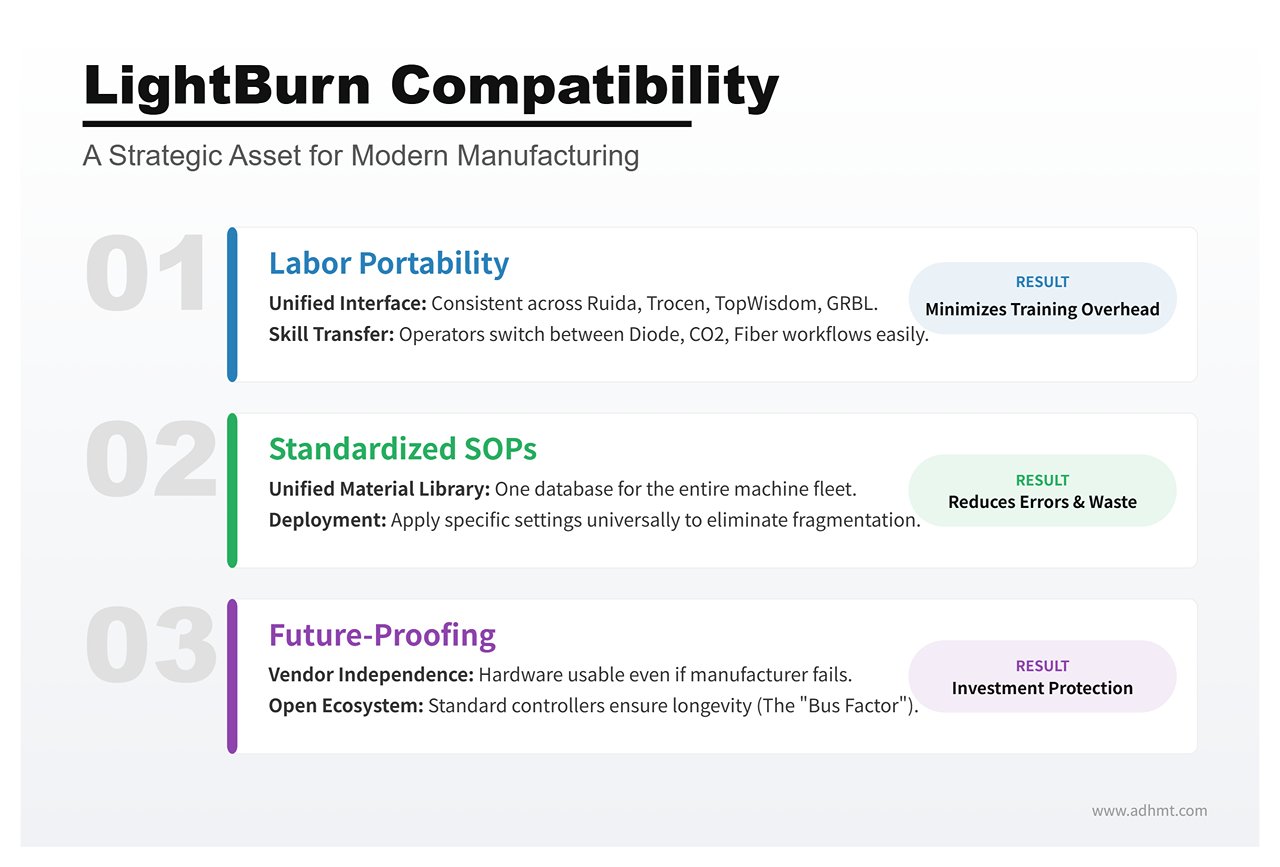
Если производитель станка не поддерживает LightBurn, он фактически предлагает вам поставить производственную линию в зависимость от своей внутренней команды разработчиков ПО. Для профессиональной работы это ставка, которую почти никогда не стоит делать.
Скрытая стоимость проприетарных экосистем: требования к интернету и ограничения файлов
Лазеры потребительского класса часто рекламируют своё фирменное ПО как “простое в использовании”, но эта простота зачастую скрывает дизайн «закрытого сада», созданный для монетизации процесса использования станка.
Наибольший риск этих экосистем — это зависимость от облака. Некоторые станки требуют постоянного подключения к интернету, чтобы даже обработать файлы чертежей. Программа загружает ваши векторные данные на серверы производителя, генерирует G‑код удалённо, а затем отправляет его обратно на станок. Для любителя это лишь неудобство. В производстве — серьёзная угроза. Если ваш интернет-провайдер даст сбой, линия остановится. Если серверы производителя будут работать нестабильно, сроки сорвутся.
Кроме того, закрытые экосистемы часто накладывают искусственные ограничения на работу с файлами. Вы можете столкнуться с:
| Проблема | Описание |
|---|---|
| Привязка файлов | Отсутствием возможности экспортировать проекты в стандартных форматах (DXF, SVG), что фактически запирает вашу интеллектуальную собственность внутри их системы. |
| Платные подписки | Ключевые функции для продуктивности — такие, как автоматическое размещение нескольких деталей на листе для уменьшения отходов (array nesting) или трассировка векторов — могут быть доступны лишь по ежемесячной подписке “Premium”. |
| Риски для конфиденциальности | Для мастерских, работающих с конфиденциальными клиентскими прототипами или интеллектуальной собственностью, загрузка чертежей в облако третьей стороны для обработки может нарушить стандартные условия NDA. |
Профессиональное оборудование должно работать локально. Вы должны иметь возможность подключить USB‑кабель (или загрузить файл с USB‑накопителя) и резать, независимо от состояния вашего Wi‑Fi.
Эффективность рабочего процесса: можно ли импортировать файлы CAD/Illustrator без лишних проблем?
Эффективность сводится к времени между завершением дизайна и нажатием кнопки “Пуск” на лазере. Этот интервал в значительной степени определяется совместимостью файлов.
Ваша команда дизайнеров, вероятно, работает в Adobe Illustrator, AutoCAD, SolidWorks или Rhino. Программное обеспечение для лазера должно напрямую соединять эти инструменты с контроллером движения машины — без необходимости использовать третью “программу-переводчик”.
Профессиональный рабочий процесс зависит от настоящей поддержки прямого импорта. Вы должны иметь возможность просто перетащить AI, PDF, DXF или SVG в управляющее программное обеспечение, и оно должно корректно распознать векторы.
- Сопоставление слоёв: Программа должна автоматически переводить цвета в вашем файловом дизайне в параметры резки (например, красные линии = резка, синие линии = гравировка).
- Нативное редактирование: Небольшие корректировки — замыкание открытой формы, объединение текста или смещение контура для компенсации пропила — должны выполняться внутри лазерного ПО. Если вам каждый раз приходится возвращаться в Illustrator только ради того, чтобы переместить отверстие на 2 мм влево, ваш рабочий процесс теряет время.
Если машина заставляет вас конвертировать векторные файлы в собственный растровый формат — или каждый раз при обновлении дизайна использовать громоздкий мастер импорта — она не проходит тест на эффективность. Цель — чистая цепочка: Дизайн → Импорт → Резка. Всё остальное — лишнее трение.
Этап 3: Сценарии (Найдите свою конкретную ситуацию)
Большинство руководств по покупке ошибаются, потому что они рассматривают любителя, работающего в квартире, и рекламную мастерскую на складе как одного и того же клиента. Это не так. Машина, идеально подходящая одному, может стать обузой для другого.
Теперь, когда мы определили технические “жёсткие фильтры” в предыдущем разделе, мы можем применить их к трём наиболее распространённым сценариям пользователей. Найдите свой вариант ниже, чтобы увидеть, какие машины действительно соответствуют требованиям.
Сценарий A: Настольные устройства “Side Hustle” (Ограниченное пространство, максимальная простота использования)
Этот сценарий подходит, если вы работаете в запасной комнате или небольшом студийном пространстве, имеете ограниченные возможности вентиляции и цените “время до первого реза” больше, чем мощность. Вам нужна машина, которая выглядит как принтер, а не научный эксперимент.
Претенденты категории “Подключи и работай”: Glowforge vs. xTool P2 vs. Gweike Cloud
Она Glowforge Pro на протяжении многих лет определял эту категорию. Его подход “закрытой экосистемы” похож на экосистему Apple: невероятно прост в использовании, обеспечивает отличное совмещение по камере и систему материалов Proofgrade, которая устраняет догадки относительно параметров мощности. Компромисс в том, что для работы требуется активное интернет-соединение. Если ваш Wi‑Fi отключится, производство остановится.
Она xTool P2 стал основным конкурентом. Он сопоставим с Glowforge по простоте использования (позиционирование по камере, автофокус), но без “закрытой экосистемы”. Он поддерживает LightBurn, работает полностью офлайн и предлагает базу-подъёмник для гравировки более высоких предметов — то, с чем Glowforge справляется не лучшим образом.
Она Gweike Cloud — вариант с наилучшим соотношением цены и качества. Вы получаете аналогичную мощность CO2‑лазера 50 Вт в настольном корпусе значительно дешевле. Аппаратная часть надёжна, но программное обеспечение не такое отточенное, как у основных конкурентов.
Компромисс: плата за удобство против ремонтопригодности
Скрытая стоимость настольных машин — ремонтопригодность. Чтобы сохранить внешний вид компактным и “безопасным”, производители помещают компоненты в герметичные корпуса.
Если лазерная трубка выходит из строя в Glowforge, вы, как правило, не можете заменить её самостоятельно; во многих случаях весь блок нужно отправлять обратно производителю. Это может означать недели простоя. xTool P2 и Gweike Cloud занимают промежуточное положение: пользователи могут заменять трубки и зеркала, но работа тесная и менее удобная, чем на крупной промышленной машине. Вы платите за компактность — убедитесь, что ваш бизнес может компенсировать возможный простой и/или стоимость фирменных запчастей.
Сценарий B: Рабочие “гаражные” модели (максимальная мощность, меньшая стоимость)
Этот сценарий предназначен для мастера, у которого есть выделенное место в гараже, вентиляционное отверстие для вытяжки и желание работать руками. Вам нужно максимальное количество ватт на доллар и большой рабочий стол (20″x28″ или больше).
Подход OMTech & Monport: высокая производительность, высокий уровень обслуживания
Такие бренды, как OMTech и Monport импортируют промышленные CO2‑лазеры “China Blue/Red” и продают их по агрессивным ценам. 80‑ваттный OMTech часто стоит меньше, чем 45‑ваттный Glowforge. Эти машины — настоящие танки: они используют промышленные контроллеры Ruida (полностью совместимые с LightBurn), стандартные комплектующие, которые можно заказать на Amazon, и большие сквозные двери для листов большого размера.
Тем не менее, контроль качества может быть непостоянным. Вы платите не за отполированный потребительский опыт — вы платите за сырую сталь и стекло.
“Налог на технаря”: оцените свою способность выравнивать зеркала и менять контроллеры
“Налог на технаря” — это время, которое вы потратите на доведение машины до идеального состояния. В отличие от настольных устройств, эти лазеры часто прибывают с нарушенной юстировкой зеркал из‑за транспортировки. Вам нужно комфортно себя чувствовать при ослаблении стопорных гаек, запуске тестовых импульсов и настройке пути луча.
Если вас действительно пугает работа с высоковольтной электроникой или механическое выравнивание, не покупайте эти машины. Но если вы уверенно обращаетесь с гаечным ключом и мультиметром, они обеспечат одну из лучших окупаемостей инвестиций, которые можно найти в отрасли.
Обязательные апгрейды: чиллеры и поддув, которые нужно сразу заложить в бюджет
Указанная “цена на наклейке” вводит в заблуждение. В комплекте обычно идёт простой аквариумный насос, который не способен должным образом охлаждать 80‑ваттную трубку при длительных резах — это приводит к перегреву и сокращению срока службы трубки. Включённый “воздушный поддув” часто представляет собой слабый вентилятор, который плохо убирает дым, из‑за чего остаются обожжённые края.
Чтобы сделать OMTech или Monport действительно готовыми к производству, стоит сразу запланировать дополнительные расходы в размере примерно 800–1 000 долларов на:
- Активный чиллер CW-5200 (охлаждение с холодильным агрегатом).
- Настоящий воздушный компрессор (для более чистых срезов).
- Улучшенный встроенный вытяжной вентилятор.

Сценарий C: Профессиональная мастерская (скорость, надежность и поддержка в США)
Этот сценарий подходит для бизнеса, где лазер является основным источником дохода. Если машина выходит из строя, вы теряете деньги. Вам нужна скорость, точность и телефонный номер, по которому можно позвонить, когда что‑то ломается.
Переход на Thunder Laser, Aeon и Boss: что даёт дополнительные 4 000 долларов
Переход с OMTech на Thunder Laser Nova, Aeon Mira, или Boss Laser — это значительный скачок цены — обычно на 4 000–6 000 долларов больше при одинаковой мощности.
Вы платите не за большую «сырую мощность»; вы платите за серводвигателя (вместо шаговых двигателей), линейные направляющие, и — в более дорогих конфигурациях —РЧ (радиочастотные) металлические трубки. Эти компоненты служат дольше и лучше сохраняют калибровку при работе 24/7. Допуски точнее, проводка аккуратнее, а защитные блокировки промышленного уровня.
Фактор скорости: почему производительность при растровой гравировке важнее, чем мощность резки
Новички зацикливаются на мощности реза (ваттах). Профессионалы зацикливаются на скорости гравировки (дюймы в секунду).
Если ваш бизнес занимается гравировкой термосов, кожаных шевронов или сланцевых подставок, лазерная головка должна перемещаться взад-вперёд тысячи раз. Недорогая установка на шаговых двигателях может достигать только около 500 мм/с и давать “звон” (волнистые, дрожащие линии). Thunder Laser или Aeon с гибридными сервоприводами способны работать на скорости 1000 мм/с и выше, обеспечивая чёткие, как бритва, результаты — фактически удваивая вашу дневную производительность. В производственной мастерской скорость — ключевой показатель.
Локальная поддержка: “Страховка”, которая спасает вас от трёхнедельной задержки запчастей
Самое большое преимущество в сценарии C — поддержка, базирующаяся в США.
Когда плата контроллера выходит из строя на безымянном импортном оборудовании, обычно приходится рыться на форумах или писать на завод в Китае — и потом ждать недели замены. Такие бренды, как Thunder, Aeon и Boss держат склады с запчастями в США и имеют англоговорящих техников, которые могут провести диагностику с вами по видеосвязи.
Для любителя ожидание три недели детали — это раздражение. Для профессиональной мастерской это может стать катастрофой. Те дополнительные $4,000 — это, по сути, страховой взнос против простоя — и радиомолчания.
Этап 4: Финальная проверка реальности перед заказом
У вас есть список финалистов. У вас есть бюджет. Курсор нависает над “Добавить в корзину”. Стоп.
Существует огромная разница между станком, который режет демонстрационные файлы на выставке, и тем, который держит бизнес на плаву следующие пять лет. Эта разница редко видна в спецификациях — она проявляется в повседневных мелочах эксплуатации. Перед тем как вложить деньги, пропустите свой топ‑выбор через три финальных фильтра. Это страховочные проверки, отделяющие инструмент, приносящий прибыль, от тяжёлого и дорогого украшения гаража.
Доступ для обслуживания: 60‑секундная проверка, способная спасти неделю потерянной работы
Обслуживание лазера — это не “когда‑нибудь”, а еженедельная необходимость. Испарённый клей и древесные смолы быстро оседают на оптике: примерно 1–2 грамма в неделю. Если для чистки зеркал требуется 30 минут разборки, вы начнёте пропускать её. А пропустив, этот налёт запечётся в покрытии линзы, отнимет ~30% мощности и в итоге треснет оптика.
Тест: Спросите поставщика или посмотрите настоящее видео пользователя. Можете ли вы получить доступ, вынуть, протереть и установить обратно Зеркало 1, Зеркало 2 и фокусирующую линзу менее чем за… всего 60 секунд?
Если нет — уходите.
- Зеркало 1 (с торца трубки): Вам нужна боковая сервисная дверца. В идеале вы сможете повернуть фиксирующее кольцо и вынуть зеркало менее чем за 15 секунд. (OMTech и Gweike обычно проходят; Glowforge часто проваливается, пряча оптику за панелями.)
- Зеркало 2 (портал): Ищите крышку с откидным верхом. Вы должны иметь возможность очистить её ватной палочкой без снятия крепления. Если приходится откручивать вентиляционные каналы только ради доступа (часто встречается на старых моделях Monport), вы платите “налог на обслуживание” каждую пятницу.
- Зеркало 3 и линза (лазерная головка): Это критическая область. Вы должны быть способны опустить стол, снять кольцо сопла и безопасно поймать линзу рукой менее чем за 20 секунд. Профессиональный совет: При сборке убедитесь, что линза возвращается “брюшком вверх” (выпуклой стороной вверх). Если для доступа к линзе нужен шестигранный ключ — тест провален.

Матрица решения “Купи хорошее или купи дважды”
Станок за $3,000 никогда не обходится только в $3,000 — это аванс на будущие ремонты. Станок за $8,000, напротив, часто обходится дешевле на пятилетнем горизонте. Эта матрица показывает полную стоимость владения (TCO), скрытую за ценником.
Определите колонку, которая лучше всего соответствует станку из вашего списка.
| Размер | Бюджетная сборка (Сценарий B) | Профессиональный рабочий «тяжеловоз» (Сценарий C) |
|---|---|---|
| Начальная стоимость | $2 000 – $4 000 | $6 000 – $10 000 |
| Срок службы трубки | 1–2 тыс. часов (стеклянная CO2) | 10 тыс.+ часов (RF металл/высококлассное стекло) |
| Оценочный простой/год | 15 дней (ожидание запчастей) | 2 дня (местная поддержка/лучший контроль качества) |
| Еженедельное обслуживание | 2 часа (ручное выравнивание) | 30 минут (герметичная оптика/лучшие направляющие) |
| Стоимость замены (4-й год) | $1,000+ (новая трубка + блок питания) | $0 (долговечный источник) |
| Остаточная стоимость | 40% от первоначальной цены | 70% от первоначальной цены |
| 5-летний TCO | $19 000+ (включая потерянные оплачиваемые часы) | $7 000 (низкое потребление расходных материалов) |
Если вы ведёте хобби‑мастерскую, бюджетная сборка вполне подойдёт — ваше время “бесплатно”. Если ведёте бизнес, простой от “дешёвого” станка сотрёт разницу в цене по сравнению с “дорогим” за первые 18 месяцев.
Контрольный список: Будьте готовы к резке в течение 48 часов после доставки
Самое опасное время для владельца лазера — первая неделя. Без необходимых расходников машина простаивает, пока не истечёт срок возврата. И если вы не проверите оптику сразу, любой ущерб при доставке станет вашей проблемой.
Следуйте этому графику, чтобы либо начать работу, либо сразу вернуть неисправный аппарат.
День 0: Подготовка до прибытия (2 часа)
- Жидкости: Купите 2 галлона дистиллированной воды (для чиллера) и изопропиловый спирт 90% (для оптики).
- Набор для оптики: Имейте под рукой бумагу для линз и термобумагу (чековую) для проверки выравнивания.
- Электропитание: Убедитесь, что у вас есть выделенная цепь на 20 А (110 В/220 В в зависимости от модели). Если делить цепь с холодильником или компрессором, будут выбиваться автоматы и портиться резы.
День 1: Распаковка и осмотр (4 часа)
- Тест на встряхивание: Перед тем как заливать воду в чиллер, осмотрите лазерную трубку на наличие внутренних трещин. Если при лёгком покачивании вы слышите звон стекла, откажитесь от приёмки.
- Тест на протечку: Подключите воду, включите насос и подождите 30 минут. Проверьте концы трубки и дно корпуса.
- 60-секундная очистка: Выполните технический осмотр, который вы изучили на шаге 1.
- Выравнивание: Используйте термобумагу, чтобы проверить траекторию луча во всех четырёх углах рабочего стола.
День 2: Проверка (2 часа)
- Тест рамы: Сделайте векторный рез по дереву со скоростью 10 мм/с и мощностью 90%.
- Результат: Края должны получиться золотисто-коричневыми, а не обугленными чёрными. Пропил должен быть вертикальным, а не под углом.
- Тест на выносливость: Поработайте машиной 3 часа. Следите за температурой (держите ниже 22 °C/71 °F). Если происходит перегрев или смещение фокуса — возвращайте оборудование.
Финальный рез
В начале этого руководства мы спросили, строите ли вы мастерскую или просто покупаете инструмент. Разница не в названии бренда на корпусе — а в уровне подготовки владельца.
Следуя этой четырёхфазной схеме, вы не просто купили лазер — вы подготовили себя к успеху. Вы уточнили требования к материалам, рассчитали нужную мощность, закрепили меры безопасности и выявили скрытые расходы на владение. Вы больше не надеетесь на удачную покупку — вы её спроектировали.
Исследование завершено. Контрольный список готов. Теперь пора резать. А если вам нужна практическая помощь в подборе технологии под ваш рабочий процесс, не стесняйтесь связаться с нами обратиться за индивидуальной консультацией по выбору лазерной системы.

VI. Часто задаваемые вопросы
1. Могут ли лазерные резаки резать металл?
Да — некоторые лазерные резаки могут резать металл, но это зависит от типа и мощности лазера. Волоконные лазеры и мощные CO₂‑системы обычно способны резать различные металлы, включая нержавеющую сталь, алюминий и медь. Для более толстых листов или требовательных задач подходят промышленные волоконные машины, такие как Одностольный волоконный лазерный станок для резки рекомендуются.
2. Какие материалы может резать CO2-лазер?
К распространённым материалам относятся дерево, акрил, кожа, ткань, бумага и некоторые пластики. Однако CO₂‑лазеры, как правило, не подходят для резки металла, если только они не обладают очень высокой мощностью и специально не предназначены для этого. Также их не рекомендуется применять для резки ПВХ или других материалов, выделяющих токсичные пары при нагревании.
3. Насколько точны лазерные станки для резки?
Одним из самых больших преимуществ лазерных режущих станков является их точность. Высококачественные лазерные резаки способны создавать чрезвычайно мелкие детали с допусками до 0,001 дюйма (0,025 мм). Фактическая точность зависит от таких факторов, как качество луча, жесткость и стабильность машины, а также точность системы управления движением.