
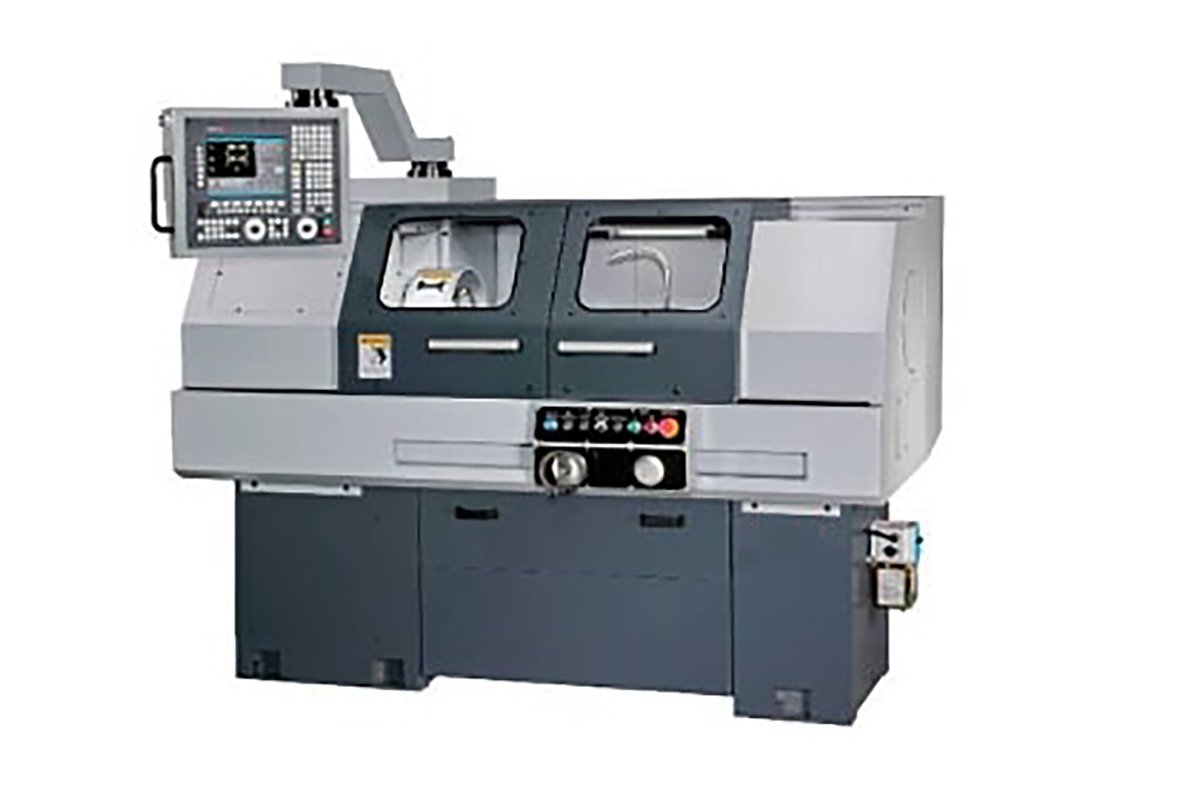
Keď sa pýtame “Sú NC stroje rýchlejšie ako konvenčné stroje?”, odpoveď je zložitejšia než jednoduché áno alebo nie. Tento článok nanovo definuje, čo skutočne znamená “rýchly”, a presahuje rámec samotnej rýchlosti rezania, aby zahŕňal celý výrobný cyklus – od počiatočného nastavenia až po sériovú výrobu.
Začína sa priamou odpoveďou: objem výroby a zložitosť dielov určujú víťaza, pričom jednorazové a jednoduchšie úlohy majú odlišnú dynamiku. Následne rozoberieme štyri hlavné zrýchľovače NC strojov – automatizáciu, presnosť, opakovateľnosť a využitie zručností – ktoré poháňajú ich výhody.
Zároveň skúmame pasce efektivity, v ktorých môžu konvenčné stroje prevýšiť, ako sú vysoké časy nastavovania a programovacie náklady. Na záver článok ponúka štvorstupňovú metódu hodnotenia a váženú rozhodovaciu maticu, ktoré poskytujú jasný a použiteľný rámec na výber optimálneho zariadenia na základe rýchlosti, ceny a zložitosti.
Tento komplexný sprievodca otvára cestu k inteligentnejším, rýchlejším a nákladovo efektívnejším výrobným rozhodnutiam.
I. Rámcovanie otázky: Nové vymedzenie pojmu “rýchlosť” pre okamžitú jasnosť
“Sú CNC stroje rýchlejšie ako tradičné?” Táto otázka je podobná otázke: “Čo je rýchlejšie – lietadlo alebo vrtuľník?” Bez kontextu nemá odpoveď význam. V neúprosnom svete výroby nie je rýchlosť jednorozmerný pretek; je to zložitý kompromis medzi celkovými nákladmi, celkovým časom a konečnou hodnotou. Ako rozhodovateľ by váš cieľ nemal byť hľadať jednoduchú odpoveď “áno” alebo “nie”, ale vytvoriť vyššiu úroveň rámca na hodnotenie.
1.1 Priama odpoveď: Veľkosť série a zložitosť rozhodujú o víťazovi
Na úsporu vášho času, tu je priamy záver:
- Pri veľkosériovej výrobe, zložitých tvaroch a vysoko presných opakujúcich sa operáciách sú CNC stroje nepopierateľnými šampiónmi rýchlosti. Ich automatizácia, presnosť a neúnavná opakovateľnosť tvoria základ modernej efektívnosti vo výrobe.
- Avšak pri výrobe jednotlivých kusov, rýchlych opravách alebo jednoduchých prototypoch môže konvenčný stroj obsluhovaný skúseným operátorom často predbehnúť CNC stroj v premenení nápadu na hotový diel.
Skrátka, sériová výroba a zložitosť sú prirodzeným prostredím CNC, zatiaľ čo jednorazová práca a jednoduchosť sú oblasti, kde tradičné stroje môžu v reálnej rýchlosti stále viesť.
1.2 Kľúčová zmena myslenia: Od “rýchlosti rezu” k “celkovému výrobnému cyklu”
Nováčikovia v odvetví si často zamieňajú “rýchlosť” s otáčkami vretena alebo posuvom – čo je pochopiteľné, no kritické nedorozumenie. Skutoční odborníci na efektivitu sa sústreďujú na Celkový výrobný cyklus— celý čas od prijatia výkresu až po dodanie hotového, súladného dielu.
Rýchlosť rezania je len malý úsek tohto procesu. Celkový výrobný cyklus sa skladá z fáz, ktoré pridávajú hodnotu, aj z tých, ktoré hodnotu nepridávajú:
- Čas nastavenia: zahŕňa analýzu výkresu, plánovanie procesu, programovanie, nastavenie stroja, upnutie obrobku a kalibráciu nástrojov.
- Čas obrábania: samotný proces odoberania materiálu.
- Čas mimo obrábania: automatické výmeny nástrojov, pohyby stola, preorientovanie dielu a podobné úkony.
- Čas ľudského zásahu: dohľad, meranie, ručné úpravy a riešenie neočakávaných udalostí.
Revolučná sila technológie CNC spočíva práve v tom, ako zásadne skracuje čas mimo obrábania a čas ľudského zásahu. Zatiaľ čo tradičné stroje môžu dosiahnuť podobnú rýchlosť rezania pri jednoduchých dieloch, ich vysoká závislosť od ručných krokov, opakovaných nastavení a posúdenia obsluhy dramaticky predlžuje celkový výrobný cyklus. Pri sériovej výrobe sa táto nevýhoda exponenciálne znásobuje.
Preto je naším prvým veľkým zmenou myslenia toto: prestaňte rozmýšľať takticky v pojmoch “rýchlosť rezania” a začnite strategicky uvažovať o “celkovom výrobnom cykle”.” Skutočná rýchlosť pochádza z optimalizácie od začiatku do konca – nie len z tlačenia jednej fázy na jej limit.
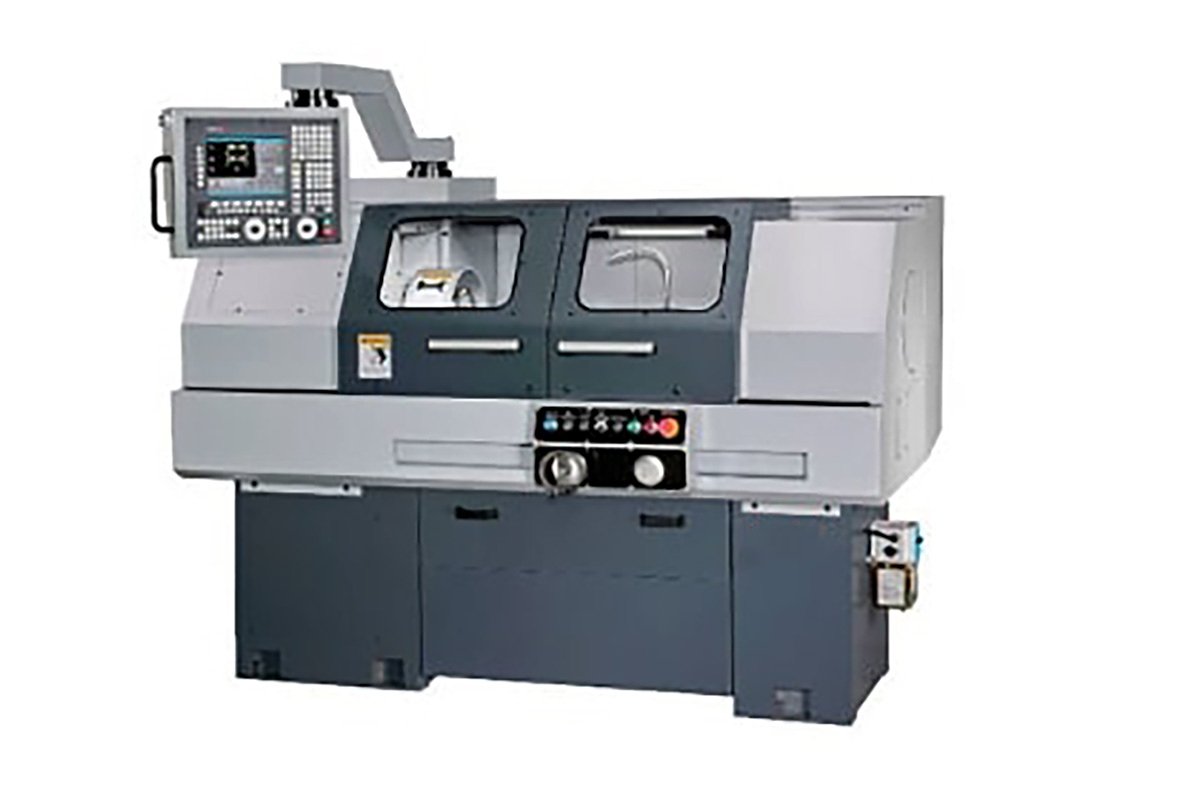
1.3 Rýchla rozhodovacia matica: Jeden graf, ktorý odhalí tvoju najlepšiu voľbu
Aby sa vyššie uvedené princípy premenili na praktický nástroj rozhodovania, použi nasledujúcu maticu na identifikáciu svojho optimálneho prístupu:
| Rozmer rozhodnutia | CNC stroj | Konvenčný stroj | Záver: Ktorý je rýchlejší? |
|---|---|---|---|
| Objem výroby | Ohromná výhoda. Jednorazové naprogramovanie umožňuje nekonečné opakovanie s konštantným rytmom a takmer nulovým časom na jednotku. | Výrazná nevýhoda. Každý diel vyžaduje manuálnu obsluhu, celkový čas sa zvyšuje lineárne s množstvom, čo robí efektivitu neškálovateľnou. | CNC stroj (čím väčšia je séria, tým väčšia je jeho exponenciálna výhoda). |
| Zložitosť dielu | Navrhnutý pre zložitosť. Zvláda pohyb vo viacerých osiach, zakrivené povrchy a zložité dutiny s presným opakovaním zámeru návrhu. | Obmedzené schopnosti. Silne závisí od zručnosti operátora a zložitých upevňovacích prípravkov; mnoho geometrických tvarov je nepraktických alebo neefektívnych na výrobu. | CNC stroj (vyššia zložitosť zosilňuje jeho výhodu automatizácie). |
| Rýchlosť výroby prvého dielu | Dlhšia príprava. Vyžaduje programovanie, simuláciu a doladenie, čo môže trvať hodiny alebo dokonca dni pri zložitých dieloch. | Rýchly začiatok. Skúsení obrábači môžu začať obrábanie v priebehu niekoľkých minút pri jednoduchých dieloch. | Konvenčný stroj (najrýchlejší iba pri jednoduchých, neopakujúcich sa úlohách). |
| Opakovateľnosť | Takmer dokonalé. Program zabezpečuje identické dráhy a parametre, čo vedie k výnimočnej konzistentnosti. | Závislé od riadenia operátora. Ťažko udržať identické výstupy – riziko odchýlok a kumulatívnych chýb. | CNC stroj (jeho skrytá rýchlosť pochádza zo zníženého odpadu a prepracovávania). |
| Požiadavky na zručnosti | Zručnosť nanovo definovaná. Pozornosť sa presúva na programovanie a pochopenie procesov namiesto rokov manuálneho citu a svalovej pamäte. | Vysoko závislé od remeselnej zručnosti. Ovládnutie trvá roky a kvalita výstupu sa môže líšiť podľa stavu operátora. | CNC stroj (zrýchlenie organizácie vďaka zníženiu závislosti od špičkových odborníkov). |
| Flexibilita zmeny dizajnu | Mimoriadne vysoká. Úprava programu sa rýchlo prispôsobí revíziám dizajnu – ideálne pre iteratívny vývoj produktov. | Nízka. Zložité zmeny prípravkov si vyžadujú značný čas a náklady. | CNC stroj (rýchlejší pre agilný vývoj a reakciu na trh). |
Záver je jasný: CNC stroje poskytujú systémovú, opakovateľnú a škálovateľnú rýchlostnú výhodu. Tým, že obetujú okamžitú odozvu pri jednorazových úlohách, dosahujú bezkonkurenčnú celkovú efektivitu cyklu pri masovej, vysoko komplexnej a vysokopresnej výrobe. Tradičné stroje naopak ponúkajú individuálnu, okamžitú a flexibilnú rýchlosť, ktorá má stále hodnotu pri krátkych, jednoduchých alebo núdzových prácach.
II. Dekódovanie rýchlosti: Štyri hlavné akcelerátory technológie CNC
Ak prvá časť pretvorila naše chápanie “rýchlosti”, táto časť rozoberá vnútorné fungovanie CNC strojov – štyri motory, ktoré poháňajú ich prelomovú produktivitu. Výhoda rýchlosti CNC nevychádza zo surovej akcelerácie v jednej oblasti, ale zo systémovej, dátami riadenej revolúcie v logike výroby. Prostredníctvom štyroch hlavných akcelerátorov CNC technológia zásadne mení vzťah medzi časom a hodnotou.
2.1 Nadvláda automatizácie: Drastické skracovanie neprodukčného času (mimo rezu)
V tradičnom vnímaní rev stroja symbolizuje produktivitu. Tvrdá pravda však je, že skutočný čas rezu predstavuje len zlomok celého cyklu. Skutočným zabijakom efektivity je ne-rezný čas— “časová čierna diera”, ktorá zahŕňa prípravu, manuálne výmeny nástrojov, merania a nečinné prechody medzi krokmi. V niektorých zložitých scenároch môžu tieto pomocné činnosti spotrebovať viac než 60 % z celkového výrobného cyklu.
Automatizačné schopnosti CNC strojov sú navrhnuté tak, aby viedli plnohodnotný boj proti tomuto premárnenému času.
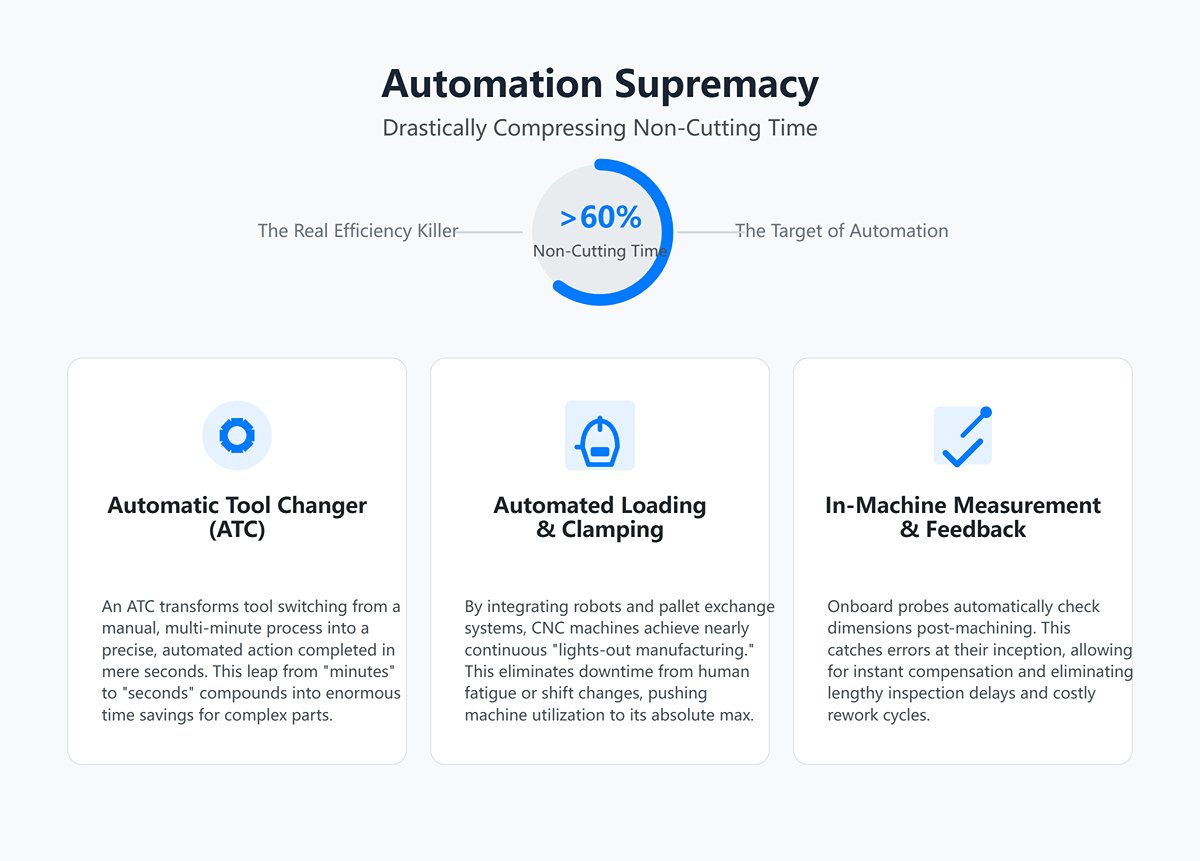
- Automatický menič nástrojov (ATC): Predstavte si scenár, kde jeden diel vyžaduje desať rôznych nástrojov. Na tradičnom stroji to znamená desať zastavení, desať manuálnych výmen nástrojov a desať rekalibrácií – čo stojí viac ako pol hodiny. CNC obrábacie centrum vybavené automatickým meničom nástrojov však dokáže na príkaz naprogramovanej inštrukcie presne vymeniť nástroje v priebehu niekoľkých sekúnd. Tento skok z “minút” na “sekundy” sa pri spracovaní viacstupňových komponentov mení na obrovské časové úspory.
- Automatizované nakladanie a upínanie: Vďaka integrácii robotov, systémov výmeny paliet (APC) a ďalších automatizačných modulov umožňujú CNC stroje takmer nepretržitú “bezobslužnú výrobu”. Roboty zabezpečujú nakladanie a vykladanie s presnosťou a neúnavnou konzistenciou, čím eliminujú prestoje spôsobené ľudskou únavou alebo striedaním zmien a posúvajú mieru využitia strojov na maximum.
- Meranie a spätná väzba priamo v stroji: Tradičné pracovné postupy sa riadia sekvenciou “spracovanie–kontrola–čakanie–oprava”. Pomocou meracích sond inštalovaných priamo v stroji dokážu CNC zariadenia automaticky kontrolovať kritické rozmery buď medzi operáciami, alebo okamžite po opracovaní. Ak sa zistia odchýlky, systém ich môže okamžite kompenzovať alebo vyhlásiť alarm, čím zachytí chyby už v zárodku a eliminuje dlhé kontrolné prestoje a nákladné opravné cykly.
V podstate automatizácia umožňuje CNC strojom integrovať to, čo bolo kedysi súborom manuálnych, roztrieštených, časovo náročných a na chyby náchylných krokov, do plynulého, efektívneho a predvídateľného procesu. To dramaticky skracuje “neobrábací čas”, čo umožňuje strojom venovať viac času zo svojho životného cyklu skutočnému vytváraniu hodnoty.
2.2 Dobytie zložitosti: Premena “nemožného” na efektívnu realitu
Pri jednoduchých rovinách alebo valcoch môže byť rozdiel v čistom čase rezu medzi konvenčnými a CNC strojmi minimálny. No keď geometria dielov naberá na zložitosti, ich výkon sa prudko rozchádza. Zložitosť – prekážka efektivity v tradičnom obrábaní – sa stáva úrodnou pôdou, kde CNC technológia exceluje.
- Viacosová koordinácia a dokončenie v jednom kroku: Vezmime si napríklad letecké obežné koleso alebo ortopedický implantát. Ich zložité voľné povrchy a hlboké dutiny si na bežnom trojosovom stroji vyžadujú viacero – niekedy aj viac ako desať – opätovných upnutí a zarovnaní, aby sa diel dokončil. Každé opätovné upnutie zaberá čas a zavádza kumulatívne chyby. Päťosový CNC stroj však umožňuje, aby nástroj pristupoval k dielu prakticky z akéhokoľvek uhla a vykonal všetky zložité prvky v jednej operácii. Kondenzuje teda viacdňové, viacoperatívne postupy do jediného automatizovaného procesu trvajúceho len niekoľko hodín.
- Programovateľné riadenie, ktoré vzdoruje geometrickej zložitosti: Ľudia vynikajú vo vedení nástrojov pozdĺž priamok a jednoduchých kriviek, no majú problém s komplexnými matematickými povrchmi ako sú NURBS (Nerovnomerné racionálne B-splajny). Podstatou CNC technológie je preklad týchto zložitých geometrických tvarov pomocou softvéru CAM (Computer-Aided Manufacturing) do strojovo čitateľných G-kódov, ktoré systém vykonáva s presnosťou. Pre CNC riadiacu jednotku je opracovanie skrútenej lopatky alebo jednoduchého bloku konceptuálne identické.
CNC stroje tak premieňajú “zložitosť” z prekážky, ktorej časová náročnosť rastie exponenciálne, na inžiniersky problém riešiteľný prostredníctvom programovania a pokročilého hardvéru. V oblasti zložitých dielov spočíva “rýchlosť” CNC v schopnosti premeniť to, čo sa kedysi zdalo nemožné, na úlohy efektívne dokončené jedným ťahom.
2.3 Konečná opakovateľnosť: “Neviditeľný” zisk rýchlosti zo stabilnej kvality
Skutočným úzkym miestom v rýchlosti výroby často nie je samotné obrábanie – ale prepracovanie a zmetky. Komponent, ktorý je znehodnotený kvôli rozmerovým chybám, anuluje všetok investovaný čas, materiál a energiu, čím efektívne znižuje účinnosť na polovicu. Výnimočná opakovateľnosť CNC strojov je ich najsilnejší “neviditeľný akcelerátor”.”
Opakovateľnosť označuje schopnosť stroja presne sa vrátiť na rovnaké miesto pri vykonávaní totožných inštrukcií opakovane. To znamená:
- Vysoko predvídateľné procesy: Keď je prvý kus úspešne vyladený, stovky alebo dokonca tisíce nasledujúcich kusov sa môžu vyrábať presne rovnakým spôsobom. Táto programovo fixná konzistentnosť eliminuje chyby spôsobené únavou operátora, výkyvmi nálady alebo rozdielmi v skúsenostiach a minimalizuje mieru zmetkov.
- Prechod z úplnej kontroly na vzorkovanie: Keď výrobná stabilita dosiahne vysokú úroveň, kontrola kvality sa môže posunúť od vyčerpávajúcej, časovo náročnej “kontroly každého kusu” k vedecky riadenému periodickému vzorkovaniu. To nielenže uvoľňuje významnú pracovnú silu a čas, ale aj posilňuje dôveru v celý výrobný systém.
- Základ bezobslužnej prevádzky: Táto vysoká predvídateľnosť umožňuje spoločnostiam nechať zariadenia v hodnote miliónov pracovať bez dozoru cez noc alebo počas víkendov – extrémne využitie času, ktoré je pri manuálnych strojoch nepredstaviteľné.
V konečnom dôsledku CNC stroje vďaka bezkonkurenčnej opakovateľnosti zaručujú stabilný a vysoko kvalitný výstup. Táto konzistentnosť predchádza najdrahším formám odpadu – strate času a materiálu – a prináša exponenciálne zisky v celkovej efektivite výroby. Stabilná kvalita sama o sebe je najvyššou formou rýchlosti.
2.4 Využitie zručností: Odomknutie produktivity ľudskej odbornosti

Bežným omylom je, že automatizácia znehodnocuje ľudskú zručnosť. V pokročilej výrobe je realita presne opačná: technológia CNC pôsobí ako multiplikátor sily pre špičkovú odbornosť.
- Predbežné vloženie a opätovné využitie zručností: Pri tradičných metódach sú majstrovská remeselnosť a skúsenosti technika obmedzené na jednotlivca – použiteľné len pre jeden stroj a jeden obrobok naraz. Vo výrobe CNC je kľúčová odbornosť vložená na začiatku do plánovania a programovania procesu. Skúsený procesný inžinier dokáže zakódovať hlboké pochopenie vlastností materiálu, výberu nástrojov a stratégie obrábania do optimalizovaného programu. Tento program sa stáva digitálnym stelesnením inteligencie majstra – schopným bezchybného, neúnavného vykonávania akýmkoľvek kvalifikovaným operátorom, nekonečne opakovateľným.
- Exponenciálny rast produktivity: V tradičných dielňach je to jeden pracovník na jeden stroj. V silne automatizovanom prostredí CNC môže jeden skúsený technik sledovať a dohliadať na tri až päť strojov – alebo aj viac – naraz. Ich úloha sa posúva z opakujúceho sa robotníka na manažéra systému, optimalizátora a riešiteľa problémov. Výstup na osobu sa tak znásobí niekoľkonásobne, niekedy až o rád.
- Dedičstvo a evolúcia poznatkov: Špičkové programy obrábania a parametre procesov možno ukladať, zdieľať a neustále vylepšovať, čím sa stávajú súčasťou základných digitálnych aktív spoločnosti. Noví zamestnanci môžu rýchlo dosiahnuť zručnosť vďaka štandardizovaným programom, čo drasticky skracuje čas zaučenia.
Koniec koncov, technológia CNC neurobila remeselnú zručnosť zastaranou – povýšila ju z umenia “dotyku” na vedu “logiky”. Umožňuje rozsiahlu replikáciu a vývoj výrobných znalostí, čím odomyká bezprecedentnú produktivitu a zrýchľuje efektivitu v celej organizácii.
III. Pasce efektívnosti: Ako sa tradičné stroje niekedy prekvapivo vracajú na scénu
Kým oslavujeme automatizáciu a presnosť, ktorú prináša CNC technológia, neviditeľná sila – jej vnútorná zložitosť – ticho pôsobí. Za určitých podmienok sa táto gravitačná sila môže zmeniť na “pascu efektívnosti”, do ktorej uviaznu rozhodovatelia, čo slepo naháňajú rýchlosť za každú cenu.
V týchto chvíľach sa zdanlivo “zastaraný” tradičný obrábací stroj vracia do centra pozornosti. Vďaka svojej pozoruhodnej jednoduchosti a flexibilite predvádza ohromujúci návrat. Pripomína nám, že najefektívnejší nástroj je vždy ten, ktorý dokonale zodpovedá úlohe.
3.1 Bremeň počiatočných nákladov: Časová bariéra programovania a ladenia

Celková efektivita CNC stroja sa riadi jednoduchým vzorcom: Celkový čas = Čas nastavenia + (Čas cyklu na diel × množstvo). Sláva stroja spočíva v jeho bleskovo rýchlom cyklickom čase – ale jeho slabé miesto sa skrýva vo fáze nastavenia. Skôr než môže vyrezať prvý triesok, musí CNC stroj niesť značný počiatočný náklad.
Tento zoznam nákladov je omnoho dlhší, než väčšina očakáva:
- Analýza procesu a programovanie: Preklad 2D výkresov alebo 3D modelov do obrábateľného G-kódu – tvorivý čin, ktorý spája technické znalosti s remeslom softvérového spracovania.
- Simulácia a verifikácia programu: Virtuálne otestovanie každého dráhového pohybu nástroja, aby sa predišlo nákladným kolíziám v reálnom svete. Je to zároveň poistenie aj časová investícia.
- Príprava upínacieho prípravku: Navrhnúť, vyrobiť alebo vybrať vlastné prípravky pre neštandardné diely, aby bola počas obrábania zabezpečená úplná stabilita.
- Nastavenie stroja: Inštalácia nástroja, kalibrácia dĺžky a nastavenie pracovných súradníc – každý krok si vyžaduje presnosť a starostlivosť.
Pri prototypovaní, oprave foriem alebo malej sériovej výrobe môžu tieto počiatočné činnosti zaberať 80–90 % celkového pracovného času. To znamená, že aj najrýchlejší CNC stroj môže byť prekonaný ručným strojom, ak väčšinu svojho času trávi “rozohrievaním” alebo “čakaním”.”
Skúsený obrábač môže dokončiť diel – s použitím len ručného kolesa a číselníkového ukazovateľa – zatiaľ čo programátor CNC ešte stále zápasí s parametrami CAM.
3.2 Kliatba jednorazovky: Keď čas programovania pohltí všetky výhody obrábania
To nás privádza ku klasickej otázke výrobného prahu: Pri akom objeme výroby prípravný čas CNC úplne zmaže jeho výhodu v rýchlosti rezania?
Odpoveď poukazuje na triezviaci údaj: “1.” Keď úloha zahŕňa výrobu jediného, jedinečného dielu, “kliatba jednorazovky” udrie naplno.
Zoberme si príklad z praxe: továreň musí urgentne opraviť jednoduchý polohovací kolík na zariadení.
- CNC postup: Procesný inžinier strávi 30 minút vytváraním kódu CAM a generovaním dráh nástrojov; obsluha strávi ďalších 30 minút nastavovaním stroja, doladením nástrojov a vykonaním skúšobného rezu. Aj keď samotné obrábanie trvá len 5 minút, celkový uplynutý čas presahuje hodinu.
- Ručný postup: Skúsený obrábač dostane výkres a surovinu, priamo vyznačí materiál a – vedený desaťročiami praxe – dodá úplne vyhovujúci diel do 15–20 minút.
V tomto súboji ručný stroj jednoznačne víťazí. Jeho výhoda spočíva v nulovom programovacom zaťažení. Pri výrobe “s vysokou rôznorodosťou a nízkym objemom” – bežnej pri opravách, prototypovaní vo výskume a vývoji či umeleckej výrobe – agilita a bezprostrednosť ručného stroja prinášajú strategickú hodnotu, ktorú CNC systémy jednoducho nedokážu napodobniť.
3.3 Výzva krivky zručnosti: Premostenie medzery medzi obrábačom a programátorom
Revolúcia CNC nie je len technologickým posunom — predstavuje zásadnú premenu v paradigme zručností. Tradičná výroba sa vo veľkej miere spolieha na tacitné poznatky—svalovú pamäť a intuitívny úsudok zdokonalený rokmi praktických skúseností. CNC obrábanie je naopak založené na explicitných poznatkoch—kodifikovanej, kvantifikovateľnej odbornosti v programovaní a plánovaní procesov, ktorú možno uložiť, reprodukovať a prenášať.
Táto transformácia prináša nové prekážky efektívnosti:
- Strmá krivka učenia: Osvojenie si CNC technológie si vyžaduje čas. Nejde len o pochopenie teórie obrábania, ale aj o zručnosť v technickom kreslení, CAM softvéri a ladení G-kódu. Náročnosť učenia výrazne presahuje tú, ktorá je potrebná na obsluhu klasického sústruhu alebo frézky.
- Nedostatok hybridných odborníkov: V reálnych dielňach sú profesionáli, ktorí ovládajú tradičné remeslo aj moderné CNC programovanie, mimoriadne zriedkaví. Výsledkom je, že pohotoví a zruční CNC programátori sa často stávajú kritickým úzkym miestom vo výrobnom procese.
Preto, ak má spoločnosť tím vysoko kvalifikovaných tradičných obrábačov, ale chýbajú jej pružní programátori, často je efektívnejšie nechať veteránov konať priamo — najmä pri krátkych, jednoduchých alebo naliehavých úlohách — než čakať, kým sa napíše kód pre nečinný, drahý CNC stroj.
3.4 Kognitívna záťaž: Mentálne napätie programovania vs. intuícia manuálnej práce
Existuje ľudský faktor, ktorý sa často vynecháva z technických analýz, napriek tomu zásadne ovplyvňuje efektívnosť: kognitívna záťaž, alebo množstvo mentálneho úsilia potrebného na vykonanie úlohy.
- Vysoká kognitívna záťaž pri CNC programovaní: Písanie alebo ladenie kódu je značne intelektuálne náročná činnosť. Programátor musí vizualizovať 3D geometrie, plánovať pohyby nástrojov, vypočítavať parametre rezania a predvídať možné kolízie. Toto neustále mentálne žonglovanie spôsobuje výrazné psychologické napätie a únavu. Štúdie ukazujú, že pri vysokej kognitívnej záťaži sa čas dokončenia môže zvýšiť takmer o 50% a miera chýb stúpa paralelne.
- Intuitívna spätná väzba pri manuálnej práciPre skúseného obrábača sa manuálna práca približuje stavu “flow”. Vníma vibrácie, počúva zvuky rezu, dokonca interpretuje farbu a tvar triesok ako spätnú väzbu v reálnom čase. Rozhodnutia a činy prebiehajú takmer simultánne. Tento priamy senzorický okruh udržiava kognitívnu záťaž relatívne nízku.
V situáciách, kde je rýchlosť kľúčová — napríklad pri pridávaní zrazenia hrany alebo vŕtaní jednoduchého otvoru do existujúceho dielu — bezprostrednosť manuálneho obrábania úplne obchádza celý cyklus “model–program–simuluj–over”. Paradoxne, inteligencia CNC systémov sa niekedy môže stať kognitívnym obmedzením, zatiaľ čo surová jednoduchosť manuálneho stroja sa mení na skratku k produktivite.
IV. Štvorstupňová metóda hodnotenia: Ako vybrať najefektívnejší stroj pre vašu úlohu
Táto metóda premieňa váš proces rozhodovania z intuitívneho “umenia” na údajmi riadenú “vedu”. Postupujte podľa týchto štyroch krokov, aby ste pre každú úlohu identifikovali optimálne riešenie obrábania.
Krok 1: Definujte svoje základné obmedzenia
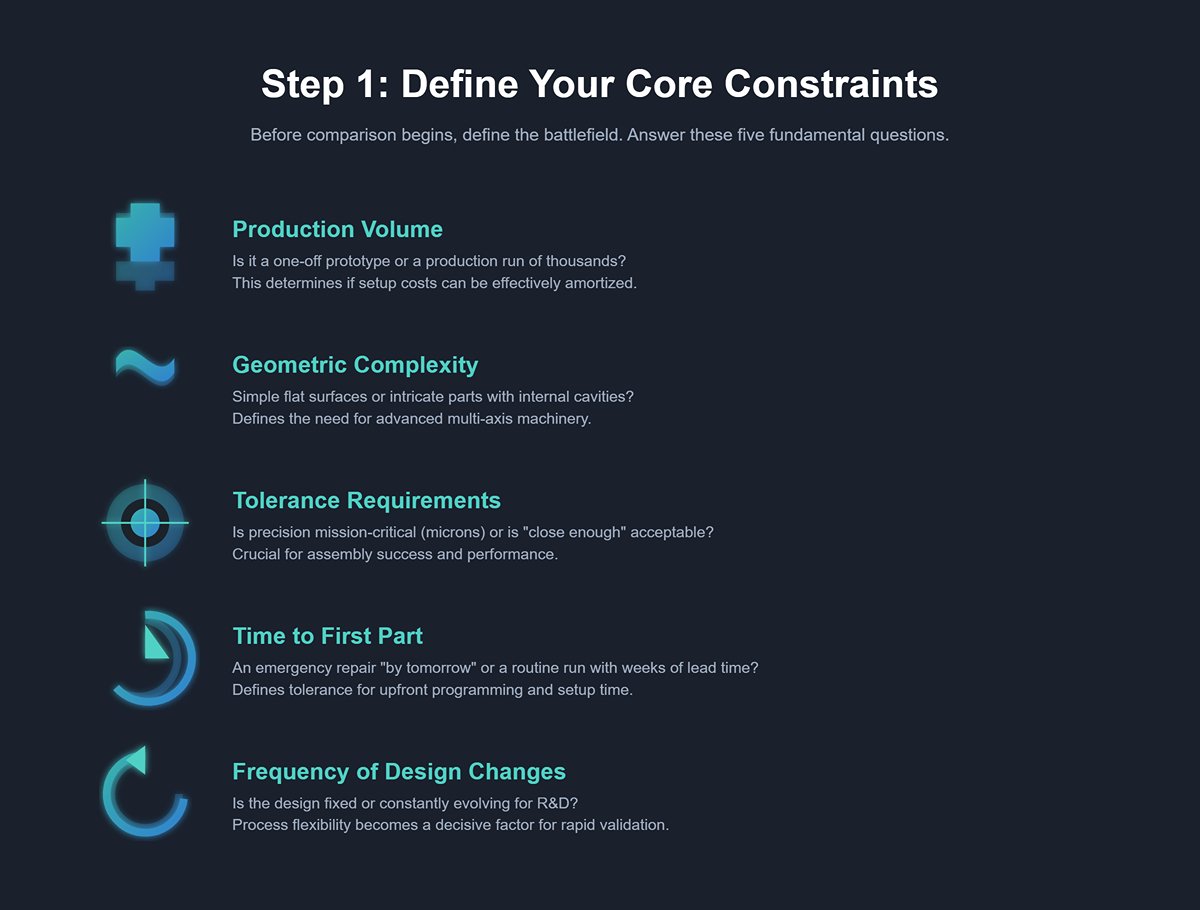
Skôr než začnete s akýmkoľvek porovnávaním, musíte najskôr definovať bojisko. Rôzne terény si vyžadujú rôzne jednotky. Otestujte svoj projekt tým, že jasne odpoviete na týchto päť základných otázok:
- Objem výroby: Kde sa nachádza rovnováha vašej úlohy? Ide o jednorazový prototyp — alebo o výrobnú sériu opakovanú tisíckrát? Toto je hlavný faktor, ktorý určuje, či sa vaše náklady na nastavenie dajú efektívne amortizovať.
- Geometrická zložitosť: Je „duša“ vášho dielu jednoduchá alebo zložitá? Hovoríme o rovných plochách a základných systémoch otvorov — alebo o voľne tvarovaných krivkách a komplikovaných vnútorných dutinách, ktoré si vyžadujú viacosovú synchronizáciu na vytvarovanie?
- Požiadavky na toleranciu: Je presnosť kľúčová, alebo stačí “dostatočne presné”? Pracujete s konštrukčnými dielmi s presnosťou ±0,1 mm, alebo s komponentmi na mikrónovej úrovni, kde úspech montáže visí na vlásku?
- Čas do prvého hotového dielu: Aký naliehavý je pulz vášho projektu? Ide o núdzovú opravu potrebnú “do zajtra”, alebo o bežnú výrobnú sériu s niekoľkotýždňovou dodacou lehotou? To určuje, či si môžete dovoliť počiatočnú časovú investíciu do programovania a ladenia CNC.
- Frekvencia zmien dizajnu: Je váš návrh fixný alebo sa neustále vyvíja? Pri projektoch výskumu a vývoja, ktoré vyžadujú rýchle revízie a validáciu, sa flexibilita vášho výrobného procesu stáva rozhodujúcim faktorom.
Krok 2: Analyzujte celkové náklady
Posuňte sa za myslenie “cena za kus” a osvojte si pohľad “celkové náklady životného cyklu”. Skutočné náklady zahŕňajú všetky výdavky od prijatia výkresu až po dodanie vyhovujúcich dielov.
NC/CNC stroj:
- Počiatočné náklady (vysoké): Tieto zahŕňajú CAM programovanie, simuláciu a kalibráciu pri prvom nastavení – značné investície do know-how a času, ktoré by sa pri zložitých komponentoch nemali podceňovať.
- Jednotkové náklady (nízke pri hromadnej výrobe): Keď sa automatizácia rozbehne, minimálna ľudská intervencia a stabilné obrábacie cykly prudko znižujú marginálne náklady na jeden diel – najmä náklady na prácu.
- Skryté náklady: K vyšším celkovým nákladom na vlastníctvo prispievajú obstaranie, údržba a špecializované školenie personálu.
Klasický stroj:
- Počiatočné náklady (veľmi nízke): Nie je potrebné programovanie; príprava väčšinou spočíva v čítaní výkresov, vyznačovaní a základnom upnutí – v podstate “pripravený na štart” s minimálnym zdržaním.
- Jednotkové náklady (relatívne konštantné a vysoké): Každý diel si vyžaduje plnú manuálnu pozornosť kvalifikovaného operátora. Ich čas a odbornosť sú plne započítané do každého kusu, čo spôsobuje, že celkový náklad rastie lineárne s množstvom.
- Skryté náklady: Silná závislosť od špičkových obrábačov zvyšuje variabilitu a potenciálne straty z nepodarkov alebo prepracovania.
Kľúčové zistenie: určenie bodu zvratu. Predstavte si dva nákladové priebehy: tradičný stroj rastie rovnomerne z nízkeho základu, zatiaľ čo CNC stroj začína vyššie, no jeho krivka sa rýchlejšie splošťuje. Ich prienik predstavuje váš objem zvratu. Ak sa očakávaná produkcia výrazne presahuje tento bod, efekt úspor z rozsahu vlastný CNC obrábaniu sa plne prejaví.
Krok 3: Vyhodnoťte celkový čas cyklu
Toto priamo súvisí s jadrom argumentu: posúdením celkového času od konceptu po úplne hotový produkt.
NC/CNC stroj:
- Čas na prvý kus (dlhší): Programovanie a nastavenie sú hlavnými časovými úzkymi miestami.
- Celkový čas pre sériovú výrobu (krátky): Automatizácia zabezpečuje vysokú efektivitu a nepretržitú produkciu – najmä pri bezobslužných cykloch, kde časová výhoda rastie exponenciálne.
Klasický stroj:
- Čas na prvý kus (veľmi rýchly): Pri jednoduchých úlohách sa nič nevyrovná jeho takmer okamžitej odozve.
- Celkový čas pre sériovú výrobu (dlhý): Čas spracovania sa priamo úmerne zvyšuje s množstvom — bez možnosti využitia automatizácie.
Kľúčový postreh: Snažíte sa dosiahnuť rýchlu reakčnú schopnosť alebo efektívnosť veľkoobjemovej dodávky? Prvá možnosť hrá v prospech taktickej sily konvenčných strojov, druhá v prospech strategickej sily CNC systémov.
Krok 4: Vytvorte svoju váženú rozhodovaciu maticu
Teraz premeňte kvalitatívne zistenia z prvých troch krokov na jasný kvantitatívny rámec. Priradením váh jednotlivým kritériám vám táto matica pomôže posunúť sa za hranice intuície a dosiahnuť vyváženejšie, na dátach založené rozhodnutie.
Ako postupovať:
- Zostavte zoznam kritérií: Použite základné obmedzenia z Kroku 1 spolu s ďalšími faktormi, ako je konzistentnosť kvality.
- Priraďte váhy: Pridajte percentuálne váhy (súčet 100 %) podľa priorít vášho projektu.
- Hodnoťte objektívne: Ohodnoťte obe výrobné metódy podľa každého kritéria (odporúčaná stupnica: 1–10).
- Vypočítajte vážené skóre: Každé skóre vynásobte jeho váhou a súčet všetkých kritérií určí konečný výsledok.
Scenár 1: Núdzová oprava jednoduchého hriadeľa (séria = 1, čas dodania = mimoriadne krátky)
| Kritériá hodnotenia | Váha (A) | Skóre CNC stroja (B) | Vážené skóre (A×B) | Skóre konvenčného stroja (C) | Vážené skóre (A×C) |
|---|---|---|---|---|---|
| Čas do prvého dielu | 50% | 2 | 1.0 | 10 | 5.0 |
| Počiatočné celkové náklady | 30% | 3 | 0.9 | 9 | 2.7 |
| Geometrická zložitosť | 10% | 8 | 0.8 | 6 | 0.6 |
| Konzistentnosť kvality | 10% | 9 | 0.9 | 6 | 0.6 |
| Celkom | 100% | 3.6 | 8.9 |
Záver: V tomto scenári dominuje konvenčný stroj vďaka svojej neprekonateľnej rýchlosti dodania a minimálnym nákladom na nastavenie – víťazí s rozhodujúcim náskokom.
Scenár 2: Hromadná výroba 500 zložitých krytov pre lekárske prístroje (Dávka = 500, vysoká tolerancia)
| Kritériá hodnotenia | Váha (A) | Skóre CNC stroja (B) | Vážené skóre (AB) | Skóre konvenčného stroja (C) | Vážené skóre (AC) |
|---|---|---|---|---|---|
| Jednotkové náklady/čas výroby | 35% | 9 | 3.15 | 3 | 1.05 |
| Konzistentnosť/kontrola opakovateľnosti kvality | 30% | 10 | 3.0 | 4 | 1.2 |
| Schopnosť zvládania geometrickej zložitosti | 25% | 10 | 2.5 | 3 | 0.75 |
| Dodacia lehota prvého dielu | 10% | 5 | 0.5 | 8 | 0.8 |
| Celkom | 100% | 9.15 | 3.8 |
Záver: V oblasti veľkokapacitnej výroby s vysokou úrovňou zložitosti sú CNC stroje jednoznačným víťazom. Ich kombinované výhody v nákladovej efektívnosti, kontrole kvality a schopnosti spracovania zložitých tvarov z nich robia nepochybnú voľbu.
Táto rozhodovacia matica nie je rigidnou kalkulačkou, ale strategickým zrkadlom odrážajúcim vaše skutočné prevádzkové potreby. Úpravou váhových faktorov si môžete prispôsobiť jedinečný hodnotiaci model pre akúkoľvek konkrétnu výrobnú výzvu – čím zabezpečíte, že každé rozhodnutie o zariadení presne podporí vaše hlavné obchodné ciele.
V. Záver
Začali sme jednoduchou otázkou – “Je CNC stroj rýchlejší ako konvenčný?” – no odhalili sme hlbšie poznatky. Vo výrobe neexistuje absolútny “kráľ rýchlosti”; najlepšie riešenie závisí od konkrétnej úlohy, objemu a nákladov, čo môžete vidieť aj v rôznorodých strojoch, ktoré uvádzame v našej publikácii Brožúry.
Namiesto toho, aby sme sa sústredili len na rýchlosť rezania, zohľadnili sme celý výrobný cyklus. CNC stroje získavajú výhody vďaka automatizácii, presnosti, opakovateľnosti a kvalifikovanej obsluhe, najmä pri hromadnej výrobe. Čelia však aj problémom efektivity, ako sú náklady na nastavenie a neefektivita pri výrobe jednotlivých dielov, kde majú konvenčné stroje stále hodnotu pre rýchle a pružné reakcie.
Pomocou štvorkrokovej hodnotiacej metódy a váženej rozhodovacej matice sme vyvinuli rámec založený na dátach, ktorý ukazuje, že skutočná rýchlosť spočíva v obchodnej presnosti — v znalosti, kedy použiť CNC alebo manuálne metódy pre inteligentnejšiu výrobu. Ak potrebujete pomoc s uplatnením tohto rámca na nájdenie ideálneho riešenia, prosím kontaktovať nás.