
Prečo vás zoznamy “Top 10” sklamú (a ako si namiesto toho vybrať ten správny stroj)
Je pravdepodobné, že ste posledný týždeň strávili prezeraním porovnávacích tabuliek, ktoré vám povedia všetko o teoretických maximách stroja – a takmer nič o tom, či sa vám skutočne oplatí. Zoznamy “Top 10” zlyhávajú, pretože hodnotia priemyselné výrobné zariadenia rovnakým spôsobom, akým ľudia nakupujú spotrebnú elektroniku: hodnotia modely podľa počtu funkcií za dolár namiesto podľa spoľahlivosti za zmenu.
Dielňa nepotrebuje univerzálneho “víťaza” vybraného technologickým blogerom; potrebuje stroj, ktorý zapadne do reálnych obmedzení: rozpočet, načasovanie, denný výkon a požadovanú kvalitu povrchu. Namiesto honby za hodnotením si vytvorte maticu požiadaviek, ktorá mapuje vaše výrobné potreby – najmä materiály a objem – na schopnosti, ktoré skutočne záležia.
Napríklad, ak je vašou hlavnou prioritou vysoko presné rezanie kovu a dlhodobá stabilita výroby, zvážte priemyselné možnosti ako Jednostolový vláknový laserový rezací stroj, navrhnutý pre plynulý priechod materiálu v profesionálnom prostredí.
Pascas špecifikácií: Prečo je výkon vo wattoch najmenej užitočná metrika, keď sa ponáhľate
Bežné chyby pri stanovovaní priorít dielenského vybavenia
- Uprednostňovanie maximálneho výkonu pred stabilitou procesu je jednou z najdrahších chýb, ktoré majitelia dielní robia.
- Vysoký výkon neznamená veľa, ak stroj trpí nevyrovnaním portálu alebo vyžaduje rozsiahle dokončovacie práce.
- Výkon vo wattoch ovplyvňuje hlavne maximálnu hrúbku rezu, nie ziskovosť.
- Venujte pozornosť skrytým “ukazovateľom prestojov”, nielen špecifikáciám výkonu zdroja.
- Kľúčové faktory prestojov zahŕňajú čistotu trysiek a šošoviek, intervaly údržby servopohonov a konzistentný prietok chladeného vzduchu.
- Ak vám záleží na výnose, najdôležitejšie metriky sú zrýchlenie a konzistentná šírka rezu (kerfu).
- Dobre vyladený 60W stroj môže prekonať zle kalibrovaný 100W model.
- Nestabilný stroj plytvá materiálom aj časom, čím robí dodatočný výkon vo wattoch kontraproduktívnym.
Ak sú pre vašu prevádzku kľúčové konzistentný čas bez výpadkov a presnosť, preskúmanie profesionálnych systémov, ako je Dvojúčelový vláknový laserový rezací stroj s krytom môže pomôcť udržať jednotnú kvalitu rezov počas dlhších výrobných zmien.
Realita “Času do prvého rezu”: Ako odlíšiť hobby hračky od skutočných výrobných strojov
Optimalizovaná verzia
“Čas do prvého rezu” (TTFC) je doba od rozbalenia stroja po výrobu prvého použiteľného dielu. Stroje triedy hobby to často propagujú ako hlavnú výhodu, kombinujúc proprietárny, zjednodušený softvér s prísľubom “rezania do hodiny”. Táto jednoduchosť vstupu je reálna – ale zároveň vám môže stanoviť strop. Tieto ekosystémy „plug-and-play“ zvyčajne neposkytujú integráciu ani automatizáciu potrebnú pre profesionálny CAD-to-CAM pracovný tok, čo znamená viac manuálneho nastavovania a dolaďovania pri každej zákazke.
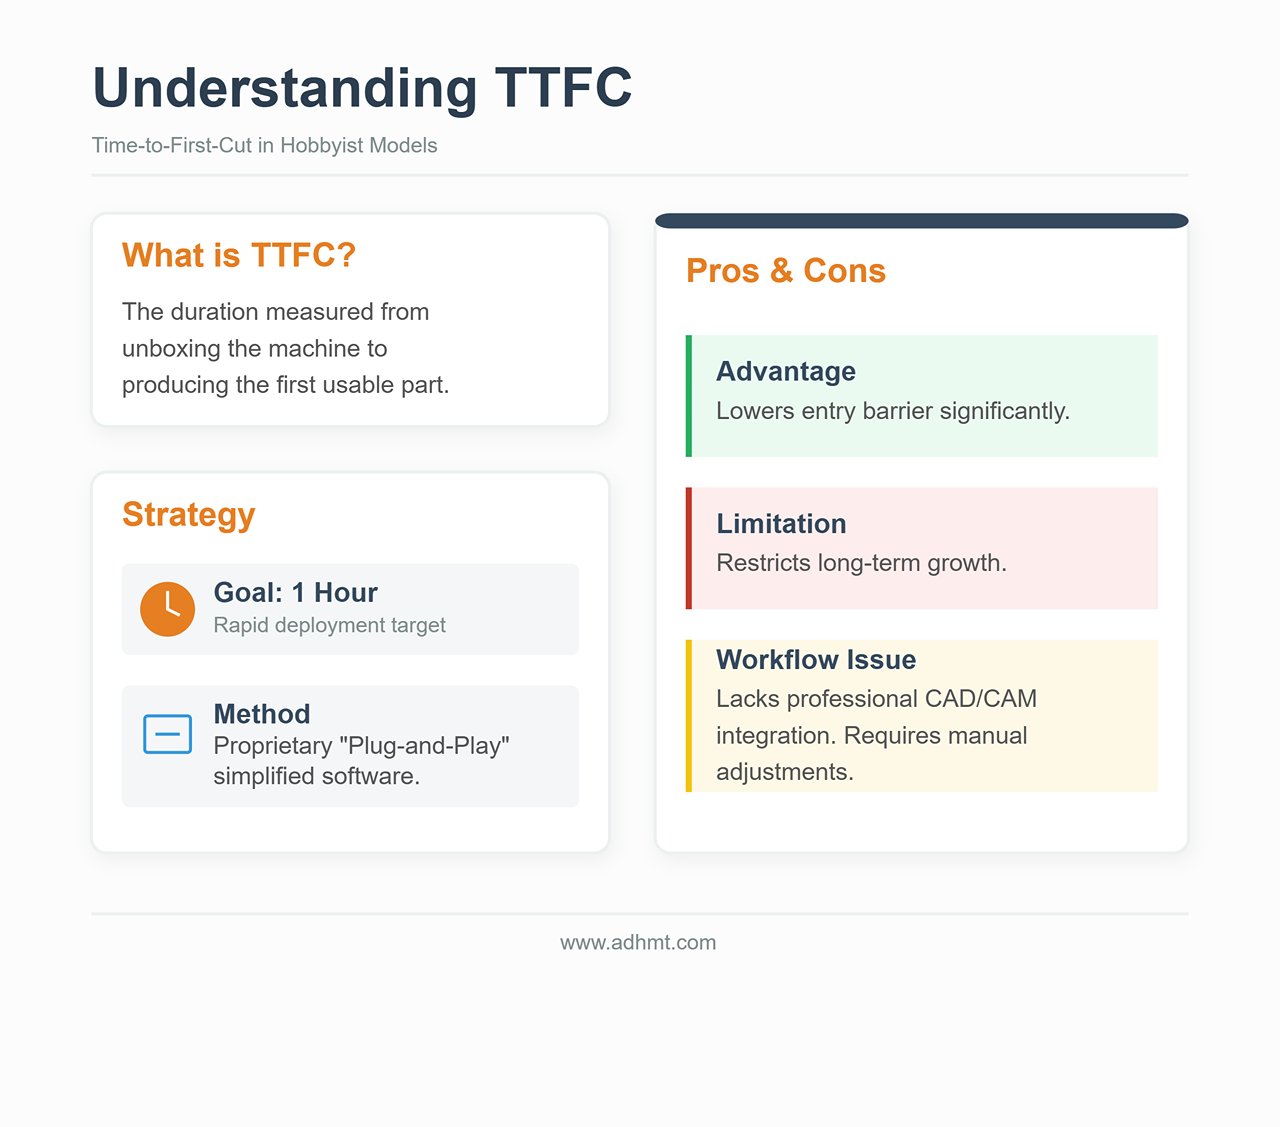
Skutočný výrobný stroj nie je definovaný TTFC – ale tým, ako hladko zapadne do reálneho výrobného prostredia. Priemyselné systémy môžu vyžadovať viac počiatočnej práce (odvetrávanie, nastavenie chladiča, bezpečnostné blokovania), ale keď sú raz správne nakonfigurované, “čas do druhého rezu” je prakticky nulový. Takáto efektivita závisí od kompatibility softvéru, ktorá umožňuje dávkové úlohy, opakovateľnú presnosť a minimálnu potrebu prekalibrácie medzi sériami.
Stroj môže mať výborný TTFC a napriek tomu byť zlým nástrojom pre výrobu, ak postráda tuhosť alebo beží na nestabilnom softvérovom základe. Skutočná návratnosť investície pochádza z priepustnosti, konzistencie a presnej kontroly tolerancií – výhod, ktoré majú význam dávno po tom, čo opadne počiatočné nadšenie z rozbalenia.
Ak optimalizujete profesionálny pracovný postup, preštudovanie technických špecifikácií alebo stiahnutie dostupných brožúry je praktickým spôsobom, ako pochopiť konfigurácie – a požiadavky na integráciu – stojace za vysokokapacitnou produkciou.
Fáza 1: Tvrdé filtre (Odstráňte 90% strojov hneď na začiatku)
Väčšina kupujúcich začína porovnávaním výkonu vo wattoch a ceny. To je tiež najrýchlejšia cesta k tomu, aby ste skončili s drahou ťažítkom. Najdôležitejšie faktory pri výbere laserového rezača často nemajú veľa spoločné s najvýraznejšími špecifikáciami – ale všetko so skutočnými obmedzeniami vášho pracovného priestoru.
Skôr než sa pozriete na jedinú značku, použite sadu “tvrdých filtrov”. Ide o binárne obmedzenia: ak stroj zlyhá v ktoromkoľvek z nich, nie je kandidátom – je rizikom. Použite tieto filtre a odstránite približne 90% trhu, čím zostanú len stroje, ktoré dokážu vo vašom prostredí skutočne fungovať bezpečne a efektívne.
Veto ventilácie: Žiadna vonkajšia výfuková cesta, žiadny CO2 (takže tu je, čo zostáva)
Prvé obmedzenie je samotný vzduch. Laserové rezanie je tepelný proces, ktorý odparuje materiál. Keď režeme drevo, akryl alebo kožu, nevytvárame len prach – uvoľňujeme prchavé organické zlúčeniny (VOC), oxid uhoľnatý a rôzne karcinogény. A ak režeme PVC (nerobte to), vzniká plynná kyselina chlorovodíková, ktorá môže vážne poškodiť vaše pľúca a do niekoľkých týždňov zničiť elektroniku stroja koróziou.
Nezvratné pravidlo: Ak nemôžete viesť 4-palcové alebo 6-palcové potrubie zo stroja von pod holé nebo, nemôžete si kúpiť CO2 laser na produkčné účely.
Mnoho výrobcov predáva “odsávače výparov” alebo recirkulačné filtračné jednotky ako riešenie pre miestnosti bez okien. Pre hobby nadšencov, ktorí občas gravírujú podtácky, môžu byť v poriadku. Pre výrobnú dielňu sú však nákladnou pascou.
- Problém nasýtenia: Rezanie akrylu a dreva rýchlo zanáša filtre HEPA a filtre s aktívnym uhlím. V produkčnom prostredí možno budete musieť drahé kazety vymieňať každý týždeň, aby ste udržali vzduch bezpečný. To môže pridať tisíce dolárov ročne k prevádzkovým nákladom.
- Fyzika prúdenia vzduchu: Recirkulačné jednotky len zriedka dosahujú prietok vzduchu v kubických stopách za minútu (CFM), ktorý je potrebný na udržanie čistoty optiky. Bez silného podtlaku odvádzaného von zostáva dym vnútri kabíny a usádza sa na zrkadlách a šošovkách. To zhoršuje kvalitu lúča, znižuje výkon rezania a môže spôsobiť prasknutie drahej optiky.
Ak nemáte cestu na odvetranie von, vašimi jedinými realistickými možnosťami sú nízkovýkonové diódy alebo vláknové lasery používané výhradne na označovanie kovov – ako napríklad Jednostolový vláknový laserový rezací stroj– ktoré vám pomôžu udržať bezpečnejšie podmienky vzduchu a spoľahlivejší prietok.
Elektrické prekvapenie: Prečo zásuvka 110 V môže zničiť vašu rýchlosť výroby
Druhé obmedzenie je elektrická kapacita. V Severnej Amerike má štandardná domáca zásuvka 110V/15A teoretické maximum 1 800 wattov. No normy a bezpečnostné predpisy obmedzujú trvalé zaťaženie na 80% – približne 1 440 wattov.
Noví kupujúci často vidia výkon lasera – napríklad “100W” laserová trubica – a predpokladajú, že sa pohodlne zmestí do tohto limitu. To si však mýlia výstupný výkon so spotrebou energie. Laserový rezač je systém, nie jednotlivý komponent.
- Celkové zaťaženie: Nepoháňaš len laserový zdroj. Taktiež napájaš krokové motory, riadiacu jednotku, vodný chladič (povinný pre sklenené trubice), vzduchové čerpadlo pre prisávanie vzduchu a výfukový ventilátor.
- Pokles napätia: Ak sa kompresor chladiča zapne, zatiaľ čo laser pracuje na vysokej úrovni výkonu, tento náraz môže na chvíľu stiahnuť napätie na spoločnom 110V obvode.
Ak má tvoja dielňa iba štandardné domáce 110V zásuvky a nie je možné pridať samostatný obvod, možnosti sa rýchlo zúžia. Prevádzka stroja s vysokým výkonom na spoločnom obvode vedie k tzv. “hnedým výpadkom” (brownouts), pri ktorých kolíše výkon lasera — čo spôsobuje, že rezy nepreniknú úplne a hĺbka gravírovania sa líši kus od kusa.
Tvrdé pravidlo: Ak nemôžeš nainštalovať samostatný 20A obvod alebo 220V prívod, vyškrtni zo zoznamu výkonné priemyselné CO2 platformy a veľkoformátové vláknové lasery. Prakticky si obmedzený na stolné jednotky alebo základné podlahové modely, kde sú chladič a výfuk integrované alebo navrhnuté s nízkou spotrebou.

Pascaf veľkosti pracovnej plochy: Prečo “väčšie” často znamená “pomalšie” a “menej presné”
Marketing by vás chcel presvedčiť, že posteľ s rozmermi 48″ x 36″ je automaticky lepšia ako posteľ s rozmermi 24″ x 12″, pretože ponúka “väčší potenciál”. V skutočnej dielni potenciál účty neplatí – platí ich priepustnosť.
Veľké pracovné plochy potrebujú veľké portály (most, ktorý nesie laserovú hlavu). Veľké portály sú ťažké.
- Inerzia vs. detail: Ťažký portál potrebuje viac sily na zrýchlenie a spomalenie. Keď gravíruješ jemný text alebo detailnú grafiku, hlava môže meniť smer tisíce ráz za minútu. Väčšie, ťažšie stroje s tým zápasia – a ak to robia príliš rýchlo, vznikajú vibrácie, tzv. “zvonenie” alebo “kolísanie”, ktoré sa prejavia ako zvlnenie čiar na hotovom výtvore.
- Rýchlostný trest: Aby si ťažký portál zachoval presnosť, musí stroj často pracovať pomalšie. Menší stroj s ľahším portálom dokáže často vygravírovať dávku 30% rýchlejšie než väčší, jednoducho preto, že dokáže zrýchliť a spomaliť rýchlejšie medzi jednotlivými pohybmi.
Tvrdé pravidlo: Nekupujte veľkosť postele pre “možno niekedy” zákazky. Ak sa 95 % vašej práce zmestí na hárok s rozmermi 12″ x 20″, stroj s rozmermi 4′ x 8′ bude pravdepodobne vašej firme na škodu: zaberá viac podlahovej plochy, spotrebuje viac energie a často produkuje menej kvalitné gravírovanie pomalším tempom. Prejdite na veľkú posteľ iba vtedy, ak je rezanie celých hárkov vaším hlavným zdrojom príjmov.
Realita materiálov: Prečo materiály tvojich klientov určujú zdroj lasera (CO2 vs. vlákno vs. dióda)
Nakoniec si nemôžeš vybrať typ lasera podľa rozpočtu — musíš ho vybrať podľa fyziky. Vlnová dĺžka lasera určuje, s akými materiálmi bude reagovať. Žiadny výkon vo wattoch nedokáže nahradiť nesprávnu vlnovú dĺžku.
- CO2 lasery (10 600 nm): Ťahúň sveta tvorcov. Táto vlnová dĺžka sa silno absorbuje organickými materiálmi.
- Nevyhnutné pre: Drevo, akryl (priehľadný a farebný), koža, papier, sklo (len gravírovanie).
- Tvrdý filter: Ak tvoji zákazníci potrebujú priehľadné akrylové trofeje alebo architektonické modely, mal by si nainštalovať kúpiť CO2 laser. Vláknový alebo diódový laser prejde cez priehľadný akryl bez zanechania stopy.
- Vláknové lasery (1 064 nm): Priemyselný štandard pre kovy.
- Nevyhnutné pre: Nerezová oceľ, hliník, mosadz, meď, titán.
- Tvrdý filter: Ak tvoj podnikateľský model závisí od rezania kovových dielov, CO2 laser je nesprávny nástroj. Aj keď výkonné (150W+) CO2 lasery môžete režú tenký kov s pomocou kyslíka, sú pomalšie a vytvárajú horšiu kvalitu hrán než aj základný vláknový laser. A ak potrebuješ gravírovať priehľadné plasty alebo drevo, vláknový laser ti nepomôže — drevo spáli nekontrolovane a často vôbec nezanechá stopu na priehľadných plastoch.
- Diódové lasery (450 nm): V oblasti viditeľného modrého svetla.
- Nevyhnutné pre: Nízke rozpočty a maximálna prenosnosť.
- Tvrdý filter: Diódové lasery majú slabú schopnosť absorpcie v čírom akryle (modré svetlo väčšinou prechádza) a sú bolestne pomalé pri rezaní čohokoľvek hrubšieho ako 3 mm preglejka. Ak váš biznis závisí od priepustnosti alebo rezania hrubšieho materiálu, okamžite vylúčte diódové lasery.

Predtým než prejdete k odporúčaniam konkrétnych strojov v ďalšej časti, zapíšte si svoje tri základné materiály. Ak sú kovové, potrebujete vláknový laser. Ak ide o číry akryl a drevo, potrebujete CO2. Neexistuje žiadny univerzálny stroj, ktorý zvládne oboje dokonale — pokiaľ nie ste pripravení zaplatiť sumu približne v hodnote menšieho domu.
Fáza 2: Softvérový zlomový bod
Väčšina kupujúcich sa zameriava na výkon trubice a veľkosť pracovnej plochy a riadiaci softvér berie ako zanedbateľný detail – len niečo, čo je súčasťou balenia. To je najdrahšia chyba, akú môžete urobiť. V profesionálnej dielni je hardvér taký schopný, ako softvér, ktorý ho riadi. 150W CO2 laser spárovaný s ťažkopádnym, uzavretým softvérom nie je nástroj – je to úzke hrdlo.
Skôr než sa zaviažete ku kúpe stroja, overte si digitálny ekosystém, do ktorého vás uzatvára. Ak je softvérový pracovný tok nefunkčný, rýchlosť stroja nehrá žiadnu rolu.
Prečo je “kompatibilita s LightBurn” neodmysliteľná pre profesionálnu prácu
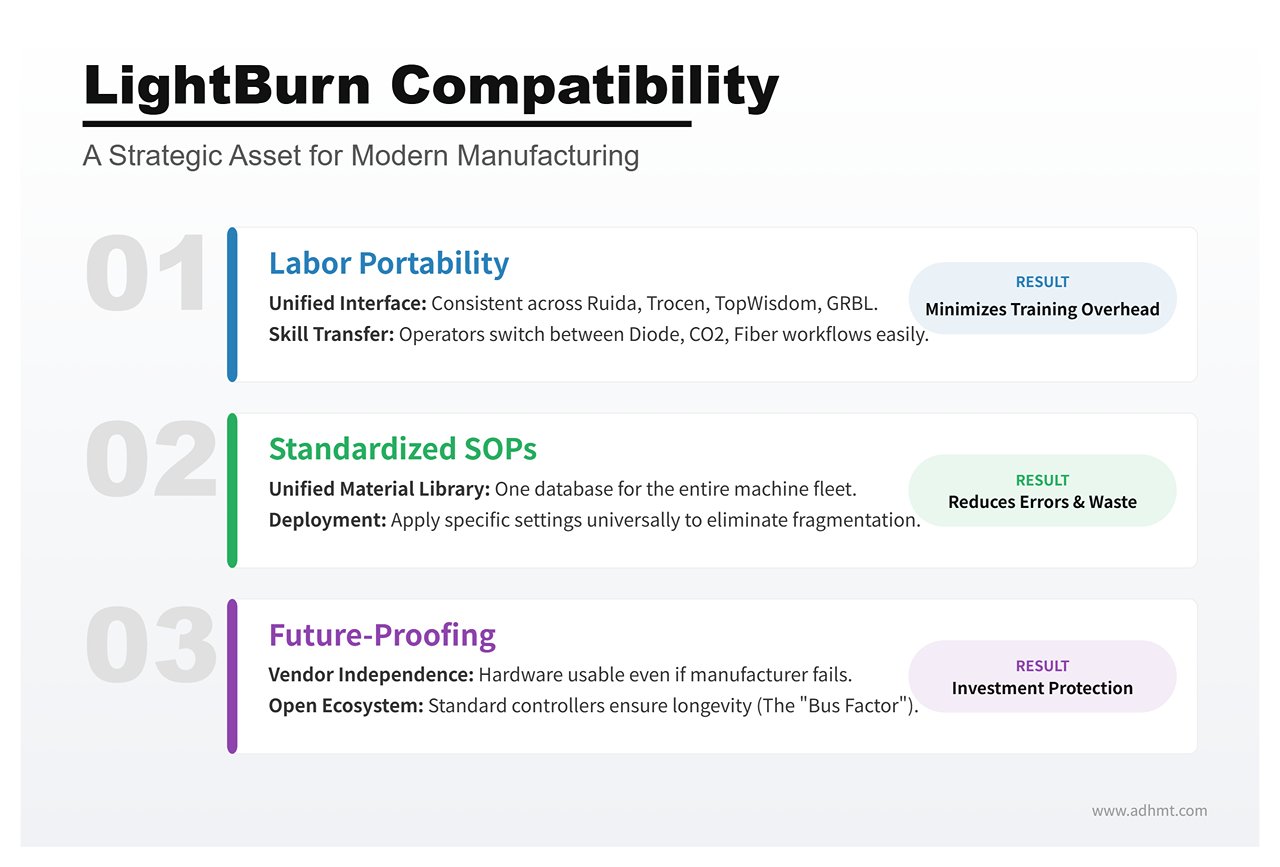
Vo svete laserov sa LightBurn vyvinul z užitočnej aplikácie tretej strany na de facto operačný systém pre profesionálnu výrobu. Slúži zároveň ako CAM (Computer-Aided Manufacturing) softvér – kde nastavujete rýchlosť, výkon a dráhy nástroja – aj ako rozhranie pre ovládanie stroja.
V dielni nie je “kompatibilita s LightBurn” len pekný bonus – je to strategické aktívum z troch dôvodov:
- Prenositeľnosť pracovníkov: LightBurn štandardizuje rozhranie naprieč veľmi odlišnými strojmi. Podporuje radiče Ruida, Trocen, TopWisdom a GRBL. Vyškolte operátora na základnom diódovom laseri a on môže tieto zručnosti preniesť na priemyselný CO2 plochý laser alebo vláknový galvo marker bez potreby učiť sa celý pracovný tok odznova. Ak kúpite stroj uzamknutý na proprietárny softvér, zvyšujete si náklady na školenie pri každom novom zamestnancovi.
- Štandardizované SOP: Rozšírenie vyžaduje štandardizované operačné postupy. Keď celá vaša flotila beží na jednej platforme, môžete vybudovať jednotnú knižnicu materiálov – uložiť overené nastavenia pre “3 mm brezovú preglejku” alebo “eloxovaný hliník” a poslať ich do akéhokoľvek stroja v dielni. Proprietárny softvér vás núti používať roztrieštené knižnice, čím zvyšuje pravdepodobnosť chýb operátora a plytvania materiálom.
- “Bus faktor”: Ak výrobca s uzavretým ekosystémom skrachuje, prestane udržiavať svoj softvér alebo zmení cenový model, váš hardvér môže cez noc zastarať. Stroj so štandardným radičom (napr. Ruida 6442) bežiacim na LightBurn je omnoho odolnejší voči budúcnosti – hardvér nie je viazaný na prežitie výrobcu.
Ak výrobca stroja nepodporuje LightBurn, v podstate vás žiada, aby ste vsadili svoju výrobnú linku na ich interný softvérový tím. Pre profesionálnu prácu je to stávka, ktorú by ste takmer nikdy nemali podstúpiť.
Skryté náklady proprietárnych ekosystémov: požiadavky na internet a limity súborov
Značky laserov pre spotrebiteľov často propagujú svoj proprietárny softvér ako “užívateľsky prívetivý”, no táto jednoduchosť často skrýva uzavretý systém navrhnutý na zarábanie na spôsobe, akým používate stroj.
Najväčším rizikom v týchto ekosystémoch je závislosť od cloudu. Niektoré stroje vyžadujú aktívne internetové pripojenie len na spracovanie návrhových súborov. Softvér nahrá vaše vektorové údaje na servery výrobcu, na diaľku vygeneruje G-kód a potom ho pošle späť do stroja. Pre hobby používateľa je to len nepríjemnosť. Vo výrobe ide o vážne riziko. Ak vám vypadne internet, linka sa zastaví. Ak zaznamenajú servery výrobcu výpadok, termíny sa posunú.
Okrem toho proprietárne ekosystémy často zavádzajú umelé obmedzenia pri manipulácii so súbormi. Môžete naraziť na:
| Problém | Popis |
|---|---|
| Uzamknutie súborov | Žiadnu možnosť exportovať projektové súbory v štandardných formátoch (DXF, SVG), čím sa vaše duševné vlastníctvo efektívne uzamkne v ich systéme. |
| Platené predplatné | Kľúčové funkcie produktivity – ako vkladanie objektov do matice (automatické rozmiestnenie viacerých dielov na jednej doske kvôli zníženiu odpadu) alebo prevod vektorov – môžu byť dostupné len v rámci mesačného “prémiového” predplatného. |
| Riziká súkromia | Pre dielne, ktoré spracúvajú citlivé klientské prototypy alebo duševné vlastníctvo, môže nahrávanie návrhov na cloud tretej strany pri spracovaní porušovať bežné zásady NDA. |
Profesionálny hardvér by mal fungovať lokálne. Mali by ste byť schopní pripojiť USB kábel (alebo načítať súbor z USB kľúča) a rezať bez ohľadu na stav Wi‑Fi pripojenia.
Efektivita pracovného postupu: dokážete importovať súbory z CAD/Illustrator bez problémov?
Efektivita závisí od času medzi dokončením návrhu a stlačením tlačidla “Štart” na laseri. Tento časový odstup je do veľkej miery určený kompatibilitou súborov.
Váš dizajnérsky tím pravdepodobne pracuje v Adobe Illustratori, AutoCADe, SolidWorkse alebo Rhino. Softvér pre váš laser musí tieto nástroje pripojiť priamo k riadiacej jednotke pohybu stroja – bez toho, aby vás nútil používať tretí “prekladový” program.
Profesionálny pracovný postup závisí od skutočnej podpory priameho importu. Mali by ste byť schopní priamo pretiahnuť súbor AI, PDF, DXF alebo SVG do riadiaceho softvéru a ten by mal vektory načítať presne.
- Mapovanie vrstiev: Softvér by mal automaticky prevádzať farby vo vašom návrhovom súbore na nastavenia rezu (napr. červené čiary = rez, modré čiary = gravírovanie).
- Natívne úpravy: Menšie úpravy – zatvorenie otvoreného tvaru, zlúčenie textu alebo posunutie cesty kvôli kompenzácii rezu – by mali byť zvládnuteľné priamo v laserovom softvéri. Ak sa musíte vrátiť do Illustratora len preto, aby ste posunuli otvor o 2 mm doľava, váš pracovný proces stráca čas.
Ak vás stroj núti konvertovať vektorové súbory do proprietárneho rastrového formátu – alebo vás zakaždým pri úprave návrhu preháňa neohrabaným sprievodcom importu – neprejde testom efektivity. Cieľom je čistý proces: Návrh → Import → Rez. Všetko ostatné je trenie.
Fáza 3: Scenáre (Nájdite svoju konkrétnu situáciu)
Väčšina nákupných sprievodcov sa míňa cieľom, pretože zaobchádzajú s nadšencom v byte a s reklamnou dielňou v sklade ako s rovnakým zákazníkom. Nie sú. Stroj, ktorý je ideálny pre jedného, môže byť pre druhého záťažou.
Teraz, keď sme si v predchádzajúcej časti stanovili technické “tvrdé filtre”, môžeme ich aplikovať na tri najbežnejšie používateľské scenáre. Nájdite sa nižšie, aby ste zistili, ktoré stroje skutočne obstáli.
Scenár A: Stolové jednotky pre “vedľajší biznis” (Obmedzený priestor, maximálne jednoduché používanie)
Tento scenár platí, ak pracujete v náhradnej izbe alebo malom štúdiu, máte obmedzené možnosti odvetrávania a viac si ceníte “čas do prvého rezu” než hrubý výkon. Potrebujete stroj, ktorý vyzerá ako tlačiareň – nie ako vedecký projekt.
“Plug-and-Play” uchádzači: Glowforge vs. xTool P2 vs. Gweike Cloud
Táto Glowforge Pro definoval túto kategóriu celé roky. Jeho prístup “uzavretej záhrady” sa veľmi podobá ekosystému spoločnosti Apple: neuveriteľne jednoduché používanie, vynikajúce zarovnávanie kamery a systém materiálov Proofgrade, ktorý eliminuje hádanie sa o výkonové nastavenia. Nevýhodou je, že na prevádzku potrebuje aktívne internetové pripojenie. Ak vám vypadne Wi‑Fi, výroba sa zastaví.
Táto xTool P2 sa stal hlavným vyzývateľom. V jednoduchosti používania (polohovanie pomocou kamery, automatické zaostrovanie) konkuruje Glowforgu, pričom sa vyhýba “uzavretej záhrade”. Podporuje LightBurn, funguje úplne offline a ponúka zvýšenú základňu pre gravírovanie vyšších predmetov – v čom má Glowforge svoje slabiny.
Táto Gweike Cloud je cenovo výhodná voľba. Získate podobný 50W CO2 výkon v stolovej veľkosti za výrazne nižšiu cenu. Hardvér je robustný, ale softvérový zážitok nie je taký prepracovaný ako u hlavných konkurentov.
Kompromis: Platenie za pohodlie vs. opraviteľnosť
Skrytým nákladom stolových strojov je opraviteľnosť. Aby tieto jednotky zostali elegantné a “bezpečné”, výrobcovia uzatvárajú komponenty do uzavretých krytov.
Ak zlyhá laserová trubica v Glowforge, zvyčajne si ju nemôžete vymeniť sami; v mnohých prípadoch je potrebné poslať celé zariadenie späť výrobcovi. To môže znamenať týždne prestojov. xTool P2 a Gweike Cloud sú niekde uprostred: používatelia môžu meniť trubice a zrkadlá, ale práca je tesnejšia a nešikovnejšia ako pri väčšom priemyselnom stroji. Platíte za malý priestor – uistite sa, že váš biznis dokáže absorbovať prípadné prestoje a/alebo náklady na proprietárne diely.
Scenár B: “Garážové” pracovné stroje (Maximálny výkon, nižšia cena)
Tento scenár je určený pre tvorcu s vyhradeným priestorom v garáži, sušičkovým odvetrávaním na odsávanie a ochotou pracovať manuálne. Chcete najvyšší výkon vo wattoch za dolár a veľkú reznú plochu (20″ x 28″ alebo väčšiu).
Prístup OMTech & Monport: vysoká schopnosť, vysoká údržba
Značky ako OMTech a Monport importujú priemyselné CO₂ lasery “China Blue/Red” a predávajú ich za agresívne ceny. 80W OMTech často stojí menej ako 45W Glowforge. Tieto stroje sú ako tanky: používajú priemyselný štandardný ovládač Ruida (plne kompatibilný s LightBurn), bežné súčiastky, ktoré môžete kúpiť na Amazone, a veľké priechodné dvere pre nadrozmerné dosky.
To však znamená, že kontrola kvality môže byť nekonzistentná. Neplatíte za vyleštený spotrebiteľský zážitok – platíte za surovú oceľ a sklo.
“Dane kutila”: Posúdenie vašej schopnosti zarovnať zrkadlá a vymeniť ovládače
“Daň kutila” je čas, ktorý strávite nastavovaním stroja. Na rozdiel od stolových jednotiek tieto lasery často dorazia so zle zarovnanými zrkadlami v dôsledku prepravy. Musíte byť pohodlní s povoľovaním poistných matíc, vypaľovaním testovacích impulzov a nastavovaním dráhy lúča.
Ak vás vysokonapäťová elektronika alebo mechanické zarovnanie naozaj zastrašujú, nekupujte tieto stroje. Ale ak ste zruční s kľúčom a multimetrom, ponúkajú jeden z najlepších pomerov cena/výkon, aké v odvetví nájdete.
Povinné vylepšenia: chladiče a prívod vzduchu, na ktoré si musíte hneď vyčleniť rozpočet
“Cenovka” týchto jednotiek je zavádzajúca. Pribalené “vodné čerpadlo” je zvyčajne základné akváriové čerpadlo, ktoré nedokáže udržať 80W trubicu správne ochladenú počas dlhých rezov – čo vedie k prehriatiu a skráteniu životnosti trubice. Pribalený “air assist” je často len slabý ventilátor, ktorý neodstraňuje dym dostatočne účinne, takže sa vám vytvárajú spálené okraje.
Aby bol OMTech alebo Monport skutočne pripravený na produkčné použitie, mali by ste okamžite plánovať dodatočné výdavky 1 800–1 000 USD na:
- Aktívny chladič CW-5200 (chladenie s kompresorom).
- Skutočný vzduchový kompresor (pre čistejšie rezy).
- Vylepšený radiálny odsávací ventilátor.

Scenár C: Profesionálna dielňa (rýchlosť, spoľahlivosť a podpora v USA)
Tento scenár je pre podniky, kde laser predstavuje hlavný zdroj príjmu. Ak stroj prestane fungovať, prichádzate o peniaze. Potrebujete rýchlosť, presnosť a telefónne číslo, na ktoré môžete zavolať, keď sa niečo pokazí.
Prechod na Thunder Laser, Aeon a Boss: čo vám skutočne prinesie príplatok 4 000 USD
Prechod z OMTech na Thunder Laser Nova, Aeon Mira, alebo Boss Laser je výrazný cenový skok – často o 4 000 až 6 000 USD viac pri porovnateľnom výkone.
Neplatíte za väčší hrubý výkon; platíte za servomotory (servomotory namiesto krokových motorov), lineárne vedenia, a – vo vyšších konfiguráciách –RF (rádio-frekvenčné) kovové trubice. Tieto komponenty vydržia dlhšie a lepšie si udržiavajú kalibráciu pri nepretržitej prevádzke 24/7. Tolerancie sú presnejšie, kabeláž čistejšia a bezpečnostné prepojenia priemyselnej kvality.
Faktor rýchlosti: prečo je výkon pri rastri dôležitejší ako sila rezu
Začiatočníci sa zameriavajú na rezaciu silu (watty). Profesionáli sa zameriavajú na rýchlosť rastra (palce za sekundu).
Ak vaše podnikanie gravíruje poháre, kožené nášivky alebo bridlicové podložky, laserová hlava sa musí pohybovať tam a späť tisíce krát. Lacnejšia zostava so krokovými motormi môže dosiahnuť maximálne okolo 500 mm/s a vytvárať “zvonenie” (vlnité, chvejivé línie). Thunder Laser alebo Aeon s hybridnými servomotormi môžu bežať rýchlosťou viac než 1000 mm/s s ostrými, presnými výsledkami – čo efektívne zdvojnásobí vašu dennú produktivitu. V produkčnej dielni je rýchlosť metrika, na ktorej záleží.
Lokálna podpora: “Poistka”, ktorá vás zachráni pred trojtýždňovým zdržaním náhradných dielov
Najväčšou výhodou v Scenári C je podpora so sídlom v USA.
Keď sa pokazí riadiaca doska pri bezmennej dovezenej značke, zvyčajne zostanete odkázaní na prehľadávanie fór alebo písanie e‑mailov do továrne v Číne — a potom čakáte týždne na náhradu. Značky ako Thunder, Aeon a Boss majú sklady v USA zásobené dielmi a anglicky hovoriaci technici vám dokážu pomôcť s diagnostikou cez videohovor.
Pre hobby nadšenca je trojtýždňové čakanie na diel frustrujúce. Pre profesionálnu dielňu to môže byť katastrofálne. Tých dodatočných $4,000 je v podstate poistné proti prestoju — a tichu z druhej strany.
Fáza 4: Záverečná kontrola reality pred objednávkou
Máte svoj výber. Máte svoj rozpočet. Kurzorm sa vznášate nad “Pridať do košíka”. Zastavte sa.
Je obrovský rozdiel medzi strojom, ktorý reže ukážkové súbory na veľtrhu, a takým, ktorý udrží podnik v prevádzke nasledujúcich päť rokov. Tento rozdiel sa zriedkakedy objaví v technických údajoch – prejaví sa v každodennej rutine pri skutočnom používaní zariadenia. Predtým, než investujete svoje peniaze, prežeňte svoj najlepší výber tromi záverečnými filtrami. Tie sú poistkami, ktoré oddeľujú nástroj na tvorbu zisku od ťažkej, drahej dekorácie do garáže.
Prístup na údržbu: 60‑sekundová kontrola, ktorá vám môže ušetriť týždeň strateného času
Údržba lasera nie je projekt “kedysi” — je to týždenná nevyhnutnosť. Odparené lepidlo a živice z dreva sa rýchlo usádzajú na optike: približne 1–2 gramy týždenne. Ak čistenie zrkadiel trvá 30 minút rozoberania, začnete ho vynechávať. A keď ho vynecháte, usadeniny sa vypália do povlaku šošovky, znížia výkon približne o 30 % a nakoniec optiku prasknú.
Test: Spýtajte sa predajcu alebo si pozrite video skutočného používateľa. Môžete sa dostať k Zrkadlu 1, Zrkadlu 2 a zaostrovacej šošovke, odstrániť ich, vyčistiť a nainštalovať späť za menej než 60 sekúnd celkovo?
Ak nie, odíďte.
- Zrkadlo 1 (koniec trubice): Chcete bočné servisné dvere. Ideálne je, ak môžete otočiť upevňovacím krúžkom a vybrať zrkadlo za menej než 15 sekúnd. (OMTech a Gweike zvyčajne obstojí; Glowforge často zlyháva, pretože optiku schováva za panelmi.)
- Zrkadlo 2 (most): Hľadajte výklopný kryt. Mali by ste ju vedieť vyčistiť vatovou tyčinkou bez odstránenia držiaka. Ak musíte odskrutkovať ventilačné potrubie len preto, aby ste sa k nej dostali (bežné pri starších dizajnoch Monport), každý piatok platíte “údržbovú daň”.
- Zrkadlo 3 a šošovka (laserová hlava): Toto je rozhodujúca oblasť. Mali by ste vedieť spustiť lôžko nadol, odstrániť krúžok trysky a nechať šošovku bezpečne spadnúť do ruky za menej než 20 sekúnd. Odborný tip: Pri opätovnej montáži sa uistite, že šošovka ide späť “bruchom nahor” (vypuklá strana smerom hore). Ak potrebujete imbusový kľúč len na prístup k šošovke, test neprešla.

Rozhodovacia matica “Kúp dobré alebo kúp dvakrát”
Stroj za $3,000 nikdy nie je len za $3,000 — je to záloha na budúce opravy. Stroj za $8,000 však často stojí menej v priebehu piatich rokov. Táto matica odhaľuje Celkové náklady vlastníctva (TCO) skryté za cenovkou.
Identifikujte stĺpec, ktorý najlepšie zodpovedá stroju na vašom krátkom zozname:
| Rozmery | Rozpočetová zostava (Scenár B) | Profesionálny pracovný kôň (Scenár C) |
|---|---|---|
| Počiatočné náklady | 2 000 $ – 4 000 $ | 6 000 $ – 10 000 $ |
| Životnosť trubice | 1k–2k hodín (sklo CO2) | 10k+ hodín (RF kov / vysoko kvalitné sklo) |
| Odhadovaný čas odstávky / rok | 15 dní (čakanie na diely) | 2 dni (miestna podpora / lepšia kontrola kvality) |
| Týždenná údržba | 2 hodiny (ručné zarovnanie) | 30 minút (uzavrené optiky / lepšie koľajnice) |
| Náklady na výmenu (4. rok) | $1,000+ (nová trubica + PSU) | $0 (dlhodobý zdroj) |
| Zostatková hodnota | 40% z pôvodnej ceny | 70% z pôvodnej ceny |
| 5-ročné TCO | $19 000+ (vrátane stratených fakturovateľných hodín) | $7 000 (nízka spotreba materiálu) |
Ak prevádzkujete hobby dielňu, rozpočetná verzia je v poriadku — váš čas je “zadarmo”. Ak prevádzkujete podnik, prestoje z “lacného” stroja vymažú cenový rozdiel oproti “drahému” už v priebehu prvých 18 mesiacov.
Kontrolný zoznam: Buďte pripravení rezať do 48 hodín od doručenia
Najnebezpečnejší čas pre majiteľa lasera je prvý týždeň. Bez správnych zásob stroj len nečinne stojí, zatiaľ čo sa ti kráti lehota na vrátenie. A ak si okamžite neoveríš optiku, akékoľvek poškodenie pri preprave sa stáva tvojím problémom.
Postupuj podľa tohto časového harmonogramu, aby si bol pripravený na prevádzku – alebo okamžite pripravený vrátiť nepodarený kus.
Deň 0: Predprípravný beh (2 hodiny)
- Kvapaliny: Kúp 2 galóny destilovanej vody (pre chladič) a izopropylalkohol 90% (pre optiku).
- Optická súprava: Maj po ruke papier na čistenie šošoviek a termopapier (účtenkový papier) na testovanie zarovnania.
- Napájanie: Skontroluj, či máš vyhradený 20A okruh (110V/220V v závislosti od jednotky). Zdieľanie okruhu s chladničkou alebo kompresorom spôsobí vybíjanie ističov a zničené rezy.
Deň 1: Vybalenie a kontrola (4 hodiny)
- Test otrasom: Pred naplnením chladiča skontroluj laserovú trubicu na vnútorné praskliny. Ak pri jemnom kývaní počuješ cinkanie skla, dodávku odmietni.
- Test úniku: Pripoj vodu, spusti čerpadlo a počkaj 30 minút. Skontroluj konce trubice a spodok rámu.
- 60-sekundové čistenie: Vykonaj údržbovú kontrolu, ktorú si si vopred naštudoval v kroku 1.
- Zarovnanie: Pomocou termopapiera over dráhu lúča vo všetkých štyroch rohoch pracovnej plochy.
Deň 2: Overenie (2 hodiny)
- Test rámu: Spusť vektorový rez rýchlosťou 10 mm/s na dreve s výkonom 90%.
- Výsledok: Hrany by mali byť zlatohnedé, nie zuhoľnatené čierne. Šírka rezu by mala byť zvislá, nie šikmá.
- Záťažový test: Prevádzkuj stroj 3 hodiny. Sleduj teplotu (udržuj ju pod 22 °C/71 °F). Ak sa prehrieva alebo stráca zaostrenie, vráť ho.
Záverečný rez
Na začiatku tohto sprievodcu sme sa pýtali, či buduješ dielňu alebo jednoducho kupuješ nástroj. Rozdiel nie je v značke vyrazenej na ráme – je to úroveň pripravenosti majiteľa.
Dodržaním tohto štvorkrokového rámca si neurobil len nákup lasera – pripravil si sa na úspech. Ujasnil si si požiadavky na materiál, vypočítal potrebný výkon, stanovil bezpečnostné protokoly a odhalil skryté náklady vlastníctva. Už len nedúfaš v dobrý stroj; naplánoval si si rozumný nákup.
Výskum je hotový. Kontrolný zoznam je pripravený. Teraz je čas rezať. A ak chceš praktickú pomoc pri prispôsobení svojho pracovného postupu správnej technológii, pokojne kontaktovať nás pre poradenstvo prispôsobené tvojmu laserovému systému.

VI. Často kladené otázky
1. Môžu laserové rezačky rezať kov?
Áno – niektoré laserové rezačky môžu rezať kov, ale závisí to od typu a výkonu lasera. Vláknové lasery a výkonné CO2 systémy dokážu zvyčajne rezať rôzne druhy kovov, vrátane nehrdzavejúcej ocele, hliníka a medi. Pre hrubšie plechy alebo náročnejšie aplikácie sa používajú priemyselné vláknové stroje ako Jednostolový vláknový laserový rezací stroj sa odporúčajú.
2. Aké materiály môže CO2 laser rezať?
Bežné materiály zahŕňajú drevo, akryl, kožu, textil, papier a určité plasty. CO2 lasery však vo všeobecnosti nie sú vhodné na rezanie kovu, pokiaľ nemajú veľmi vysoký výkon a nie sú špeciálne skonštruované na rezanie kovov. Taktiež sa neodporúčajú na rezanie PVC alebo iných materiálov, ktoré pri zahriatí uvoľňujú toxické výpary.
3. Aká presná je laserová rezačka?
Jednou z najväčších výhod laserových rezacích strojov je ich presnosť. Vysokokvalitné laserové rezačky dokážu vytvárať mimoriadne jemné detaily s toleranciou až 0,001 palca (0,025 mm). Skutočná presnosť závisí od faktorov, ako sú kvalita lúča, tuhosť a stabilita stroja a presnosť systému riadenia pohybu.