01
Automatiskt byte av öververktyg
Det aktiva programmet monterar och positionerar segmenterade öververktyg för den önskade arbetslängden.

Inga språk hittades. Prova ett annat namn eller språkkod.
Automatiskt verktygsbyte
Automatiskt verktygsbyte för öververktyg för produktion av blandade paneler, med servoelektrisk bockning och valfri automatiserad hantering.
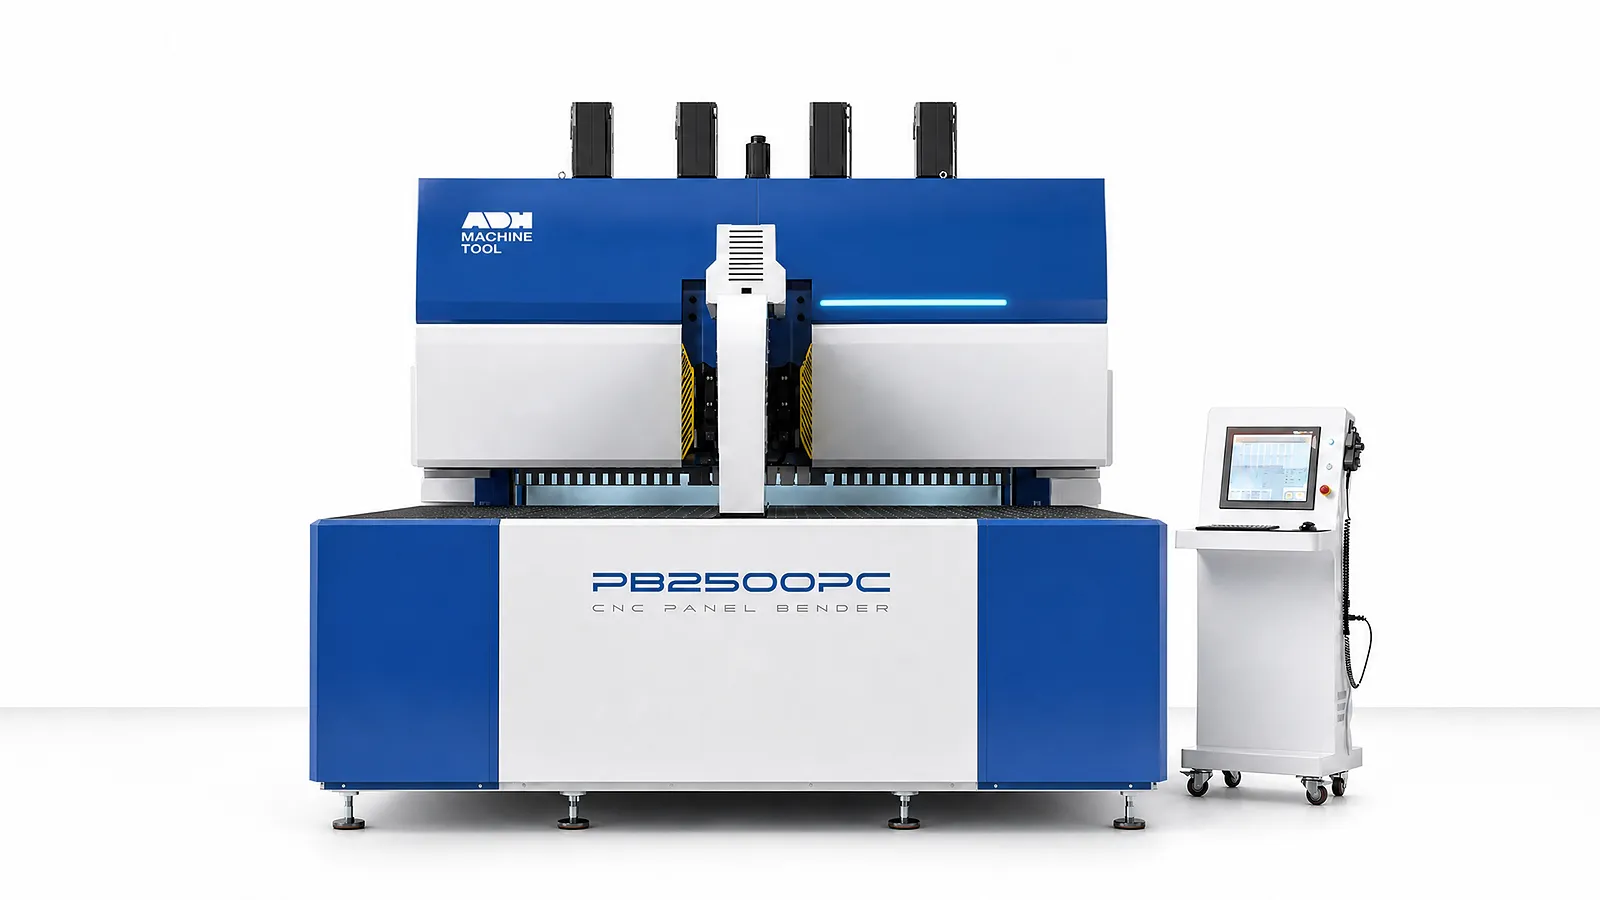
I korthet
PB-A samlar verktygsval, servorörelser och valfri hantering i ett och samma arbetsflöde för panelbockning.
01
Det aktiva programmet monterar och positionerar segmenterade öververktyg för den önskade arbetslängden.
02
Koordinerade axlar styr panelmatning, positionering, rotation och bockning.
03
Ritningsimport och simulering hjälper till att förbereda återkommande panelarbeten. Kontrollera verktyg och kollisioner för den avsedda artikelfamiljen.
04
Robot- eller portalhantering kan specificeras för upplockning, rotation och överföring, med nödvändiga skyddsanordningar och gränssnitt.
Tekniska specifikationer
Jämför de fyra PB-A-modellerna. Värden markerade med ≈ är ungefärliga; gränsvärden markerade med asterisk kräver bekräftelse för material, verktyg och detaljgeometri. Diagonala värden förblir referensvärden som ska bekräftas för den valda konfigurationen.
| Modell | Max tjocklek · 304 rostfritt stål | Max tjocklek · Kallvalsat stål | Max tjocklek · Aluminium | Snabbaste bockningstid* | Max bockningsbredd | Bockningshöjd | Märkspänning | Total effekt | Buller* | Min materialtjocklek* | Min innerstorlek på fyra sidor* | Min innerstorlek på två sidor* | Max bockningsstorlek* | Diagonal | Vikt | Axlar | Längd | Bredd | Höjd |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Enhet | mm | mm | mm | s/bockning | mm | mm | V | kW | dB | mm | mm | mm | mm | mm | t | antal | mm | mm | mm |
| PB-A1630 | 1.5 | 2 | 3 | 0.2 | 1630 | 200 | 380 | ≈44 | ≈50 | ≈0,35 | ≈370×180 | ≈180 | ≈1600×1200 | 2340 | ≈12 | 26 | 4780 | 2750 | 2900 |
| PB-A2190 | 1.5 | 2 | 3 | 0.2 | 2190 | 200 | 380 | ≈89 | ≈50 | ≈0,35 | ≈370×180 | ≈180 | ≈2190×1200 | 2854 | ≈21 | 26 | 5650 | 3650 | 3200 |
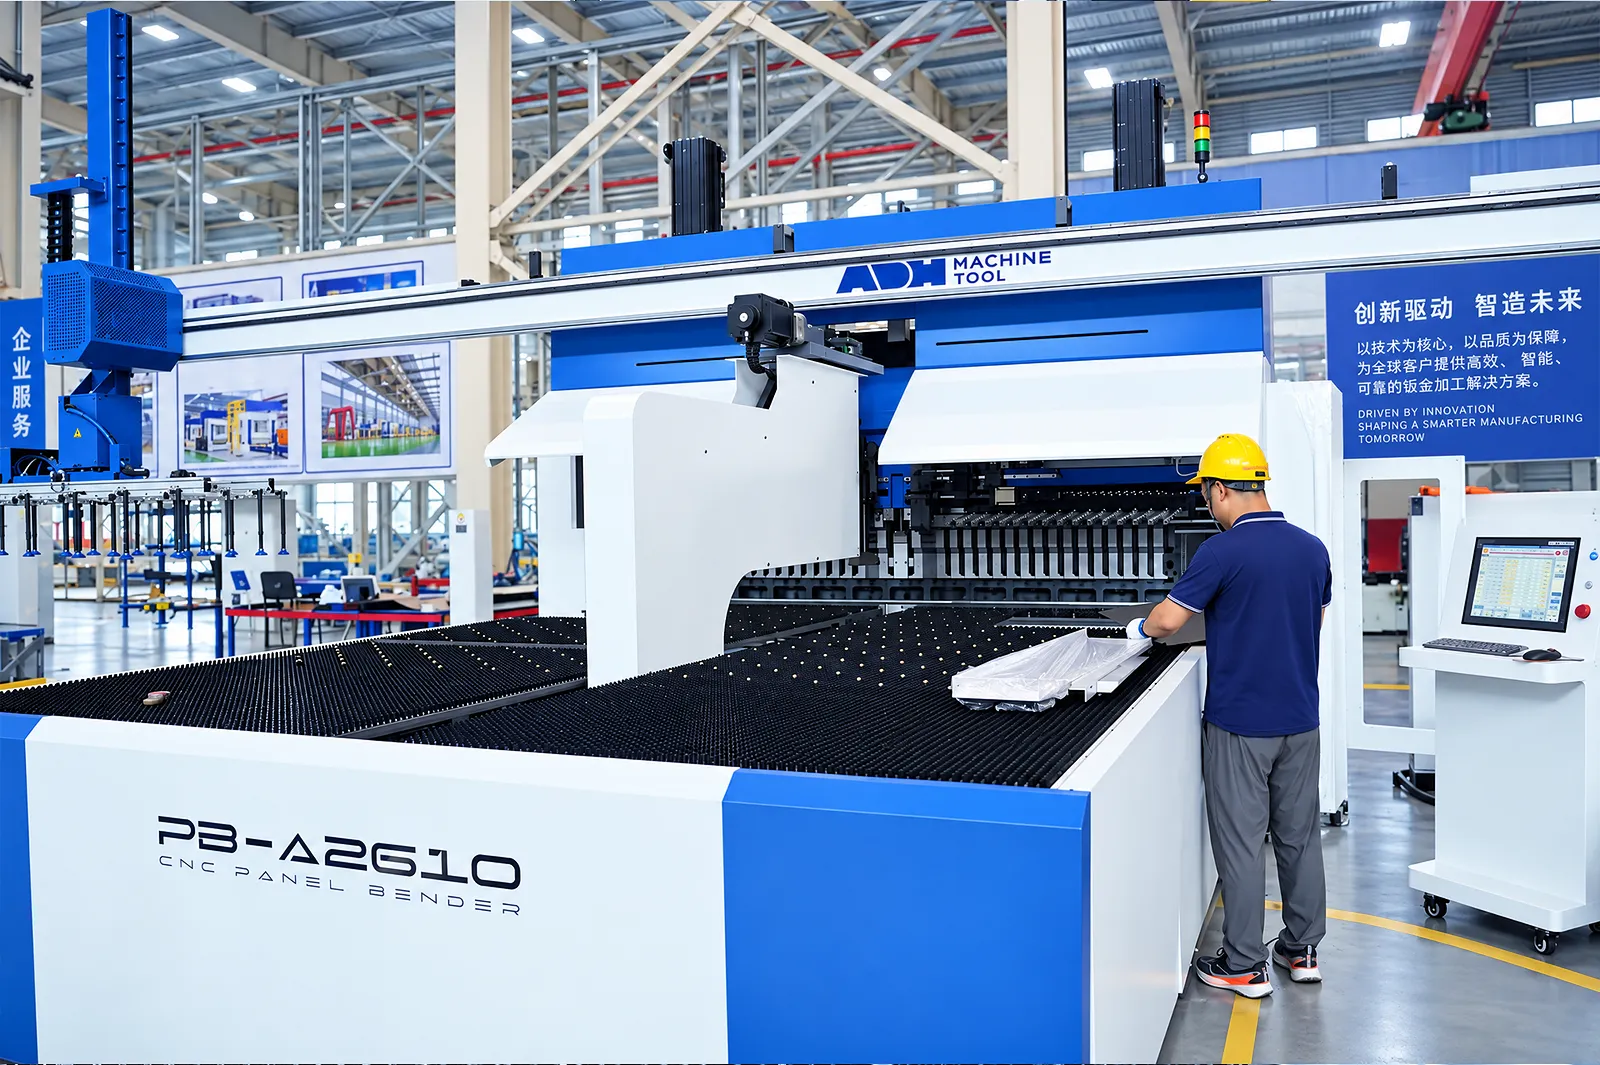
| PB-A2610 | 1.5 | 2 | 3 | 0.2 | 2610 | 200 | 380 | ≈118 | ≈50 | ≈0,35 | ≈370×180 | ≈180 | ≈2610×1250 | 3240 | ≈24 | 26 | 6100 | 4100 | 3350 |
| PB-A3200 | 1.5 | 2 | 2.5 | 0.2 | 3200 | 200 | 380 | ≈165 | ≈50 | ≈0,35 | ≈390×180 | ≈180 | ≈3200×1250 | 3794 | ≈28 | 28 | 6900 | 4200 | 3500 |
Maskin i drift
Se demonstrationen av PB-A3200 med portalin- och utlastning, och granska sedan verktygsbyten, ämneshantering och flödet av färdiga paneler för din applikation.
Se på YouTube (öppnas i en ny flik)Produktsystem
PB-A lägger till programvalda segmenterade verktyg till en servo-elektrisk panelbockningsplattform. Utvärdera verktygsbyten, panelrörelser och all extern hantering som en produktionssekvens.
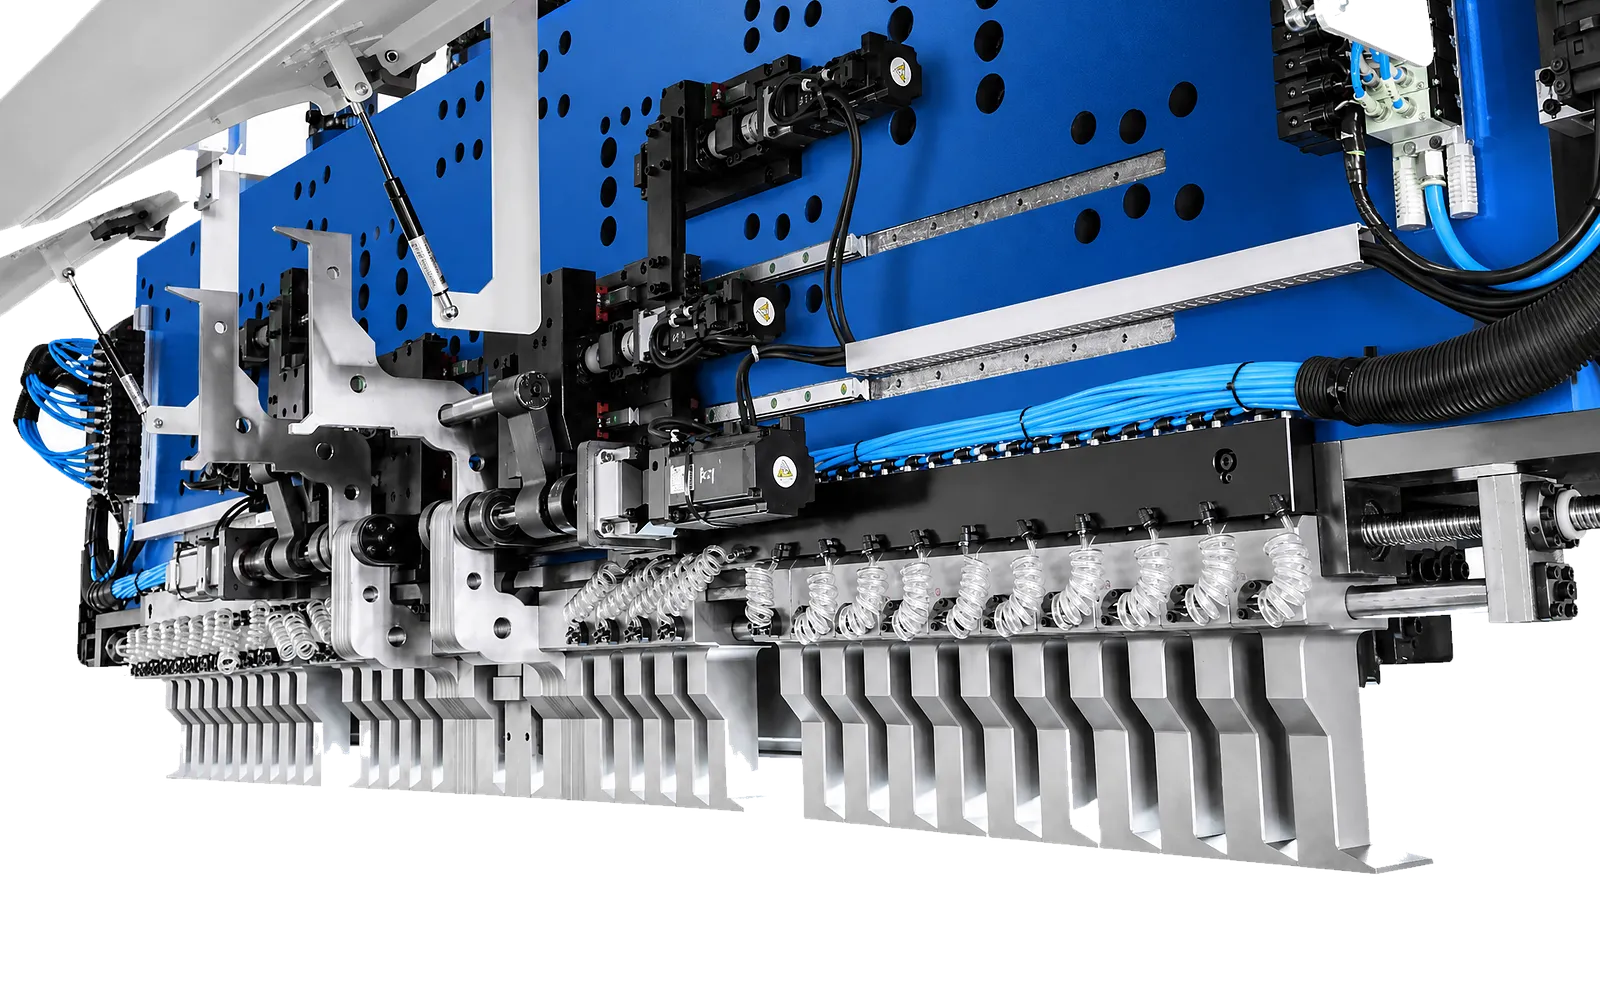
01
Det aktiva programmet monterar och positionerar segmenterade öververktyg för den önskade arbetslängden. Detta minskar manuellt verktygsval mellan kompatibla jobb.
Granska segmentinventering, verktygskombinationer och flänsavstånd för panelmixen. Omställningstiden beror på det önskade arrangemanget och konfigurationen.
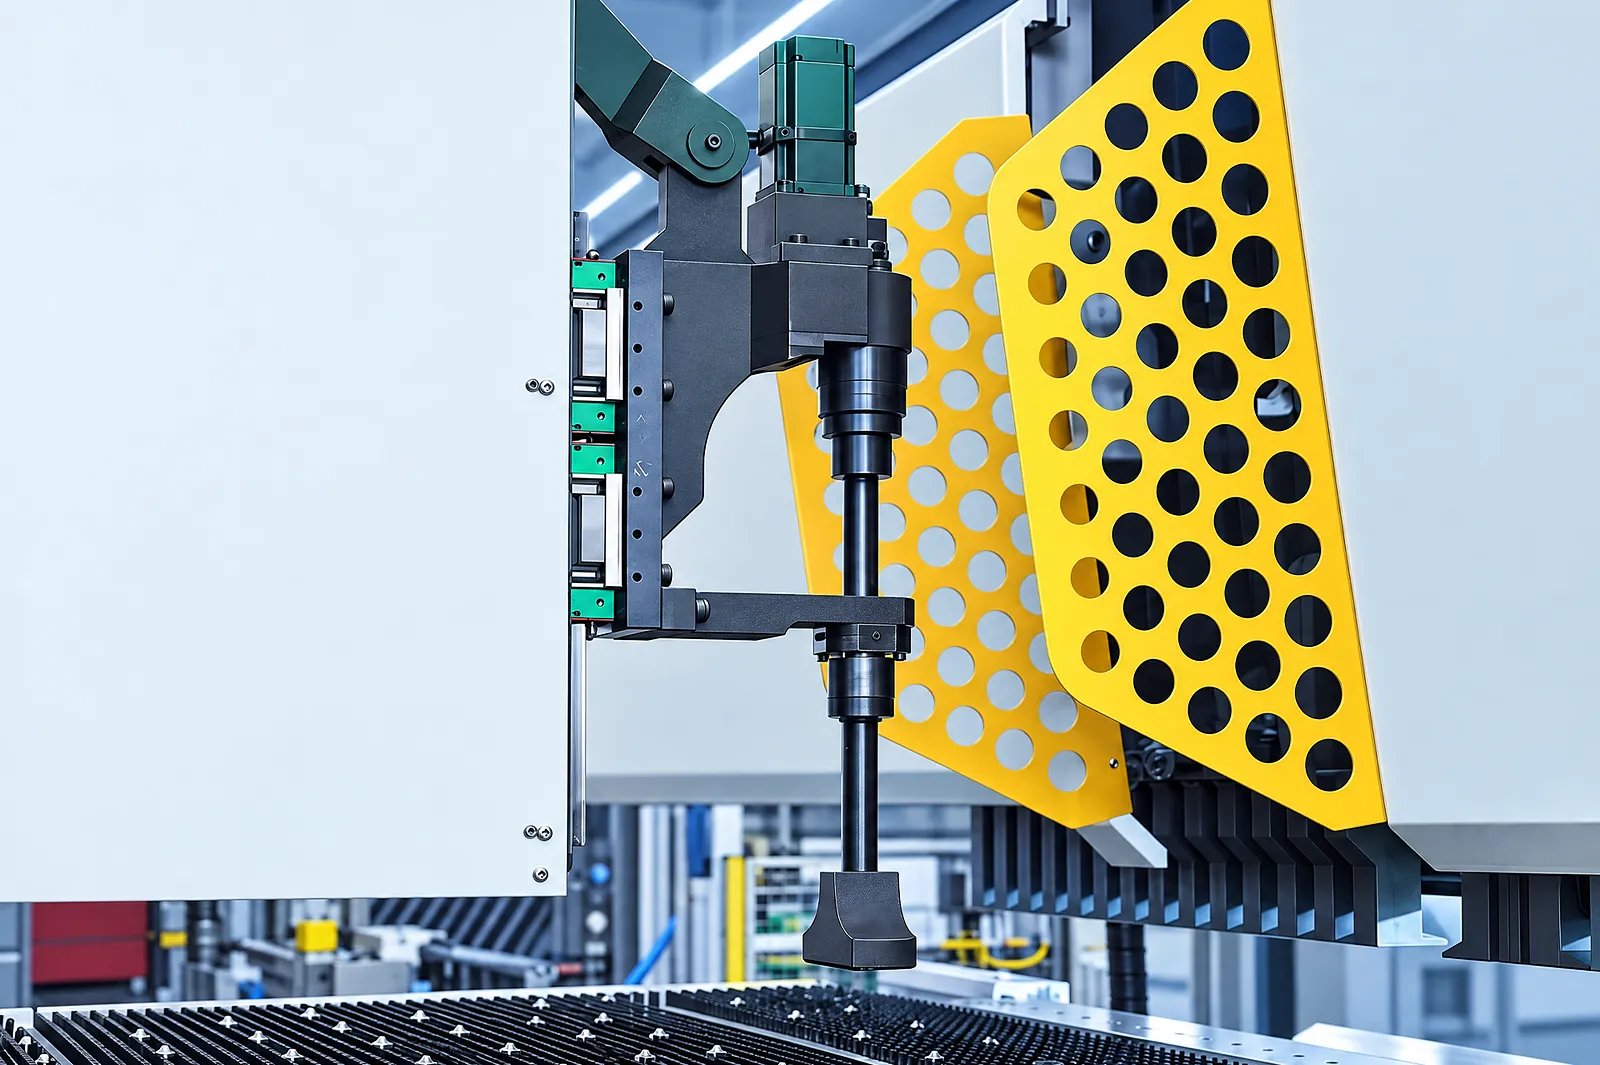
Matningsaxlar
Servo-elektriska axlar koordinerar matning, positionering och rotation för att presentera panelen för formning.
Välj modell utifrån panelens hölje och testa de nödvändiga avstånden.
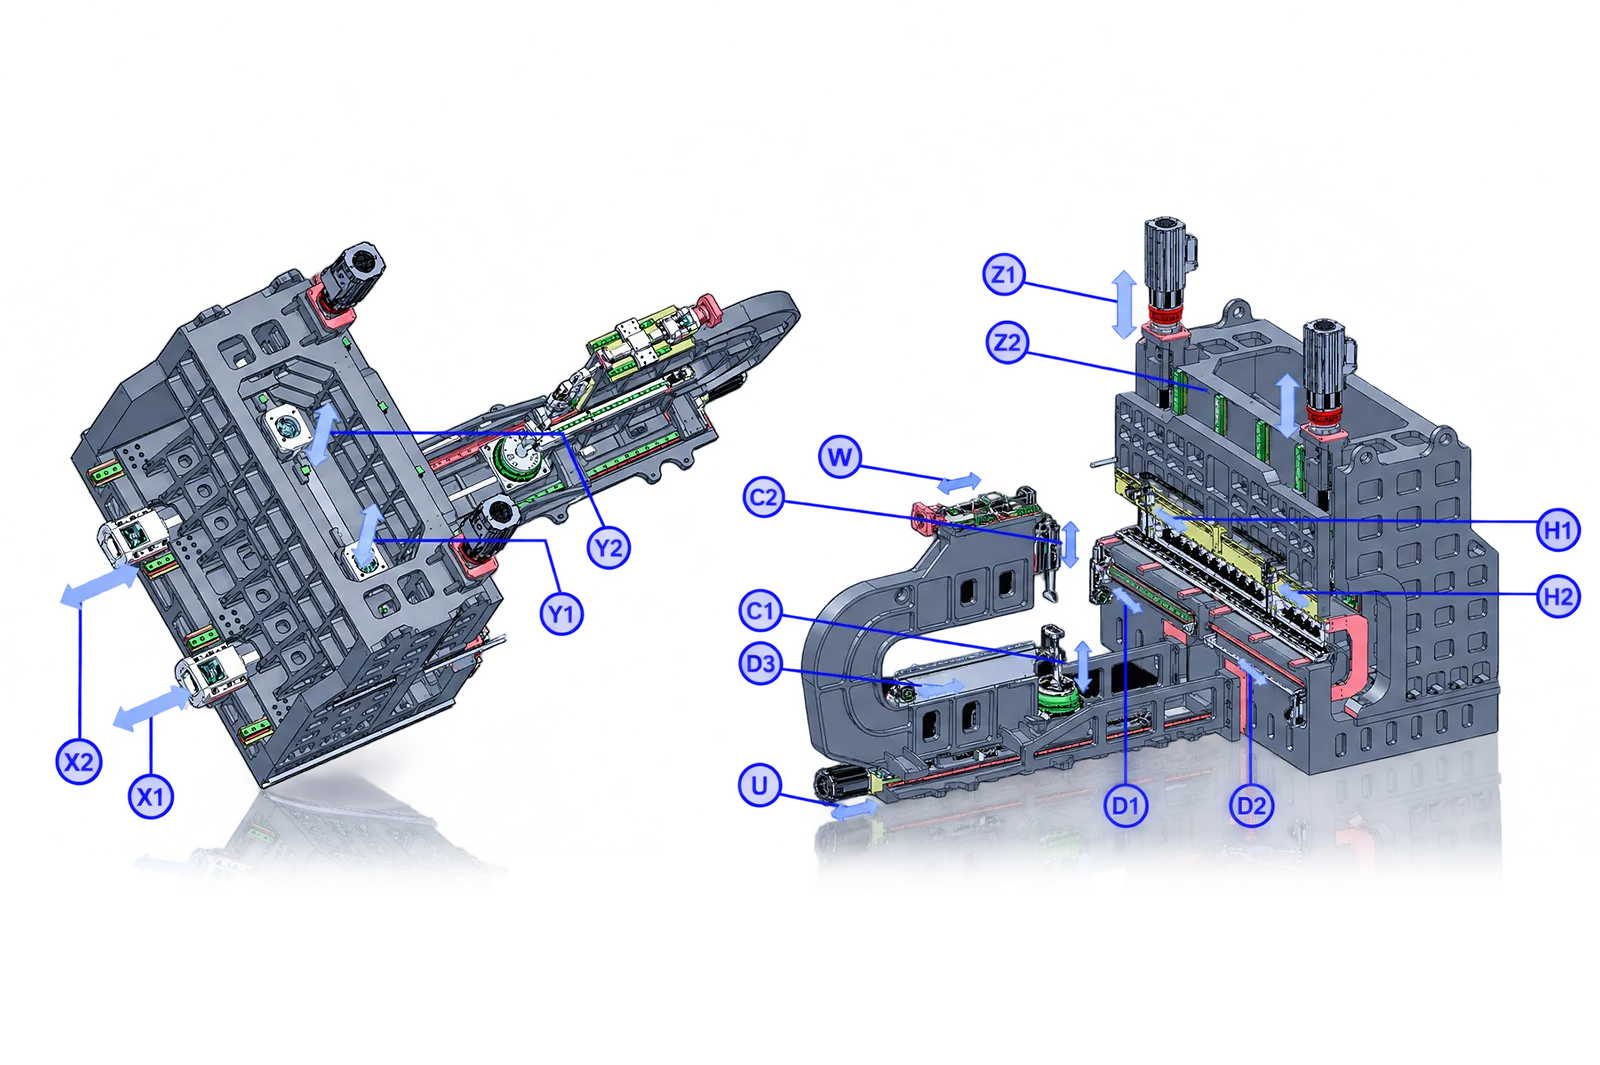
Formningsaxlar
Formningssekvensen koordinerar bockningsrörelsen med programvalda verktyg.
PB-A-modelldata listar 26 eller 28 axlar beroende på maskin. Granska funktionerna i det valda paketet.
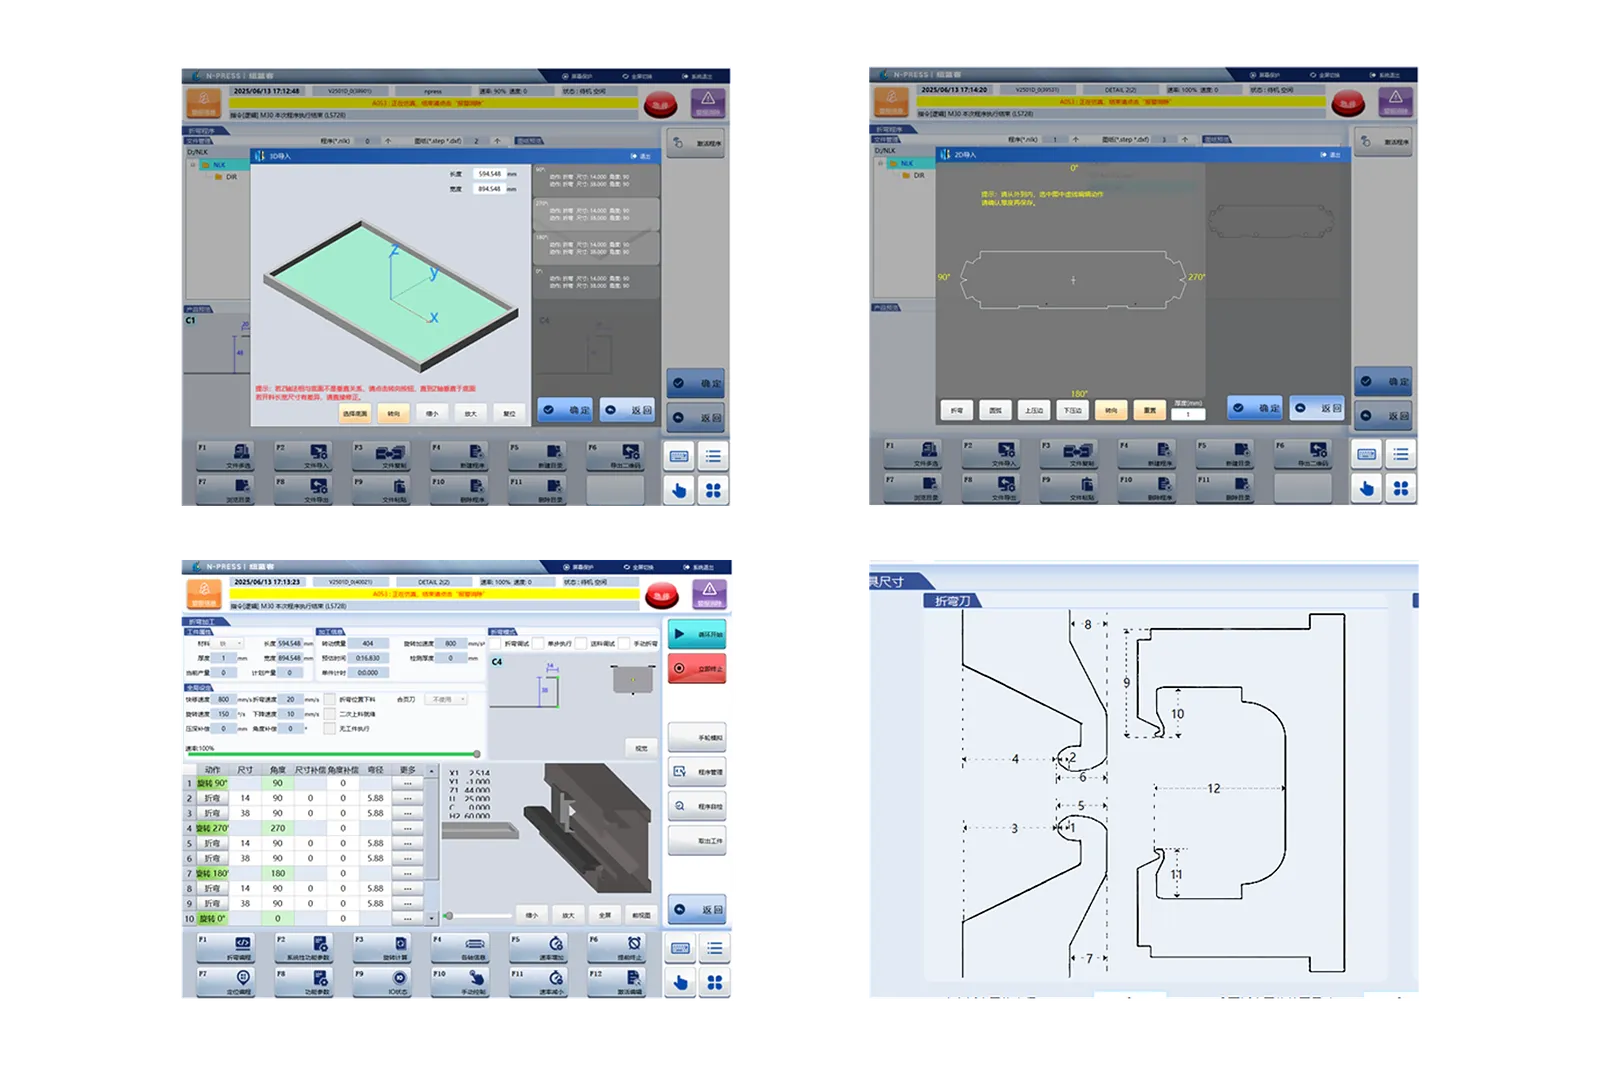
Ritningsinmatning
Ritningsimport kopplar panelgeometri till programförberedelse inom det medföljande kontrollpaketet.
Bekräfta stödd inmatning och programvarufunktioner för den avsedda panelfamiljen.
Sekvensgranskning
Sekvensering och simulering stöder granskning av verktygskombinationer, störningar och kompensation.
Demonstrera representativa paneler och bekräfta de processfunktioner som ingår i den levererade programvaran.
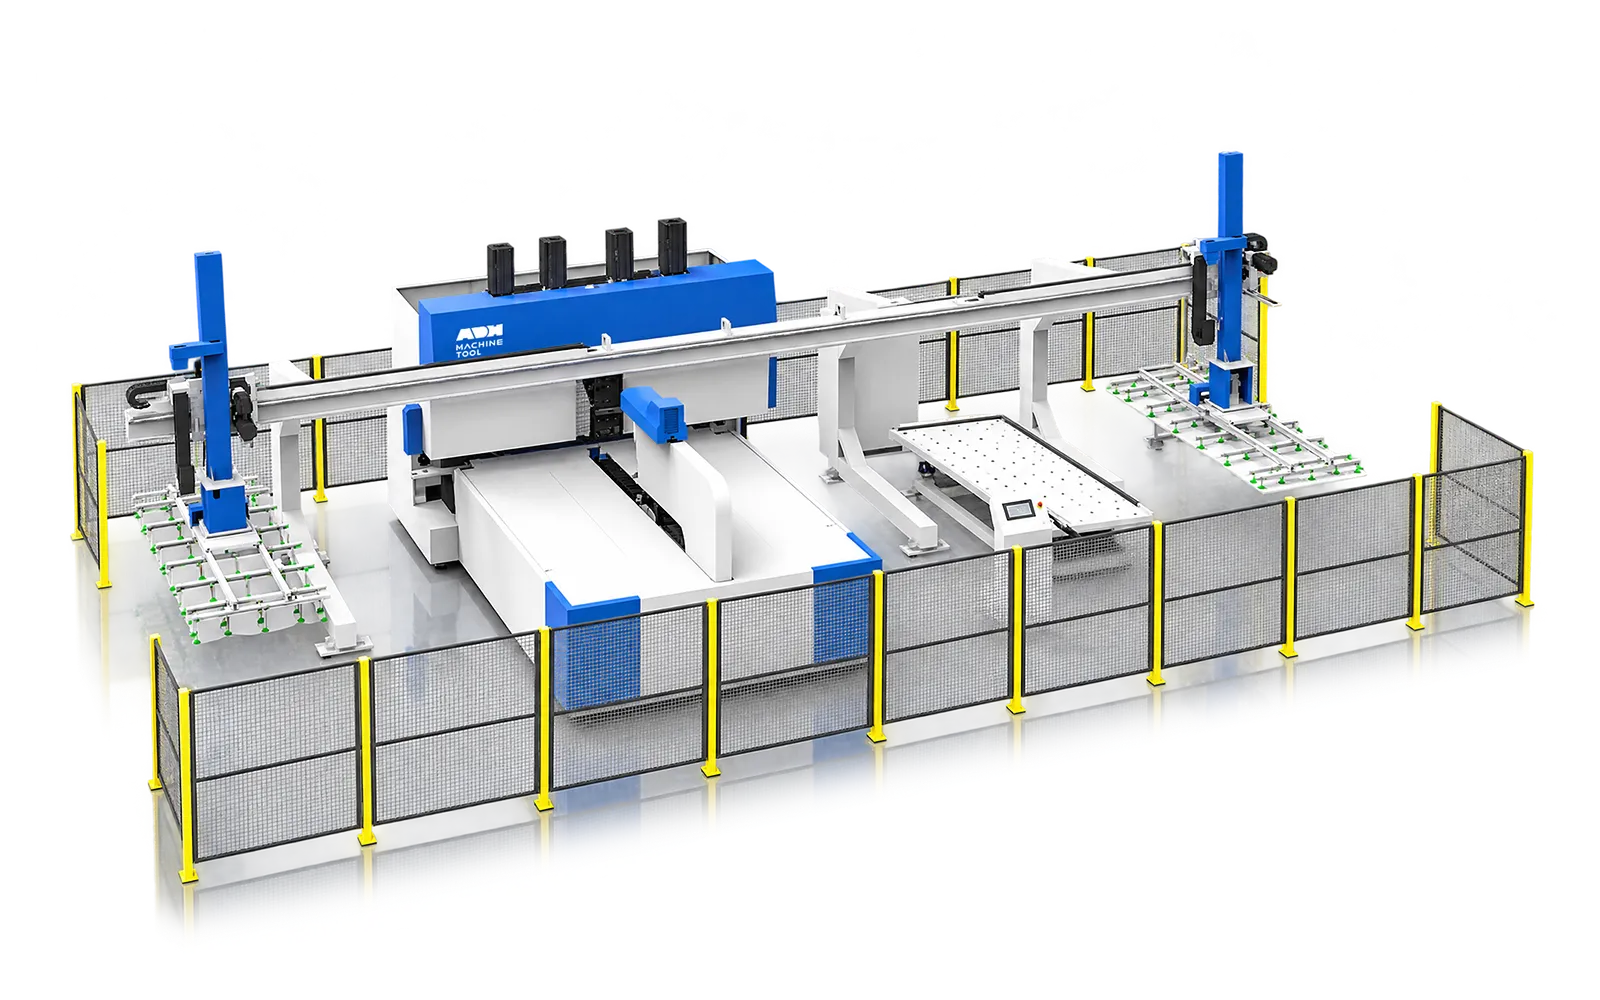
Valfri inmatning
Robot- eller portalhantering kan konfigureras för upphämtning, rotation och överföring av färdiga delar.
Specificera behov av gripdon, stöd och överföring för de avsedda delarna.
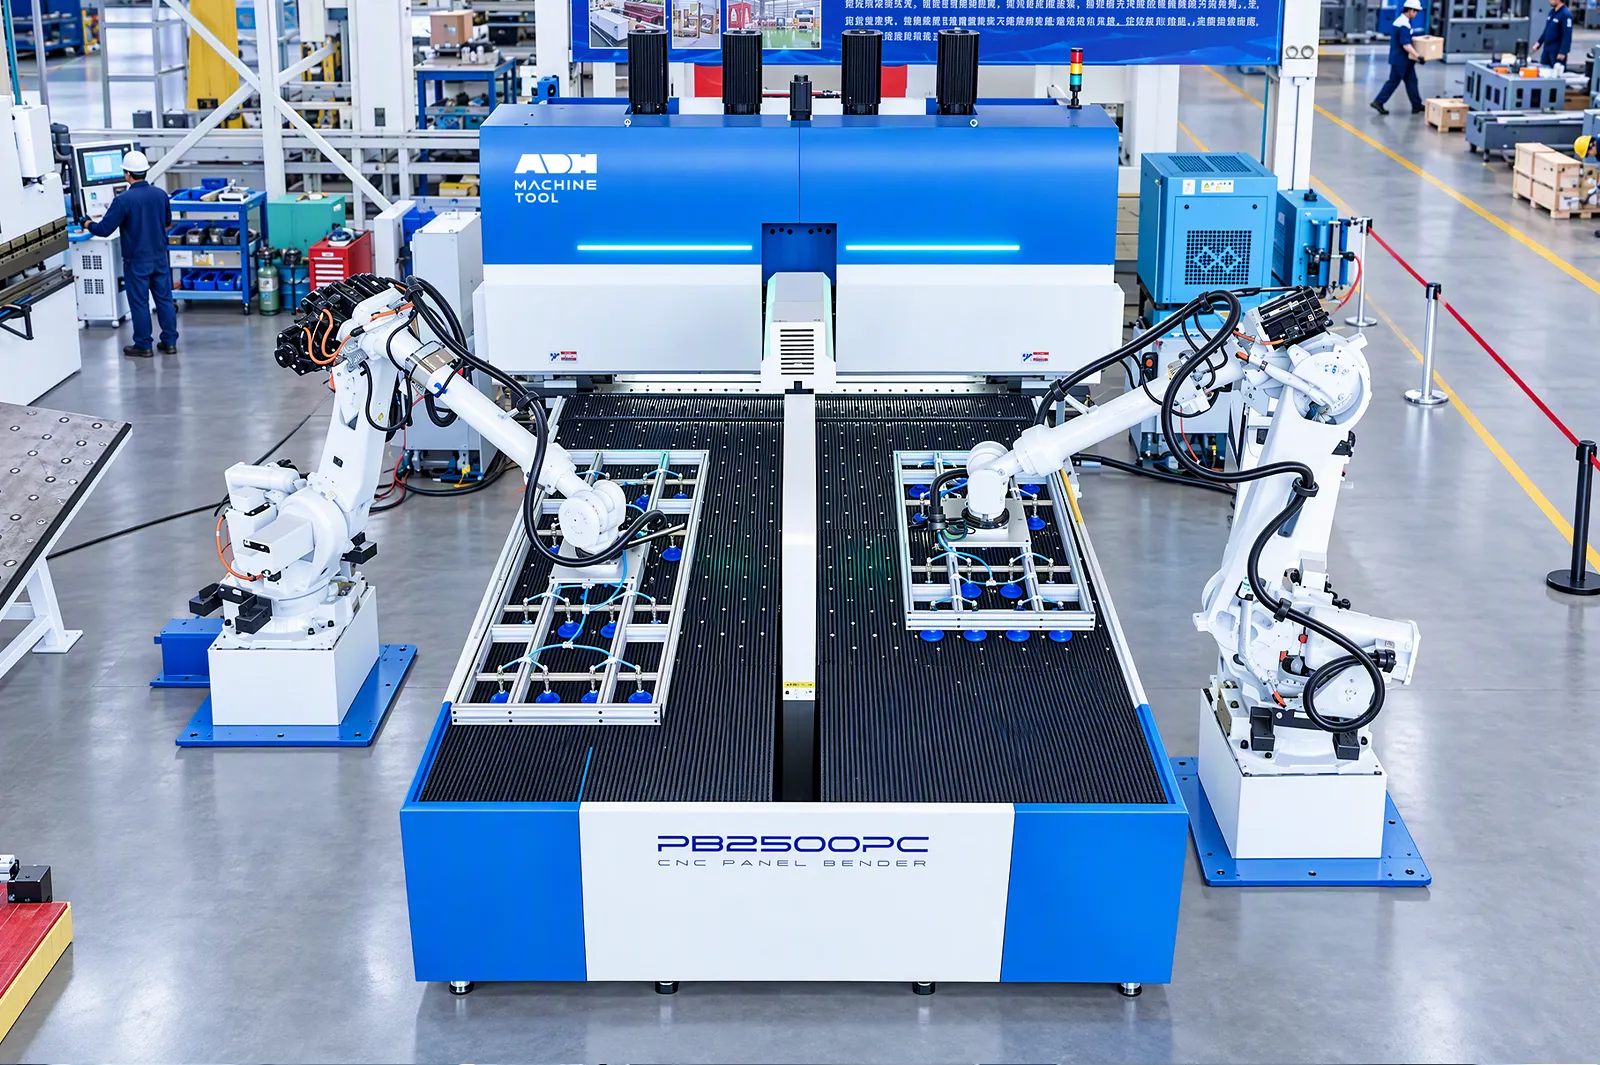
Cellgränssnitt
MES/ERP-, AGV- och skyddsgränssnitt ansluter maskinen till den omgivande cellen när den är konfigurerad.
Kom överens om nödvändiga handskakningar och ansvarsområden för varje utrustningsanslutning.
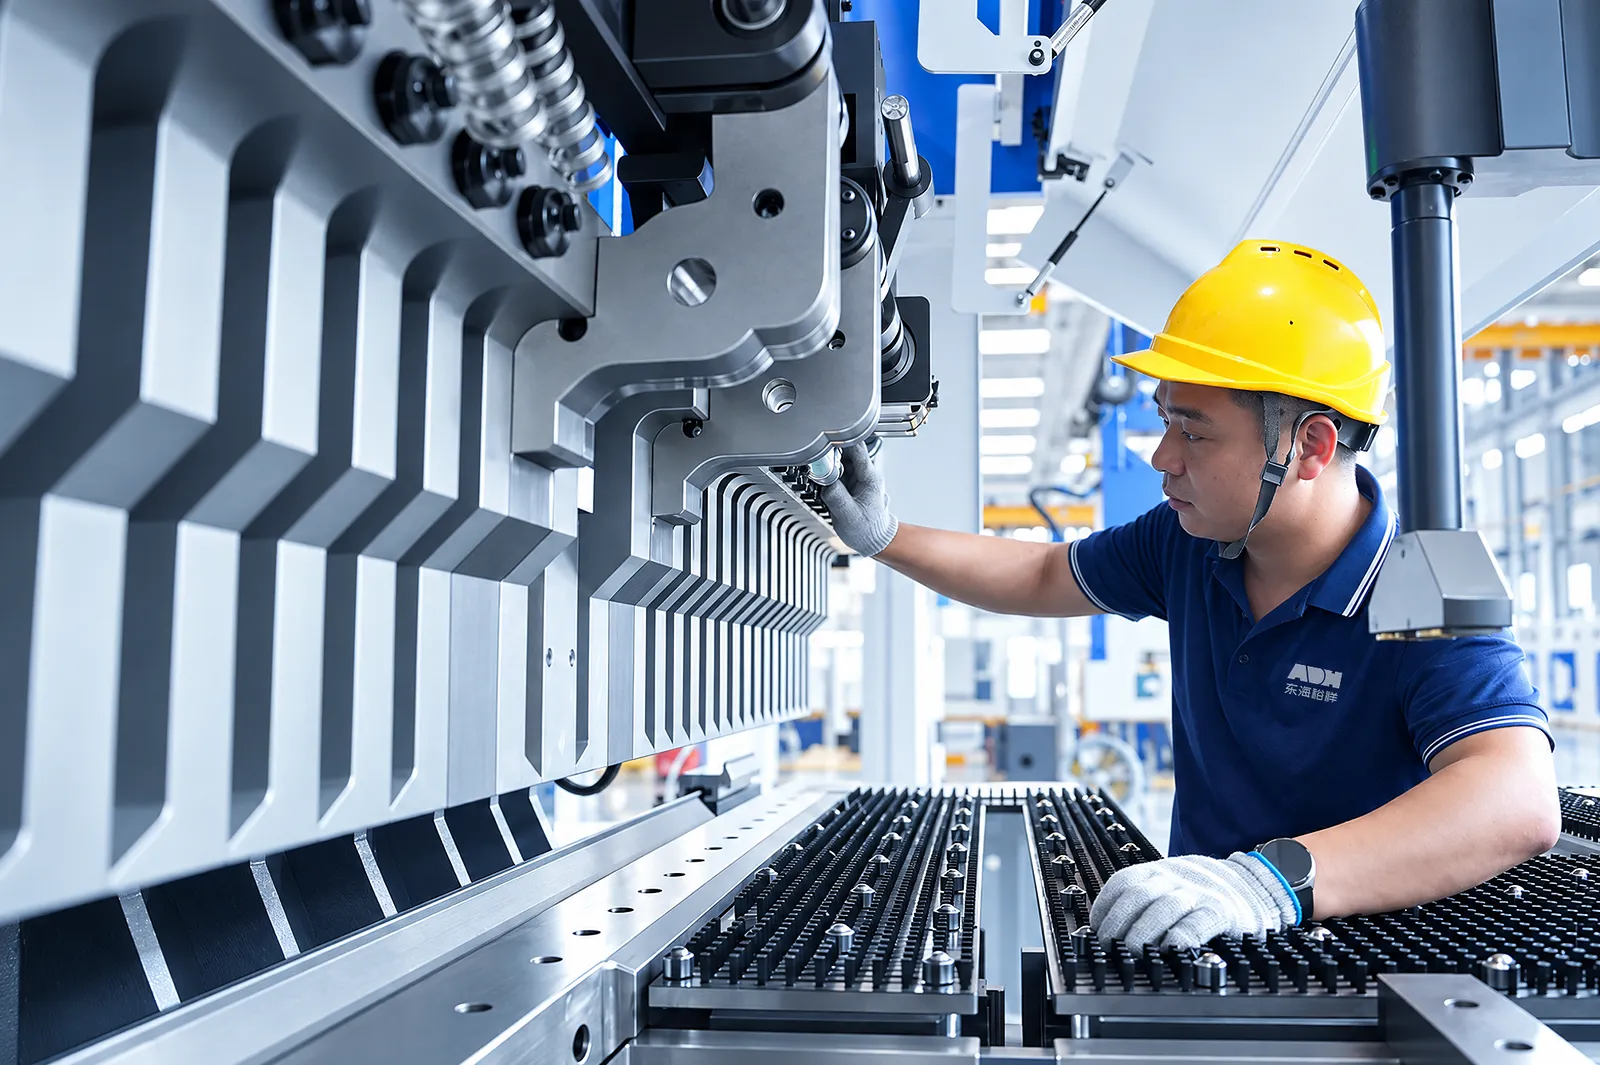
Verktygsunderhåll
Inspektera verktygssegmenten och ge åtkomst för att åtgärda skadade verktyg och processrester.
Kom överens om reservsegment och dokumentation för verktygsunderhåll för den levererade modellen.
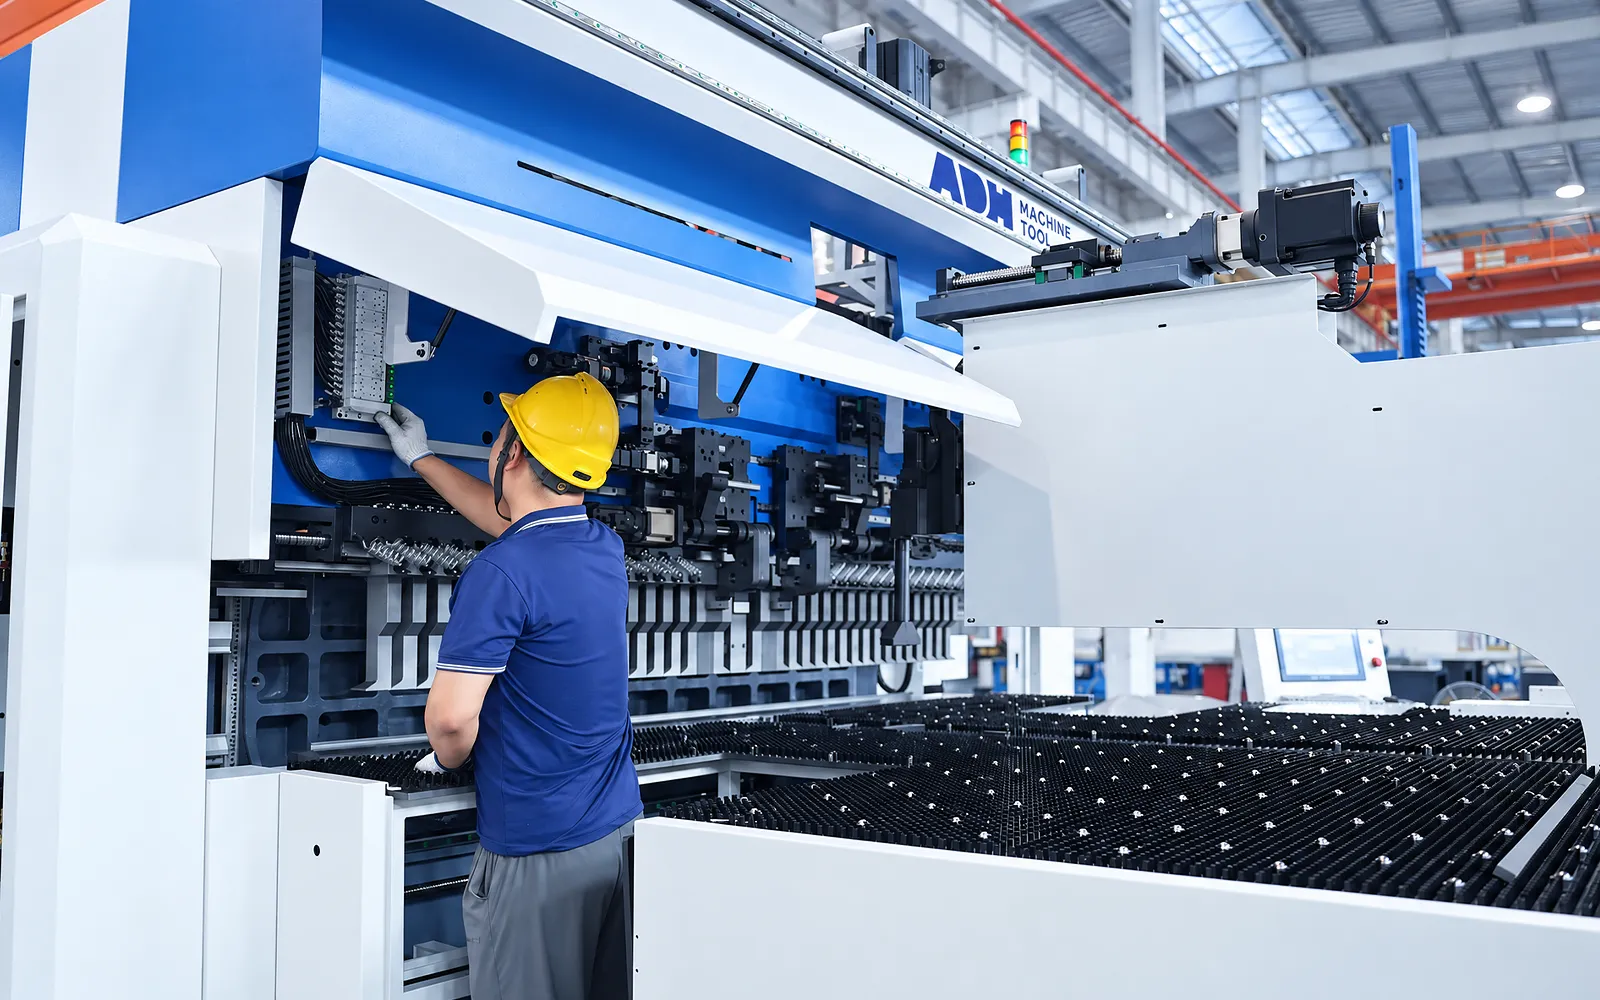
Underhåll av rörelsesystem
Sensorkontroller och axelreferenser stöder upprepad panelproduktion.
Använd det modellspecifika underhållsschemat och kom överens om kalibrering och serviceåtkomst vid överlämning.
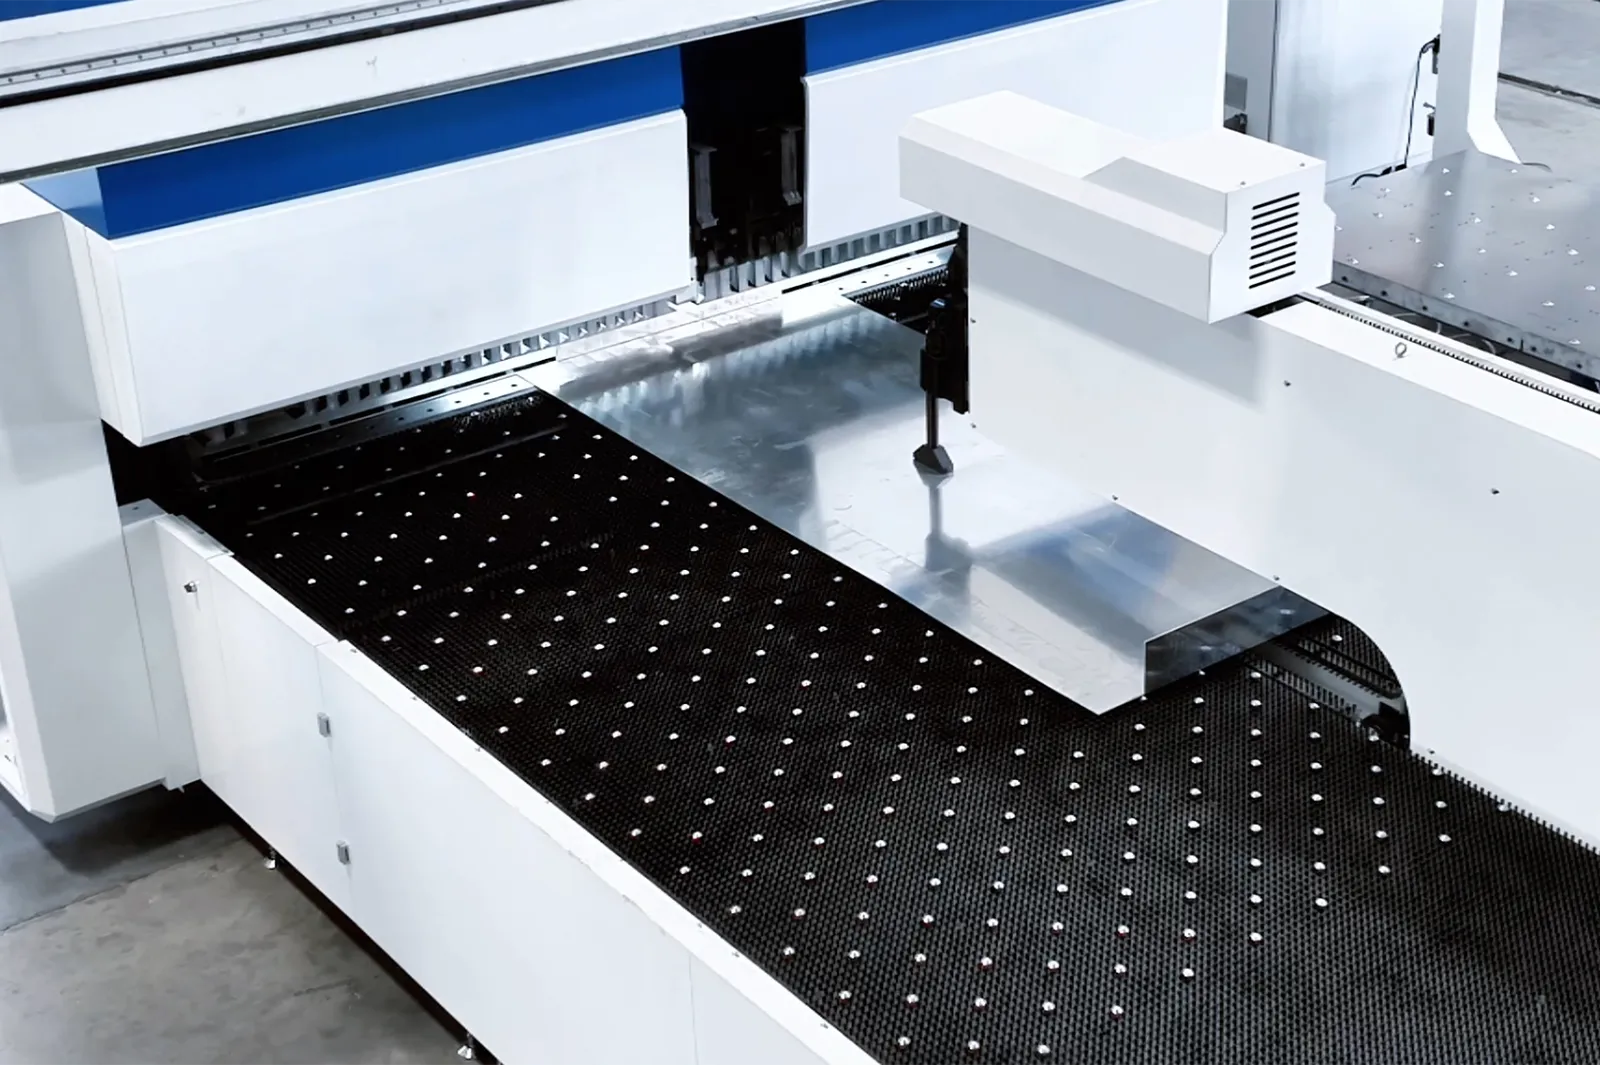
06
En representativ panelfamilj testar verktygsbyten, bockningsordning, frigång vid överföring och resultatet för den färdiga delen. Inkludera omställningar och extern hantering där sådant levereras.
Kom överens om ritningar, material, kontrollpunkter och gränssnittstester. Utvärdera hela cykeln snarare än en isolerad verktygsbytesrörelse.
Konfiguration
Automatiskt verktygsbyte är den definierande PB-A-funktionen; extra verktyg, hantering och dataintegration är konfigurationsberoende.
Använd den listade informationen för PB-A1630, A2190, A2610 och A3200; bredd, effekt, massa, axlar och dimensioner förblir modellspecifika.
Specificera extra verktyg, robot- eller portalhantering, AGV och datagränssnitt efter behov. Bekräfta hela skyddsanordningen för cellen.
Bekräfta panelgeometri, verktygskombinationer, störningsområden, materialgränser, hantering, omställning och godkännande av provbitar.
Relaterade maskiner & val
Genom maskinens livscykel
Hitta den utbildning, underhållsvägledning och reservdelssupport som ditt team behöver. Tjänster och tillgänglighet bekräftas för din maskin och plats.
Före uppstart
Förbered försörjningssystem, lyft och installationsområde, och samordna sedan uppstart och överlämning.
Granska installationssupportFöre produktion
Bygg upp de operatörs-, programmerings- och underhållsfärdigheter som krävs för din levererade maskin.
Utforska utbildningI drift
Få support med maskinmodell, serienummer och en tydlig beskrivning av problemet.
Begär teknisk supportPlanerade reservdelar
Identifiera din maskin och komponent så att vårt team kan kontrollera kompatibilitet och tillgänglighet.
Begär service eller reservdelarSjälvbetjäning
Hitta videovägledning för drift och underhåll av din ADH-maskin. Kontrollera relevansen för din modell och konfiguration.
Bläddra bland supportvideorKontraktets omfattning
Din offert eller ditt kontrakt definierar inkluderade tjänster, garanti, undantag och ansvarsområden.
Granska serviceomfattningProjektförfrågan
Berätta vad du vill tillverka eller förbättra. Tekniska detaljer och ritningar kan skickas senare.
Kontakta ADH
Namn, e-post och en kort beskrivning räcker för att börja.