01
Material och finish
Ange material, tjocklek, ytfinish och planhet tillsammans med eventuella hanteringsgränser för det sidostående arket.

Inga språk hittades. Prova ett annat namn eller språkkod.
V-spårfräsning · ADRK-serien
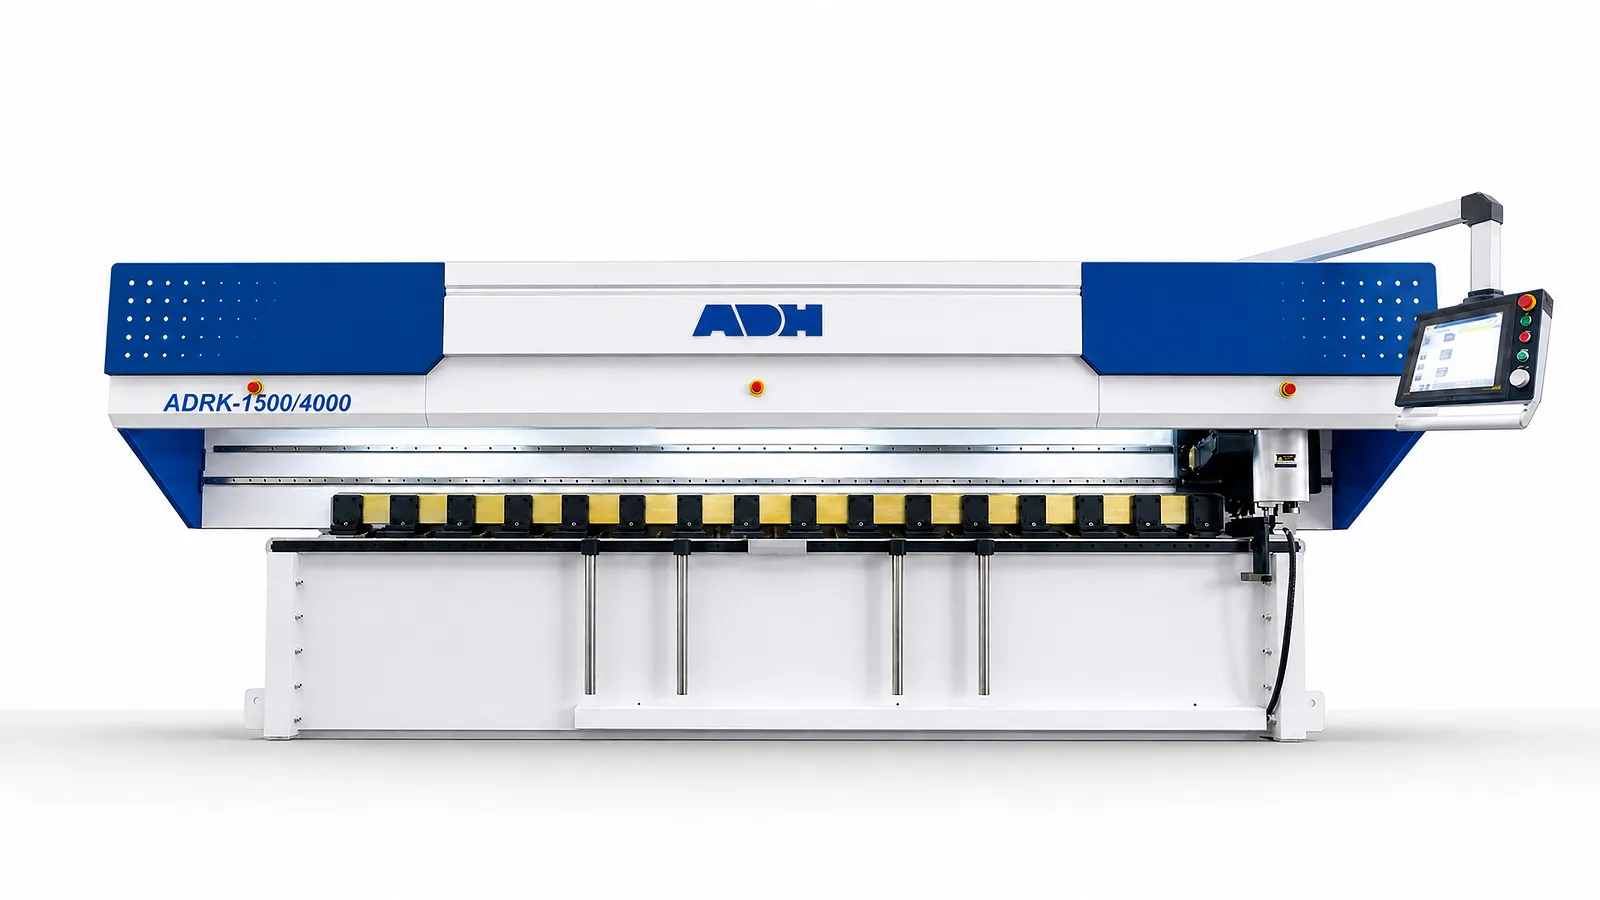
Servostyrd spårfräsning i en kompakt vertikal plattform, med multiverktygsskärning och pneumatisk fastspänning.
Tekniska specifikationer
Använd de exakta ADRK-data för den valda storleken. Maximal tjocklek beror på materialets planhet, spårgeometri och godkännandetestning.
| Modell | Max. spårbredd | Max. spårlängd | Max. plåttjocklek* | Min. plåttjocklek | Min. kantavstånd | Max. skärhastighet | Returhastighet | Horisontell upplösning | Vertikal upplösning | Vertikal positioneringsnoggrannhet | Positioneringsnoggrannhet | Huvudservomotor | Hydraultryck | Totala mått |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Enhet | mm | mm | mm | mm | mm | m/min | m/min | mm | mm | mm | mm | kW | MPa | L×B×H mm |
| 3200*1250 | 1250 | 3200 | 6 | 0.4 | 8 | 0-90 | 0-120 | 0.001 | ± 0,01 | 0.001 | ± 0,01 | 4.4 | 6-8 | 5000*2550*2100 |
| 3200*1500 | 1500 | 3200 | 6 | 0.4 | 8 | 0-90 | 0-120 | 0.001 | ± 0,01 | 0.001 | ± 0,01 | 4.4 | 6-8 | 5000*2800*2100 |
| 4000*1250 | 1250 | 4000 | 6 | 0.4 | 8 | 0-90 | 0-120 | 0.001 | ± 0,01 | 0.001 | ± 0,01 | 4.4 | 6-8 | 5800*2550*2100 |
| 4000*1500 | 1500 | 4000 | 6 | 0.4 | 8 | 0-90 | 0-120 | 0.001 | ± 0,01 | 0.001 | ± 0,01 | 4.4 | 6-8 | 5850*2800*2100 |
Spårningsindata
Vertikal orientering ändrar stöd och åtkomst, men spårgeometri, kvarvarande tjocklek och efterföljande bockning förblir de primära indata.
01
Ange material, tjocklek, ytfinish och planhet tillsammans med eventuella hanteringsgränser för det sidostående arket.
02
Definiera arkets längd och bredd, lastväg, stödbehov, maskinhölje och serviceåtkomst.
03
Registrera djup, vinkel, kvarvarande tjocklek, riktning, kantavstånd, passplan och skärgeometri.
04
Bekräfta batchmix, programlagring, spånhantering, avskärmning, ljusskydd, efterföljande bockning och godkännandemätning.
Maskin i drift
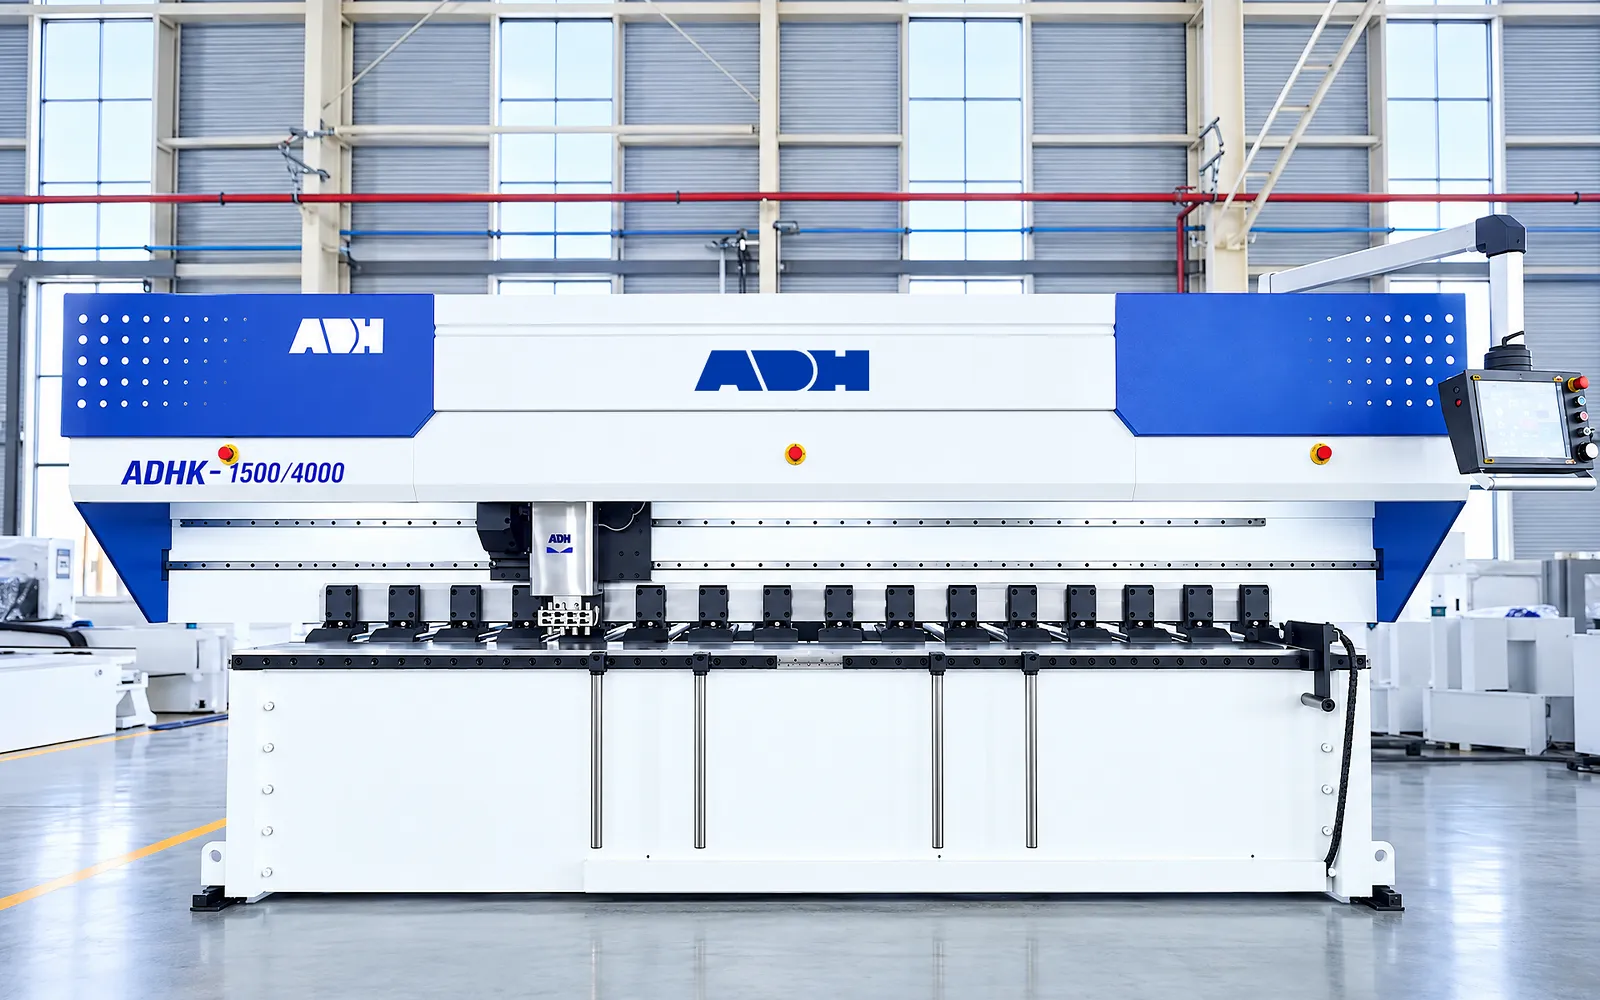
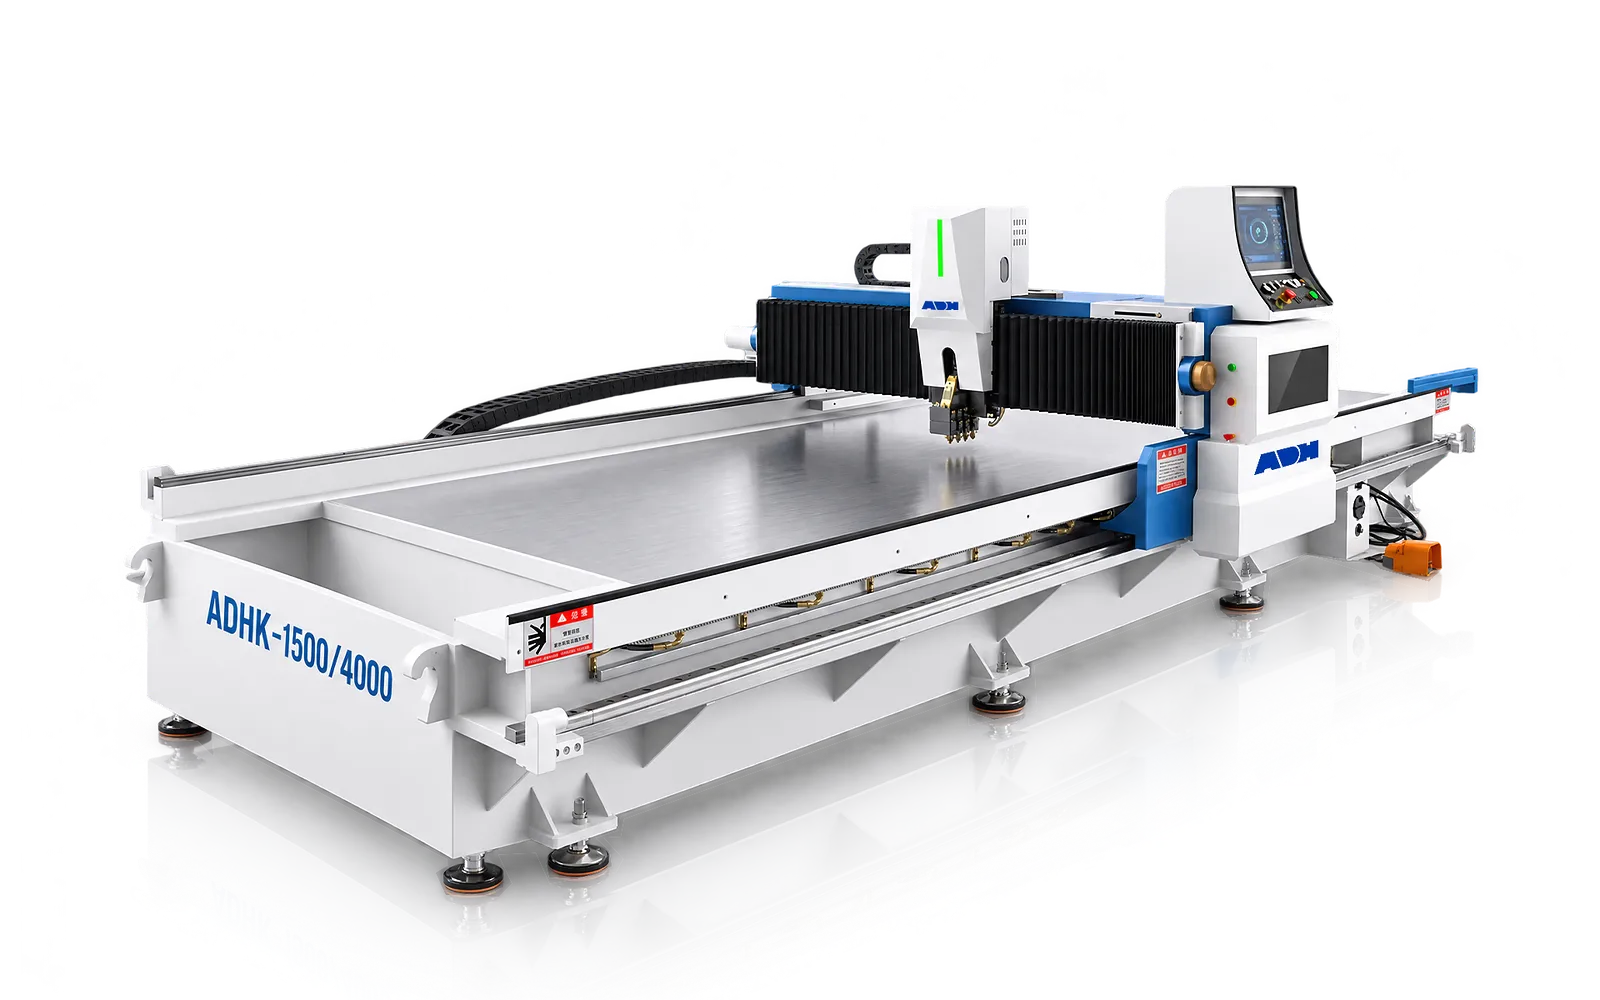
Titta på demonstrationen av ADHK-1500/4000, jämför sedan arkpositionering, fastspänning och spårförberedelse med ditt material och dina ritningar.
Se på YouTube (öppnas i en ny flik)Produktsystem
ADRK bearbetar ett sidostående ark med programmerad positionering och verktygsrörelse. Bedöm stöd, fastspänning och åtkomst för den faktiska panelstorleken och finishen.
01
ADRK-arrangemanget bearbetar arket i en sidostående orientering. Ramen och stöden etablerar arbetsreferensen samtidigt som de ger åtkomst till panelen.
Utvärdera det kompletta installerade utrymmet, inmatningsmetoden och panelstödet. Utrymmes- och hanteringsbehov beror på det faktiska arkformatet.
Bakanslag
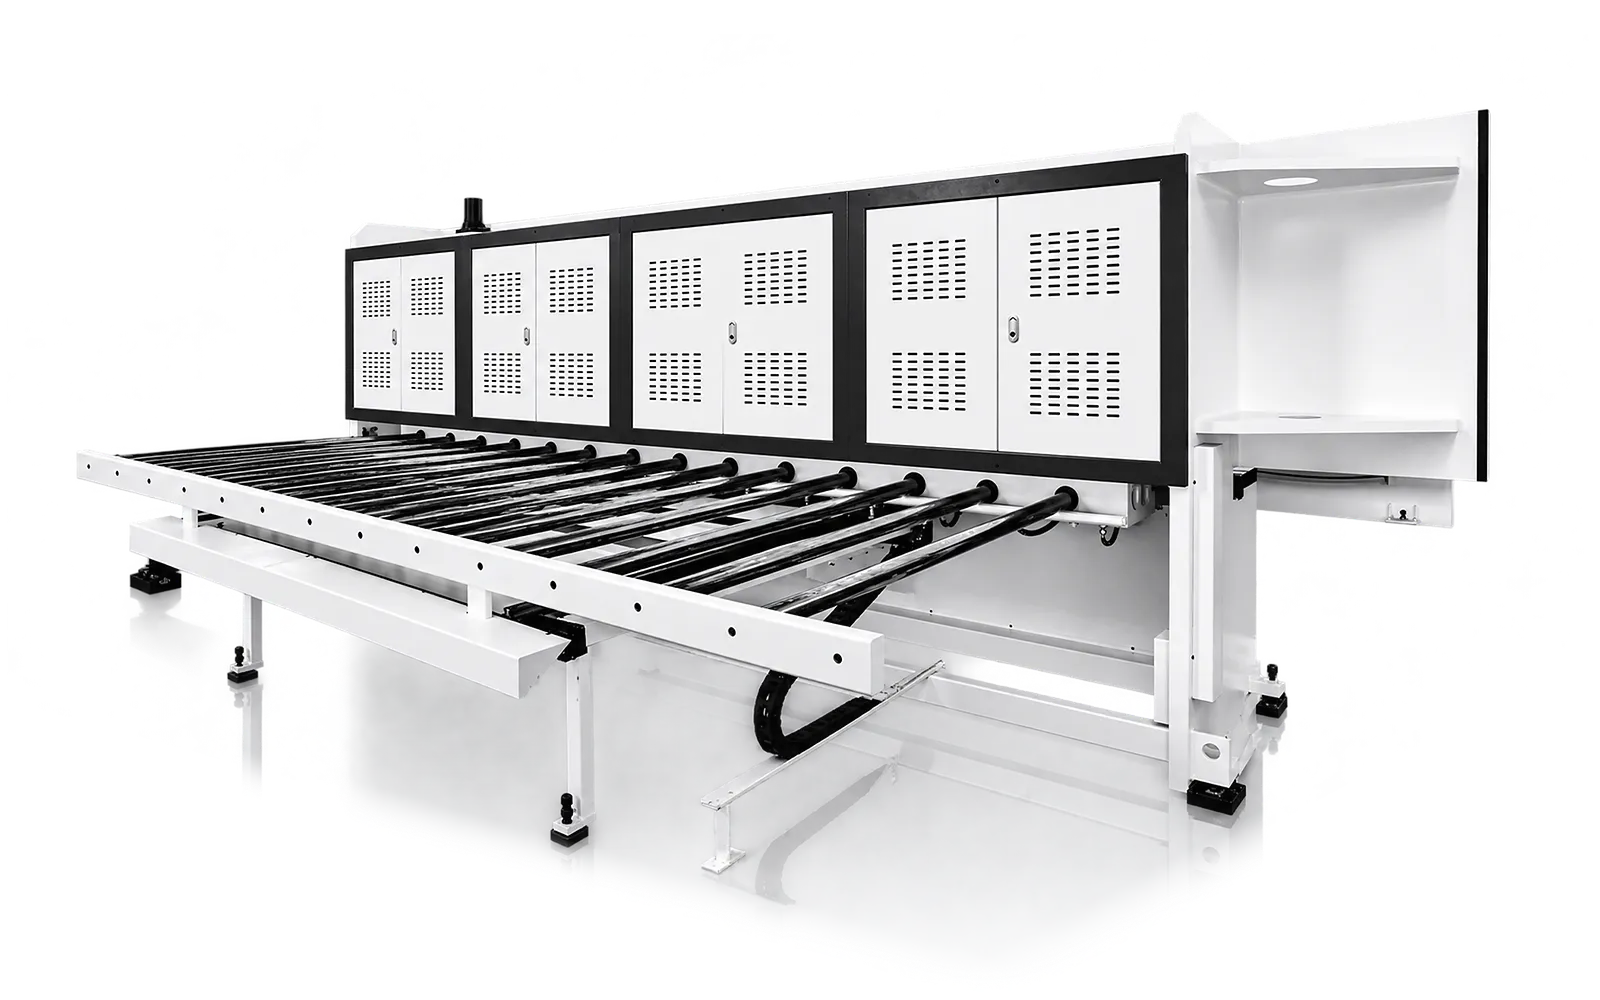
Det bakre anslaget fastställer den programmerade spårpositionen.
Granska de krävda spårpositionerna och arkreferensen på representativa paneler.
Fastspänning
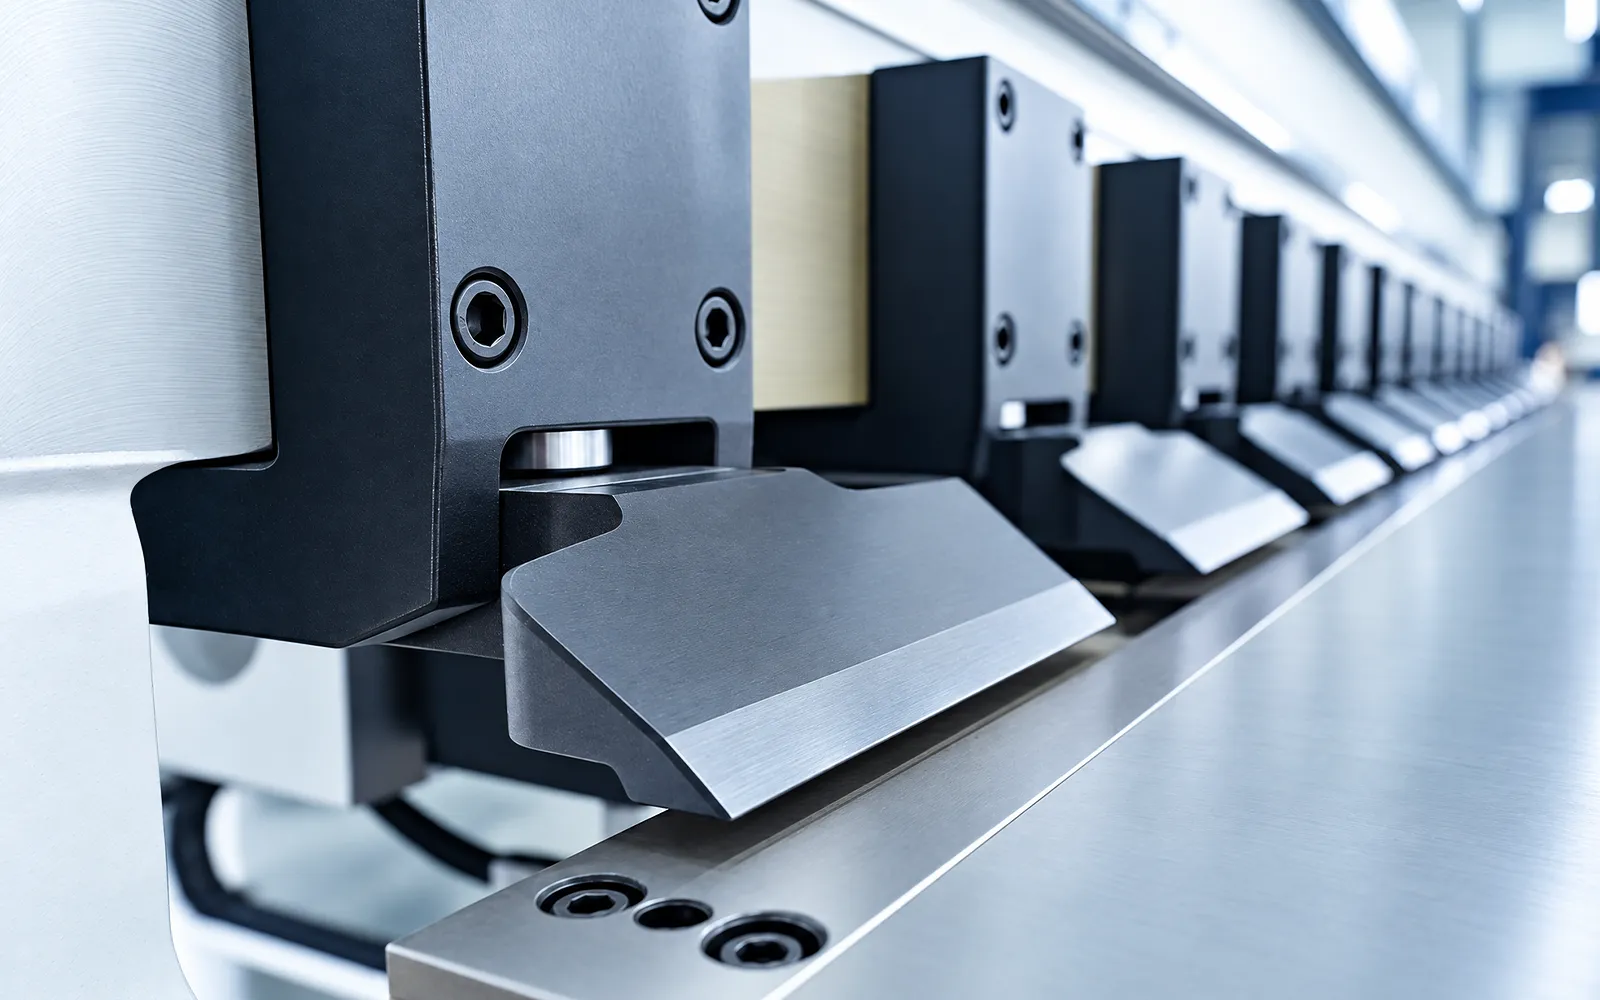
Distribuerad pneumatisk fastspänning bibehåller arkreferensen under spårfräsningen.
Granska planhet, kontaktpunkter och fastspänningszoner. Kontrollera åtkomst för rengöring och eventuella ytmarkeringar.
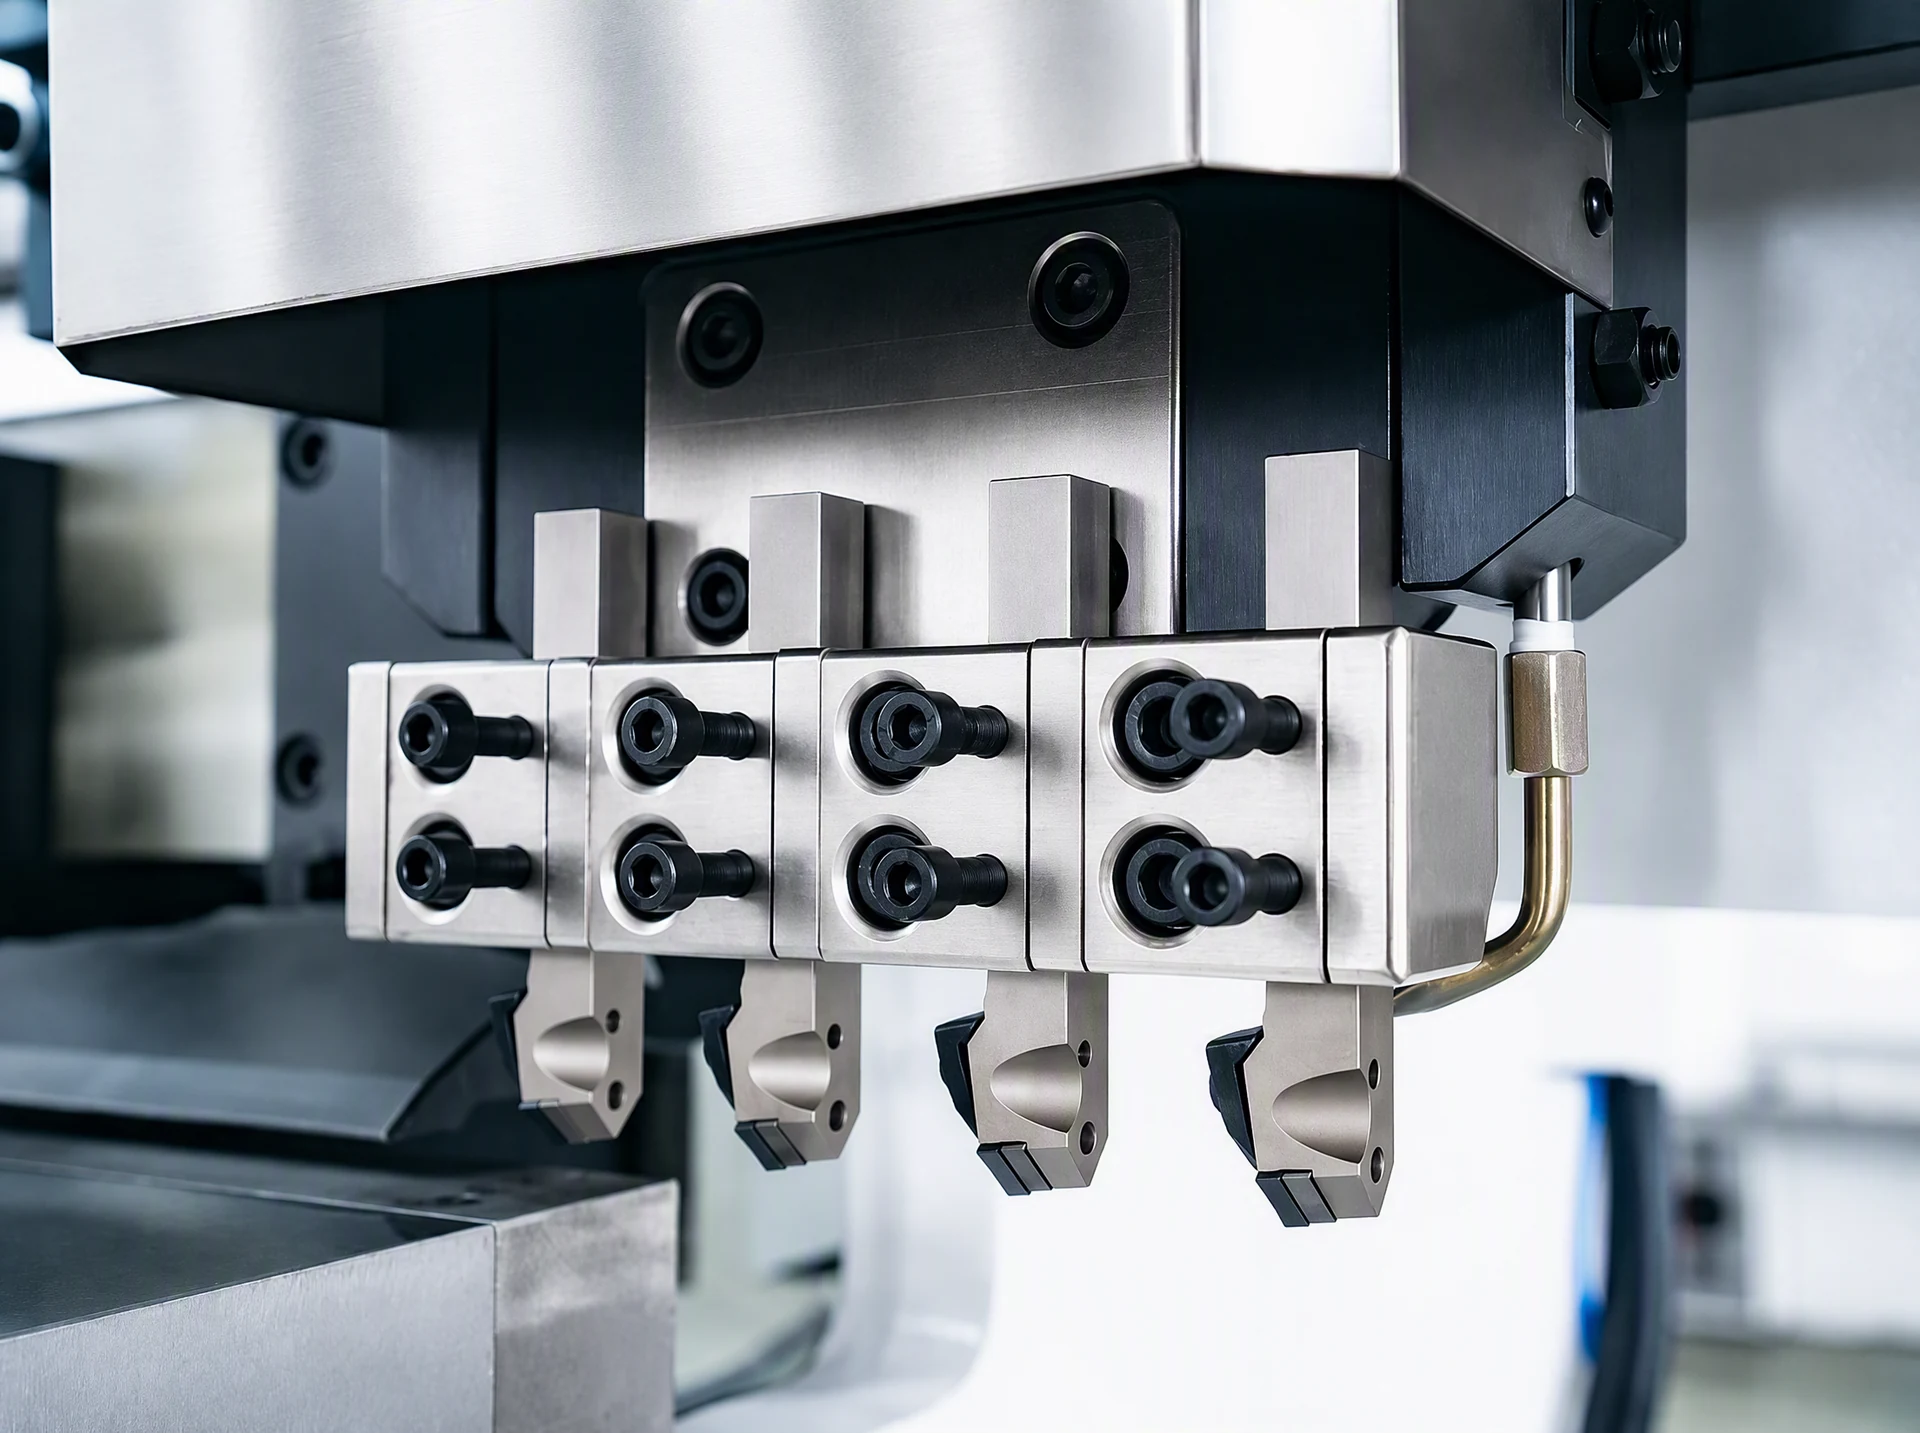
03
Det dokumenterade arrangemanget använder fyra verktyg i en progressiv sekvens. Skärgeometri, skick och de valda körningarna avgör spårformen och den återstående tjockleken.
Arrangemang med sex verktyg eller specialspår kräver en definierad konfiguration. Matnings- och returhastigheter beskriver maskinrörelsen, inte den totala arbetstiden.
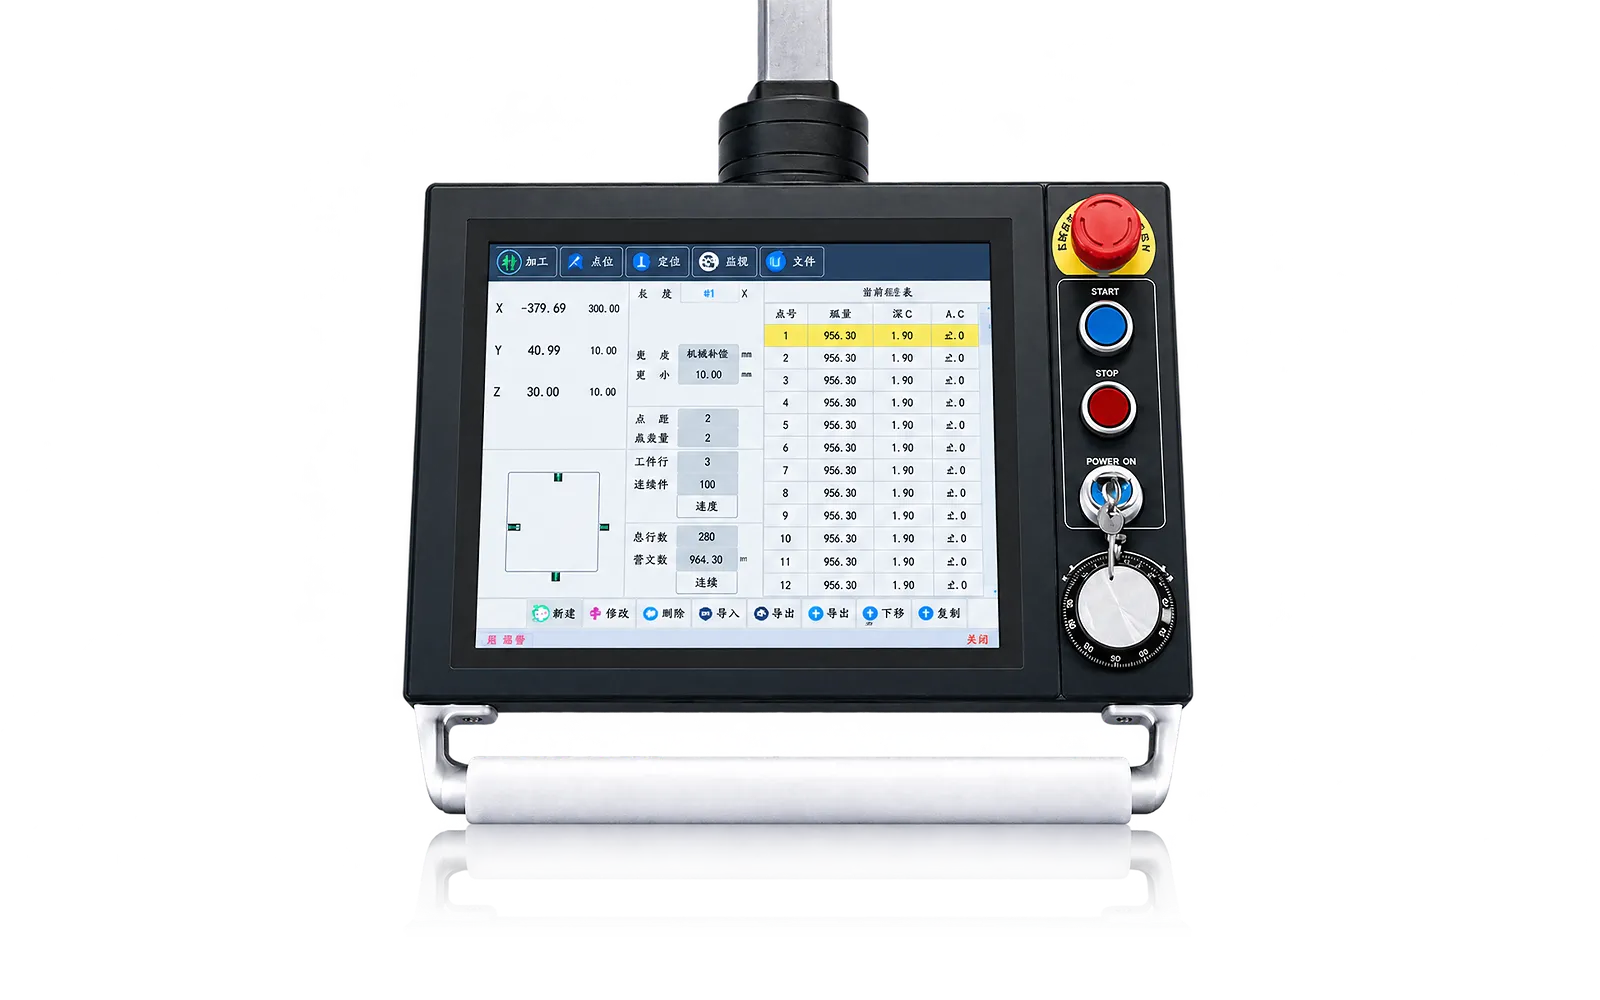
Servostyrning
Programmet definierar spårpositioner och djup medan servoaxlar koordinerar rörelse och verktygsmanövrering.
Granska diagnostik, gränsvärden och tryck- eller belastningsövervakning. Externa data- och robotanslutningar beror på det beställda systemet.
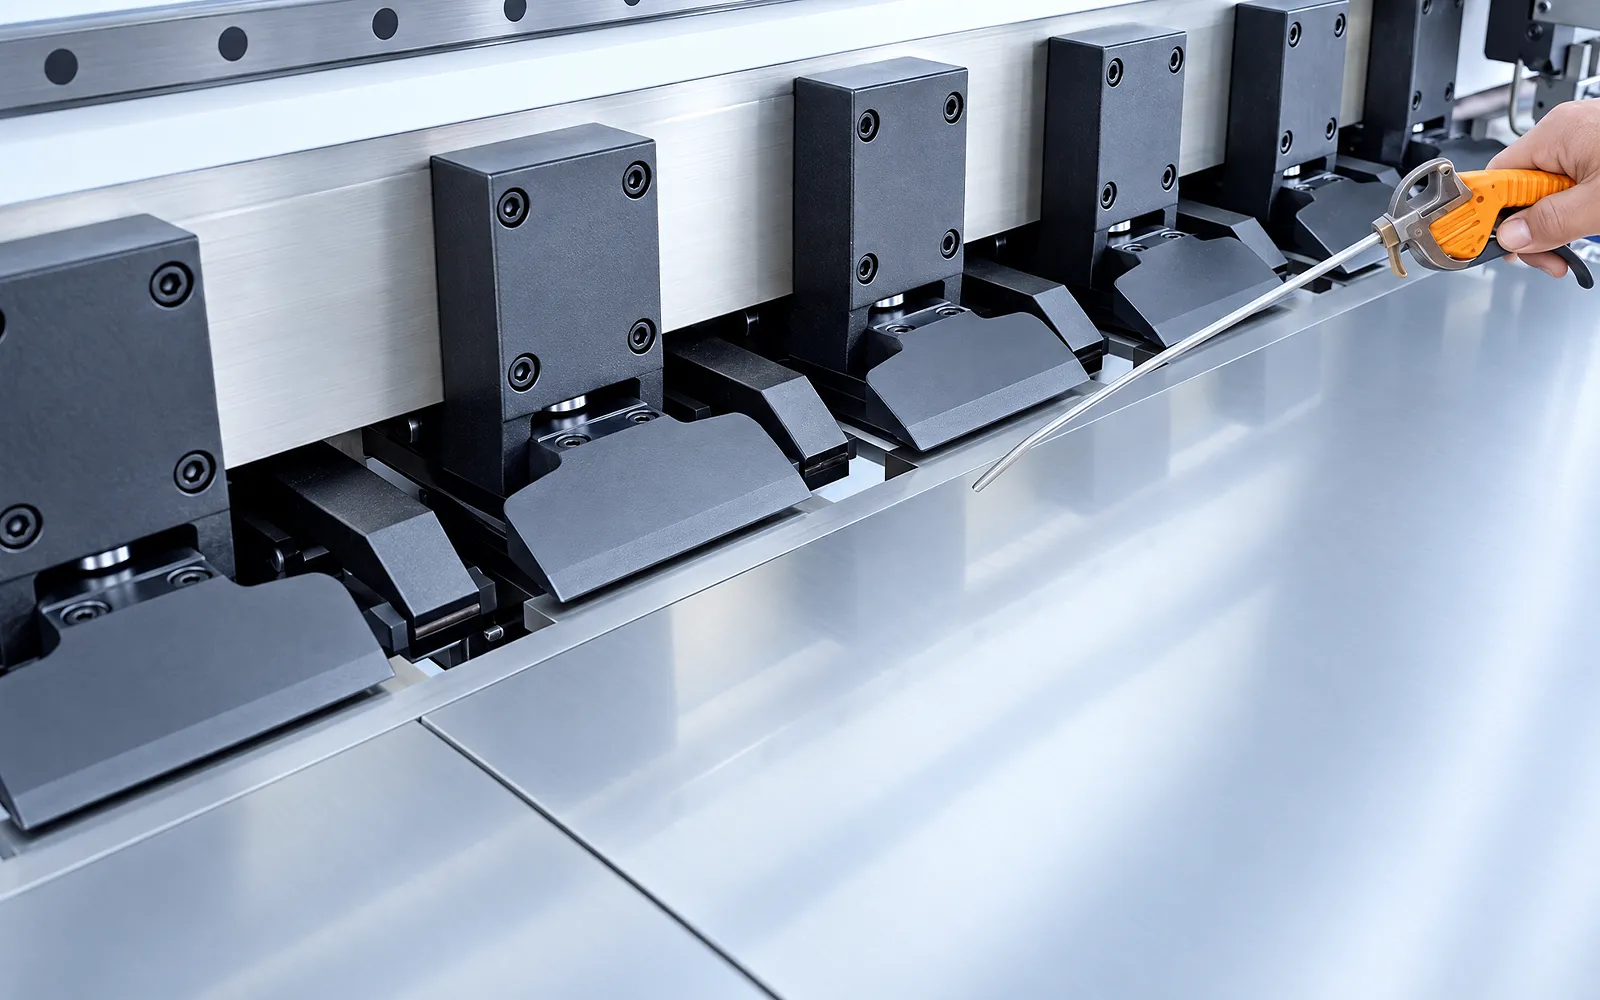
Åtkomst för operatör
Åtkomst för operatör måste tillåta verktygsarbete och rengöring av spån runt panelen.
Granska service- och rengöringspositioner tillsammans med den avsedda rutt för panelhantering.
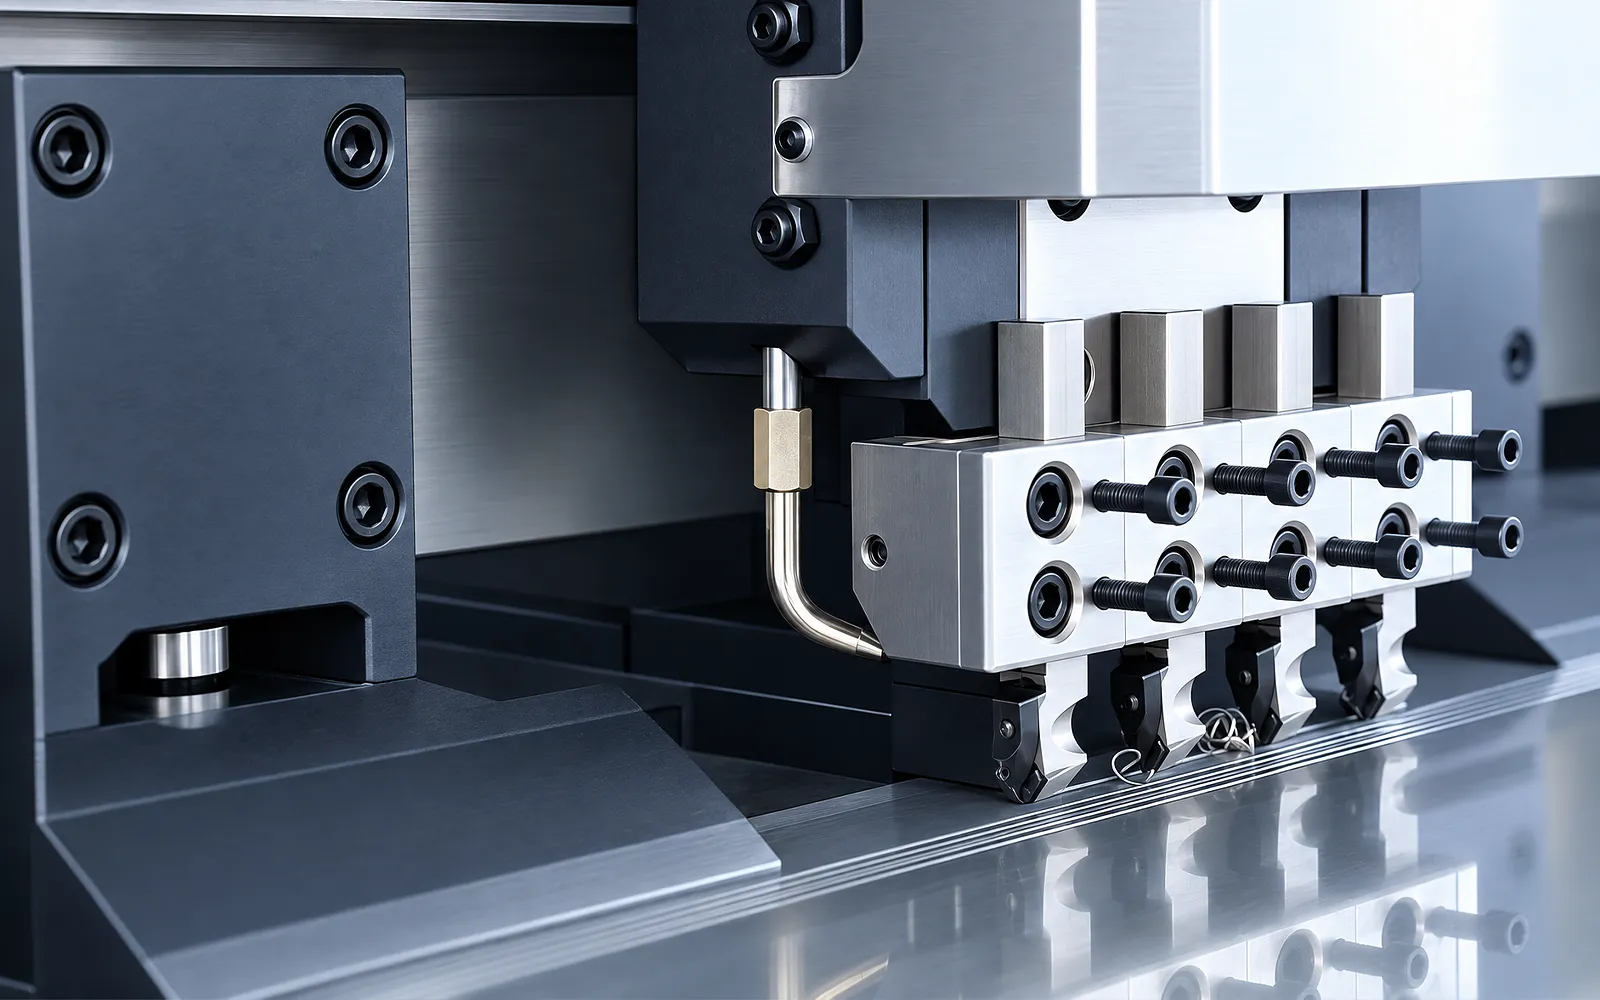
Paneltest
En representativ panel testar stöd, fastspänning, verktygssekvens och djupkontroll.
Inspektera spårgeometri och kvarvarande tjocklek med användning av överenskommet material, ytfinish och ritning.

Test av format hörn
Inspektera det formade hörnet efter bockning av den förberedda panelen.
Definiera kontrollpunkter samt acceptabelt hörn- och ytresultat före provgranskning.
Specifikationsgräns
Använd den valda ADRK-modellraden för motor, mått och rörelsevärden; bekräfta eventuella valfria arrangemang.
Använd exakta ADRK-modelldata för vald storlek, inklusive 4,4 kW-motorvärden och angivna mått.
Specialspår, sex verktyg, ljusskydd, lastning, spånuppsamling, MES- och robotgränssnitt kräver bekräftelse.
Bekräfta arkstöd och finish, spårgeometri, körplan, resttjocklek, verktygskriterier och acceptans för efterföljande bockning.
Relaterade maskiner & val
Genom maskinens livscykel
Hitta den utbildning, underhållsvägledning och reservdelssupport som ditt team behöver. Tjänster och tillgänglighet bekräftas för din maskin och plats.
Före uppstart
Förbered försörjningssystem, lyft och installationsområde, och samordna sedan uppstart och överlämning.
Granska installationssupportFöre produktion
Bygg upp de operatörs-, programmerings- och underhållsfärdigheter som krävs för din levererade maskin.
Utforska utbildningI drift
Få support med maskinmodell, serienummer och en tydlig beskrivning av problemet.
Begär teknisk supportPlanerade reservdelar
Identifiera din maskin och komponent så att vårt team kan kontrollera kompatibilitet och tillgänglighet.
Begär service eller reservdelarSjälvbetjäning
Hitta videovägledning för drift och underhåll av din ADH-maskin. Kontrollera relevansen för din modell och konfiguration.
Bläddra bland supportvideorKontraktets omfattning
Din offert eller ditt kontrakt definierar inkluderade tjänster, garanti, undantag och ansvarsområden.
Granska serviceomfattningProjektförfrågan
Berätta vad du vill tillverka eller förbättra. Tekniska detaljer och ritningar kan skickas senare.
Kontakta ADH
Namn, e-post och en kort beskrivning räcker för att börja.