Bombning i kantpress kompenserar för maskinens nedböjning under bockningsbelastning
Bombning i kantpress skapar en kompenserande profil längs verktyget för att motverka maskinens nedböjning under bockningsbelastning. Målet är att hålla stansens inträngning – och därmed bockningsvinkeln – mer konsekvent längs bocken. Det kompenserar för effekterna av maskinens svikt; det förhindrar inte maskinen från att svikta.
Bockningskraften böjer pressbalken och bordet, vilket förändrar stansens inträngning längs bocken
Pressbalken bär den övre stansen och bordet stöder den nedre dyna. Båda strukturerna deformeras något under bockningskraft. Detta är elastisk nedböjning: de ändrar form under belastning och återgår mot sin obelastade form när kraften tas bort.
Det som spelar roll för bocken är hur stansen och dynan rör sig i förhållande till varandra. Under en lång, centrerad blick kan maskinens nedböjning lämna ett större verktygsgap nära mitten än vid ändarna. Stansen tränger då in mindre djupt i dynaöppningen i mitten, trots att pressbalken har nått sitt beordrade läge.
Den skillnaden förklarar varför en enda inställning för pressbalkens djup inte nödvändigtvis ger lika stor inträngning överallt längs en belastad maskin.
Bombning lägger till en kompenserande profil, vanligen genom att höja mitten av det nedre verktyget i förhållande till ändarna
Ett vanligt bombningsarrangemang höjer mitten av det nedre verktyget något högre än ändarna. Denna extra höjd motverkar att mitten förlorar inträngning när maskinen böjs ner. Syftet är ett mer enhetligt arbetsförhållande mellan stans och dyna under belastning, snarare än att helt enkelt ha ett plant verktyg när maskinen är inaktiv.
Maskinkonstruktionerna varierar. Mekaniska kilar, hydraulisk kompensation och manuell shimsning kan skapa den motstående profilen på olika sätt. Deras gemensamma syfte är att motverka den förväntade nedböjningen längs bockningen.
Den erforderliga kompensationen beror på bockningsbelastningen och var denna belastning verkar längs maskinen. En bombningsinställning som passar för en bockningslängd och belastning kanske inte passar för en annan; att lägga till mer bombning är inte automatiskt en förboration.
Vid friveckning kan små skillnader i inträngning ge märkbara skillnader i vinkel
I luftbockning, plåten vilar mot dynans axlar medan stansen trycker ner den i öppningen utan att pressa den helt mot dynans invändiga ytor. Stansens inträngning styr därför bockningsvinkeln snarare än en helt stängd verktygsform.
Under i övrigt matchande förhållanden ger djupare inträngning en tajtare, mindre innesluten vinkel; grundare inträngning lämnar en öppnare vinkel. En liten skillnad i inträngning mellan mitten och ändarna kan därmed bli en märkbar vinkelskillnad på detaljen. Otillräcklig kompensation lämnar vanligen mitten öppnare än ändarna.
Bombering hanterar denna nedböjningsrelaterade variation, inte varje orsak till en ojämn bockning. Den korrigerar inte olämpliga verktyg eller kompenserar direkt för återfjädring– materialets elastiska återfjädring efter avlastning. Att jämföra mittenvinkeln med båda ändvinklarna på den avlastade detaljen är därför ett användbart diagnostiskt steg, men mönstret måste tolkas innan bomberingsinställningen ändras.
Hur för lite, för mycket och korrekt bombning ser ut
Bedöm bombningen utifrån vinkelmönstret längs den lossade detaljen och kontrollera sedan om bocken uppfyller målvinkeln.
Ett typiskt exempel: 90 graders inneslutna vinklar i båda ändarna men 92 grader i mitten
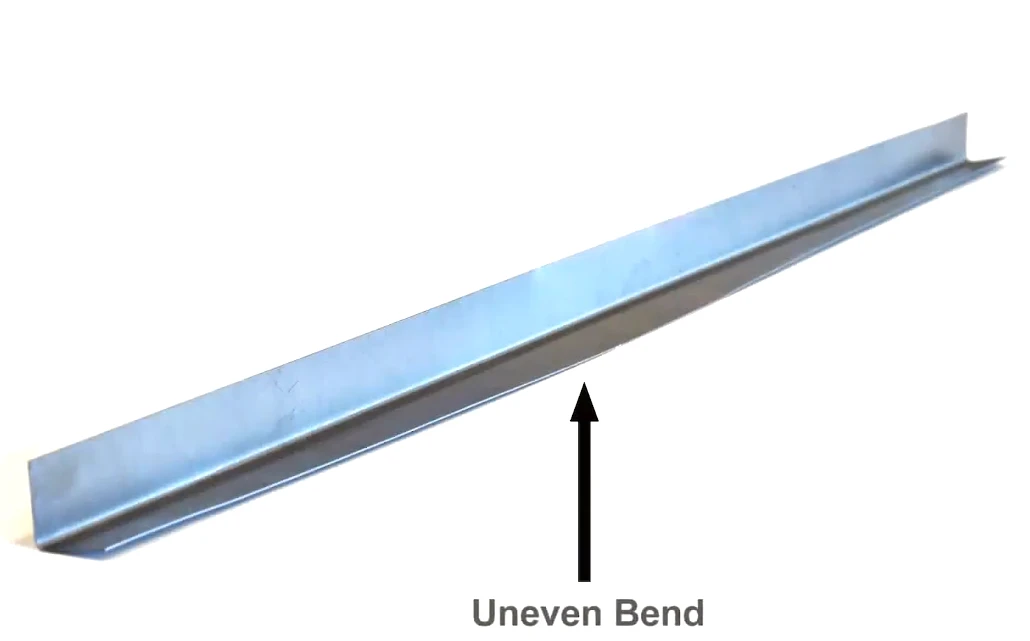
Överväg ett hypotetisk luftbockad detalj, uppmätt efter avlastning: båda ändarna har inneslutna vinklar på 90 grader, men mitten mäter 92 grader. En större innesluten vinkel är öppnare; en mindre innesluten vinkel är tightare. Mitten är därför 2 grader öppnare än vardera änden.
Med konsekvent material, bra verktyg och en centrerad, symmetrisk upplagsposition tyder detta mönster på för liten bombning. Mitten fick mindre effektiv stämpelpenetrering än ändarna. Det är ett diagnostiskt spår, inte ett bevis på en enda orsak: materialvariation, verktygslitage eller felaktig verktygsplacering kan också ge ojämna vinklar.
För liten bombning gör mitten öppnare; för stor kan göra den tightare
För det typiska symmetriska nedböjningsmönstret, jämför resultaten på följande sätt:
- För liten bombning: Mitten förblir öppnare än ändarna eftersom kompensationen inte helt uppväger förlusten av penetrering.
- För stor bombning: Mitten kan bli tightare än ändarna eftersom kompensationen lägger till mer centerpenetrering än nödvändigt.
- Väl avstämd bombning: Mitt- och ändvinklarna stämmer överens inom jobbets tillåtna variation. De behöver inte ens uppnå målvinkeln ännu.
Innan bomberingen justeras bör materialets konsistens kontrolleras, verktygets skick och placering, samt detaljens läge. Om dessa kontroller tyder på ett kompensationsproblem, justera i den angivna riktningen med hjälp av maskinens inställningsförfarande. Upprepa bockningen på ett jämförbart provstycke och mät samma platser efter avlastning.
Skillnaden på 2 grader i exemplet inte anger en mängd för bombningsjustering. Den nödvändiga förflyttningen beror på maskinen, verktygen, materialet, bockningslängden och belastningen.
Bomnering förbättrar likformigheten från ände till ände, medan bockningsdjupet justerar den totala vinkeln
Antag att ett upprepat prov i stället ger 92 grader i båda ändarna och i mitten, mot ett målvärde på 90 grader. Bockningen är nu konsekvent, men enhetligt för öppen. Extra bombering är inte rätt korrigering för det enhetliga felet; det totala bockningsdjupet är det.
Vid friveckning gör en ökning av stansens totala inträngning generellt bockningen skarpare. Bomnering ändrar huvudsakligen vinkelmönstret från mitt till ände, medan bockningsdjupet ändrar den totala vinkeln. Dessa styrsystem samverkar: en djupjustering kan ändra bockningslasten och därmed den kompensation som krävs. Kontrollera både vinkellikformighet och målvinkelns noggrannhet på nytt efter vardera justeringen.
Mekaniska kilbaserade och hydrauliska bomneringssystem skapar kompensation på olika sätt, men båda måste klara samma mätkontroll av detaljen.
Jämförelse mellan mekanisk, hydraulisk och schablonbaserad kompensation
Mekaniska kilar, hydrauliska stöd och godkända schabloner ändrar alla hur verktyget stöds. De skiljer sig åt i hur de skapar kompensation och i hur mycket arbete det krävs för att reproducera en lyckad inställning. Ingen av dem eliminerar behovet av att verifiera de resulterande bockningsvinklarna.
Mekanisk bomnering använder justerbara kilar för att skapa en kompenserande profil
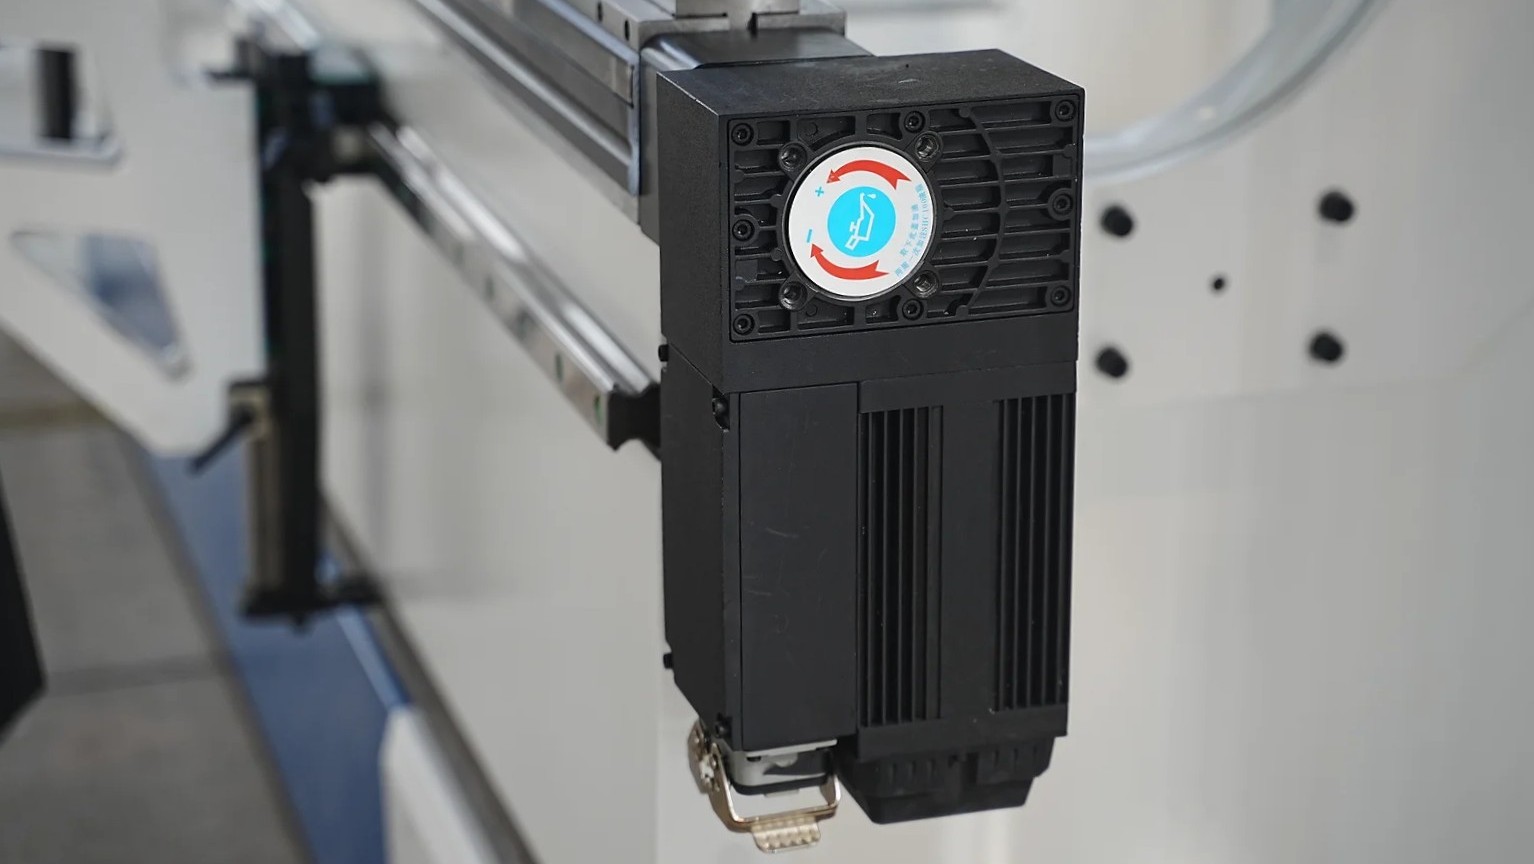
Mekanisk bomnering placerar vanligen justerbara kilar under det undre verktyget eller i dess stödenhet. Genom att låta kilarnas ytor glida i förhållande till varandra ändras deras kombinerade höjd. Över bomneringsenheten skapar dessa höjdändringar en stödprofil som motverkar den förväntade maskinnedböjningen.
Kilarna etablerar motkurvan före bockningen. Under belastning bidrar den profilen till att upprätthålla en mer enhetlig stansinträngning längs bockningen. Den tillgängliga justeringen beror på konstruktionen; en enda bomneringskontroll tillåter inte nödvändigtvis oberoende korrigering på varje enskild plats.
Hydraulisk bomnering använder styrda hydrauliska stöd för att motverka nedböjning
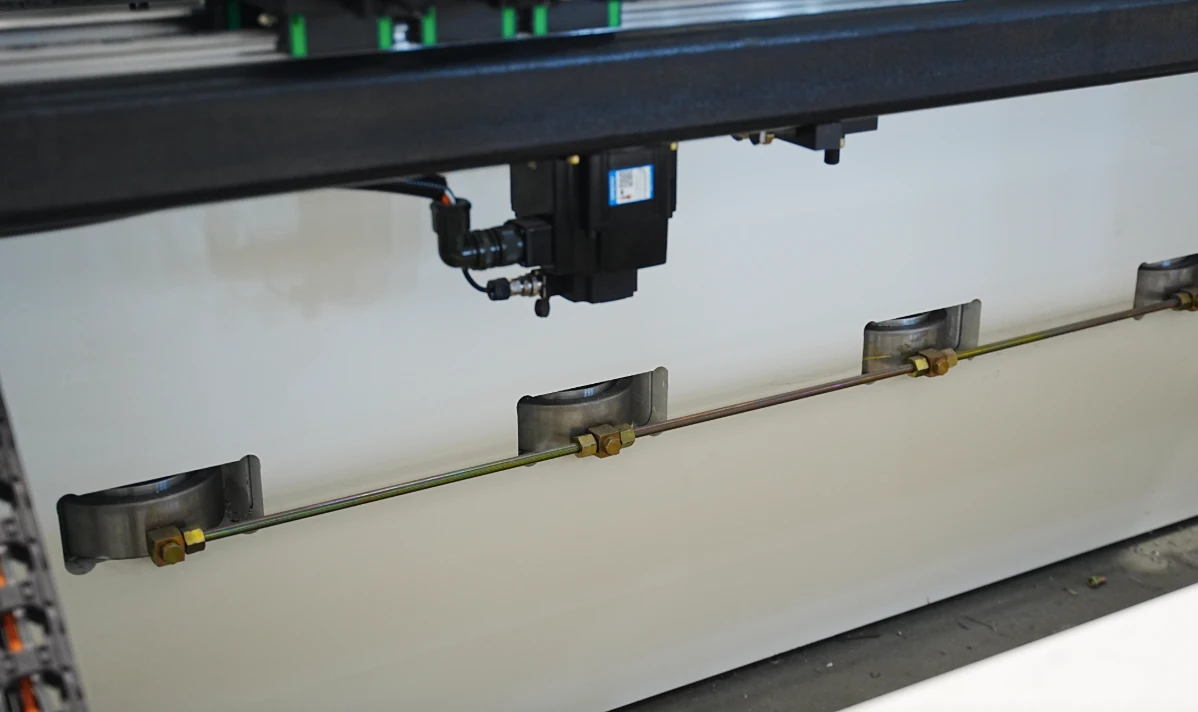
Hydraulisk bomnering använder cylindrar eller stöd i pressborden för att anbringa uppåtriktad kraft under bockningscykeln. Ett styrd hydraultryck genererar denna kraft, vilket bidrar till att motverka pressbordets nedböjning under bockningslasten.
Skillnaden är fysisk: kilar skapar kompensation genom sin justerade geometri, medan hydrauliska stöd skapar kompensation genom pålagd kraft. Hydraultrycket måste vara anpassat till den erforderliga kompensationen; att helt enkelt öka det är inte en generell lösning på ojämna vinklar.
Schabloninlägg ger lokal korrigering men kräver godkända material och noggrann inställning
Schabloner är tunna distanser som ändrar stödhöjden på utvalda platser. Där maskinen och verktygen tillåter det kan de ge en lokal korrigering i stället för att justera pressbordets övergripande bomneringsprofil.
Använd endast tillverkargodkända shims-material, dimensioner, placeringar och installationsprocedurer för maskinen och verktygen. Felaktig placering kan göra att verktyget får ojämnt stöd eller hindra säker fastspänning. Improviserade distanser är inte en likvärdig ersättning.
För att återskapa en inställning med shims krävs att den godkända tjockleken och placeringen återskapas, inte enbart att man minns en bombningsinställning. Det gör dokumentation och fysiska kontroller särskilt viktiga när verktyget tas bort och monteras tillbaka.
Manuell och CNC beskriver justeringsmetoder – inte separata bombningsmekanismer
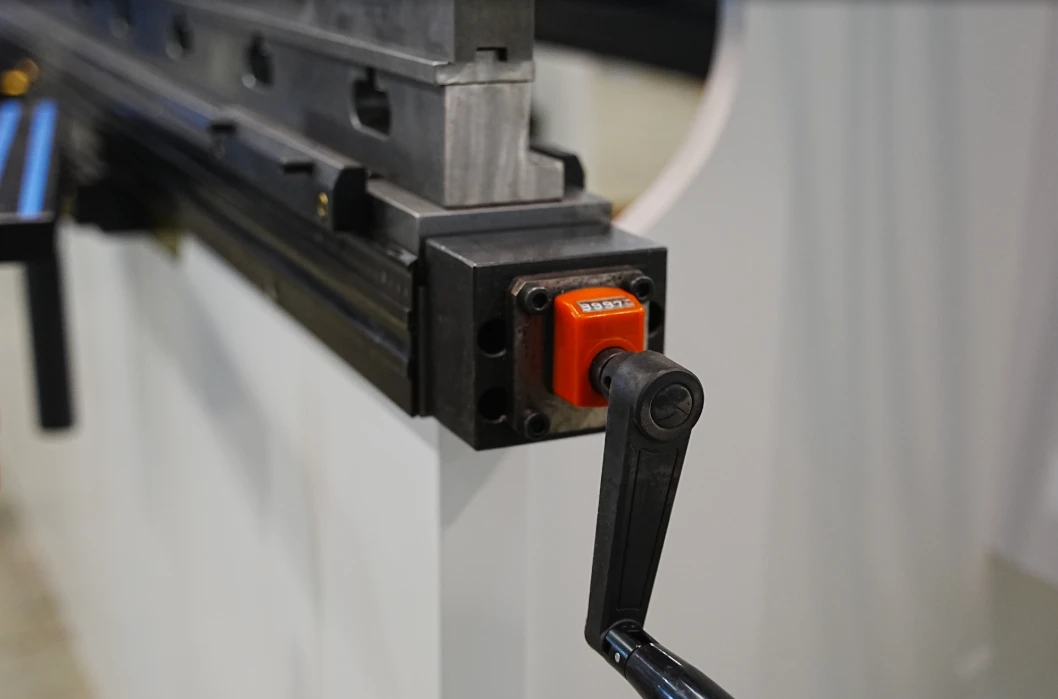
Manuell och CNC beskriver hur kompensationen justeras, inte hur den åstadkoms. CNC står för datoriserad numerisk styrning (computer numerical control).
Till exempel kan en operatör vrida på ett justerelement för att flytta mekaniska kilar, eller så kan en CNC-styrd motor flytta dem. Båda förblir mekanisk bombning. Hydraulisk kompensation kan på samma sätt få en operatörsvald inställning eller ett programmerat kommando.
En CNC-märkning anger därför styrningskapacitet – inte ett bevis på att maskinen mäter faktiska bockningsvinklar eller korrigerar dem automatiskt.
Jämför inställningsinsats, repeterbarhet och styrning: automatiska inställningar innebär inte nödvändigtvis återkopplad (closed-loop) korrigering
Jämför den installerade utrustningen i stället för att anta att en mekanism är universellt överlägsen:
| Metod | Inställningsinsats och repeterbarhet | Tillgänglig styrning |
|---|---|---|
| Mekaniska kilar | Inbyggd justering undviker att behöva återskapa en distanslayout. Sparade inställningar hjälper till att reproducera profilen. | Manuell eller CNC-justering, beroende på utrustning. |
| Hydrauliska stöd | Att ändra ett tryckkommando kan förenkla omställningar. Repeterbarheten beror på konsekvent hydrauliskt svar. | Kontrollerat stödtryck; återkopplingskapacitet beror på systemet. |
| Godkända shims | Installation och kontroll sker praktiskt. Repeterbarheten beror på att tjocklek och placering återges. | Lokal korrigering vid tillverkargodkända positioner. |
En beräknad bombning är en startinställning, inte ett verifierat bockningsresultat. En styrenhet kan beräkna kompensation utifrån inmatade jobbdata och tillämpa den utan att mäta den resulterande deflektionen eller vinklarna. Felaktiga indata eller skillnader mellan förväntat och faktiskt bockningsbeteende kan därför leda till ett vinkelfel.
Sluten reglering använder ett uppmätt resultat för det anpassade kommandot. Det som mäts spelar roll: hydraulisk tryckåterkoppling styr trycket; deflektionsåterkoppling styr kompensationen mot uppmätt rörelse. Inera av dem bevisar i sig att vinklarna på den avlastade detaljen uppfyller jobbkravet.
Oavsett det installerade systemet är nästa steg en kontrollerad testbockning: mät den frigjorda detaljen och använd resultaten för att avgöra om den beräknade eller sparade inställningen behöver justeras.
När bombning är viktig och hur man kontrollerar inställningen

Behandla den rekommenderade bombningen som en utgångspunkt, inte ett godkänt resultat. Verifiera den genom att jämföra obelastade bockningsvinklar nära båda ändarna och i mitten av en representativ provbockning.
Längre bockningar och högre bockningslaster gör i regel deflektionskompensation viktigare
Bockningskraften böjer pressverktygets pressbalk och bord. Vid typisk centrerad belastning minskar denna nedböjning stansens inträngning mer nära mitten än vid ändarna, vilket gör mitten av bockningen öppnare. Längre bockningar exponerar mer av denna variation, medan högre bockningsbelastningar generellt ökar maskinens nedböjning.
Det finns ingen generell bockningslängd vid vilken bombering blir nödvändig, eller ett enda bomberingsvärde som passar alla långa detaljer. Maskinens styvhet, belastningsmönster, verktyg och erforderlig vinkeltolerans bestämma hur mycket kompensation jobbet behöver.
Börja med tillverkarens rekommenderade inställning för materialet, verktyget, bockningslängden och belastningen
Följ maskintillverkarens inställningsrutin eller styrenhetens rekommendation med de faktiska jobbdata:
- Materialkvalitet och tjocklek.
- Stans- och dyngeometri, inklusive V-öppning—bredden på dynöppningen.
- Bockningslängd och position längs med pressbordet.
- Förväntad bockningskraft, ofta visad som tonnage.
Dessa indata beskriver den belastning som kompensationen måste motverka. En återkallad inställning är endast användbar när dess ursprungliga förhållanden matchar den nya inställningen. Innan provning, bekräfta att belastningen, verktyget, placeringen och justeringen ligger inom tillverkarens gränser samt följ erforderlig säker inställningsrutin. Bombning ökar inte maskinens märkta kapacitet.
Gör en provbockning och mät den obelastade innervinkeln i båda ändarna och i mitten
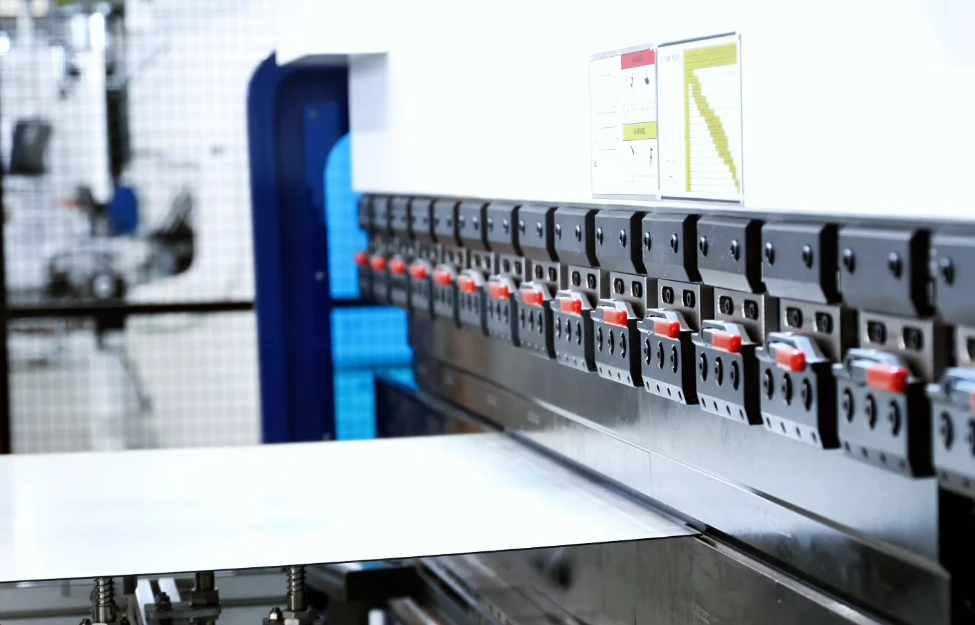
Använd en provbit som representerar produktionsmaterialet, tjockleken, bockningslängden, verktyget och placeringen. En kort spillbit kan inte validera kompensation för en mycket längre bockning eftersom den belastar maskinen på ett annat sätt.
Efter avlastning och säker borttagning av detaljen, mät dess obelastad innesluten vinkel: innervinkeln mellan de två bockade skänklarna utan någon pålagd bockningskraft. Detta fångar upp effekten av återfjädrande – den vinkeländring som sker när belastningen tas bort.
- Mät nära vardera ände och i mitten, och välj platser där mätverktyget kan sitta stadigt.
- Använd samma mätverktyg och mätmetod på varje plats, med konsekvent kontakt på de raka delarna av båda skänklarna.
- Lägg till mätplatser på längre böjar eller där detaljens geometri eller vinkelmönster ändras.
- Registrera avläsningarna per position, inte bara som ett genomsnitt; ett genomsnitt kan dölja en skillnad mellan mitt och ände.
Bedöm mätningarna utifrån jobbets specificerade vinkeltolerans i stället för att förlita dig på om bocken ser rak ut.
Finjustera inställningen med maskinens procedur och testa sedan igen
Använd det uppmätta vinkelmönstret för att vägleda kompensationsobjekt genom maskinens föreskrivna procedur. Låt de övriga jobbvillkoren vara oförändrade, registrera justeringen och upprepa den representativa bocken och mätningarna. Den nödvändiga justeringen beror på maskinen och uppställningen; en vinkelskillnad omvandlas inte till ett universellt bombningssteg.
Bekräfta både konsekvens längs bocken och målvinkeln. Om avläsningarna stämmer överens men alla missar målet är mer bombning inte det lämpliga standardresponset: kontrollera det totala bockningsdjupet eller vinkelkorrigeringen via maskinens procedur. Efter den korrigering, verifiera hela mätmönstret igen.
Kontrollera igen efter ändringar av material, verktyg, bockningslängd eller belastningsposition
Upprepa kontrollen när materialkvalitet eller tjocklek, verktyg, bockningslängd eller placering ändras. Dessa ändringar kan förändra bockningskraften eller dess fördelning längs maskinen, så en tidigare framgångsrik bombningsinställning kanske inte längre passar belastningen.
Spara jobbets indata, bombningsinställning och uppmätta vinklar tillsammans. Den journalen gör en upprepad inställning lättare att reproducera utan att det lagrade värdet betraktas som bevis på noggrannhet.
Om avvikelsen kvarstår, använd dess mönster för att välja nästa undersökning. En skillnad mellan mitten och änden kan tala för ytterligare justering av bombningen; ett ensidigt eller lokaliserat fel kräver noggrannare kontroll av lastplacering, verktygsuppriktning eller materialkonsekvens — inte en automatisk ökning av kompensationen.
Vilka bockningsfel kräver något annat än bombning?
Välj nästa korrigering utifrån det uppmätta vinkelmönstret – inte enbart från förekomsten av ett vinkelfel.
En repeterbar, symmetrisk skillnad mellan mitt och ände tyder på att man bör kontrollera bombningen
När båda ändarna överensstämmer och mitten upprepade gånger skiljer sig åt under samma jobbvillkor, kontrollera om bombningen matchar belastningen. Det symmetriska mönstret är förenligt med maskindeflektion, men det fastställer inte bombning som den enda orsaken. Verktygsskick, materialkonsekvens och belastningsplacering spelar fortfarande roll.
När dessa villkor har verifierats stöder mönstret en undersökning av kompensationen genom maskinens procedur. Det inte rättfärdigar inte automatiskt en ökning av bombningen: en felaktig kompensationsprofil kan kräva mindre bombning snarare än mer.
Samma vinkelfel överallt kräver vanligtvis bockningsdjup- eller återfjädringskompensation
Om vinklarna stämmer överens längs bocken men alla missar målet åt samma håll, kontrollera det totala bockningsdjupet – stansens inträngning i dynan – och återfjädringskompensationen, tillägget för vinkelförändring efter avlastning.
Det omedelbara problemet är den totala vinkeln, inte en felmatchning mellan mitt och ände. Att lägga till bombning kan införa ojämnhet i en bock som var konsekvent men enhetligt fel i förhållande till målet.
Olikformiga ändar eller oregelbundna vinklar kräver kontroll av verktyg, uppriktning, material och belastning
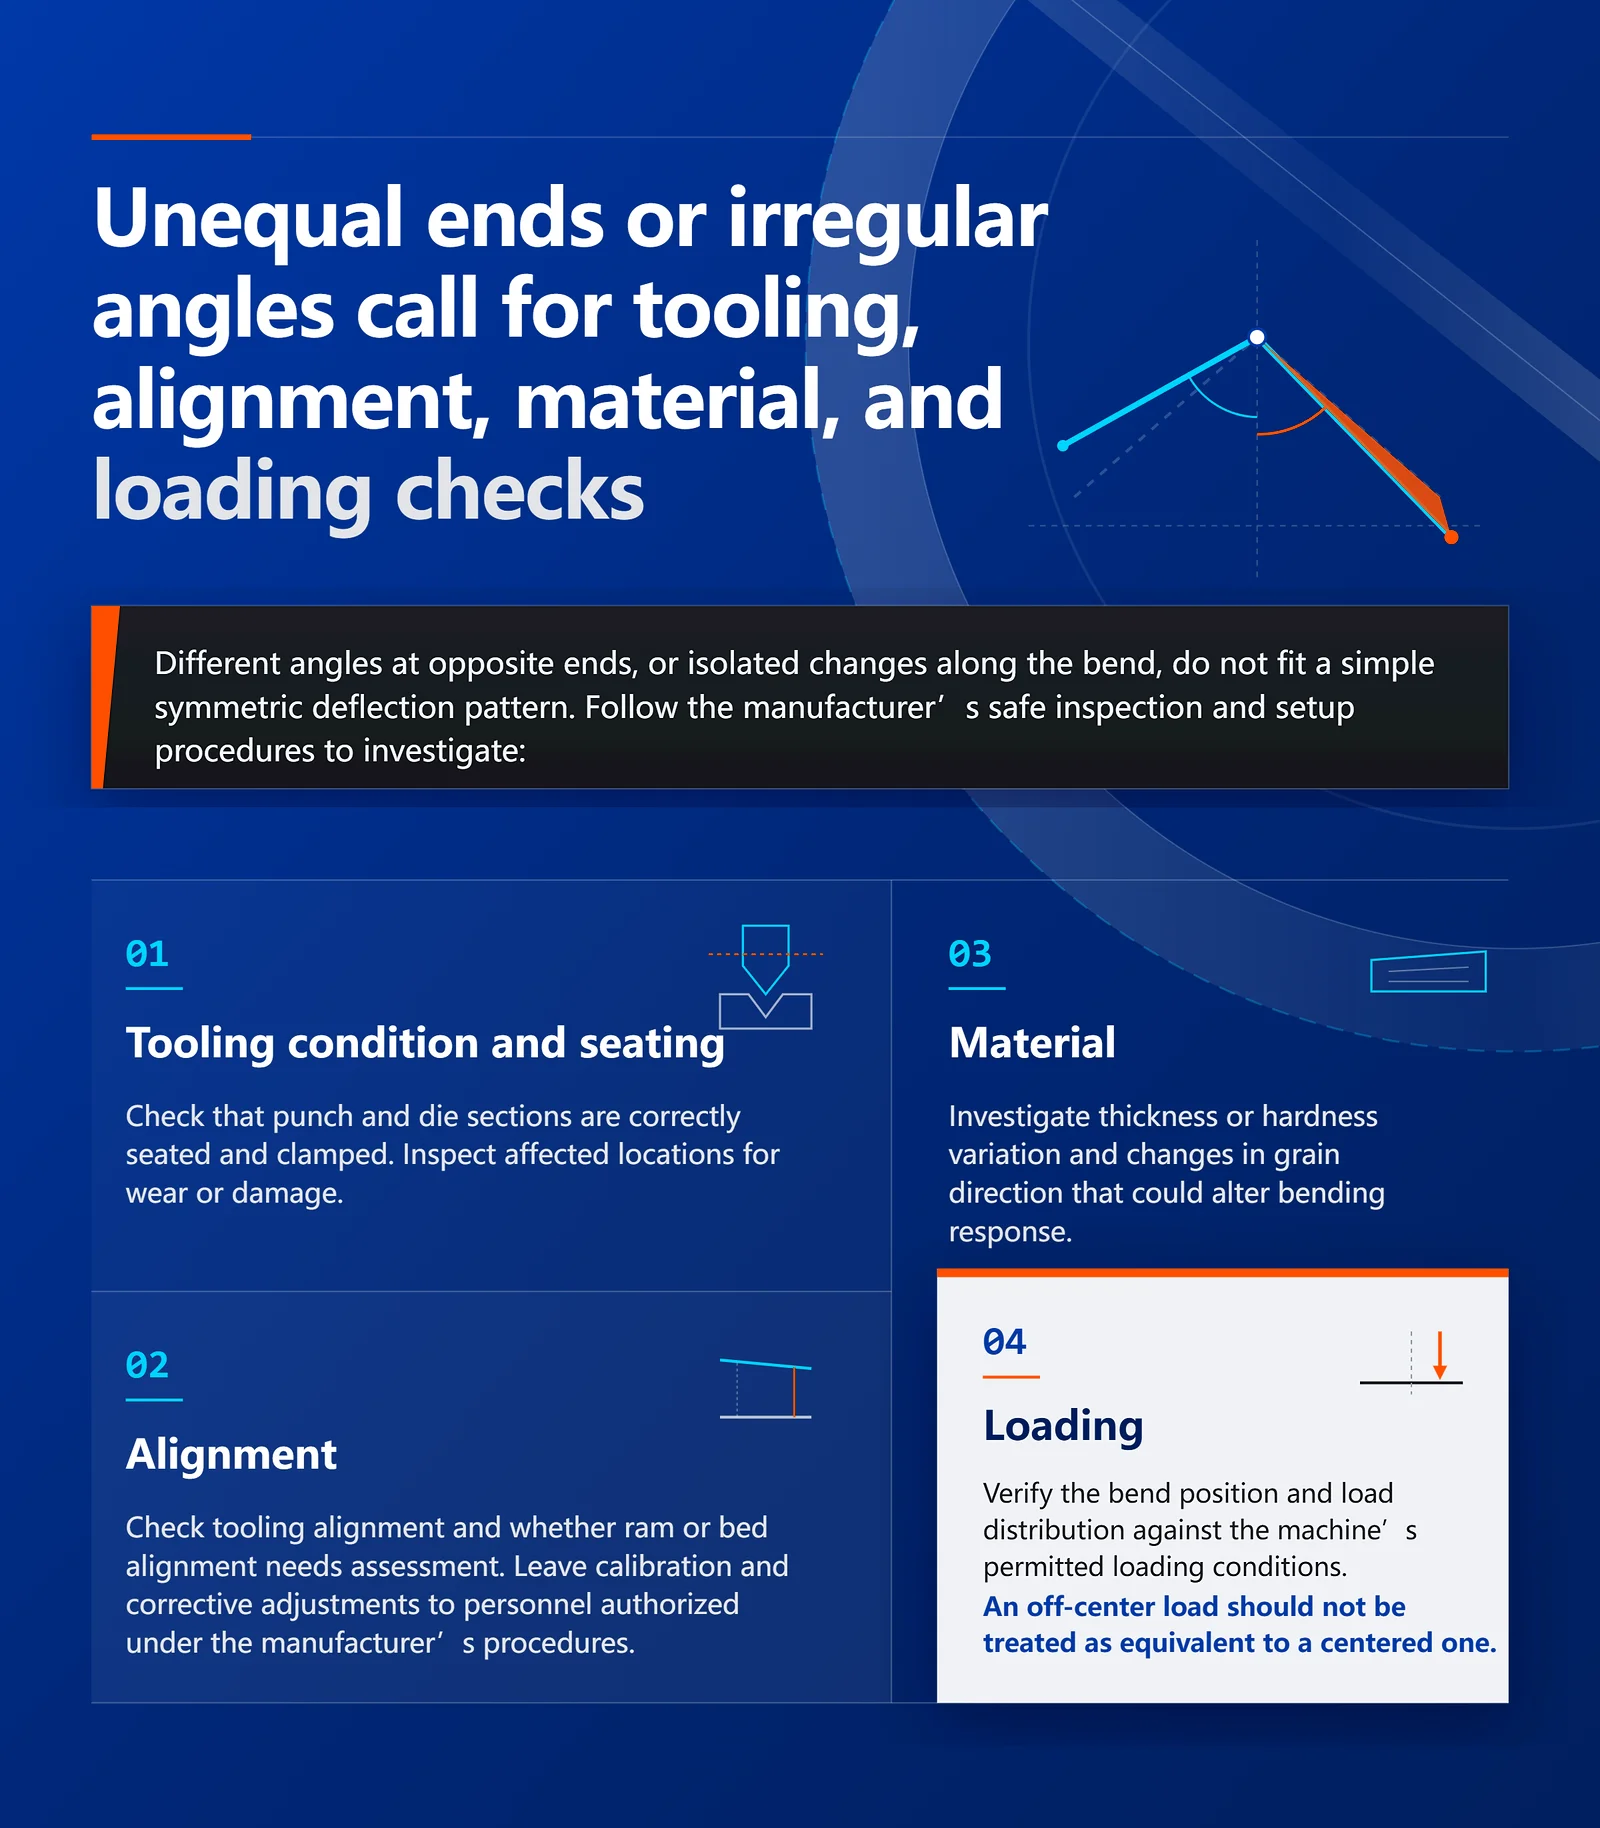
Olika vinklar i motsatta ändar, eller isolerade förändringar längs bockningen, följer inte ett enkelt symmetriskt deflektionsmönster. Följ tillverkarens säkra inspektions- och uppställningsprocedurer för att undersöka:
- Verktygsskick och montering: Kontrollera att stans- och dynsektioner är korrekt monterade och fastspända. Inspektera berörda platser med avseende på slitage eller skador.
- Justering: Kontrollera verktygsuppriktningen och om pressbalkens eller pressbordets uppriktning behöver utvärderas. Lämna kalibrering och korrigerande justeringar till personal som är auktoriserad enligt tillverkarens procedurer.
- Material: Undersök variationer i tjocklek eller hårdhet samt ändringar i kornriktning som kan påverka bockningsbeteendet.
- Inmatning: Kontrollera bockningsläget och lastfördelningen mot maskinens tillåtna belastningsförhållanden. En excentrisk last ska inte behandlas som likvärdig med en centrerad.
Mer bombning kan inte återställa slitna verktyg, montera en felaktigt fastspänd sektion eller eliminera materialvariationer. Det kan förbättra ett mätvärde samtidigt som andra försämras. Åtgärda den identifierade orsaken och bedöm sedan resultatet utifrån om den lossade detaljens vinklar uppfyller den angivna toleransen längs bockningen – inte utifrån om bombningsinställningen har ökats.