
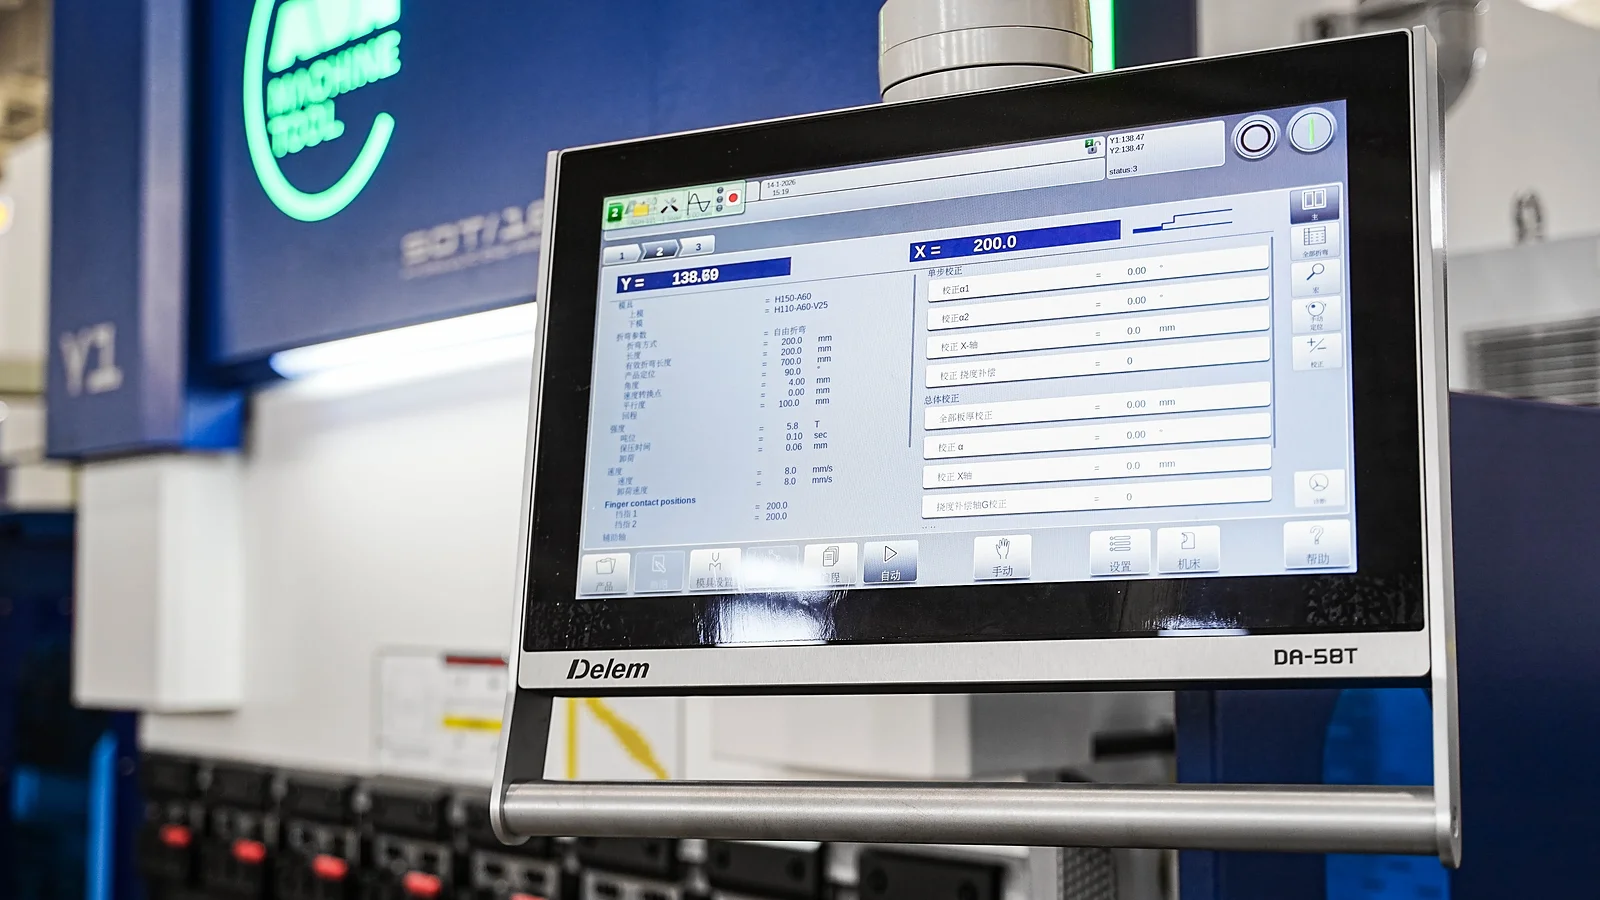
เมื่อไม่นานมานี้ ฉันได้ไปเยี่ยมชมร้านงานที่มีความละเอียดสูงซึ่งเพิ่งลงทุนแปดหมื่นดอลลาร์ในเครื่องพับโลหะ (press brake) ระดับสูงจากอิตาลี เครื่องนี้เป็นสุดยอดวิศวกรรม แต่ผู้ควบคุมเครื่อง—ไมค์ ผู้มีทักษะสามสิบปีที่ปลายนิ้ว—ยืนอยู่หน้าหน้าจอมัลติทัชขนาด 21 นิ้วโดยกอดอก แทนที่จะงอชิ้นงาน เขากำลังรอให้ซอฟต์แวร์เรนเดอร์โมเดลสามมิติของเหล็กฉาก 90 องศาง่าย ๆ เสร็จ แม้ว่าเครื่องใหม่จะเร็วกว่าเครื่องเก่าของเขา แต่เวลาการทำงานทั้งหมดกลับเพิ่มขึ้น.
การซื้อคอนโทรลเลอร์เครื่องพับโลหะที่ล้ำสมัยที่สุดไม่ได้รับประกันอนาคตของร้านคุณ—จริง ๆ แล้วมันอาจจำกัดผลผลิตเว้นแต่ว่าความซับซ้อนของซอฟต์แวร์จะสอดคล้องอย่างแม่นยำกับความสามารถทางกลของเครื่องและขีดความสามารถทางความคิดของผู้ควบคุม.
ที่เกี่ยวข้อง: ซอฟต์แวร์การพับโลหะด้วยเครื่องพับ
มายาคติเรื่อง “การป้องกันอนาคต”: เหตุใดคอนโทรลเลอร์ที่ล้ำสมัยมักทำให้ร้านของคุณช้าลง
ต้นทุนแฝงที่ไม่มีในโบรชัวร์: การฝึกอบรมผู้ควบคุมเครื่องใหม่
คอนโทรลเลอร์ซีรีส์ ESA S800 เป็นระบบที่ทรงพลังอย่างยิ่ง ซึ่งสามารถจัดการแกนได้ตั้งแต่ 3 ถึง 128 แกน ในทางทฤษฎี ความสามารถในการขยายขนาดนั้นดูเหมือนจะเหมาะสำหรับโรงงานที่กำลังขยายตัว แต่เอกสารของผู้ผลิตเองได้ระบุคำเตือนไว้อย่างชัดเจนว่า: เนื่องจากฟังก์ชันการทำงานที่กว้างขวาง ระบบจึงต้องใช้ “เวลาในการเรียนรู้และปรับตัวมากขึ้น” นี่ไม่ใช่ปัญหาการเริ่มต้นใช้งานเพียงครั้งเดียว แต่เป็นต้นทุนที่เกิดขึ้นอย่างต่อเนื่องต่อความยืดหยุ่นในการผลิต สำหรับโรงงานที่ต้องการผลกำไรจากระบบอัตโนมัติโดยไม่สร้างภาระให้กับผู้ปฏิบัติงานด้วยความซับซ้อนที่มากเกินไป, ADH Machine Tool นำเสนอทางเลือกที่สมดุลผ่าน เครื่องพับซีเอ็นซี (CNC Press Brake), โดยรวมการควบคุมหลายแกนที่แม่นยำเข้ากับอินเทอร์เฟซที่ออกแบบมาเพื่อให้ใช้งานได้ง่ายในทุกวัน.
คอนโทรลเลอร์ที่ออกแบบมาเพื่อจัดการ 128 แกนมีอินเทอร์เฟซที่ถูกกำหนดให้ซับซ้อนโดยธรรมชาติ ซึ่งหมายความว่า “เส้นทางสู่ชิ้นงาน” สำหรับงานง่าย ๆ แบบ 2 แกนเต็มไปด้วยพารามิเตอร์ที่ไม่จำเป็น ผู้ควบคุมเครื่องซึ่งเคย “หมุนปุ่มแล้วทำ” ได้เลย ตอนนี้ต้องนำทางผ่านโครงสร้างตรรกะที่ตั้งใจไว้สำหรับสายการผลิตอากาศยานหุ่นยนต์ เพียงเพื่อที่จะพับแผ่นบาง ๆ ฟีเจอร์ที่เพิ่มเติมแต่ละรายการสร้างโอกาสอีกทางหนึ่งที่จะเกิดความผิดพลาดในการป้อนข้อมูลหรือการค้างของโปรแกรม.
ในการผลิตปริมาณสูง “เวลาในการปรับตัว” หมายถึง “เวลาที่แกนสไปรเดิลไม่ได้ทำงาน” ถ้าผู้ควบคุมเครื่องที่มีทักษะสูงสุดของคุณใช้เวลายี่สิบนาทีแก้ไขปัญหาซอฟต์แวร์แทนที่จะใช้งานลูกสูบ คอนโทรลเลอร์จะหยุดเป็นข้อดีและกลายเป็นข้อจำกัด คุณไม่ได้จ่ายแค่ค่าไลเซนส์ แต่ยังต้องจ่ายทุกนาทีนั้นที่ผู้ควบคุมจ้องอยู่หน้าจอแทนที่จะทำงานกับโลหะ.
แต่จะเกิดอะไรขึ้นเมื่อหน้าจอนั้นเริ่มแสดงข้อมูลที่ผู้ควบคุมไม่จำเป็นต้องเห็น?
เมื่อภาพสามมิติกลายเป็นสิ่งรบกวนแทนที่จะเป็นเครื่องมือ
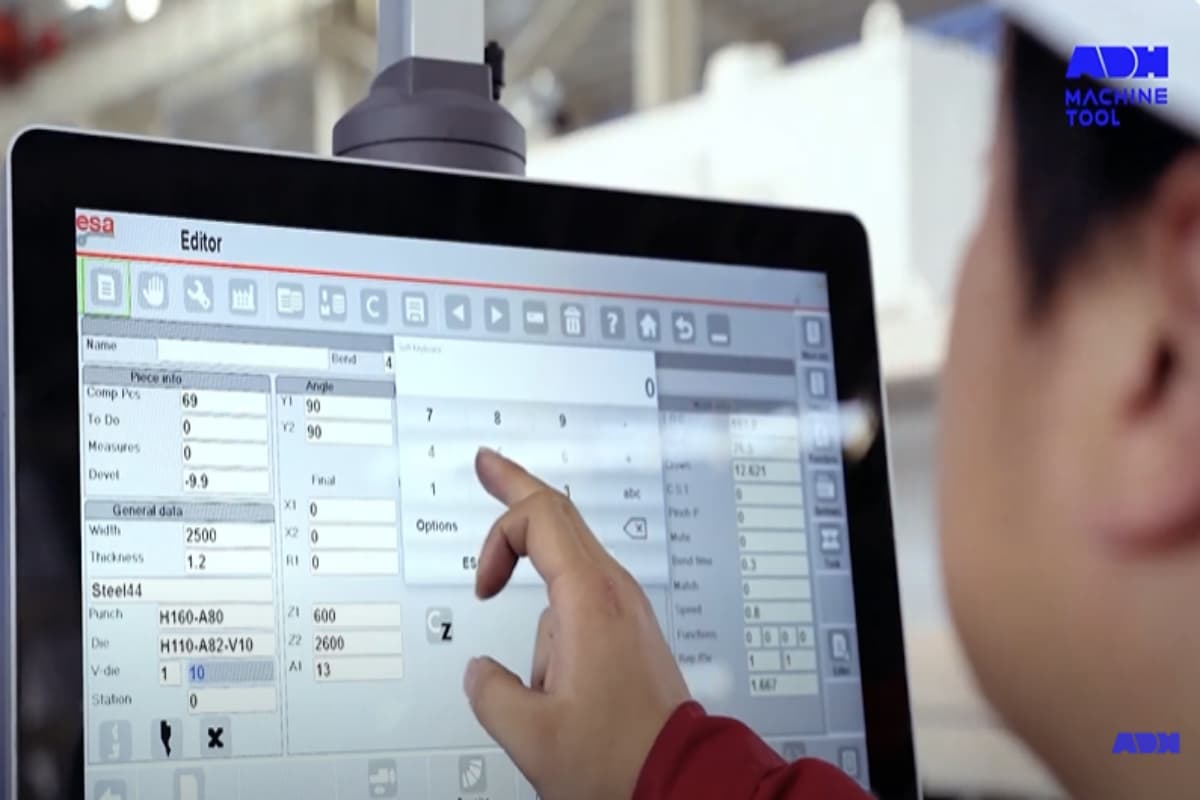
ESA S875 มาพร้อมหน้าจอมัลติทัชขนาดใหญ่ 21 นิ้วและความสามารถในการนำเข้าไฟล์ CAD 3D แบบเต็ม โดยถูกโฆษณาว่าเป็นตัวเลือก “ที่เหมาะที่สุด” สำหรับงานละเอียดสูง ในทางตรงกันข้าม ESA 640 รุ่นเริ่มต้นมีหน้าจอ 15 นิ้วที่เน้นตรรกะแบบ 2D สำหรับร้านที่ทำงานพับหลายขั้นตอนบนโลหะราคาแพง การเรนเดอร์ 3D จะช่วยป้องกันการสูญเสียวัสดุ แต่สำหรับร้านที่ผลิตร่องตัว U ง่าย ๆ หลายพันชิ้น เครื่องยนต์ 3D นั้นกลับเพิ่มความฝืด.
การสร้างโมเดล 3D ต้องใช้พลังประมวลผล และที่สำคัญกว่านั้น ต้องใช้ความใส่ใจของผู้ควบคุมในการยืนยันว่าทิศทางในดิจิทัลตรงกับของจริง เมื่อเป็นงานทำซ้ำ ๆ ความพยายามทางความคิดเพื่อให้สอดคล้องกับภาพ 3D จะชะลอการทำงาน ผู้ควบคุมเริ่มสงสัยกับตัวหยุดกลไกและเริ่มลังเลกับภาพจำลอง.
หน้าจอขนาดใหญ่มักจะนำ “ฟีเจอร์ที่ไม่จำเป็น” (feature creep) เข้ามาในขั้นตอนการทำงาน ผมเคยเห็นโรงงานที่ผู้ปฏิบัติงานใช้เวลาหมุนโมเดล 3D บนหน้าจอขนาด 21 นิ้วเพื่อให้ดู “ถูกต้อง” มากกว่าเวลาที่ใช้ตรวจสอบมุมของชิ้นงานที่เสร็จแล้ว เครื่องมือควรจะกลมกลืนไปกับเนื้องาน แต่คอนโทรลเลอร์ 3D ระดับไฮเอนด์กลับพยายามทำตัวให้เป็นจุดสนใจอยู่ตลอดเวลา.
ถ้าซอฟต์แวร์ของคุณแสดงสภาพแวดล้อมสามมิติในขณะที่คุณกำลังจัดการงานการผลิตสองมิติ คุณกำลังจ่ายเงินเพื่อดูภาพยนตร์ที่คุณไม่มีเวลาดู.
ภาพลวงตาแห่งศักยภาพ: จ่ายเงินเพื่อควบคุมห้าแกนในเครื่องที่มีเพียงสามแกน
GlobalSpec ระบุว่าเครื่องพับโลหะแบบกลไกเหมาะที่สุดสำหรับการผลิตในปริมาณมาก ในขณะที่เครื่องพับแบบเซอร์โวไฟฟ้าเหมาะสำหรับงานปริมาณน้อยแต่หลากหลายอย่างเฉพาะทาง อย่างน่าขันที่ OEM มักจับคู่คอนโทรลเลอร์หลายแกนที่ซับซ้อนที่สุดเข้ากับรุ่นเซอร์โวไฟฟ้า ซึ่งหมายความว่าเจ้าของร้านซื้อเครื่องด้วยเหตุผลเรื่องความแม่นยำ แต่กลับได้คอนโทรลเลอร์ที่ล้ำหน้ากว่าความสามารถทางกลของเครื่องมาก.
การซื้อคอนโทรลเลอร์ที่สามารถจัดการการเคลื่อนที่ได้ 5 หรือ 6 แกน ในขณะที่เครื่องจักรของคุณใช้เพียง 3 แกน (Y1, Y2 และ X) ก็เหมือนกับการนำพวงมาลัยรถแข่ง Formula 1 มาใส่ในรถยก คุณจะได้ปุ่มและสวิตช์มากมายที่ไม่ได้ทำหน้าที่อะไรเลย แกนที่ไม่ได้ใช้งานหรือ “แกนผี” เหล่านี้ยังคงปรากฏอยู่ในซอฟต์แวร์ ซึ่งมักจะบังคับให้ผู้ปฏิบัติงานต้องข้ามคำเตือนหรือป้อนค่า “0” สำหรับพารามิเตอร์ที่เครื่องจักรไม่มีอยู่จริง.
ความไม่เข้ากันดังกล่าวทำให้เกิด “ภาระทางดิจิทัล” (digital overhead) ที่ทำให้ทุกโปรแกรมมีความซับซ้อน คอนโทรลเลอร์จะคำนวณจลนศาสตร์สำหรับการเคลื่อนที่ที่เครื่องจักรไม่สามารถทำได้อยู่ตลอดเวลา ในขณะที่ผู้ปฏิบัติงานต้องคอยเพิกเฉยต่อข้อมูลที่ไม่เกี่ยวข้อง คุณได้จ่ายเงินเพิ่มสำหรับอนาคตสมมติที่อาจมีการเพิ่มแกน R หรือ Z1/Z2 เข้ามา แต่จนกว่าจะถึงวันนั้น ปัจจุบันกลับกลายเป็นเรื่องที่ยุ่งยากมากขึ้น.
ปัญหาหลักไม่ใช่ว่าคอนโทรลเลอร์นั้น “ล้ำสมัย” หรือไม่ แต่เป็นเรื่องที่ว่าความฉลาดของซอฟต์แวร์นั้นสอดคล้องกับขีดความสามารถทางกลไกของเครื่องจักรอย่างแม่นยำหรือไม่.
การจับมือของฮาร์ดแวร์: เครื่องจักรของคุณกำลังบอกคุณอยู่แล้วว่ามันต้องการอะไร
คุณสามารถเชื่อมต่อคอนโทรลเลอร์กราฟิก 3D $15,000 เข้ากับเบรกกลที่มีอายุสามสิบปีได้ หน้าจอจะเปิดขึ้น เมนูจะแสดงผลคมชัดในความละเอียดสูง แต่เครื่องจักรก็ยังคงเลื่อนไปสามในพันของนิ้วภายใต้แรงโหลด สมองดิจิทัลอันทรงพลังไม่สามารถดึงความแม่นยำระดับพันส่วนของนิ้วออกมาจากฮาร์ดแวร์ที่สึกหรอได้ แรงผลักดันของตลาดดึงดูดผู้ซื้อมาสู่ซอฟต์แวร์ที่มีสเปกเกินจริง แต่การดัดแปลงเครื่องจักรยังคงเป็นเรื่องทางกายภาพล้วนๆ: ขีดจำกัดทางกลเป็นตัวกำหนดความแม่นยำสูงสุดที่คอนโทรลเลอร์จะทำได้ การเพิกเฉยต่อองค์ประกอบทางกายภาพก็เหมือนกับการส่งสัญญาณเซอร์โวความถี่สูงผ่านวาล์วสปูลที่เต็มไปด้วยตะกอนหนืด—เสียเงินเพื่อความเร็วระดับมิลลิวินาทีที่ฮาร์ดแวร์ช้าเกินกว่าจะตอบสนองทัน.
คุณจะรู้ได้อย่างไรว่าคอขวดในการผลิตของคุณเกิดจากปัญหาดิจิทัล หรือเพราะเครื่องจักรที่สึกหรอเฉยๆ?
ข้อจำกัดทางกลเทียบกับข้อจำกัดของการควบคุม: การกำหนดคอขวดที่แท้จริง
เจ้าของโรงงานคนหนึ่งเพิ่งติดตั้ง Delem DA-69T ระดับท็อปบนเบรกไฮดรอลิกเก่าตัวหนึ่ง โดยคาดว่าการอัปเกรดจะช่วยลดเวลาในรอบการทำงานได้อย่างมาก ตัวคอนโทรลเลอร์ตัวใหม่นี้ประมวลผลโปรแกรมชิ้นงานในเสี้ยววินาที แต่เวลาระหว่างชิ้นงานกลับไม่เปลี่ยนแปลง ซอฟต์แวร์ส่งสัญญาณได้อย่างรวดเร็ว แต่โซลินอยด์วาล์วอัตราส่วนที่มีอายุยี่สิบปียังคงต้องใช้เวลา 400 มิลลิวินาทีในการเปลี่ยนตำแหน่ง และปั๊มไฮดรอลิกก็ยังต้องใช้เวลาในการสร้างแรงดัน เขาไม่ได้ซื้อการผลิตที่เร็วขึ้น—เขาเพียงแค่ซื้อ “ห้องรอที่เร็วกว่า” เท่านั้น.
ซอฟต์แวร์ทำงานได้แทบจะในทันที ในขณะที่พลศาสตร์ของของไหลและรีเลย์ทางกลถูกจำกัดด้วยกฎทางฟิสิกส์ การเปลี่ยนคอนโทรลเลอร์จะเพิ่มประสิทธิภาพได้ก็ต่อเมื่อความเร็วในการประมวลผลของคอนโทรลเลอร์เดิมเป็นคอขวดที่แท้จริง หากกระบอกสูบของคุณใช้เวลา 3 วินาทีในการลดระดับเนื่องจากการจำกัดการไหลของของไหลไฮดรอลิก โปรเซสเซอร์ที่เร็วขึ้นก็จะไม่สามารถลดเวลานั้นได้ เส้นทางของสัญญาณต้องถูกติดตามตั้งแต่หน้าจอไปจนถึงกระบอกสูบ หากความล่าช้าเกิดขึ้นหลังจากที่รีเลย์คลิก ปัญหาก็อยู่ที่ตัวกลไก.
ข้อจำกัดทางกายภาพส่งผลกระทบต่อซอฟต์แวร์ขั้นสูงอย่างรุนแรงที่สุดในจุดใด?
ข้อจำกัดของเพลาบิด: เหตุใดซอฟต์แวร์ที่ซับซ้อนจึงไม่สามารถแก้ไขการคลาดเคลื่อนทางกลได้

ที่ด้านหลังของเครื่องพับโลหะแบบไฮดรอลิกมาตรฐาน จะมีเพลาบิดเหล็กขนาดใหญ่เชื่อมระหว่างกระบอกสูบซ้ายและขวา เพื่อบังคับให้รามเคลื่อนที่อย่างสม่ำเสมอทั้งสองด้าน เนื่องจากการเชื่อมโยงทางกลที่แข็งนี้ช่วยให้การเคลื่อนไหวเกิดขึ้นอย่างสอดคล้องกัน คอนโทรลเลอร์ระดับเริ่มต้นอย่าง E21 หรือ TP10S จึงครองตลาดกลุ่มนี้ได้—พวกมันเพียงแค่ต้องควบคุมแกนความลึก (Y) เดียว หากรามเอียงไม่ขนานเล็กน้อย ผู้ปฏิบัติงานก็จะแก้ไขด้วยการเสริมระหว่างแม่พิมพ์.
ซอฟต์แวร์ไม่สามารถเจรจากับเหล็กแข็งได้.
การติดตั้ง CNC ขั้นสูงแบบซิงโครไนซ์—เช่น Cybelec ระดับสูงที่ออกแบบมาเพื่อควบคุม Y1 และ Y2 แยกกัน—บนเครื่องที่ใช้เพลาบิด จะทำให้เครื่องทำงานผิดพลาด คอนโทรลเลอร์ตรวจพบความต่างของมุมพับและพยายามขยับกระบอกสูบด้านซ้ายให้ลึกกว่าด้านขวาเล็กน้อย จากนั้นวาล์วไฮดรอลิกจะเปิด กระบอกสูบออกแรง และแท่งเหล็กแข็งก็ต่อต้าน คอนโทรลเลอร์จึงทริกข้อผิดพลาด “following-error” ทันที และหยุดเครื่อง การเคลื่อนไหวแบบจำกัดอยู่ในระนาบเดียวไม่สามารถทำให้โค้งชดเชยได้แบบไดนามิกผ่านซอฟต์แวร์.
หากการเชื่อมโยงทางกลขัดขวางการควบคุมขั้นสูง แล้วองค์ประกอบทางกายภาพใดทำให้มันเป็นไปได้?
ระบบเปิดกับระบบปิด: ตัวแปรเดียวที่ลดตลาดที่เป็นไปได้ลงครึ่งหนึ่ง
มาตรวัดเชิงเส้นแบบแก้วติดตั้งอยู่บนโครงด้านข้างของเครื่องพับโลหะ ทำหน้าที่วัดตำแหน่งของรามด้วยความละเอียด 0.0004 นิ้ว (0.01 มม.) และส่งข้อมูลนั้นกลับไปยังคอนโทรลเลอร์อย่างต่อเนื่อง ระบบนี้เรียกว่าระบบปิด (closed-loop): คอนโทรลเลอร์สั่งการให้เคลื่อนที่ มาตรวัดยืนยันตำแหน่งที่แม่นยำ และวาล์วจะปรับแบบเรียลไทม์เพื่อรักษาการจัดแนวอย่างสมบูรณ์ ในขณะที่ระบบเปิด (open-loop) ใช้เพียงเวลาเป็นตัวควบคุม—คอนโทรลเลอร์เปิดวาล์วตามระยะเวลาที่ตั้งไว้และถือว่ารามเคลื่อนไปถึงตำแหน่งเป้าหมาย.
คุณสมบัติทางกลนี้เพียงอย่างเดียว เป็นตัวกำหนดขอบเขตทั้งหมดของคอนโทรลเลอร์ที่สามารถใช้ได้.
หากเครื่องของคุณไม่มีมาตรวัดเชิงเส้นอิสระสำหรับ Y1 และ Y2 คุณไม่สามารถใช้คอนโทรลเลอร์ CNC แบบซิงโครไนซ์ได้ ครึ่งหนึ่งของโบรชัวร์ที่คุณเห็นจึงกลายเป็นสิ่งไม่เกี่ยวข้องโดยทันที คอนโทรลเลอร์หลายแกนพึ่งพาการป้อนกลับตำแหน่งแบบต่อเนื่องเพื่อคำนวณจลนศาสตร์ของมัน หากขาดวงจรปิดนี้ มันก็จะทำงานแบบตาบอด ทำให้ความสามารถอย่างการชดเชยแรงโค้งแบบไดนามิก การวัดมุมอัตโนมัติ และการควบคุมกระบอกสูบแยกกันกลายเป็นสิ่งไร้ประโยชน์.
แล้วจะเกิดอะไรขึ้นเมื่อโรงงานละเลยกฎง่ายๆ นี้และพยายามจับคู่ส่วนประกอบที่เข้ากันไม่ได้?
การทดสอบความไม่เข้ากัน: เมื่อขีดจำกัดของคอนโทรลเลอร์ต่ำกว่าค่าพื้นฐานของเครื่องจักร
เมื่อตรวจสอบคู่มืออุปกรณ์ที่ระบุระบบแกน 6+1 หรือ 8+1 คำแนะนำจะสอดคล้องโดยตรงกับตัวควบคุมเฉพาะ เช่น Delem DA-66T หรือ ESA S875W รุ่นเหล่านี้รวมถึง นิ้วเกจหลัง (backgauge fingers) (X1/X2, R1/R2, Z1/Z2) และแกนแอคทีฟโครวานิง (V) ที่เป็นอิสระ หากคุณพยายามประหยัดด้วยการติดตั้งตัวควบคุม 3 แกนพื้นฐานเข้ากับเครื่องจักร 6 แกน เท่ากับว่าคุณปิดการใช้งานอุปกรณ์นั้นไปโดยปริยาย มอเตอร์และบอลสกรูยังคงติดตั้งอยู่แต่ไม่ทำงาน เนื่องจากตัวควบคุมขาดตรรกะในการขับเคลื่อนพวกมัน ในกรณีนั้น พื้นฐานของเครื่องจักรของคุณจึงเกินความสามารถสูงสุดของตัวควบคุม.
ความไม่เข้ากันในทิศทางตรงข้ามก็สร้างความเสียหายไม่แพ้กัน การติดตั้งคอนโทรลเลอร์ 8 แกนบนเครื่อง 3 แกนมาตรฐานจะก่อให้เกิด “แรงเสียดทานดิจิทัล” ตลอดเวลา ผู้ปฏิบัติงานต้องนำทางผ่านเมนูที่ออกแบบมาสำหรับการควบคุมนิ้ว Z-axis แยก ต้องกรอกค่า “ศูนย์” ซ้ำๆ เพื่อปิดพารามิเตอร์ที่ผูกกับฮาร์ดแวร์ที่ไม่มีอยู่จริง คอนโทรลเลอร์ยังคงคำนวณจลนศาสตร์สำหรับแกนในจินตนาการ ทำให้ส่วนติดต่อรก และเพิ่มความเสี่ยงในการป้อนข้อมูลผิด.
การตรวจสอบความไม่สอดคล้องกันนั้นตรงไปตรงมา: นับ แกนจริงของคุณ, ตรวจสอบลูปป้อนกลับของคุณ, และเลือกซอฟต์แวร์ที่ตรงกับการกำหนดค่าทางกลไกนั้นอย่างแม่นยำ เมื่อเครื่องจักรและระบบควบคุมดิจิทัลของเครื่องซิงโครไนซ์กันอย่างสมบูรณ์แล้ว มีปัจจัยอื่นอีกเพียงปัจจัยเดียวเท่านั้นที่ยังคงสามารถลดทอนอัตราการผลิตของคุณได้.
อัตราส่วน “การตั้งค่าต่อการทำงาน” (Setup-to-Strike): การปรับอินเทอร์เฟซให้สอดคล้องกับผู้ปฏิบัติงานของคุณ
คุณได้ซิงโครไนซ์ฮาร์ดแวร์เข้ากับระบบควบคุมแล้ว สเกลเชิงเส้นวัดค่าได้อย่างแม่นยำ วาล์วตอบสนองทันที และความไม่เข้ากันทางกายภาพได้รับการแก้ไขแล้ว แล้วอะไรที่ขัดขวางการผลิตในตอนนี้? คำตอบคือคนที่ยืนอยู่หน้าจอแสดงผล คู่มืออุปกรณ์สำหรับเครื่องปั๊มเซอร์โวระดับไฮเอนด์มักยกย่องความสามารถในการ “ดัดชิ้นงานที่มีความแม่นยำสูง” แต่แทบไม่เคยกล่าวถึงทักษะของผู้ปฏิบัติงานที่จำเป็นเพื่อให้ได้ความแม่นยำนั้น ศักยภาพด้านความแม่นยำจะไร้ประโยชน์หากผู้ปฏิบัติงานขาดความสามารถทางความคิดในการจัดการอินเทอร์เฟซ ความไม่สมดุลนี้กำหนดอัตราส่วนการตั้งค่าต่อการทำงาน ซึ่งก็คือจำนวนนาทีที่ใช้ในการนำทางผ่านหน้าจอเทียบกับจำนวนวินาทีที่ใช้ในการดัดชิ้นงาน หากอัตราส่วนนั้นกลับตาลปัตร เทคโนโลยีของคุณจะลดอัตรากำไรของคุณลงอย่างมีประสิทธิภาพ.
ตัวควบคุมใหม่ของคุณกำลังทำลายความทรงจำด้านกล้ามเนื้อของผู้ปฏิบัติงานหรือไม่?
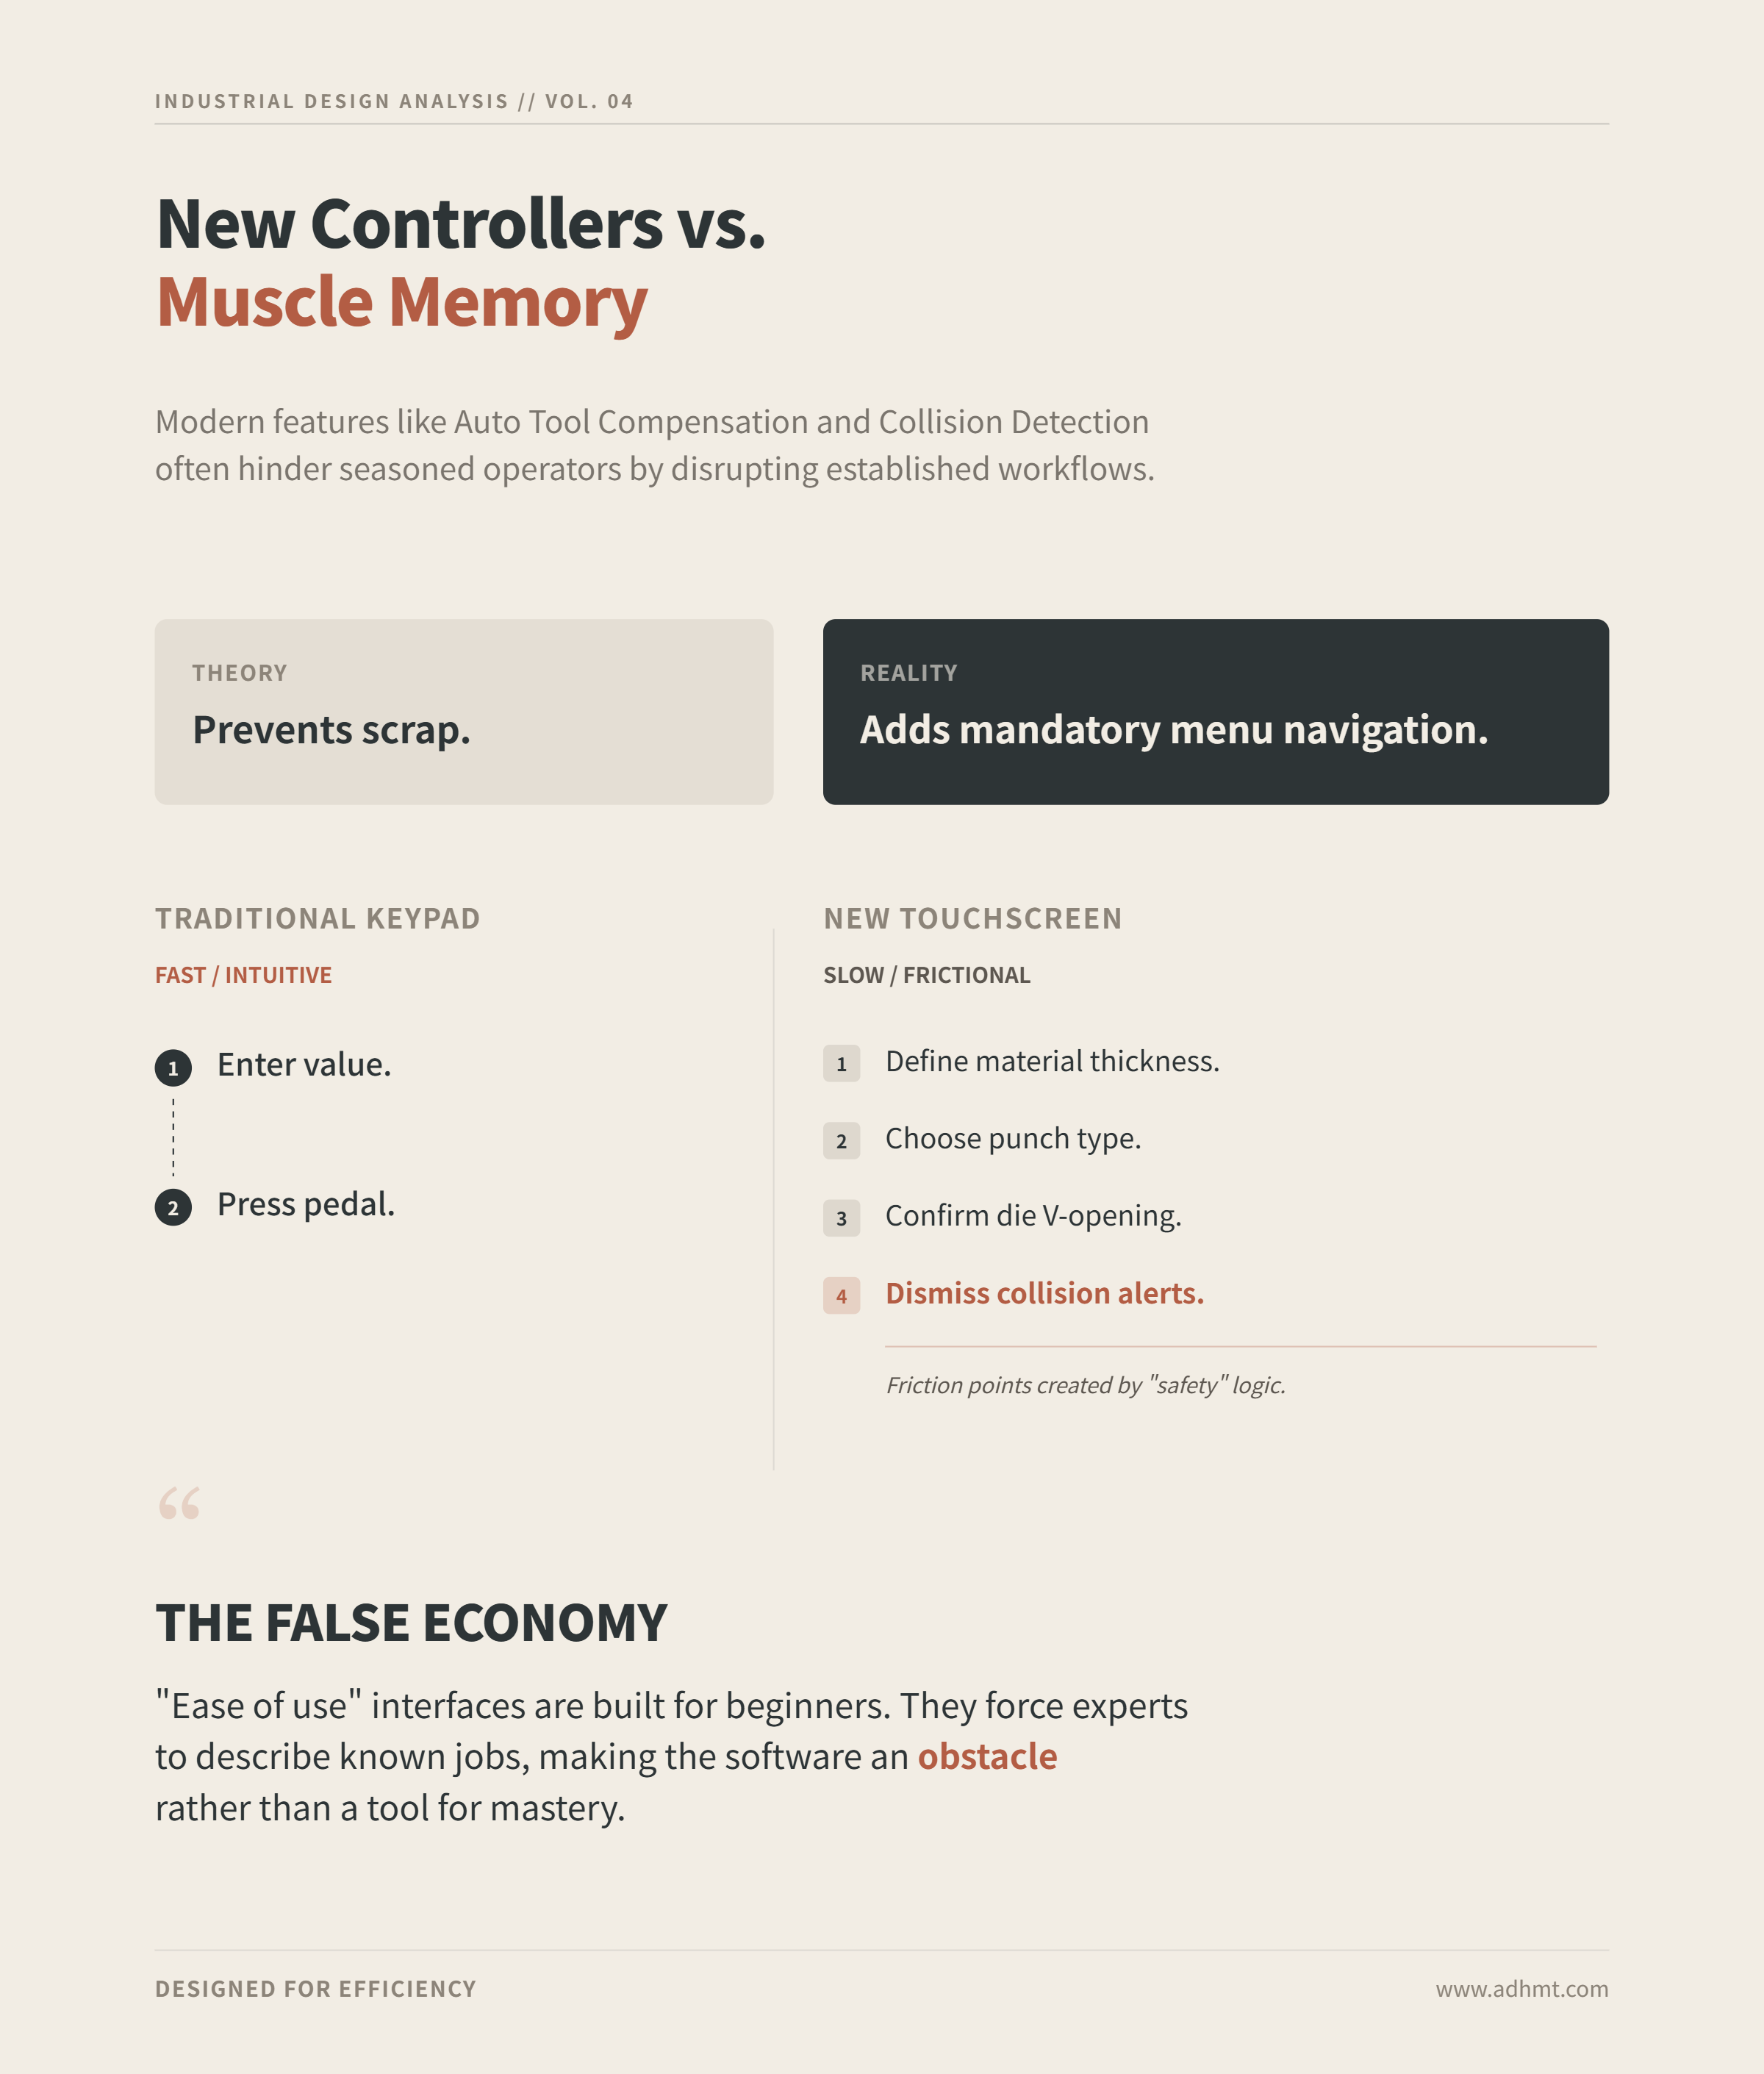
ลองพิจารณาความสามารถด้าน “การชดเชยเครื่องมืออัตโนมัติ” (Automatic Tool Compensation) และ “การตรวจจับการชน” (Collision Detection) ที่มักปรากฏในโบรชัวร์อัปเกรดรุ่นใหม่ๆ ในทางทฤษฎี สิ่งเหล่านี้ช่วยป้องกันของเสีย แต่ในทางปฏิบัติ สิ่งเหล่านี้กลับเพิ่มขั้นตอนการนำทางเมนูที่จำเป็นเข้ามา ผู้ปฏิบัติงานที่ช่ำชองซึ่งมีประสบการณ์หลายปีในการดัดชิ้นงานแบบ Air-bending สำหรับฉากมาตรฐาน 90 องศา ย่อมทราบดีถึงความลึกของแกน Y ที่แม่นยำซึ่งจำเป็นสำหรับมุมนั้นอยู่แล้ว.
บนตัวควบคุมแบบแป้นกดแบบดั้งเดิม พวกเขาเพียงแค่ป้อนค่าตัวเลขแล้วเหยียบแป้นเหยียบ.
บนระบบหน้าจอสัมผัสรุ่นใหม่ที่เต็มไปด้วยฟีเจอร์ พวกเขาต้องกำหนดความหนาของวัสดุ เลือกประเภทของพั้นช์ ยืนยันช่องเปิด V ของดาย และปิดการแจ้งเตือนการชนก่อนที่แรมจะเลื่อนลงมา ซอฟต์แวร์บังคับให้พวกเขาต้องอธิบายงานที่พวกเขาเข้าใจดีอยู่แล้ว นี่คือจุดที่คำกล่าวอ้างเรื่อง “ความง่ายในการใช้งาน” กลายเป็นความประหยัดที่ผิดพลาด คุณซื้ออินเทอร์เฟซที่ตั้งใจไว้สำหรับผู้เริ่มต้น แต่กลับนำไปใช้กับผู้ปฏิบัติงานที่ช่ำชองซึ่งเพียงแค่ต้องการให้ซอฟต์แวร์ไม่เข้ามาขัดจังหวะการทำงานเท่านั้น.
ทำไมการป้อนค่าตัวเลขโดยตรงถึงเหนือกว่าการเขียนโปรแกรมแบบกราฟิกในการผลิตชิ้นงานซ้ำ
ผู้จำหน่ายตัวควบคุมจงใจทำให้ความแตกต่างระหว่างระดับตลาดพร่ามัว ระบบสำหรับการพับขั้นพื้นฐานมักถูกโฆษณาควบคู่กับเครื่องจักร 156 แกนที่รองรับการนำเข้า CAD 3D เต็มรูปแบบ ทำให้เกิดภาพลวงตาว่าทั้งสองเหมาะกับงานในโรงเดียวกัน ความเข้าใจผิดคือการคิดว่าอินเทอร์เฟซแบบกราฟิก 3D นั้นเหนือกว่าโดยอัตโนมัติ.
ไม่ใช่เช่นนั้น.
การแสดงโมเดล 3D ของชิ้นงานบนคอนโซลของเครื่องมีค่ามากสำหรับการดัดหลายขั้นตอนที่ซับซ้อน ซึ่งผู้ปฏิบัติงานต้องการการยืนยันภาพเพื่อหลีกเลี่ยงการชนกันระหว่างขอบและเครื่องมือ แต่สำหรับชิ้นงานที่มีรูปทรงง่ายและผลิตซ้ำ อินเทอร์เฟซแบบกราฟิกเพียงเพิ่มแรงเสียดทานดิจิทัล การป้อนค่าตัวเลขโดยตรงช่วยให้ผู้ปฏิบัติงานข้ามขั้นตอนการเรนเดอร์ไปทั้งหมด ใช้ตัวควบคุมราวกับเครื่องคิดเลขแทนแพลตฟอร์มออกแบบ ทุกช่วงเวลาที่ตัวประมวลผลใช้ในการวาดภาพชิ้นงาน คือตอนที่กระบอกยังคงว่าง.
เกิดอะไรขึ้นเมื่อผู้ปฏิบัติงานของคุณก้าวข้ามขีดจำกัดทางเทคนิค
คู่มือผู้ซื้อในอุตสาหกรรมมักแนะนำให้ซื้อเครื่องจักรที่มีขนาดรองรับโครงการในอนาคต การใช้ตรรกะ “การรองรับอนาคต” (future-proofing) แบบเดียวกันนี้กับอินเทอร์เฟซซอฟต์แวร์ถือเป็นความผิดพลาดร้ายแรง เมื่อคุณลงทุนในคอนโทรลเลอร์ที่ออกแบบมาสำหรับช่างเทคนิคในอุดมคติที่มีทักษะสูง แต่พนักงานจริงของคุณประกอบด้วยผู้ปฏิบัติงานที่เน้นการผลิตซึ่งทำงานภายใต้กำหนดเวลาที่กระชั้นชิด คุณจะพบกับเพดานทางเทคนิคที่จำกัดการทำงาน.
ผู้ปฏิบัติงานจะไม่ใช้ฟังก์ชันขั้นสูง แต่จะหลีกเลี่ยงโดยตั้งใจ.
เมื่อเจอกับหน้าจอที่ต้องกรอกข้อมูลยี่สิบรายการสำหรับการดัดงอแบบง่าย ๆ พวกเขาจะป้อนค่าระบุชั่วคราว ละเมิดระบบล็อกความปลอดภัย และใช้โปรไฟล์เครื่องมือทั่วไปเพื่อหลอกให้เครื่องทำงาน คุณจ่ายเพิ่มสำหรับจลนศาสตร์ขั้นสูง แต่พื้นโรงงานของคุณกลับแปลงระบบให้เป็นเบรกแบบแมนนวลเพื่อให้งานผลิตทัน ความซับซ้อนที่คุณซื้อเพื่อเตรียมพร้อมสำหรับอนาคตกลายเป็นเหตุผลที่ทำให้โรงงานคุณล้าหลังในวันนี้.
การบริหารการเปลี่ยนแปลง: ผู้ปฏิบัติงานชั้นนำของคุณอาจลาออกเพราะอินเทอร์เฟซใหม่ได้หรือไม่?
การบังคับให้อินเทอร์เฟซซับซ้อนกับผู้ปฏิบัติงานที่เร็วและทำงานตามสัญชาตญาณอาจผลักไสพนักงานที่มีความสามารถที่สุดของคุณไปในที่สุด กุญแจสำคัญอยู่ที่วิธีที่ตัวควบคุมประมวลผลข้อมูล ไม่ใช่วิธีที่แสดงข้อมูล ระบบที่ติดตั้งสิทธิ์ซอฟต์แวร์ออฟไลน์มอบข้อได้เปรียบเชิงปฏิบัติการอย่างมาก เพราะมันแยกความพยายามทางความคิดออกจากงานทางกายภาพ.
วิศวกรทำงานในสำนักงาน นำเข้าไฟล์ CAD 3D ตรวจสอบคำเตือนการชน และสร้างลำดับการดัด จากนั้นส่งโปรแกรมที่สมบูรณ์ไปยังพื้นที่การผลิต ผู้ปฏิบัติงานโหลดงาน เห็นชุดคำแนะนำที่เรียบง่าย และเริ่มดัดโลหะทันที วิธีนี้รักษาความสามารถขั้นสูงของเครื่องไว้ได้ พร้อมรักษาความเร็วของผู้ปฏิบัติงาน.
เมทริกซ์การเลือกแบบสามชั้น: การจัดแนวเทคโนโลยีให้เข้ากับอัตราผลผลิต
ด้วยการซื้อสิทธิ์การเขียนโปรแกรมแบบออฟไลน์ คุณได้ย้ายงานทางความคิดไปยังสำนักงาน ในอุดมคติ วิศวกรจะสร้างไฟล์ เครื่องอ่านไฟล์ได้โดยไม่มีปัญหา และผลผลิตเพิ่มขึ้น อย่างไรก็ตาม หากวิศวกรใช้เวลา 10 นาทีในการสร้างการจำลองการชน 3D สำหรับชุดเหล็กบังโคลน 5,000 ชิ้นที่ดัดเพียงครั้งเดียว คุณไม่ได้กำจัดคอขวด—แต่เพียงย้ายมันและเพิ่มค่าใช้จ่ายเงินเดือน กุญแจสู่การสื่อสารไร้รอยต่อระหว่างซอฟต์แวร์สำนักงานและเครื่องจักรไม่ได้อยู่แค่ในการเชื่อมต่อเครือข่าย แต่ยังอยู่ในการเลือกชั้นซอฟต์แวร์ที่ตรงกับปริมาณการผลิตจริงของโรงงานคุณอย่างแม่นยำ.
ผู้ซื้อส่วนใหญ่ล้มเหลวในขั้นตอนนี้ เพราะพวกเขามองแคตตาล็อกของผู้ขายเป็นเส้นทางอัปเกรดที่เป็นเส้นตรง ซึ่งไม่ถูกต้อง ตัวควบคุม 156 แกนไม่ใช่เวอร์ชันที่เหนือกว่าของตัวควบคุม 6 แกน แต่เป็นเครื่องมือที่แตกต่างออกไปโดยสิ้นเชิง ซึ่งออกแบบมาสำหรับรูปแบบธุรกิจที่แตกต่างกัน เพื่อหยุดการสูญเสียกำไรจากค่าใช้จ่ายดิจิทัลที่ไม่จำเป็น คุณต้องจำแนกการดำเนินงานของคุณอย่างชัดเจนให้อยู่ในหนึ่งในสามชั้นแยกกัน.
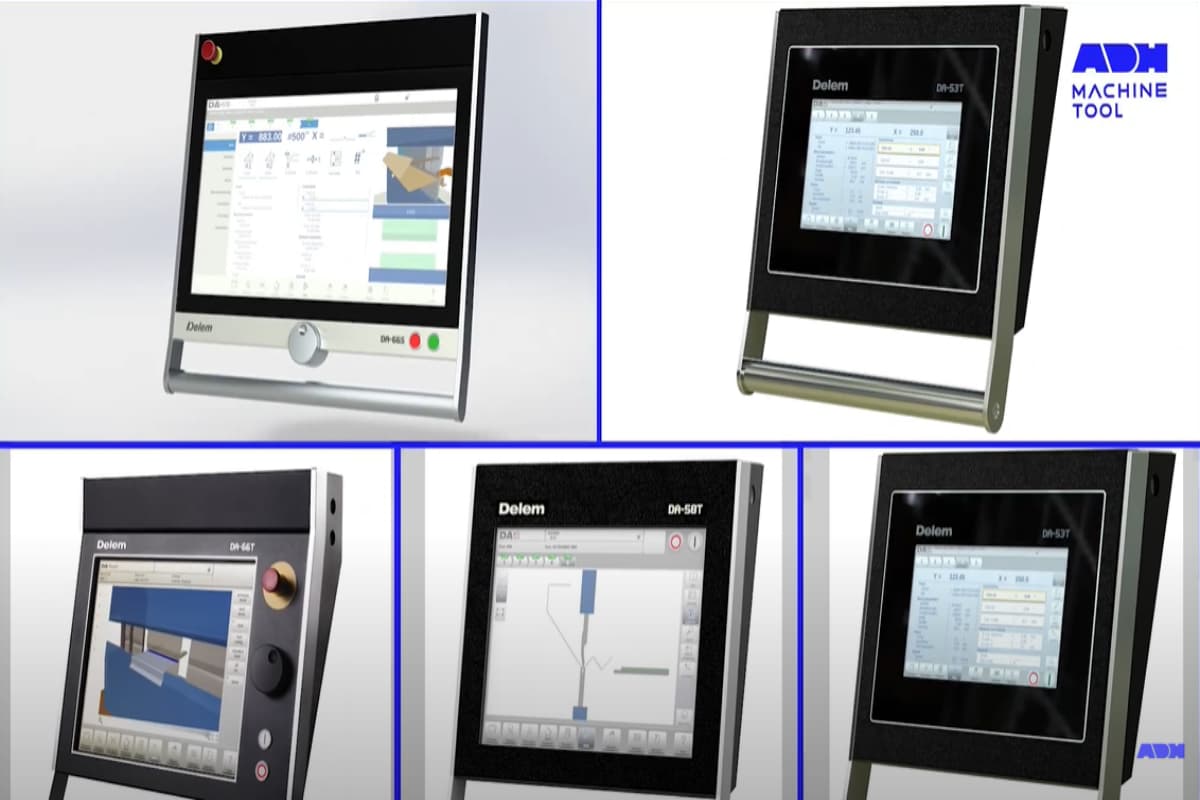
ระดับที่ 1: การควบคุมเชิงตัวเลขที่เชื่อถือได้สำหรับการผลิตปริมาณมากในขั้นพื้นฐาน
ลองจินตนาการถึงโรงงานที่ผลิตขายึดชุบสังกะสีแบบเดียวกัน 10,000 ชิ้นต่อสัปดาห์ ในสถานการณ์นี้ เครื่องพับโลหะอาจรันโปรแกรมเดียวติดต่อกันถึงสามวัน การเขียนโปรแกรมแบบออฟไลน์ไม่จำเป็นที่นี่ เช่นเดียวกับการมีอินเทอร์เฟซแบบกราฟิก สิ่งสำคัญคือการทำงานอย่างต่อเนื่องและปราศจากข้อผิดพลาด การควบคุมเชิงตัวเลขพื้นฐาน—ที่ควบคุมเพียงความลึกของแกน Y และระยะหยุดท้ายของแกน X—ยังคงครองความเป็นผู้นำระดับนี้อย่างไร้ข้อโต้แย้ง.
ไม่มีระบบปฏิบัติการขนาดใหญ่ให้เปิด ไม่มีไฟล์ CAD ให้โหลด และไม่มีเครื่องมือเรนเดอร์ 3D ที่จะล้มเหลว ผู้ปฏิบัติงานเพียงป้อนค่าความลึก ตั้งค่าระยะหยุดท้าย แล้วเหยียบแป้นเหยียบ การเพิ่มคอนโทรลเลอร์เซอร์โวระดับสูงในสายการผลิตปริมาณมากนี้กลับกลายเป็นการเพิ่มขั้นตอนการเลือกโปรไฟล์เครื่องมือและการตรวจสอบการชนเข้ามาในกระบวนการ ที่ซึ่งทุกวินาทีที่เสียไปจะสะสมขึ้นจากหลายหมื่นชิ้น แล้วเหตุใดจึงต้องจ่ายแพงขึ้นเพื่อให้การทำงานที่เร็วและทำกำไรที่สุดของคุณช้าลง?
ระดับที่ 2: ความสมดุลแบบกราฟิก 2D สำหรับโรงงานขนาดกลาง
ลองก้าวเข้าสู่โรงงานขนาดกลางทั่วไป ตารางเวลาการทำงานที่นี่ไม่แน่นอน: ผลิตตู้ไฟฟ้าสิบชุดในตอนเช้า ท่อลม HVAC แบบกำหนดเองสี่สิบชิ้นในตอนบ่าย และตัวถังต้นแบบก่อนสิ้นวัน นี่คือสถานการณ์ที่คอนโทรลเลอร์แบบกราฟิกระดับเริ่มต้นแสดงคุณค่าของมันได้อย่างแท้จริง ผู้จำหน่ายมักโปรโมตระบบ 2D เหล่านี้ในด้านความเป็นมิตรต่อผู้ใช้และการเรียนรู้ที่รวดเร็ว—และในกรณีนี้ การตลาดสะท้อนความจริงของการทำงานในโรงงานโดยตรง.
สำหรับร้านค้าที่มุ่งมั่นยกระดับ ความแม่นยำในการพับ ด้วยระบบควบคุม CNC ที่เชื่อถือได้ ระบบความแม่นยำของ ADH Machine Tool แสดงให้เห็นว่ากระบวนการออกแบบที่มีระเบียบวินัยเปลี่ยนประสิทธิภาพการเขียนโปรแกรม 2D ให้เป็นคุณภาพของชิ้นงานที่สม่ำเสมอ คุณสามารถหาวิธีการใช้งานจริงสำหรับการเพิ่มประสิทธิภาพลำดับการพับได้ในบทความที่เกี่ยวข้อง การเขียนโปรแกรมเบรกเพรส CNC.
ผู้ปฏิบัติงานต้องจินตนาการลำดับการพับเพื่อหลีกเลี่ยงการพับปีกผิดทิศ แต่ไม่จำเป็นต้องมีการจำลองภาพ 3D แบบเต็ม การใช้โปรไฟล์ 2D ช่วยให้พวกเขาร่างชิ้นงานบนหน้าจอ ปล่อยให้คอนโทรลเลอร์คำนวณค่าการเผื่อพับโดยอัตโนมัติ และเริ่มการผลิตได้ภายในไม่ถึงสองนาที มันคือทางออกที่ลงตัว—ให้การตอบสนองทางสายตาเพียงพอเพื่อหลีกเลี่ยงเศษของงานในการผลิตระยะสั้นโดยไม่ต้องเพิ่มน้ำหนักของซอฟต์แวร์ที่ทำให้กำไรลดลง แต่ถ้าเมื่อใดที่ชิ้นงานมีความซับซ้อนจนการสเก็ตช์ 2D อย่างรวดเร็วไม่อาจป้องกันการชนร้ายแรงได้ล่ะ?
ระดับที่ 3: ศูนย์เขียนโปรแกรมออฟไลน์ 3D ครบวงจรสำหรับการผลิตที่ซับซ้อนและมีปริมาณต่ำ
เมื่อขึ้นรูปชิ้นส่วนอวกาศที่มีความไม่สมมาตรซึ่งต้องใช้สถานีเครื่องมือที่แตกต่างกันหกสถานีทั่วทั้งแท่น การเขียนโปรแกรมบนเครื่องจักรจะเปลี่ยนจากความไม่สะดวกเล็กน้อยกลายเป็นความเสี่ยงที่รุนแรง นี่คือโดเมนเฉพาะตัวของตัวควบคุมระดับ Tier 3 ระบบระดับพรีเมียมที่มีหน้าจอขนาด 21 นิ้ว การนำเข้าไฟล์ 3D CAD และการควบคุมแกนจำนวนมากได้รับการออกแบบทางวิศวกรรมมาอย่างแม่นยำสำหรับสภาพแวดล้อมที่มีปริมาณน้อยและมีความซับซ้อนสูงนี้ สำหรับงานที่ต้องการความแม่นยำของกระบอกสูบหลายตัวที่ซิงโครไนซ์กันและความแข็งแกร่งที่มั่นคงในการพับโลหะขนาดใหญ่ เครื่องพับโลหะแบบแทนดัม (Tandem Press Brake) จาก ADH Machine Tool นำเสนอสะพานเชื่อมที่ใช้งานได้จริงระหว่างการเขียนโปรแกรมแบบออฟไลน์และประสิทธิภาพการผลิตที่เชื่อถือได้.
ในบริบทนี้ การเขียนโปรแกรมแบบออฟไลน์ไม่ใช่แค่ทางเลือกที่ดีกว่า—แต่เป็นวิธีเดียวที่จะทำให้เกิดผลกำไร วิศวกรในสำนักงานนำเข้าไฟล์ STEP จัดเรียงเครื่องมือหลายสถานี และจำลองการพับแต่ละขั้นตอนเพื่อตรวจจับการชนกันก่อนที่จะทำให้แผ่นไทเทเนียม $500 เสียหาย คอนโทรลเลอร์บนพื้นโรงงานเพียงแค่รันโปรแกรมที่ผ่านการตรวจสอบแล้ว ปัญหาคือผู้จำหน่ายมักทำการตลาดระบบเหล่านี้ให้กับทุกประเภทงาน โดยมองข้ามช่วงการเรียนรู้และระยะปรับตัวที่จำเป็นในการใช้งานอย่างมีประสิทธิภาพ หากคุณซื้อระบบในระดับนี้โดยไม่มีวิศวกรที่ดูแลข้อมูลให้สะอาด คุณก็เหมือนกับซื้อหน้าจอราคาแพงมาโชว์ในพื้นที่ผลิต แล้วคุณจะยืนยันทางคณิตศาสตร์ได้อย่างไรว่า ระดับใดเหมาะกับการดำเนินงานของคุณจริง ๆ?
ต้นทุนต่อชิ้น เทียบกับ ต้นทุนต่อชั่วโมง: สมการที่แท้จริงในการกำหนดผลตอบแทนการลงทุน (ROI)
ในอุตสาหกรรมนี้มักประเมินมูลค่าเครื่องจักรโดยการนำราคาซื้อมาหารด้วยอายุการใช้งาน ซึ่งให้ค่า “ต้นทุนต่อชั่วโมง” แบบคงที่ การนำสูตรนี้มาใช้กับการอัปเกรดซอฟต์แวร์โดยไม่คิดให้รอบคอบอาจทำให้กำไรหายได้ ระบบควบคุมระดับที่ 1 ทำงานบนพื้นฐานของ ต้นทุนต่อชิ้น—เป้าหมายเดียวของมันคือการลดต้นทุนต่อรอบของขายึดธรรมดาจาก 12 เซนต์เหลือ 9 เซนต์ ด้วยประสิทธิภาพซ้ำซากอย่างแท้จริง.
ระบบระดับที่ 3 ทำงานบนตัวชี้วัดที่แตกต่างอย่างสิ้นเชิง มูลค่าของมันถูกวัดด้วย ต้นทุนต่อชั่วโมง, ซึ่งทำได้เป็นหลักโดยการหลีกเลี่ยงการตั้งค่าเครื่องสามชั่วโมงและการทิ้งชิ้นงานมูลค่าสูงที่เสียเปล่า หากใช้ตัวควบคุมระดับ Tier 3 กับงานระดับ Tier 1 ความซับซ้อนที่เพิ่มขึ้นจะทำให้ต้นทุนต่อชิ้นส่วนสูงขึ้น ซึ่งทำลายอัตรากำไร ในทางกลับกัน การนำตัวควบคุมระดับ Tier 1 มาใช้กับงานระดับ Tier 3 บังคับให้ผู้ปฏิบัติงานต้องใช้เวลาหลายชั่วโมงในการทดลองพับและสิ้นเปลืองวัสดุที่มีราคาแพง ซึ่งทำลายต้นทุนต่อชั่วโมง ผลตอบแทนจากการลงทุนสำหรับการอัปเกรดตัวควบคุมจะไม่ปรากฏผ่านรายการฟีเจอร์ของมัน แต่ซ่อนอยู่ในการนำขนาดชุดการผลิตเฉลี่ยของคุณคูณด้วยเวลาในการตั้งค่าเฉลี่ยของคุณ และเลือกซอฟต์แวร์ระดับที่เหมาะสมที่สุดเพื่อลดตัวเลขเฉพาะนั้น อย่างไรก็ตาม ผลตอบแทนจากการลงทุนที่สมดุลอย่างระมัดระวังนี้ขึ้นอยู่กับสมมติฐานหลักข้อหนึ่งที่มักไม่ได้กล่าวถึง นั่นคือ ตัวควบคุมจะต้องเปิดเครื่องได้จริงเมื่อผู้ปฏิบัติงานพลิกสวิตช์ ซึ่งเป็นสิ่งที่โซリューションรับน้ำหนักสูงและมีความทนทานอย่างเครื่องพับโลหะขนาดใหญ่ (Large Press Brake) จาก ADH Machine Tool สามารถรับประกันได้ผ่านระบบอัตโนมัติ CNC ขั้นสูงและสถาปัตยกรรมกำลังไฟฟ้าที่เชื่อถือได้.
การตรวจสอบอายุการใช้งาน: ใครกันแน่ที่เป็นเจ้าของซอฟต์แวร์จริง ๆ หลังหมดระยะประกัน?
ห้าปีกับอีกหนึ่งวันหลังจากการอัปเกรด เครื่องหมดประกันเที่ยงคืนที่ผ่านมา ผู้ปฏิบัติงานเปิดเครื่องพับโลหะเพื่อเริ่มงานสำคัญสำหรับอุตสาหกรรมการบิน แต่หน้าจอสัมผัสกลับไม่ติด ระบบขับเคลื่อนก็ไม่ทำงาน คุณจะโทรหาใคร? อะไหล่จะมีค่าใช้จ่ายเท่าไหร่? และจะสูญเสียวันผลิตไปกี่วันในขณะที่ตู้สินค้ากำลังรอผ่านด่านศุลกากร?
คำตอบสำหรับคำถามเหล่านั้นจะเป็นตัวบ่งชี้ระดับความพร้อมต่ออนาคตของคุณอย่างแท้จริง การซื้อคอนโทรลเลอร์ถือเป็นการลงทุนระยะยาว แต่ร้านค้าส่วนใหญ่กลับมองมันเหมือนนัดพบครั้งแรก—หลงใหลกับอินเทอร์เฟซที่ดูหรูหราโดยไม่คำนึงถึงผลกระทบระยะยาว เมื่อเครือข่ายความปลอดภัยจากผู้ผลิตหมดไป คุณจะได้เรียนรู้เร็วมากว่าใครกันแน่ที่ควบคุมซอฟต์แวร์ที่ขับเคลื่อนการทำงานของคุณอย่างแท้จริง.
หากต้องการสำรวจวิธีที่เป็นรูปธรรมในการจัดการอายุการใช้งานของตัวควบคุมและการเป็นเจ้าของซอฟต์แวร์ตลอดอายุการใช้งานของอุปกรณ์ คุณสามารถตรวจสอบโบรชัวร์โดยละเอียดจาก ADH Machine Tool ซึ่งอธิบายว่าเครื่องพับโลหะและระบบอัตโนมัติที่ใช้ CNC ของบริษัทได้รับการออกแบบทางวิศวกรรมเพื่อความน่าเชื่อถือในระยะยาวผ่านการวิจัยและพัฒนาอย่างต่อเนื่องอย่างไร.
ระบบปิดเฉพาะรายเทียบกับมาตรฐานเปิด: ต้นทุนแฝงของการซ่อมแซมในอนาคต
อุตสาหกรรมเครื่องจักรหนักได้เรียนรู้บทเรียนนี้ด้วยความยากลำบาก ระบบควบคุมที่ติดตั้งจากโรงงานในเครื่องจักรขุดมักจะถูกล็อกไว้กับเครื่องนั้นๆ ซึ่งหมายความว่าหลังจากผ่านไปห้าปี เมื่อเทคโนโลยีล้าสมัย การลงทุนด้านดิจิทัลทั้งหมดก็กลายเป็นของไร้ค่า ตอนนี้เพรสเบรกก็กำลังเผชิญปัญหาเดียวกัน.
ระบบปิดเฉพาะรายมีประสิทธิภาพดี—ตราบเท่าที่มันยังทำงาน ผู้ผลิตต้นแบบ (OEM) เป็นผู้ควบคุมทั้งฮาร์ดแวร์ ซอฟต์แวร์ และโปรโตคอลการสื่อสาร เพื่อให้แน่ใจว่าชิ้นส่วนทุกอย่างทำงานร่วมกันได้อย่างสมบูรณ์แบบ ทว่าความสมบูรณ์แบบนั้นกลับกลายเป็นข้อจำกัด เมื่อหน้าจอสัมผัสเฉพาะรายเสีย คุณไม่สามารถไปซื้อจอมอนิเตอร์อุตสาหกรรมทั่วไปมาทดแทนได้ คุณต้องสั่งอะไหล่เฉพาะพร้อมหมายเลขซีเรียลจากผู้ผลิตต้นแบบ—ซึ่งมักมีราคาแพงถึง $8,000—และต้องรอหลายสัปดาห์กว่าจะได้มา.
มาตรฐานเปิดกลับด้านสถานการณ์นี้ ระบบควบคุมที่ใช้ฮาร์ดแวร์พีซีมาตรฐานหรือเฟรมเวิร์กการสื่อสารแบบเปิดอย่าง EtherCAT ช่วยให้คุณสามารถจัดหาไดรฟ์ โมดูล I/O และจอแสดงผลจากตลาดทั่วไปได้ คุณอาจต้องสละความสวยงามบางส่วนแต่จะได้รับความยืดหยุ่นที่สำคัญ ความสามารถในการซ่อมเครื่องของคุณเองโดยไม่ต้องรออนุมัติจากผู้ขายคือรูปแบบเดียวของการป้องกันอนาคตอย่างแท้จริง.
การทดสอบ “ช่างท้องถิ่น”: การเข้าถึงบริการสำหรับแบรนด์คอนโทรลเลอร์เฉพาะราย
การมีฮาร์ดแวร์ให้ใช้ไม่ได้มีความหมายอะไรเลยถ้าไม่มีคนติดตั้ง ผมเคยเห็นผู้จัดการโรงงานเลือกใช้คอนโทรลเลอร์จากยุโรปที่มีความเฉพาะทางสูงเพราะราคาตั้งต้นดูคุ้มค่า บนกระดาษ ดูเหมือนเป็นข้อตกลงที่ยอดเยี่ยม.
แต่แล้วพารามิเตอร์ตัวหนึ่งก็เสียหาย.
ช่างเทคนิคคนเดียวที่สามารถรีแฟลชไดรฟ์ได้อยู่ห่างออกไปสามโซนเวลา และคิดค่าบริการ $250 ต่อชั่วโมง ตั้งแต่วินาทีที่ขึ้นเครื่องบิน นี่คือสิ่งที่เรียกว่า “การทดสอบช่างท้องถิ่น” ก่อนเลือกแบรนด์ใด ให้ติดต่อบริษัทซ่อมเครื่องจักรกลอย่างน้อยสามแห่งภายในระยะห้าสิบไมล์จากโรงงานของคุณ ถามว่าพวกเขามีอะไหล่ของรุ่นนั้นไหม และสามารถแก้ไขปัญหา PLC ของรุ่นนั้นได้หรือไม่ หากทั้งสามตอบว่าไม่ คุณไม่ได้ซื้อคอนโทรลเลอร์—คุณกำลังซื้อจุดล้มเหลวเพียงจุดเดียว ระบบควบคุมรุ่นเก่าที่เป็นที่รู้จักกว้างขวางซึ่งช่างท้องถิ่นทุกคนแก้ไขได้โดยสัญชาตญาณ จะทำงานได้ดีกว่าคอนโทรลเลอร์ล้ำสมัยที่ต้องบินไปต่างประเทศเพียงเพื่อรีสตาร์ท.
เพื่อประเมินว่าประเด็นเหล่านี้มีผลต่อสภาพแวดล้อมเพรสเบรกของคุณอย่างไร คุณสามารถติดต่อ ADH Machine Tool เพื่อหารือเกี่ยวกับการบำรุงรักษาหรือทางเลือกการปรับปรุงท้องถิ่นผ่านเครือข่ายศูนย์บริการของพวกเขา. ติดต่อเรา หากต้องการสอบถามโดยตรงเกี่ยวกับโซลูชันคอนโทรลเลอร์ที่ให้ความสำคัญกับการสนับสนุนด้านเทคนิคที่เข้าถึงได้.
ระบบสมัครสมาชิกซอฟต์แวร์เทียบกับใบอนุญาตถาวร: ป้องกันการล็อกอินการใช้งาน
หลุมพรางสุดท้ายอยู่ที่ใบอนุญาตเอง ตลอดหลายสิบปีที่ผ่านมา การซื้อคอนโทรลเลอร์หมายถึงการเป็นเจ้าของซอฟต์แวร์ของมัน แต่ปัจจุบัน OEM จำนวนมากกำลังเปลี่ยนระบบควบคุมเพรสเบรกไปสู่รูปแบบการสมัครสมาชิก.
พวกเขานำเสนอในรูปของศัพท์ที่ดูเป็นมิตรอย่าง “อัปเดตต่อเนื่อง” และ “การสำรองข้อมูลบนคลาวด์” แต่กลไกที่แท้จริงนั้นโหดร้าย: หากหยุดจ่ายเงิน เครื่องจะหยุดทำงาน ระบบสมัครสมาชิกอาจสมเหตุสมผลกับซอฟต์แวร์สำนักงานที่ต้องการการอัปเดตความปลอดภัยบ่อย แต่ในเพรสเบรกแบบสแตนด์อโลนที่ผลิตชิ้นส่วนเหล็ก การบังคับอัปเดตถือเป็นความเสี่ยงที่ไม่จำเป็น ใบอนุญาตถาวรช่วยให้มั่นใจได้ว่าคอนโทรลเลอร์ที่คุณปรับแต่งไว้อย่างดีในวันอังคารจะทำงานเหมือนเดิมแม้ผ่านไปห้าปี คุณถือครองโค้ด คุณคุมเวลาเดินเครื่องได้.
การเลือกใช้ระบบสมัครสมาชิกหมายถึงการเช่าเอาความสามารถในการผลิตของคุณเองจากผู้จัดจำหน่าย เมื่อคุณจัดการฮาร์ดแวร์ ดูแลเครือข่ายสนับสนุนท้องถิ่น และถือครองใบอนุญาตซอฟต์แวร์ คุณจะควบคุมชะตากรรมของโรงงานคุณเอง สิ่งที่น้อยกว่านั้นก็เท่ากับการเช่าราคาแพงที่รอวันหมดอายุ.
กรอบการตัดสินใจ: คำถามสี่ข้อที่แทนการเปรียบเทียบคุณสมบัติ
เราพบแล้วว่าการป้องกันอนาคตอย่างแท้จริงขึ้นอยู่กับความสามารถในการซ่อมแซมในตลาดเปิดและการเป็นเจ้าของซอฟต์แวร์แบบถาวรทั้งหมด แต่การรู้ว่าจะหลีกเลี่ยงสิ่งที่ไม่เหมาะสมไม่ได้หมายความว่าคุณจะรู้ว่าจะเลือกใคร เมื่อคุณพบกับผู้รวมระบบรีโทรฟิต พวกเขามักจะให้แผ่นเปรียบเทียบข้อมูลที่ดูหรูหรา เต็มไปด้วยความเร็วโปรเซสเซอร์ ขีดจำกัด RAM และสเปกการเรนเดอร์ 3D ให้ละวางมันไว้ คุณไม่ได้ซื้อคอมพิวเตอร์เล่นเกม—คุณกำลังซื้อเครื่องมือสำหรับขึ้นรูปโลหะ เครื่องมือถูกตัดสินจากความสามารถในการขจัดอุปสรรคจริงในการผลิตของคุณ ก่อนจะเซ็นสัญญาเพื่อซื้ออินเทอร์เฟซแบบห้องนักบิน ให้เดินไปที่พื้นที่ผลิตและถามว่ามีสิ่งใดที่ขัดขวางการส่งมอบชิ้นงานของคุณจริงๆ ตารางเปรียบเทียบคุณสมบัติถูกออกแบบมาเพื่อขายสิ่งที่คุณอาจไม่เคยใช้ เพื่อหาความเหมาะสมที่แท้จริง แทนที่จะใช้ตารางเปรียบเทียบของพวกเขา ให้ใช้เครื่องมือวิเคราะห์ที่อิงกับข้อจำกัดจริงของโรงงานของคุณเอง จงทำการประเมินทั้งสี่ข้อนี้ให้ครบก่อนตัดสินใจใดๆ.

คำถามที่หนึ่ง: ข้อจำกัดเดียวใดที่จำกัดผลลัพธ์ปัจจุบันของคุณอยู่?
สังเกตเครื่องพับโลหะ (เพรสเบรก) ที่เก่าที่สุดของคุณตลอดกะการทำงานเต็มรูปแบบ หากผู้ปฏิบัติงานใช้เวลา 20 นาทีในการรองแผ่นชิม (shimming) แม่พิมพ์เนื่องจาก การแอ่นตัวทางกล (mechanical crowning) สึกหรอ หน้าจอสัมผัสใหม่ก็จะไม่ช่วยปรับปรุงรอบการทำงานให้ดีขึ้น ร้านค้ามักจะพยายามแก้ปัญหาทางกลด้วยโซลูชันดิจิทัล หากความยาวเบดของคุณคือ 2000 มม. และความลึกคอเครื่องของคุณจำกัดเรขาคณิตที่ซับซ้อน การเพิ่มพวงมาลัย Formula 1 ก็เป็นเพียงการสร้างวิธีที่เร็วขึ้นในการชนเข้ากับขีดจำกัดทางกลเท่านั้น ระบุคอขวดที่แท้จริง เวลาในการตั้งค่าคือปัญหาใช่หรือไม่ การคำนวณค่าเผื่อการพับ หรือรอบไฮดรอลิกที่ช้า? การทดสอบ: หากเวลารอบการทำงานช้าเกิดจากโค้งคราวนิ่งสึกหรอหรือระบบไฮดรอลิกที่เฉื่อยชา ให้จำกัดงบประมาณซอฟต์แวร์ของคุณไว้เพียงความสามารถพื้นฐาน แล้วนำเงินที่เหลือไปลงทุนในเครื่องมือคุณภาพสูง อย่าใช้ซอฟต์แวร์เพื่อแก้ปัญหาฮาร์ดแวร์ อัปเกรดคอนโทรลเลอร์เฉพาะเมื่อคอขวดนั้นเป็นปัญหาด้านดิจิทัลอย่างแท้จริง.
คำถามที่สอง: ชิ้นงานที่ซับซ้อนที่สุดที่คุณผลิตเป็นประจำทุกเดือนคืออะไร?
โบรชัวร์การขายมักจะนำเสนอในอุดมคติของเซลล์ดัดโลหะแบบอัตโนมัติเต็มรูปแบบ 128 แกน มัลติสเตชัน แต่ความจริงแล้วมักเป็นเพียงพาเลตเหล็กขนาด 10 เกจ ที่ต้องการการดัดมุมมาตรฐาน 90 องศา คุณต้องประเมินการผลิตจริงของคุณ ไม่ใช่ความสามารถเชิงอุดมคติ ระบุชิ้นงานที่ซับซ้อนที่สุดที่คุณผลิตเป็นประจำอย่างน้อยเดือนละหนึ่งครั้ง หากมันต้องการ 4 แกน โปรไฟล์กราฟิกแบบ 2D และการตรวจสอบการชนกันขั้นพื้นฐาน นั่นคือขีดจำกัดสูงสุดของคุณ การซื้อระบบที่สามารถแสดงไฟล์ 3D step ได้ ทั้งที่งานที่ท้าทายที่สุดของคุณเป็นเพียงตู้ไฟฟ้ามาตรฐาน ไม่ใช่การเตรียมพร้อมสำหรับอนาคต แต่มันคือการเพิ่มต้นทุนการดำเนินงานทุกวัน ทุกฟีเจอร์ที่เกินกว่าระดับความซับซ้อนจริงของคุณ จะเพิ่มเมนู พารามิเตอร์ และโอกาสในการที่ผู้ปฏิบัติงานทำผิดพลาด.
คำถามที่สาม: ใครจะเป็นผู้เขียนโปรแกรมและใช้งานคอนโทรลเลอร์นี้ในอีก 18 เดือนข้างหน้า?
บุคคลที่ปฏิบัติงานบนเครื่องพับโลหะของคุณในวันนี้อาจเป็นพนักงานที่มีประสบการณ์ยี่สพปีผู้ซึ่งสามารถคำนวณการหักลบการพับในใจได้ พวกเขาจะไม่ทำงานอยู่ที่นั่นไปตลอดกาล เมื่อพิจารณาการอัปเกรดปรับปรุง (retrofit) ให้คาดการณ์กำลังคนของคุณล่วงหน้าสิบแปดเดือน หากรูปแบบร้านของคุณขึ้นอยู่กับการ ฝึกอบรมผู้ปฏิบัติงานระดับเริ่มต้นอย่างรวดเร็ว, ตัวควบคุมมัลติฟังก์ชันที่ปรับแต่งได้สูงจะกลายเป็นภาระ ซึ่งต้องมีการฝึกอบรมใหม่ทุกครั้งที่อินเทอร์เฟซเปลี่ยนไปหรือพารามิเตอร์ถูกแก้ไข คุณต้องการระบบที่ออกแบบมาสำหรับการใช้งานอย่างรวดเร็ว พร้อมหน้าจอที่แนะนำผู้ปฏิบัติงานทีละขั้นตอนอย่างชัดเจน ในทางกลับกัน หากคุณรักษาแผนกเขียนโปรแกรมออฟไลน์เฉพาะกิจที่ป้อนโค้ดให้กับหน้างาน อินเทอร์เฟซของผู้ปฏิบัติงานควรได้รับการแก้ไขและป้องกันความผิดพลาด โดยมีซอฟต์แวร์ออฟไลน์จัดการปริมาณงานวิเคราะห์.
คำถามที่สี่: สายการสนับสนุนหลังการซื้อจะเป็นอย่างไร?
เราได้กล่าวถึงความเสี่ยงของระบบปิดที่เป็นกรรมสิทธิ์แล้ว แต่การประเมินสายการสนับสนุนต้องมีการตรวจสอบความมั่นใจของผู้ขายก่อนลงนาม อย่าถามพนักงานขายว่าการสนับสนุนของพวกเขาดีหรือไม่ ขอหมายเลขโทรศัพท์ตรงของช่างเทคนิคที่จะรับสายคุณได้เวลา 16:00 น. ในวันศุกร์ หากพวกเขาส่งคุณไปยังพอร์ทัลตั๋วออนไลน์หรือศูนย์บริการในเขตเวลาอื่น ให้เปลี่ยนเจ้าไป ตรวจสอบว่านักผลิตคอนโทรลเลอร์คาดให้คุณส่งเครื่องทั้งชุดกลับไปซ่อมบอร์ดหรือสามารถจัดหาชุดโมดูล I/O เดี่ยวได้หรือไม่ การปรับปรุงเครื่องที่เตรียมพร้อมสำหรับอนาคตอย่างแท้จริงต้องมีสายสนับสนุนที่โปร่งใส อยู่ในพื้นที่ และใช้ส่วนประกอบอุตสาหกรรมมาตรฐาน ไม่ใช่ระบบกรรมสิทธิ์ที่ไม่โปร่งใส.
เมื่อคุณประเมินการซื้อของคุณโดยอิงตามพารามิเตอร์ทั้งสี่ข้อเหล่านี้ แนวคิดของคอนโทรลเลอร์ที่ “ดีที่สุด” จะหายไป หยุดจ่ายเงินเพิ่มเพื่อจำกัดการผลิตของคุณเองด้วยซอฟต์แวร์ที่ออกแบบเกินจำเป็น เลือกคอนโทรลเลอร์ที่สอดคล้องกับขีดจำกัดทางกลของเครื่องจักรและความสามารถจริงของผู้ปฏิบัติงานของคุณ ติดตั้งอย่างมั่นคง แล้วกลับไปดัดแผ่นโลหะต่อ.