เหมาะสำหรับ
การชดเชยการโก่งตัวตลอดความยาวของการพับ

ไม่พบภาษาที่ค้นหา โปรดลองใช้ชื่อหรือรหัสภาษาอื่น.
การอัปเกรดเครื่องพับโลหะ (Press Brake)
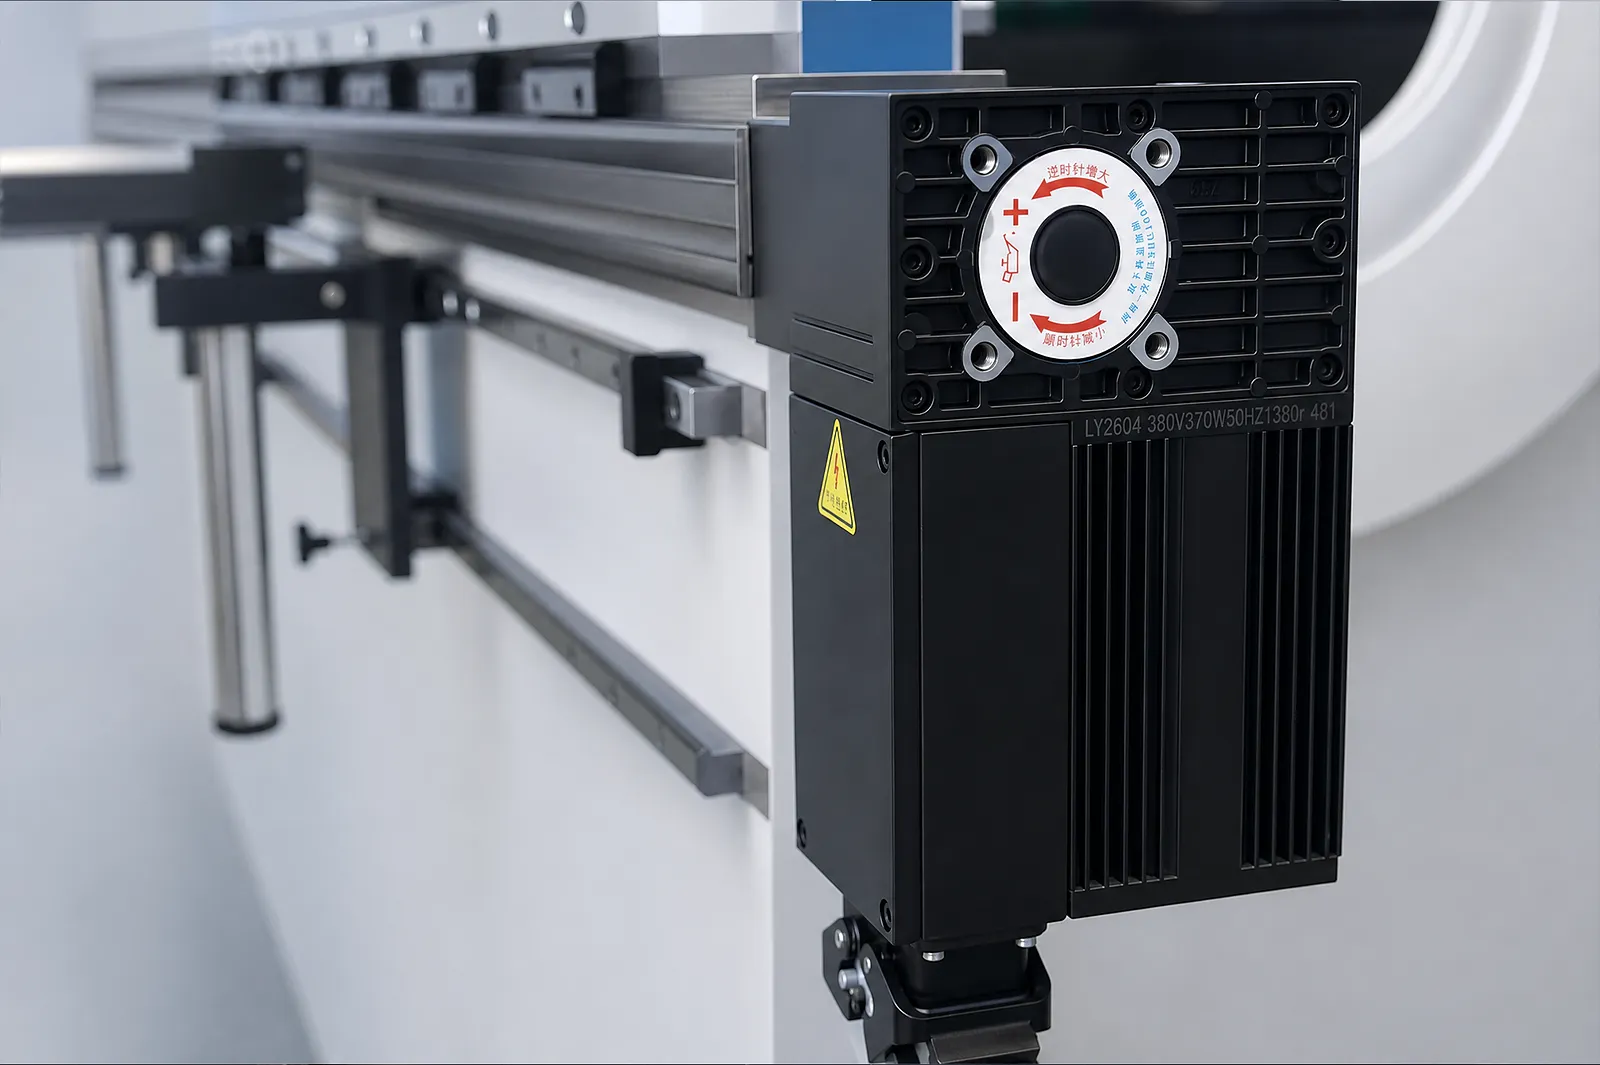
การชดเชยการแอ่นตัวจะช่วยชดเชยการโก่งตัวตลอดความยาวของการพับ เลือกการปรับแบบแมนนวล, CNC หรือแบบบูรณาการกับ WILA จากฐานเครื่อง, ทูลลิ่ง, โหลด และตัวควบคุม.
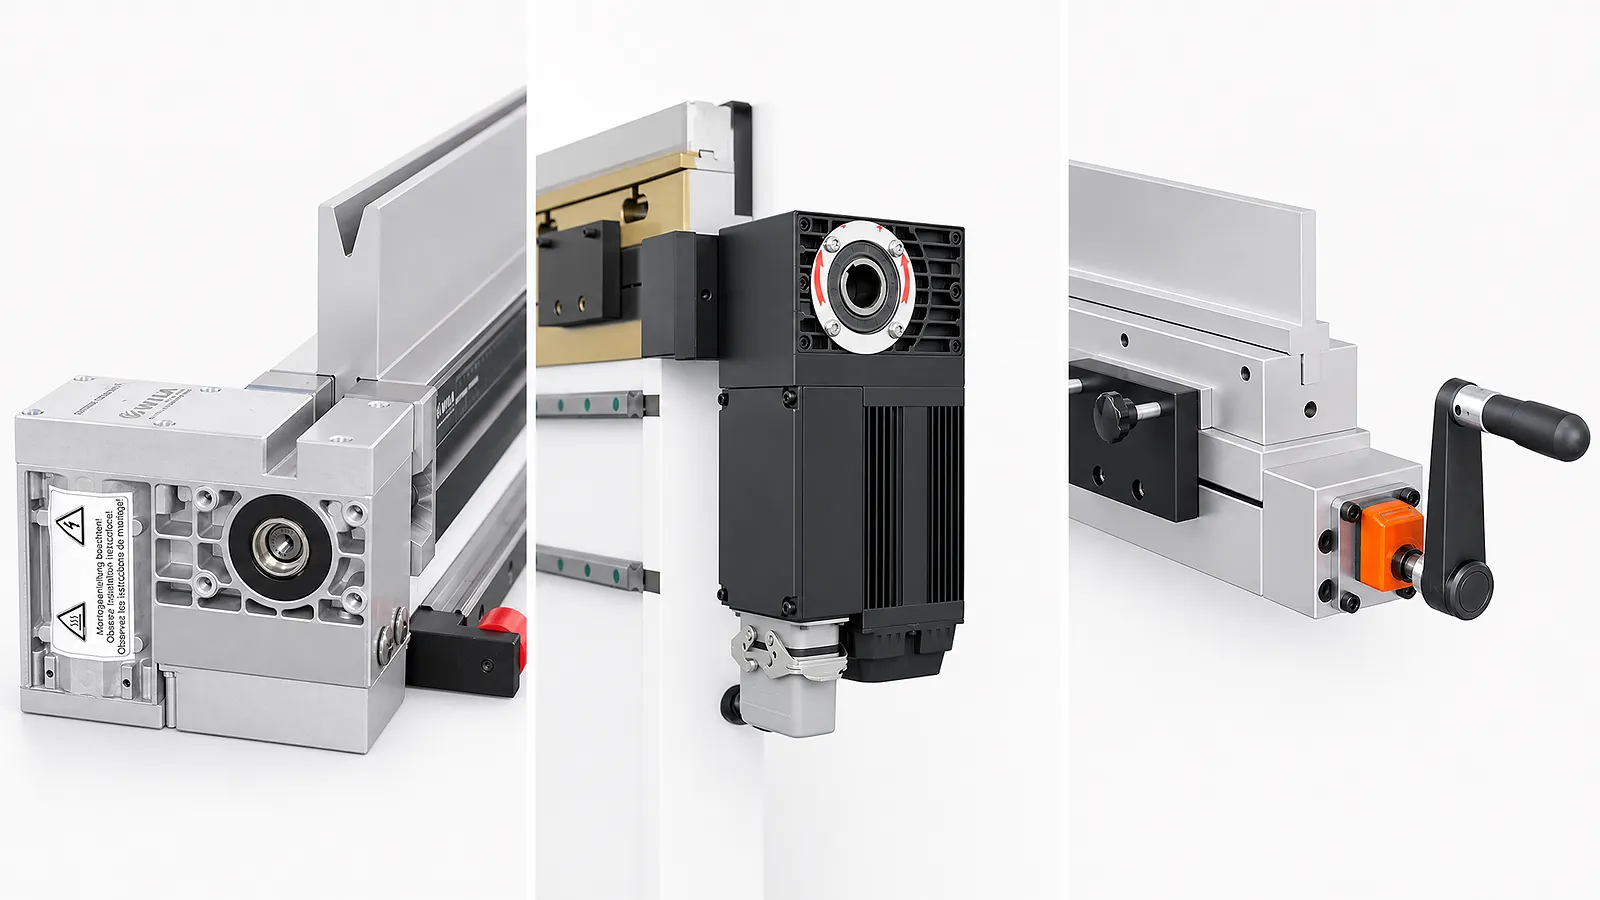
เหมาะสำหรับ
การชดเชยการโก่งตัวตลอดความยาวของการพับ
เปรียบเทียบ
การปรับแบบแมนนวล, CNC และแบบบูรณาการกับ WILA
ยืนยัน
ฐานเครื่อง, ทูลลิ่ง, ตัวควบคุม และวิธีการยอมรับ
ข้อมูลที่จำเป็น
อธิบายความยาวของการพับ, วัสดุ, ทูลลิ่ง, การกระจายแรง และความแปรผันที่การชดเชยต้องจัดการ.
01 / การพับ (BEND)
บันทึกวัสดุ, ความยาวของการพับ, ทูลลิ่ง, การกระจายโหลด และความแปรผันของมุมที่สังเกตได้.
02 / การควบคุม (CONTROL)
เปรียบเทียบการปรับแบบแมนนวล, แบบขับเคลื่อนด้วย CNC และแบบบูรณาการกับทูลลิ่ง ตามความต้องการในการเปลี่ยนงานและการควบคุม.
03 / อินเทอร์เฟซ (INTERFACE)
ระบุรูปทรงของฐานเครื่อง, ตัวจับยึด, เอาต์พุตของตัวควบคุม, ช่วงการปรับ และการเข้าถึงเพื่อติดตั้ง.
ตัวเลือกการชดเชยการแอ่นตัว (Crowning)
เลือกวิธีการจากการเปลี่ยนชิ้นงาน, ขั้นตอนการทำงานในการปรับ และการตรวจสอบมุม.
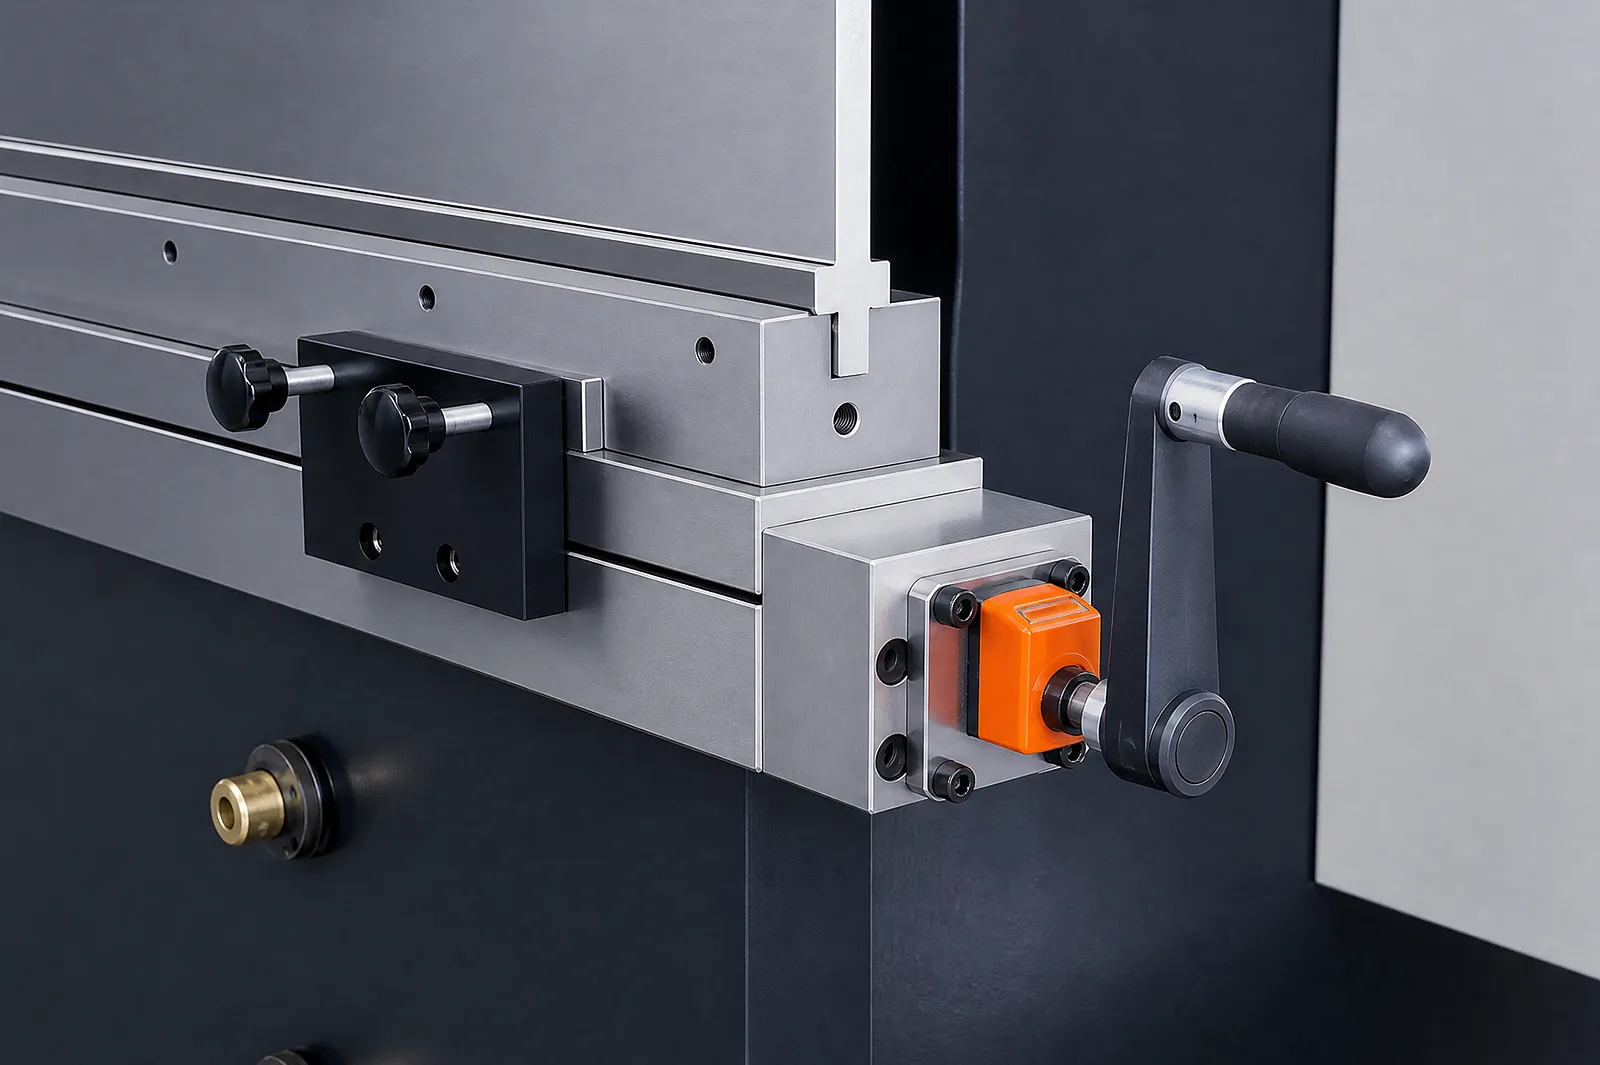
ใช้การปรับแบบแมนนวลสำหรับการตั้งค่าที่กำหนดไว้ ตรวจสอบอินเทอร์เฟซของฐานเครื่องและทูลลิ่ง.
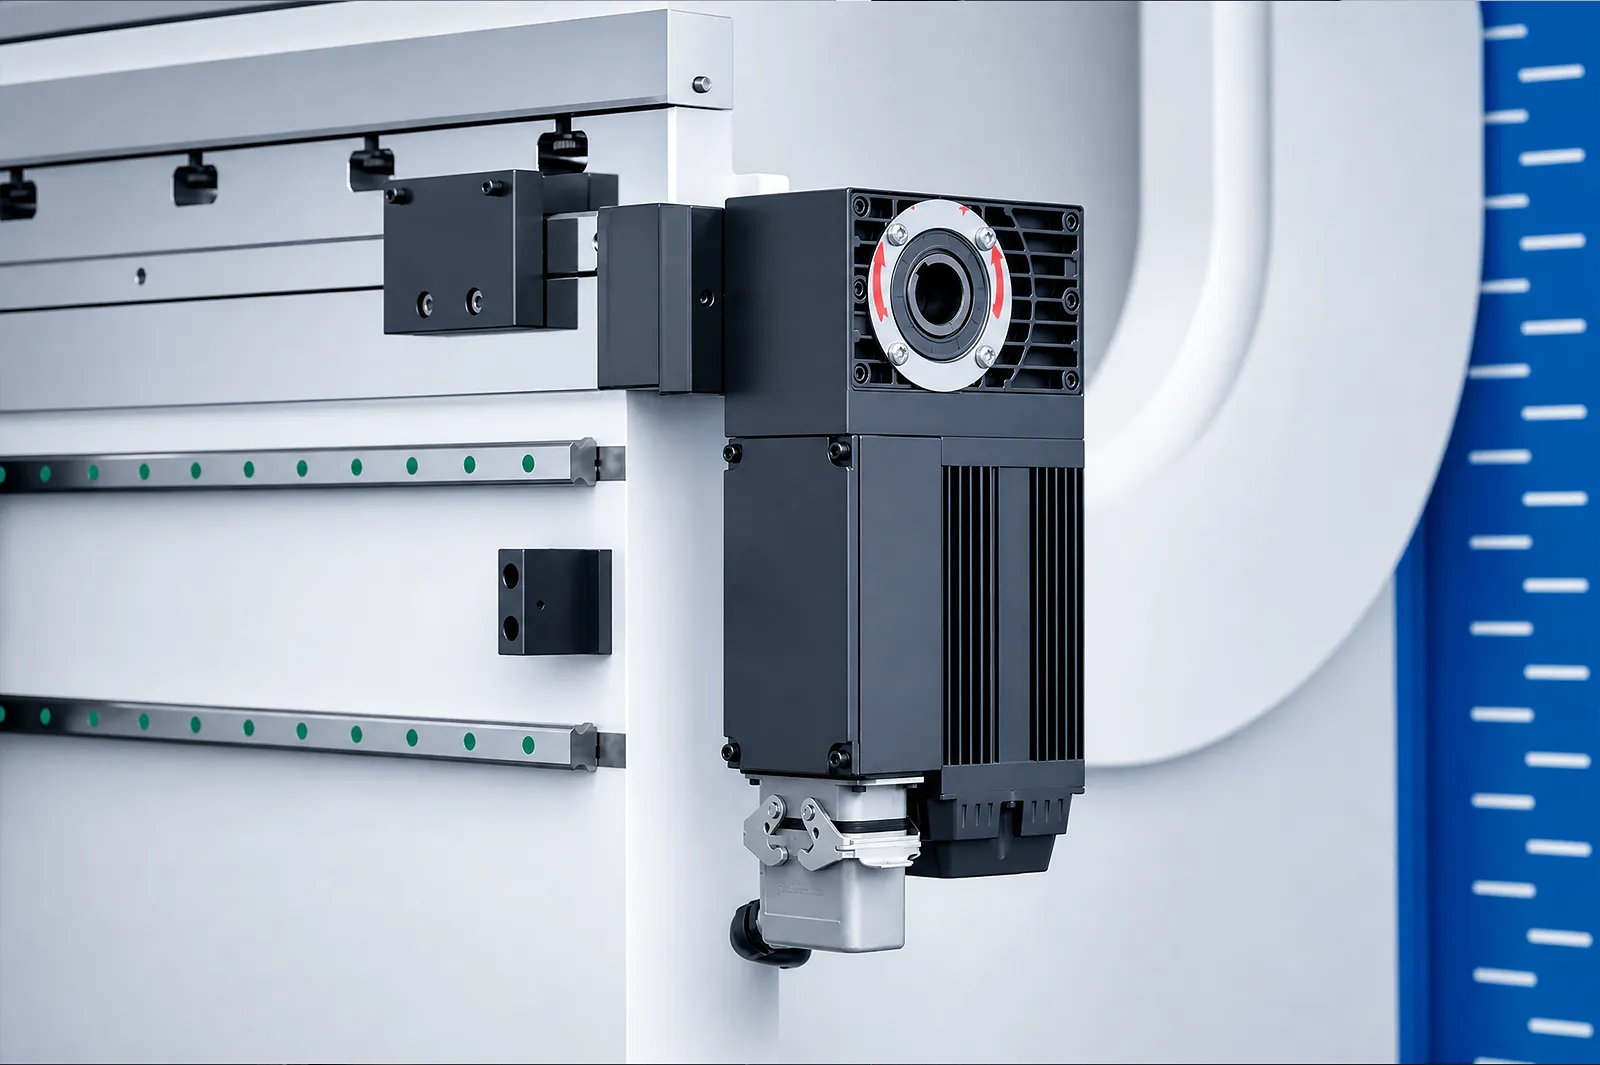
ใช้การปรับตั้งค่า CNC เมื่อตัวควบคุมและขั้นตอนการทำงานของการชดเชยรองรับโปรแกรมการพับ.
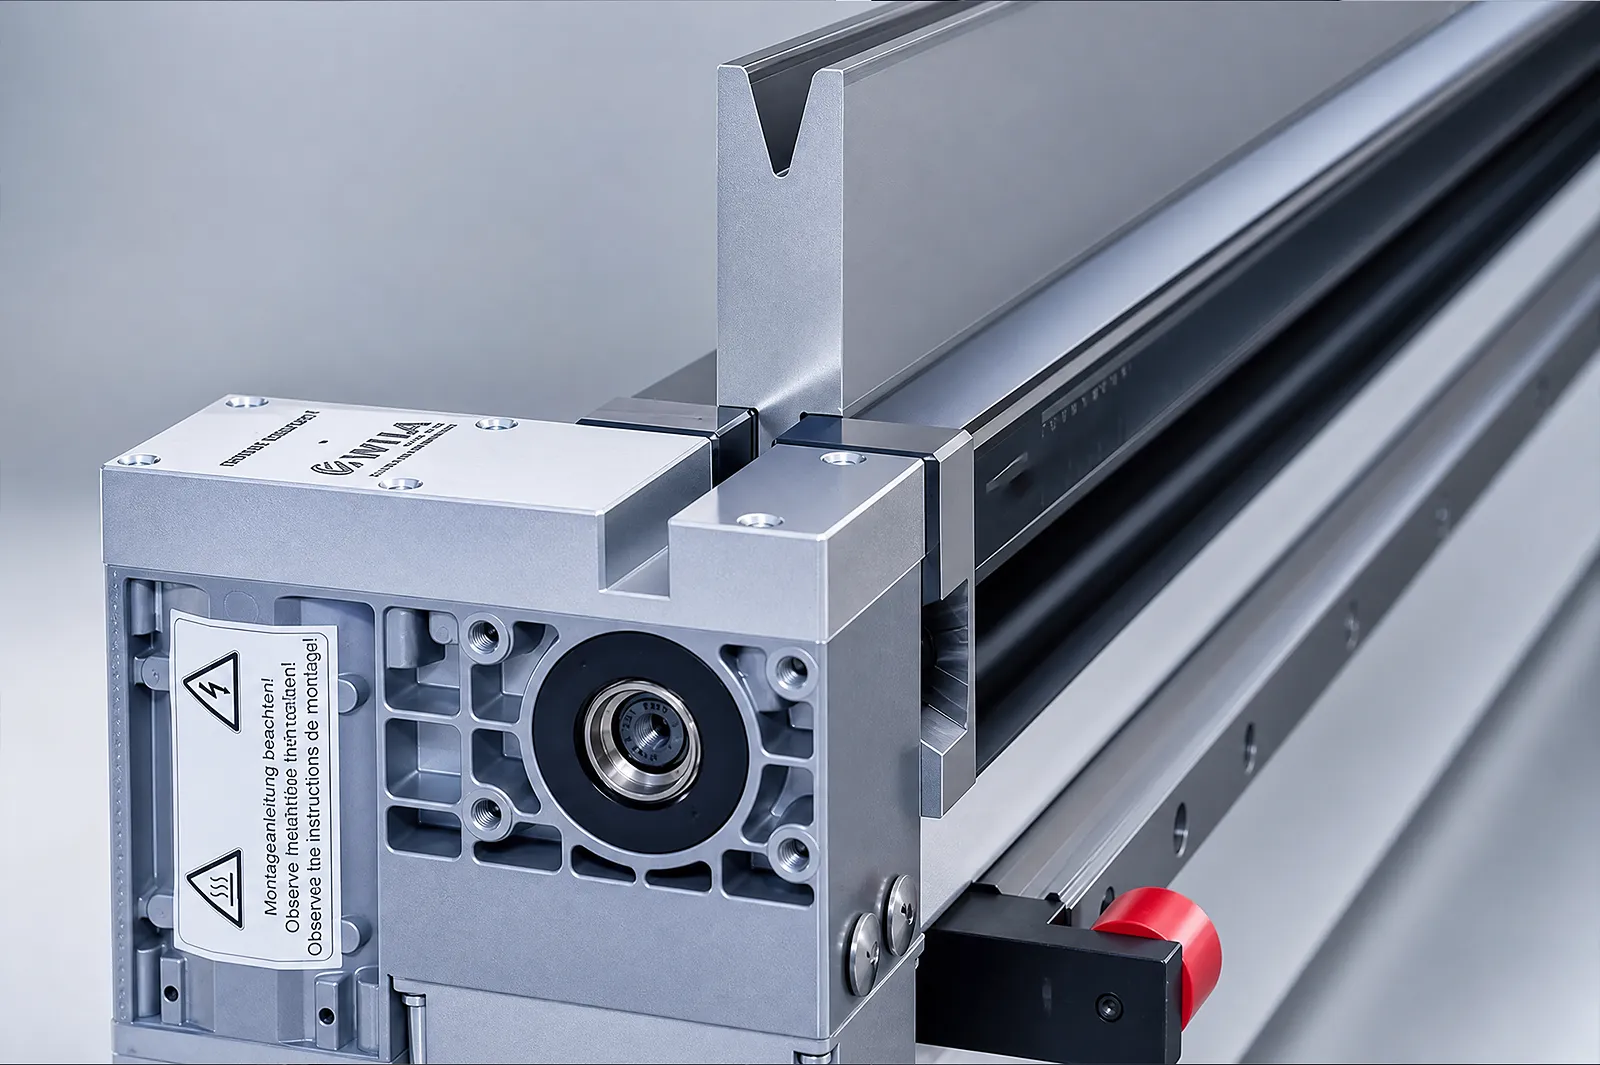
ใช้ตัวจับยึดและระบบชดเชยการแอ่นตัวของ WILA เมื่ออินเทอร์เฟซของเครื่องมือและวิธีการชดเชยตรงกัน.
ก่อนที่คุณจะสั่งซื้อ
ตรวจสอบให้แน่ใจว่าโครงสร้าง ฐานรองรับ เครื่องมือ ตัวควบคุม และชิ้นงานเหมาะสมกับวิธีการชดเชยการแอ่นตัวที่เลือก.
เส้นทางการอัพเกรด
ระบุปัญหาการผลิต ตรวจสอบความเข้ากันได้ จากนั้นตกลงเรื่องการติดตั้งและการยอมรับ.
ขั้นตอนที่ 01
บันทึกเครื่องจักร คอนโทรลเลอร์ อินเทอร์เฟซ รูปถ่าย ขั้นตอนการทำงาน และปัญหาการผลิตที่ต้องแก้ไข.
ขั้นตอนที่ 02
เชื่อมโยงชิ้นงาน กระบวนการ งานของผู้ปฏิบัติงาน ผลลัพธ์ และเงื่อนไขหน้างานเข้ากับการอัปเกรด.
ขั้นตอนที่ 03
ตรวจสอบอินเทอร์เฟซทางกล ไฟฟ้า การควบคุม ซอฟต์แวร์ ความปลอดภัย และการบริการ.
ขั้นตอนที่ 04
กำหนดความรับผิดชอบในการติดตั้ง การทดสอบ การยอมรับงาน เอกสาร การฝึกอบรม และการสนับสนุน.
ก่อนที่คุณจะติดต่อ ADH
ความเข้ากันได้ขึ้นอยู่กับรูปทรงของโต๊ะและแรม (Ram) ตัวควบคุม น้ำหนัก เครื่องมือ และการใช้งานในการพับ.
ตรวจสอบฐานรองรับ ตัวจับยึด ตัวควบคุม พื้นที่ติดตั้ง และวิธีการชดเชย.
ส่งรุ่น ความยาวในการทำงาน เครื่องมือ ช่วงของวัสดุ ชิ้นงานทั่วไป และความคลาดเคลื่อนของมุม.
เปรียบเทียบโต๊ะ/แรม น้ำหนัก ตัวควบคุม เครื่องมือ และการตรวจสอบความตรงหรือมุมที่ตกลงกันไว้.
ระบุวิธีการชดเชยการแอ่นตัว ฮาร์ดแวร์ การรวมเข้ากับตัวควบคุม การสอบเทียบ การทดสอบ และเงื่อนไขการบริการ.
สอบถามข้อมูลโครงการ
บอกเราว่าคุณต้องการผลิตหรือปรับปรุงสิ่งใด รายละเอียดทางเทคนิคและแบบวาดสามารถส่งตามมาได้.
ติดต่อ ADH
ชื่อ อีเมล และคำอธิบายสั้นๆ ก็เพียงพอสำหรับการเริ่มต้น.