เครื่องพับโลหะ · ระบบ CNC

เครื่องพับโลหะแบบ CNC

การพับด้วยระบบ CNC พร้อมการควบคุม Y1/Y2 อิสระ เปรียบเทียบ WAD และ WADE ตามช่วงการทำงาน ตัวควบคุม และความต้องการด้านการผลิต.

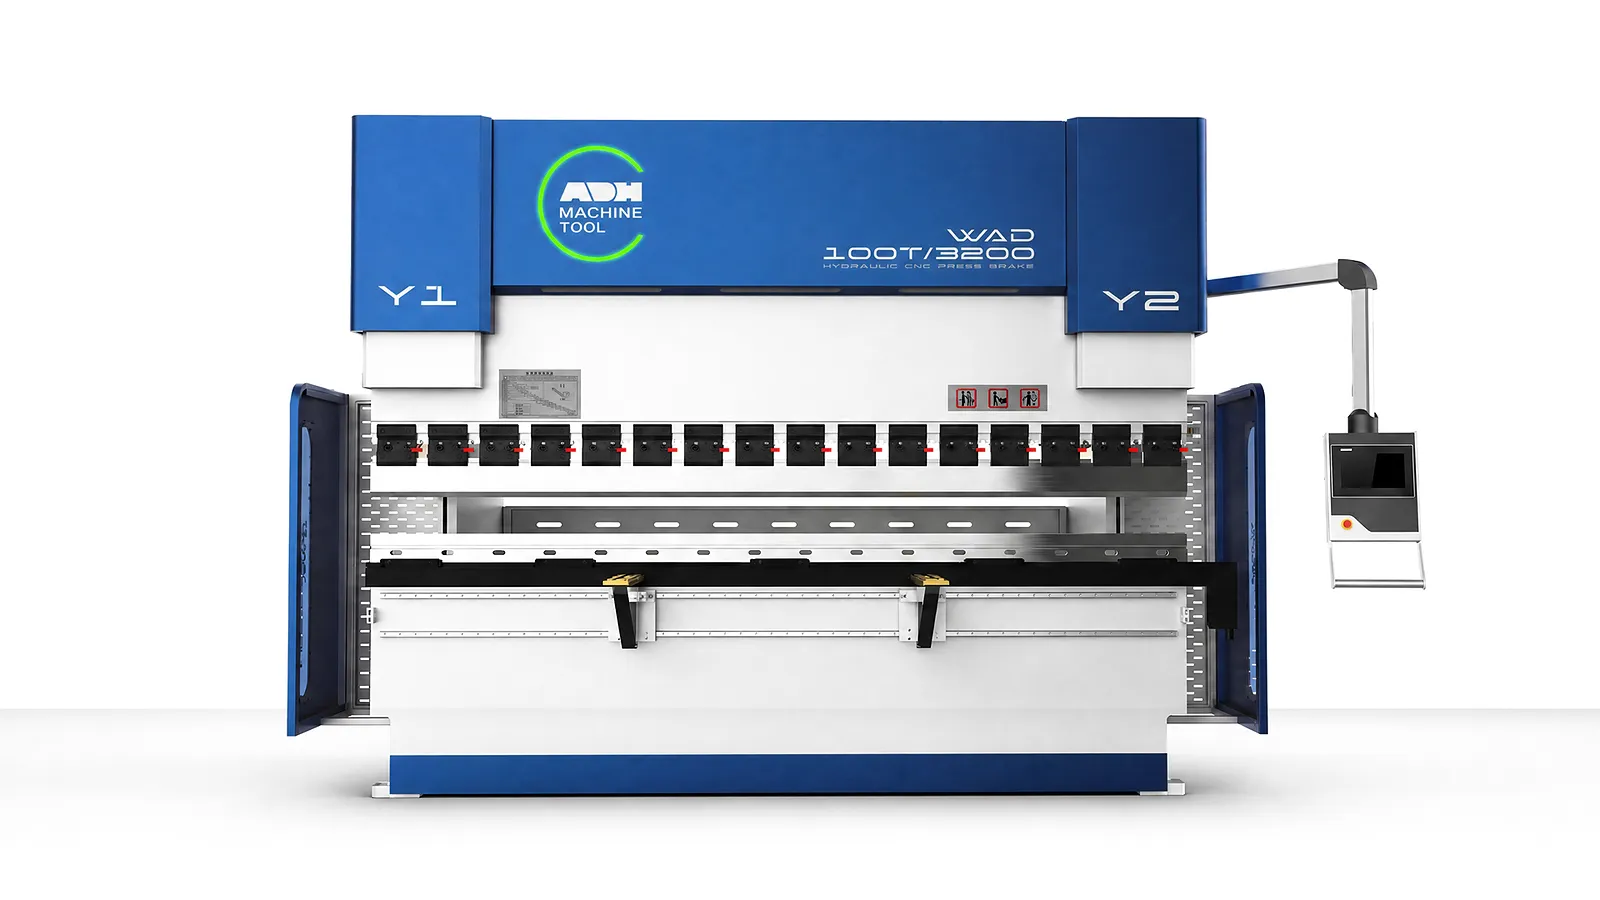
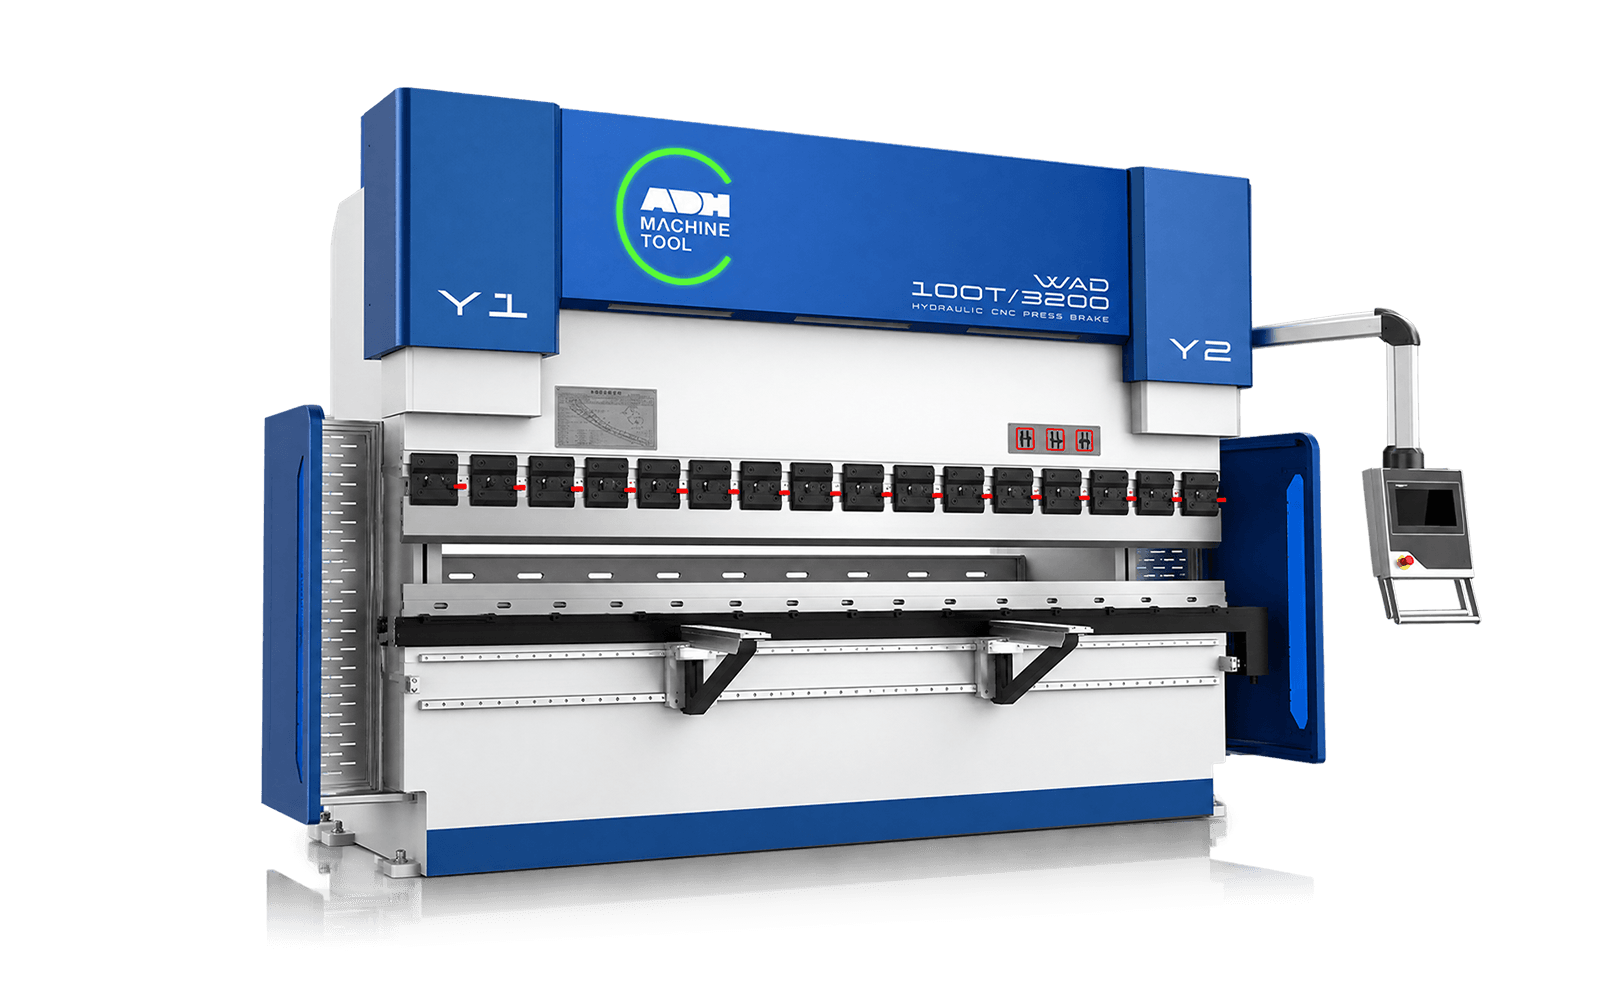
เครื่องพับ CNC ระบบเซอร์โวไฟฟ้า-ไฮดรอลิก ADH WAD

การเปรียบเทียบตัวเลือก

WAD หรือ WADE? เปรียบเทียบความแตกต่าง

เริ่มต้นด้วยขั้นตอนการทำงานของตัวควบคุม จากนั้นเลือกรุ่นหนึ่งรุ่นจากตารางซีรีส์ที่ตรงกัน ทั้งสองแพลตฟอร์มใช้แรงขับเคลื่อนด้วยระบบไฟฟ้า-ไฮดรอลิกและการควบคุมตำแหน่ง Y1/Y2 แบบอิสระ.

เปรียบเทียบ

WAD

WADE

ช่วงแรงกดที่เผยแพร่

WAD

รุ่นมาตรฐาน 50T–300T

WADE

รุ่นมาตรฐาน 50T–300T

ตัวเลือกตัวควบคุม

WAD

Delem DA-53T, DA-58T, DA-66T หรือ DA-69T; เลือกเสริม ESA S640 ได้ โปรดยืนยันซอฟต์แวร์และอินเทอร์เฟซที่เลือกในใบเสนอราคา.

WADE

ตัวเลือกตัวควบคุม ACS930H, ACS930S หรือ ACS990.

ข้อมูลรุ่น

WAD

ใช้ตาราง WAD สำหรับข้อมูลความยาวการทำงาน ระยะเปิด ระยะชัก การเคลื่อนที่ และข้อมูลทางไฟฟ้า.

WADE

ใช้ตาราง WADE แยกต่างหากสำหรับข้อมูลความยาวการทำงาน ระยะเปิด ระยะชัก การเคลื่อนที่ และข้อมูลทางไฟฟ้า.

ขั้นตอนถัดไป

ช่วงแรงกดครอบคลุมหลายรุ่น เปรียบเทียบการตั้งโปรแกรม แกน เครื่องมือ และแถวข้อมูลจำเพาะที่แน่นอนโดยใช้ชิ้นงานตัวแทนเดียวกัน.

ซีรีส์ CNC

แพลตฟอร์มเครื่องพับ CNC สองแบบ

เปรียบเทียบตัวเลือกตัวควบคุมด้านล่าง จากนั้นตรวจสอบตารางรุ่นที่ตรงกันสำหรับความจุและขนาด.

เครื่องพับโลหะ CNC ซีรีส์ WAD

ซีรีส์ WAD

เครื่องพับ CNC เซอร์โวไฟฟ้า-ไฮดรอลิก WAD

เลือก Delem DA-53T, DA-58T, DA-66T หรือ DA-69T โดยมี ESA S640 เป็นตัวเลือกเสริม ระบุแกน เครื่องมือ และระบบป้องกันสำหรับรุ่น WAD ที่เลือก.

ช่วงรุ่น

50T-5000T

ตัวเลือกตัวควบคุม

ซีรีส์ Delem DA · ESA S640 เป็นตัวเลือกเสริม
ดูซีรีส์ WAD
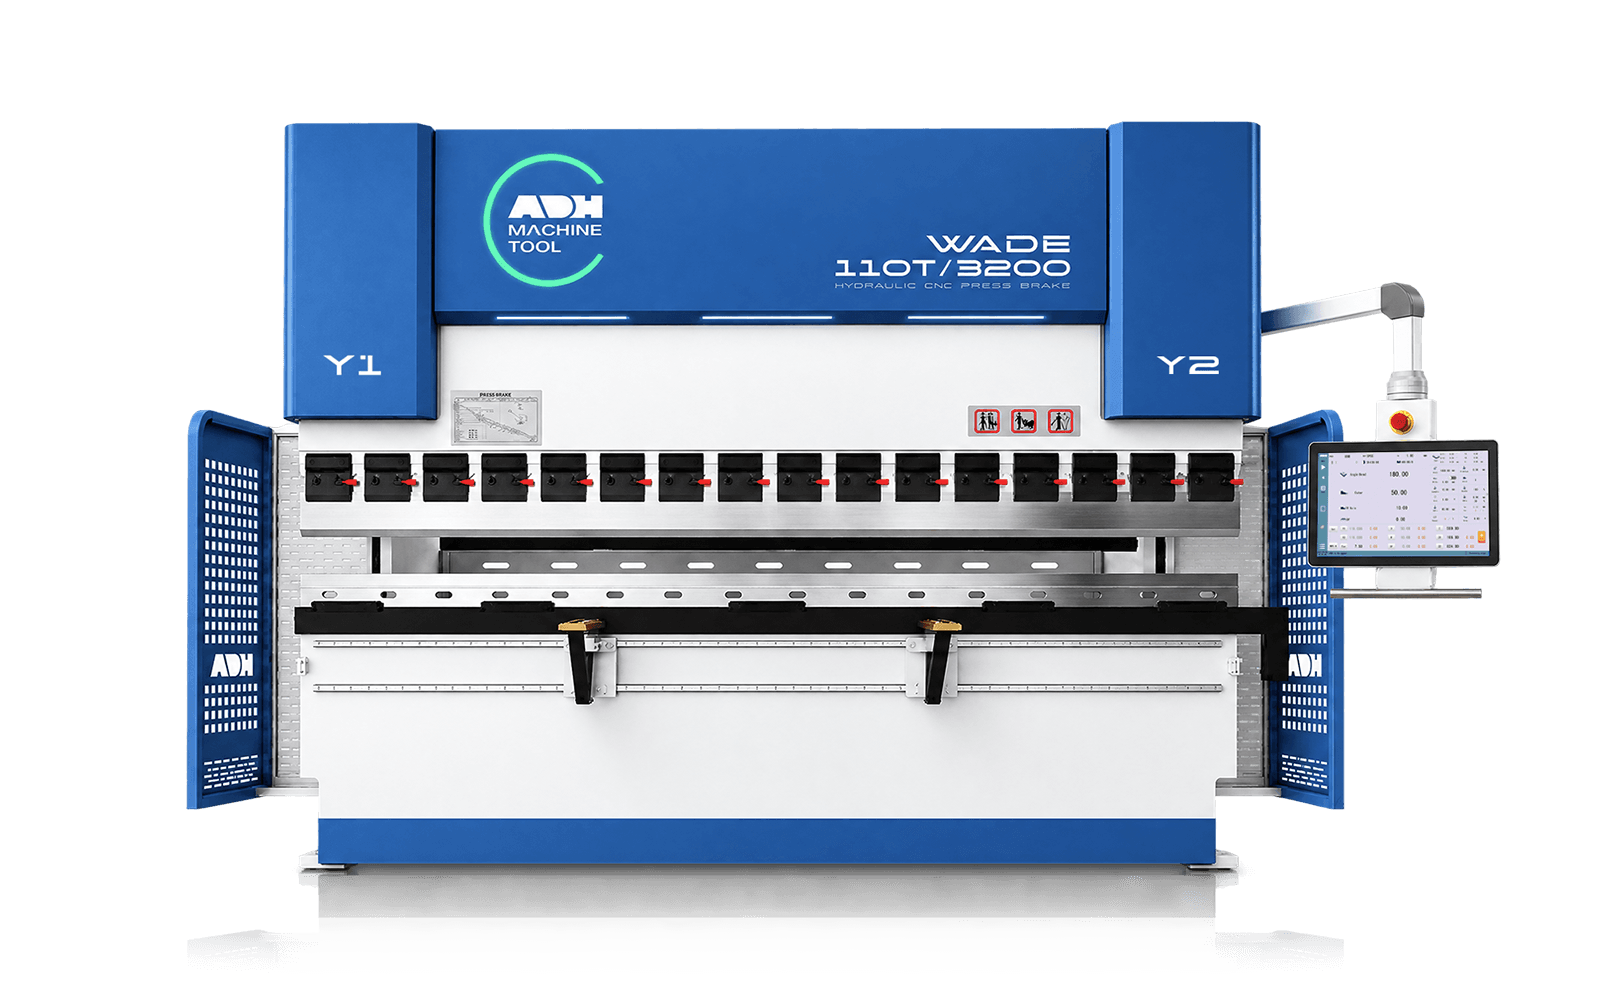
เครื่องพับ CNC ซีรีส์ WADE

ซีรีส์ WADE · ตระกูลตัวควบคุม ACS

เครื่องพับ CNC เซอร์โวไฟฟ้า-ไฮดรอลิก WADE

เลือก ACS930H, ACS930S หรือ ACS990 สำหรับรุ่น WADE ที่เลือก ยืนยันแกน เครื่องมือ และอุปกรณ์ไฟฟ้าในใบเสนอราคา.

ช่วงรุ่น

50T-300T

ตระกูลตัวควบคุม

ACS930H / ACS930S / ACS990

ดูซีรีส์ WADE

การใช้งาน

การพับ CNC สำหรับวิธีการทำงานของคุณ

ใช้รูปแบบการผลิตเพื่อเปรียบเทียบ WAD และ WADE การสาธิตตัวควบคุมจะมีประโยชน์ที่สุดเมื่อทำตามงานของคุณเอง.

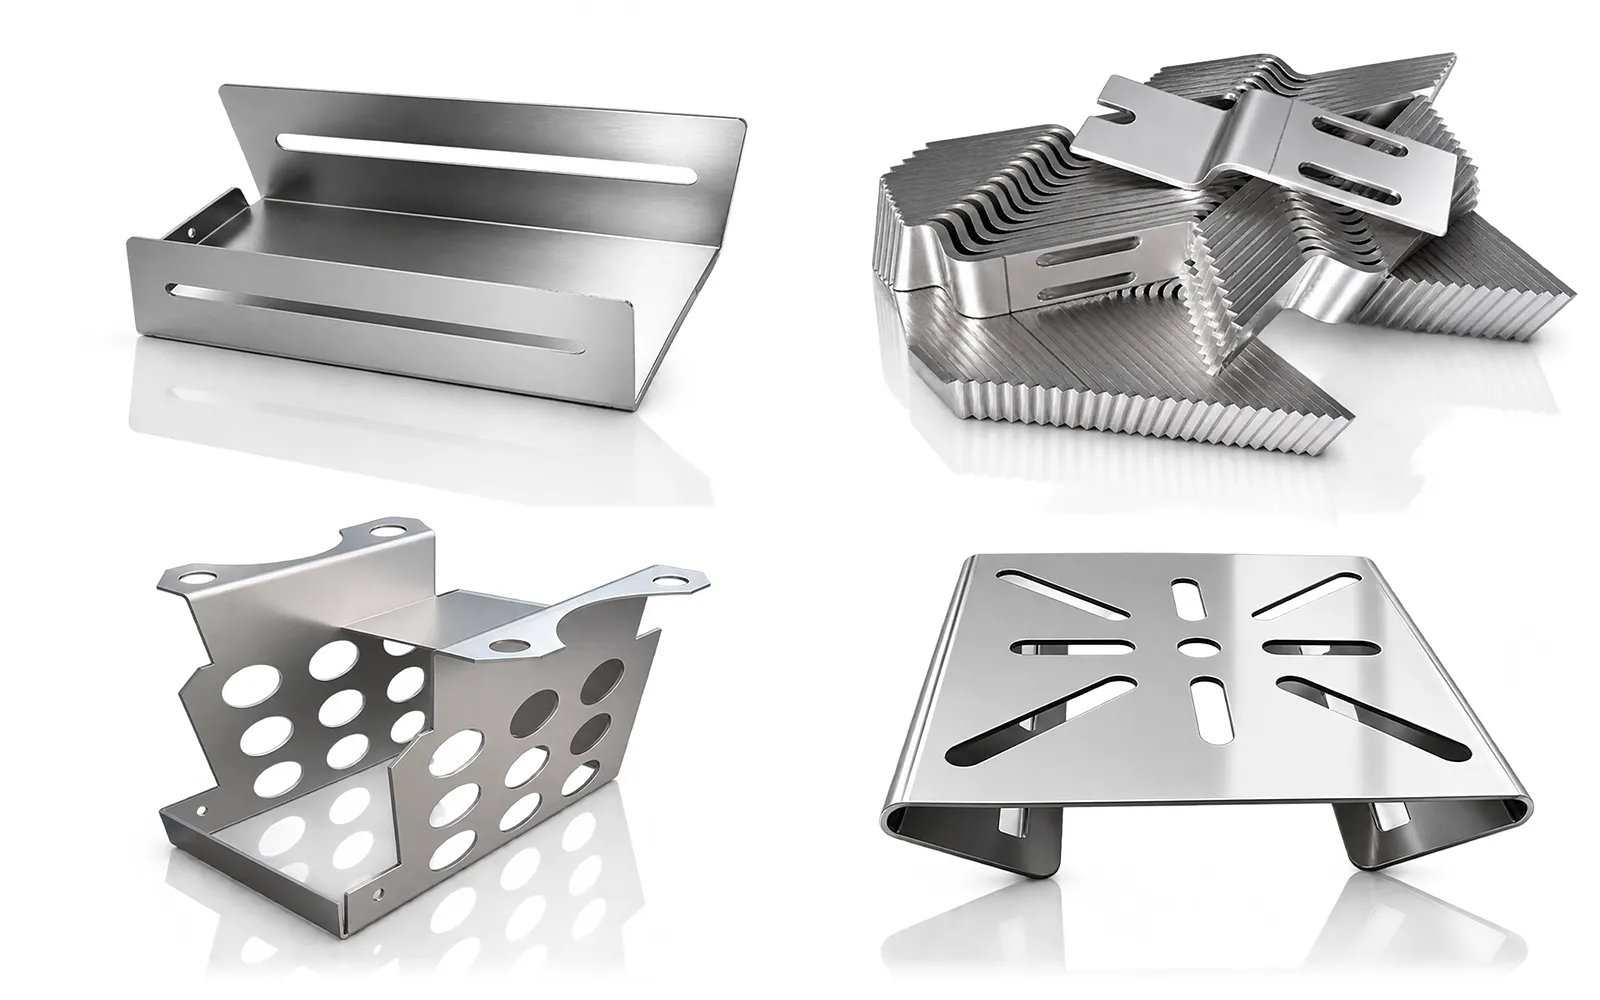
ถาดและขายึดโลหะแผ่นที่ผ่านการพับแบบต่างๆ

01

การเปลี่ยนงานบ่อยครั้ง

สำหรับการผลิตล็อตเล็กที่หลากหลาย ให้ปฏิบัติตามขั้นตอนการเปลี่ยนรุ่นทั้งหมด ได้แก่ การดึงข้อมูลอินพุต โปรแกรมการดัด การตั้งค่าเครื่องมือ ชิ้นงานแรก และการเรียกใช้โปรแกรม.

ขอให้แสดง: ขั้นตอนการทำงานที่ผู้ปฏิบัติงานของคุณจะทำซ้ำ.

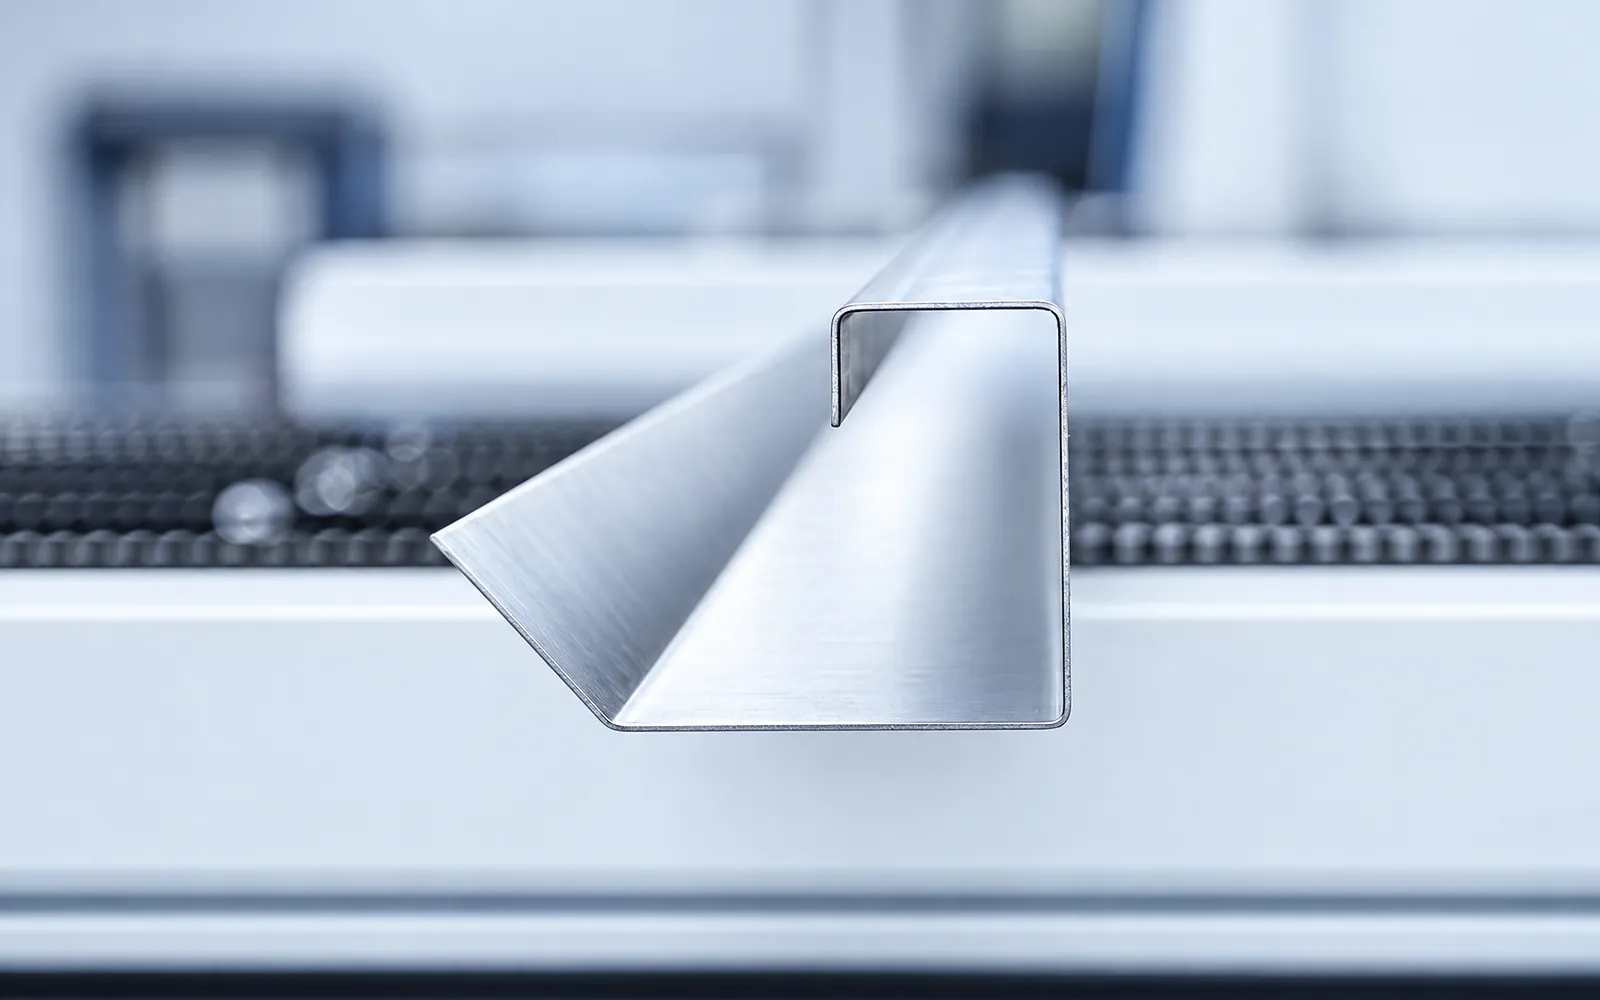
โปรไฟล์โลหะแผ่นที่มีการพับหลายจุดและมีปีกพับกลับ

02

ชิ้นส่วนที่ดัดหลายจุด

ชิ้นส่วนที่มีขอบอ้างอิงหลายด้านอาจต้องมีการเคลื่อนที่ของแบ็คเกจมากกว่าหนึ่งครั้ง ตรวจสอบวิธีการวางตำแหน่งการดัดแต่ละจุดและวิธีการพลิกชิ้นงาน.

ขอให้แสดง: ลำดับการดัดและจุดอ้างอิงทั้งหมด.

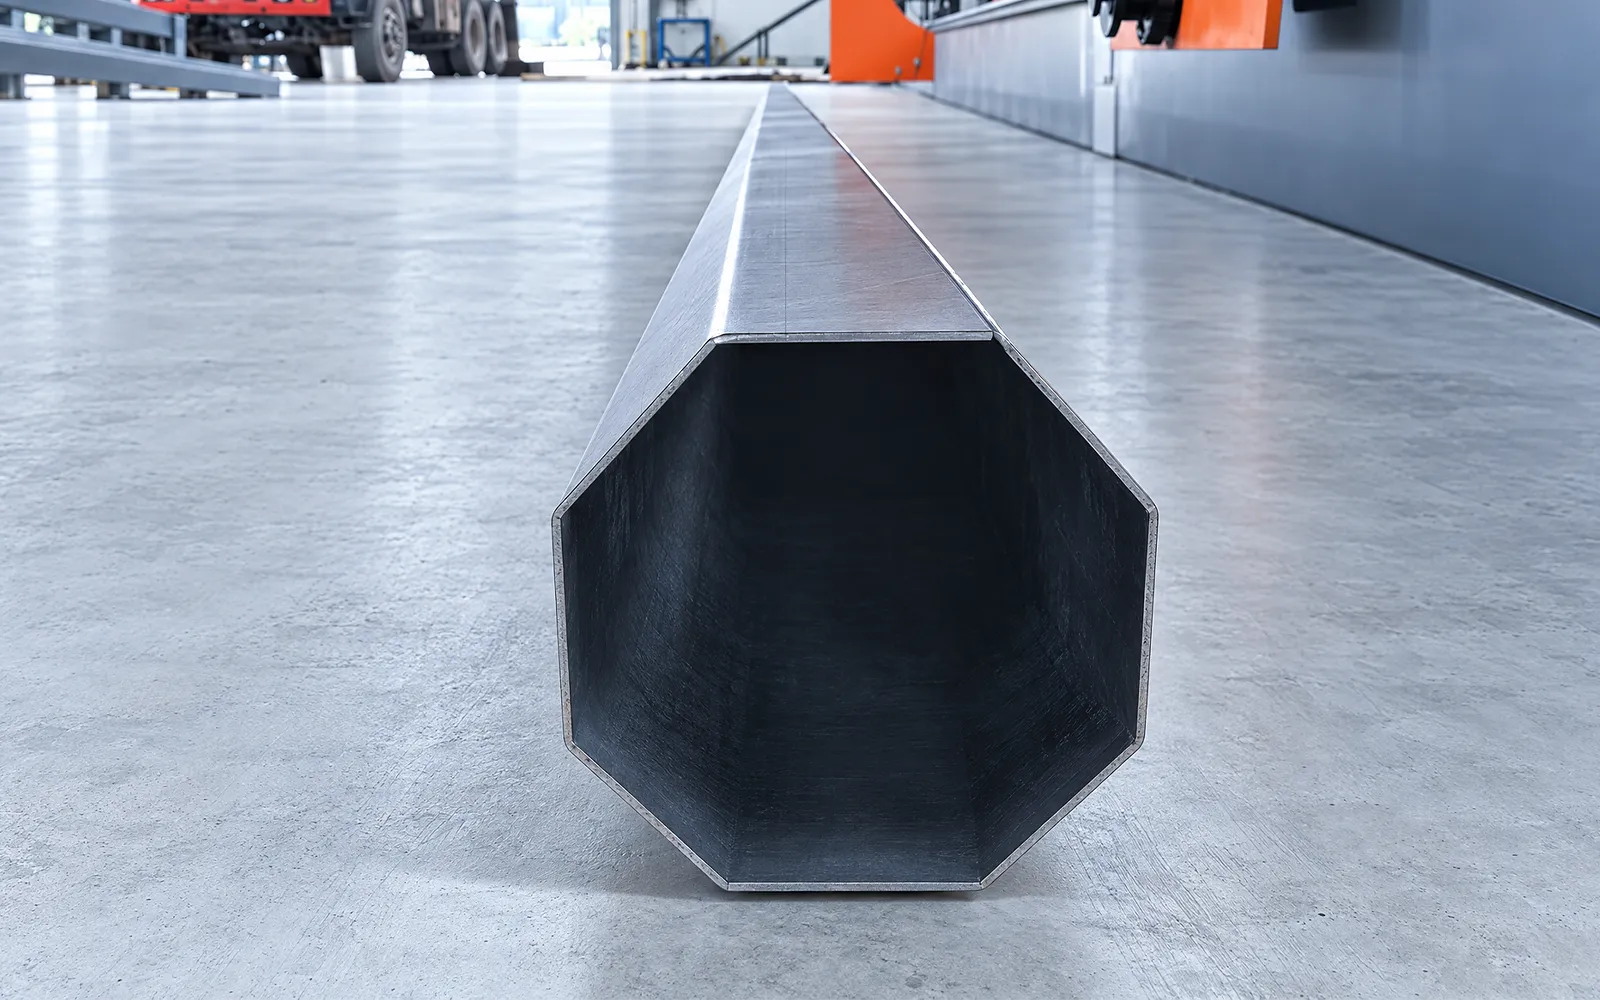
ชิ้นส่วนโลหะยาวที่มีหน้าตัดเป็นรูปแปดเหลี่ยม

03

ชิ้นส่วนสำหรับการผลิตระยะยาว

การดัดชิ้นงานยาวทำให้การรองรับ การปรับความโค้ง (crowning) และการตรวจสอบตลอดความยาวในการทำงานมีความสำคัญ โปรดระบุขนาดแผ่นงานจริงในการสนทนาด้วย.

ขอให้แสดง: วิธีการรองรับชิ้นงานและวิธีการตรวจสอบมุมที่เหมาะสม.

ข้อมูลอินพุตสำหรับการใช้งาน

เลือกตามชิ้นส่วนของคุณ

ชิ้นงานจะเป็นตัวกำหนดแรง ความยาวในการทำงาน เครื่องมือ แกน และการจัดการ จากนั้นความต้องการด้านคอนโทรลเลอร์และไฟฟ้าจะเป็นตัวนำทางในการเลือกระหว่าง WAD และ WADE.

01

วัสดุและแรง

ระบุเกรด ความแข็งแรง ความหนา ความยาวในการดัด รูปทรงของปีก (flange) รัศมี และการคำนวณแรง/เครื่องมือ.

02

โปรแกรมและเครื่องมือ

แบ่งปันแบบวาด เป้าหมายมุม ลำดับการดัด ขนาดช่องเปิดของดาย (die opening) อินเทอร์เฟซเครื่องมือ การจับยึด และข้อกำหนดด้านการปรับความโค้ง (crowning).

03

การควบคุมและการจัดการ

กำหนดขั้นตอนการทำงานของคอนโทรลเลอร์ แกน การถ่ายโอนโปรแกรม อุปกรณ์รองรับ อินเทอร์เฟซของตัวติดตามหรือหุ่นยนต์ และงานของผู้ปฏิบัติงาน.

04

สถานที่และการยอมรับ

ระบุแหล่งจ่ายไฟ ข้อจำกัดในการติดตั้ง มาตรฐานปลายทาง ข้อกำหนดด้านความปลอดภัย และแผนการวัดชิ้นงานตัวอย่าง.

ระบบการดัดทำงานอย่างไร

ระบบที่อยู่เบื้องหลังการดัดแต่ละครั้ง

การควบคุมแรมแบบวงปิด การกำหนดตำแหน่งแบ็คเกจ เครื่องมือ และการป้องกันการทำงานร่วมกันในทุกการพับ รุ่นและใบเสนอราคาที่เลือกจะเป็นตัวกำหนดส่วนประกอบที่จัดหาให้.

การซิงโครไนซ์ Y1/Y2

การควบคุมกระบอกสูบอิสระและการป้อนกลับตำแหน่งโดยตรงจะแก้ไขตำแหน่งแรมตลอดช่วงชักที่ตั้งโปรแกรมไว้ ค่าไฮดรอลิกและการเคลื่อนที่จะเป็นไปตามรุ่นที่เลือก.

แบ็คเกจและแกน

กำหนดจุดอ้างอิง ระยะเคลื่อนที่ X/R แกนเพิ่มเติม นิ้วหยุด ตัวรองรับ และอินเทอร์เฟซระบบอัตโนมัติจากชิ้นงาน.

เครื่องมือและการทำคราวน์นิ่ง

จับคู่พั้นช์ ได ช่องเปิด โหลดแนวเส้น ประเภทแคลมป์ และวิธีการชดเชยให้ตรงกับแผนการพับ.

ความปลอดภัยและการยอมรับ

ระบุการป้องกันด้วยแสง ระบบควบคุม การ์ดป้องกัน ข้อกำหนดปลายทาง และการทดสอบตัวอย่างที่ลงนามแล้ว.

คู่มือการเลือกซื้อ

เปรียบเทียบแพ็คเกจตัวควบคุมในเชิงปฏิบัติ

WAD และ WADE มีแพ็คเกจรุ่นและตัวควบคุมแยกกัน เลือกตามฟังก์ชันที่จำเป็นสำหรับกระบวนการและทีมงานของคุณ.

01

งานการเขียนโปรแกรม

ตรวจสอบการป้อนข้อมูลแบบวาด การแก้ไขโปรแกรม การจำลอง การจัดการคลังเครื่องมือ และความต้องการด้านภาษาโดยใช้ตัวควบคุมที่เลือก.

02

ฮาร์ดแวร์ที่รวมอยู่

ระบุแกนที่จัดหาให้ การจัดวางแบ็คเกจ เครื่องมือ การจับยึด และตัวเลือกการวัดในแต่ละใบเสนอราคา.

03

การฝึกอบรมและการถ่ายโอน

ยืนยันวิธีการย้ายโปรแกรมระหว่างสำนักงานและเครื่องจักร ใบอนุญาตซอฟต์แวร์ใดบ้างที่รวมอยู่ และการฝึกอบรมผู้ปฏิบัติงานครอบคลุมเรื่องใดบ้าง.

เส้นทางการเลือก

วางแผนโครงการเครื่องพับ CNC ของคุณ

ส่งข้อมูลชิ้นงาน เครื่องมือ การจัดการ และการยอมรับแบบเดียวกันสำหรับทั้งสองซีรีส์ เพื่อให้การเปรียบเทียบสะท้อนถึงงานผลิตจริง.

01

ส่งสรุปข้อมูลการผลิต

แบบชิ้นงาน วัสดุ แผนการพับ ผลผลิต การจัดการ และข้อกำหนดของหน้างาน.

02

เปรียบเทียบ WAD และ WADE

เปรียบเทียบตัวควบคุม แกน เครื่องมือ และข้อยกเว้นเฉพาะของแต่ละซีรีส์ จากนั้นเลือกรุ่นหนึ่งรุ่นจากตารางที่เผยแพร่ซึ่งตรงกัน.

03

อนุมัติแผนการยอมรับ

ตกลงเรื่องชิ้นงานตัวอย่าง วิธีการวัด ข้อกำหนดด้านความปลอดภัย และความรับผิดชอบในข้อตกลงทางเทคนิค.

คำถามที่พบบ่อย

คำถามเกี่ยวกับการเลือกเครื่องพับ CNC

เปรียบเทียบชุดตัวควบคุม แกน และเครื่องมือที่ใช้งานได้จริงสำหรับ WAD และ WADE.

WAD และ WADE แตกต่างกันอย่างไร?

WAD นำเสนอตัวควบคุม Delem โดยมี ESA S640 เป็นตัวเลือกเสริม ส่วน WADE นำเสนอตัวควบคุม ACS เปรียบเทียบขนาด ข้อมูลทางไฟฟ้า และขีดจำกัดการทำงานในตารางข้อมูลจำเพาะของแต่ละซีรีส์.

ตรวจสอบ WAD ตรวจสอบ WADE
ฉันต้องการแกนตัวกั้นหลัง (backgauge) กี่แกน?

เริ่มต้นด้วยขอบอ้างอิงและการเคลื่อนที่เพื่อกำหนดตำแหน่งที่จำเป็นสำหรับการพับแต่ละครั้ง แกนพิเศษจะมีประโยชน์เมื่อช่วยลดการปรับตำแหน่งด้วยตนเองหรือช่วยให้เข้าถึงจุดอ้างอิงที่ต้องการได้ ขอชมการสาธิตลำดับการทำงานของชิ้นงานทั้งหมดและยืนยันว่าตัวควบคุมและเครื่องจักรที่นำเสนอมีแกนใดบ้าง.

ตรวจสอบตัวเลือกตัวกั้นหลัง
ตัวควบคุมที่ทันสมัยกว่ารับประกันความแม่นยำในการพับที่ดีกว่าหรือไม่?

ความแม่นยำในการพับยังขึ้นอยู่กับวัสดุ เครื่องมือ สภาพเครื่องจักร การตอบสนอง (feedback) การชดเชยการแอ่นตัว (crowning) และการตั้งค่า เปรียบเทียบผลลัพธ์ของชิ้นงานตัวอย่างควบคู่ไปกับขั้นตอนการเขียนโปรแกรมของตัวควบคุม.

ฉันสามารถเตรียมโปรแกรมจากภายนอกเครื่องจักรได้หรือไม่?

การเขียนโปรแกรมแบบออฟไลน์สามารถทำได้เมื่อซอฟต์แวร์และชุดควบคุมที่เลือกไว้รองรับ โปรดตรวจสอบใบอนุญาต รูปแบบไฟล์ คลังเครื่องมือ วิธีการถ่ายโอนโปรแกรม และการฝึกอบรมผู้ปฏิบัติงาน ทดสอบขั้นตอนการทำงานตั้งแต่ไฟล์ในสำนักงานจนถึงโปรแกรมที่ใช้งานได้จริงกับเครื่องจักรก่อนที่จะนำไปใช้ในการผลิตจริง.

สำรวจการเขียนโปรแกรมแบบออฟไลน์
มีการรวมระบบชดเชยการโก่งตัว (Crowning) การวัดมุม และแคลมป์ยึดเร็วไว้ด้วยหรือไม่?

การรวมอุปกรณ์จะแตกต่างกันไปตามรุ่นและการกำหนดค่า โปรดขอให้ใบเสนอราคาแสดงรายการระบบชดเชยการโก่งตัว การวัดมุม แคลมป์ และการอัปเกรดเสริมแยกต่างหาก.

ฉันควรเปรียบเทียบความเร็วในการผลิตอย่างไร?

เปรียบเทียบวงจรการผลิตชิ้นงานที่สมบูรณ์โดยใช้วัสดุ เครื่องมือ งานของผู้ปฏิบัติงาน และรูปแบบการผลิตแบบเดียวกัน ความเร็วในการเข้าใกล้ การทำงาน และการถอยกลับที่เผยแพร่จะอธิบายถึงการเคลื่อนที่แต่ละส่วน การเขียนโปรแกรม การเปลี่ยนเครื่องมือ การจัดตำแหน่ง การพลิกชิ้นงาน และการขนถ่ายชิ้นงานล้วนมีส่วนต่อผลผลิตที่คุณสามารถทำได้.

สำรวจการใช้งานในอุตสาหกรรมของคุณ

ดูตัวเลือกอุปกรณ์สำหรับชิ้นส่วนที่อุตสาหกรรมของคุณผลิต.

สอบถามข้อมูลโครงการ

ปรึกษาเกี่ยวกับโครงการของคุณ

บอกเราว่าคุณต้องการผลิตหรือปรับปรุงสิ่งใด รายละเอียดทางเทคนิคและแบบวาดสามารถส่งตามมาได้.

  • วัสดุ ความหนา และขนาดชิ้นงาน
  • แบบวาดและปริมาณการผลิต
  • สถานที่และกำหนดเวลาของโครงการ

ติดต่อ ADH

เริ่มการสอบถามเกี่ยวกับเครื่องจักร

ชื่อ อีเมล และคำอธิบายสั้นๆ ก็เพียงพอสำหรับการเริ่มต้น.

แบบฟอร์มติดต่อ